
レーザー溶接機を入れたいが、ハンディ型でよいのか、ロボットに載せるべきか。出力は何 W あればよいのか。銅やアルミも溶接できるのか。保護めがねのほかに何を準備すればよいのか――。レーザー溶接機は、材料と板厚、作る数、隙間の精度で、向く形と光の種類が変わります。
この記事では、板金の少量品・量産・銅とアルミ・小さい部品・試作の5つの場面から、レーザー溶接機の形を切り分ける流れを示し、熱伝導型とキーホール型の違い、隙間の目安、シールドガス、管理区域などの安全対策までを、相談できる企業とあわせて紹介します。溶接の方法全体は技術ページ「溶接」、切断や穴あけは技術ページ「レーザー加工」にまとめています。
場面ごとに、レーザー溶接機の形を切り分ける
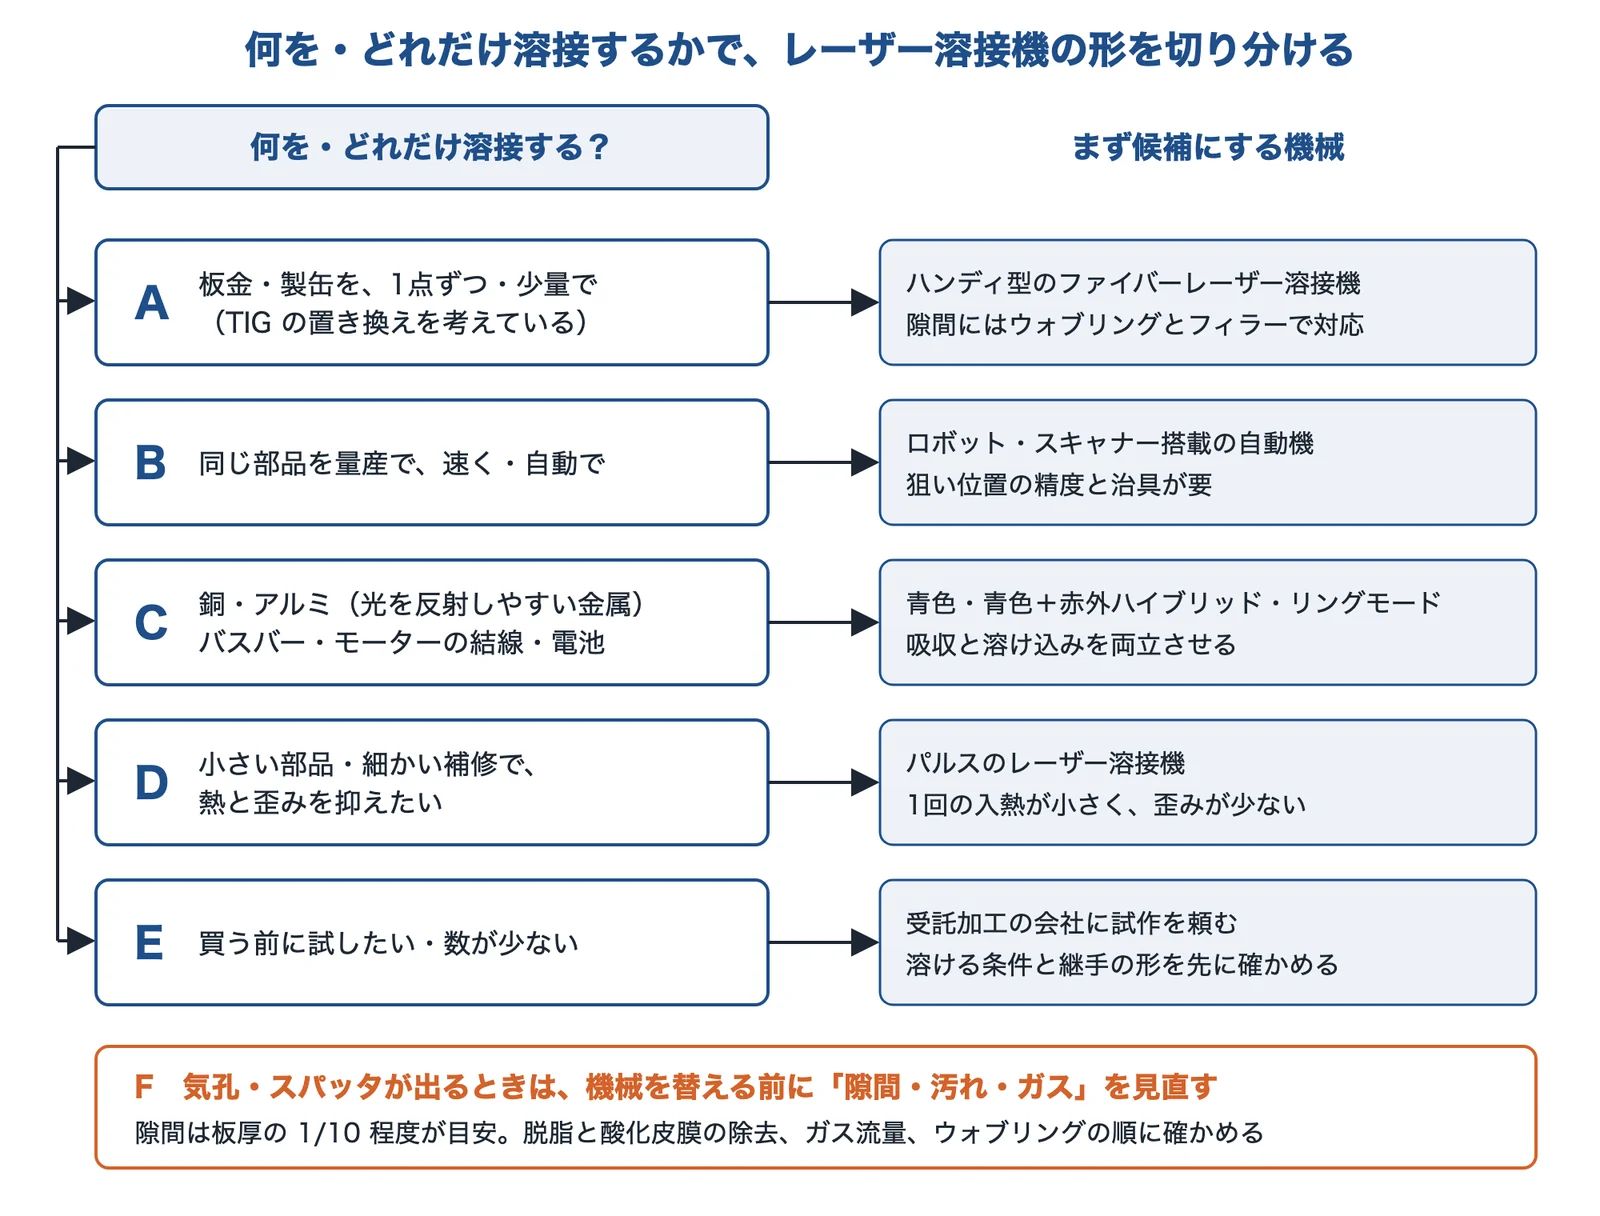
まず、何を溶接するかとどれだけ作るかを見ます。少量の板金か、量産の繰り返しか、銅やアルミか、小さい部品か、でほぼ候補が決まります。
出典:アマダ「FLW-1500MTS」・菊川工業・日本大学ほかの講演資料(2010年)・Coherent のホワイトペーパー(銅の溶接)・DKNレーザー溶接「パルスレーザー溶接のメリット」・NISHIHARA「レーザ溶接のブローホールとは?」と編集部の整理をもとに AI(Claude)で作成
候補が決まったら、隙間をどこまで詰められるかと、管理区域を取れるかを確かめます。気孔やスパッタが出るとき(F)は、機械を替える前に、隙間・汚れ・ガスを見直します。
場面ごとの見分け方と選び方
場面(A〜F)ごとに、起きていること、使える方法、選ぶときの注意、相談できる企業をまとめました。
板金・製缶を、TIG の代わりにハンディ型で溶接したい
1点ものや少量の板金を手で溶接している。TIG より速く、歪みを小さくしたいが、ハンディ型のレーザー溶接機でどこまでできるのかわからない。
- 起きている現象
- レーザー溶接は熱ひずみが小さく溶接速度が速いとされます(道総研の技術支援の報告)。ハンディ型はトーチを手で動かすので、1点ものでも始めやすい形です。アマダの FLW-1500MTS は定格 1,500W(最大 2,500W)で、開先なしで 6mm までの貫通溶接ができるとしています。
- 解決に使える技術
- ハンディ型手で動かす。板金の少量品に
- ウォブリング・フィラー隙間に対応する
- 安全の準備管理区域・保護具・教育
買う前に、管理区域を取れるかを確かめます。光の出口を人が持って動かす形なので、溶接機の価格だけでなく、遮光の囲いと教育まで含めて考えます(編集部の解説)。
同じ部品を量産で、速く・自動で溶接したい
同じ形の継手を毎日たくさん溶接する。タクトを縮めて自動にしたいが、狙いのずれや不良が心配だ。
- 起きている現象
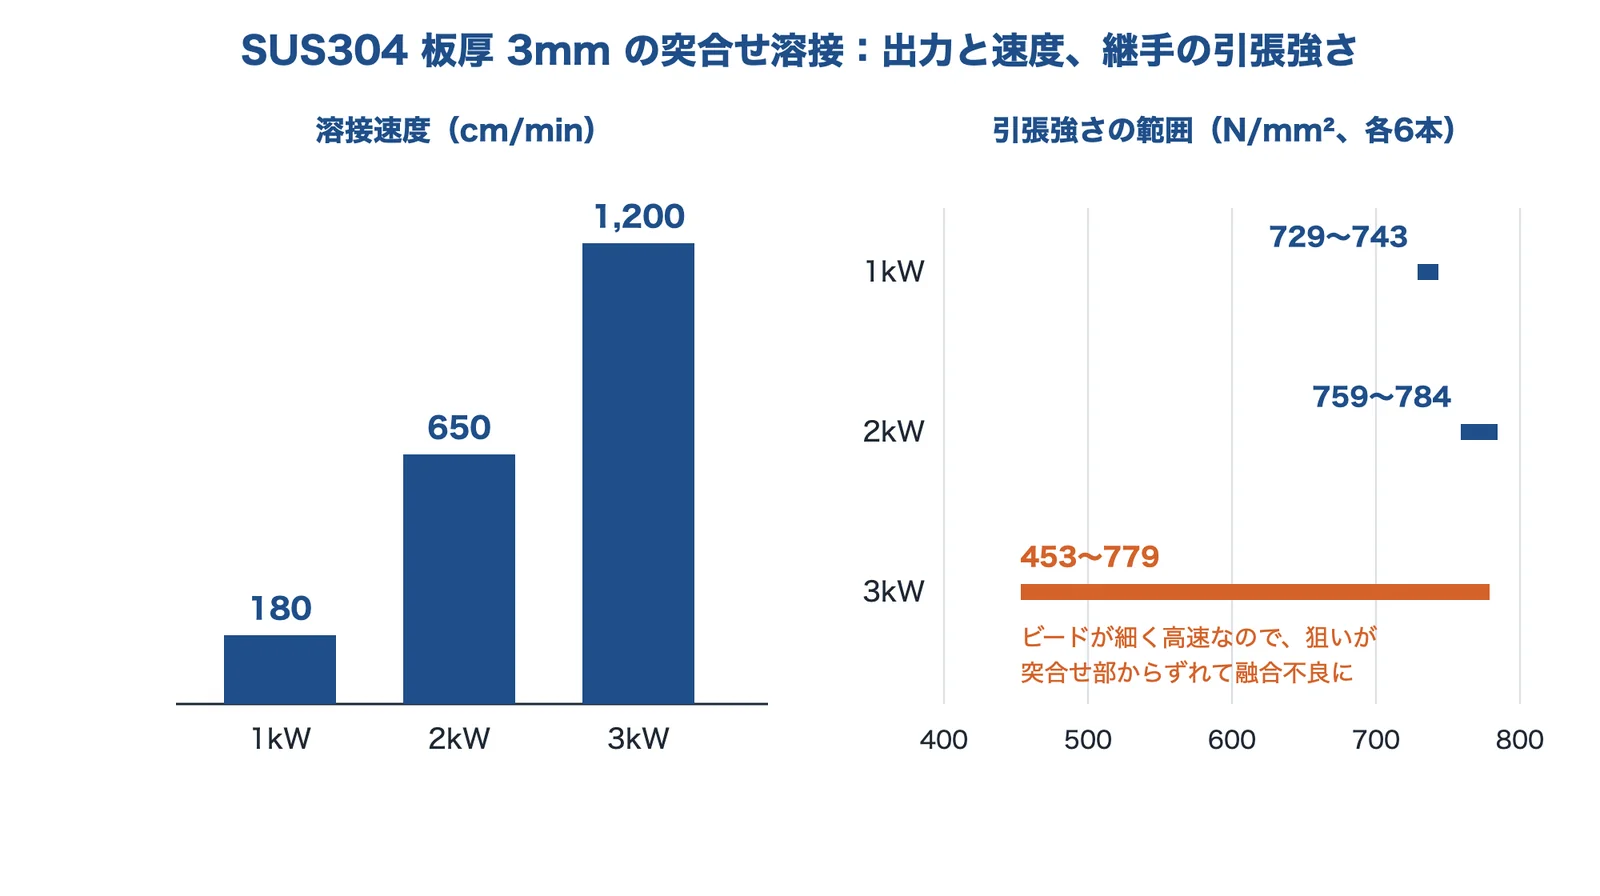
- 出力を上げるとビードが細くなり、速く溶接できます。SUS304 板厚 3mm の例では、1kW で 180cm/min、3kW で 1,200cm/min の条件が報告されています。一方でこの例の 3kW では、高速でビード幅が小さいため、狙いが突合せ部からずれて融合不良になったと考察されています。
- 解決に使える技術
- ロボット・スキャナー自動で繰り返す
- 狙い位置と治具細いビードを継手に当てる
- 溶接モニタ不良を溶接中に見つける
速さだけで出力を決めません。部品のばらつきと治具で、狙い位置をどこまで保てるかが先です。溶接中に不具合を見つけるモニタも候補にします(NISHIHARA)。
銅・アルミを溶接したい(バスバー・モーターの結線)
銅のバスバーやモーターの平角線を溶接したい。ファイバーレーザーではスパッタやブローホールが出て安定しない。
- 起きている現象
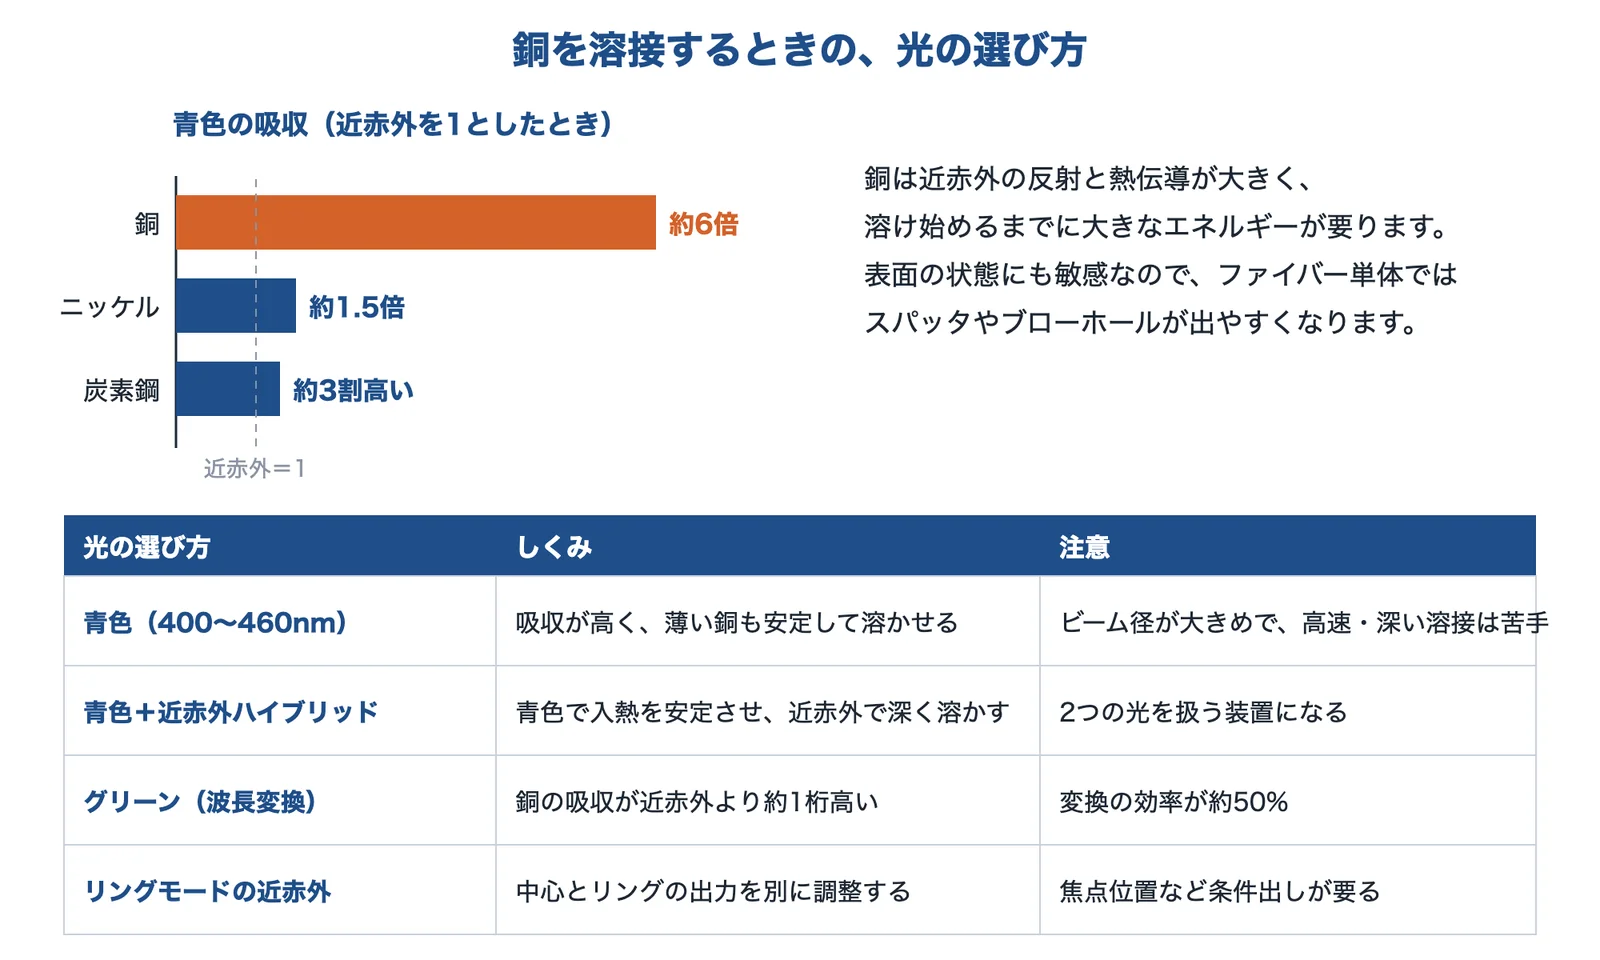
- 銅は近赤外の光を反射しやすく熱も逃げやすいので、溶け始めるまでに大きなエネルギーが要ります(Coherent)。青色(波長 450nm)の吸収は、近赤外に比べて銅で約6倍と報じられています(ニュースイッチ)。そこで、青色、青色と近赤外のハイブリッド、リングモードなどが使われます。
- 解決に使える技術
- 青色レーザー吸収が高い
- 青色+近赤外ハイブリッド入熱の安定と深い溶け込み
- リングモード中心とリングを別に調整
光の種類は、板厚と求める溶け込みで変わります。薄い銅か、2mm 以上のバスバーかで候補が変わるので、自分の材料で試験します(編集部の解説)。アルミは浜松ホトニクスの比較で熱伝導型が○、キーホール型が△です。
小さい部品・細かい補修で、熱と歪みを抑えたい
小さな部品の点溶接や、金型の角の補修をしたい。熱で周りが変形したり、焼きが戻ったりするのは困る。
- 起きている現象
- パルス発振の YAG・ファイバーレーザーは、溶接ではひずみの少ない加工ができるとされます(東成エレクトロビーム)。DKNレーザー溶接は、1パルスの入熱が約 30J と小さく、熱影響部を約 0.1〜0.3mm に抑えるとしています。
- 解決に使える技術
- パルスのレーザー溶接1回の入熱が小さい
- 肉盛補修の受託金型・プラント部品
パルスは1点ずつ溶かすので、長い継手の能率は連続的に溶かす方法に及びません(編集部の解説)。継手の長さと必要な能率を先に見積もります。
買う前に試したい・数が少ないので外に頼みたい
溶けるかどうかわからない材料がある。数が少なく、設備を買うほどではない。
ブローホール・スパッタが出る
機械は合っているはずなのに、気孔やスパッタが出る。溶け込みも安定しない。
- 起きている現象
- NISHIHARA は、原因を「ガスが溶接金属の中で発生する」「ガスが溶接金属に侵入する」の2つに分けています。対策に、前処理、シールドガスの流量、隙間を板厚の 1/10 程度に合わせること、ウォブリングを挙げています。
亜鉛めっき鋼板の重ね溶接は別に考えます。亜鉛を除くか、適当な隙間をつくって蒸気を逃がします(NISHIHARA)。原因の切り分けは溶接のブローホール・割れを減らしたいにまとめています。
レーザー溶接のしくみ:熱伝導型とキーホール型
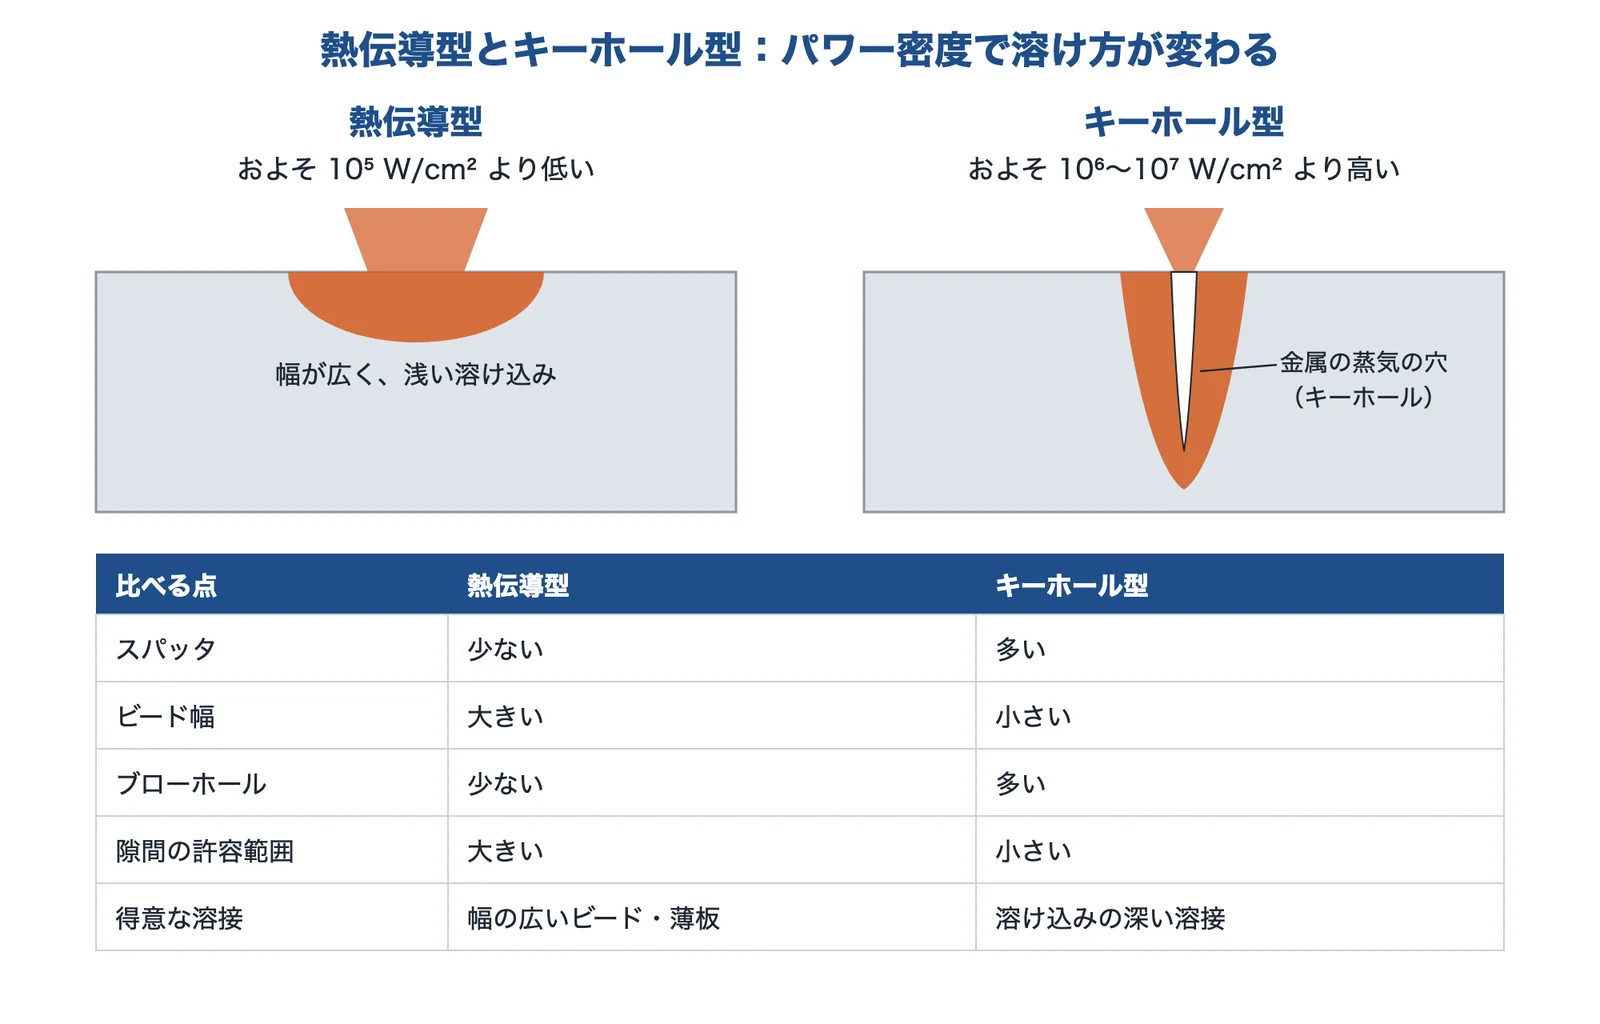
レーザー溶接は、集めた光で金属を溶かしてつなぎます。光をどこまで細く集めるか(パワー密度)で、溶け方が2つに分かれます。英国の溶接研究機関 TWI は、パワー密度がおよそ 10⁵ W/cm² より低いと熱伝導型(表面で吸収され、幅に対して浅い溶け込み)、およそ 10⁶〜10⁷ W/cm² より高いとキーホール型(金属が蒸発して蒸気の穴ができ、深い溶け込み)になるとしています。
出典:TWI「How does laser welding work?」・浜松ホトニクス「レーザ溶接」をもとに AI(Claude)で作成
浜松ホトニクスの比較では、熱伝導型はスパッタとブローホールが少なく隙間の許容範囲が大きい一方、キーホール型は深く溶かせる代わりに、スパッタとブローホールが多く隙間の許容範囲が小さいとされます。主なレーザーは、熱伝導型が直接集光型のレーザーダイオード、キーホール型が CO₂ やファイバーレーザーなどです。深さが要るのか、薄板をきれいに溶接したいのかで、選ぶ光が変わります。

出典:カトウ光研株式会社(YouTube)
出典:How does laser welding work?|TWI、レーザ溶接|浜松ホトニクス
レーザー溶接機の形・光・条件の詳しい内容
形ごとの比較:向く仕事と確かめること
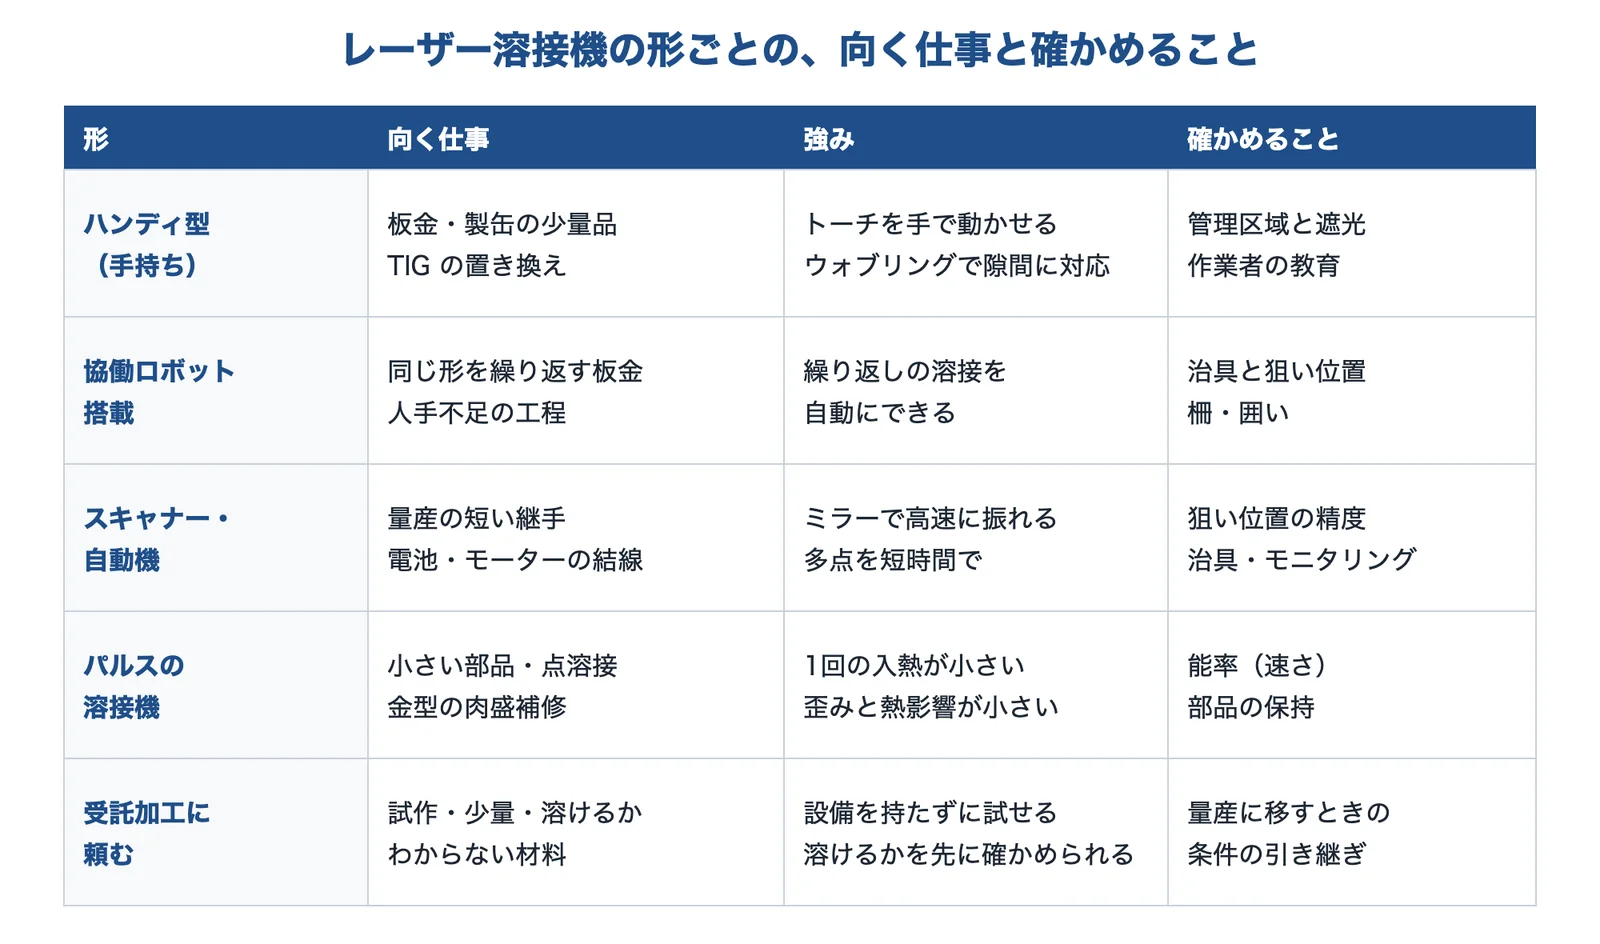
同じレーザー溶接機でも、人が持つ形、ロボットに載せる形、受託に頼む方法で、向く仕事が変わります。
出典:アマダ「FLW-1500MTS」・菊川工業・日本大学ほかの講演資料(2010年)・DKNレーザー溶接「パルスレーザー溶接のメリット」・東成エレクトロビーム「レーザ加工」と編集部の整理をもとに AI(Claude)で作成
ハンディ型:板金の少量品に
ハンディ型は、ファイバーで光を手元のトーチまで運び、人が動かして溶接します。出力の見方は、定格と最大を分けることと、公称の板厚が何の材料で、開先やフィラーがある条件なのかを確かめることです(編集部の解説)。アマダの FLW-1500MTS は、定格 1,500W、最大 2,500W、波長 1.07μm で、ウォブリング幅は 0〜5mm に設定でき、鉄・ステンレス・アルミの溶け込みは従来機の 1.5 倍としています。
同じ 1.5kW 級でも、機種によって公称の板厚は同じではありません。カタログの数字だけで決めず、自分の材料と継手でサンプルを溶接してもらい、断面を見て比べます(編集部の解説)。
ロボット・スキャナー:量産は狙い位置が要
菊川工業と日本大学ほかの講演資料(2010年)は、SUS304 板厚 3mm の突合せ継手を 3kW のファイバーレーザー溶接機で溶接し、1kW・180cm/min、2kW・650cm/min、3kW・1,200cm/min の条件で評価しています。歪みの測定に使った比較用の TIG の条件は 850W・10cm/min です。
出典:菊川工業・日本大学ほかの講演資料(2010年)をもとに AI(Claude)で作成
引張強さは、1kW と 2kW がそろっていたのに対し、3kW は 453〜779N/mm² とばらつきました。資料は、裏ビードは出ているので溶け込み不足とは考えにくく、ビード幅が非常に小さく高速なので、狙い位置が突合せ部からずれて融合不良が起きたと考察し、狙い位置の精度の向上が必要としています。量産の機械では、出力より先に、治具と狙い位置の精度を見積もります。
板金の繰り返し作業なら、アマダはハンディ型に協働ロボットを組み合わせる形も出しています。
銅・アルミ:光の種類を選ぶ
Coherent は、銅は導電性と熱伝導性が高いので、従来のファイバーレーザーでは溶け始めに大きなエネルギーが要るとしています。古河電工も、ファイバーレーザー単体では銅への光の吸収率が低く、スパッタやブローホールが課題だとしています。
出典:ニュースイッチの記事(青色半導体レーザー)・Coherent のホワイトペーパー(銅の溶接)・古河電工のリリース(BRACE)・NEDO のニュースリリースをもとに AI(Claude)で作成
大阪大学・島津製作所・日亜化学工業の青色半導体レーザー(波長 450nm)は、近赤外に比べて銅で6倍、ニッケルで 1.5 倍、炭素鋼で3割高い吸収率と報じられました(ニュースイッチ)。ただし、短い波長のレーザーはビーム径が大きく、高速で深い加工には向かないとされます(古河電工)。そこで、青色で入熱を安定させ、近赤外で深く溶かすハイブリッドが製品化されています。
近赤外だけで銅を溶接する方法もあります。Coherent の中心とリングの出力を分けるレーザーの試験(溶け込み約 1mm・断面 0.5mm²)では、グリーンの 2kW・200mm/s・11.8J/mm に対し、3.5kW・300mm/s・10J/mm でした。グリーンは銅の吸収が近赤外より約1桁高い一方、波長の変換の効率は約 50% で、2kW の出力に 4kW の赤外が要るとしています。これはメーカー自身の試験の公開データなので、実際の部品では自分で試験します。
パルス:小さい部品と補修に
パルスのレーザー溶接は、短い光を繰り返し当てて1点ずつ溶かします。DKNレーザー溶接は、1パルスの入熱が約 30J と小さいので熱影響部が約 0.1〜0.3mm で、溶接の前後の熱処理が要らず、熱による変形がほとんど出ないとして、金型のエッジや穴の内側の肉盛に使っています(金型の肉盛補修)。
隙間とウォブリング:買う前に部品の精度を見る
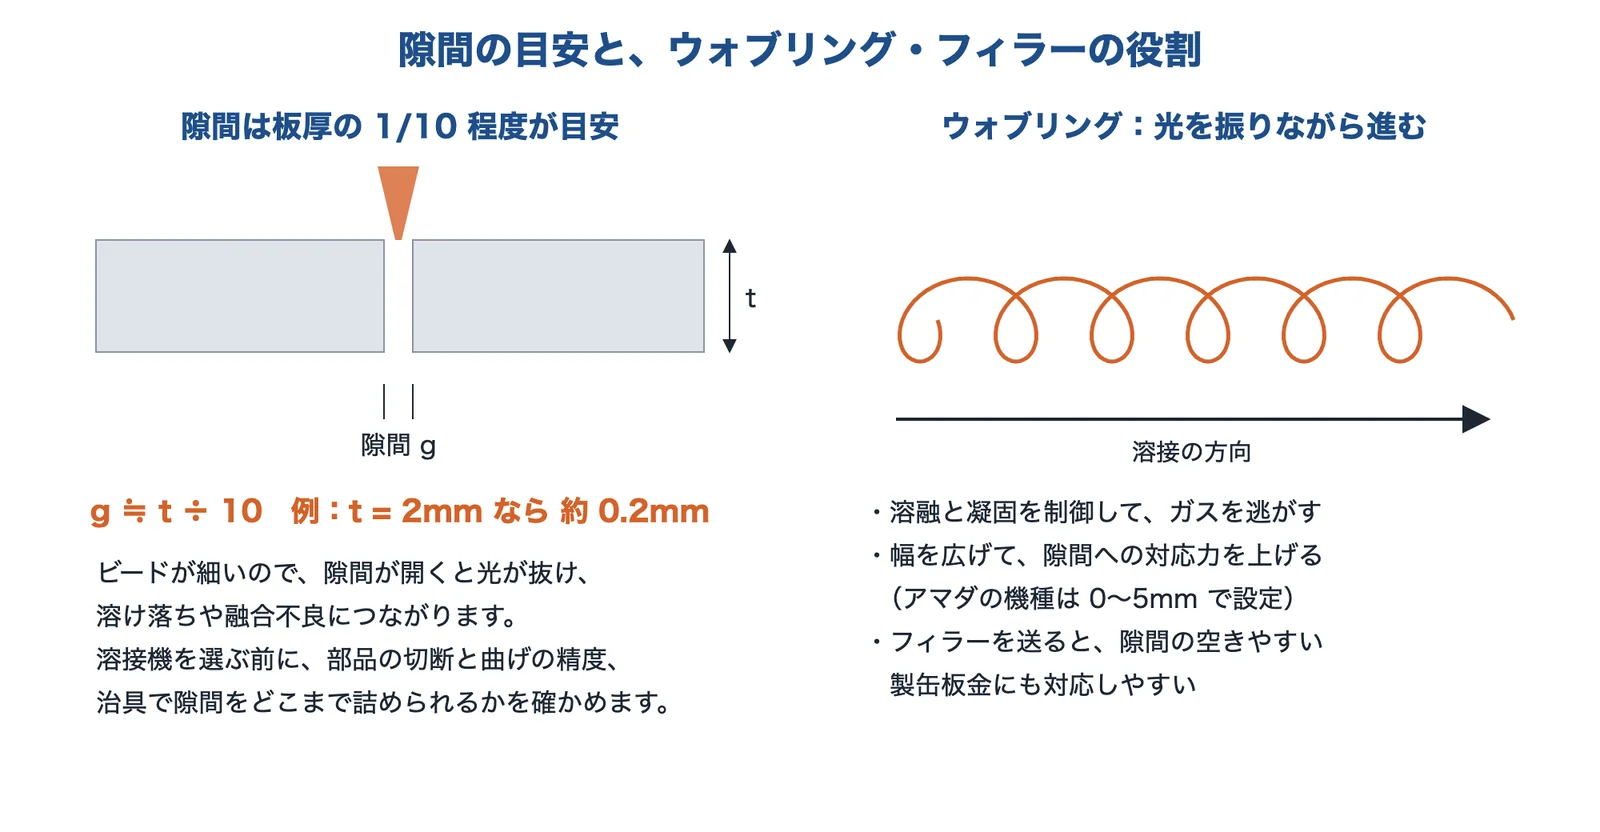
キーホール型はビードが細く、隙間の許容範囲が小さい方式です。NISHIHARA は隙間を板厚の 1/10 程度に調整するとブローホールを抑えやすいとしています。板厚 2mm なら約 0.2mm です。切断と曲げの精度、治具の押さえでそこまで詰められるかを、機械を選ぶ前に確かめます。
出典:NISHIHARA「レーザ溶接のブローホールとは?」・アマダ「FLW-1500MTS」と編集部の整理をもとに AI(Claude)で作成
ウォブリングは、ガルバノスキャナーなどの加工ヘッドで円や線を描きながら溶接する方法です。NISHIHARA は、溶融と凝固を制御できるのでガスが抜け、ブローホールを抑えられるとしています。アマダは、ウォブリングで隙間への対応力が高くなり、2本のフィラーを同時に送る装置で隙間の空きやすい製缶板金にも対応するとしています。
通常の溶接とウォブリングでスパッタがどう違うかは、受託加工の会社が撮った高速カメラの映像で見られます。

出典:株式会社レーザックス(YouTube)
シールドガス:流量は多すぎても悪い
NISHIHARA は、溶融池がシールドガスで覆われていないと空気中の窒素が溶け込み、流量は不足しても過剰でも大気を巻き込んでブローホールの原因になるとしています。ガスの種類は材料と求める品質で決まり、上で挙げた試験でも、SUS304 はアルゴン(菊川工業ほか)、銅は窒素(Coherent)を使っています。メーカーに、自分の材料での推奨を確かめます(編集部の解説)。
安全:クラス4の準備と、ヒュームの扱い
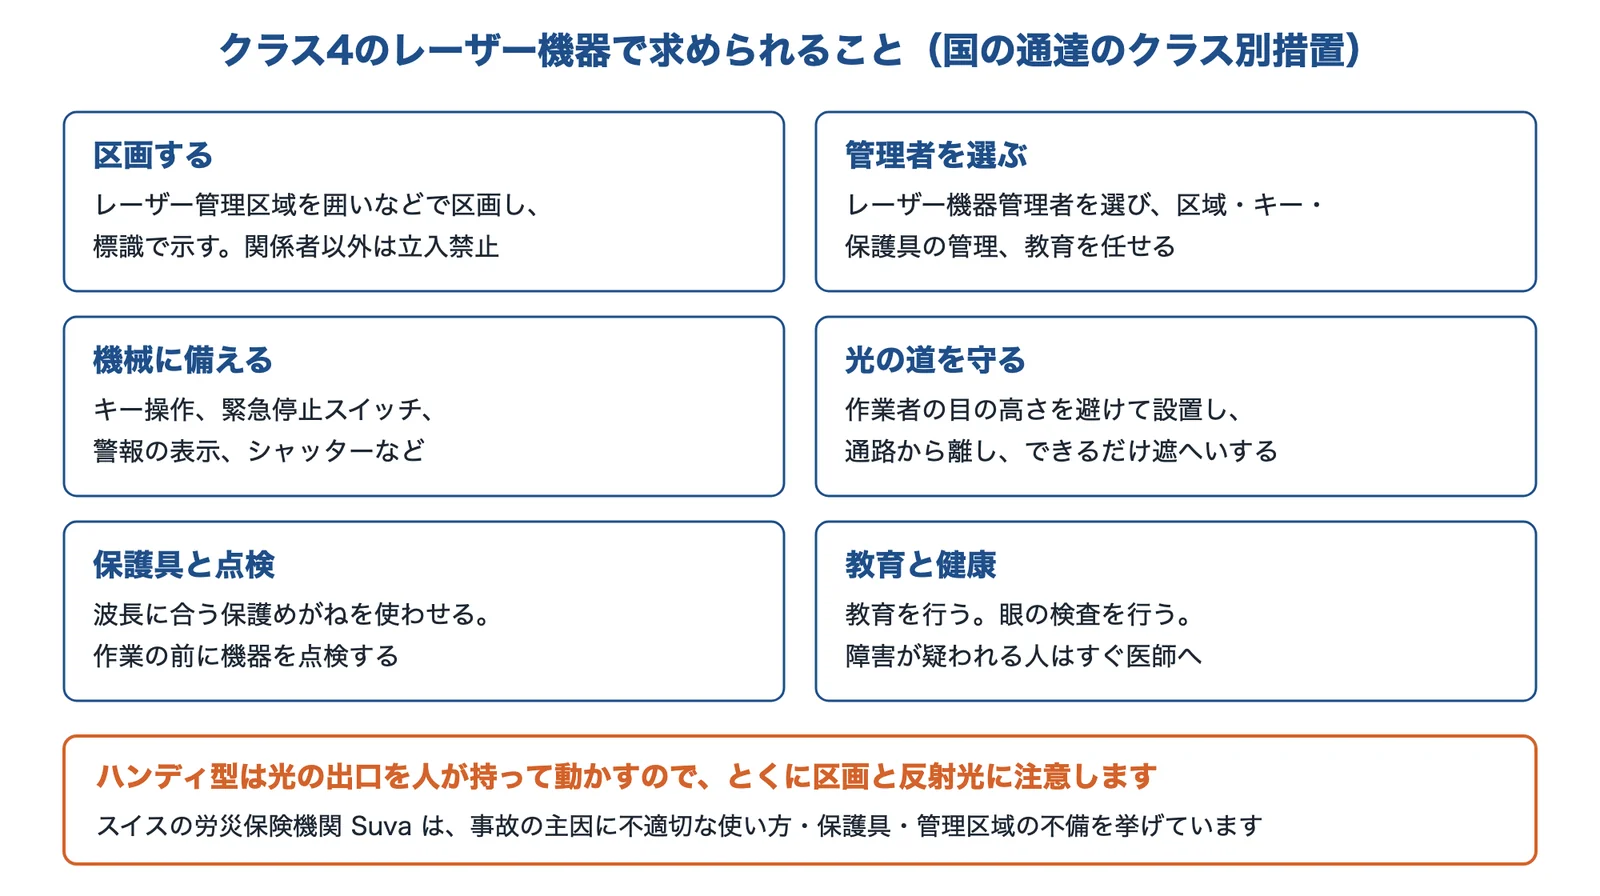
JIS の分類(JIS C 6802)でクラス4は高パワーで、拡散反射も危険になることがあり、皮膚の損傷や火災の危険があるとされます(パナソニック)。kW 級の溶接機を入れるなら、この準備を前提に考えます(編集部の解説)。厚生労働省の安全衛生情報センターに載っているクラス別の措置基準は、クラス4の機器について、次のことを挙げています。
出典:厚生労働省「レーザー機器のクラス別措置基準」・Suva のチェックリストをもとに AI(Claude)で作成
パナソニックは、保護めがねは散乱光に対するもので、直接光や反射光への使用は避けるよう注意しています。アマダの機種は、ドア開閉の検知、無線遮光ヘルメット、ノズルとワークの接触検出、プラズマ検知の4つのインターロックを備え、ノズルとワークが接触していないとレーザ光が出ないとしています。こうした機能と、管理区域の囲いは、別のものとして両方を用意します(編集部の解説)。
溶接ヒュームの規制について、厚生労働省の Q&A(令和2年12月17日版)は、「金属アーク溶接等作業」はアークを熱源とする作業で、レーザービームなどを熱源とする溶接は対象ではないとしています。ただし、これは金属アーク溶接等作業の規制の範囲の話で、レーザー溶接でもヒュームが出なくなるわけではありません。換気や集じんは、発生する量と材料に合わせて検討します(編集部の解説)。
切断・彫刻・溶接の使い分けを、レーザー加工全体から見たいときは、次の解説動画が参考になります。

出典:テクパルコの技術解説チャンネル(YouTube)
出典:FLW-1500MTS|アマダ、協働ロボット溶接機 CR-W|アマダ、菊川工業・日本大学ほか「温度場制御技術による薄板構造物の極低歪レーザ溶接方法の開発」、YAG レーザによる溶接条件の適正化|道総研、銅の溶接のホワイトペーパー|Coherent、青色半導体レーザーの記事|ニュースイッチ、BRACE のリリース|古河電工、BRACE X のリリース|古河電工、青色半導体レーザーのリリース|NEDO、パルスレーザー溶接のメリット|DKNレーザー溶接、レーザ溶接のブローホールとは?|NISHIHARA、レーザー機器のクラス別措置基準|厚生労働省、レーザー加工の安全|パナソニック、手持ち式レーザー加工機のチェックリスト|Suva、溶接ヒュームに係る新たな規制に関する Q&A|厚生労働省
レーザー溶接機・レーザー溶接を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。溶接機のメーカー、銅向けの光源のメーカー、受託加工、溶接モニタの会社を挙げました。
株式会社アマダ|ハンディ型のファイバーレーザー溶接機
アマダとは
アマダは、神奈川県伊勢原市に本社がある総合加工機械メーカーです。板金・溶接・切削・研削盤・プレスなどの機械を手がけています。
アマダの得意技術
| 技術 | 内容 |
|---|---|
| ハンディ型「FLW-1500MTS」 | 定格 1,500W・最大 2,500W。開先なしで 6mm までの貫通溶接ができ、板厚 2mm の銅の共付け溶接もできるとしている |
| 隙間への対応 | ウォブリング幅 0〜5mm と、2本のフィラーを同時に送るダブルフィラー |
| 安全の機能 | ドア開閉の検知・無線遮光ヘルメット・ノズル接触検出・プラズマ検知の4つのインターロック |
アマダが解決できる課題
- 板金・製缶をハンディ型のレーザーで溶接したい
- 隙間の空きやすい製品を、フィラーを送って溶接したい
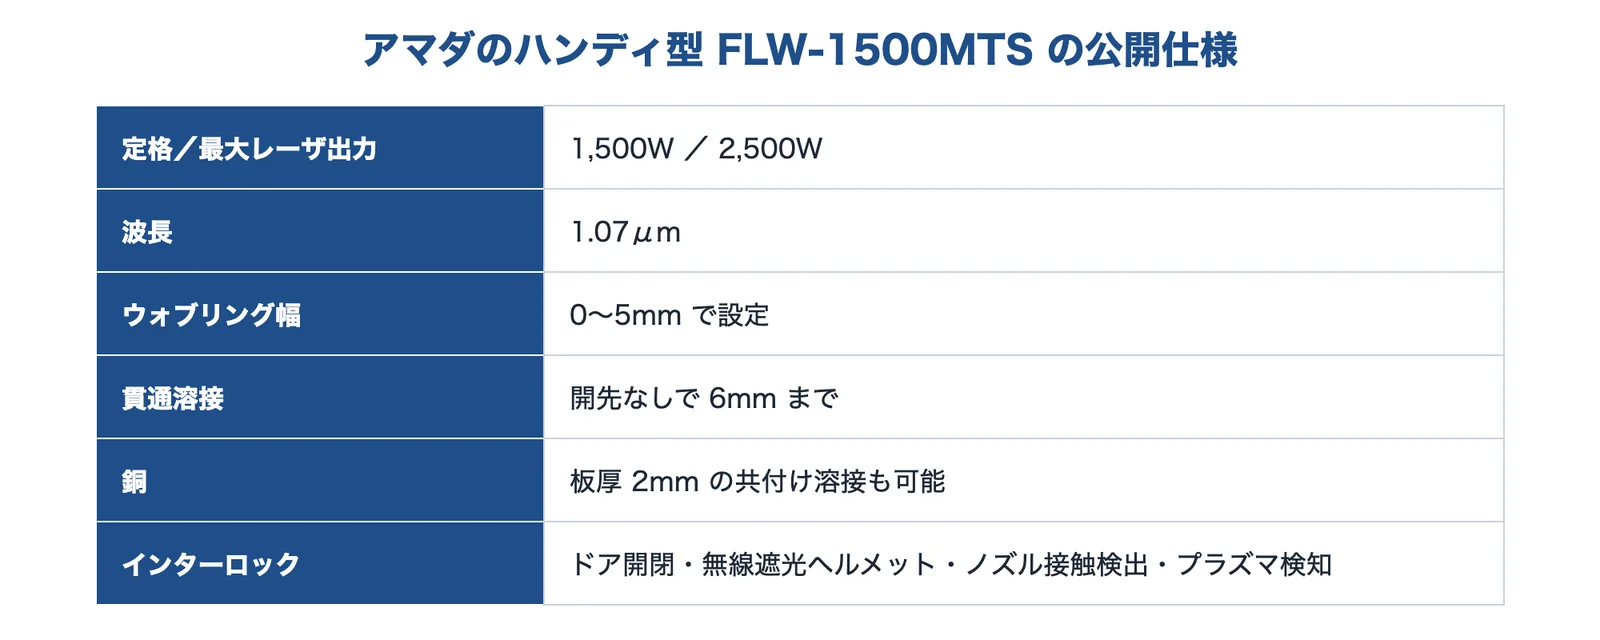
出典:アマダ「FLW-1500MTS」をもとに AI(Claude)で作成
古河電気工業株式会社|青色+近赤外のハイブリッドレーザー
古河電工とは
古河電気工業は、東京都千代田区に本社がある会社です。青色ダイレクトダイオードレーザーと近赤外ファイバーレーザーを組み合わせたハイブリッドレーザー「BRACE」を出しています。青色のレーザーダイオードモジュールは日亜化学工業と共同開発したものです。
古河電工の得意技術
| 技術 | 内容 |
|---|---|
| BRACE(2021年1月販売開始) | 青色 150W と近赤外 1kW の組み合わせ。リチウムイオン電池の銅溶接を模した加工例で、表面・内部とも溶接欠陥がほぼ無いとしている |
| BRACE X(2022年1月販売開始) | 青色 1kW・近赤外 3kW。厚さ 2mm 以上の純銅バスバーの結線、SC 型モーターの平角線の結線などに使えるとし、SC 型モーターの結線では 6kW のファイバーレーザーに比べて消費電力を約 30% 減らせるとしている |
古河電工が解決できる課題
- 銅のバスバーやモーターの結線を、スパッタを抑えて溶接したい
- 銅とアルミなどの異材を接合したい
出典:BRACE のリリース|古河電工、BRACE X のリリース|古河電工
株式会社島津製作所|青色半導体レーザー「BLUE IMPACT」
島津製作所とは
島津製作所は、京都府京都市に本社がある会社です。大阪大学と共同で、NEDO のプロジェクトとして青色半導体レーザーの高出力化を進めてきました。
島津製作所の得意技術
| 技術 | 内容 |
|---|---|
| 青色半導体レーザー「BLUE IMPACT」 | 2019年に、NEDO のプロジェクトで出力 1kW を発表(200W の光源5本を 400μm のファイバーに集約)。純銅パイプの突合せ溶接のサンプルを作っている |
| 6kW の光源(2024年の報道) | 1kW の光源6つの出力と照射位置を別々に制御して、ビームの形を加工対象に合わせて調整する。EV 用材料の銅の溶接などを想定している |
島津製作所が解決できる課題
- 銅や金など、赤外のレーザーでは難しい金属を加工したい
出典:会社概要|島津製作所、青色半導体レーザーのリリース|NEDO、6kW の青色レーザー光源の記事|EE Times Japan
東成エレクトロビーム株式会社|レーザーと電子ビームの受託加工
東成エレクトロビームとは
東成エレクトロビームは、東京都西多摩郡瑞穂町に本社がある会社です(1977年設立)。電子ビーム受託加工、レーザ受託加工、ウォータージェット受託加工、非破壊検査などを事業にしています。
東成エレクトロビームの得意技術
| 技術 | 内容 |
|---|---|
| レーザ受託加工 | CO₂・YAG/ファイバー・半導体レーザーの設備を持ち、CO₂ は 2kW、半導体レーザーは約 6kW までの設備があるとしている |
| 電子ビーム溶接との使い分け | 電子ビーム溶接も受託している。レーザーはガスをかけながら加工するので溶接焼けなどが出る可能性がある、と違いを説明している |
東成エレクトロビームが解決できる課題
- 溶接できるかを、設備を持たずに試したい
- レーザーと電子ビームのどちらが合うかを相談したい
出典:会社概要|東成エレクトロビーム、レーザ加工|東成エレクトロビーム
DKNレーザー溶接株式会社|パルスレーザー溶接の肉盛補修
DKNレーザー溶接とは
DKNレーザー溶接は、栃木県宇都宮市に本社がある会社です(2019年設立)。金型とプラント設備の部品の肉盛補修、出張溶接、パルスレーザー溶接用ワイヤの販売をしています。詳しくは紹介ページをご覧ください。
DKNレーザー溶接の得意技術
| 技術 | 内容 |
|---|---|
| パルスレーザー溶接の肉盛補修 | 1パルスの入熱が約 30J と小さく、熱影響部を約 0.1〜0.3mm に抑えるとしている |
DKNレーザー溶接が解決できる課題
- 金型の欠けを、熱で歪ませずに肉盛で直したい
- 分解や輸送が難しい部品を、現地で溶接したい
出典:会社概要|DKNレーザー溶接、パルスレーザー溶接のメリット|DKNレーザー溶接、金型の肉盛補修|DKNレーザー溶接
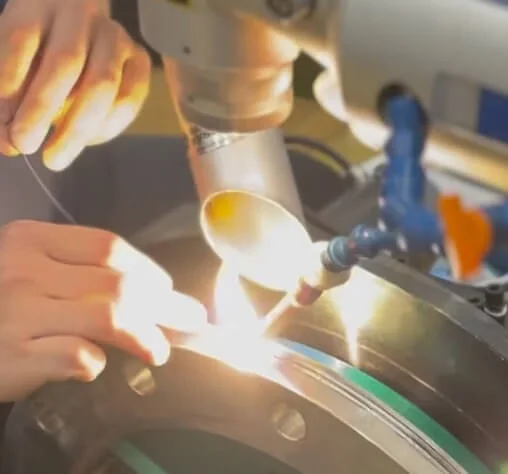
出典:DKNレーザー溶接「パルスレーザー溶接のメリット」
株式会社NISHIHARA|レーザ溶接モニタ
NISHIHARAとは
NISHIHARA は、千葉県柏市に本社がある会社です(2005年設立)。レーザ溶接のモニタや、受託加工・測定試験、溶接の課題解決の支援をしています。
NISHIHARAの得意技術
| 技術 | 内容 |
|---|---|
| レーザ溶接モニタ | 溶融部から出る熱放射光・レーザ反射光・プルーム光を測り、溶接の不具合をリアルタイムで検出する |
| ブローホール対策の解説 | 原因を2つに分け、前処理・ガス流量・隙間・ウォブリングなどの対策を解説している |
NISHIHARAが解決できる課題
- 量産のレーザー溶接で、不具合を溶接中に見つけたい
- ブローホールの原因を、前処理・ガス・隙間から見直したい
出典:会社概要|NISHIHARA、レーザ溶接モニタ|NISHIHARA、レーザ溶接のブローホールとは?|NISHIHARA
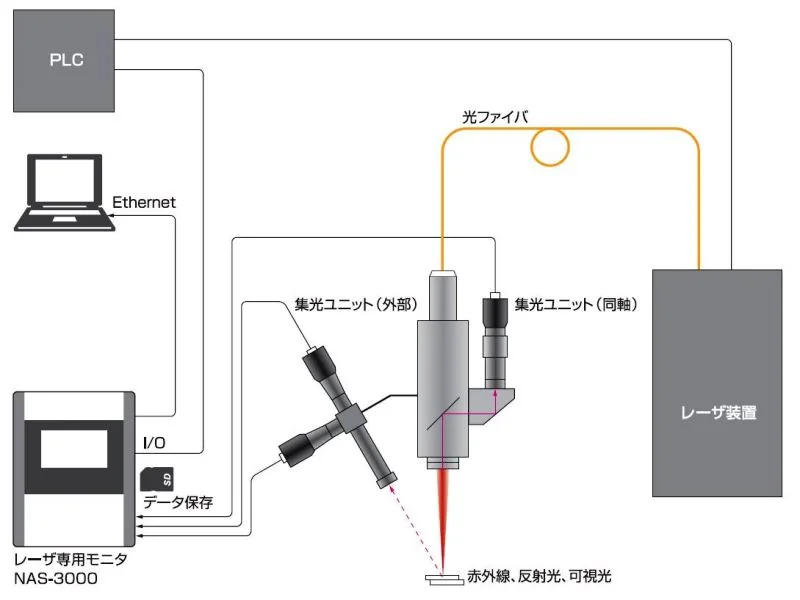
出典:NISHIHARA「レーザ溶接モニタ」
選ぶ前に確かめる条件
レーザー溶接機を相談する前に、次のことを整理しておくと話が早く進みます。
- 材料の種類と表面の状態:鉄・ステンレス・アルミ・銅、亜鉛めっきの有無、酸化や油の有無
- 板厚と継手の形(突合せ・重ね・すみ肉)、必要な溶け込みの深さと強さ
- 隙間の実力:切断と曲げの精度、治具で隙間をどこまで詰められるか(板厚の 1/10 程度が目安)
- 作る数とタクト:1点ものの手作業か、繰り返しの自動か
- 優先すること:外観・歪みの小ささ・溶け込みの深さ・速さ
- 管理区域を取れるか:囲い、標識、レーザー機器管理者、保護具、教育、換気と集じん
- 受電の容量と置き場所、サンプル溶接と断面の確認ができるか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月2日








