
TIG にするか半自動にするか、アルミを溶接したいが鉄と同じ溶接機でよいのか、屋外で溶接したらブローホールだらけになった、溶接ガスは何を買えばよいのか――。アーク溶接は、材料・板厚・場所と、欲しい仕上がりや能率で、向く方法とガスが変わります。
この記事では、材料・場所・板厚と目的から、TIG・MIG・MAG・CO₂・被覆アーク・セルフシールドを切り分ける流れを示し、方法ごとのしくみと得意・苦手、材料ごとのシールドガス、風とガス流量、アルミの交流 TIG、溶接機の使用率までを、相談できる企業とあわせて紹介します。溶接の方法全体(レーザー・スポット・摩擦攪拌を含む)は技術ページ溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)にまとめています。
材料・場所・目的から、アーク溶接の方法を切り分ける
まず、何を溶接するか(アルミ・ステンレス・鉄)と、屋外か、風があるかを見ます。次に、板厚と、外観と能率のどちらを優先するかで候補がほぼ決まります。
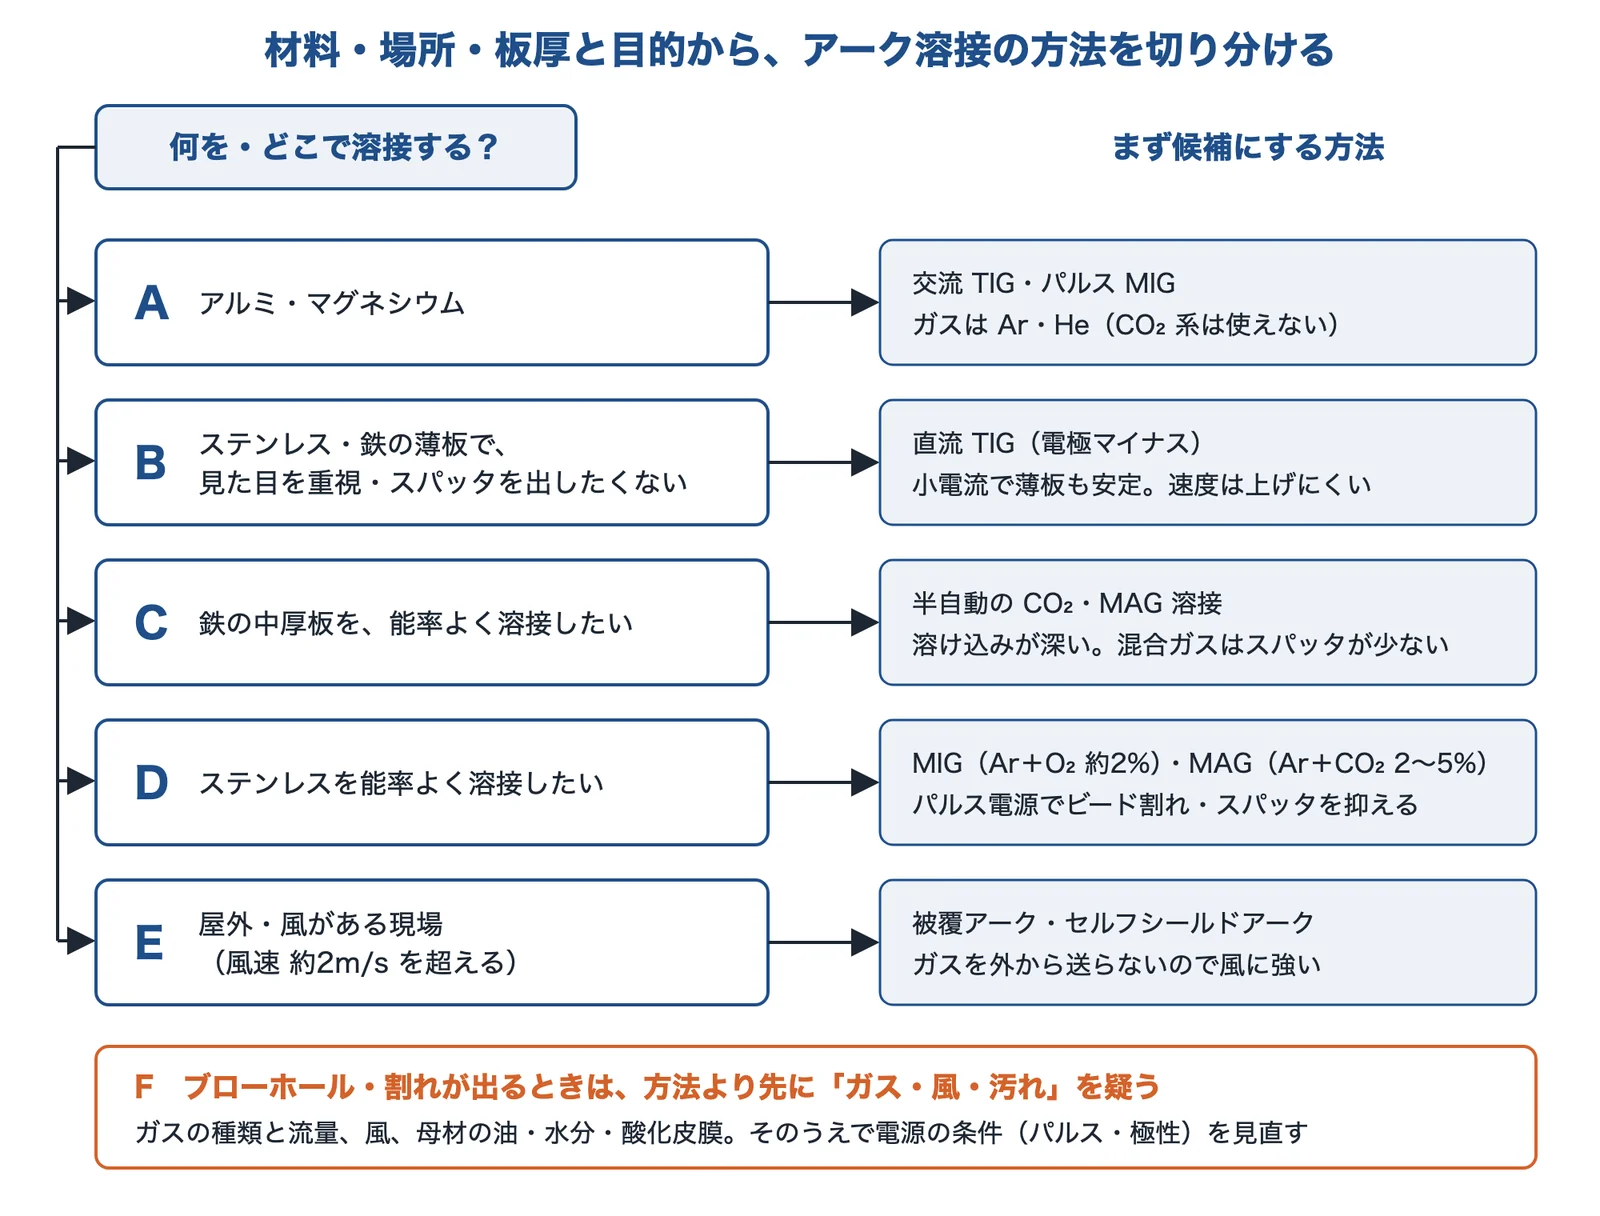
出典:パナソニック コネクト「溶接の基礎」・ダイヘン「アルミニウムを溶接したいです。」・日本溶接協会 Q&A(ステンレスのミグのガス)・日本溶接協会 Q&A(マグ溶接と風)と編集部の整理をもとに AI(Claude)で作成
候補が決まったら、使う材料(ワイヤ・溶接棒・溶加棒)とガスの組み合わせ、溶接機の電流と使用率を確かめます。欠陥が出るとき(F)は、方法を替える前に、ガス・風・汚れを見直します。
条件ごとの見分け方と選び方
条件(A〜F)ごとに、起きていること、使える方法、選ぶときの注意、相談できる企業をまとめました。
アルミを溶接したい
アルミの板や枠を溶接したいが、鉄と同じやり方ではうまく溶けない。表面の酸化皮膜が邪魔をすると聞いた。
- 起きている現象
- アルミの表面には融点が 2000℃以上の酸化皮膜があり、アルミ本体(660℃)より先に溶けません。ダイヘンは、アルミには主に交流 TIG とパルス MIG を使い、シールドガスは Ar・He かその混合で、二酸化炭素は使えない(アルミが二酸化炭素と反応するため)としています。
ダイヘンは、アルミは熱伝導度が高く、いったん溶けると溶融部が広がるので、パルスで高電流と低電流を切り替えて溶け落ちを防ぐとしています。シールドガスの純度にも注意します。
ステンレスの薄板を、見た目よく溶接したい
0.数mm〜1mm台のステンレス板を、焼けや歪みを抑えて、ビードもきれいに仕上げたい。スパッタの後処理を減らしたい。
鉄の中厚板を、能率よく溶接したい
架台やフレームの溶接に時間がかかる。手溶接(被覆アーク)から切り替えて、早く・深く溶かしたい。
- 起きている現象
- 半自動の CO₂・MAG 溶接は、細いワイヤを電極にして自動で送り、シールドガスで覆います。パナソニック コネクトは、CO₂・MAG・MIG などの溶極式ガスシールドアーク溶接について、溶け込みが手溶接棒の 1.5〜2 倍深く、溶着効率は CO₂ 溶接で約92%、手溶接で約60%、習得期間は手溶接の約 1/2〜1/3 としています。
- 解決に使える技術
- CO₂ 溶接溶け込みが深い・ガスが安い
- MAG 溶接(Ar+CO₂)スパッタが少ない
- 溶接機の使用率続けて流せる時間
CO₂ だけのガスはスパッタが増え、Ar と CO₂ の混合ガスはスパッタが減ってビード表面が滑らかになるとされます(パナソニック コネクト)。長く続けて溶接するなら、溶接機の定格使用率も確かめます。
ステンレスを、TIG より速く溶接したい
ステンレスの厚めの部品やタンクを、TIG では時間がかかりすぎる。MIG・MAG にしたいが、ガスの選び方がわからない。
- 起きている現象
- ステンレスの MIG・MAG は、Ar に少しだけ酸素や CO₂ を混ぜたガスを使います。ダイヘンのパルス MAG/MIG 溶接機の溶接条件例では、ステンレスに 98%Ar+2%O₂ を使っています。日本溶接協会の Q&A は、Ar+CO₂ では CO₂ を約2〜5%にとどめるとビードがよく、約10%を超えるとスパッタが増えるとしています。
- 解決に使える技術
- MIG・MAG(ステンレス)Ar+O₂・Ar+CO₂
- パルス電源スパッタ・ビード割れを抑える
同じ Q&A は、フェライト系ステンレスの一部のワイヤでは Ar+CO₂ を避けるとしています。使うワイヤとガスの組み合わせは、溶接材料メーカーの資料で確かめます。
屋外・風のある現場で溶接したい
建屋の外や、扉を開けた工場で溶接すると、ブローホール(気孔)が出る。防風の囲いを作るのが難しい。
- 起きている現象
- ガスシールドの溶接は、風でガスが飛ばされると空気が入り、ブローホールが出ます。日本溶接協会の Q&A は、マグ溶接は風速約2m/s を超えると防風対策が要るとし、屋外の CO₂ 溶接では風速 1.2m/s 程度でも影響を受けることがあるとしています。
- 解決に使える技術
- 被覆アーク溶接被覆剤がガスを出す
- セルフシールドアークガスなしのワイヤ
- 防風・ガス流量衝立・耐風ノズル
セルフシールドは、フラックス入りワイヤのフラックスが溶接部を空気から守る方法です(ニツコー熔材工業)。日本溶接協会の Q&A は、ヒューム対策と、吸湿したワイヤの乾燥を注意点に挙げています。
ブローホール・割れなどの欠陥が出る
方法は合っているはずなのに、気孔や割れが出る。ビードがふらつく。
- 起きている現象
- 多くはガスと風、母材の汚れが原因です。日本溶接協会の Q&A は、標準ノズル(先端径18mm)ではガス流量 25L/min 以上でブローホールのない溶接ができるとし、先細ノズルで流量を増やしすぎる(例えば30L/min 超)と乱流になり、かえってブローホールが大量に出ることがあるとしています。TIG は母材の汚れで気孔が出やすいとされます(パナソニック コネクト)。
- 解決に使える技術
- 風とガス流量を見直す2m/s・ノズルと流量
- ガスの種類を見直す材料に合った組成
原因の切り分けと検査は、溶接のブローホール・割れを減らしたいと部品を壊さずに内部の欠陥を見つけたいにまとめています。
アーク溶接の種類としくみ
溶ける電極と、溶けない電極
アーク溶接は、電極と母材の間に出すアークの熱で金属を溶かしてつなぎます。ダイヘンは、電極が溶けて溶着金属になる「溶極式」(被覆アーク・CO₂/MAG・MIG・セルフシールドアーク・サブマージアーク)と、電極がほとんど消耗しない「非溶極式」(TIG・プラズマ)に分けています。非溶極式は、溶接電流と溶加材の量を別々に決められるので自由度が高く、高品質な溶接ができるとしています。
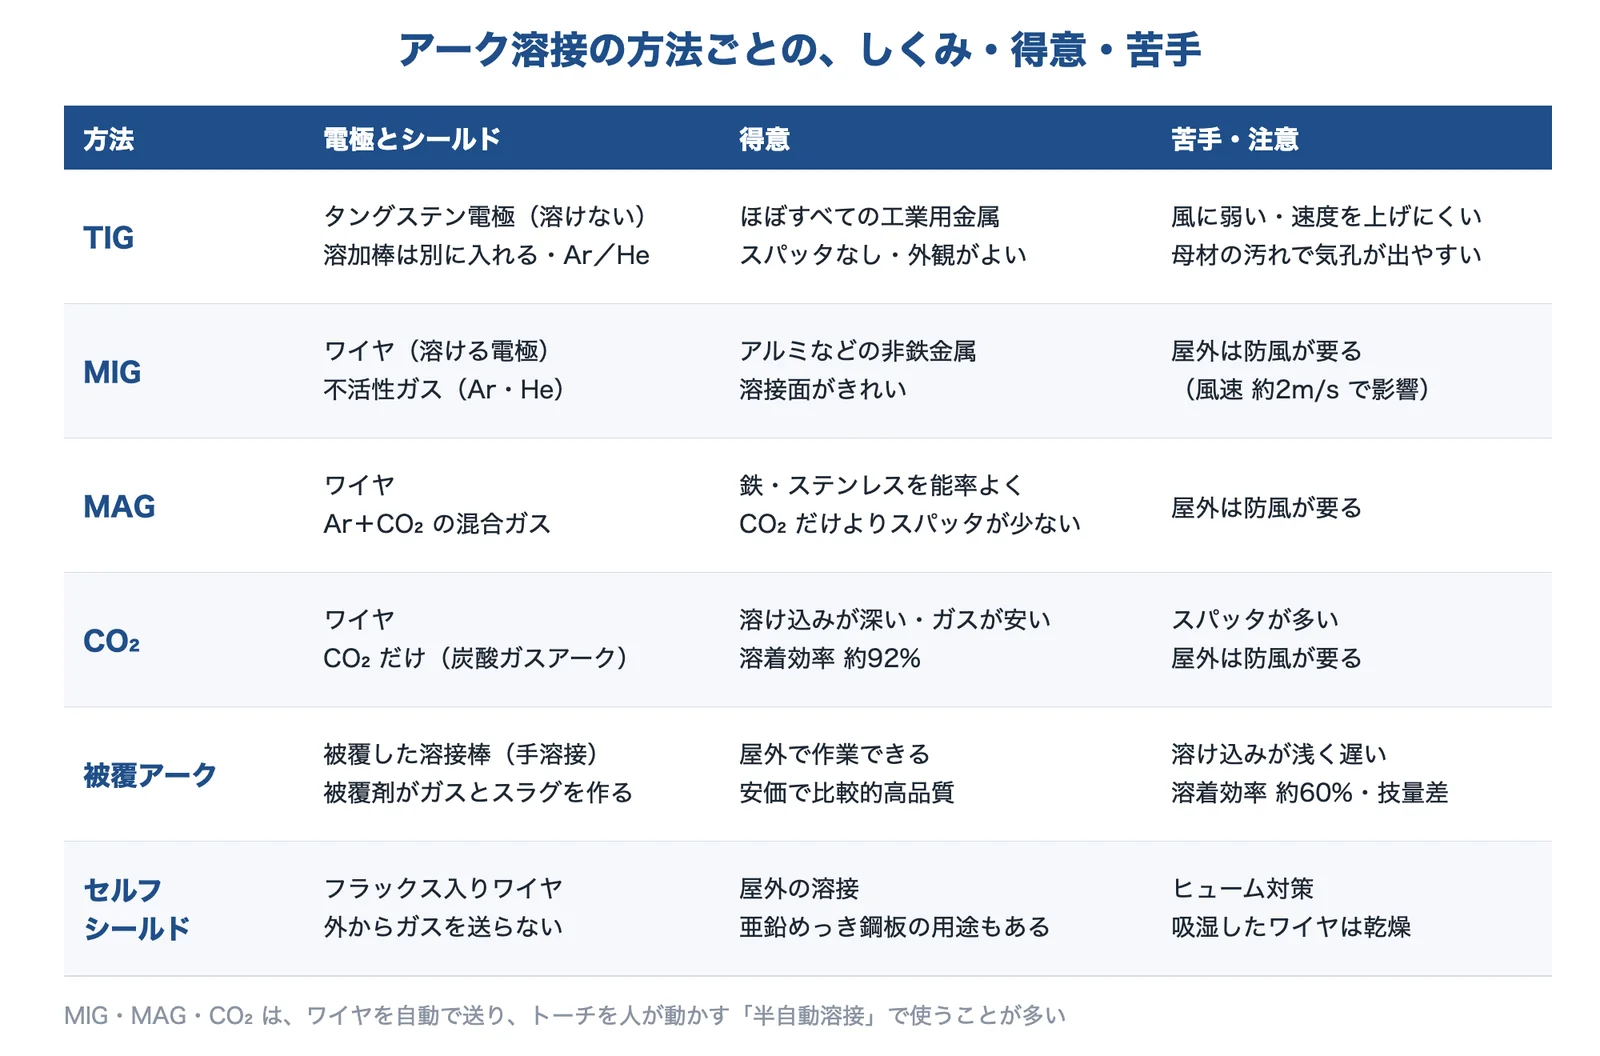
出典:パナソニック コネクト「溶接の基礎」・ダイヘン「アーク溶接法にはどのようなものがありますか?」・ニツコー熔材工業 用語集「セルフシールド」・日本溶接協会 Q&A(屋外の CO₂ 溶接)をもとに AI(Claude)で作成
「半自動溶接」とは
MIG・MAG・CO₂ 溶接は、細いワイヤを電極にしてトーチから自動で送り出し、トーチは作業者が手で動かす使い方が多く、これを「半自動溶接」と呼びます(パナソニック コネクトは「作業者が手でトーチを操作する半自動溶接」と書いています)。同じ方法をロボットや自動の装置で行うこともあります。ガスの種類で呼び名が変わり、不活性ガス(Ar・He)なら MIG、CO₂ や Ar+CO₂ などの活性ガスなら MAG、CO₂ だけなら CO₂ 溶接(炭酸ガスアーク溶接)です(パナソニック コネクト)。
出典:溶接の基礎|パナソニック コネクト、アーク溶接法にはどのようなものがありますか?(FAQ)|ダイヘン、用語集「セルフシールド」|ニツコー熔材工業
アーク溶接の方法の選び方と、ガス・風・電源の詳しい内容
TIG 溶接:薄板・外観・ほぼすべての金属
TIG は、Ar や He の中で、融点 3410℃のタングステン電極と母材の間にアークを出します。一般に、薄板は溶加材なしで、中厚板は溶加材を入れて溶接します。電源は、軟鋼・ステンレスは直流、アルミ・マグネシウムは交流です(パナソニック コネクト)。
日本溶接協会の Q&A は、直流で電極をマイナスにすると熱が母材に集まって溶け込みが深く、電極の消耗も少ないのでほとんどの金属に使い、電極をプラスにするとクリーニング作用はあるが電極が過熱して実用に向かないとしています。そこでアルミでは、電極プラスと電極マイナスを交互に切り替える交流 TIG を使います。
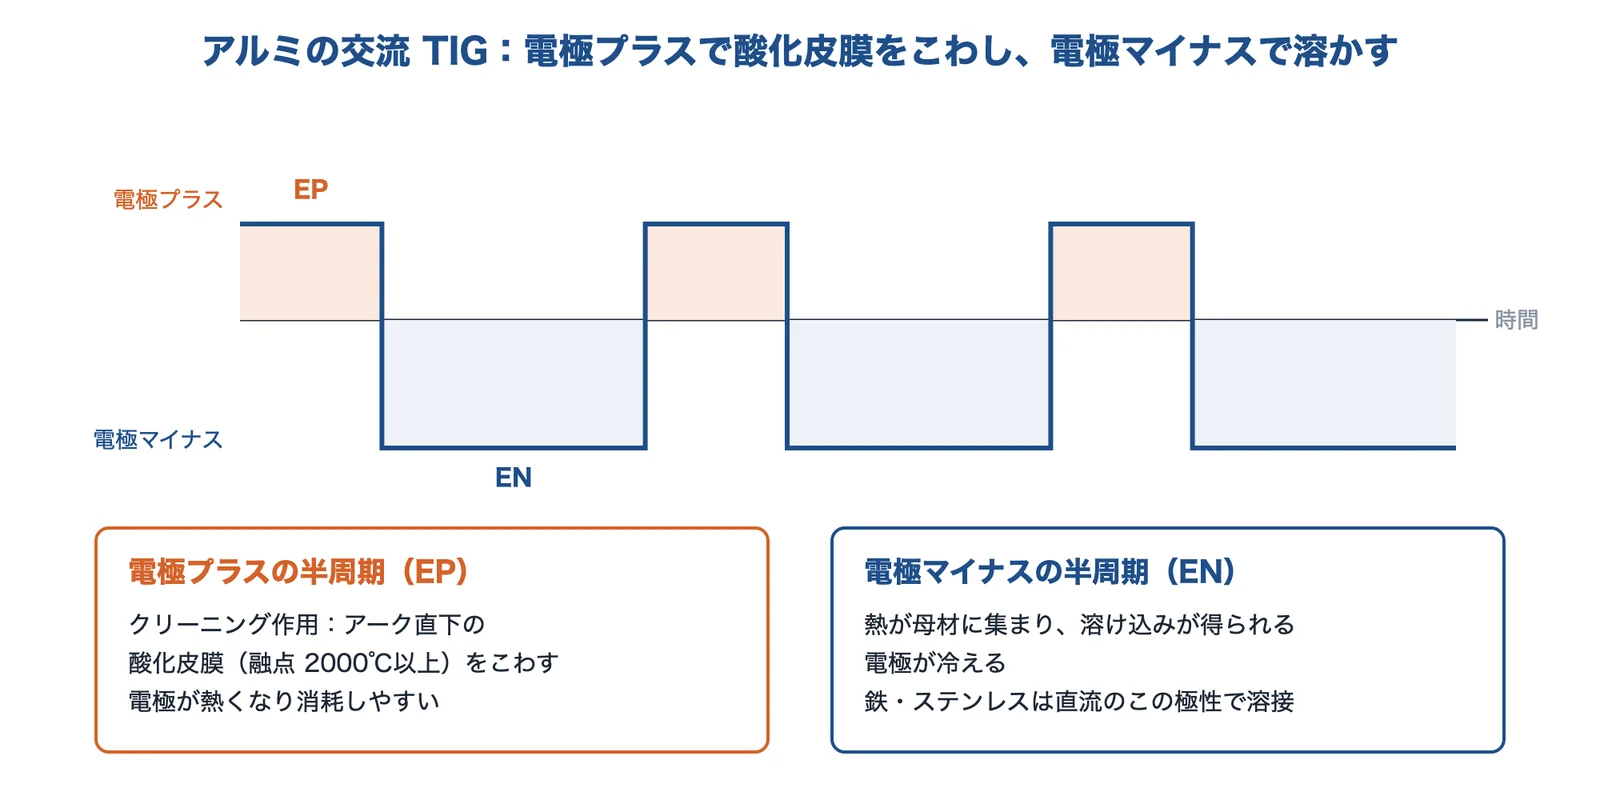
出典:ダイヘン「アルミニウムを溶接したいです。」・日本溶接協会 Q&A(アルミの交流ティグ)・日本溶接協会 Q&A(ティグの極性)をもとに AI(Claude)で作成
ダイヘンは、電極プラスのときにアーク直下の酸化皮膜が除去される(クリーニング作用)とし、電極プラスのままではアークの集中が悪く電極の消耗が多いので、極性を交互に切り替えるとしています。溶加棒の送り方は、神戸製鋼所の溶接トレーニングの動画が参考になります。
出典:KOBELCOofficial(YouTube)
MIG 溶接:アルミ・ステンレスを能率よく
MIG は、Ar や He などの不活性ガスで覆い、ワイヤを電極にして溶かします。パナソニック コネクトは、MAG や CO₂ では難しい非鉄金属が溶接でき、溶接面がきれいとしています。日本溶接協会の Q&A は、軟鋼からオーステナイト系ステンレスまで、鋼は純アルゴンの MIG ではアークが不安定で満足な溶接ができないので、アルゴンに数%の酸素か、20%前後の CO₂ を混ぜるとしています。
パルス MIG は、高い電流と低い電流を交互に流して、平均の電流を抑えます。ダイヘンは、アルミでは高電流で母材を溶かし低電流で溶融池を冷やして溶け落ちを防ぐとし、パルス MAG/MIG 溶接機の特長に、ステンレスでは粘りの強いワイヤでも良好なビード、アルミではチリ状のスパッタの抑制を挙げています。
パルス MIG で、溶けたワイヤの粒(溶滴)が離れていくようすは、高速カメラのメーカーが撮った映像で見られます。

出典:nac ImageTechnology(YouTube)
CO₂・MAG 溶接:鉄の中厚板の主力
MAG は活性ガスを使う溶接で、CO₂ か Ar+CO₂ を使います。混合ガスはスパッタが減ってビード表面が滑らかになり、CO₂ だけはスパッタが増えるが溶け込みが深く、ガスの費用は安いとされます(パナソニック コネクト)。CO₂ はアークの中で一酸化炭素と酸素に分かれるので、ワイヤに Mn・Si などの脱酸元素が要ります(日本溶接協会の Q&A)。
被覆アーク・セルフシールド:屋外とガスなし
被覆アーク溶接は、被覆剤(フラックス)を塗った溶接棒を使う手溶接で、被覆剤がアークの安定・スラグの形成・脱酸などを受け持ちます。パナソニック コネクトは、屋外で作業でき、安価で比較的高品質とする一方で、溶け込みが浅く遅く、技量の差が出るとしています。

出典:KOBELCOofficial(YouTube)
セルフシールドアーク溶接は、MAG に似た方法ですが、外からシールドガスを送らず、フラックス入りワイヤのフラックスが溶接部を外気の酸素・窒素から守ります(ニツコー熔材工業)。日本溶接協会の Q&A は、屋外ではセルフシールドアーク(ノンガス)が勧められるとし、ワイヤの突き出しを 30〜50mm にすること、吸湿したワイヤは 200〜350℃で 1〜2 時間乾燥すること、ヒューム対策を注意点に挙げています。
シールドガスの選び方:材料で決まる
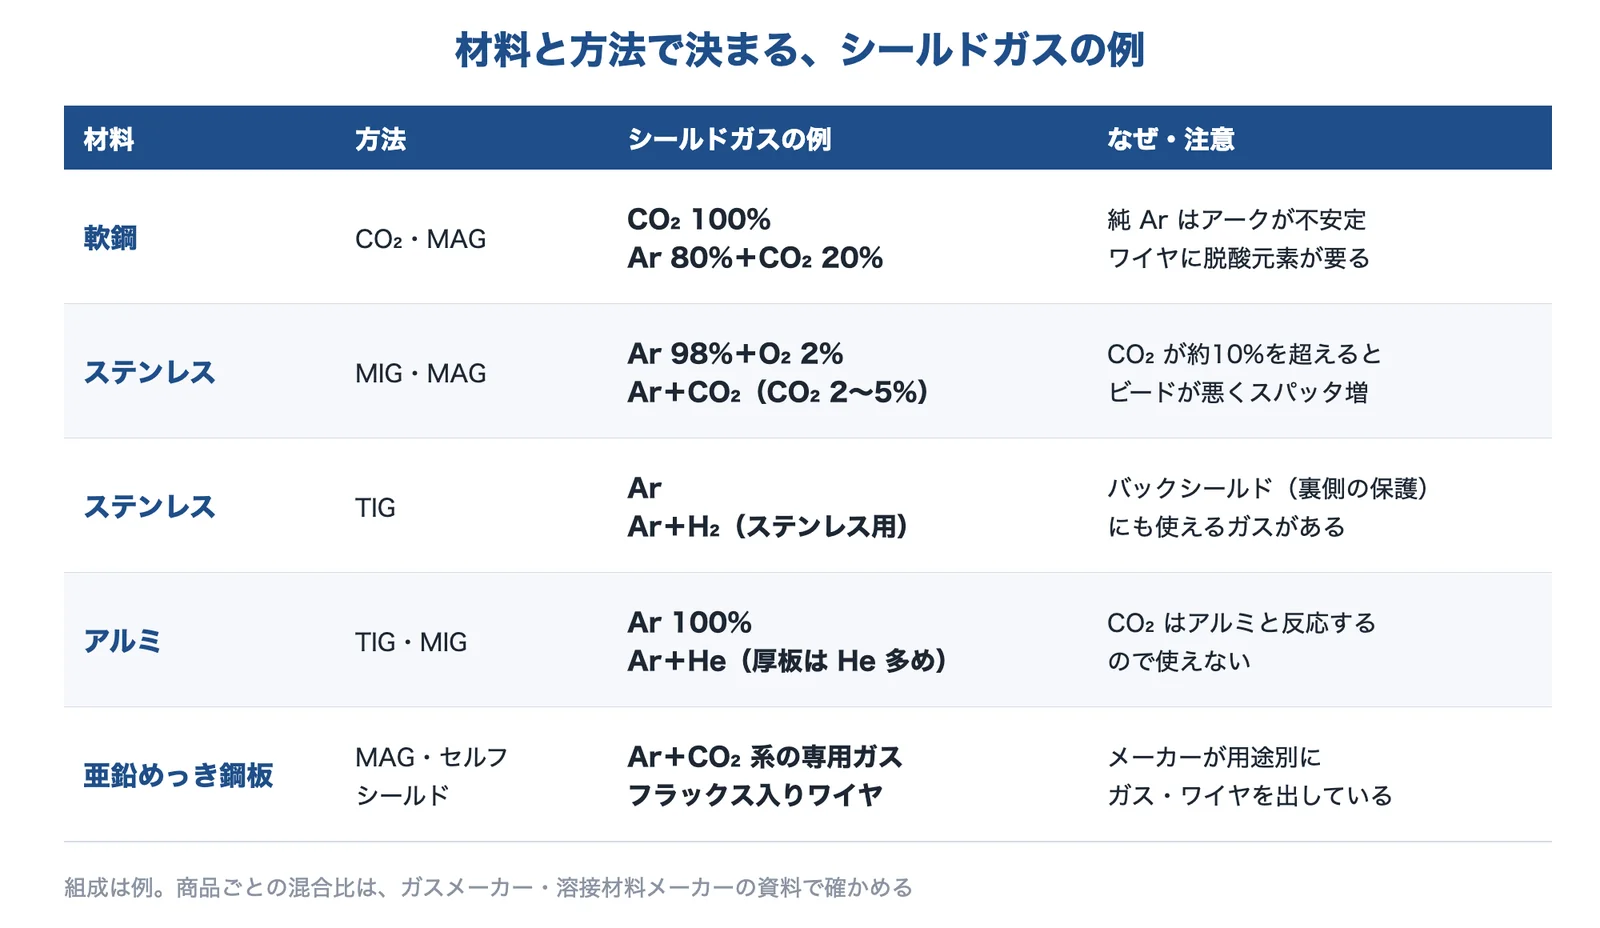
ガスは、材料と方法でほぼ決まります。アルミに CO₂ は使えず(ダイヘン)、Ar・He かその混合を使います。ステンレスの MIG・MAG は Ar に少しの O₂ か CO₂ を混ぜ、軟鋼の MAG は Ar 80%+CO₂ 20% のような混合ガスか CO₂ を使います。
出典:ダイヘン「Welbee Inverter P350Ⅱ」・ダイヘン「アルミニウムを溶接したいです。」・日本溶接協会 Q&A(ステンレスのミグのガス)・日本溶接協会 Q&A(鋼の純アルゴンミグ)・岩谷産業「溶接」・エア・ウォーター「AWシールド」をもとに AI(Claude)で作成
ガスメーカーは、材料と用途ごとに混合ガスを出しています。岩谷産業は軟鋼・亜鉛めっき鋼板・薄板の高張力鋼向けの Ar+CO₂ 系、アルミ向けの Ar+He 系、ステンレス向けの Ar+H₂・Ar+O₂ 系を、エア・ウォーターはアルミ・ステンレス・薄板鋼板向けのシリーズを並べています。混合比は商品ごとに違うので、メーカーの資料で確かめます(編集部の解説)。
風とガス流量:屋外は 2m/s が目安
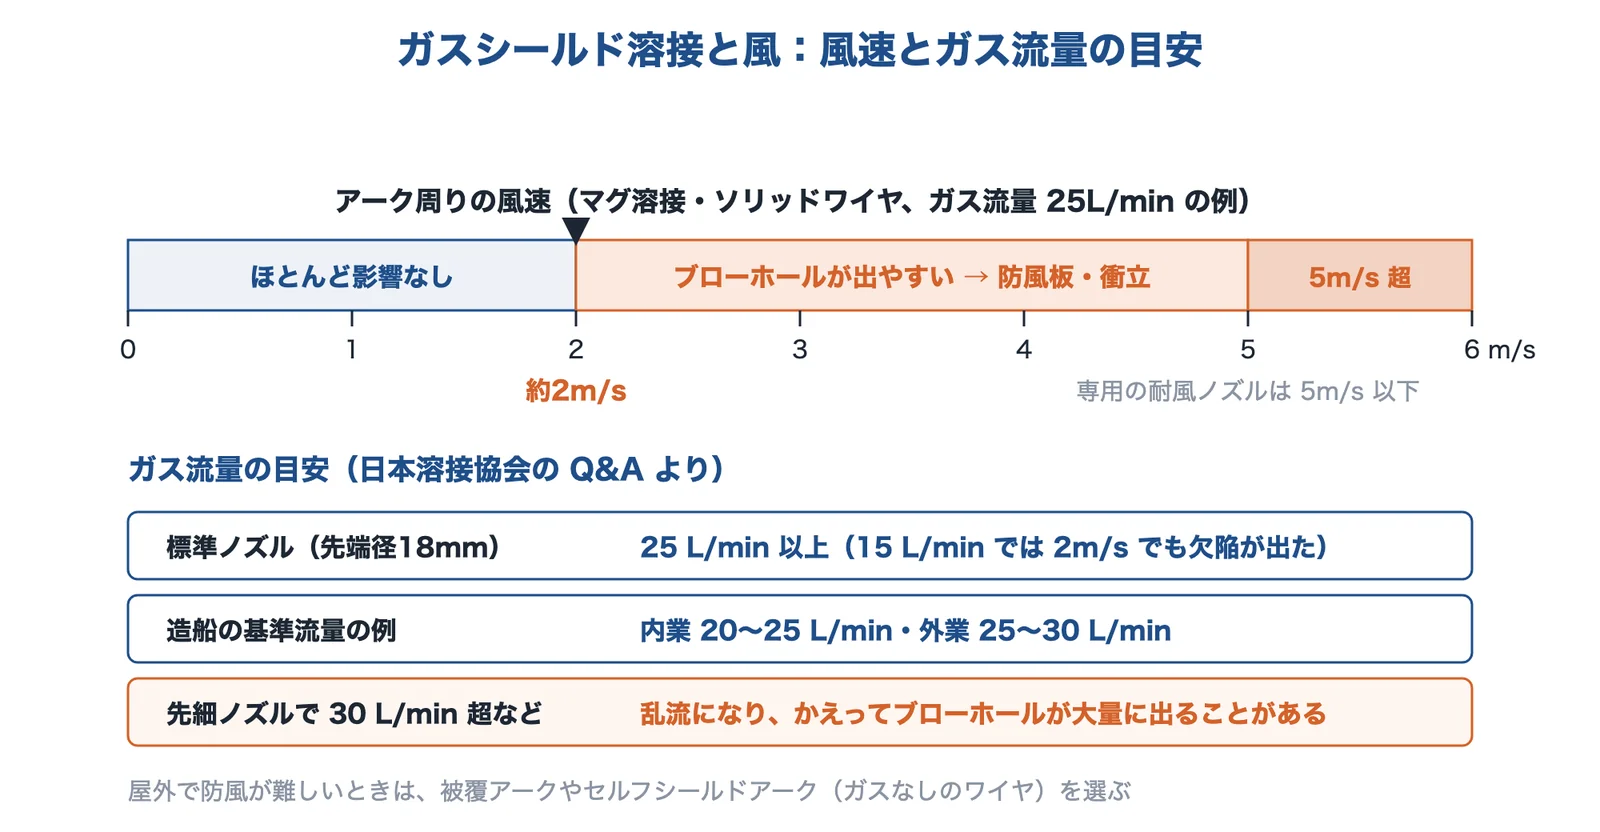
日本溶接協会の Q&A は、ガス流量 25L/min でソリッドワイヤのマグ溶接を調べた結果、風速が 2m/s を超えると、CO₂ でも Ar+20%CO₂ でもブローホールの危険があり、流量が 15L/min と少ないと 2m/s でも欠陥が出たとしています。フラックス入りワイヤはソリッドワイヤよりやや風に強いとしています。対策は防風壁・衝立と、合ったノズルです。先細ノズルはガスの勢いを増して風の影響を減らすが大電流の溶接には使えず、風速 5m/s 以下で CO₂ 流量 100〜120L/min で使える専用の耐風ノズルもあるとしています。
出典:日本溶接協会 Q&A(マグ溶接と風)・日本溶接協会 Q&A(屋外作業の防風)・日本溶接協会 Q&A(屋外の CO₂ 溶接)をもとに AI(Claude)で作成
流量を増やせばよいわけではありません。同じ Q&A は、先細ノズルで流量を増やしすぎる(例えば30L/min 超)と乱流になり、かえってブローホールが大量に出ることがあるとし、造船では内業で 20〜25L/min、外業で 25〜30L/min を基準流量にしている所が多いとしています。防風が難しい現場では、被覆アークやセルフシールドアークを選びます。
溶接機の使用率:続けて流せる時間
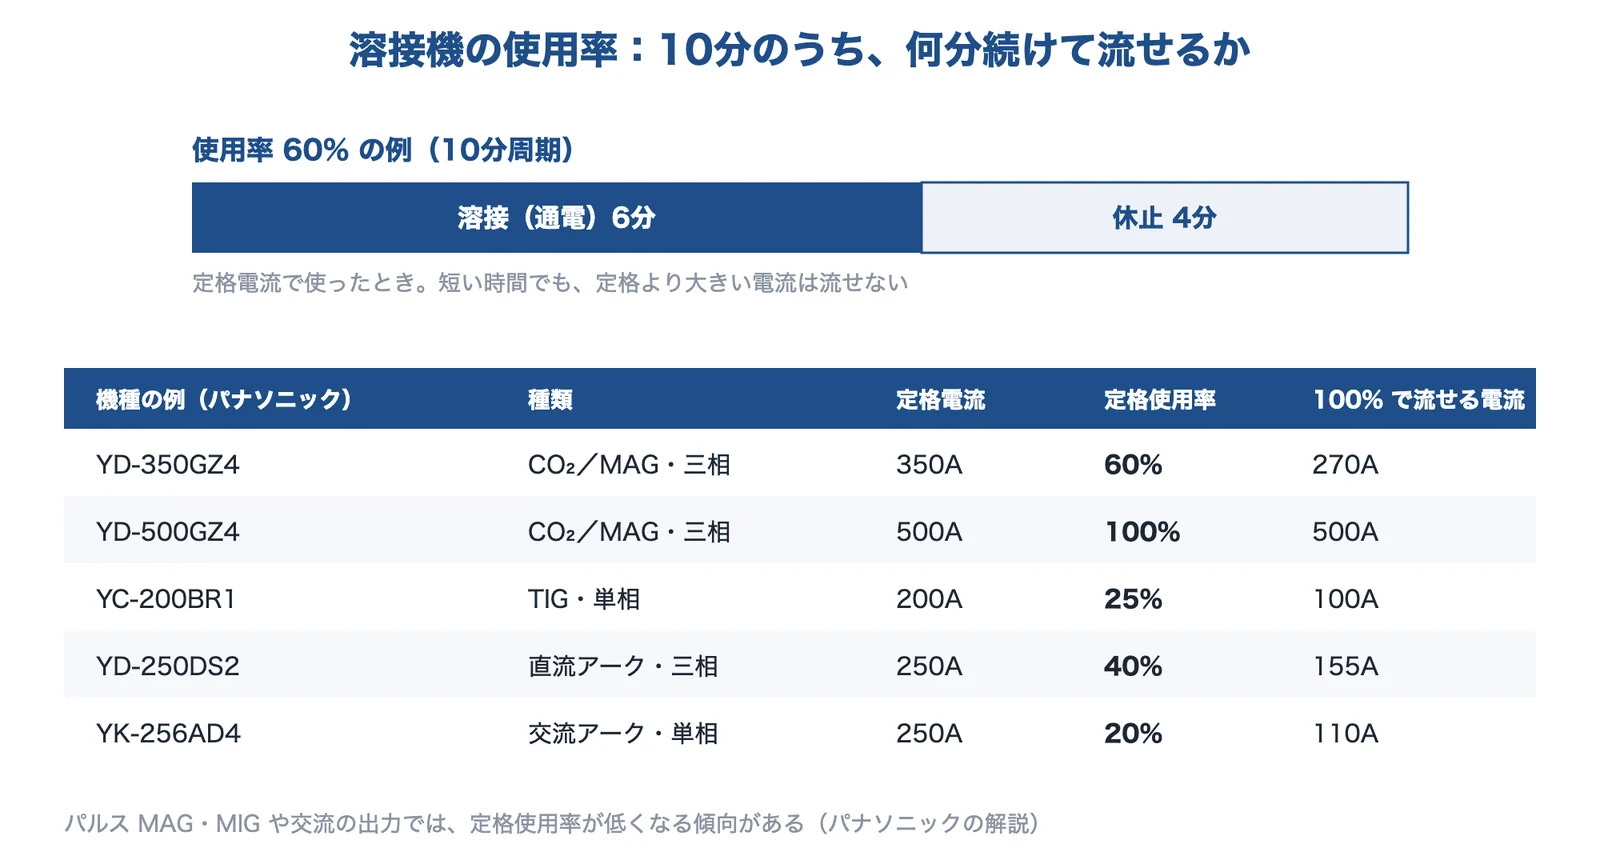
溶接機(溶接電源)には、定格電流と定格使用率があります。パナソニック コネクトは、使用率を、10分の周期のうち電流を流している時間の割合とし、短い時間でも定格より大きい電流は使えないこと、ケーブルなどを含めたシステム全体は、いちばん低い定格使用率で制限されることを挙げています。
出典:パナソニック コネクト「使用率について」をもとに AI(Claude)で作成
同じページは、パルス MAG・MIG や交流の出力では定格使用率が低くなる傾向があるとしています。長い継手を続けて溶接するなら、使う電流での使用率を確かめて機種を選びます(編集部の解説)。
出典:溶接の基礎|パナソニック コネクト、使用率について(溶接電源)|パナソニック コネクト、アルミニウムを溶接したいです。(FAQ)|ダイヘン、Welbee Inverter P350Ⅱ|ダイヘン、溶接|岩谷産業、AWシールド|エア・ウォーター、用語集「セルフシールド」|ニツコー熔材工業、Q&A(マグ溶接と風)|日本溶接協会、Q&A(屋外作業の防風)|日本溶接協会、Q&A(屋外の CO₂ 溶接)|日本溶接協会、Q&A(ステンレスのミグのガス)|日本溶接協会、Q&A(鋼の純アルゴンミグ)|日本溶接協会、Q&A(アルミの交流ティグ)|日本溶接協会、Q&A(ティグの極性)|日本溶接協会
アーク溶接の方法・ガス選びを相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。TIG・MIG・MAG の溶接電源、材料・用途別のシールドガス、溶接棒とセルフシールドワイヤを挙げました。
株式会社ダイヘン|TIG・MIG・MAG の溶接電源
ダイヘンとは
ダイヘンは、大阪市淀川区に本社がある会社です(1919年設立)。TIG・CO₂/MAG・MIG の溶接電源や溶接ロボットを出し、アーク溶接法の種類やアルミの溶接の注意を FAQ で解説しています。
ダイヘンの得意技術
| 技術 | 内容 |
|---|---|
| 交直両用パルス TIG 溶接電源「Welbee Inverter A350P」 | 最大出力 350A、連続溶接電流 270A、最低電流 5A とし、溶接条件の例に厚さ 0.2mm の軟質アルミと 10mm の硬質アルミを挙げている |
| パルス MAG/MIG 溶接電源「Welbee Inverter P350Ⅱ」 | 溶接条件の例で、アルミに 100%Ar、ステンレスに 98%Ar+2%O₂、軟鋼に 80%Ar+20%CO₂ を使い、パルスで軟鋼のスパッタやアルミのチリ状のスパッタを抑えるとしている |
| TIG 溶接機の品ぞろえ | 鉄・ステンレスとアルミの両方に使える交直両用パルス TIG と、鉄・ステンレス用の直流パルス TIG の機種を並べている |
ダイヘンが解決できる課題
- アルミとステンレスの両方を、1台の TIG 溶接機で溶接したい
- パルス MIG・MAG で、スパッタを減らしたい
出典:会社概要|ダイヘン、TIG 溶接機|ダイヘン、Welbee Inverter A350P|ダイヘン、Welbee Inverter P350Ⅱ|ダイヘン、アルミニウムを溶接したいです。(FAQ)|ダイヘン
岩谷産業株式会社|材料・用途別のシールドガス
岩谷産業とは
岩谷産業は、大阪市中央区に大阪本社、東京都港区に東京本社がある会社です。溶接用のシールドガスを、材料と用途ごとの混合ガスとして出しています。
岩谷産業の得意技術
| 技術 | 内容 |
|---|---|
| 軟鋼・低合金鋼の MAG 用 | Ar+CO₂ の「アコムガス」(鉄骨・橋梁・造船)、「アコムHT」(薄板の高張力鋼・自動車)、「アコムZⅡ」(亜鉛めっき鋼板)などを用途別に並べている |
| アルミの MIG・TIG 用 | Ar+He の「ハイアルメイトA」(薄板)、He+Ar の「ハイアルメイトS」(厚板) |
| ステンレス用 | TIG 用の Ar+H₂「ティグメイト」、MIG 用の Ar+O₂「ミグメイト」など |
岩谷産業が解決できる課題
- 材料と用途に合ったシールドガスを選びたい
- 亜鉛めっき鋼板や薄板の高張力鋼を MAG 溶接したい
エア・ウォーター株式会社|アルミ・ステンレス用のシールドガス
エア・ウォーターとは
エア・ウォーターは、大阪市北区に本社がある会社です(1929年設立)。産業ガスを扱い、溶接用のシールドガス「AWシールド」を材料と溶接法ごとに出しています。
エア・ウォーターの得意技術
| 技術 | 内容 |
|---|---|
| AWシールド Iシリーズ | アルミの TIG・MIG 用。溶接速度の向上、パス数の削減、Ar より高い電流が使えることを特長に挙げている |
| AWシールド Rシリーズ | オーステナイト系ステンレスの TIG・プラズマ溶接用で、バックシールドにも使えるとしている |
| AWシールド Mシリーズ | ステンレスや薄板鋼板の MAG 用 |
エア・ウォーターが解決できる課題
- アルミの TIG・MIG の速度を上げたい
- ステンレスの TIG で、裏側まで保護したい
出典:会社概要|エア・ウォーター、AWシールド|エア・ウォーター
ニツコー熔材工業株式会社|溶接棒・セルフシールドワイヤ
ニツコー熔材工業とは
ニツコー熔材工業は、大阪市西成区に本社がある会社です(創業1940年、設立1950年)。被覆アーク溶接棒・ミグワイヤ・ティグ溶加棒・フラックス入りワイヤの製造と、溶接材料の販売を事業内容にしています。
ニツコー熔材工業の得意技術
| 技術 | 内容 |
|---|---|
| セルフシールドワイヤ「NXS-110」 | 外からシールドガスを送らないセルフシールドアーク溶接用のワイヤで、用途に亜鉛めっき鋼板の溶接と屋外溶接を挙げている |
| 溶接材料の品ぞろえ | 被覆アーク溶接棒・ミグワイヤ・ティグ溶加棒・フラックス入りワイヤを手がけている |
ニツコー熔材工業が解決できる課題
- 屋外で、ガスを使わずに半自動溶接したい
- 亜鉛めっき鋼板を溶接したい
出典:会社概要|ニツコー熔材工業、用語集「セルフシールド」|ニツコー熔材工業
選ぶ前に確かめる条件
溶接の方法を相談する前に、次のことを整理しておくと話が早く進みます。
- 材料の種類:軟鋼・高張力鋼・ステンレス(オーステナイト系かフェライト系か)・アルミ・亜鉛めっき鋼板など
- 板厚と継手の形(突合せ・すみ肉・重ね)、溶接の姿勢(下向き・立向き・上向き)
- 作業する場所:屋内か屋外か、風があるか、防風の囲いを作れるか
- 優先すること:ビードの外観・スパッタの少なさ・歪みの小ささか、溶接の速さ・コストか
- 1日にどれだけ溶接するか(使用率)と、電源(単相・三相)、ロボット化の予定
- 使えるガス(CO₂・Ar・混合ガス)と、ワイヤ・溶接棒・溶加棒の組み合わせ、作業者の技量
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月31日








