
樹脂のケースや部品に、ある日細いひびが入る。大きな力をかけたわけでもなく、落としたわけでもないのに、グリースを塗った所やねじで締めた所、アルコールで拭いていた所から割れが広がっている。割れの面を見ると鏡のように平ら――こうした割れの多くは、ソルベントクラック(ケミカルクラック)と呼ばれる環境応力割れ(ESC:Environmental Stress Cracking)です。試験の名前では「ストレスクラッキング」とも呼ばれますが、薬品なしで残留応力だけで起きる割れを「ストレスクラック」と呼び分けることもあります(ルケオ)。
環境応力割れは、応力と薬品が同時にあると、どちらか一方だけでは割れない小さなひずみでも起きます。どの薬品が触れ、どこに応力があり、どんな樹脂を使っているかによって、薬品を替える、応力を下げる、樹脂を替える、と効く対策が変わります。この記事では、割れた場所と状況から原因を切り分ける流れを示し、原因ごとの対策と、本当にソルベントクラックかを確かめる方法、相談できる企業を紹介します。
割れた場所と状況から原因を切り分ける
まず、大きな力がかかっていないのに、しばらくたってから、鏡のような面で割れたかを見ます。そのうえで、何が触れ、どこから割れ、どんな樹脂かで、原因を絞り込みます。
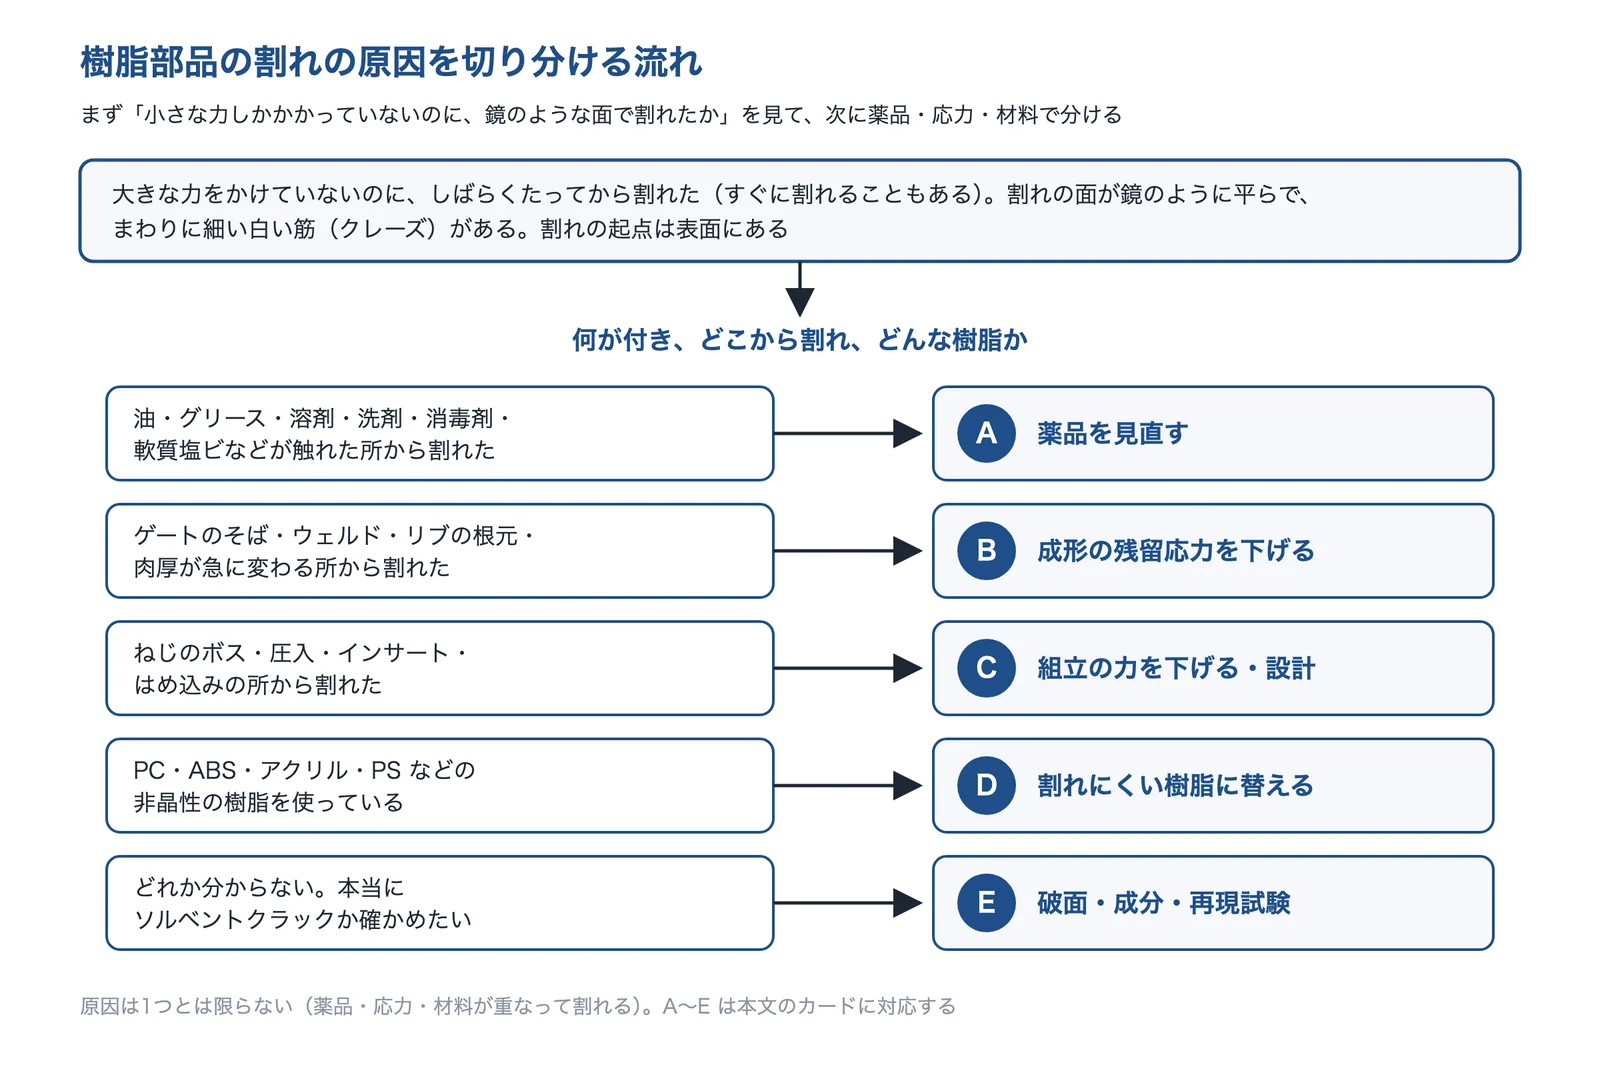
出典:大阪産業技術研究所の技術シート No.98037・名古屋市工業研究所「ソルベントクラック(ケミカルクラック)」・府中プラ「環境応力割れ(ESC)を見逃すな!」と編集部の整理をもとに AI(Claude)で作成
薬品が触れた所なら薬品の見直し、成形品のゲートやリブの根元なら成形の残留応力、ねじや圧入の所なら組立の力、と打つ手が違います。原因は1つとは限らず、薬品と応力と樹脂が重なって割れるので、効きやすい所から手を打ちます。原因がはっきりしないときは、E の確かめ方から始めます。
原因ごとの見分け方と対策
原因(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
油・溶剤・洗剤・消毒剤などが触れた所から割れた
グリースを塗った所、接着剤や塗料を使った所、洗った・拭いた所、軟質塩ビの部品が触れていた所から、細いひびが入った。
- 起きている現象
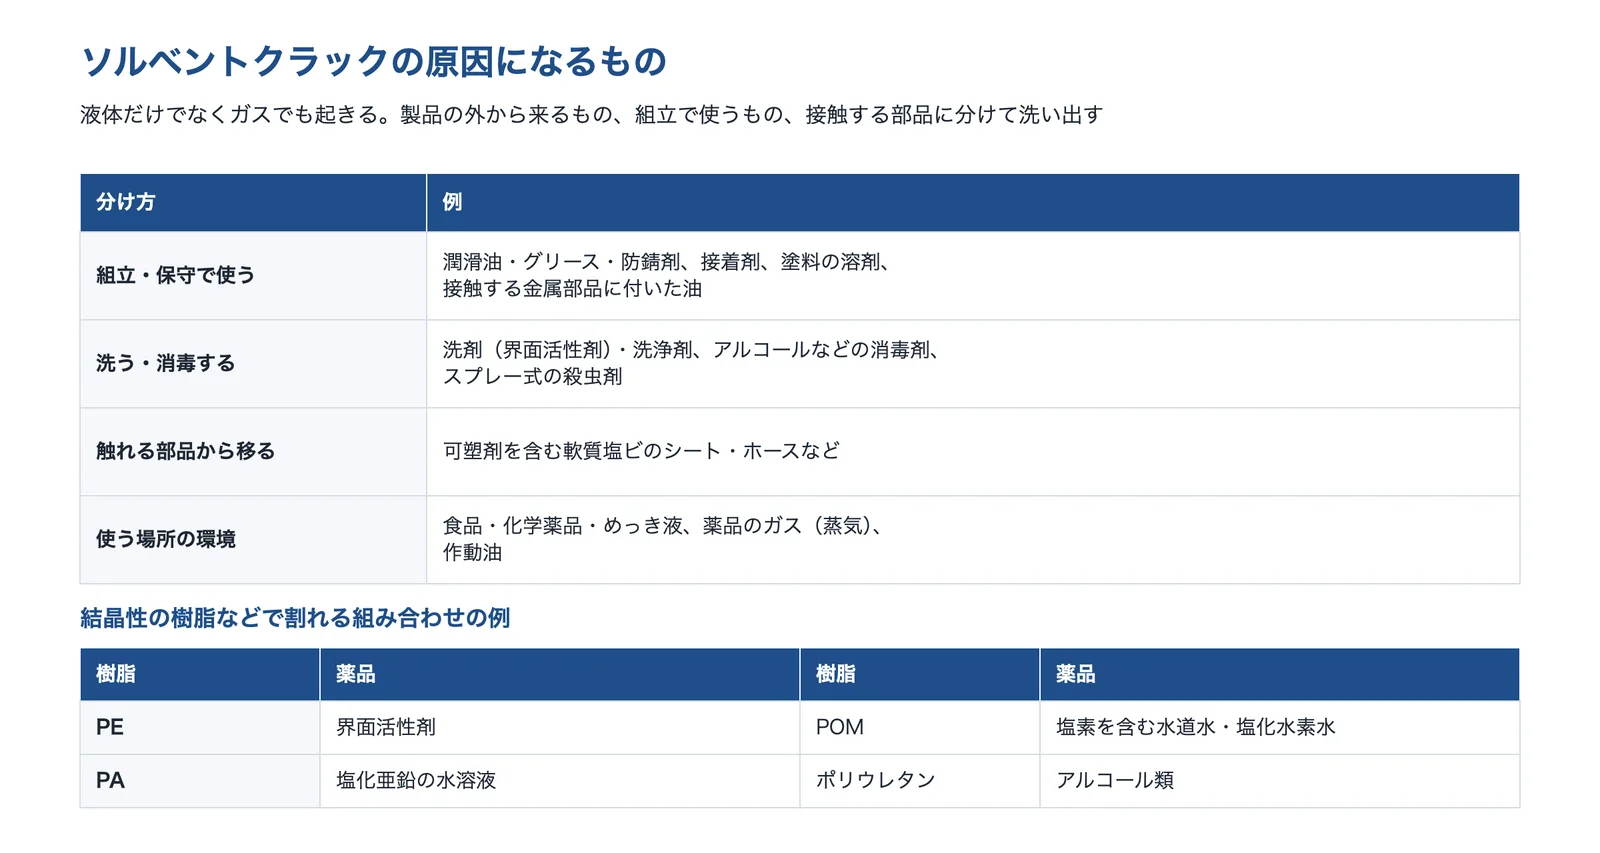
- ソルベントクラックを起こす薬品には、有機溶剤・油・界面活性剤・可塑剤・防錆剤などがあり、薬品が内部へしみ込んで微視的にふくらむため、小さな応力でも亀裂が入りやすくなります(名古屋市工業研究所)。潤滑油・洗剤の付着や、接着剤・めっき液・スプレー式の殺虫剤との接触、可塑剤を含む軟質塩ビのシート・ホースとの接触でも起き、液体だけでなくガスも影響します(大阪産業技術研究所の技術シート)。
- 解決に使える技術
- 触れる薬品を見直す無溶剤の接着剤・塗料、樹脂に合うグリース
- 割れにくい樹脂に替える結晶性の樹脂・耐薬品のグレード
- 相性を試験で確かめる1/4 楕円法・定ひずみ法
同じ樹脂でも薬品によって割れ始めるひずみは大きく変わり、PC では n-ヘプタンで0.84%、四塩化炭素では0.245%という例があります(大阪産業技術研究所の技術シート)。「樹脂向け」とされる薬品でも、使う樹脂のグレードで確かめます。
ゲートのそば・ウェルド・リブの根元から割れた
成形品の、ゲートのまわり、ウェルドライン、リブやボスの根元、肉厚が急に変わる所から割れが出た。
- 起きている現象
- 成形品は、高い圧力で金型に押し込まれた状態で冷えるため、ひずみ(残留応力)が出ることがあります(多田プラスチック工業)。府中プラは、成形の残留応力が出やすい所としてゲートのまわり・肉厚の急変部・ウェルドラインを挙げています。PC の成形品を溶剤に浸した試験では、リブの所にクラックが出て、推定した残留応力は約15MPa でした(JFEテクノリサーチ)。
- 解決に使える技術
- 成形条件を見直す金型温度・樹脂温度・保圧
- アニールで残留応力を下げる加熱して徐々に冷やす
- 偏光でひずみを見るどこにひずみが残るか
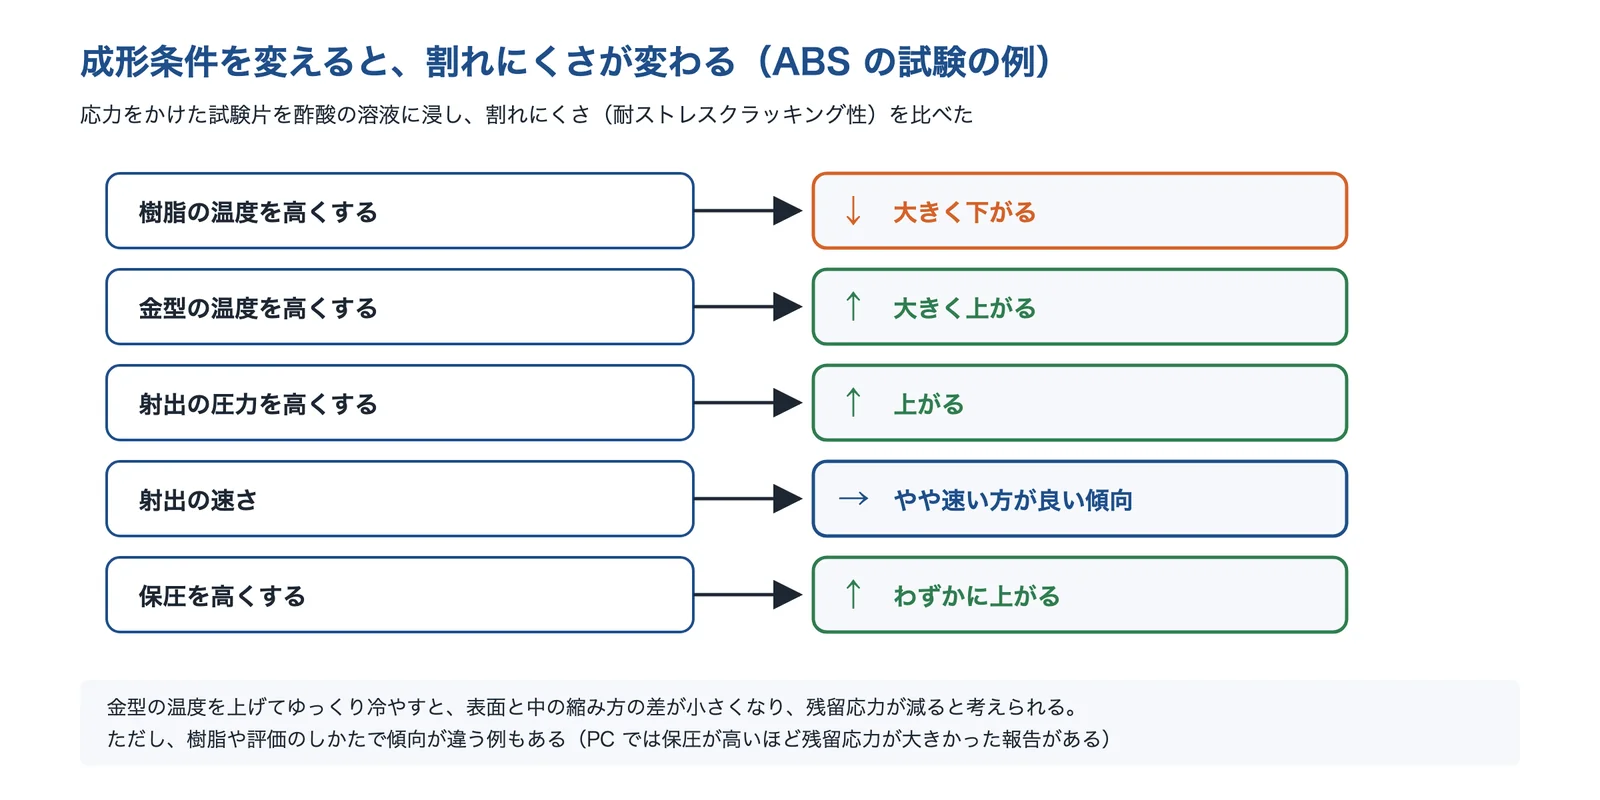
ABS の試験では、金型の温度を高くすると割れにくさが大きく上がり、樹脂の温度を高くすると大きく下がりました(茨城県工業技術センター)。ただし保圧の効き方は、PC では保圧が高いほど残留応力が大きかった報告もあり(栃木県産業技術センター)、樹脂ごとに試して確かめます。
ねじのボス・圧入・はめ込みの所から割れた
ねじで締めたボス、金属のピンやブッシュを圧入した所、スナップフィットで押し広げた所に、ひびが入った。
- 起きている現象
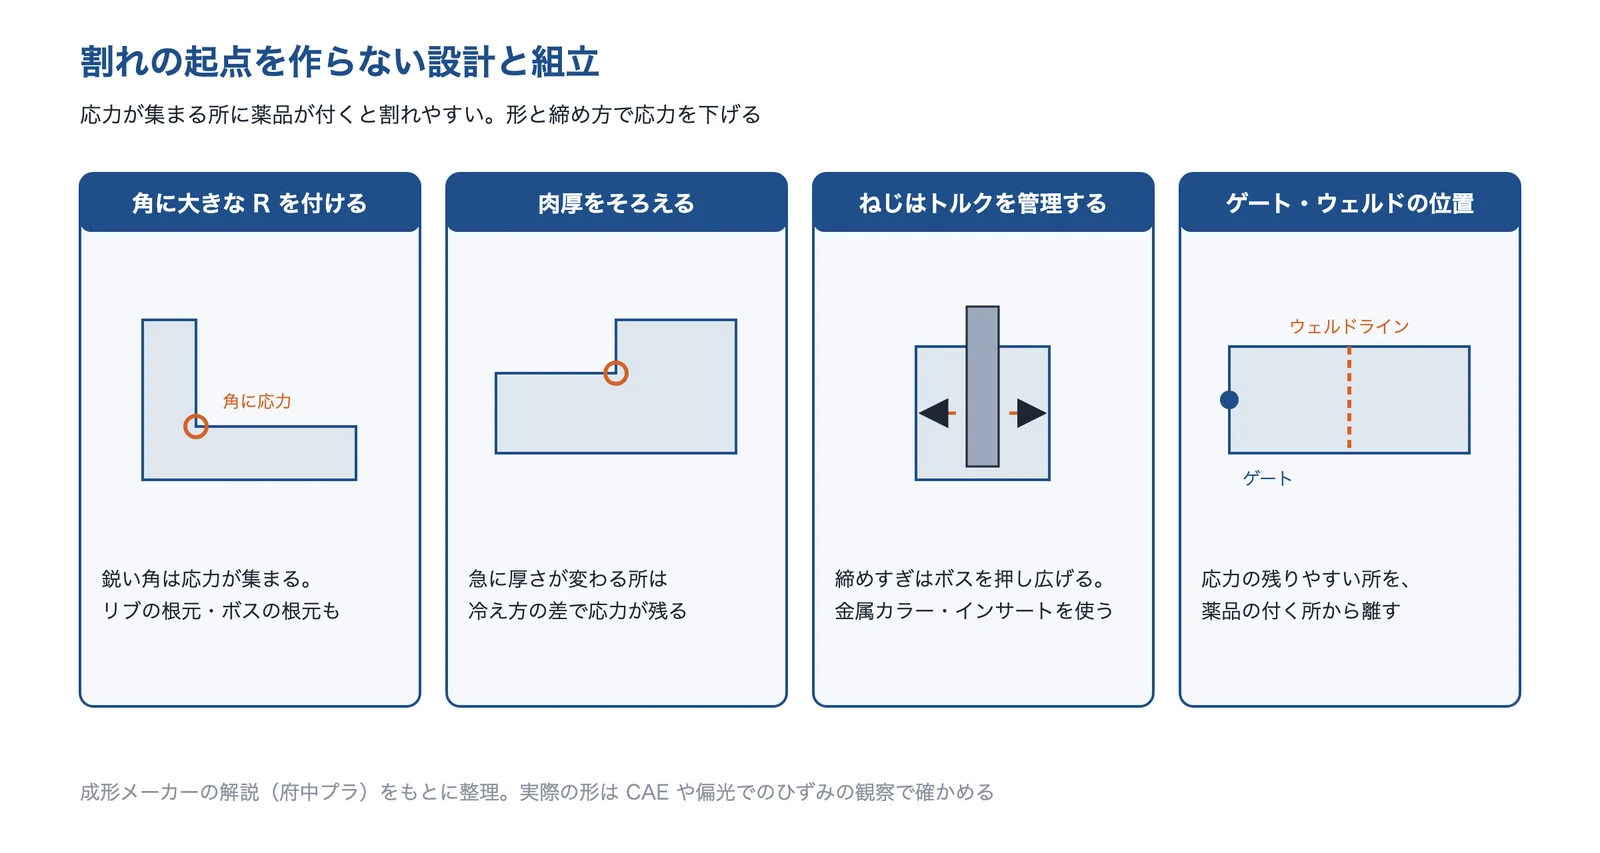
- 組立で加わる力も、ソルベントクラックの応力になります。大阪産業技術研究所の技術シートは対策の一つに外部からの負荷の低減を挙げ、府中プラは設計の対策として、大きな R、肉厚をそろえること、トルク管理や金属カラーのインサートを挙げています。応力が集まる所に、グリースやねじのゆるみ止め・洗浄剤などが付くと割れやすくなります(編集部の解説)。
- 解決に使える技術
- 形と締め方で応力を下げるR・肉厚・トルク・金属カラー
- 触れる薬品を見直すねじまわりの油・接着剤
- 偏光でひずみを見る組み付けたまま確かめる
ねじの締めすぎや圧入のしめしろは、組み付けたあとも力がかかり続けます。応力のないときは環境応力割れは起きないとされるので(大阪産業技術研究所の技術シート)、締め付け・はめあいの力を減らすのが効きます。
PC・ABS・アクリルなどの割れやすい樹脂を使っている
透明な PC やアクリル、ABS、PS などの部品で、薬品が触れる所に使っている。
- 起きている現象
- ABS・アクリル・ポリカーボネートなどの非晶性樹脂は、比較的ソルベントクラックを起こしやすいとされます(名古屋市工業研究所)。結晶性より非晶性の方が環境応力割れが起きやすく、結晶化度が高いほど強くなります(大阪産業技術研究所の技術シート)。ただし、PE と界面活性剤、POM と塩素を含む水道水のように、結晶性の樹脂でも割れる組み合わせがあります。
- 解決に使える技術
- 割れにくい樹脂・グレードに替える結晶性・耐 ESC のグレード
- 相性を試験で確かめる臨界ひずみを比べる
府中プラは、同じ PBT・PPS でもグレードやガラス繊維の有無で耐 ESC 性が変わるとしています。樹脂の名前だけで決めず、使う薬品・温度で試験したグレードを選びます。
本当にソルベントクラックか確かめたい
樹脂の部品が割れたが、薬品による割れなのか、疲労・衝撃・劣化によるものなのかが分からない。
- 起きている現象
- ソルベントクラックの破断面は平滑で、人が割った面のようなごつごつした面とは違って見えます(名古屋市工業研究所)。大阪産業技術研究所の技術シートは、瞬間にクレーズ・クラックが出る、製造後かなりの時間がたってから割れる、鏡面のような破断面、を現象として挙げています。
実際の製品では明瞭な破断面ばかりではないため、破断部のまわりの成分分析や再現試験と合わせて判断する必要があります(名古屋市工業研究所)。割れた部品は拭いたり洗ったりせず、触れていた薬品・部品と一緒に保管します(編集部の解説)。
なぜ樹脂は薬品と応力で割れるのか
薬品がしみ込み、クレーズが割れになる
大阪産業技術研究所の技術シート(1998年)によると、同研究所に持ち込まれる樹脂の割れのクレームのうち、発生件数の8割以上を占めるのが環境応力割れです。樹脂はふつう2%前後のひずみで塑性変形を始めますが、環境応力割れでは、それよりはるかに小さい0.1%程度のひずみで壊れるまでになります。
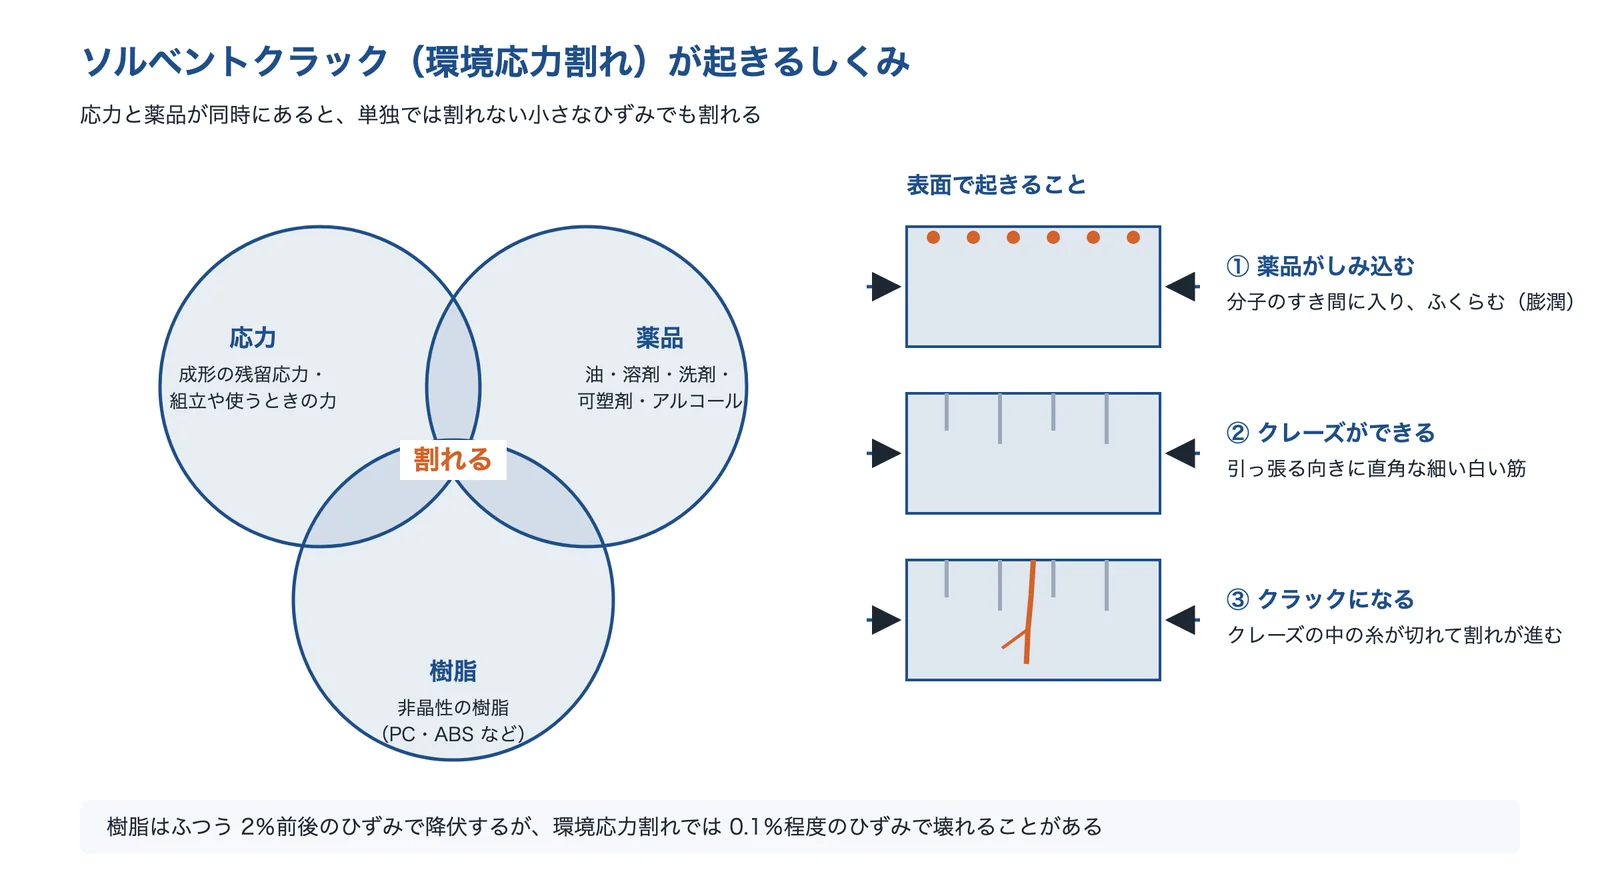
出典:大阪産業技術研究所の技術シート No.98037・名古屋市工業研究所「ソルベントクラック(ケミカルクラック)」をもとに AI(Claude)で作成
薬品は樹脂の内部へしみ込み、微視的にふくらんだ状態にするため、小さな応力でも亀裂が入りやすくなります(名古屋市工業研究所)。最初に、引っ張る向きに直角な細い白い筋(クレーズ)ができ、クレーズの中の細い糸(フィブリル)が切れてクラックが成長します。応力のないときは環境応力割れは起きず、温度が高いと割れやすくなり、水のように表面を濡らしにくい液体は割れを起こしにくいとされます(大阪産業技術研究所の技術シート)。
樹脂と薬品の組み合わせで、割れやすさが大きく変わる
同じ樹脂でも、薬品によってクレーズが出始めるひずみが数分の1になる組み合わせがあります。大阪産業技術研究所の技術シートの表では、PC は n-ヘプタンで0.84%、四塩化炭素で0.245%、PPE は n-ヘプタンで0.264%、四塩化炭素では0.08%、ポリスルホンは n-ヘプタンで0.89%、アセトンで0.14%でした。溶解性パラメータ(SP 値)が樹脂に近い溶剤ほど、クレーズ・クラックを起こしやすいとされます。
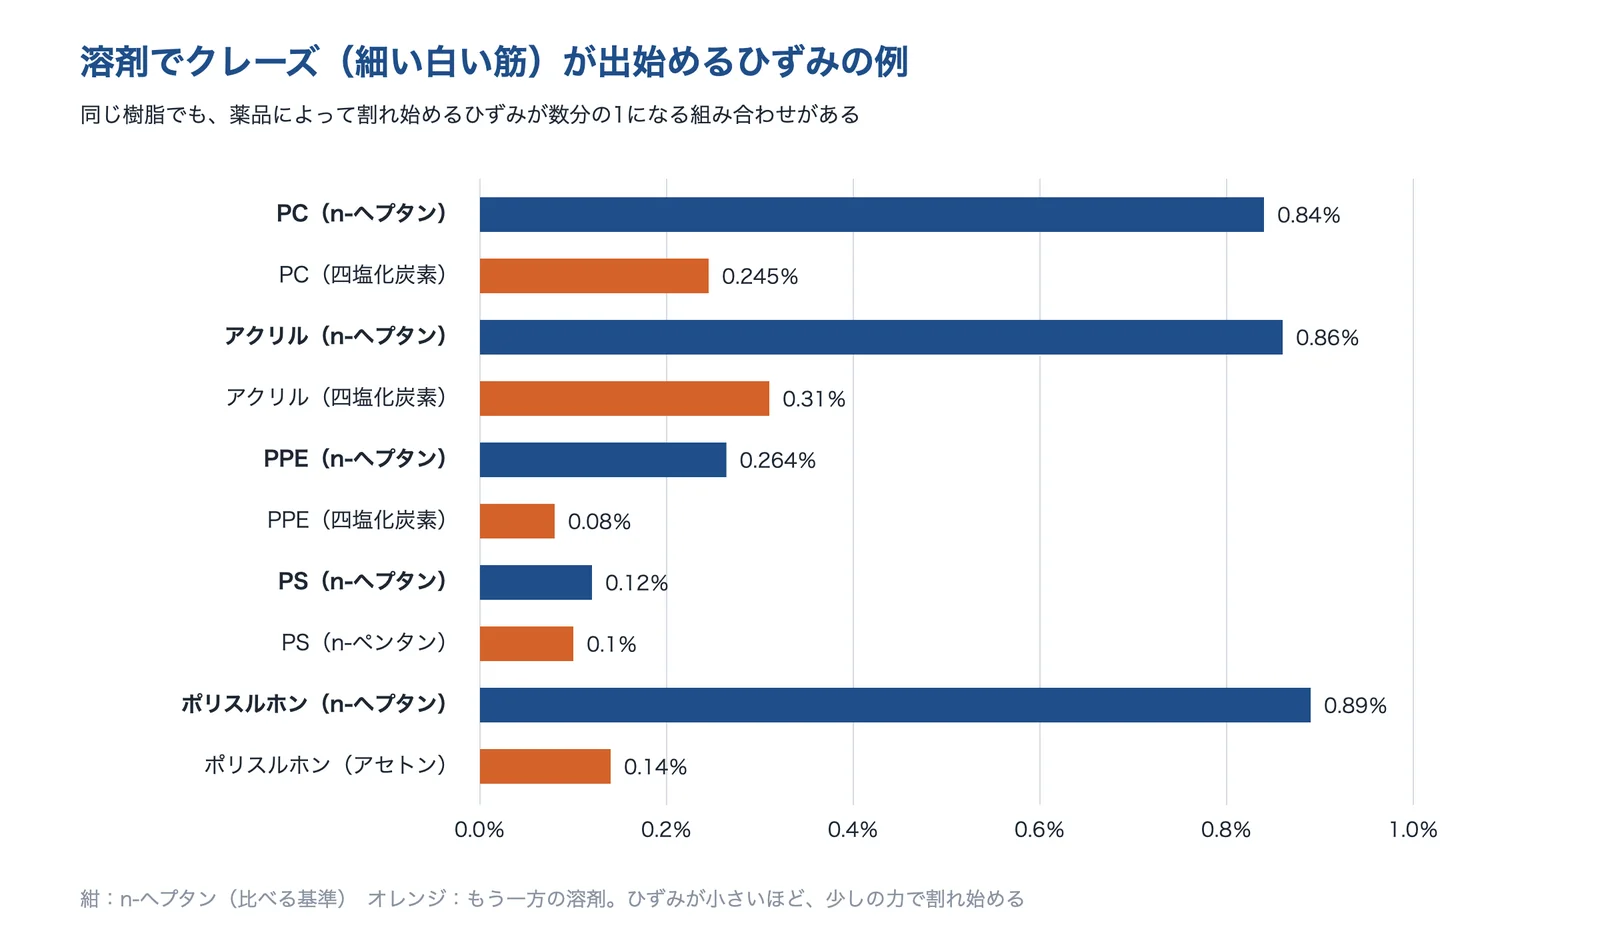
出典:大阪産業技術研究所の技術シート No.98037をもとに AI(Claude)で作成
樹脂の側では、非晶性の樹脂(PC・ABS・アクリル・PS など)が割れやすく、結晶化度が高いほど、平均分子量が大きいほど割れにくくなります(大阪産業技術研究所の技術シート)。製品の割れは、輸送中・保存中など、製造後かなりの時間がたってから起きる遅れ破壊になることもあります(同)。
出典:プラスチックの環境応力割れ(技術シート No.98037、1998年)|大阪産業技術研究所、ソルベントクラック(ケミカルクラック)|名古屋市工業研究所
対策の詳しい内容
触れる薬品を見直す(接着剤・塗料・グリース・洗浄剤)
まず、部品に何が触れるかを洗い出します。組立や保守で使う潤滑油・グリース・防錆剤・接着剤・塗料、洗う・消毒するときの洗剤やアルコール、触れる部品から移る可塑剤(軟質塩ビ)、使う場所の薬品やガスなどです(大阪産業技術研究所の技術シート・名古屋市工業研究所・府中プラ)。対策として、大阪産業技術研究所の技術シートは無溶剤型の接着剤・塗料の使用を挙げています。
出典:大阪産業技術研究所の技術シート No.98037・名古屋市工業研究所「ソルベントクラック(ケミカルクラック)」・府中プラ「環境応力割れ(ESC)を見逃すな!」をもとに AI(Claude)で作成
グリースは、樹脂への影響が少ない基油のものを選びます。協同油脂は、合成炭化水素油の系統は極性基を持たない分子の構造のため対樹脂性に優れるとし、プラスチックの潤滑箇所に向くグリースを出しています。医療機器などで消毒剤を使う場合は、消毒剤の成分も原因になりえます。米国の Eurofins EAG Laboratories は、第四級アンモニウム系の消毒剤で頻繁に消毒していたコンベヤー装置の PC の部品で割れが増えた事例で、破面の観察と LC-MS の分析から、環境応力割れと矛盾しない破面と、第四級アンモニウム化合物に一致するイオンを確かめています。
割れにくい樹脂・グレードに替える
薬品を替えられないときは、樹脂を替えます。結晶性の樹脂は非晶性の樹脂より環境応力割れが起きにくく、府中プラは PP・PE・PBT・PPS を比較的耐性が高い樹脂として挙げています。一方で、PC・POM・PS・PMMA・一部の PA66 を感受性が高い樹脂としており、結晶性でも割れる組み合わせがあります。大阪産業技術研究所の技術シートには、PE と界面活性剤、PA と塩化亜鉛の水溶液、POM と塩素を含む水道水などの例があります。
同じ樹脂でもグレードやガラス繊維の有無で耐 ESC 性が変わるため(府中プラ)、樹脂を替えるときは、透明さ・強さ・耐熱などの必要な性能を満たす候補を、使う薬品で試験して選びます。樹脂の材料面の対策としては、高分子量化や低分子量成分の除去、ゴムの配合などもあります(大阪産業技術研究所の技術シート)。
成形条件を見直す(金型温度・樹脂温度・保圧)
茨城県工業技術センターは、ABS の試験片を応力をかけた状態で酢酸の溶液に浸し、割れにくさ(耐ストレスクラッキング性)を成形条件で比べました。金型の温度を高くすると大きく上がり、樹脂の温度を高くすると大きく下がり、射出の圧力を高くすると上がりました。金型の温度を上げてゆっくり冷やすと、熱による縮みの差が小さくなるためと考察しています。
出典:茨城県工業技術センター 研究報告 第23号・栃木県産業技術センターの研究をもとに AI(Claude)で作成
一方、栃木県産業技術センターが PC を射出成形して溶剤浸漬法で調べた研究では、試験片の残留応力は保圧が高いほど大きく、アニールで減りました。樹脂や評価のしかたで傾向が違う例があるので、成形条件を変えたら、残留応力やひずみを測って確かめます。府中プラは、過大な射出圧・保圧を避けることとゲートの設計を挙げています。
アニールで残留応力を下げる
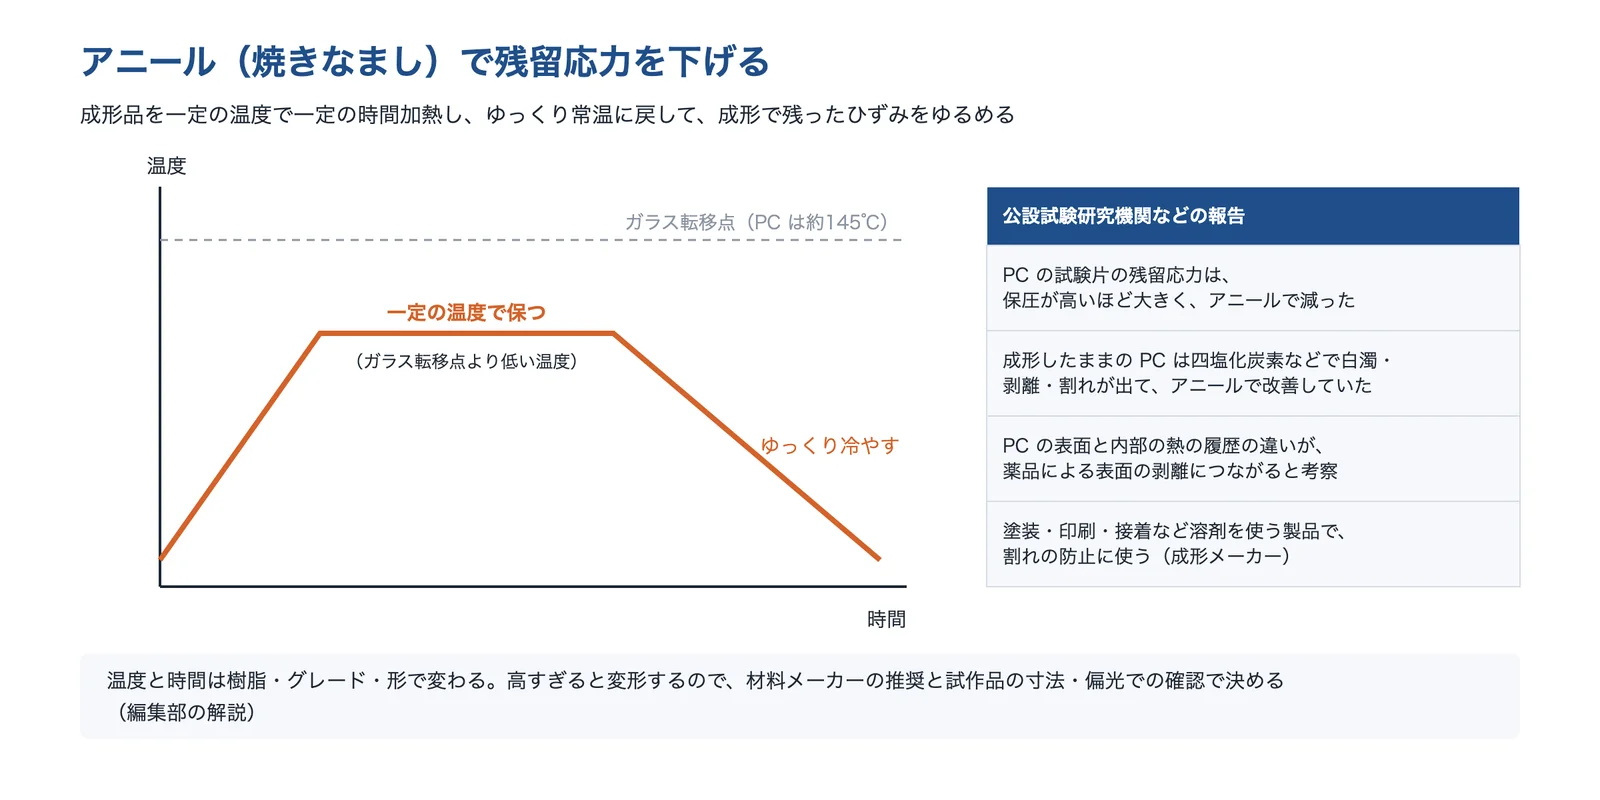
アニール(焼きなまし)は、成形品を一定の時間・一定の温度で加熱し、徐々に常温まで下げて残留応力を取り除く処理です(多田プラスチック工業)。宮崎大学の論文は、研究の背景として、成形したままの PC の製品は四塩化炭素などが触れると表面が白濁・剥離したり割れたりする問題があり、アニールで耐薬品性を良くして使われていたと述べています。そのうえで DSC で表面と内部を比べ、金型で急に冷えた表面と、ゆっくり冷えた内部とで熱の履歴が違うことが、薬品による表面の剥離につながると考察しています。
出典:栃木県産業技術センターの研究・宮崎大学 工学部紀要 第33号・多田プラスチック工業「調質アニール機」と編集部の解説をもとに AI(Claude)で作成
温度と時間は、樹脂・グレード・形で変わります。温度を上げすぎると成形品が変形するので、材料メーカーの推奨を確かめ、試作品の寸法と、偏光でのひずみの減り方で決めます(編集部の解説)。多田プラスチック工業は、塗装・印刷・接着など溶剤を使う加工が入る製品で、残留応力が残った所からの割れを防ぐためにアニールを使う場合があるとしています。
形と締め方で応力を下げる(設計・組立)
応力が集まる所は割れの起点になります。府中プラは設計の対策として、大きな R を付ける、肉厚をそろえる、ねじのトルクを管理する、金属カラーをインサートすることを挙げています。ゲートやウェルドラインは残留応力が出やすいので、薬品の付く所や力のかかる所から離す配置も考えます(編集部の解説)。
出典:府中プラ「環境応力割れ(ESC)を見逃すな!」・大阪産業技術研究所の技術シート No.98037と編集部の整理をもとに AI(Claude)で作成
組立のあとも、ねじの締め付けや圧入のしめしろによる力はかかり続けます。大阪産業技術研究所の技術シートは、対策として外部からの負荷の低減を挙げています。設計の段階では、CAE で応力の集まる所を見て、試作品を偏光で確かめると、割れやすい所を早く見つけられます(編集部の解説)。
偏光でひずみを見る・溶剤浸漬法で調べる
透明な樹脂は、ひずみがあると光の進み方が向きで変わります(複屈折)。静岡県工業技術研究所は、光弾性の実験で複屈折の位相差という量で樹脂の内部のひずみを評価し、PS の板(CD のケースのふた)では位相差の高い所がその向きに縮むことを確かめています。ルケオは、偏光で成形品の残留ひずみを観察・測定する歪検査器をつくり、成形条件やアニールの条件を変えた品のリタデーションを比べられるとしています。
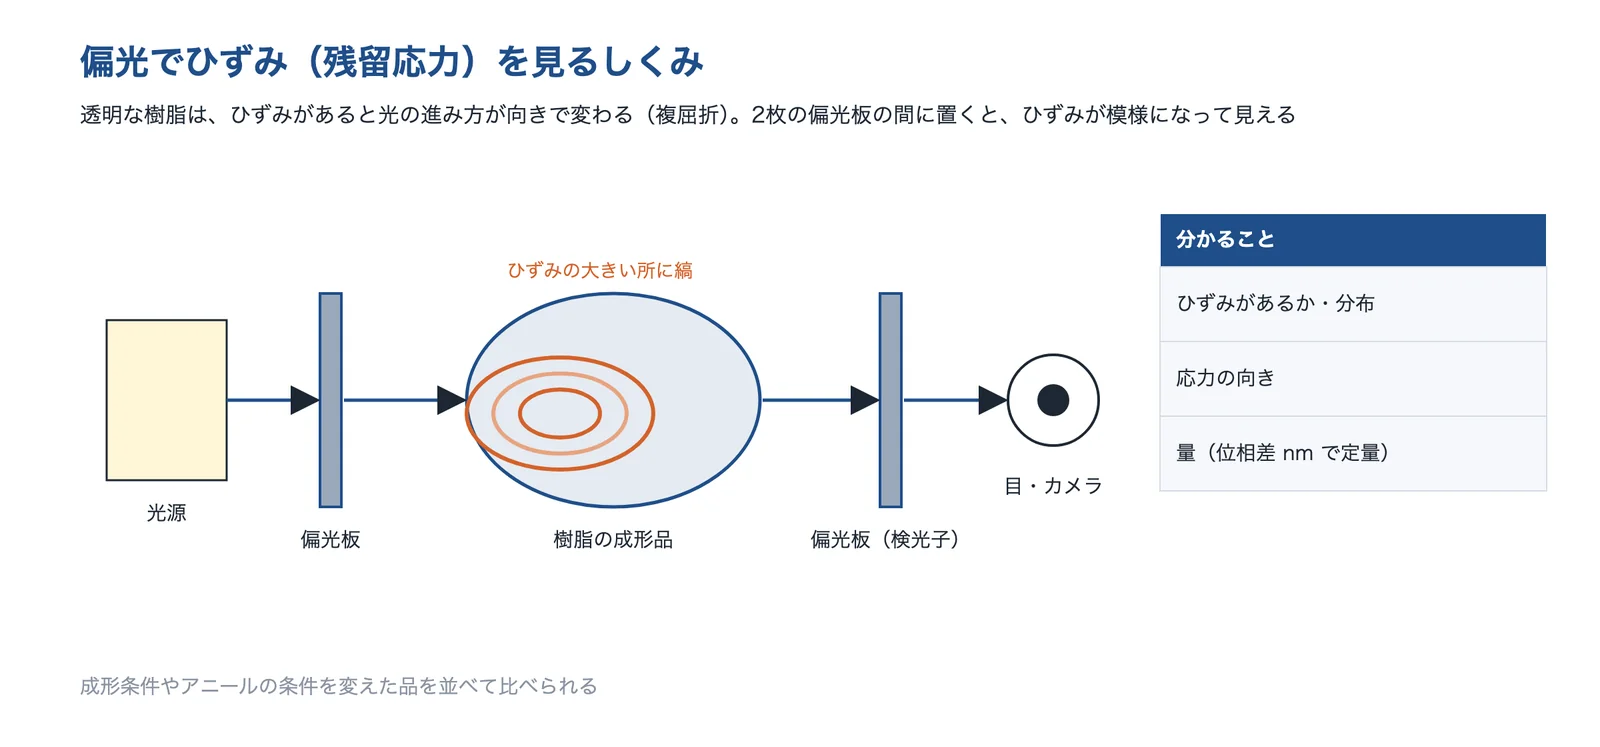
出典:静岡県工業技術研究所の研究成果事例・ルケオ「残留応力とクラック」をもとに AI(Claude)で作成
偏光で見にくい成形品では、溶剤浸漬法のように薬品を使う方法もあります(編集部の解説)。溶剤浸漬法は、決まった応力で割れを起こす薬品に浸し、割れの出方から残留応力の大きさをつかむ方法で、JFEテクノリサーチは透明な PC の成形品を MIBK とメタノールの溶剤に1分浸し、リブの所の割れから推定した残留応力は約15MPaだった例を示しています。栃木県産業技術センターは、今の残留応力の評価法には有害な溶剤を使う、成形品の形に制限がある、といった課題があるとして、DSC を使う方法を研究しています。
出典:プラスチックの環境応力割れ(技術シート No.98037)|大阪産業技術研究所、ソルベントクラック(ケミカルクラック)|名古屋市工業研究所、プラスチック射出成形技術の合理化(第3報)(研究報告 第23号)|茨城県工業技術センター、DSCを用いた非晶性樹脂成形品の残留応力評価に関する研究|栃木県産業技術センター、ポリカーボネート成型品の熱処理効果の解析(工学部紀要 第33号)|宮崎大学、複屈折位相差測定による透明樹脂の熱影響評価(研究成果事例)|静岡県工業技術研究所、樹脂成形体の残留応力の評価|JFEテクノリサーチ、Polymer Case Study: Environmental Stress Cracking of a Polycarbonate Part|EAG Laboratories、環境応力割れ(ESC)を見逃すな!|府中プラ、設備 調質アニール機(射出成形)|多田プラスチック工業(イプロス)、グリースの種類|協同油脂、残留応力とクラック|ルケオ
本当にソルベントクラックかを確かめる
ソルベントクラックかどうかは、割れの形の観察、付いていた物の分析、残留応力の調査、試験での再現を組み合わせて判断します。
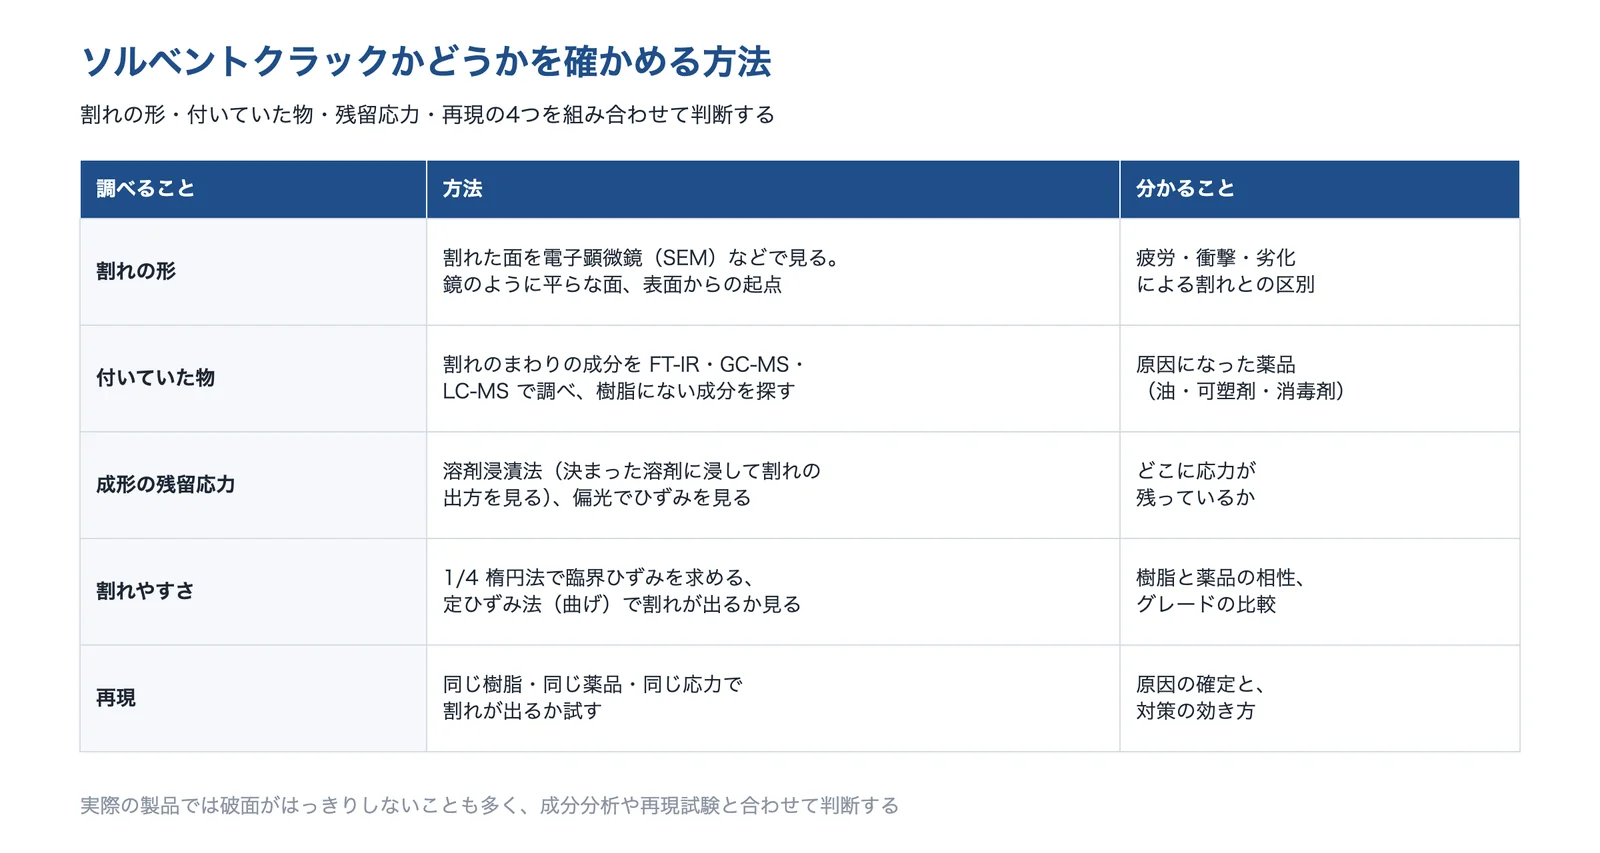
出典:名古屋市工業研究所「ソルベントクラック(ケミカルクラック)」・ユーロフィン「破面解析」・JFEテクノリサーチ「樹脂成形体の残留応力の評価」・三井化学分析センター「耐ストレスクラッキング性試験」をもとに AI(Claude)で作成
破面と付いていた物を調べる
名古屋市工業研究所は、PS の射出成形品を酢酸エチルの蒸気にさらしてできた割れを電子顕微鏡で見て、ソルベントクラックの所は平滑な面、人が割った所はごつごつした面になることを示しています。破面の模様からは、外からの過大な力・繰り返しの力(疲労)・樹脂の劣化による割れも見分けます(ユーロフィン)。
原因になった薬品は、割れのまわりの成分を調べて探します。ユーロフィンは、ケミカルクラックの可能性がある製品で、GC-MS による分析で樹脂に含まれない成分を特定するとしています。OKIエンジニアリングは、FT-IR による樹脂の分析がソルベントクラックの原因調査にも使われるとしています。
試験で割れやすさを比べる・再現する(1/4 楕円法・定ひずみ法)
樹脂と薬品の相性は、ひずみをかけた試験片に薬品を触れさせて調べます。1/4 楕円法は、楕円の形の治具に樹脂の板を沿わせて固定してひずみを与え、薬品を塗って、割れが出た位置から臨界ひずみを求める方法です(JFEテクノリサーチ)。三井化学分析センターは、一定時間後の割れの位置と試料の厚さから限界ひずみを求める式を公開しています。
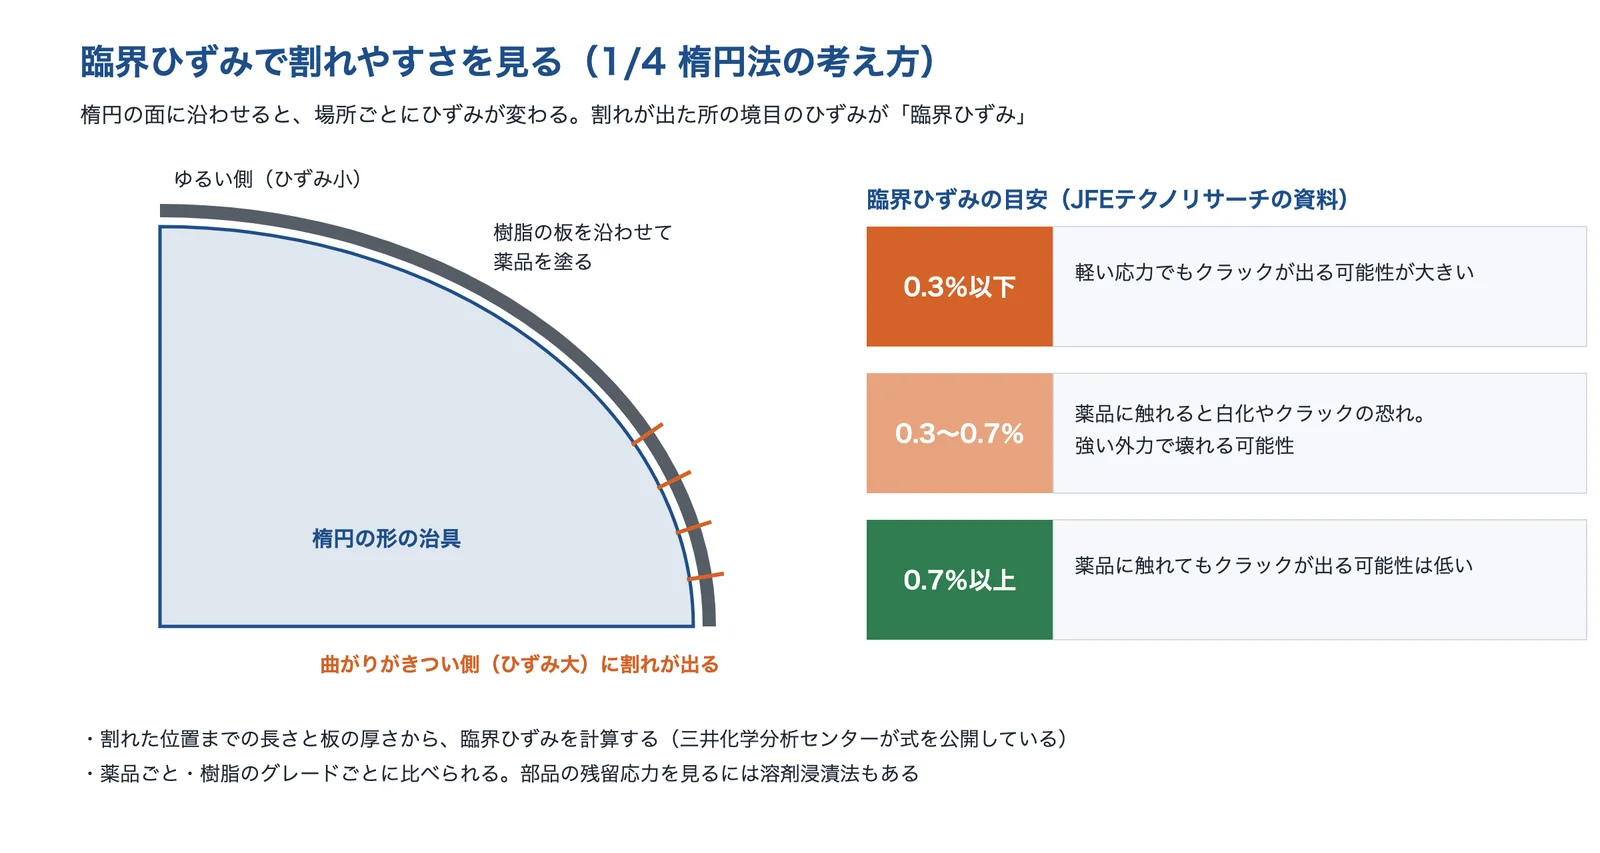
出典:JFEテクノリサーチ「樹脂成形体の残留応力の評価」・三井化学分析センター「耐ストレスクラッキング性試験」をもとに AI(Claude)で作成
JFEテクノリサーチは、臨界ひずみが0.3%以下なら軽い応力でもクラックが出る可能性が大きく、0.3〜0.7%なら薬品に触れると白化やクラックの恐れがあり、0.7%以上なら薬品に触れてもクラックの出る可能性は低い、という目安を示しています。決まったひずみで曲げたまま薬品に触れさせる定ひずみ法は、ひずみ率ごとに治具が要りますが、どのひずみで変化が出たか判断しやすい方法です(ムソー工業)。試験の方法は ISO 22088 シリーズなどに決められています(府中プラ)。
出典:ソルベントクラック(ケミカルクラック)|名古屋市工業研究所、破面解析|ユーロフィン、樹脂の分析|OKIエンジニアリング、樹脂成形体の残留応力の評価|JFEテクノリサーチ、耐ストレスクラッキング性試験|三井化学分析センター、ソルベントクラック(定ひずみ)試験治具|ムソー工業
ソルベントクラックの対策・調査を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。耐ストレスクラッキング性の試験、偏光での残留ひずみの測定、割れにくい成形の提案とアニール、樹脂に使うグリース、試験の治具を挙げました。
株式会社三井化学分析センター|1/4 楕円法などの耐ストレスクラッキング性の試験
三井化学分析センターとは
三井化学分析センターは、千葉県袖ケ浦市に本社を置く、三井化学グループの分析・物性試験の受託会社です(1999年設立)。樹脂の耐ストレスクラッキング性の試験を、技術資料で条件まで公開しています。
三井化学分析センターの得意技術
| 技術 | 内容 |
|---|---|
| 3つの方式の試験 | 一定のひずみで半分が壊れるまでの時間を見る定ひずみ(ベント法)、一定の応力で壊れるまでの時間を見る定荷重(ランダー法)、割れの位置から限界ひずみを求める可変法(1/4 楕円法)の3つ。温度は室温〜80℃ |
| 限界ひずみの計算 | 1/4 楕円法では、一定時間後に割れが出た所までの長さと試料の厚さから、限界ひずみを式で求める。試験片は 125×10×厚さ1〜3mm |
三井化学分析センターが解決できる課題
- 使う薬品(洗剤・油・溶剤など)に触れても割れない材料か、目安がほしい
- 樹脂のグレードどうしで、割れやすさを比べたい
- 製品の残留応力やひずみが、割れにつながる大きさか知りたい
公開されている実績
- 対象の例:ABS・ナイロン・PP・PE・PC・PMMA・PBT などの熱可塑性樹脂、GFRP・CFRP
- 関連規格:JIS K 6761・ASTM D 1693(定ひずみ)、JIS K 6774・ISO 16770(定荷重)
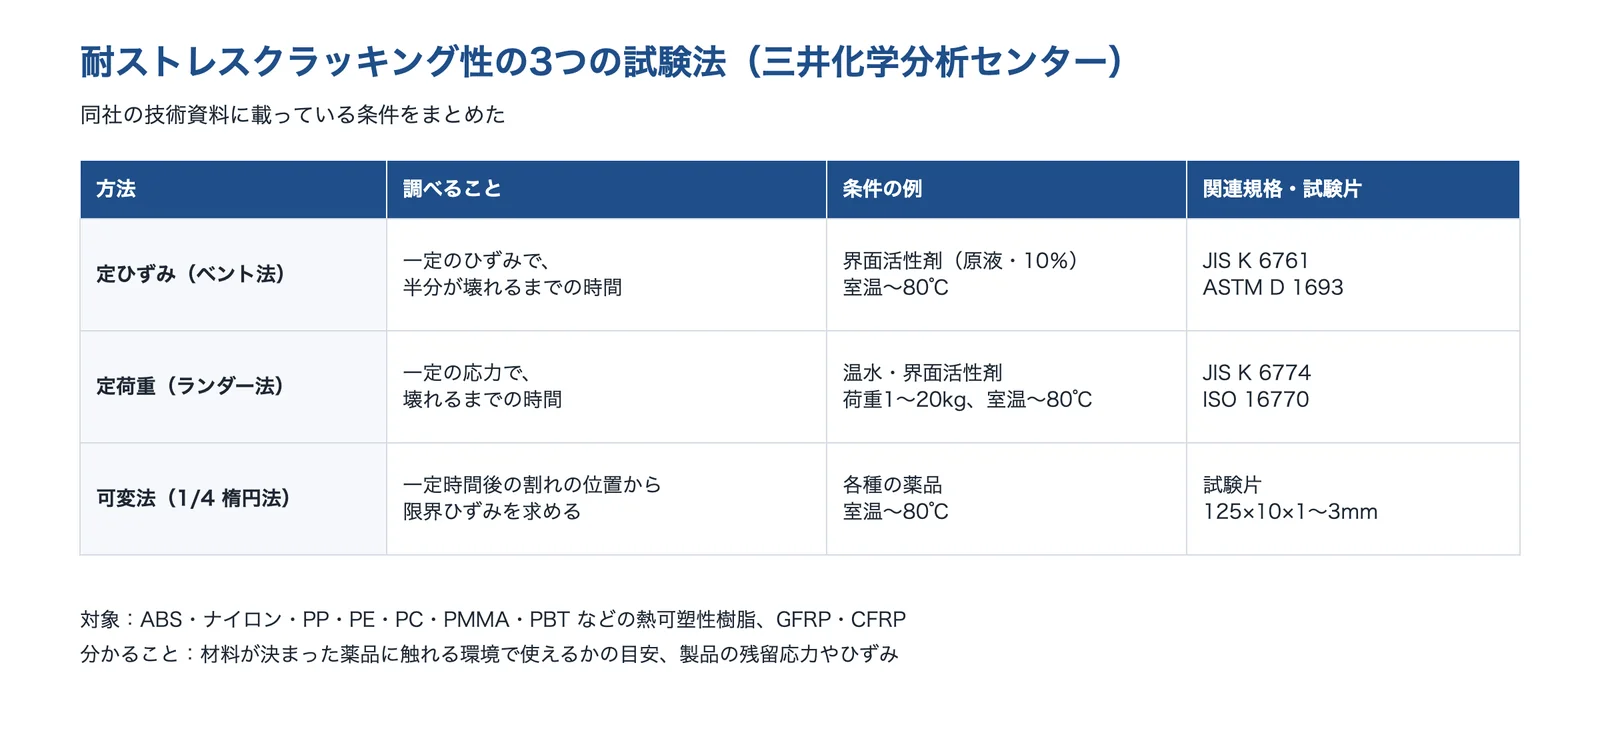
出典:三井化学分析センター「耐ストレスクラッキング性試験」をもとに AI(Claude)で作成
出典:会社概要|三井化学分析センター、耐ストレスクラッキング性試験|三井化学分析センター
株式会社ルケオ|偏光で成形品の残留ひずみを見る・測る
ルケオとは
ルケオは、東京都板橋区にある、偏光板・波長板・歪検査器・光学部品のメーカーです(1966年設立)。ガラスやプラスチックの製品の残留応力(ひずみ)を、光で観察・測定する装置をつくっています。
ルケオの得意技術
| 技術 | 内容 |
|---|---|
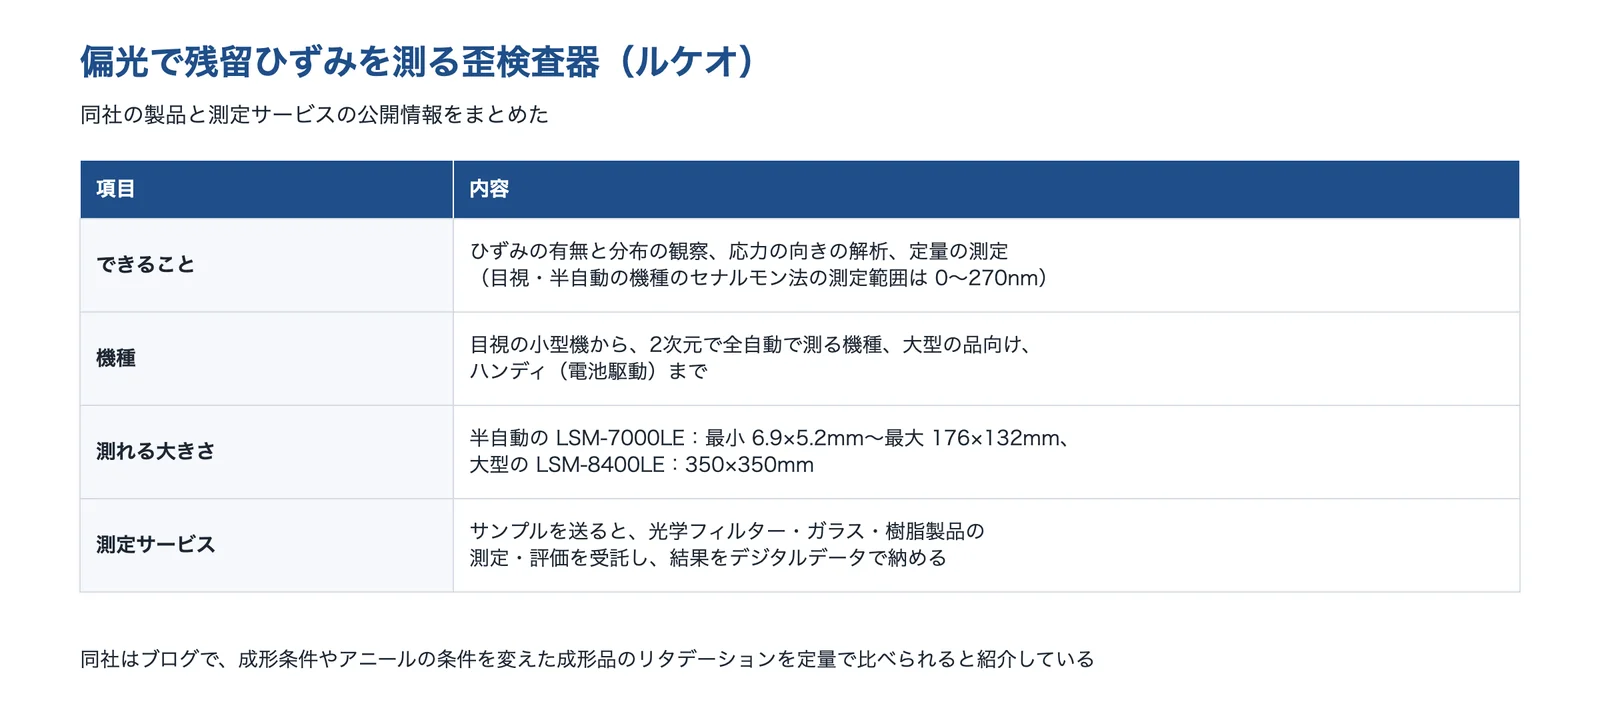
| 歪検査器(偏光で残留ひずみを見る) | 加熱成形で内部に残った応力がひずみとして残り、製品をもろくするとして、ひずみの有無と分布の観察、応力の向きの解析、定量の測定ができる機種をそろえる。半自動の LSM-7000LE(小型〜中型向け)は最小 6.9×5.2mm〜最大 176×132mm、大型の LSM-8400LE は 350×350mm まで測れる |
| 測定サービス | 光学フィルター・ガラス・樹脂製品の測定・評価を受託し、サンプルを送れば測定して、結果をデジタルデータで納める |
同社は技術ブログで、ソルベントクラックは成形品のひずみへの依存が大きく、ひずみがある値以下なら薬品が触れても起きないので、成形条件の見直しやアニールで残留応力を下げるのが効くとし、条件を変えた成形品のリタデーション(位相差)を定量で比べられると紹介しています。
ルケオが解決できる課題
- 成形条件やアニールの条件を変えたとき、どれだけひずみが減ったか比べたい
- 割れた所に残留応力が集まっていたか、目で見て確かめたい
- 装置を買う前に、サンプルで測ってみたい
出典:ルケオ「歪検査器」・同「測定サービス」・ルケオ「残留応力とクラック」をもとに AI(Claude)で作成
出典:会社概要|ルケオ、残留応力とクラック(スタッフブログ)|ルケオ、歪検査器|ルケオ、測定サービス|ルケオ
府中プラ株式会社|割れにくい材料・設計・成形条件の提案
府中プラとは
府中プラは、広島県府中市にある、機械部品・ポンプ部品・医療部品・電機部品などの射出成形のメーカーです(1967年設立)。技術コラムで、環境応力割れ(ESC)の起き方と対策を成形メーカーの立場から解説しています。
府中プラの得意技術
| 技術 | 内容 |
|---|---|
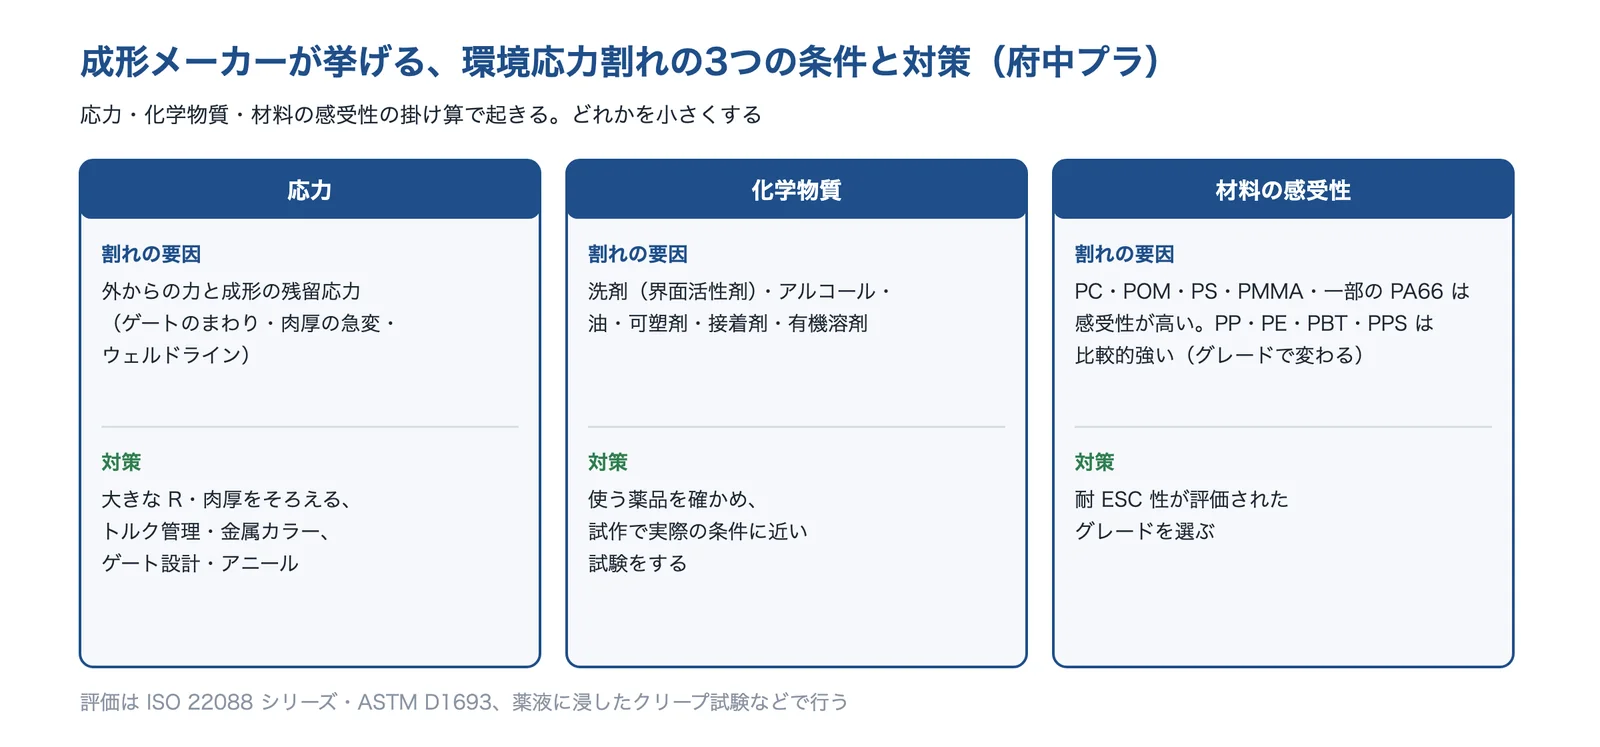
| 材料の選び方 | PC・POM・PS・PMMA・一部の PA66 は ESC の感受性が高く、PP・PE・PBT・PPS は比較的強いとしたうえで、同じ樹脂でもグレードやガラス繊維の有無で変わるため、耐 ESC 性が評価されたグレードを選ぶ |
| 設計と成形での対策 | 大きな R・肉厚をそろえる・トルク管理や金属カラーのインサートといった設計と、ゲートの設計、過大な射出圧・保圧を避ける、金型温度、成形後のアニールといった成形の対策を挙げている |
府中プラが解決できる課題
- 消毒液を使う医療機器の筐体(PC・ABS)が割れる
- ゲートのまわり・リブの根元・ボスのまわりから割れが出る
- 耐薬品性の試験は良かったのに、使ってみたら割れた
出典:府中プラ「環境応力割れ(ESC)を見逃すな!」をもとに AI(Claude)で作成
出典:会社概要|府中プラ、環境応力割れ(ESC)を見逃すな!|府中プラ
多田プラスチック工業株式会社|成形品の調質アニールで残留応力を取る
多田プラスチック工業とは
多田プラスチック工業は、大阪府藤井寺市にある、合成樹脂の成形品のメーカーです(1949年設立)。射出成形のあとに成形品を加熱して残留応力を取る、調質アニールの設備を持っています。
多田プラスチック工業の得意技術
| 技術 | 内容 |
|---|---|
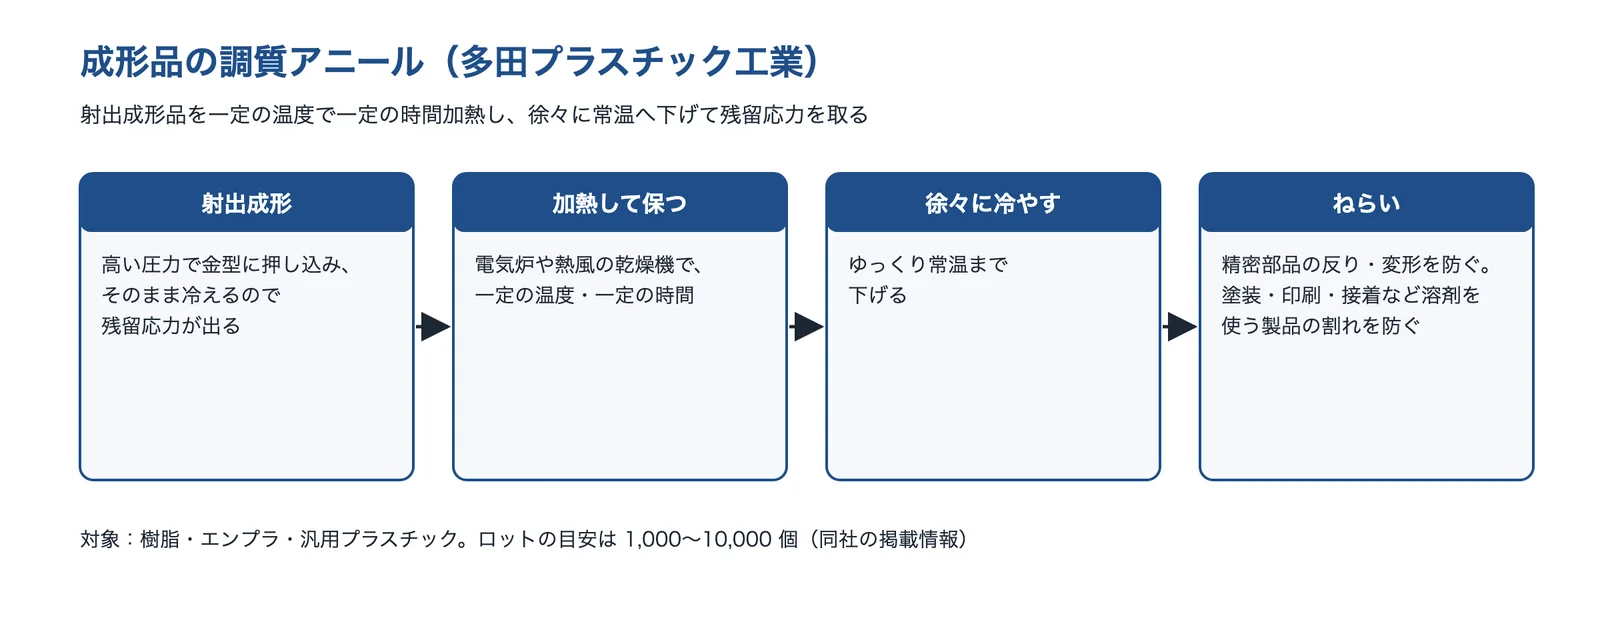
| 調質アニール | 成形品を一定の時間・一定の温度で加熱し、徐々に常温まで下げて残留応力を取り除く。電気炉や熱風の乾燥機を使う |
| アニールのねらい | 寸法を重視する精密部品の反り・変形を防ぐほか、塗装・印刷・接着など溶剤を使う加工が入る製品で、残留応力が残った所からの割れを防ぐのに使う場合がある |
多田プラスチック工業が解決できる課題
- 塗装・印刷・接着の工程で、成形品にひびが入る
- 成形品の反りや、あとからの変形を減らしたい
- 成形とアニールをまとめて頼みたい
公開されている実績
- 対象:樹脂・エンプラ・汎用プラスチック。ロットは 1,000〜10,000 個(同社の掲載情報)
出典:多田プラスチック工業「調質アニール機」をもとに AI(Claude)で作成
出典:会社概要|多田プラスチック工業、設備 調質アニール機(射出成形)|多田プラスチック工業(イプロス)
協同油脂株式会社|樹脂への影響が少ないグリース
協同油脂とは
協同油脂は、神奈川県藤沢市に本社を置く、グリース・切削油・研削油などのメーカーです(1936年創業)。樹脂の部品の潤滑に向くグリースを、機構部品用として出しています。
協同油脂の得意技術
| 技術 | 内容 |
|---|---|
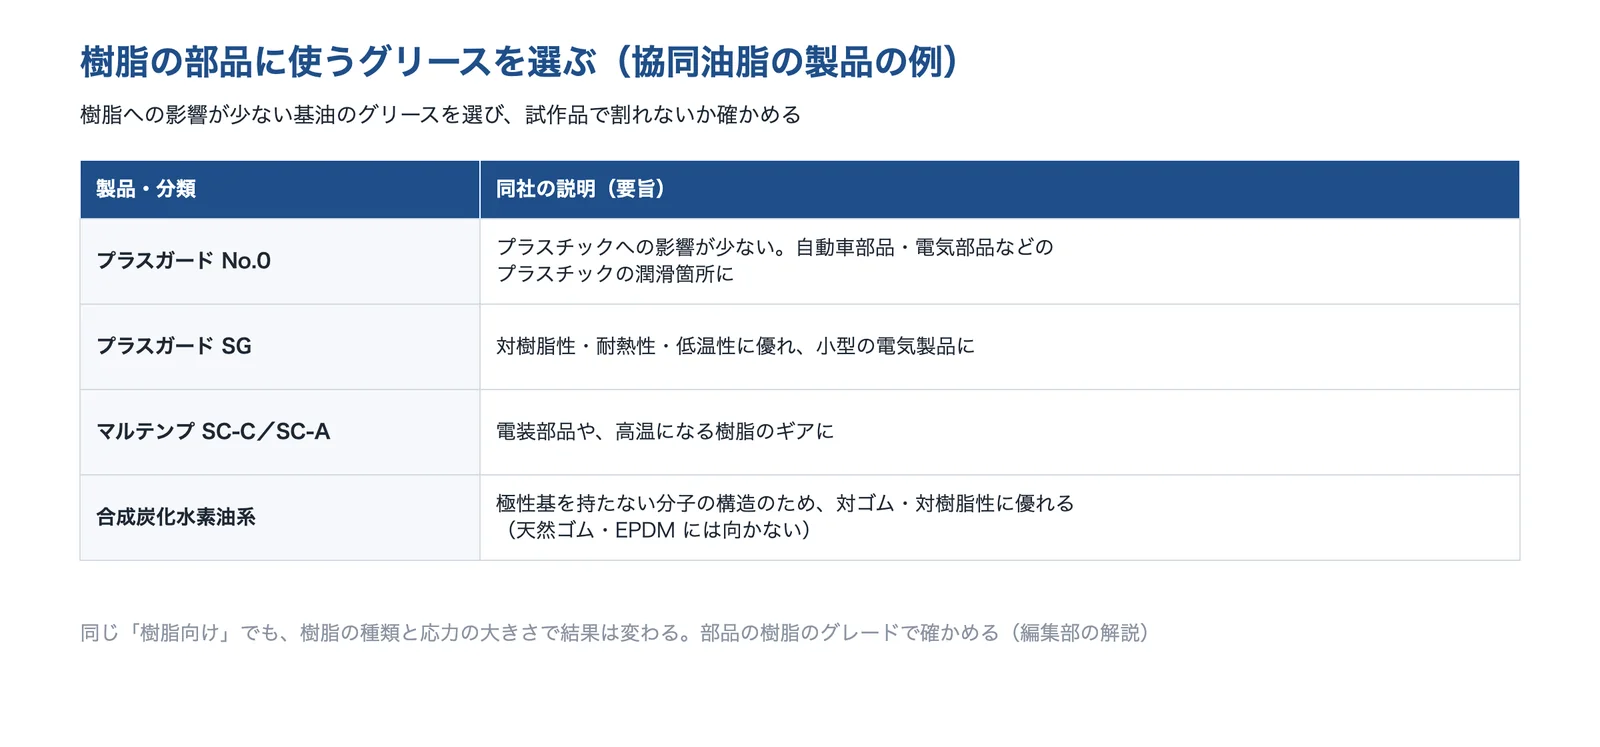
| 樹脂に使うグリース | 「プラスガード No.0」はプラスチックへの影響が少ないグリースで、自動車部品・電気部品などのプラスチックの潤滑箇所に向く。「プラスガード SG」は対樹脂性・耐熱性・低温性に優れ、小型の電気製品に向く |
| 基油の選び方 | 合成炭化水素油の系統は、極性基を持たない分子の構造のため対ゴム・対樹脂性に優れるとしている(天然ゴム・EPDM には向かない) |
協同油脂が解決できる課題
- 樹脂のギア・カム・スライド部に塗るグリースで、割れや白化を出したくない
- 小型の電気製品・自動車の電装部品の樹脂の潤滑箇所に、合うグリースを選びたい
出典:協同油脂「機構部品用グリース」・同「グリースの種類」をもとに AI(Claude)で作成
出典:会社概要|協同油脂、機構部品用グリース|協同油脂、グリースの種類|協同油脂
ムソー工業株式会社|ソルベントクラックの定ひずみ試験の治具
ムソー工業とは
ムソー工業は、東京都大田区にある、大学・官公庁・企業向けの試験治具・実験装置のメーカーです(1950年創業)。ソルベントクラックの定ひずみ試験の治具をつくった例を公開しています。
ムソー工業の得意技術
| 技術 | 内容 |
|---|---|
| 定ひずみ試験の治具 | 試験片を決まったひずみで曲げたまま薬品に触れさせる治具。ひずみ率ごとに治具が必要で、1/4 楕円法より多くの試料が要るが、どのひずみ率で変化が出たかを判断しやすいとしている |
| 試験の注意 | この方法は応力緩和が起きるため、長い時間の側では割れが出にくくなる傾向があるとしている |
ムソー工業が解決できる課題
- 社内で、樹脂と薬品の相性の試験をしたい
- 決まったひずみ率で、複数の試験片を同時に試したい
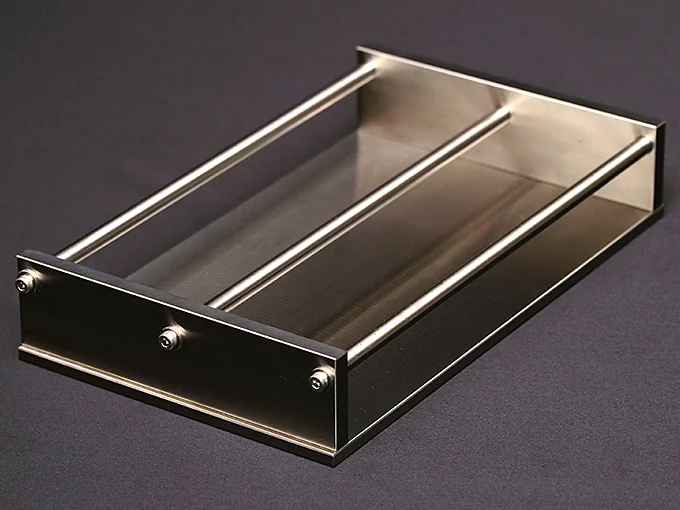
出典:ムソー工業「ソルベントクラック(定ひずみ)試験治具」
出典:会社概要|ムソー工業、ソルベントクラック(定ひずみ)試験治具|ムソー工業
選ぶ前に確かめる条件
ソルベントクラックの対策や調査を相談する前に、次のことを整理しておくと話が早く進みます。
- 樹脂の種類とグレード(メーカー・品番)、ガラス繊維などの入り方、色
- 触れる可能性のある薬品:グリース・接着剤・塗料・洗浄剤・消毒剤・ゆるみ止め・軟質塩ビやゴムの部品など、製品名と成分
- 割れた場所(ゲートのそば・ウェルド・リブやボスの根元・ねじや圧入の所)と、使い始めてから割れるまでの期間
- 成形の条件(金型温度・樹脂温度・保圧)とアニールの有無、組立のトルクやしめしろ
- 割れた部品と、同じ条件で割れていない部品・触れていた薬品が残っているか
- 求める対策(薬品の変更・樹脂の変更・成形条件・アニール・設計の変更・試験での確認)と、変えられない条件(透明さ・強さ・認証など)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月7日








