
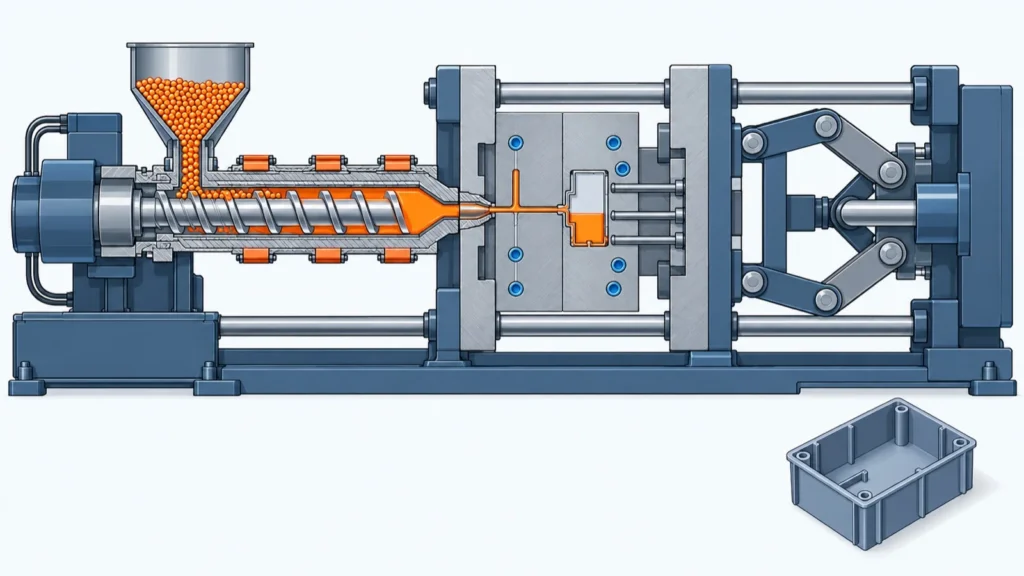
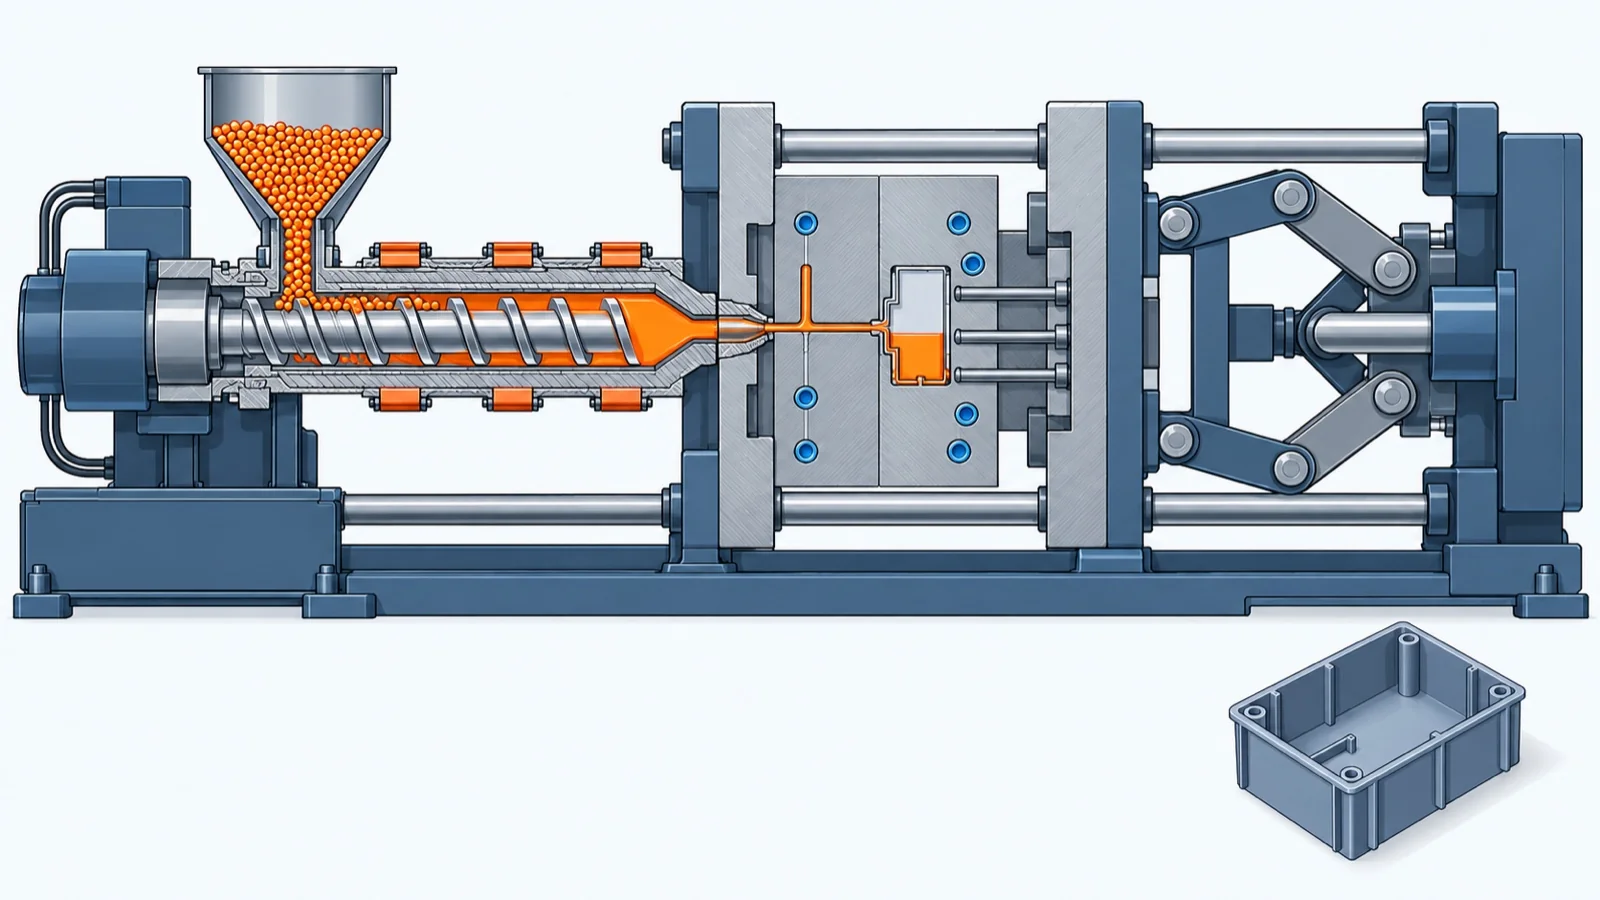
射出成形は、加熱して溶かした樹脂を、閉じた金型の中に高い圧力で流し込み、冷やして固めて取り出す工法です。同じ形を短い周期でくり返し作れるので、筐体・ケース、歯車、コネクター、自動車の内外装部品など、身の回りの樹脂部品の多くがこの方法で作られています。一方で、金型の費用と製作期間がかかり、材料・金型・成形条件の組み合わせを誤ると、ひけ・反り・ウェルドラインなどの不良が出ます。
このページでは、射出成形の仕組み、材料(結晶性と非晶性・乾燥)と金型(ゲート・冷却・ガス抜き)の選び方、成形条件と不良の関係、量産での品質の守り方をまとめ、成形の受託・金型・成形機・ホットランナーの企業を紹介します。
射出成形の企業(早見表)
| 企業 | 成形機 | 金型の 設計・製作 | 量産 成形 | 試作・ 小ロット | インサート ・二色 | 流動 解析 | ホット ランナー |
|---|---|---|---|---|---|---|---|
| 平田精工ジャパンスーパーエンプラの成形とインサート成形 | ● | ● | ● | ● | |||
| 三琇プレシジョン超小型・超薄肉の精密成形と2色成形 | ● | ● | |||||
| 多田プラスチック工業精密成形と金型・流動解析を一貫 | ● | ● | ● | ● | ● | ||
| 関東製作所大型の金型・量産成形と流動解析サービス | ● | ● | ● | ● | |||
| 山城精機製作所インサート成形向けの小型電動成形機 | ● | ● | ● | ||||
| フィーサホットランナー PLAGATE | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。山城精機製作所の「インサート・二色」は、インサート成形に向けた成形機を扱っているという意味です。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
射出成形が役に立つのは、同じ形の樹脂部品を、たくさん、そろった品質で作りたいときです。部品の一体化、金属からの置き換え、金属との一体成形にも使われます。うまく作るには、材料・金型・成形条件をいっしょに考えます。
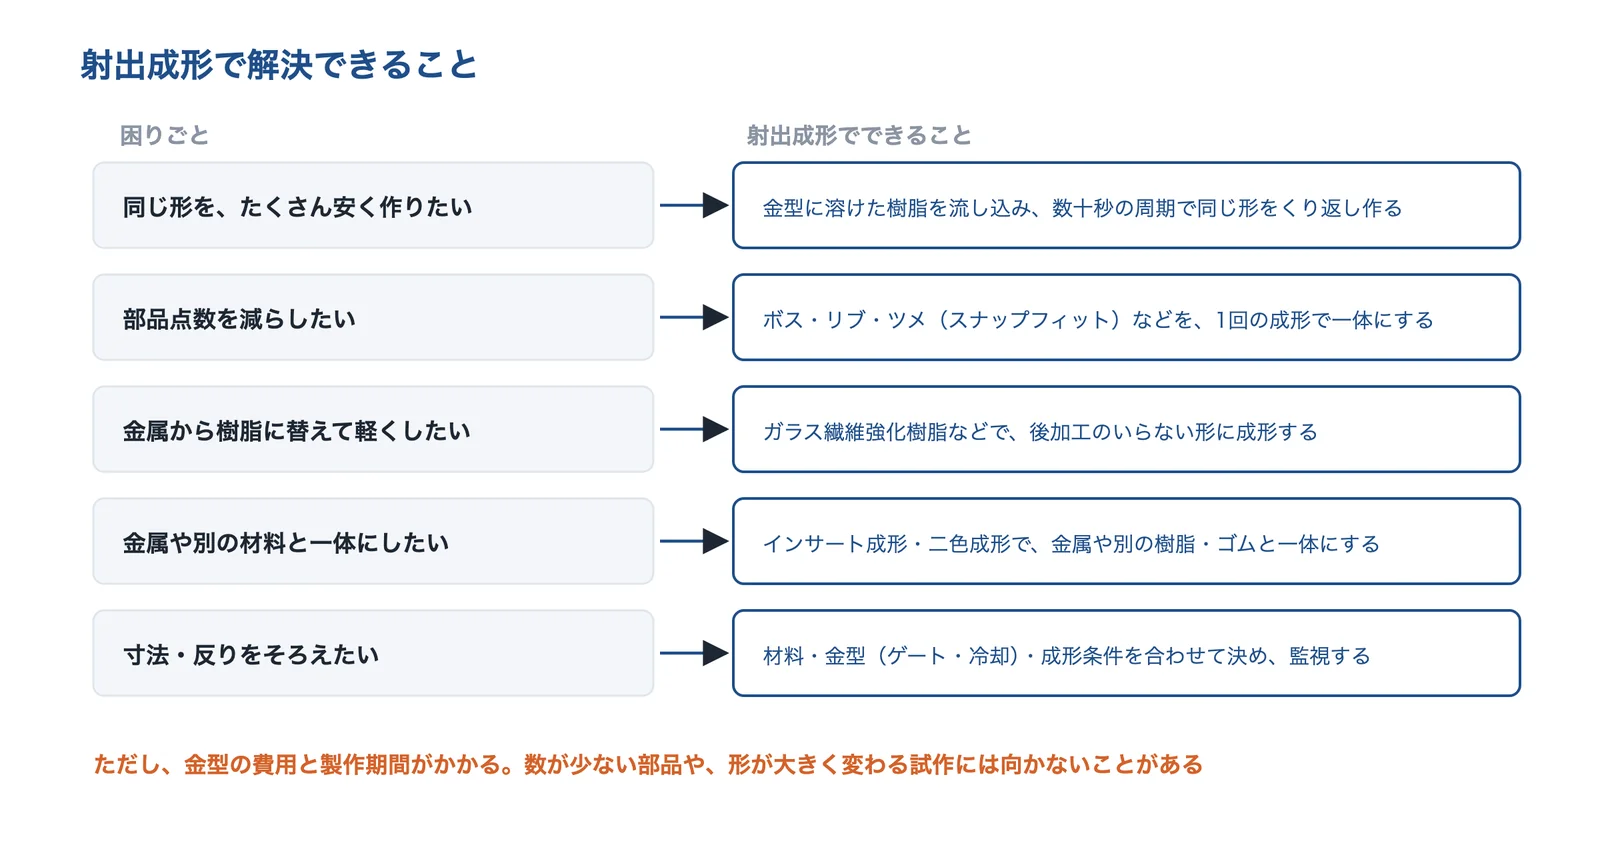
出典:三菱エンジニアリングプラスチックス・成形加工学会誌の解説をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 射出成形の外観不良を減らしたい | 速度・保圧・温度を見直し、ウェルドライン・ひけ・ショートショットを減らす | 成形条件の見直し |
| 部品点数を減らしたい | ボス・リブ・ツメを1回の成形で一体にする。インサート成形で金属とまとめる | 樹脂の一体成形 |
| 鉄を樹脂に替えて軽くしたい | ガラス繊維強化樹脂などで、後加工のいらない形に成形する | 樹脂(ガラス繊維強化樹脂など) |
| 加工しやすい形状にしたい | 肉厚をそろえ、抜き勾配・リブ・R を付けた成形向けの形にする | 成形向けの形 |
| 成形で歪む・反る | ゲートの位置・冷却・成形条件を見直し、収縮のむらを減らす | 金型・成形条件の見直し |
| 量産で寸法がばらつく | 金型温度を管理し、型内圧を監視する | 型内圧の監視 |
| 樹脂と金属をしっかり接合したい | 金属を金型に置いて成形し、一体にする(インサート成形) | 接合膜を作るインサート成形 |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み
射出成形機は、樹脂を溶かして押し出す射出ユニットと、金型を閉じて押さえる型締ユニットでできています。射出ユニットでは、ホッパーから入れたペレット(粒の樹脂)を、ヒーターで温めたシリンダーの中でスクリューが回って溶かし、前にためます。型締ユニットが金型を閉じたら、スクリューが前に進んで、溶けた樹脂を金型に押し込みます。
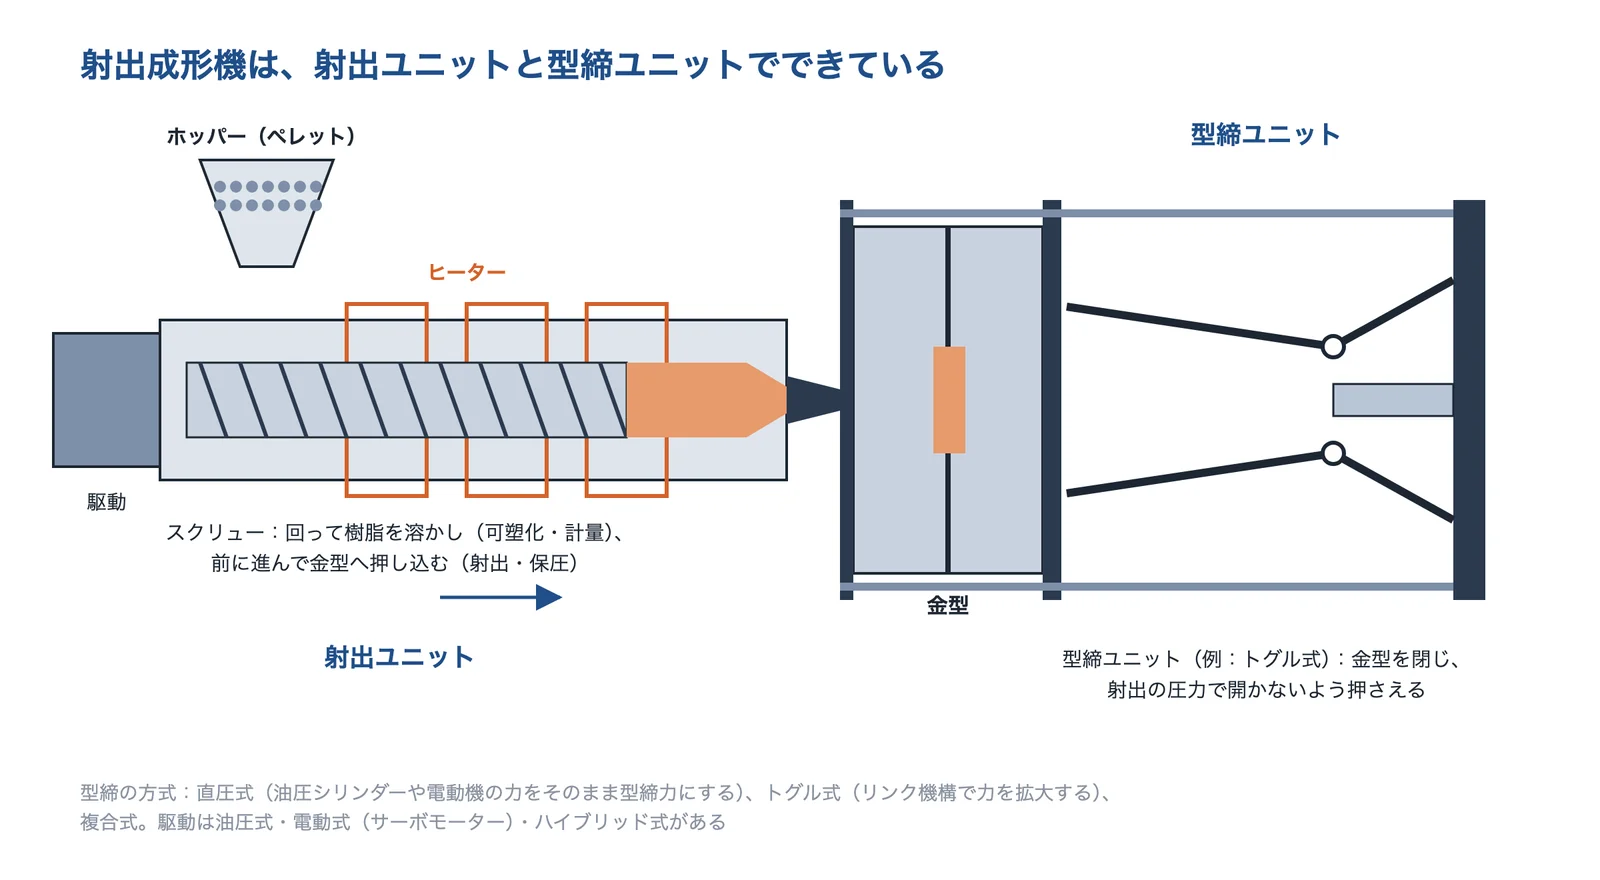
出典:三菱エンジニアリングプラスチックスの資料と日精樹脂工業の用語集をもとに AI(Claude)で作成
型締の方式には、油圧シリンダーや電動機の力をそのまま型締力にする直圧式と、リンク(トグル機構)で力を拡大する方式があります(日精樹脂工業の用語集)。三菱エンジニアリングプラスチックスの PC の資料は、熱分解しやすい材料は、ショット重量を成形機の射出容量の 70〜80%にするとよいとしています(容量ぎりぎりでは充填不足、大きすぎると樹脂が長く留まって分解する)。
出典:ユーピロン/ノバレックス 成形加工技術資料|三菱エンジニアリングプラスチックス、プラスチック用語集|日精樹脂工業
1サイクルの流れ:射出・保圧・冷却
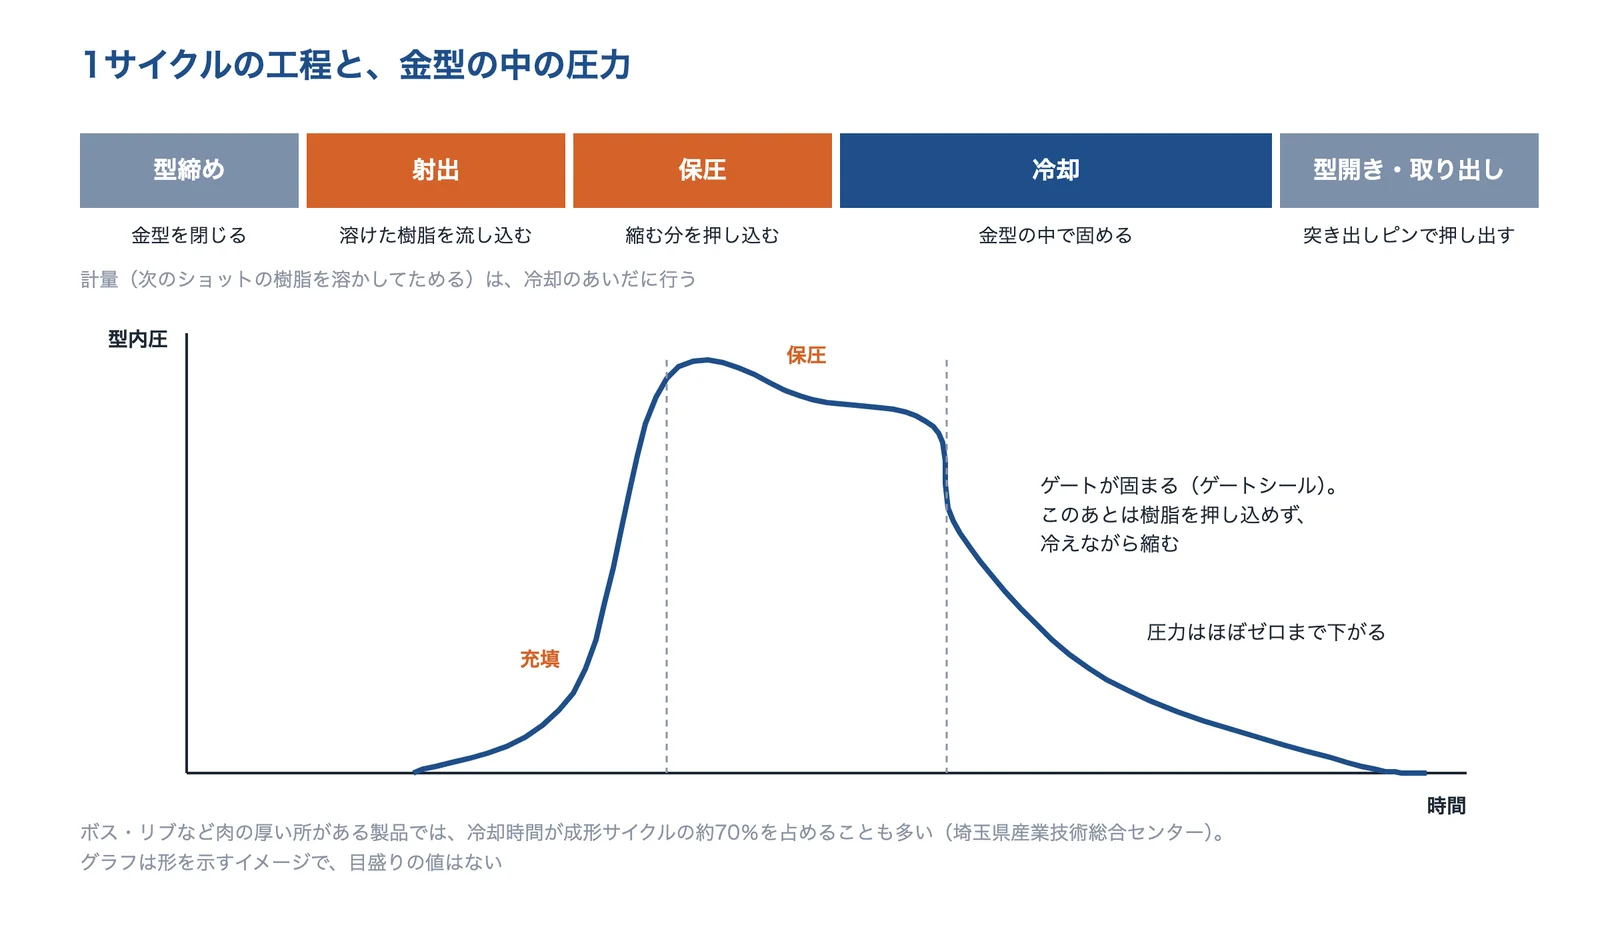
1回の成形(ショット)は、型締め→射出→保圧→冷却→型開き・取り出しをくり返します。溶けた樹脂は 200℃以上で混ぜられ、金型に入るときは 200〜300MPa の高い圧力がかかります。金型の中の樹脂は冷えると縮むので、縮む分を補うために、圧力をかけたまま樹脂を押し込み続けます(保圧)。ゲートの樹脂が固まる(ゲートシール)と、それ以上は押し込めず、樹脂は冷えながら縮み、型内圧はほぼゼロまで下がります(精密工学会誌の解説)。
出典:精密工学会誌の解説と埼玉県産業技術総合センターの研究報告をもとに AI(Claude)で作成
埼玉県産業技術総合センターは、ボスやリブなど肉の厚い所がある製品では、冷却時間が成形サイクルの約70%を占めることも多いとし、局部冷却で冷却時間を20%短縮できたと報告しています。冷却の設計が、成形の速さを決める大きな要素です。
出典:射出成形の工程と金型内の計測の解説(精密工学会誌 81巻5号)|村田泰彦、成形サイクルの短縮に係わる型技術の開発(研究報告 第11巻、2013年)|埼玉県産業技術総合センター
型締力:投影面積から目安を出す
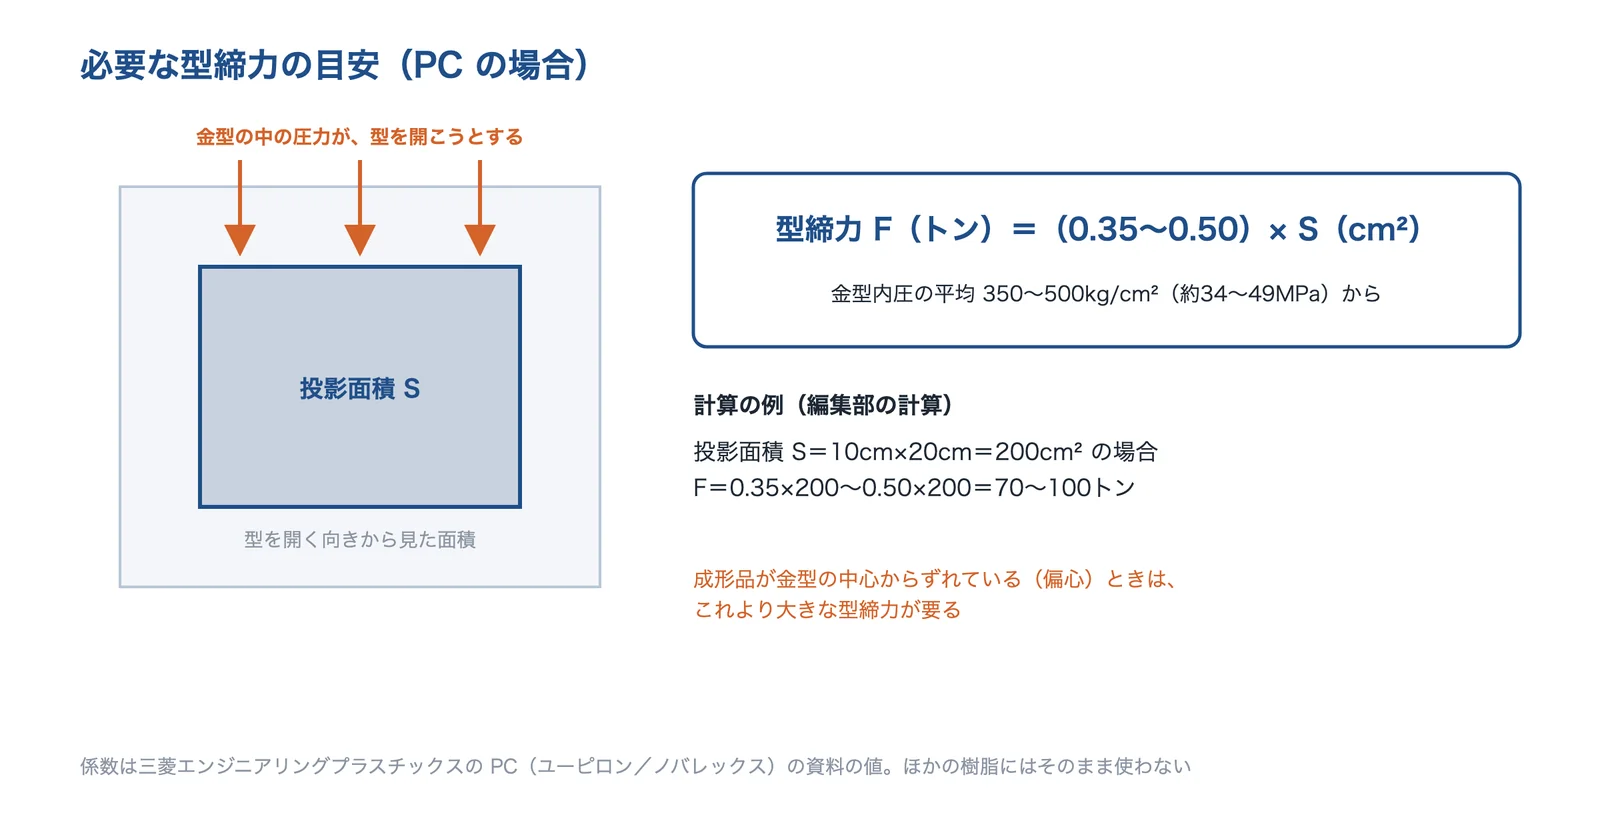
金型の中の圧力は、金型を開こうとします。必要な型締力は、成形品を型の開く向きから見た面積(投影面積)× 金型の中の圧力で決まります。三菱エンジニアリングプラスチックスは PC について、金型内圧の平均値が 350〜500kg/cm² なので、型締力 F(トン)=(0.35〜0.50)× S(投影面積 cm²)で計算できるとしています。投影面積 200cm² なら 70〜100トンです(編集部の計算)。成形品が金型の中心からずれていると、これより大きな型締力が要ります。
出典:三菱エンジニアリングプラスチックスの PC の資料をもとに AI(Claude)で作成
旭化成のトラブル対策表は、バリの原因の確認項目に、型締力が十分か、投影面積が型締力に比べて大きすぎないかを挙げています。
出典:ユーピロン/ノバレックス 成形加工技術資料|三菱エンジニアリングプラスチックス、トラブル対策(射出成形編)|旭化成
電動式と油圧式
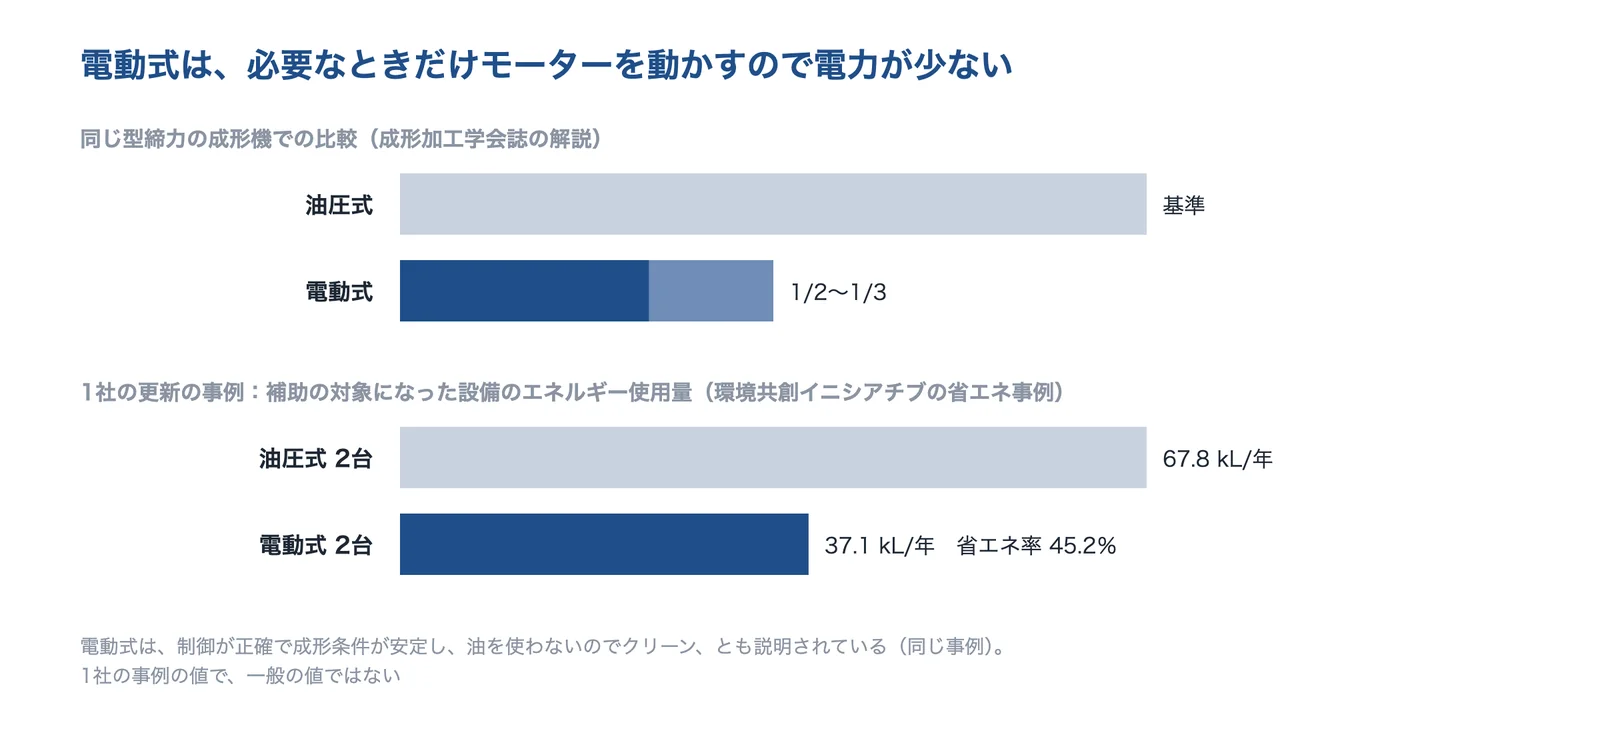
成形機の駆動には、油圧式、サーボモーターで動かす電動式、両方を組み合わせたハイブリッド式があります。成形加工学会誌の解説は、同じ型締力の成形機で比べると、電動式は油圧式の消費電力の 1/2〜1/3に抑えられるとしています。環境共創イニシアチブの省エネ事例では、油圧式の成形機2台を電動式2台に替えた工場で、補助の対象になった設備のエネルギー使用量が年 67.8kL から 37.1kL になり、省エネ率は 45.2%でした(1社の事例の値です)。
出典:成形加工学会誌の解説と環境共創イニシアチブの省エネ事例をもとに AI(Claude)で作成
出典:大型射出成形機の最近の進歩(成形加工 18巻10号、2006年)|高取、省エネ事例 油圧式から電動式へ更新(株式会社アイカ 長浜工場)|環境共創イニシアチブ
材料と金型の選び方
射出成形では、材料(樹脂)を決めると、成形の温度・金型の温度・乾燥・縮み方がほぼ決まり、それに合わせて金型を作ります。材料メーカーは、樹脂ごとに成形条件の目安を公開しています。
| 樹脂 | 種類 | 予備乾燥 | シリンダー温度 | 金型温度 | 成形収縮率(タテ/ヨコ) |
|---|---|---|---|---|---|
| PP | 結晶性 | 不要 | 200〜240℃ | 60℃ | 1.60/1.50% |
| PC | 非晶性 | 120℃×6時間 | 280〜320℃ | 100℃ | 0.61/0.71% |
| PS | 非晶性 | 80℃×3時間 | 200〜245℃ | 60℃ | 0.43/0.50% |
| PMMA | 非晶性 | 100℃×3時間 | 200〜260℃ | 70℃ | 0.42/0.59% |
| TPX | 結晶性 | 不要 | 270〜300℃ | 60℃ | 2.10/1.55% |
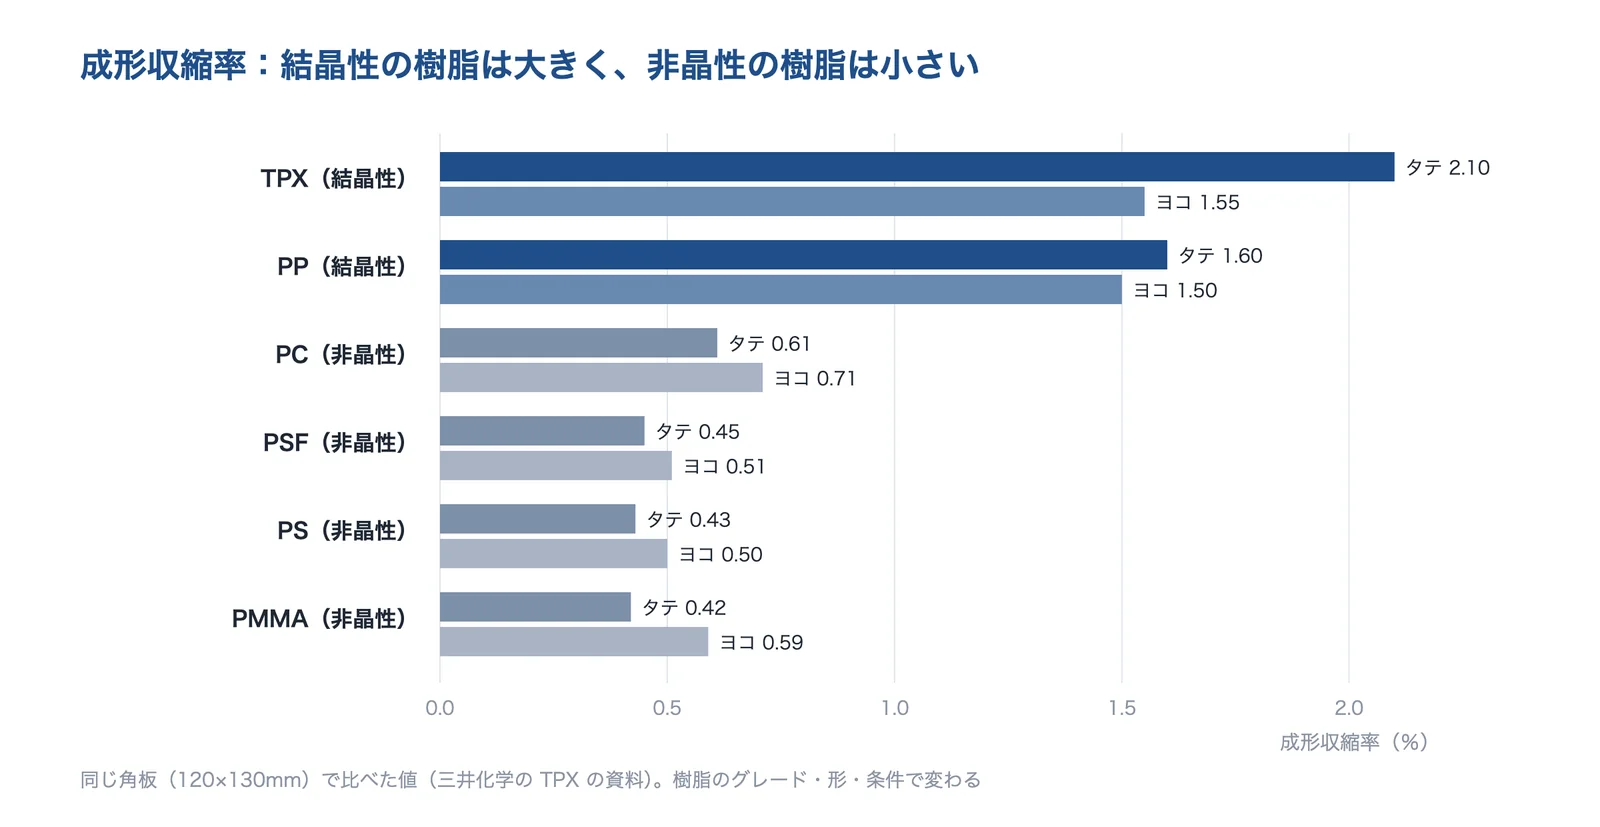
三井化学の TPX の資料が、同じ角板(120×130mm)で比べた成形条件と収縮率です。グレード・形・条件で変わるので、使う材料のメーカーの資料で確かめてください。
結晶性と非晶性:縮み方が違う
樹脂には、冷えるときに分子の一部が規則正しく並ぶ結晶性の樹脂(PP・POM・PA・PBT など)と、並ばない非晶性の樹脂(PC・PS・PMMA・ABS など)があります。三井化学の比較では、結晶性の TPX・PP の成形収縮率は 1.5〜2.1%、非晶性の PC・PS・PMMA は 0.4〜0.7%でした。金型は、この縮みを見込んで大きめに作ります(TPX は通常 18/1000 の収縮率で設計し、微調整するとしています)。
出典:三井化学の TPX の資料をもとに AI(Claude)で作成
吸湿する樹脂は、成形の前に乾かす
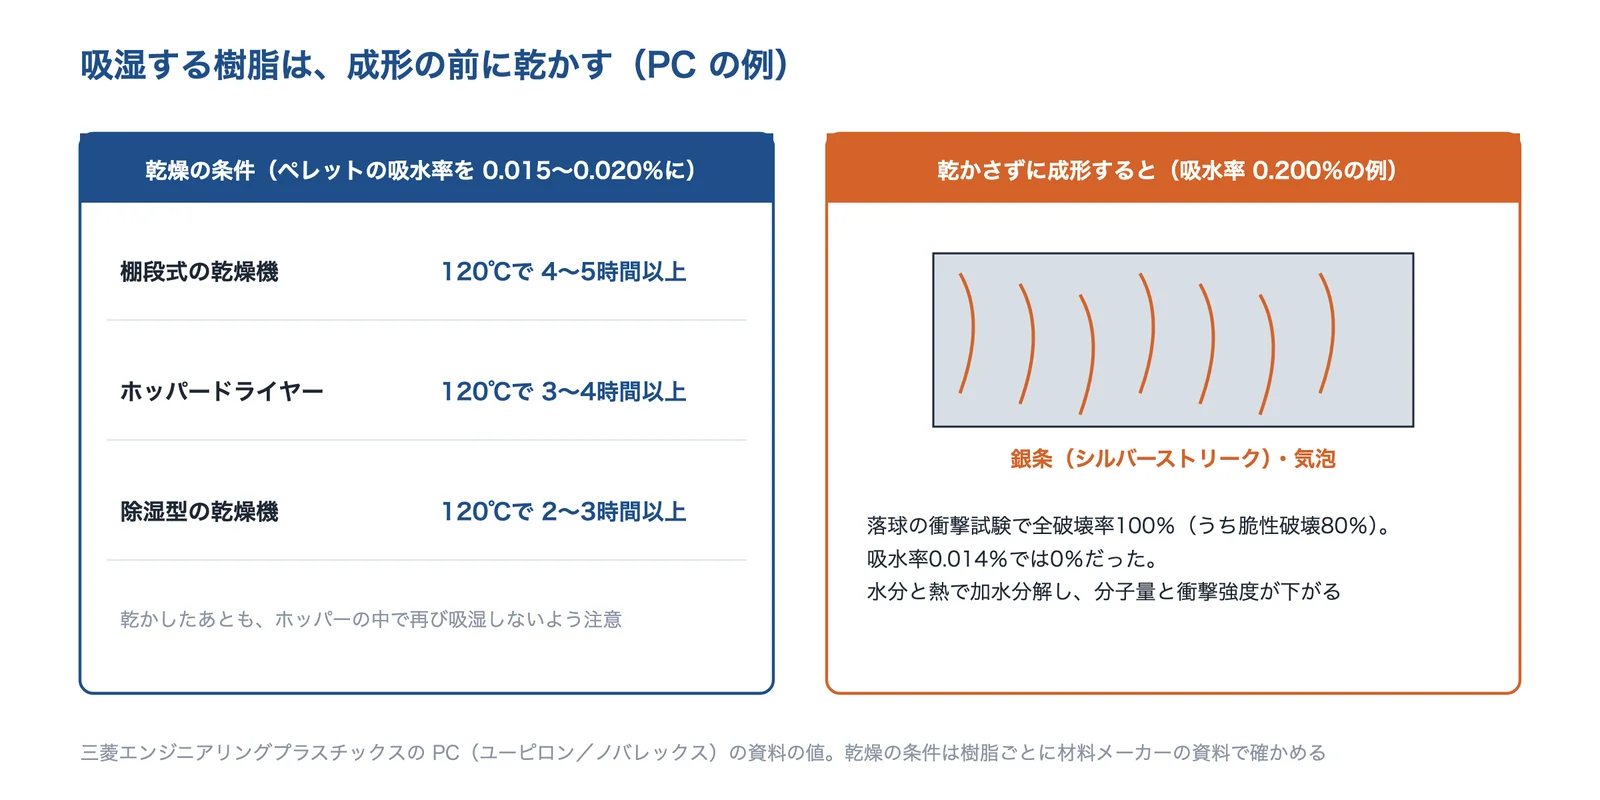
PC・PA・PBT などは空気中の水分を吸います。三菱エンジニアリングプラスチックスは PC について、ペレットの吸水率を 0.015〜0.020%まで乾かす必要があるとし、120℃で 4〜5時間以上(棚段式の乾燥機)などの条件を示しています。吸水率 0.200%で成形すると銀条(シルバーストリーク)・気泡が出て、落球の衝撃試験で全破壊率は 100%でした(吸水率 0.014%では 0%)。
出典:三菱エンジニアリングプラスチックスの PC の資料をもとに AI(Claude)で作成
出典:ユーピロン/ノバレックス 成形加工技術資料|三菱エンジニアリングプラスチックス
金型のつくり:スプルー・ランナー・ゲート
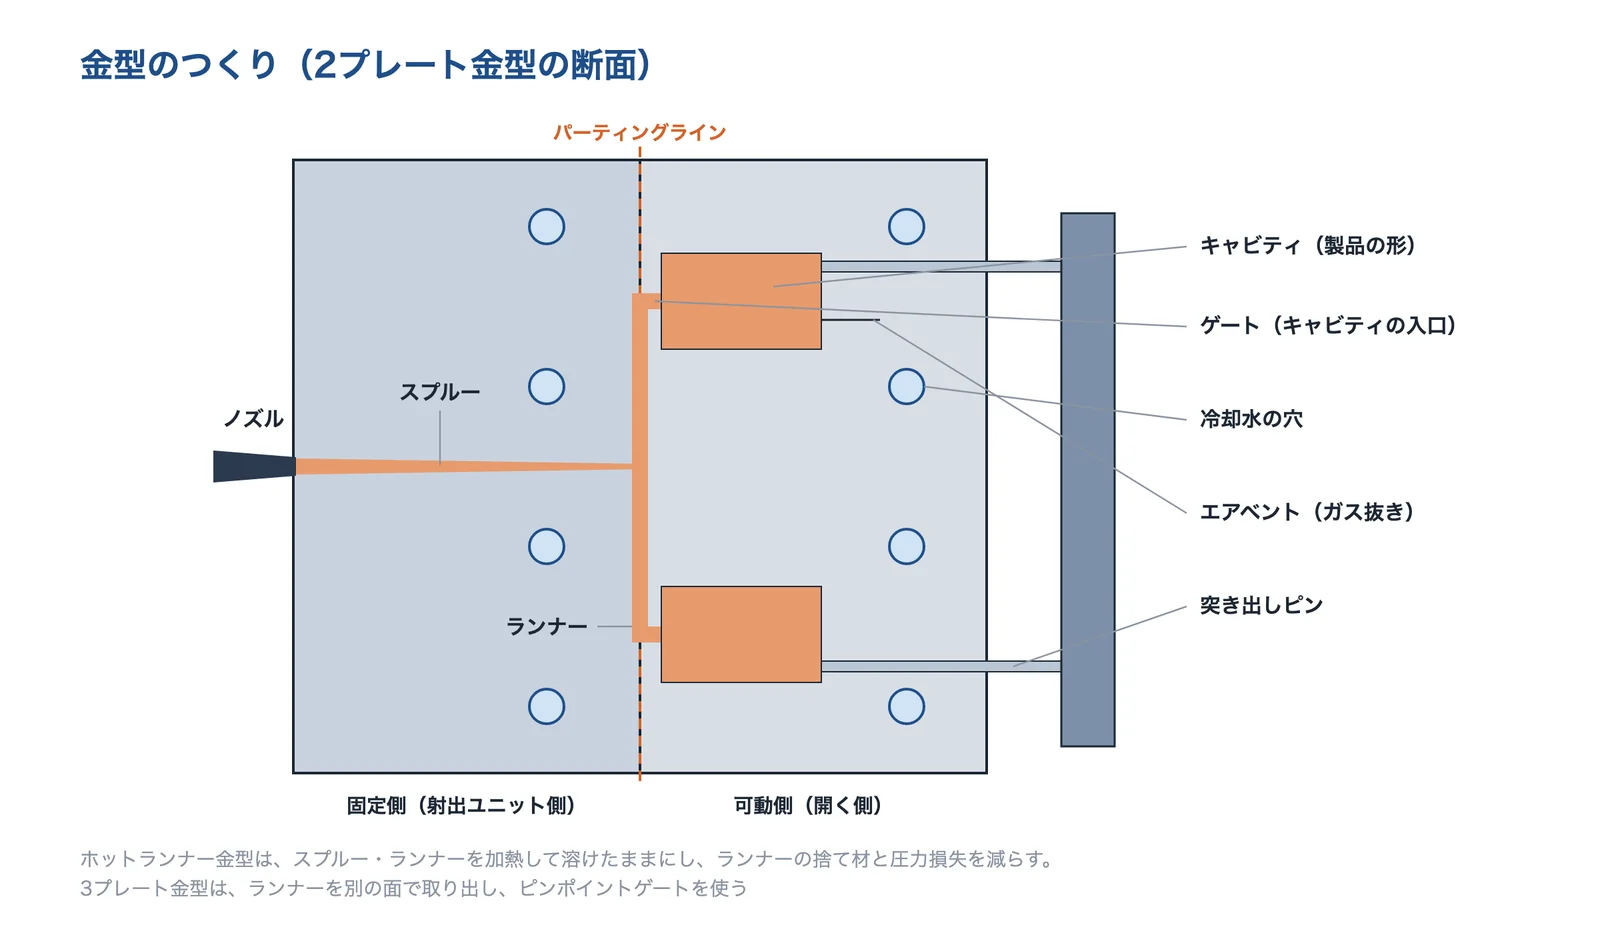
溶けた樹脂は、ノズルから金型のスプルー、ランナーを通り、ゲート(キャビティの入口)から製品の形の空間(キャビティ)に入ります。金型の中には、冷却水の穴、空気やガスを逃がすエアベント、成形品を押し出す突き出しピンがあります。エアベントは長さ 3mm 程度の浅い溝などで作り、ガスが抜けないとショートショットやガス焼けの原因になります(成形加工学会誌の解説)。
出典:成形加工学会誌の解説と三菱エンジニアリングプラスチックスの資料をもとに AI(Claude)で作成
ホットランナー金型は、スプルー・ランナーを加熱して溶けたままにし、捨てるランナー(コールドランナー)を減らしてコストを下げ、ランナーでの圧力損失を減らして流れやすくします(三菱エンジニアリングプラスチックス)。
出典:射出成形金型の機構と製作法(第4回)(成形加工 30巻12号、2018年)|榊原 充、ユーピロン/ノバレックス 成形加工技術資料|三菱エンジニアリングプラスチックス
ゲートの種類と位置
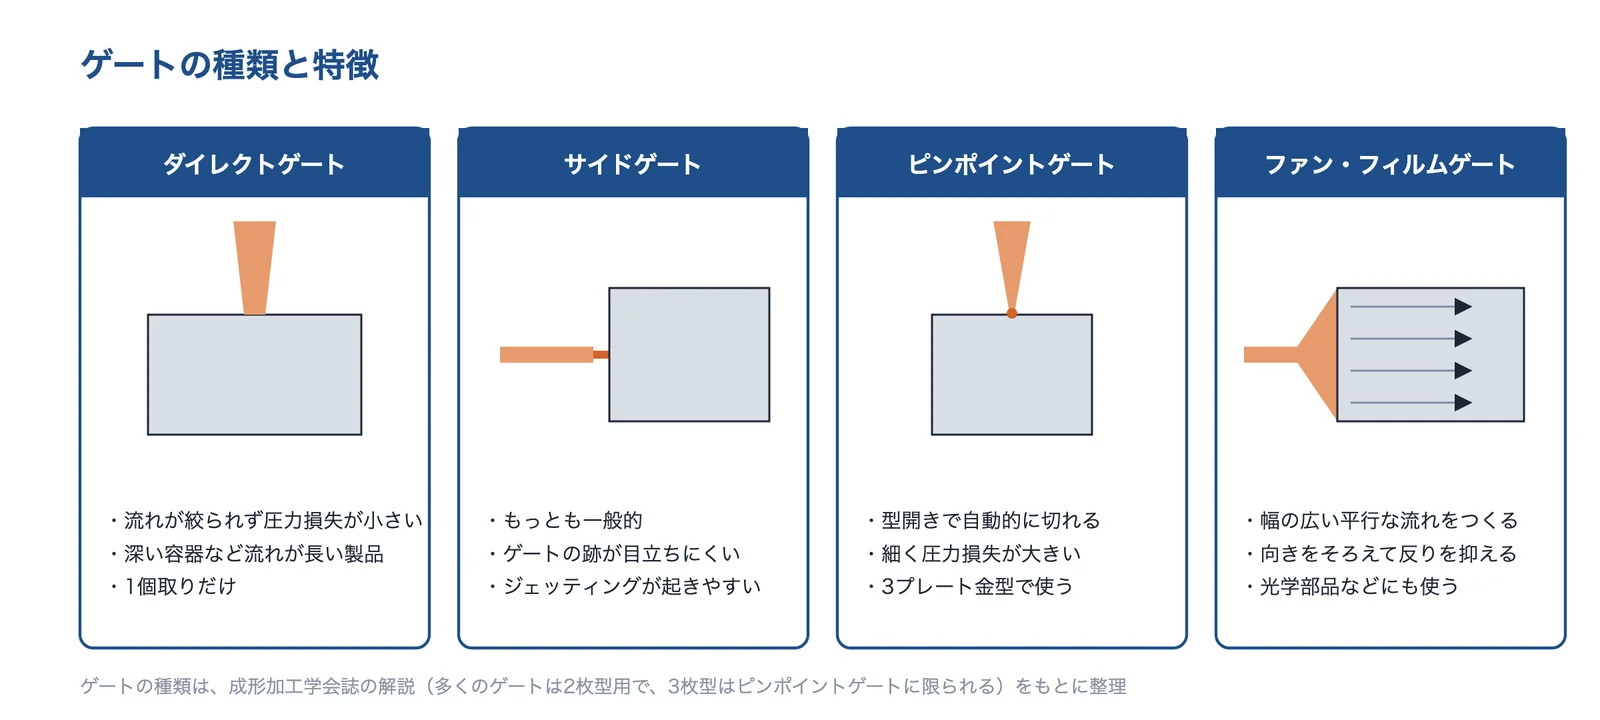
ゲートには、ダイレクト・サイド・ピンポイント・ファン・フィルムなどがあります。成形加工学会誌の解説によると、もっとも一般的なのはサイドゲートで、跡が目立ちにくい一方、ジェッティングが起きやすくなります。ピンポイントゲートは型開きで自動的に切れますが、細いので圧力損失が大きく、3枚型(3プレート金型)で使います。三菱エンジニアリングプラスチックスは PC のサイドゲートについて、ゲートの厚さを成形品の肉厚の 50〜70%にする例が多いとしています。
出典:成形加工学会誌の解説と三菱エンジニアリングプラスチックスの資料をもとに AI(Claude)で作成
ゲートの位置は、ウェルドラインの出る場所、反り、ひけ、外観に効きます。流動解析(CAE)で、充填のしかたやウェルドラインの位置を、金型を作る前に確かめられます(課題ページ「射出成形の外観不良を減らしたい」)。
出典:射出成形金型の機構と製作法(第4回)(成形加工 30巻12号、2018年)|榊原 充、ユーピロン/ノバレックス 成形加工技術資料|三菱エンジニアリングプラスチックス
使う場面ごとの選び方
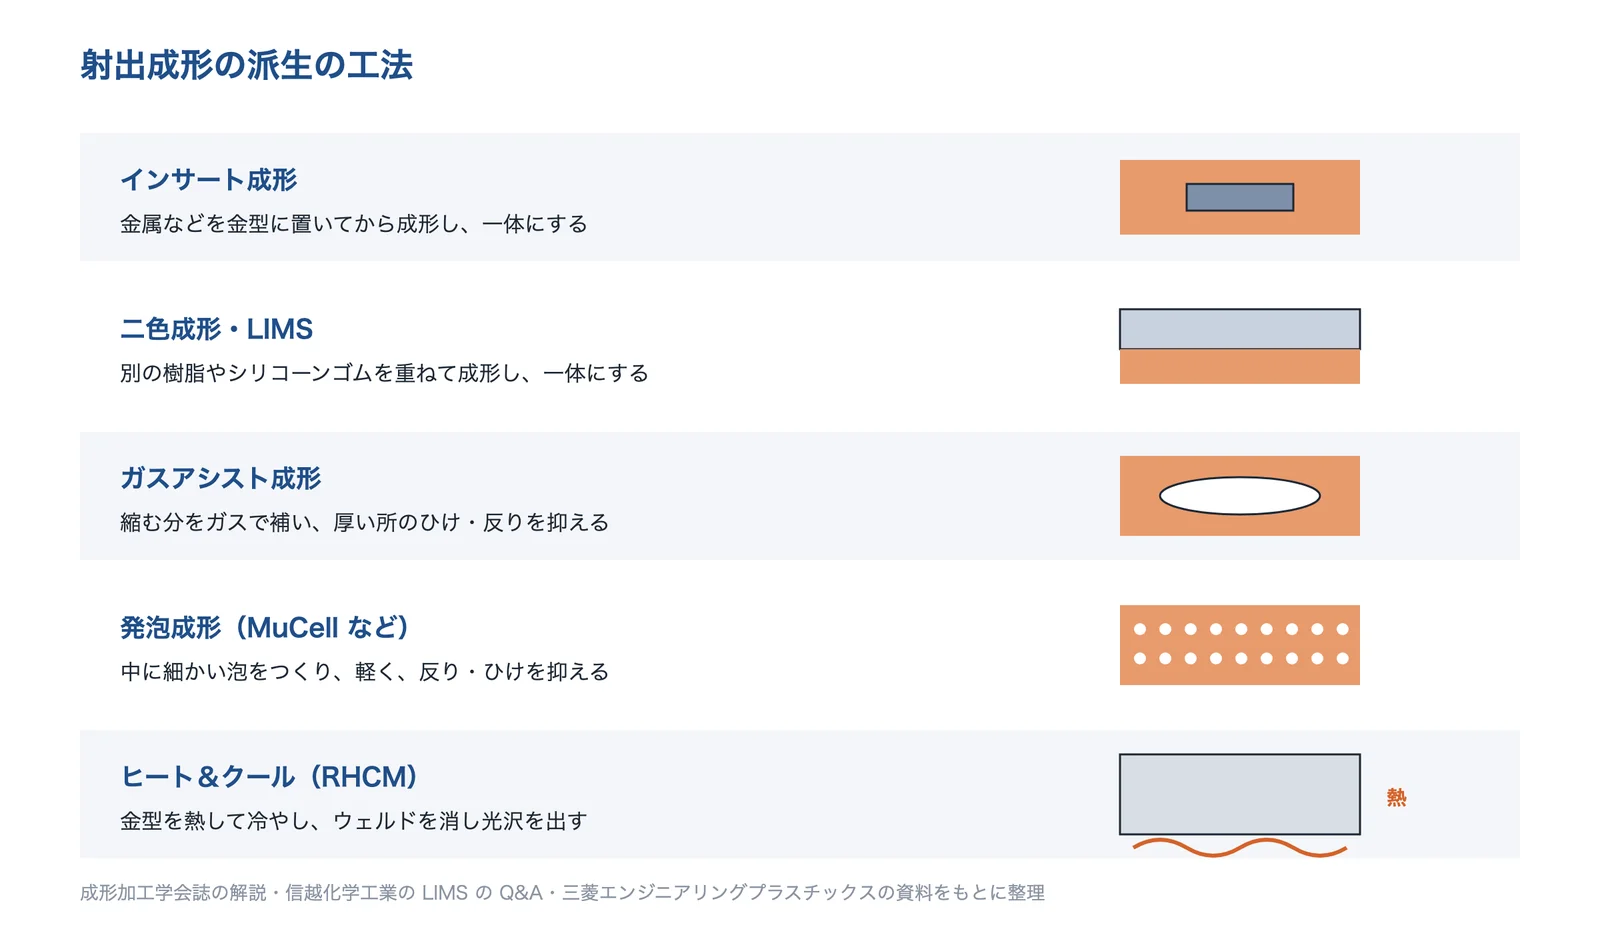
ふつうの射出成形に加えて、金属や別の材料と一体にする、ひけ・反りを抑える、外観を良くするための派生の工法があります。
出典:成形加工学会誌の解説・信越化学工業の Q&A・三菱エンジニアリングプラスチックスの資料をもとに AI(Claude)で作成
| 使う場面 | よく使われる工法 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 金属のねじ・端子と一体にしたい | インサート成形 | インサート周りの肉厚は、最悪でもインサート半径の 1/2(PC)。大きな金属は予備加熱 | PPS のサーモスイッチを自動インサートで生産(平田精工ジャパン) |
| 硬い樹脂と柔らかい材料を一体にしたい | 二色成形・液状シリコーンゴム(LIMS) | 材料どうしの接着性を確かめる。ゴムが金型に付かないか量産前に確認 | ABS+PC(光透過材)のスイッチノブ(三琇プレシジョン)。PC・PA・PBT に接着する LIMS 材料(信越化学工業) |
| 厚い所のひけ・反りを抑えたい | ガスアシスト成形 | 縮む分を樹脂ではなくガスで補う。ガス圧の抜き方が変形を防ぐ | ひけ・そりの改善(三菱ガス化学、成形加工学会誌) |
| 軽くし、反り・ひけを抑えたい | 発泡成形(MuCell など) | 表面の筋(スワールマーク)に注意 | 自動車・プリンターなどで採用(成形加工学会誌) |
| ウェルドのない光沢の外観にしたい | ヒート&クール(RHCM) | 金型を熱して冷やすので、温調の設備が要る | 薄型テレビ・ノートパソコンの筐体(小野産業、成形加工学会誌) |
「よく使われる工法」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:ユーピロン/ノバレックス 成形加工技術資料|三菱エンジニアリングプラスチックス、自動インサートシステム開発|平田精工ジャパン、2色成形品|三琇プレシジョン、液状シリコーンゴム射出成形システム(LIMS)の Q&A|信越化学工業、ガスアシスト射出成形法でのひけ・そりの改善(成形加工 6巻2号)|木坊子・兼石、発泡成形の解説(成形加工 30巻7号、2018年)|秋元 英郎、製品・技術紹介 R&F(成形加工 22巻3号)|小野産業
量産の観点:ホットランナーと簡易金型
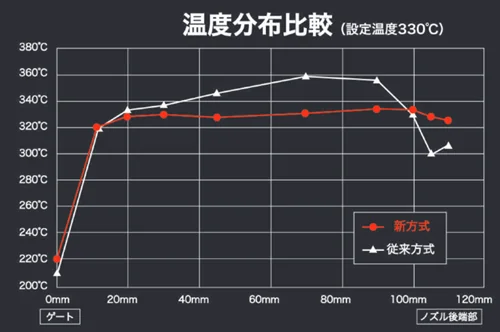
量産では、ランナーを捨てないホットランナーが使われます。ただし、温度の範囲が狭い樹脂では、ノズルの温度のむらが問題になります。フィーサは、同社のホットランナー SEPT シリーズで、設定温度 330℃のノズルの温度を 325〜335℃(従来方式は 300〜360℃)にそろえたとし、スーパーエンプラやバイオマスプラスチックでもホットランナーにできるとしています。
一方、数が少ない試作や小ロットでは、金型の費用と期間が問題になります。関東製作所は、モールドベースを共通にしたカセット型の簡易金型を、180トンの成形機用で 60万円から、製品データの確定から最短2週間で作るとしています。
出典:SEPT シリーズ|フィーサ、簡易金型製作|関東製作所
向いている条件と注意点
向いている条件
- 同じ形を、たくさん作る(金型の費用を数で割れる)
- ボス・リブ・ツメなどを一体にしたい
- 肉厚をそろえられる形
- 金属や別の材料と一体にしたい(インサート・二色)
注意点
- 金型の費用と製作期間がかかる。形を大きく変えると金型を直す
- 厚い所・肉厚の差はひけ・反りの原因になる
- 吸湿する樹脂は乾燥が要る
- 抜き勾配がないと取り出せない。アンダーカットはスライドなどが要る
この一覧は、このページの出典をもとに編集部が整理したものです。
よくある失敗:形のせいで、ひけ・割れ・抜けない
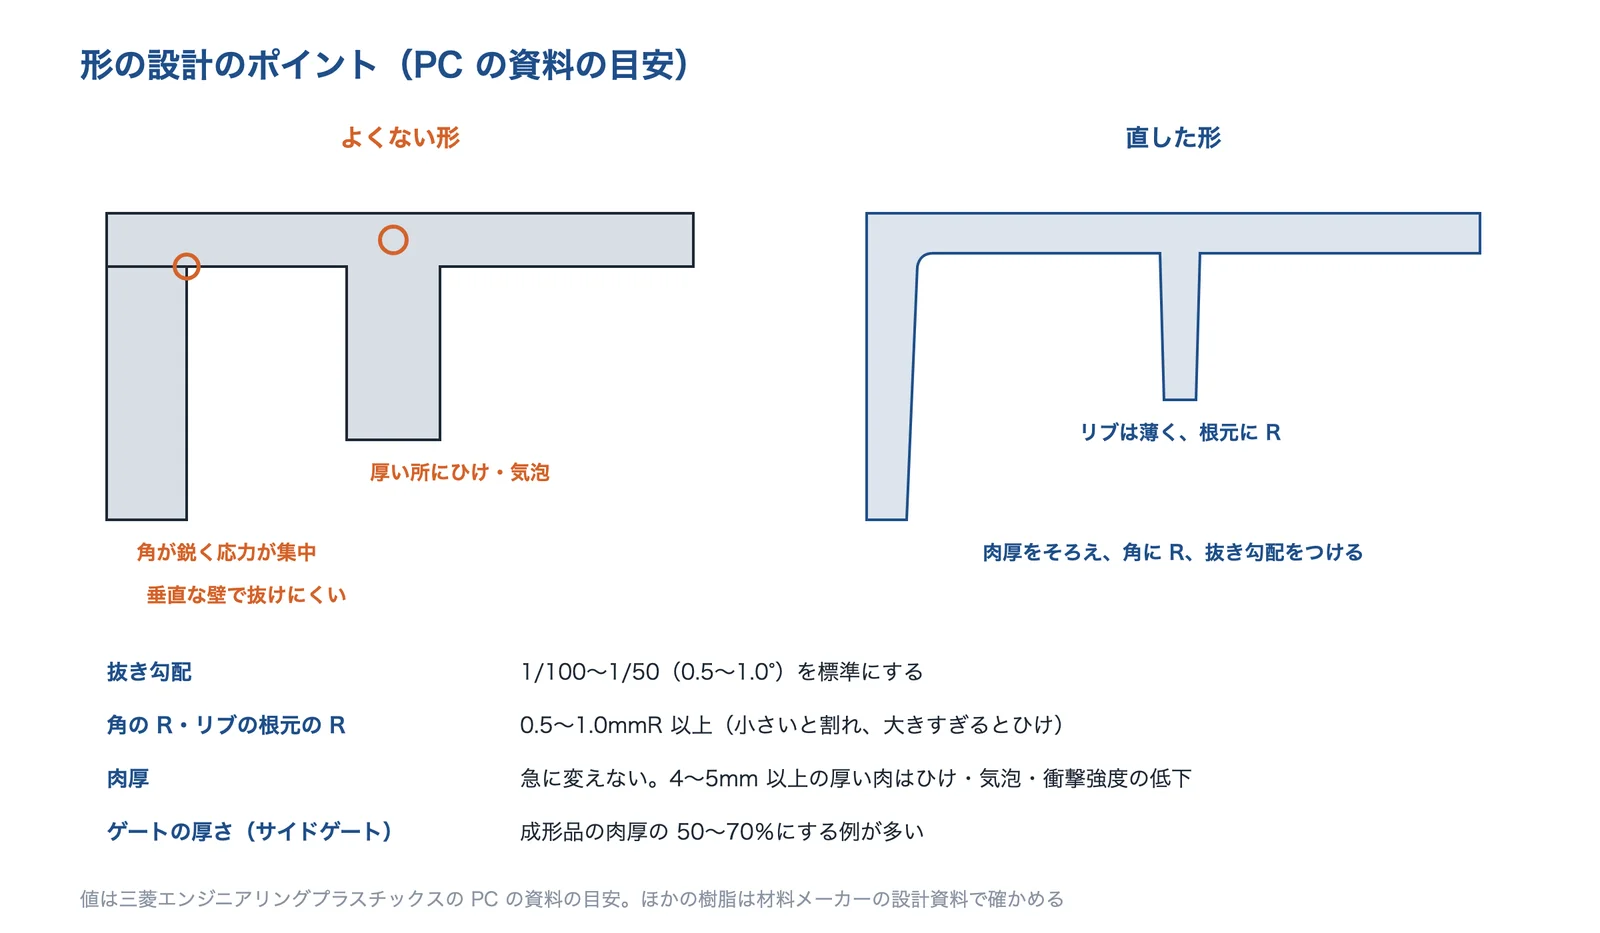
不良の原因は成形条件だけでなく、形にもあります。三菱エンジニアリングプラスチックスは PC について、抜き勾配は 1/100〜1/50(0.5〜1.0°)を標準とし、角とリブの根元には 0.5〜1.0mmR 以上の R を付けるとしています。R が小さいと応力が集中して割れやすく、大きすぎるとひけ・気泡・変形が出ます。肉厚が 4〜5mm 以上と極端に厚いと、ひけ・気泡・変形・衝撃強度の低下が起き、急な肉厚の変化は流れを乱します。
出典:三菱エンジニアリングプラスチックスの PC の資料をもとに AI(Claude)で作成
抜き勾配がないと、成形品が金型のコアに抱き付いたまま押し出されて、変形したり、ちぎれて金型に残ったりします(成形加工学会誌の解説)。金型を開く向きに引っかかる形(アンダーカット)は、無理抜き・置き中子・スライドコアなどで処理します。形の考え方は課題ページ「加工しやすい形状にしたい」もご覧ください。
出典:ユーピロン/ノバレックス 成形加工技術資料|三菱エンジニアリングプラスチックス、射出成形金型の機構と製作法(第4回)(成形加工 30巻12号、2018年)|榊原 充
材料メーカーの成形条件の見方
材料メーカーの成形資料や技術資料には、成形温度・金型温度・乾燥条件・成形収縮率が載っています。どれも「その材料・その試験片・その条件」での値なので、使い方を知っておきます。
| 項目 | 見方 |
|---|---|
| 成形温度(シリンダー温度) | 範囲の中で、流れやすさと分解のしにくさで選ぶ。PC の資料では、樹脂の温度はシリンダーの設定より 10〜20℃高くなることが多い |
| 金型温度 | 低いと充填不足・フローマーク・成形歪、高すぎると離型不良・離型後の変形(PC の資料)。外観と寸法とサイクルの兼ね合いで決める |
| 予備乾燥 | 温度・時間と、目標の吸水率を見る。乾燥機の方式で時間が変わる。乾かしたあとの再吸湿にも注意 |
| 成形収縮率 | 試験片の形(角板・円板)と、流れに平行・直角のどちらかを見る。金型の寸法はこれを見込んで決める |
| 型締力の目安 | 係数(0.35〜0.50 トン/cm²)は PC の資料の値。ほかの樹脂は材料メーカーの資料で確かめる。偏心した配置では大きめに |
この表は、三菱エンジニアリングプラスチックスの PC の資料と三井化学の資料をもとに編集部が整理したものです。
出典:ユーピロン/ノバレックス 成形加工技術資料|三菱エンジニアリングプラスチックス、TPX の射出成形技術|三井化学
カタログ値と実際の違い:向きで縮み方が変わる
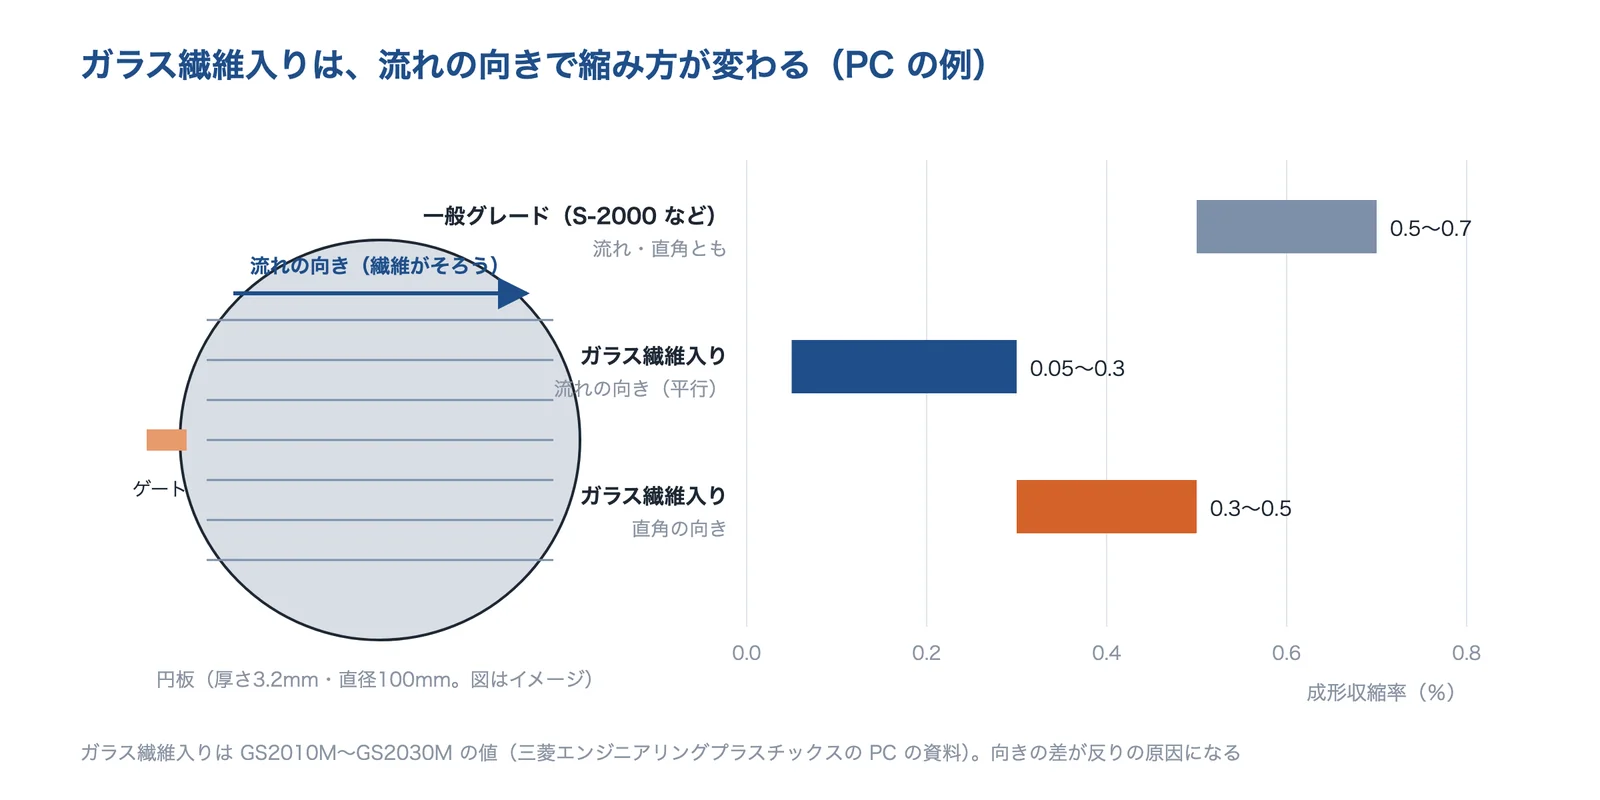
一般の PC は、流れの向きと直角の向きでほぼ同じに縮みます。ところが、ガラス繊維入りの PC(GS2010M〜GS2030M)では、流れに平行な向きが 0.05〜0.3%、直角な向きが 0.3〜0.5%と、向きで大きく違います(三菱エンジニアリングプラスチックス)。繊維がそろった向きは縮みが小さいので、この差が反りの原因になります。同じ資料は、成形後の収縮は 24〜48時間程度で安定するとしています。
出典:三菱エンジニアリングプラスチックスの PC の資料をもとに AI(Claude)で作成
同じ資料は、寸法精度について、金型で決まらない寸法(高さなど)の精度は悪い、ガラス繊維入りの材料は未強化の材料より精度が悪い、としています。精度が要る寸法は、金型で決まる寸法にする、測ってから金型を修正する、といった段取りを考えておきます(編集部の解説)。
出典:ユーピロン/ノバレックス 成形加工技術資料|三菱エンジニアリングプラスチックス
量産で品質を守るには
- 不良の原因を切り分ける成形機・金型・材料のどれか。条件は1つずつ変える
- 型内圧で監視する金型の中の圧力の波形で、良品とのずれを見つける
- 金型を手入れする冷却水の穴の水あか、合わせ面のつぶれ・かじり
この3点は、このページの出典(材料メーカーの資料・成形加工学会誌・県の研究報告)をもとに編集部が整理したものです。
代表的な不良と原因
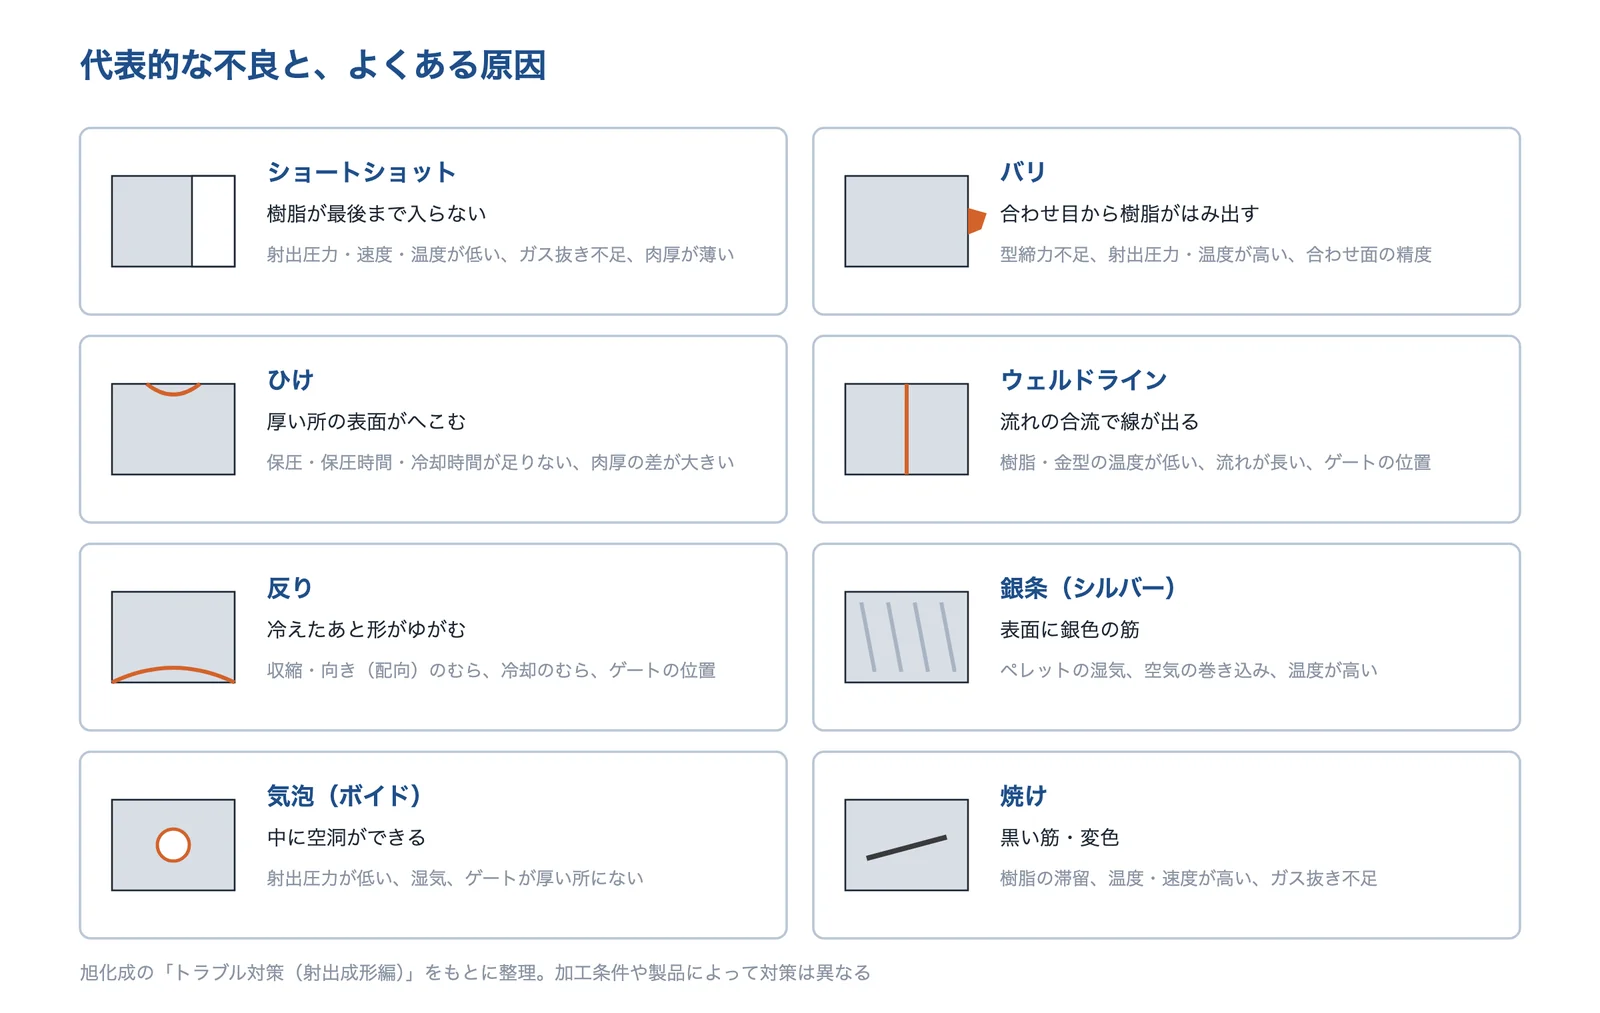
旭化成の「トラブル対策(射出成形編)」は、ショートショット・バリ・ひけ・ウェルド・そりなどの不良ごとに、成形機(条件)・金型・樹脂の3つの側から原因を挙げています。たとえば、ひけは射出圧力が低い、保圧時間・冷却時間が短い、肉厚部の設計などが原因に挙がります。
出典:旭化成の「トラブル対策(射出成形編)」をもとに AI(Claude)で作成
成形条件の向きと出やすい不良を表にすると、次のようになります。同じ条件でも、上げても下げても不良が出ることがあるので、条件は1つずつ変えて確かめます。
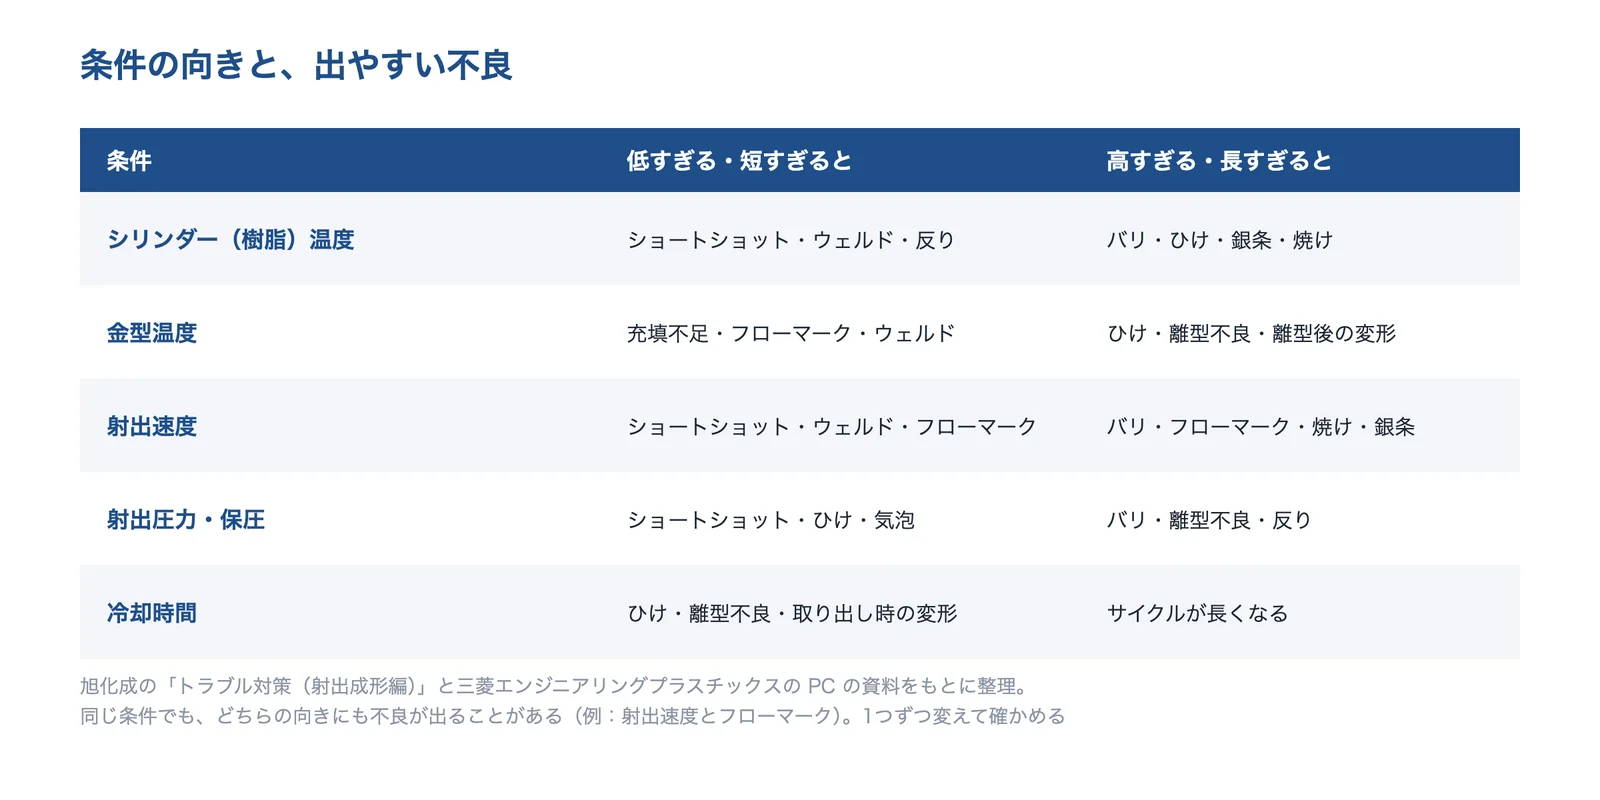
出典:旭化成の「トラブル対策(射出成形編)」と三菱エンジニアリングプラスチックスの資料をもとに AI(Claude)で作成
不良ごとの対策の考え方は、課題ページ「射出成形の外観不良(ウェルドライン・ひけ・ショートショット)を減らしたい」「溶接・成形で歪む・反る」もご覧ください。
出典:トラブル対策(射出成形編)|旭化成、ユーピロン/ノバレックス 成形加工技術資料|三菱エンジニアリングプラスチックス
型内圧で監視する
金型の中に圧力センサー(水晶圧電式・ひずみゲージ式など)を入れると、充填・保圧・冷却の経過を波形で見られます。岐阜県情報技術研究所の量産の試験(約1,000ショット)では、バリは良品より圧力のピークが大きく、ショートショットはピークがとても小さく、ピーク値の違いで見分けられたとしています。
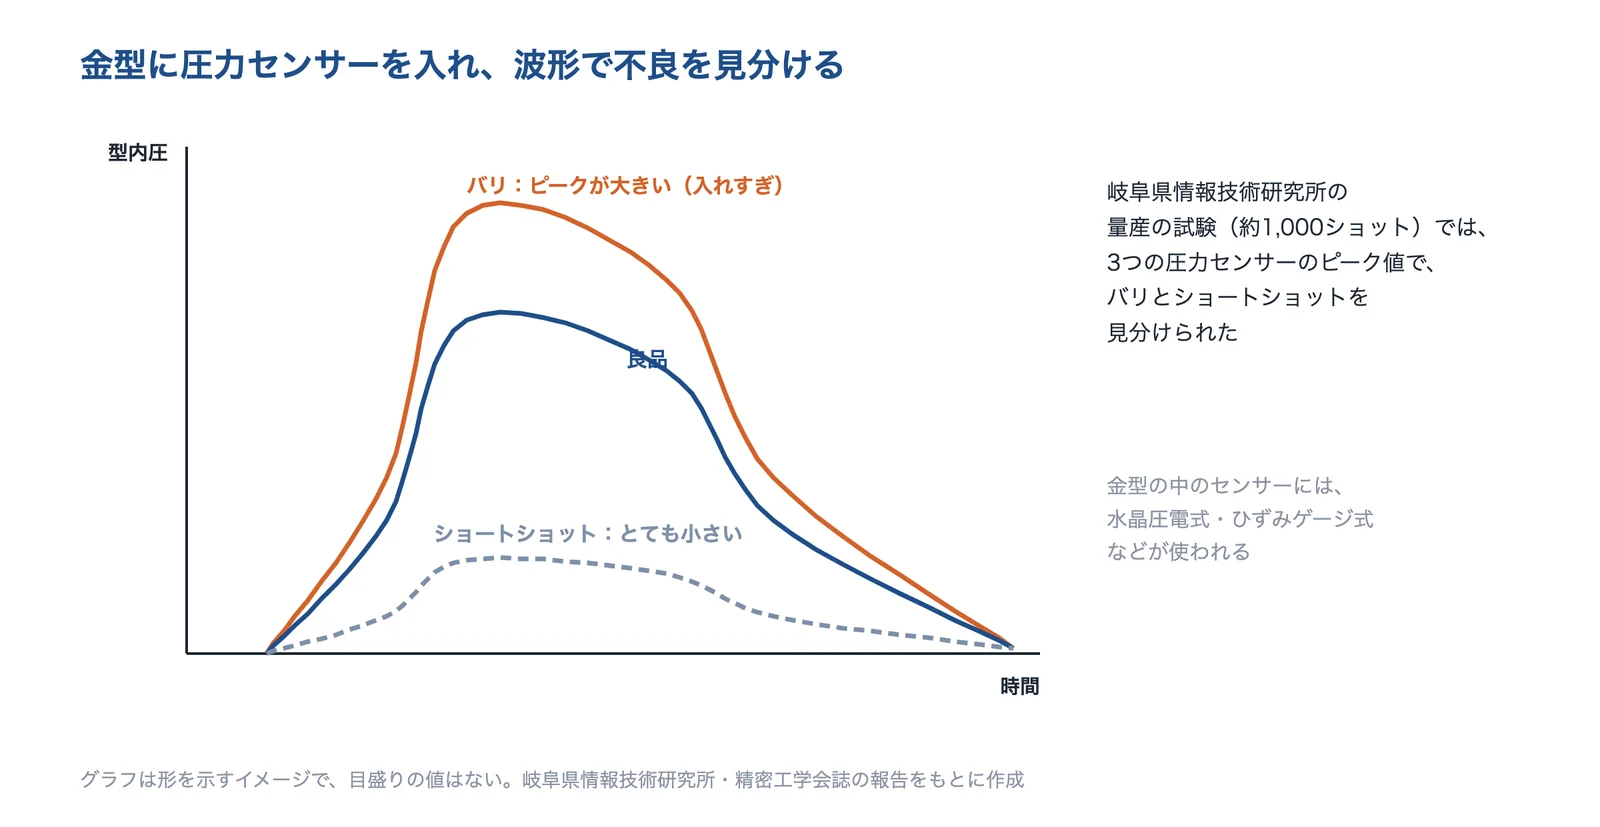
出典:岐阜県情報技術研究所の研究報告と精密工学会誌の解説をもとに AI(Claude)で作成
金型メーカーの出荷前のトライで条件を固めても、納入先の工場で同じ条件で成形すると不良が出ることが少なくない、と成形加工学会誌の報告は述べています。原因として、工場の温度・湿度・作業者・段取り・材料の調合などの環境差と、成形機の種類や経年劣化による機差を挙げています。
出典:射出成形の工程と金型内の計測の解説(精密工学会誌 81巻5号)|村田泰彦、生産性向上に資する射出成形スマート金型の開発(第5報)(研究報告 第17号)|岐阜県情報技術研究所、中小金型メーカにおける「熟達者AI」「IoT金型」の開発事例(成形加工 31巻12号)|乙部ら
金型の手入れ
成形加工学会誌の「金型のメンテナンス」は、冷却水の穴に水あかがたまると、伝熱を妨げて冷却効率が著しく下がるとしています。分解しない整備(例:2週間に1回)と、分解して行うオーバーホール(例:4か月に1回)を分け、パーティング面のつぶれ・かじりを確かめる、という手入れの例を挙げています。
冷却のむらは、反りや寸法のばらつきにもつながります。冷却の考え方は課題ページ「加熱・冷却の温度むらで品質がばらつく」もご覧ください。
出典:金型のメンテナンス(成形加工 25巻12号)|青葉 堯
相談する前に整理すること
成形の受託会社や金型メーカーに相談するときは、形のデータと材料に加えて、精度が要る寸法・外観の条件・数量を整理しておくと、金型の構造やゲートの位置、成形機の大きさの提案を受けやすくなります。
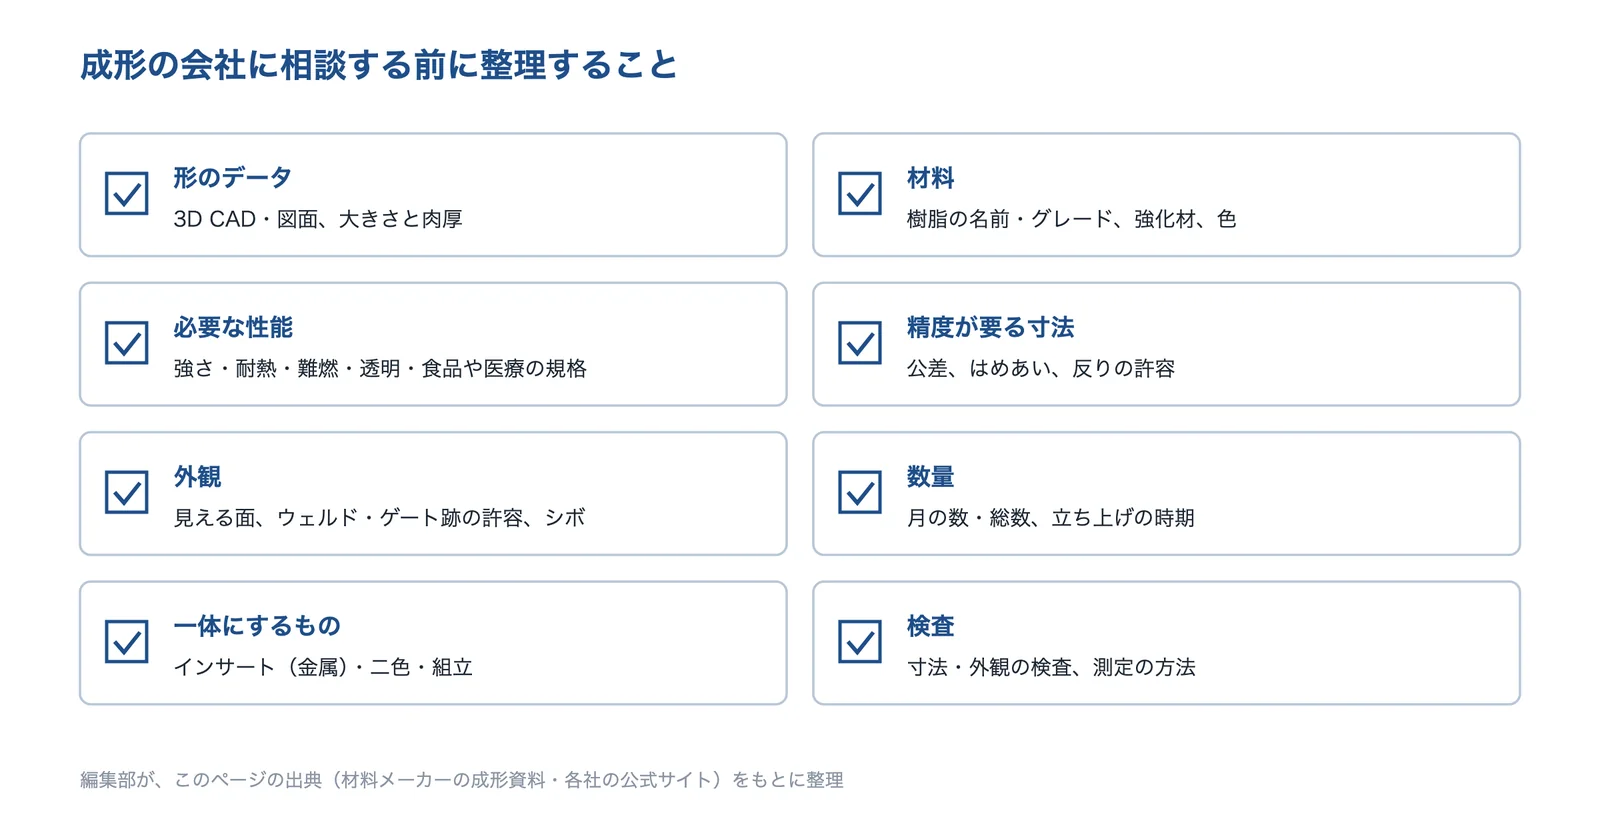
出典:材料メーカーの成形資料と各社の公式サイトをもとに AI(Claude)で作成
- 3D CAD・図面(大きさと肉厚、投影面積)
- 材料(樹脂の名前・グレード、ガラス繊維などの強化材、色)
- 必要な性能(強さ・耐熱・難燃・透明・食品や医療の規格)
- 精度が要る寸法と公差、反りの許容
- 外観(見える面、ウェルドライン・ゲート跡の許容、シボ)
- 数量(月の数・総数)と、立ち上げの時期
- 一体にするもの(インサートの金属・二色・組立)
- 検査(寸法・外観の検査の方法)
この一覧は、このページの出典(材料メーカーの成形資料・各社の公式サイト)をもとに編集部が整理したものです。
企業紹介(射出成形技術)
射出成形の企業を、得意なものが重ならないように選びました。スーパーエンプラとインサート成形、超小型・超薄肉の精密成形と2色成形、精密成形と金型・流動解析の一貫、大型の金型と量産・流動解析サービス、インサート成形向けの成形機、ホットランナーの会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | 成形機 | 金型の 設計・製作 | 量産 成形 | 試作・ 小ロット | インサート ・二色 | 流動 解析 | ホット ランナー |
|---|---|---|---|---|---|---|---|
| 平田精工ジャパンスーパーエンプラの成形とインサート成形 | ● | ● | ● | ● | |||
| 三琇プレシジョン超小型・超薄肉の精密成形と2色成形 | ● | ● | |||||
| 多田プラスチック工業精密成形と金型・流動解析を一貫 | ● | ● | ● | ● | ● | ||
| 関東製作所大型の金型・量産成形と流動解析サービス | ● | ● | ● | ● | |||
| 山城精機製作所インサート成形向けの小型電動成形機 | ● | ● | ● | ||||
| フィーサホットランナー PLAGATE | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。山城精機製作所の「インサート・二色」は、インサート成形に向けた成形機を扱っているという意味です。社名を押すと、その会社の紹介へ移ります。
平田精工ジャパン株式会社|スーパーエンプラの射出成形とインサート成形の自動化
平田精工ジャパンとは
埼玉県坂戸市に本社工場を置く会社です(設立1960年)。精密プラスチック製品の製造と切削加工、モジュール方式による精密金型の設計・製作を事業内容にしています。
平田精工ジャパンの得意技術
| 技術 | 内容 |
|---|---|
| 対応する材質 | スーパーエンプラ(PAI・PEEK・PEI・PES・PPA・PPS・PSU など)、汎用エンプラ(PC・PA・PBT・POM・m-PPE)、汎用プラスチック(PP・PMMA・PS・ABS) |
| 金属からの樹脂化 | 樹脂ギア(PAI)、樹脂製ソレノイドバルブ(PEEK)、水まわりの部品(PPS。鋳物から樹脂化)などの開発事例 |
| インサート成形の自動化 | 竪型の射出成形とインサートの自動供給ロボットで自動生産。2軸同時インサート(PA66+GF33) |
| 解析と金型 | 流動解析による形の検討、設計検証、真円度・円筒度の解析。ガスベント回路を持つモジュール方式の精密金型 |
平田精工ジャパンが解決できる課題
- 金属の部品を、スーパーエンプラの成形品に置き換えたい
- 金属のねじや端子を、樹脂と一体に自動で成形したい
- 流動解析で形を検討してから金型を作りたい
公開されている実績・用途
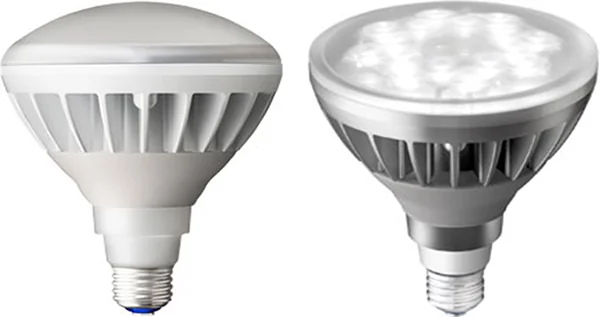
- 高熱伝導の炭素繊維を含むポリカーボネートで、LED ランプの筐体を樹脂化した事例を載せている
出典:会社案内|平田精工ジャパン、射出成形開発事例|平田精工ジャパン、自動インサートシステム開発|平田精工ジャパン、解析設備・技術と信頼性評価|平田精工ジャパン、LEDランプ筐体開発事例|平田精工ジャパン
株式会社三琇プレシジョン|超小型・超薄肉の精密成形と2色成形
三琇プレシジョンとは
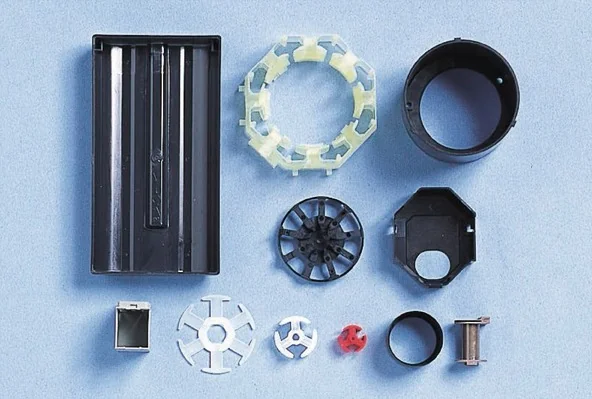
愛知県高浜市に本社を置く会社です(設立1963年)。精密プラスチック製品と金属製品の開発・製造・販売を事業内容にし、成形機を合計213台(2色成形機を含む)持っています。
三琇プレシジョンの得意技術
| 技術 | 内容 |
|---|---|
| 超薄肉成形 | 樹脂製スピーカーコーンで肉厚 0.08±0.02mm(外径 φ50±0.3mm)、筒状の成形品で肉厚 0.15±0.015mm(同社の成形品の例) |
| 超小型精密成形 | 腕時計用ギアの小ギア歯外径 φ0.72±0.015mm、ブラシ形状の突起の先端径 φ0.1mm、外径 φ2.2mm のローラー(異種材の一体成形) |
| 2色成形 | ABS+PC(光透過材)、PC+エラストマー、POM+PP などの組み合わせ。2色成形の試作ベースも紹介 |
三琇プレシジョンが解決できる課題
- 小さく薄い樹脂部品を、寸法をそろえて量産したい
- 光を通す部分や柔らかい部分を、1つの部品にまとめたい
- 硬い樹脂と柔らかい材料など、異なる材料を一体に成形したい
公開されている実績・用途
- 2色成形品の例に、ワイパースイッチノブ(ABS+PC)、ワイヤレスキー(ABS+エラストマー)、摺動カム(POM+PP)を挙げている
出典:会社概要|三琇プレシジョン、超薄肉成形品|三琇プレシジョン、超小型精密成形品|三琇プレシジョン、2色成形品|三琇プレシジョン
多田プラスチック工業株式会社|精密成形と金型・流動解析・自動検査の一貫
多田プラスチック工業とは
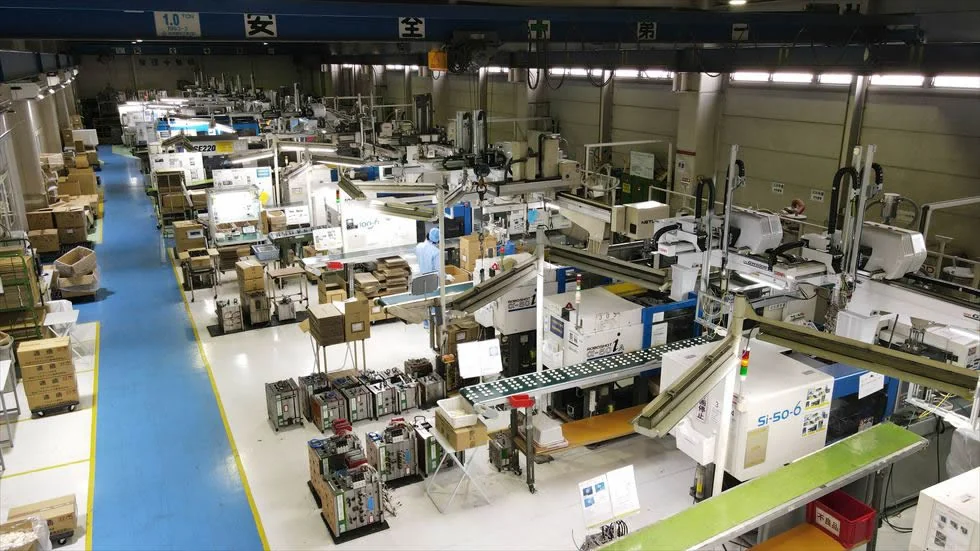
大阪府藤井寺市にある会社です(創業1919年、設立1949年)。合成樹脂製品の製造販売などを事業内容にし、試作から量産まで一貫して対応するとしています。
多田プラスチック工業の得意技術
| 技術 | 内容 |
|---|---|
| 精密成形 | 成形品精度 0.005mm(同社の参考精度)。射出成形機は計27台で、20〜450トンまで対応可能としている。成形専用のクリーンブースを持つ |
| 金型と解析 | 3D CAD による金型設計、構造解析・流動解析・強度解析。CAE 解析でゲート位置・冷却位置を提案するとしている |
| 材料と自動化 | ガラス入り樹脂・エンプラ・スーパーエンプラ(PPS・PES・PEEK など)に対応。自動インサートシステム、組立・画像検査の自動ライン |
多田プラスチック工業が解決できる課題
- 金属の部品を樹脂に替えて、軽くしたい・コストを下げたい
- 試作から量産まで、同じ会社で金型と成形を立ち上げたい
- クリーンな環境で、精密な部品を成形・組立・検査したい
公開されている実績・用途
- 自動車・医療・包装などに精密成形品を提供してきたとしている。PPAP・APQP・コントロールプランに基づく品質管理を挙げている
出典:会社案内|多田プラスチック工業、精密成形|多田プラスチック工業、設備一覧|多田プラスチック工業、TADAPLAのつよみ|多田プラスチック工業
株式会社関東製作所|大型の金型と量産成形、低価格の流動解析サービス
関東製作所とは
東京都江東区に本社を置く会社です(設立1948年)。射出成形・ブロー成形の金型製作、量産成形、試作・小ロット、自動機の製作までを一貫して扱っています。
関東製作所の得意技術
| 技術 | 内容 |
|---|---|
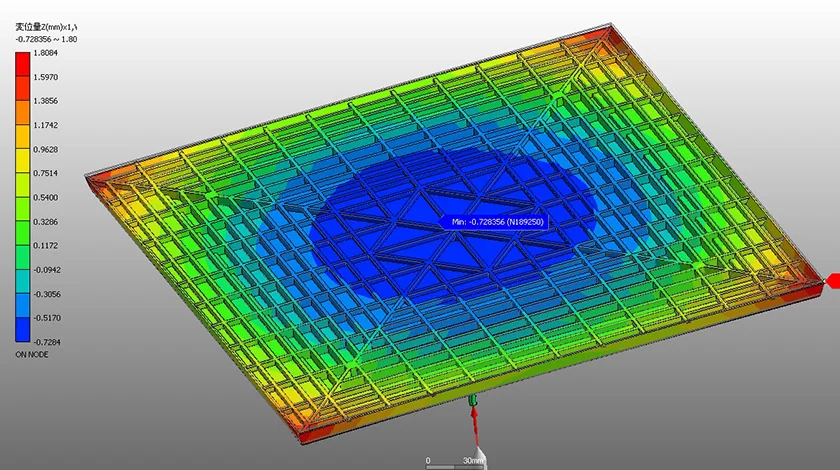
| 流動解析 | 東レエンジニアリングの 3D TIMON で充填解析・反り解析。ウェルドライン・エアトラップの位置を予測し、繊維の向きも解析。1製品5万円(税抜)から、最短2営業日 |
| 金型製作 | 自動車の内外装品・機能部品の射出成形金型。協力メーカーを含め成形機 2,000トンを超える金型も。5軸加工機で深い金型、磨き #3000 程度まで |
| 量産成形と簡易金型 | 1,800・850・450・350トンの成形機。耐摩耗スクリュー仕様でガラス入りエンプラ。カセット型の簡易金型を 60万円から、最短2週間 |
関東製作所が解決できる課題
- 金型を作る前に、ウェルドラインや反りを解析で確かめたい
- 大型の樹脂部品の金型と量産を、まとめて頼みたい
- 試作・小ロットを、安く早く作りたい
公開されている実績・用途
- グループ全体で年間の金型製造 230型、年間の製品立ち上げ 20シリーズとしている
出典:会社概要|関東製作所、関東製作所について・コンセプト|関東製作所、金型製作(射出成形)|関東製作所、樹脂製品の量産成形|関東製作所、簡易金型製作|関東製作所、流動解析|関東製作所
株式会社山城精機製作所|インサート成形に向けた小型電動成形機
山城精機製作所とは
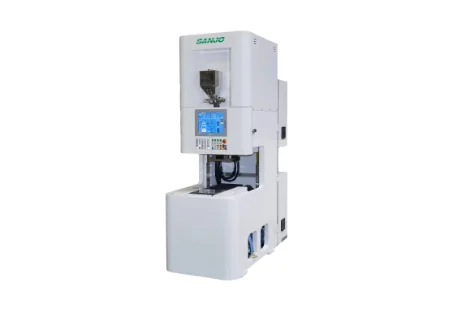
東京都豊島区に本社を置く会社です(設立1956年、ミライアル株式会社の100%子会社)。各種成形機・自動化システム・金型などの製造・販売を事業内容にしています。
山城精機製作所の得意技術
| 技術 | 内容 |
|---|---|
| 小型電動成形機 VES | スライドテーブル式。型締力 50kN(VES5)・150kN(VES15)、射出圧力 150MPa。タイバーレス構造で、ハーネス・小型センサーの成形やフープ成形に向くとしている |
| トランスファー成形機 | モーター部品の成形のためのハイブリッド機 VHS52-T4EV。インサートを壊さないよう低速低圧を重視した制御 |
| 材料 | 熱可塑性(PP・PA・PPS・ABS・PBT・LCP・PEEK など)、熱硬化性(エポキシ・フェノール・BMC)、シリコーンなど |
山城精機製作所が解決できる課題
- 端子やセンサーを入れたインサート成形を、自動化したい
- モーター部品などを、熱硬化性の樹脂で封止したい
- 多品種少量のために、金型を替えやすい小型の成形機がほしい
出典:会社概要|山城精機製作所、山城精機製作所について・製品情報|山城精機製作所、小型電動機(スライドテーブル)VES|山城精機製作所、トランスファー成形機 VHS52-T4EV|山城精機製作所
フィーサ株式会社|ホットランナー PLAGATE と、スーパーエンプラ向けの SEPT
フィーサとは
東京都大田区に本社を置く会社です(創立1961年)。ホットランナー成形装置(プラゲートシステム)、LIM(液状シリコーンゴム)成形装置、静電気除去装置の製造・販売を事業内容にしています。
フィーサの得意技術
| 技術 | 内容 |
|---|---|
| PLAGATE System | 樹脂の圧力でゲートを開閉するスプリングバルブ、エアバルブ、オープンノズルなどのホットランナーと、シャットオフノズル |
| SEPT シリーズ | 特許取得のヒーター技術で、設定温度 330℃のノズルの温度を 325〜335℃(従来方式は 300〜360℃)に。偏差を最大約83%低減としている |
| LIM 成形装置 | 液状シリコーンゴムの成形装置(シムゲートシステム) |
フィーサが解決できる課題
- ランナーをなくして、材料のむだを減らしたい
- 温度の範囲が狭いスーパーエンプラ・バイオマスプラスチックをホットランナーで成形したい
- ゲートの跡や糸引きを減らしたい
公開されている実績・用途
- SEPT シリーズは第36回大田区中小企業新製品・新技術コンクールの奨励賞を受賞したとしている。ノズルの温度分布の比較は、上の「量産の観点」の図のとおり
出典:会社概要|フィーサ、PLAGATE System(ホットランナー)|フィーサ、SEPT シリーズ|フィーサ
使われる製品・事例
公開されている例には、LED ランプの樹脂の筐体・樹脂ギア・ソレノイドバルブ(平田精工ジャパン)、スピーカーコーン・腕時計のギア・スイッチノブやワイヤレスキーの2色成形品(三琇プレシジョン)、自動車のフロントグリル・メーターパネル・インテークマニホールド(関東製作所)、薄型テレビ・ノートパソコンの筐体(小野産業の RHCM)があります。課題ページでは、射出成形の外観不良を減らしたい・部品点数を減らしたい・樹脂と金属をしっかり接合したいで、成形の会社を紹介しています。
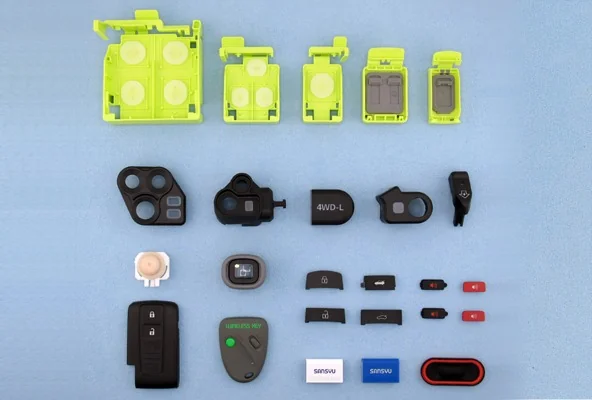
出典:射出成形開発事例|平田精工ジャパン、超薄肉成形品|三琇プレシジョン、2色成形品|三琇プレシジョン、金型製作(射出成形)|関東製作所、樹脂製品の量産成形|関東製作所、製品・技術紹介 R&F(成形加工 22巻3号)|小野産業
関連する技術
射出成形とあわせて検討される技術です。
- CAE(構造解析・熱流体解析・流動解析)
- 接着剤(構造用接着剤・選び方)
- めっき(樹脂めっきを含む)
- 金属3Dプリンター(金型の3D冷却水管)
- 金型の設計(ゲート・ガス抜き・肉厚)
- 金型の温度調節(ヒート&クール)
- 接合膜を作るインサート成形
- 線膨張係数(技術の基礎知識)
- クリープ(技術の基礎知識)
- 材料(物性・劣化)
出典・確認日
- ユーピロン/ノバレックス 成形加工技術資料|三菱エンジニアリングプラスチックス
- プラスチック用語集|日精樹脂工業
- 射出成形の工程と金型内の計測の解説(精密工学会誌 81巻5号)|村田泰彦
- 成形サイクルの短縮に係わる型技術の開発(研究報告 第11巻、2013年)|埼玉県産業技術総合センター
- トラブル対策(射出成形編)|旭化成
- 大型射出成形機の最近の進歩(成形加工 18巻10号、2006年)|高取
- 省エネ事例 油圧式から電動式へ更新(株式会社アイカ 長浜工場)|環境共創イニシアチブ
- TPX の射出成形技術|三井化学
- 射出成形金型の機構と製作法(第4回)(成形加工 30巻12号、2018年)|榊原 充
- 自動インサートシステム開発|平田精工ジャパン
- 2色成形品|三琇プレシジョン
- 液状シリコーンゴム射出成形システム(LIMS)の Q&A|信越化学工業
- ガスアシスト射出成形法でのひけ・そりの改善(成形加工 6巻2号)|木坊子・兼石
- 発泡成形の解説(成形加工 30巻7号、2018年)|秋元 英郎
- 製品・技術紹介 R&F(成形加工 22巻3号)|小野産業
- SEPT シリーズ|フィーサ
- 簡易金型製作|関東製作所
- 生産性向上に資する射出成形スマート金型の開発(第5報)(研究報告 第17号)|岐阜県情報技術研究所
- 中小金型メーカにおける「熟達者AI」「IoT金型」の開発事例(成形加工 31巻12号)|乙部ら
- 金型のメンテナンス(成形加工 25巻12号)|青葉 堯
- 会社案内|平田精工ジャパン
- 射出成形開発事例|平田精工ジャパン
- 解析設備・技術と信頼性評価|平田精工ジャパン
- LEDランプ筐体開発事例|平田精工ジャパン
- 会社概要|三琇プレシジョン
- 超薄肉成形品|三琇プレシジョン
- 超小型精密成形品|三琇プレシジョン
- 会社案内|多田プラスチック工業
- 精密成形|多田プラスチック工業
- 設備一覧|多田プラスチック工業
- TADAPLAのつよみ|多田プラスチック工業
- 会社概要|関東製作所
- 関東製作所について・コンセプト|関東製作所
- 金型製作(射出成形)|関東製作所
- 樹脂製品の量産成形|関東製作所
- 流動解析|関東製作所
- 会社概要|山城精機製作所
- 山城精機製作所について・製品情報|山城精機製作所
- 小型電動機(スライドテーブル)VES|山城精機製作所
- トランスファー成形機 VHS52-T4EV|山城精機製作所
- 会社概要|フィーサ
- PLAGATE System(ホットランナー)|フィーサ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月6日 本ページの内容は一般的な情報で、実際の成形品の品質は、材料・金型・成形機・成形条件・形により異なります。








