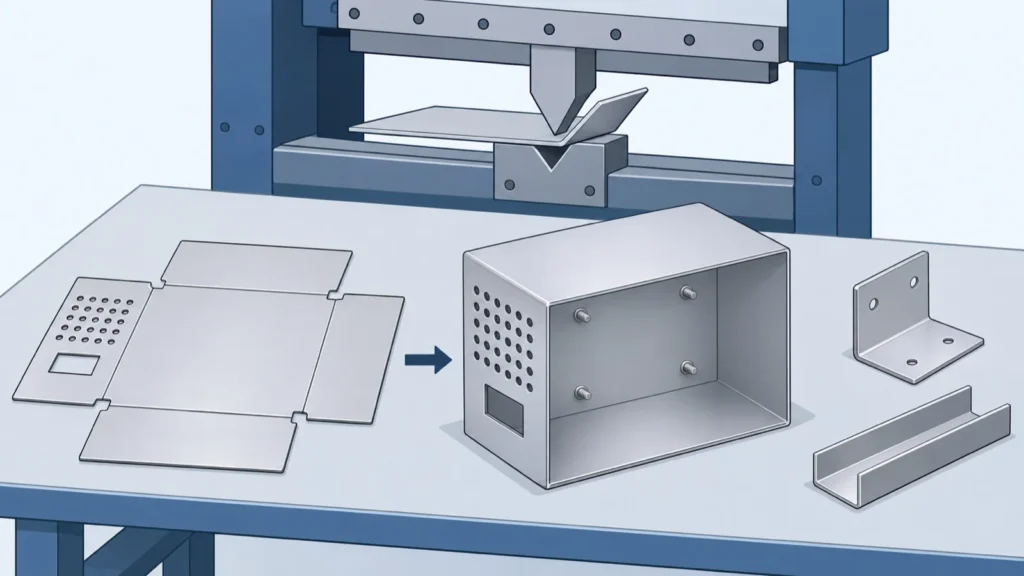
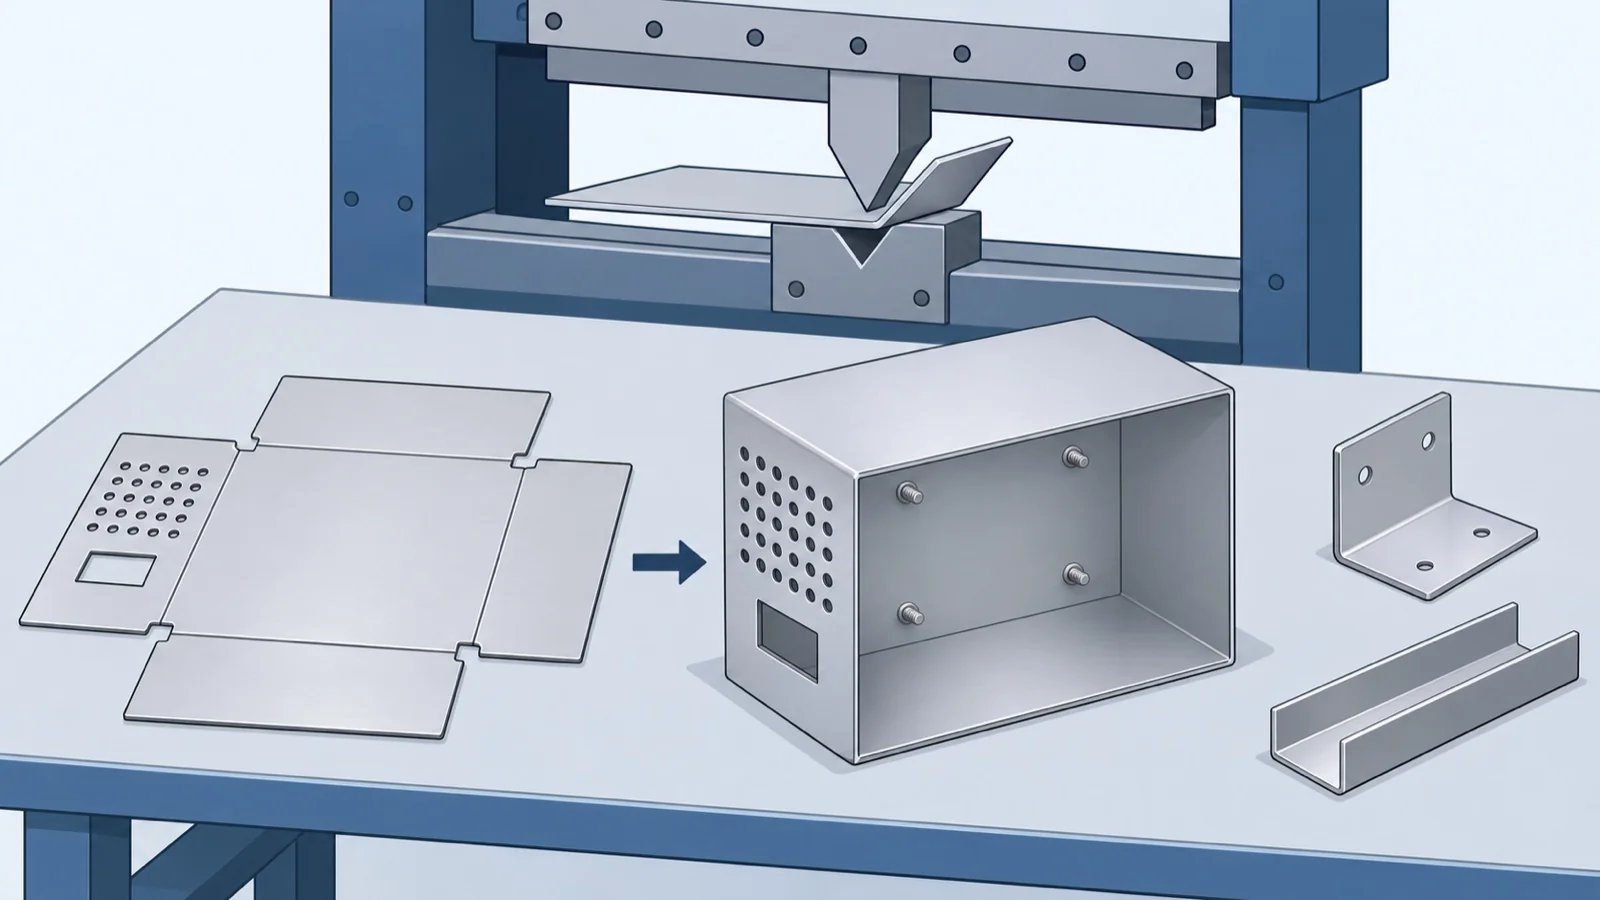
精密板金とは、金属の薄い板を、専用の金型を作らずにレーザー・タレットパンチプレスで抜き、プレスブレーキで曲げ、溶接して、高い寸法精度で部品や筐体にする加工です。板厚は1〜3 mm ほどが多く、曲げの寸法公差は 0.1〜0.2 mm といった値が示されています(Mitsuri Media)。金型を作らないので試作・多品種少量に向き、数千個を超える大量生産では金型のプレスのほうが安くなるのが、ほかの板金との大きな違いです。
この記事では、精密板金とほかの板金・金型のプレスとの違い、加工の流れ、曲げの基本(V 幅・最小フランジ・展開長)、精度と公差、設計で気をつけること、切削からの置き換えでのコストダウン、相談できる企業までをまとめます。
知りたいことから読む
- ほかの板金・プレス加工との違いを知りたい → 板金・金型のプレスとの違い
- どんな工程で作るのか知りたい → 加工の流れ
- 曲げられる最小のフランジの長さを知りたい → V 幅と最小フランジ
- 展開寸法の出し方を知りたい → 展開長と中立面
- 図面の公差をどう書くか知りたい → 公差の目安と普通公差
- 穴と曲げの位置で気をつけることを知りたい → 穴・逃げ・ナットの設計
- 削り出しの部品を安くしたい → ブロックを板金に置き換える
精密板金とは
精密板金の意味と特徴
Mitsuri Media は、精密板金加工を「板金加工の一種で、中でも特に高精度な技術が必要となる加工方法」と説明し、板厚は「1〜3 mm 程度のものがほとんど」、曲げの寸法公差は 0.1 mm や 0.2 mm、パンチングによる抜きは 0.05 mm 以下としています。抜いたあとには 0.1 mm ほどのバリ(切り残し)が出るため、バリ取りの工程が入ります。
精密板金の定義や板厚・公差の範囲は、規格で決まっているわけではなく、会社や記事によって書き方が少しずつ違います。発注するときは、言葉の「精密」ではなく、図面に必要な公差を書いて、加工先と合わせます(編集部の補足)。
出典:Mitsuri Media「精密板金とは?加工の流れや強み弱みまで分かりやすく解説」(株式会社Catallaxy、2025年8月更新)
板金・金型のプレスとの違い
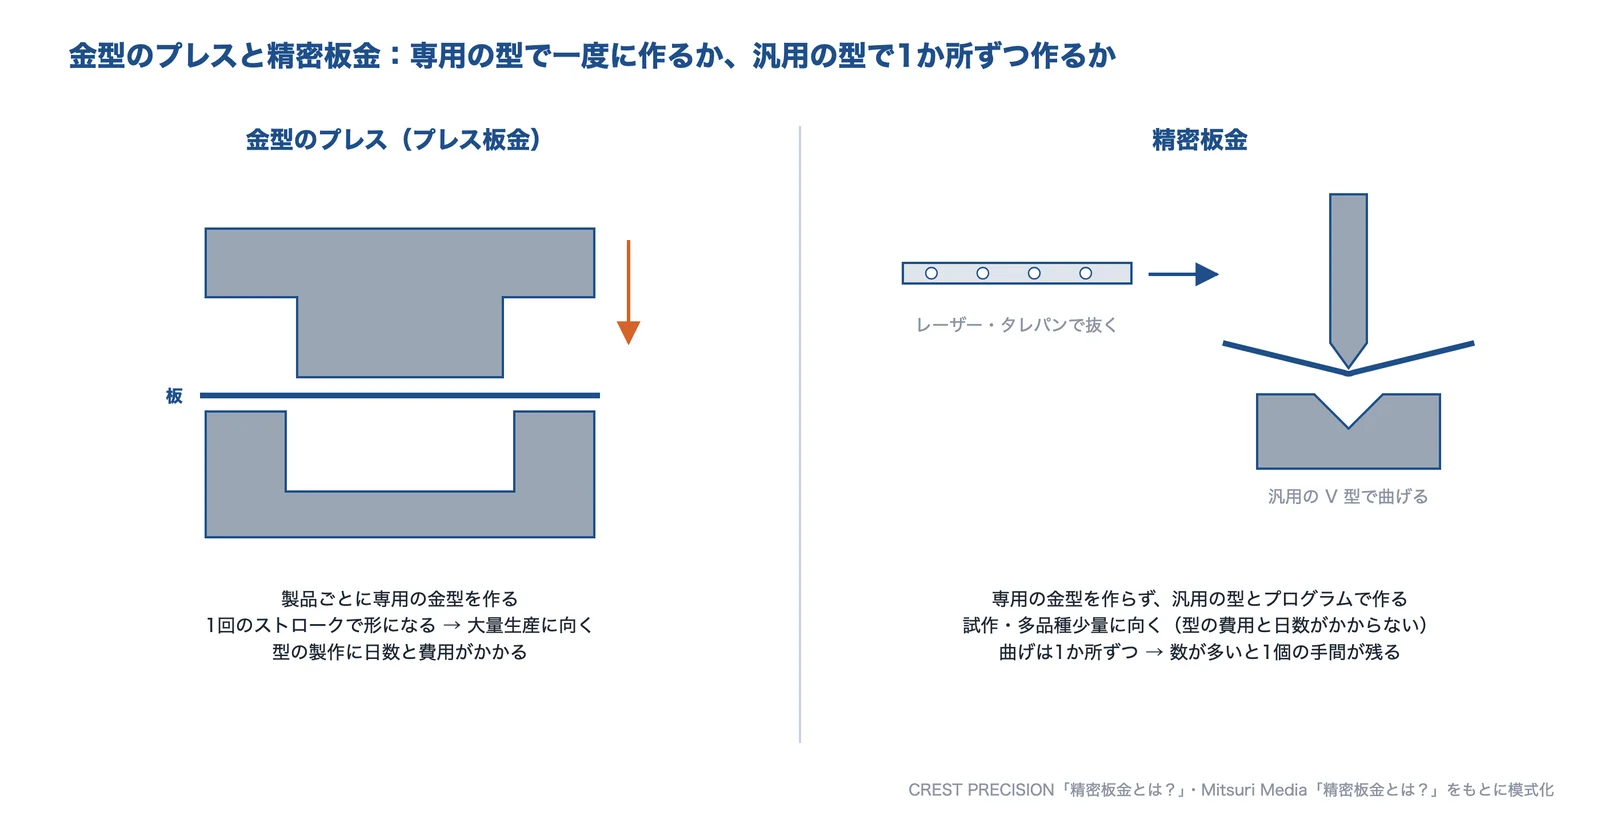
出典:CREST PRECISION「精密板金とは?」・Mitsuri Media「精密板金とは?」をもとに AI(Claude)で作成
CREST PRECISION は、板金を工場板金(家電などの筐体)・自動車板金(車体の修理)・建築板金(屋根・外壁・雨どい)に分け、精密板金は工場板金の中で医療機器・食品機器・半導体装置・光学機器など高い精度が要る部品を作るものとしています。金型を使うプレス板金については、「金型の製作には4〜6週間程度の納期と数十万〜数百万円の費用がかかります」とし、専用金型が要らない精密板金は短納期・低イニシャルコストで作れるとしています。
| 精密板金 | 金型のプレス(プレス板金) | |
|---|---|---|
| 型 | 汎用の型(V 型など)とプログラムで作る。製品ごとの専用金型は作らない | 製品ごとに専用の金型を作る |
| 向いている数 | 試作・多品種少量。数千個を超える大量生産には向かない(Mitsuri Media) | 大量生産に向く(CREST PRECISION) |
| 立ち上げ | 型の費用と日数がほとんどかからない | 金型に4〜6週間・数十万〜数百万円(CREST PRECISION) |
| 形の自由さ | 曲げは1か所ずつ。型の形の都合で、曲げはコの字が限界(Mitsuri Media) | 絞りなど、金型で一度に複雑な形にできる |
表は、Mitsuri Media と CREST PRECISION の説明をもとに編集部がまとめたものです。数が増えたら金型のプレスに切り替える、という使い分けが考えられます(編集部の補足)。金型のプレスの打ち抜き・曲げ・絞りは、板金・プレス加工(打ち抜き・曲げ・絞り)にまとめています。
出典:CREST PRECISION「精密板金とは?板金加工との違い」、Mitsuri Media「精密板金とは?加工の流れや強み弱みまで分かりやすく解説」(株式会社Catallaxy、2025年8月更新)
どんな製品に使われるか
CREST PRECISION は材料ごとの使われ方として、ステンレスは医療機器・食品機械・半導体製造装置、鉄系の材料は一般家電・OA製品・工作機械などの産業機械で多く使われるとし、アルミは軽さが求められる装置部品のほか、航空宇宙分野でも採用が増えているとしています。装置のカバー・筐体・フレーム、制御盤、ブラケットなど、数は少ないが形や寸法が製品ごとに違う部品が代表です。
出典:CREST PRECISION「精密板金とは?板金加工との違い」
精密板金の加工の流れ
加工の流れ(展開から組立まで)
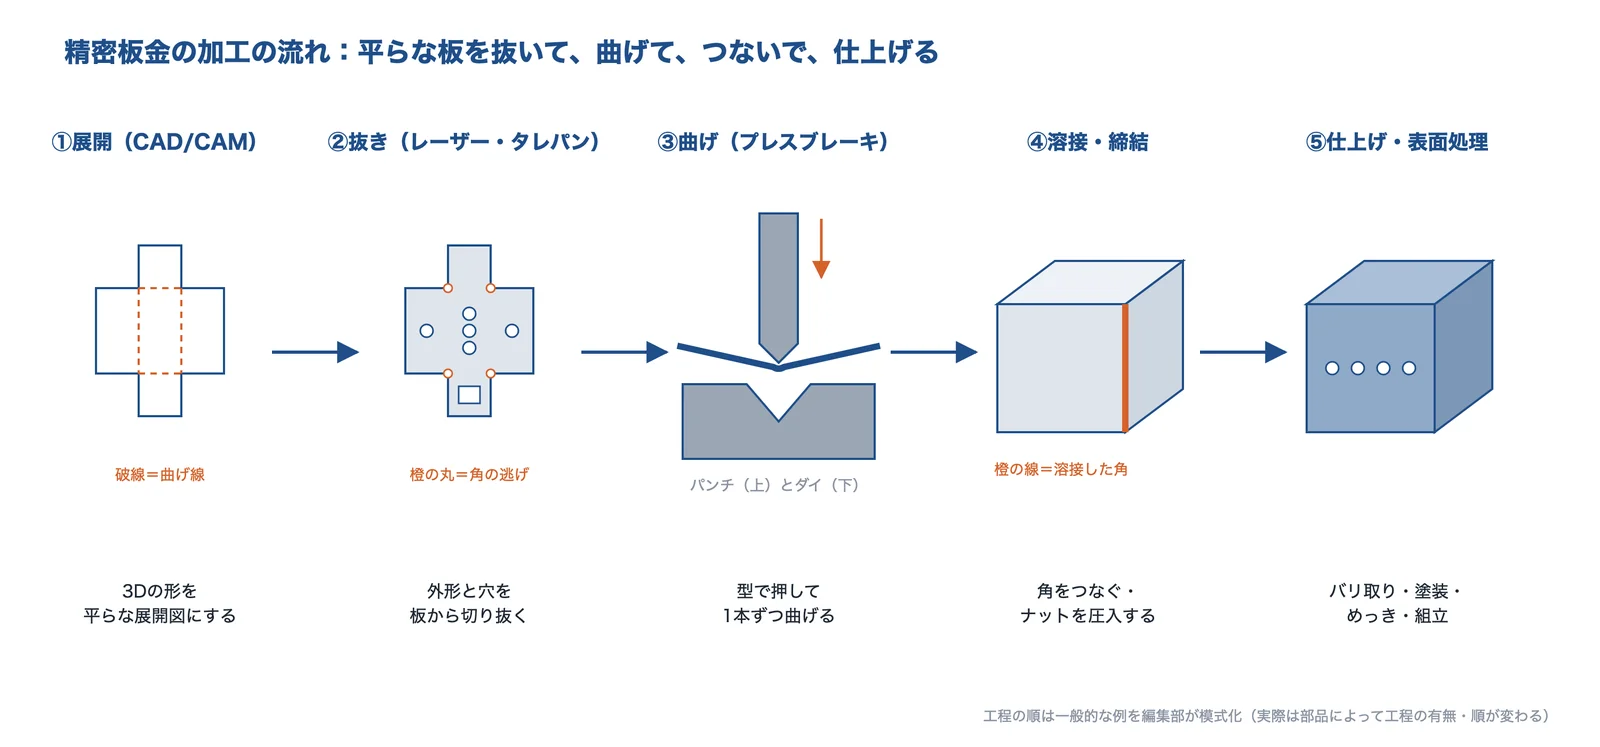
出典:Mitsuri Media「精密板金とは?」の工程の説明をもとに AI(Claude)で作成
Mitsuri Media は工程を「設計・提案」→「図面展開」→「抜き加工」→「前加工・成形加工(バリ取り、タップ加工等)」→「曲げ加工」→「溶接加工」→「仕上げ加工・表面処理」→「組立・検査」の順で説明しています。図面展開では、立体の部品を1枚の平らな板(展開図)に直し、抜き加工のプログラムを作ります。
出典:Mitsuri Media「精密板金とは?加工の流れや強み弱みまで分かりやすく解説」(株式会社Catallaxy、2025年8月更新)
抜き:レーザーとタレットパンチプレス
板の外形と穴を抜く機械には、レーザー加工機とタレットパンチプレス(タレパン)があります。TRUMPF は、パンチングは「繰り返す形」に向き、工具を何度も替える必要がある複雑な形ではレーザーが向くとしています。両方を1台にしたパンチ・レーザー複合機では、仕事に応じて速いパンチと形の自由なレーザーを使い分けられます。また、はめあいの穴では、下穴を抜いてから少し大きい工具で最終の径を抜くと、切り口のせん断面の割合を最大 100% にできるとしています。
レーザーの切断の方式や厚みの目安は レーザー加工(切断・穴あけ・マーキング)にまとめています。
出典:TRUMPF「Punching and nibbling」
曲げ・溶接・仕上げ
曲げはプレスブレーキ(ベンダー)で、上のパンチと下のダイ(V 型)の間に板をはさんで1か所ずつ行います(詳しくは次の章)。CREST PRECISION は、1 cm の小さな製品から 3 m の大きな製品まで曲げられるとしています。溶接について同社は、一般に板厚の薄い材料やアルミなどの熱に弱い材料を溶接すると、溶接の熱でひずみが出るとしています。また、ステンレスのようにひずみやすい材料の薄板で厚さが 1 mm 未満になると、TIG 溶接では高い技術が要るとしています。
溶接の方法の選び方は 溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)、仕上げのバリ取りは バリ取り工具の種類と選び方、塗装・めっきは 表面処理のページにあります。
出典:CREST PRECISION「精密板金とは?板金加工との違い」
曲げの基本:V 幅・最小フランジ・展開長
V 幅と最小フランジ
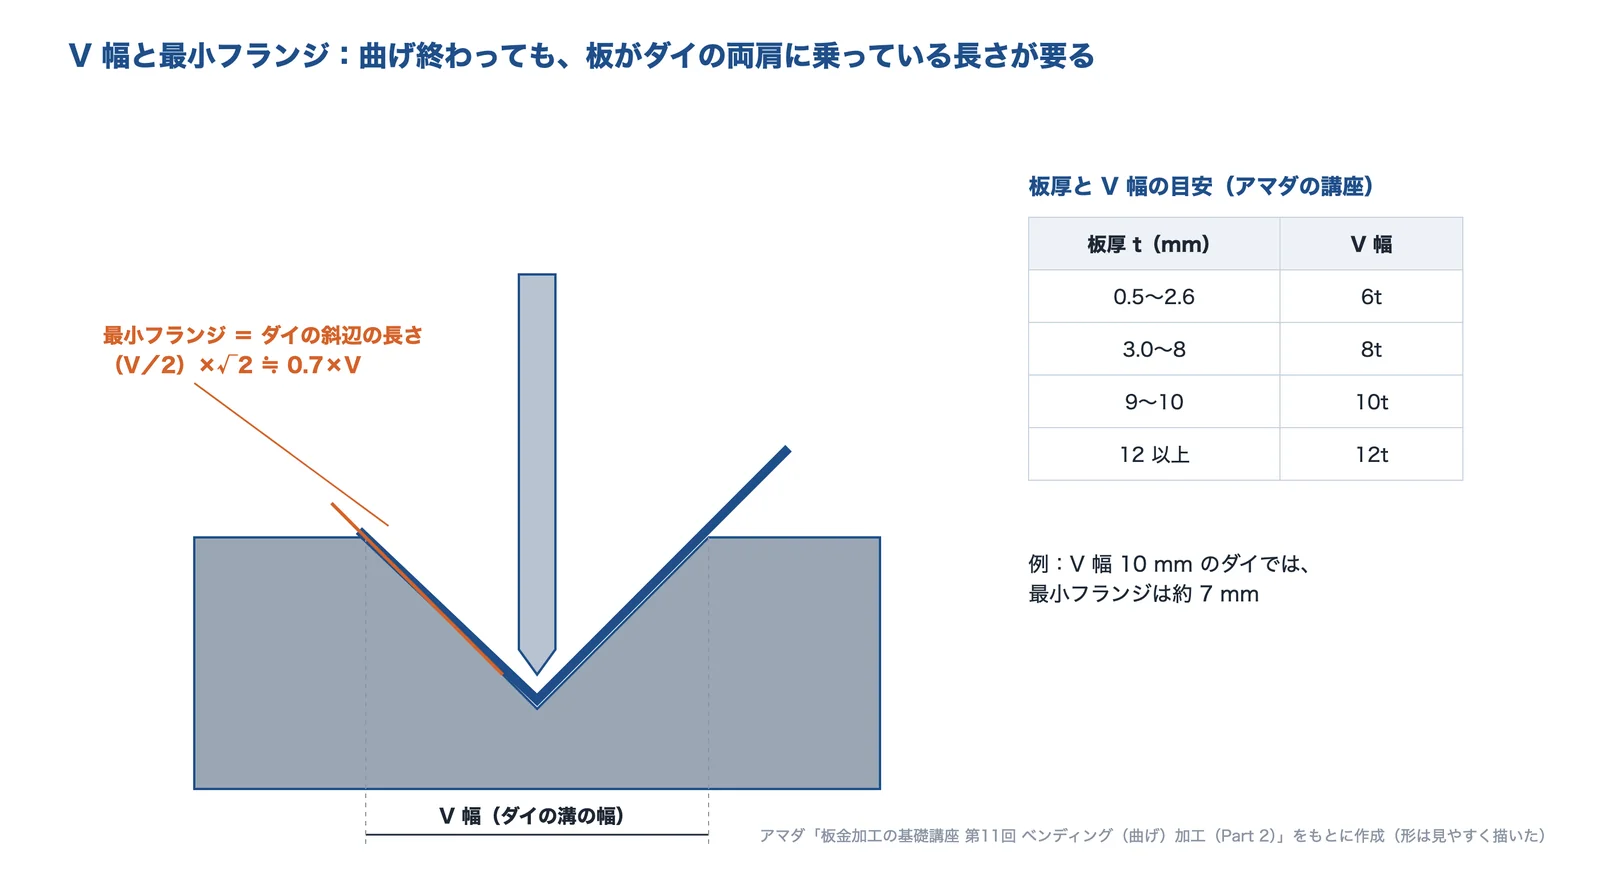
出典:アマダ「板金加工の基礎講座 第11回 ベンディング(曲げ)加工(Part 2)」をもとに AI(Claude)で作成
アマダの板金加工の基礎講座は、もっとも多く使われるボトミング(底突き曲げ)の V 幅の適正値を板厚 0.5〜2.6 mm で板厚の6倍(6t)、3.0〜8 mm で 8t、9〜10 mm で 10t、12 mm 以上で 12tとしています。曲げ終わったときにも板がダイの両肩に乗っている必要があるため、最小フランジ寸法はダイの斜辺の長さと同じになり、(V/2)×√2 ≒ 0.7Vで求めます。例えば V 幅 10 mm のダイでは、最小フランジ寸法は約 7 mm です。
図面で短いフランジ(曲げた先の短い立ち上がり)を指定すると、そのままでは曲げられず、別の型や工程が要ることがあります。短いフランジが要るときは、板厚と使える V 幅を加工先に確かめてから寸法を決めます(編集部の補足)。
出典:アマダ「板金加工の基礎講座 第11回 ベンディング(曲げ)加工(Part 2)」
展開長と中立面
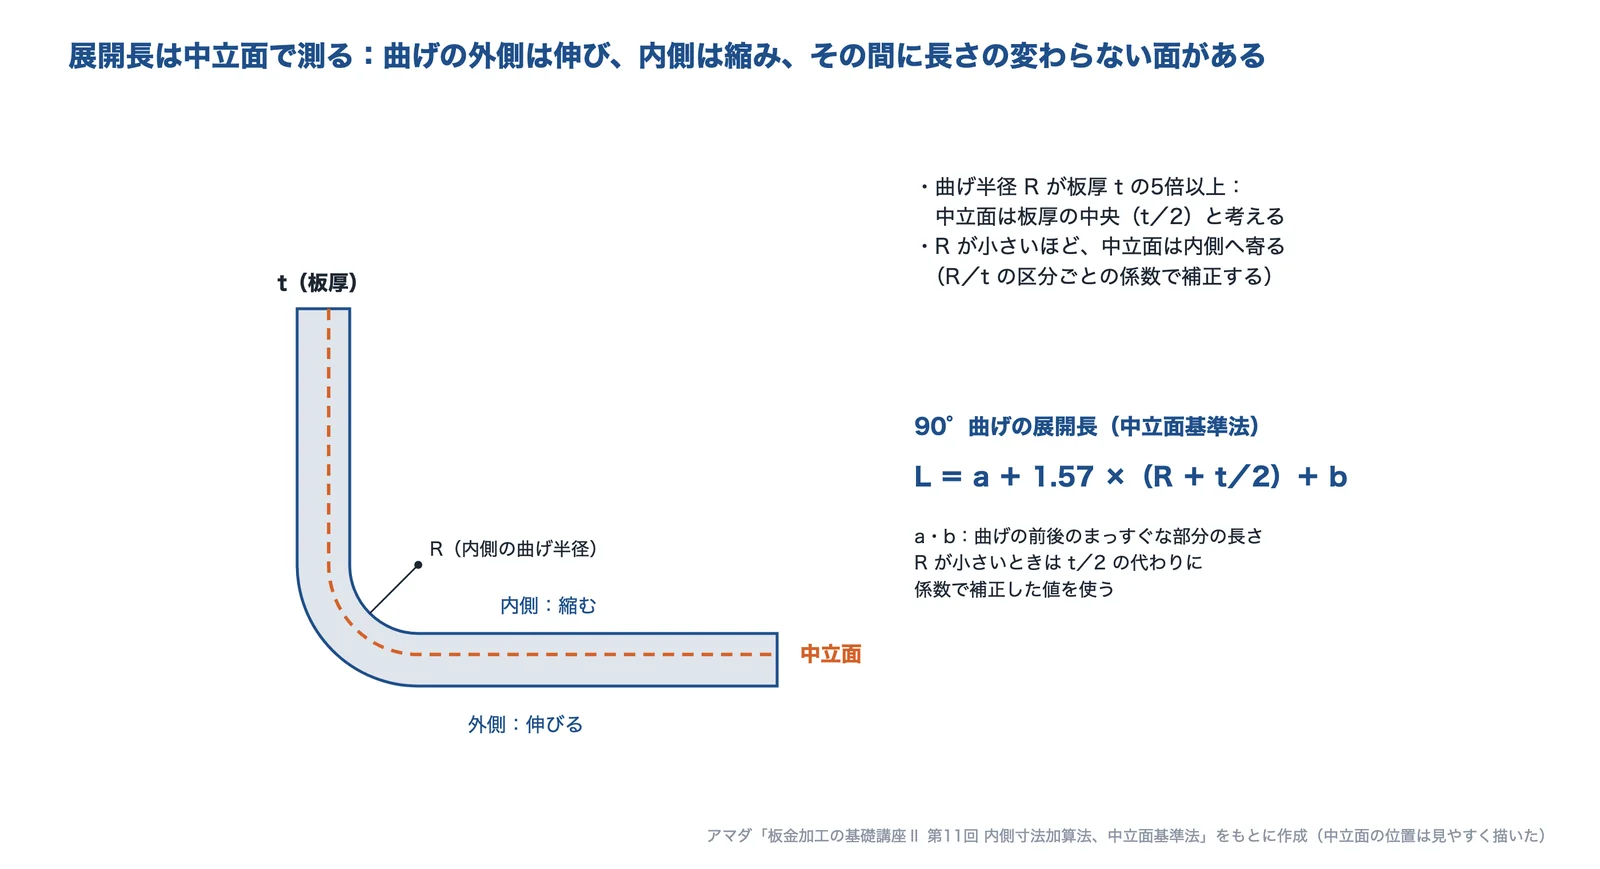
出典:アマダ「板金加工の基礎講座Ⅱ 第11回 内側寸法加算法、中立面基準法」をもとに AI(Claude)で作成
板を曲げると外側は伸び、内側は縮みます。その間にある長さの変わらない面を中立面といい、この長さで展開寸法を出すのが中立面基準法です。アマダの講座は、曲げ半径が板厚の5倍以上なら中立面は板厚の中央にあると考え、90°曲げの展開長は L=a+1.57(R+t/2)+bとしています。曲げ半径が板厚に比べて小さいときは中立面が内側へ寄るので、R/t の区分ごとの係数(R/t が5以上で 1.0、0.5〜1.5 で 0.6 など)で t の値を補正して計算します。アマダは、この方法は机上の計算による近似値で、精度の高い製品では外側寸法加算法で計算する必要があるとしています。
V 型で曲げる実際の作業では、曲げ角度・材質・板厚・金型の V 幅によって変わる「伸び補正値」を使って展開長さを求める方法も使われます(アマダの講座)。同じ形でも、加工先の金型と材料で展開寸法が少し変わるので、展開図は加工先が自分の条件で作ることが多いです(編集部の補足)。
出典:アマダ「板金加工の基礎講座Ⅱ 箱物展開 第11回 内側寸法加算法、中立面基準法」、アマダ「板金加工の基礎講座 第3回 読図・展開・NCプログラム作成」
精度と公差
公差の目安と普通公差
精密板金の寸法の目安として、Mitsuri Media は曲げの寸法公差 0.1〜0.2 mm、パンチングの抜き 0.05 mm 以下を挙げています。プレス加工品の普通公差には、JIS B 0408「金属プレス加工品の普通寸法公差」があります。この規格は、金属板を打抜き・曲げ・絞りでプレス加工したものを対象にし(せん断加工品は JIS B 0410)、打抜きと、曲げ及び絞りのそれぞれに A級・B級・C級の3等級を決めています。
| 区分(JIS B 0408) | 等級 | 相当する JIS B 0405 の公差等級 |
|---|---|---|
| 打抜きの普通寸法公差 | A級・B級・C級 | f・m・c |
| 曲げ及び絞りの普通寸法公差 | A級・B級・C級 | m・c・v |
基準寸法の区分は、6 mm 以下から 1,000 mm を超え 2,000 mm 以下まで6つです。図面には規格番号と等級を書き、打抜きと曲げ・絞りで等級を分けるときは、そのことを明記することになっています(例:「打抜きは JIS B 0408-B、曲げは JIS B 0408-C」。編集部の例)。曲げは打抜きより1段ゆるい等級に対応していて、曲げをまたぐ寸法は抜きだけの寸法より精度が出にくいことの表れと考えられます(編集部の補足)。レーザーやタレパンで抜いた精密板金の部品にどの普通公差を使うかは、加工先と取り決めます(編集部の補足)。
出典:Mitsuri Media「精密板金とは?加工の流れや強み弱みまで分かりやすく解説」(株式会社Catallaxy、2025年8月更新)、JIS B 0408:1991「金属プレス加工品の普通寸法公差」(kikakurui.com の掲載)
普通公差の考え方と公差の積み上げの計算は、図面の公差を適切に決めたい(一般公差・普通公差の表と、公差の積み上げ計算)にあります。
スプリングバック:曲げた角度が戻る
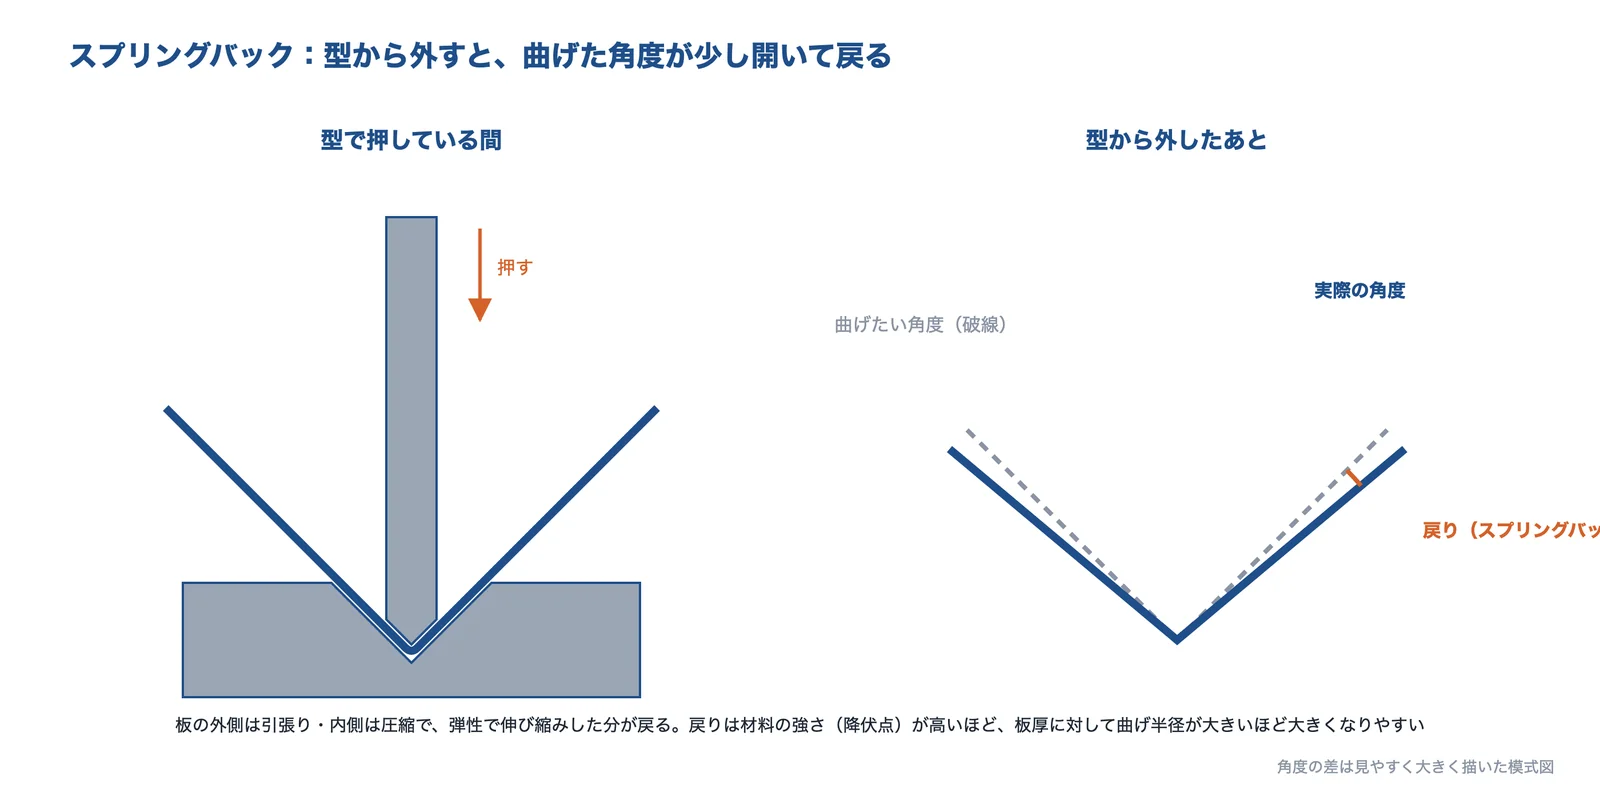
出典:塑性と加工 53巻615号(2012年)の論文の抄録などの説明をもとに AI(Claude)で作成
曲げた板を型から外すと、弾性で伸び縮みしていた分が戻り、角度が少し開きます。これをスプリングバックといい、曲げの角度の精度を決める大きな要因です。日本塑性加工学会の論文(電気通信大学とアマダ、2012年)は、アルミ合金 A5083 の厚板の曲げで、ダイの開口幅を小さくするとスプリングバック角を制御できるが、板の割れも考える必要があり、パンチの半径はスプリングバック角にほとんど影響しないとしています。
東京都立大学の科研費の研究(2001年度の実績報告)は、塑性変形に伴ってヤング率が下がる傾向をモデルに入れて、曲げ角度の予測の精度が従来の計算より上がったと報告しています。実際の現場では、試し曲げで角度を測って補正するほか、角度を測りながら曲げる機能を持つプレスブレーキも使われます(編集部の補足)。
出典:ハムタ ナランバータルほか「A5083厚板の曲げ加工におけるスプリングバックに及ぼす曲げ型形状の影響」塑性と加工 53巻615号(2012年)、科研費「金属板材スプリングバックの精密計測と高精度曲げ加工システムの開発」(研究実績報告)
精密板金の設計で気をつけること
穴・逃げ・ナットの設計
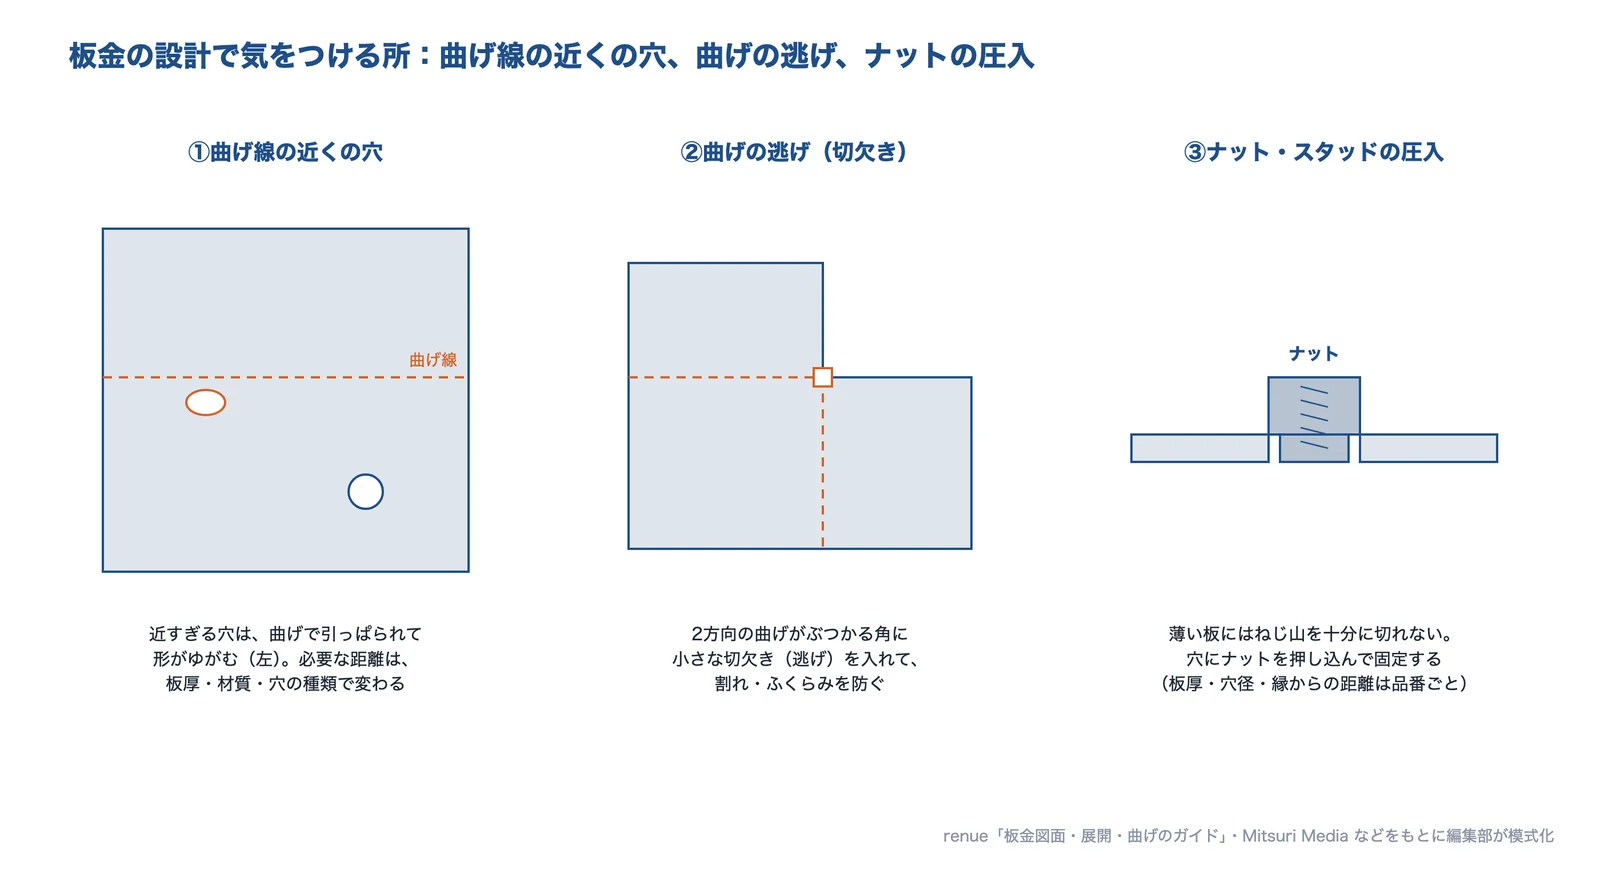
出典:renue「板金図面・展開・曲げのガイド」などの説明をもとに AI(Claude)で作成
- ①曲げ線の近くの穴:穴と曲げの距離が短いと、曲げで穴が引っぱられて変形することがある。必要な距離は板厚・材質・穴の種類・曲げの形で変わるので、加工先の加工条件の表で確かめる
- ②曲げの逃げ:2方向の曲げがぶつかる角や、曲げ線が板の途中で終わる所には、小さな切欠き(逃げ)を入れて、割れやふくらみを防ぐ
- ③ねじ:薄い板はねじ山を十分に切れないので、バーリングタップ(穴の縁を立ててからタップを切る)や、ナット・スタッドの圧入を使う。圧入できる板厚・穴径・縁からの距離は品番ごとにカタログで確かめる
- ④曲げの形:精密板金の曲げは型の都合でコの字が限界(Mitsuri Media)。深い箱や複雑な形は、部品を分けて溶接やねじでつなぐ
リストは renue「板金図面・展開・曲げのガイド」、Mitsuri Media の説明をもとに編集部が整理したものです。薄板へのねじの付け方の選び方は、樹脂・薄板にねじで締結したいにまとめています。
出典:renue「板金図面・展開・曲げのガイド2026」、Mitsuri Media「精密板金とは?加工の流れや強み弱みまで分かりやすく解説」(株式会社Catallaxy、2025年8月更新)
溶接のひずみと材料
溶接の熱は板をひずませます。CREST PRECISION は、板厚の薄い材料やアルミなどの熱に弱い材料は、溶接の熱でひずみが出やすいとしています。設計では、溶接の長さを必要な所に絞る、曲げで形を作って溶接の箇所を減らす、ねじ・リベット・はめ合いでつなぐ、といった方法でひずみを減らせます(編集部の補足)。材料は、鉄系(冷間圧延鋼板・電気亜鉛めっき鋼板など)、ステンレス、アルミが主で、材料ごとの曲げやすさ・溶接のしやすさは加工先によく確かめます。
ステンレスとアルミの板金の注意点は、ステンレスを加工したい・アルミを板金加工したいにあります。
出典:CREST PRECISION「精密板金とは?板金加工との違い」
コストダウンと置き換えの事例
ブロックを板金に置き換える
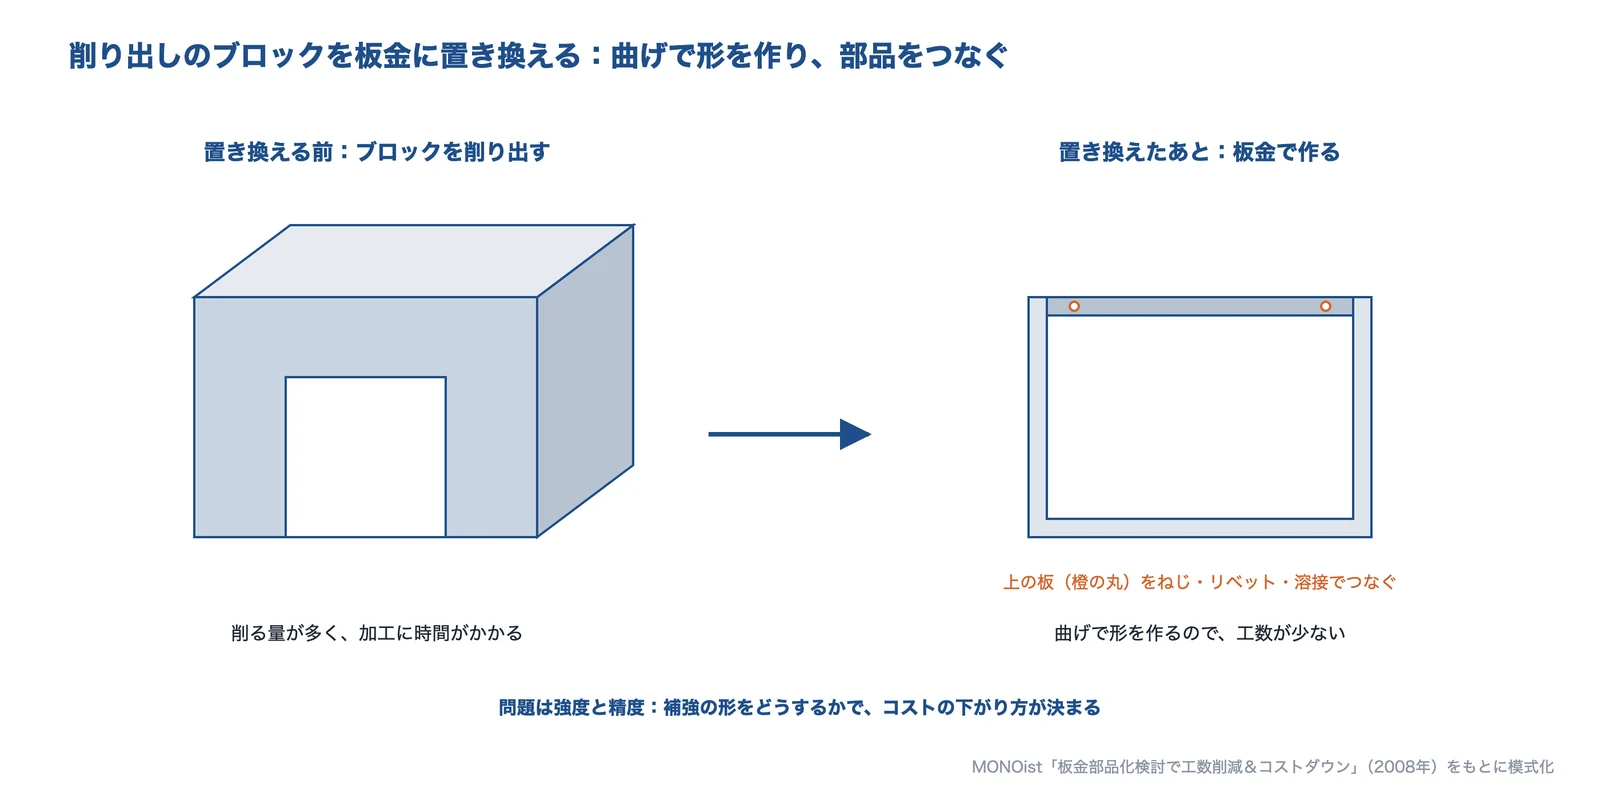
出典:MONOist「板金部品化検討で工数削減&コストダウン」(2008年)をもとに AI(Claude)で作成
MONOist の連載「事例で知るVA・VEのコストダウン手法ABC」(2008年)は、マシニングで削り出していたブロック形状の部分を、1つの部品の折り曲げとねじ止め・リベット・溶接での接合に置き換える例を示し、「それ以前と比べて3分の1くらいのコストで製作できます」としています。板金にするときの問題点は強度で、補強の形をどうするかでコストダウンの幅が決まり、もう一つの問題は精度の要求を満たせるかどうかだとしています。
同じ記事は、図面の公差が 0.01 mm・0.005 mm と指定されていても、重要でない部分なら 0.05 mm・0.1 mm で十分なことも多く、そのような部分は板金化で工数を減らせるとしています。
出典:MONOist「板金部品化検討で工数削減&コストダウン:事例で知るVA・VEのコストダウン手法ABC(4)」(2008年7月25日)
絞りを簡易金型で作る
CREST PRECISION は VA・VE の事例として、小ロットの絞りで金型を起こすと 50 万円ほどのイニシャルコストがかかるところを、簡易金型(ダイレスフォーミング)で作る例を挙げています。別の事例では、通常の金型が約10万円・約4週間なのに対し、簡易金型(ダイレスフォーミング)は約2.5万円・約1週間としています。数が増えてきたら、専用の金型のプレスに切り替えるか、精密板金のまま作るかを、数と単価で比べます(編集部の補足)。
出典:CREST PRECISION「小ロットの場合は簡易金型(ダイレスフォーミング)を採用する」(VA・VE コストダウン事例)、CREST PRECISION「簡易金型(ダイレスフォーミング)の採用でコスト低減と納期短縮を行う」(VA・VE コストダウン事例)
企業紹介(精密板金)
精密板金を受託している企業を、得意な分野が重ならないように選びました。●は各社の公式サイトで確認できた項目で、空欄は扱っていないという意味ではありません。
困りごとから相談先を探す
| 困りごと | 相談先の例 |
|---|---|
| 薄い板の筐体を、ひずみを抑えて溶接したい | 志村プレス工業所 |
| 試作を1個から、短い納期で作りたい | ミューテック35、志村プレス工業所 |
| 業務用機器の筐体・カバーを小ロットで、組立まで任せたい | 楠精器 |
| 0.3 mm ほどのステンレスの薄板を溶接したい | 精和工業所 |
| 板を積み重ねて、削り出しの部品や金型の代わりにしたい | アークテック |
| 板金から大きな製缶・架台まで、まとめて頼みたい | ショウエイ |
有限会社志村プレス工業所|1個からの精密板金と、薄物の溶接
志村プレス工業所とは
志村プレス工業所は、愛知県小牧市にある会社で、レーザー切断・精密板金・溶接・プレスと組立を行っています。精密板金を主力の部門とし、半導体搬送装置などの部分品を作っています。
志村プレス工業所の得意技術
| 技術 | 内容 |
|---|---|
| 1個からのモノづくり | IoT で工程を集中管理し、少量多品種を受ける。毎日数百点の出荷を1個から、納期管理 100%を維持しているとする |
| 薄物の板金溶接 | 薄物の板金溶接が得意とし、事例に SECC 0.8 mm のダクト(深曲げ・レーザ溶接)などを挙げる |
| レーザー切断と表面処理 | 窒素切断で酸化被膜を付けない切断に対応。三価クロメート・めっき・粉体塗装などの表面処理から組立・梱包まで一貫 |
志村プレス工業所が解決できる課題
- 薄い板の筐体やダクトを、ひずみを抑えて溶接したい
- 試作から少量の部品を、表面処理まで一度に頼みたい
出典:志村プレス工業所「会社概要」、志村プレス工業所「精密板金加工」
株式会社ミューテック35|試作板金を1個から、短い納期で
ミューテック35とは
ミューテック35は、東京都日野市にある精密板金・試作板金の会社です。最小受注ロットは1個で、月間プロジェクト数 1,600、顧客リピート率 94%と紹介しています。
ミューテック35の得意技術
| 技術 | 内容 |
|---|---|
| 精密板金・試作板金 | アルミ・ステンレスなどの精密板金を1個から。精度は、抜き ±0.02、曲げ ±0.05 を確保するとしている |
| 金型レスの絞り加工 | 簡易積層型を作って、複雑な形の絞り板金を金型なしで1個から行う |
| 溶接 | TIG・YAG レーザー溶接、アルミの溶接 |
ミューテック35が解決できる課題
- 試作の板金を1個から急いで作りたい
- 金型を作らずに、絞った形の試作品を作りたい
出典:ミューテック35「精密板金・試作板金」(トップページ)、ミューテック35「会社概要」
楠精器株式会社|小ロット・短納期の筐体を、組立まで
楠精器とは
楠精器は、三重県鳥羽市にある板金の会社です。板金設計から、加工、表面処理(協力工場に依頼)、配線組立まで対応するとしています。
楠精器の得意技術
| 技術 | 内容 |
|---|---|
| 小ロット・短納期の生産体制 | ベンディングロボット2台(大物用・小物用)、パンチ・レーザ複合加工機、ファイバーレーザ加工機など。全製品の工程内チェックを行うとしている |
| 材料と一貫加工 | 鋼板・表面処理鋼板・ステンレス鋼板・アルミ板の成形から曲げ・溶接・組立まで。タレパンの保有金型は 550 種類 |
楠精器が解決できる課題
- 業務用機器の筐体・カバー・シャーシを小ロットで作りたい
- 板金から配線組立まで、まとめて頼みたい
公開されている実績・用途
- 製造事例:業務用プリンタ関連部品、紙幣処理機用部品(筐体・カバー)、アミューズメント機器、各種産業機器、医療機器、配電盤・制御盤 など
出典:楠精器(トップページ)、楠精器「会社概要」、楠精器「事業内容」
株式会社精和工業所|ステンレスの薄板の溶接と、溶接した筐体
精和工業所とは
精和工業所は、兵庫県伊丹市に本社を置く会社で、電気温水器・貯湯タンクなどの住宅設備機器、環境試験装置用のステンレス加工品、宇宙航空関連機器を作っています。
精和工業所の得意技術
| 技術 | 内容 |
|---|---|
| 薄板ステンレスの溶接 | TIG 溶接で最薄 0.3 mm から。ファイバーレーザーの溶接では、形によっては 0.1 mm 以下の溶接も行うとしている |
| 板金から組立までの一貫生産 | NCT・NCB・レーザー複合機の板金から、溶接、完成品の組立、出荷検査まで社内で行う |
| 特殊ステンレス鋼 | 高い耐食性や高温強度が要る特殊ステンレス鋼の溶接 |
精和工業所が解決できる課題
- ステンレスの薄板を溶接して、容器・筐体にしたい
- 板金・溶接・組立を一社に任せたい
公開されている実績・用途
- ISO9001 の認証(本社工場・奈良工場は 2004年)
出典:精和工業所「会社概要」、精和工業所「ものづくりの強み」、精和工業所「製品紹介」
アークテック株式会社|積層板金とファイバーレーザー溶接
アークテックとは
アークテックは、栃木県壬生町に本社を置く精密板金の会社です。自動券売機・自動改札機・半導体製造設備機器・物流システムなどの部品を作っています。
アークテックの得意技術
| 技術 | 内容 |
|---|---|
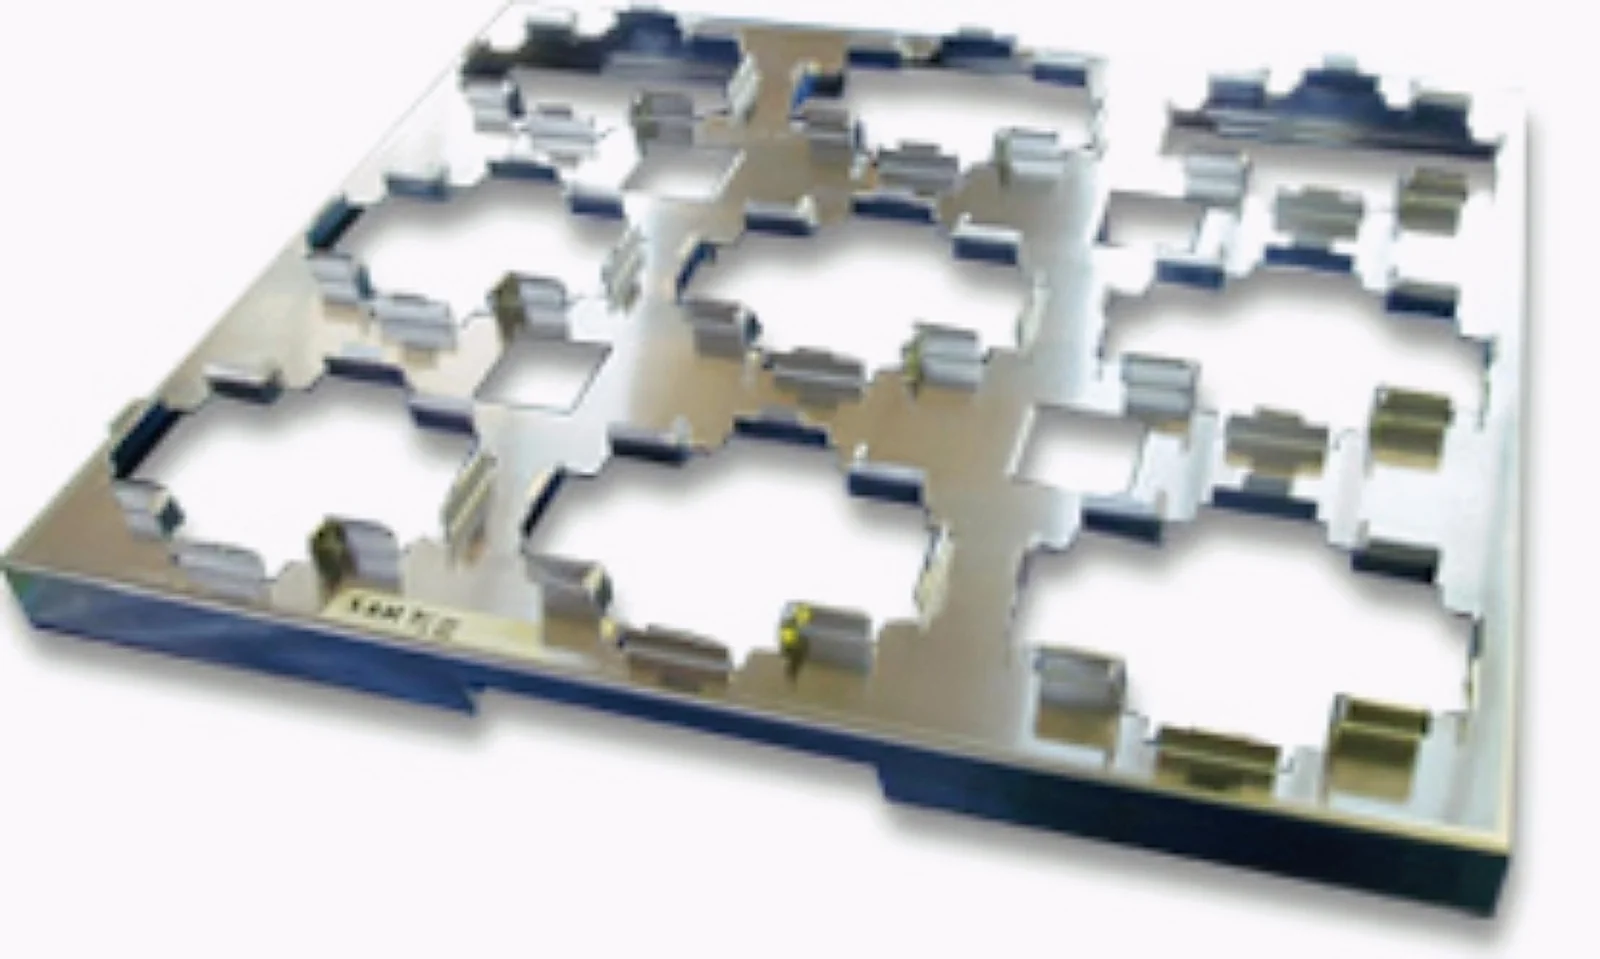
| 積層板金・積層金型 | 約40年前から、板を積み重ねる積層金型・積層板金で加工している。例:Al と SUS の4枚の積層で位置精度 0.025/平面度 0.05 |
| ファイバーレーザー溶接 | 外観を重視した溶接。「チタン×銅」など異種材の溶接にも対応するとしている |
アークテックが解決できる課題
- 削り出しの部品や金型を、板を積み重ねた部品に置き換えたい
- 見た目のきれいな溶接や、異種材の溶接をしたい
出典:アークテック「会社案内」、アークテック「当社の強み」、アークテック「製品紹介」
株式会社ショウエイ|薄物の板金から大型の製缶まで
ショウエイとは
ショウエイは、茨城県日立市にある会社で、精密板金・大型製缶・機械加工・焼鈍・塗装・三次元測定などを行っています。
ショウエイの得意技術
| 技術 | 内容 |
|---|---|
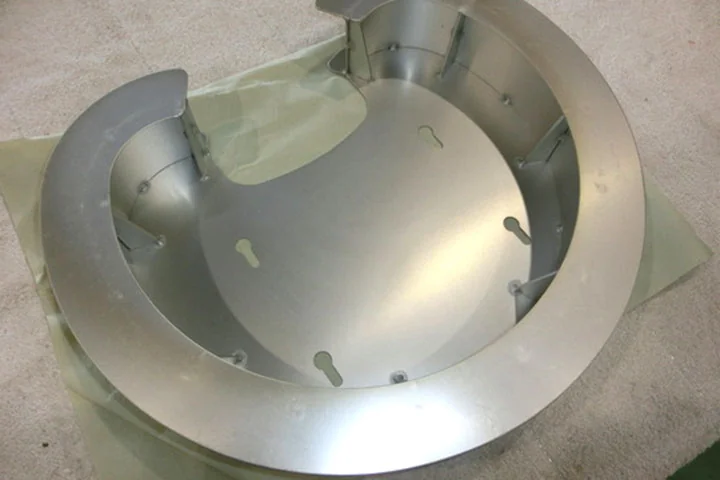
| 薄物から厚物までの溶接 | 薄物(0.5 mm)から厚物(200 mm)まで対応できる溶接の技術があるとしている |
| 大型製缶 | 20t クレーンなどの設備で、大きな製缶品を作る |
ショウエイが解決できる課題
- 板金の部品と、大きな架台・製缶品をまとめて頼みたい
- 溶接のあとの焼鈍・塗装・測定まで任せたい
公開されている実績・用途
- ISO9001:2015 の認証(2021年7月)
出典:ショウエイ「会社概要・沿革」、ショウエイ(トップページ)、ショウエイ「製品紹介」
よくある質問
- 精密板金とは何ですか?
- 金属の薄い板を、専用の金型を作らずにレーザーやタレットパンチプレスで抜き、プレスブレーキで曲げ、溶接して、高い精度で部品や筐体にする加工です。板厚は 1〜3 mm ほどが多いとされます。
- 精密板金と板金の違いは何ですか?
- 板金には工場板金・自動車板金・建築板金などがあり、精密板金は工場板金の中で、医療機器・半導体装置などの高い精度が要る部品を作るものです。曲げの寸法公差は 0.1〜0.2 mm といった値が示されています。
- 精密板金とプレス加工の違いは何ですか?
- プレス加工は製品ごとに専用の金型を作り、大量生産に向きます。精密板金は専用の金型を作らないので、試作や多品種少量に向き、金型の費用(数十万〜数百万円)と日数(4〜6週間ほど)がかかりません。
- 精密板金の公差はどのくらいですか?
- 曲げの寸法公差 0.1〜0.2 mm、パンチングの抜き 0.05 mm 以下といった目安が示されています(Mitsuri Media)。プレス加工品の普通公差には JIS B 0408 があり、打抜きと曲げで等級を分けて指定できます。精密板金でどの普通公差を使うかは加工先と取り決めます。
- 最小フランジ長さはどう決まりますか?
- ダイの V 幅で決まり、アマダの講座では(V/2)×√2 ≒ 0.7V です。ボトミング(底突き曲げ)の V 幅は板厚 0.5〜2.6 mm で板厚の6倍が適正値とされているので、例えば V 幅 10 mm なら最小フランジは約 7 mm です。
- 精密板金は何個くらいまで向いていますか?
- 試作から多品種少量が得意で、数千個を超える大量生産には向かないとされています。数が増えたら、金型のプレスとの単価を比べて切り替えを考えます。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- 板金・プレス加工(打ち抜き・曲げ・絞り)
- レーザー加工(切断・穴あけ・マーキング)
- 溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)
- 金型とは(種類・構造・材料・寿命・費用)
- バリ取り工具の種類と選び方
- 表面処理
- ステンレス鋼
- 試作(試作の種類・方法の選び方)
- 製品:筐体・ケース
- 基礎知識:公差・はめあい
- 基礎知識:弾性変形と塑性変形
- アルミを板金加工したい
- 樹脂・薄板にねじで締結したい
- 図面の公差を適切に決めたい
出典・確認日
- Mitsuri Media「精密板金とは?加工の流れや強み弱みまで分かりやすく解説」(株式会社Catallaxy、2025年8月更新)
- CREST PRECISION「精密板金とは?板金加工との違い」
- TRUMPF「Punching and nibbling」
- アマダ「板金加工の基礎講座 第11回 ベンディング(曲げ)加工(Part 2)」
- アマダ「板金加工の基礎講座Ⅱ 箱物展開 第11回 内側寸法加算法、中立面基準法」
- アマダ「板金加工の基礎講座 第3回 読図・展開・NCプログラム作成」
- JIS B 0408:1991「金属プレス加工品の普通寸法公差」(kikakurui.com の掲載)
- ハムタ ナランバータルほか「A5083厚板の曲げ加工におけるスプリングバックに及ぼす曲げ型形状の影響」塑性と加工 53巻615号(2012年)
- 科研費「金属板材スプリングバックの精密計測と高精度曲げ加工システムの開発」(研究実績報告)
- renue「板金図面・展開・曲げのガイド2026」
- MONOist「板金部品化検討で工数削減&コストダウン:事例で知るVA・VEのコストダウン手法ABC(4)」(2008年7月25日)
- CREST PRECISION「小ロットの場合は簡易金型(ダイレスフォーミング)を採用する」(VA・VE コストダウン事例)
- CREST PRECISION「簡易金型(ダイレスフォーミング)の採用でコスト低減と納期短縮を行う」(VA・VE コストダウン事例)
- 志村プレス工業所「会社概要」
- 志村プレス工業所「精密板金加工」
- ミューテック35「精密板金・試作板金」(トップページ)
- ミューテック35「会社概要」
- 楠精器(トップページ)
- 楠精器「会社概要」
- 楠精器「事業内容」
- 精和工業所「会社概要」
- 精和工業所「ものづくりの強み」
- 精和工業所「製品紹介」
- アークテック「会社案内」
- アークテック「当社の強み」
- アークテック「製品紹介」
- ショウエイ「会社概要・沿革」
- ショウエイ(トップページ)
- ショウエイ「製品紹介」
※製品名・会社名は各社の商標または登録商標です。図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月10日 本ページの内容は一般的な情報です。数値は出典の例で、実際の設計・発注は、最新の規格と加工先の加工条件で確かめてください。