鉄の板金部品をアルミに置き換えたら、曲げた所が割れた。角度がそろわない。溶接では穴があいた――。アルミの板金は、軽くて錆びにくい部品を作れる一方、アルミの板を鋼板と同じ材料の選び方・曲げ半径・溶接の条件で加工すると、うまくいかないことが多い加工です。
結論からいうと、曲げる部品は A5052-H32 のような曲げやすい材質・調質を選び、曲げ半径を表の値以上にします。溶接は、酸化皮膜と熱の逃げやすさに合わせて、交流 TIG・パルス MIG・ファイバーレーザなどアルミに合った方法を選びます。この記事では、アルミの板金の困りごとを6つの場面に分けて、材質・調質、曲げ半径とスプリングバック、キズ、レーザー切断、溶接と摩擦撹拌接合(FSW)の対策を比べ、技術を公開している企業3社を紹介します。
課題と解決技術のマトリクス
場面(A〜F)ごとに、使える方法を ◎○△ で示しました。場面をクリックすると、下の診断と解決策に移ります。
| 課題(症状) | 材質・調質を選ぶ | 曲げ半径・曲げ条件 | キズを防ぐ取り扱い | ファイバーレーザーで切る | アルミに合った溶接 | 摩擦撹拌接合(FSW) |
|---|---|---|---|---|---|---|
| A曲げた外側が割れる・ひびが入る | ◎ | ◎ | ||||
| B曲げ角度が戻る・そろわない(スプリングバック) | ○ | ◎ | ||||
| Cキズ・打痕が目立つ | ◎ | |||||
| Dレーザーでうまく切れない | ◎ | |||||
| E溶接で穴があく・溶け落ちる・ひずむ | ◎ | ○ | ||||
| F溶接部のまわりが弱くなる(熱処理合金) | △ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の方法として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。
課題の診断と解決策
場面ごとに、起きていること、使える技術、選ぶときの注意、関連する技術を持つ企業をまとめました。
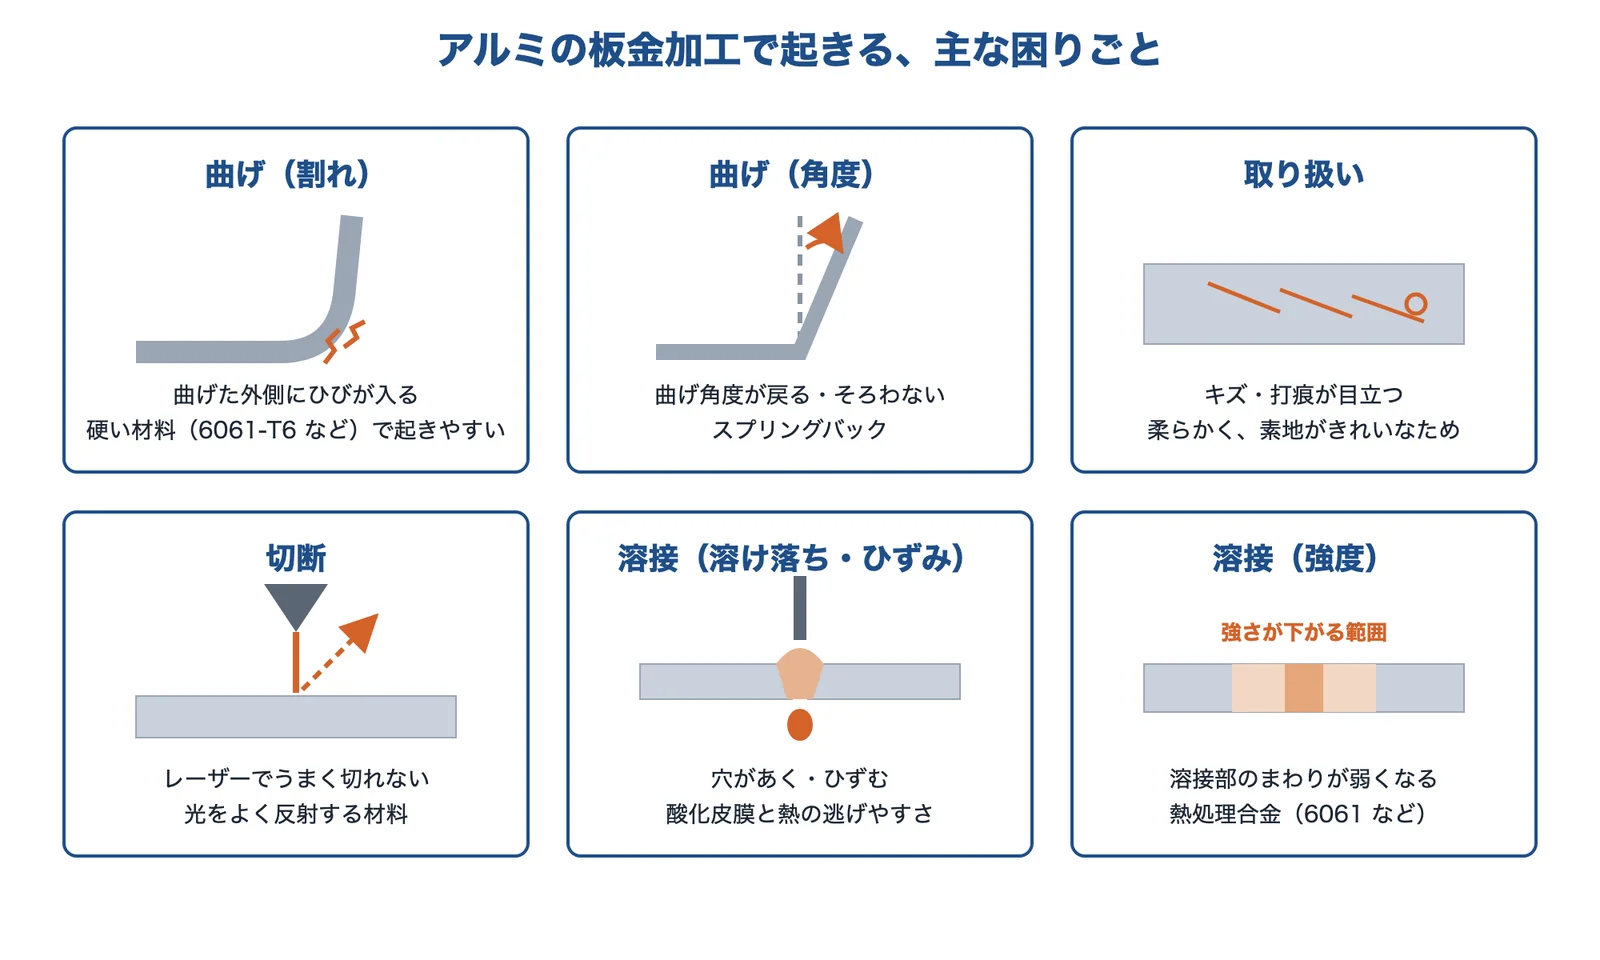
出典:日本アルミニウム協会「建築用アルミニウム板材ご利用の手引き 6.成形加工」・日本アルミニウム協会「建築用アルミニウム板材ご利用の手引き 5.一般取扱い」・アマダ(イプロス)「小型ファイバーレーザ BREVIS-1212AJ」・ダイヘン「アルミニウムを溶接したいです。(溶接機 よくあるご質問)」・日軽金アクト「接合(FSW/溶接)」をもとに AI(Claude)で作成
曲げた外側が割れる・ひびが入る
A6061-T6 の板を鋼と同じ小さな曲げ半径で曲げたら、曲げの外側にひびが入った。
曲げ角度が戻る・そろわない(スプリングバック)
90° に曲げたつもりが、型から外すと開いてしまう。ロットによって角度がばらつく。
キズ・打痕が目立つ
曲げや運搬のあいだに付いたキズが、鋼の部品より目立つ。仕上げのやり直しが増える。
- 起きている現象
- 日本アルミニウム協会は、アルミ製品はほかの金属製品に比べて素地がきれいなため、傷が付くと目立ちやすいとしています。表面の傷を防ぎ、成形性を上げるために、表面保護フィルムを貼った製品があります(同協会)。
- 解決に使える技術
- 取り扱い保護フィルム付きの板
保護フィルムを貼った板は屋内で保管し、長いあいだ貼ったまま保管しないよう同協会は注意しています。
レーザーでうまく切れない
鋼板と同じ CO2 レーザーの機械と条件では、アルミの板がうまく切れない。
- 起きている現象
- アマダは、小型ファイバーレーザ BREVIS-1212AJ で、CO2 レーザでは加工が困難だった銅・真鍮・アルミ・溶融亜鉛めっきなどの高反射材の加工が可能としています。アルミは光をよく反射する材料です。
- 解決に使える技術
- 切断ファイバーレーザー
切れる板厚は機械の出力と仕様で決まります。BREVIS-1212AJ(発振器 3kW)はアルミで 12mm までです(アマダ)。
溶接で穴があく・溶け落ちる・ひずむ
鋼と同じつもりでアーク溶接したら、なかなか溶けずに、溶けたとたんに穴があいた。仕上がりもひずんだ。
溶接部のまわりが弱くなる(熱処理合金)
A6061-T6 の部品を溶接したら、溶接部のまわりの強さが、図面で見込んだ値より下がった。
なぜアルミの板金は鉄と同じようにいかないのか
日軽金アクトの物性表で、アルミ(A1100-H18)と鉄を比べると、熱伝導度は 220 と 70 W/(m·℃)、線膨張係数は 23.6 と 11.7 μm/(m·℃) です。ヤング率は高純度アルミが 70.6、鉄板が 192 kN/mm²、密度はアルミ 2.71、鉄板 7.65 です。アルミは鉄に比べて、熱の伝わりやすさが約 3 倍、熱による伸び縮みが約 2 倍、ヤング率と密度は約 3 分の 1です(倍率は編集部の計算)。
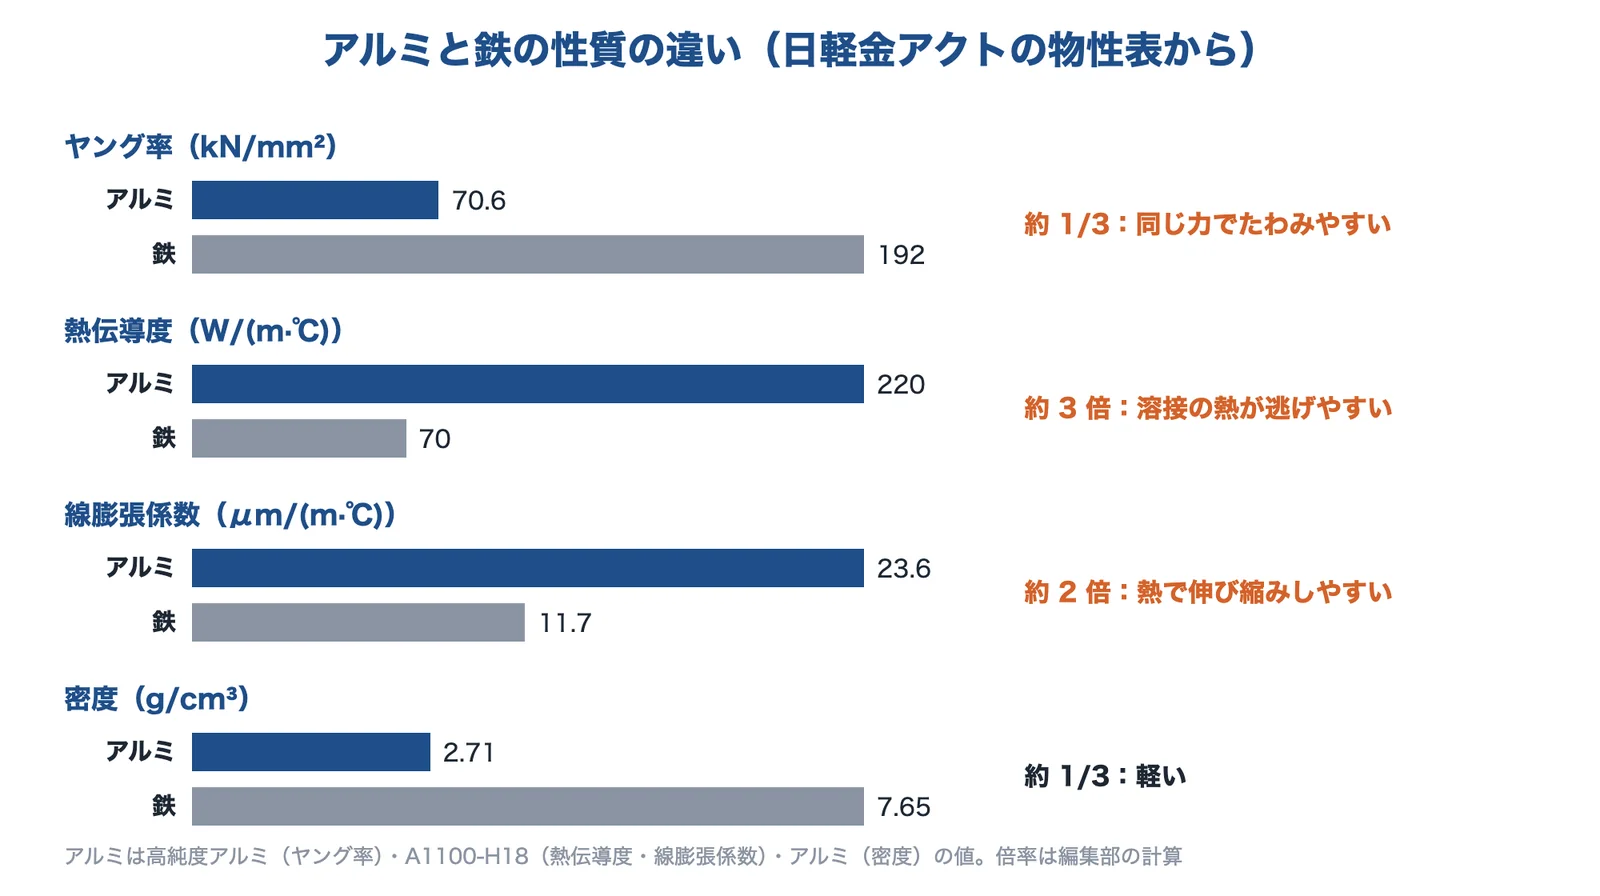
出典:日軽金アクト「アルミニウムの基礎データ」をもとに編集部が計算し、AI(Claude)で作成
軽いことはアルミの大きな利点ですが、同じ形でも力を受けるとたわみやすく(ヤング率)、溶接の熱はまわりに逃げ(熱伝導度)、熱で大きく伸び縮みします(線膨張係数)。さらに表面には融点の高い酸化皮膜があります(ダイヘン)。板金の各工程で鉄と同じ条件が通らないのは、こうした性質の違いのためです。アルミと鉄・ステンレスの違いは基礎知識「ステンレス・アルミ・鉄(スチール)の違い」でも比べています。
板金でよく使うアルミの種類と調質
日本アルミニウム協会は、板材の合金と調質を次のように説明しています。数字4桁が合金の種類、そのあとの記号(O・H・T)が調質(どんな加工・熱処理をしたか)です。
| 合金 | 日本アルミニウム協会の説明 |
|---|---|
| 1100 | 純度 99.0%以上。耐食性、熱や電気の伝導性、溶接性、加工性がよい |
| 3003 | Mn を加えた非熱処理合金。強度は中程度で耐食性がよく、成形性・溶接性にも優れる |
| 5052 | Mg を加えた非熱処理合金。強度があり、板金加工性と溶接性がよく、特に海水に対する耐食性に優れる |
| 6061 | Mg・Si を加えた熱処理合金。高い強度を持ち、押出性もよい |
調質の記号は、O が焼なましでいちばん軟らかい状態、H が冷間加工で硬くした(加工硬化させた)状態です。H のあとの数字の2けた目は硬さの程度で、たとえば 8 は冷間加工率 75%の硬質材です。1けた目の数字は、H1 が加工硬化だけ、H2 が加工硬化のあと適度に軟らかくしたもの、H3 が冷間加工のあと安定化処理をしたもの(3000 系・5000 系)です(同協会)。材質の選び方は技術「アルミニウム合金(A5052・A6061・A7075 の選び方)」にまとめています。
出典:アルミニウムの基礎データ|日軽金アクト、建築用アルミニウム板材ご利用の手引き 2.板材の区分|日本アルミニウム協会、アルミニウムを溶接したいです。(溶接機 よくあるご質問)|ダイヘン
解決技術の詳細
アルミの板金の対策は、図面で材料と形を決める段階で打つ手(材質・調質、曲げ半径、接合の方法)と、加工の工程で打つ手(曲げ条件、取り扱い、切断・溶接の機械と条件)に分かれます。割れや溶接部の強度のように、加工の工程だけでは直せないものがあるので、設計の段階から考えておきます。
材質・調質を選ぶ:曲げるなら非熱処理合金の H32 など
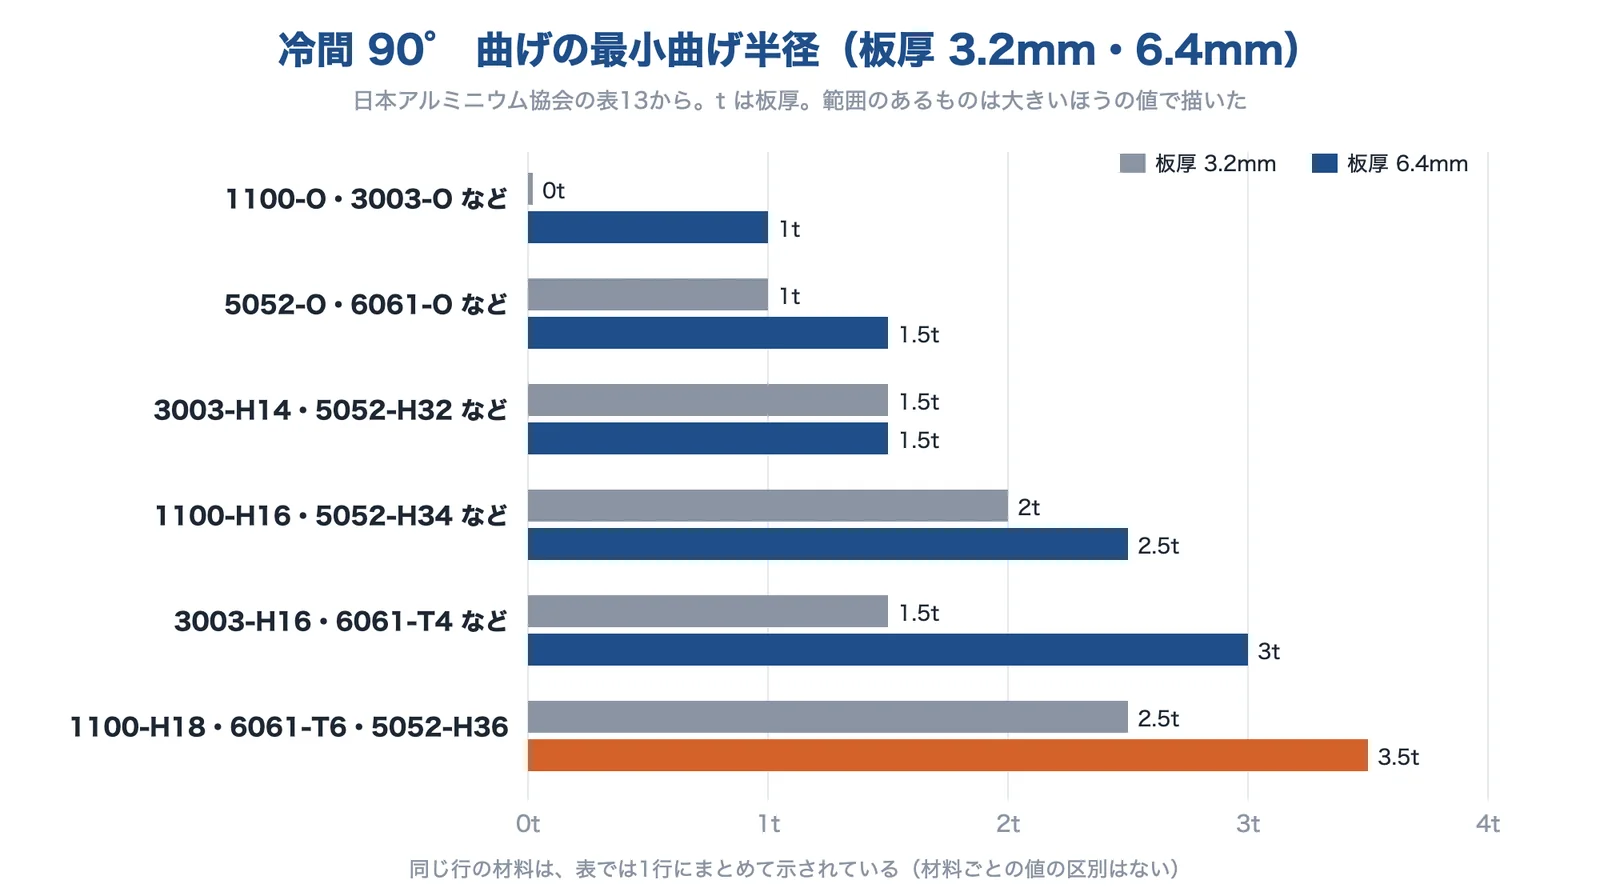
日本アルミニウム協会は、5052 を板金加工性と溶接性がよい合金としています。同協会の表では、同じ板厚でも、6061-T6 の行は 5052-H32 の行より大きな曲げ半径が要ります(板厚 6.4mm で 3.5t と 1〜1.5t)。曲げの多い部品は 5052-H32 のような非熱処理合金の調質が候補で、強さが要って 6061-T6 を使うなら、曲げ半径を大きくとるか、曲げない形(削り出し・押出形材・組み立て)を考えます(編集部の解説)。
曲げ半径と曲げ条件:表の値以上にとり、角度を測って調整する
日本アルミニウム協会の表13から、冷間 90° 曲げの最小曲げ半径の一部を抜き出しました。表では複数の材料が1行にまとめて示されていて、行の中で材料ごとの値は分けられていません。
| 材料・調質(表の行) | 板厚 1.6mm | 板厚 3.2mm | 板厚 6.4mm |
|---|---|---|---|
| 1100-O・5005-O・3003-O | 0t | 0t | 1t |
| 5052-O・6061-O など | 0t | 0.5〜1t | 1〜1.5t |
| 3003-H14・5052-H32・5005-H32 | 1t | 0.5〜1.5t | 1〜1.5t |
| 1100-H16・5052-H34・5005-H34・7075-O | 0〜1.5t | 1〜2t | 1.5〜2.5t |
| 3003-H16・6061-T4・5005-H16 | 1〜1.5t | 1.5t | 3t |
| 1100-H18・6061-T6・5052-H36 | 1.5t | 2.5t | 3.5t |
出典:日本アルミニウム協会「建築用アルミニウム板材ご利用の手引き 6.成形加工」をもとに AI(Claude)で作成
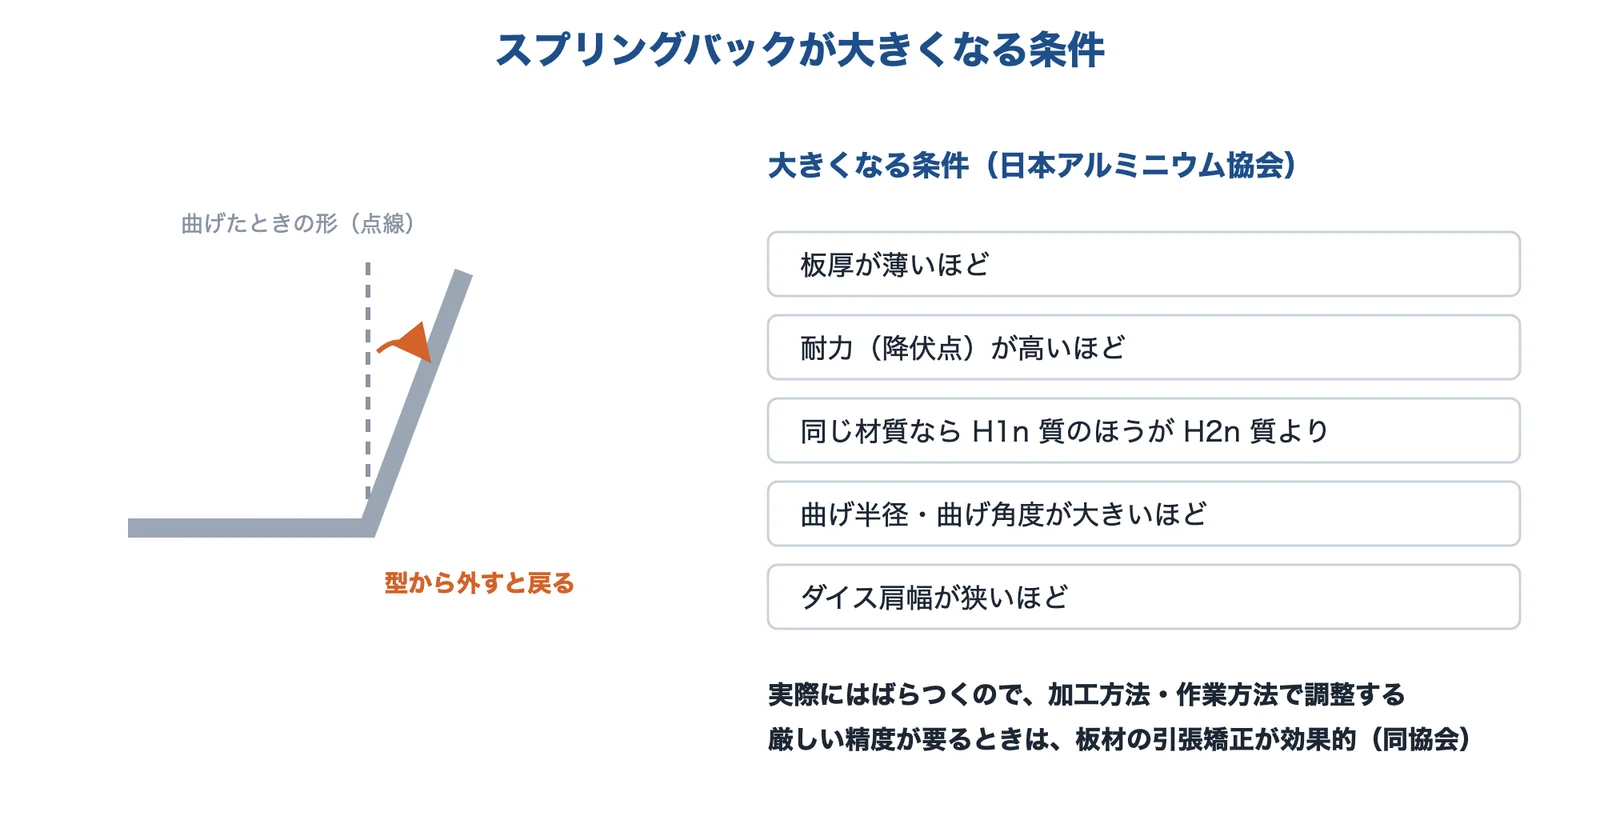
同協会は、アルミ板の曲げ性は、圧延方向による差がほかの金属に比べて小さいとしています。曲げ角度の精度については、スプリングバックが大きくなる条件として、板厚が薄いこと、耐力が高いこと、H1n 質であること(H2n 質より大きい)、曲げ半径・曲げ角度が大きいこと、ダイス肩幅が狭いことを挙げています。
出典:日本アルミニウム協会「建築用アルミニウム板材ご利用の手引き 6.成形加工」をもとに AI(Claude)で作成
スプリングバックは実際にはばらつくので、加工方法・作業方法で調整し、厳しい精度が要るときは板材の引張矯正が効果的です(日本アルミニウム協会)。曲げ機には、曲げ角度を測るセンサーを持つものがあります。アマダの電動サーボ全自動曲げシステム EGB-1303ARse は、角度センサー(Bi-SII 自動2軸)を備えています。曲げ加工のしくみは技術「板金・プレス加工(打ち抜き・曲げ・絞り)」をご覧ください。
キズを防ぐ取り扱い:保護フィルム付きの板
アルミは素地がきれいなため、傷が付くと目立ちやすい材料です(日本アルミニウム協会)。同協会は、表面の傷を防ぎ成形性を上げるために表面保護フィルムを貼り合わせた製品があるとし、こうした製品は屋内で保管し、長期間貼ったまま保管しないよう注意しています。キズが問題になる部品は、フィルム付きの板を使い、フィルムをはがす工程(曲げのあとか、組み立てのあとか)を決めておきます(編集部の解説)。
ファイバーレーザーで切る
アマダは、小型ファイバーレーザ BREVIS-1212AJ(発振器 3kW)で、CO2 レーザでは加工が困難だった銅・真鍮・アルミ・溶融亜鉛めっきなどの高反射材を加工できるとしています。切れる板厚はアルミで 12mm まで、ワンレンズ運用ではステンレス・アルミ・軟鋼で 9mm までです。レーザー加工のしくみは技術「レーザー加工(切断・穴あけ・マーキング)」で扱っています。
アルミに合った溶接:交流 TIG・パルス MIG・ファイバーレーザ
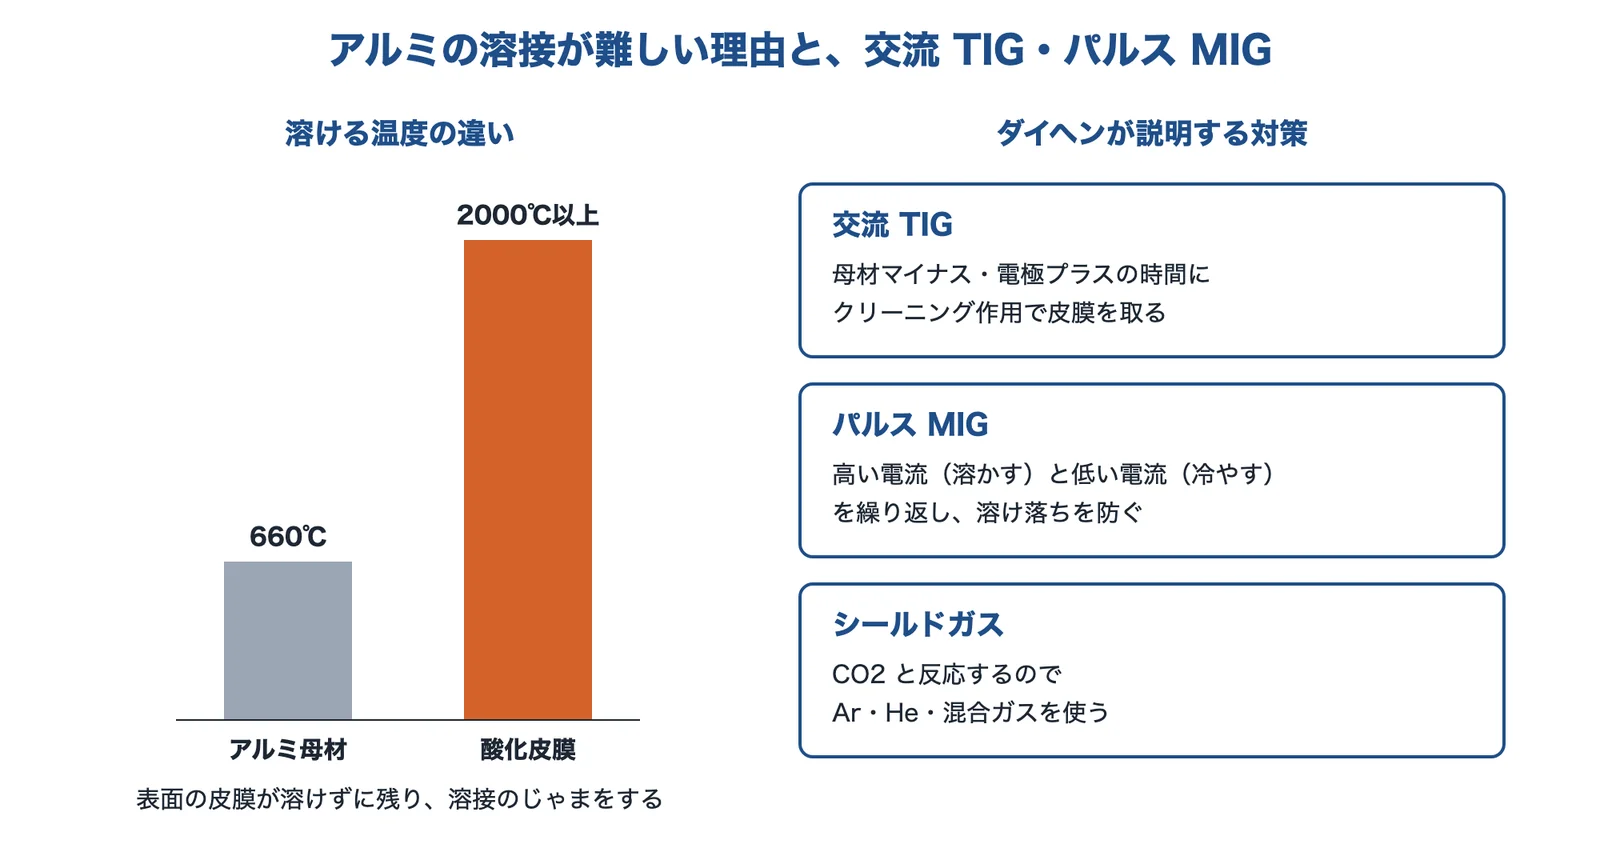
ダイヘンは、アルミの主な溶接法を交流 TIG とパルス MIGとしています。母材をマイナス、電極をプラスにすると、クリーニング作用で酸化皮膜が取り除かれます。ただし電極プラスだけの TIG はアークの集中性が悪く、電極の消耗も多いので、極性を切り替える交流 TIG にしています。パルス MIG は、高い電流(溶かす)と低い電流(冷やす)を繰り返して溶け落ちを防ぎます。シールドガスは、CO2 と反応するので Ar・He・混合ガスを使います(同社)。
出典:ダイヘン「アルミニウムを溶接したいです。(溶接機 よくあるご質問)」をもとに AI(Claude)で作成
日軽金アクトは、TIG・MIG の条件で注意する点として、不活性ガスの雰囲気、潜熱と熱伝導が大きいので大きな入熱が要ること、酸化皮膜の除去、線膨張率が高いので溶接ひずみに注意すること、熱影響による母材強度の低下を抑えることを挙げています。
入熱を小さくする方法として、ファイバーレーザ溶接もあります。アマダは、ハンディファイバーレーザ溶接機 FLW-1500MTS(定格出力 1500W)の説明で、TIG 溶接ではひずみ・溶け落ち・割れが生じやすく焼け取りなどの後処理も要る場合があるとし、ワークサンプルに A5052(板厚 2.0mm)を挙げています。
溶接した製品をアルマイト処理する場合は、溶接部とその周辺に若干の色調の変化が生じることがあります(日本アルミニウム協会)。見える面をアルマイトする部品は、溶接の位置と仕上げを設計の段階で決めておきます(編集部の解説)。アルマイトは技術「アルマイト(陽極酸化)」、溶接の方法の選び方は技術「溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)」で扱っています。
摩擦撹拌接合(FSW):溶かさずにつなぐ
日軽金アクトは、摩擦撹拌接合(FSW)を、アルミの接合に適した新しい固相接合方法としています。材料を溶かさずに、かき混ぜてつなぐ方法で、溶融溶接の酸化皮膜や溶け落ちの問題を避けられる候補です(編集部の解説)。継手の形や板厚に制約があるので、使えるかは加工先と相談します。異種金属との接合は課題「アルミと鉄など異種金属をしっかり接合したい」をご覧ください。
出典:建築用アルミニウム板材ご利用の手引き 2.板材の区分|日本アルミニウム協会、建築用アルミニウム板材ご利用の手引き 5.一般取扱い|日本アルミニウム協会、建築用アルミニウム板材ご利用の手引き 6.成形加工|日本アルミニウム協会、建築用アルミニウム板材ご利用の手引き 7.接合|日本アルミニウム協会、アルミニウムの基礎データ|日軽金アクト、接合(FSW/溶接)|日軽金アクト、アルミニウムを溶接したいです。(溶接機 よくあるご質問)|ダイヘン、小型ファイバーレーザ BREVIS-1212AJ|アマダ(イプロス)、ハンディファイバーレーザ溶接機 FLW-1500MTS|アマダ(イプロス)、電動サーボ全自動曲げシステム EGB-1303ARse|アマダ(イプロス)
アルミの板金加工の技術を公開している企業
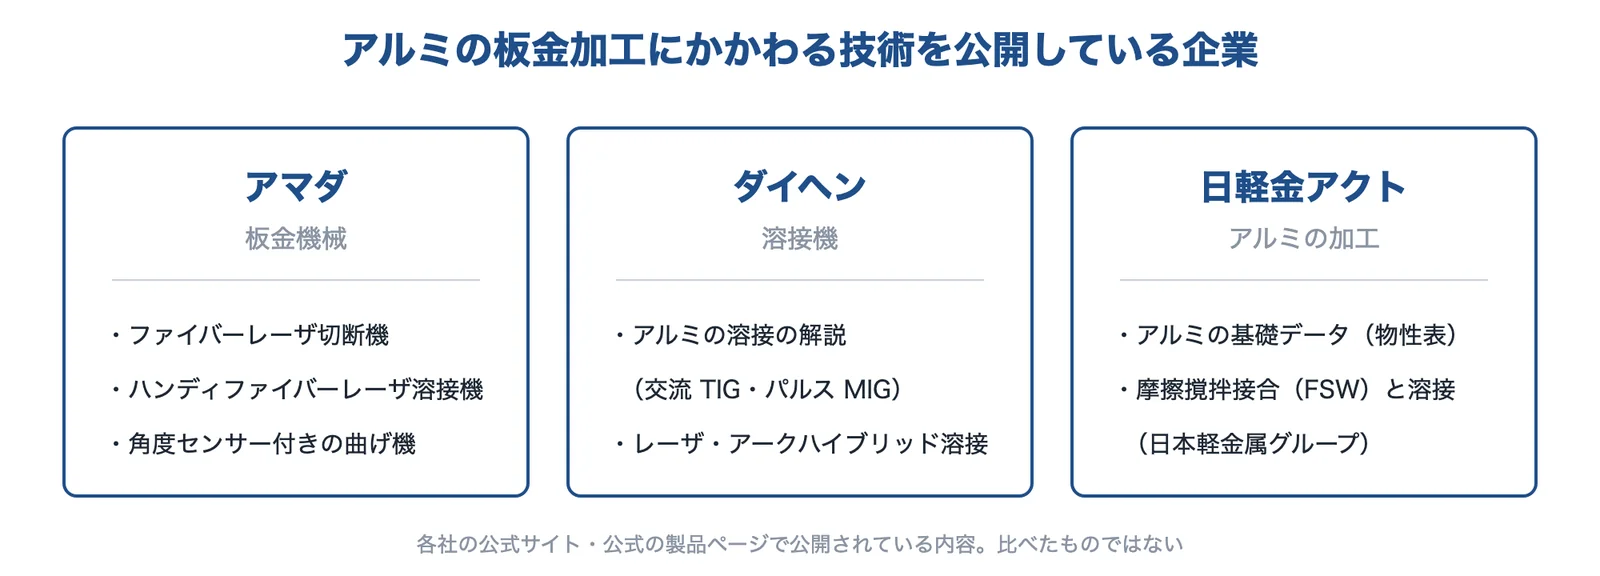
アルミの板金加工にかかわる機械・溶接機・接合技術について、公式サイトや公式の製品ページで内容を公開している企業です。いずれも公開されている内容で、各社を比べたものではありません。
出典:アマダ(イプロス)「小型ファイバーレーザ BREVIS-1212AJ」・ダイヘン「アルミニウムを溶接したいです。(溶接機 よくあるご質問)」・日軽金アクト「接合(FSW/溶接)」と編集部の整理をもとに AI(Claude)で作成
株式会社アマダ|ファイバーレーザの切断・溶接と、角度センサー付きの曲げ機
アマダとは
アマダは、神奈川県伊勢原市に本社がある板金機械のメーカーです。レーザ切断機・溶接機・曲げ機などを製造・販売しています。
アマダの得意技術
| 技術 | 内容 |
|---|---|
| 小型ファイバーレーザ BREVIS-1212AJ | CO2 レーザでは加工が困難だった銅・真鍮・アルミなどの高反射材の加工が可能としている。発振器 3kW、アルミは 12mm まで |
| ハンディファイバーレーザ溶接機 FLW-1500MTS | 定格出力 1500W。アルミは熱伝導率が高く溶接が難しいといわれるとし、ワークサンプルに A5052(板厚 2.0mm)を挙げている |
| 電動サーボ全自動曲げシステム EGB-1303ARse | 加圧能力 1300kN。角度センサー(Bi-SII 自動2軸)を備える |
アマダが解決できる課題
- アルミの板をレーザーで切りたい
- アルミの薄板の溶接で、ひずみや溶け落ちを減らしたい
- 曲げ角度を測りながら曲げたい
出典:会社概要|アマダ、小型ファイバーレーザ BREVIS-1212AJ|アマダ(イプロス)、ハンディファイバーレーザ溶接機 FLW-1500MTS|アマダ(イプロス)、電動サーボ全自動曲げシステム EGB-1303ARse|アマダ(イプロス)
株式会社ダイヘン|アルミの溶接(交流 TIG・パルス MIG)の溶接機と解説
ダイヘンとは
ダイヘンは、大阪本社を大阪府大阪市淀川区に置く会社です(東京本社は東京都千代田区)。アーク溶接機・溶接ロボットなどを製造・販売し、溶接機のよくある質問でアルミの溶接を解説しています。
ダイヘンの得意技術
| 技術 | 内容 |
|---|---|
| アルミの溶接の解説 | 酸化皮膜の融点(2000℃以上)と母材(660℃)の違い、交流 TIG のクリーニング作用と、パルス MIG で溶け落ちを防ぐしくみを説明している |
| レーザ・アークハイブリッド溶接システム | アルミ合金(板厚 1.5〜3.0mm)と鋼板の接合の資料で、溶接ワイヤに A4043・A5356、シールドガスに Ar100%を挙げている |
ダイヘンが解決できる課題
- アルミの溶接で、酸化皮膜のじゃまや溶け落ちを防ぎたい
- アルミと鋼板をつなぎたい
出典:会社概要|ダイヘン、アルミニウムを溶接したいです。(溶接機 よくあるご質問)|ダイヘン、レーザ・アークハイブリッド溶接システム|ダイヘン
日軽金アクト株式会社|アルミの物性データと、摩擦撹拌接合(FSW)・溶接
日軽金アクトとは
日軽金アクトは、東京都港区に本店がある日本軽金属グループの会社です。アルミの加工製品を手がけ、アルミの基礎データや接合の技術を公開しています。
日軽金アクトの得意技術
| 技術 | 内容 |
|---|---|
| アルミニウムの基礎データ | アルミと鉄・ステンレスの密度・ヤング率・熱伝導度・線膨張係数などを表で公開している |
| 摩擦撹拌接合(FSW)・溶接 | FSW をアルミの接合に適した新しい固相接合方法とし、TIG・MIG で注意する点(入熱、酸化皮膜、溶接ひずみ、熱影響による強度低下)を挙げている |
日軽金アクトが解決できる課題
- アルミの物性を鉄と比べて設計したい
- アルミの部品を、溶かさずに接合したい(FSW)
出典:会社概要|日軽金アクト、アルミニウムの基礎データ|日軽金アクト、接合(FSW/溶接)|日軽金アクト
選ぶ前に確かめる条件
アルミの板金加工を頼む・図面を描く前に、次のことを整理しておくと、加工先との話が早く進みます。
- 材質と調質:A1100・A5052・A6061 など、O・H32・H34・T6 など。ほかの材質・調質に変えられるか
- 曲げ:板厚と曲げ半径(表の最小曲げ半径以上か)、曲げ角度の公差
- 外観:キズを許す範囲、保護フィルム付きの板を使うか、フィルムをはがす工程
- 切断:板厚と、切断の方法(レーザー・シャー・タレパン)
- 接合:溶接するか(TIG・MIG・レーザー・FSW)、溶接部に求める強さ、溶接ひずみの許容
- 表面処理:アルマイト・塗装をするか。溶接部の色の変化を許すか
- まわりの部品:鉄・ステンレスの部品とふれるか(異種金属の接触腐食)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月10日