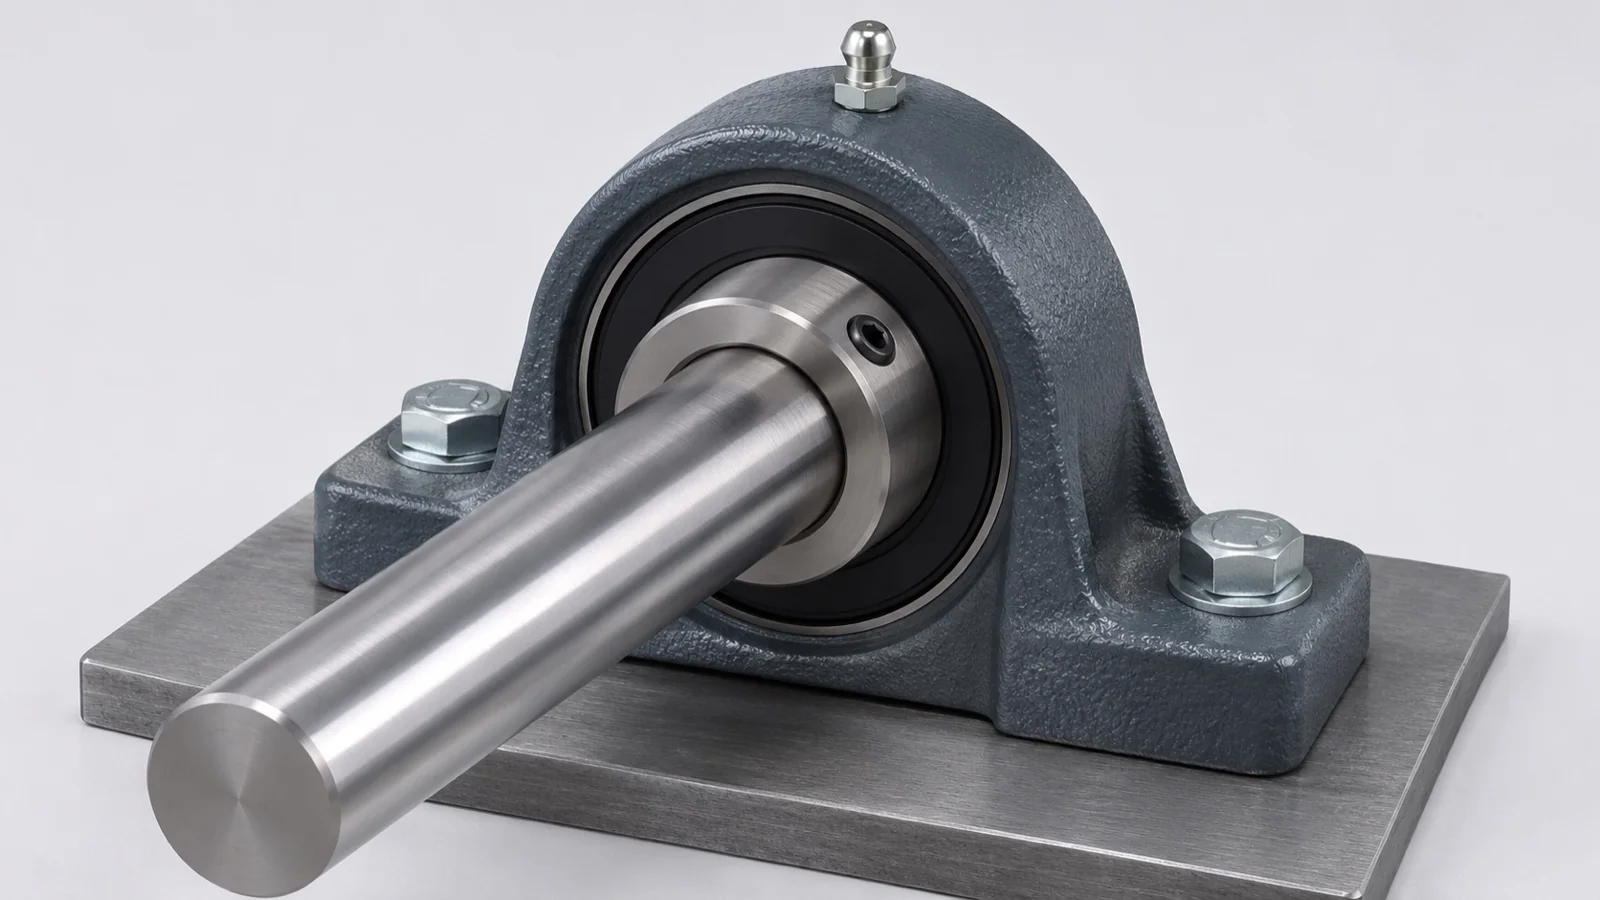
軸受ユニット(ユニットベアリング・ベアリングユニット)は、軸受と軸受箱(ハウジング)とシールを1つにまとめ、ボルトで機械に付けるだけで使えるようにした部品です。外輪の外径が球面になっていて、取付けの誤差による軸の傾きを吸収できる(調心性)のが特徴で、ピロー形は伝動装置でいちばん多く使われる形とされ、コンベヤや食品機械などにも使われます。
この記事では、軸受ユニットのつくりと、ピロー形・フランジ形などの形の種類、UCP205 のような呼び番号の読み方、止めねじ・偏心固定輪・アダプタの固定のしかたと取付けの注意、使う場所に合わせた選び方、グリースの補給と点検、よくある損傷、相談できる企業までをまとめます。
知りたいことから読む
- 軸受ユニットはどんな部品でできているか知りたい → つくりと各部の名前
- ピロー形・フランジ形などの違いを知りたい → 軸受箱の形の種類
- UCP205 などの記号を読みたい → 呼び番号の読み方
- 止めねじ・偏心カラー・アダプタの違いを知りたい → 軸への固定のしかた
- 止めねじの締付けトルクを知りたい → 取付けの手順とトルク
- グリースの補給間隔を知りたい → グリースの補給量と間隔
- ユニットが壊れた原因を知りたい → 損傷の見分け方
軸受ユニット(ユニットベアリング)とは
日本精工は、玉軸受ユニットを「軸受、軸受箱及び密封装置などをコンパクトにまとめ」た製品とし、調心性があるため取付誤差によるモーメント荷重を防げること、周辺の構造が簡単になり取付け・保守も効率よくできることを特長に挙げています。中に入る軸受は、旭精工などでは「インサート軸受」と呼ばれます。
出典:日本精工「玉軸受ユニット」、旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)
つくりと各部の名前
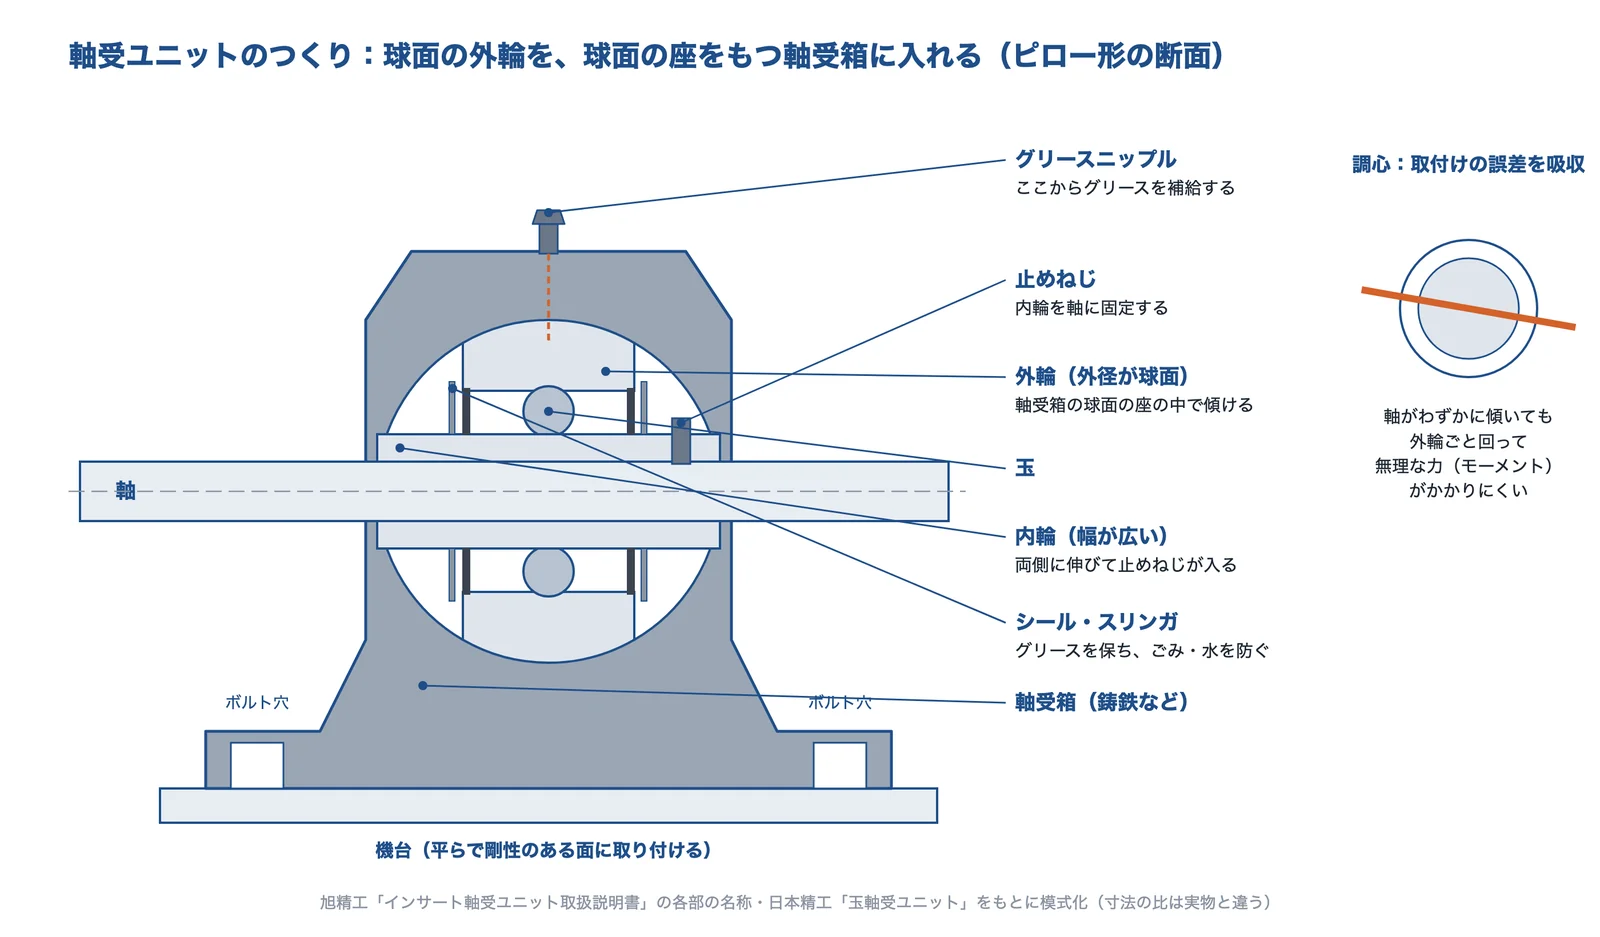
出典:旭精工「インサート軸受ユニット取扱説明書」・日本精工「玉軸受ユニット」をもとに AI(Claude)で作成
| 部品 | はたらき(旭精工の取扱説明書の説明) |
|---|---|
| 止めねじ | インサート軸受と軸とを固定する |
| ゴムシール | 外輪に固定され、リップが内輪に接触して、グリースの漏れと外からのごみ・湿気の侵入を防ぐ |
| スリンガ | 内輪に固定されて一緒に回り、遠心力でごみの侵入を防ぐ |
| グリースニップル | グリースを補給する部品。環境に応じた間隔で補給すると軸受の寿命が長くなる |
| 回り止めピン | 外輪の連れ回りを防ぎ、軸受と軸受箱のはめあい面の摩耗を防ぐ |
| 固定用ピン座 | ここにピン穴を設けると、軸受を交換するときの位置決めがしやすい |
出典:旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)
調心性:取付けの誤差を吸収する
外輪の外径が球面で、軸受箱の内側も球面の座になっているので、軸が少し傾いても外輪ごと向きを変えられます。2つの軸受箱で1本の軸を支えるとき、機台の加工や組立ての誤差で中心がずれても、軸受に無理な力(モーメント荷重)がかかりにくくなります(日本精工)。ただし、許せる傾きの大きさは製品ごとに決まっているので、カタログで確かめます。
規格(JIS)
日本ベアリング工業会の ISO と JIS の対応一覧では、インサート軸受と偏心固定輪は JIS B 1558、インサート軸受用の鋳造と鋼板の軸受箱は JIS B 1559 に対応づけられています。補助記号(カバー・シールなど)は会社ごとに違います(次の章)。
出典:日本ベアリング工業会「ISO規格とJIS規格の対応一覧」(PDF)、モノタロウ「ベアリングユニット選定ガイド」
軸受箱の形の種類
ピロー形・フランジ形・テークアップ形など
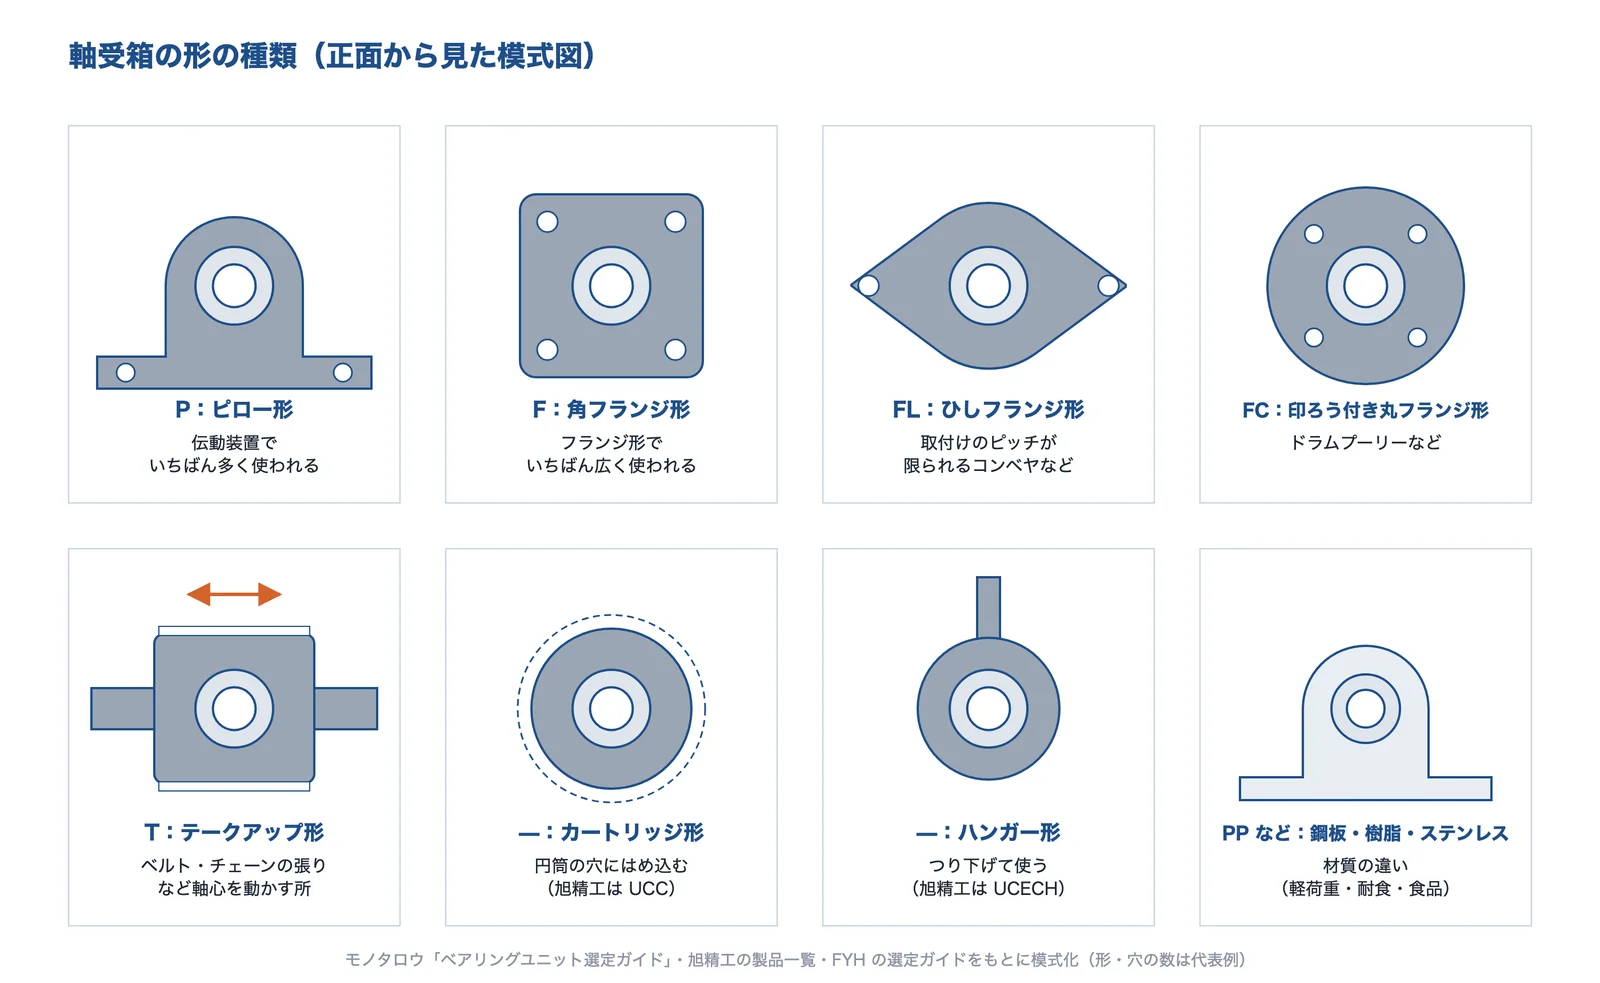
出典:モノタロウ「ベアリングユニット選定ガイド」・旭精工の製品一覧をもとに AI(Claude)で作成
| 記号 | 形 | 向いている場所(出典の説明) |
|---|---|---|
| P | ピロー形 | 伝動装置でいちばん多く使われる。床や台の上に置いてボルトで止める |
| F | 角フランジ形 | フランジ形の中でいちばん広く使われる。壁や枠の面に付ける |
| FL | ひしフランジ形 | 取付けのピッチが限られるコンベヤなど |
| FC | 印ろう付き丸フランジ形 | ドラムプーリーなど |
| FA | 変形ひしフランジ形 | 軸心を動かす必要のあるコンベヤのテンション用 |
| FB・FH・FK | 変形フランジ形 | 取付け面に制限があり、一方向からしか付けられない所。FYH は FB、NTN は FH、旭精工は FK |
| T | テークアップ形 | ベルトやチェーンの張りの調整など、軸心を動かす必要のある所 |
| —(旭精工は UCC) | カートリッジ形 | 円筒の穴にはめ込んで使う |
| —(旭精工は UCECH) | ハンガー形 | つり下げて使う |
表はモノタロウの選定ガイドの説明をもとに、カートリッジ形・ハンガー形を旭精工の取扱説明書の形の一覧で補ったものです。取付けのしかた(床・壁・はめ込み・つり下げ)は編集部の補足です。記号の多くは各社で共通ですが、変形フランジ形やハンガー形の記号は会社によって違います。旭精工のピロー形には、UCP のほかに、心高の高いもの(UCPH)、軸受箱を小型にして取付穴をねじ穴にしたもの(UCPA)、厚肉の UCIP などがあります。
出典:モノタロウ「ベアリングユニット選定ガイド」、旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)、旭精工「軸受ユニット」製品一覧
軸受箱の材質
| 材質 | 特徴・用途(出典の説明) |
|---|---|
| 鋳鉄(ねずみ鋳鉄) | 標準の材質(日本精工)。旭精工の鋳鉄シリーズには、ピロー・フランジ・テークアップ・カートリッジ・ハンガーの各形がある |
| 球状黒鉛鋳鉄・一般圧延鋼 | 日本精工が標準の鋳鉄のほかにそろえる材質 |
| 鋼板(プレス) | 2枚の鋼板の軸受箱とゴムシール付きの軸受で、比較的軽い荷重・中低速の伝動向け(旭精工) |
| ステンレス | 軸受と軸受箱の両方をステンレスにして、錆を嫌う機械に使う(旭精工)。FYH のステンレスシリーズは、軸受箱が SCS14、軌道輪と転動体が SUS440C 相当 |
| アルミ | ステンレスの軸受をアルミ合金の軸受箱に入れたもの(旭精工) |
| 樹脂 | ステンレスの軸受を樹脂の軸受箱に入れたもので、食品機械向け(旭精工)。軸受そのものも樹脂のすべり軸受にした無給油のユニットもある(イグス) |
出典:日本精工「玉軸受ユニット」、旭精工「軸受ユニット」製品一覧、FYH「ステンレスシリーズ」、イグス「イグボール 球面軸受・ベアリングユニット」
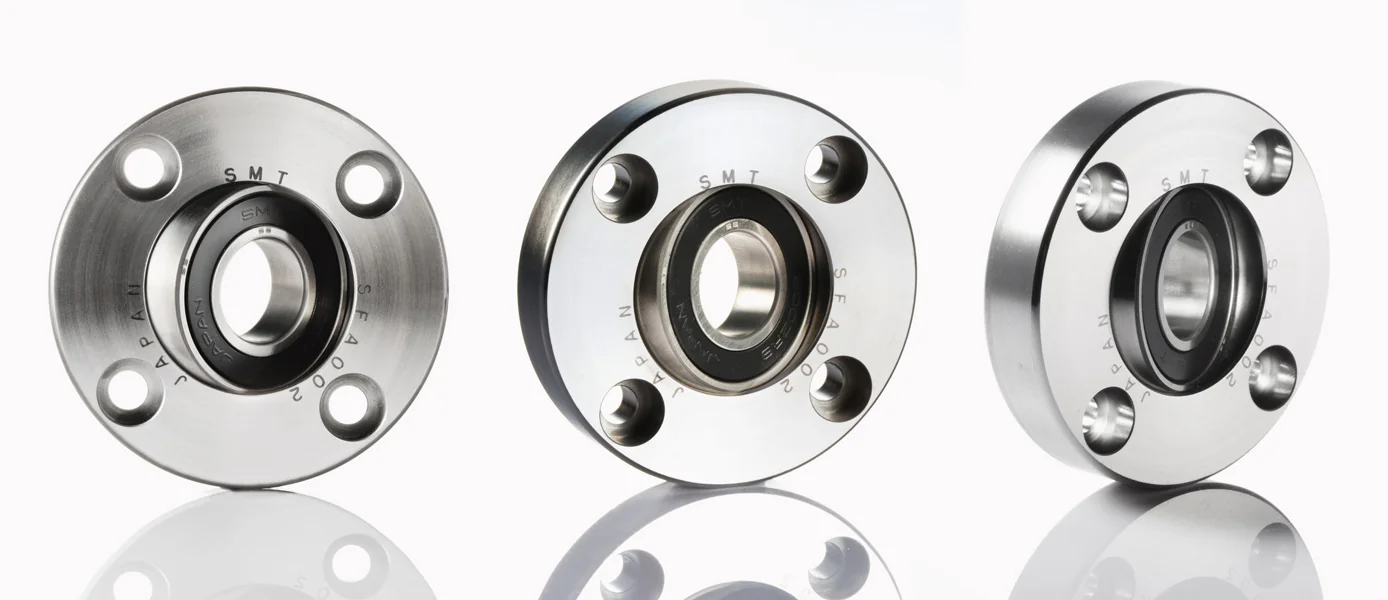
出典:南海精工所
呼び番号の読み方
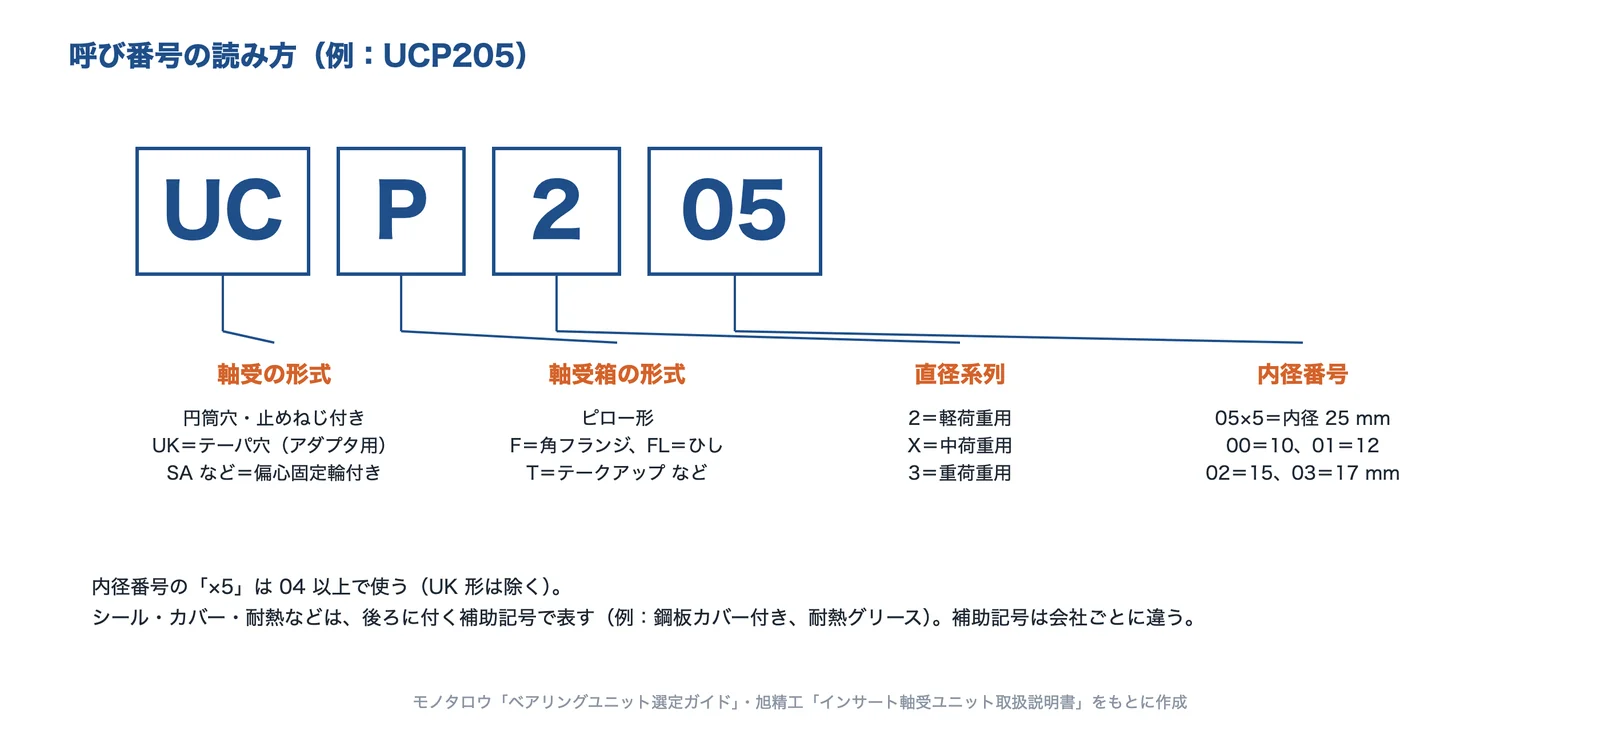
UCP205 の読み方
出典:モノタロウ「ベアリングユニット選定ガイド」・旭精工「インサート軸受ユニット取扱説明書」をもとに AI(Claude)で作成
呼び番号は、軸受の形式・軸受箱の形式・直径系列・内径番号の順に並びます。UCP205 なら、止めねじ付きの軸受(UC)をピロー形の軸受箱(P)に入れた、直径系列2(軽荷重用)・内径 25 mm のユニットです。内径番号は 00=10 mm、01=12 mm、02=15 mm、03=17 mm で、04 以上は内径番号×5 が内径(mm)です(テーパ穴の UK 形には使わない)。直径系列は、0=小型軽荷重用、2=軽荷重用、X=中荷重用、3=重荷重用です。
軸受の形式記号
| 記号 | 意味 |
|---|---|
| UC | 円筒穴・止めねじ付き |
| UK | テーパ穴(アダプタで軸に付ける) |
| SB・AS・B | 円筒穴・止めねじ付きの狭い幅のもの(会社で記号が違う) |
| NA・UEL・UG | 偏心固定輪付きの広い幅のもの(会社で記号が違う) |
| SA・AEL・KH | 偏心固定輪付きの狭い幅のもの(会社で記号が違う) |
補助記号(カバー・シール・グリース)
カバーやシール、グリースの違いは、呼び番号の前後に付く補助記号で表します。補助記号は会社ごとに違うので、別の会社の品に置き換えるときは、記号ではなく仕様で確かめます。
| 仕様 | FYH | NTN | 旭精工 |
|---|---|---|---|
| 両側ゴムシール付きカバー(鋼板) | C | S-(前に付く) | C |
| 片側閉じカバー(鋼板) | CD | SM- | E |
| 三重シール | L3(#206以上) | LLJ(低トルク)・LLS(高トルク) | RT(#207〜212) |
| 非接触シールド付き | K3 | U | TT |
| 標準の給油方式 | 給油式 | 無給油式 | 給油式 |
軸への固定のしかたと取付け
止めねじ・偏心固定輪・アダプタの違い
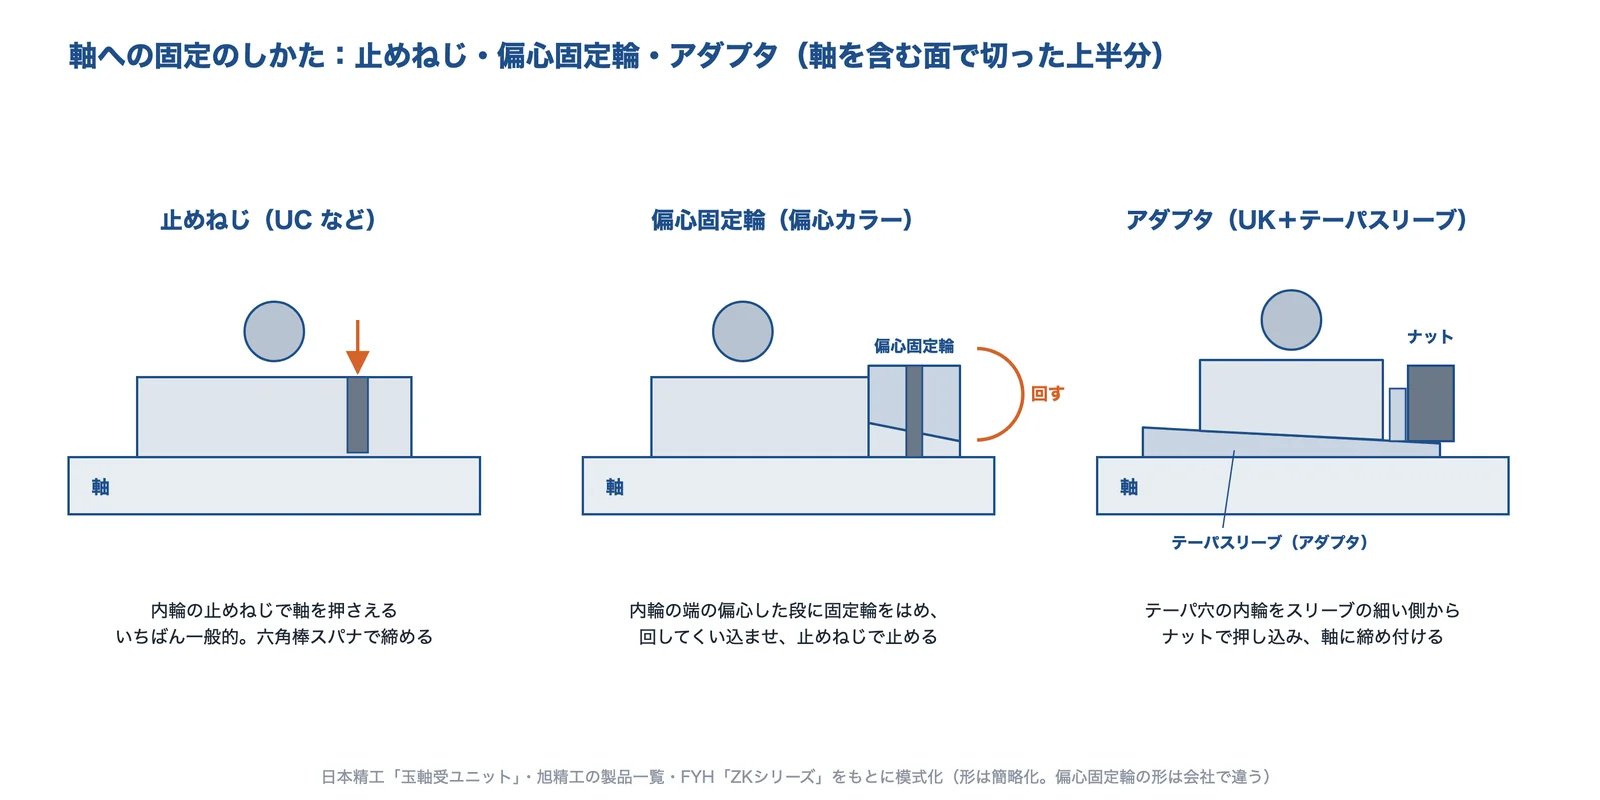
出典:日本精工「玉軸受ユニット」・旭精工の製品一覧・FYH「ZKシリーズ」をもとに AI(Claude)で作成
| 方式 | しくみ | 特徴・注意(出典の説明) |
|---|---|---|
| 止めねじ(UC など) | 内輪の止めねじで軸を押さえる | 旭精工の標準は SW 形の止めねじ。軸の加工が要る SC 形・SH 形は、軸とのすべりをより確実に防いだり、軸の伸び縮みを逃がしたりするときに使う |
| 偏心固定輪(偏心カラー) | 内輪の端の偏心した段に固定輪をはめ、回してくい込ませる | 広い幅(NA など)と狭い幅(SA など)がある。形は会社で違う |
| アダプタ(UK) | テーパ穴の内輪を、テーパスリーブ・座金・ナットで軸に締め付ける | ロックナットをトルクレンチで締める必要がある。締めすぎると軸受の内部すきまが小さくなり、寿命に影響する(FYH) |
| はめあい勘合 | 内輪と軸をはめあいで固定する | 日本精工が挙げる4つ目の方式 |
FYH の ZK シリーズは、UK 形のテーパ穴とアダプタの代わりに独自のスリーブを使い、六角レンチ1本で2か所の止めねじを締めるだけで固定でき、トルクレンチが要らないとしています。同社は、締めすぎで内部すきまに影響が出ず、従来のアダプタより強く締め付けられるとしています。
出典:日本精工「玉軸受ユニット」、旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)、モノタロウ「ベアリングユニット選定ガイド」、FYH「ZKシリーズ」
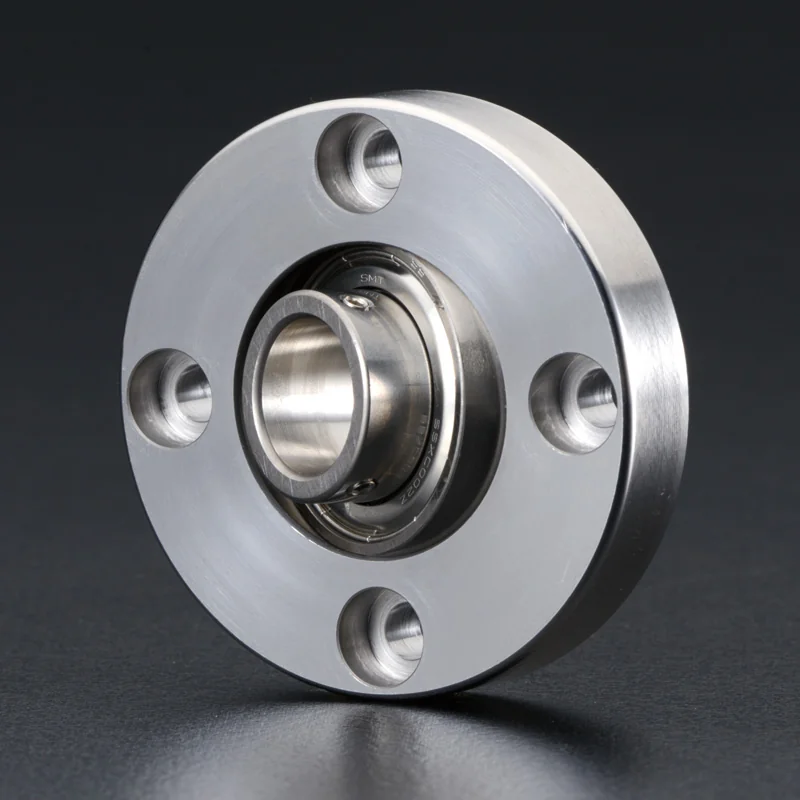
出典:南海精工所
軸の寸法許容差(公差)
旭精工の取扱説明書によると、内輪と軸のはめあいは、扱いやすさからすきまばめが多く、軸の寸法許容差は js7 を原則(h7・h8 も可)とします。高い精度が要る・高速・重荷重・衝撃荷重のときは、しまりばめ(n6・n7・m6・m7)が望ましく、そのときは軸受の初期すきまを標準より大きいものにしなければなりません。軸径 30 mm 以下では m6 以外は使わないほうがよいとしています。
| 軸径(mm) | js7(µm) | h7(µm) | h8(µm) |
|---|---|---|---|
| 18 を超え 30 以下 | ±10.5 | 0〜−21 | 0〜−33 |
| 30 を超え 50 以下 | ±12.5 | 0〜−25 | 0〜−39 |
| 50 を超え 80 以下 | ±15 | 0〜−30 | 0〜−46 |
表は、すきまばめのときの値の一部です(旭精工の取扱説明書。ほかの軸径としまりばめの値は原文を見てください)。
出典:旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)
取付けの手順とトルク
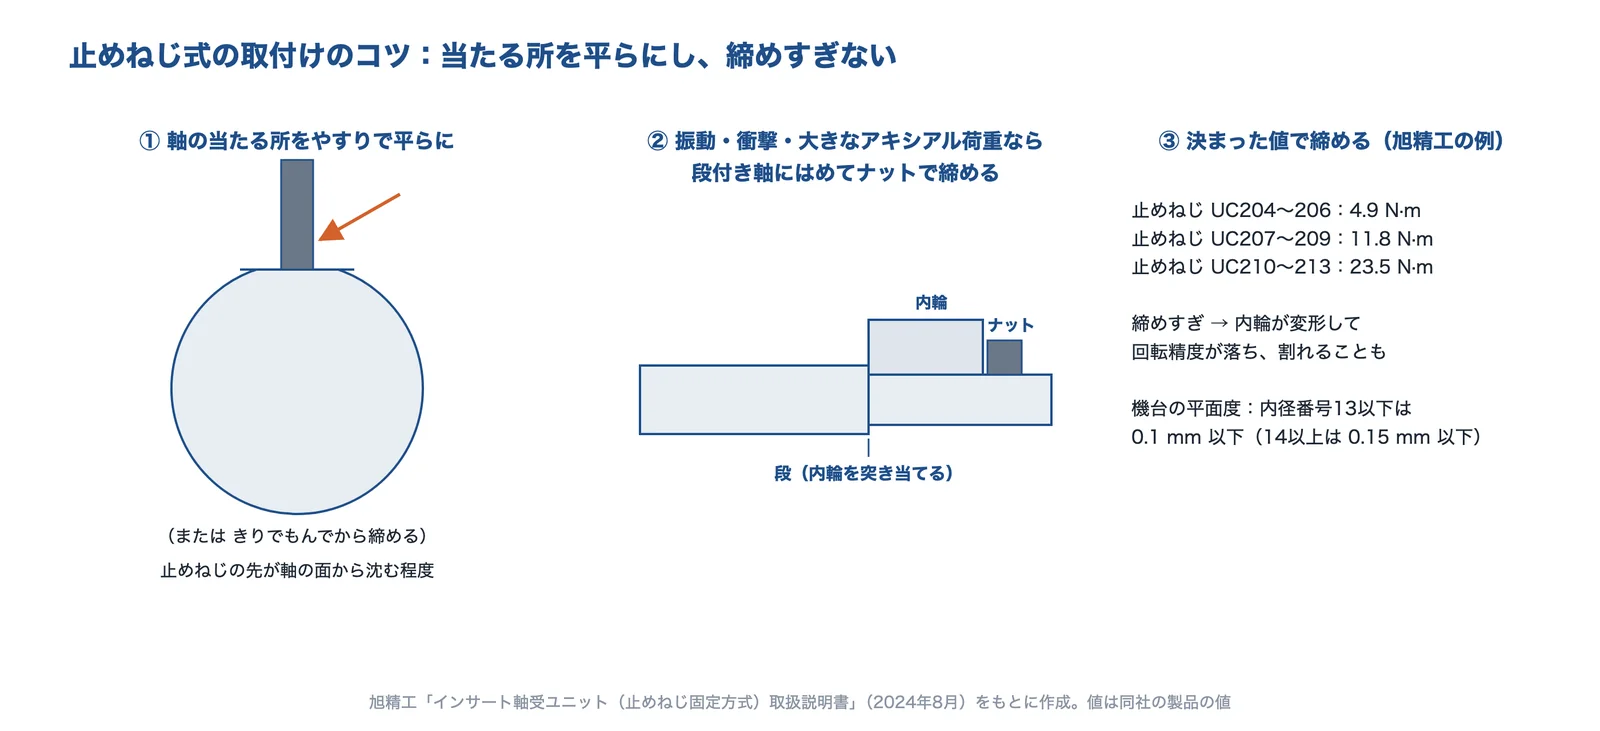
出典:旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」をもとに AI(Claude)で作成
- ①ユニットを静かに軸に通し、決めた位置にもってくる(止めねじの先が内径から出ていないか確かめる。内輪やスリンガを直接たたかない)
- ②ユニットを機台に取付けボルトで確実に固定する(軸受箱を傷めないよう座金を使う)
- ③止めねじを六角棒スパナで均等に締めて、軸に固定する
旭精工は、強い衝撃を与えるとスリンガが動いてシールに触れ、回転トルクが増えて異常な発熱や音の原因になるとしています。止めねじが当たる軸の部分は、やすりで平らにするか、きりでもんでから締めるのが望ましく、振動や衝撃を受ける・アキシアル荷重が大きいときは、段付き軸にはめてナットで締めます。機台は軸受箱が変形しないよう剛性をもたせ、平面度を内径番号13以下(軸径 65 mm 以下)で 0.1 mm 以下、14以上で 0.15 mm 以下にします(カートリッジ形・テークアップ形を除く)。
| 軸受の呼び番号(例) | 六角棒スパナの呼び | 止めねじの締付けトルク(N·m) |
|---|---|---|
| UC201〜203 | 3 | 3.9 |
| UC204〜206 | 3 | 4.9 |
| UC207〜209 | 4 | 11.8 |
| UC210〜213 | 5 | 23.5 |
| UC214〜216 | 6 | 39.2 |
止めねじを締めすぎると、内輪が変形して回転精度が悪くなったり、内輪が割れたりするおそれがあります(旭精工)。表は同社の製品の値の一部で、ほかの会社の製品はその会社の資料で確かめます。軸受箱の取付けボルトの締付けトルクの参考値は、例えば M12 で 24〜38 N·m、M16 で 59〜95 N·m です(同)。
出典:旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)
軸受ユニットの選び方
選ぶ順番
- ①取り付ける面と向きから、軸受箱の形を決める(床や台ならピロー形、壁や枠ならフランジ形、張りを調整するならテークアップ形)
- ②軸径と荷重から、内径番号と直径系列を決める(2=軽荷重、X=中荷重、3=重荷重)
- ③振動・衝撃・回転精度から、固定のしかたを決める(一般は止めねじ、締結を確かにしたいときはアダプタなど)
- ④温度・水・ごみ・食品などの環境から、材質・シール・カバー・グリースを決める
- ⑤給油の手間から、給油式か無給油式かを決める
この順番は、この記事の出典をもとに編集部が整理したものです。荷重と回転数の計算(寿命・許容回転速度)は、各社のカタログの方法で行います。軸受そのものの寿命の考え方は、技術ページ「ベアリング(軸受)の種類と選び方」にまとめています。
出典:モノタロウ「ベアリングユニット選定ガイド」、日本精工「玉軸受ユニット」
温度・水・食品に合わせた選び方
| 環境 | 選び方の例 | 出典の値 |
|---|---|---|
| 一般 | 標準のグリース(旭精工はリチウム石けん基) | ユニットの使用温度 −15〜+100 ℃(旭精工) |
| 高温 | 耐熱グリースと大きめの内部すきま(C3・C4 など) | HR4 は常温〜+120 ℃、HR5 は〜+200 ℃、HR23 は〜+230 ℃(旭精工) |
| 低温 | 耐寒グリース | CR2A は −40〜+100 ℃(旭精工) |
| 食品機械 | 食品機械用グリース | FD は −10〜+100 ℃、HR20 は −10〜+150 ℃(旭精工) |
| 水洗い・錆 | ステンレスのユニット、ドレン穴付きのカバー、二重リップのシール | FYH のステンレスは 0〜+100 ℃。軸受温度が 50 ℃を超えるなら給油できるタイプを推奨 |
| 給油しにくい | 無給油のユニット、樹脂のすべり軸受のユニット | イグスの樹脂ユニットは無潤滑。材質によって最高 +200 ℃ |
耐熱の仕様は、軸受のラジアル内部すきまを前もって大きくしてあるので、C3・C4 などのすきま記号が付きます(旭精工)。食品向けでは、FYH のステンレスシリーズが食品用(H1 認証)のグリースを封入し、軸受箱の表面をなめらかにして取付け面の裏を平らにしているとしています。
出典:旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)、FYH「ステンレスシリーズ」、イグス「イグボール 球面軸受・ベアリングユニット」
グリースの補給と点検
グリースの補給のしかた
グリースは、軸受箱のグリースニップルからグリースガンで補給します。ニップルが汚れていれば先にふき、ごみが入らないようにします。旭精工は、グリースが軸受の中に行きわたるよう、補給はできるだけ運転中に行うとしています。運転中が危ないときは、止めて少し入れてから手で回すか少し運転してかき混ぜる、をくり返します。止めたまま多くのグリースを一気に入れると、内圧でゴムシールが外れ、スリンガに触れて発熱の原因になります。
補給の目安の量は、例えば UC205 で 1.4 g、UC208 で 3.9 g、UC212 で 10 g(1回あたり)です。量を量りにくいときは、外輪とスリンガのすき間から古いグリースがにじみ出るくらいまで入れます。補給するグリースは、封入されているのと同じものが望ましいとしています(いずれも旭精工)。
出典:旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)
グリースの補給量と間隔
| 軸受の運転温度 | かなりきれい | ごみが多い | ごみ・湿気・水しぶきが非常に多い |
|---|---|---|---|
| 50 ℃以下 | 3年 | 6か月 | 3か月 |
| 70 ℃ | 1年 | 2か月 | 1か月 |
| 100 ℃ | 2.5か月 | 2週間 | 1週間 |
| 120 ℃ | 1.5か月 | 1週間 | 3日 |
| 150 ℃ | 2週間 | 3日 | 毎日 |
表は旭精工の取扱説明書の補給間隔の目安です。温度が高いほど、またごみや水が多いほど、補給の間隔は短くなります。補給の機構をもたない無給油のユニットは、グリースを補給しません。
出典:旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)
試運転と点検
- 最初は軸を手で回し、なめらかに回るか確かめる
- 動力で回し、軸受箱に聴音棒やドライバーを当てて音を聞く
- 軸受の外輪か軸受箱の外周の温度を測る。温度上昇はふつう運転を始めて2〜3時間で落ち着く。取付けなどに異常があると極端に上がり、なかなか落ち着かない
- 稼働中も間隔を決めて点検し、ふだんの音・温度と比べて変化を見る
チェックリストは、旭精工の取扱説明書の「点検」をもとに編集部が整理したものです。
出典:旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)
よくある損傷と対策
損傷の見分け方
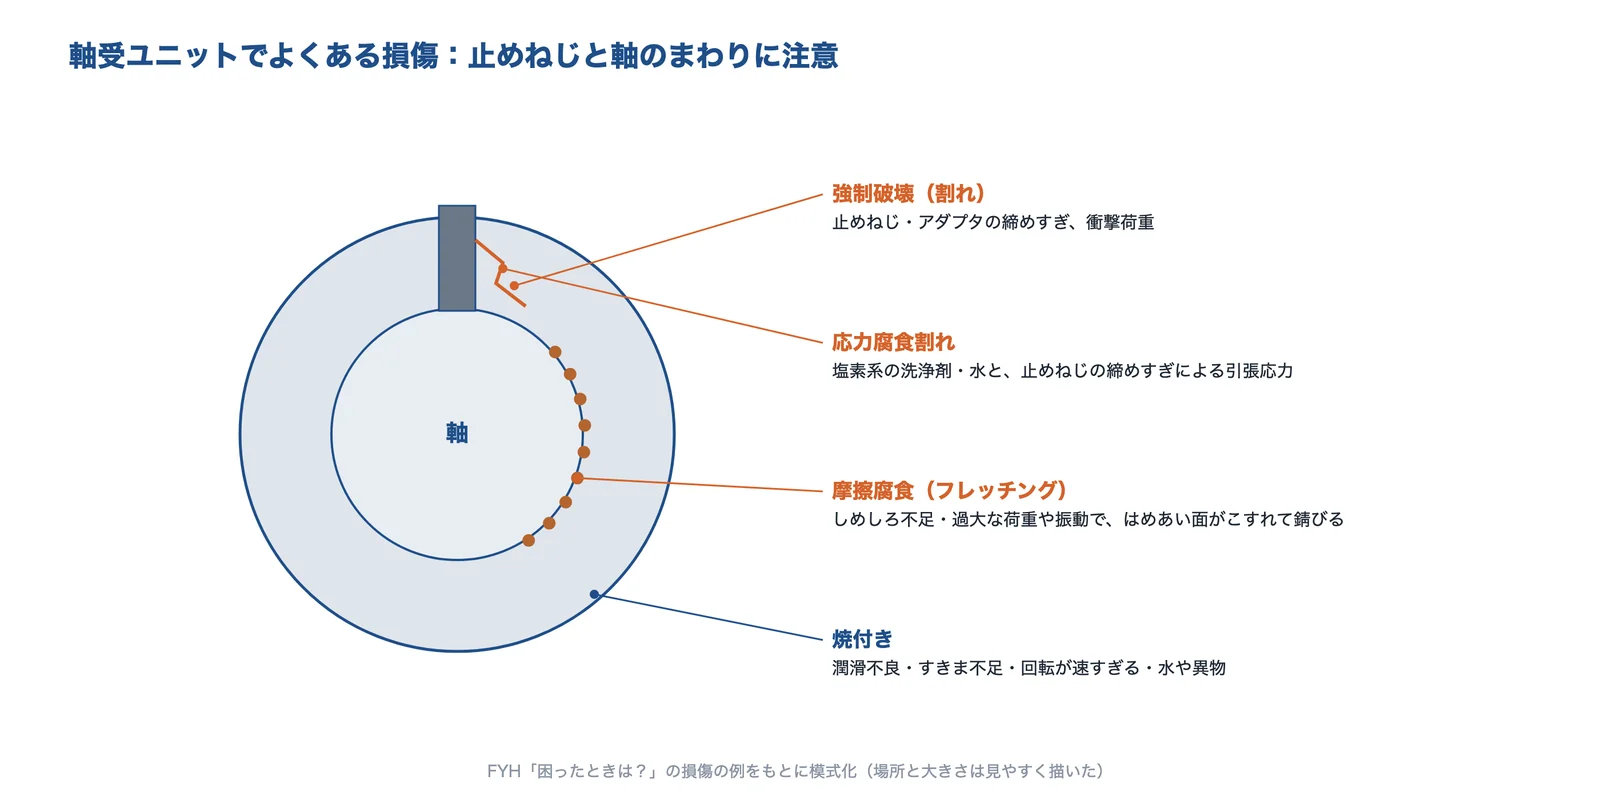
出典:FYH「困ったときは?」をもとに AI(Claude)で作成
| 損傷 | おもな原因(FYH の説明) | 対策の例 |
|---|---|---|
| 摩擦腐食(フレッチング) | しめしろ不足、過大な荷重・振動、小さな揺動。止めねじの締結不足と過大な振動で、止めねじの先が酸化・摩耗した例がある | しめしろ・締結のしかたの見直し、潤滑剤の選び直し、補給間隔の見直し、荷重・振動を減らす |
| 強制破壊(割れ) | 止めねじ・アダプタの締めすぎ、衝撃荷重。止めねじの締めすぎで内輪のねじ穴から割れた例がある | 締付けと荷重の見直し |
| 応力腐食割れ | 塩素や塩水と、はめあいのすきまが大きすぎること、止めねじによる引張応力が重なる | 密封の改善、止めねじの締付けトルクの管理 |
| 焼付き | 潤滑不良、予圧・荷重が大きすぎる、回転が速すぎる、内部すきまが小さすぎる、水や異物 | 潤滑剤の見直し、荷重とすきまの見直し、密封の改善 |
| 疲労(フレーキング) | 過大な荷重、取付けの不良(ミスアライメント)、水や異物、潤滑不良 | 荷重を減らす・選び直す、自由側の軸受を設ける、密封・潤滑の見直し |
| 電食 | 絶縁不足、外輪と内輪の電位差 | アース、セラミック玉の軸受、潤滑剤や回路の改善 |
表からわかるように、軸受ユニットでは止めねじの締めすぎも締め不足も損傷の原因になります。決まったトルクで締め、試運転のあとと定期点検で、音と温度の変化を見ることが早く見つける近道です。
出典:FYH「困ったときは?」(損傷の例)、旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)
企業紹介(軸受ユニット)
軸受ユニットを扱う企業を、得意な分野が重ならないように選びました。●は各社の公式サイトで取り扱いを確認できた項目で、空欄は扱っていないという意味ではありません。
困りごとから相談先を探す
| 困りごと | 相談先の例 |
|---|---|
| 形・材質・耐熱など、いろいろな種類から選びたい | 旭精工 |
| アダプタの締付けの手間と締めすぎを減らしたい | FYH |
| 軸受メーカーの標準の玉軸受ユニットを使いたい | 日本精工 |
| 軸受もハウジングもステンレスにしたい(精密な位置決め) | 南海精工所 |
| 給油をなくしたい・軽くしたい(樹脂の軸受) | イグス |
旭精工株式会社|鋳鉄からステンレス・樹脂・高温用まで幅広い軸受ユニット
旭精工とは
旭精工は、大阪府堺市西区に本社・工場を置く会社です。1928年に創業し、主な製品は軸受、クラッチ・ブレーキ、直線運動機器です。インサート軸受ユニットの取扱説明書を公開しています。
旭精工の得意技術
| 技術 | 内容 |
|---|---|
| 鋳鉄シリーズ | ピロー形(UCP・UCIP・UCPH など)、フランジ形(UCF・UCFC・UCFS・UCFL など)、テークアップ形(UCT)、カートリッジ形(UCC)、ハンガー形(UCECH) |
| 材質の違うシリーズ | ステンレス、アルミ、プラスチック(ステンレスの軸受と樹脂の軸受箱。食品機械向け)、鋼板 |
| すべり軸受ユニット | 高温・水中用。PEEK の軸受とステンレス鋳鋼の軸受箱の型は高温域用 |
旭精工が解決できる課題
- 形・材質の違うユニットをまとめて選びたい
- 高温や水中で使う軸受ユニットを探したい
- 食品機械に使える軸受ユニットを探したい
出典:会社概要|旭精工、旭精工「軸受ユニット」製品一覧、旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)
FYH株式会社|1950年からのピローブロック(転がり軸受ユニット)
FYHとは
FYH は、大阪府堺市美原区に本社を置く会社です。1950年にピローブロック(転がり軸受ユニット)の生産に着手し、2012年からは自動調心ころベアリングユニットも生産しています。
FYHの得意技術
| 技術 | 内容 |
|---|---|
| ZK シリーズ | Z ロックスリーブを六角レンチ1本・止めねじ2か所で固定。トルクレンチ不要 |
| ステンレスシリーズ | SUS440C 相当の軌道輪・転動体と SCS14 の軸受箱。食品用(H1 認証)グリース、ドレン穴付きのカバー、二重リップのシール |
| 固定方式 | 止めねじ(UC)、偏心固定輪(NA)、同心固定輪(NC)、アダプタ(UK)、Z ロックスリーブ(ZK) |
FYHが解決できる課題
- アダプタ式の取付けの手間を減らしたい
- 水洗いする食品・医薬の機械で錆を防ぎたい
出典:会社概要|FYH、FYH「ZKシリーズ」、FYH「ステンレスシリーズ」、FYH「選定ガイド」
日本精工株式会社(NSK)|軸受メーカーの玉軸受ユニット
日本精工とは
日本精工は、東京都品川区に本社を置く軸受のメーカーです。玉軸受ユニットとして、ピロー形・角フランジ形・ひしフランジ形などの軸受箱をそろえています。
日本精工の得意技術
| 技術 | 内容 |
|---|---|
| 固定方式 | 止めねじ、アダプタ(内輪内径テーパ穴)、偏心固定輪、はめあい勘合の4タイプ |
| 軸受箱の材質 | 標準のねずみ鋳鉄のほか、球状黒鉛鋳鉄、一般圧延鋼、ステンレス |
| 軸受 | 外輪の外径が球面の形と、ストレートの形がある |
日本精工が解決できる課題
- 固定方式・材質から標準の玉軸受ユニットを選びたい
- 取付けの誤差によるモーメント荷重を避けたい
株式会社南海精工所|SUS440C のステンレス製ベアリングユニット
南海精工所とは
南海精工所は、大阪府和泉市に本社を置き、ボールベアリングの製造と販売を行う会社です(1946年創業)。
出典:南海精工所
南海精工所の得意技術
| 技術 | 内容 |
|---|---|
| SF シリーズ | ステンレス製の単列深溝玉軸受とステンレス製ハウジングのユニット。内輪・外輪・ボール・ハウジングが SUS440C |
| 形式 | SSA(調心機能付き)、SSXCA(調心機能・止めねじ付き)、SSXC(止めねじ付き) |
| 同社の説明 | 軸受とハウジングが同じ材料なので、温度が変わっても膨張・収縮の差が出ず、はめあいを保てる。精密な仕上がりで正確な位置決めが要る所に向く |
南海精工所が解決できる課題
- 軸受もハウジングもステンレスにしたい
- 温度が変わってもはめあいを保ちたい
出典:会社概要|南海精工所、南海精工所「SFシリーズ(ステンレス製フランジ形ベアリングユニット)」
イグス株式会社|無潤滑の樹脂ベアリングユニット(イグボール)
イグスとは
イグスは、東京都墨田区に本社を置く会社です(1990年設立)。ドイツの igus の製品を扱っています。樹脂のすべり軸受を使ったピローブロックやフランジ型のベアリングユニットを扱っています。
イグスの得意技術
| 技術 | 内容 |
|---|---|
| イグボール | 耐摩耗性のポリマーの球面すべり軸受。固体潤滑剤を配合して、潤滑剤の追加が要らない |
| 軸径 | ピローブロック Ø5〜150 mm、フランジ型 Ø4〜50 mm |
| 同社の説明 | スチール製より約80%軽い。汚れ・ほこり・腐食に強く、薬品中でも使える。材質によって最高 +200 ℃。食品接触向けに FDA・EU 10/2011 に準拠した製品がある |
イグスが解決できる課題
- 軸受への給油をなくしたい
- 軸受ユニットを軽くしたい・錆を防ぎたい
出典:会社概要|イグス、イグス「イグボール 球面軸受・ベアリングユニット」
よくある質問
- 軸受ユニット(ユニットベアリング)とは何ですか?
- 軸受と軸受箱(ハウジング)とシールを1つにまとめた部品です。ボルトで機械に付けるだけで軸を支えられ、外輪の外径が球面なので取付けの誤差による軸の傾きを吸収できます。
- ピロー形とフランジ形の違いは?
- ピロー形は床や台の上に置いて脚をボルトで止める形で、伝動装置でいちばん多く使われます。フランジ形は壁や枠の面にボルトで付ける形で、4本止めの角フランジ形、2本止めのひしフランジ形などがあります。
- UCP205 はどういう意味ですか?
- UC=止めねじ付きの軸受、P=ピロー形の軸受箱、2=直径系列(軽荷重用)、05=内径番号で、内径は 05×5=25 mm です。
- 止めねじはどのくらいのトルクで締めますか?
- 製品で決まっています。旭精工の UC204〜206 なら 4.9 N·m、UC207〜209 なら 11.8 N·m です。締めすぎると内輪が変形したり割れたりするので、決まった値で締めます。
- グリースはどのくらいの間隔で補給しますか?
- 温度と環境で変わります。旭精工の目安では、50 ℃以下できれいな所なら3年、ごみが多いと6か月、100 ℃でごみが多いと2週間です。
- ベアリングユニットとユニットベアリングは同じですか?
- 同じ部品を指して使われることが多い言葉です。メーカーによって「軸受ユニット」「ベアリングユニット」「ピローブロック」などと呼びます(編集部の説明)。
- 食品機械にはどんなユニットを使いますか?
- ステンレスや樹脂の軸受箱のユニットに、食品機械用のグリースを入れたものがあります。水洗いする所では、水が抜けるカバーや二重リップのシールのものもあります。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- ベアリング(軸受)の種類と選び方
- セラミックベアリングとは
- グリース・固体潤滑(潤滑剤の選び方)
- Vベルトとは(種類・選び方・張り方)
- ステンレス鋼(SUS304・316 などの種類と選び方)
- 製品:軸受(ベアリング)
- 基礎知識:公差・はめあい
- 基礎知識:シャフト(軸)とは
- 軸受の寿命を延ばしたい
- ベアリングを交換したい
- ベアリングのグリースの量と補給間隔を決めたい
出典・確認日
- 日本精工「玉軸受ユニット」
- 旭精工「インサート軸受ユニット(止めねじ固定方式)取扱説明書」(2024年8月、PDF)
- 日本ベアリング工業会「ISO規格とJIS規格の対応一覧」(PDF)
- モノタロウ「ベアリングユニット選定ガイド」
- 旭精工「軸受ユニット」製品一覧
- FYH「ステンレスシリーズ」
- イグス「イグボール 球面軸受・ベアリングユニット」
- FYH「ZKシリーズ」
- FYH「困ったときは?」(損傷の例)
- 会社概要|旭精工
- 会社概要|FYH
- FYH「選定ガイド」
- 会社概要|日本精工
- 会社概要|南海精工所
- 南海精工所「SFシリーズ(ステンレス製フランジ形ベアリングユニット)」
- 会社概要|イグス
※製品名・会社名は各社の商標または登録商標です。図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月7日 本ページの内容は一般的な情報です。数値は出典の例で、実際の選定・取付け・保守は、最新の規格と各メーカーのカタログ・取扱説明書で確かめてください。