
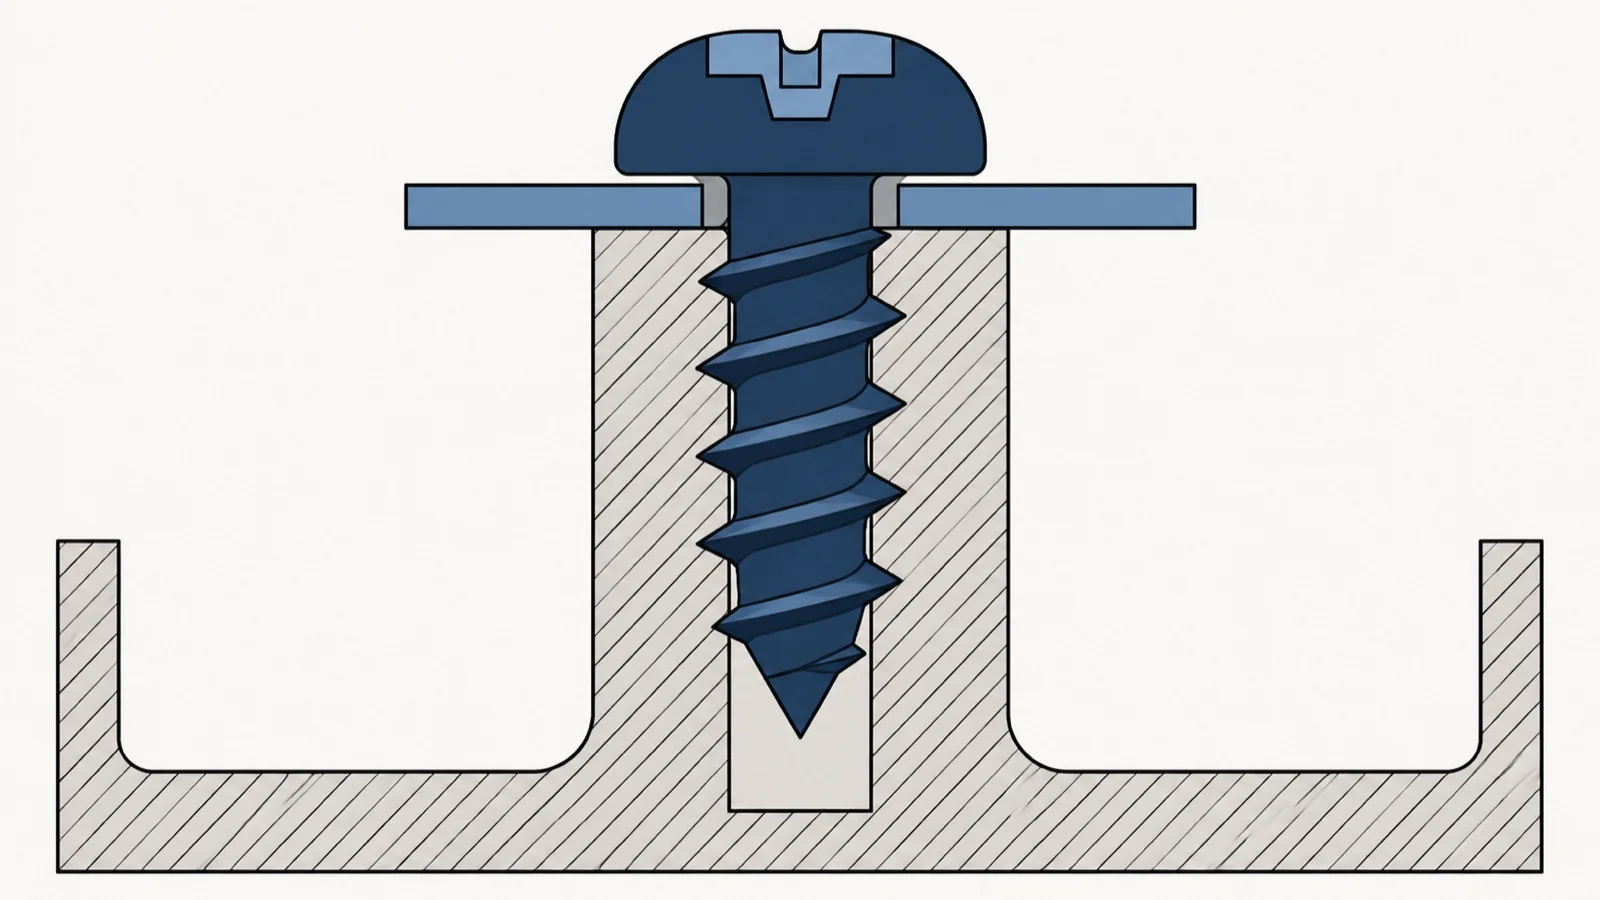
樹脂のボスにねじを入れたら割れた。締めている途中で空回りした。しばらくするとゆるんだ。タッピングネジ(タッピンねじ)は、タップの工程を省けるねじですが、ねじの種類、下穴径、締付けトルクのどれかが合わないと、こうした不具合が起きます。
この記事では、1種〜4種の違いと選び方を整理し、症状ごとの原因の切り分け方、樹脂と鋼板の下穴径、ボスの形の目安を紹介します。ねじを扱う企業5社も紹介します。
タッピングネジ(タッピンねじ)とは
タッピンねじは、めねじがなくても、相手の材料にねじ立てしながらねじ込めるねじです。下穴さえあければよいので、作業の工程を減らせます。自分でねじ立てするので緩みにくい一方、取り外しが多い箇所には向かないとされています(ツルガ)。
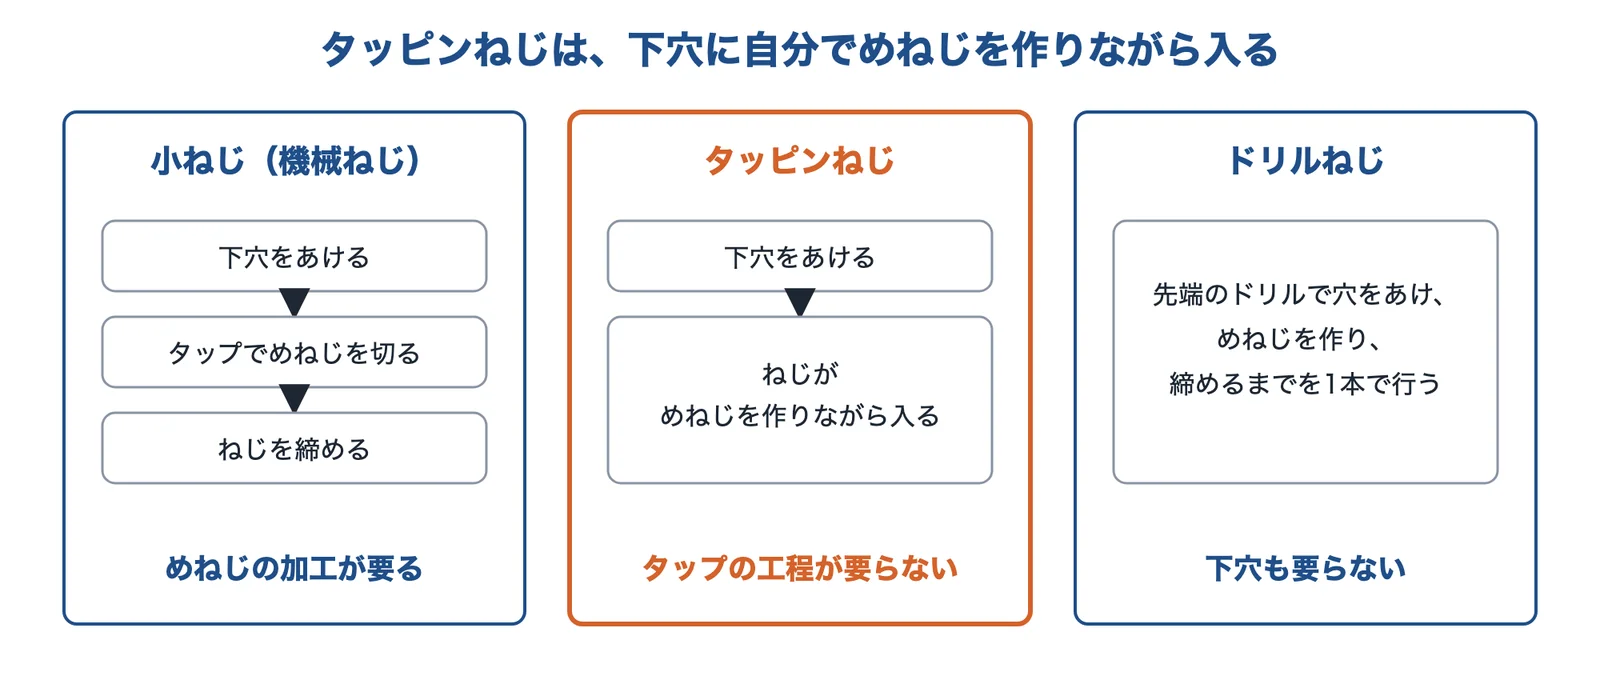
出典:ツルガ「タッピンねじ」・ツルガ「ドリルねじ」をもとに AI(Claude)で作成
よく似たものにドリルねじがあります。先端がドリル状の切り刃になっていて、下穴をあけ、タップを立て、締め付けるまでを1本で行います(ツルガ)。十字穴付きタッピンねじの規格は JIS B 1122 です。
タッピンねじの種類(1種・2種・3種・4種)と選び方
種類は、ピッチと先端の形で分かれます。下の表のとおり、おおむねピッチが粗いものは薄い板や木材向き、細かいものは厚い金属向きです。表と図は、ツルガの解説をまとめたものです。
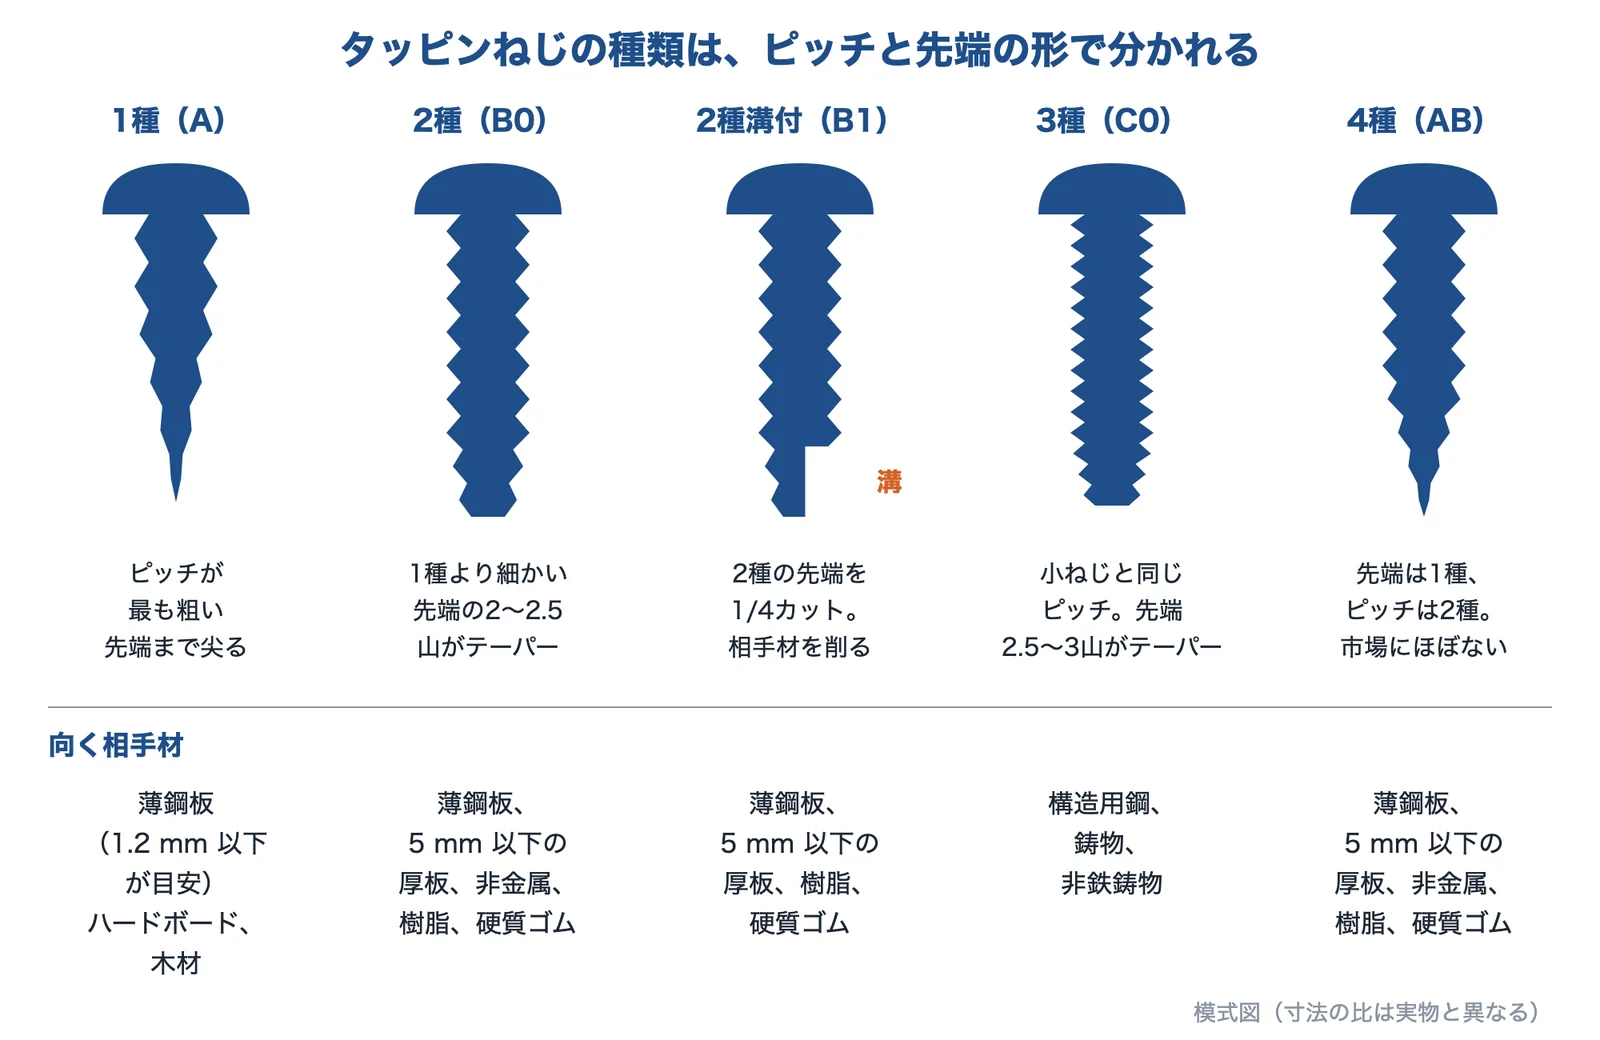
出典:ツルガ「タッピンねじ」をもとに AI(Claude)で作成
| 種類 | 形 | 向く相手材 |
|---|---|---|
| 1種(A) | ピッチが最も粗い。先端まで尖り、ねじ山が立つ | 薄鋼板(1.2 mm 以下が目安)、ハードボード、木材 |
| 2種(B0) | 先端の2〜2.5山がテーパー。ピッチは1種より細かい | 薄鋼板、厚さ 5 mm 以下の厚板、非金属、樹脂、硬質ゴム |
| 2種溝付(B1) | 2種の先端を 1/4 カット。カット部が刃になり、相手材を削る | 薄鋼板、厚さ 5 mm 以下の厚板、樹脂、硬質ゴム |
| 3種(C0) | 先端の2.5〜3山がテーパー。ピッチは小ねじと同じ | 構造用鋼、鋳物、非鉄鋳物 |
| 3種溝付(C1) | 3種の先端を 1/4 カット。カット部が相手材を削る | 構造用鋼、鋳物、非鉄鋳物 |
| 4種(AB) | 先端は1種のように尖り、ピッチは2種と同じ。市場にほとんど出回らない | 薄鋼板、厚さ 5 mm 以下の厚板、非金属、樹脂、硬質ゴム |
このほかに、胴部を三角形に近い形にして抵抗を減らしたねじ(タップタイトなど)や、樹脂専用に作られたねじがあります。詳しくは「ねじの形」の節で紹介します。
出典:タッピンねじ|ツルガ
不具合の切り分け方
原因を考える要素は、ねじの種類、下穴径、締付けトルクです。サイマコーポレーションは、この3つをタッピンねじの3大要素に挙げています。まず症状から疑う原因を絞ります。
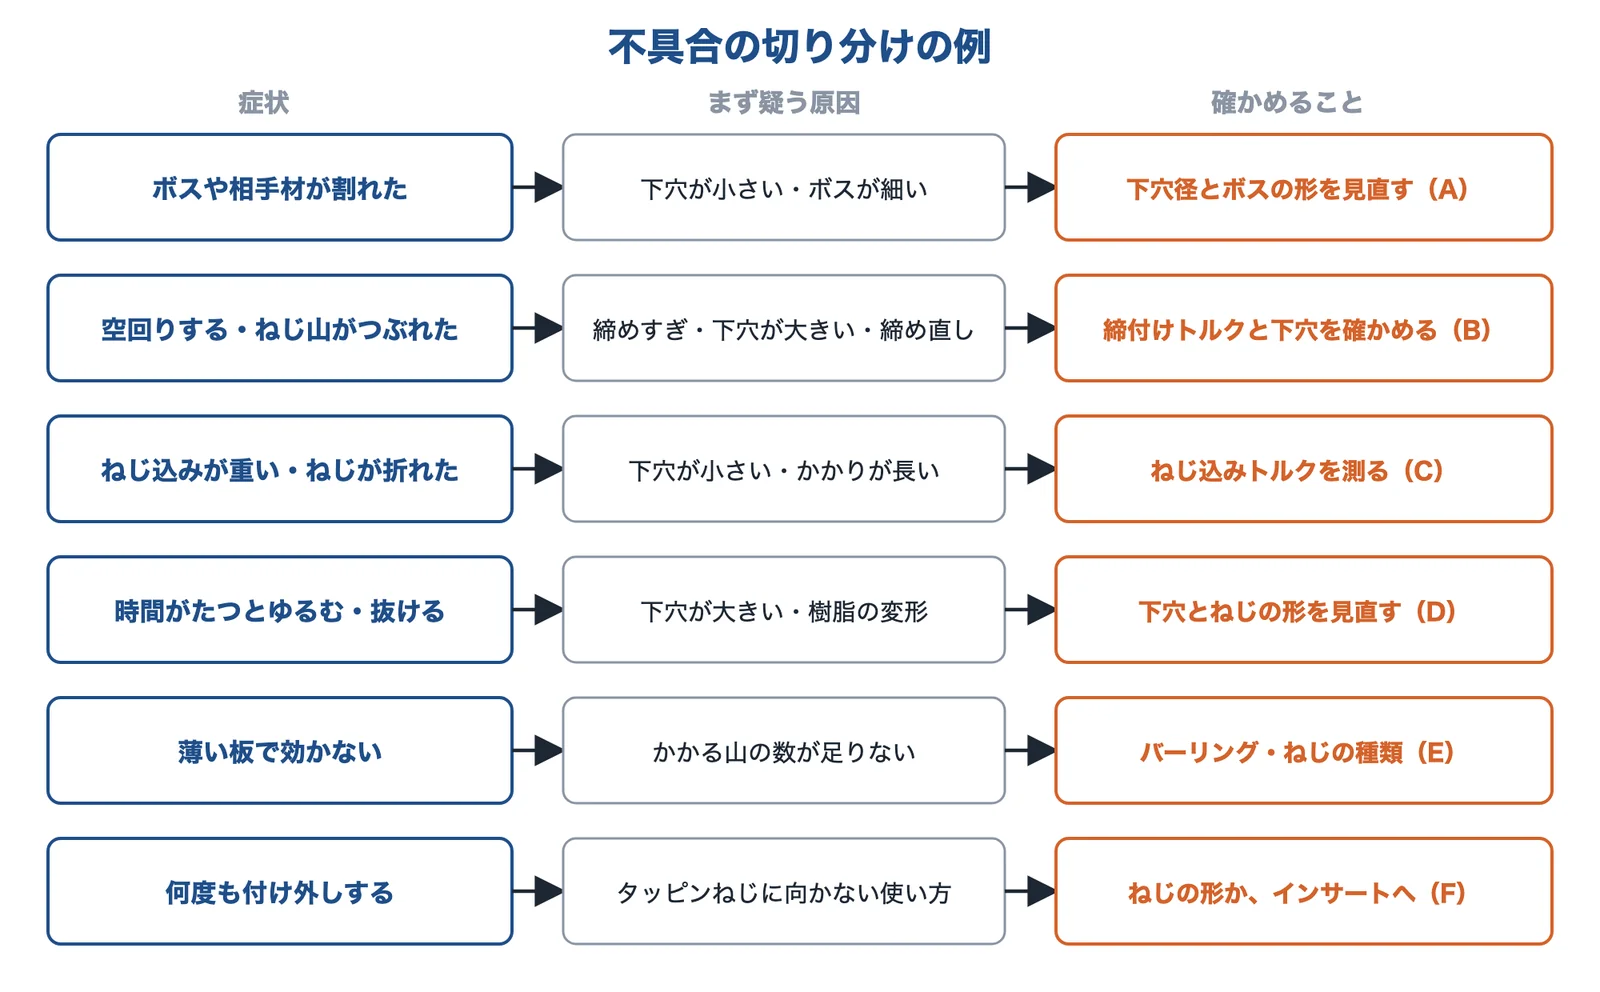
出典:ウィルコ「下穴・締付トルクの目安」・テクノUMG「セルフタップ」・ツルガ「タッピンねじ」と編集部の整理をもとに AI(Claude)で作成
症状ごとの原因と解決策
症状(A〜F)ごとに、起きていること、使える方法、選ぶときの注意、相談できる企業をまとめました。
ボスや相手材が割れる
ねじを入れたら、樹脂のボスに縦の割れが入った。時間がたってから割れることもある。
空回りする・ねじ山がつぶれる(なめる)
締めている途中で、急に手応えがなくなった。ねじが空回りして抜けてくる。
ねじ込みが重い・ねじが折れる
ドライバーの負荷が大きい。ねじの頭がちぎれたり、途中で折れたりする。
時間がたつとゆるむ・抜ける
組み立てた直後は問題なかったが、熱や振動を受けたあとでゆるんだ。
薄い板で効かない
1 mm 前後の鋼板にねじを入れたが、保持力が足りない。すぐにばかになる。
- 起きている現象
- ウィルコは、Bタイト・Sタイトを鋼板に使うときは2ピッチ以上の嵌合が必要としています。ツルガは、薄鋼板などでは突き出し穴(バーリング)とするとしています。
- 解決に使える技術
- 薄板の下穴とバーリング板厚ごとの下穴径
- ドリルねじ下穴の工程をなくす
ねじの種類ごとに、適用できる板厚が違います。1種の薄鋼板の目安は 1.2 mm 以下です(ツルガ)。
何度も付け外しする
保守のたびにふたを外す。付け直すうちに、ねじが効かなくなる。
- 起きている現象
- ツルガは、タッピンねじは取り外しが多い箇所には向かないとしています。ウィルコは、Pタイトは繰り返し使っても空転が起きにくいと説明しています。
- 解決に使える技術
- ねじの形繰り返しに配慮した形
付け外しの回数が多いなら、インサートナットなどでめねじを作る方法も比べます(関連する課題の「樹脂・薄板にねじで締結したい」)。
なぜ割れたり、なめたりするのか
タッピンねじは、めねじを作るときの力がそのまま相手材にかかります。テクノUMG の解説によると、ねじ込みの工程では、ねじ山のくさびの働きでボスが膨らみ、主に円周方向の引張応力が出ます。締結の工程では、これに加えてボス上端の圧縮応力と、ねじ部のせん断応力が出ます。
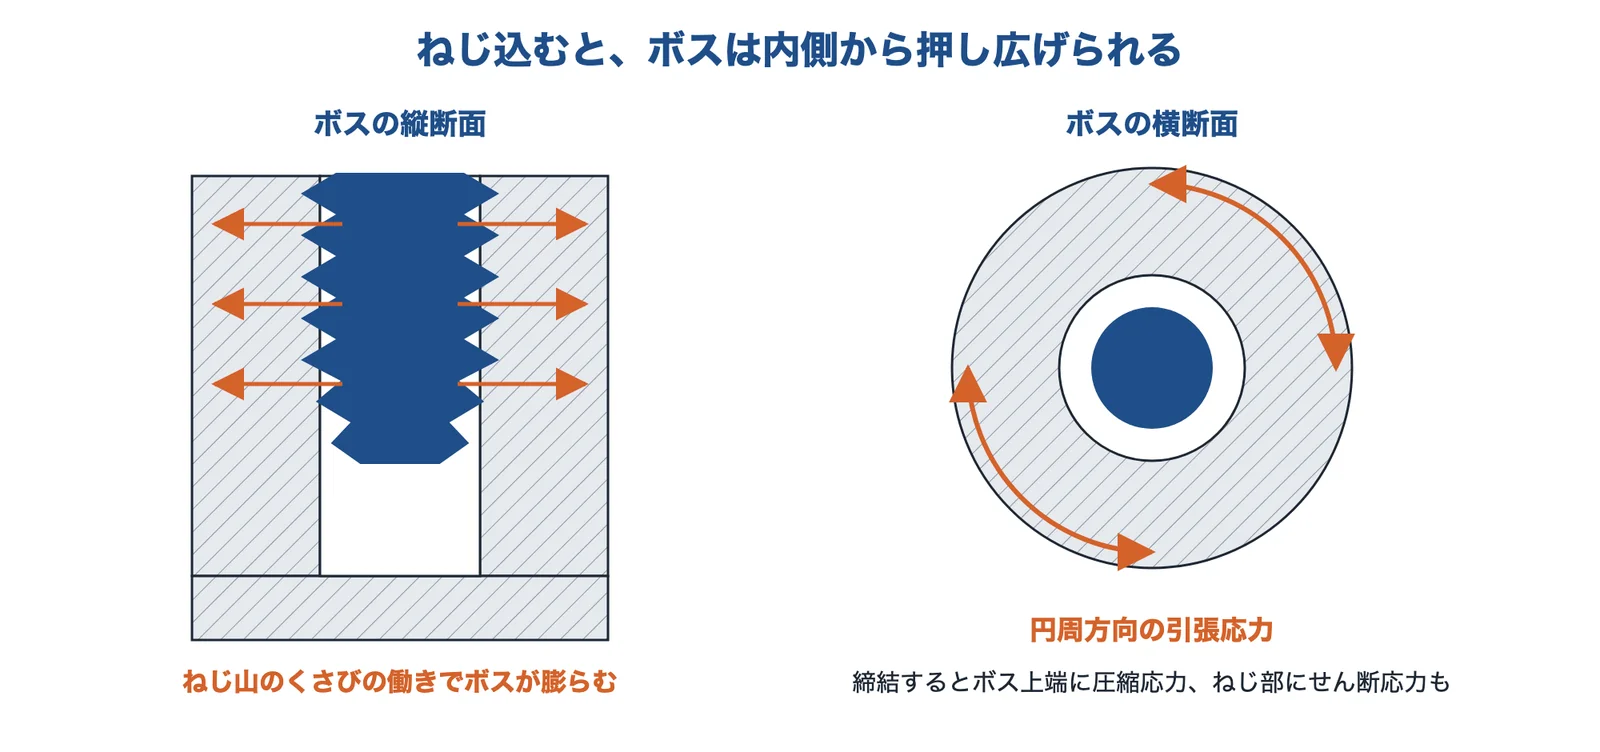
出典:テクノUMG「セルフタップ」をもとに AI(Claude)で作成
下穴が小さいと、この力が大きくなります。下穴が大きいと、力は小さくなりますが、ねじ山のかかりが減り、引抜強度が下がります(ウィルコ)。下穴径は、作業性と締付強さのバランスで決めます(ツルガ)。
応力の考え方は応力とひずみ(技術の基礎知識)、樹脂が時間とともに変形する現象はクリープ(技術の基礎知識)をご覧ください。
出典:セルフタップ|テクノUMG、下穴・締付トルクの目安|ウィルコ、タッピンねじ|ツルガ
不具合を防ぐ方法の詳しい内容
下穴径:樹脂は外径に対する比、鋼板は板厚で決める
樹脂の下穴径は、ねじの外径に対する比で示されることがあります。サイマコーポレーションが公開している参考値では、PP は 0.70、ABS は 0.80、PC は 0.85 です。樹脂の種類で比が違います。テクノUMG は、ねじの外径と谷径の平均を最適としています。
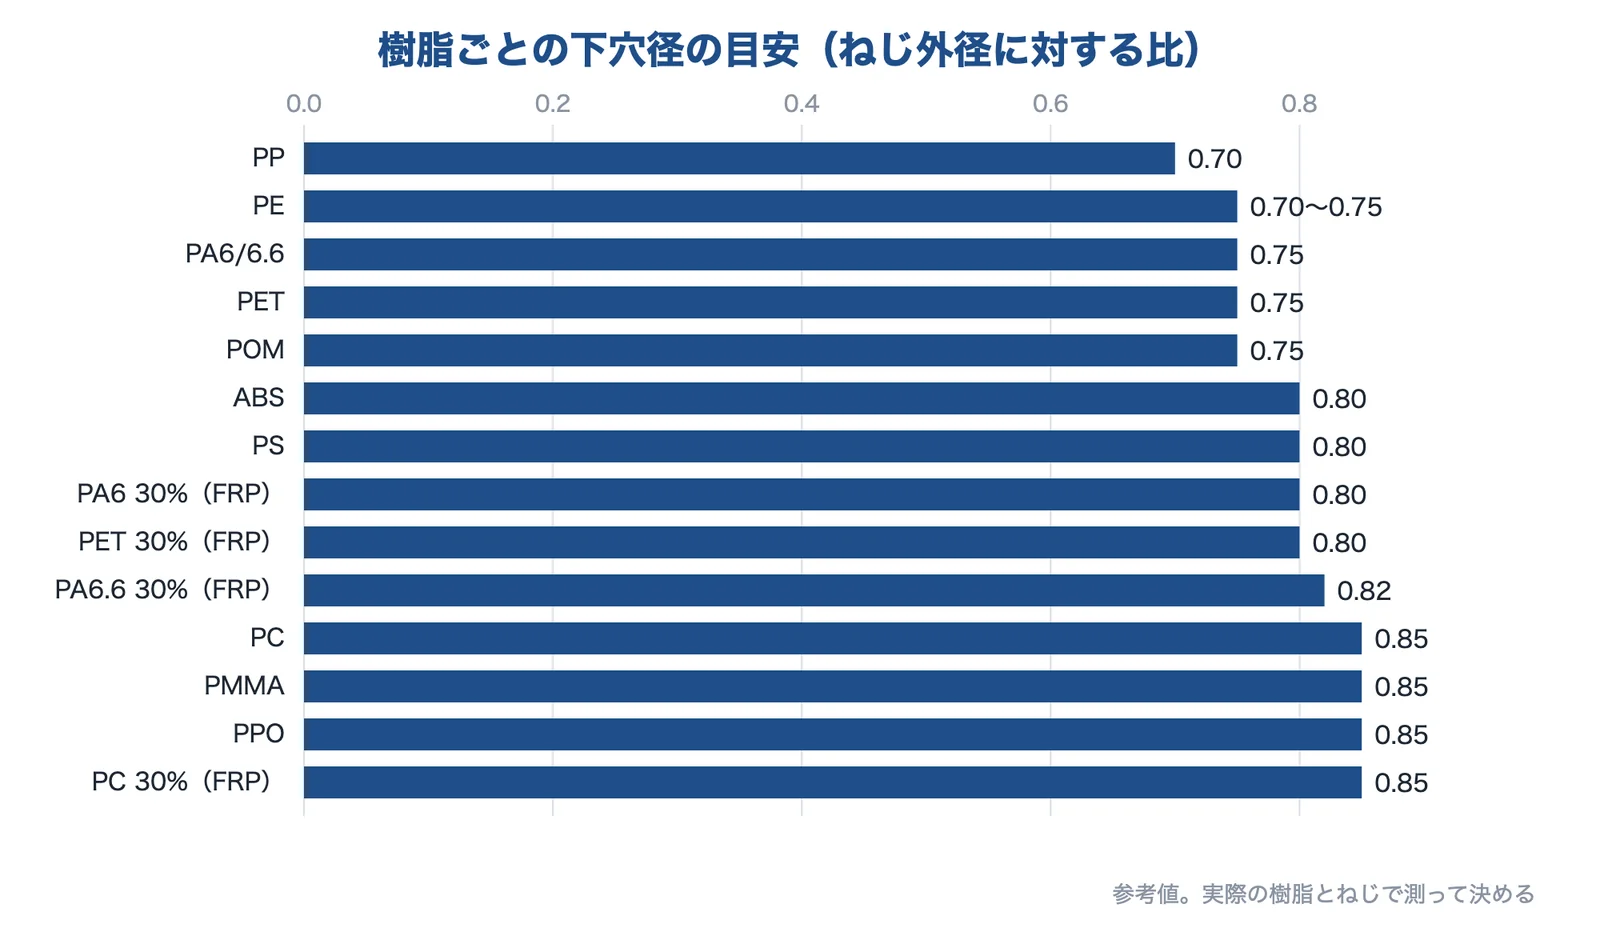
出典:サイマコーポレーション「下穴径」をもとに AI(Claude)で作成
ウィルコは、ねじの種類と呼び径、ねじ込み深さごとの目安を公開しています。下の表は、ねじ込み深さが呼び径の約2倍のときの値です。
| 呼び径 | ねじ込み深さ | Bタイトの下穴径 | Bタイトの締付トルク目安 | Pタイトの下穴径 | Pタイトの締付トルク目安 |
|---|---|---|---|---|---|
| 2.6 | 5 mm | 2.29 mm | 0.14〜0.30 N·m | 2.23 mm | 0.14〜0.46 N·m |
| 3.0 | 6 mm | 2.51 mm | 0.29〜0.68 N·m | 2.58 mm | 0.21〜0.73 N·m |
| 4.0 | 8 mm | 3.43 mm | 0.62〜1.38 N·m | 3.48 mm | 0.53〜1.54 N·m |
| 5.0 | 10 mm | 4.38 mm | 1.21〜2.55 N·m | 4.34 mm | 1.05〜3.27 N·m |
鋼板では、板厚で下穴径が変わります。ツルガの表は SPCC を対象にしたものです。
| 板厚 | 1種 呼び3 | 1種 呼び4 | 2種・4種 呼び3 | 2種・4種 呼び4 | 3種 3×0.5 | 3種 4×0.7 |
|---|---|---|---|---|---|---|
| 0.8 mm | 2.5 | 3.0 | 2.4 | 3.0 | — | — |
| 1.0 mm | 2.6 | 3.1 | 2.5 | 3.1 | 2.55 | 3.3 |
| 1.2 mm | 2.6 | 3.2 | 2.6 | 3.2 | 2.6 | 3.4 |
| 1.6 mm | — | — | 2.7 | 3.4 | 2.65 | 3.5 |
| 2.0 mm | — | — | 2.7 | 3.5 | 2.65 | 3.6 |
下穴の公差も決めます。ツルガは設定値に対して ±0.05 mm、ウィルコは一般に ±0.03 mm を基準としており、出典で値が違います。使うねじのメーカーの値に合わせます。
ボスの形:外径・高さ・根元の R
テクノUMG は、ボスの外径を下穴径の 2.1〜2.5 倍、高さを下穴径の 3 倍以上、ねじ込み深さを呼び径の 2 倍以上、根元の R を 0.3 mm 以上としています。
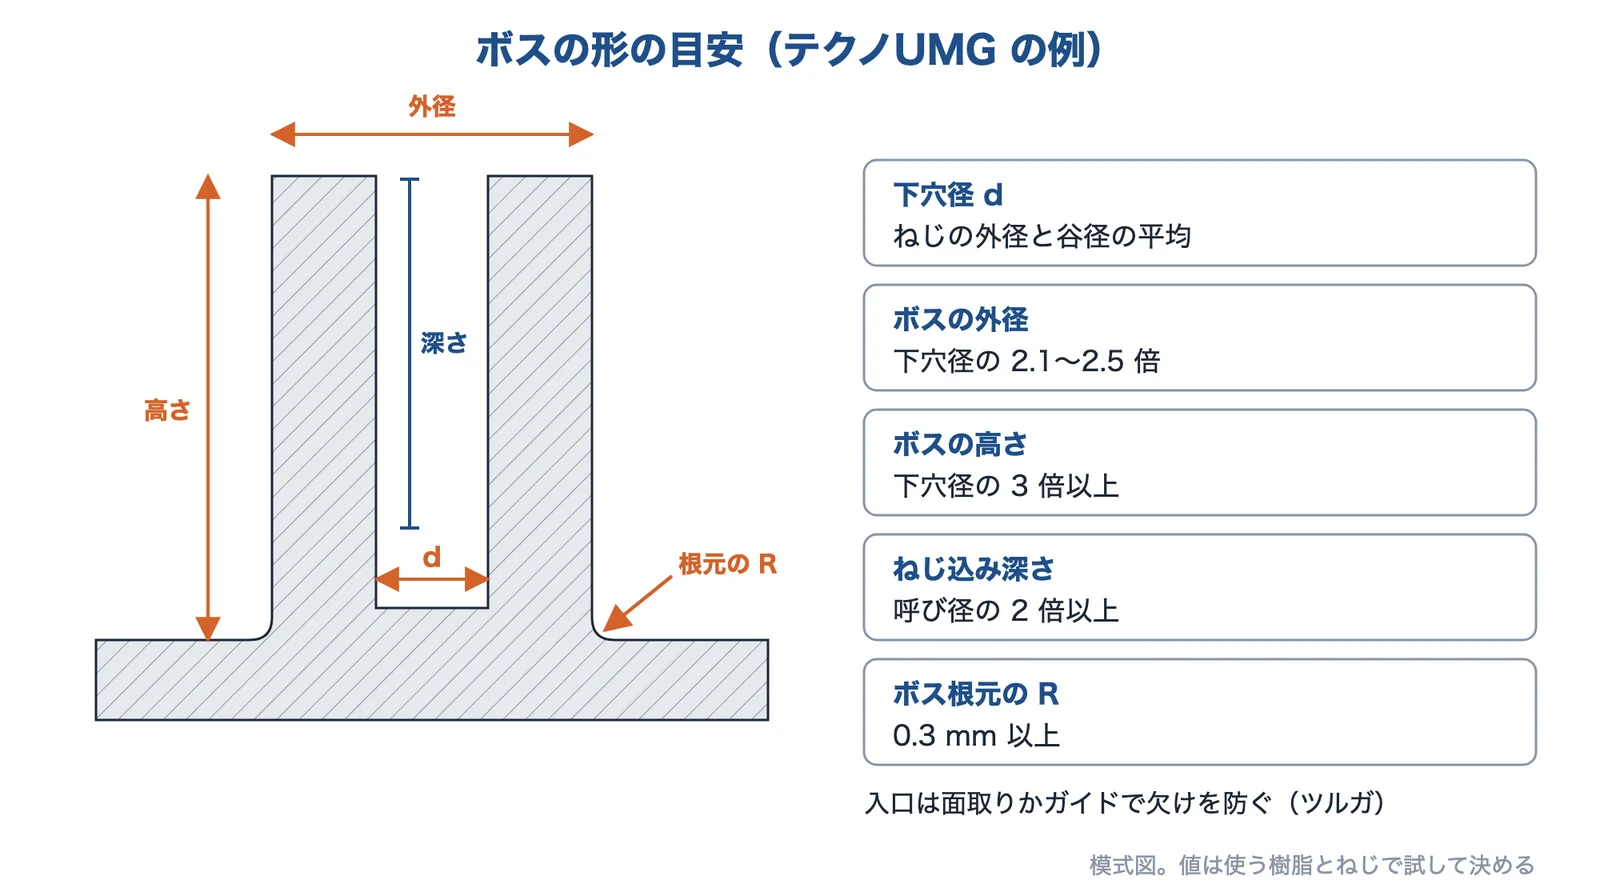
出典:テクノUMG「セルフタップ」・ツルガ「タッピンねじ」をもとに AI(Claude)で作成
呼び径 3 mm のねじを PC に入れる場合を、編集部で計算すると次のようになります。下穴径は 3 × 0.85 = 2.55 mm(サイマコーポレーションの比)、ボスの外径は 2.55 × 2.1〜2.5 = 約 5.4〜6.4 mm、高さは 2.55 × 3 = 約 7.7 mm 以上、ねじ込み深さは 6 mm 以上です(テクノUMG の目安)。異なる資料を組み合わせた計算例なので、試作で確かめます。
締付けトルク:ねじ込みトルクと破壊トルクの間に置く
ねじを締めていくと、一般に、トルクはめねじを作る間ゆるやかに増え、座面が当たると急に上がり、めねじが壊れると落ちます。締付けトルクは、ねじ込みトルクより高く、破壊トルクより低い所に置きます(編集部の整理)。
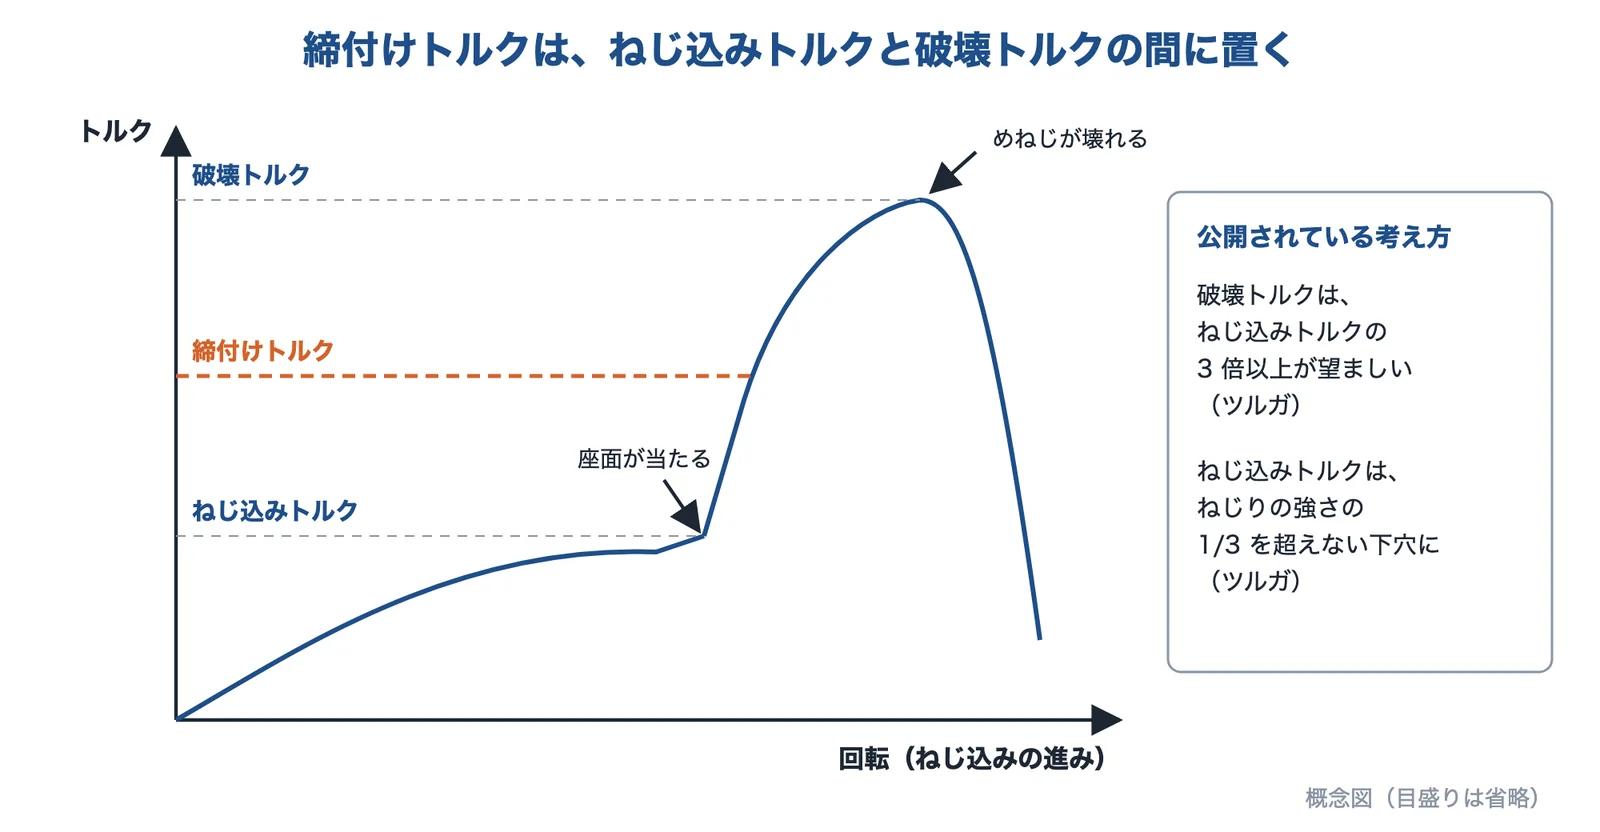
出典:ツルガ「タッピンねじ」・サイマコーポレーション「トルク」と編集部の整理をもとに AI(Claude)で作成
ツルガは、ねじ込みトルクを 1 としたとき、めねじの破断トルクは 3 以上が望ましいとしています。サイマコーポレーションは、ねじ込みトルクが低く破壊トルクが高い条件ほど安全な設計だとしています。同社はトルクアナライザーで、下穴と締付けトルクを測定できるとしています。
トルクそのものの考え方はトルク(技術の基礎知識)をご覧ください。
ねじの形:樹脂専用のねじとゆるみ止めの形
ねじの形を変えると、ねじ込みトルクと破壊トルクの関係が変わります。公開されている説明を表にまとめました。
| ねじ | 形 | 説明されている特徴 | 出典 |
|---|---|---|---|
| Bタイト | 胴部が三角形に近い。ピッチは2種と同じ | 鉄板と熱可塑性樹脂の両方に使える | ウィルコ |
| Pタイト | 角度 45°の2条ねじ。ピッチは Bタイトより大きい | プラスチック専用。繰り返し使っても空転が起きにくい | ウィルコ |
| Sタイト | ピッチは小ねじと同じ | 鋼板専用。できためねじに同じサイズの小ねじを使える | ウィルコ |
| ギザタイト | ねじ部に角形の溝。ピッチは2種と同じ | 樹脂が溝に入り、振動や温度変化の多い環境でゆるみを止める | ウィルコ |
| ノンサート | 30度のねじ山と三角形状のねじ部 | 熱可塑性樹脂専用。低いねじ込みトルクと高い破壊トルク | サイマコーポレーション |
| EVO PT | 特殊な雌ねじ形成部 | かかり長さによらずねじ込みトルクがほぼ一定。GF-40 など硬い樹脂に適する | ヤマシナ |
薄板の下穴とバーリング
薄い板では、ねじ山がかかる長さが板厚で決まります。ツルガは薄鋼板などでは突き出し穴(バーリング)とするとしています。立ち上げた部分もめねじに使えます(編集部の整理)。バーリングの加工については、関連する課題の「樹脂・薄板にねじで締結したい」でも扱っています。
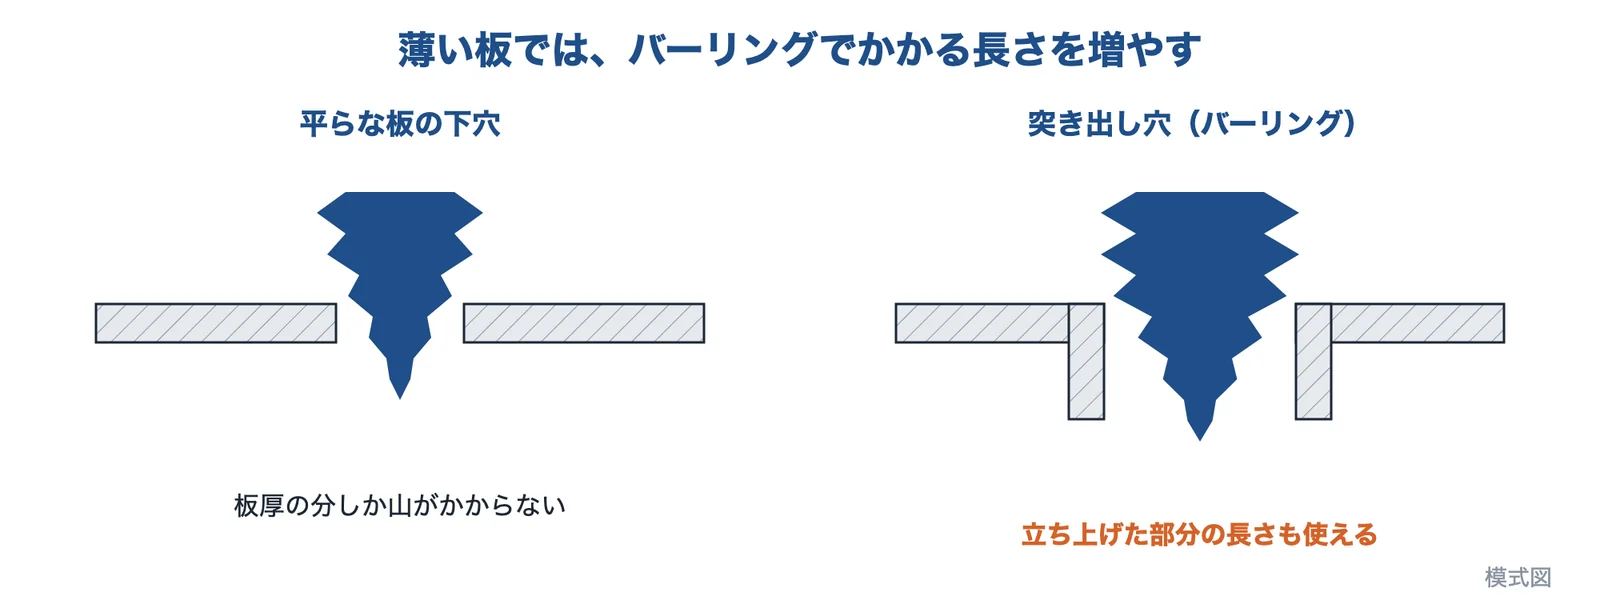
出典:ツルガ「タッピンねじ」と編集部の整理をもとに AI(Claude)で作成
ドリルねじ:下穴の工程をなくす
鋼板で下穴の加工を省きたいときは、ドリルねじが候補です。ツルガの解説では、十字穴付きなべドリルねじの呼び径 5 mm は板厚 1.75〜4.4 mm、呼び径 6 mm は 2〜6 mm が適用範囲です。リーマ(ヒレ)付きは、ボード類や木質材を取り付ける場合に限るとされています。
出典:下穴径|サイマコーポレーション、トルク|サイマコーポレーション、下穴・締付トルクの目安|ウィルコ、タップタイト|ウィルコ、タッピンねじの下穴径|ツルガ、タッピンねじ|ツルガ、ドリルねじ|ツルガ、セルフタップ|テクノUMG、EVO PT|ヤマシナ
タッピンねじを扱う企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。樹脂用のねじを作る会社、ねじと組立機を扱う会社、下穴径の資料を公開している会社を選びました。
株式会社サイマコーポレーション|樹脂用タッピンねじ ノンサート
サイマコーポレーションとは
サイマコーポレーションは、神奈川県藤沢市に本社がある、特殊ねじの会社です。樹脂用タッピンねじなどの自社製品を開発しています。
サイマコーポレーションの得意技術
| 技術 | 内容 |
|---|---|
| ノンサート | 熱可塑性樹脂専用。低いねじ込みトルクと高い破壊トルクを説明している |
| トルクアナライザー | 下穴と締付けトルクを測定できるとしている |
サイマコーポレーションが解決できる課題
- 樹脂ごとの下穴径の目安を知りたい
- 実際の部品でトルクを測って決めたい
出典:会社概要|サイマコーポレーション、ノンサート|サイマコーポレーション、下穴径|サイマコーポレーション
株式会社ウィルコ|タップタイトと樹脂用のねじ
ウィルコとは
ウィルコは、神奈川県横浜市青葉区にある会社です。タップタイトや樹脂用のねじを扱っています。
ウィルコの得意技術
| 技術 | 内容 |
|---|---|
| タップタイト | Bタイト・Pタイト・Sタイト・ギザタイトを扱う |
| 技術資料 | 呼び径とねじ込み深さごとの下穴径とトルクの目安を公開している |
ウィルコが解決できる課題
- 樹脂に入れるねじの下穴径とトルクの目安がほしい
- 振動や温度変化の多い環境でゆるみを止めたい
出典:ウィルコ、タップタイト|ウィルコ、下穴・締付トルクの目安|ウィルコ
株式会社ヤマシナ|樹脂用ねじ EVO PT
ヤマシナとは
ヤマシナは、京都府京都市にある、工業用ファスナー(ねじ製品)を扱う会社です。
ヤマシナの得意技術
| 技術 | 内容 |
|---|---|
| EVO PT | かかり長さによらず、ねじ込みトルクがほぼ一定と説明している樹脂用のねじ |
| EVO CALC | 相手材の情報から下穴径やねじ込みトルクを計算し、クリープや温度変化による軸力の変化もシミュレーションするとしている |
ヤマシナが解決できる課題
- GF-40 など硬い樹脂にねじを入れたい
- ねじ長さごとのトルクの検討を減らしたい
株式会社ツルガ|ねじの販売と下穴径の資料
ツルガとは
ツルガは、大阪府東大阪市にある会社です。ボルト・ナット・小ネジ全般などを扱い、業務用ねじの通販サイト「ネジクル」を運営しています。
ツルガの得意技術
| 技術 | 内容 |
|---|---|
| タッピンねじ・ドリルねじの解説 | 種類ごとの形と向く相手材を解説している |
| 下穴径の表 | SPCC を対象にした種類・呼び・板厚ごとの下穴径を公開している |
ツルガが解決できる課題
- 種類の違いを確かめて選びたい
- 鋼板の板厚に合う下穴径を知りたい
出典:会社情報|ツルガ、タッピンねじ|ツルガ、タッピンねじの下穴径|ツルガ
日東精工株式会社|セルフタッピンねじと自動組立機
日東精工とは
日東精工は、京都府綾部市に本社がある会社です。ねじ製品(工業用ファスナー)、自動組立機、計測・検査装置、メディカル製品を手がけています。
日東精工の得意技術
| 技術 | 内容 |
|---|---|
| セルフタッピンねじ | 製品分類に樹脂用と金属用のセルフタッピンねじがある |
| 自動組立機 | 自動組立機も手がけている |
日東精工が解決できる課題
- ねじの選定と、ねじ締めの自動化を合わせて相談したい
- 金属用と樹脂用のセルフタッピンねじを比べたい
出典:会社概要|日東精工、企業情報|日東精工、製品情報|日東精工
選ぶ前に確かめる条件
ねじを決める前、メーカーに相談する前に、次のことを整理しておくと話が早く進みます。
- 相手材:鋼板・アルミ・樹脂のどれか。樹脂なら種類とグレード、ガラス繊維の量
- 板厚・ボス:板厚、ボスの外径・高さ・下穴径(抜き勾配を含む)
- 要求:引抜強度、締付けトルク、使う温度、振動の有無
- 付け外し:保守で何回外すか
- 作業:手締めか自動機か。ドライバーのトルクと回転数
- 測定:試作でねじ込みトルクと破壊トルクを測れるか
- 検査:割れとゆるみをどう確かめるか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年11月5日








