
溶接棒(被覆アーク溶接棒)とは、金属の心線に被覆剤(フラックス)を塗り固めた、アーク溶接用の棒です。ボンベのガスが要らないので、屋外や現場の溶接、補修で使われます。選ぶときは、母材 → 溶接姿勢 → 棒の系統 → 棒径と電流の順に決め、低水素系は 300〜350 ℃ で乾燥してから使うのが基本です(銘柄の条件を優先します)。
この記事では、溶接棒のつくり、溶接ワイヤや TIG の溶加棒との違い、E4303・E4316 といった JIS 記号の読み方、イルミナイト系・低水素系などの種類、軟鋼・ステンレス・鋳鉄ごとの選び方、棒径と電流、乾燥と保管、不具合、感電とヒュームの決まりまでを、メーカーの資料と公的な資料をもとにまとめます。溶接の方法そのものの比較は、課題ページ「アーク溶接の方法を選びたい」と技術ページ「溶接」で扱っています。
知りたいことから読む
- 溶接棒とは何か、なぜ被覆が要るのか知りたい → 溶接棒のつくり
- 溶接ワイヤや TIG の棒との違いを知りたい → ワイヤ・溶加棒との違い
- E4916 や D4301 の意味を知りたい → JIS 記号の読み方
- イルミナイト系・低水素系などの違いを知りたい → 被覆剤の系統
- 軟鋼・ステンレス・鋳鉄で棒をどう選ぶか知りたい → 母材で選ぶ
- 棒の太さと電流の関係を知りたい → 棒径と電流
- 乾燥の温度と時間を知りたい → 再乾燥の条件
- ブローホールやアンダカットの原因を知りたい → 不具合と棒の関係
- 感電とヒュームの決まりを知りたい → 安全と法令
溶接棒とは
溶接棒のつくり:心線と被覆剤
溶接棒は、鋼などの心線にフラックス(被覆剤)を塗り固めたものです。溶接の熱で心線が溶けて溶接金属になり、被覆剤はガスとスラグになって溶けた金属を守ります。神戸製鋼所は、アークの熱で被覆剤が分解して出るガスが大気を遮断し、アークと溶融池を保護すると説明しています。
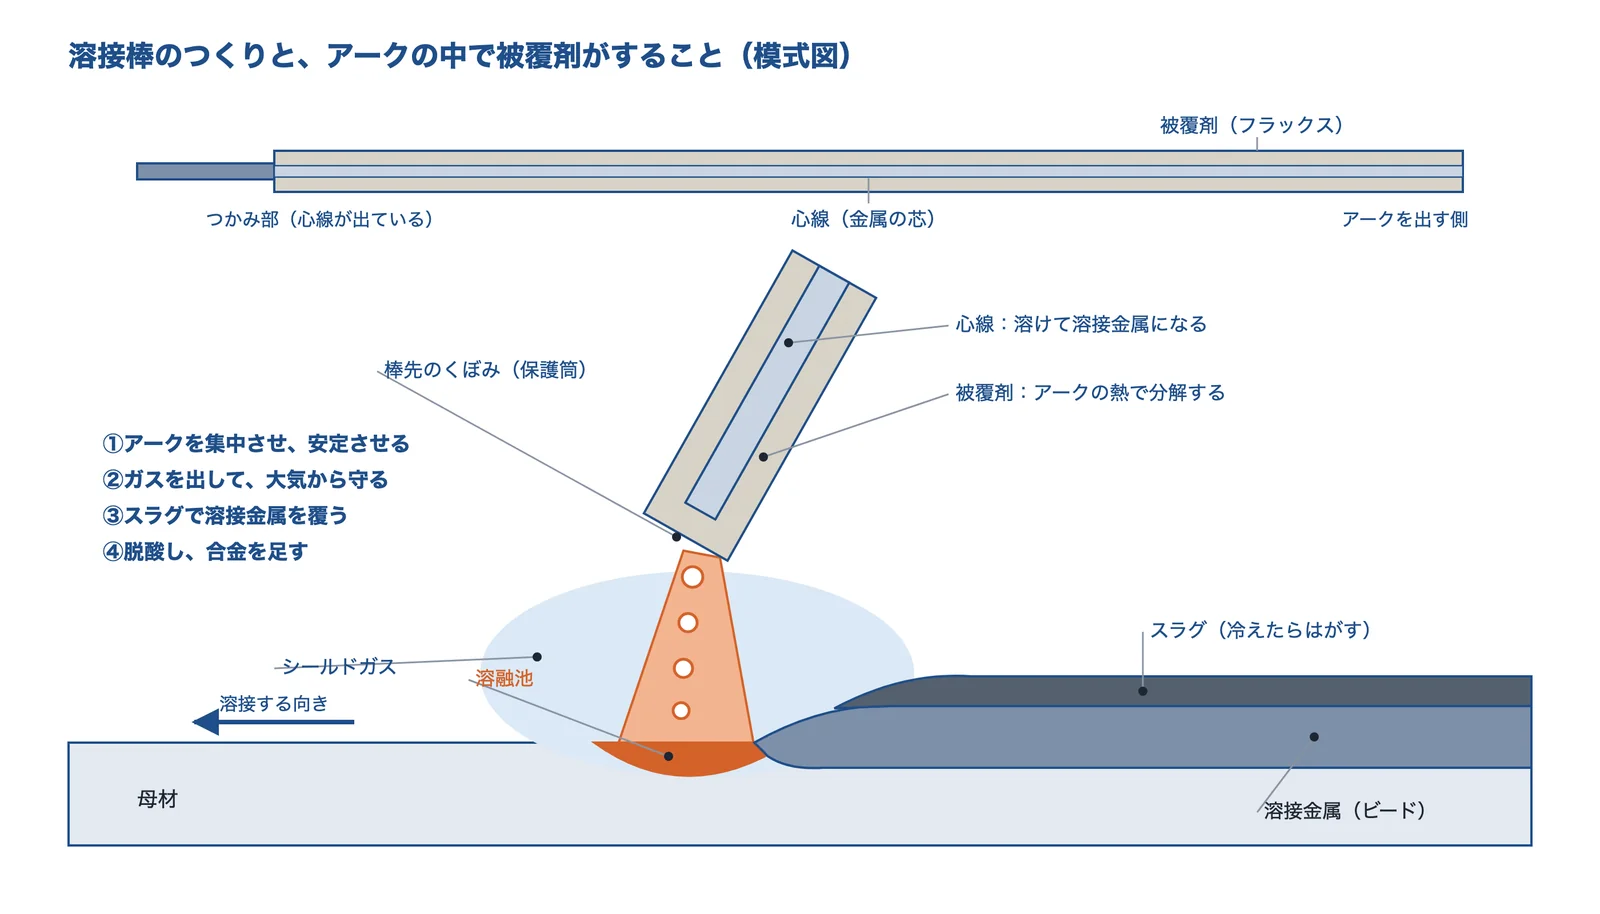
出典:ビルディマガジン「溶接棒の選び方」と神戸製鋼所「溶接事業概要」をもとに AI(Claude)で作成
出典:溶接事業概要|神戸製鋼所、溶接棒(被覆アーク溶接棒)の選び方|ビルディマガジン
被覆剤がしていること
ただの金属の棒では、溶けた金属が空気に触れて、きれいに溶接できません。被覆剤には次の役割があります。
- アークを集中させ、安定させる
- 保護ガスを出して、酸素や窒素が入るのを防ぐ
- スラグで溶接金属を覆い、ビードの外観を整える
- スラグの融点や粘性を調節して、いろいろな姿勢で溶接しやすくする
- 溶接金属の酸化を防ぐ(ケイ素やマンガンが脱酸剤として働く)
- 合金を足して、溶接金属に必要な性質を与える
この配合の違いが、次の章以降の「系統」の違いになります。
溶接ワイヤ・TIG の溶加棒との違い
同じ「溶接の材料」でも、使い方が違います。溶接棒は棒そのものが電極で、ガスは被覆剤から出ます。半自動溶接のワイヤも電極ですが、ガスはボンベから流し(ガスシールド)、機械で送り続けます。TIG 溶接の溶加棒は電極ではなく、溶けない電極のアークの中へ手で足す材料です。
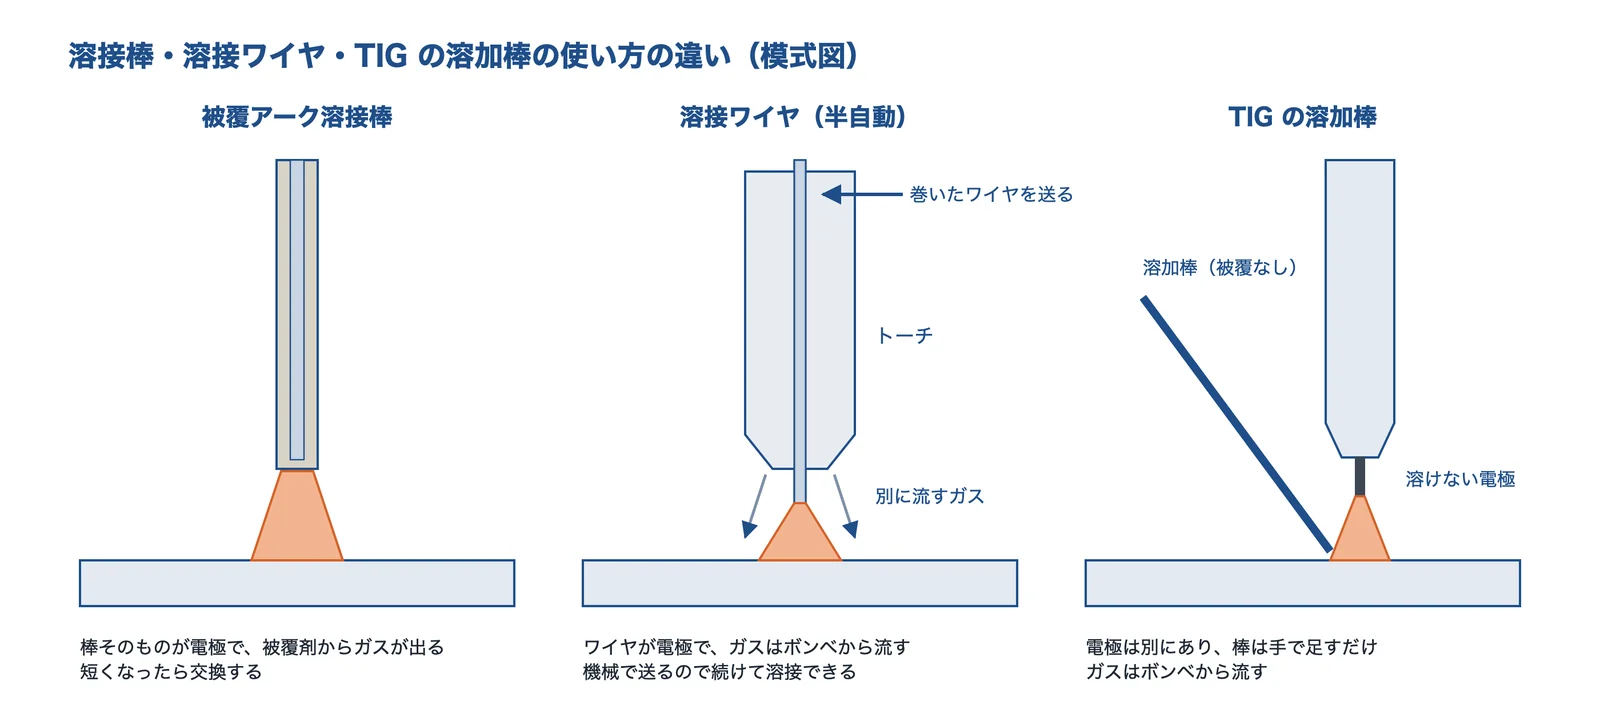
出典:神戸製鋼所「溶接事業概要」と日鉄溶接工業「溶接材料ハンドブック」をもとに AI(Claude)で作成
通販や現場では TIG の溶加棒も「TIG 溶接棒」と呼ばれますが、被覆はなく、この記事で扱う被覆アーク溶接棒とは別のものです。TIG や半自動の方法の違いは「アーク溶接の方法を選びたい」で扱っています。
出典:溶接事業概要|神戸製鋼所、溶接材料ハンドブック|日鉄溶接工業
いま溶接棒を使う場面
神戸製鋼所の資料では、溶接ワイヤの普及と自動化で、被覆アーク溶接棒は日本の溶接材料の2割弱になっています。それでも使われているのは、シールドガスが要らず、設備が簡単で、風に強いからです。同社の技術誌は、現地溶接・配管溶接・組立溶接で使われることが多いとしています。補修の溶接にも使われます。
出典:溶接事業概要|神戸製鋼所、各種被覆アーク溶接棒の特長|ぼうだより技術がいど vol.523(神戸製鋼所)
JIS 記号の読み方
軟鋼・高張力鋼用(JIS Z 3211)の読み方
溶接棒の箱に書かれた E4916 のような記号には、強さと被覆剤の種類が入っています。E の次の2桁が引張強さの下限の上2桁、その次の2桁が被覆剤の種類です。
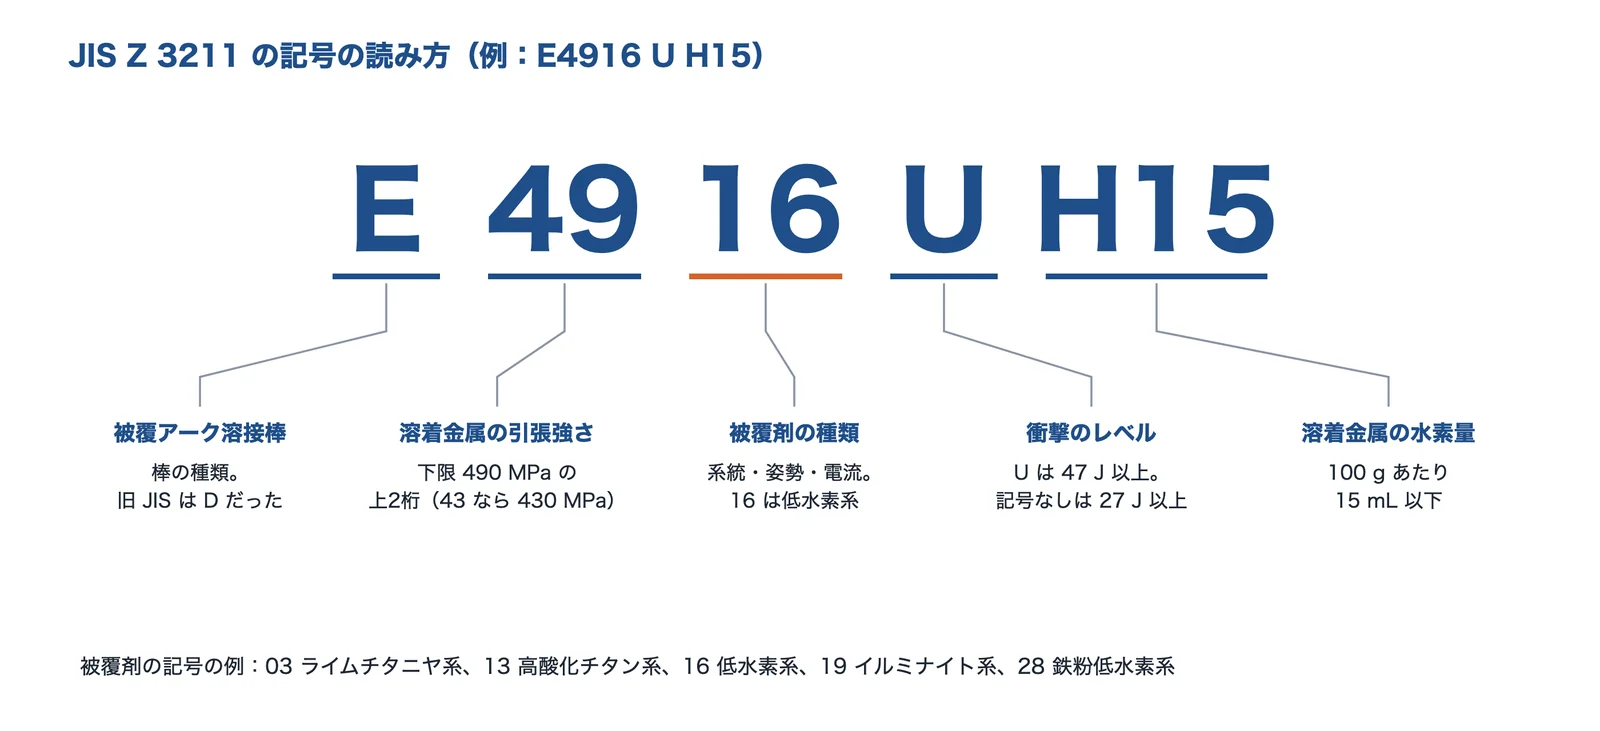
出典:日鉄溶接工業「New びいど」の JIS Z 3211 の解説、日本建設業連合会「鉄骨工事Q&A」、JKW の KS-76 カタログをもとに AI(Claude)で作成
JIS Z 3211 の抜粋では、代表的な種類の値は次のとおりです。
| 種類 | 系統 | 引張強さ | 耐力 | 伸び | 衝撃(27 J 以上の試験温度) |
|---|---|---|---|---|---|
| E4303 | ライムチタニヤ系 | 430 MPa 以上 | 330 MPa 以上 | 20 %以上 | 0 ℃ |
| E4313 | 高酸化チタン系 | 430 MPa 以上 | 330 MPa 以上 | 16 %以上 | 規定なし |
| E4316 | 低水素系 | 430 MPa 以上 | 330 MPa 以上 | 20 %以上 | −30 ℃ |
| E4319 | イルミナイト系 | 430 MPa 以上 | 330 MPa 以上 | 20 %以上 | −20 ℃ |
| E4916 | 低水素系 | 490 MPa 以上 | 400 MPa 以上 | 20 %以上 | −30 ℃ |
| E4928 | 鉄粉低水素系 | 490 MPa 以上 | 400 MPa 以上 | 20 %以上 | −30 ℃ |
末尾の U は衝撃が 47 J 以上のものです。E4928 の溶接姿勢は PA・PB・PC です。
出典:New びいど No.26 JIS Z 3211 の改正解説|日鉄溶接工業、鉄骨工事Q&A A-1-7|日本建設業連合会、溶接材料ハンドブック|日鉄溶接工業、KS-76 カタログ|JKW
D4301 は今の記号でどれか:旧 JIS との対応
以前の JIS Z 3211・Z 3212・Z 3241 が1つにまとまり、頭の文字が D から E に変わりました。被覆剤の種類は9種から16種に増えています。490 MPa 級の「50」が「49」に、イルミナイト系の「01」が「19」に、鉄粉低水素系の「26」が「28」に変わったので、古い図面の記号はそのまま読めません。
| 旧 JIS | 新 JIS(日鉄溶接工業の主な銘柄の対応) | 系統 |
|---|---|---|
| D4301 | E4319U | イルミナイト系 |
| D4303 | E4303U | ライムチタニヤ系 |
| D4316 | E4316U | 低水素系 |
| D5016 | E4916U | 低水素系 |
日本建設業連合会の資料は、対応はメーカーによって異なると注記しています。銘柄ごとに確かめます。
出典:New びいど No.26 JIS Z 3211 の改正解説|日鉄溶接工業、鉄骨工事Q&A A-1-7|日本建設業連合会、鉄骨工事Q&A A-1-8|日本建設業連合会
ステンレス・ニッケル・鋳鉄・硬化肉盛の規格
| 母材・用途 | JIS | 記号の例 | 読み方・銘柄の例 |
|---|---|---|---|
| ステンレス鋼 | Z 3221 | ES308-16、ES316L-16 | ES のあとが化学成分。旧 D308L-16 は ES308L-16 になった。日鉄溶接工業の S-308・R は ES308-16 |
| ニッケル・ニッケル合金 | Z 3224 | E Ni 6625 | ENi6625 は耐力 420 MPa 以上、引張強さ 760 MPa 以上。日鉄溶接工業の NITTETSU WELD 112AC が該当 |
| 鋳鉄 | Z 3252 | ECNi-CI、ECNiFe-CI、ECSt | E は被覆アーク溶接棒、C は鋳鉄、そのあとが成分。日鉄溶接工業の C-1N は ECNi-CI に該当 |
| 硬化肉盛 | Z 3251 | DFCrA-600-B | 特殊電極の CRH の例(溶接のままの硬さ HV580〜680) |
出典:New びいど No.23 JIS Z 3221 の改正解説|日鉄溶接工業、溶接材料ハンドブック|日鉄溶接工業、CRH カタログ|特殊電極
溶接棒の種類
被覆剤の系統:何が違うのか
軟鋼用の溶接棒は、被覆剤の成分で「系統」に分かれ、溶込みの深さ・作業のしやすさ・割れにくさが変わります。神戸製鋼所の技術誌の説明を中心にまとめると、次のようになります。
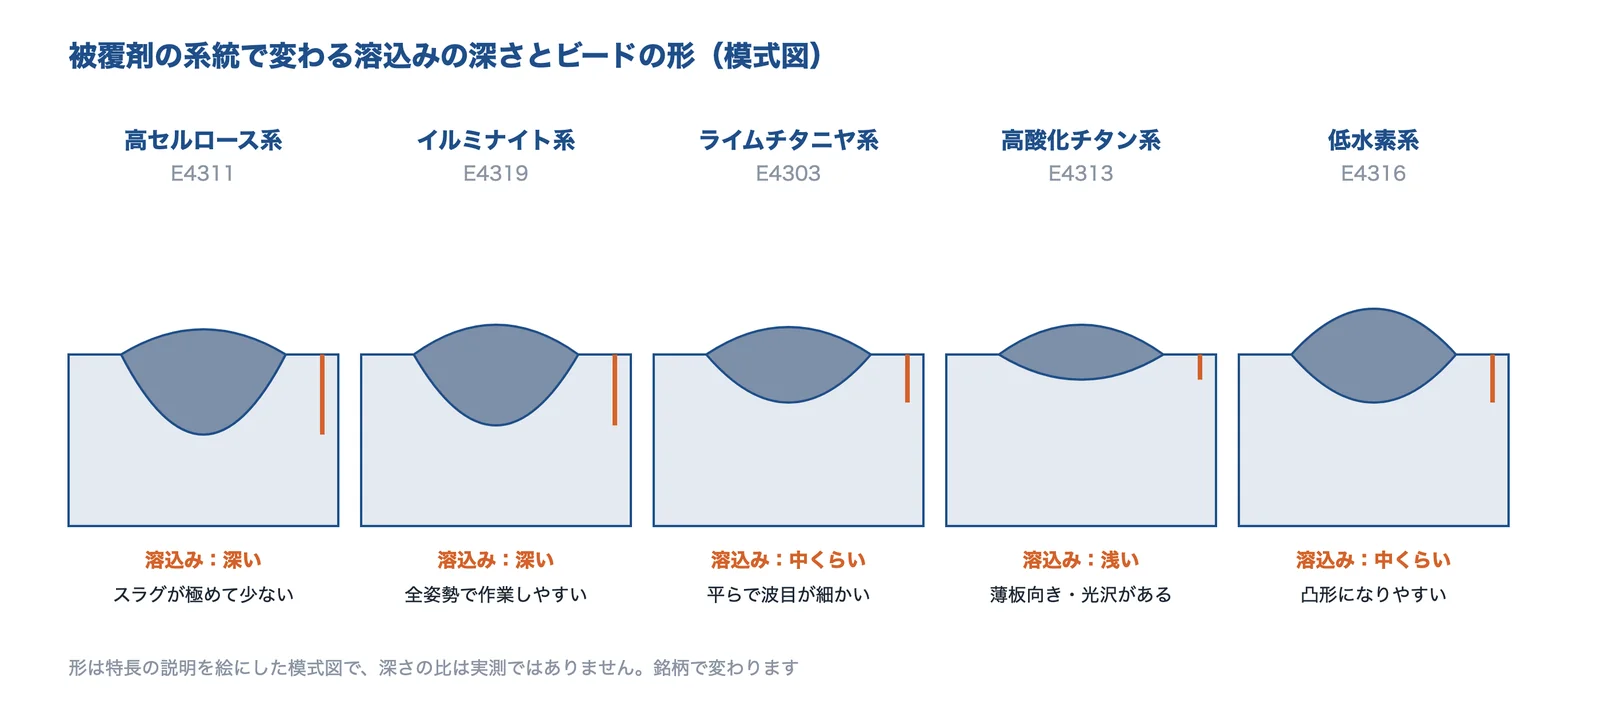
出典:ぼうだより技術がいど vol.523(神戸製鋼所)をもとに AI(Claude)で作成
| 系統(JIS/旧 JIS) | 被覆剤 | 特長 | 主な使い道・銘柄の例 |
|---|---|---|---|
| イルミナイト系 E4319/D4301 | イルミナイトという鉱物が約 30 %。日本で開発された | スラグの流動性が良く全姿勢で作業しやすい。溶込みが深い。低水素系以外では X 線性能・耐割れ性が良い | かつては圧力容器・船舶など。近年はフラックス入りワイヤに置き換わっている。B-14、A-10、KS-7 |
| ライムチタニヤ系 E4303/D4303 | 酸化チタン約 30 %、炭酸石灰などの塩基性物質約 20 % | 溶込みはイルミナイト系より浅い。平らで波目の細かいビード。立向がやりやすい(ZERODE-44 はやや困難) | 車両・建築・一般構造物の薄〜中板。ZERODE-44、NS-03Hi、RV-03 |
| 高酸化チタン系 E4313/D4313 | 酸化チタン 35 %程度 | 溶込みが浅くスパッタが少なく、光沢のあるビード。立向下進ができ、立向上進には不向き。延性・じん性は他より劣る | 薄板、軽量形鋼、化粧盛り。RB-26、B-33、KS-R |
| 低水素系 E4316/D4316、E4916 | 炭酸石灰などの塩基性炭酸塩が主成分。蛍石、Fe-Si を配合 | 溶接金属の水素が 4〜5 cc/100 g と低く、切欠じん性・耐割れ性が良い。アークはやや不安定でビードは凸形になりやすい | 拘束の大きい重構造物、高張力鋼、中・高炭素鋼。LB-47、S-16、KS-76 |
| 鉄粉低水素系 E4928 | 低水素系に鉄粉を加える | 溶着速度が速く、能率を上げられる | 下向・水平すみ肉。LB-26 |
| 高セルロース系 E4311/D4311 | 有機物が 20 %以上。多量のガスを出す | アークが強く溶込みが深い。スラグが極めて少ない。立向下進で施工できる | パイプの溶接。国内の使用量は少なく、海外で多い。KOBE-6010 |
銘柄名のうち B-14・ZERODE-44・RB-26・B-33・LB-47・LB-26・KOBE-6010 は神戸製鋼所、A-10・NS-03Hi・S-16 は日鉄溶接工業、KS-7・RV-03・KS-R・KS-76 は JKW の製品です。銘柄で性質は変わります。
出典:各種被覆アーク溶接棒の特長|ぼうだより技術がいど vol.523(神戸製鋼所)、溶接材料ハンドブック|日鉄溶接工業、S-16 カタログ|日鉄溶接工業、RV-03 カタログ|JKW、KS-R カタログ|JKW、KS-76 カタログ|JKW、New びいど No.57 技術解説|日鉄溶接工業

出典:KOBELCOofficial(YouTube)
性能と作業性で比べる
同じ技術誌の比較表(◎○△の3段階)から要点だけを抜くと、割れにくさは低水素系、見た目と薄板は高酸化チタン系とライムチタニヤ系が高い評価です。
| 比べること | 評価が ◎ の系統 | 評価が △ の系統 |
|---|---|---|
| 耐割れ性 | 低水素系、鉄粉低水素系 | 高酸化チタン系、特殊系 |
| 耐気孔性 | 低水素系、鉄粉低水素系(始端部を除く) | 高セルロース系、高酸化チタン系、特殊系 |
| 衝撃特性 | 低水素系 | 高酸化チタン系、特殊系 |
| 溶込み | 高セルロース系、イルミナイト系 | 高酸化チタン系、鉄粉低水素系、特殊系 |
| 薄板への適用 | ライムチタニヤ系、高酸化チタン系 | 高セルロース系、低水素系、鉄粉低水素系 |
銘柄によって作業性は異なります(出典の注記)。
出典:各種被覆アーク溶接棒の特長|ぼうだより技術がいど vol.523(神戸製鋼所)
溶接棒の選び方
選ぶ順番
編集部で整理すると、次の順番に決めると迷いません。
- ① 母材:何を溶接するか(軟鋼・高張力鋼・ステンレス・鋳鉄など)。ここで JIS の規格と強さが決まる
- ② 重要度と板厚:割れを避けたい厚板・拘束の大きい部分は低水素系、薄板や外観を優先するならライムチタニヤ系・高酸化チタン系
- ③ 姿勢:立向下進は高酸化チタン系や下進用の銘柄。下向・水平すみ肉専用の棒もある
- ④ 棒径と電流:板厚と、溶接機の電流の上限から決める
- ⑤ 電源:AC か DC か(銘柄の指定を確かめる)
出典:各種被覆アーク溶接棒の特長|ぼうだより技術がいど vol.523(神戸製鋼所)、溶接棒(被覆アーク溶接棒)の選び方|ビルディマガジン
母材で選ぶ
| 母材 | 棒の例(日鉄溶接工業の銘柄と規格) | 選ぶときのポイント |
|---|---|---|
| 軟鋼(SS400、SM400)の薄〜中板 | A-10(E4319)、NS-03Hi(E4303U) | 使いやすさ重視。車両・建築・一般構造物 |
| 軟鋼の造船・機械・建築・橋梁 | A-17(E4319U) | 全姿勢。用途は造船・機械・建築・橋梁 |
| 軟鋼の厚板・拘束の大きい部分 | S-16(E4316U) | 低水素系。乾燥が必須 |
| 490 MPa 級高張力鋼 | L-55 など、JKW の KS-76(E4916 U H15) | 強さを母材に合わせた低水素系 |
| SUS304 など 18Cr-8Ni | S-308・R(ES308-16) | 低炭素の母材には S-308L・R |
| SUS316 系 | S-316・R、S-316L・R | Mo を含む母材に合わせる |
| ステンレスと軟鋼の異材 | S-309・R(ES309-16) | 24Cr-13Ni の高合金 |
| SUS316 と炭素鋼の異材 | S-309M・R、S-309ML・R | Mo を含む 309 系 |
| 鋳鉄 | C-1N(ECNi-CI)、C-5N(ECNiFe-CI)、C-0N(ECSt) | 次の節を参照 |
出典:溶接材料ハンドブック|日鉄溶接工業、S-16 カタログ|日鉄溶接工業、KS-76 カタログ|JKW
ステンレス:異材は 309 系
同じ材料どうしなら母材に合う棒を使います。ステンレスと軟鋼をつなぐ異材の溶接には、Cr と Ni の高い 309 系を使います。
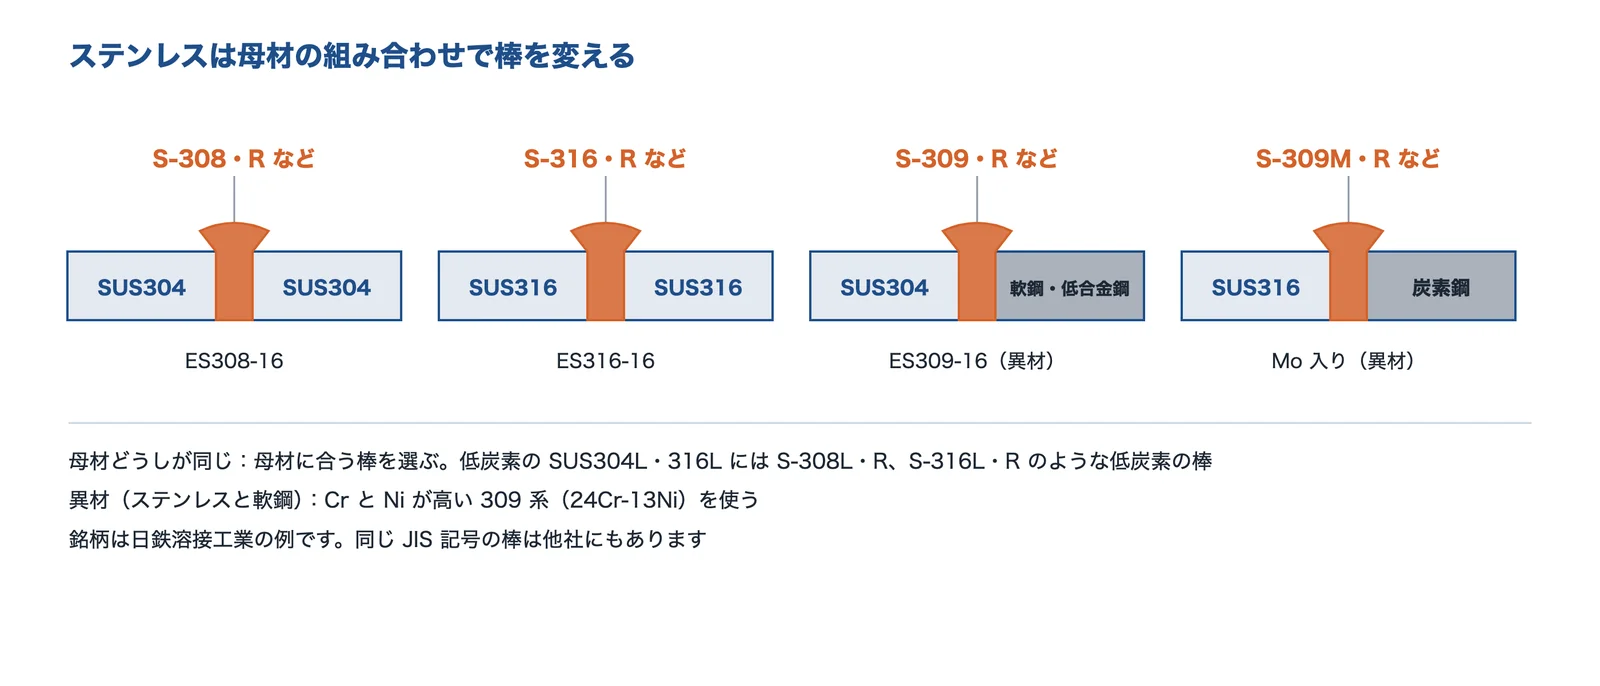
出典:日鉄溶接工業「溶接材料ハンドブック」をもとに AI(Claude)で作成
鋳鉄:削るなら Ni 系
日鉄溶接工業の資料では、純 Ni 心線の C-1N は硬さが低く機械加工がしやすく、一般に予熱が要りません。55%Ni-45%Fe 心線の C-5N は耐割れ性に優れ、ノジュラ鋳鉄にも使います。軟鋼心線の C-0N は安価ですが、融合部と溶着金属が硬くなるので、加工しない部分向けです。
C-1N の施工の要点は、母材の変質層を取ること、連続して溶接しないこと、短いビードごとに熱いうちにピーニングすること、応力で割れやすい構造物は 100〜200 ℃ で予熱することです。
亜鉛めっき鋼板・硬化肉盛は専用の棒
亜鉛めっき鋼板には専用の棒があります(神戸製鋼所の Z-1Z、ニツコー熔材工業の NZ-11 など)。摩耗する部分に硬い層を盛る硬化肉盛にも専用の棒があり、特殊電極の CRH は耐エロージョン摩耗向けで、ポンプのケーシングやインペラー、スクリューコンベアなどの肉盛に使われます。
出典:各種被覆アーク溶接棒の特長|ぼうだより技術がいど vol.523(神戸製鋼所)、CRH カタログ|特殊電極

出典:ニツコー熔材工業株式会社(YouTube)
棒径と電流
棒が太いほど、大きい電流が要ります。溶接機の最大電流で使える棒径が決まります。カタログの適正電流の例は次のとおりです。
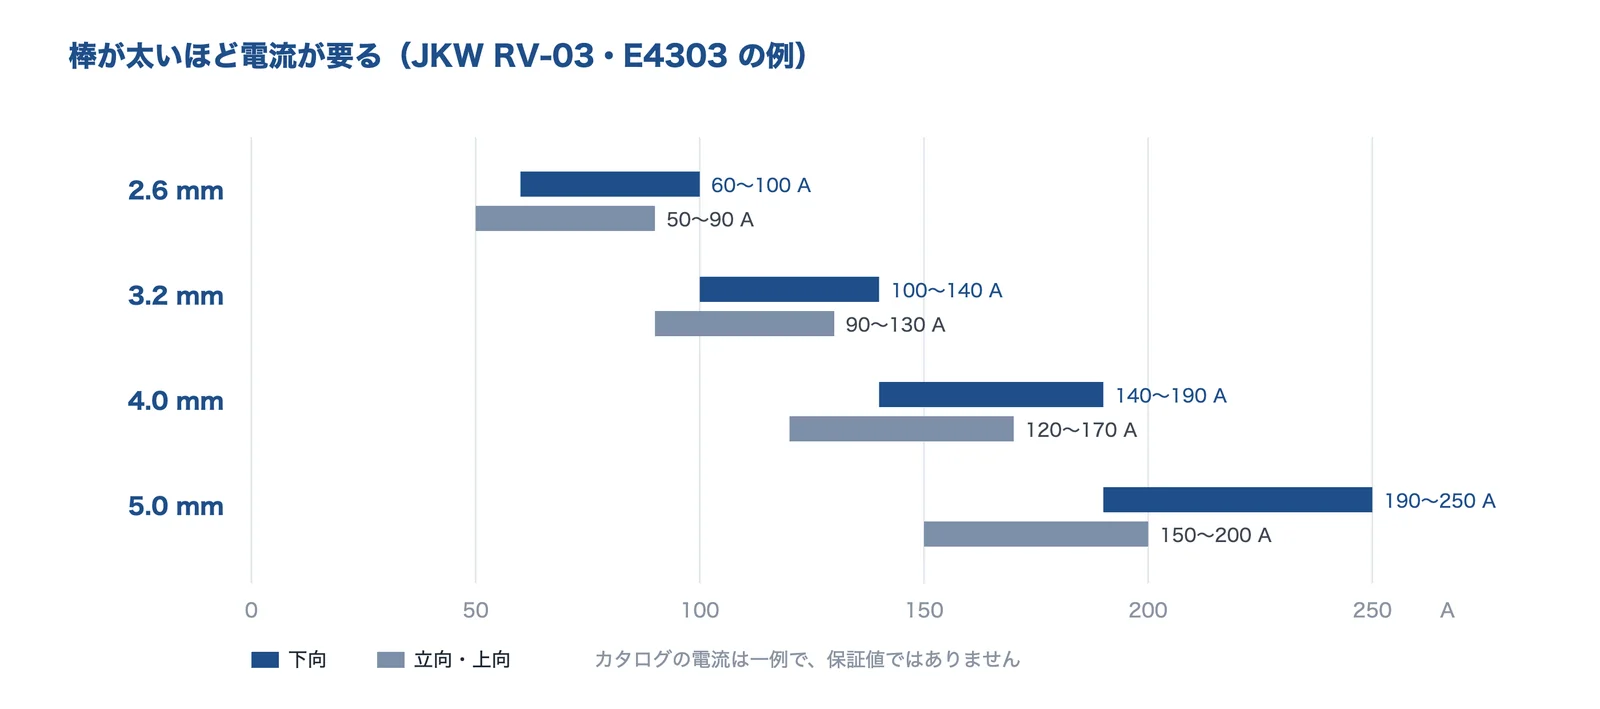
出典:JKW の RV-03 カタログをもとに AI(Claude)で作成
| 銘柄(系統) | 2.6 mm | 3.2 mm | 4.0 mm | 5.0 mm |
|---|---|---|---|---|
| JKW RV-03(ライムチタニヤ系) | 60〜100 A | 100〜140 A | 140〜190 A | 190〜250 A |
| JKW KS-R(高酸化チタン系) | 55〜90 A | 80〜130 A | 125〜170 A | 170〜220 A |
| 日鉄 A-10(イルミナイト系) | 50〜90 A | 80〜145 A | 120〜190 A | 170〜250 A |
| 日鉄 S-16(低水素系) | 70〜100 A | 100〜140 A | 150〜190 A | 190〜240 A |
| 日鉄 S-308・R(ステンレス) | 55〜95 A | 70〜125 A | 100〜160 A | 150〜220 A |
すべて下向の値。S-16 はカタログの値(3.2 mm の棒長 450 mm は 100〜120 A)で、ハンドブックの版とは値が異なる所があります。JKW のカタログ値は一例で保証値ではないと明記されています。
販売店のビルディマガジンは、下向の適正電流の目安を「棒径(mm)× 50 − 30」(A)、使える板厚を棒径と同じくらいまでとし、立向は 20〜30 %、上向は 10〜20 % ほど電流を下げるとしています。あくまで目安で、銘柄のカタログの値を優先します。
出典:RV-03 カタログ|JKW、KS-R カタログ|JKW、溶接材料ハンドブック|日鉄溶接工業、S-16 カタログ|日鉄溶接工業、溶接棒(被覆アーク溶接棒)の選び方|ビルディマガジン
乾燥と保管
再乾燥の条件:系統で大きく違う
被覆剤は湿気を吸います。イルミナイト系などは 70〜120 ℃、低水素系は 300〜350 ℃ 以上と、系統で乾燥温度が大きく違います。
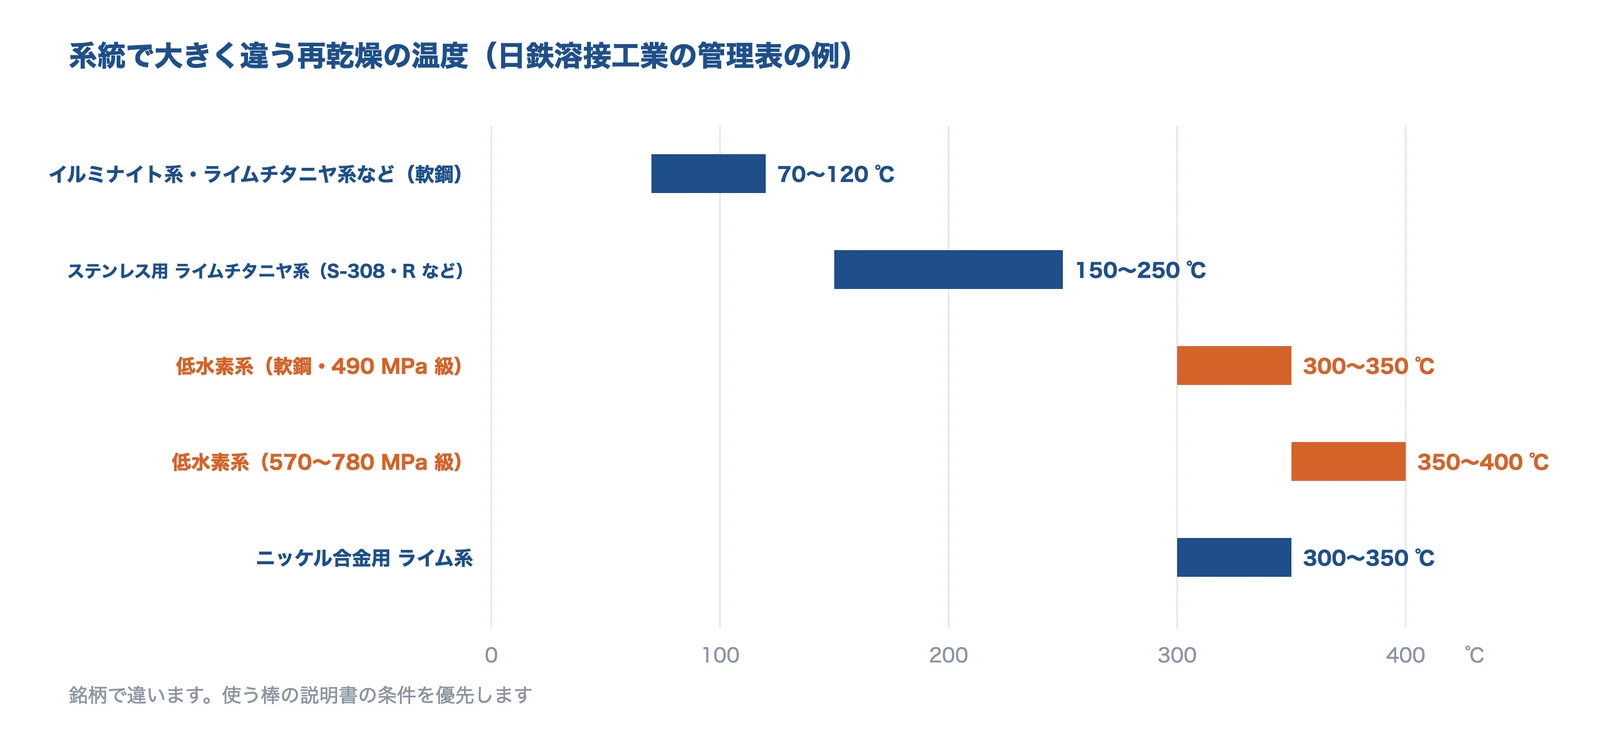
出典:日鉄溶接工業「溶接材料ハンドブック」の乾燥温度管理表をもとに AI(Claude)で作成
| 種類(日鉄溶接工業の管理表) | 乾燥温度 | 乾燥時間 | 保持温度 | 乾燥できる回数 |
|---|---|---|---|---|
| 軟鋼のイルミナイト系・ライムチタニヤ系・高酸化チタン系など | 70〜120 ℃ | 30〜60 分 | 40〜60 ℃ | 5 回 |
| 軟鋼・490 MPa 級の低水素系(S-16、L-55 など) | 300〜350 ℃ | 30〜60 分 | 100〜150 ℃ | 3 回 |
| 570・690 MPa 級の低水素系 | 350〜400 ℃ | 60〜90 分 | 100〜150 ℃ | 3 回 |
| 780 MPa 級の低水素系 | 350〜400 ℃ | 60〜90 分 | 100〜150 ℃ | 2 回 |
| ステンレス用のライムチタニヤ系(S-308・R など) | 150〜250 ℃ | 30〜60 分 | 100〜150 ℃ | 3 回 |
JKW のライムチタニヤ系 RV-03・高酸化チタン系 KS-R は 80〜100 ℃ で約 60 分など、メーカーや銘柄で条件が違います。
出典:溶接材料ハンドブック|日鉄溶接工業、RV-03 カタログ|JKW、KS-R カタログ|JKW、KS-76 カタログ|JKW
低水素系は持ち出してからの時間も管理する
神戸製鋼所の技術誌の表では、低水素系は 300〜350 ℃ で 30〜60 分乾燥し、100〜150 ℃ で保温します(最大 72 時間)。温度 30 ℃・湿度 80 % の場所に置くと、低水素系は約4時間で限界の水分量に達します。イルミナイト系などは約8時間です。
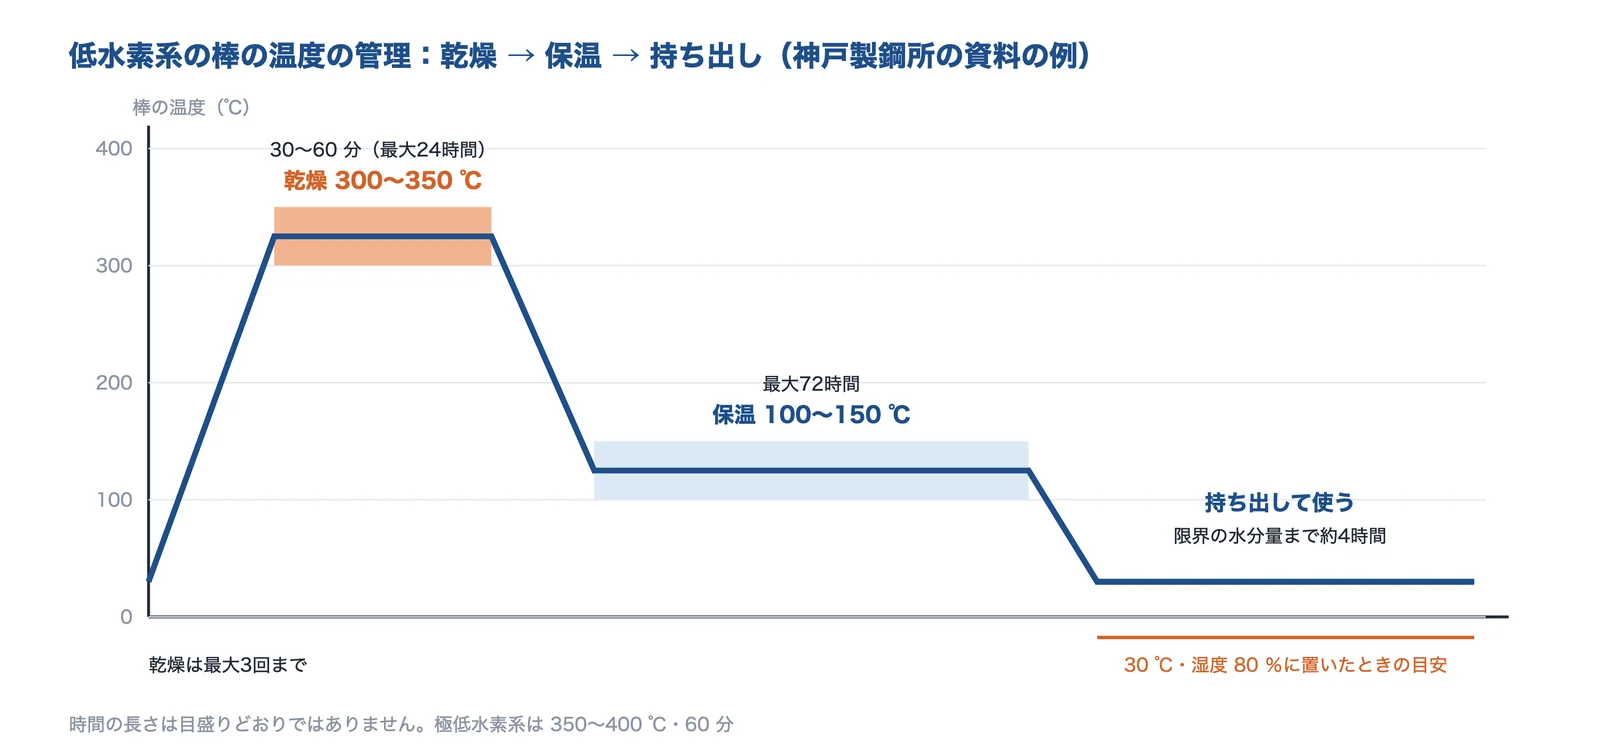
出典:ぼうだより技術がいど vol.523(神戸製鋼所)の乾燥条件の表をもとに AI(Claude)で作成
限界の水分量は被覆の 0.5 %で、これは JIS Z 3118 で測った溶着金属の拡散性水素量が約 9 ml/100 g になるときの水分量です。持ち出し方によって、この時間は延ばせるとされています。
出典:各種被覆アーク溶接棒の特長|ぼうだより技術がいど vol.523(神戸製鋼所)
乾かしすぎもよくない
JKW のカタログは、長時間・高温の乾燥は、溶込みの減少や棒焼けなど作業性の悪化につながると注意しています。神戸製鋼所の技術誌も、乾燥の時間と回数を増やすと被覆の強度が落ちる方向だとしています。ライムチタニヤ系の RV-03 のように、難吸湿で通常の保管なら再乾燥を省ける銘柄もあります。銘柄の条件に合わせるのが基本です。
出典:RV-03 カタログ|JKW、KS-R カタログ|JKW、各種被覆アーク溶接棒の特長|ぼうだより技術がいど vol.523(神戸製鋼所)
不具合と棒の関係
欠陥の原因になる棒の扱い
多くの欠陥は、棒の吸湿と電流の設定に関係します。メーカーの「施工の要点」に書かれていることをまとめます。
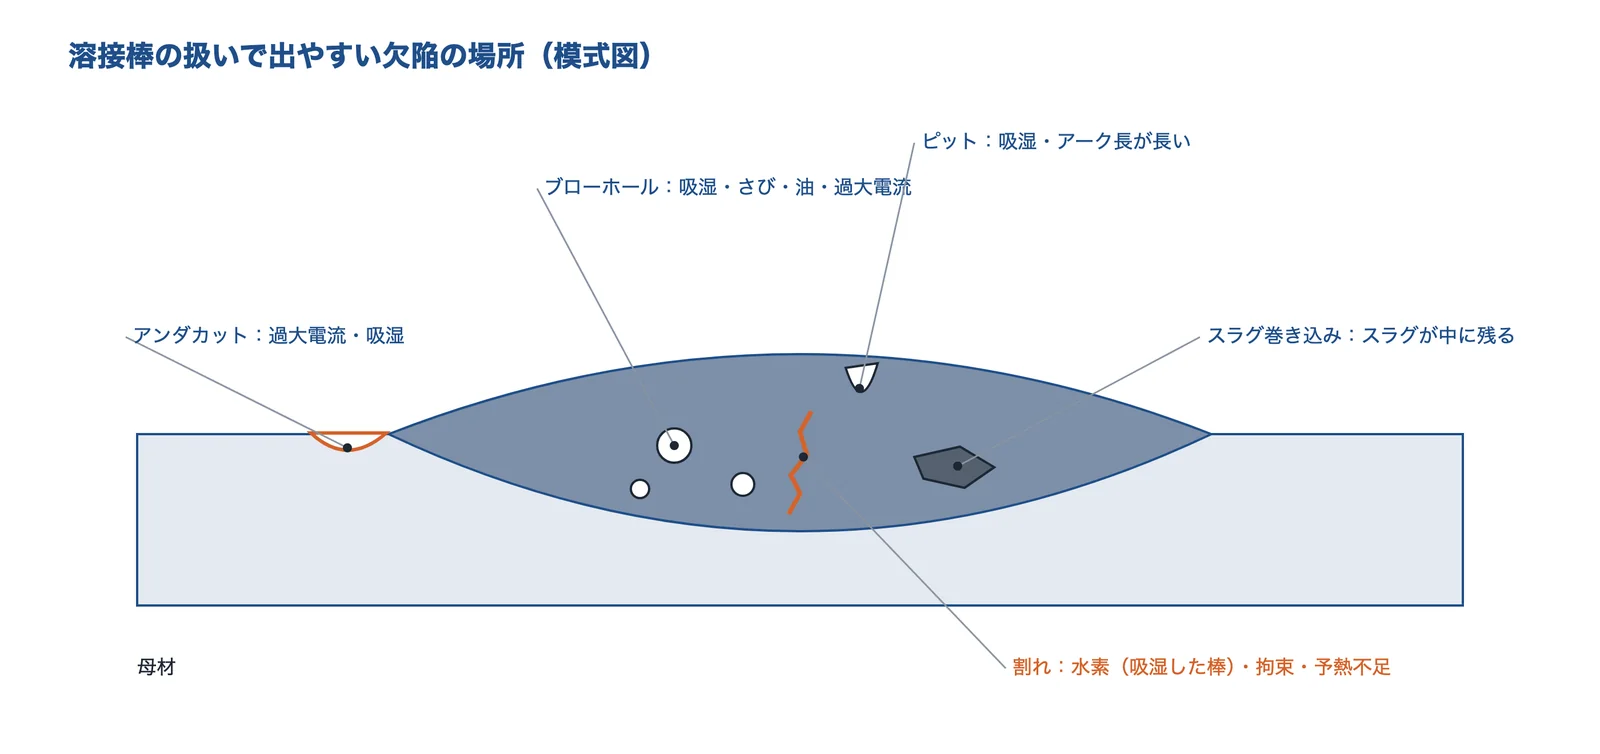
出典:日鉄溶接工業「溶接材料ハンドブック」、JKW の各カタログをもとに AI(Claude)で作成
| 症状 | 棒の側の原因 | 対策 |
|---|---|---|
| ブローホール・ピット | 被覆剤の吸湿、過大電流、開先の水・さび・油 | 指定の条件で乾燥する。開先の水・さび・油を除く。アークを短く保つ |
| スパッタの増加、アークとスラグが不安定 | 吸湿、過大電流 | 乾燥する。適正電流まで下げる |
| アンダカット | 吸湿、過大電流 | 乾燥する。適正電流まで下げる |
| 溶込みの減少・棒焼け | 乾燥のしすぎ(長時間・高温) | 銘柄の乾燥条件を守る |
| X 線性能の低下 | 過大電流、大きなウィービング | 電流を守る。ウィービングは棒径の約 2.5 倍以内(日鉄溶接工業の A-10 などの例) |
| 割れ | 水素の多い棒、拘束、予熱不足 | 低水素系を使い、乾燥後は保持温度で保管して小出しに使う。鋼種と板厚に応じて予熱する |
出典:溶接材料ハンドブック|日鉄溶接工業、RV-03 カタログ|JKW、KS-R カタログ|JKW、KS-76 カタログ|JKW、S-16 カタログ|日鉄溶接工業
低水素系の始端のブローホール
低水素系はアークスタートが難しく、ビードの始端にブローホールが出やすい棒です。日鉄溶接工業と JKW は、アークを出すときにバックステップ法か捨金法を使い、アーク長をできるだけ短く保つよう求めています。極性は銘柄の指定に合わせます(S-16・KS-76 は AC または DC(棒プラス))。
溶接欠陥全体の見分け方と対策は、課題ページ「溶接のブローホール・割れを減らしたい」と基礎知識「溶接ビード」で扱っています。水素による遅れ破壊は「金属の水素脆化(遅れ破壊)を防ぎたい」も参考になります。
出典:各種被覆アーク溶接棒の特長|ぼうだより技術がいど vol.523(神戸製鋼所)、S-16 カタログ|日鉄溶接工業、KS-76 カタログ|JKW
安全と法令
感電:濡れた手で棒を替えない
職場のあんぜんサイトの災害事例は、アークを止めて棒を取り替えるときに、湿った衣服を通じて身体が接地し、充電部に触れて死亡する事故を典型的な感電死亡災害としています。法令では次のことが決まっています。
- アーク溶接の業務には特別教育が要る(労働安全衛生規則 第36条第3号)
- ホルダーは、感電防止に必要な絶縁効力と耐熱性があるものを使う(同 第331条)。職場のあんぜんサイトは JIS C 9300-11 を挙げている
- 導電体に囲まれた著しく狭い場所や、墜落により危険を及ぼすおそれのある高さ 2 m 以上で鉄骨などの導電性の高い接地物に触れるおそれがある場所で交流アーク溶接をするときは、自動電撃防止装置を使う(同 第332条)
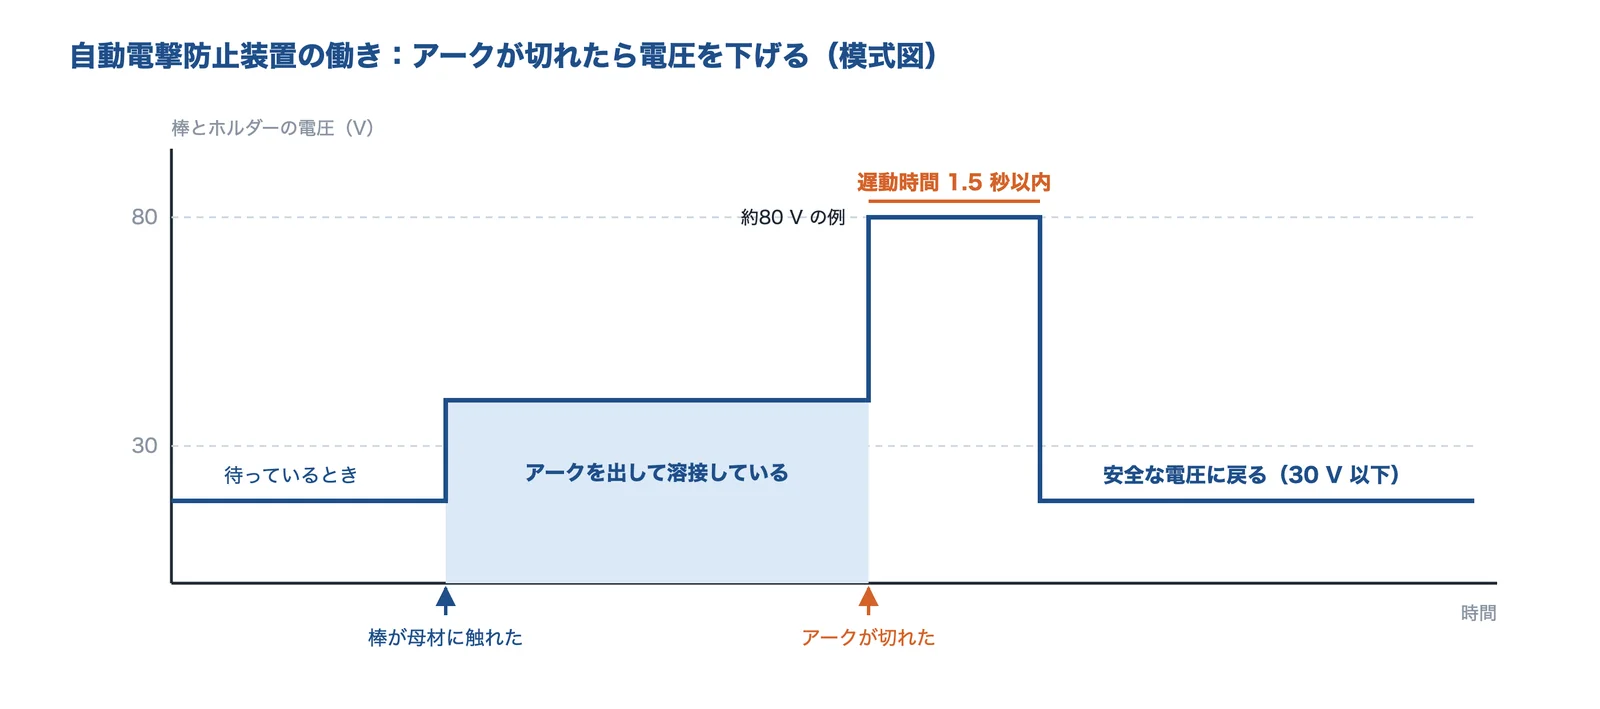
出典:労働安全衛生総合研究所の災害調査報告をもとに AI(Claude)で作成
自動電撃防止装置は、アークが切れたあと短い時間で、電圧を安全な値まで下げる装置です。労働安全衛生総合研究所の報告では、構造規格の値として、安全電圧 30 V 以下、遅動時間 1.5 秒以内が示されています。
事例:造船のブロックで起きた感電死亡災害
労働安全衛生総合研究所の報告によると、船体ブロックのアーク溶接作業中、革手袋をした作業者が溶接棒とホルダーを持って倒れているところを発見され、感電による死亡が確認されました。左わきと左上腕の内側に、溶接棒の形に合う電流斑がありました。調査のときの装置は正常でしたが、元請からの聞き取りでは災害直後にテストボタンを押しても安全電圧にならなかったとされ、報告は災害時に電撃防止装置が正常に働いていなかった可能性が高いとしています。
出典:アーク溶接(安全衛生キーワード)|職場のあんぜんサイト(厚生労働省)、アーク溶接作業中の感電の災害事例|職場のあんぜんサイト(厚生労働省)、労働安全衛生規則 第36条・第331条・第332条|e-Gov 法令検索、アーク溶接作業での感電死亡災害|労働安全衛生総合研究所
溶接ヒューム:屋内は換気・測定・保護具
溶接ヒュームは特定化学物質に加えられ、2021年4月1日から改正の規則が施行されています。屋内の作業場では全体換気を行い、呼吸用保護具を使わせ、溶接ヒュームの濃度を測ります。
- 屋内の作業場では、全体換気装置による換気か、同等以上の措置を行う
- 作業の方法を新しく採用・変更するときは、身体に着ける試料採取機器で溶接ヒュームの濃度を測り、結果に応じて換気を強めて効果を確かめる
- 労働者に有効な呼吸用保護具を使わせる。継続して行う屋内の作業場では、測定の結果に応じて使う
- マンガン濃度の最大値を 0.05 で割った値が1以上なら、換気を強めて測り直す。呼吸用保護具は、この値より大きい指定防護係数のものを選ぶ。フィットテストは年1回
- 特定化学物質作業主任者(金属アーク溶接等作業主任者)を選ぶ
ライムチタニヤ系の NS-03Hi や RV-03 のように、ヒュームの少なさを特長にしている銘柄もあります。
出典:特定化学物質障害予防規則等の改正|山梨労働局、特定化学物質障害予防規則 第38条の21|e-Gov 法令検索、アーク溶接(安全衛生キーワード)|職場のあんぜんサイト(厚生労働省)、溶接材料ハンドブック|日鉄溶接工業、RV-03 カタログ|JKW
溶接の技能の資格
特別教育とは別に、JIS の溶接技能者資格(通称 JIS 検定)があります。神戸製鋼所の技術誌によると、低水素系の LB-47 はこの検定でも使われています。
出典:各種被覆アーク溶接棒の特長|ぼうだより技術がいど vol.523(神戸製鋼所)
企業紹介(溶接棒)
溶接棒のメーカーと、選定の相談先になる会社を紹介します。得意な棒の種類が重ならないように選びました。掲載は公開情報にもとづくもので、順位やおすすめではありません。
四国溶材株式会社|軟鋼・低水素・ステンレスの被覆アーク棒
四国溶材とは
愛媛県今治市の溶接材料のメーカーです。被覆アーク溶接棒のほか、フラックス入りワイヤ、ガウジング棒、TIG 棒などを作っています。沿革には2001年に被覆アーク溶接棒の製造量20万トン達成とあります。
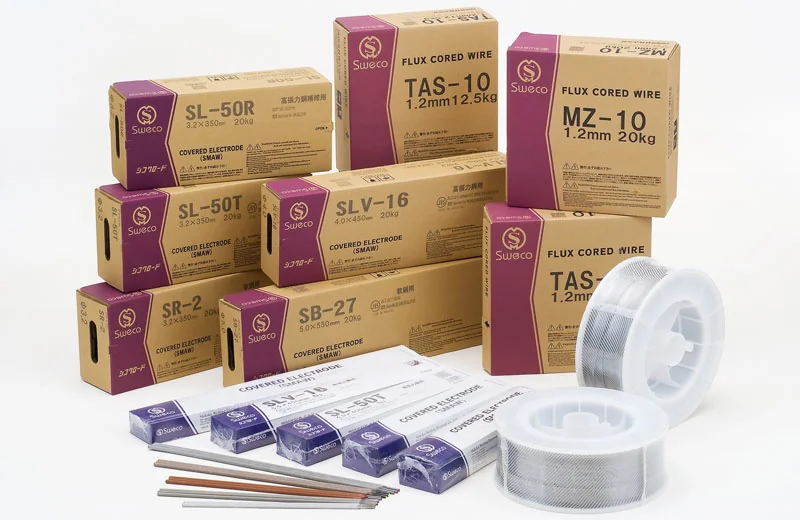
四国溶材の得意技術
| 技術 | 内容 |
|---|---|
| 軟鋼用 | No.8(イルミナイト系、E4319 U)、SR-1(ライムチタニア系、E4303 U) |
| 低水素系 | SLV-16、SL-50T、SL-50R、SL-55 など |
| ステンレス用 | SS-308、SS-308L、SS-309、SS-316、SS-316L など |
四国溶材が解決できる課題
- 軟鋼の全姿勢の溶接に使う棒を選びたい
- 低水素系の棒を選びたい
- ステンレスの溶接と異材の溶接に使う棒を選びたい
公開されている実績・用途
- SR-1 の溶着金属の一例:降伏点 410 MPa、引張強さ 470 MPa、伸び 30 %、衝撃値 102 J(0 ℃)(同社のページ)
出典:会社概要|四国溶材、被覆アーク溶接棒|四国溶材、四国溶材
特殊電極株式会社|硬化肉盛・鋳鉄など特殊な溶接材料
特殊電極とは
兵庫県加古川市の会社です。溶接材料を、鋳鉄用、硬化肉盛用、ステンレス鋼、耐熱合金、Ni 及び Ni 合金、銅及び銅合金、チタン、Al 及び Al 合金などに分けて出しています。
特殊電極の得意技術
| 技術 | 内容 |
|---|---|
| CRH(硬化肉盛、DFCrA-600-B) | 25Cr 鋳鉄系。溶接のままの硬さ HV580〜680。耐エロージョン摩耗向け |
| CRH-3(DFCrA-700-B) | Nb・Mo・W・V を含む 30Cr 鋳鉄の棒。硬さ HV900〜1100 |
| KB(DF3C-700-B) | C・Cr・B が主な合金。硬さ HV700〜800。靱性には欠けるが、激しい土砂摩耗を受けるものに向く |
特殊電極が解決できる課題
- 摩耗する部品に硬い層を盛りたい
- 土砂やスラリーで削られる部品を補修したい
公開されている実績・用途
- CRH の用途:ポンプケーシング、ポンプインペラー、ミキサーブレイド、スクリューコンベアなどの肉盛(同社のカタログ)
出典:会社概要|特殊電極、溶接材料|特殊電極、CRH カタログ|特殊電極、CRH-3 カタログ|特殊電極、KB カタログ|特殊電極
東海溶業株式会社|金型・設備の肉盛溶接材料
東海溶業とは
愛知県豊田市に本社を置き、1963年に創業した会社です。金型・設備分野の肉盛溶接材料を開発・製造・販売しています。溶接材料の部門には、被覆アーク溶接棒の塗装機や混錬機、自動制御の乾燥炉などの設備があります。
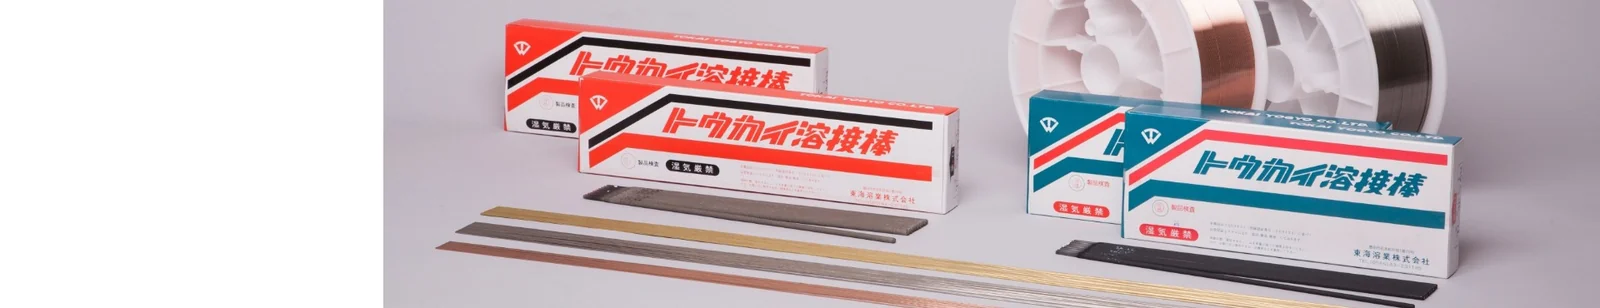
東海溶業の得意技術
| 技術 | 内容 |
|---|---|
| 鋳鉄の肉盛・補修 | TC-1(E C Ni-CI)、TC-3(E C NiFe-CI)、TC-6C(鋳鉄補修用) |
| 鋳鉄金型の硬化肉盛 | TM-2000、TM-2000B、TM-2000BN |
| 切刃用 | TC-8M・TC-8B(鋳鉄への直盛の硬化肉盛) |
東海溶業が解決できる課題
- プレス金型やダイカスト金型を肉盛で補修したい
- 鋳鉄の金型の刃先を硬くしたい
出典:会社案内|東海溶業、溶接材料|東海溶業、商品一覧|東海溶業
日本ウエルディング・ロッド株式会社|ステンレスと特殊合金の溶接材料
日本ウエルディング・ロッドとは
東京都中央区に本社を置き、1948年(昭和23年)に創業した、ステンレス鋼と特殊溶接材料の製造・販売の会社です。浜北製造所などの事業所で ISO 9001 の認定を受けています。
日本ウエルディング・ロッドの得意技術
| 技術 | 内容 |
|---|---|
| 材質の幅 | ステンレス鋼、耐熱ステンレス、ニッケル合金、コバルト合金、アルミニウム、チタン、ジルコニウム、銅、鋳鉄 |
| 鋳鉄用の被覆アーク棒 | ニッケル、鉄-ニッケル、モネル心線に3種類の特殊なフラックスを塗布し、母材を予熱しなくても溶接しやすいと同社は説明 |
日本ウエルディング・ロッドが解決できる課題
- ステンレスやニッケル合金に合う棒を探したい
- 鋳鉄を予熱なしで溶接したい
出典:会社概要|日本ウエルディング・ロッド、製品の特長|日本ウエルディング・ロッド、日本ウエルディング・ロッド
日鉄溶接工業株式会社|軟鋼から特殊合金まで幅広い溶接材料
日鉄溶接工業とは
東京都江東区に本社を置く溶接材料の会社です。製品は軟鋼・490〜550 MPa 級高張力鋼用、ステンレス鋼用、特殊合金用、硬化肉盛用、鋳鉄用などに分かれ、「溶接材料ハンドブック」で銘柄ごとの電流と乾燥条件を公開しています。
日鉄溶接工業の得意技術
| 技術 | 内容 |
|---|---|
| A-10(E4319) | イルミナイト系。薄板から中板までの全姿勢向け。用途は車両、建築、一般構造物 |
| S-16(E4316U) | 低水素系。厚板の全姿勢。造船、機械、車両、建築、橋梁、圧力容器など |
| C-1N(ECNi-CI) | 純 Ni 心線の鋳鉄用 |
日鉄溶接工業が解決できる課題
- 銘柄ごとの適正電流と乾燥条件を確かめたい
- 厚板の割れを避けたい
出典:会社概要|日鉄溶接工業、溶接材料|日鉄溶接工業、A-10|日鉄溶接工業、S-16 カタログ|日鉄溶接工業、溶接材料ハンドブック|日鉄溶接工業
株式会社神戸製鋼所|溶接棒の銘柄の説明と溶接の技術誌
神戸製鋼所とは
神戸市に本社を置く会社で、溶接を事業の1つとしています。技術誌「ぼうだより技術がいど」で銘柄の違いを解説し、公式の動画で「溶接製品紹介」「溶接講座」を公開しています。
神戸製鋼所の得意技術
| 技術 | 内容 |
|---|---|
| イルミナイト系 | B-10、B-14、B-17。B-10 は溶込みが浅く作業性重視、B-17 はアークが強く溶込みが深い。B-14 はその中間(同社グループの技術誌) |
| 低水素系 | LB-47、LB-26、LB-26V(立向下進用) |
神戸製鋼所が解決できる課題
- 銘柄の違いを動画や解説で確かめたい
- 立向下進で低水素系の棒を使いたい
出典:会社概要|神戸製鋼所、溶接の動画|神戸製鋼所、各種被覆アーク溶接棒の特長|ぼうだより技術がいど vol.523(神戸製鋼所)
株式会社タセト|特殊な母材の棒を探せる溶接材料の検索
タセトとは
横浜市に本社を置く会社です。自社サイトの検索で、被覆アーク溶接棒、フラックス入りワイヤ、TIG 溶接材料、MIG ワイヤなどを、鋼種から探せます。
タセトの得意技術
| 技術 | 内容 |
|---|---|
| 鋼種から探す | ステンレス鋼、ニッケル・ニッケル合金、銅・銅合金、アルミニウム合金、鋳鉄用、硬化肉盛用、チタン合金 |
タセトが解決できる課題
- 特殊な母材に合う棒を探したい
ニツコー熔材工業株式会社|亜鉛めっき鋼板用の棒
ニツコー熔材工業とは
大阪市西成区の溶接材料の会社です。亜鉛めっき鋼板用の被覆アーク溶接棒 NZ-11 の溶接のようすを、公式の動画で公開しています。
ニツコー熔材工業の得意技術
| 技術 | 内容 |
|---|---|
| NZ-11 | 亜鉛めっき鋼板のアーク棒溶接の動画を公開(上の「亜鉛めっき鋼板・硬化肉盛は専用の棒」の動画) |
ニツコー熔材工業が解決できる課題
- 亜鉛めっき鋼板を溶接したい
出典:ニツコー熔材工業
よくある質問
- 溶接棒とは、わかりやすく言うと?
- 金属の心線に被覆剤を塗り固めた、アーク溶接用の棒です。棒そのものが電極になって溶け、被覆剤がガスとスラグになって溶けた金属を守ります。
- 溶接棒はどう選びますか?
- 母材、重要度と板厚、溶接姿勢、棒径と電流、電源の順に決めます(選ぶ順番)。
- E4303 と E4316 はどう違いますか?
- E4303 はライムチタニヤ系で、外観と作業性がよい棒です。E4316 は低水素系で、水素が少なく割れにくい棒です。E4316 は使う前に 300〜350 ℃ の乾燥が必要です(銘柄の条件を優先)。
- D4301 は今の何にあたりますか?
- 日鉄溶接工業の資料の対応では E4319U です。メーカーによって対応が異なることがあるので、銘柄で確かめます。
- 溶接棒の太さはどう決めますか?
- 板厚と溶接機の最大電流で決めます。JKW RV-03 の下向の例では、3.2 mm で 100〜140 A、4.0 mm で 140〜190 A です。
- 溶接棒は乾燥しないと使えませんか?
- 系統によります。低水素系は乾燥が必要です。イルミナイト系などは吸湿していれば 70〜120 ℃ 程度で乾燥します。難吸湿で通常の保管なら再乾燥を省ける銘柄もあります。
- ステンレスと鉄をつなぐ棒は?
- 異材には 309 系(日鉄溶接工業の S-309・R など)を使います。SUS316 と炭素鋼なら Mo を含む S-309M・R などです。
- 鋳鉄はどの棒で溶接しますか?
- 溶接後に削るなら純 Ni の棒(ECNi-CI)、割れにくさを重視するなら Fe-Ni の棒(ECNiFe-CI)が使われます。軟鋼心線の棒(ECSt)は加工しない部分向けです。
- アーク溶接に資格は要りますか?
- アーク溶接の業務には特別教育が必要です(労働安全衛生規則 第36条第3号)。技能を評価するものに JIS の溶接技能者資格(通称 JIS 検定)があります。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- 溶接の技術一覧
- 溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)
- ガス溶接・ガス切断
- ステンレス鋼
- 炭素鋼・合金鋼
- 基礎知識:溶接ビード
- 基礎知識:溶接記号の読み方
- 基礎知識:残留応力
- アーク溶接の方法を選びたい
- 溶接のブローホール・割れを減らしたい
- レーザー溶接機を選びたい
- 金属の水素脆化(遅れ破壊)を防ぎたい
- アルミと鉄など異種金属をしっかり接合したい
出典・確認日
- 溶接事業概要|神戸製鋼所
- 溶接棒(被覆アーク溶接棒)の選び方|ビルディマガジン
- 溶接材料ハンドブック|日鉄溶接工業
- 各種被覆アーク溶接棒の特長|ぼうだより技術がいど vol.523(神戸製鋼所)
- New びいど No.26 JIS Z 3211 の改正解説|日鉄溶接工業
- 鉄骨工事Q&A A-1-7|日本建設業連合会
- KS-76 カタログ|JKW
- 鉄骨工事Q&A A-1-8|日本建設業連合会
- New びいど No.23 JIS Z 3221 の改正解説|日鉄溶接工業
- CRH カタログ|特殊電極
- S-16 カタログ|日鉄溶接工業
- RV-03 カタログ|JKW
- KS-R カタログ|JKW
- New びいど No.57 技術解説|日鉄溶接工業
- アーク溶接(安全衛生キーワード)|職場のあんぜんサイト(厚生労働省)
- アーク溶接作業中の感電の災害事例|職場のあんぜんサイト(厚生労働省)
- 労働安全衛生規則 第36条・第331条・第332条|e-Gov 法令検索
- アーク溶接作業での感電死亡災害|労働安全衛生総合研究所
- 特定化学物質障害予防規則等の改正|山梨労働局
- 特定化学物質障害予防規則 第38条の21|e-Gov 法令検索
- 会社概要|四国溶材
- 被覆アーク溶接棒|四国溶材
- 四国溶材
- 会社概要|特殊電極
- 溶接材料|特殊電極
- CRH-3 カタログ|特殊電極
- KB カタログ|特殊電極
- 会社案内|東海溶業
- 溶接材料|東海溶業
- 商品一覧|東海溶業
- 会社概要|日本ウエルディング・ロッド
- 製品の特長|日本ウエルディング・ロッド
- 日本ウエルディング・ロッド
- 会社概要|日鉄溶接工業
- 溶接材料|日鉄溶接工業
- A-10|日鉄溶接工業
- 会社概要|神戸製鋼所
- 溶接の動画|神戸製鋼所
- 会社概要|タセト
- 溶接材料の検索|タセト
- ニツコー熔材工業
※製品名・会社名は各社の商標または登録商標です。写真は出典を示した会社のものです。そのほかの図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月2日 本ページの内容は一般的な情報です。数値は出典の銘柄・条件の例で、実際の選定と施工は最新のカタログと説明書、法令で確かめてください。








