
部品の図面に「めっき」と書くか「塗装」と書くか。錆を防ぎたいだけならどちらでもよさそうですが、屋外で長持ちするのはどちらか、色はどうするか、ねじは入るのか、アース線はつながるのか――。めっきと塗装は、どちらも金属の表面に膜を付ける処理ですが、膜の材料が金属か樹脂かで、できることが大きく違います。
選び方の多くは、錆を防ぐ以外に何を求めるか(色、導電、硬さ、寸法)と、どこで何年使うかで決まります。迷うときは、めっきの上に塗装する方法もあります。まず下のマトリクスで、求める働きと方法の対応を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 電気めっき(亜鉛・スズ・硬質クロムなど) | 無電解ニッケルめっき | 溶融亜鉛めっき | 溶剤の塗装(吹付・焼付) | 粉体塗装・電着塗装 | めっき+塗装 |
|---|---|---|---|---|---|---|
| A屋外の架台・鉄骨を、長いあいだ錆びさせたくない | △ | ◎ | △ | ○ | ◎ | |
| B好きな色・つやにしたい | △ | ◎ | ◎ | ◎ | ||
| C電気を通したい・はんだ付けしたい | ◎ | ○ | ||||
| D硬くしたい・すり減りを抑えたい | ◎ | ◎ | ||||
| E寸法を変えたくない・形が複雑で内側まで付けたい | ○ | ◎ | △ | △ | ○ | |
| F六価クロムや溶剤(VOC)を減らしたい | ○ | ○ | ○ | △ | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の方法として説明されているもの、または編集部がその働きの中心と整理したもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。数値は各資料の条件での値です。
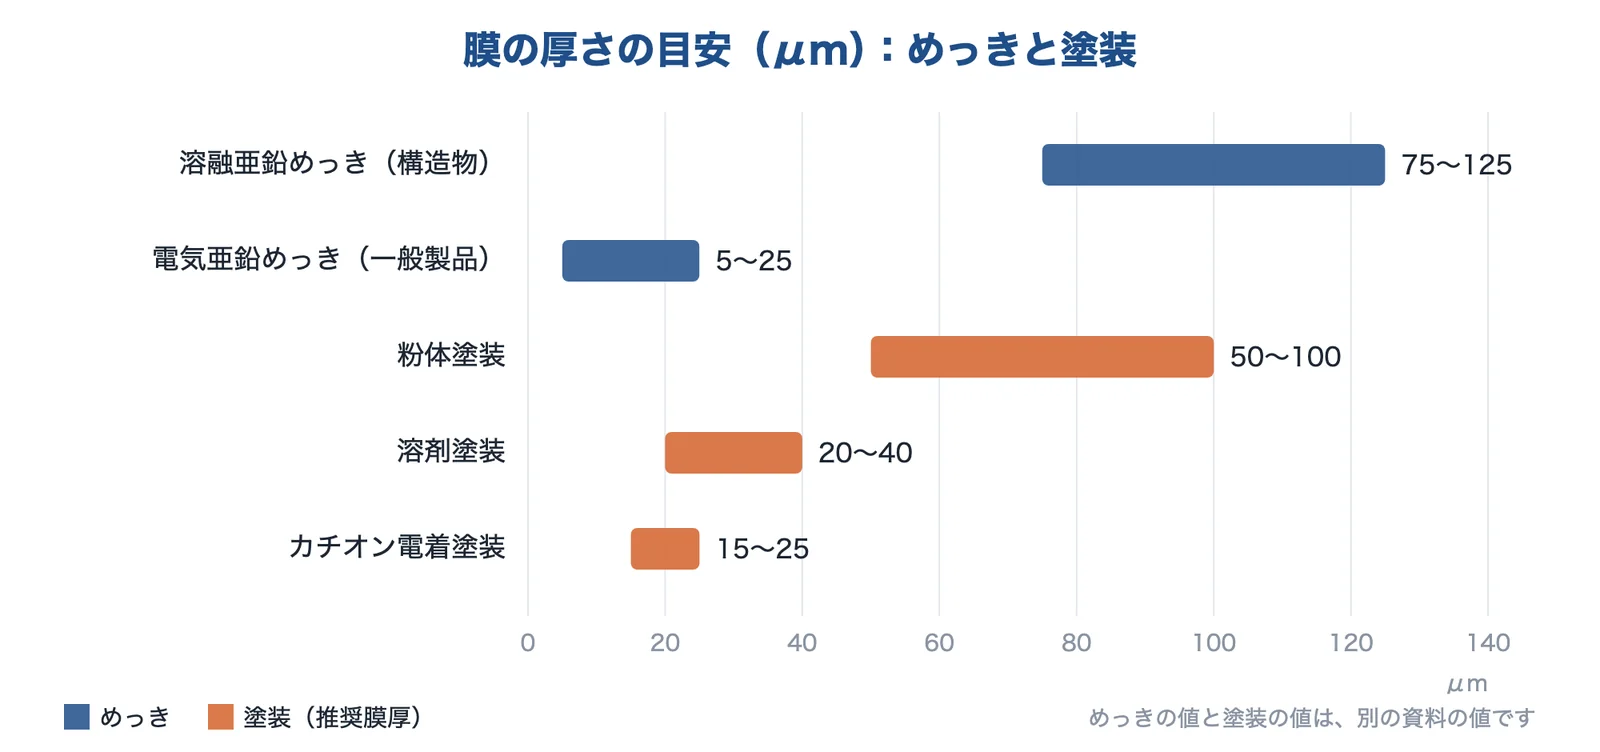
出典:日本溶融亜鉛鍍金協会「よくある質問」・タマ化工「塗装方法別の推奨膜厚」をもとに AI(Claude)で作成
課題の診断と解決策
求める働き(A〜F)ごとに、起きていること、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。まず、錆を防ぐ以外に何が要るかで候補を絞ります。
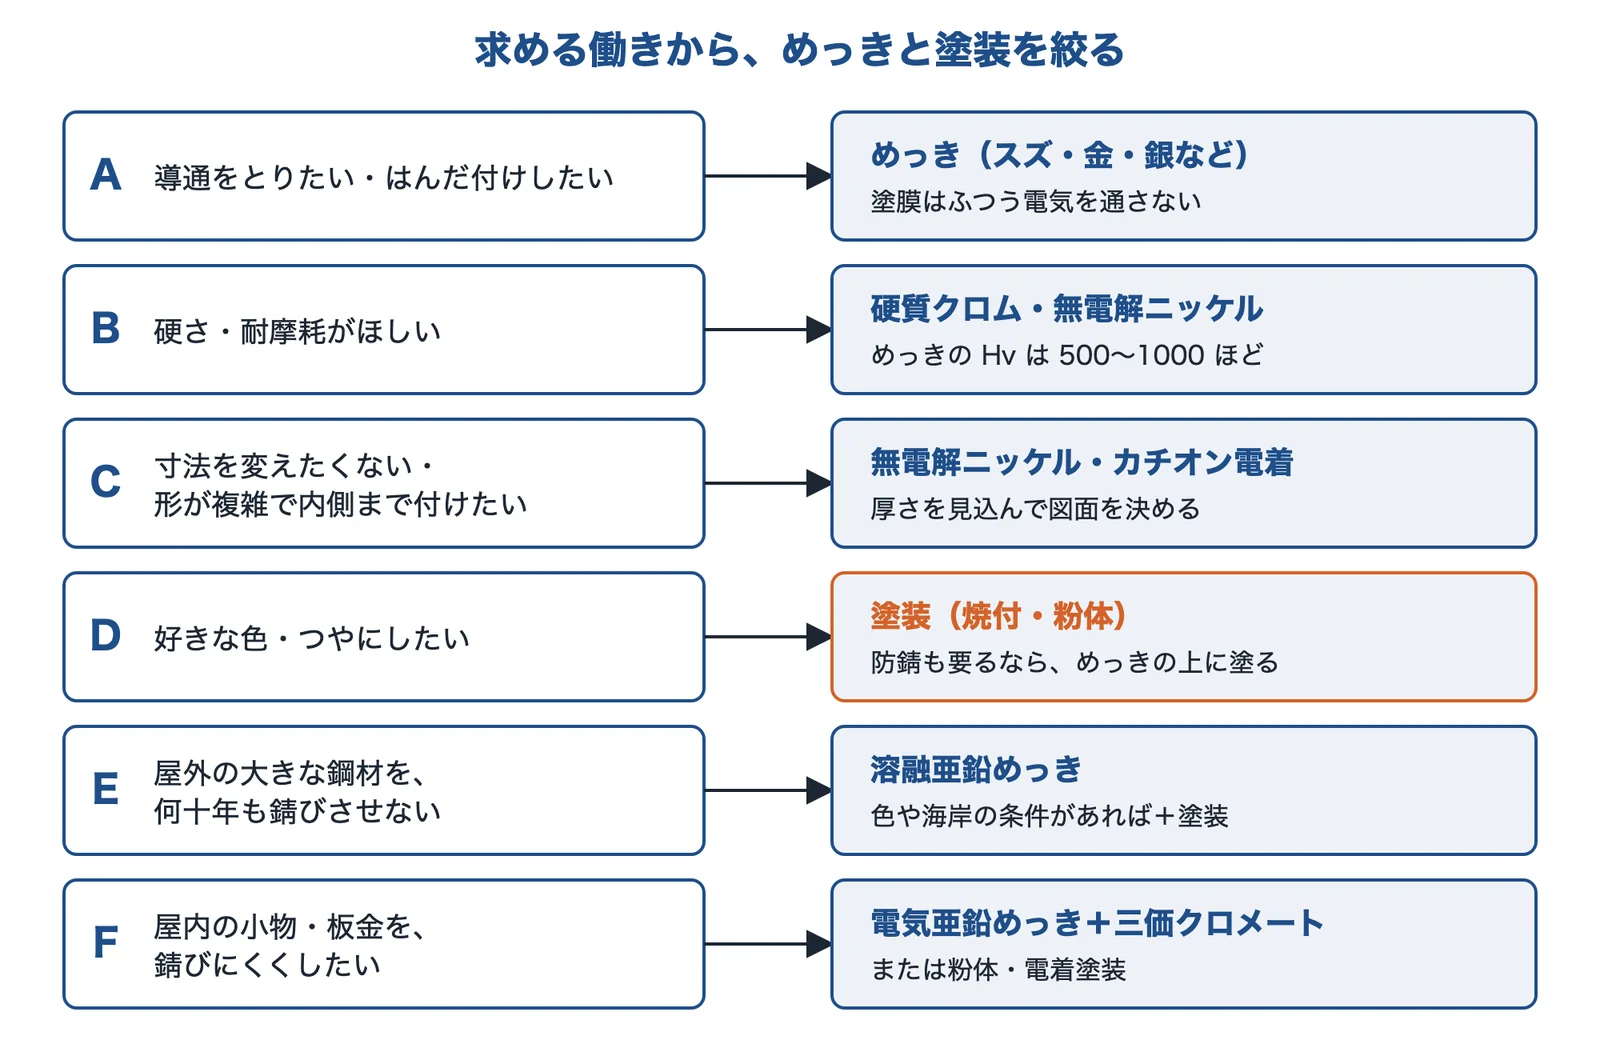
出典:日本溶融亜鉛鍍金協会「耐食性」・日本溶融亜鉛鍍金協会「亜鉛めっき上の塗装について」・タマ化工「塗装方法別の推奨膜厚」・サン工業「スズめっき」・サン工業「硬質クロムめっき」・サン工業「無電解ニッケルめっき」と編集部の整理をもとに AI(Claude)で作成
屋外の架台・鉄骨を、長いあいだ錆びさせたくない
屋外に置く鋼製の架台やフェンスを、塗り替えの手間をかけずに長く持たせたい。塗装だけのものは、傷から錆が出てきた。
- 起きている現象
- 溶融亜鉛めっきは膜が厚く(構造物で 75〜125μm)、亜鉛と鉄の合金層で金属結合します。さらに、欠けて鉄が出ても周りの亜鉛が先に溶けて鉄を守ります。日本溶融亜鉛鍍金協会の表では、大気中の耐用年数は都市・工業地帯で62年、田園地帯で113年、海岸地帯で25年です(付着量と腐食速度からの目安)。
溶融亜鉛めっきは 430〜500℃の浴に浸すので、板厚の差が大きい部品はひずみます(板厚比 2.5 以下が目安)。めっき槽に入る大きさかも先に確かめます。
好きな色・つやにしたい
製品カバーや外装を、コーポレートカラーや指定の色にしたい。めっきでは出せない色がある。
電気を通したい・はんだ付けしたい
端子やシャーシのアース部で導通をとりたい。塗装したら電気が流れなくなった。
- 起きている現象
- めっきは金属の膜なので、電気を通します(編集部の解説)。塗膜はふつう樹脂の膜で電気を通しません(導電塗料という特別な塗料を除く)。サン工業は、スズめっきは融点が約231℃と低いのではんだ付け性がとても良いとし、電気接点、半導体部品、端子、コネクターなどに使うとしています。
- 解決に使える技術
- 電気めっきスズ・金・銀
- 無電解ニッケルめっき複雑な形の下地に
塗装した部品で導通が要る場所は、マスキングで塗らない部分を作るか、そこだけめっきの部品にします(編集部の解説)。接触の信頼性は、膜の種類と厚さで変わります。
硬くしたい・すり減りを抑えたい
摺動する軸や金型の面が、塗膜では削れてしまう。表面を硬くしたい。
- 起きている現象
- 硬さが要るところは、めっきの出番です。サン工業は、硬質クロムめっきは Hv800〜1000 と非常に硬く耐摩耗性に優れるとし、無電解ニッケルめっきは熱処理前で Hv550 程度、熱処理で Hv700〜1000 程度まで硬くできるとしています。塗膜の硬さは鉛筆硬度という別の尺度で表すことが多く、金属の硬さとは直接比べられません(編集部の解説)。
- 解決に使える技術
- 電気めっき硬質クロム
- 無電解ニッケルめっき熱処理で硬くする
硬質クロムは 400℃付近から急に硬さが下がる傾向があります(サン工業)。熱がかかる部品は温度を確かめます。
寸法を変えたくない・形が複雑で内側まで付けたい
はめあいの部品や、パイプの内側がある部品に処理をしたい。処理したら入らなくなった。
- 起きている現象
- 膜の厚さがそのまま寸法を変えます。サン工業は、無電解ニッケルを 10μm 付ければ直径は 20μm 大きくなり、穴は 20μm 小さくなるとし、電気めっきは端や角が厚くなる傾向があるとしています。無電解ニッケルは電流分布の影響がなく均一に付きますが、尖った部分や液の流れが悪い所は薄くなります(めっき加工.com)。電着塗装も、車体の複雑な内部まで塗膜を付けられます(日本ペイント)。
- 解決に使える技術
- 無電解ニッケルめっき均一に付く
- 電気めっき薄い膜で、角の厚さに注意
- 電着塗装15〜25μm で内側まで
- 溶融亜鉛・粉体膜が厚いので逃がしを設計
ねじやはめあいは、膜の厚さを図面で見込むか、マスキングします。溶融亜鉛めっきのねじはオーバータップが要ります(亜鉛めっきの種類を選びたい)。
六価クロムや溶剤(VOC)を減らしたい
客先から六価クロムを使わないように言われた。塗装の溶剤(VOC)も減らしたい。
- 起きている現象
- めっきの後処理では、六価クロメートから三価クロメートへの置き換えが進んでいます。永和工芸は、三価は皮膜に六価クロムを含まないが、六価ほどの耐食性は期待できないとしています。塗装では VOC の排出を抑える取り組みが進み、溶剤を使わない粉体塗装が選ばれる理由のひとつになっています(編集部の解説)。電着塗装は、使った塗料の95%以上が塗膜になるとされます(日本ペイント)。
- 解決に使える技術
- 粉体塗装・電着塗装溶剤と塗料のむだを減らす
- 電気めっき(三価クロメート)六価を使わない
- 溶融亜鉛めっき後処理を確かめる
六価クロムの排水基準は 0.2mg/L です(環境省)。規制の範囲は製品の種類や仕向け先で違うので、客先の指定を確かめます。置き換えの全体は六価クロムを使わずに表面処理したいにまとめています。
なぜめっきと塗装で、できることが違うのか
膜が金属か、樹脂か
めっきは、金属の膜を表面に析出させる処理です。電気を流して付ける電気めっき、化学反応で付ける無電解めっき、溶かした亜鉛に浸す溶融亜鉛めっきがあります。塗装は、樹脂などの塗料を付けて固める処理で、液体の塗料を吹き付ける方法、粉を静電気で付けて焼き付ける粉体塗装、電気で塗料を付ける電着塗装があります。導電や硬さやはんだ付けは金属の膜だからできること、色や質感の自由さは塗料だからできることです(編集部の整理)。
錆の防ぎ方が違う
亜鉛めっきは、鉄より先に亜鉛が溶けて鉄を守ります。日本溶融亜鉛鍍金協会は、めっきが局部的に欠けて鉄が出ても、周辺の亜鉛が鉄より先に溶け出すので鉄は腐食しないとしています(犠牲防食)。一方、ニッケルやクロムのめっきは鉄より溶けにくい金属で、膜が水や酸素を止めて守ります。穴があると鉄のほうが先に溶けるので、ピンホールの少なさや厚さが大切になります(編集部の解説)。
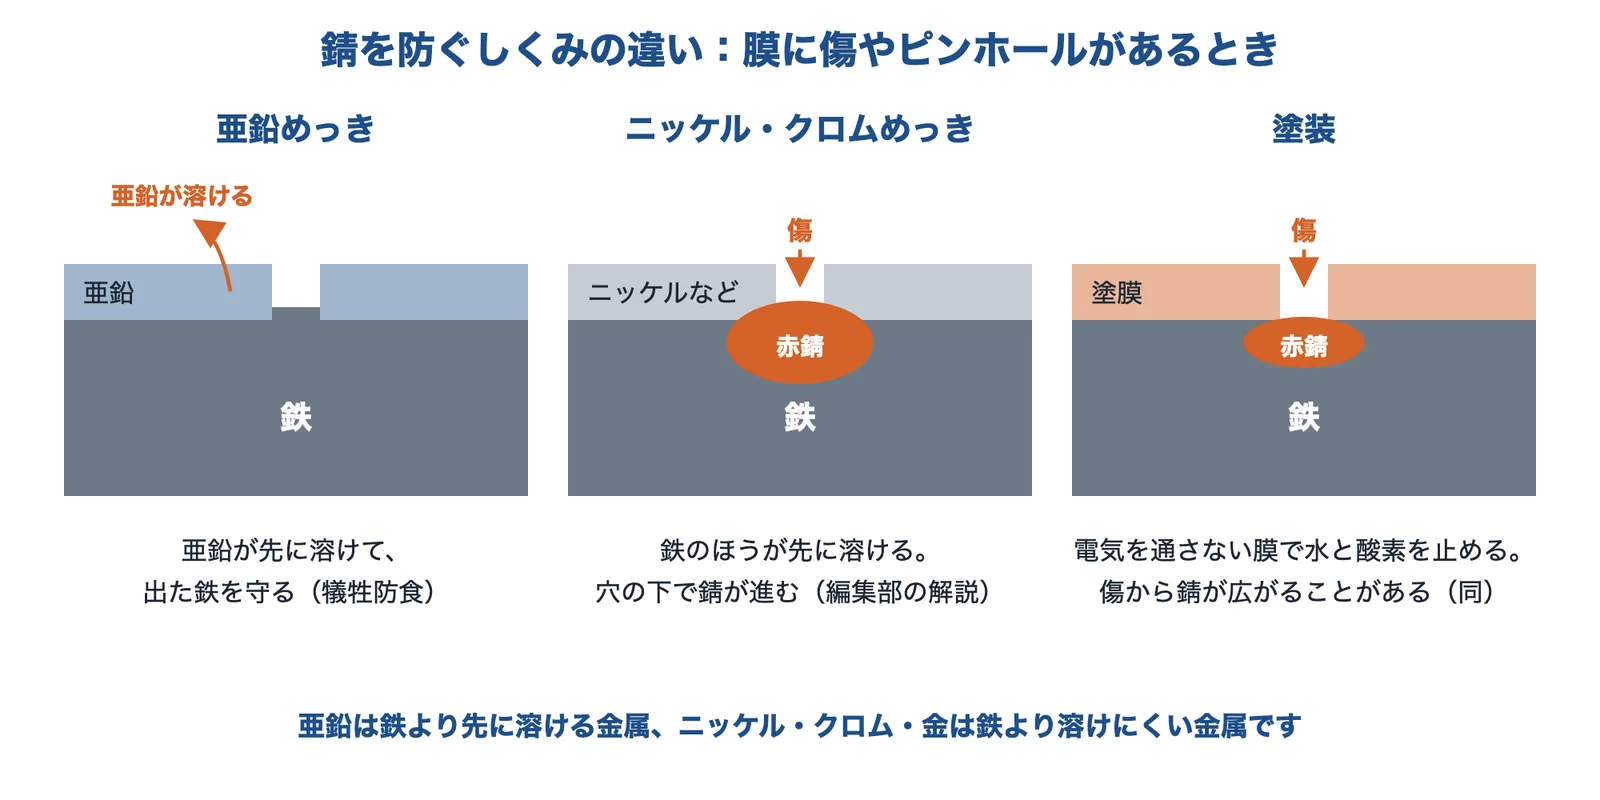
出典:日本溶融亜鉛鍍金協会「溶融亜鉛めっきとは」と編集部の解説をもとに AI(Claude)で作成
塗膜も水と酸素を止める膜です。傷が鉄まで届くと、そこから錆が広がることがあります(編集部の解説)。塗装の耐食性は、塗料だけでなく、脱脂やりん酸塩処理、ブラストなどの前処理で大きく変わります。傷や剥がれの原因は塗装・めっきが剥がれるにまとめています。
耐食性は試験で比べる。ただし年数にはそのまま直せない
めっきも塗装も、塩水噴霧試験(JIS Z 2371)でよく比べます。35℃、pH 6.5〜7.2 の中性の塩水を噴霧する試験で、コーティングされた金属とされていない金属の、腐食に対する相対的な耐性を試験するために使えるとされています(Ascott の解説)。試験の時間を、そのまま屋外の年数には直せません(編集部の解説)。塗装品はクロスカットの傷を入れて試すことが多く、めっき品とは見る所が違うので、同じ条件で試し、使う環境に近いサンプルで確かめます。試験の進め方は製品の耐環境性を温湿度・塩水噴霧の試験で確かめたいにまとめています。
出典:溶融亜鉛めっきとは|日本溶融亜鉛鍍金協会、JIS Z 2371|Ascott
方法ごとの特徴と、選び方の詳しい内容
電気めっき:薄い膜で、機能を足す
電気亜鉛めっきの膜厚は、一般製品で 5〜25μm です(日本溶融亜鉛鍍金協会)。ねじや小物の防錆によく使われ、ふつう三価クロメートを重ねます。スズ・金・銀ははんだ付けや導電に、硬質クロムは耐摩耗に使います。
注意は2つあります。ひとつは厚さのばらつきです。サン工業は、電気めっきは製品内のばらつきが大きく、端や角は厚くなる傾向があり、ばらつきは電気亜鉛で小さく、電気ニッケルや硬質クロムで大きい傾向があるとしています。もうひとつは水素脆化です。電気めっきでは鋼に水素が入ることがあり、新潟県工業技術総合研究所は、200℃程度に加熱・保持するベイキングで、ある程度放出できるとしています。詳しくは金属の水素脆化(遅れ破壊)を防ぎたいにまとめています。
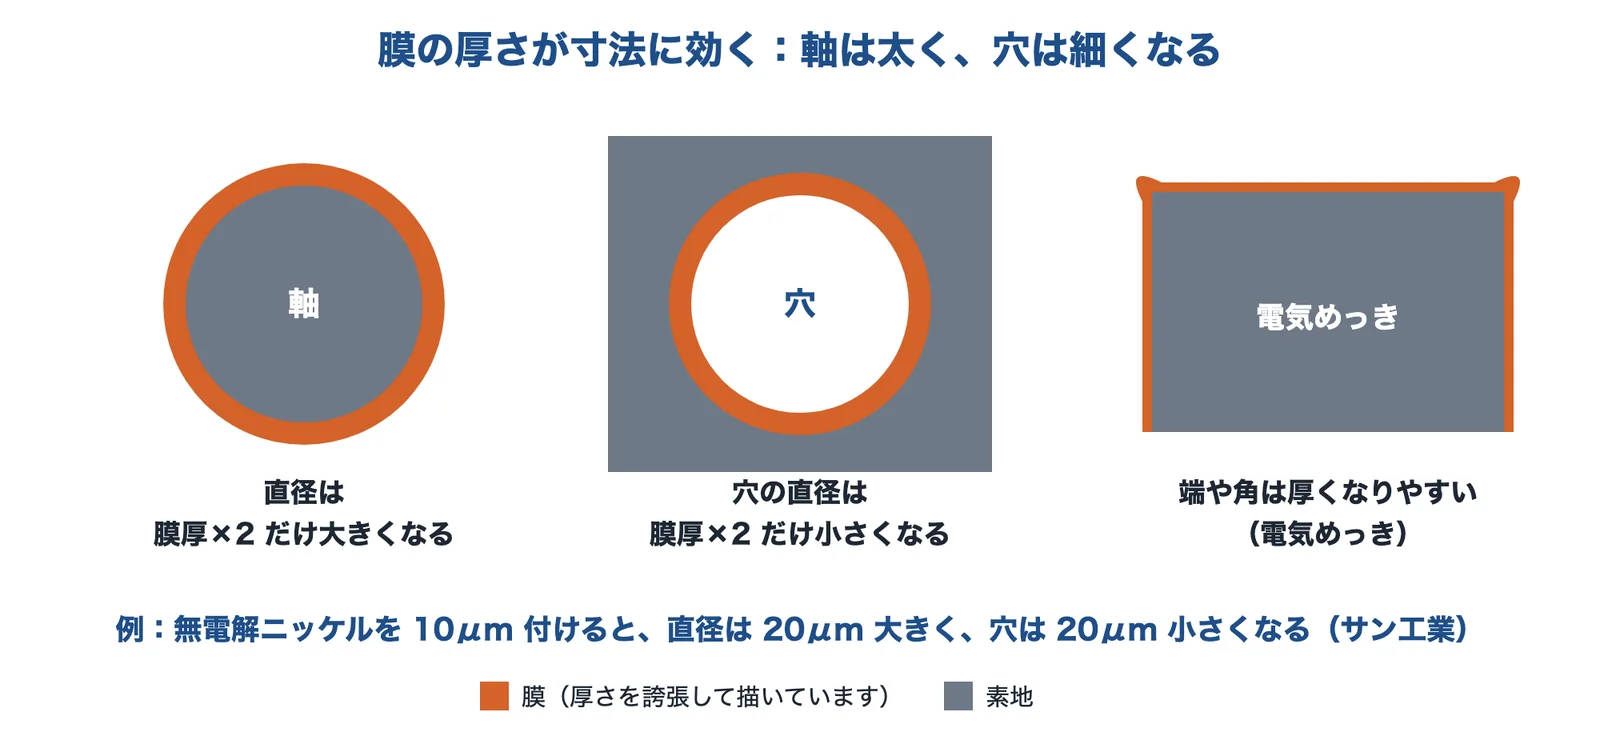
出典:サン工業「めっきの機能」・めっき加工.com「よくある質問」をもとに AI(Claude)で作成
無電解ニッケルめっき:均一に付けたいときに
無電解ニッケルは、電気を使わず化学反応で付けるので、電流分布の影響がなく均一に付きます。めっき加工.com は、単純な形なら膜厚のばらつきは ±5〜10%としています。サン工業も、寸法精度を必要とする部品に向くとしています。
硬さは、熱処理前で Hv550 程度、熱処理で Hv700〜1000 程度です(サン工業)。別の加工会社は、中リンのものでめっきのまま Hv500〜550、400℃の熱処理で Hv800〜1000 としています(中日クラフト)。会社や皮膜のリンの量で値に幅があるので、範囲で考えます。
溶融亜鉛めっき:屋外の鋼材を長く守る
溶融亜鉛めっきの膜厚は、構造物で 75〜125μm、ボルト・ナットで 45〜70μm です(日本溶融亜鉛鍍金協会)。耐用年数は亜鉛の付着量 ÷ 腐食速度 × 0.9 で見積もり、腐食速度は都市・工業地帯 8.0、田園地帯 4.4、海岸地帯 19.6g/m²・年です。種類の選び方は亜鉛めっきの種類を選びたいにまとめています。
溶剤の塗装:少量・色替え・大きな物に
タマ化工の示す溶剤塗装の推奨膜厚は 20〜40μm です。スプレーの塗着効率は 40〜70%で(日本ペイント)、塗料の一部は無駄になります。ラインを作らず色を替えやすいので、少量や大きな物に向きます(編集部の整理)。樹脂は、メラミン・アルキド、アクリル、ポリウレタン、エポキシ、ポリエステル、フッ素などがあります(永和工芸の焼付塗装のページ)。
粉体塗装・電着塗装:溶剤を減らし、数をこなす
タマ化工の示す推奨膜厚は、粉体塗装が 50〜100μm、カチオン電着が 15〜25μm です(同じページの本文には電着 15〜35μm の記述もあります)。粉体は1回で厚い膜が付き、溶剤を使いません。電着は電気で塗料を付けるので、複雑な形の内側まで薄く均一に付きます。詳しくは技術ページ粉体塗装・電着塗装にまとめています。粉体の焼付は 150〜200℃ほどなので(ホソカワミクロンの解説)、熱に弱い素材には使えません(編集部の解説)。
めっき+塗装:長持ちさせて、色も付ける
亜鉛めっきの上に塗装すると、塗膜がまず亜鉛を守り、塗膜が傷んだあとは亜鉛が鉄を守ります。日本溶融亜鉛鍍金協会は、適切な塗装系を選べば、耐久性は「亜鉛めっきのみの寿命+塗膜の寿命」のほぼ2倍に相当するとしています(二重防食)。
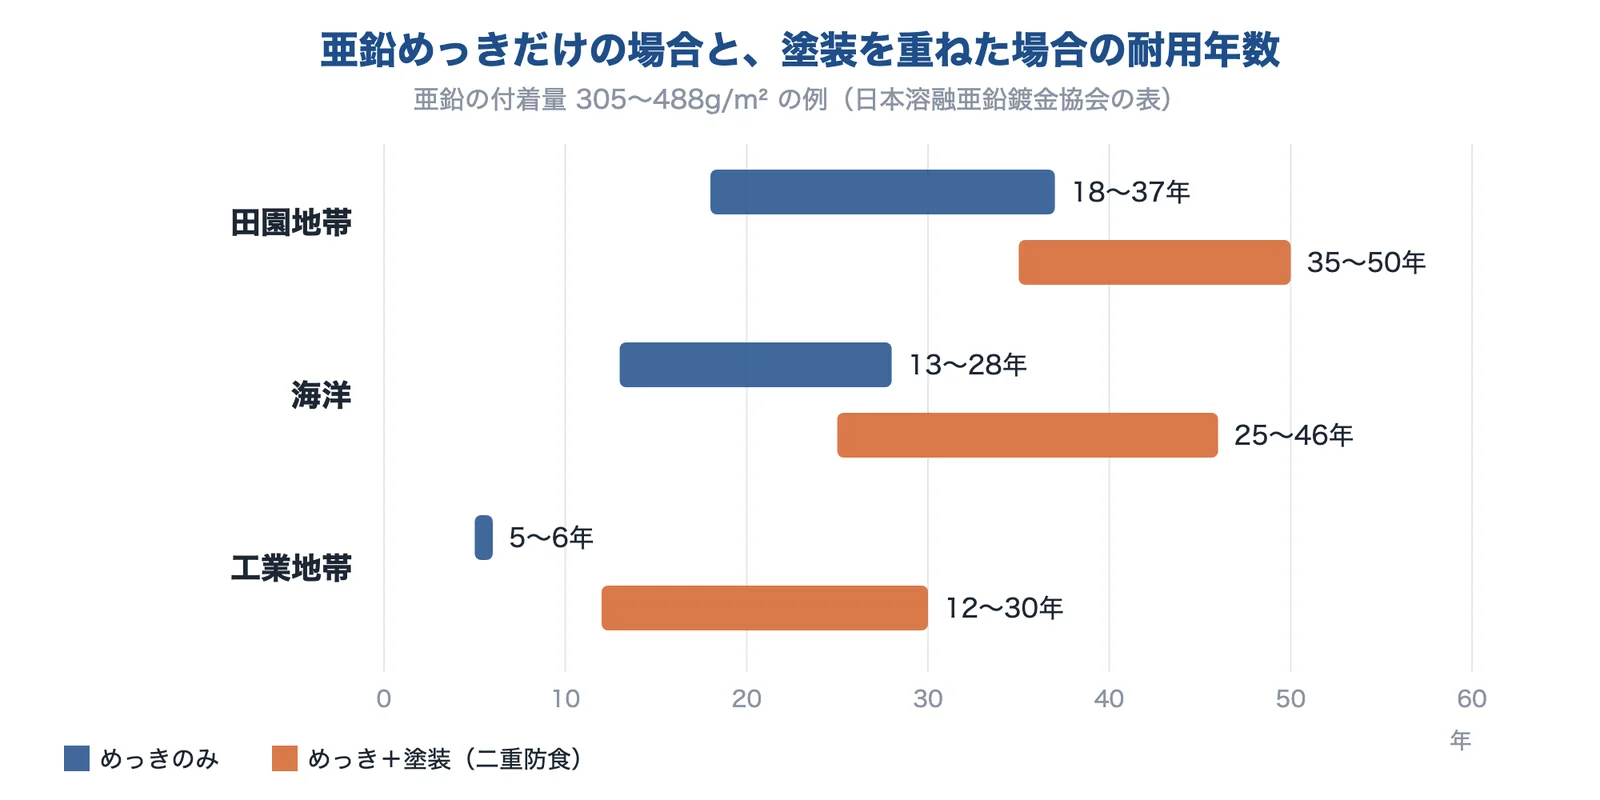
出典:日本溶融亜鉛鍍金協会「亜鉛めっき上の塗装について」をもとに AI(Claude)で作成
ただし、亜鉛の上は鉄と同じ塗り方では剥がれます。同協会は、亜鉛は活性が高く、鉄素地と同じ要領で塗ると亜鉛と塗料成分が反応して塗膜剥離などの事故を起こすことがあるとし、油性系・アルキッド系は避け、常乾型ではエポキシ系と塩化ゴム系、焼付型粉体ではエポキシ系・アクリル系の密着が良いとしています。りん酸亜鉛などの化成処理を挟む例も多く、永和工芸やオーエム工業は、めっきのあとにりん酸処理をしてから塗装する工程を示しています。
出典:よくある質問|日本溶融亜鉛鍍金協会、耐食性|日本溶融亜鉛鍍金協会、亜鉛めっき上の塗装について|日本溶融亜鉛鍍金協会、塗装方法別の推奨膜厚|タマ化工、電着塗装技術|日本ペイントホールディングス、めっきの機能|サン工業、無電解ニッケルめっき|サン工業、よくある質問|めっき加工.com、無電解ニッケル|中日クラフト、水素脆化の資料|新潟県工業技術総合研究所、最新の粉体塗装技術の動向|ホソカワミクロン、排水基準|環境省、亜鉛めっき|永和工芸、焼付塗装|永和工芸
費用は、数と形で変わる
めっきと塗装の費用をそのまま比べた公開の数字は、見つかりませんでした。費用は、数量、大きさ、形、マスキングの有無、前処理、色の数、検査で大きく変わります。同じ図面で、めっきと塗装の両方の見積もりを取って比べるのが確実です。めっき会社と塗装会社に分けると管理の手間も増えるので、まとめて受ける会社も候補になります(編集部の整理)。
めっき・塗装を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。めっきと塗装をまとめて受ける会社、大きな鋼材を扱う会社、板金と合わせて頼める会社、めっきの機能に強い会社を挙げました。
永和工芸株式会社|亜鉛めっきから塗装までの一貫
永和工芸とは
永和工芸は、大阪市平野区にある金属塗装の会社です。粉体塗装・焼付(溶剤)塗装に加えて、亜鉛めっき、塗装前処理、塗膜はがしにも対応し、試作から量産まで受けています。
永和工芸の得意技術
| 技術 | 内容 |
|---|---|
| 亜鉛めっきの後処理 | 三価クロメート・六価クロメート・有機や無機のコーティング。色や光沢のサンプルをサイトで示している |
| 亜鉛めっき+塗装 | 焼付塗装・粉体塗装・常温乾燥塗装の主な塗装系に対応。亜鉛めっきから塗装まで、試験施工・性能評価・試作・量産を一貫して受けるとしている |
| 実績の例 | 屋外のフェンス部品(亜鉛めっき鋼板にリン酸亜鉛被膜処理とポリエステル粉体塗装。沸騰水2時間のあと、1mm 碁盤目で 98/100 以上の密着試験に合格)、シリンダー錠、建築留め具 |
永和工芸が解決できる課題
- めっき会社と塗装会社に別々に出していて、管理の手間を減らしたい
- 亜鉛めっきの上に塗装して、色と防食の両方を満たしたい
公開されている実績
- 大手メーカーの部品で、亜鉛めっきから塗装までを一貫して受け、管理コスト13%の削減に貢献したとしている
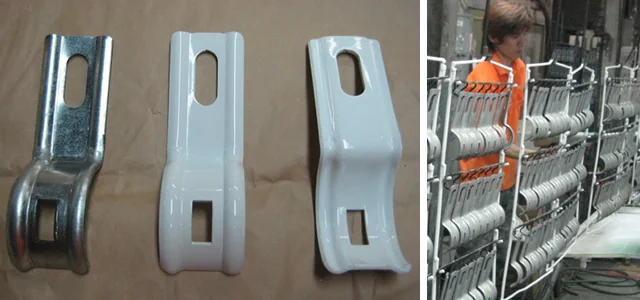
出典:永和工芸「亜鉛めっき」
伸光グループ|溶融亜鉛めっきと大型の焼付塗装
伸光グループとは
伸光グループは、大阪府柏原市に本社と工場がある株式会社伸光などのグループで、兵庫県多可町に八千代工場があります。プレス加工・製缶板金加工と、溶融亜鉛めっき・塗装の表面処理を一貫で受けています。
伸光グループの得意技術
| 技術 | 内容 |
|---|---|
| 溶融亜鉛めっき | 小めっき釜 W650×H1,700×L650mm と中めっき釜 W850×H3,270×L850mm を持ち、ボルト・座金などの小物から建設金物まで。クロメート処理ができる排水設備を持つ |
| 塗装 | 吹き付け・静電・粉体塗装。W4,000×D4,000×H3,000mm の固定炉で、大型の製缶品も焼付塗装できる(粉体・溶剤とも)。脱脂装置でリン酸鉄処理もする |
伸光グループが解決できる課題
- 大きな製缶品を、粉体や溶剤で焼付塗装したい
- 部材の加工からめっき・塗装までを、一社にまとめたい
出典:伸光グループ「表面処理」
オーエム工業株式会社|溶融亜鉛めっきの上の塗装
オーエム工業とは
オーエム工業は、大阪市住之江区に本社がある会社です(1949年創立)。JIS H 8641「溶融亜鉛めっき」の認証を受けた住之江・泉北の工場で溶融亜鉛めっきをし、りん酸亜鉛処理、塗装、鋼構造物の製作も手がけています。
オーエム工業の得意技術
| 技術 | 内容 |
|---|---|
| 溶融亜鉛めっき | 月産能力は各工場の合計で1万トン |
| めっきの上の塗装 | 溶融亜鉛めっき → りん酸処理 → 塗装の工程を自社の工場で行う。粉体は長さ 10m・幅 1.5m・高さ 1.5m、溶剤は長さ 8m・幅 1.5m・高さ 1.5m まで |
| りん酸亜鉛処理(OMZP) | 溶融亜鉛めっきの表面に、グレーの安定した色合いの化成皮膜を作る処理 |
オーエム工業が解決できる課題
- 屋外の鋼構造物を、溶融亜鉛めっきの上に塗装して仕上げたい
- 溶融亜鉛めっきの光った色を抑えて、落ち着いた色にしたい
出典:会社概要|オーエム工業、各種塗装|オーエム工業、溶融亜鉛めっき|オーエム工業、トップページ|オーエム工業
株式会社ミューテック35|精密板金と粉体塗装・めっきの手配
ミューテック35とは
ミューテック35は、東京都日野市の精密板金の会社です。精密板金、プレス金型、機械加工に加えて、粉体塗装を自社で行い、めっき・アルマイトなどの表面処理も板金と合わせて受けています。
ミューテック35の得意技術
| 技術 | 内容 |
|---|---|
| 塗装 | 粉体塗装は自社で行い、多様な色に対応。カチオン電着塗装なども精密板金と合わせて頼める |
| めっき・アルマイト | 無電解ニッケル(鉄・銅・真鍮・アルミ、それぞれ黒も)、白・黒・硬質などのアルマイト |
ミューテック35が解決できる課題
- 試作の板金を、塗装とめっきまで含めて一社に頼みたい
- 塗装とめっきの両方を試して、比べたい
出典:会社案内|ミューテック35、めっき・表面処理|ミューテック35
サン工業株式会社|24種のめっきライン
サン工業とは
サン工業は、長野県伊那市に本社があるめっきの会社です。24種のめっきラインを持ち、めっきの機能や寸法の考え方を、サイトで詳しく解説しています。塗装ではなくめっきの側の相談先です。
サン工業の得意技術
| 技術 | 内容 |
|---|---|
| 硬さ | 硬質クロムめっき(Hv800〜1000)、無電解ニッケルめっき(熱処理で Hv700〜1000 程度)。Hv1,800 を超える超高硬度クロムめっきも紹介している |
| はんだ付け・導電 | スズめっき(融点約231℃。電気接点・半導体部品・端子・コネクター向け)。金めっき・銀めっきのラインもある |
| 寸法の相談 | めっきの厚さと寸法の変わり方、アルミの前処理で溶ける厚さの注意などを解説している |
サン工業が解決できる課題
- 塗装では足りない硬さや導電性を、めっきで出したい
- 寸法の厳しい部品に、どのめっきを選ぶか相談したい
出典:サン工業「無電解ニッケルめっき」
出典:概要・沿革|サン工業、トップページ|サン工業、めっきの機能|サン工業、スズめっき|サン工業、硬質クロムめっき|サン工業、無電解ニッケルめっき|サン工業
選ぶ前に確かめる条件
めっきか塗装かを相談する前に、次のことを整理しておくと話が早く進みます。
- 使う場所と年数:屋内か屋外か、海からの距離、薬品や熱があるか、何年持たせたいか
- 錆を防ぐ以外に要る働き:色・つや、導電・はんだ付け、硬さ・耐摩耗、絶縁
- 素材:鉄、ステンレス、アルミ、樹脂のどれか。高強度の鋼か(水素脆化)、熱に弱いか(焼付や溶融めっきの温度)
- 寸法:はめあいやねじの公差、膜の厚さをどこまで見込めるか、マスキングする場所
- 形と大きさ:内側や袋の部分があるか、めっき槽や焼付炉に入るか
- 数量と色の数、規制(六価クロム・VOC・客先の指定)、塩水噴霧など必要な試験
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月1日








