機械を長く使うと、軸受のすき間が広がる、金型の角が丸くなる、ねじ山がやせる。こうした変化の多くは摩耗(まもう)によるものです。このページでは、摩耗とは何か、凝着摩耗・アブレシブ摩耗などの種類としくみ、摩耗が進む3つの段階、摩耗の量を表すアーチャードの式と計算例、潤滑の状態との関係、摩耗を減らす方法を、図で順に解説します。
摩耗とは:ひとことで言うと
摩耗とは
摩耗は、摩擦に伴って、固体の表面が少しずつ失われていく現象です(Wikipedia「摩耗」)。こすれ合う面から細かいかけら(摩耗粉)が出て、部品の形や寸法が変わり、性能が落ちたり寿命が短くなったりします(コトバンク)。
表記は「摩耗」のほか「磨耗」とも書きます。英語では wear です。
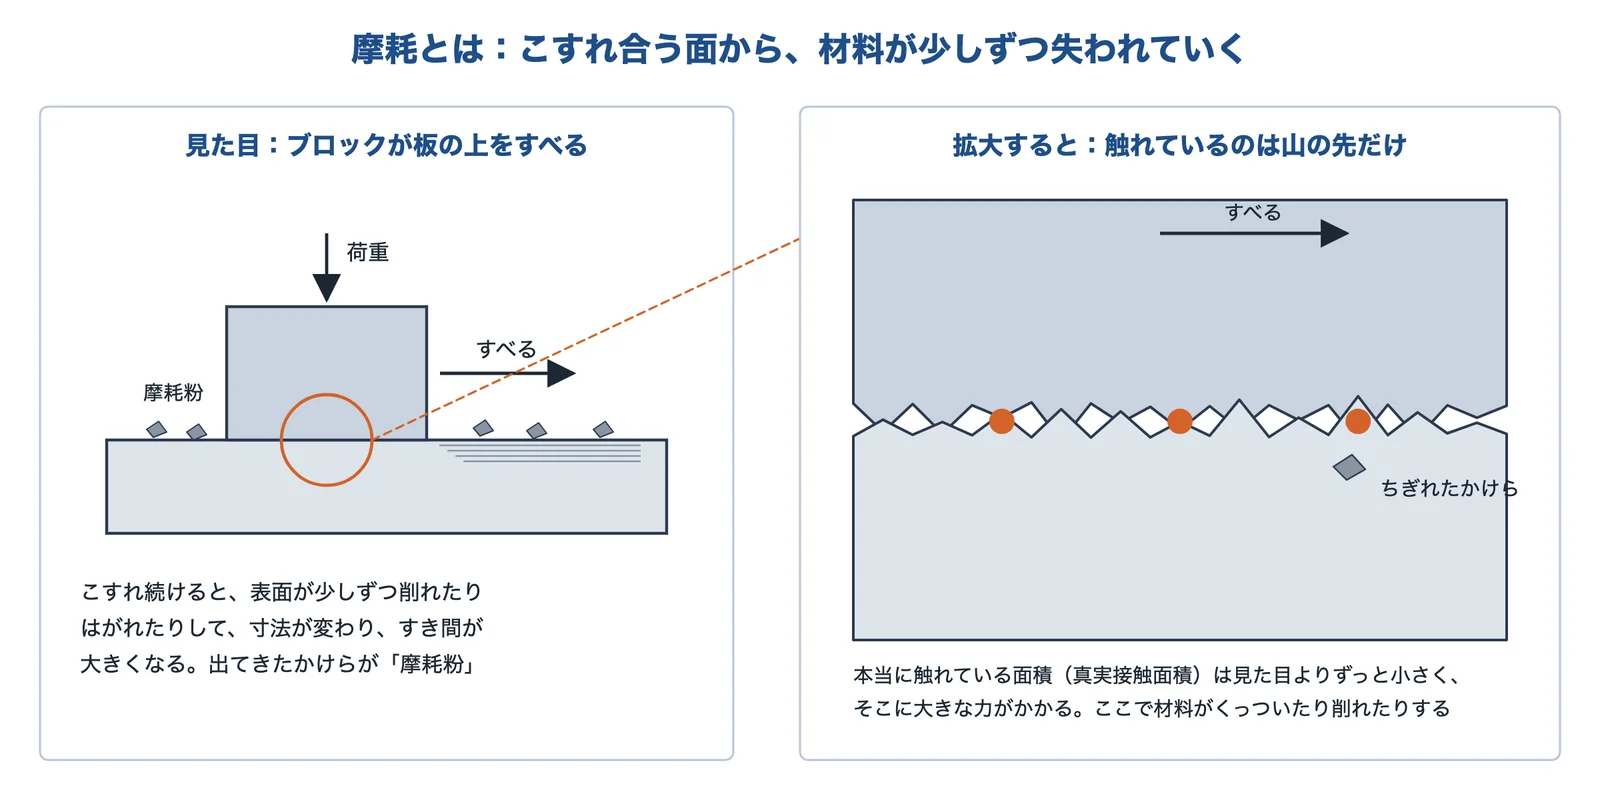
出典:Wikipedia、コトバンクをもとに AI(Claude)で作成
平らに見える金属の面も、拡大すると細かい山と谷があります。二つの面が触れているのは山の先だけで、この本当に触れている面積(真実接触面積)は、見かけの接触面積の千分の一以下のことも多いとされます(Wikipedia「摩耗」)。小さな面積に荷重が集中するので、そこは極端に高い圧力と温度になります(同)。ここで材料がくっついたり削れたりすることが、摩耗のもとになります(この点は編集部の補足)。
摩耗の量は、材料・荷重・速さ・温度などで大きく変わり、予測が難しいことでも知られています(Wikipedia「摩耗」)。そのため設計では、試験で測った値を使って見積もります(あとの計算例)。
摩耗の種類としくみ
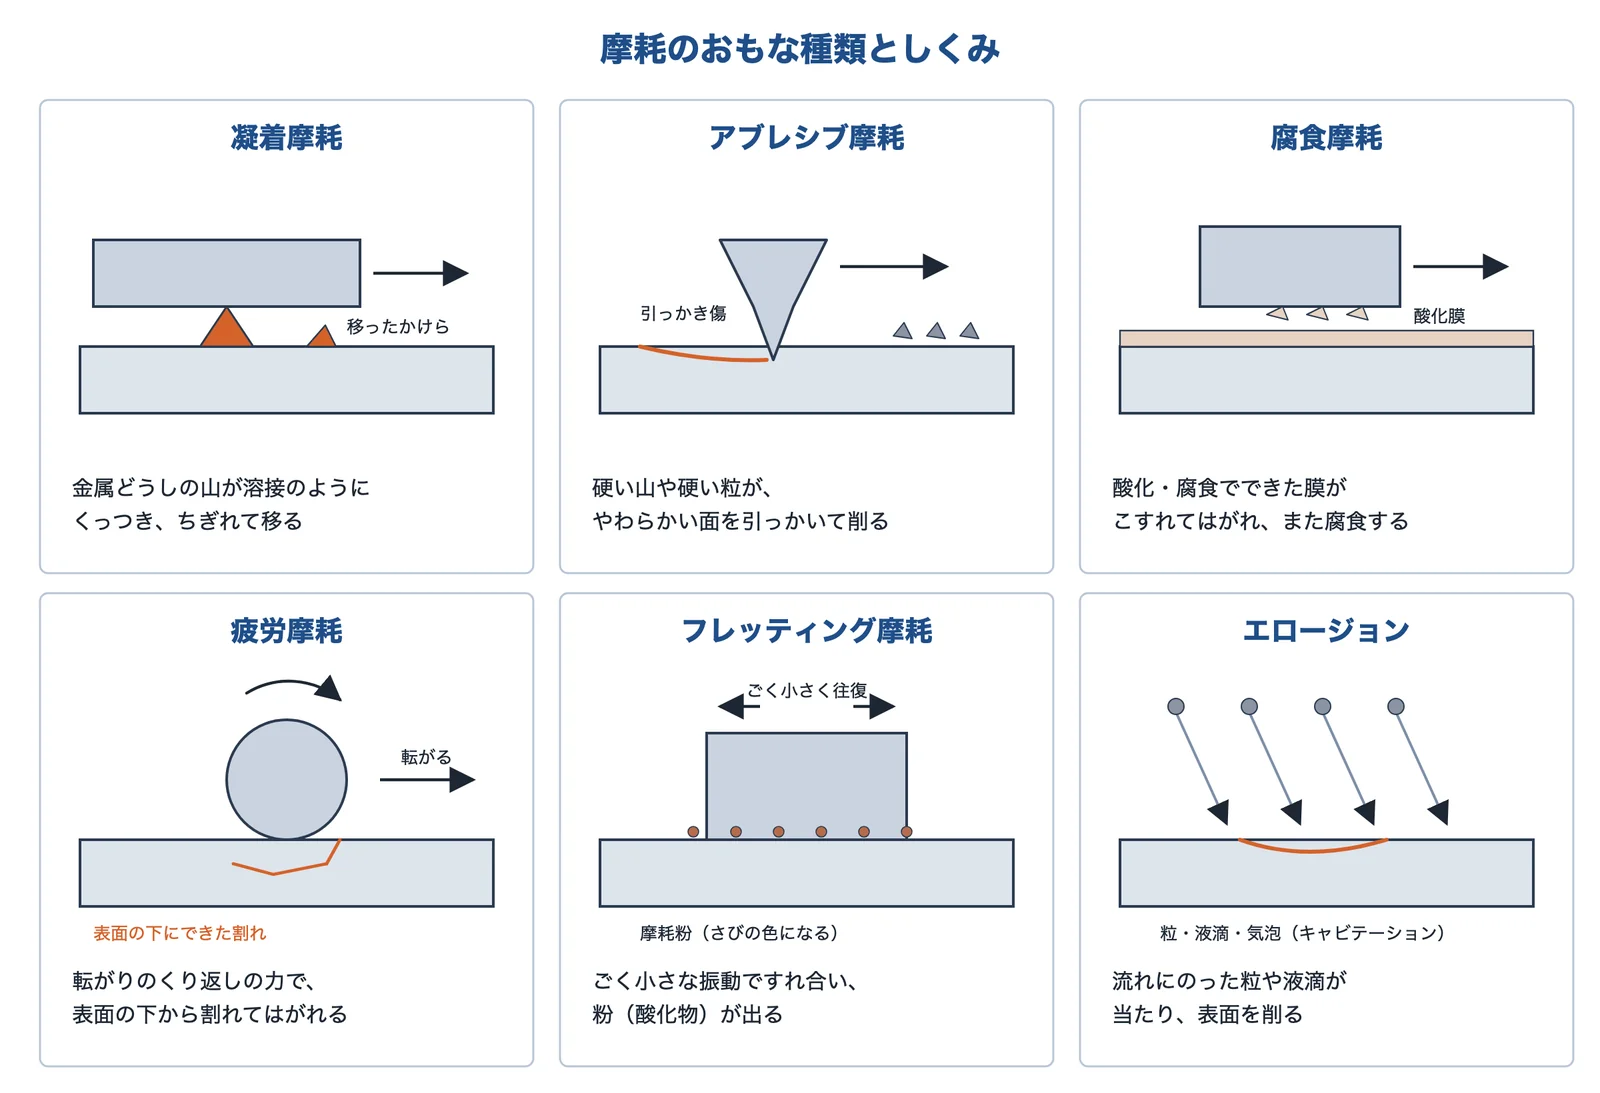
出典:キーエンス、モノタロウ、Wikipedia、Wikipedia(英語)をもとに AI(Claude)で作成
摩耗はしくみによって、おもに凝着摩耗・アブレシブ(切削)摩耗・腐食摩耗・疲労摩耗の4つに分けられます(Wikipedia「摩耗」)。このほか、フレッティング摩耗やエロージョンもよく出てきます。
| 種類 | しくみ | 起きやすい所・別名 |
|---|---|---|
| 凝着摩耗 | 突起どうしの接触部がくっつき(凝着)、それがはがれて摩耗する。すべり面の摩擦熱で相手の材料が融着し、はがされて起きるとも説明される | 「焼付き」ともいう |
| アブレシブ摩耗 | 硬い部材がやわらかい部材に食い込んで削る(二元摩耗)か、硬い粒子が表面を削り取る(三元摩耗) | 切削摩耗・引っかき摩耗ともいう |
| 腐食摩耗 | 表面の化学反応でできたもの(さびなど)が摩擦で取り除かれ、出てきた地の金属がまた反応して減っていく | 腐食性の雰囲気の中の摺動部。化学摩耗ともいう |
| 疲労摩耗 | 転がりや打撃のくり返しの力で、表面に細かい割れができ、はがれる。うろこ状にはがれるフレーキング、部分的なはく離のピッチングがある | 転がりや打撃をくり返し受ける所(転がり軸受・歯車などは編集部の補足) |
| フレッティング摩耗(微動摩耗) | はめ合い部などのごく小さなくり返しの動きで起きる。細かい黒い摩耗粉が出て、しばらくすると赤さびに変わる | 振動を受けるねじの締結部、はめ合い部。疲労の強さが本来の2分の1以下に下がることがある |
| エロージョン | 流れにのった固体や液体の粒が当たって表面を削る。キャビテーション・エロージョンもある | 粉体を気体で運ぶ管の壁 |
表は、キーエンス・モノタロウ・Wikipedia(日本語・英語)の説明をまとめたものです。実際の部品では、いくつかの種類が同時に起きることもよくあります。たとえば凝着摩耗でできたかけらが硬くなって、今度はアブレシブ摩耗を起こす、といった具合です(この例は編集部の補足)。キャビテーションのしくみは技術の基礎知識「キャビテーション」、焼付き・かじりの対策は課題「ねじ・摺動部の焼付き・かじりを防ぎたい」で解説しています。
出典:金型摩耗の測定課題を解決する|キーエンス、摩擦摩耗特性と表面処理|モノタロウ、摩耗|Wikipedia、Wear|Wikipedia(英語)
摩耗の進み方:なじみ摩耗・定常摩耗・異常摩耗
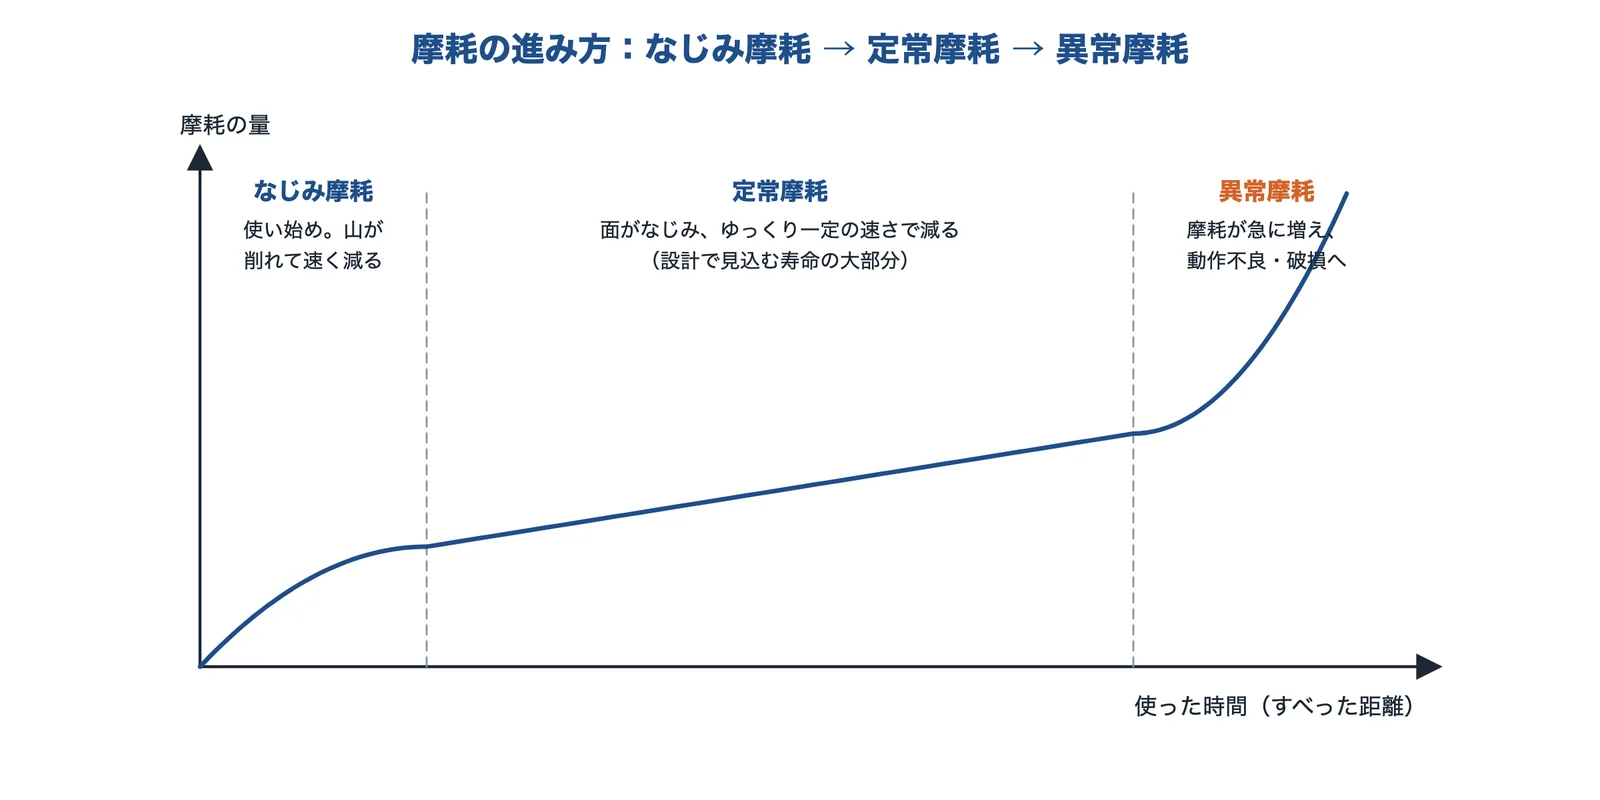
出典:キーエンス、オイレス工業、Wikipedia(英語)をもとに AI(Claude)で作成
摩耗は、使った時間に比例して一定に進むわけではありません。ふつうは次の3つの段階をたどります(Wikipedia「Wear」)。
- 初期摩耗(なじみ摩耗):使い始めに、表面の細かい凸凹が取れていく段階。摩耗が速く進む(キーエンス・オイレス工業)
- 定常摩耗:面がなじんだあと、ゆっくり進む段階。部品を使う期間の大部分にあたる(Wikipedia「Wear」)。決めておいた寸法まで減ったら交換すれば、故障を防げる(キーエンス)
- 異常摩耗:摩耗の速さが上がり、急速に壊れる最後の段階(Wikipedia「Wear」)。キーエンスは、凝着・アブレシブ・疲労など、動作不良や破損につながる摩耗を「異常摩耗」と呼んでいる
ただし、実際の金属の試験では段階が重なり合い、はっきり分けられないことも多いとされます(Wikipedia「Wear」)。寿命を見積もるときは、定常摩耗の区間で測った値を使います(オイレス工業)。
出典:金型摩耗の測定課題を解決する|キーエンス、推定摩耗量の考え方|オイレス工業、Wear|Wikipedia(英語)
摩耗の量の式:アーチャードの式と比摩耗量
出典:Wikipedia(英語)をもとに AI(Claude)で作成
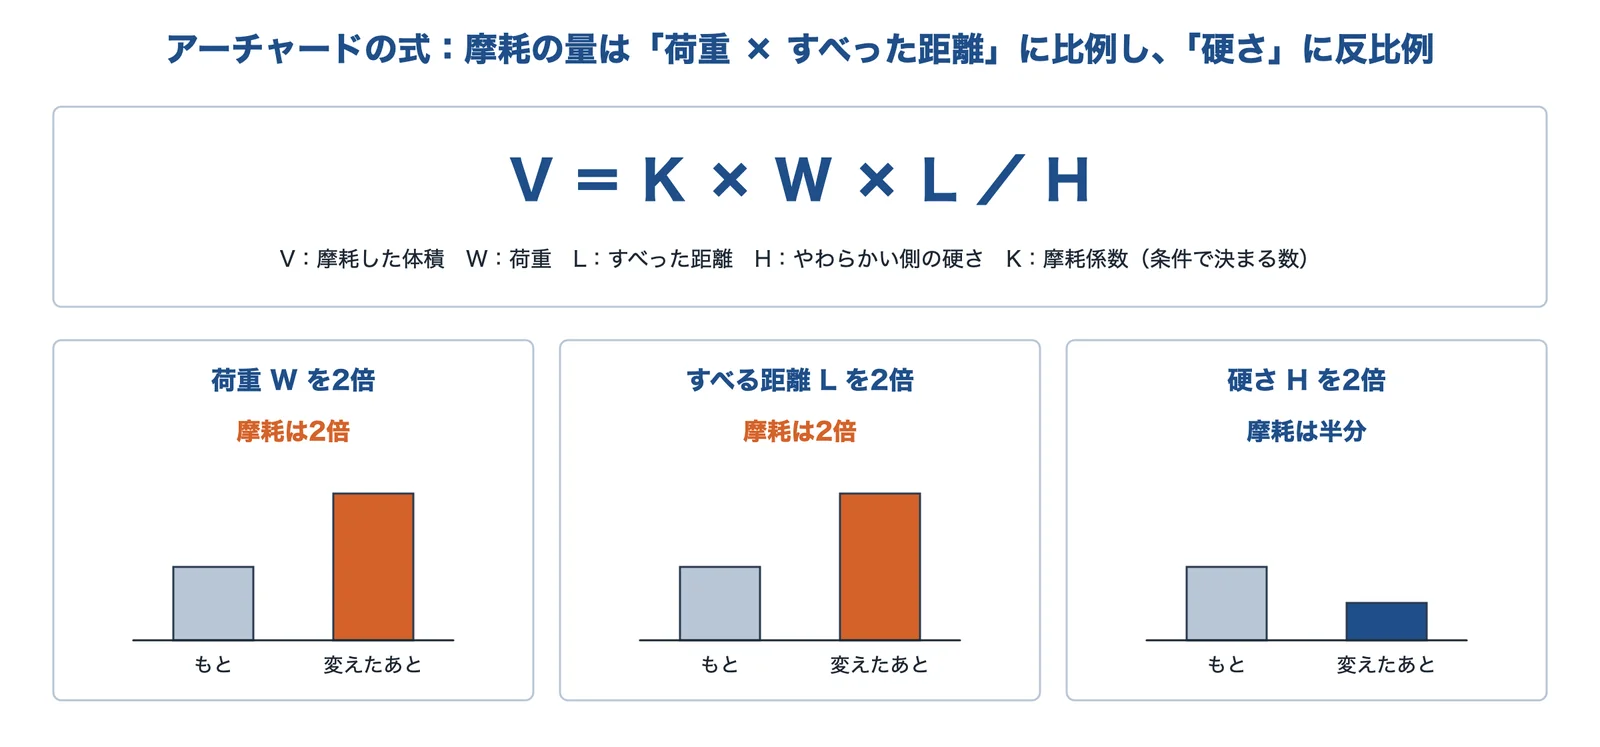
すべり摩耗の量を表すいちばん単純なモデルが、アーチャード(Archard)の式 V = K × W × L / H です。V は摩耗した体積(英語版では Q)、W は荷重、L はすべった距離、H は触れ合う二つの面のうちやわらかいほうの硬さ、K は実験で決める摩耗係数です(Wikipedia「Archard equation」)。
式から、摩耗の量は荷重とすべった距離に比例し、硬さに反比例することがわかります。摩耗係数 K は表面の状態や材料の組み合わせで大きく変わり、軽い摩耗で約10⁻⁸、激しい摩耗で約10⁻²と、6けたもの幅があります(Wikipedia「Archard equation」)。硬さの表し方は技術の基礎知識「硬さ」で解説しています。
オイレス工業の解説では、摩耗体積を Vol[mm³]= k × F × L(k は比摩耗体積[mm³/(N·m)]、F は荷重[N]、L は摺動距離[m])と表しています。この k は、アーチャードの式の K / H に当たる量です(対応づけは編集部の補足)。
出典:Archard equation|Wikipedia(英語)、推定摩耗量の考え方|オイレス工業
計算例:すべり軸受の摩耗の量と寿命
オイレス工業は、すべり軸受の摩耗の深さを、W1[mm]= K × P × V × T1 で見積もる式を示しています(K は比摩耗量[mm/(N/mm²・m/s・hr)]、P は面圧[N/mm²]、V は摺動速度[m/s]、T1 は摩擦時間[hr])。同社が示す K の目安を使って、面圧 1N/mm²・速さ 0.1m/s で1,000時間使ったときの摩耗の深さを計算すると、次のようになります。
| 潤滑の条件 | 比摩耗量 K の目安(オイレス工業) | 1,000時間の摩耗の深さ W1 |
|---|---|---|
| 無潤滑 | 6×10⁻⁴ ~ 3×10⁻³ | 0.06 ~ 0.3 mm |
| 定期潤滑 | 6×10⁻⁵ ~ 3×10⁻⁴ | 0.006 ~ 0.03 mm |
| 油潤滑 | 6×10⁻⁶ ~ 3×10⁻⁵ | 0.0006 ~ 0.003 mm |
表の右の列は、オイレス工業の式と K の目安に、編集部が条件を入れて計算した例です。潤滑のしかたで、摩耗の深さが約100倍も変わることがわかります。寿命は T2 = W2 /(K × P × V)(W2 は許してよい摩耗の深さ)で求めます。たとえば W2 を 0.1mm とすると、無潤滑で K = 3×10⁻³ なら約330時間、油潤滑で K = 3×10⁻⁵ なら約33,000時間です(同じく編集部の計算例)。実際の設計では、使う材料と条件で試験した値を使います。
潤滑の状態と摩耗:境界潤滑・混合潤滑・流体潤滑
出典:Wikipediaをもとに AI(Claude)で作成
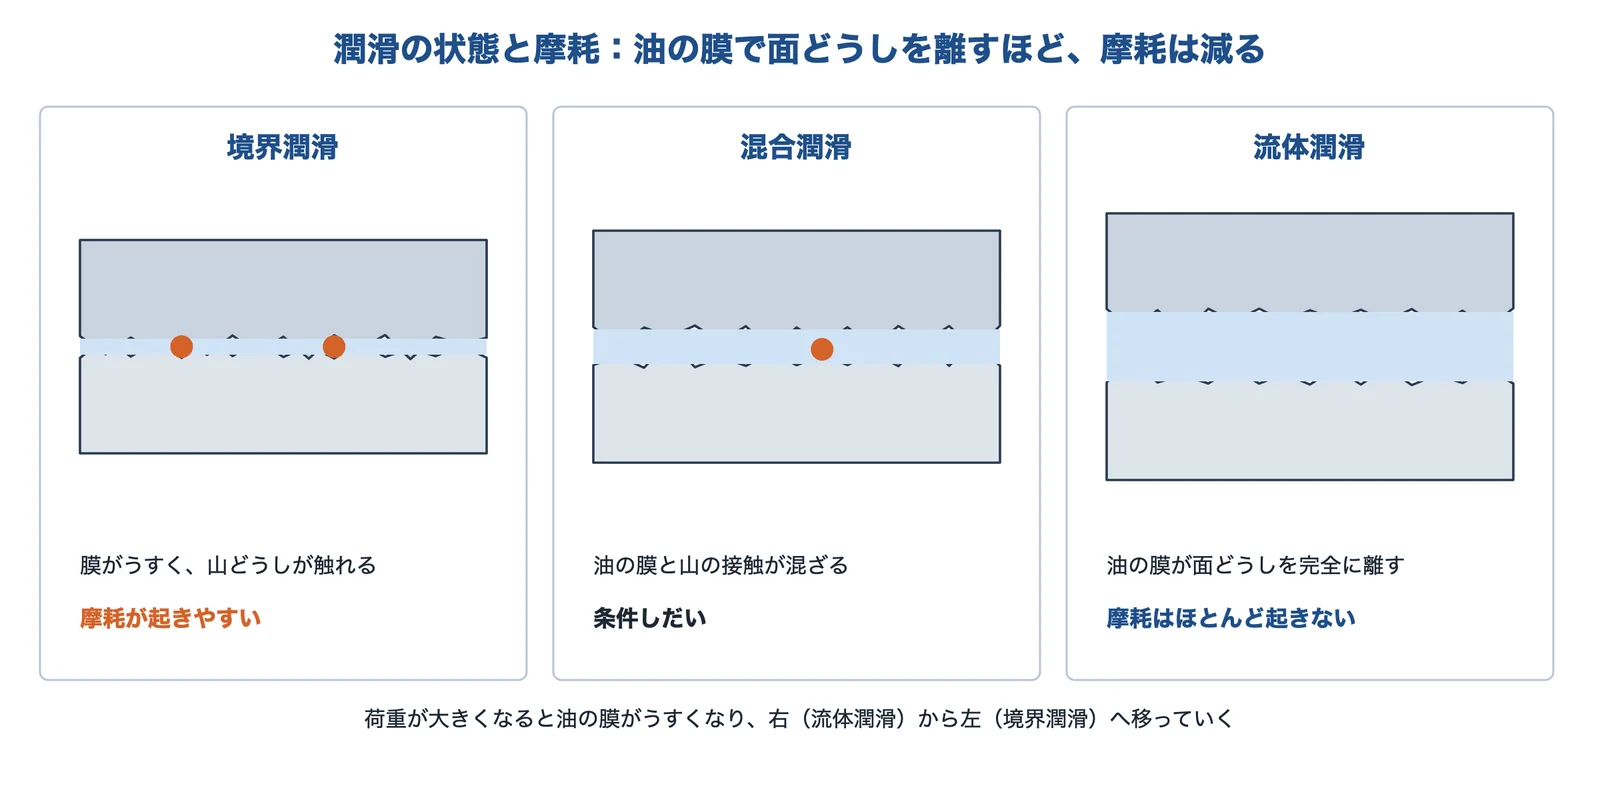
油やグリースで潤滑すると摩耗が減るのは、油の膜が面どうしを離し、山どうしが直接触れにくくなるからです。潤滑の状態は、膜の厚さで3つに分けられます(Wikipedia「潤滑」「摩擦」)。
- 流体潤滑:油の膜が面どうしを完全に離している状態。摩擦係数は0.01程度より小さい
- 混合潤滑:油の膜と、山どうしの接触が混ざった状態。摩擦係数は0.1~0.01
- 境界潤滑:膜が分子の厚さほどにうすくなり、表面に吸着した潤滑の成分でかろうじて守られている状態。機械の起動・停止のときにこうなる。摩擦係数は0.1程度より大きい
油の粘度・すべる速さ・荷重で決まる数を横軸に、摩擦係数を縦軸にとった図をストライベック曲線といいます。荷重が大きくなると油の膜がうすくなって山どうしが触れはじめ、摩擦係数が急に大きくなります(Wikipedia「摩擦」)。潤滑剤がまったくなく金属どうしが直接触れると、凝着が起きて激しい摩耗の原因になります(Wikipedia「潤滑」)。摩擦係数そのものは技術の基礎知識「摩擦係数」、油の粘り気は技術の基礎知識「粘度」で解説しています。
摩耗を減らす方法
出典:キーエンス、モノタロウ、オイレス工業をもとに AI(Claude)で作成
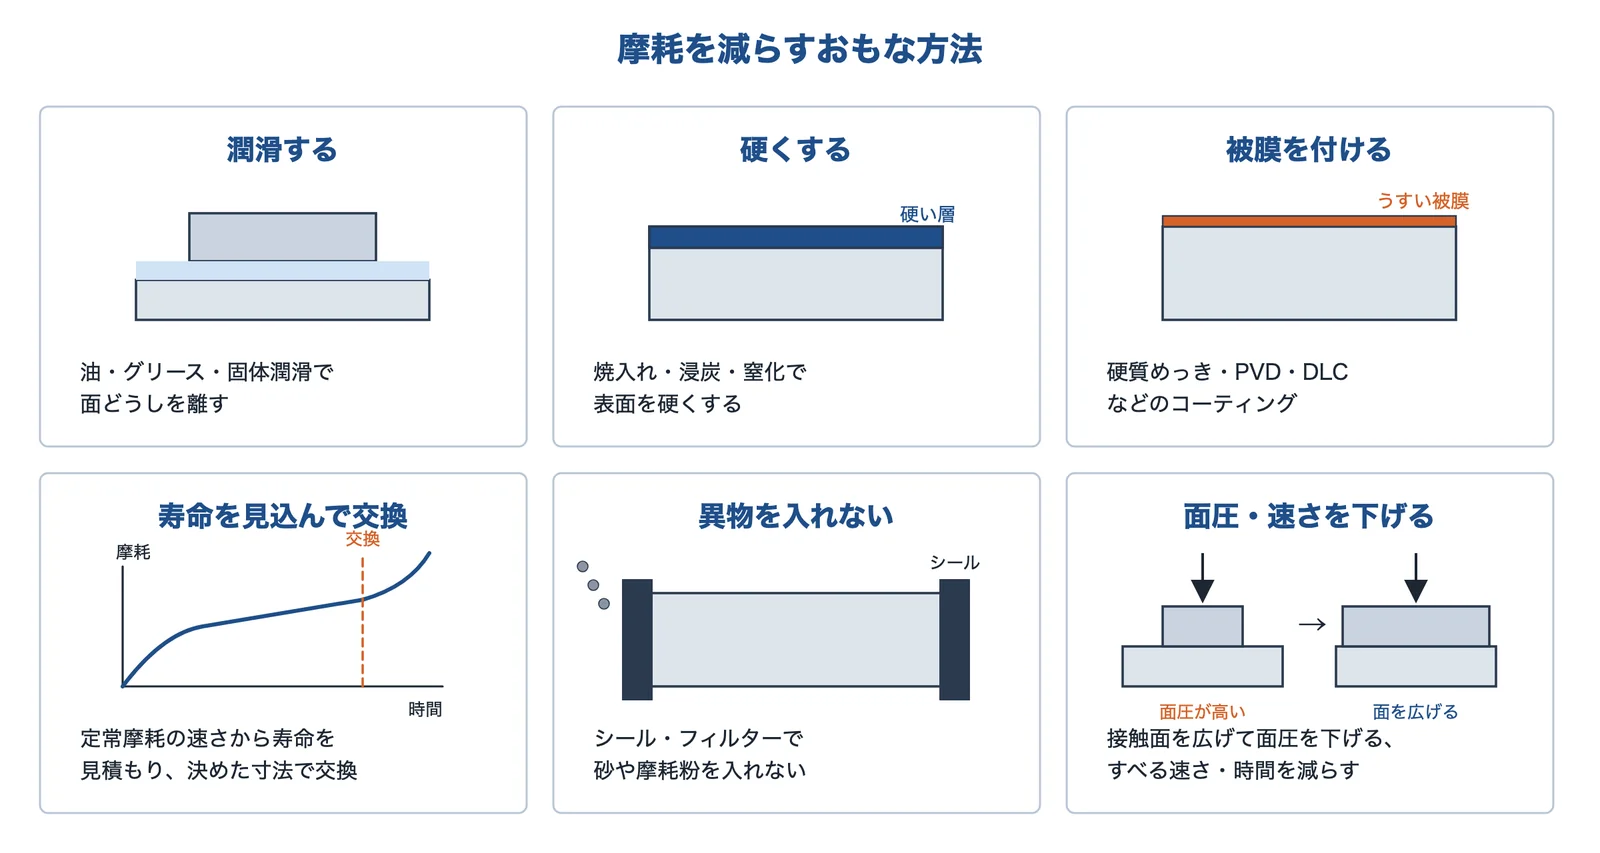
摩耗の種類によって、効く対策が違います。キーエンスとモノタロウの解説から、おもなものをまとめます。
- 潤滑を切らさない:凝着摩耗には、潤滑剤をむらなく塗り、潤滑切れを起こさない設計にして、摩擦係数を下げる(キーエンス)
- 表面を硬くする:二元のアブレシブ摩耗には、部材の硬さを上げる、炭化物を多く含む鋼を使う、焼入れや窒化で表面を硬くする。表面が硬いほど、硬化層が厚いほど有利(キーエンス・モノタロウ)
- 被膜を付ける:硬質クロムめっき・ニッケル‐リンめっきのほか、さらに硬さが要るときは PVD・CVD の硬質膜を使う。DLC は耐摩耗性も加味した表面処理として期待されている(モノタロウ)
- 異物を入れない:三元のアブレシブ摩耗には、摺動面を密封して土砂や研削の粒を入れない。入ったときのために、潤滑の系統にフィルターを付ける(キーエンス)
- 疲労摩耗には:高周波焼入れなどの表面焼入れ、窒化、浸炭焼入れとショットピーニングを組み合わせた処理(モノタロウ)
- 面圧と速さを下げる:オイレス工業の式では、摩耗の深さは面圧 × 速さ × 時間に比例する。同じ荷重で接触面を広げて面圧を下げると摩耗は減る(式からの読み取りは編集部の補足)
ふつうの表面熱処理やめっきで得られる表面の硬さは、1000HV 以下のものが多いとされます(モノタロウ)。それぞれの方法は、技術「表面硬化(窒化・浸炭・高周波焼入れ)」、技術「PVD・CVD」、技術「溶射」、技術「グリース・固体潤滑」で詳しく解説しています。
出典:金型摩耗の測定課題を解決する|キーエンス、摩擦摩耗特性と表面処理|モノタロウ、推定摩耗量の考え方|オイレス工業
摩耗の量を測る:ボールオンディスク試験
材料や表面処理の摩耗のしにくさは、試験で比べます。よく使われるボールオンディスク試験では、固定したボールを一定の荷重で試験片に押し付け、試験片を回します。そのときの摩擦力から摩擦係数の変化を測り、試験のあとの摩耗の跡から摩耗の量を求めます(モノタロウ)。
摩耗が出てくるページ
出典
- 摩耗|Wikipedia
- 摩耗|コトバンク
- 金型摩耗の測定課題を解決する|キーエンス
- 摩擦摩耗特性と表面処理|モノタロウ
- Wear|Wikipedia(英語)
- 推定摩耗量の考え方|オイレス工業
- Archard equation|Wikipedia(英語)
- 潤滑|Wikipedia
- 摩擦|Wikipedia
※図は、出典の説明をもとに編集部がまとめた模式図です。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月30日