アルミ鋳物(鋳造アルミ)は、溶かしたアルミニウム合金を型に流し込んで固めた部品です。材料は大きく、砂型や金型に流す鋳物用の AC 系(JIS H 5202)と、高い圧力で金型に押し込むダイカスト用の ADC 系(JIS H 5302)に分かれます。選ぶときは、強さ・伸びが要るか(熱処理の T6 をするか)、数量と大きさ、気密や薄さから、合金と鋳造法を一緒に決めます。
この記事では、AC・ADC の記号の読み方と代表的な合金、JIS の強さの値と熱処理(F・T5・T6)、砂型・金型・低圧・ダイカストの違い、巣(ガス気孔・引け巣)などの欠陥と対策、肉厚・寸法公差の目安、相談できる会社6社までをまとめます。
知りたいことから読む
- AC と ADC の違い、記号の読み方を知りたい → 第2章
- AC4C・AC4CH・AC7A などの違いと用途を知りたい → 第2章
- 鋳物の強さ(引張強さ・伸び)の値を知りたい → 第3章
- T6 の熱処理とは何か、ダイカストで熱処理しない理由を知りたい → 第3章
- 砂型・金型・低圧・ダイカストのどれにするか決めたい → 第4章
- 巣(ガス気孔・引け巣)の原因と対策を知りたい → 第5章
- 肉厚と寸法公差の目安を知りたい → 第6章
- 相談できる会社を探したい → 第8章 企業紹介
アルミ鋳物(鋳造アルミ)とは
溶かした合金を型に流し込んで作る部品
アルミ鋳物は、アルミニウム合金を溶かして型に流し込み、固めて作ります(鋳造と鍛造の違いは基礎知識:鋳造と鍛造の違い)。削り出しや板金では作りにくい、中が空いた形やリブの多い箱形を一度に作れます。ヤマハ発動機は、アルミの鋳物・ダイカストの部品の例として、シリンダーヘッド、シリンダーブロック、クランクケース、スイングアーム、ホイールなどを挙げています。
出典:ヤマハ発動機「Casting Materials Guide」
AC(鋳物用)と ADC(ダイカスト用)の2つの規格
| 鋳物用(AC) | ダイカスト用(ADC) | |
|---|---|---|
| 規格 | JIS H 5202(アルミニウム合金鋳物) | JIS H 5302(アルミニウム合金ダイカスト) |
| 主な鋳造法 | 砂型鋳造・金型鋳造(重力)・低圧鋳造 | ダイカスト(高い圧力で金型に押し込む) |
| 代表の合金 | AC4C・AC4CH(Al-Si-Mg 系)、AC4B(Al-Si-Cu 系)、AC2B(Al-Cu-Si 系)、AC7A | ADC12(Al-Si-Cu 系)。ヤマハ発動機は「最もよく使われる材料」としている |
| 熱処理 | T5・T6 などで強くできる(JIS の値は質別ごと) | ふつうはしない(巻き込んだガスでふくれるため。第3章) |
出典:ヤマハ発動機「Japanese Industrial Standards Data – Aluminum alloy castings」(JIS H 5202 の表)、ヤマハ発動機「JIS Data – Aluminum alloy die castings」(JIS H 5302 の化学成分)、ヤマハ発動機「Casting Materials Guide」、西直美「自動車用アルミニウム合金ダイカストの現状」まてりあ 53巻12号(2014)
記号の数字は合金の系統を表し、同じ系統でも Mg・Cu・Fe などの量で性質が変わります。たとえば JIS では AC4C の Si は 6.5〜7.5%、Mg は 0.20〜0.4%、Fe は 0.5%以下です(広島県の研究報告に記載の JIS の成分)。
出典:広島県立総合技術研究所 西部工業技術センター 研究報告 No.60「AC4Cアルミ合金鋳物の機械的特性及び組織に及ぼす熱処理条件の影響」
合金の種類と選び方
鋳物用(AC)の代表的な合金
| 合金 | 系統 | メーカー・規格の説明 | 部品の例(ヤマハ発動機) |
|---|---|---|---|
| AC2B | Al-Cu-Si | 金型鋳造で最もよく使われる材料の1つ(ヤマハ発動機)。T6 で引張強さ 240 N/mm² 以上(JIS・金型試験片) | シリンダーヘッド |
| AC4B | Al-Si-Cu | 金型鋳造で最もよく使われる材料の1つ(ヤマハ発動機)。T6 で 240 N/mm² 以上(JIS・金型試験片) | シリンダーブロック、シリンダーヘッド、吸気マニホールド |
| AC4C | Al-Si-Mg | 伸びがよく、耐食性・耐熱性にも優れる(ヤマハ発動機) | シリンダーヘッド、アウターフォークチューブ、スイングアーム |
| AC4CH | Al-Si-Mg(AC4C の高純度版) | 伸びが特に優れ、耐食性・耐熱性にも優れる(ヤマハ発動機)。T6 で 250 N/mm²・伸び 5%以上(JIS) | 中空フレーム部品、鋳造ホイール |
| AC7A | Al-Mg | F(鋳放し)で引張強さ 210 N/mm²・伸び 12%以上(JIS・規格の図2の型の試験片) | — |
| AC8A | Al-Si-Cu-Ni-Mg | T6 で引張強さ 270 N/mm² 以上(JIS・金型試験片)。伸びの規定はない | — |
出典:ヤマハ発動機「Casting Materials Guide」、ヤマハ発動機「Japanese Industrial Standards Data – Aluminum alloy castings」(JIS H 5202 の表)
選び方の目安は、伸び(ねばり)と耐食性が要る部品は AC4C・AC4CH、熱処理で強さを上げたい部品は AC4C・AC4CH・AC8A の T6です。AC4CH は JIS の表で「高純度の合金」として AC4C と別に載っている合金で、北岡の解説の表では AC4CH の Cu は 0.10%以下(AC4C は 0.20%以下)、Mg は 0.25〜0.45%です。
出典:ヤマハ発動機「Japanese Industrial Standards Data – Aluminum alloy castings」(JIS H 5202 の表)、北岡山治「アルミニウム合金の溶湯及び凝固特性」鋳造工学 85巻10号(2013)、ヤマハ発動機「Casting Materials Guide」
ダイカスト用(ADC)の合金:成分の範囲
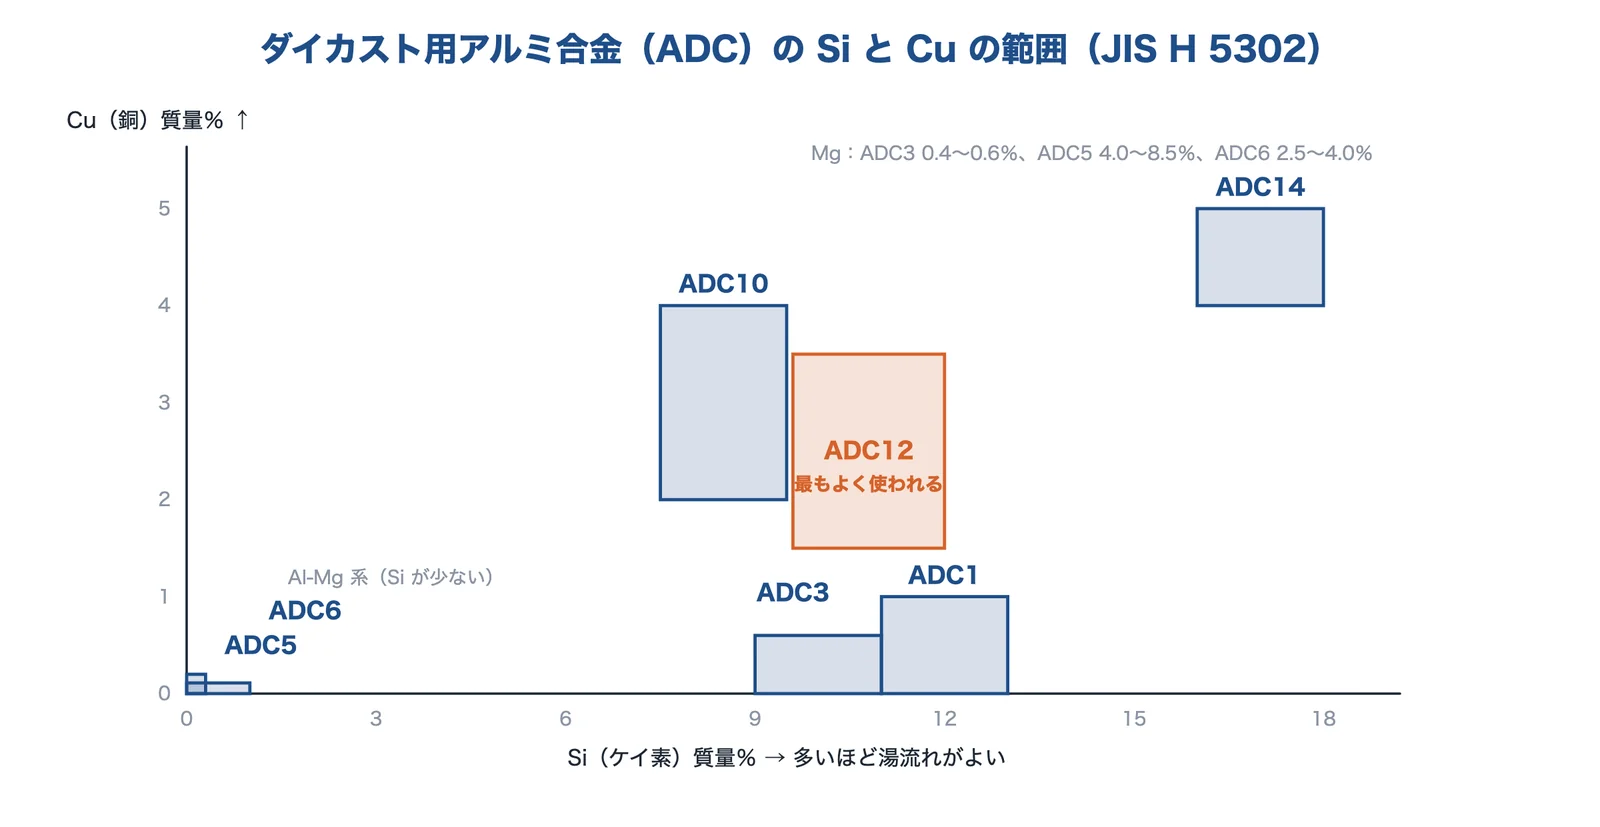
出典:JIS H 5302 の化学成分の表(ヤマハ発動機の掲載)をもとに AI(Claude)で作成
| 合金 | Si(%) | Cu(%) | Mg(%) | Fe(%) | 説明(ヤマハ発動機など) |
|---|---|---|---|---|---|
| ADC1 | 11.0〜13.0 | 1.0 以下 | 0.3 以下 | 1.3 以下 | — |
| ADC3 | 9.0〜11.0 | 0.6 以下 | 0.4〜0.6 | 1.3 以下 | Al-Si-Mg 系。伸びに向き、耐食性・耐熱性に優れる。フレーム、鋳造ホイールなど |
| ADC5 | 0.3 以下 | 0.2 以下 | 4.0〜8.5 | 1.8 以下 | — |
| ADC6 | 1.0 以下 | 0.1 以下 | 2.5〜4.0 | 0.8 以下 | — |
| ADC10 | 7.5〜9.5 | 2.0〜4.0 | 0.3 以下 | 1.3 以下 | — |
| ADC12 | 9.6〜12.0 | 1.5〜3.5 | 0.3 以下 | 1.3 以下 | Al-Si-Cu 系。最もよく使われる。クランクケース、シリンダーブロック、EV モーターブラケットなど |
| ADC14 | 16.0〜18.0 | 4.0〜5.0 | 0.45〜0.65 | 1.3 以下 | — |
ADC12 の Fe は、金型への焼付きを防ぐために 0.7〜1.0%入れられることがあり(JIS は 1.3%以下)、Cu は 1.5〜3.5%です。日本ダイカスト協会の西直美氏の解説では、ADC12 の鋳放しの伸びは 1〜3%程度とされています。
出典:ヤマハ発動機「JIS Data – Aluminum alloy die castings」(JIS H 5302 の化学成分)、ヤマハ発動機「Casting Materials Guide」、西直美「自動車用アルミニウム合金ダイカストの現状」まてりあ 53巻12号(2014)
強さと熱処理(F・T5・T6)
JIS の値:熱処理で引張強さが上がる
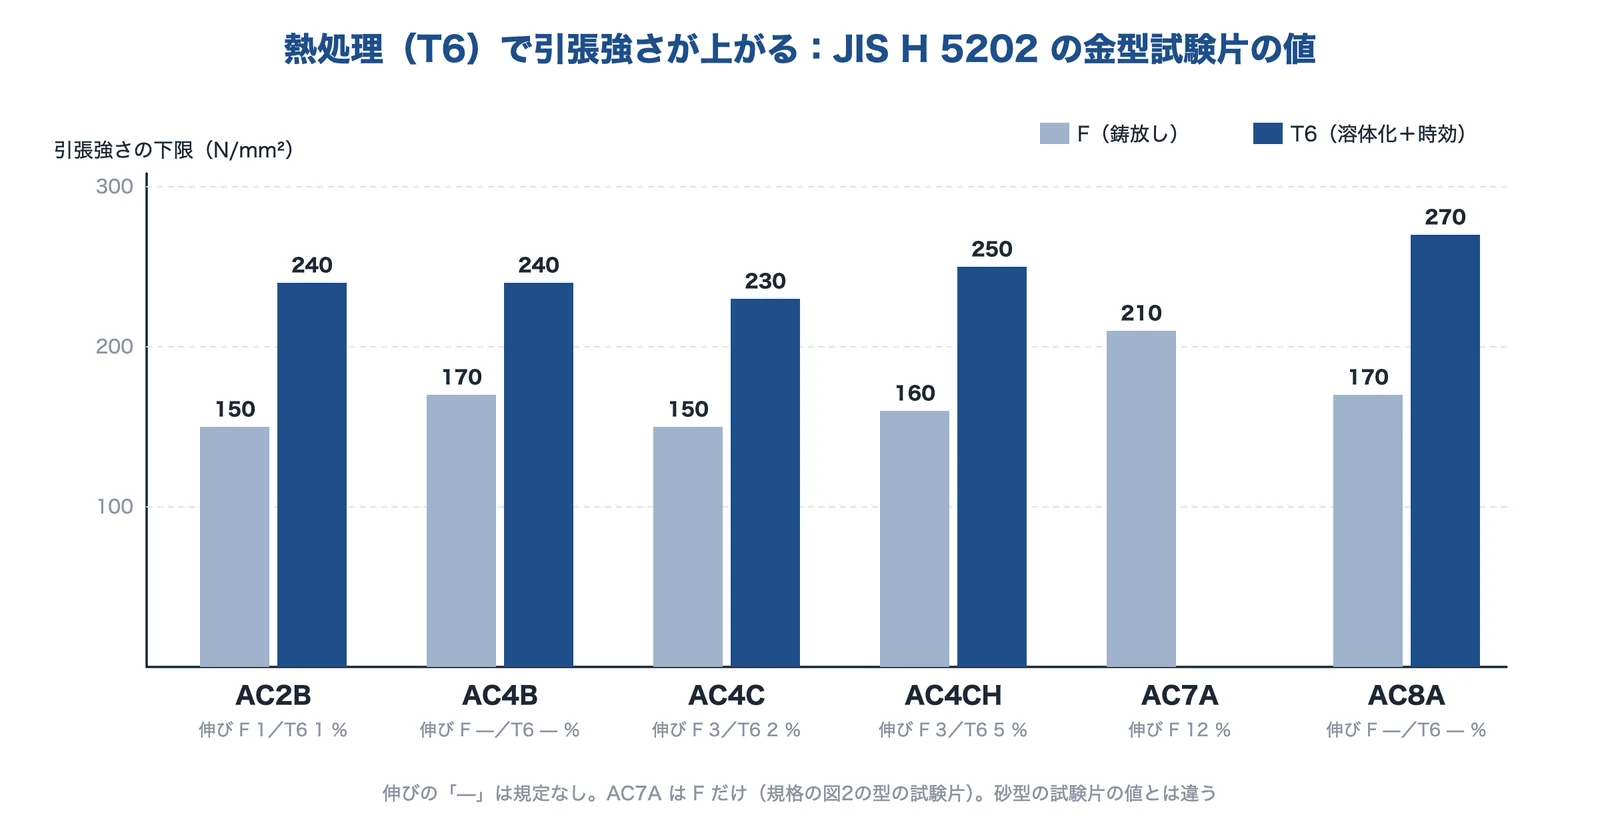
出典:JIS H 5202 の表(ヤマハ発動機の掲載)をもとに AI(Claude)で作成
| 合金 | 質別 | 引張強さ(N/mm²) | 伸び(%) | ブリネル硬さ(HBS 10/500) |
|---|---|---|---|---|
| AC4C | F/T5/T6 | 150/170/230 以上 | 3/3/2 以上 | 約 55/65/85 |
| AC4CH | F/T5/T6 | 160/180/250 以上 | 3/3/5 以上 | 約 55/65/80 |
| AC7A | F | 210 以上 | 12 以上 | 約 60 |
| AC8A | F/T5/T6 | 170/190/270 以上 | 規定なし | 約 85/90/110 |
| AC2B | F/T6 | 150/240 以上 | 1/1 以上 | 約 70/90 |
| AC4B | F/T6 | 170/240 以上 | 規定なし | 約 80/100 |
表は JIS H 5202 の「金型で鋳造した試験片」の値で、規格の中で参考(informative)とされています。製品そのものの強さではありません。
出典:ヤマハ発動機「Japanese Industrial Standards Data – Aluminum alloy castings」(JIS H 5202 の表)
試験片の型が変わると値も変わります。広島県の研究報告によると、砂型の試験片(JIS 4号)の AC4C の T6 の規定は、引張強さ 210 N/mm²・伸び 1%以上・ブリネル硬さ 85 HBW10/500 で、金型の試験片の値(230 N/mm²)とは別です。図面で強さを指定するときは、試験片か製品から切り出した試験片か、どの型の値かを書き分けます(編集部の補足)。
出典:広島県立総合技術研究所 西部工業技術センター 研究報告 No.60「AC4Cアルミ合金鋳物の機械的特性及び組織に及ぼす熱処理条件の影響」
T6 の熱処理:溶体化 → 急冷 → 人工時効
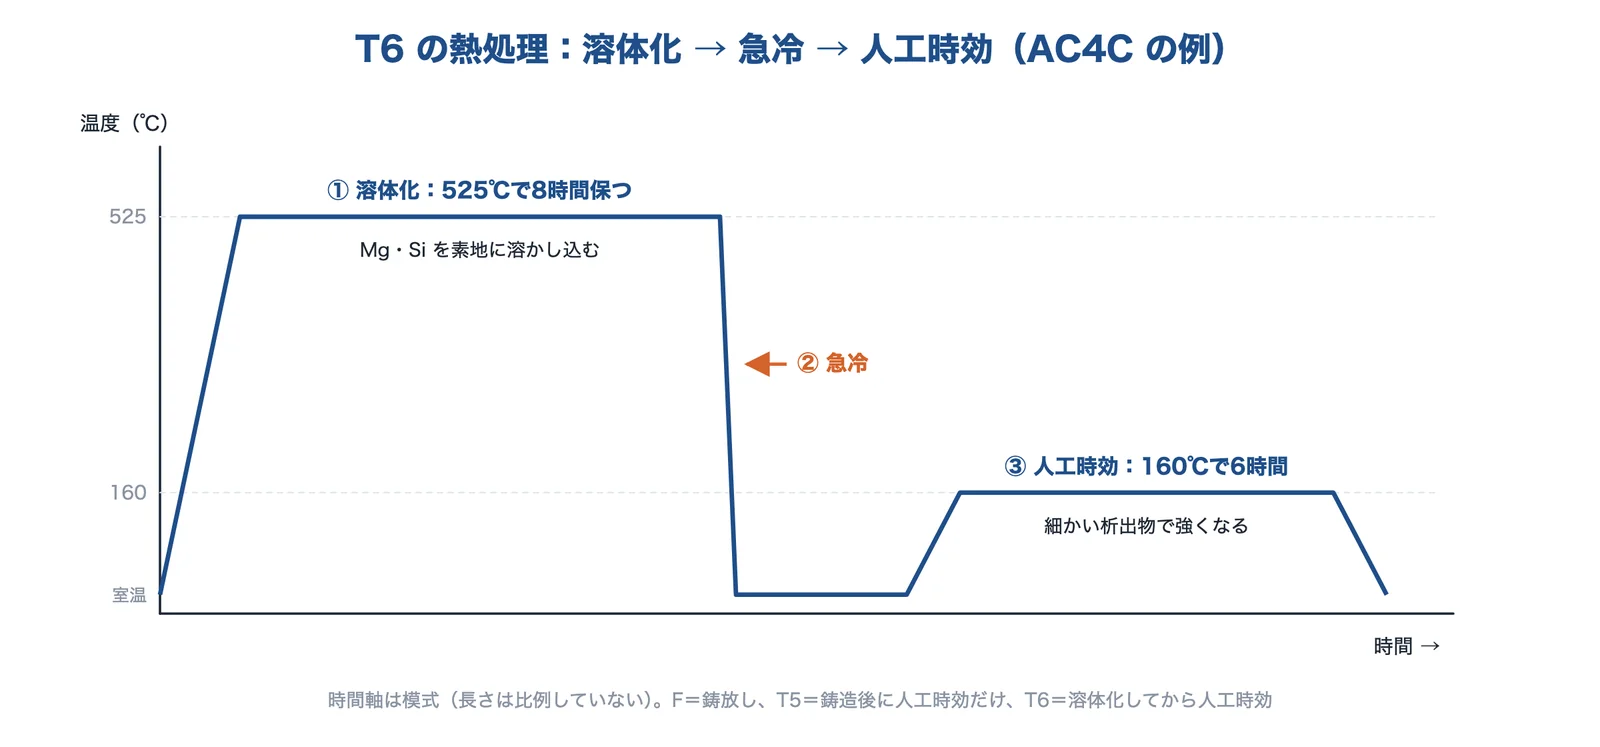
出典:広島県西部工業技術センター 研究報告 No.60をもとに AI(Claude)で作成
質別の記号は、F が鋳放し(熱処理なし)、T5 が鋳造後に人工時効だけ、T6 が溶体化処理のあとに人工時効です。広島県の研究報告では、AC4C の T6 の JIS の条件を「525℃で8時間保持後に急冷して溶体化、160℃で6時間保持して時効硬化」としています。同報告は、鋳物の T6 は合計20時間以上かかり、電力とリードタイムが課題だとしています。
出典:広島県立総合技術研究所 西部工業技術センター 研究報告 No.60「AC4Cアルミ合金鋳物の機械的特性及び組織に及ぼす熱処理条件の影響」
- ① 同じ AC4C でも、規格の範囲の中で Mg の量が違うと、同じ条件の熱処理で規定の値を下回ることがある(広島県の研究報告)
- ② AC4CH の溶体化のあとの冷却で、400〜350℃を 0.5℃/s とゆっくり冷やすと、時効後の 0.2%耐力と引張強さが約10%下がった(10℃/s で冷やした場合との比較。猿渡ほか、2024年)
- ③ 時効の時間を短くすると、引張強さは下がり伸びは増える(広島県の研究報告。溶体化5時間+時効3時間でも T6 相当の値が出た)
出典:広島県立総合技術研究所 西部工業技術センター 研究報告 No.60「AC4Cアルミ合金鋳物の機械的特性及び組織に及ぼす熱処理条件の影響」、猿渡ほか「溶体化処理直後の冷却条件がAC4CH合金鋳造材のミクロ組織と機械的性質に及ぼす影響」鋳造工学 96巻11号(2024)
ダイカスト(ADC12)は、ふつう熱処理しない
西直美氏の解説によると、ふつうのダイカストは、湯を 0.1 秒以下で型に満たし、ゲートが早く固まって圧力が伝わらなくなるため、ブローホールや引け巣ができやすく、製品の中のガスが多いので T6 熱処理や溶接が難しいとされています。九州大学は、熱処理で表面が数ミリ〜数センチふくれる「ブリスター」が、鋳造のときに巻き込んだガスの空洞のまわりに水素の小さな空洞が集まってできることを、大型放射光施設 SPring-8 で観察したと発表しています。
一方、ガスの少ない特殊なダイカスト(スクイズ・高真空など)は T6 や溶接ができ、ホイールなども作られています(同じ解説。製品のガス量は、スクイズで 1 mL/100 g Al 以下、高真空で 1〜3 程度)。ADC12 を高周波で急速に加熱した研究では、490℃で5分、500℃で3分、510℃で1分を超えると気孔が有意に増えたと報告されています。
出典:西直美「自動車用アルミニウム合金ダイカストの現状」まてりあ 53巻12号(2014)、九州大学 プレスリリース(2015年4月3日)アルミニウム合金のブリスターの発生機構、鈴木ほか「高周波誘導加熱による急速溶体化処理がADC12ダイカストの組織と硬さに及ぼす影響」鋳造工学 89巻5号(2017)
鋳造法の選び方:砂型・金型・低圧・ダイカスト
4つの鋳造法のしくみ
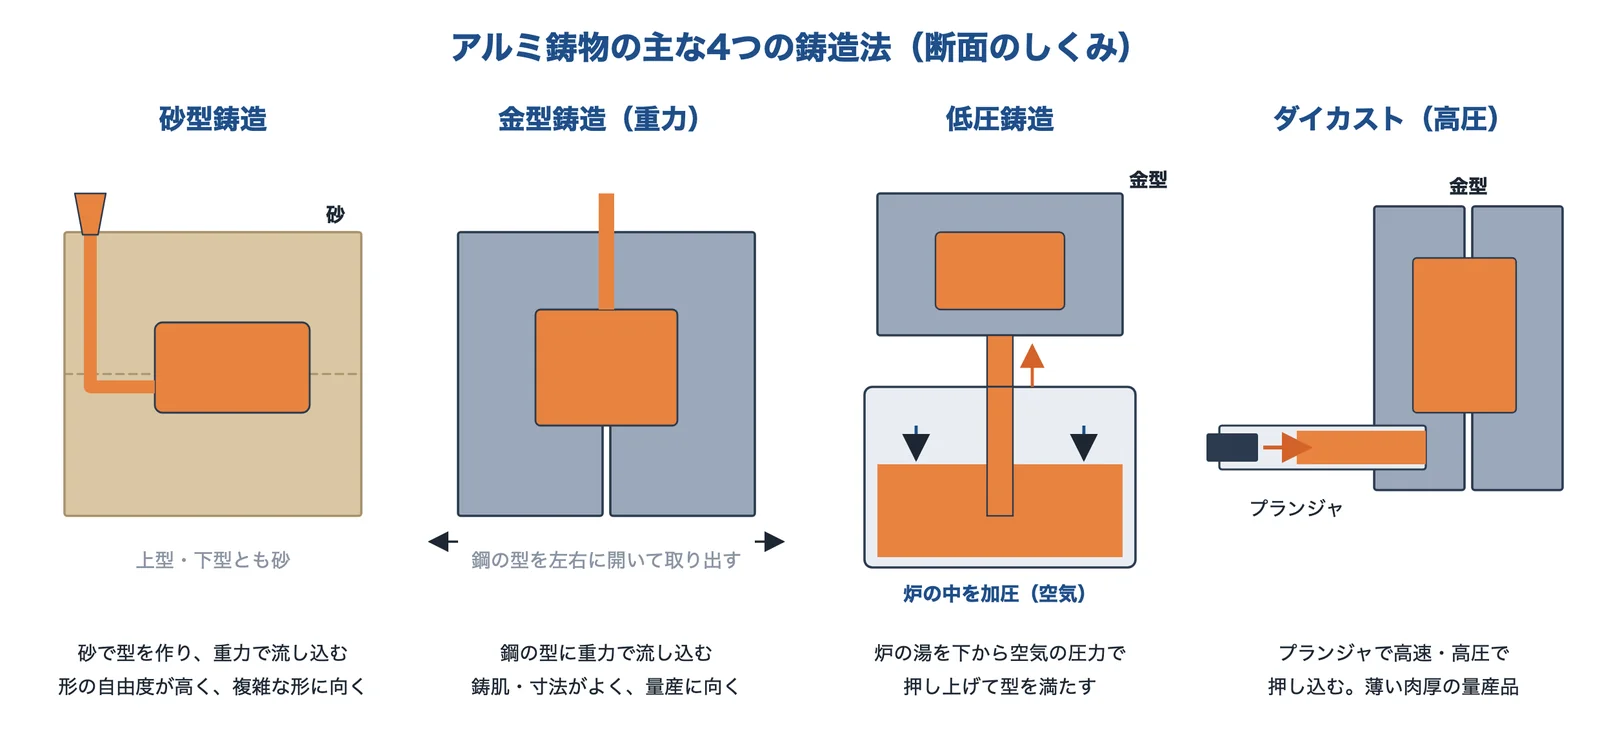
出典:広島県・静岡県の研究報告、西直美(まてりあ 2014)、光軽金属工業・三協ワシメタルの工法の説明をもとに AI(Claude)で作成
| 鋳造法 | しくみ | 出典にある特徴 | 合う部品の例 |
|---|---|---|---|
| 砂型鋳造 | 砂で作った型に重力で流し込む | 形の自由度が高く複雑な形に向く。砂の種類で冷え方が変わり品質に大きく影響する(静岡県)。光軽金属工業は1個から対応 | 大物・少量・試作。産業用ロボット部品、工作機械フレーム(サトキン) |
| 金型鋳造(重力・グラビティ) | 鋼の金型に重力で流し込む | 機械的性質に優れ、耐圧製品に向く。単価・生産性・鋳肌はダイカストに劣るが砂型より優れる。薄肉は不向き(光軽金属工業) | シリンダーヘッドなどの量産部品(ヤマハ発動機の AC 系の例) |
| 低圧鋳造 | 炉の中に低い空気圧をかけ、湯を下から型へ押し上げる | 三協ワシメタルは 500 kg の保持炉の鋳造機で約100 kg の鋳物まで対応 | ホイール(ヤマハ発動機は重力と低圧を使い分ける)、オイルパン |
| ダイカスト | プランジャで高速・高圧で金型に押し込む | 平均肉厚は自動車部品で 3〜5 mm、電気・通信部品で 1〜2 mm が一般的。アルミダイカストの約95%が自動車部品(西直美) | クランクケース、シリンダーブロック、ケース類 |
出典:静岡県工業技術研究所 研究報告 第18号「アルミニウム合金砂型鋳物の組織と引張特性に及ぼす鋳物砂の影響」、光軽金属工業「砂型鋳造」、光軽金属工業「金型鋳造」、三協ワシメタル「低圧鋳造」、ヤマハ発動機「Cast Wheels」、西直美「自動車用アルミニウム合金ダイカストの現状」まてりあ 53巻12号(2014)、サトキン「大物砂型」
数量・大きさ・強さから選ぶ
- ① 1個〜数十個の試作・大物:砂型(木型・3D プリンターの型。石膏鋳造は抜き勾配が要らない、と八百谷金属工業)
- ② 数十〜数千個で、強さ・気密が要る:金型鋳造(重力)・低圧鋳造。T6 熱処理ができる
- ③ 数千個以上で、薄く・寸法を安定させたい:ダイカスト。熱処理・溶接はふつうしない前提で設計する
- ④ 迷うとき:鋳造会社に図面と数量を渡して工法を相談する(光洋精機は鋳造シミュレーションで最適な鋳造方法を探すとしている)
数量の区切りは会社と部品で違います。たとえば光軽金属工業は、金型鋳造を 40〜3,000 個、砂型を 1〜2,000 個のロットとしています。
出典:八百谷金属工業「石膏鋳造」、光軽金属工業「金型鋳造」、光軽金属工業「砂型鋳造」、光洋精機「事業内容」、西直美「自動車用アルミニウム合金ダイカストの現状」まてりあ 53巻12号(2014)
事例:砂の種類で伸びが変わる(静岡県の研究)
静岡県工業技術研究所は、AC4CH の砂型鋳物で、型の表面に使う砂を変えて比べました。鉄球を使った型は冷え方が速く(2.6℃/秒。珪砂は 1.1℃/秒)、組織が細かくなって伸びが大きく向上し、T6 材の伸びは珪砂・人工砂より50%以上高くなったと報告しています。同じ合金・同じ砂型でも、冷え方で性質が変わる例です。
出典:静岡県工業技術研究所 研究報告 第18号「アルミニウム合金砂型鋳物の組織と引張特性に及ぼす鋳物砂の影響」
欠陥と対策:巣・湯回り不良
できやすい欠陥と場所
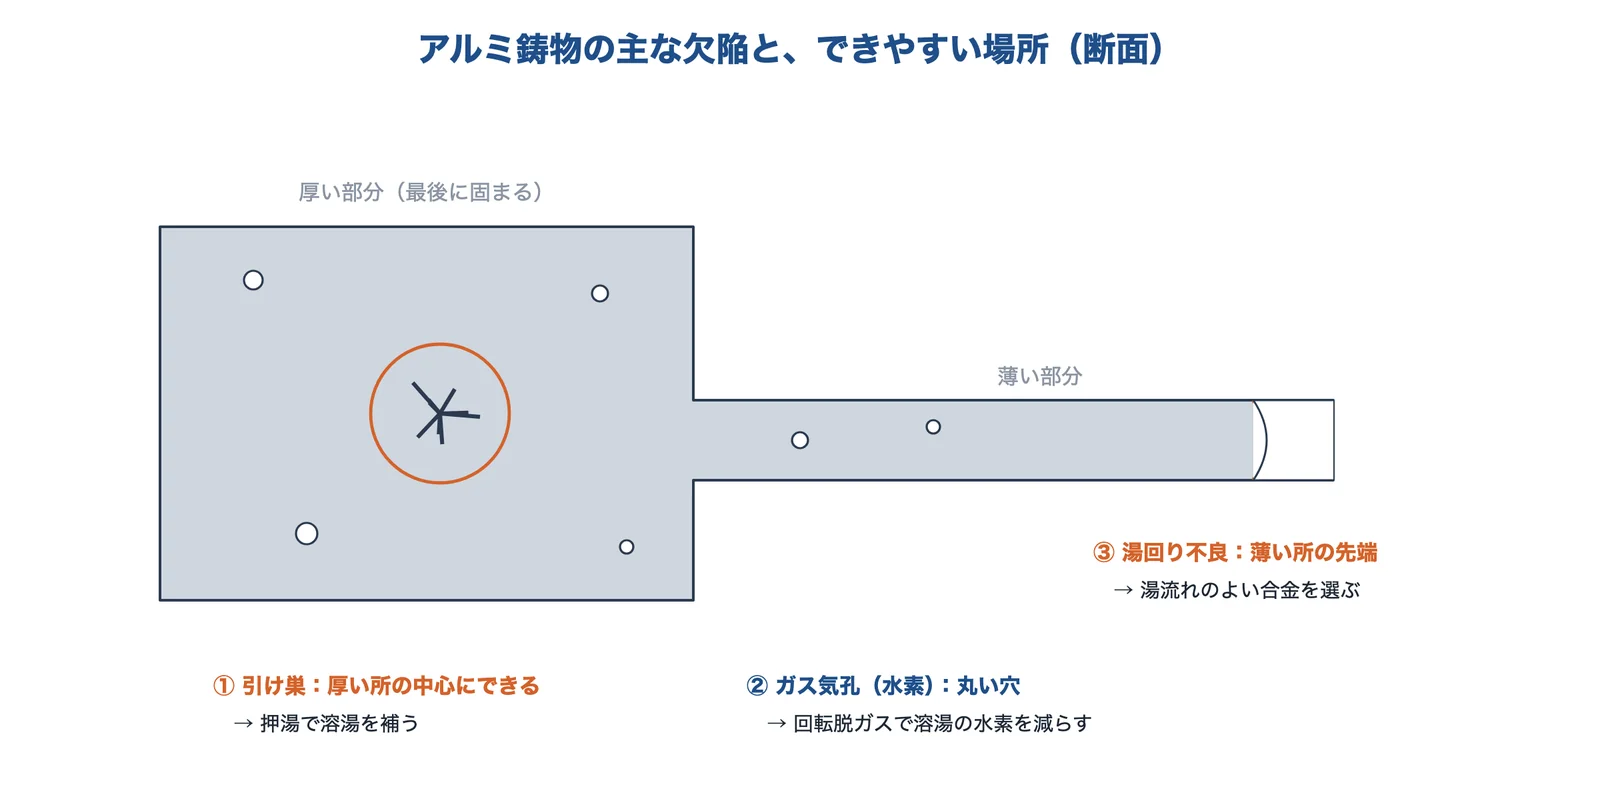
出典:北岡山治(鋳造工学 2013・軽金属 1991)の解説をもとに AI(Claude)で作成
| 欠陥 | 原因(出典の説明) | 対策の例 |
|---|---|---|
| ガス気孔(ポロシティ) | アルミは溶けているときに水素を多く溶かし、固まると溶けなくなるため、気泡になって残る。溶かした直後の湯の水素は 0.3〜1 mL/100 g Al 程度で、梅雨・夏に高くなりやすい | 回転脱ガス(アルゴンや窒素を回転翼で細かい泡にして吹き込む)。近年はほとんどがこの方式 |
| 引け巣 | アルミ合金は固まるときに約3〜6%縮む。最後に固まる厚い所に、外引け・内引け・ざく巣として出る | 押湯で溶けた金属を補う。湯流れ解析で予測する |
| 湯回り不良・湯境い | 湯の流れやすさ(流動性)が足りないと、薄い所の先まで湯が届かない | 湯流れのよい合金を選ぶ |
| ハードスポット | 結晶になった酸化物が、加工の工具を傷める硬い点になる | 溶湯の酸化物を減らす(酸化皮膜は秒単位でできる) |
出典:北岡山治「アルミニウム合金の溶湯及び凝固特性」鋳造工学 85巻10号(2013)、北岡山治「鋳物用アルミニウム合金の鋳造性」軽金属 41巻6号(1991)、小屋・中川「ADC12合金ダイカストにおける欠陥が機械的性質におよぼす影響と鋳造CAEによる強度予測可能性」鋳造工学 89巻12号(2017)
組織を整える:微細化と改良処理
北岡の解説では、Ti や Ti-B の化合物を少し加えると結晶の核になって結晶粒が細かくなり(Al-5%Ti-1%B の母合金など)、Al-Si 合金の針のような共晶 Si は、Na や Sr を数十〜100 ppm 程度加えると細かく丸い形に変わる(最近は Al-1.0%Sr 母合金が多い)とされています。Sr を入れすぎると塊状の化合物(Al₂Si₂Sr)が出ることも報告されています。
不純物の Fe は、金型への焼付きを防ぐ一方で、β-Al-Si-Fe の化合物を作り、伸びとねばりを下げます。西直美氏の解説では、欧州では重要保安部品向けに、Fe を減らして Mn を加えたダイカスト材料が実用化されているとしています。
出典:北岡山治「アルミニウム合金の溶湯及び凝固特性」鋳造工学 85巻10号(2013)、森中・豊田「Srを添加したAl-7%Si合金における過改良組織の検討」鋳造工学 91巻5号(2019)、西直美「自動車用アルミニウム合金ダイカストの現状」まてりあ 53巻12号(2014)
事例:アルミホイールの自主改善(国土交通省)
国土交通省の発表(2018年3月22日)では、トヨタモデリスタインターナショナルの後付け用 19 インチのアルミホイールで、製造が不適切なため国の強度の基準を満たさないものがあるとして、鋳造日を確かめて対象品を無償で交換する自主改善を実施すると、同社から国土交通省に報告がありました(対象 1,187 本、不具合 1件、事故なし)。届出の文には鋳造の欠陥とは書かれていませんが、鋳物の強度を製造の記録(鋳造日)でたどれるようにしておく大切さがわかる例です(後半は編集部の補足)。
出典:国土交通省 報道発表資料(2018年3月22日)トヨタモデリスタインターナショナルによる自主改善の実施について
設計の目安:肉厚・寸法公差
ダイカストの最小肉厚
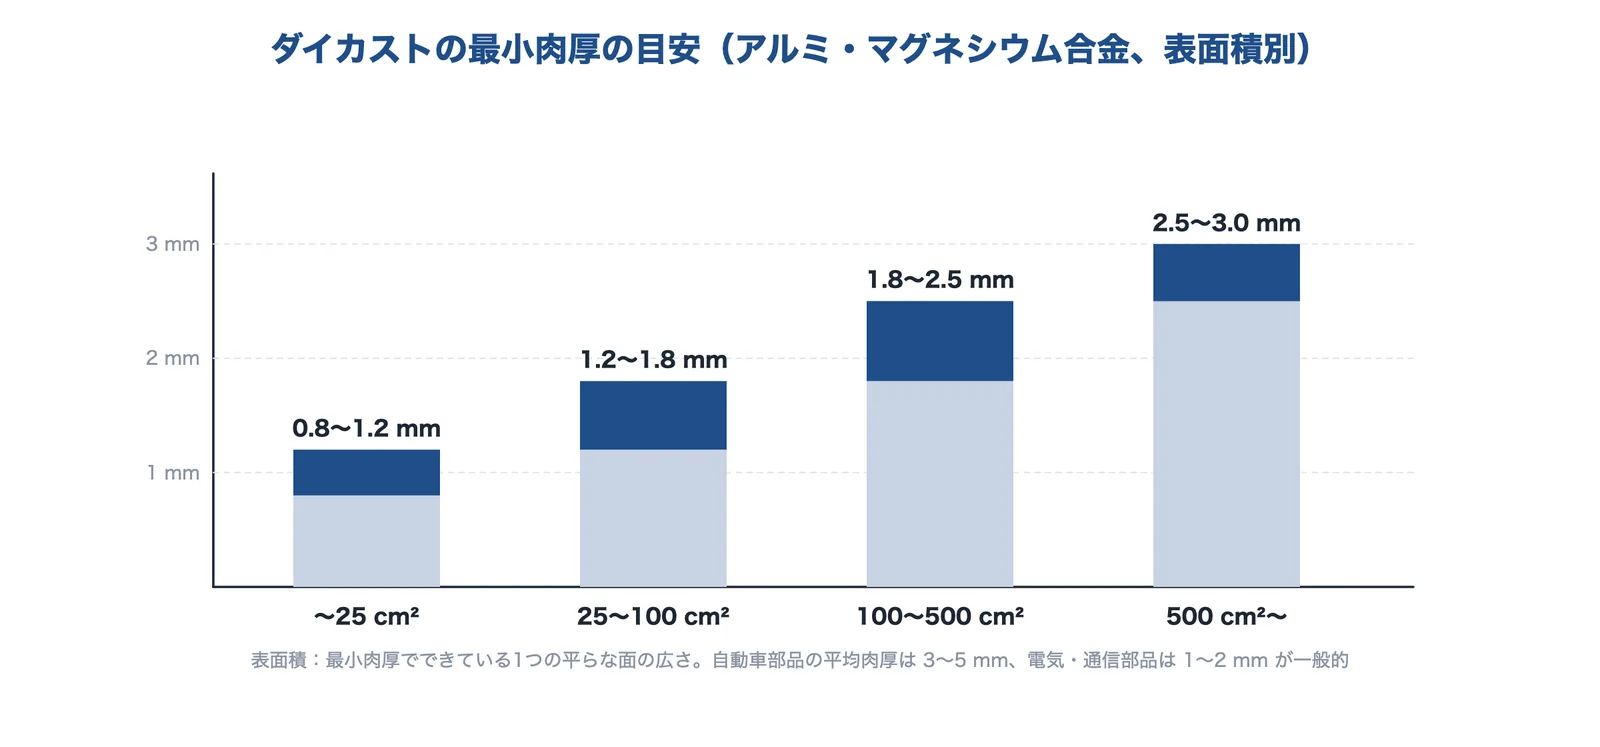
出典:西直美「自動車用アルミニウム合金ダイカストの現状」(まてりあ 2014)の表をもとに AI(Claude)で作成
西直美氏の解説に載っている経験的な目安では、アルミ・マグネシウム合金のダイカストの最小肉厚は、表面積 25 cm² までで 0.8〜1.2 mm、500 cm² 以上で 2.5〜3.0 mmです(表面積は、最小肉厚でできている1つの平らな面の広さ)。砂型でも、サトキンは独自の方案で 1.25 mm の薄いフィンのヒートシンク(AC4B)を作った例を紹介しています。
出典:西直美「自動車用アルミニウム合金ダイカストの現状」まてりあ 53巻12号(2014)、サトキン「複雑・薄肉」
鋳物の寸法公差(JIS B 0403 の CT 等級)
| 鋳造の方法(軽金属) | 長い期間つくる場合の公差等級 | メモ |
|---|---|---|
| 砂型・手込め | CT 9〜12 | 短い期間・1回だけの製造では、生型 CT 11〜13、自硬性の型 CT 10〜12 |
| 砂型・機械込め、シェルモールド | CT 7〜9 | — |
CT の数字が大きいほど公差は広くなります。NBK の抜粋表では、基準寸法 63〜100 mm の公差は CT 7 で 1.1 mm、CT 9 で 2.2 mmです。短い期間・1回限りの製造の表では、基準寸法 25 mm 以下はより小さい公差にするとされています。金型鋳造・ダイカストの等級はこの抜粋にないので、鋳造会社に確かめます。
出典:NBK「鋳造品の寸法公差 JIS B 0403:1995より抜粋」
設計で確かめること(チェックリスト)
- 合金と質別(例:AC4CH-T6)を図面に書く。強さの値は試験片の種類(金型・砂型・製品から切り出し)まで決める
- 気密・耐圧の部品は、巣の許容と検査(水圧・X 線 CT など)を鋳造会社と決める
- 溶接・熱処理をするなら、ふつうのダイカストは避ける(ガスでふくれる)
- 厚い所と薄い所の差を小さくし、厚い所に引け巣が出ないかを鋳造会社の湯流れ解析で確かめる
- 加工面に巣が出たときの扱い(許す大きさ・数)を決めておく
チェックリストは、このページの出典をもとに編集部が整理したものです。
困りごとから合金と鋳造法を選ぶ
困りごと別の選び方
| 困りごと | 合金の候補 | 鋳造法の候補 | 確かめること |
|---|---|---|---|
| 強さとねばりが要る(足回り・フレーム) | AC4CH・AC4C の T6 | 金型・低圧・砂型 | T6 の条件と試験片の値 |
| 薄く・大量に作りたい | ADC12 | ダイカスト | 最小肉厚、熱処理・溶接をしない前提か |
| 熱処理・溶接もしたいがダイカストで作りたい | ADC3 など(Al-Si-Mg 系) | 高真空・スクイズなどの特殊ダイカスト | ガス量、薄肉品の熱処理のひずみ |
| 試作を1個から・大物 | AC4C・AC2A など | 砂型(自硬性・3D プリンターの型)・石膏 | 試作と量産で工法が変わるときの性質の差 |
| 気密・耐圧が要る | AC4C・AC4CH など | 金型・低圧、気密に強いダイカスト会社 | 巣の許容、水圧・X 線の検査 |
表の候補は、このページの出典の説明をもとに編集部が整理したものです。最後は数量・形・必要な強さを鋳造会社に伝えて決めてください。
出典:ヤマハ発動機「Casting Materials Guide」、西直美「自動車用アルミニウム合金ダイカストの現状」まてりあ 53巻12号(2014)、光軽金属工業「金型鋳造」、ワイエムキャスト(会社案内・設備)、サトキン「試作」
企業紹介(アルミ鋳造)
砂型・金型(重力)・低圧・ダイカスト・試作の会社を、得意な鋳造法が重ならないように選びました。●は各社の公式サイトで確認できた鋳造法です。空欄は扱っていないという意味ではありません。
困りごとから相談先を探す
| 困りごと | 相談先の例 |
|---|---|
| 1 トン級の大物や薄肉の砂型鋳物を作りたい・製缶品から置き換えたい | サトキン |
| 50 kg 前後の大きな部品を、砂型・重力・低圧から選んで作りたい | 光洋精機 |
| 単品・小ロットの試作を早く作りたい・ダイカストの試作を鋳物で | 八百谷金属工業 |
| 耐圧・強度の要る部品を、金型・砂型・ダイカストから選びたい | 光軽金属工業 |
| 気密・耐圧のダイカスト部品を、加工・組付けまでまとめて頼みたい | ワイエムキャスト |
| 100 kg 級の低圧鋳造や、大型の砂型・ダイカストを同じ会社で比べたい | 三協ワシメタル |
株式会社サトキン|砂型鋳造の専業:100 g から 1.5 トン、薄肉 1.25 mm
サトキンとは
群馬県高崎市に本社を置く会社です(同社の会社概要)。銅合金・アルミ合金の鋳造とアルミの熱処理を事業にしています。
サトキンの得意技術
| 技術 | 内容 |
|---|---|
| 砂型鋳造(有機自硬性) | 重量は 100 g から最大 1.5 トン。気密性の高い製品や金型なみの面粗度ができるとしている |
| 材料 | AC2A・AC4A・AC4C・AC4CH など。熱処理まで対応 |
| 薄肉・複雑 | 独自の方案で 1.25 mm の薄肉部(AC4B のヒートシンクの例) |
サトキンが解決できる課題
- 1 m を超える大物の鋳物を作りたい(産業用ロボット部品などの例)
- 製缶品から鋳物に置き換えたい(機構ケース AC2A-T6・22 kg の試作例)
- 引け巣・凝固割れ・ブローホールを抑えた鋳物がほしい(同社は欠陥の抑制に力を入れているとしている)
公開されている実績・用途
- 大型設備のフレーム、工作機械のフレーム、特殊車両の部品、大型船舶用のケーシング、産業用ロボットの部品など(同社の大物砂型のページ)
出典:サトキン「会社概要」、サトキン「大物砂型」、サトキン「複雑・薄肉」、サトキン「試作」
光洋精機株式会社|大型のアルミ鋳物:低圧・重力(GDC)・砂型
光洋精機とは
宮城県柴田郡大河原町に本社を置く会社です(同社の会社概要)。量産用のアルミ鋳物部品と機械加工を事業にしています。
光洋精機の得意技術
| 技術 | 内容 |
|---|---|
| 鋳造法 | 金型低圧鋳造、金型重力鋳造(グラビティー鋳造)、砂型重力鋳造。合金は AC4C・AC7A ほか |
| 製品の重さ | 金型鋳造 5〜50 kg、砂型鋳造 50 kg〜 |
| 試作・解析 | 3D プリンターを使った試作、鋳造シミュレーション |
光洋精機が解決できる課題
- 大きな部品の工法(砂型・重力・低圧)を選びたい
- 鋳造シミュレーションで不具合を予測してから作りたい
- 鋳造から縦型・横型・5軸のマシニング加工までまとめて頼みたい
公開されている実績・用途
- 半導体製造装置の部品、産業用ロボットの部品、景観部品(橋の欄干)(同社の製造実績のページ)
出典:光洋精機「会社概要」、光洋精機「事業内容」、光洋精機「設備紹介」、光洋精機「製造実績」
八百谷金属工業株式会社|単品・小ロットの試作:砂型(CO2)・石膏鋳造
八百谷金属工業とは
兵庫県明石市に本社を置く会社です(同社の会社概要)。アルミニウム合金の鋳物、機械部品、船舶部品を扱い、「単品鋳物.com」というサイトを運営しています。
八百谷金属工業の得意技術
| 技術 | 内容 |
|---|---|
| 砂型鋳造(CO2) | AC2A・AC2B・AC4A・AC4B・AC4C・AC7A・ADC12 ほか。量産前の試作や小ロット、薄肉の機械部品に向くとしている |
| 石膏鋳造 | 薄肉の鋳物やヒートシンクなど、ダイカストの試作に使われる。アルミ鋳物では珍しく抜き勾配が要らないとしている |
| 木型・加工 | 3D データから木型を作る。単品・小ロットは 3D プリンターでモデルを作る。社内で機械加工 |
八百谷金属工業が解決できる課題
- 量産前の試作を単品・小ロットで作りたい
- ダイカストの部品を、金型を作る前に鋳物で試したい
- 図面がなく現品しかない部品を作りたい
出典:八百谷金属工業「会社概要」、八百谷金属工業「砂型鋳造(CO2)」、八百谷金属工業「石膏鋳造」、八百谷金属工業「木型・加工」
光軽金属工業株式会社|砂型・金型(重力)・ダイカストの3つの工法
光軽金属工業とは
岡山県岡山市東区に本社を置く会社です(同社の会社情報)。ダイカスト鋳造、金型重力鋳造、砂型鋳造(生砂型・自硬性)を事業にしています。
光軽金属工業の得意技術
| 技術 | 内容 |
|---|---|
| 金型(重力)鋳造 | AC2A・AC3A・AC4A・AC7A・AC2B・AC4B・AC4C・AC4CH・NU1。ロット 40〜3,000、最大 700×700 mm・20 kg、型の寿命は約 20,000 ショット |
| 砂型鋳造 | 最大 700×700 mm・150 kg、ロット 1〜2,000 個 |
| ダイカスト | 事業の1つとして掲載 |
光軽金属工業が解決できる課題
- 耐圧の要る部品を作りたい(同社は金型鋳造が耐圧製品に向くとしている)
- 中子を使って複雑な形を一体にしたい
- 1個から2,000個までの砂型鋳物を頼みたい
出典:光軽金属工業「会社情報」、光軽金属工業「金型鋳造」、光軽金属工業「砂型鋳造」
株式会社ワイエムキャスト|気密・耐圧のダイカスト部品を、金型から組付けまで
ワイエムキャストとは
埼玉県越谷市に本社・工場を置く会社です(同社の会社案内)。長野県須坂市にも工場があります。
ワイエムキャストの得意技術
| 技術 | 内容 |
|---|---|
| ダイカスト | ADC12・ADC10・ZDC2 など。80 t クラス〜350 t クラス(350 t・250 t・125 t のコールドチャンバーなど) |
| 軽合金鋳物 | AC2B・AC4A など |
| 検査 | 三次元測定機、画像測定機、X 線 CT 装置、10 t の引張・圧縮試験機など |
ワイエムキャストが解決できる課題
- 気密部品・耐圧部品のダイカストを作りたい
- 金型・鋳造・機械加工・表面処理・組付けをまとめて頼みたい
- 1個からの注文に応じてほしい
三協ワシメタル株式会社|100 kg 級の低圧鋳造と、大型の砂型・ダイカスト
三協ワシメタルとは
富山県高岡市に本社を置く会社です(同社の会社概要)。会社概要には、関連会社として三協立山株式会社が挙がっています。
三協ワシメタルの得意技術
| 技術 | 内容 |
|---|---|
| 低圧鋳造 | 500 kg の保持炉の鋳造機で、約100 kg の鋳物まで。AC4C・AC4CH・AC8A など |
| 砂型鋳造 | 約250 kg 程度まで。AC4C・AC3A・AC7A など(掲載例にはロボットアーム 268 kg もある) |
| ダイカスト | ADC12 など。7台を持ち、800 トン機がある |
三協ワシメタルが解決できる課題
- 10〜100 kg 級の部品を低圧鋳造で作りたい(オイルパン 10.9 kg の例)
- 大型の砂型鋳物(ロボットアームなど)を作りたい
- X 線透過装置・三次元測定で検査した鋳物がほしい
出典:三協ワシメタル「会社概要」、三協ワシメタル「低圧鋳造」、三協ワシメタル「砂型鋳造」、三協ワシメタル「ダイカスト」、三協ワシメタル「検査」
よくある質問
- 鋳造アルミ(アルミ鋳物)と、板や棒のアルミ(展伸材)の違いは?
- 鋳物は溶かした合金を型に流して作り、記号は AC(鋳物用)・ADC(ダイカスト用)です。板・棒の A5052・A6061 などとは成分も規格も別です(展伸材は技術ページ「アルミニウム合金」)。
- AC4C と AC4CH はどう違いますか?
- どちらも Al-Si-Mg 系で、AC4CH は JIS で高純度の合金として別に規定されています。JIS の金型試験片の T6 では、AC4C が引張強さ 230 N/mm²・伸び 2%以上、AC4CH が 250 N/mm²・5%以上です。
- ADC12 は熱処理できますか?
- ふつうのダイカストはガスを多く含むため、T6 熱処理や溶接は難しいとされています。高真空・スクイズなどのガスの少ないダイカストなら T6 ができます。
- T5 と T6 の違いは?
- T5 は鋳造のあと人工時効だけ、T6 は溶体化処理(AC4C の JIS の条件は 525℃×8時間のあと急冷)のあと人工時効(160℃×6時間)です。JIS の金型試験片の AC4C の引張強さは、T5 で 170、T6 で 230 N/mm² 以上です。
- 鋳物の巣(気孔)を減らすには?
- 溶湯の水素を回転脱ガスで減らすこと、厚い所の引け巣を押湯で補うことが基本です。湯流れ解析で不具合を予測する会社もあります。
- 試作は何個から頼めますか?
- 砂型なら1個から受ける会社があります(光軽金属工業の砂型は1〜2,000個、サトキンは試作を手がける)。石膏鋳造はダイカストの試作に使われます。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- ダイカスト(アルミ・マグネシウム)
- 精密鋳造(ロストワックス)・砂型鋳造
- アルミニウム合金(A5052・A6061・A7075 の選び方)
- 鋳鉄(ねずみ鋳鉄・球状黒鉛鋳鉄)
- マグネシウム合金
- 非破壊検査(X線CT・超音波探傷など)
- 部品を壊さずに内部の欠陥(巣・割れ)を見つけたい
- 工法を切り替えたい
- アルミの腐食(白錆・孔食)を防ぎたい
- 基礎知識:鋳造と鍛造の違い
- 基礎知識:降伏点・耐力と引張強さ
- 基礎知識:ステンレス・アルミ・鉄の違い
出典・確認日
- ヤマハ発動機「Casting Materials Guide」
- ヤマハ発動機「Japanese Industrial Standards Data – Aluminum alloy castings」(JIS H 5202 の表)
- ヤマハ発動機「JIS Data – Aluminum alloy die castings」(JIS H 5302 の化学成分)
- 西直美「自動車用アルミニウム合金ダイカストの現状」まてりあ 53巻12号(2014)
- 広島県立総合技術研究所 西部工業技術センター 研究報告 No.60「AC4Cアルミ合金鋳物の機械的特性及び組織に及ぼす熱処理条件の影響」
- 北岡山治「アルミニウム合金の溶湯及び凝固特性」鋳造工学 85巻10号(2013)
- 猿渡ほか「溶体化処理直後の冷却条件がAC4CH合金鋳造材のミクロ組織と機械的性質に及ぼす影響」鋳造工学 96巻11号(2024)
- 九州大学 プレスリリース(2015年4月3日)アルミニウム合金のブリスターの発生機構
- 鈴木ほか「高周波誘導加熱による急速溶体化処理がADC12ダイカストの組織と硬さに及ぼす影響」鋳造工学 89巻5号(2017)
- 静岡県工業技術研究所 研究報告 第18号「アルミニウム合金砂型鋳物の組織と引張特性に及ぼす鋳物砂の影響」
- 光軽金属工業「砂型鋳造」
- 光軽金属工業「金型鋳造」
- 三協ワシメタル「低圧鋳造」
- ヤマハ発動機「Cast Wheels」
- サトキン「大物砂型」
- 八百谷金属工業「石膏鋳造」
- 光洋精機「事業内容」
- 北岡山治「鋳物用アルミニウム合金の鋳造性」軽金属 41巻6号(1991)
- 小屋・中川「ADC12合金ダイカストにおける欠陥が機械的性質におよぼす影響と鋳造CAEによる強度予測可能性」鋳造工学 89巻12号(2017)
- 森中・豊田「Srを添加したAl-7%Si合金における過改良組織の検討」鋳造工学 91巻5号(2019)
- 国土交通省 報道発表資料(2018年3月22日)トヨタモデリスタインターナショナルによる自主改善の実施について
- サトキン「複雑・薄肉」
- NBK「鋳造品の寸法公差 JIS B 0403:1995より抜粋」
- ワイエムキャスト(会社案内・設備)
- サトキン「試作」
- サトキン「会社概要」
- 光洋精機「会社概要」
- 光洋精機「設備紹介」
- 光洋精機「製造実績」
- 八百谷金属工業「会社概要」
- 八百谷金属工業「砂型鋳造(CO2)」
- 八百谷金属工業「木型・加工」
- 光軽金属工業「会社情報」
- 三協ワシメタル「会社概要」
- 三協ワシメタル「砂型鋳造」
- 三協ワシメタル「ダイカスト」
- 三協ワシメタル「検査」
※製品名・会社名は各社の商標または登録商標です。図と文章は、各社・各機関の資料の数値と事実を要約して編集部が作成しました。各社のサイトの画像は使っていません。JIS の値は規格の原本で確かめてください。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月8日 本ページの内容は一般的な情報です。数値は出典の例で、実際の選定は最新の規格・各社の資料で確かめてください。