定規を軽くしならせて手を離すと、まっすぐに戻ります。でも、針金やクリップを強く曲げると、手を離しても曲がったままです。力を取ると元に戻る変形が「弾性変形」、戻らずに残る変形が「塑性変形」です。このページでは、2つの違いと境目(弾性限度・降伏点)、原子で見たしくみ、加工硬化とスプリングバック、塑性を使う加工、ボルトの締め方、ゴムや樹脂での違い、設計での考え方を、できるだけやさしく説明します。
ひとことで言うと
弾性変形・塑性変形とは
弾性変形は、力を取り除くと元の形に戻る変形です。日本語版ウィキペディアは、弾性を、外力を加えて変形させても力を除くと元に戻る性質としています。
塑性変形は、力を取り除いても戻らずに残る変形です。コトバンク(日本大百科全書ほか)は、力が小さいうちは力を除くと元に戻る(弾性変形)が、力が大きいと永久的な変形が残る(塑性変形)と説明しています。残った変形を永久変形、そのときのひずみを永久ひずみと呼びます。
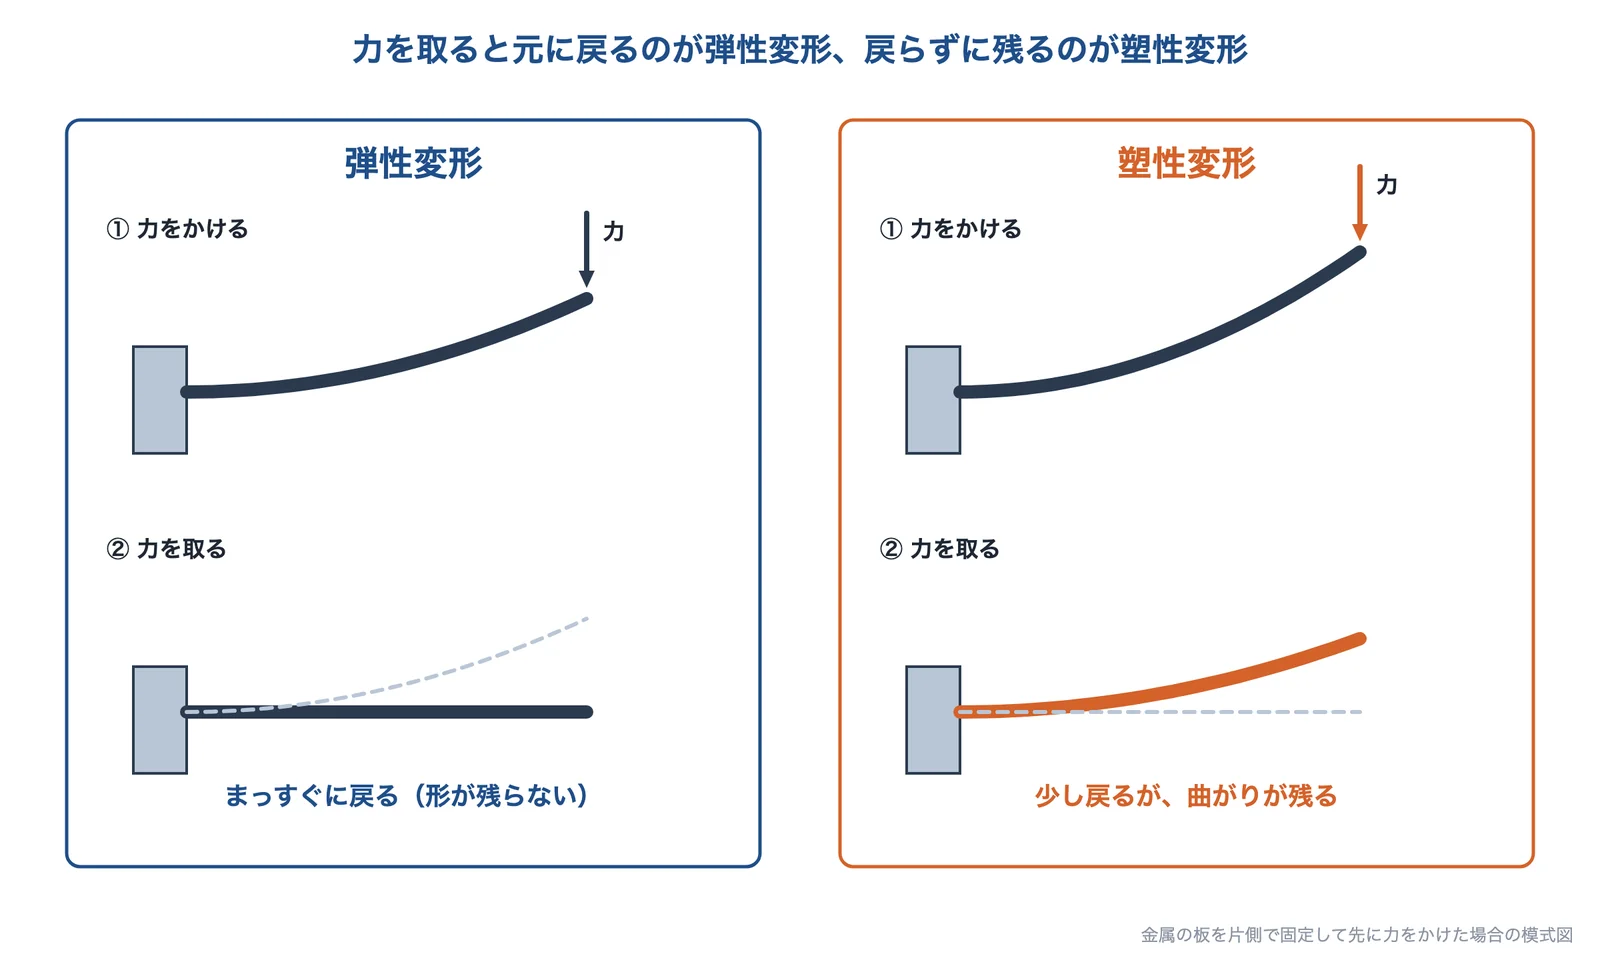
出典:ウィキペディア日本語版、コトバンクをもとに AI(Claude)で作成
同じ金属でも、かける力が小さければ弾性変形だけで済み、ある大きさを超えると塑性変形が始まります。どちらになるかは、材料の種類だけでなく、かける力の大きさで決まるのがポイントです(編集部の解説)。
出典:弾性|ウィキペディア日本語版、塑性(日本大百科全書ほか)|コトバンク
境目は弾性限度・降伏点:応力−ひずみ曲線で見る
出典:ウィキペディア日本語版、日本産業規格の簡易閲覧(kikakurui.com)をもとに AI(Claude)で作成
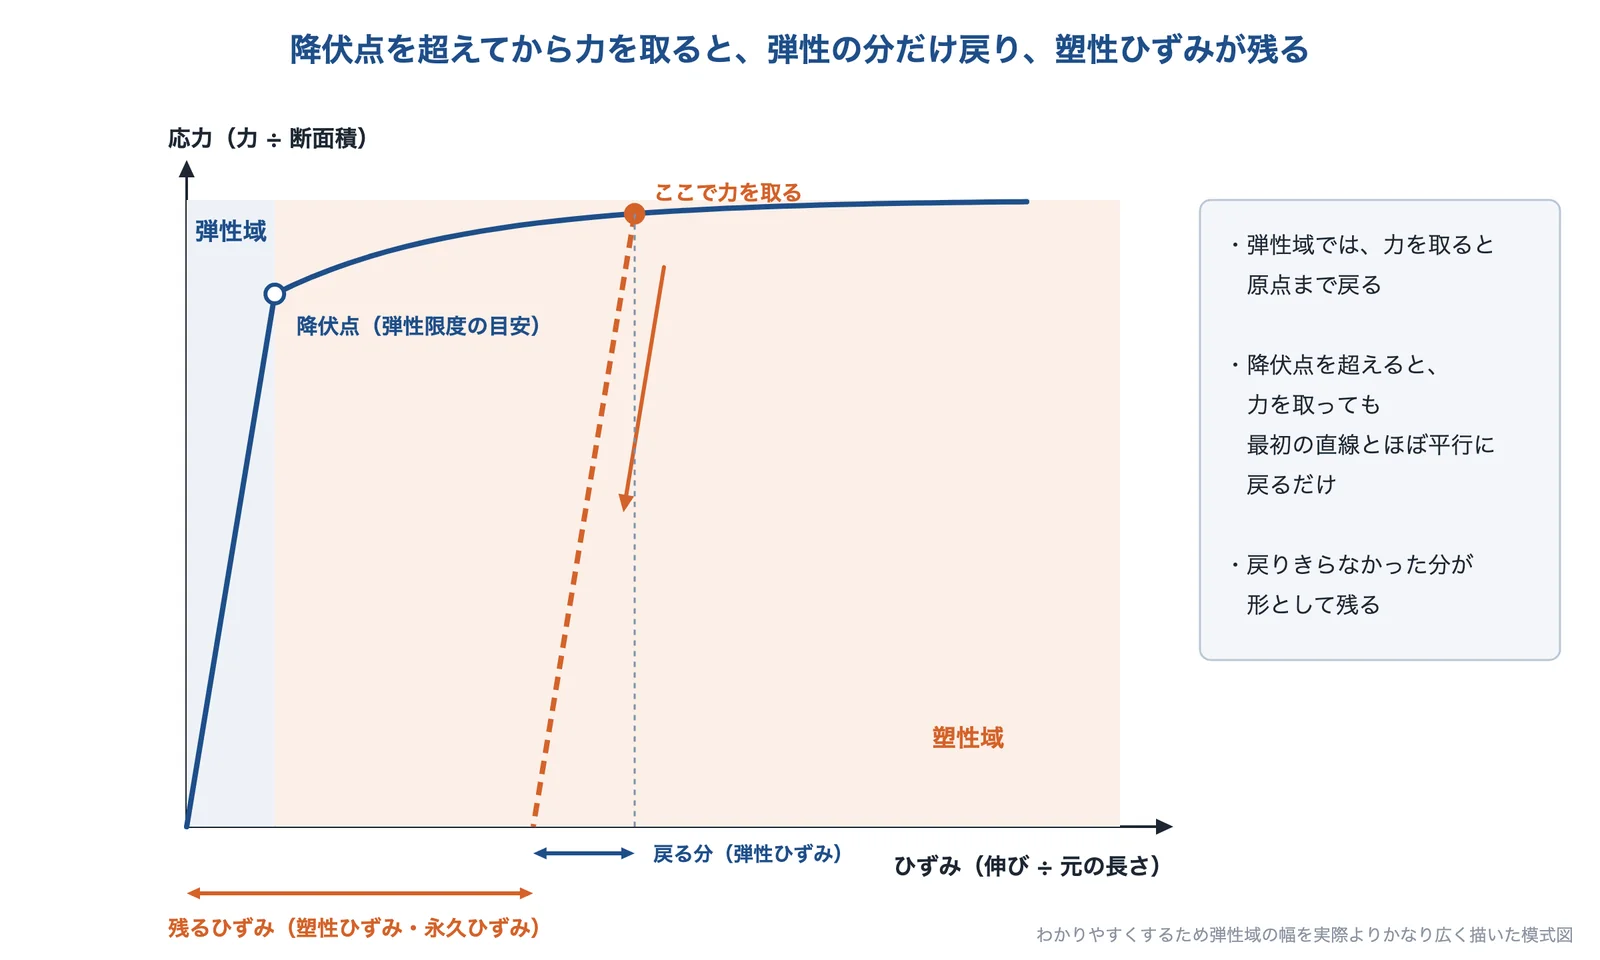
材料を引っぱったときの応力(力 ÷ 断面積)とひずみ(伸び ÷ 元の長さ)の関係を描いたのが応力−ひずみ曲線です(基礎知識 「応力とひずみ」)。日本語版ウィキペディアは、はじめの部分では応力とひずみが比例し(比例の係数がヤング率)、荷重を除くと元に戻ること、降伏点を超えると、荷重を除いても永久ひずみが残ることを説明しています。
元に戻れる限界の応力を弾性限度といいます。厳密には弾性限度と降伏点は別の値ですが、実用上は、ふつうの鋼では降伏点を弾性限度の目安にします(編集部の解説)。降伏点がはっきり出ないアルミなどでは、永久ひずみが0.2%残る応力(0.2%耐力)で塑性変形の始まりを決めます(日本語版ウィキペディア)。JIS Z 2241 は、曲線の直線部分に平行な線を決まった量だけずらして引き、曲線と交わる点から耐力を求める方法(オフセット法)を決めています。
降伏点を超えてから力を取ると、ひずみは0には戻らず、弾性の分だけ戻って、塑性の分が残ると考えると分かりやすいです。戻るときの線は、最初の直線とほぼ平行になります(編集部の解説。オフセット法も、この考え方を使っています)。降伏点・耐力・引張強さの決め方と材料ごとの値は、基礎知識 「降伏点・耐力と引張強さ」にまとめています。
出典:応力-ひずみ曲線|ウィキペディア日本語版、JIS Z 2241:2011 金属材料引張試験方法|日本産業規格の簡易閲覧(kikakurui.com)
弾性でのびる量は、ほんのわずか
出典:ウィキペディア日本語版をもとに編集部が計算し、AI(Claude)で作成
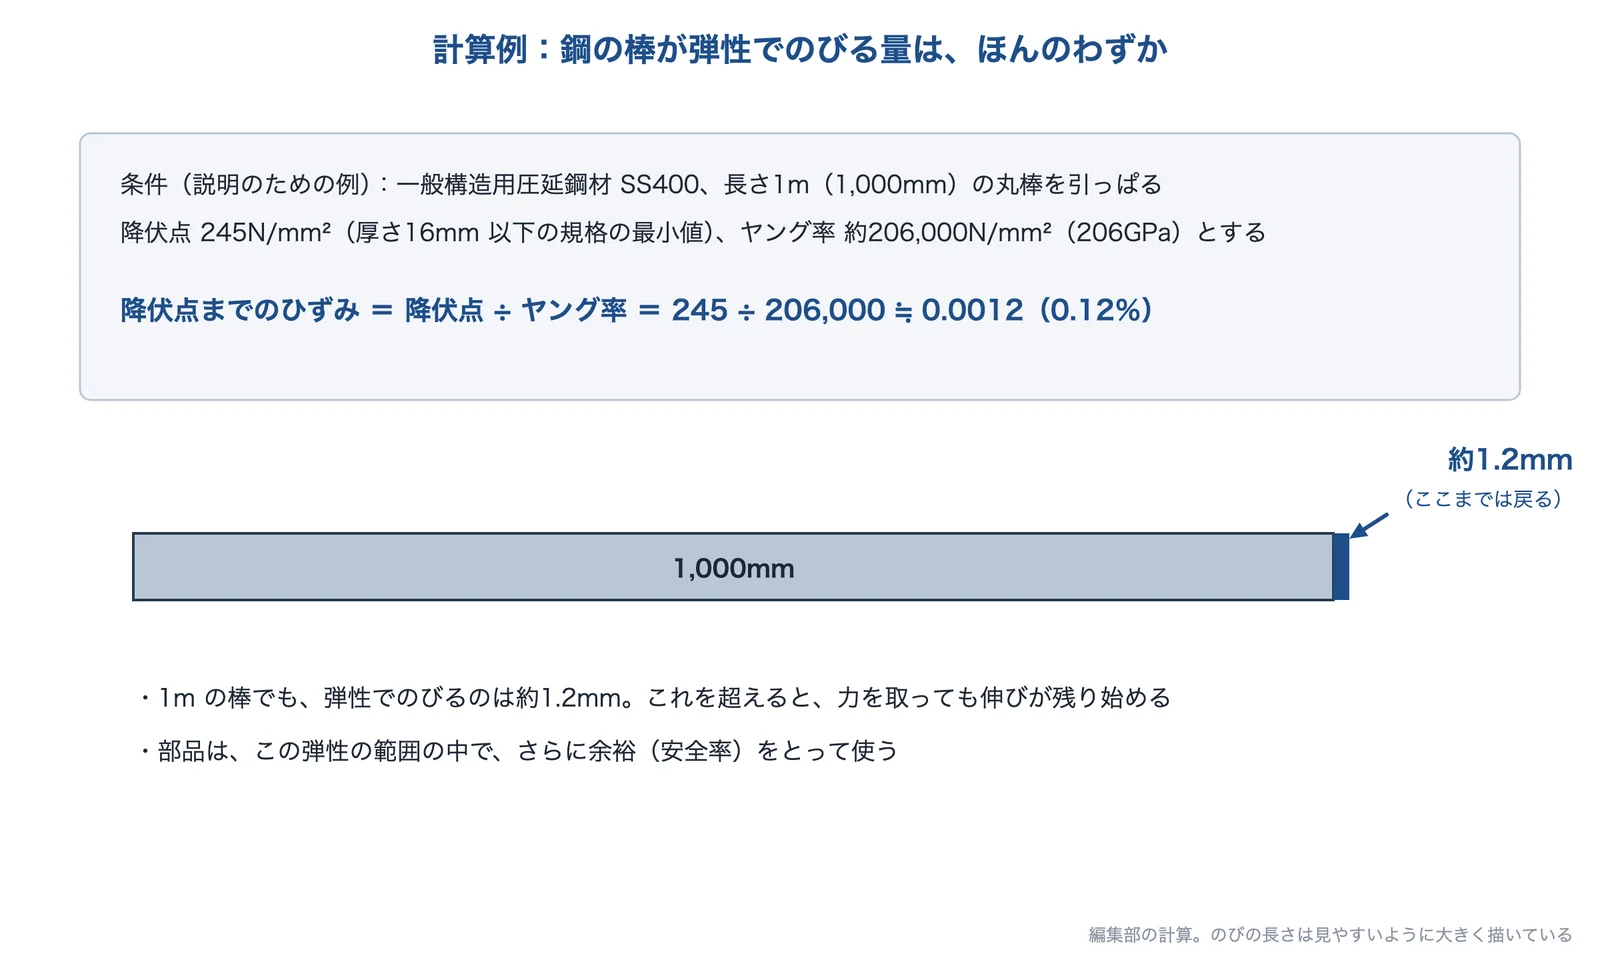
一般構造用圧延鋼材 SS400 の降伏点は、厚さ16mm 以下で245N/mm²(MPa)以上です(日本語版ウィキペディア。JIS G 3101)。鋼のヤング率は約201〜216GPa(同)なので、206GPa として計算すると、降伏点までのひずみは 245 ÷ 206,000 ≒ 0.0012、つまり0.12%ほど。1m の棒でも、弾性でのびるのは約1.2mmです(説明のための例。編集部の計算)。金属の弾性変形は、目に見えないほど小さい変形なのです。
出典:一般構造用圧延鋼材|ウィキペディア日本語版、ヤング率|ウィキペディア日本語版
原子で見ると:結合がのびるか、面がすべるか
出典:コトバンク、ウィキペディア日本語版をもとに AI(Claude)で作成
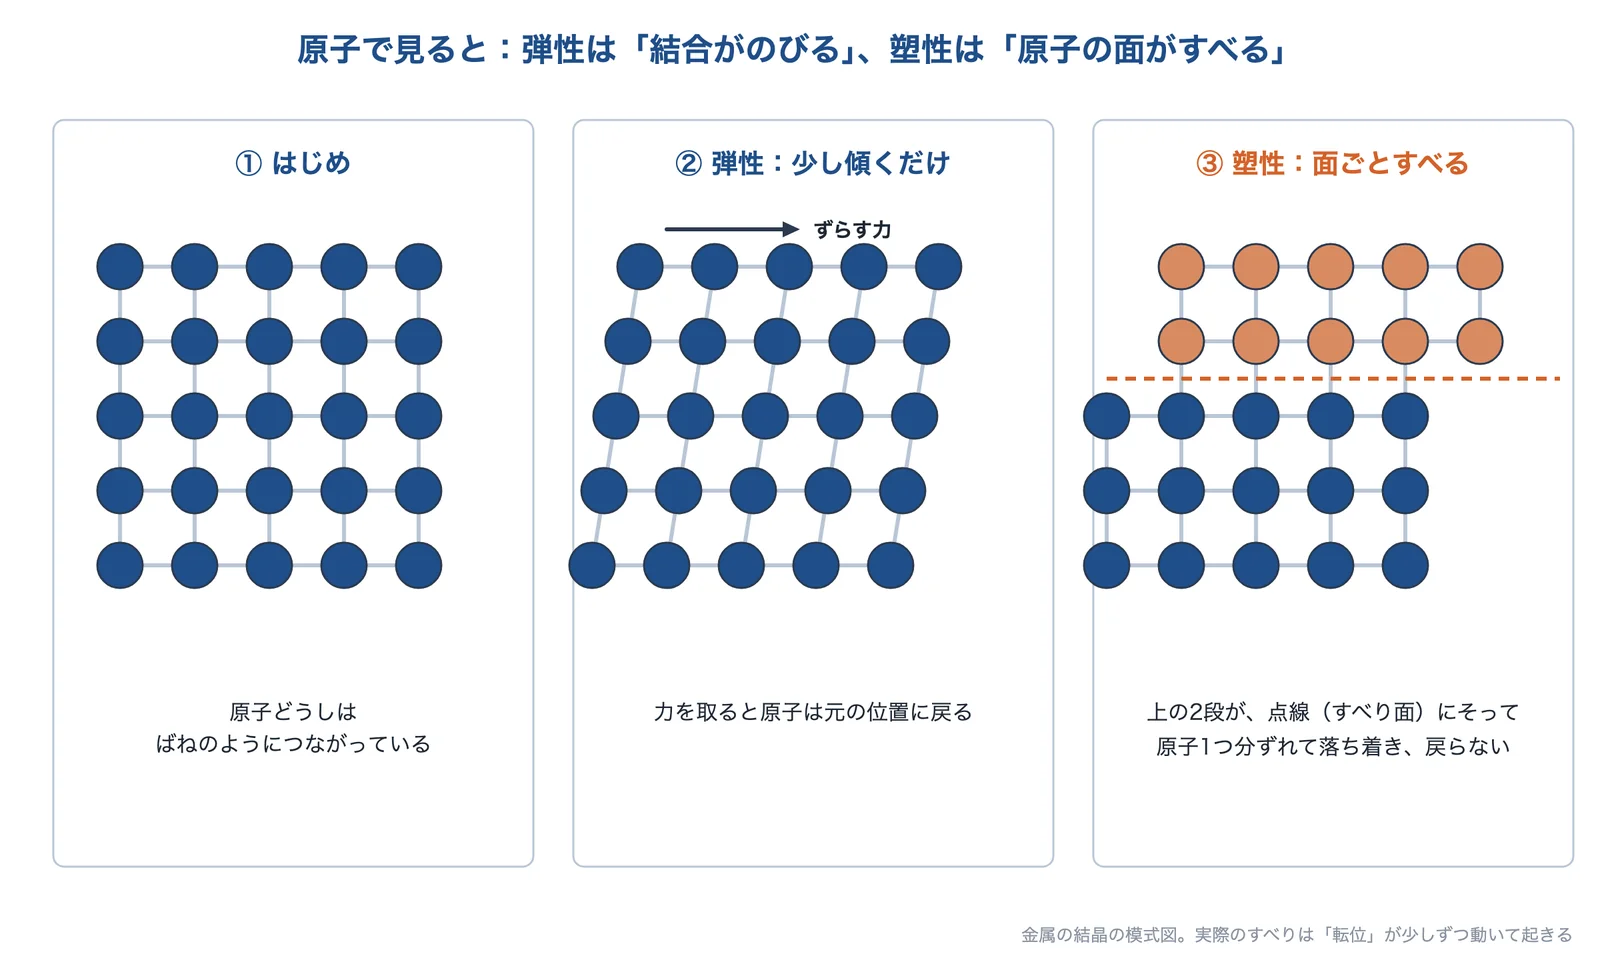
金属の原子は、ばねのような力で互いにつながっています。小さな力では、原子どうしの間隔が少し変わるだけなので、力を取れば元の位置に戻ります。これが弾性変形です(編集部の解説)。
コトバンク(日本大百科全書)は、塑性変形が起きるのは、原子どうしのつながりがつなぎ替わって、新しい安定な原子の並びになるからだとしています。金属では、原子の面どうしがずれる「すべり」がこれにあたります。
ただし、面全体が一度にずれるわけではありません。日本語版ウィキペディアは、結晶の中の線状の欠陥である転位が少しずつ動くことで変形が進むとし、完全な結晶から計算した強さ(理論的なせん断強度)は数〜数10GPa なのに、実際の金属は0.5〜10MPa 程度で変形し始めるという差を、転位の動きで説明できるとしています。
出典:塑性(日本大百科全書ほか)|コトバンク、転位|ウィキペディア日本語版
加工硬化:曲げた所は硬くなる
出典:ウィキペディア日本語版をもとに AI(Claude)で作成
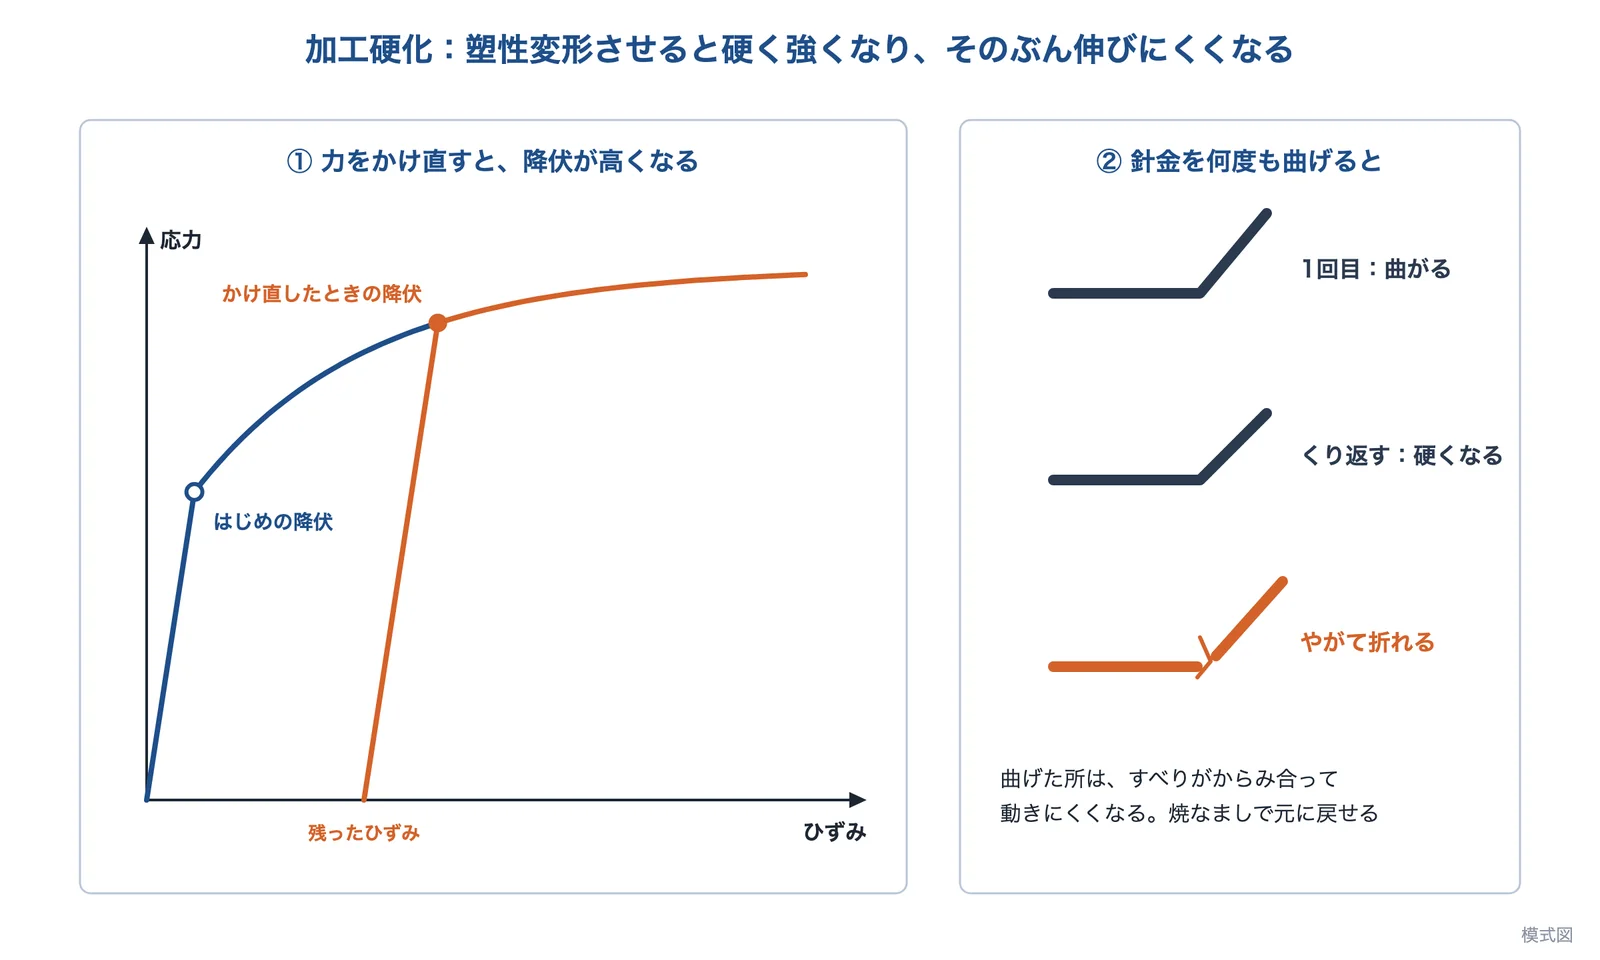
日本語版ウィキペディアは、金属を塑性変形させると硬くなる現象を加工硬化(ひずみ硬化)とし、すべりで転位が増えて絡み合い、次のすべりを妨げるためと説明しています。転位が多く絡み合うほど、次のすべりが起きにくくなり、硬さが増すわけです。針金やクリップを何度も曲げると、硬くなって折れやすくなるのも、この加工硬化によるものです(編集部の解説)。
日本語版ウィキペディア「転位」によると、転位の密度は、焼なました状態の10¹⁰〜10¹²m⁻²から、塑性加工で10¹⁴〜10¹⁶m⁻²に増えます。加工硬化した金属は、加熱する焼なましで転位を減らし、やわらかさを取り戻せます(編集部の解説)。
加工硬化は、悪いことばかりではありません。冷間で圧延・引抜きした材料や、表面をたたいて硬くし、圧縮の残留応力を与えるショットピーニング(技術「ショットピーニング・ブラスト」)のように、強くするために使うこともあります。反対に、硬くなったぶん伸びにくくなるので、続けて加工するときには焼なましを入れることがあります(編集部の解説)。
出典:加工硬化|ウィキペディア日本語版、転位|ウィキペディア日本語版
スプリングバック:曲げても少し戻る
出典:コトバンク、アマダをもとに AI(Claude)で作成
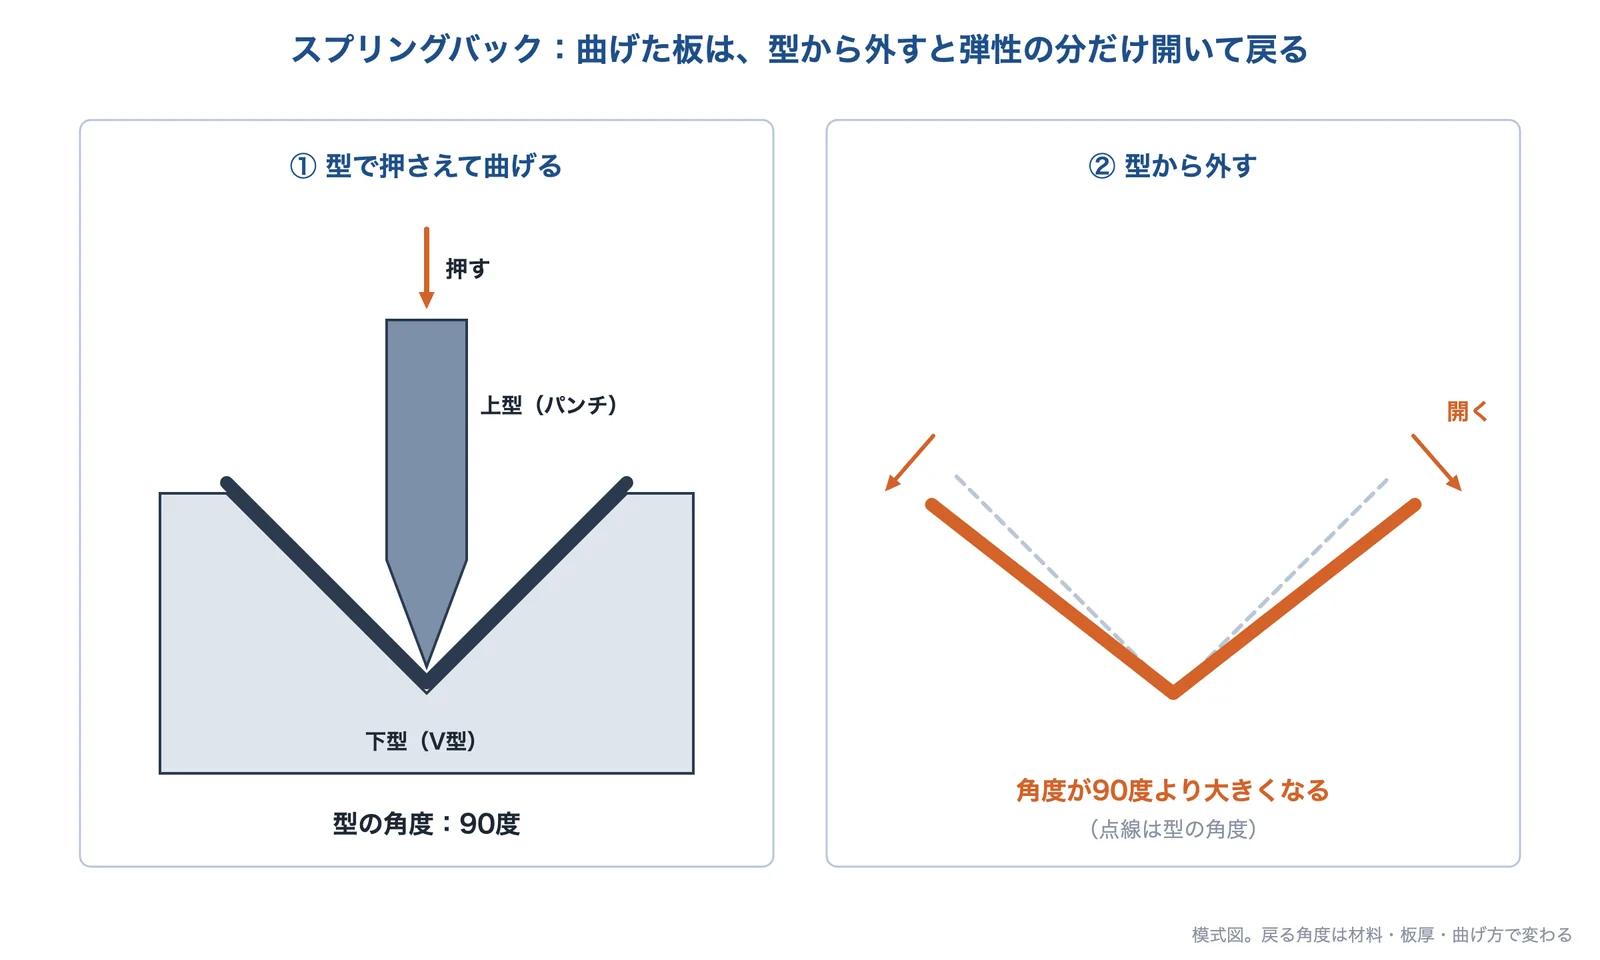
板を曲げる加工でも、曲げた中には弾性の分が残っています。コトバンクは、曲げ加工のあと工具を離すと変形が少し元に戻る現象をスプリングバックとし、戻る量は、材料が薄く硬いほど大きいとしています。
アマダの板金基礎講座は、曲げた所は外側が引っぱられ、内側が押し縮められていて、押す力を除くとこのひずみが元に戻ろうとして、板がわずかに口を開くと説明しています。日本製鉄も、鋼板が高強度になるほど、金型から外すときにスプリングバックが起こり、寸法の精度が悪くなるとしています。高強度の材料ほど、弾性で耐えられる応力が大きく、戻る分も大きいと考えると分かりやすいです(編集部の解説)。
そのため、曲げ加工では、戻る分を見込んで少し深めに曲げる、曲げた所を強く押しつける、などの工夫をします(編集部の解説)。くわしくは技術「板金・プレス加工」を見てください。
出典:スプリングバック|コトバンク、板金基礎講座 第10回|アマダ、ホットスタンプ(熱間プレス)|日本製鉄
塑性を使う:塑性加工
出典:ウィキペディア日本語版をもとに AI(Claude)で作成
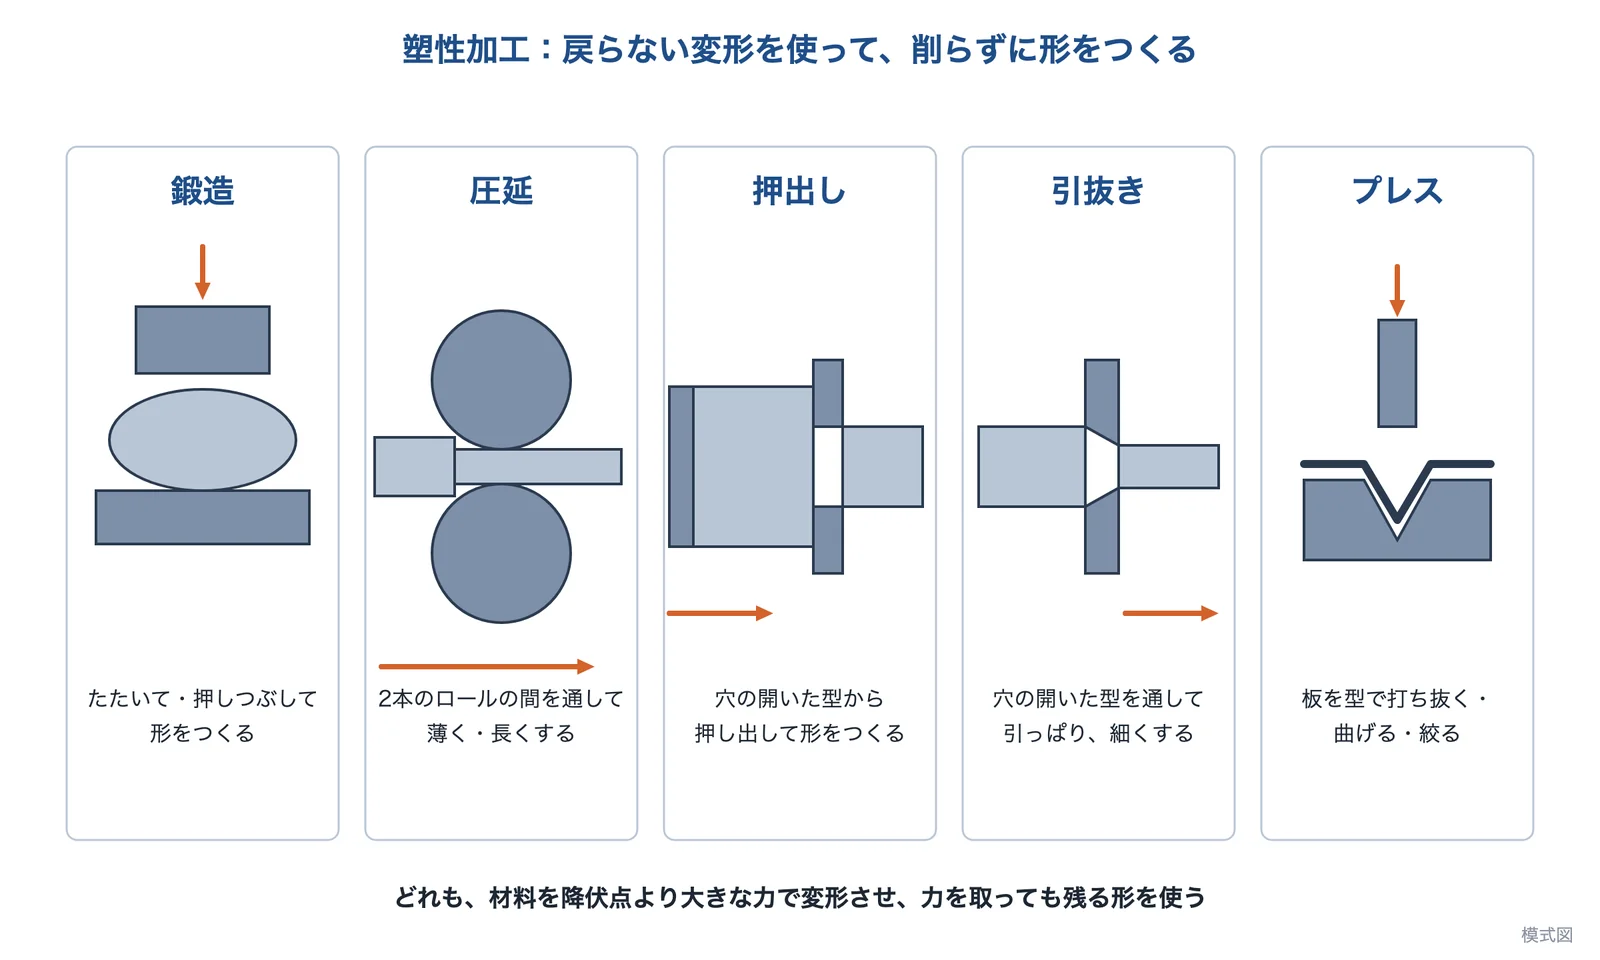
塑性変形は、形をつくるのに役立ちます。日本語版ウィキペディアは、塑性加工を、物質の塑性を利用し、材料に大きな力を加えて変形させて目的の形にする加工とし、鍛造・圧延・押出し・引抜き・プレスを挙げています。削る加工にくらべ、加工の時間が短く、材料のむだが少ないとしています。
同じ記事は、温度によって熱間・温間・冷間に分けられるとしています。熱いうちは小さな力で大きく変形でき、冷間では寸法の精度がよく、加工硬化で強くなります(編集部の解説)。
設計では「弾性の範囲で使う」が基本
機械の部品の多くは、使っているうちに形が変わっては困ります。そのため、部品にかかる応力が、降伏点(耐力)より十分低くなるように設計するのが基本です。コトバンクは、機械や構造物を安全に使うために許される限界の応力を許容応力とし、基準となる強さを安全率で割って決めるとしています(基礎知識 「応力とひずみ」)。
ばねは、弾性変形そのものを使う部品です。使ううちにばねが縮んで戻らなくなるへたりは、弾性の範囲を超えたり、時間とともに変形が進んだりして起きる、戻らない変形です(編集部の解説。課題「ばねがへたる・折れるのを防ぎたい」)。
ボルトの締付け:弾性域と塑性域
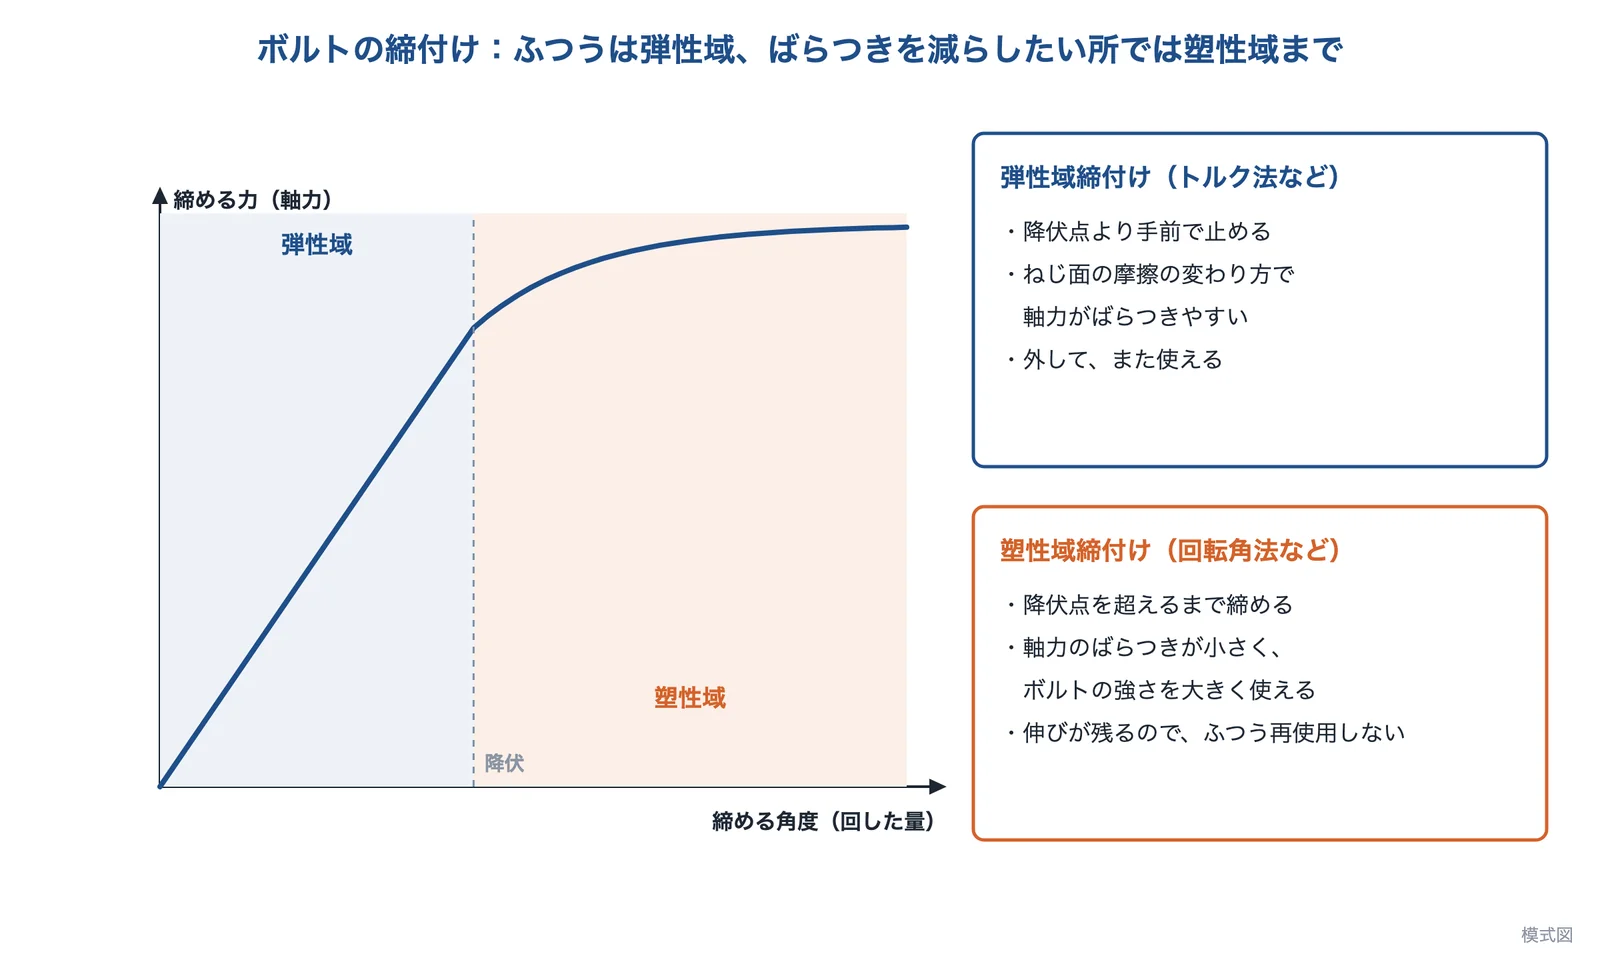
出典:モノタロウ、TONEをもとに AI(Claude)で作成
ボルトは、締めると少し伸び、その戻ろうとする力(軸力)で部品を押さえます。ふつうは降伏点の手前で止める弾性域締付けです。モノタロウのねじ基礎講座は、トルクで締める方法では、潤滑の状態などで摩擦が変わり、軸力がばらつくとしています。
一方、塑性域締付けは、回す角度で管理しながら降伏点を超えるまで締める方法です。同じ講座は、ボルトの強さを大きく使え、軸力のばらつきが小さい長所がある一方、一度外したボルトは再利用できないとし、自動車のエンジンなど、組み直さない所で使われるとしています。TONE の技術コラムも、塑性域の回転角法は降伏点だけがばらつきの原因になるのでトルク法よりばらつきが小さく、永久伸びが生じるため再使用は一般に認められていないとしています(課題「ねじ・ボルトがゆるむのを防ぎたい」)。
出典:許容応力(日本大百科全書・デジタル大辞泉)|コトバンク、ねじ基礎講座 ボルトの締付け法|モノタロウ、技術コラム 締付け管理の方法|TONE
ゴムや樹脂では:大きな弾性と、時間で進む変形
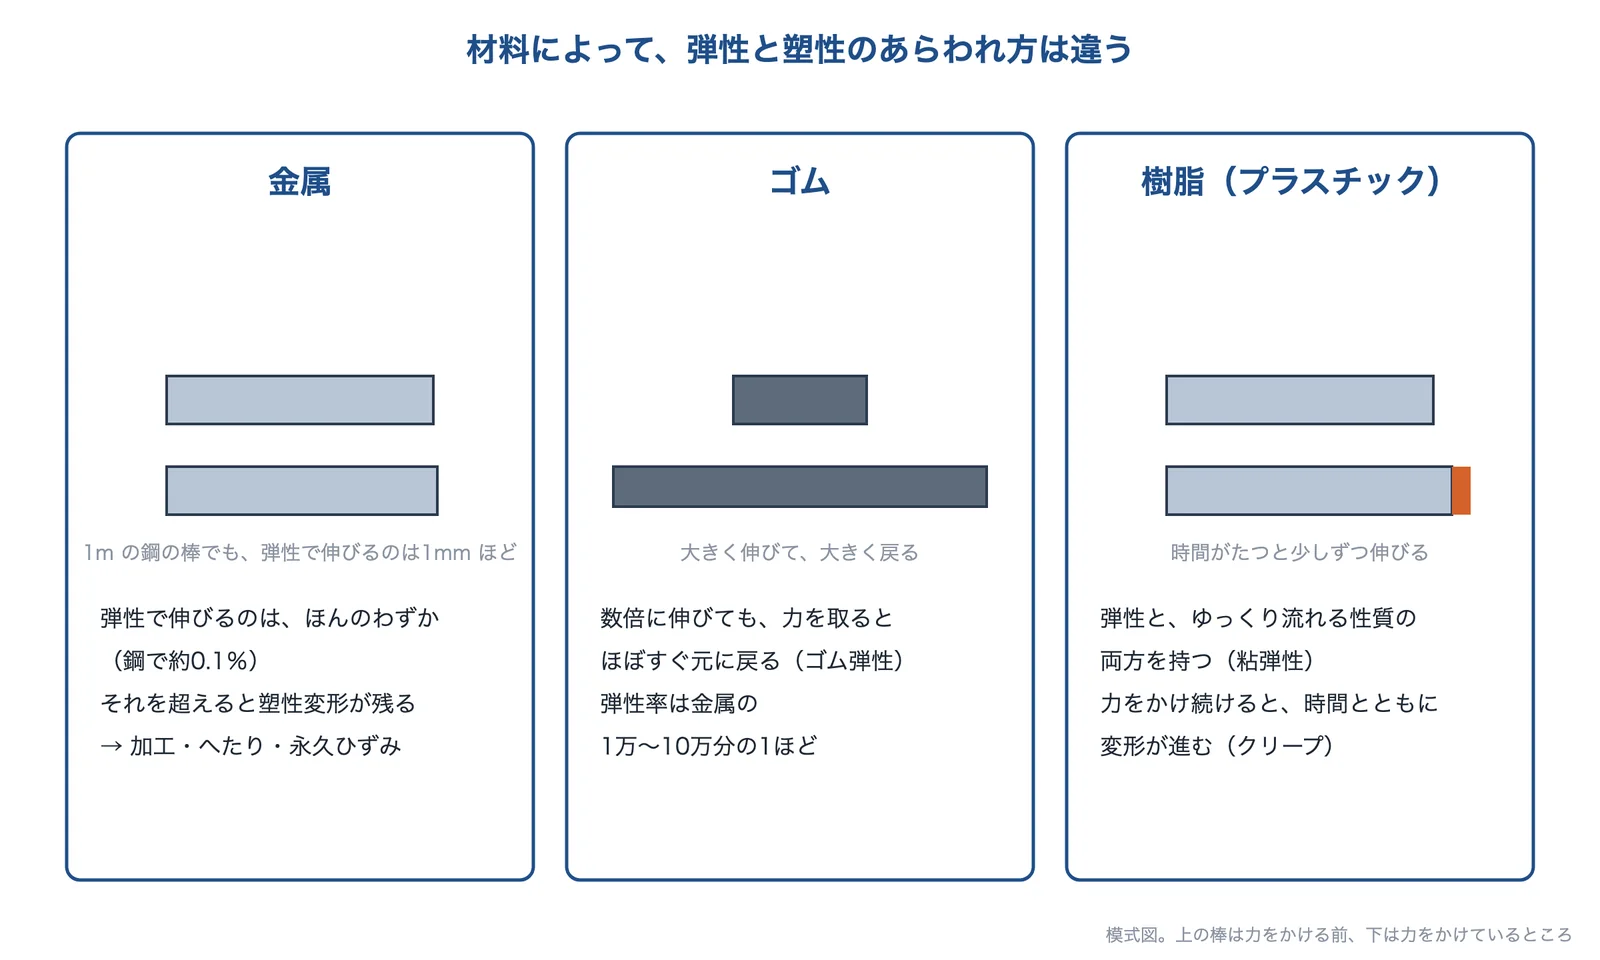
出典:ウィキペディア日本語版、コトバンクをもとに AI(Claude)で作成
ゴムは、金属とはまったく違う弾性を持ちます。日本語版ウィキペディアは、ゴムは常温での弾性率が金属やガラスの1万〜10万分の1ほどで、わずかな力で数倍に伸びても、力を除くとほぼすぐに元に戻るとしています。長い鎖のような分子が、ところどころでつながった網の目の形をしているためです。
プラスチックなどの樹脂は、弾性と、ゆっくり流れる性質(粘性)の両方を持ちます(粘弾性。日本語版ウィキペディア「弾性」)。コトバンクも、プラスチックなどの高分子は塑性が大きいとしています。力をかけ続けると時間とともに変形が進むクリープも、金属より低い温度で起きやすく、ゴム部品のへたり(課題「ゴム部品がへたる・硬くなる(圧縮永久ひずみ)」)や、樹脂のねじのゆるみの原因になります。クリープは 基礎知識 「クリープ」にまとめています(編集部の解説)。
出典:ゴム弾性(ゴム状態)|ウィキペディア日本語版、弾性|ウィキペディア日本語版、塑性(日本大百科全書ほか)|コトバンク
似ている言葉との違い
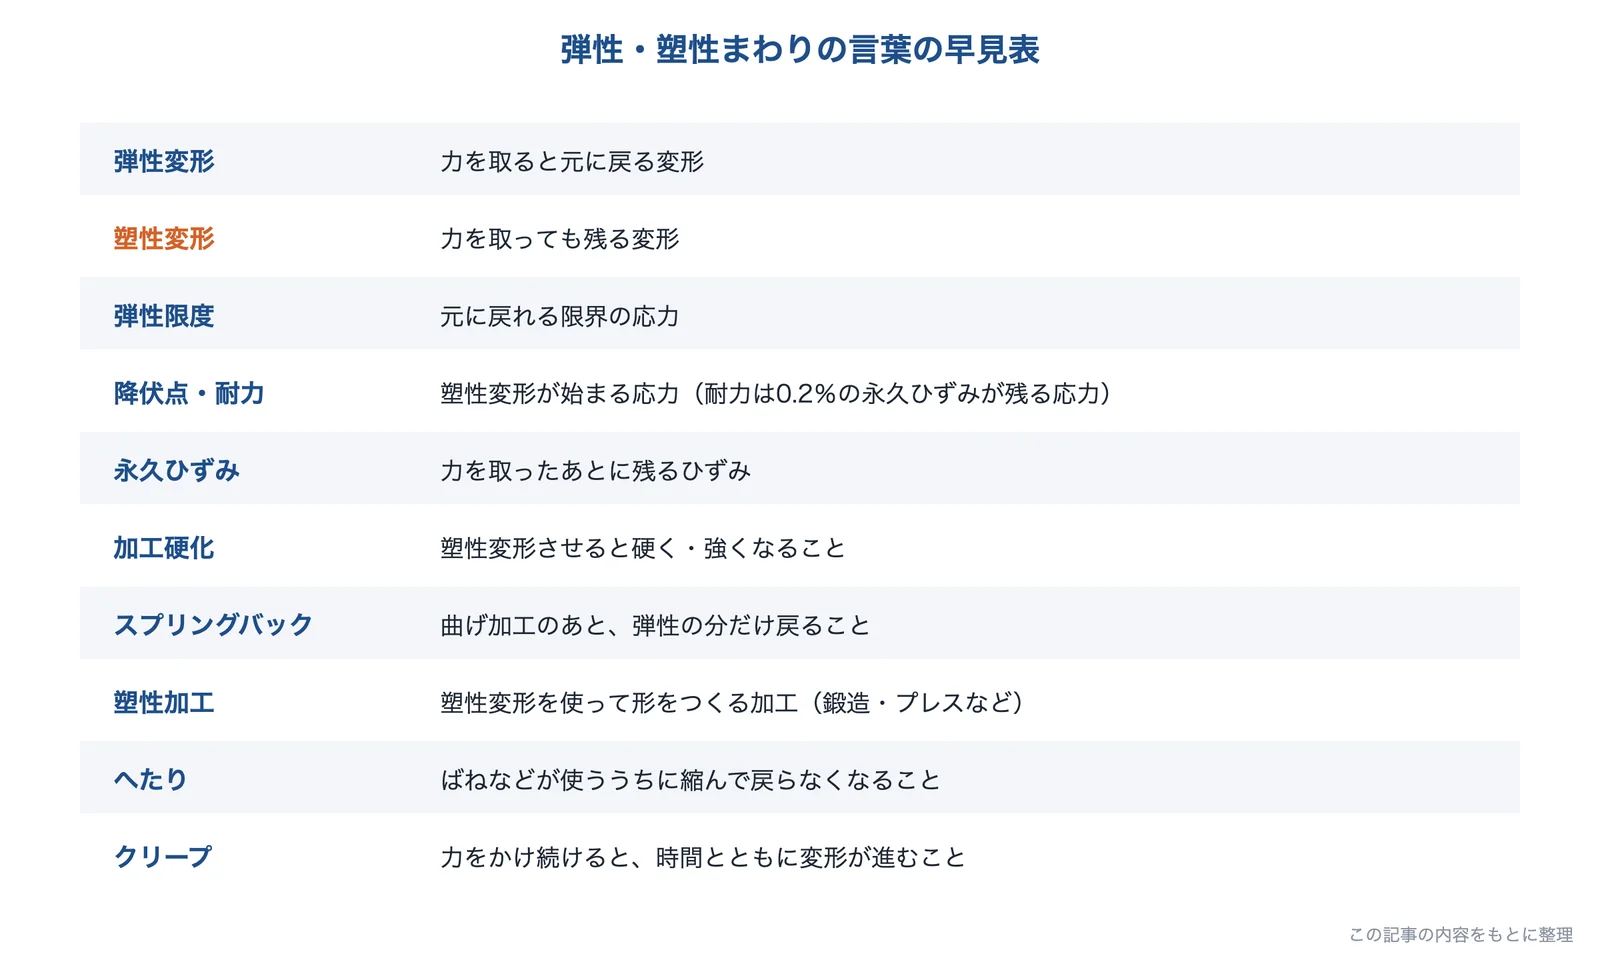
出典:この記事の内容をもとに AI(Claude)で作成
弾性・塑性は変形の「戻る・戻らない」、弾性限度・降伏点はその「境目の応力」、永久ひずみは「残った量」です。剛性(基礎知識 「剛性」)やヤング率(基礎知識 「ヤング率」)は、弾性の範囲で「どれだけ変形しにくいか」を表すもので、戻る・戻らないとは別の話です。かたい(変形しにくい)材料でも、強い(降伏しにくい)とは限らないことに気をつけます(編集部の解説)。
弾性変形・塑性変形が出てくるページ
出典
- 弾性|ウィキペディア日本語版
- 塑性(日本大百科全書ほか)|コトバンク
- 応力-ひずみ曲線|ウィキペディア日本語版
- JIS Z 2241:2011 金属材料引張試験方法|日本産業規格の簡易閲覧(kikakurui.com)
- 一般構造用圧延鋼材|ウィキペディア日本語版
- ヤング率|ウィキペディア日本語版
- 転位|ウィキペディア日本語版
- 加工硬化|ウィキペディア日本語版
- スプリングバック|コトバンク
- 板金基礎講座 第10回|アマダ
- ホットスタンプ(熱間プレス)|日本製鉄
- 塑性加工|ウィキペディア日本語版
- 許容応力(日本大百科全書・デジタル大辞泉)|コトバンク
- ねじ基礎講座 ボルトの締付け法|モノタロウ
- 技術コラム 締付け管理の方法|TONE
- ゴム弾性(ゴム状態)|ウィキペディア日本語版
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月7日