表面粗さは、物の表面にある、目に見えないほど細かい凸凹の大きさを数で表したものです。ぴかぴかの鏡や、ざらざらの紙やすりのように、手ざわりや見た目のちがいは、表面の細かい凸凹から生まれます。ものづくりでは、すべる部品の摩耗、シールからの漏れ、部品の割れにくさ、塗装のはがれにくさ、食品の装置の洗いやすさなどが、表面粗さで変わります。図面には「Ra 1.6」のように書いて、どこまでなめらかに仕上げるかを指示します。このページでは、表面粗さの意味、Ra と Rz の決め方、記号の注意点、図面での書き方、測り方、ものづくりでの効き方を、できるだけやさしく説明します。
ひとことで言うと
表面粗さとは
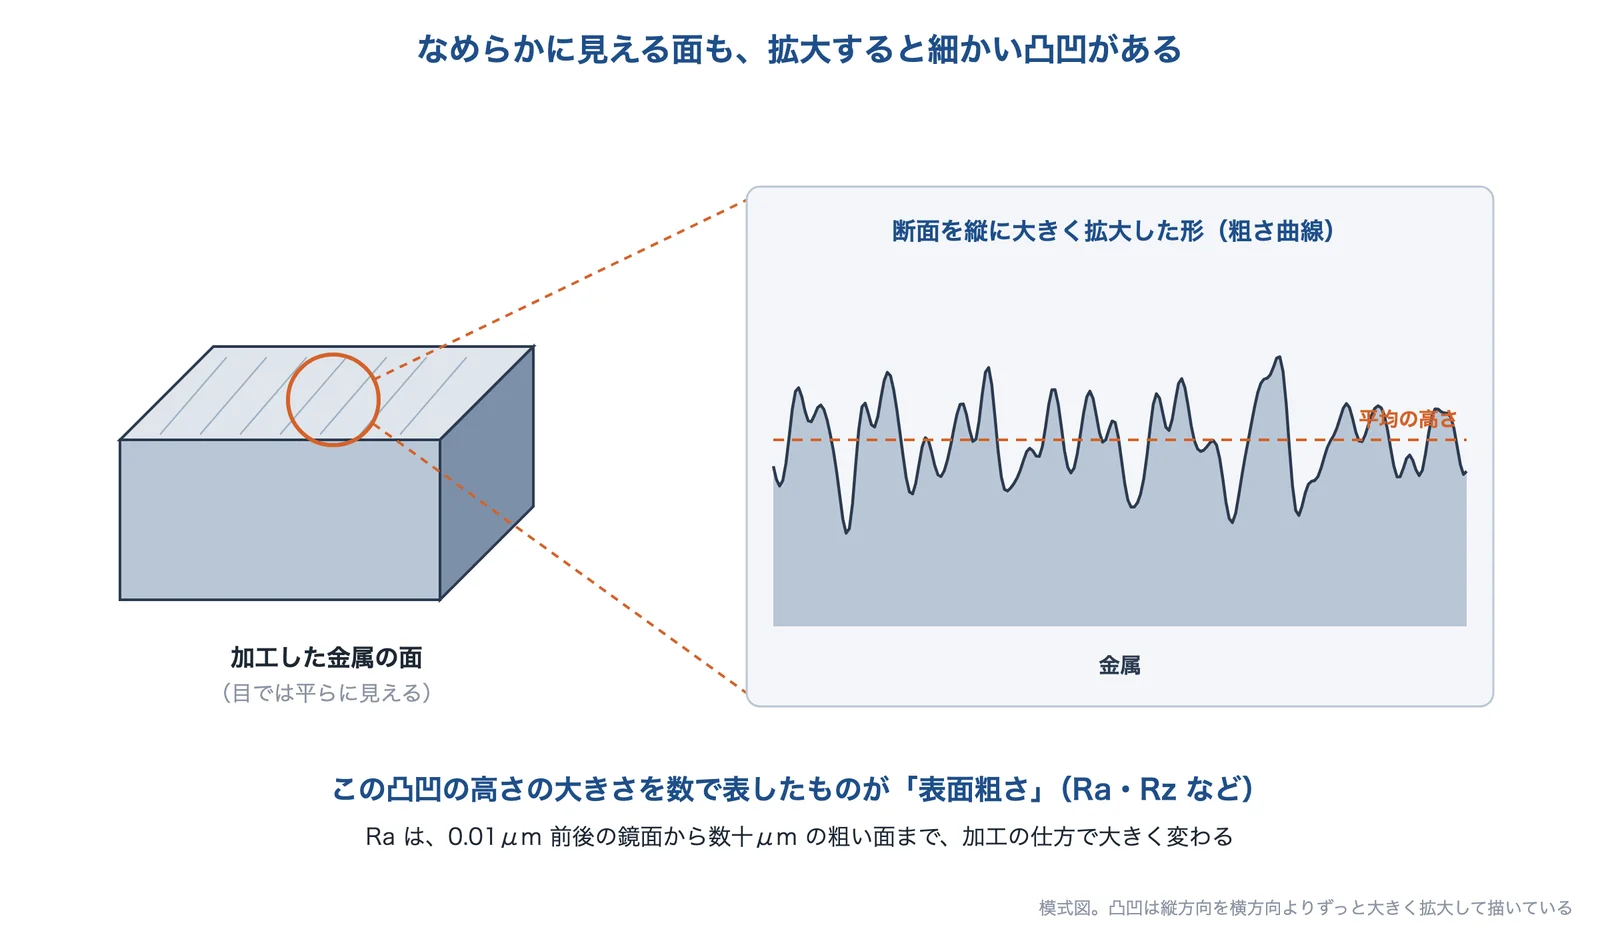
表面粗さ=表面にある細かい凸凹の大きさです。でこぼこ、ざらざら、つるつる、ぴかぴかの程度を数で表します。
よく使うのは Ra(算術平均粗さ)=凸凹の高さの平均と、Rz(最大高さ粗さ)=いちばん高い山からいちばん深い谷までの高さです。単位はふつう μm(マイクロメートル。1mm の1,000分の1)です。
数が小さいほど、なめらかな面です(編集部の解説)。
出典:精密工学会、ミツトヨをもとに AI(Claude)で作成
精密工学会誌の解説(小坂研究所)は、表面粗さを物体の表面にある幾何学的な細かい凸凹のこととし、やさしく言えば、でこぼこ・ざらざら・つるつる・ぴかぴかの程度を数で測ることだとしています。同じ解説は、凸凹だけでなく、きずや加工の筋目(すじめ)も含めた表面の状態をまとめて「表面性状」と呼ぶとしています。
Ra の値は、鏡のような面の0.01μm 前後から、粗い加工の面の数十μm まで、とても幅があります。ミツトヨの資料にある、Ra の大きさで測る長さを決める表(下の「粗さ曲線と、うねり」)も、Ra 0.006μm から80μm までを扱っています。
出典:表面粗さ ―その測定方法と規格に関して―(精密工学会誌 Vol.78 No.4、2012)|精密工学会、測定機器 解説掛図(表面性状パラメータ)|ミツトヨ
粗さ曲線と、うねり
出典:精密工学会、東北大学をもとに AI(Claude)で作成
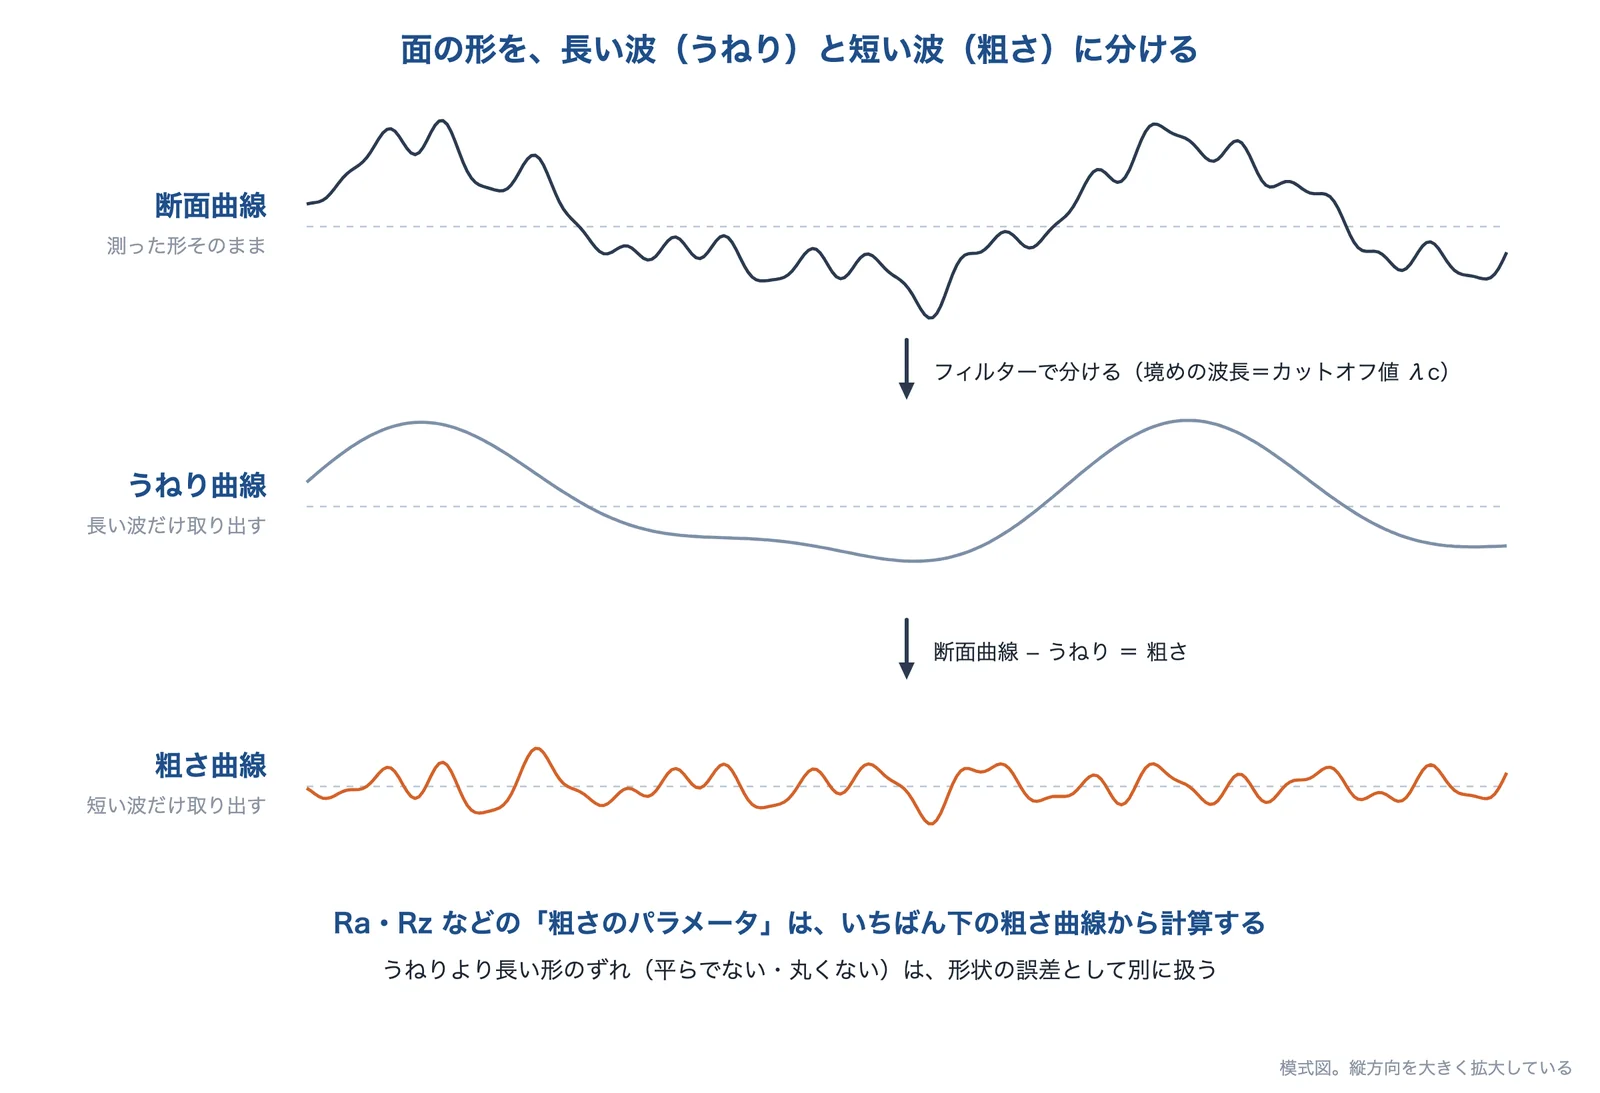
表面の形を測ると、細かい凸凹のほかに、もっとゆるやかな波(うねり)や、面全体の傾き・曲がり(形状)がまざっています。精密工学会誌の解説は、測った曲線から形状の誤差と細かすぎる成分を取り除いたものを断面曲線、断面曲線から長い波を取り除いたものを粗さ曲線、その間の波長だけを取り出したものをうねり曲線としています。
長い波と短い波の境めの波長を、カットオフ値 λc(ラムダ・シー)と呼びます。東北大学の資料も、カットオフ値を粗さ曲線とうねり曲線を分ける波長としています。パラメータの記号の頭の文字は、断面曲線が P、粗さ曲線が R、うねり曲線が W です(精密工学会誌)。Ra・Rz の「R」は、粗さ曲線から計算した値という意味です。
どれだけの長さを測るか(基準長さ・評価長さ)
粗さを計算する1区間の長さを基準長さといい、カットオフ値 λc と同じ長さにします。ふつうは基準長さの5倍の長さ(評価長さ)を測って評価します(精密工学会誌)。ミツトヨの資料は、JIS B 0633:2001(ISO 4288:1996)にもとづいて、Ra の大きさに合わせて次のように選ぶとしています。
| Ra の範囲(μm) | 基準長さ(mm) | 評価長さ(mm) |
|---|---|---|
| 0.006 をこえ 0.02 以下 | 0.08 | 0.4 |
| 0.02 をこえ 0.1 以下 | 0.25 | 1.25 |
| 0.1 をこえ 2 以下 | 0.8 | 4 |
| 2 をこえ 10 以下 | 2.5 | 12.5 |
| 10 をこえ 80 以下 | 8 | 40 |
精密工学会誌の解説の筆者は、経験からの感覚として、ふつうの機械加工の部品は λc=0.8mm、鏡面の部品は0.08mm に当たる粗さが多いとしています。
出典:表面粗さ ―その測定方法と規格に関して―(精密工学会誌 Vol.78 No.4、2012)|精密工学会、粗さの指標 JIS B 0601における表面粗さ指標|東北大学、精密測定機器の豆知識(サーフテスト編)|ミツトヨ、測定機器 解説掛図(表面性状パラメータ)|ミツトヨ
Ra と Rz の決め方
出典:ミツトヨ、東京理科大学をもとに編集部が計算し、AI(Claude)で作成
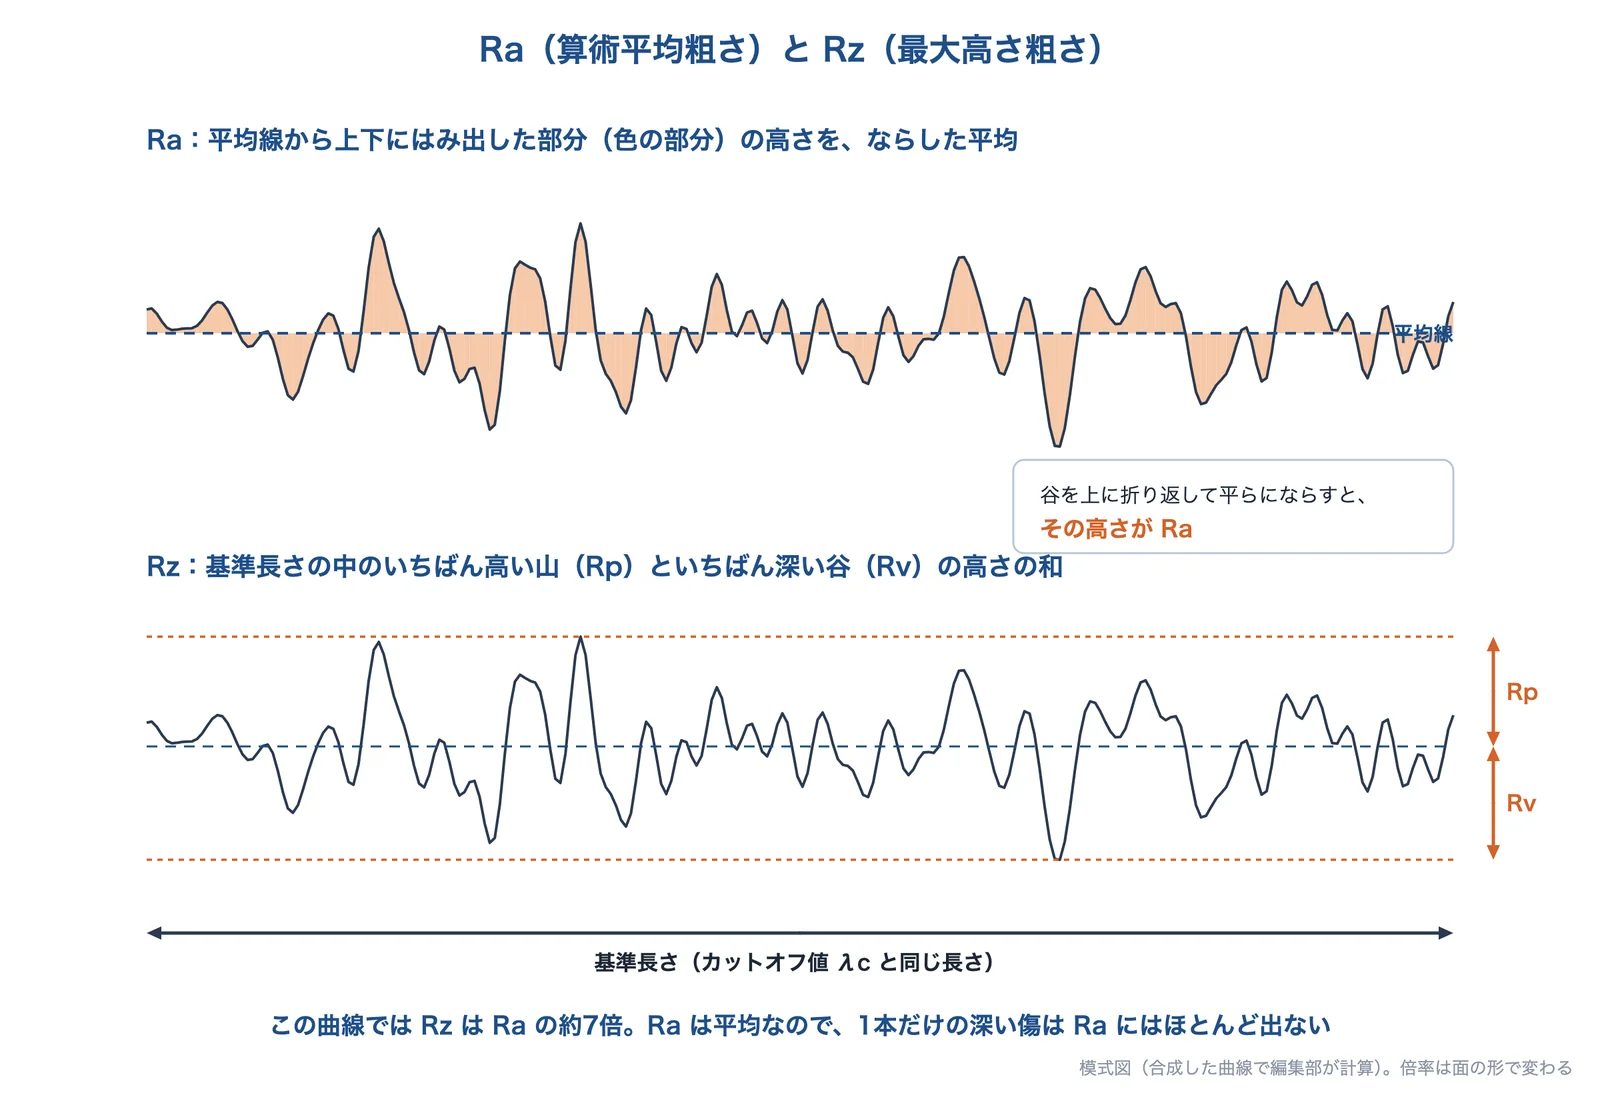
Ra(算術平均粗さ):ミツトヨの資料は、Ra を基準長さの中での高さ(平均線からの差)の絶対値の平均としています。東京理科大学の講義資料は、谷を山の側へ折り返して、高さの平均を求めたものと説明しています。
Rz(最大高さ粗さ):基準長さの中の、いちばん高い山の高さ Rp と、いちばん深い谷の深さ Rv の和です(ミツトヨ)。
キーエンスの解説は、Ra は平均の値なので、1つだけ飛び出したきずの影響を受けにくく、安定した結果が得られるとし、Rz はきずがあるかを確かめるのに使え、Ra と合わせて品質を安定させる目安になるとしています。上の図の曲線でも、Rz は Ra の約7倍になりました(合成した曲線で編集部が計算。倍率は面の形で変わります)。
ほかのパラメータ(Rq・RzJIS)
Rq(二乗平均平方根高さ):高さの2乗の平均の平方根です(ミツトヨ)。東京理科大学の講義資料は、表面粗さの標準偏差と説明しています。
RzJIS(十点平均粗さ):高い順に5つの山の高さの平均と、深い順に5つの谷の深さの平均の和です。ミツトヨの資料は、JIS だけのパラメータとしています。
出典:精密測定機器の豆知識(サーフテスト編)|ミツトヨ、表面形状(表面トポグラフィ)(トライボロジーの講義資料)|東京理科大学、表面粗さの代表的なパラメータ|キーエンス
Ra だけではわからないこと
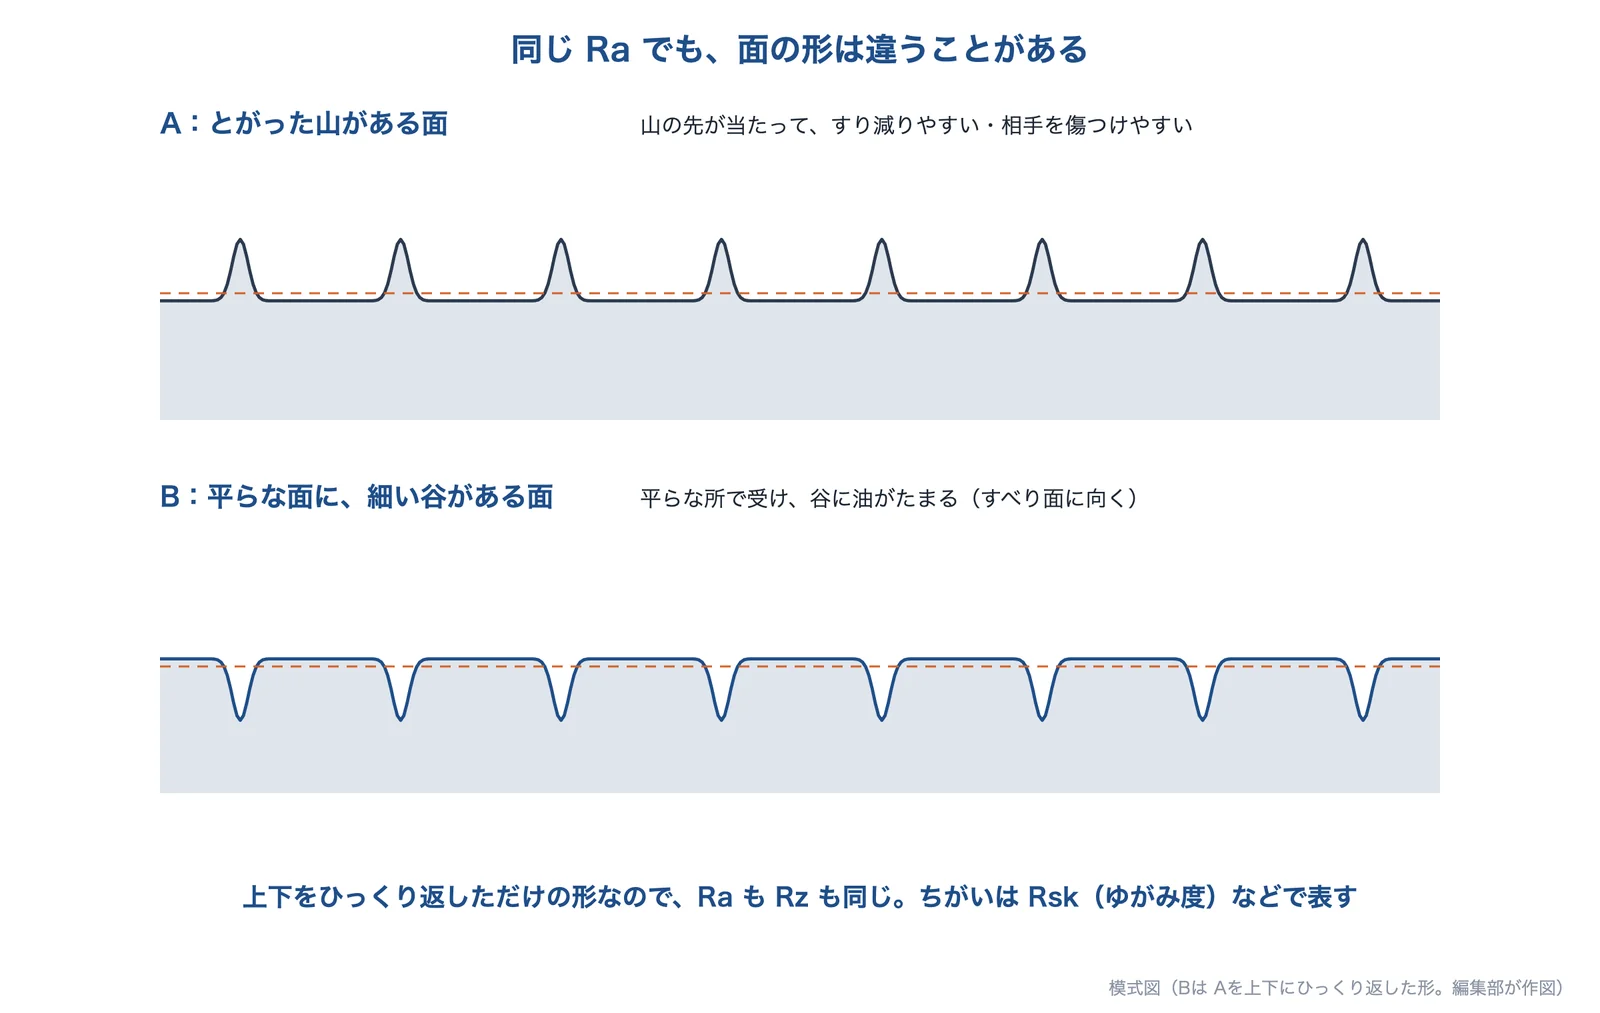
出典:Euro Inox、東京理科大学をもとに AI(Claude)で作成
Euro Inox(欧州のステンレスの団体)の資料は、Ra は便利な平均の値だが山と谷を区別しないので、まったく違う形の面が同じ Ra になることがあるとしています。東京理科大学の講義資料も、同じ Rz・Ra でも表面の状態がまったく違う面の例を挙げ、すべり面としては、山が平らで深い谷がある面(プラトー面)が好ましいとしています。山が平らだと当たる所の圧力がやわらぎ、深い谷が油だまりになるためです。
形のちがいを表すパラメータもあります。ミツトヨの資料は、Rsk(スキューネス)を高さの分布のかたよりの度合い、Rku(クルトシス)をとがりの度合いとしています。東京理科大学の講義資料は、スキューネスは山と谷が対称なら0、すり減った面ではマイナスになるとしています。負荷長さ率 Rmr は、ある高さで面を切ったときに、材料がある部分の長さの割合です(ミツトヨ)。
出典:Roughness measurements of stainless steel surfaces(2014)|Euro Inox、表面形状(表面トポグラフィ)(トライボロジーの講義資料)|東京理科大学、精密測定機器の豆知識(サーフテスト編)|ミツトヨ
記号の名前に注意:同じ「Rz」でも意味が違う
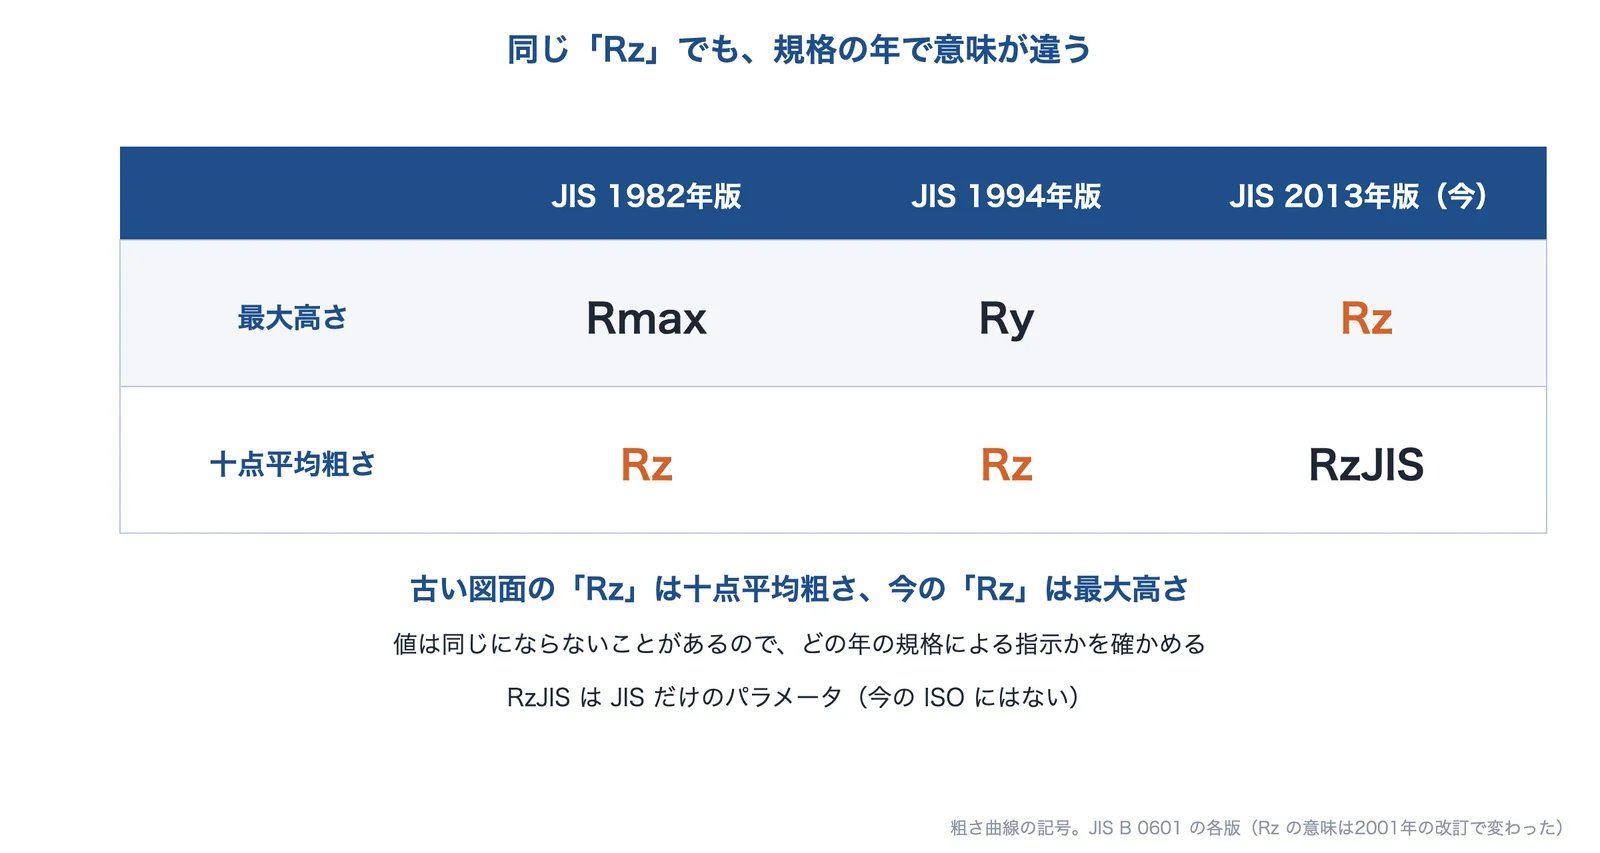
出典:ミツトヨ、東京理科大学をもとに AI(Claude)で作成
表面粗さの規格 JIS B 0601 は何度か改正され、記号の意味が変わりました。ミツトヨの解説掛図の表では、最大高さの記号は1982年版で Rmax、1994年版で Ry、2013年版で Rz、十点平均粗さの記号は1982年版・1994年版で Rz、2013年版で RzJIS となっています。東京理科大学の講義資料は、JIS が2001年に改訂されて、Rz が十点平均粗さから最大高さに変わり、Ry は使われなくなったとしています。つまり古い図面の「Rz」は十点平均粗さ、今の「Rz」は最大高さです。今の版は JIS B 0601:2013(ISO 4287:1997 とその追補に対応)です。
ミツトヨの資料は、旧 JIS や ISO 4287:1984 では Rz が十点平均粗さを指していたこと、新旧の規格による測定値の差が無視できるほど小さいとは限らないことから、図面の指示がどちらの規格によるものかを確かめる必要があるとしています。東京理科大学の講義資料も、十点平均粗さは日本独自で ISO からはなくなったとしています。なお、ISO では2021年に、輪郭曲線による表面性状の新しい規格 ISO 21920 が発行され、ISO 4287 などを置き換えるとされています(AFNOR の販売ページ)。
出典:測定機器 解説掛図(表面性状パラメータ)|ミツトヨ、精密測定機器の豆知識(サーフテスト編)|ミツトヨ、表面形状(表面トポグラフィ)(トライボロジーの講義資料)|東京理科大学、ISO 21920-2:2021(販売ページ)|AFNOR
図面での書き方
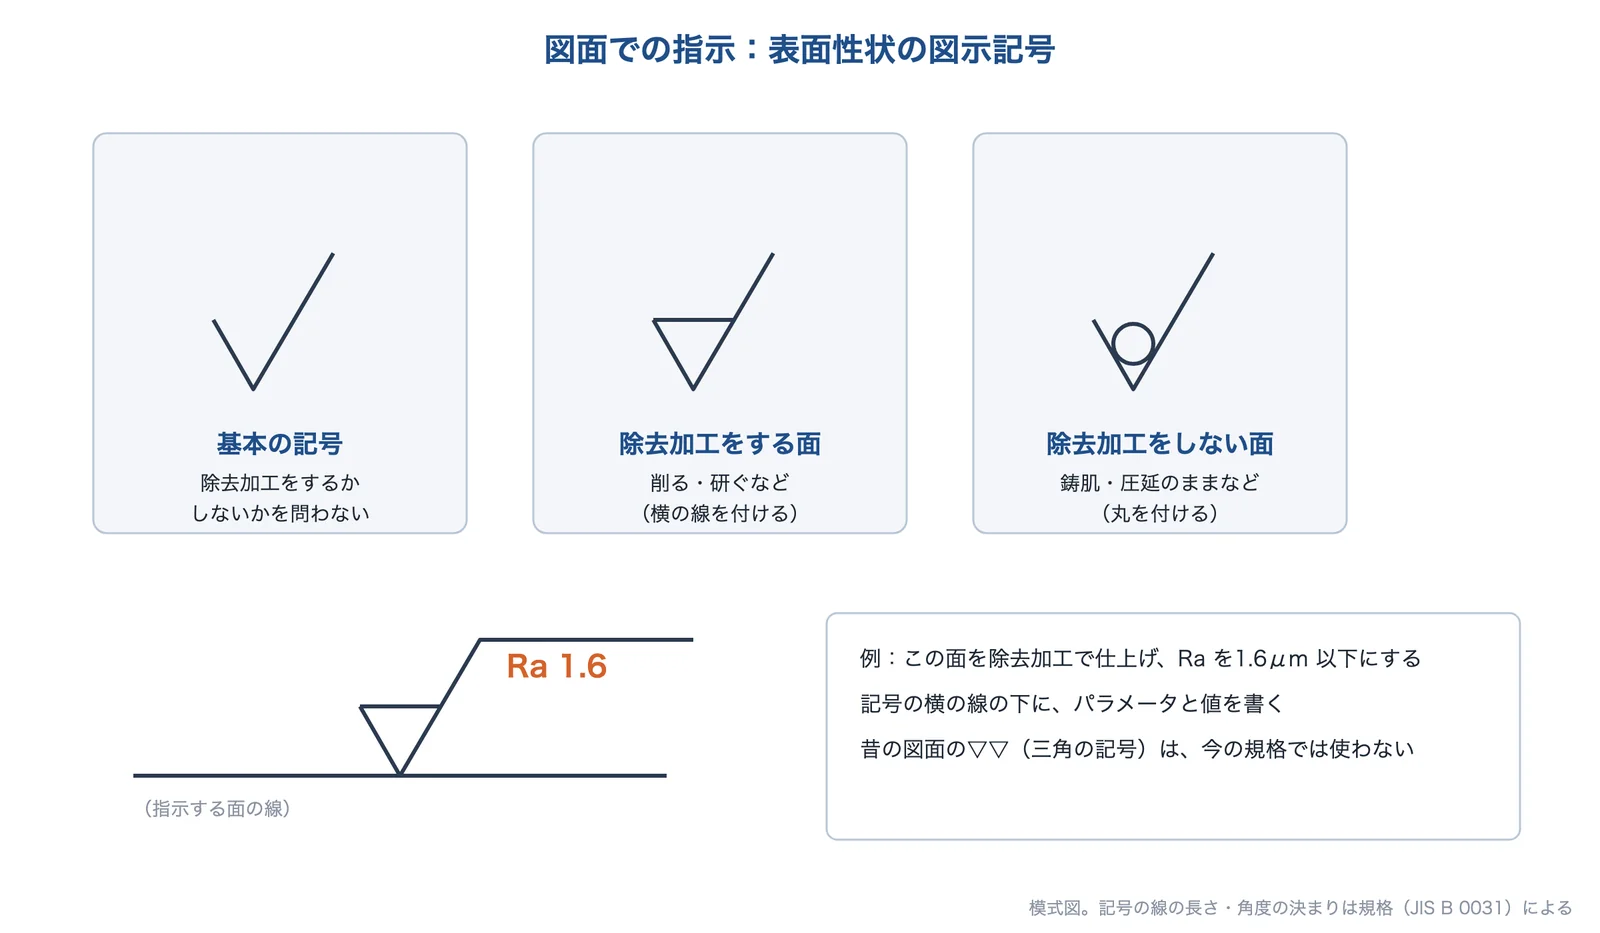
出典:ミツトヨ、職業能力開発総合大学校 基盤整備センターをもとに AI(Claude)で作成
図面では、表面性状の図示記号(チェックマークのような形)に、パラメータと値を書いて指示します。ミツトヨの解説掛図は、図示方法の規格を JIS B 0031:2003(ISO 1302:2002)としています(使う前に、改正されていないか最新版を確かめてください)。同じ掛図には、除去加工をするかどうかの記号、加工の方法、筋目の向き、上限の値などを書き込む位置が示されています。
昔の図面では、▽▽ のような三角の仕上げ記号がよく使われていました。職業能力開発総合大学校の解説は、1994年の JIS B 0031 の改正で、この三角記号が附属書からもなくなり(廃止)、Ra・Ry・Rz などで指示するようになったとしています。meviy(ミスミ)の解説は、三角記号と Ra のおおよその対応を、厳密な変換ではなく目安として次のように示しています。
| 三角記号 | Ra の目安(μm) | 面のイメージ |
|---|---|---|
| ▽ | 12.5〜25 | 荒い仕上げ |
| ▽▽ | 3.2〜6.3 | ふつうの仕上げ |
| ▽▽▽ | 0.4〜1.6 | 精密な仕上げ |
| ▽▽▽▽ | 0.2 以下 | 鏡面の仕上げ |
値は資料によって少しずつ違うので、古い図面を今の記号に書き直すときは、使う所の働き(すべるか、シールするかなど)から決め直します(編集部の解説)。
出典:測定機器 解説掛図(表面性状パラメータ)|ミツトヨ、最近のJIS(製図関係)の改定について|職業能力開発総合大学校 基盤整備センター、表面粗さ記号 Ra・Rz とは?新旧規格の変換と図面の書き方|meviy(ミスミ)
加工の仕方と粗さの目安
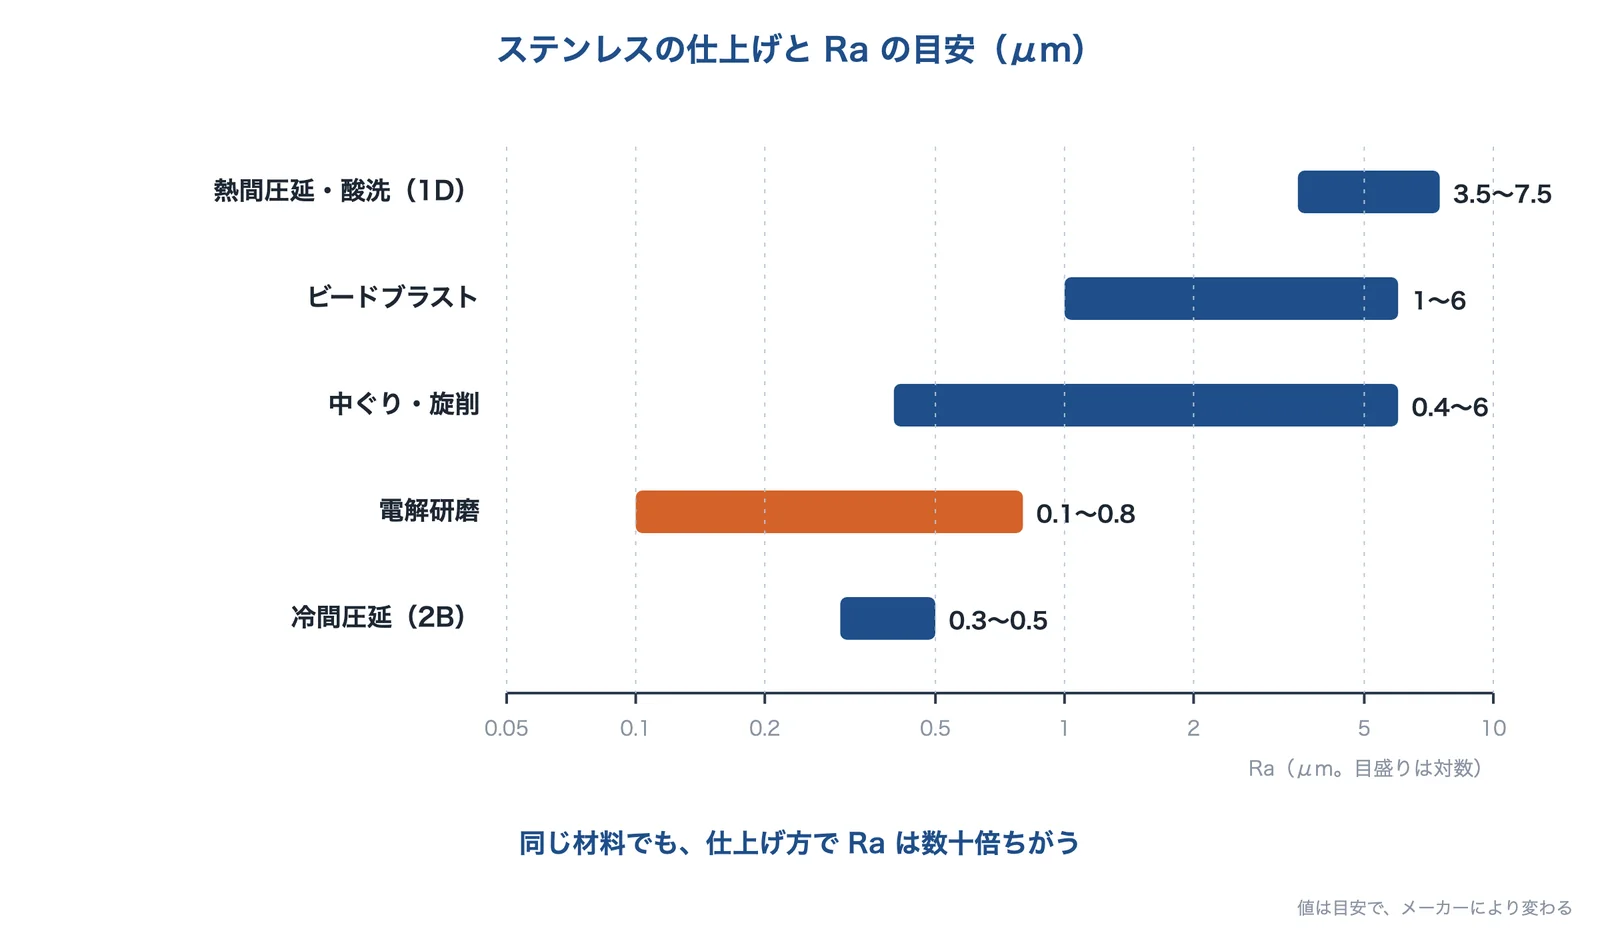
出典:Euro Inoxをもとに AI(Claude)で作成
Euro Inox の資料は、ステンレスの仕上げごとの Ra の目安を、熱間圧延・酸洗(1D)で3.50〜7.50μm、冷間圧延(2B)で0.30〜0.50μm、ビードブラストで1.00〜6.00μm、中ぐり・旋削で0.40〜6.00μm、電解研磨で0.10〜0.80μm としています。値は目安で、メーカーによって変わるとも書いています。
meviy の解説は、旋盤やフライスなどの削る加工では Ra 1.6 くらいが現実的な限界の目安で、Ra 0.2〜1.6 を目指すなら研削、Ra 0.2 以下の鏡面はラップやバフで仕上げるとしています。ただし目安なので、材料や条件で変わります(上の Euro Inox の値では、中ぐり・旋削でも0.40μm からの幅があります)。そのうえで、粗さを一段細かくすると加工の時間とコストが大きく増えるので、必要な所だけに細かい粗さを指示するのがよいとしています。くわしくは技術「めっき」・「表面硬化」や、課題「硬い材料に細かい形・穴を加工したい」も参照してください。
出典:Roughness measurements of stainless steel surfaces(2014)|Euro Inox、表面粗さ記号 Ra・Rz とは?新旧規格の変換と図面の書き方|meviy(ミスミ)
表面粗さの測り方
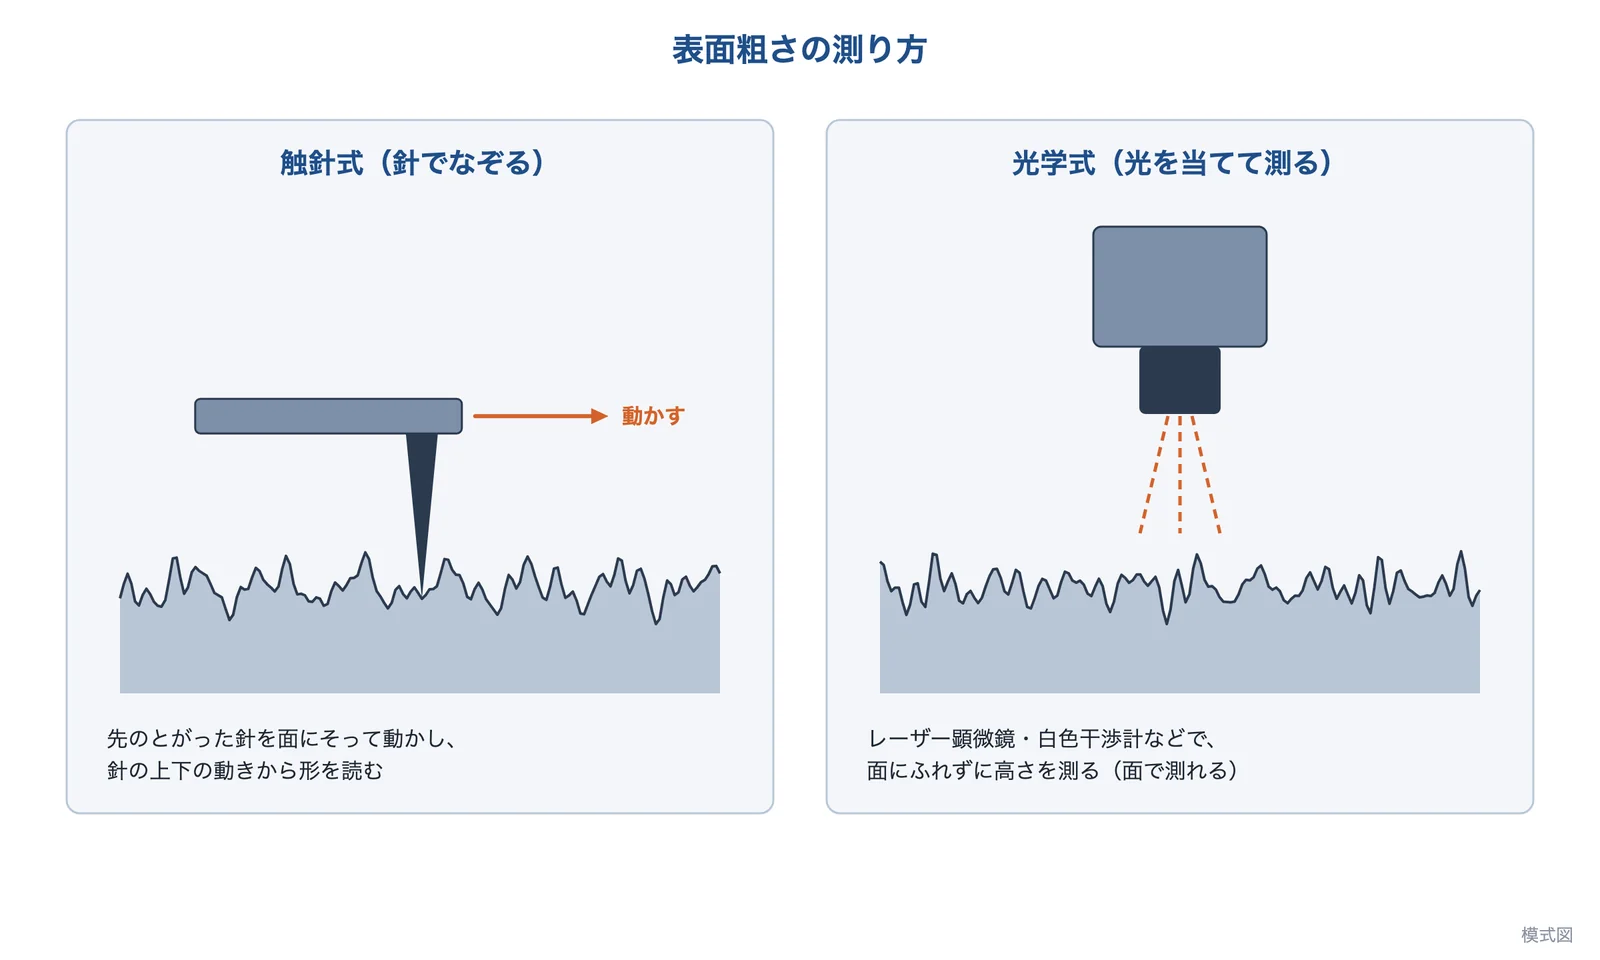
出典:精密工学会、東京理科大学、キーエンスをもとに AI(Claude)で作成
触針式:先のとがった針(触針)で面をなぞり、針の上下の動きから形を読む方法です。精密工学会誌の解説は、ISO・JIS の規格では、触針の先は先端の半径2μm・頂角60°の円すい形の単結晶ダイヤモンドを標準としているとしています。ミツトヨの資料は、先端の半径として2μm・5μm・10μm を挙げています。精密工学会誌の解説は、加工の筋目がある面は、筋目を横切る向きに測ることを規格が勧めているとしています。
光学式:光を当てて、面にふれずに高さを測る方法です。キーエンスの解説は、光干渉法・焦点移動法・コンフォーカル法などを挙げています。東京理科大学の講義資料は、触針式はふれて測るので信頼性が高い一方、やわらかい材料に傷を残し、測る時間が長くなること、光学式は傷を残さずやわらかい材料も測れる一方、表面の反射の影響を受けやすいことを挙げています。
出典:表面粗さ ―その測定方法と規格に関して―(精密工学会誌 Vol.78 No.4、2012)|精密工学会、精密測定機器の豆知識(サーフテスト編)|ミツトヨ、表面粗さ測定の種類と規格|キーエンス、表面形状(表面トポグラフィ)(トライボロジーの講義資料)|東京理科大学
ものづくりでどう効くか
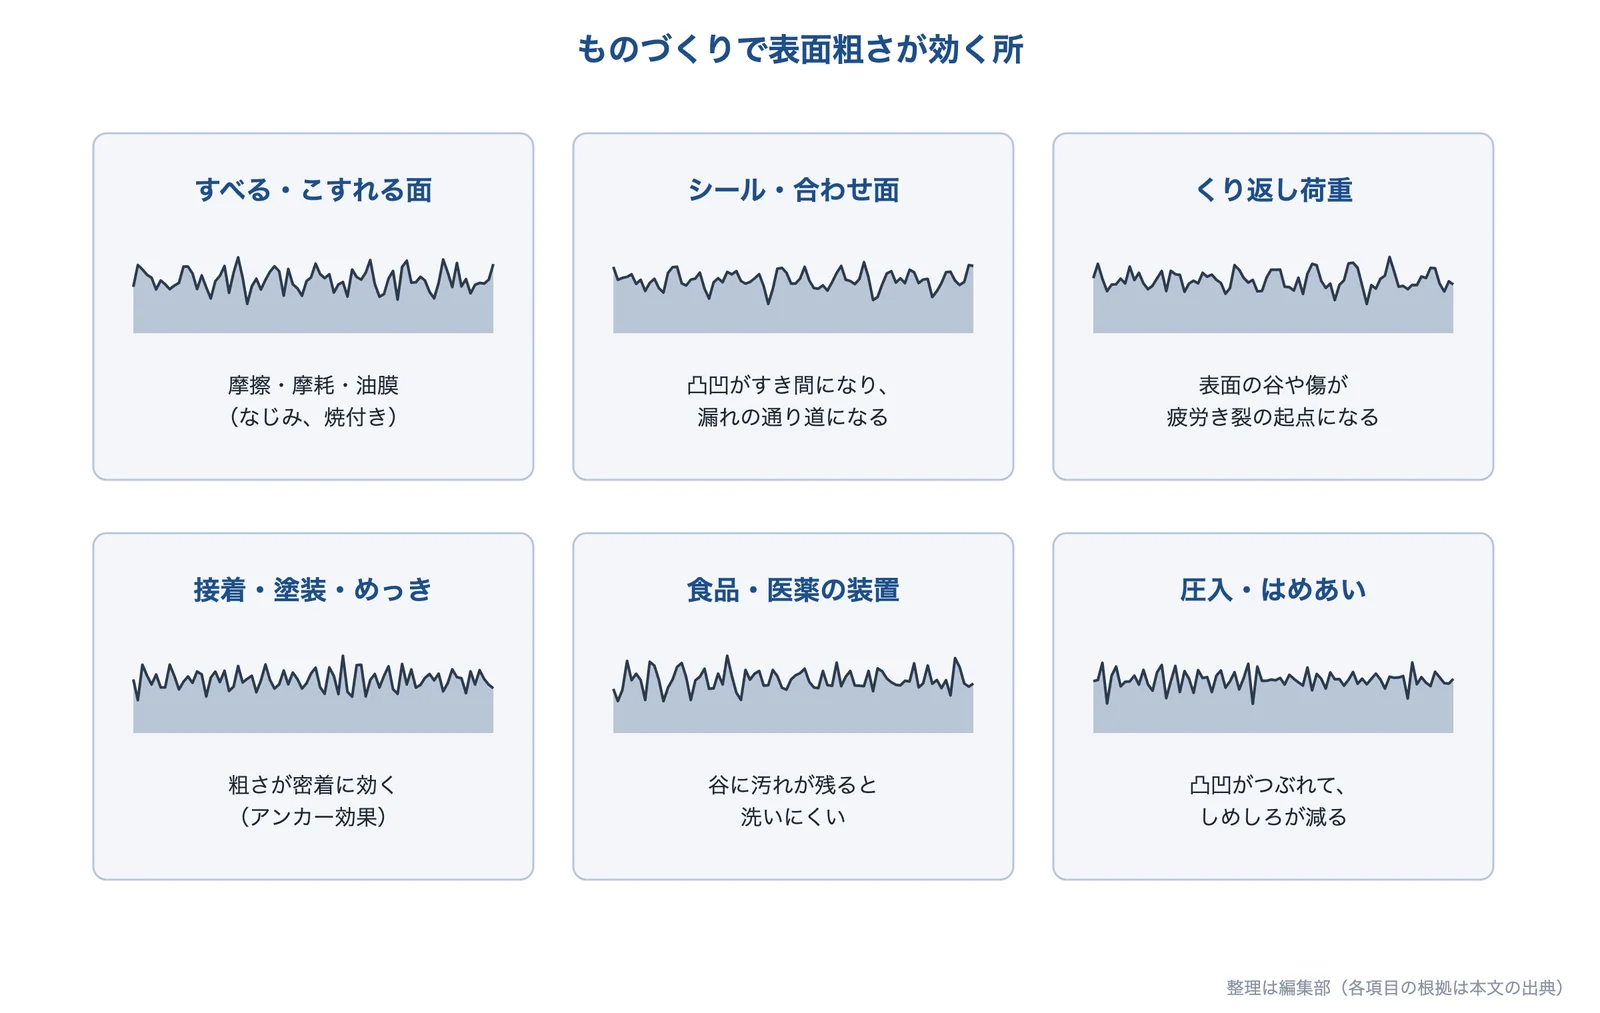
出典:キーエンス、ERIKS、ハードロック工業、3-A Sanitary Standardsをもとに AI(Claude)で作成
キーエンスの解説は、表面粗さが効くものとして、たとえば外観(光の散らばり・つや)、密閉(すき間からの漏れ)、摩擦、潤滑(谷に油をためて焼付きを防ぐ)、強度(切欠きによる応力集中)、密着(塗装やめっきのはがれにくさ)を挙げています。
- すべる面・摩耗:油膜の厚さと面の粗さの比で、潤滑の状態が変わります。くわしくは課題「摺動部がすり減る」・「摩擦損失を減らしたい」と、基礎知識「摩擦係数」を参照してください。
- シール:ERIKS の O リングの技術資料は、O リングがすべる面の粗さを 8〜16 RMS(マイクロインチ)とし、5マイクロインチ(0.15μmRa)より細かい面は、油を保てず、動くシールには勧めないとしています。粗すぎても細かすぎてもよくないということです。課題「液漏れ・気密不良を防ぎたい」も参照してください。
- 疲労強度:ハードロック工業の解説は、表面の凸凹は一種の切欠きとして働き、表面粗さが大きいほど疲労強度が下がり、引張強さの大きい材料ほどその影響が大きいとしています。課題「繰り返し荷重・熱サイクルで割れる」も参照してください。
- 食品・医薬の装置:3-A Sanitary Standards のニュースレターの記事(筆者は食品機械メーカーの担当者)は、食品にふれる面の粗さの上限として、32マイクロインチ(0.8μm)Ra が 3-A・USDA・EHEDG などの基準で広く受け入れられてきた従来の値だと紹介し、なめらかな面ほど細菌がすみにくく洗いやすいとしています。そのうえで、乳業の研究ではもっとなめらかな面を勧める例もあるとして、用途に合わせてコストとリスクで仕上げを選ぶことを勧めています。課題「人や食品に触れても安全にしたい」・「医療機器の部品を滅菌・消毒に耐えるようにしたい」も参照してください。
- 圧入・はめあい:圧入すると表面の凸凹がつぶれて、実際に効くしめしろが図面より小さくなります。課題「圧入・焼きばめの部品が抜ける・割れる」では、NTN の技術資料の値(研削の軸で1.0〜2.5μm、旋削の軸で5.0〜7.0μm)を紹介しています。
- 接着・塗装・めっき:meviy の解説は、塗装や接着の面では、密着をよくするためにわざと表面を粗くする(アンカー効果)ことがあるとしています。技術「接着剤」・「めっき」も参照してください。
- 加工の仕上がり:切削のびびりや歯車の歯面の粗さは、仕上げ面や騒音に出ます。課題「切削のびびり振動を抑えたい」・「歯車の騒音を下げたい」も参照してください。
出典:表面粗さ測定の必要性|キーエンス、O-ring Technical Handbook(O-ring Gland Design)|ERIKS、表面効果の影響(金属疲労)|ハードロック工業、The Right Finish for a Food Contact Surface(ニュースレター)|3-A Sanitary Standards、表面粗さ記号 Ra・Rz とは?新旧規格の変換と図面の書き方|meviy(ミスミ)
表面粗さが出てくるページ
出典
- 表面粗さ ―その測定方法と規格に関して―(精密工学会誌 Vol.78 No.4、2012)|精密工学会
- 測定機器 解説掛図(表面性状パラメータ)|ミツトヨ
- 粗さの指標 JIS B 0601における表面粗さ指標|東北大学
- 精密測定機器の豆知識(サーフテスト編)|ミツトヨ
- 表面形状(表面トポグラフィ)(トライボロジーの講義資料)|東京理科大学
- 表面粗さの代表的なパラメータ|キーエンス
- Roughness measurements of stainless steel surfaces(2014)|Euro Inox
- ISO 21920-2:2021(販売ページ)|AFNOR
- 最近のJIS(製図関係)の改定について|職業能力開発総合大学校 基盤整備センター
- 表面粗さ記号 Ra・Rz とは?新旧規格の変換と図面の書き方|meviy(ミスミ)
- 表面粗さ測定の種類と規格|キーエンス
- 表面粗さ測定の必要性|キーエンス
- O-ring Technical Handbook(O-ring Gland Design)|ERIKS
- 表面効果の影響(金属疲労)|ハードロック工業
- The Right Finish for a Food Contact Surface(ニュースレター)|3-A Sanitary Standards
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月6日