SUS304 を削ったら、刃物がすぐ欠けた。溶接したら大きく反って、焼けも残った。ステンレスは錆びにくく便利な材料ですが、削る・穴をあける・曲げる・溶接するのどの工程でも、鋼(鉄)と同じやり方ではうまくいかないことが多い材料です。
この記事では、ステンレスの加工の困りごとを7つの場面に分けて、工具の材種、切削条件、材料の選び方(快削鋼・L材)、入熱の小さい溶接、焼け取り、鉄粉を付けない工夫を比べます。あわせて、相談できる企業4社を紹介します。
課題と解決技術のマトリクス
場面(A〜G)ごとに、使える方法を ◎○△ で示しました。場面をクリックすると、下の診断と解決策に移ります。
| 課題(症状) | 工具(ステンレス用の材種) | 切削条件(加工硬化させない) | 材料を選ぶ(快削鋼・L材) | 入熱の小さい溶接(レーザー) | 焼け取り・不動態化 | 鉄粉を付けない |
|---|---|---|---|---|---|---|
| A旋削・フライスで、刃物がすぐ欠ける・摩耗する | ◎ | ○ | ○ | |||
| B刃先に材料が溶着して、仕上げ面が荒れる | ◎ | ○ | ||||
| C穴あけ・タップ・リーマの刃物が持たない(表面が硬くなった) | ○ | ◎ | ○ | |||
| D曲げ・プレスした所が磁石につく・しばらくして割れた | ○ | |||||
| E溶接で反る・ゆがむ(薄板) | ◎ | |||||
| F溶接の焼けが残る・溶接部が腐食した | ○ | ○ | ◎ | |||
| G加工のあとに、表面に赤い錆が出た(もらい錆) | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の方法として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。
課題の診断と解決策
場面ごとに、起きていること、使える技術、選ぶときの注意、相談できる企業をまとめました。
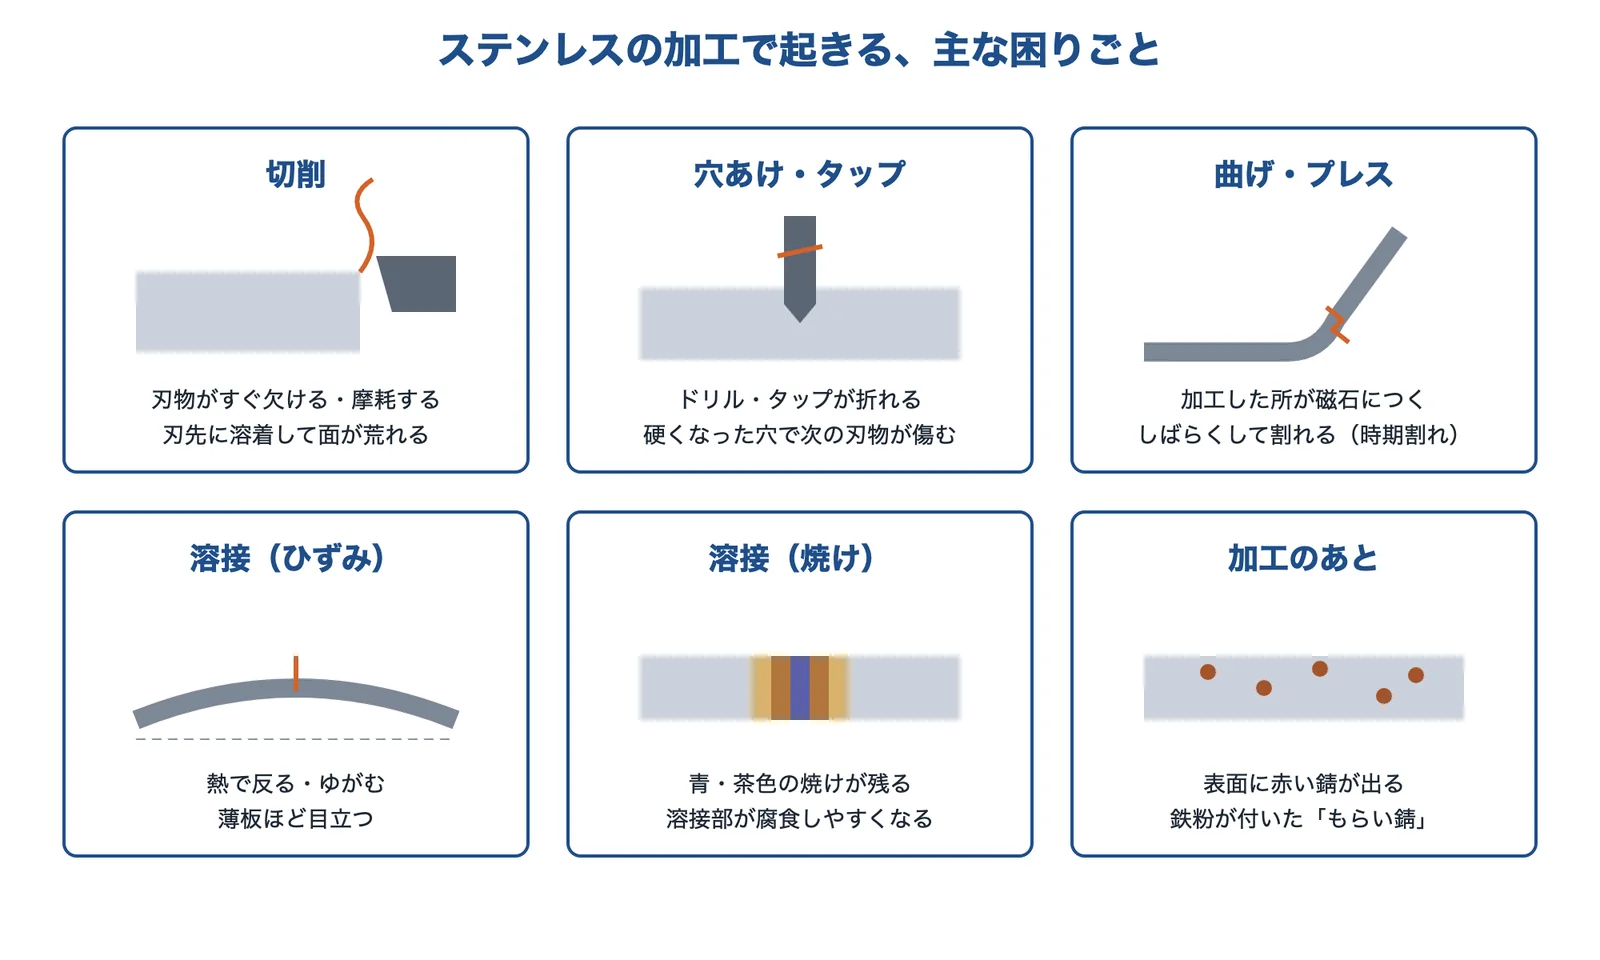
出典:住友電気工業のニュースリリース(2014年)・オーエスジー FAQ・日本製鉄「ステンレス よくあるご質問」・アマダ「TIG溶接からファイバーレーザ溶接へ」をもとに AI(Claude)で作成
旋削・フライスで、刃物がすぐ欠ける・摩耗する
SUS304 の部品を削ると、鋼(S45C など)と同じ感覚の工具と条件では、刃先がすぐ欠けたり摩耗したりする。
刃先に材料が溶着して、仕上げ面が荒れる
削った面がむしれたように荒れる。刃先を見ると、材料がこびりついている。
穴あけ・タップ・リーマの刃物が持たない(表面が硬くなった)
前の工程で削った穴にタップを立てると、すぐに切れなくなる・折れる。
曲げ・プレスした所が磁石につく・しばらくして割れた
SUS304 は磁石につかないはずなのに、曲げた所や絞った所だけ磁石につく。プレスしてしばらくたってから縦に割れた。
- 起きている現象
- 日本製鉄は、SUS304 でも大きく変形させた部分は磁石につくとし、原因を加工ひずみによるマルテンサイト変態としています。成分は変わらないので、耐食性は変わらないとしています。絞り成形のあとしばらくして縦割れが出る「時期割れ」もあり、残った引張応力と、加工でできたマルテンサイトに水素が作用して起きる遅れ破壊と説明しています。
- 解決に使える技術
- 材料鋼種・加工の条件を相談
磁性がいやな部品(センサーの近くなど)は、加工のあとの磁性を確かめます。時期割れが出たら、材料と加工の条件をメーカーや加工会社と相談します(編集部の解説)。
溶接で反る・ゆがむ(薄板)
ステンレスの薄板を溶接したら、鋼のときより大きく反った。直すのに手間がかかる。
- 起きている現象
- ステンレス(SUS304)は、熱を伝えにくく(熱伝導率は中炭素鋼の約3分の1)、温度で大きく伸び縮みします(熱膨張率は中炭素鋼の約1.6倍)(ミキプーリの表から編集部が計算)。アマダは、SUS304・板厚1.5mm の製品で、最大ひずみ量が TIG 溶接の 3.01mm からファイバーレーザ溶接の 0.638mm に減った(79%減)事例を公開しています。
- 解決に使える技術
- 入熱の小さい溶接レーザー溶接
アマダは、レーザー溶接はスポット径が1mm未満で入熱が小さく、焼けやひずみを抑えられるとしています。くわしくは課題「溶接・成形で歪む・反る」をご覧ください。
溶接の焼けが残る・溶接部が腐食した
溶接したところに青や茶色の焼けが残った。しばらくすると、溶接の近くだけ錆びてきた。
- 起きている現象
- 日本製鉄は、溶接部の酸化スケールは、耐食性の観点から基本的に除去することを推奨しています。香川県産業技術センターも、溶接焼けを処理しないと耐食性が落ちるとしています。溶接の熱で、粒界のクロムが減って腐食しやすくなる鋭敏化も起きます(日本製鉄)。名古屋市工業研究所は、対策に SUS304L などの低炭素のステンレス鋼への変更を挙げています。
焼けを取ったあと、不動態皮膜がきちんとできているかも確かめます。くわしくは課題「ステンレスの錆び(もらい錆・孔食)を防ぎたい」をご覧ください。
加工のあとに、表面に赤い錆が出た(もらい錆)
加工した部品を置いておいたら、表面に赤い点のような錆が出た。
なぜステンレスは加工しにくいのか
住友電気工業は、ステンレス鋼が削りにくい理由を3つ挙げています。加工面が硬化しやすいこと、熱を伝えにくく刃先が高温になること、工具となじみやすく凝着しやすいことです。中村ターンテックも、オーステナイト系のステンレスは加工中に硬化しやすく、粘い材料なので切りくずが伸びて絡まりやすいとしています。
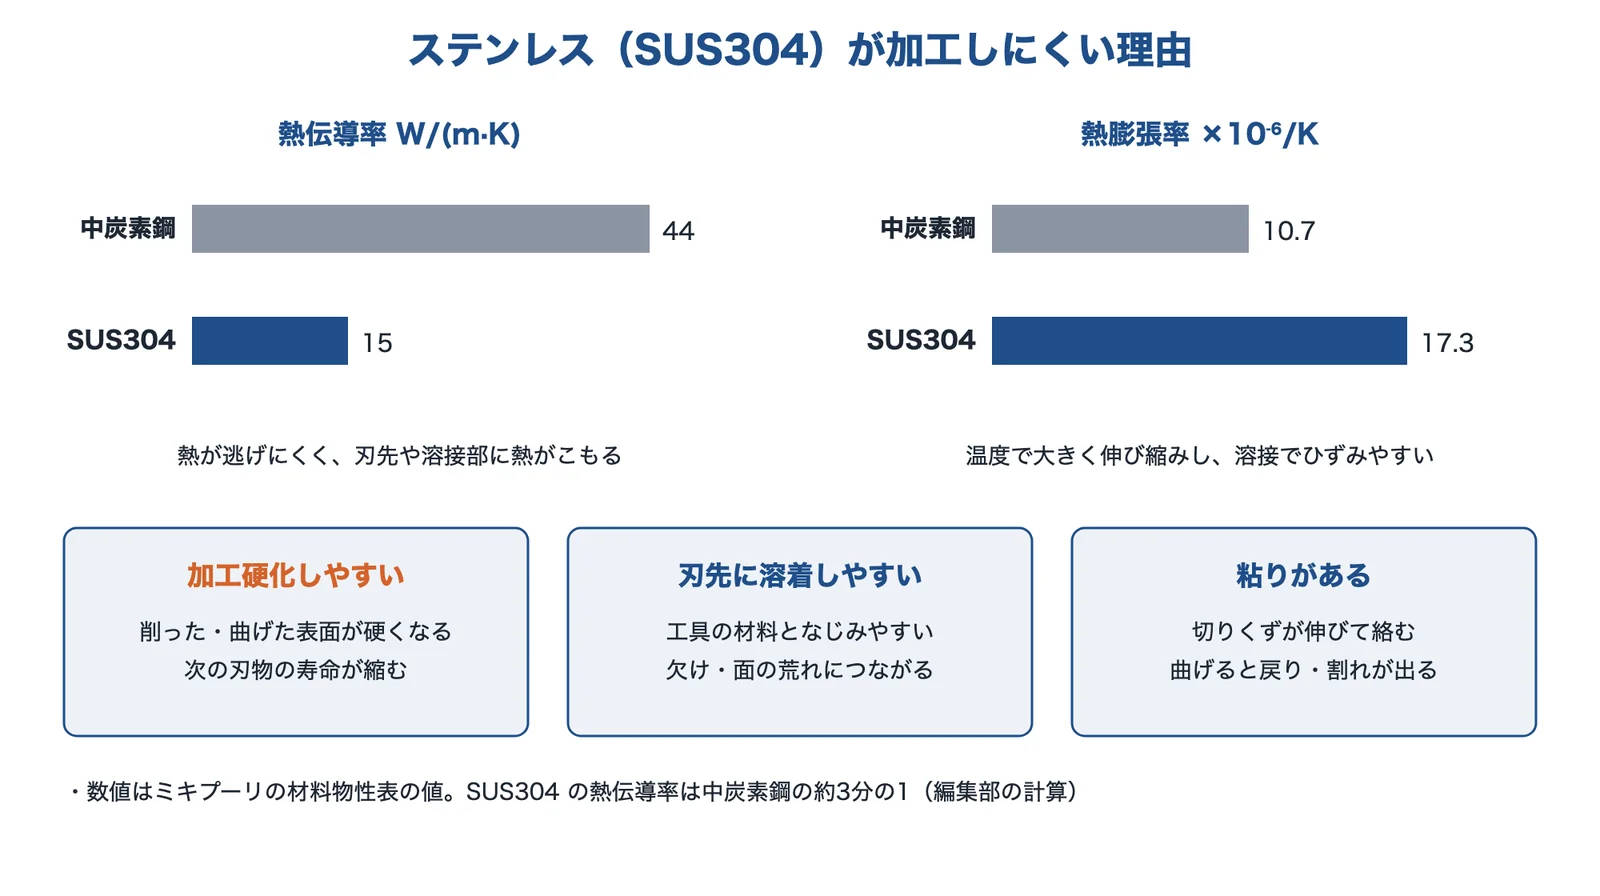
出典:ミキプーリ「金属材料の物理的・機械的性質」・住友電気工業のニュースリリース(2014年)・オーエスジー FAQ・中村ターンテックをもとに AI(Claude)で作成
ミキプーリの材料物性表では、SUS304 の熱伝導率は 15W/(m·K)、中炭素鋼(0.40〜0.50C)は 44W/(m·K) です。熱膨張率は SUS304 が 17.3×10⁻⁶/K、中炭素鋼が 10.7×10⁻⁶/K です。熱が逃げにくく、温度で大きく伸びるので、切削では刃先に熱がこもり、溶接ではひずみが大きくなります。
加工硬化:削った・曲げた所が硬くなる
オーエスジーは、加工硬化を、曲げや擦れなどの力で原子の並びが崩れて硬くなる現象と説明しています。切削では、刃物と材料の擦れで起き、硬くなった面は次の工程の刃物を傷めます。曲げやプレスで大きく変形させた SUS304 が磁石につくのも、加工ひずみで組織が変わるためです(日本製鉄)。しくみは加工硬化(技術の基礎知識)とステンレスは磁石につく?(技術の基礎知識)をご覧ください。
出典:ステンレス鋼旋削加工用の材種(2014年)|住友電気工業、ステンレスの加工硬化とは|オーエスジー FAQ、SUS304 の加工|オーエスジー FAQ、金属材料の物理的・機械的性質|ミキプーリ、ステンレスの切削加工|中村ターンテック、ステンレス よくあるご質問|日本製鉄
解決技術の詳細
ステンレスの加工の対策は、工程ごとに打つ手と、材料を選ぶ段階で打つ手があります。削りやすさ、溶接部の耐食性、磁性は、材料の選び方で大きく変わるので、図面で材料を決めるときから考えておきます。
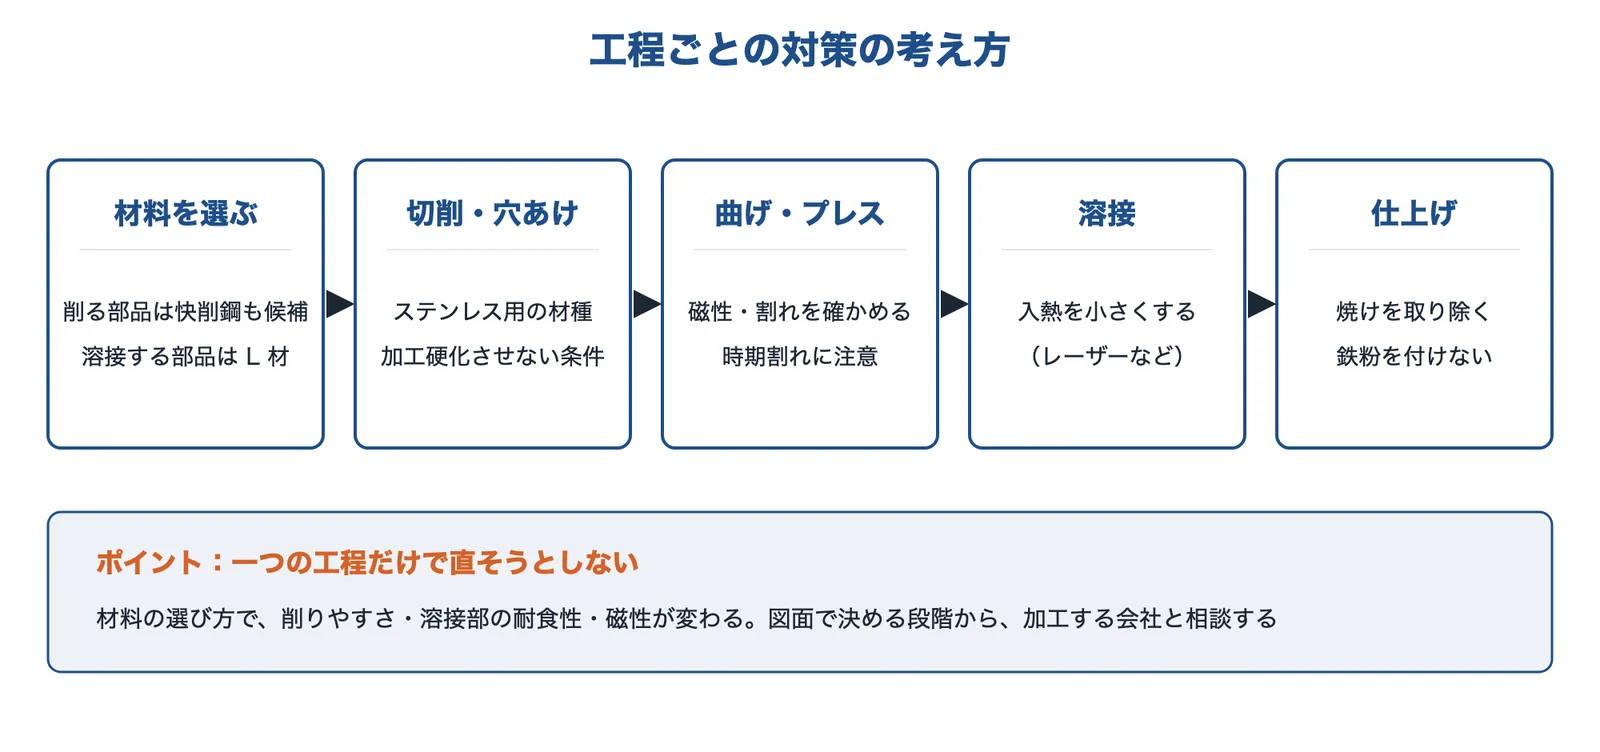
出典:住友電気工業のニュースリリース(2014年)・オーエスジー FAQ・日本製鉄「ステンレス よくあるご質問」・アマダ「TIG溶接からファイバーレーザ溶接へ」・名古屋市工業研究所をもとに AI(Claude)で作成
工具:ステンレス用の材種と刃先の形を選ぶ
工具メーカーは、ステンレス用の材種を出しています。住友電気工業は 2014年に、ステンレス鋼の旋削用に、CVD 材種 AC6030M(従来の被膜の2倍以上の耐チッピング性と、大幅に向上した耐溶着性。一般旋削の第一推奨)と、PVD 材種 AC6040M(TiAlSiN 系の超多層膜。配管部品の加工で従来の2倍以上の耐欠損性。断続加工の第一推奨)を発表しました。あわせて、切りくずを出しやすくして切れ刃の欠けを抑える粗切削用のブレーカも出しています。
松井製作所も、加工硬化しやすく熱伝導率が低いステンレスの加工では、ステンレス向けの刃物を選ぶことを対策に挙げています。工具の種類は旋盤のバイトの種類と選び方と超硬合金もご覧ください。
切削条件:加工硬化させない
オーエスジーは、超硬工具で切削速度が速く、条件を誤ると短時間で表面が硬くなるとしています。硬くなった面は、あとのタップやリーマの寿命を縮めます。折れたり摩耗したりした工程だけでなく、その前の工程の条件も見直すのがポイントです。条件の目安は、工具メーカーのカタログの推奨値から始めて、材料のロットや形に合わせて決めます(編集部の解説)。切削油の選び方は課題切削油(クーラント)を選びたいをご覧ください。
材料を選ぶ:削る部品は快削鋼、溶接する部品は L 材
削る量が多い部品なら、快削ステンレスも候補です。大同特殊鋼の資料は、SUS303 を代表的な快削ステンレス鋼としたうえで、同社の快削鋼(STARCUT 13Cr)のドリルでの削りやすさを、SUS303 の 6.6倍・SUS304 の 10.8倍と示しています(同社の試験条件)。快削鋼は削りやすさのために成分を調整しているので、耐食性・溶接性が使う条件に合うかを確かめてから選びます(編集部の解説)。
溶接する部品は、鋭敏化(粒界腐食)を避けるために、炭素を減らした L 材も候補です。名古屋市工業研究所は、鋭敏化の対策に SUS304L などの低炭素のステンレス鋼や SUS321 などの安定化鋼への変更を挙げています。鋼種の違いはステンレス鋼(SUS304・316 などの種類と選び方)にまとめています。
入熱の小さい溶接:レーザーでひずみと焼けを抑える
アマダは、アーク溶接(TIG・MAG)はアークの広がりで加熱される範囲が広く、熱の影響によるひずみが大きくなるとし、レーザー溶接はスポット径が直径1mm未満の小さな光で溶接するので、入熱が少なく、焼けやひずみを抑えられるとしています。同社の事例では、SUS304・板厚1.5mm・溶接長 3,000mm のタブレットスタンドで、最大ひずみ量が TIG 溶接の 3.01mm からファイバーレーザ溶接の 0.638mm に減りました。
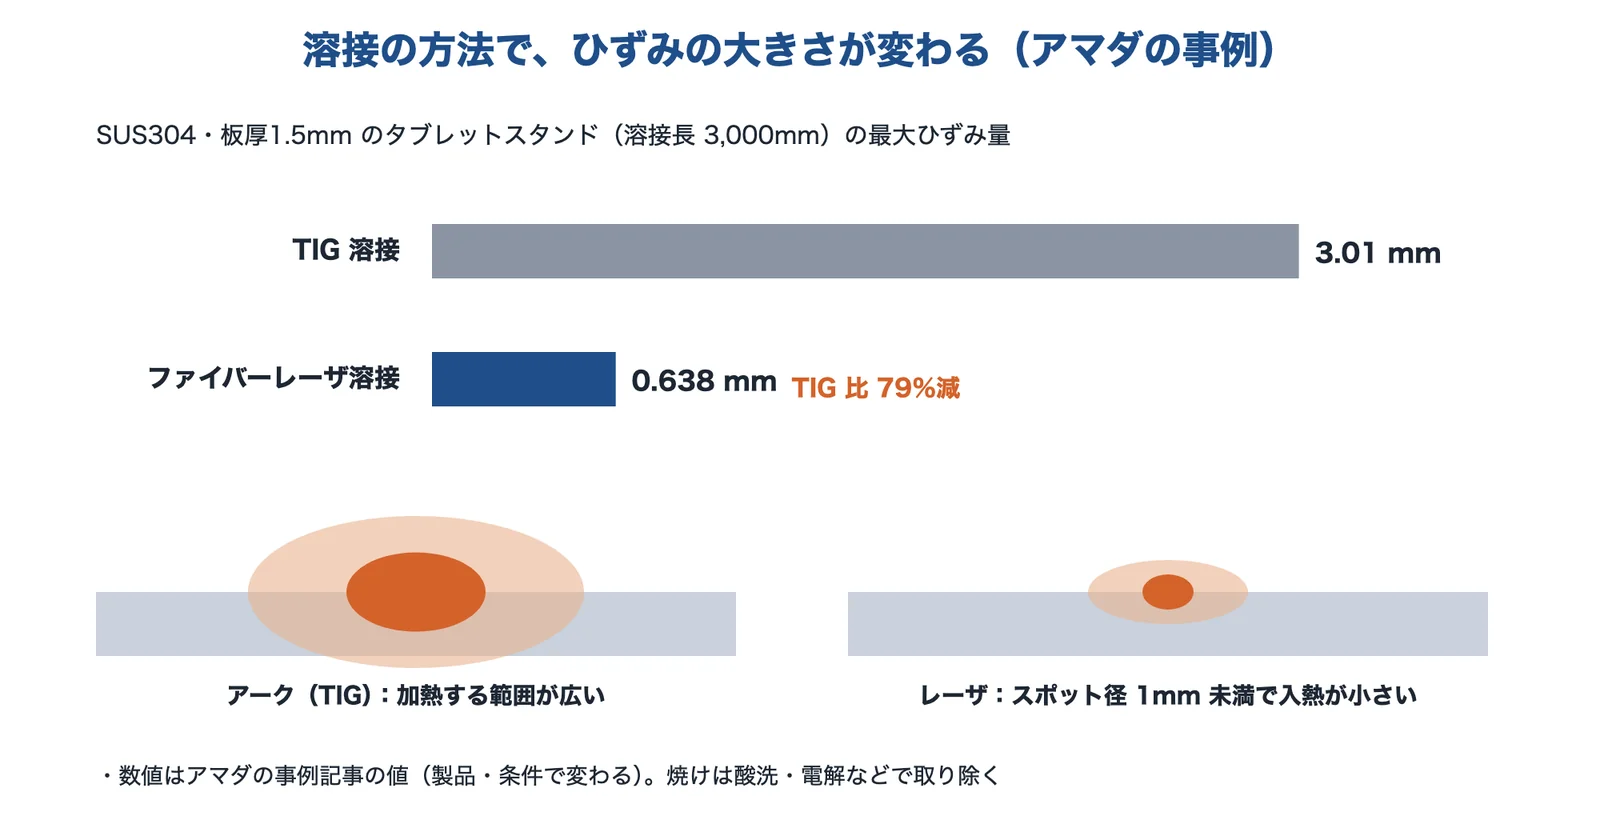
出典:アマダ「TIG溶接からファイバーレーザ溶接へ」をもとに AI(Claude)で作成
レーザー溶接機の選び方は課題レーザー溶接機を選びたい、ひずみ全般の対策は課題溶接・成形で歪む・反るをご覧ください。
焼け取り・不動態化:焼けを残さない
日本製鉄は、溶接部の酸化スケールは耐食性の観点から基本的に除去することを推奨しています。香川県産業技術センターは、溶接焼けを処理しないと耐食性が低下し腐食トラブルにつながるとし、除去の方法として中性塩電解焼け取り法を挙げています。ケミカル山本は、中性塩電解による溶接焼け取り、不動態化処理、もらいさび取りを手がけています。
鉄粉を付けない:工具・置き場を分ける
日本製鉄は、もらい錆は鉄粉が付いて錆びる現象で、鉄製の設備・工具・金型と直接ふれるだけでも鉄粉が噛み込むとしています。また、普通鋼とステンレスがふれる所は、絶縁や塗装などの防食が必要としています。ステンレス専用の工具・治具・置き場を決め、鉄の切りくずや研削の粉がかからないようにします(編集部の解説)。
出典:ステンレス鋼旋削加工用の材種(2014年)|住友電気工業、ステンレスの加工硬化とは|オーエスジー FAQ、ステンレスの切削加工の工夫|松井製作所(イプロス)、STARCUT 13Cr|大同特殊鋼、ステンレス鋼の粒界腐食|名古屋市工業研究所、TIG溶接からファイバーレーザ溶接へ|アマダ、板金の基礎講座(溶接)|アマダ、ステンレス よくあるご質問|日本製鉄、ステンレスの勉強会|香川県産業技術センター、用途から探す|ケミカル山本
ステンレスの加工を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。切削工具のメーカー2社、板金・溶接の機械のメーカー、溶接焼け取りの会社を挙げました。
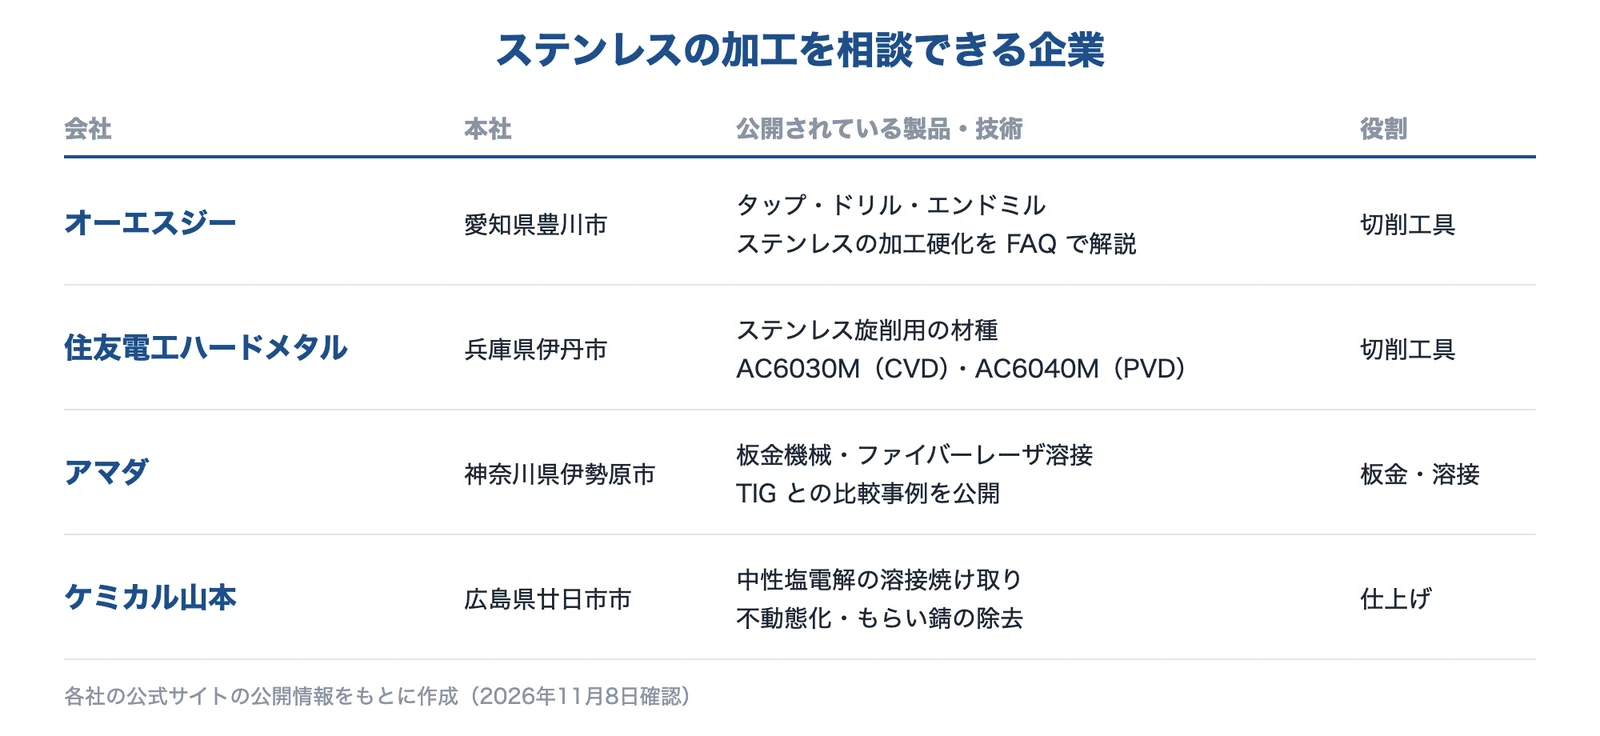
出典:オーエスジー FAQ・住友電気工業のニュースリリース(2014年)・アマダ「TIG溶接からファイバーレーザ溶接へ」・ケミカル山本をもとに AI(Claude)で作成
オーエスジー株式会社|タップ・ドリル・エンドミルと、ステンレスの加工硬化の解説
オーエスジーとは
オーエスジーは、愛知県豊川市に本社がある切削工具のメーカーです。タップ・ドリル・エンドミルなどをつくり、加工の困りごとをよくある質問(FAQ)で解説しています。
オーエスジーの得意技術
| 技術 | 内容 |
|---|---|
| ステンレスの加工硬化の解説 | 加工硬化のしくみと、超硬工具で条件を誤ると短時間で表面が硬くなり、後工程のタップやリーマの寿命を縮めることを FAQ で説明している |
| SUS304 の加工の解説 | SUS304 は加工硬化しやすく溶着も起こりやすく、切削抵抗が大きく工具寿命が短くなる傾向があるとしている |
オーエスジーが解決できる課題
- ステンレスの穴あけ・タップの工具が持たない
- 加工硬化を起こさない工具と条件を相談したい
出典:会社概要|オーエスジー、ステンレスの加工硬化とは|オーエスジー FAQ、SUS304 の加工|オーエスジー FAQ
住友電工ハードメタル株式会社|ステンレス旋削用の材種(AC6030M・AC6040M)
住友電工ハードメタルとは
住友電工ハードメタルは、兵庫県伊丹市に本社がある、住友電気工業グループの切削工具の会社です。ステンレス鋼の旋削用の材種を出しています(発表は住友電気工業のニュースリリース)。
住友電工ハードメタルの得意技術
| 技術 | 内容 |
|---|---|
| CVD 材種 AC6030M | 最表層にホウ化物系チタン化合物の被膜。従来の被膜の2倍以上の耐チッピング性と、大幅に向上した耐溶着性。ステンレス鋼の一般旋削の第一推奨 |
| PVD 材種 AC6040M | TiAlSiN 系の超多層膜。バルブ・フランジ・継手などの配管部品の加工で従来の2倍以上の耐欠損性。断続加工の第一推奨 |
住友電工ハードメタルが解決できる課題
- ステンレスの旋削で、刃先が欠ける・溶着する
- 配管部品などの断続加工で、工具が持たない
出典:会社概要|住友電工ハードメタル、ステンレス鋼旋削加工用の材種(2014年)|住友電気工業
株式会社アマダ|板金機械とファイバーレーザ溶接、TIG との比較事例
アマダとは
アマダは、神奈川県伊勢原市に本社がある板金機械のメーカーです。板金加工の基礎講座や、加工を置き換えた事例を公開しています。
アマダの得意技術
| 技術 | 内容 |
|---|---|
| ファイバーレーザ溶接 | スポット径が直径1mm未満の小さな光で溶接するので、入熱が少なく、焼けやひずみを抑えられるとしている |
| TIG 溶接との比較事例 | SUS304・板厚1.5mm のタブレットスタンドで、最大ひずみ量が TIG の 3.01mm からファイバーレーザの 0.638mm に減った(79%減)事例を公開している |
アマダが解決できる課題
- ステンレスの薄板の溶接ひずみを減らしたい
- 溶接のあとのひずみ取り・焼け取りの手間を減らしたい
出典:会社概要|アマダ、TIG溶接からファイバーレーザ溶接へ|アマダ、板金の基礎講座(溶接)|アマダ
株式会社ケミカル山本|中性塩電解の溶接焼け取りと不動態化
ケミカル山本とは
ケミカル山本は、広島県廿日市市に本社がある会社です。ステンレスの溶接焼け取り・電解研磨・不動態化の電源器や電解液をつくり、受託加工も行っています。
ケミカル山本の得意技術
| 技術 | 内容 |
|---|---|
| 中性塩電解の溶接焼け取り | 「中性塩電解焼け取り法のパイオニア」としている。溶接後の焼けの除去、もらいさび・汚れ取りを用途に挙げている |
| 不動態化・表面改質 | 加工で壊れた皮膜の表面改質と不動態化処理を挙げ、SUS304 を SUS316 並みに表面改質する電解法を紹介している |
ケミカル山本が解決できる課題
- 溶接の焼けを、耐食性を落とさずに取り除きたい
- 加工のあとのもらい錆を落としたい
選ぶ前に確かめる条件
ステンレスの加工を相談する前に、次のことを整理しておくと話が早く進みます。
- 鋼種:SUS304・316・303・430・L 材など。図面の材料記号と、ほかの鋼種に変えられるか
- 加工の工程:切削・穴あけ・タップ・曲げ・プレス・溶接のどれで困っているか、前の工程は何か
- 困りごとの見た目:刃先の欠け・溶着、面の荒れ、磁性、割れ、反り、焼け、赤い錆
- 数量と形:試作か量産か、板厚、穴の深さ、溶接の長さ
- 使う環境:水・塩分・薬品にふれるか、溶接部に求める耐食性
- 外観の条件:焼けやひずみをどこまで許すか、仕上げ(ヘアライン・鏡面など)
- 磁性の条件:磁石につくと困る部品か
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月8日