
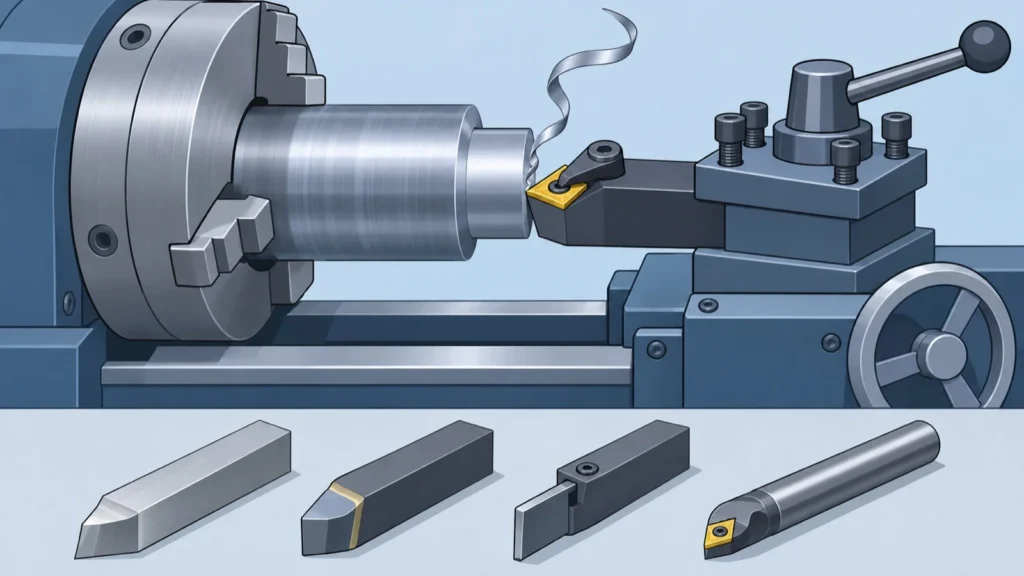
旋盤のバイトは、回転する工作物に当てて削る刃物です。削る場所によって、外径・端面を削る片刃バイトや剣バイト、溝や切り離しの突切りバイト、ねじ切りバイト、穴の内側を削る中ぐりバイトがあり、つくりによってむく(ハイス)・ろう付け・スローアウェイ(刃先交換式)に分かれます。いまの量産では、刃先のチップだけを替えるスローアウェイが主流です。
この記事では、バイトの種類と各部の名前、チップとホルダの呼び記号の読み方、加工と材料に合わせた選び方、切削条件と取り付けの注意、摩耗・欠け・びびりの対策、相談できる企業までをまとめます。
知りたいことから読む
- どんな種類のバイトがあるか知りたい → 削る場所による種類
- すくい角・逃げ角など各部の名前を知りたい → 各部の名前と角度
- CNMG120408 などのチップの記号を読みたい → チップの呼び記号
- 仕上げ面をきれいにしたい → ノーズ半径と仕上げ面
- 中ぐりでびびる → 中ぐりバイトの選び方
- 刃先がすぐ減る・欠ける → 刃先の損傷と対策
旋盤のバイトとは
バイトは、旋盤や形削り盤で使う切削工具です。刃先と、刃物台に固定する柄の部分(シャンク)からなり、シャンクの大きさは断面の寸法で呼びます(例:12×12 mm なら 12 mm 角バイト)。内径を削る棒状のバイトは「ボーリングバー」とも呼ばれます(Wikipedia)。
出典:Wikipedia「バイト (工具)」、三菱マテリアル「ターニングとは」(技術講座)

出典:テクパルコの技術解説チャンネル(YouTube)
動画 切削工具とは|タップ、ダイス、バイトなど、加工に欠かせない工具についてしょうかい!
出典:テクパルコの技術解説チャンネル(YouTube)
各部の名前と角度
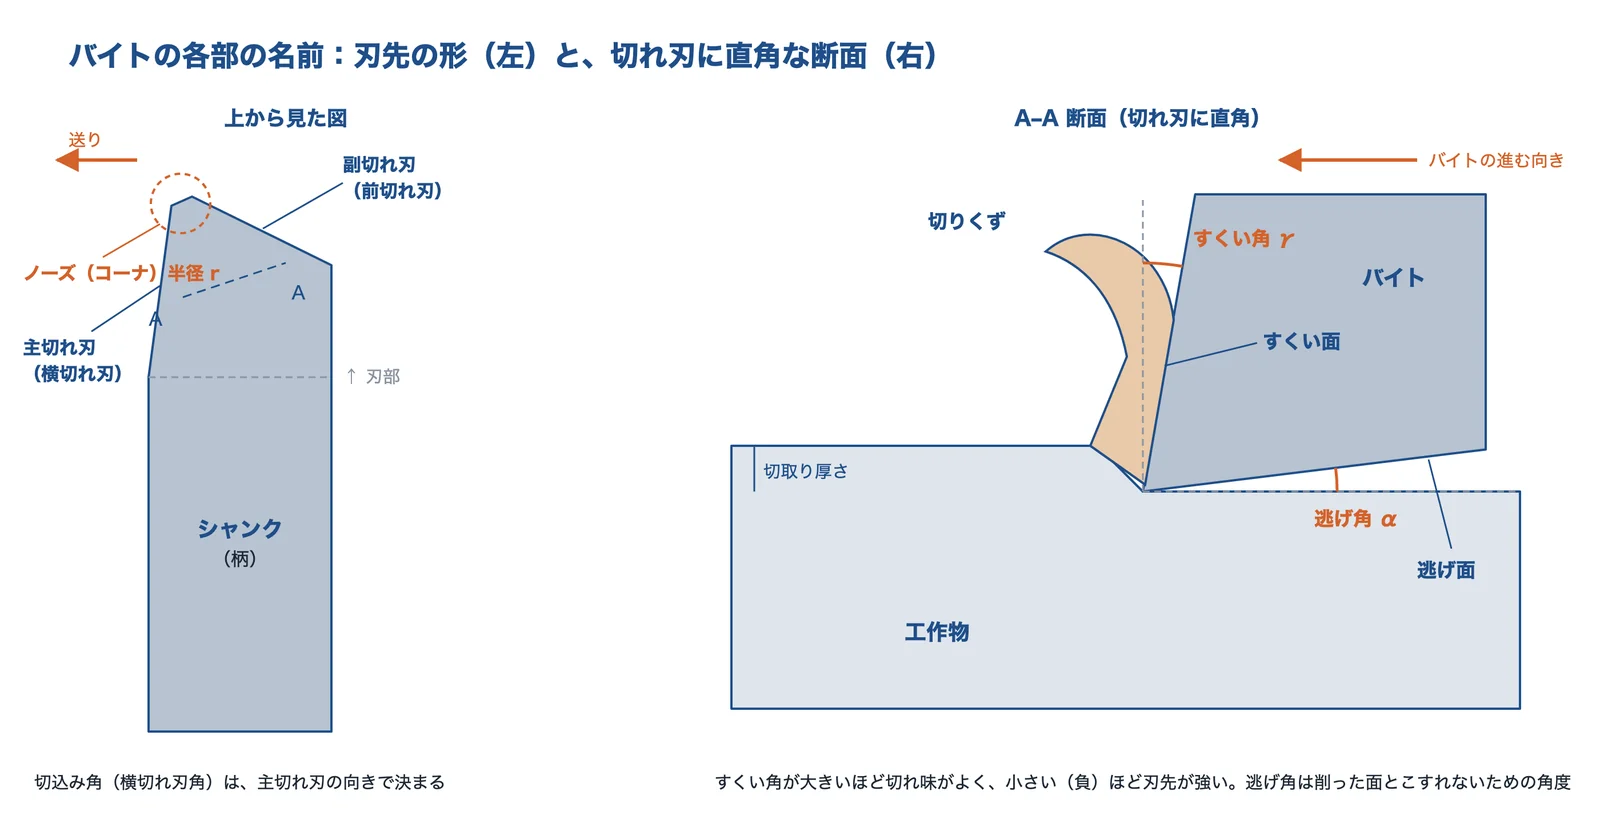
出典:三菱マテリアル「インサート各部の名称」「インサートがセットされたときの角度とその名称」をもとに AI(Claude)で作成
| 名前 | 意味 |
|---|---|
| すくい面 | 切りくずが滑り出る面 |
| 逃げ面 | 削った面とこすれないように逃がした面 |
| すくい角 | すくい面と、加工面に垂直な線のなす角 |
| 逃げ角 | 逃げ面と加工面のなす角 |
| コーナR(ノーズR) | 刃先の角の丸み。尖っていると欠けやすいので丸めてある |
| 切込み角 | 工作物の回転軸と主切れ刃のなす角 |
| チップブレーカー | 切りくずの形を制御する溝や突起。すくい面にあり、切りくずを丸めて分断する |
| ホーニング | 刃先を強くするための刃先処理 |
すくい角を大きくすると切れ味がよくなり、小さく(負に)すると刃先が強くなります。三菱マテリアルの「切れ刃の損傷と対策」でも、すくい角とホーニングの大きさが対策の項目に挙がっています。
出典:三菱マテリアル「インサート各部の名称」、三菱マテリアル「インサートがセットされたときの角度とその名称」、Wikipedia「バイト (工具)」、三菱マテリアル「切れ刃の損傷と対策」

出典:株式会社内山刃物CHANNEL(YouTube)
動画 2次元切削動画を撮ってみた
出典:株式会社内山刃物CHANNEL(YouTube)
勝手(右勝手・左勝手)
バイトとインサートには、削る向きを区別する「勝手」があります。三菱マテリアルは、外径加工では右勝手のバイトに右勝手のインサートを、内径加工では右勝手のボーリングバーに左勝手のインサートを使うとしています。発注のときは勝手を間違えないように確かめます。
出典:三菱マテリアル「勝手」
バイトの種類
削る場所による種類
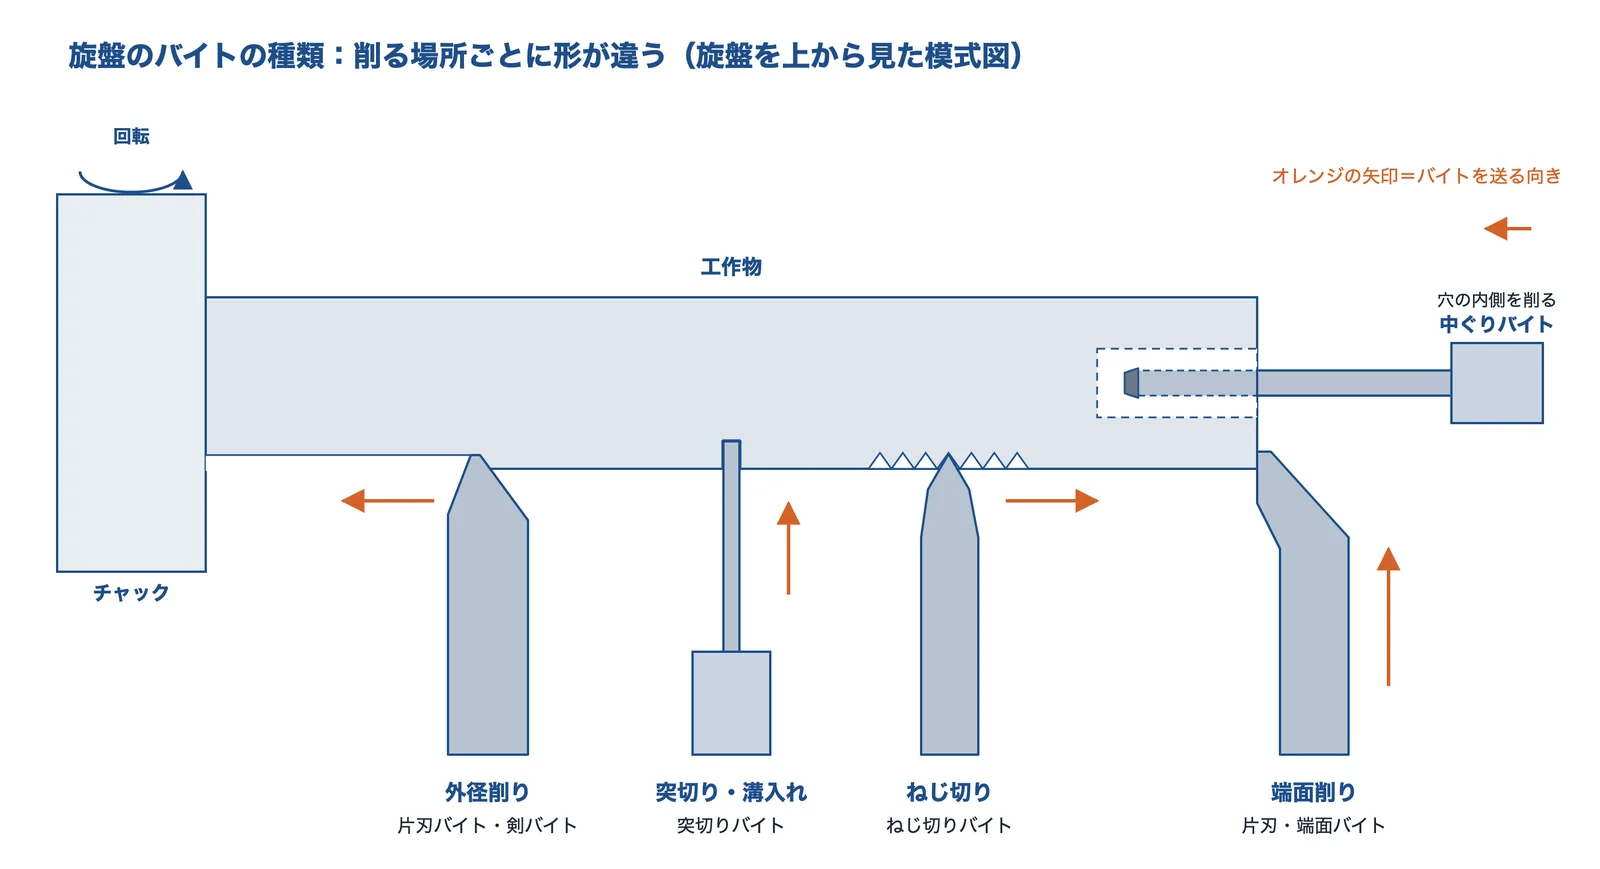
出典:三菱マテリアル「ターニングとは」・Wikipedia「バイト (工具)」をもとに AI(Claude)で作成
| 種類 | 削るところ | 特徴・注意 |
|---|---|---|
| 片刃バイト | 外径・段・端面 | 外径加工の基本の形。送る向きに合わせて右勝手・左勝手を選ぶ |
| 剣バイト | 外径・段のすみ | 先が尖った形のバイト |
| 突切りバイト(溝入れ) | 溝・切り離し | 刃幅の細い刃で溝を入れ、切り離す |
| ねじ切りバイト | おねじ・めねじ | 刃先の形でねじ山の形をつくる |
| 中ぐりバイト(ボーリングバー) | 穴の内側 | 細長くなるのでびびりやすく、突出しを短くするのが基本 |
| 総形バイト(成形バイト) | 製品の形をそのまま | 刃に最終形状を作り込み、回転する工作物に押し当てて形をつくる。量産向き |
表は、三菱マテリアル・Wikipedia と切削工具の解説をもとに編集部が整理した一般的な説明です。三菱マテリアルは、旋削の加工の種類として、外径・端面・内径・外径と内径のねじ切り・外径と内径と端面の溝入れ・突切りを挙げています。
出典:三菱マテリアル「ターニングとは」(技術講座)、Wikipedia「バイト (工具)」
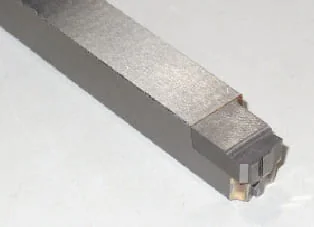
出典:中川バイト製作所
出典:テクパルコの技術解説チャンネル(YouTube)
動画 旋盤加工とは|旋盤、立て旋盤、NC旋盤、ターニングセンタの違いなどを紹介!
出典:テクパルコの技術解説チャンネル(YouTube)
つくり(構造)による種類
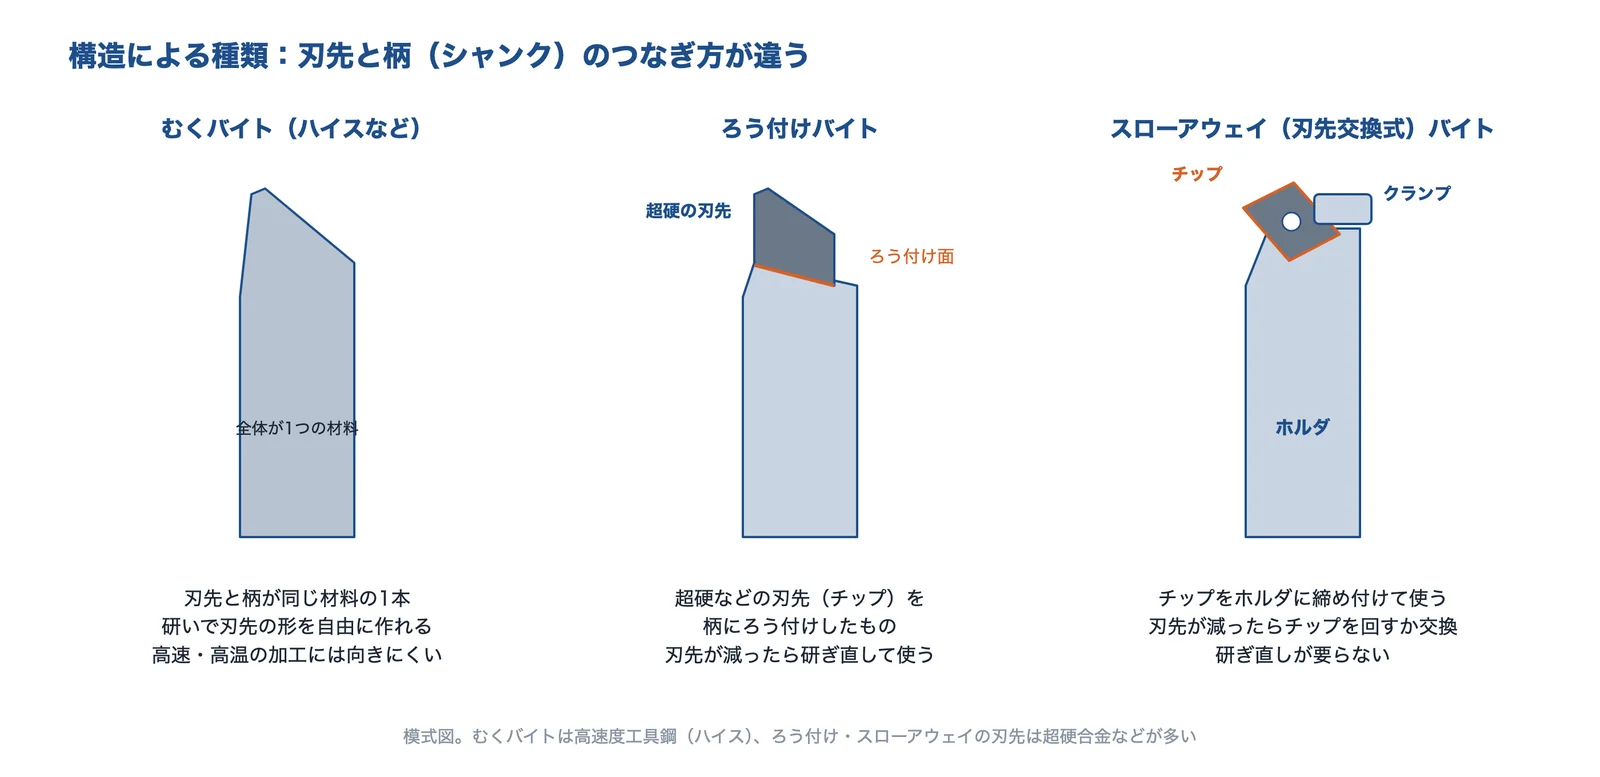
出典:Wikipedia「バイト (工具)」・モノタロウ「切削工具の材質」をもとに AI(Claude)で作成
| 種類 | つくり | 向いていること・注意 |
|---|---|---|
| むくバイト(完成バイト) | シャンクと刃先が同じ材料。材料は炭素工具鋼・合金工具鋼・ハイスなど。刃先は使う人が研いでつくる | 研いで形を自由につくれる。ハイスは600 ℃以上で軟らかくなり摩耗が早まる |
| ろう付けバイト(付け刃バイト) | 鋼のシャンクに超硬などのチップをろう付けしたもの | 刃先を研ぎ直して使う。スローアウェイに置き換わって減っている |
| スローアウェイバイト(刃先交換式) | チップ(インサート)をホルダに機械的に締め付けたもの | 減ったらチップを回すか替える。研ぎ直しが要らない。いまいちばん一般的 |
出典:Wikipedia「バイト (工具)」、モノタロウ「切削工具の基礎講座:切削工具の材質」
スローアウェイのチップの締め方には、レバーロック(P)・ダブルクランプ(D)・ウェッジロック(M)・スクリューオン(S)・クランプオン(C)・カムロック(E)などがあります(三菱マテリアル)。ホルダの呼び記号の1文字目がこの方式を表します。三菱マテリアルは、チップが割れる原因として、取り付け部の汚れ、正しくない締め付けトルク、チップと座の形の違いを挙げています。
出典:三菱マテリアル「クランプ機構」、三菱マテリアル「切れ刃の損傷と対策」
刃先の材料(材種)
| 材料 | 特徴(出典の記述) |
|---|---|
| ハイス(高速度工具鋼) | 粘りがあり欠けにくいが、600 ℃以上で軟らかくなり摩耗が早まる。むくバイトに使う |
| 超硬合金 | 硬さと靱性のバランスがよく、切削工具の7〜8割で使われる。チップの定番 |
| サーメット | 超硬合金の代わりとして開発された背景がある |
| セラミックス | 硬い刃先材料の1つ。硬く摩耗に強いものほど脆い傾向がある |
| cBN(立方晶窒化ほう素)焼結体 | ダイヤモンドの次に硬い。焼入れ鋼などの高硬度材(H の区分)向けの材種がある |
| ダイヤモンド焼結体(PCD) | 熱伝導率が高い。高温で鉄と反応するので鋼には向かない |
刃先の材料は、硬く摩耗に強いものほど靱性が低く、脆い傾向があります(Wikipedia)。工具には、削る材料の3〜4倍ほどの硬さが必要だといわれています(モノタロウ)。
出典:モノタロウ「切削工具の基礎講座:切削工具の材質」、Wikipedia「バイト (工具)」、住友電工ハードメタル 総合カタログ A章(インサート材種)(PDF)
超硬のチップは、削る材料に合わせてP(青・鋼)、M(黄・ステンレス鋼)、K(赤・鋳鉄)、N(緑・非鉄金属)、S(茶・耐熱合金とチタン合金)、H(灰・焼入れ鋼などの高硬度材)に分けられ、色で見分けます(モノタロウ)。住友電工ハードメタルのカタログでは、この区分の中に P01〜P40 のような番号の目盛りがあり、耐摩耗性と耐欠損性の向きが示されています。コーティングしたチップでも、材料ごとの使い分けは必要です(モノタロウ)。
出典:モノタロウ「切削工具の基礎講座:超硬合金の使い分け」、住友電工ハードメタル 総合カタログ A章(インサート材種)(PDF)
チップとホルダの呼び記号の読み方
チップ(インサート)の呼び記号
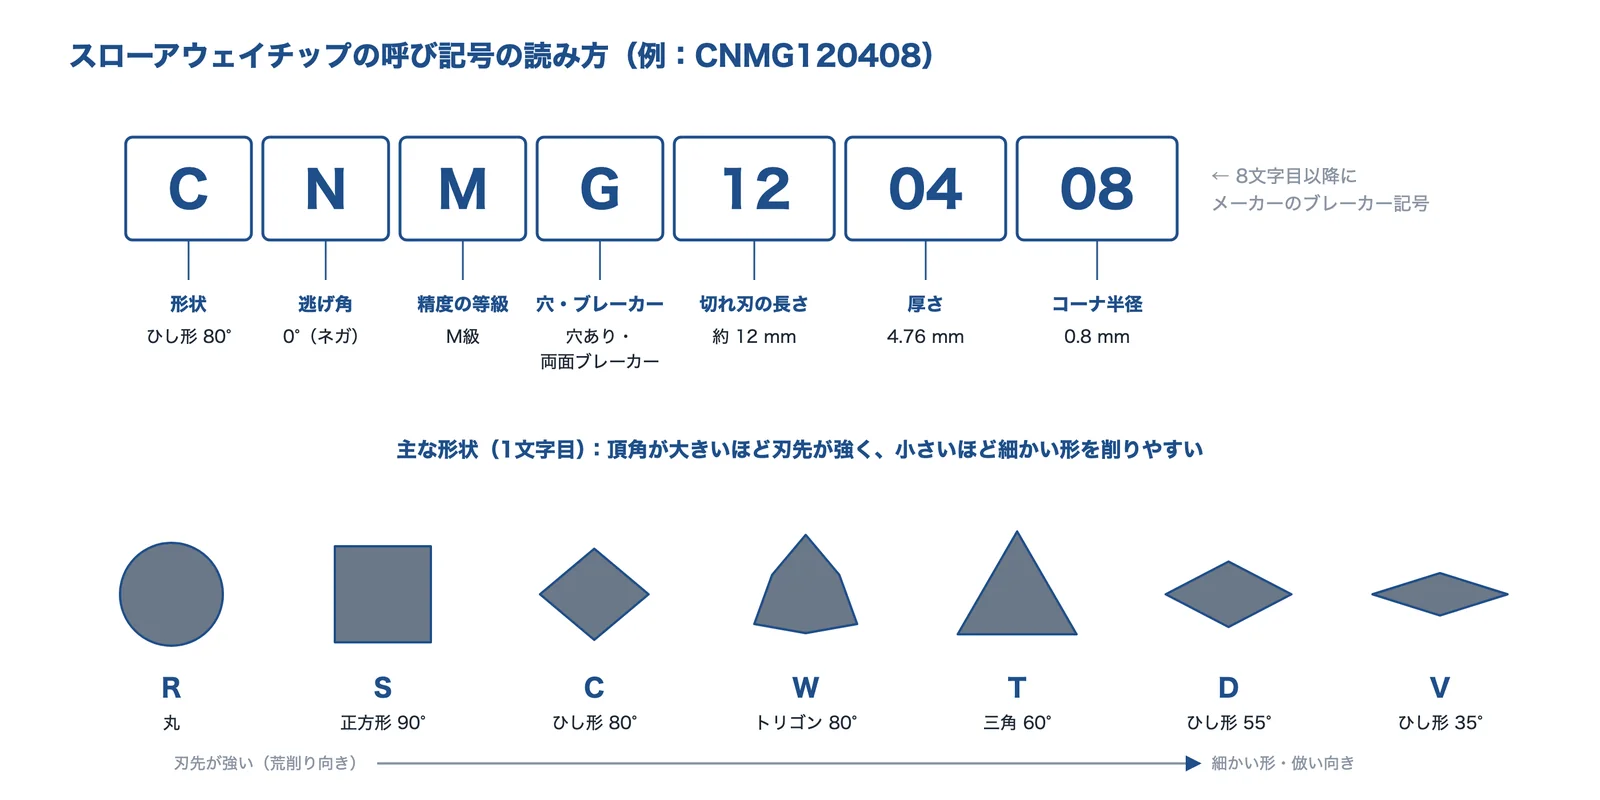
出典:京セラの旋削用インサートの表示方法・三菱マテリアル「ISOターニング用インサート呼び記号」「インサート形状」をもとに AI(Claude)で作成
| 桁 | 例 | 意味 |
|---|---|---|
| 1 形状 | C | C=ひし形80°、D=ひし形55°、V=ひし形35°、S=正方形、T=正三角形、W=六角形(トリゴン)、R=円形 |
| 2 逃げ角 | N | N=0°(ネガティブ)。A=3°、B=5°、C=7°、P=11° などはポジティブ |
| 3 精度 | M | 旋削ではおもに G級(一部 J級)か M級。K〜U級は側面が焼結肌のままの無研削級 |
| 4 穴・ブレーカー | G | G=円筒の穴あり・両面にブレーカー |
| 5 切れ刃の長さ | 12 | C形の12は内接円 12.7 mm(1/2 インチ) |
| 6 厚さ | 04 | 04=4.76 mm |
| 7 コーナ半径 | 08 | 08=0.8 mm(04=0.4、12=1.2) |
| 8 任意 | (PG など) | ブレーカーの記号などはメーカーごとに違う |
逃げ角が0°のチップ(N)をネガティブ形、それ以外をポジティブ形と呼びます。コーナ半径は 0.4 mm ごとに、4.0 mm 以上は 0.8 mm ごとに決められています(三菱マテリアル)。呼び記号は、ISO にもとづいて JIS などで決められています(三菱マテリアル)。
出典:京セラ「旋削用インサート カタログ(B章)表示方法」(PDF)、三菱マテリアル「ISOターニング用インサート呼び記号」、三菱マテリアル「インサート形状」
チップの形の選び方
三菱マテリアルは、先端の角(頂角)が大きいほど切れ刃が強く、断続切削に向くが、削れる形に制約を受けるとしています。80°ひし形は長手方向と端面の両方を削れて CNC 旋盤でよく使われ、55°・35°ひし形は倣い加工に使います。丸形は刃先がいちばん強く仕上げ面もよいが、背分力が大きく、細いものや薄いものではびびりやすいとしています。四角形は片面4コーナ・両面8切れ刃で、ネガティブではいちばん経済的です。
出典:三菱マテリアル「インサート形状」、三菱マテリアル「外径加工のインサート選択」
ホルダ(バイト)の呼び記号
ホルダの呼び記号は、例えば PCLNR2525M12 のように並びます。三菱マテリアルによると、順に、クランプ方式(P=レバーロック)、チップの形、切込み角、逃げ角、勝手、シャンクの断面(高さ・幅)、シャンクの長さ、切れ刃の長さです。モノタロウの解説では、C=ひし形80°、N=逃げ角0°、R=右勝手、M=全長150 mm です。2525 は高さ25 mm・幅25 mm のシャンク、12 は使うチップの切れ刃の長さ(CNMG12…)です。
出典:三菱マテリアル「ISOバイトの呼び記号」、モノタロウ「ツールホルダの型番の読み方」
選び方:加工・材料・仕上げ面
選ぶ順番
- ①削る場所(外径・端面・内径・溝・ねじ)から、バイトの種類とホルダの形を決める
- ②形状(ならい・すみの形)から、チップの形(80°ひし形・55°・35°・丸など)を決める
- ③削る材料(P・M・K・N・S・H)から、材種を決める
- ④荒削りか仕上げかから、ブレーカーとコーナ半径を決める
- ⑤機械とシャンクの大きさ、突出しの長さを確かめる
三菱マテリアルは、チップは「加工の形・切れ刃の強さ・クランプの強さ・経済性」を総合して選ぶとしています。上の順番は、この記事の出典をもとに編集部が整理したものです。
ノーズ半径(コーナR)と仕上げ面
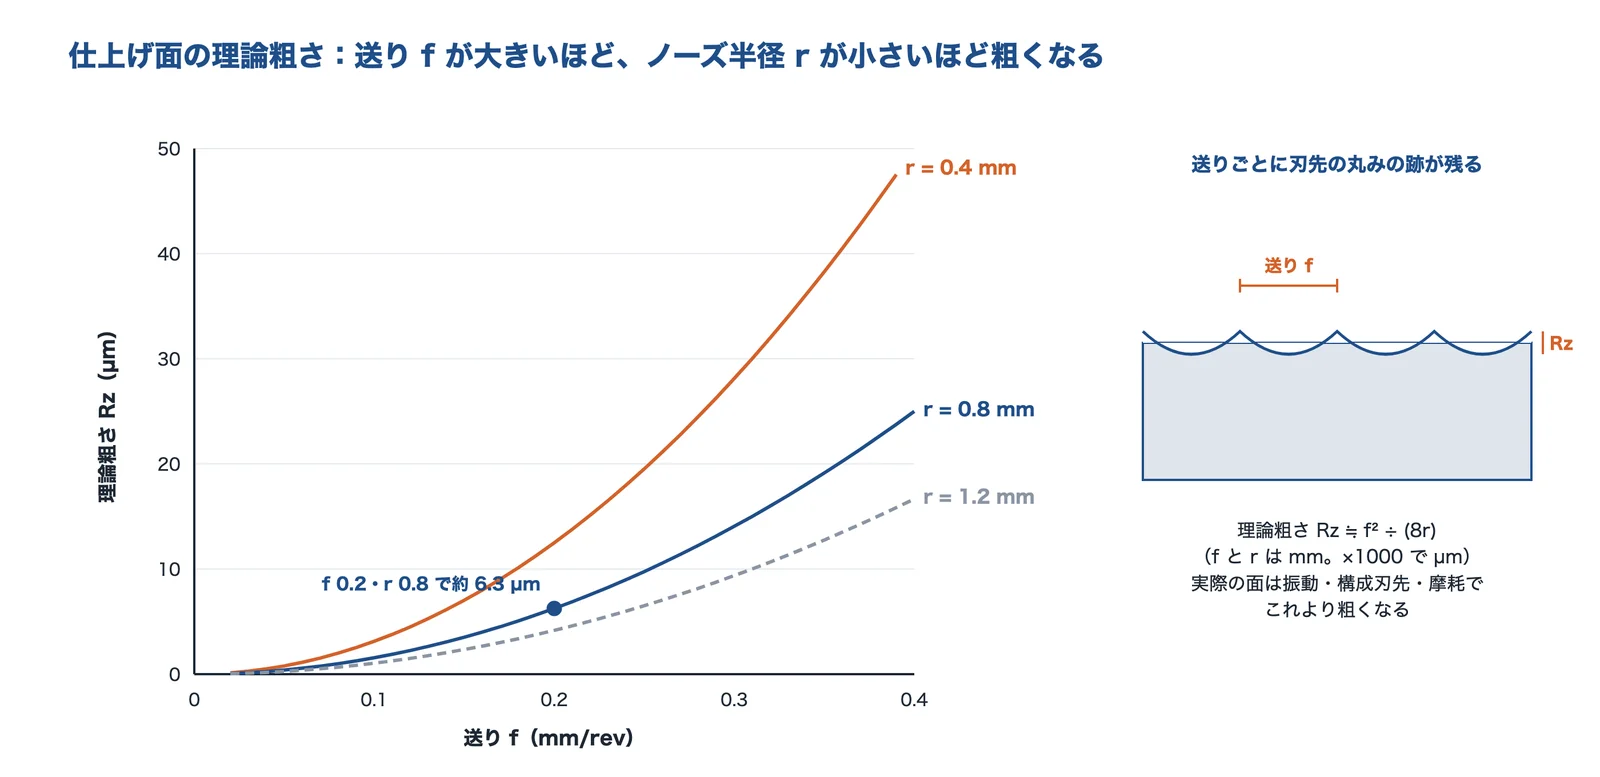
出典:三菱マテリアル「外径加工のインサート選択」・奈良高専 研究紀要の式をもとに AI(Claude)で作成
コーナ半径 r(mm)、送り f(mm/rev)のとき、理論粗さ(最大高さ)は Rz ≒ f²÷(8r) で表せます(三菱マテリアル。奈良高専の研究紀要は、横切れ刃角0°の片刃バイトで送りが 2r より小さいときの近似としています)。たとえば f=0.2 mm/rev、r=0.8 mm なら約 6.3 µm です(編集部の計算)。送りを下げるかコーナ半径を大きくすると、面はよくなります。
ただし三菱マテリアルは、コーナRは一般的に 0.4〜1.2 mm ほどで、大きくすると刃先は強くなるが、切削抵抗が増えて、びびりや切りくずの処理が悪くなるとしています。仕上げでは小さめ、重切削では大きめが目安です。奈良高専の研究紀要は、送りを下げると能率が下がり切りくずの処理も悪くなること、段付き軸ではコーナ半径がすみの R に制限されることを挙げ、さらい刃(ワイパー)付きのチップが市販されているとしています。コーナRの違うチップに替えたら、加工径の補正(オフセット)が要ります。
出典:三菱マテリアル「外径加工のインサート選択」、和田・中西「円弧状の仕上げ刃を持つ旋削用チップの切削性能」奈良工業高等専門学校 研究紀要46号(PDF)
ブレーカーと削る材料
チップブレーカーには、研ぎ付け形、ブレーカーピース、モールデット形(成形)があり、切込みと送りで決まる領域(重切削・中切削・軽切削・仕上げ)に合わせて選びます。三菱マテリアルは、軟鋼やステンレスなどでは切りくずの処理に加えて溶着しにくさと寿命も考え、すくい角が大きく切れ味のよいブレーカーが一般的とし、ステンレスは加工硬化するので切れ刃の強さも大事だとしています。鋳鉄では、刃先の強さと切削抵抗の低さを両立するブレーカーがよいとしています。
中ぐりバイト(ボーリングバー)の選び方
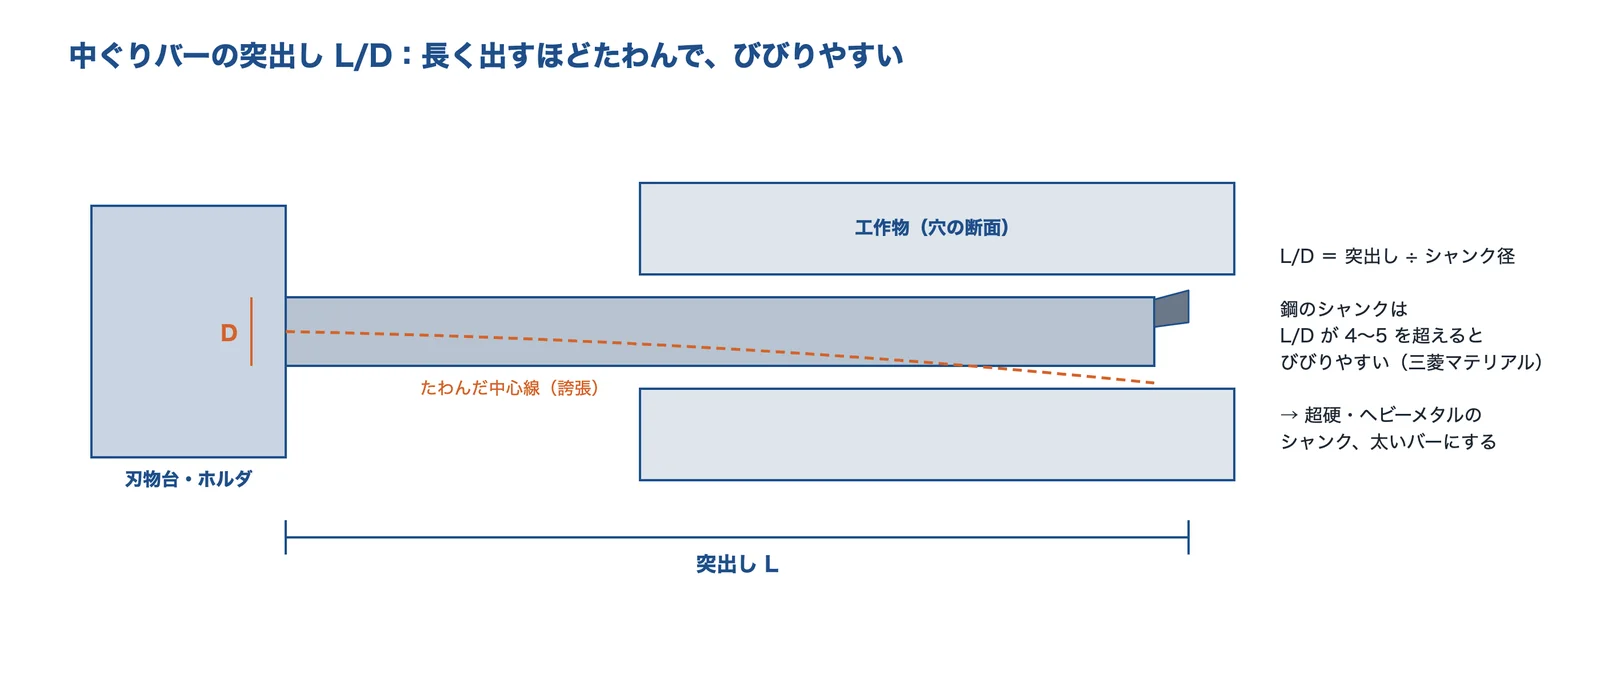
出典:三菱マテリアル「L/D」「ボーリングバーの選択」をもとに AI(Claude)で作成
三菱マテリアルによると、鋼のシャンクのボーリングバーは、L/D(突出し÷シャンク径)が4〜5を超えるとびびりやすくなり、切込みと送りが制限されます。びびると仕上げ面が悪くなるだけでなく、小さな欠けが出て工具の寿命が下がります。剛性を上げるには、ヘビーメタルや超硬のシャンクを使い、シャンク径をできるだけ大きくします。まっすぐな穴は背分力を抑えるため切込み角90°に近いバーを使います。
出典:三菱マテリアル「L/D」、三菱マテリアル「ボーリングバーの選択」
切削条件と取り付け
切削速度・送り・切込み
| 条件 | 意味 | 決めるときの考え方 |
|---|---|---|
| 切削速度 Vc(m/min) | 切れ刃が1分間に工作物の上を進む距離。Vc=π×D×n÷1000(D:直径 mm、n:回転数 min⁻¹) | 同じ切削速度なら、径が小さいほど回転数は高くなる |
| 送り f(mm/rev) | 工作物1回転あたりにバイトが進む量 | 極端に小さいと寿命が短くなる。精度と機械の動力に響かない範囲で大きめがよい |
| 切込み ap(mm) | 片側の取り代=(元の径−仕上げの径)÷2 | 主切れ刃の長さを超えられない |
表は三菱マテリアル「切削条件」をもとに編集部が整理したものです(切削速度の式は一般的な式)。具体的な数値は、工具メーカーのカタログの推奨条件を、材種と削る材料ごとに確かめます。
出典:三菱マテリアル「切削条件」、三菱マテリアル「外径加工のインサート選択」
取り付けの注意
- 刃先の高さを工作物の中心(芯)にそろえる
- 突出しはできるだけ短くし、しっかり締める(特に中ぐり)
- チップの座とクランプの汚れを取り、決められたトルクで締める
- コーナRや形の違うチップに替えたら、工具の補正をやり直す
チェックリストは、三菱マテリアルの「L/D」「切れ刃の損傷と対策」「外径加工のインサート選択」をもとに編集部が整理したものです。
出典:三菱マテリアル「L/D」、三菱マテリアル「切れ刃の損傷と対策」、三菱マテリアル「外径加工のインサート選択」
トラブルと対策
刃先の損傷と対策
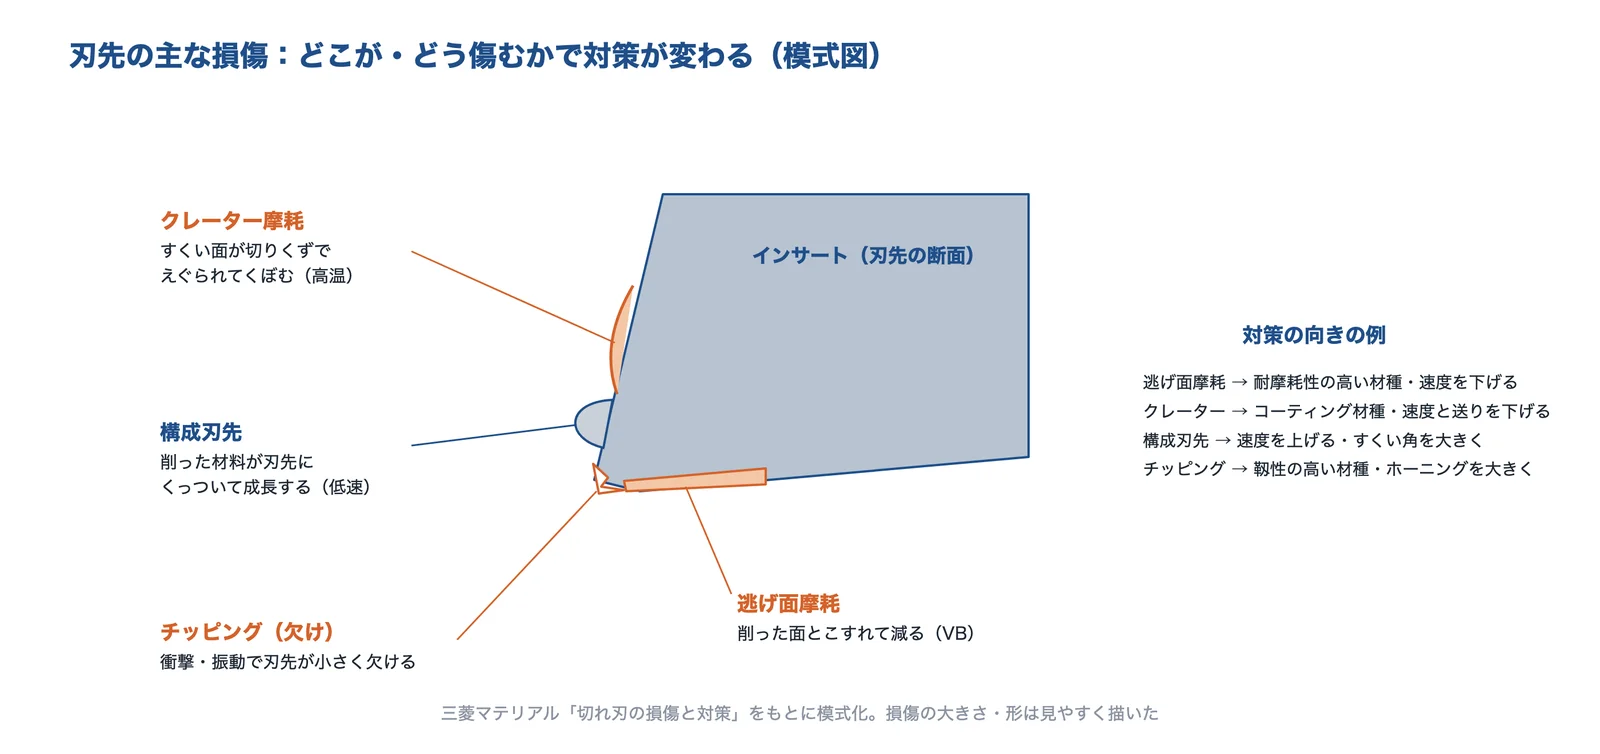
出典:三菱マテリアル「切れ刃の損傷と対策」をもとに AI(Claude)で作成
| 損傷 | 原因(出典の記述) | 対策の例 |
|---|---|---|
| 逃げ面摩耗 | 工作物とこすれる | 耐摩耗性の高い材種にする。切削速度を下げる。送りが小さすぎるなら上げる |
| クレーター摩耗 | 刃先が高温になり、切りくずが刃先の成分を持ち去る | コーティング材種にする。切削速度と送りを下げる。すくい角を大きくする |
| 構成刃先 | 加工硬化した材料が刃先にくっつく。温度が低い・材料となじみやすい | 切削速度を上げる。すくい角を大きく、ホーニングを小さく。潤滑性の高い油剤。サーメットやコーティング材種 |
| チッピング・欠損 | 欠損は衝撃、チッピングは振動や衝撃 | 靱性の高い材種。ホーニングとコーナRを大きく、すくい角を小さく。強い断続切削では送りを下げるかシャンクを大きくする |
| 溶着 | 材料が刃先にくっつく | 切削速度を上げる。アルミ合金は逃げ角を大きく |
| 塑性変形 | 切削熱で刃先が軟らかくなる | より硬い材種。切削速度と送りを下げる。油剤 |
| 熱亀裂 | 断続切削・湿式での熱の衝撃 | 耐熱衝撃性の高い材種。エアブローや、油剤を途切れず多くかける |
| 切込み境界摩耗 | 加工硬化層・鋳肌・鍛造品の焼き肌のあたり | 横切れ刃角とコーナRを大きくする。難削材の大きな切込みは丸形 |
仕上げ面が悪い・びびる
仕上げ面が理論粗さより悪いときは、構成刃先・びびり・摩耗を疑います。三菱マテリアルは、仕上げなどで切込みが小さいと切削温度が下がり、鋼では構成刃先ができて面が悪くなることがあるとしています。びびりは、工具の剛性不足(Wikipedia)、大きすぎるコーナR(三菱マテリアル)、長い突出しが原因になります。
出典:三菱マテリアル「外径加工のインサート選択」、Wikipedia「バイト (工具)」、三菱マテリアル「L/D」
企業紹介(旋盤のバイト・旋削工具)
旋削工具を扱う企業を、得意な分野が重ならないように選びました。●は各社の公式サイトで取り扱いを確認できた項目で、空欄は扱っていないという意味ではありません。
| 企業 | 刃先交換式 | 小径の中ぐり | 溝入れ・突切り | ろう付けバイト | 特注の形 |
|---|---|---|---|---|---|
| タンガロイ | ● | ● | ● | ||
| 京セラ | ● | ● | ● | ||
| 住友電工ハードメタル | ● | ● | |||
| 三和製作所 | ● | ● | |||
| 中川バイト製作所 | ● | ● | ● |
困りごとから相談先を探す
| 困りごと | 相談先の例 |
|---|---|
| 小さな穴や細い溝の加工まで、刃先交換式でそろえたい | タンガロイ |
| φ1 mm ほどの小さな穴の内側を削りたい | 京セラ |
| 深い溝入れ・突切りでびびりや切りくずに困っている | 住友電工ハードメタル |
| ハイス・超硬のろう付けバイトを別注で1本から頼みたい | 三和製作所 |
| 複数の工程を成形バイトで1工程にまとめたい・再研磨を頼みたい | 中川バイト製作所 |
株式会社タンガロイ|外径から小径の内径・溝入れまでの刃先交換式工具
タンガロイとは
タンガロイは、福島県いわき市に拠点を置く切削工具のメーカーです。旋削工具では、外径・内径・溝入れ・突切り・ねじ切りの刃先交換式工具をそろえています。
タンガロイの得意技術
| 技術 | 内容 |
|---|---|
| 小径の内径 | 極小穴あけ・旋削加工用の超硬ソリッドバー TinyMiniTurnMulti(ø3〜ø7 mm)、穴あけ・旋削加工用の複合工具 TungBoreMini(ø8〜ø32 mm) |
| 突出しの長い内径 | BoreMeister:最大工具突き出し L/D=14、最小加工径 ø16 mm |
| 溝入れ | TetraForce-Cut / TetraMini-Cut:溝幅 0.33〜4 mm、最大溝入れ深さ 10 mm。自動盤向けの溝入れ・ねじ切り工具 MiniV-LockGroove:溝幅 0.33〜1 mm、最大溝入れ深さ 4 mm |
| 外径 | 6コーナのインサート AddMultiTurn など |
タンガロイが解決できる課題
- 小さな穴の内側を削りたい
- 突出しの長い中ぐりでびびりを抑えたい
- 細い溝を入れたい
京セラ株式会社|極小径の内径加工用 EZバー
京セラとは
京セラは、京都市伏見区に本社を置く会社で、機械工具の事業で旋削工具・インサートを扱っています。
京セラの得意技術
| 技術 | 内容 |
|---|---|
| 小内径加工用工具 EZバー | 最小加工径 φ1〜。内径の旋削・溝入れ・ねじ切りに対応 |
| 精度 | 内径溝入れは刃幅公差 ±0.03 mm。内径ねじ切りは M4 のメートルねじが可能 |
| 段取り | 位置決め機能付きのスリーブで、高い繰り返し精度 |
京セラが解決できる課題
- とても小さな穴の内側を削り・溝入れ・ねじ切りしたい
- 小径の溝の幅をそろえたい
出典:会社概要|京セラ、京セラ「小内径加工用工具 EZバーシリーズ」
住友電工ハードメタル株式会社|びびりを抑える溝入れバイト
住友電工ハードメタルとは
住友電工ハードメタルは、兵庫県伊丹市に本社を置き、超硬合金・CBN 焼結体・ダイヤモンド焼結体の切削工具をつくる会社です。
住友電工ハードメタルの得意技術
| 技術 | 内容 |
|---|---|
| SEC-溝入れバイト GND型 | 一体型構造とダイス鋼の採用で、溝入れ・旋削・倣い・端面加工のびびりを抑える。同社によると振動を従来品比で最大30%抑制 |
| 刃幅 | 2.0〜6.0 mm(小型旋盤用は 2.0〜3.0 mm)。チップブレーカーは用途に応じて10種類 |
| 深溝 | 深溝用ホルダ GNDXL型は溝深さ 32 mm まで |
住友電工ハードメタルが解決できる課題
- 深い溝入れや突切りでびびる
- 溝入れの切りくずが詰まる
出典:会社概要|住友電工ハードメタル、住友電工ハードメタル「SEC-溝入れバイト GND型」
株式会社三和製作所|1931年創業のろう付けバイトのメーカー
三和製作所とは
三和製作所は、大阪府貝塚市の刃物のメーカーです。同社は、1931年の創業以来ろう付けバイトの専業メーカーとしてきたとしており、ハイスバイト・超硬バイト・完成バイトをつくっています。
三和製作所の得意技術
| 技術 | 内容 |
|---|---|
| 製品 | ハイス付刃バイト、超硬付刃バイト、完成バイト。ろう付けの技術を生かした PCD ドリル・リーマ・PCD バイト |
| 生産体制 | 設計・火造り(鍛造)・機械加工・熱処理・研削加工・測定と検査までを社内で一貫して行う |
| 別注 | 多品種少量で最短納期を目指し、別注の刃物に対応 |
三和製作所が解決できる課題
- ハイス・超硬のろう付けバイトをそろえたい
- 標準品にない形のバイトを別注したい
株式会社中川バイト製作所|成形バイト・特殊バイトと再研磨
中川バイト製作所とは
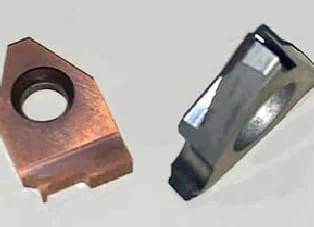
中川バイト製作所は、名古屋市中川区に本社を置き、超硬ろう付けバイト・特殊バイト・成形バイトをつくる会社です。
出典:中川バイト製作所
中川バイト製作所の得意技術
| 技術 | 内容 |
|---|---|
| 超硬ろう付けバイト | 精密自動盤バイト、マッハバイト、ボーリングバイト |
| 特殊バイト・成形 | 端面溝入れバイト、溝仕上げバイト、成形バイト、インサートの成形、特殊なスローアウェイホルダ |
| 提案(同社の説明) | NC を使わず1工程で複雑な形を削る成形バイト、ホルダ2個で同時に削ってサイクルタイムを短くする提案、超硬バイトの再研磨 |
中川バイト製作所が解決できる課題
- 複数の工程を成形バイトで1工程にまとめたい
- JIS の標準バイトを希望の形に変えたい
- 超硬バイトを再研磨したい
出典:中川バイト製作所(取扱製品・会社情報)、中川バイト製作所「当社の強み」
よくある質問
- 旋盤のバイトとは何ですか?
- 旋盤で回転する工作物に当てて削る刃物です。刃先と、刃物台に固定するシャンク(柄)からなります。
- バイトにはどんな種類がありますか?
- 削る場所で、片刃バイト・剣バイト(外径・端面)、突切りバイト(溝・切り離し)、ねじ切りバイト、中ぐりバイト(穴の内側)、総形バイトなどに分かれます。つくりでは、むく・ろう付け・スローアウェイに分かれます。
- スローアウェイバイトとろう付けバイトの違いは?
- ろう付けバイトは刃先をシャンクにろう付けしてあり、減ったら研ぎ直します。スローアウェイはチップを締め付けてあり、減ったらチップを回すか替えます。いまはスローアウェイが一般的です。
- CNMG120408 はどういう意味ですか?
- C=ひし形80°、N=逃げ角0°、M=精度の等級、G=穴あり・両面ブレーカー、12=切れ刃の長さ、04=厚さ4.76 mm、08=コーナ半径0.8 mm です。
- 仕上げ面をきれいにするには?
- 理論粗さは送りの2乗に比例し、コーナ半径に反比例します(Rz≒f²÷8r)。送りを下げるかコーナ半径を大きくします。ただしコーナ半径を大きくしすぎるとびびりやすくなります。構成刃先やびびりも面を悪くします。
- 中ぐりでびびるときは?
- 突出しを短くし、シャンクを太くします。鋼のシャンクは L/D が4〜5を超えるとびびりやすいとされ、超硬やヘビーメタルのシャンクを使う方法があります。
- 超硬チップの P・M・K とは?
- 削る材料の区分です。P は鋼(青)、M はステンレス鋼(黄)、K は鋳鉄(赤)で、ほかに N(非鉄)、S(耐熱合金・チタン)、H(焼入れ鋼など)があります。
- 右勝手と左勝手はどう使い分けますか?
- 削る向きで決まります。三菱マテリアルは、外径では右勝手のバイトに右勝手のインサート、内径では右勝手のボーリングバーに左勝手のインサートを使うとしています。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- NC旋盤(CNC旋盤)とは
- 切削加工(旋盤・フライス・マシニングセンタ)
- 超硬合金と「超硬並み」の新合金
- PVD・CVD(硬質皮膜・薄膜コーティング)
- タップ(ねじ立て)の種類と選び方
- 基礎知識:フライス盤とは
- 切削のびびり振動を抑えたい
- 金型・工具の寿命を延ばしたい
- 切削油(クーラント)を選びたい
- 加工しやすい形状にしたい
出典・確認日
- Wikipedia「バイト (工具)」
- 三菱マテリアル「ターニングとは」(技術講座)
- 三菱マテリアル「インサート各部の名称」
- 三菱マテリアル「インサートがセットされたときの角度とその名称」
- 三菱マテリアル「切れ刃の損傷と対策」
- 三菱マテリアル「勝手」
- モノタロウ「切削工具の基礎講座:切削工具の材質」
- 三菱マテリアル「クランプ機構」
- 住友電工ハードメタル 総合カタログ A章(インサート材種)(PDF)
- モノタロウ「切削工具の基礎講座:超硬合金の使い分け」
- 京セラ「旋削用インサート カタログ(B章)表示方法」(PDF)
- 三菱マテリアル「ISOターニング用インサート呼び記号」
- 三菱マテリアル「インサート形状」
- 三菱マテリアル「外径加工のインサート選択」
- 三菱マテリアル「ISOバイトの呼び記号」
- モノタロウ「ツールホルダの型番の読み方」
- 和田・中西「円弧状の仕上げ刃を持つ旋削用チップの切削性能」奈良工業高等専門学校 研究紀要46号(PDF)
- 三菱マテリアル「L/D」
- 三菱マテリアル「ボーリングバーの選択」
- 三菱マテリアル「切削条件」
- 会社概要|タンガロイ
- タンガロイ「旋削加工」製品一覧
- 会社概要|京セラ
- 京セラ「小内径加工用工具 EZバーシリーズ」
- 会社概要|住友電工ハードメタル
- 住友電工ハードメタル「SEC-溝入れバイト GND型」
- 会社概要|三和製作所
- 三和製作所(ろう付けバイト)
- 中川バイト製作所(取扱製品・会社情報)
- 中川バイト製作所「当社の強み」
※製品名・会社名は各社の商標または登録商標です。図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月7日 本ページの内容は一般的な情報です。数値は出典の例で、実際の工具選びと切削条件は、最新の規格と工具メーカーのカタログで確かめてください。








