
ベアリングにグリスを入れたいが、どれだけ入れればよいのかわからない。前任者のやり方で毎月グリースガンを数回押しているが、根拠がない。補給したあとに軸受の温度が上がった――。グリースアップ(グリースの補給)は、「最初に詰める量」「1回に補給する量」「補給する間隔」の3つを、メーカーの目安から数字で決めると迷いが減ります。
この記事では、軸受メーカーが公開している封入量の割合・補給量の式・補給間隔の求め方と温度の補正を、深溝玉軸受の計算例で示します。入れすぎと異なるグリースを混ぜることの注意、自動給脂器・集中給脂の使いどころ、資料や機器を公開している企業も紹介します。軸受の寿命そのものの計算は「軸受の寿命を延ばしたい」、グリースの種類の選び方は技術ページ「グリース・固体潤滑」で扱っています。
グリースアップで決める3つのこと
日本精工によると、転がり軸受の約80%はグリースで潤滑されています。グリースは、潤滑油(基油)を増ちょう剤で半固体にしたもので、基油が約70〜95%、増ちょう剤が約5〜30%、添加剤が数%です。同社は、高品質のグリースでも使う時間とともに性状が劣化するので、適宜の補給が必要としています。
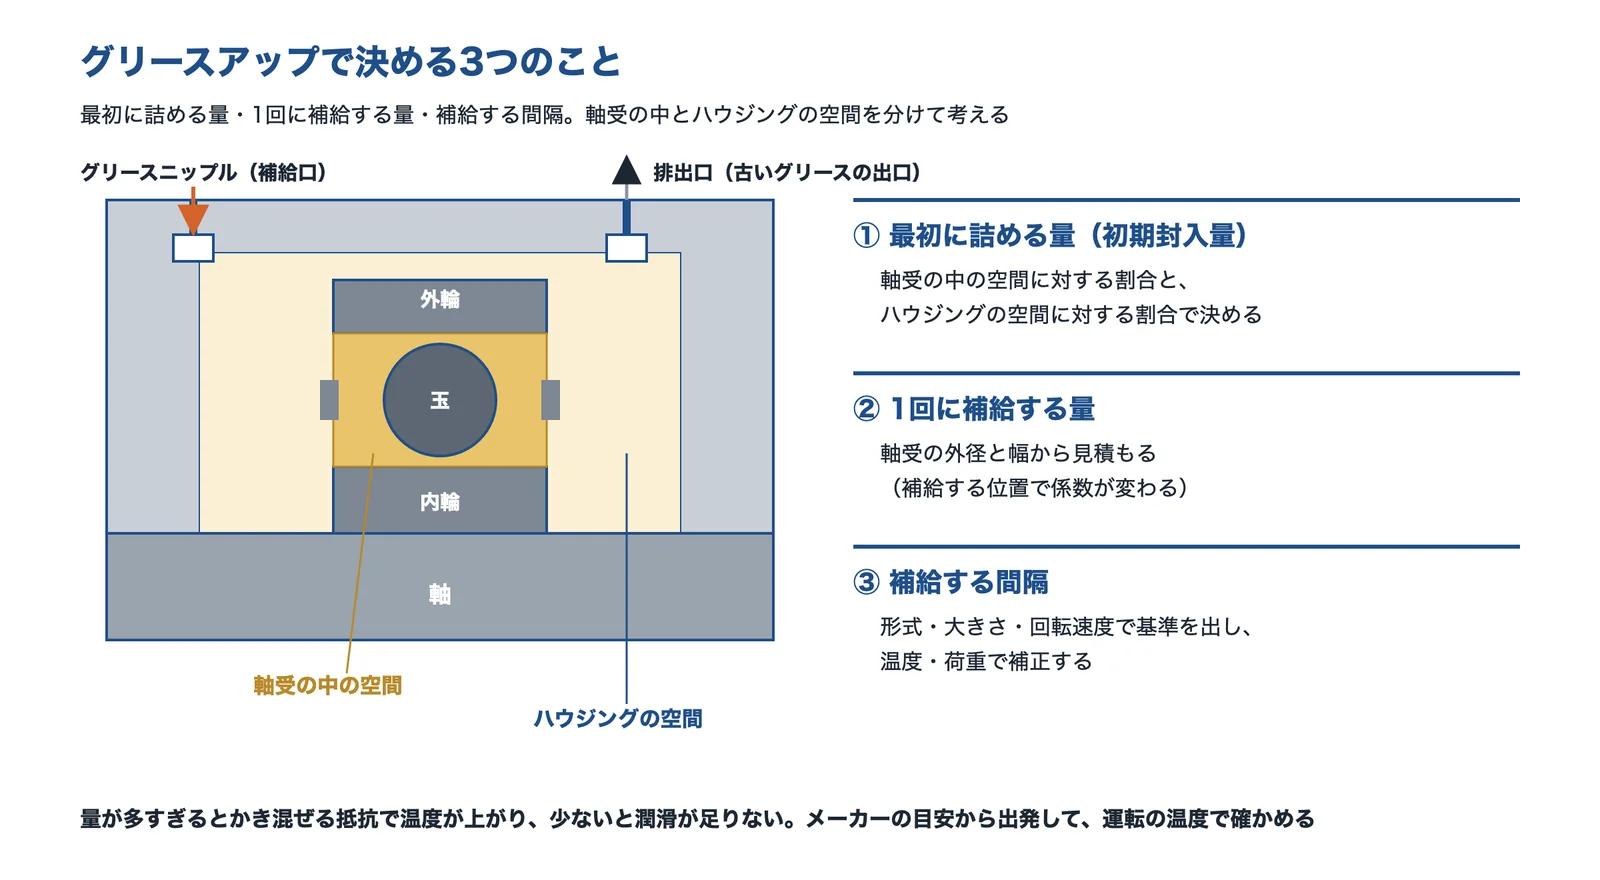
出典:日本精工「ベアリングの基礎知識 9.1 グリース潤滑」・NTN「転がり軸受入門ハンドブック(CAT.No.9012)」と編集部の整理をもとに AI(Claude)で作成
グリースが入る場所は、軸受の中(転動体と保持器のまわり)と、軸受を収めるハウジングの空間の2つです。量の目安は、この2つを分けて示されています。補給したグリースは古いグリースを押し出すので、出ていく先(排出口)も合わせて考えます。
出典:ベアリングの基礎知識 9.1 グリース潤滑|日本精工、転がり軸受入門ハンドブック(CAT.No.9012)|NTN
最初に詰める量(初期封入量)の目安
メーカーの目安:回転が速いほど少なめ
日本精工は、軸受の中には十分にグリースを詰め、外輪のつばの内径面と保持器の案内面にも押し込むとしています。ハウジングの空間(軸と軸受を除いた容積)には、許容回転数の50%以下で回るなら1/2〜2/3、50%以上なら1/3〜1/2を詰めるのが一般的、としています。
NTN は、充填量の目安を、軸受へは空間容積の30〜40%、ハウジングへは空間容積の30〜60%としています。回転速度が高いときや、温度の上昇を抑えたいときは少なめにします。割合の決め方は会社で違うので、使う軸受のメーカーの目安に合わせます。
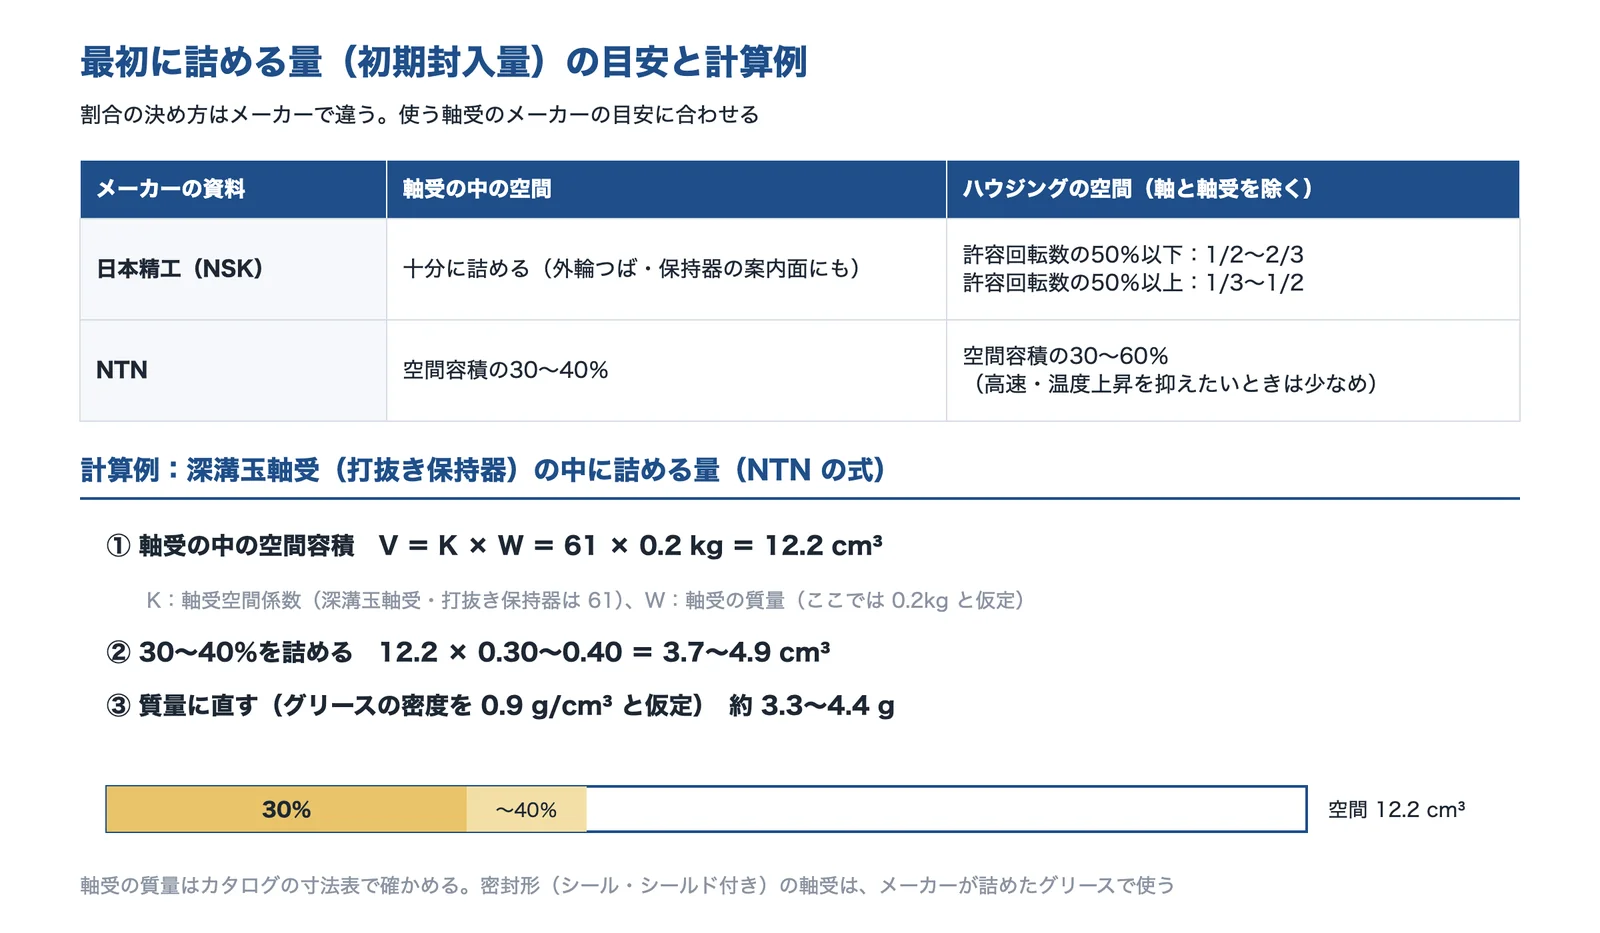
出典:日本精工「ベアリングの基礎知識 9.1 グリース潤滑」・NTN「転がり軸受入門ハンドブック(CAT.No.9012)」をもとに編集部が計算し、AI(Claude)で作成
計算例:軸受の中に詰める量
NTN は、開放形の軸受の中の空間容積の概略値を V = K × W(V:空間容積 cm³、K:軸受空間係数、W:軸受の質量 kg)で求められるとしています。K は、深溝玉軸受(打抜き保持器)で 61、アンギュラ玉軸受(もみ抜き保持器)で 33、円すいころ軸受(打抜き保持器)で 46 などです。
質量 0.2kg(仮の値)の深溝玉軸受なら、V=61×0.2=12.2cm³ です。その30〜40%は 3.7〜4.9cm³ で、グリースの密度を 0.9g/cm³(仮の値)とすると約 3.3〜4.4g になります(編集部の計算)。軸受の質量は、メーカーのカタログの寸法表で確かめます。シールやシールド付きの密封形の軸受は、メーカーが封入したグリースで使うものなので、この計算は開放形の軸受に使います。
出典:ベアリングの基礎知識 9.1 グリース潤滑|日本精工、転がり軸受入門ハンドブック(CAT.No.9012)|NTN
1回に補給する量を見積もる
スウェーデンの軸受メーカー SKF は、軸受の側面から補給するときの1回の補給量を Gp = 0.005 × D × B(Gp:補給量 g、D:軸受の外径 mm、B:軸受の幅 mm)で求めるとしています。内輪・外輪の中央にある給脂の穴から補給する軸受では、係数が 0.002 になります(Gp=0.002×D×B)。
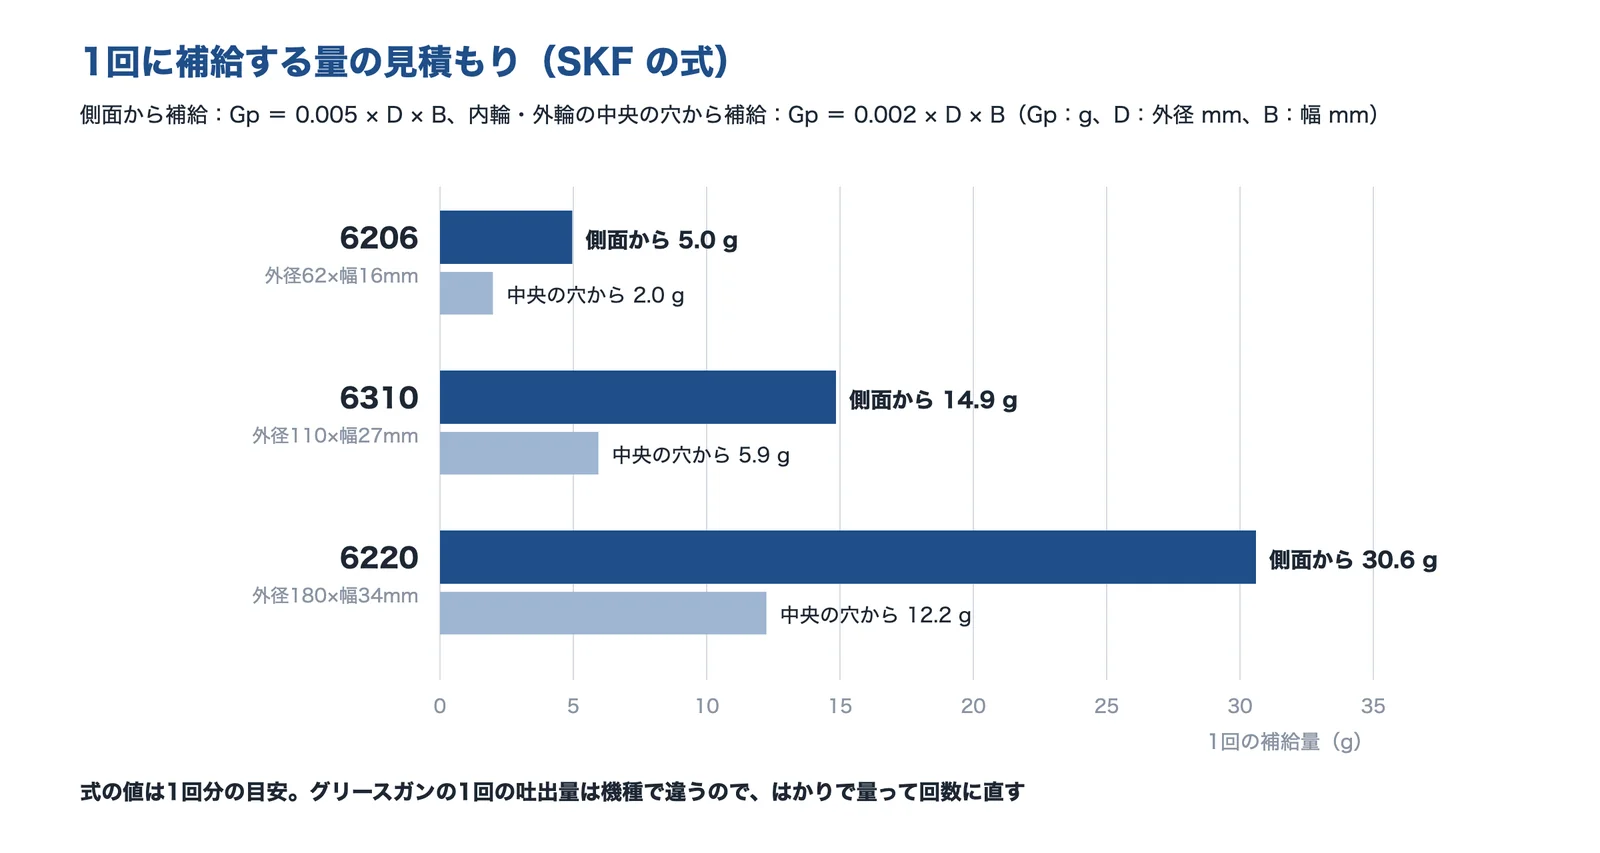
出典:SKF「Determining grease quantities」をもとに編集部が計算し、AI(Claude)で作成
計算例:6206・6310・6220
| 軸受(深溝玉軸受) | 外径 D × 幅 B | 側面から補給(0.005DB) | 中央の穴から補給(0.002DB) |
|---|---|---|---|
| 6206 | 62 × 16 mm | 約 5.0 g | 約 2.0 g |
| 6310 | 110 × 27 mm | 約 14.9 g | 約 5.9 g |
| 6220 | 180 × 34 mm | 約 30.6 g | 約 12.2 g |
外径と幅が大きいほど、補給量は増えます(編集部の計算)。グリースガンの1回の吐出量は機種やグリースで違うので、何回押せば何 g になるかを、はかりで量ってから回数に直します。補給量は「何回押すか」ではなく「何 g 入れるか」で決めておくと、人や道具が変わってもそろいます。
出典:Determining grease quantities|SKF
補給する間隔を決める
基準の間隔:形式・大きさ・回転速度から求める
NTN は、補給間隔は軸受の形式・寸法・回転速度・温度・グリースの種類で変わるとして、目安を線図で示しています。同社の計算例では、深溝玉軸受 6206、ラジアル荷重 2.0kN、回転速度 3,600min⁻¹ のとき、グリースの交換限度は約 5,500 時間です。カタログの許容回転速度 11,000min⁻¹ に荷重の係数 0.96 を掛けた 10,560min⁻¹ と、実際の回転速度との比(約 2.93)と、軸受の内径 30mm を線図に当てはめて読み取っています。
5,500 時間は、1日24時間の連続運転なら約 229 日、1日8時間の運転なら約 690 日です(編集部の計算)。日本精工も、ラジアル玉軸受・円筒ころ軸受の補給間隔の求め方を図で示しています。基準の間隔は、使う軸受のメーカーの線図や計算の道具で出します。
温度の補正:熱いほど短くする
グリースは温度が高いほど早く劣化します。日本精工は、軸受の温度が70℃を超えたら、15℃上がるごとに補給間隔を半分にするとしています。NTN は、軸受の温度が80℃以上では、10℃上がるごとに補給間隔を 1/1.5 にするとしています。
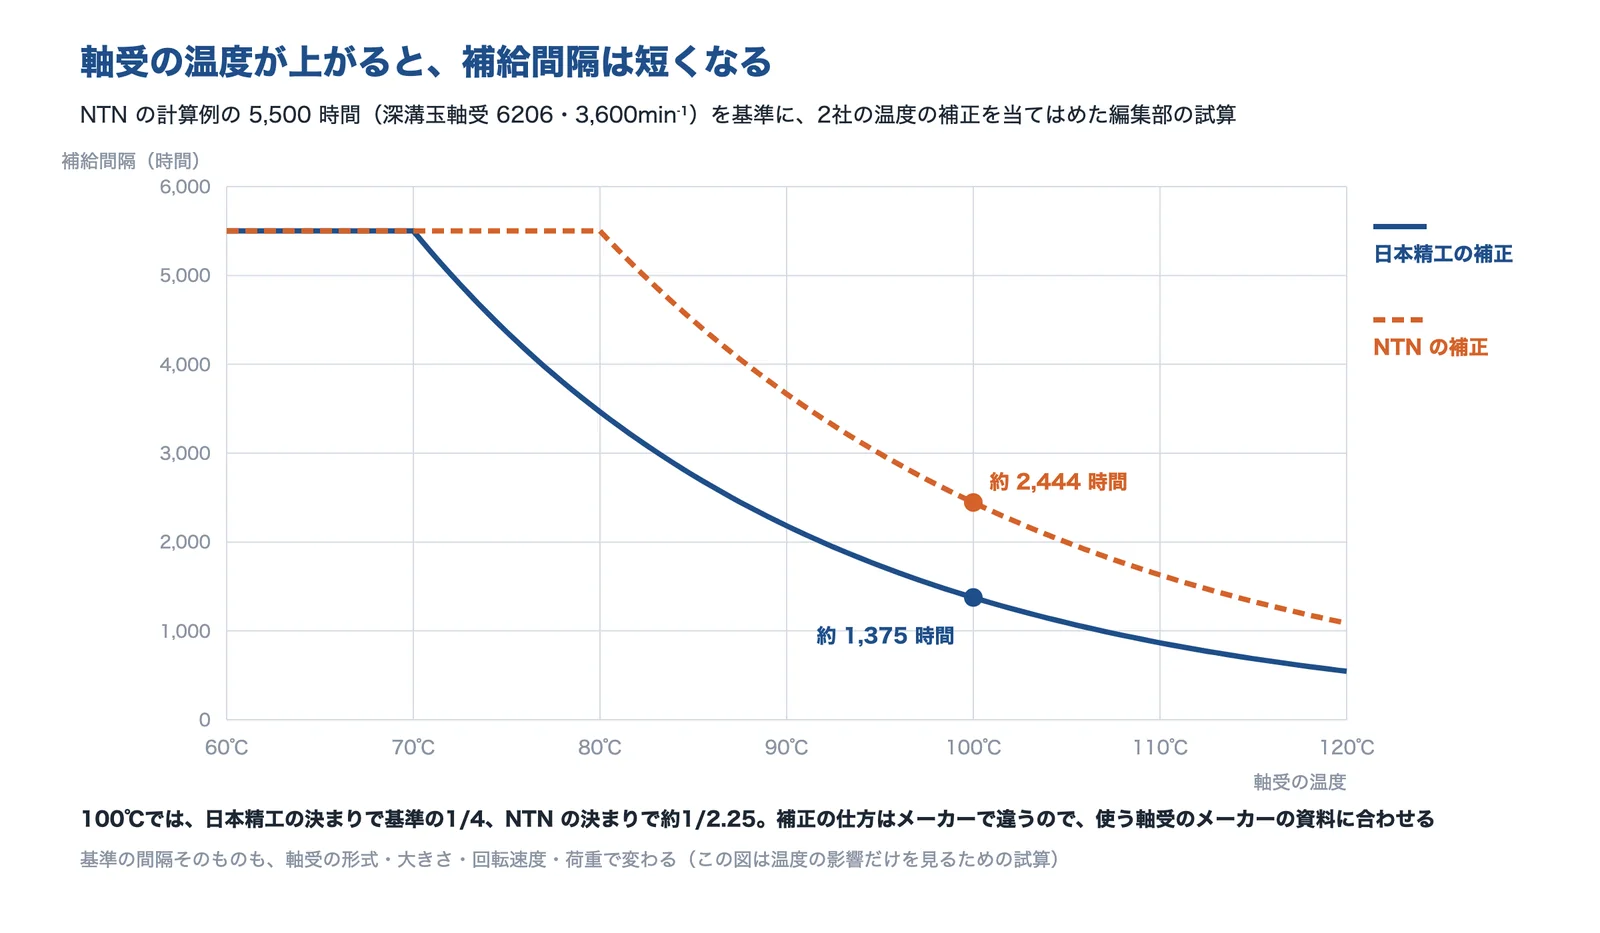
出典:NTN「転がり軸受入門ハンドブック(CAT.No.9012)」・日本精工「ベアリングの基礎知識 9.1 グリース潤滑」をもとに編集部が計算し、AI(Claude)で作成
NTN の計算例の 5,500 時間を基準に、軸受の温度が 100℃のときを試算すると、日本精工の決まりでは 1/4 の約 1,375 時間、NTN の決まりでは 1/2.25 の約 2,444 時間になります(編集部の計算)。補正の仕方は会社で違うので、基準の間隔と同じ会社の決まりで補正します。運転中の軸受の温度を測っておくことが、間隔を決める前提になります。
荷重の補正:重いほど短くする
日本精工は、軸受にかかる荷重による補正係数も示しています。P を動等価荷重、C を基本動定格荷重とすると、次のとおりです。
| P/C | 0.06 以下 | 0.1 | 0.13 | 0.16 |
|---|---|---|---|---|
| 補正係数(補給間隔に掛ける) | 1.5 | 1 | 0.65 | 0.45 |
たとえば P/C が 0.13 なら、基準の間隔に 0.65 を掛けます(日本精工の補正の場合)。荷重が軽いほど間隔は長く、重いほど短くなります。
出典:転がり軸受入門ハンドブック(CAT.No.9012)|NTN、ベアリングの基礎知識 9.1 グリース潤滑|日本精工
入れすぎ・混ぜることの注意
入れすぎると温度が上がる
NTN は、充填量が多すぎると、かき混ぜる抵抗(攪拌)や温度の上昇が大きくなるとし、グリースの軟化や酸化などの変質で漏れの性能が下がることもあるとしています。補給のたびに古いグリースが出ていけないと、ハウジングの中のグリースが増え続けます。日本精工は、運転の条件によって補給や交換を頻繁にする必要があるときは、補給する側にグリースセクター(グリースをためる区画)などを設けることを考える、としています。
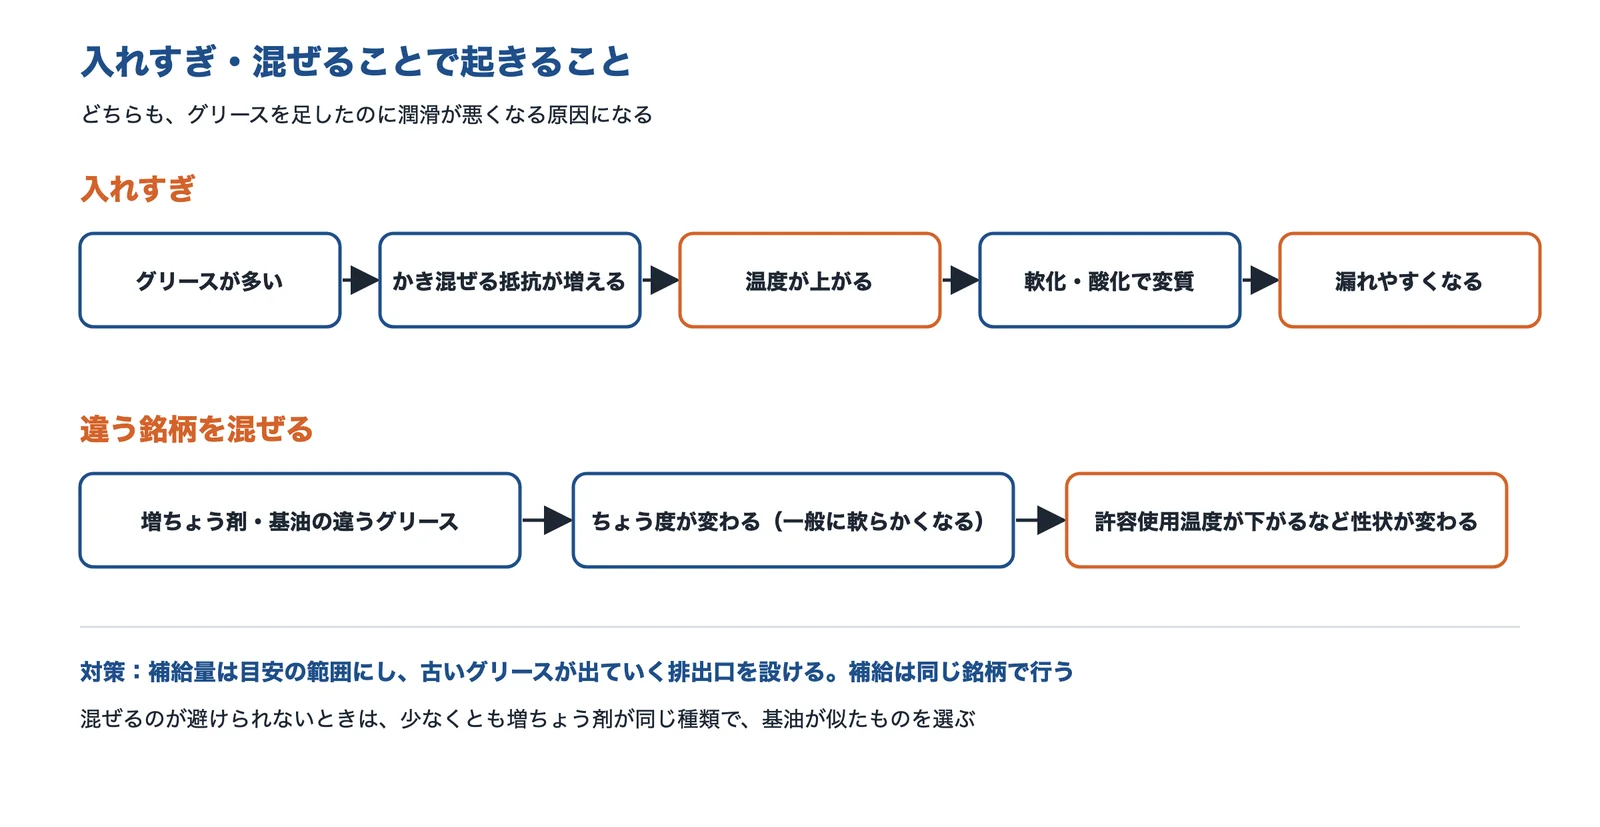
出典:NTN「転がり軸受入門ハンドブック(CAT.No.9012)」・日本精工「ベアリングの基礎知識 9.1 グリース潤滑」と編集部の整理をもとに AI(Claude)で作成
違う銘柄のグリースを混ぜない
NTN は、異なるグリースを混ぜるとちょう度(硬さ)が変わり(一般に軟らかくなる)、許容使用温度が低くなるなど性状が変わるので、原則として同じ銘柄のグリース以外は混ぜないとしています。混ぜることが避けられないときは、少なくとも増ちょう剤が同じ種類で、基油が似ているグリースを選ぶとしています。補給のグリースの銘柄は、設備ごとに記録して決めておきます。
出典:転がり軸受入門ハンドブック(CAT.No.9012)|NTN、ベアリングの基礎知識 9.1 グリース潤滑|日本精工
自動給脂器・集中給脂で補給を続ける
決めた量と間隔で補給を続けるのが難しいとき、たとえば補給点が多い・高い所にある・人が近づきにくいときは、機器で補給する方法があります。どの方法でも、量と間隔はメーカーの目安から決めます。
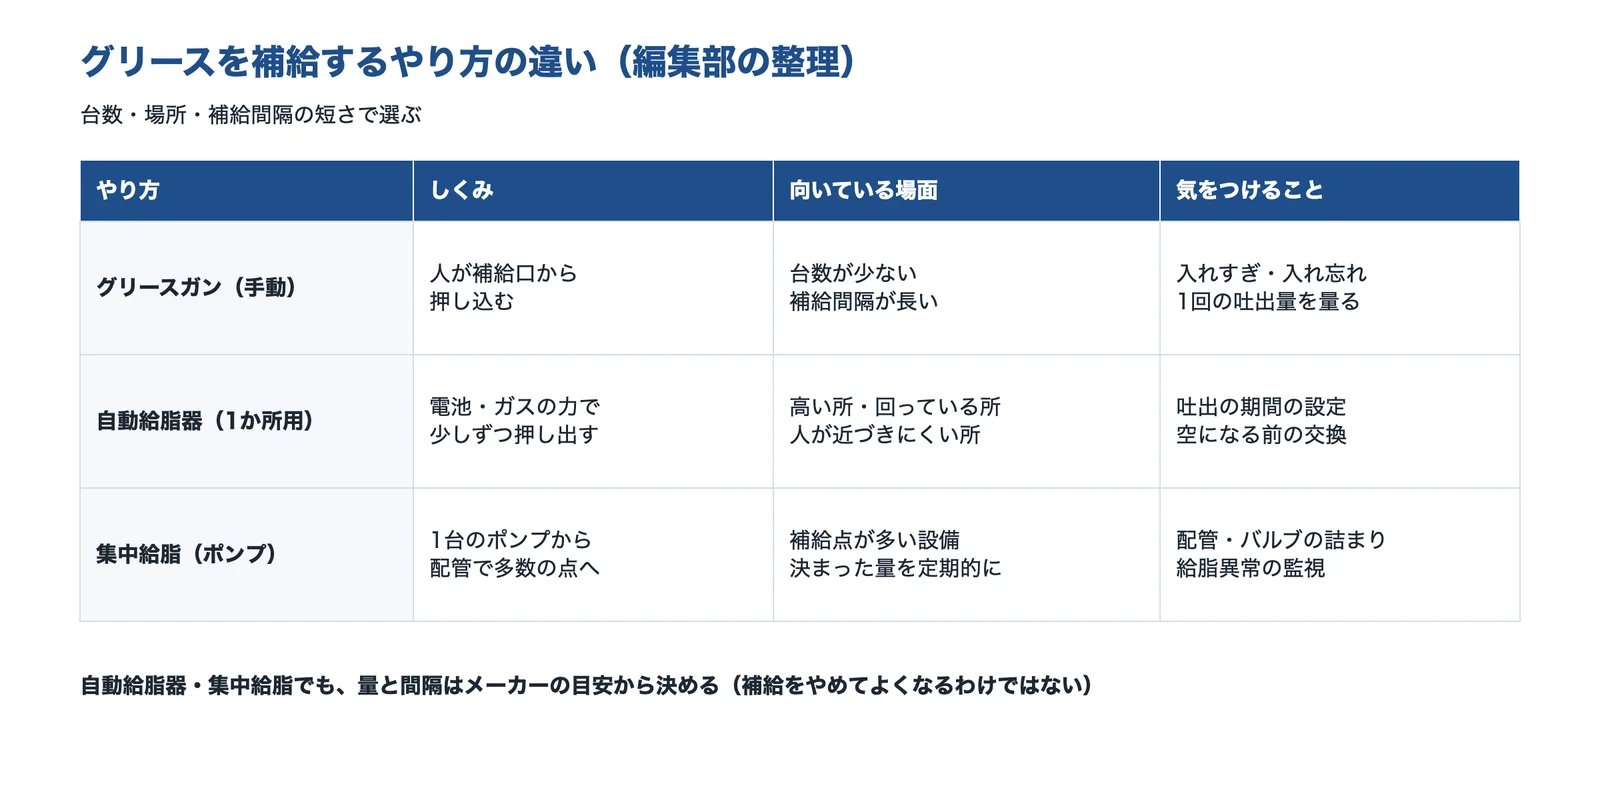
出典:シー・エス・シー(イプロス)「パルサールブ(自動給油器)」・リューベ「YMT型(マルチポート集中給脂ポンプ)」・ヤマダコーポレーション「グリース・オイル関連製品」と編集部の整理をもとに AI(Claude)で作成
自動給脂器(1か所用)
補給口(グリースニップル)に取り付けて、少しずつグリースを押し出す機器です。株式会社シー・エス・シーが販売するパルサールブの E型は、グリースニップルを外して取り付ける電池駆動の自動給油器で、吐出の期間を1〜12か月で設定できるとされています。防爆の検定にも合格しています。同じシリーズの M型は電池駆動で最大8か所に分配でき、電源が要りません。
集中給脂(ポンプと配管)
1台のポンプから配管で多くの補給点に送る方法です。リューベの YMT型は、マルチポートの集中給脂ポンプで、4L のカートリッジのグリースを使い、吐出圧力は規格 25MPa・最大 35MPa です。給脂の異常とグリースの残りの異常を外へ知らせる出力があります。リューベは、集中自動グリース潤滑の目的として、潤滑剤の使用量と廃棄にかかる費用を減らすことを挙げています。
ヤマダコーポレーションは、手動・電動・エア駆動のグリースガンと、エア式・電動式のグリース用ルブリケーター(グリースポンプ)を扱っています。
出典:パルサールブ(自動給油器)|シー・エス・シー(イプロス)、YMT型(マルチポート集中給脂ポンプ)|リューベ、グリース潤滑|リューベ、グリース・オイル関連製品|ヤマダコーポレーション
グリースアップの資料・機器を公開している企業
グリースの量と補給を決める根拠にできる技術資料や、補給の機器を公開している企業を紹介します。いずれも公開されている資料・製品の内容で、各社の製品の性能を比べたものではありません。
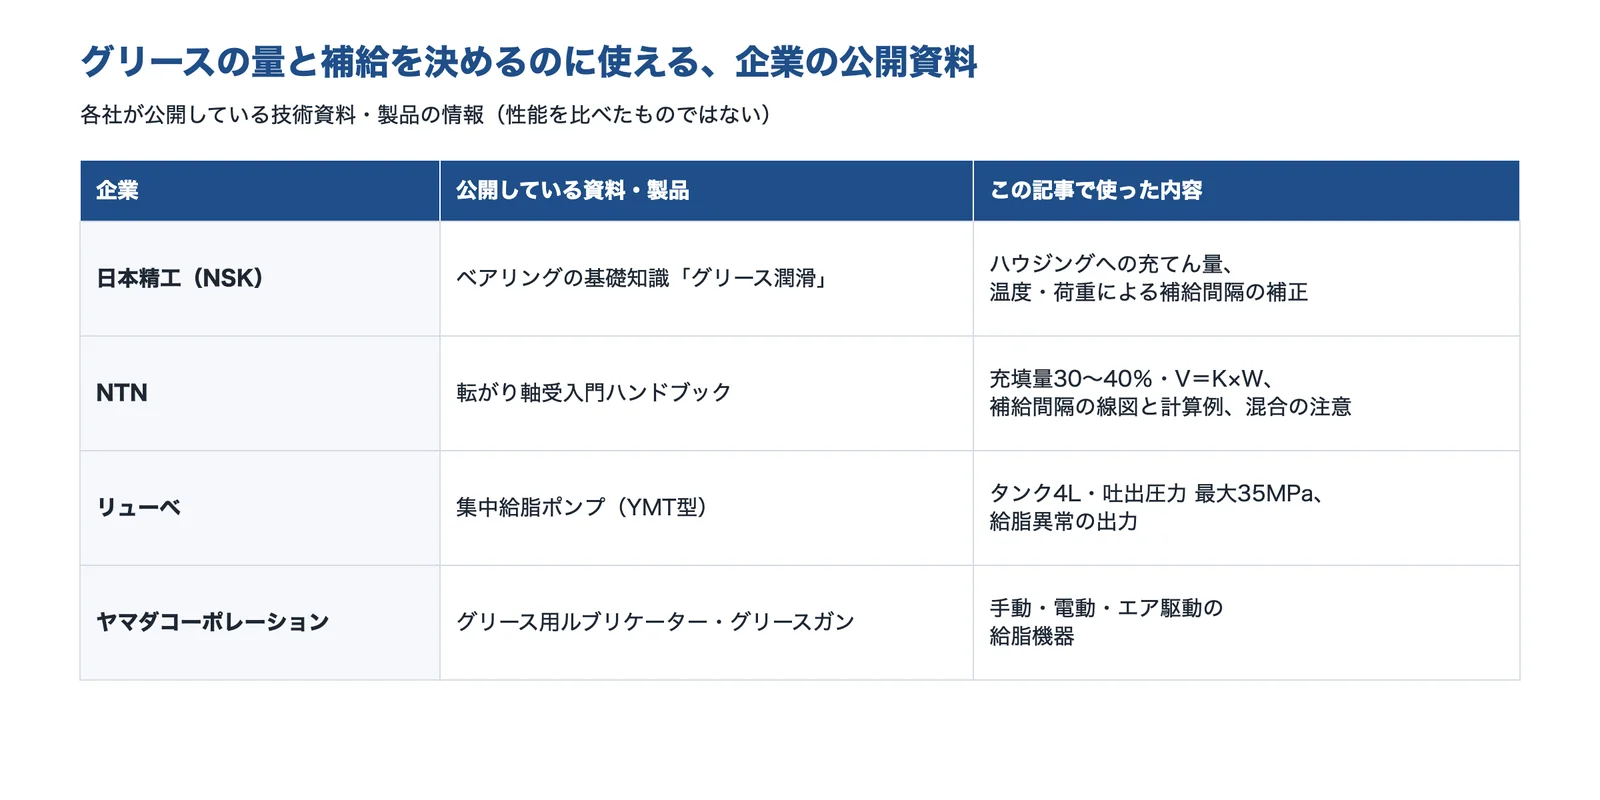
出典:日本精工「ベアリングの基礎知識 9.1 グリース潤滑」・NTN「転がり軸受入門ハンドブック(CAT.No.9012)」・リューベ「YMT型(マルチポート集中給脂ポンプ)」・ヤマダコーポレーション「グリース・オイル関連製品」と編集部の整理をもとに AI(Claude)で作成
日本精工株式会社(NSK)|転がり軸受とグリース潤滑の基礎資料
日本精工とは
日本精工は、東京都品川区に本社を置く、転がり軸受(ベアリング)などの会社です。ベアリングの基礎知識をウェブで公開しています。
日本精工の得意技術
| 技術 | 内容 |
|---|---|
| ハウジングへの充てん量 | 許容回転数の50%以下なら1/2〜2/3、50%以上なら1/3〜1/2。軸受の中は十分に詰める |
| 補給間隔の補正 | 70℃を超えたら15℃ごとに半分。荷重 P/C による補正係数(0.06以下で1.5〜0.16で0.45) |
| 密封玉軸受のグリース寿命 | グリース寿命の式と、温度・回転速度・荷重の適用範囲を公開 |
日本精工が解決できる課題
- ハウジングに詰めるグリースの量を、回転速度から決めたい
- 運転温度が高い軸受の補給間隔を見直したい
出典:会社概要|日本精工、ベアリングの基礎知識 9.1 グリース潤滑|日本精工
NTN株式会社|転がり軸受入門ハンドブックの潤滑の章
NTNとは
NTN は、大阪市北区に本社を置く、転がり軸受などの会社です。転がり軸受の入門ハンドブックを公開しています。
NTNの得意技術
| 技術 | 内容 |
|---|---|
| 充填量と空間容積 | 軸受へは空間容積の30〜40%、ハウジングへは30〜60%。空間容積は V=K×W で概算 |
| 補給間隔の線図と計算例 | 深溝玉軸受 6206・2.0kN・3,600min⁻¹ でグリースの交換限度は約 5,500 時間。80℃以上は10℃ごとに1/1.5 |
| 異なるグリースの混合 | ちょう度や許容使用温度が変わるので、原則として同じ銘柄以外は混ぜない |
NTNが解決できる課題
- 軸受の中に詰めるグリースの量を計算したい
- 補給間隔を線図から求めたい
出典:会社概要|NTN、転がり軸受入門ハンドブック(CAT.No.9012)|NTN
リューベ株式会社|潤滑剤と集中給脂の装置
リューベとは
リューベは、東京都千代田区に本社を置く会社です。自社の潤滑剤と潤滑装置の開発・製造・販売・施工・アフターサービスを行っています。
リューベの得意技術
| 技術 | 内容 |
|---|---|
| 集中給脂ポンプ YMT型 | 4L カートリッジのグリース、吐出圧力 規格25MPa・最大35MPa、吐出量 2.1mL/min(φ6)・3.9mL/min(φ8) |
| 異常の出力 | 給脂の異常とグリースの残りの異常を出力 |
| 集中自動グリース潤滑 | 潤滑剤の使用量と廃棄の費用を減らすことを目的に挙げている |
リューベが解決できる課題
- 補給点の多い設備で、決めた量を定期的に補給したい
- 補給の異常を見落としたくない
出典:会社情報|リューベ、YMT型(マルチポート集中給脂ポンプ)|リューベ、グリース潤滑|リューベ
株式会社ヤマダコーポレーション|グリースガン・グリース用ルブリケーター
ヤマダコーポレーションとは
ヤマダコーポレーションは、東京都大田区に本社を置く会社です。潤滑油・グリースを供給する給油機器や、エアポンプ・ダイアフラムポンプなどを扱っています。
ヤマダコーポレーションの得意技術
| 技術 | 内容 |
|---|---|
| グリースガン | 手動のレバー式・電動式・エア駆動式 |
| グリース用ルブリケーター | エア式・電動式のグリースポンプと、グリース用のハンドバケットポンプ |
ヤマダコーポレーションが解決できる課題
- グリースの補給の道具を、作業の量に合わせて選びたい
出典:会社概要|ヤマダコーポレーション、グリース・オイル関連製品|ヤマダコーポレーション
選ぶ前に確かめる条件
補給の量と間隔を決める前・メーカーに相談する前に、次のことを整理しておくと計算が早く進みます。
- 軸受:型番(形式・内径・外径・幅)と質量。開放形か、シール・シールド付きの密封形か
- 回転速度:運転の回転速度と、カタログの許容回転速度との比
- 温度:運転中の軸受の温度(70℃・80℃を超えるかどうかで、補給間隔の補正が変わる)
- 荷重:軸受にかかる荷重と、基本動定格荷重との比(P/C)
- グリース:今の銘柄と増ちょう剤の種類(混ぜないために記録する)
- 補給の方法:補給口と排出口の位置、グリースガンの1回の吐出量、補給点の数と場所(自動給脂・集中給脂が要るか)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月6日








