
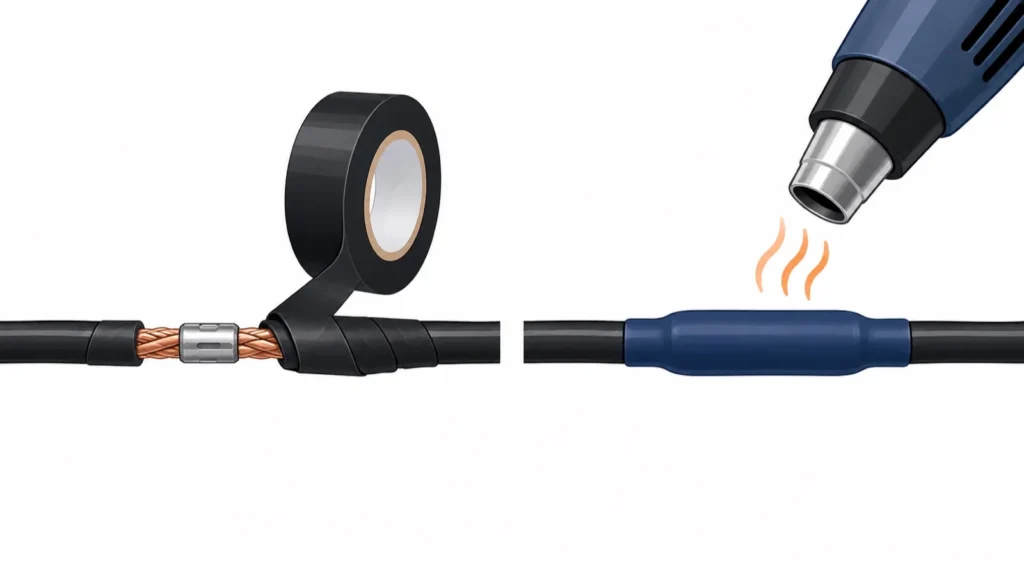
絶縁テープと熱収縮チューブは、電線の接続部や端子の根元など、導体がむき出しになる所を覆って、人や周りの導体に電気が流れないようにするための材料です。テープは巻くだけで形を選ばず、熱収縮チューブはかぶせて温めると縮んで密着し、仕上がりがそろいます。選ぶときは、使う温度・電圧・燃えにくさ・水への強さで種類をしぼり、チューブは収縮前と収縮後の内径でサイズを決めるのが基本です。
このページでは、絶縁テープと熱収縮チューブの種類、縮むしくみ、選び方とサイズ、巻き方と縮め方、トラブル、事故の事例、相談できる会社までをまとめました。絶縁距離や耐電圧の決め方は、課題「絶縁破壊を防ぎたい」にあります。
知りたいことから読む
- 絶縁テープと熱収縮チューブの違い → 基本
- ビニル・ガラスクロス・自己融着などテープの種類と耐熱 → 主な種類と特徴
- 熱収縮チューブの材料と収縮温度、二層(防水) → 主な種類と特徴
- 熱収縮チューブが縮むしくみ → 電子線の架橋と形状記憶
- 熱収縮チューブのサイズの選び方 → 選び方
- テープの巻き方・チューブの縮め方 → 施工のしかた
- はがれ・割れ・縮み不足・水の侵入 → 劣化とトラブル
- テープ・チューブのメーカーと相談先 → 企業紹介
症状から探す
| 症状 | 考えられる原因 | 対策を書いた所 |
|---|---|---|
| ビニルテープがはがれる・べたつく | 高温で粘着剤が溶ける・粘着力が落ちる | ビニルテープがはがれる・べたつく |
| 熱収縮チューブが割れた・焦げた | 引き伸ばし・とがった縁・過加熱 | 熱収縮チューブの縮め方 |
| チューブが縮み切らず、ゆるい | サイズが大きすぎる・加熱不足 | サイズは収縮前と収縮後の内径で選ぶ |
| 接続部に水が入った・錆びた | 単層のチューブ・テープの重ね不足 | 単層と二層(接着剤付き) |
| 被覆が硬く、もろくなった | PVC の熱劣化 | PVC は高温に長く置くと、絶縁の強さが落ちる |
| どの規格の品を選べばよいかわからない | 使う温度・燃えにくさの条件が決まっていない | 温度・電圧・燃えにくさで決める |
リンクを押すと、対策を書いた所へ移ります。
絶縁テープ・熱収縮チューブの基本
役割:絶縁・機械的な保護・防水
配線の絶縁保護材の役割は、大きく3つです。1つ目はむき出しの導体を覆い、人やほかの導体に触れないようにする絶縁、2つ目はこすれや振動から電線の被覆を守り、束ねたり色で分けたりする機械的な保護、3つ目は接続部に水が入るのを防ぐ防水・防食です。テープ・チューブ・シートは、この3つのどれを重く見るかで選び分けます。
接続部は「電線と同等以上の絶縁」で覆う
電気工事では、絶縁電線どうしなどを接続するときに、電線部と同等以上の絶縁効力のあるもので十分に被覆することが、電気設備技術基準の解釈 第12条で求められています(日本電気技術者協会の解説の引用)。同じ解説は、接続には接続管その他の器具を使うか、ろう(はんだ)付けすることも挙げています。つまり、つなぐのは接続管やはんだで、テープやチューブはその上を覆うものです。条文の番号や細かい書き方は改正で変わることがあるので、工事をするときは最新の解釈と内線規程で確かめてください。
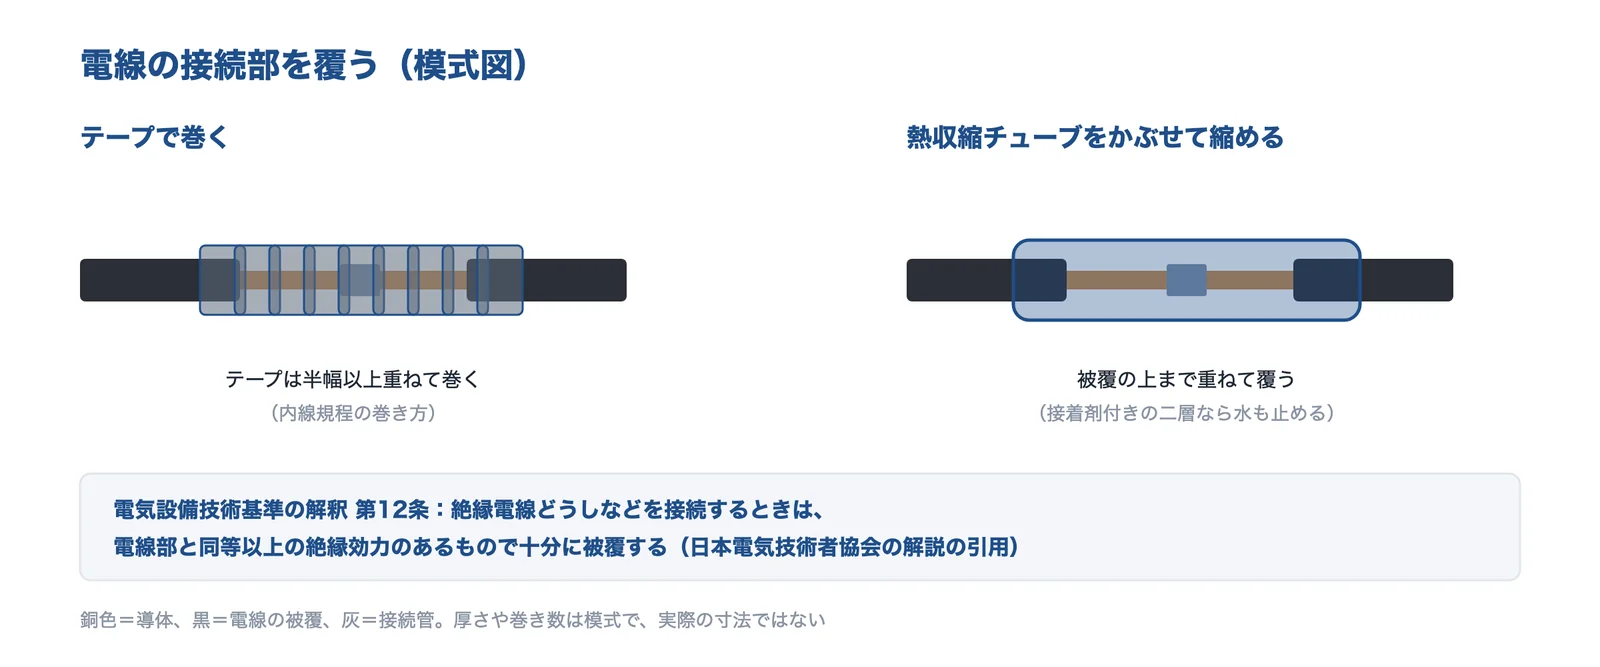
出典:日本電気技術者協会の解説・パナソニックの用語辞典をもとに AI(Claude)で作成
出典:電線接続の基本事項(電気設備技術基準の解釈 第12条の引用)|日本電気技術者協会、ビニルテープ|パナソニック TERASU 電設用語辞典
テープとチューブの違い
| 絶縁テープ | 熱収縮チューブ | |
|---|---|---|
| 付け方 | 巻く(形を選ばない) | かぶせて温めて縮める |
| あとから付けられるか | 付けられる | つなぐ前に通しておく必要がある |
| 仕上がり | 巻く人で差が出やすい | そろいやすい |
| 防水 | 自己融着テープ+ビニルで | 二層(接着剤付き)で |
| 道具 | なし | ヒートガン・オーブンなど |
編集部の整理。どちらも、使う温度と電圧に合った品を選ぶことが前提です。
主な種類と特徴
絶縁テープの種類(基材ごと)
絶縁テープは、フィルム(基材)と粘着剤の組み合わせで性質が決まります。パナソニックの用語辞典は、塩化ビニル系の耐熱温度を 80℃、アセテート系を 105℃、ガラス繊維系を 400℃としています(製品により異なると注記)。ガラス繊維系はモーターやトランスのコイルに使い、粘着剤はシリコーンです。幅は 10〜100mm とさまざまで、電線に巻くには 19mm が主流です。
| 種類 | 特徴 | 数値の例(出典) | 向いている所 |
|---|---|---|---|
| 塩化ビニル(ビニルテープ) | 伸びがあり安価。色分けに多用 | 耐熱 80℃(パナソニック)。JIS C 2336 認証品で厚さ 0.19mm・絶縁破壊電圧 9kV(寺岡製作所 No.302G の参考値) | 電線の接続部・結束・色分け |
| アセテート | 手で切れる。ビニルより高価 | 耐熱 105℃(パナソニック) | ハサミを使いにくい狭い所・高所の作業(Smartlog) |
| ポリエステル(PET) | 薄い(編集部の整理) | #25:厚さ 0.05mm・絶縁破壊電圧 6kV・UL 温度定格 130℃(寺岡製作所 No.631S の参考値) | トランスの外層・層間の絶縁 |
| ポリイミド | 薄く、熱がかかる所に使う(寺岡製作所 No.4913 の用途) | #25:厚さ 0.055mm・絶縁破壊電圧 7kV(寺岡製作所 No.4913) | 熱がかかる所・薄さが要る所 |
| ガラスクロス | 粘着剤はシリコーン | 耐熱 400℃(パナソニック)。JIS の耐熱区分 H種(180℃)相当品が多い(Smartlog) | モーター・トランスのコイル |
| ふっ素樹脂(PTFE) | 高温に強い | ガラスクロスとの複合品で −60〜300℃ の製品例(Smartlog) | 高温の場所 |
| 自己融着(ブチルゴム) | 粘着剤がなく、重なりが一体化 | 2〜3倍に伸ばして巻く(パナソニック) | 防水・気密が要る接続部 |
測り方と条件が出典ごとに違うので、表の数値どうしを細かく比べないでください。寺岡製作所の値は JIS または同社の試験方法による参考値で、保証値ではありません。
出典:絶縁テープ|パナソニック TERASU 電設用語辞典、絶縁テープの選び方|Smartlog、ビニルテープ No.302G|寺岡製作所、ポリエステルフィルム粘着テープ No.631S|寺岡製作所、ノンハロゲン難燃性ポリイミドフィルム粘着テープ No.4913|寺岡製作所
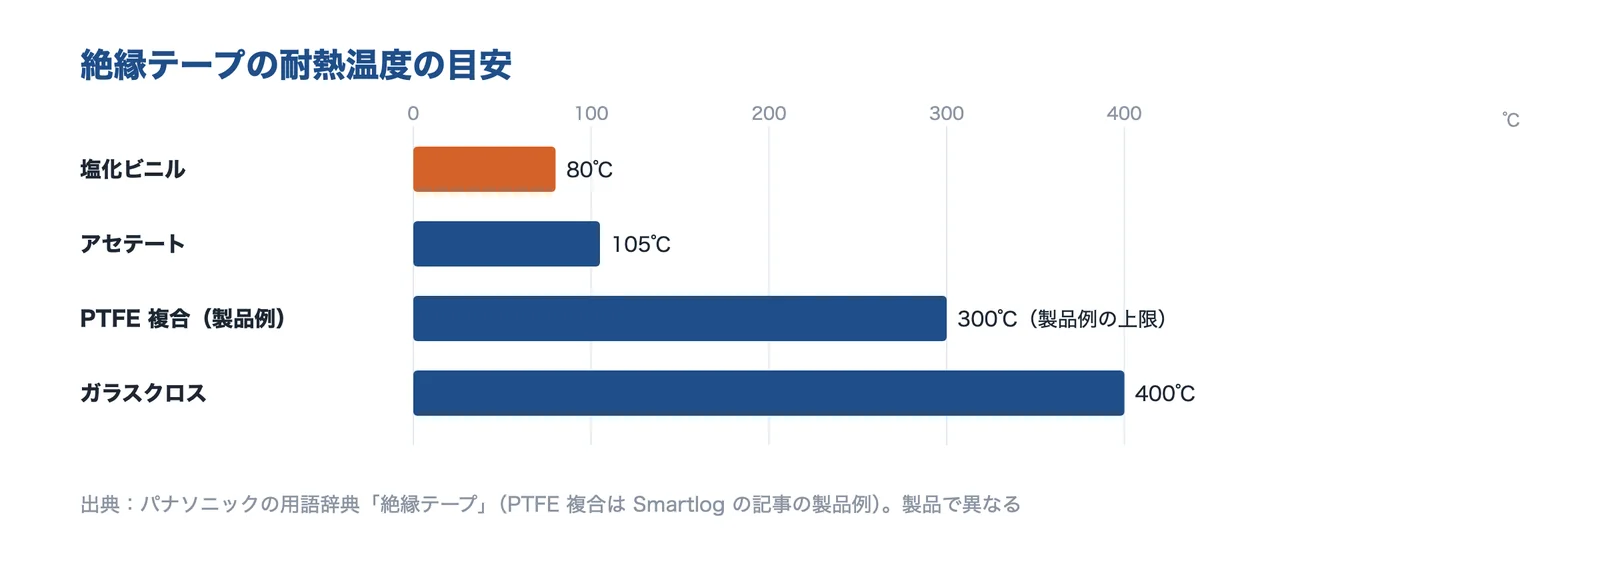
出典:パナソニックの用語辞典「絶縁テープ」・Smartlog の記事をもとに AI(Claude)で作成
ビニルテープと JIS C 2336
電線の接続部に巻く黒や色のビニルテープは、JIS C 2336(電気絶縁用ポリ塩化ビニル粘着テープ)に適合・認証した品があります。寺岡製作所の No.302G は JIS C 2336 の認証品で、厚さ 0.19mm、絶縁破壊電圧 9kV、伸び 215%(参考値)です。Smartlog の記事は、一般家庭のコンセントの電圧は 100V で、600V を超える本格的な電気工事では高電圧用の絶縁テープを選ぶよう書いています。
出典:ビニルテープ No.302G|寺岡製作所、絶縁テープの選び方|Smartlog
自己融着テープ
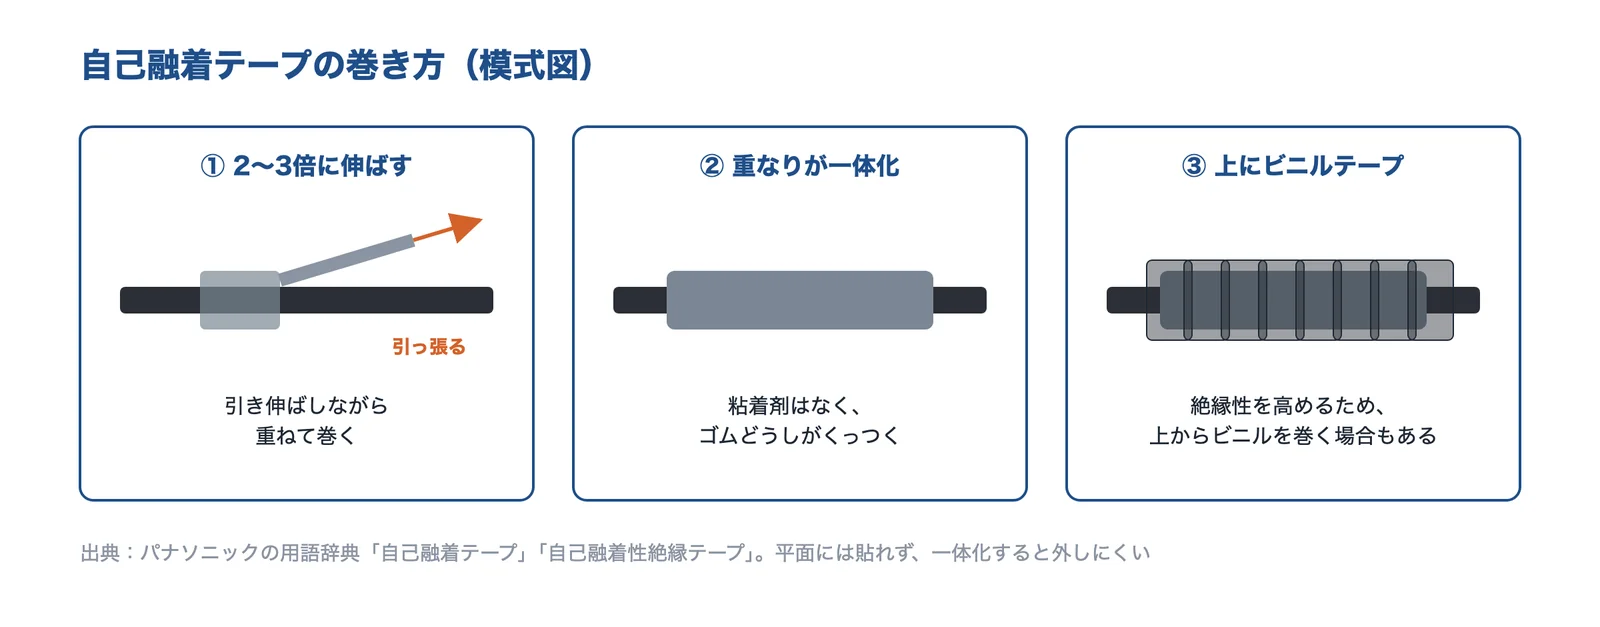
自己融着テープは粘着剤を使わず、テープどうしが重なった部分だけがくっついて一体のゴム層になるテープです。材質はブチルゴムで、耐老化性と耐水性に優れ、2〜3倍に伸ばしながら巻くと、ゴムどうしが一体化して気密・絶縁・防水の効果が出ます。粘着性がないので平面には貼れず、一度一体化すると外しにくくなります。絶縁性をさらに高めるため、巻いたあとにビニルテープを上から巻く場合もあります。
出典:パナソニックの用語辞典「自己融着テープ」「自己融着性絶縁テープ」をもとに AI(Claude)で作成
出典:自己融着テープ|パナソニック TERASU 電設用語辞典、自己融着性絶縁テープ|パナソニック TERASU 電設用語辞典
熱収縮チューブの種類(材料ごと)
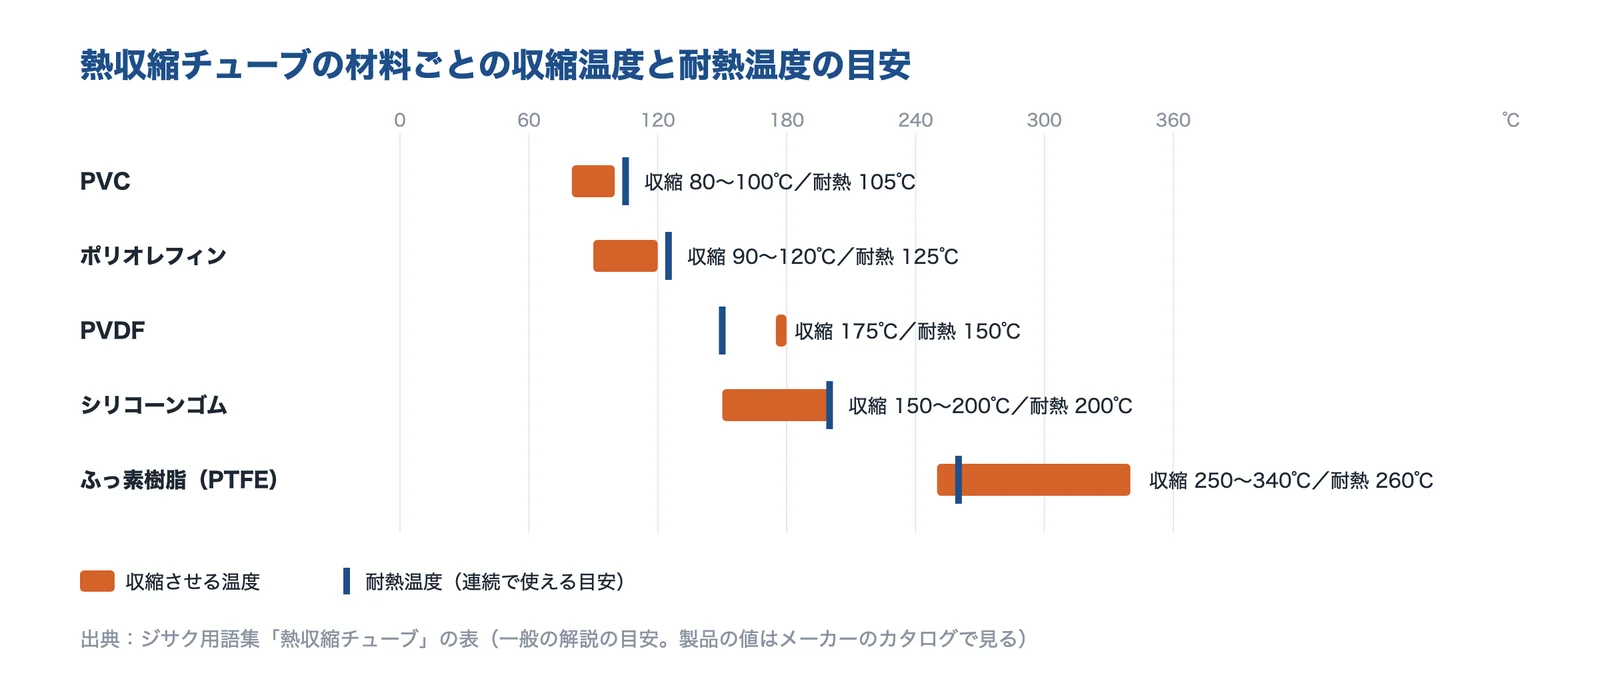
熱収縮チューブは、材料で縮む温度と使える温度が変わります。一般の解説の目安では、PVC は収縮 80〜100℃・耐熱 105℃、ポリオレフィンは収縮 90〜120℃・耐熱 125℃、ふっ素樹脂(PTFE)は収縮 250〜340℃・耐熱 260℃です。メーカーの例では、住友電工のスミチューブ C(電子線架橋した軟質ポリオレフィン)が収縮温度 90℃以上、連続使用 −55〜105℃、内径収縮率 約40%で、フッ素系のスミチューブ K は −55〜175℃ です。
出典:ジサク用語集「熱収縮チューブ」をもとに AI(Claude)で作成
| 材料 | 収縮温度の目安 | 耐熱温度の目安 | メーカーの例 |
|---|---|---|---|
| PVC | 80〜100℃ | 105℃ | スミチューブ V(透明 PVC、難燃、−30〜105℃。600V 品・300V 品がある) |
| ポリオレフィン | 90〜120℃ | 125℃ | スミチューブ C(−55〜105℃)、Versafit-V2(−30〜125℃、2:1、UL224 VW-1) |
| PVDF | 175℃ | 150℃ | — |
| シリコーンゴム | 150〜200℃ | 200℃ | — |
| ふっ素樹脂 | 250〜340℃(PTFE) | 260℃(PTFE) | スミチューブ K(フッ素系、−55〜175℃) |
目安はジサク用語集の表。メーカーの例は住友電工のスミチューブの製品一覧と TE Connectivity の製品ページ。製品の値はメーカーのカタログで確かめてください。
出典:熱収縮チューブ|ジサク用語集、スミチューブ C カタログ|住友電工ファインポリマー(共立エレショップ掲載の PDF)、スミチューブ 製品一覧|住友電気工業、Versafit-V2 熱収縮チューブ|TE Connectivity
単層と二層(接着剤付き)
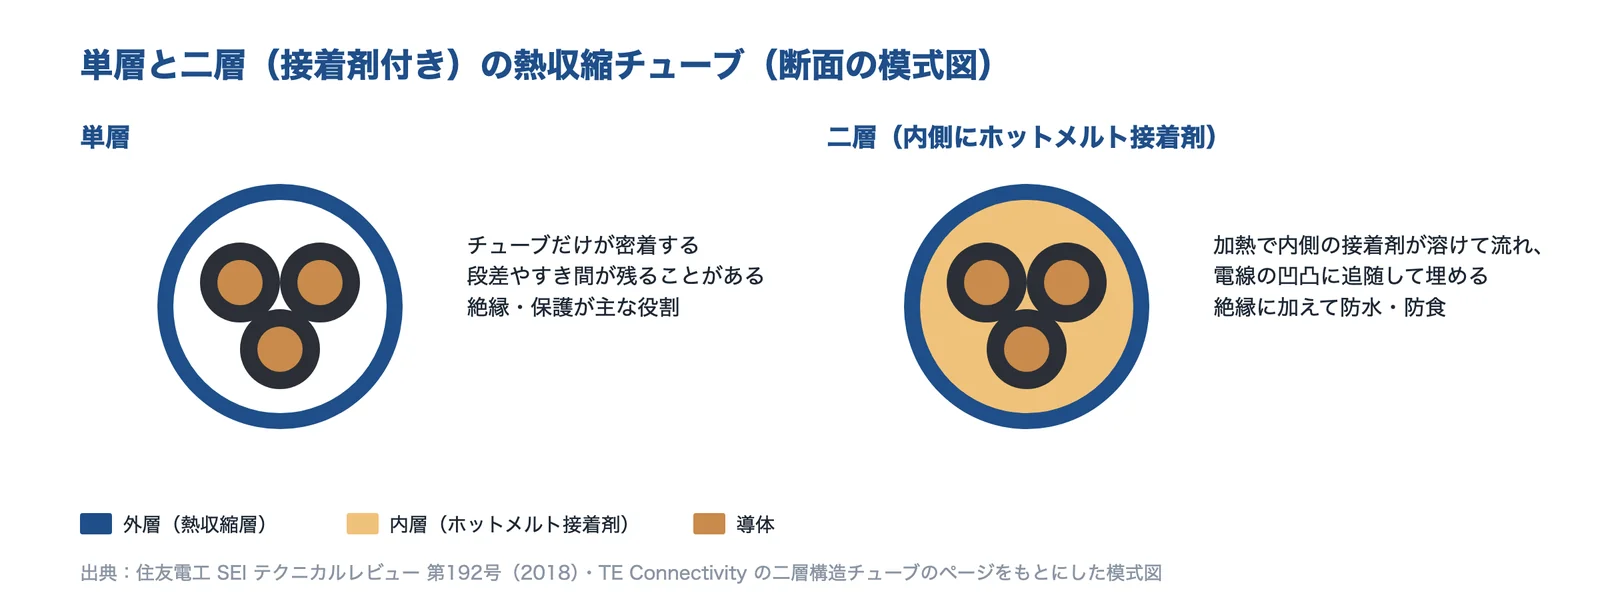
内側にホットメルト接着剤を持つ二層チューブは、縮めるときの熱で接着剤が溶けて電線の凹凸に追随し、絶縁に加えて防水の性能を出します(住友電工の技術論文)。TE Connectivity は、二層構造チューブを架橋した外側のジャケットと接着剤またはシーリングの内層からなり、収縮比は 2:1〜6:1 としています。住友電工のスミチューブ SA3 は自動車ハーネスの防水用の二層チューブで、−40〜130℃ です。
出典:住友電工 SEI テクニカルレビュー 第192号・TE Connectivityをもとに AI(Claude)で作成
出典:江本安隆ほか「自動車用ホットメルト内層付き熱収縮チューブ」SEI テクニカルレビュー 第192号(2018)、二層構造チューブ|TE Connectivity、スミチューブ 製品一覧|住友電気工業
絶縁シート・絶縁チューブ(スリーブ)
モーターでは、銅線(エナメル線)と鉄心の間の絶縁に、PET・PEN・PEI・PI・PP などの絶縁フィルムが使われます(コアレスモータの技術情報)。電線の上にかぶせる絶縁チューブには熱収縮しないものもあり、クラベは、保護スリーブや各種ワニスとの組み合わせで −50〜300℃ の広い温度範囲での使用も可能とする、柔軟なシリコーンワニスガラスチューブなどを扱っています。
出典:モータにおける絶縁フィルムの最新技術情報|コアレスモータ(イプロス)、製品案内 チューブ|クラベ
熱収縮チューブが縮むしくみ
電子線で架橋して、広げて固める
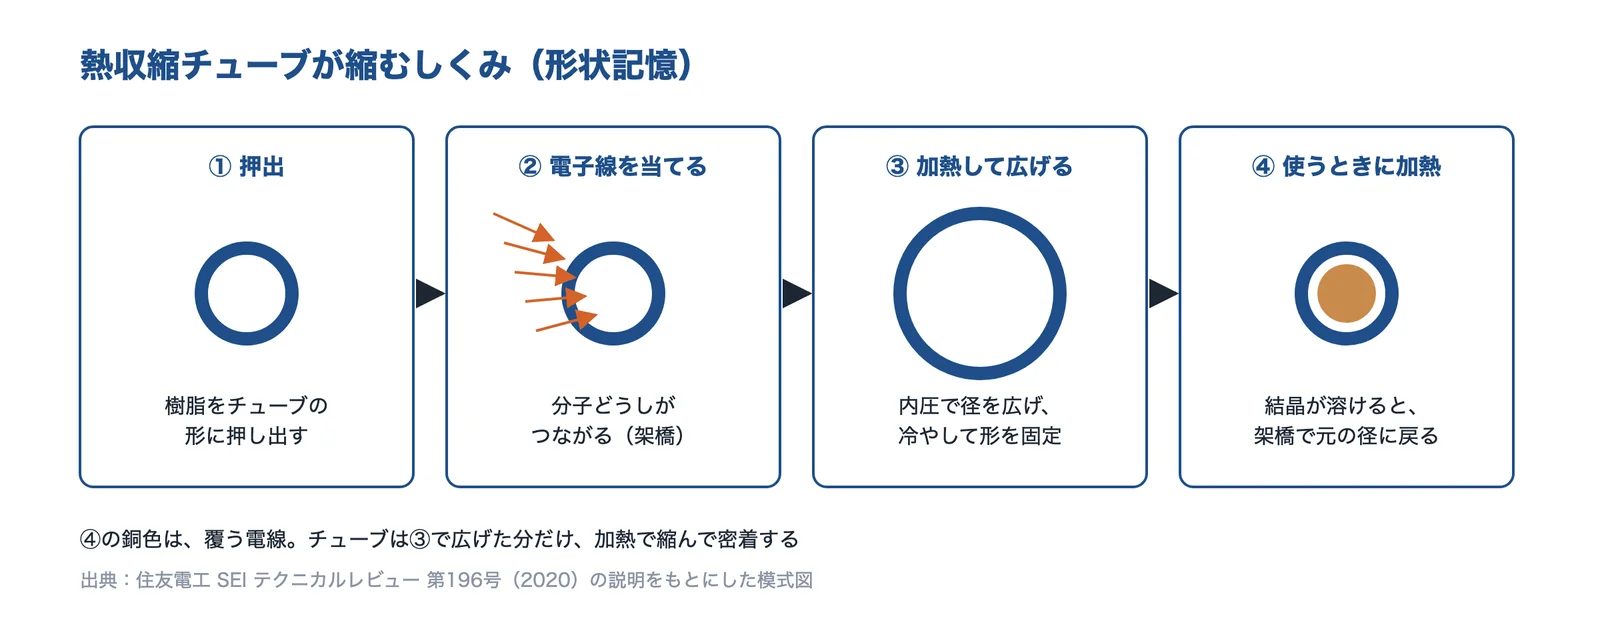
熱収縮チューブは、押し出し → 電子線を当てる → 加熱して広げ、冷やして固定の3つの工程で作られます。電子線を当てると、樹脂の結晶でない部分で分子どうしがつながる「架橋点」ができます。架橋したチューブを加熱して軟らかくし、内圧で径を広げて冷やすと、その形で固まります(住友電工の技術論文)。
出典:住友電工 SEI テクニカルレビュー 第196号をもとに AI(Claude)で作成
温めると、架橋で元の径に戻る
使うときに結晶部の融点以上まで温めると、結晶が溶けて軟らかくなり、架橋点があるために広げる前の形まで縮みます(形状記憶効果)。広げた分だけ縮むので、縮み代の範囲で覆うものに密着します。架橋しているので、温めても流れて溶け落ちず、縮んだ形を保ちます。住友電工は、スミチューブを1964年から製造・販売しています。
出典:江本安隆ほか「自動車アルミ電線防食用ホットメルト付き熱収縮チューブ」SEI テクニカルレビュー 第196号(2020)、会社概要・沿革|住友電工ファインポリマー
絶縁テープ・熱収縮チューブの選び方
使う場面から候補をしぼる
まず、あとから巻くのか、つなぐ前に通せるのか、水がかかるか、温度はどのくらいかで、テープ・自己融着テープ・熱収縮チューブ・絶縁シートのどれにするかを決めます。
| 使う場面 | まず考える候補 |
|---|---|
| 接続部を手早く覆う・色で分ける(常温) | ビニルテープ(JIS C 2336 適合品) |
| 屋外・湿気・水がかかる接続部 | 自己融着テープ+ビニル/二層の熱収縮チューブ |
| 端子の根元・はんだ付け部をきれいに覆う | 熱収縮チューブ(ポリオレフィン) |
| 高温の場所(モーター・ヒーター・炉の近く) | ガラスクロス・ふっ素樹脂のテープ・チューブ |
| 燃えにくさを求められる機器 | 難燃の規格(UL224 VW-1 など)の品 |
| モーターのコイルと鉄心の間 | 絶縁フィルム(PET・PI など) |
編集部の整理。最後は、温度・電圧・規格の値をメーカーの資料で確かめてください。
温度・電圧・燃えにくさで決める
次に、使う場所の最高温度に、耐熱温度(温度定格)が余裕をもって上回る品を選びます。電圧は、チューブなら電圧定格(スミチューブ C の UL224 品は 600V)、テープなら絶縁破壊電圧の値を見ます。燃えにくさが求められる機器では、難燃の規格に合う品を選びます。TE Connectivity の Versafit-V2 は UL224 の VW-1 に適合、寺岡製作所のポリイミドテープ No.4913 は燃焼性試験が UL510 相当としています。
| 見る値 | テープ | 熱収縮チューブ |
|---|---|---|
| 温度 | 耐熱温度・UL の温度定格 | 連続使用温度・温度定格 |
| 電気 | 絶縁破壊電圧(kV) | 電圧定格・耐電圧 |
| 燃えにくさ | UL510 など | UL224 VW-1 など |
| 規格 | JIS C 2336(ビニル) | UL・CSA・SAE など |
| そのほか | 粘着力・伸び・厚さ | 収縮率・収縮後の肉厚・長さ変化率 |
出典:スミチューブ C カタログ|住友電工ファインポリマー(共立エレショップ掲載の PDF)、Versafit-V2 熱収縮チューブ|TE Connectivity、ノンハロゲン難燃性ポリイミドフィルム粘着テープ No.4913|寺岡製作所
サイズは収縮前と収縮後の内径で選ぶ
熱収縮チューブは、覆うものの最大の外径より収縮前の内径が大きく、最小の外径より収縮後の内径が小さいものを選びます。たとえばスミチューブ C の呼び 5×0.2 は、収縮前の内径 5.6±0.3mm、収縮後の内径の最大 2.9mm、収縮後の肉厚 0.4±0.1mm です。TE Connectivity は、収縮前より 20% 以上縮め、取り付けたあとも 10% 以上の縮み代を残すのが理想としています。
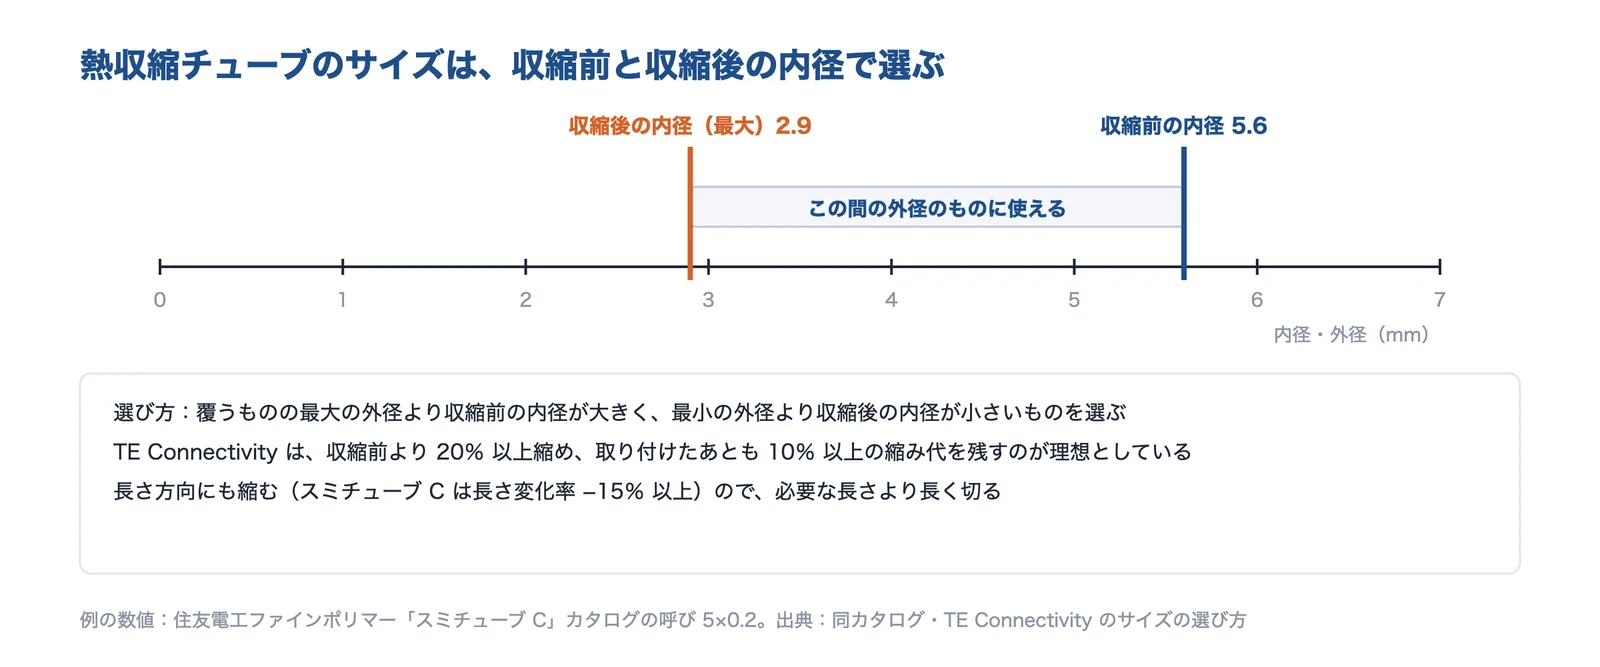
出典:住友電工ファインポリマーのスミチューブ C カタログ・TE Connectivityをもとに AI(Claude)で作成
長さ方向にも縮む
熱収縮チューブは径だけでなく、長さ方向にも縮みます。スミチューブ C の長さ変化率は −15% 以上で、TE Connectivity も、必要な長さに合わせて切らないよう注意しています。被覆の上に重なる長さが足りなくならないよう、長めに切ってから縮めます。
出典:スミチューブ C カタログ|住友電工ファインポリマー(共立エレショップ掲載の PDF)、熱収縮チューブの適切なサイズの選び方|TE Connectivity
設計のチェックポイント:図面と作業手順書に書くこと
絶縁保護材は、温度・電圧・燃えにくさ・水と油・サイズ・長さ・角と振動・施工の手順を図面や作業手順書に書いておくと、量産で品質がそろいます。
- 最高温度に対して、耐熱温度(温度定格)に余裕があるか
- 使う電圧に対して、電圧定格・絶縁破壊電圧が足りているか
- 機器の規格が求める難燃(UL224 VW-1・UL510 など)を満たすか
- 水・油・薬品・屋外の紫外線にさらされるか(二層チューブ・自己融着テープ・耐候性の品)
- チューブの収縮前と収縮後の内径が、覆うものの最大・最小の外径に合っているか
- 長さ方向の縮みを見込んで長めに切るか
- とがった縁・振動・こすれがないか
- 巻き方(半幅重ね・巻き数)や加熱の温度・時間が手順書にあるか
編集部の整理です。
施工のしかた(巻き方・縮め方)
ビニルテープは半幅以上重ねて2回以上
パナソニックの用語辞典によると、内線規程ではビニルテープを半幅以上重ねて(半掛け)2回以上巻くと規定されているとされ、現場では2往復半以上が目安とされています。テープは引っ張りながら巻きます。現場や会社で決まりが違うことがあるので、社内の基準を確かめてください。
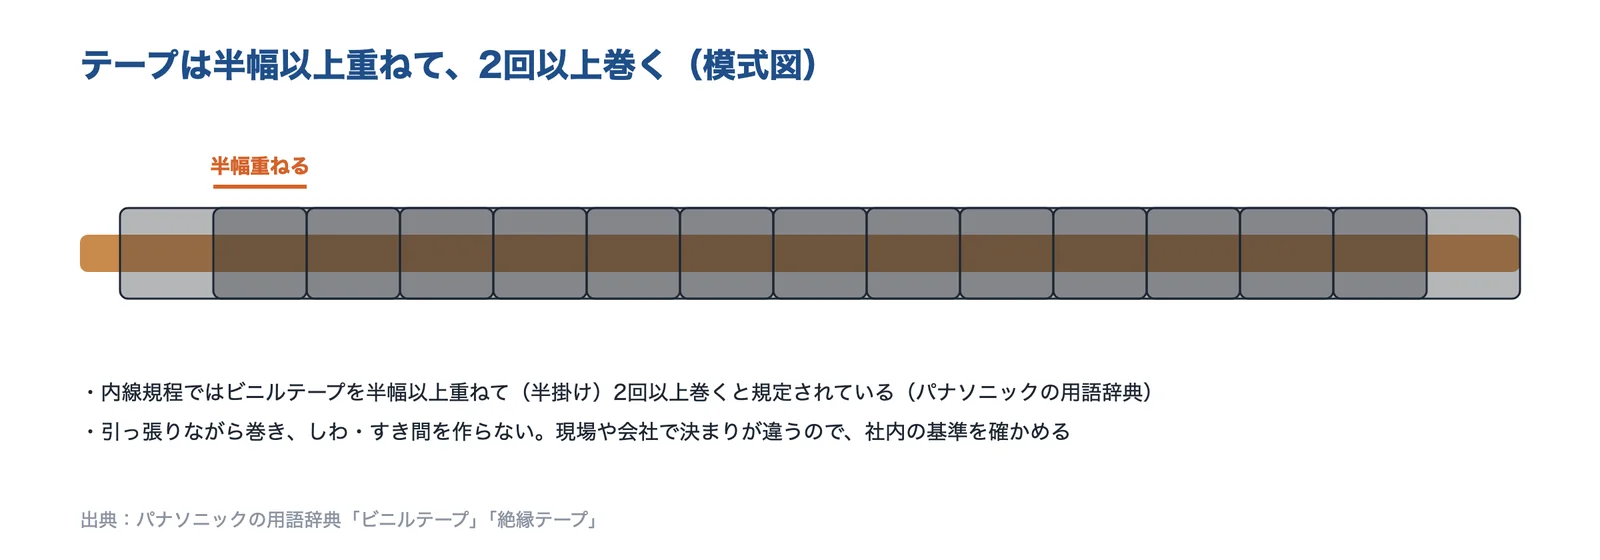
出典:パナソニックの用語辞典「ビニルテープ」「絶縁テープ」をもとに AI(Claude)で作成
出典:ビニルテープ|パナソニック TERASU 電設用語辞典、絶縁テープ|パナソニック TERASU 電設用語辞典
自己融着テープは伸ばして巻き、上からビニル
自己融着テープは2〜3倍に伸ばしながら巻き、重なりを一体化させます。絶縁性をさらに高めるため、上からビニルテープを巻く場合もあります。高温の場所では、ビニルテープだけでは粘着力が落ちるため、自己融着テープとビニルテープを併用して絶縁処理をするよう、パナソニックの用語辞典は書いています。
出典:自己融着テープ|パナソニック TERASU 電設用語辞典、ビニルテープ|パナソニック TERASU 電設用語辞典
熱収縮チューブの縮め方
TE Connectivity は、温度が低すぎると完全に縮まず、高すぎると焦げや亀裂が出るとしています。収縮前のチューブを引き伸ばして無理にかぶせない、とがった縁のある物の上で縮めない、という注意もあります。推奨は、オーブンで部品の周り全体を均一に温める方法か、ヒートガンで下地を規定の温度まで温めて完全に縮める方法です。
| やってはいけないこと・起きること | どうするか |
|---|---|
| 収縮前のチューブを引き伸ばしてかぶせる | サイズを選び直す(縮むときに割れる) |
| とがった縁の上で縮める | 縁を処理するか、保護してから縮める |
| 温度が低い | 完全に縮まない → 指定の温度まで上げる |
| 温度が高すぎる | 焦げ・亀裂 → 温度と時間を守る |
| ヒートガンで一部だけ温める | オーブンで全体を均一に、または下地ごと温める |
二層チューブを PVC 被覆の電線に使うときは、加熱しすぎると電線の被覆が劣化するため、比較的低い温度で縮める必要があると住友電工の論文は書いています。手作業ではヒートガンなど(250〜350℃)で縮めるのが従来のやり方でした。
出典:熱収縮チューブの適切なサイズの選び方|TE Connectivity、江本安隆ほか「自動車用ホットメルト内層付き熱収縮チューブ」SEI テクニカルレビュー 第192号(2018)
劣化とトラブル
よくあるトラブルと、考えられる原因です。対策は続く節に書きました。
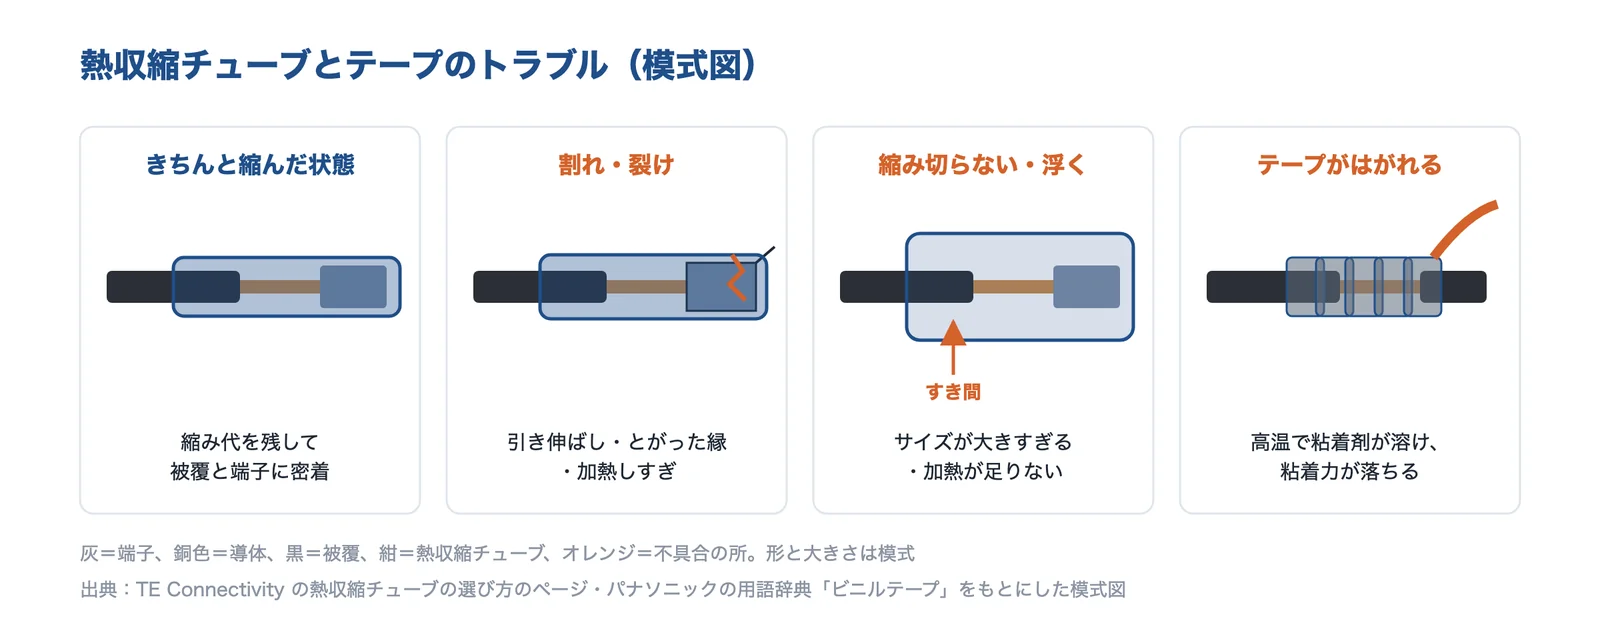
出典:TE Connectivity の選び方のページ・パナソニックの用語辞典をもとに AI(Claude)で作成
| 症状 | 考えられる原因 |
|---|---|
| ビニルテープがはがれる・べたつく | 夏場・高温で粘着剤が溶ける・粘着力が落ちる |
| 被覆・テープが硬く、もろくなった | PVC の熱劣化(高温に長く置かれた) |
| チューブが割れた・裂けた | 引き伸ばし・とがった縁・過加熱 |
| チューブが縮み切らない・浮く | 加熱不足・サイズが大きすぎる |
| 接続部に水が入った | 単層チューブ・テープの重ね不足 |
| 高温で二層チューブがずれた | 外層の軟化(自動車の 125℃ の例) |
ビニルテープがはがれる・べたつく
ビニルテープは粘着性があるため、夏場などの暑い時期に溶けることがあり、高温の環境では粘着力が大きく落ちて、劣化やはがれにつながります(パナソニックの用語辞典)。高温の場所では、自己融着テープとの併用や、耐熱の高いテープ・チューブへの切り替えを考えます。
出典:ビニルテープ|パナソニック TERASU 電設用語辞典
PVC は高温に長く置くと、絶縁の強さが落ちる
電気配線用の PVC シートを熱処理して調べた研究では、150℃ で 100時間処理した PVC は、室温〜90℃ の範囲で絶縁破壊の強さが大きく下がりました。100℃ で 300時間の処理では、未処理品と同じく大きな低下は見られませんでした。150℃ を超える熱処理で、PVC の熱分解と脱塩化水素の反応が進んだためと考察されています。実験室の条件で、テープの寿命を示すものではありませんが、PVC の耐熱温度を超えて使わない理由の1つになります。
| 熱処理の条件 | 結果(室温〜90℃ の範囲の絶縁破壊の強さ) |
|---|---|
| 150℃ × 100時間 | 大きく下がった |
| 100℃ × 300時間 | 未処理品と同じく、大きな低下は見られなかった |
出典:三浦雅和ほか「電気配線用PVCの電気伝導と絶縁破壊特性に及ぼす熱劣化の影響」日本法科学技術学会誌 17巻2号(2012)
熱収縮チューブが割れる・縮み切らない
割れ・裂けの多くは、引き伸ばしてかぶせた、とがった縁の上で縮めた、加熱しすぎた、のどれかです。縮み切らない・浮くのは、加熱不足か、サイズが大きすぎて縮み代が足りないためです。「熱収縮チューブの縮め方」と「サイズは収縮前と収縮後の内径で選ぶ」の手順で防ぎます。
出典:熱収縮チューブの適切なサイズの選び方|TE Connectivity
高温で二層チューブがずれる
住友電工の論文は、自動車のエンジン周りでハーネスの接続部が高温になり、耐熱性の高い(125℃)二層チューブが求められているとし、従来の二層チューブは 125℃ の使用環境で位置ずれが起き、防水性を保てない課題があったと書いています。原因は使用中に外層が軟らかくなり、径方向に内部の応力が出ることで、融点を調整した外層の材料で解決しました。
出典:江本安隆ほか「自動車用ホットメルト内層付き熱収縮チューブ」SEI テクニカルレビュー 第192号(2018)
事故と開発の事例
接続のしかたと被覆で起きたこと・できたことを、公的な注意喚起と技術論文から3つ紹介します。
延長コードのねじり接続で火災(NITE)
2015年3月16日 神奈川県・住宅の火災
延長コードのマルチタップの根元付近で、ほかの延長コードとねじり接続した状態で複数の電気製品を使っていたため、ねじり接続部で接触不良が起きて異常発熱し、出火したと推定されています。家人2人が亡くなりました。
NITE(製品評価技術基盤機構)によると、2009〜2013年度の5年間に、電源コード類の改造・修理、ねじり接続などの不適切な接続で接続部の接触不良が起き、異常発熱した事故は 36件で、定格を超えた使用で電源コードが異常発熱した事故 12件と合わせると、火災と判断されたものは 20件(41.7%)でした。NITE は、電源コードを途中で接続したり、断線部分をビニールテープで補修したりしないよう呼びかけています。テープは接続をつくるものではなく、正しくつないだ上を覆うものです。
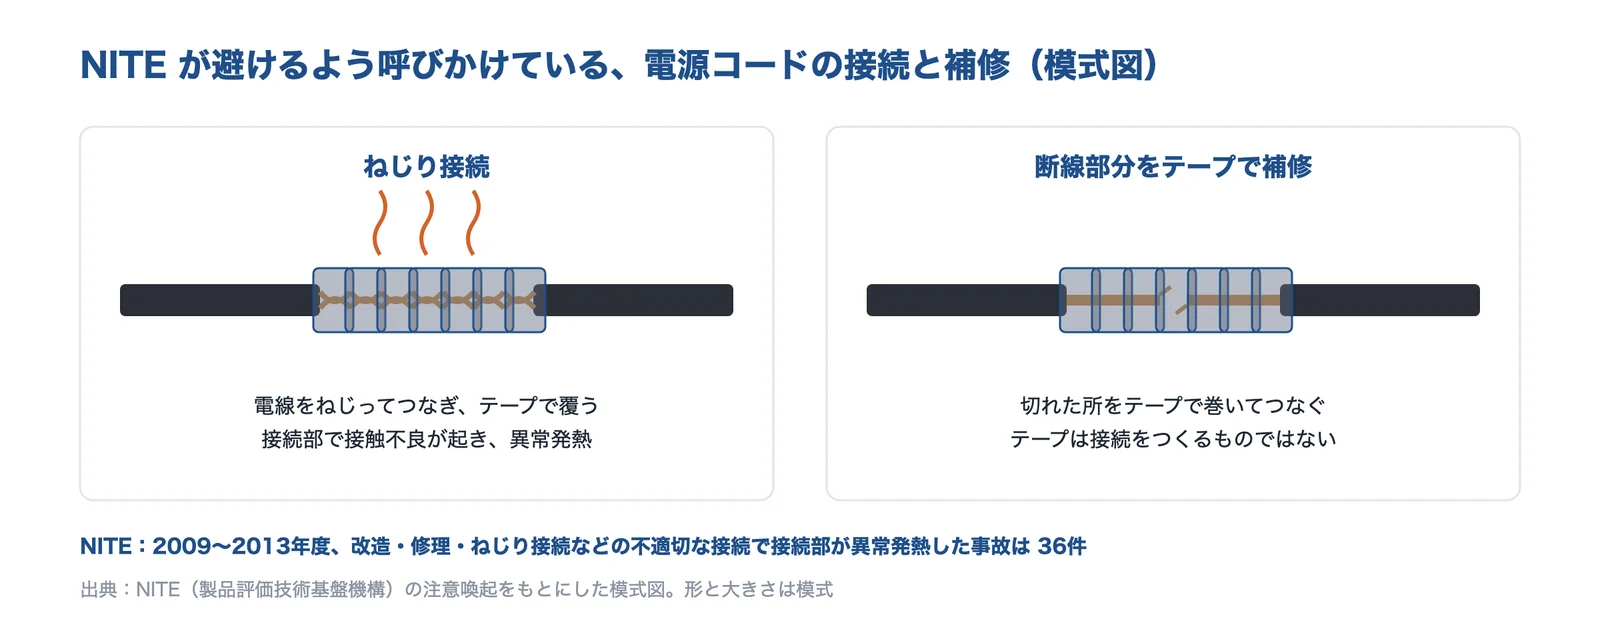
出典:NITE の注意喚起をもとに AI(Claude)で作成
出典:電源コード及び配線器具による事故の防止(注意喚起)2015年3月26日|NITE(製品評価技術基盤機構)
自動車ハーネスの防水(住友電工)
自動車のエンジン周りでは電装機器が増え、ハーネスの接続部が高温にさらされます。住友電工は、125℃ で位置ずれが起きる課題に対し、ポリマーブレンドで融点を調整した外層用のポリエチレン系材料と、外層と PVC 電線の両方に接着するポリアミド系の接着剤を開発し、自動車ハーネス用の新しい二層チューブに使いました。
出典:江本安隆ほか「自動車用ホットメルト内層付き熱収縮チューブ」SEI テクニカルレビュー 第192号(2018)
アルミ電線の端末の防食(住友電工)
車の軽量化のため、銅電線に代わるアルミ電線が注目されています。住友電工は、アルミ電線の端末部を防食保護する新しい二層熱収縮チューブを開発しました。太いバッテリーケーブルなどでは、接続部に塗る接着剤の硬化に時間がかかるなどの課題があり、そこに熱収縮チューブを使う考え方です。異なる金属の接触による腐食は、技術の基礎知識「イオン化傾向(と異種金属接触腐食)」にあります。
出典:江本安隆ほか「自動車アルミ電線防食用ホットメルト付き熱収縮チューブ」SEI テクニカルレビュー 第196号(2020)
企業紹介(絶縁テープ・熱収縮チューブの技術)
熱収縮チューブ、電気絶縁用のテープ、高温で使う絶縁チューブを扱う3社を紹介します。得意な種類が重ならないように選びました。
相談する前に整理すること
メーカーや商社に相談するときは、覆うもの・寸法・温度・電圧・環境・規格・数量・いまの不具合をまとめておくと、候補の品番まで早く進みます。
- 覆うもの:電線・端子・はんだ付け部・コイル・バスバーなど。形の写真
- 寸法:覆う所の最大と最小の外径、長さ
- 温度:使う温度の範囲(最高・最低)
- 電圧:使う電圧と、求める耐電圧
- 環境:水・油・薬品・屋外・振動
- 規格:UL・CSA・JIS・社内基準、難燃の要否
- 数量:試作か量産か、手作業か自動の加工機か
- いまの不具合:はがれ・割れ・浸水などの症状と写真
編集部が整理したもので、特定のメーカーの公式のリストではありません。
困りごとごとの相談先
| 困りごと | 相談先の種類 | このページで紹介した会社 |
|---|---|---|
| 熱収縮チューブの品番・サイズ・防水を決めたい | 熱収縮チューブのメーカー | 住友電工ファインポリマー |
| トランス・電子部品の絶縁テープを選びたい | 電気絶縁用の粘着テープのメーカー | 寺岡製作所 |
| 高温の場所で使う絶縁チューブがほしい | 耐熱電線・絶縁チューブのメーカー | クラベ |
各社の公式サイトの情報をもとに編集部が整理したものです。各社の紹介は、この下にあります。
| 会社 | 熱収縮 チューブ | 二層 (防水) | 絶縁 テープ | 高耐熱 (150℃超) | 絶縁 チューブ |
|---|---|---|---|---|---|
| 住友電工ファインポリマー熱収縮チューブ(大阪府泉南郡熊取町) | ● | ● | ● | ||
| 寺岡製作所電気絶縁用テープ(東京都品川区) | ● | ||||
| クラベ耐熱電線・絶縁チューブ(静岡県浜松市) | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
住友電工ファインポリマー株式会社|熱収縮チューブ「スミチューブ」
住友電工ファインポリマーとは
大阪府泉南郡熊取町に本社を置く会社で、1999年7月1日に住友電気工業の高分子機能製品関連の事業部門を統合して分社設立されました。出資は住友電気工業 100%で、営業は住友電気工業のエレクトロニクス営業本部が受け持ちます(同社の会社概要)。沿革では、1964年に熱収縮チューブ(スミチューブ)の製造を始めています。
出典:住友電工のスミチューブの製品一覧・スミチューブ C カタログをもとに AI(Claude)で作成
住友電工ファインポリマーの得意技術
| 技術 | 内容 |
|---|---|
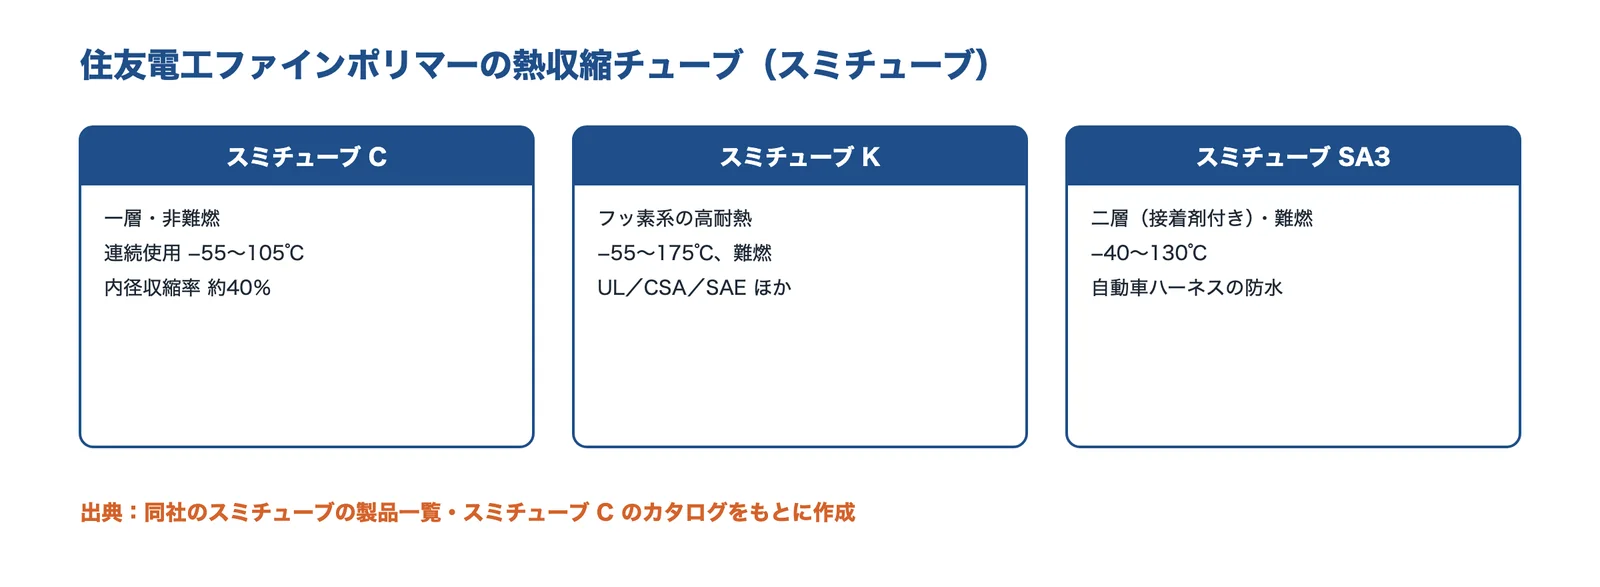
| スミチューブ C | 一層・非難燃。電子線架橋の軟質ポリオレフィン。収縮温度 90℃以上、内径収縮率 約40%、連続使用 −55〜105℃(カタログ) |
| スミチューブ K | フッ素系の高耐熱・難燃。−55〜175℃。UL/CSA/F登録(電安法)/SAE |
| スミチューブ SA3 | 二層(接着剤付き)・難燃。−40〜130℃。主に自動車ハーネスの防水保護用 |
住友電工ファインポリマーが解決できる課題
- 電線の接続部・端子の根元を、そろった仕上がりで絶縁したい
- 自動車ハーネスの接続部を防水したい
- 150℃ を超える場所で使える熱収縮チューブを選びたい
公開されている実績・用途
- 住友電工の製品ページでは、スミチューブを家電・電子機器・自動車・航空機での電線やハーネスの結束、熱保護、絶縁に使うとしています
出典:会社概要・沿革|住友電工ファインポリマー、スミチューブ 製品一覧|住友電気工業、スミチューブ C カタログ|住友電工ファインポリマー(共立エレショップ掲載の PDF)、チューブ製品|住友電気工業
株式会社寺岡製作所|電気絶縁用の粘着テープ
寺岡製作所とは
東京都品川区に本社を置き、1921年に創業、1943年5月5日に設立された会社です。事業内容は各種粘着テープ類の製造・加工・販売です(同社の会社概要)。
出典:寺岡製作所の製品ページをもとに AI(Claude)で作成
寺岡製作所の得意技術
| 技術 | 内容 |
|---|---|
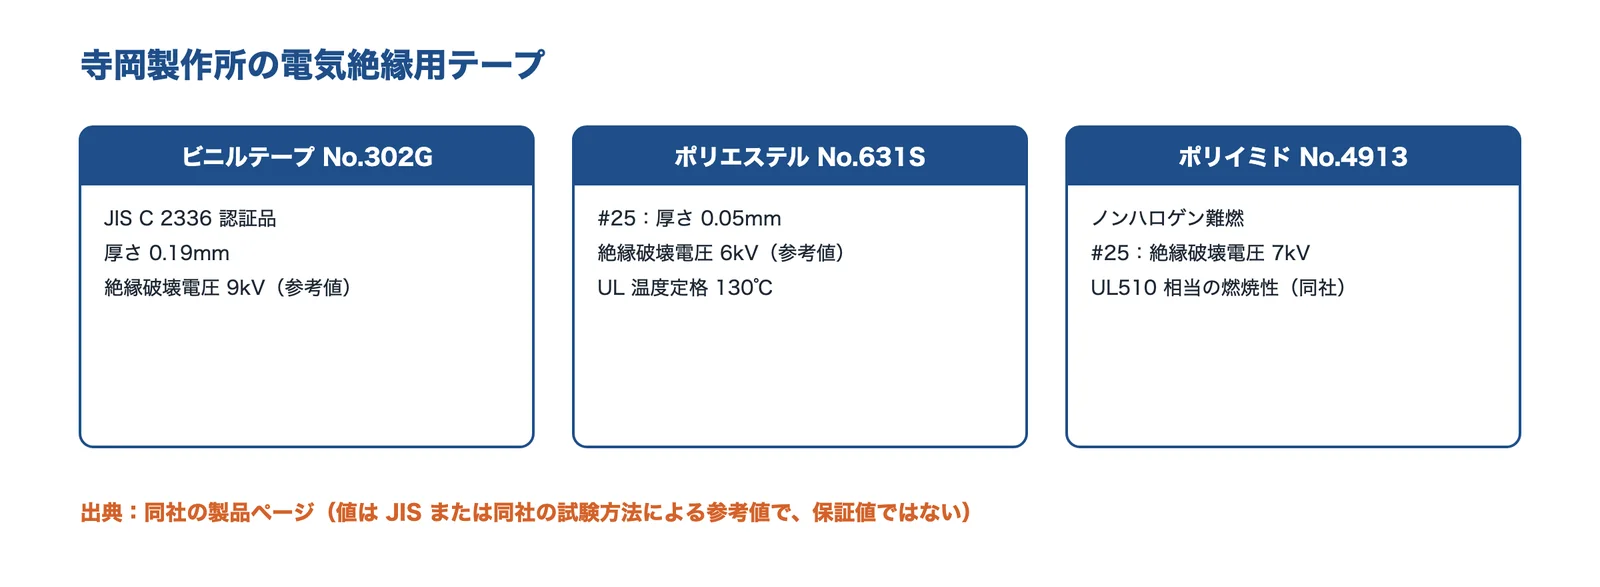
| ビニルテープ No.302G | JIS C 2336 認証品。厚さ 0.19mm、絶縁破壊電圧 9kV、伸び 215%。全10色で色分けに使える(参考値) |
| ポリエステルフィルム粘着テープ No.631S | #25:厚さ 0.05mm、絶縁破壊電圧 6kV、UL 温度定格 130℃・UL746A CTI≧600V。トランスの外層・内層の絶縁(参考値) |
| ポリイミド No.4913 | ノンハロゲン難燃。#25:厚さ 0.055mm、絶縁破壊電圧 7kV。燃焼性試験 UL510 相当。シリコーン粘着剤を使っていない |
値は JIS または同社の試験方法による参考値で、保証値ではないと同社は注記しています。
寺岡製作所が解決できる課題
- 電線の結束・保護・色分けに JIS 認証のビニルテープを使いたい
- トランスの層間の絶縁に、薄くて UL 認定のテープを使いたい
- シロキサンを避けたい所で、難燃の耐熱テープを使いたい
出典:会社概要|寺岡製作所、ビニルテープ No.302G|寺岡製作所、ポリエステルフィルム粘着テープ No.631S|寺岡製作所、ノンハロゲン難燃性ポリイミドフィルム粘着テープ No.4913|寺岡製作所
株式会社クラベ|耐熱電線と高温用の絶縁チューブ
クラベとは
静岡県浜松市中央区に本社を置き、1938年2月11日に創業、1939年6月25日に設立された会社です(同社の会社概要・サイトの表記)。製品案内には、耐熱特殊電線、チューブ、フレキシブルホース、発熱体などが並びます。
出典:クラベの製品案内をもとに AI(Claude)で作成
クラベの得意技術
| 技術 | 内容 |
|---|---|
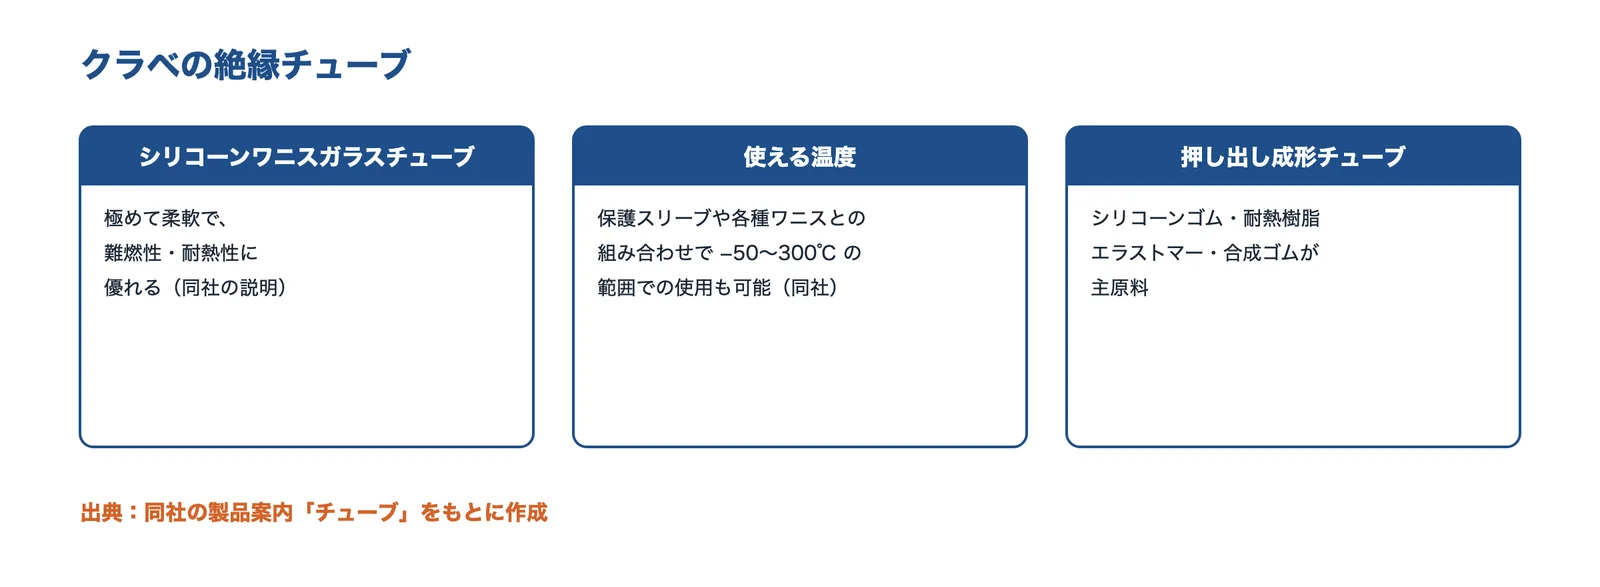
| シリコーンワニスガラスチューブ | 極めて柔軟で、難燃性・耐熱性に優れると同社は説明(シリコーンフレキガラスチューブなどの製品) |
| 使える温度 | 保護スリーブや各種ワニスとの組み合わせで、−50〜300℃ の広い温度範囲での使用も可能と同社は説明 |
| 押し出し成形チューブ | シリコーンゴム・耐熱樹脂・エラストマー・合成ゴムが主原料 |
クラベが解決できる課題
- 高温になる場所の配線を、柔軟で燃えにくいチューブで保護・絶縁したい
- 用途に合わせて、シリコーンゴムなどの押し出しチューブを選びたい
公開されている実績・用途
- 同社は、チューブを OA 機器・自動車関係をはじめ、あらゆる分野の保護・収束・絶縁用に使うとしています
よくある質問
絶縁テープ
- 絶縁テープとビニールテープは同じですか?
- 電線の接続部に巻く黒や色のビニルテープは、絶縁テープの一種です。絶縁テープには、ほかにポリエステル・ポリイミド・ガラスクロス・ふっ素樹脂・自己融着などがあります。電気絶縁用のビニルテープは JIS C 2336 に適合・認証した品があります(主な種類と特徴)。
- 絶縁テープは何度まで使えますか?
- パナソニックの用語辞典では、塩化ビニル系 80℃、アセテート系 105℃、ガラス繊維系 400℃ です。製品によって違うので、メーカーの値を確かめます(絶縁テープの種類(基材ごと))。
- 自己融着テープとは?
- 粘着剤がなく、2〜3倍に伸ばしながら巻くと重なった部分が一体のゴム層になるテープです。防水・気密に向き、絶縁性を高めるため上からビニルテープを巻く場合もあります(自己融着テープ)。
- ビニールテープで電線をつないでもいいですか?
- テープは接続をつくるものではありません。接続は接続管やはんだで行い、その上を電線と同等以上の絶縁効力のあるもので覆います。NITE は、断線部分をビニールテープで補修しないよう呼びかけています(接続部は「電線と同等以上の絶縁」で覆う・延長コードのねじり接続で火災(NITE))。
熱収縮チューブ
- 熱収縮チューブのサイズはどう選びますか?
- 覆うものの最大の外径より収縮前の内径が大きく、最小の外径より収縮後の内径が小さいものを選びます。長さ方向にも縮むので長めに切ります(サイズは収縮前と収縮後の内径で選ぶ)。
- 熱収縮チューブは何度で縮みますか?
- 材料で違い、目安はポリオレフィンが 90〜120℃、PVC が 80〜100℃、PTFE が 250〜340℃ です。スミチューブ C は収縮温度 90℃以上です(熱収縮チューブの種類(材料ごと))。
- 熱収縮チューブで防水できますか?
- 内側にホットメルト接着剤がある二層チューブなら、縮めるときに接着剤が溶けて凹凸を埋め、防水の性能を出します(単層と二層(接着剤付き))。
- 熱収縮チューブが割れるのはなぜですか?
- 引き伸ばしてかぶせた、とがった縁の上で縮めた、加熱しすぎた、などが原因です(熱収縮チューブの縮め方)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
関係する課題ページ
関連する技術・基礎知識
- 電気・磁気(分野)
- 配線・コネクター(製品)
- ポッティング・コンフォーマルコーティング
- シリコーンゴム
- 汎用プラスチック
- 銅・真鍮・銅合金
- 絶縁破壊(絶縁耐力)とは
- 誘電率・誘電正接
- イオン化傾向(と異種金属接触腐食)
- 絶縁破壊を防ぎたい
- ケーブルが断線する
- 大電流の配線・バスバーの発熱を抑えたい
- コネクターの接触不良を防ぎたい
- 燃えにくくしたい・発火を防ぎたい
出典・確認日
- 電線接続の基本事項(電気設備技術基準の解釈 第12条の引用)|日本電気技術者協会
- ビニルテープ|パナソニック TERASU 電設用語辞典
- 絶縁テープ|パナソニック TERASU 電設用語辞典
- 絶縁テープの選び方|Smartlog
- ビニルテープ No.302G|寺岡製作所
- ポリエステルフィルム粘着テープ No.631S|寺岡製作所
- ノンハロゲン難燃性ポリイミドフィルム粘着テープ No.4913|寺岡製作所
- 自己融着テープ|パナソニック TERASU 電設用語辞典
- 自己融着性絶縁テープ|パナソニック TERASU 電設用語辞典
- 熱収縮チューブ|ジサク用語集
- スミチューブ C カタログ|住友電工ファインポリマー(共立エレショップ掲載の PDF)
- スミチューブ 製品一覧|住友電気工業
- Versafit-V2 熱収縮チューブ|TE Connectivity
- 江本安隆ほか「自動車用ホットメルト内層付き熱収縮チューブ」SEI テクニカルレビュー 第192号(2018)
- 二層構造チューブ|TE Connectivity
- モータにおける絶縁フィルムの最新技術情報|コアレスモータ(イプロス)
- 製品案内 チューブ|クラベ
- 江本安隆ほか「自動車アルミ電線防食用ホットメルト付き熱収縮チューブ」SEI テクニカルレビュー 第196号(2020)
- 会社概要・沿革|住友電工ファインポリマー
- 熱収縮チューブの適切なサイズの選び方|TE Connectivity
- 三浦雅和ほか「電気配線用PVCの電気伝導と絶縁破壊特性に及ぼす熱劣化の影響」日本法科学技術学会誌 17巻2号(2012)
- 電源コード及び配線器具による事故の防止(注意喚起)2015年3月26日|NITE(製品評価技術基盤機構)
- チューブ製品|住友電気工業
- 会社概要|寺岡製作所
- 会社概要|クラベ
※製品名・会社名は各社の商標または登録商標です。本ページでは数値と事実だけを要約し、各社の文章・図は転載していません。温度・電圧の数値は各社の製品や資料の目安・参考値で、測り方と条件が違うため、資料をまたいで細かく比べないでください。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月30日 本ページの内容は一般的な情報です。電気工事は電気設備技術基準の解釈と内線規程に、材料の選定はメーカーの資料と規格に従ってください。各社の製品・サービスは、その会社の公開情報にもとづきます。








