
図面どおりに作ったはずの部品が、組み立てると合わない。ノギスと三次元測定機で値が違う。人によって、日によって、測った値が変わる。樹脂の部品は測るたびに形が変わる――。寸法や形の問題は、作り方だけでなく測り方から起きていることがあります。
寸法・形状の測り方は、何を(穴径・幾何公差・輪郭・自由曲面・薄物・小径穴・粗さ)、どの精度で測るかで選びます。三次元測定機の種類・精度(MPE)の見方・校正などの一般論は、技術ページ「三次元測定機・形状測定」に譲り、この記事では、測りたいものと手段の組み合わせをマトリクスで示し、測り方で値が変わる理由と、測定のばらつきの確かめ方を、出典とあわせてまとめます。
課題と解決技術のマトリクス
| 課題(症状) | ノギス・マイクロメータ・ハイトゲージ | エアマイクロ・限界ゲージ・内径測定器 | 三次元測定機(接触式) | 画像測定機 | 3Dスキャナ(レーザー・縞投影) | X線CT | 形状測定機(粗さ・輪郭・真円度・微細形状) |
|---|---|---|---|---|---|---|---|
| A穴径・軸径(はめあいの寸法) | ○ | ◎ | ◎ | ○ | △ | ○ | |
| B平面度・直角度・位置度などの幾何公差 | △ | △ | ◎ | ○ | ○ | ||
| C輪郭・R・角度(断面や平面の形) | ○ | ◎ | ○ | ◎ | |||
| D自由曲面(金型・成形品・レンズ)の全体の形 | ○ | ◎ | ○ | ○ | |||
| E薄物・柔らかい部品(樹脂・ゴム・薄板) | △ | △ | △ | ◎ | ◎ | ○ | △ |
| F小径穴・深い穴・外から見えない内部の形 | ○ | △ | ◎ | ◎ | |||
| G表面粗さ・うねり | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で、その測りたいものに使う代表的な手段として説明されているもの、○は使えるとされるもの、△は条件によって使えるもの(大きさ・材料・精度・変形に制約があるもの)です。空欄は、その測りたいものには原理的に届かないか、主な手段ではないものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。
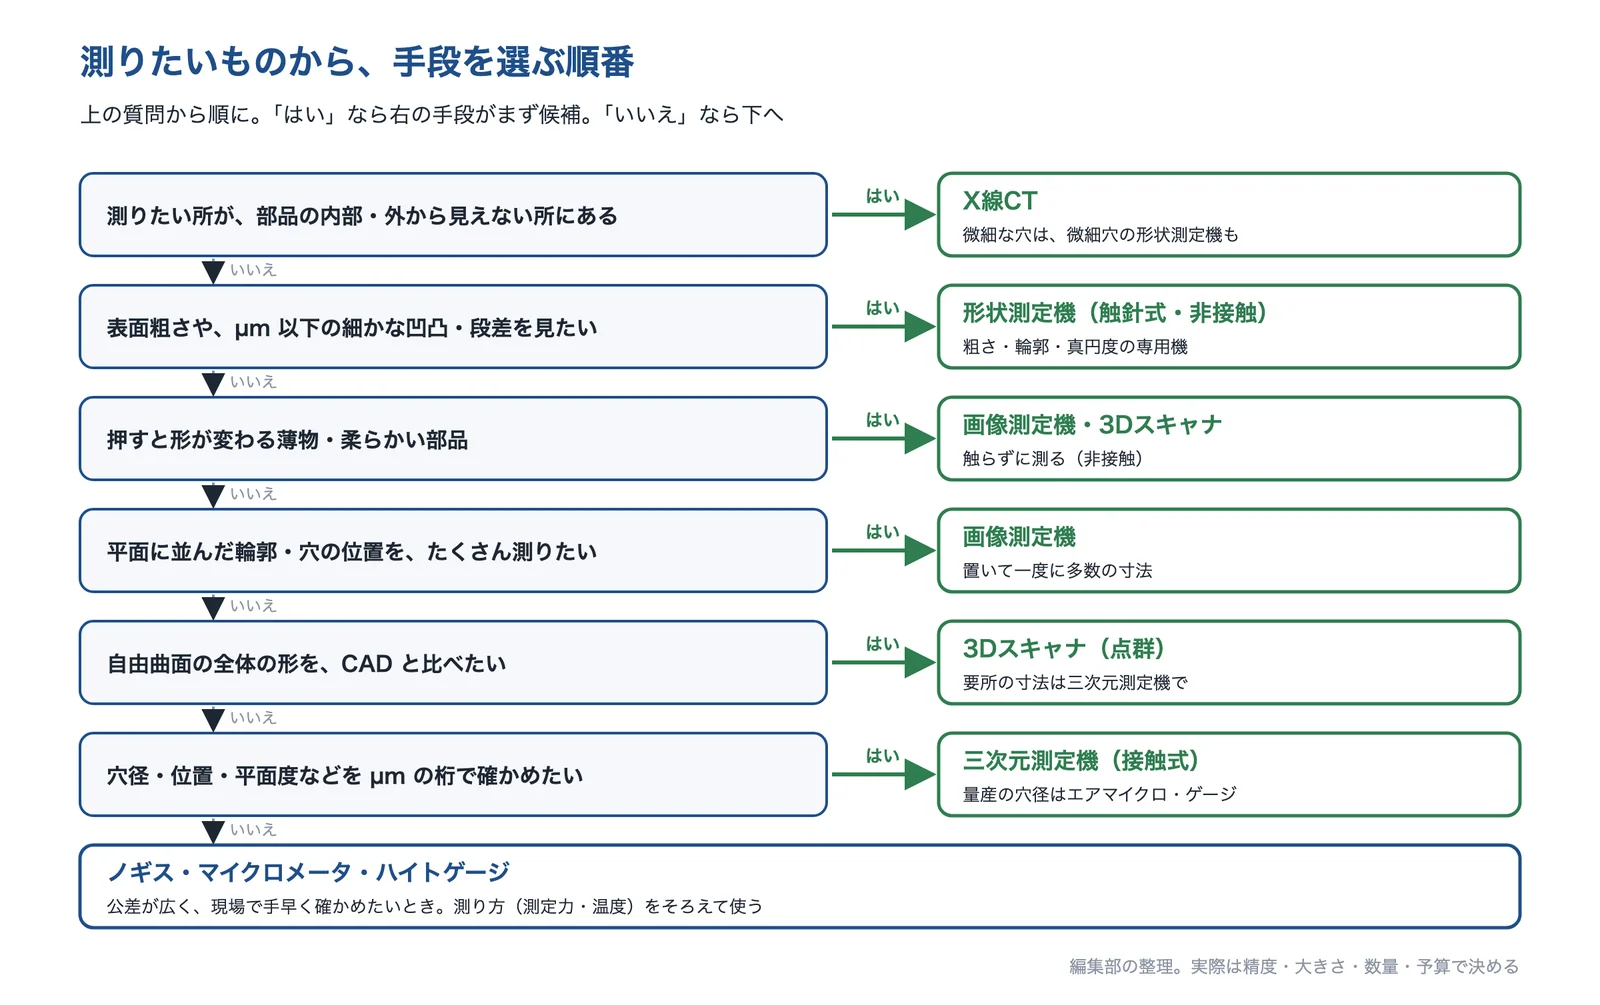
出典:この記事の内容をもとに AI(Claude)で作成
迷ったときは、内部か外か、触ってよいか、面の形か要所の寸法かの順で絞ります。内部なら X線CT、触れないなら画像測定機や 3D スキャナ、要所の寸法と幾何公差なら三次元測定機、という分け方です。
課題の診断と解決策
測りたいもの(A〜G)ごとに、起きていること、解決に使える技術、選ぶときの注意、相談できる企業・機関をまとめました。
穴径・軸径(はめあいの寸法)
はめあいの穴が入らない・ゆるい。ノギスで測ると公差の中なのに、組むと合わない。どの測り方なら信用できるのか知りたい。
- 起きている現象
- 穴径は、どこを何点で測るかで値が変わります。岐阜県の研究では、三次元測定機で穴を 8〜360 点で測り比べ、120 点以上で結果が落ち着いたとしています。ノギスは目盛りと測る所が一直線に並ばず(アッベの原理に合わない誤差が出る)、定圧装置がないので押す力で値が変わります(ミツトヨ)。
- 解決に使える技術
- エアマイクロ・限界ゲージ・内径測定器量産の合否と、速い測定
- 三次元測定機(接触式)径と真円度・位置をまとめて
- ノギス・マイクロメータ公差が広いときの現場の確認
- 形状測定機(真円度)真円度・円筒度を細かく
接触式で測るときは、スタイラスの球の大きさでも値が変わります。粗い加工面では、球が大きいほど穴径も真円度も小さく出る傾向がありました(岐阜県)。球径・点数・測る高さを決めてから測ります。
平面度・直角度・位置度などの幾何公差
図面に幾何公差が入っているが、社内の道具では測れない。測る人によって平行度や位置度の値が変わる。
- 起きている現象
- 幾何公差は、基準(データム)をどこに取り、どこを何点で測るかで値が変わります(編集部の解説)。接触式の三次元測定機は平面度・位置度・同軸度・直角度などの幾何公差に対応し(プロニクス)、画像測定機は平面の中の位置や輪郭をカメラの画像で測ります(ミツトヨ)。
- 解決に使える技術
- 三次元測定機(接触式)幾何公差の代表的な手段
- 画像測定機平面の中の位置・輪郭
- 空気マイクロメータ(差測定)段差・平行度など2か所の差
- 形状測定機(真円度)真円度・円筒度
- ハイトゲージ・定盤高さ・平行度のめやす
部品を固定するクランプの力で、部品そのものがたわむことがあります。公設試の実験では、支えの真上でクランプすれば、たわみを防げるとしています(産総研・公設試の形状計測研究会)。測定の座標系の立て方は技術ページで解説しています。
輪郭・R・角度(断面や平面の形)
プレス品や成形品の輪郭、刃先の R、溝の角度が図面どおりか確かめたい。投影機で見比べていたが、数字で残したい。
- 起きている現象
- 画像測定機は、画像の明暗からエッジ(輪郭)を見つけて寸法を出し、平面の測定はカメラ画像だけでできます(ミツトヨ)。断面の輪郭や R は、触針でなぞる輪郭形状測定機が向きます。小坂研究所の表面粗さ・輪郭形状測定機は、Z 50 mm・X 100 mm の範囲の輪郭を測ります。
- 解決に使える技術
- 画像測定機平面の輪郭・穴の位置を多数
- 形状測定機(輪郭)断面の R・角度・段差
- 三次元測定機・3Dスキャナ立体の輪郭
画像測定機で高さを測るときは、画像のコントラストがいちばん高い位置を探すオートフォーカスを使います(ミツトヨ)。立体の形は、三次元測定機や 3D スキャナと組み合わせます(編集部の解説)。
自由曲面(金型・成形品・レンズ)の全体の形
樹脂成形品や鋳物の形が、CAD とどこでどれだけずれているかを全体で見たい。三次元測定機の数点では分からない。
- 起きている現象
- 3D スキャナは、形を点群で取り、CAD と比べられます(プロニクス・埼玉県産業技術総合センター)。千葉県の研究報告は、射出成形品など、従来の三次元測定機では測れない自由形状の相談が増えたとしています。非球面レンズや金型の細かな曲面には、三鷹光器のレーザーのオートフォーカスで測る装置があります。
- 解決に使える技術
- 3Dスキャナ(レーザー・縞投影)全体の形を CAD と比べる
- 三次元測定機(接触式)要所の寸法を高い精度で
- X線CT内側の形・肉厚も一度に
- 形状測定機(非接触の微細形状)レンズ・金型の細かな曲面
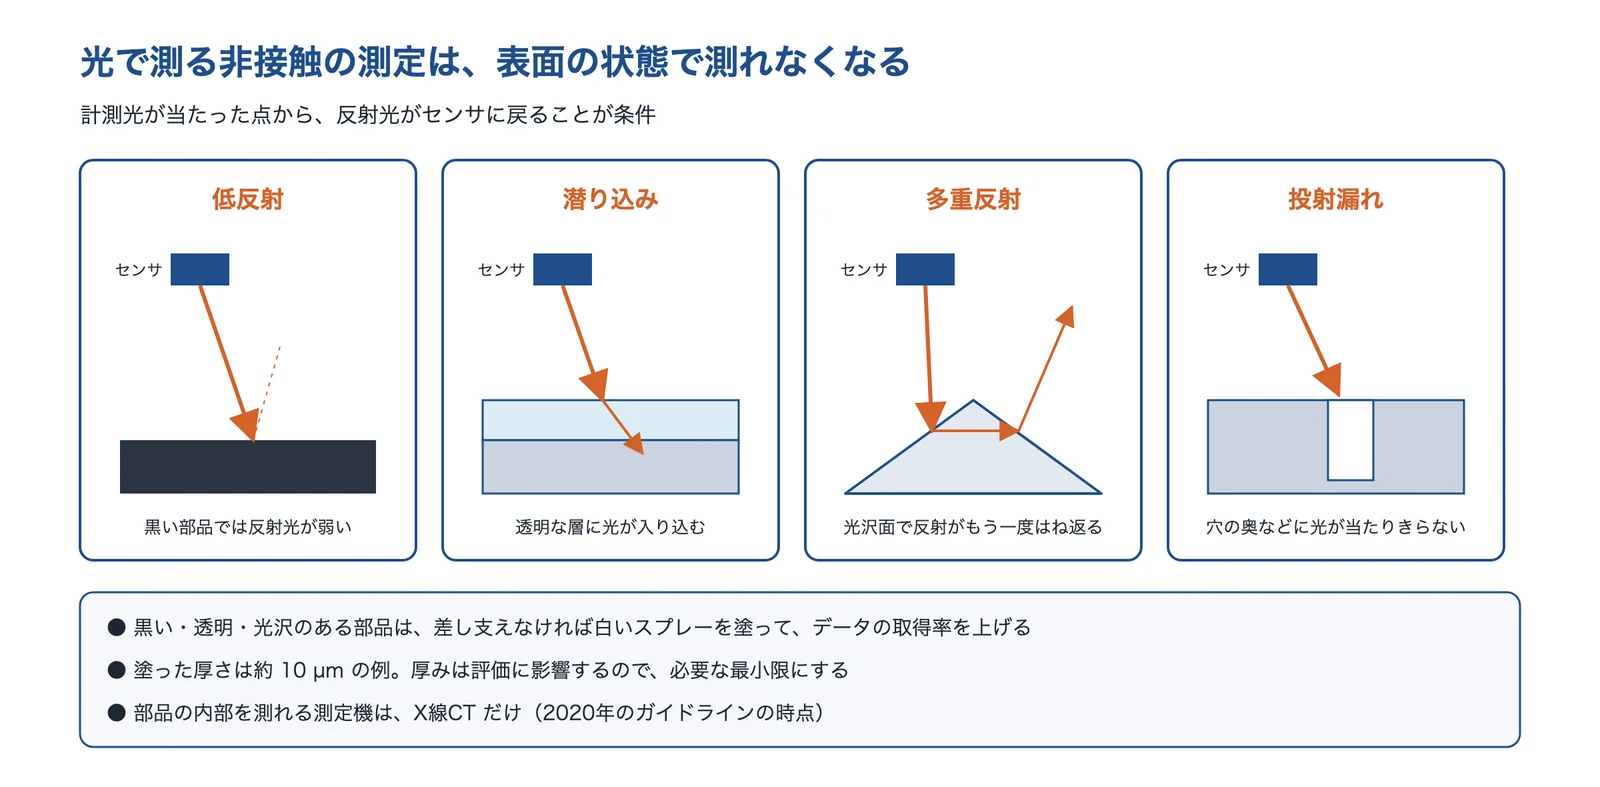
光で測る方式は、黒い・透明・光沢のある面で測れないことがあり、白いスプレーを塗ることがあります。塗った厚さが約 10 µm の例があり、厚みは評価に影響するので最小限にします(産総研などの非接触測定ガイドライン)。
薄物・柔らかい部品(樹脂・ゴム・薄板)
樹脂のフィルムやゴム、薄い板金を測ると、測るたびに値が違う。押したりつかんだりすると形が変わってしまう。
小径穴・深い穴・外から見えない内部の形
ノズルの細い穴、深い穴の奥、樹脂部品の内側のリブや肉厚を測りたい。測定子が入らない、外から見えない。
- 起きている現象
- 2020年の非接触測定ガイドラインは、部品の内部を測れる測定機は、その時点では X線CT しかないとしています。細い穴には専用の測定機があり、小坂研究所の微細穴三次元形状測定機は最小 φ10 µm の穴から、第一測範製作所の非接触の内径測定器 IDM は φ0.1 mm からの内径を測ります。
- 解決に使える技術
- X線CT内部・肉厚・見えない形
- 形状測定機(微細穴)φ10 µm からの微細な穴
- 内径測定器・エアマイクロ小径の内径を速く
- 三次元測定機球が入る大きさの穴
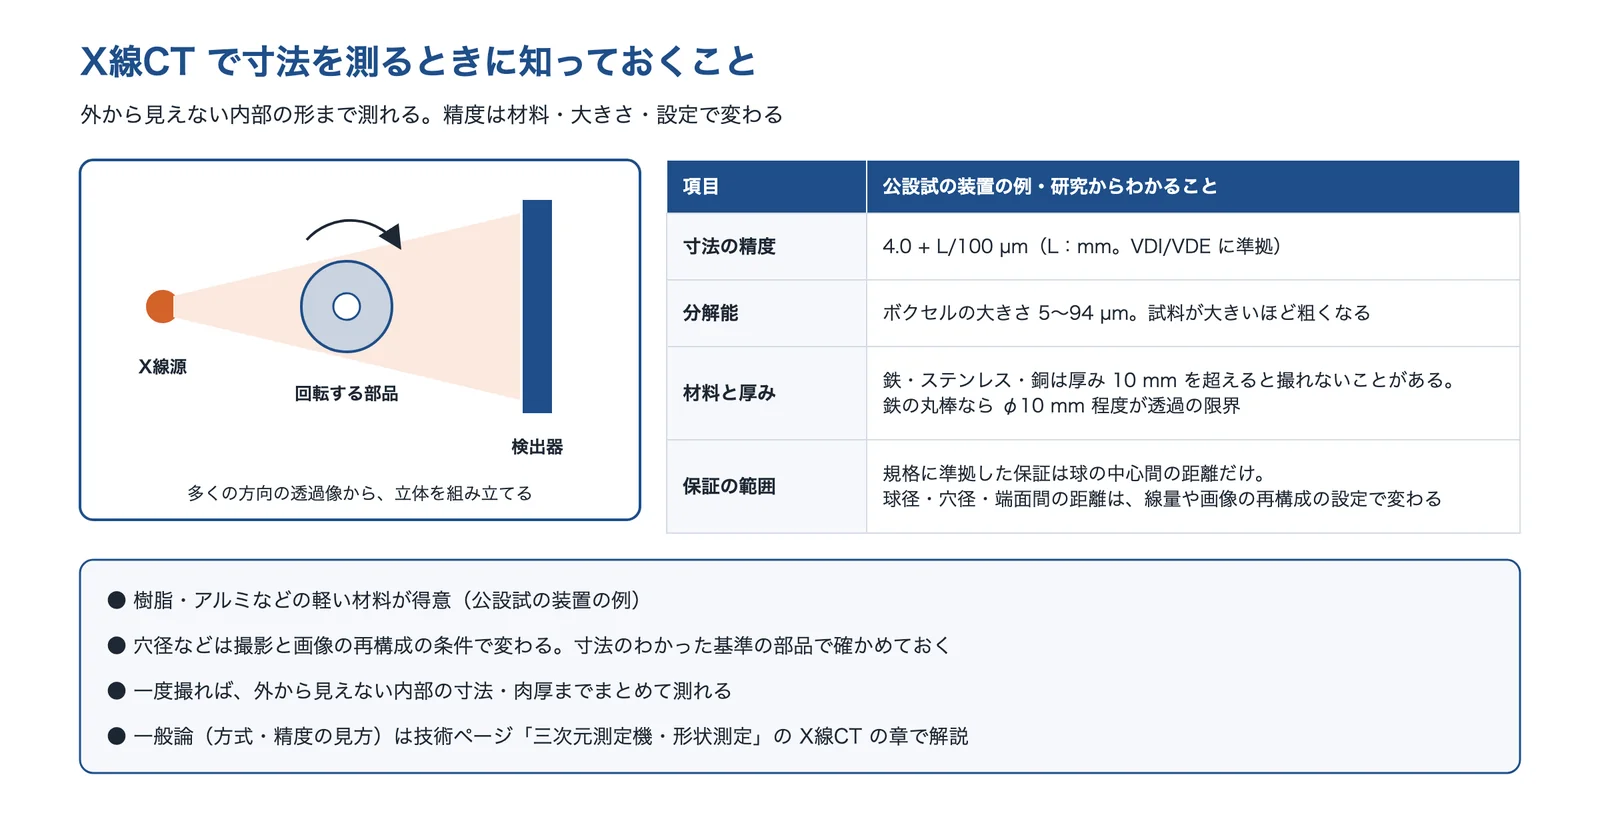
X線CT は、試料が大きいほど分解能が下がり、鉄・ステンレス・銅は厚み 10 mm を超えると撮れないことがあります(埼玉県産業技術総合センター)。穴径などは撮影や画像の再構成の条件で値が変わるので(群馬県立産業技術センター)、寸法の分かった基準で確かめます。
表面粗さ・うねり
摺動面やシール面の粗さが図面の Ra を満たしているか確かめたい。鏡面や柔らかい面は、触針で傷をつけたくない。
- 起きている現象
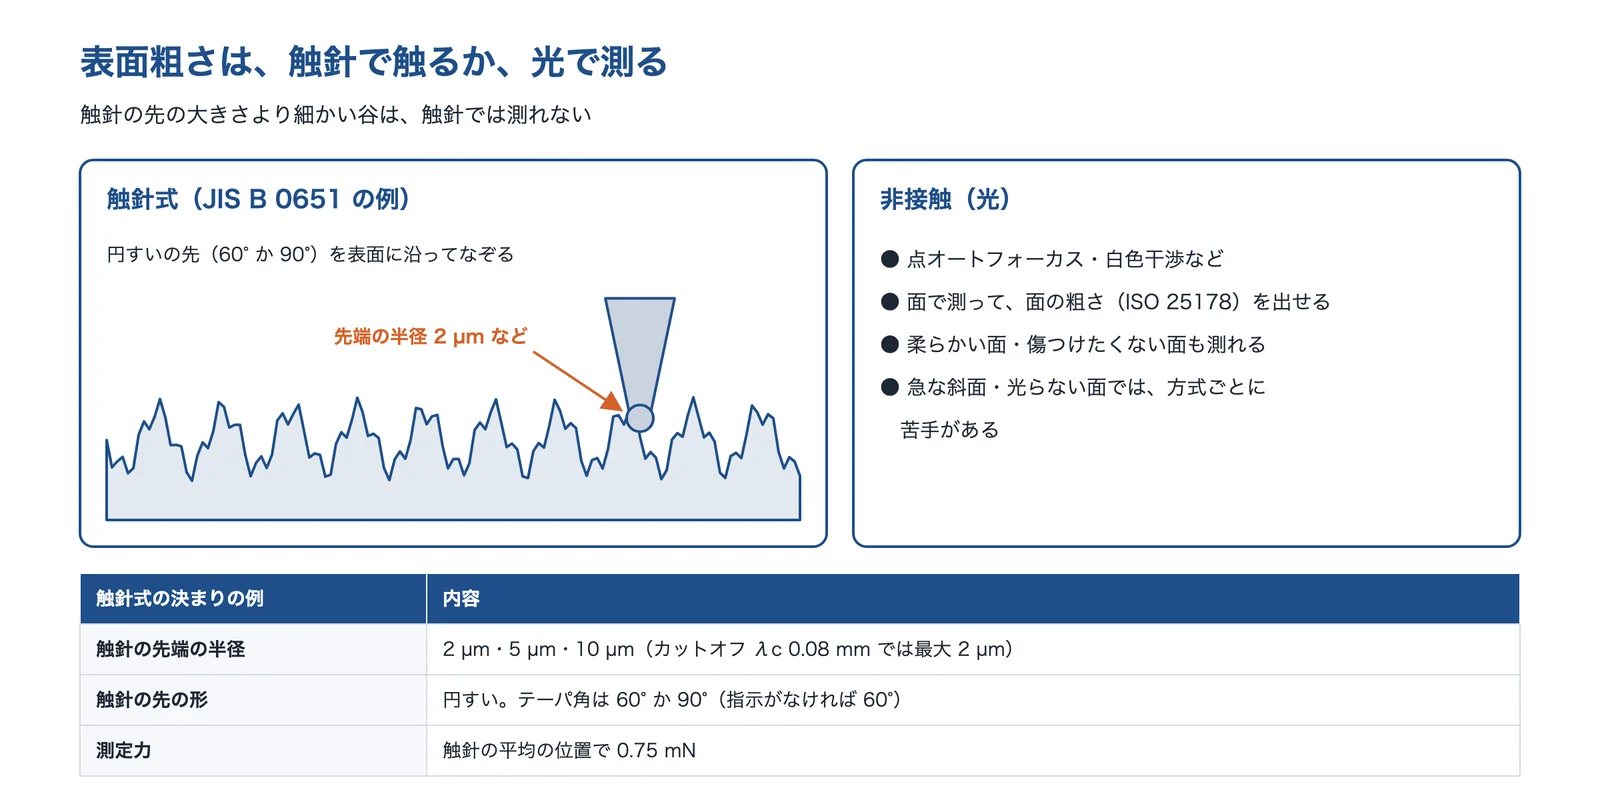
- 触針式の粗さ測定機は、先端の半径 2 µm などの円すいの触針で表面をなぞります。決まりは JIS B 0651(2001年版)にあり、触針の平均の位置での測定力は 0.75 mN です(ミツトヨ)。鏡面や金型部品など測定子が触れられない場合は、白色干渉など非接触の装置を使います(プロニクス)。
- 解決に使える技術
- 形状測定機(触針式の粗さ)Ra・Rz などの線の粗さ
- 非接触の粗さ・形状測定鏡面・透明体・面の粗さ
触針の先の大きさより細かい谷は、触針では測れません(編集部の解説)。何で測ったか(触針か光か、触針の半径・カットオフ)が違うと値が比べられないので、測り方の条件をそろえて記録します。
なぜ、測り方で値が変わるのか
同じ部品を測っても、測る人・測定器・測り方で値が変わります。大きな原因は、温度、押し付ける力と支え方、基準と測る点の取り方の3つです。
温度:部品も測定器も伸び縮みする
測定の標準温度は 20℃ と決められています(キーエンス)。金属は温度で伸び縮みし、伸びは「線膨張係数 × 長さ × 温度差」で見積もれます。線膨張係数をアルミ 23×10⁻⁶/K、黄銅 17.5×10⁻⁶/K、炭素鋼 10.8×10⁻⁶/K とすると(キーエンス)、長さ 100 mm のアルミは 5℃ 違うだけで約 11.5 µm 伸びます(編集部の計算)。
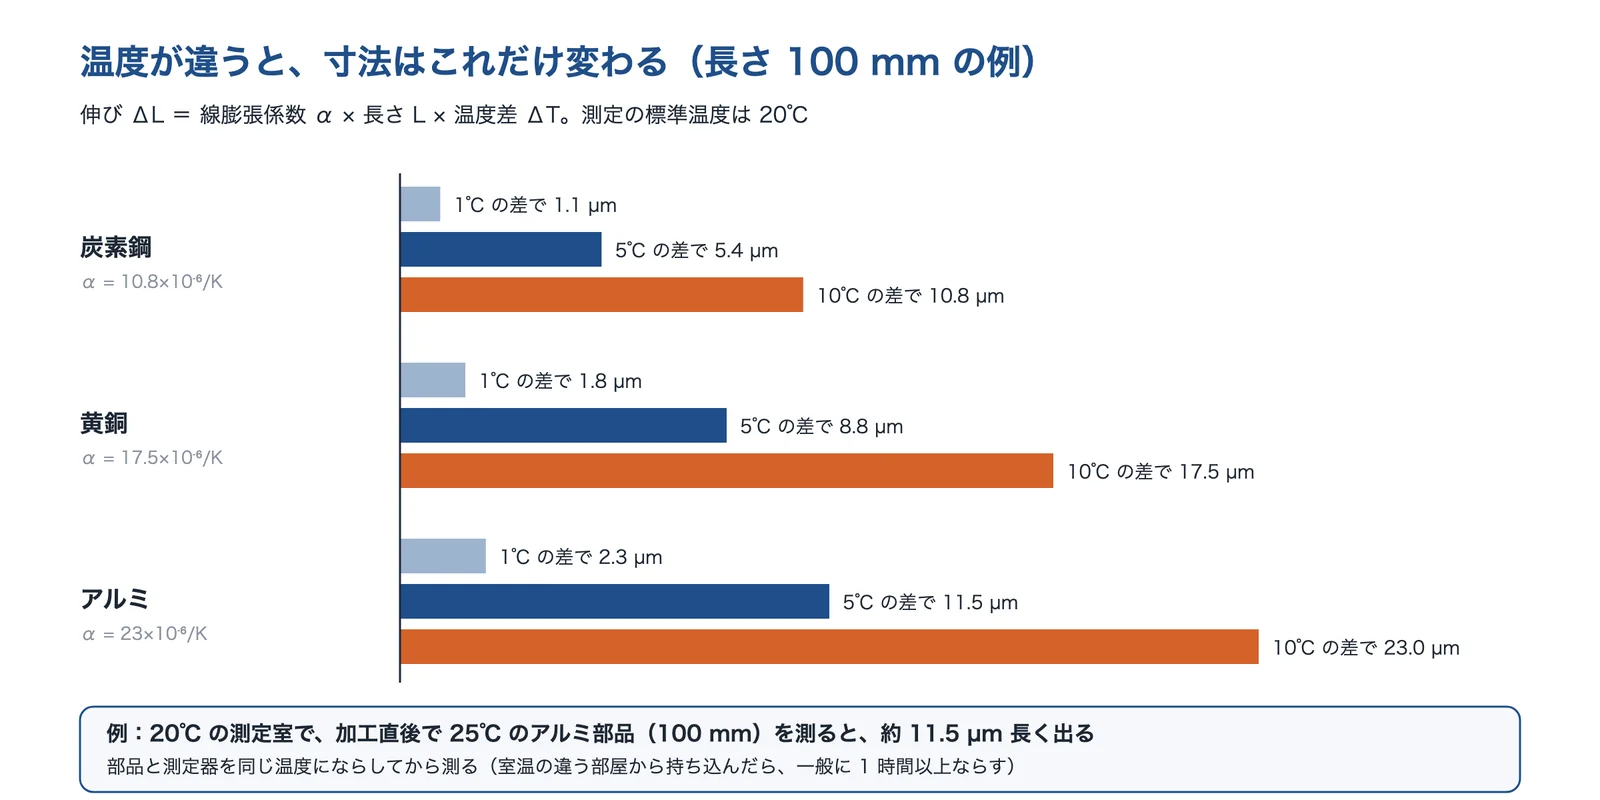
出典:キーエンス「温度と測定」・キーエンス「測定室の温度管理」をもとに編集部が計算し、AI(Claude)で作成
加工した直後の温かい部品や、手で握っていた部品をすぐ測ると、温度の分だけ値がずれます。ミツトヨは、マイクロメータも室温になじませないと熱膨張による誤差が生じるとしています。部品と測定器を同じ部屋に置いて温度をならしてから測るのが基本で、キーエンスは、室温の違う部屋から持ち込んだときは一般的に1時間以上の温度慣らしが必要としています。測定室の温度管理と温度補正は、技術ページ「三次元測定機・形状測定」の温度の章で解説しています。
押し付ける力と支え方:測るときに部品が変わる
ノギスは、目盛りと測る所が一直線に並んでいないので、アッベの原理(測られるものと標準尺は、測定方向に一直線に並べる)に合わない誤差が出ます。ミツトヨは、ハイトゲージもアッベの原理に反する測定器としています。ノギスは定圧装置がないため、JIS は適正で均一な測定力で測るよう注意しています(ミツトヨ)。マイクロメータは、ラチェットが空回りして、適切な測定力をかけられます(ミツトヨ)。
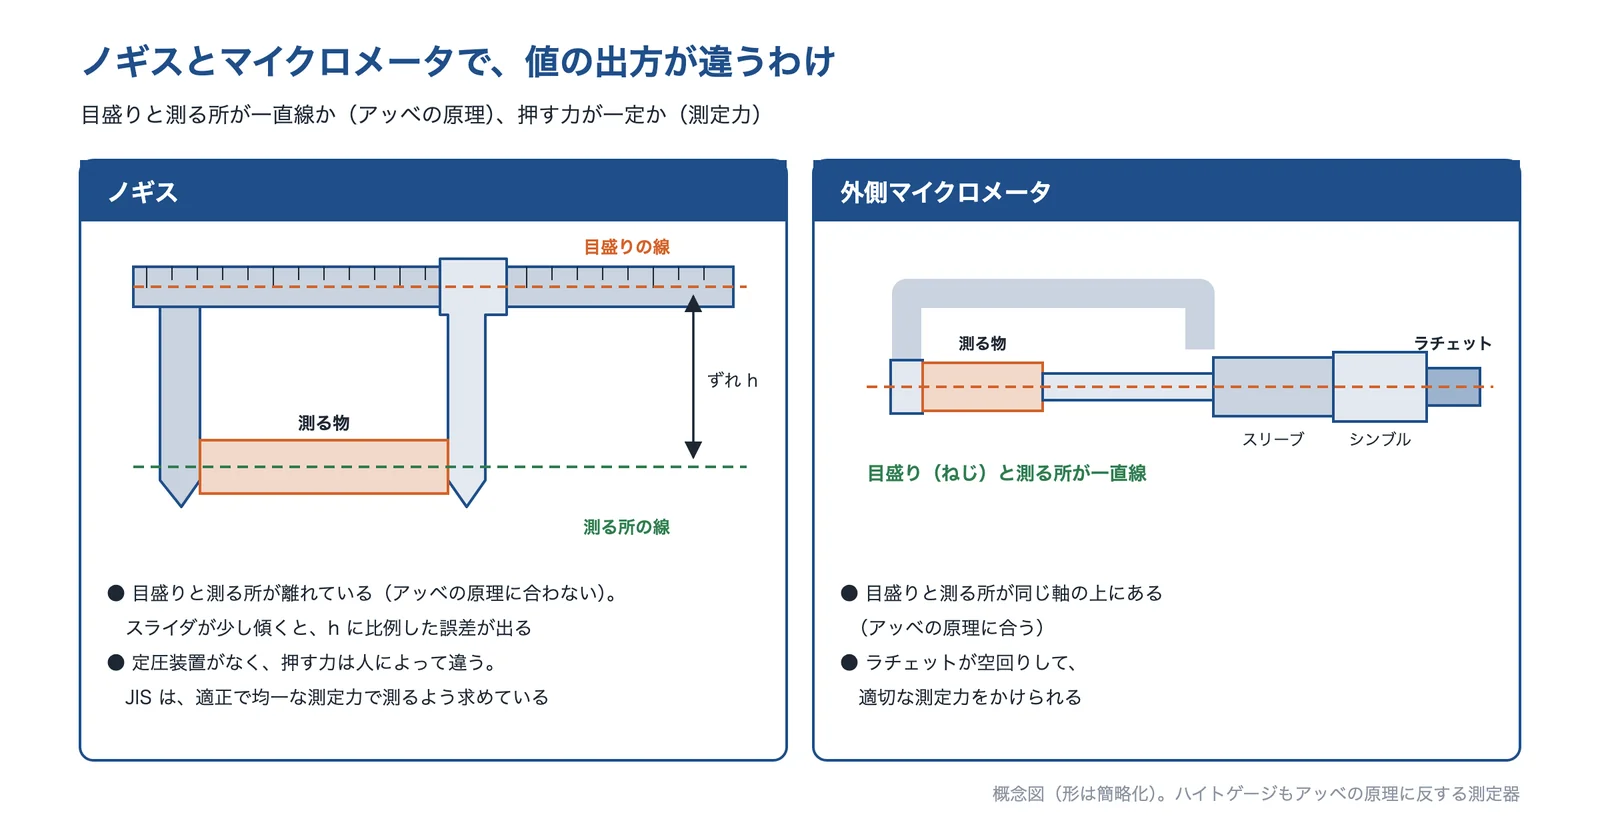
出典:ミツトヨ「マイクロメータの正しい使い方」・ミツトヨ「精密測定機器の豆知識」をもとに AI(Claude)で作成
三次元測定機でも、部品を固定する力で値が変わります。産総研と公設試の形状計測研究会の資料「CMM の都市伝説」では、岩手県工業技術センターが、ステンレス(SUS440)の梁に 250 N をかけたときのたわみを理論上 47.7 µm と示し、支えの真上でクランプすれば、たわみを防げるとしています。樹脂製のクランプを男性が力まかせに締め上げると、クランプの力が 200 N に達した例もありました。
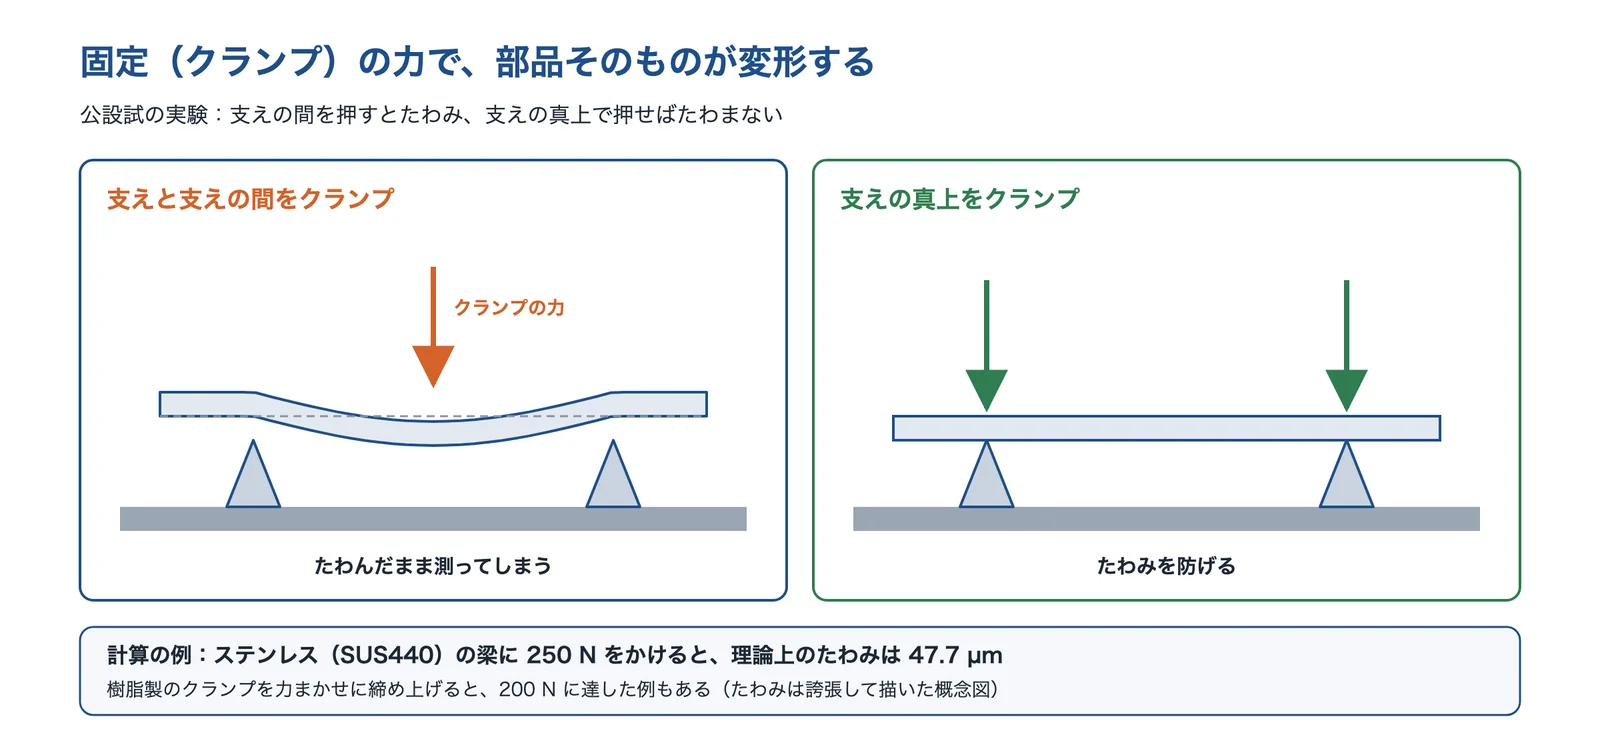
出典:産業技術連携推進会議 形状計測研究会「CMM の都市伝説」をもとに AI(Claude)で作成
基準と測る点の取り方:どこを、何点で測るか
幾何公差の値は、基準(データム)をどの面から、どう立てるかで変わります。同じ平面でも、測る点が少なければ、点のない所の凹凸は値に入りません(編集部の解説)。岐阜県工業技術研究所は、三次元測定機で樹脂ブロックの穴の径と真円度を 8〜360 点で測り比べ、球の大きさごとにみると 120 点以上で結果が落ち着いたとしています。
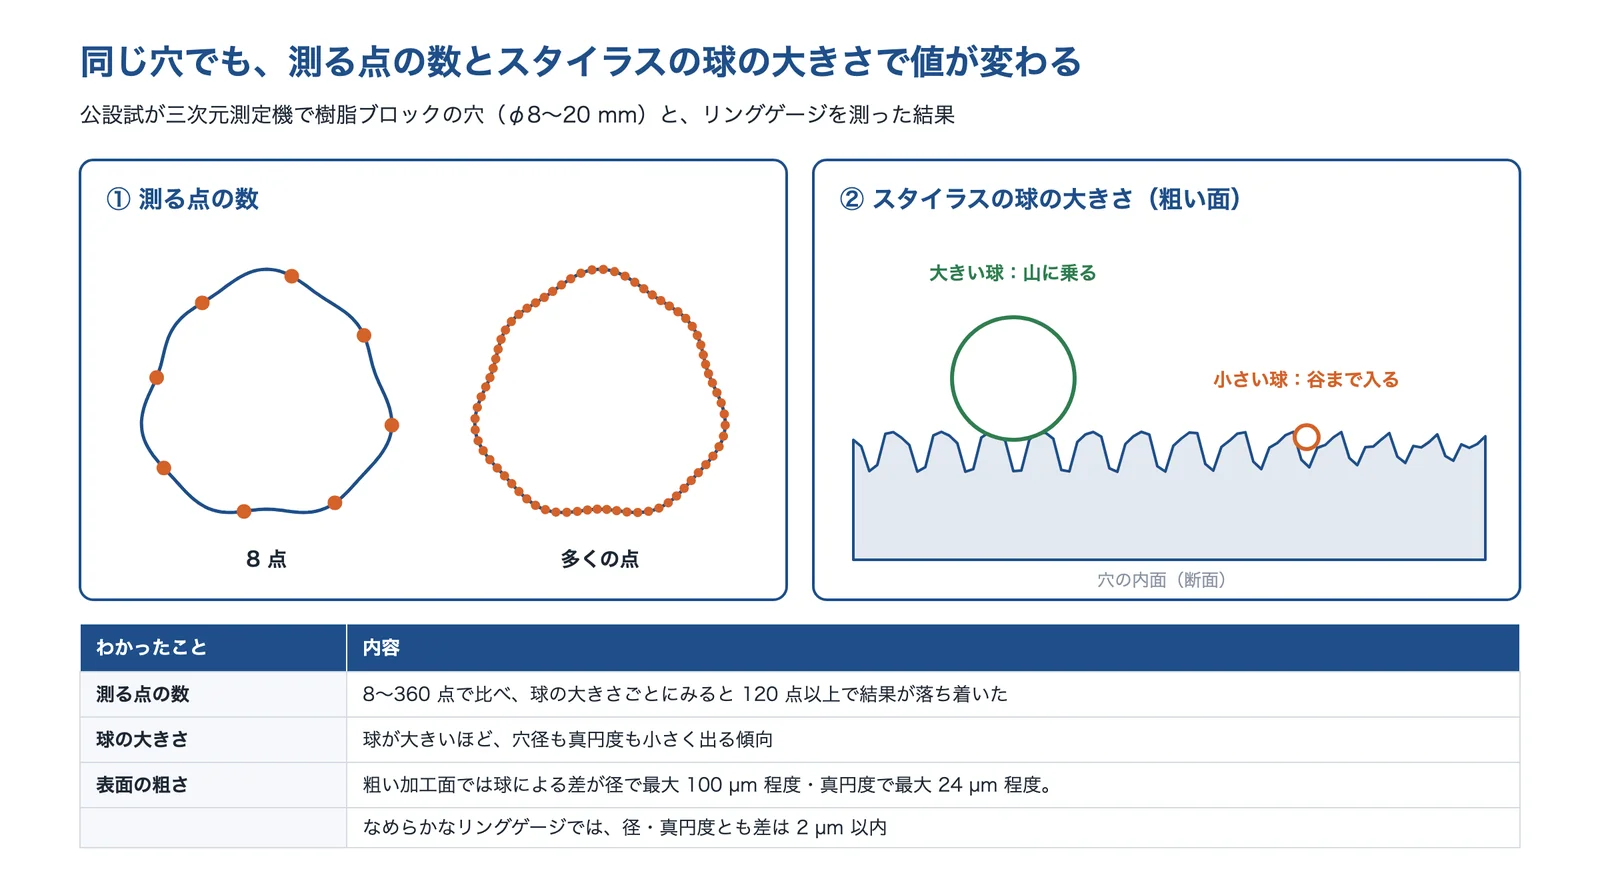
出典:岐阜県工業技術研究所の研究報告(2018年)をもとに AI(Claude)で作成
同じ研究では、スタイラスの球が大きいほど穴径も真円度も小さく出る傾向があり、粗い加工面では球による差が径で最大 100 µm 程度、真円度で最大 24 µm 程度になりました。一方、なめらかなリングゲージでは差は 2 µm 以内でした。表面が粗いほど、球の大きさによる差が大きくなるということです。測る点の配置と座標系の立て方は、技術ページ「三次元測定機・形状測定」の測定戦略の章で解説しています。
出典:温度と測定|キーエンス、測定室の温度管理|キーエンス、マイクロメータの正しい使い方、読み方と注意点|ミツトヨ、精密測定機器の豆知識(Catalog No.11003)|ミツトヨ、CMM の都市伝説 Ver.2(産業技術連携推進会議 形状計測研究会)|産業技術総合研究所、精密測定の信頼性に関する研究(第2報、2018年)|岐阜県工業技術研究所
測定のばらつきを数字で確かめる(ゲージ R&R)
測った値のばらつきには、部品そのもののばらつきと、測定システム(測定器・人・測り方)のばらつきが混ざっています。測定システムのばらつきを、繰り返し性と再現性に分けて数字で見るのがゲージ R&R です。繰り返し性は、同じ測定者が同じゲージで同じ条件で同じ部品を何度も測ったときの変動、再現性は、測定者が変わったときの変動です(Minitab)。
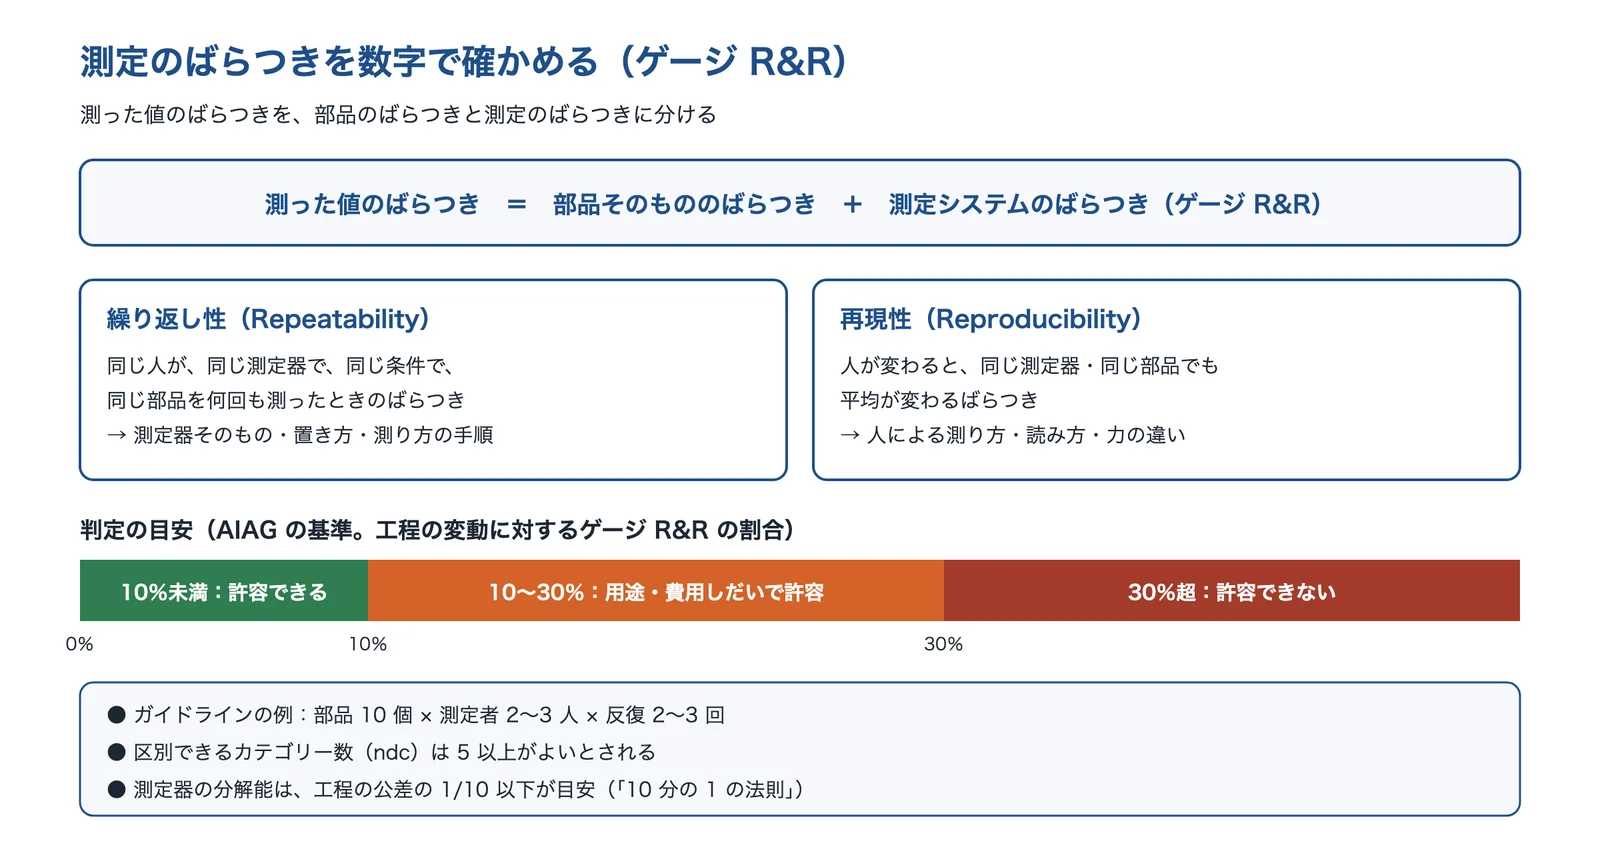
出典:Minitab「測定システムは許容範囲内か」・Minitab「繰り返し性と再現性とは」・Minitab「ゲージ公差とは」・Minitab「ゲージ R&R 分析(交差)」をもとに AI(Claude)で作成
判定には AIAG の基準がよく使われ、ゲージ R&R が工程の変動の 10%未満なら許容、10〜30%は用途や費用しだいで許容されうる、30%を超えると許容されないとされます。区別できるカテゴリー数は 5 以上が推奨されます(Minitab)。進め方は、部品 10 個、測定者 2〜3 人、反復 2〜3 回がガイドラインで推奨されているとしています(Minitab の白書。AIAG などによる)。測定器の分解能は、工程の公差を 10 以上で割った値より細かいものを選ぶ「10 分の 1 の法則」が目安です(Minitab)。
ゲージ R&R が大きければ、部品を直す前に、測り方(置き方・固定・測定力・点数・温度のならし)をそろえるのが先です。量産の工程能力(Cp・Cpk)の見方は 技術の基礎知識「工程能力指数」、量産での寸法のばらつきの対策は課題「量産で寸法がばらつく」で扱っています。
出典:測定システムは許容範囲内か|Minitab、繰り返し性と再現性とは|Minitab、ゲージ公差(ゲージ分解能)とは|Minitab、アシスタントのホワイトペーパー ゲージ R&R 分析(交差)|Minitab
解決技術の詳細
三次元測定機の構造・方式・精度(MPE)の見方・校正は、技術ページ「三次元測定機・形状測定」で解説しています。ここでは、測りたいものに合わせて、どの手段をどう使うかに絞ります。
ノギス・マイクロメータ・ハイトゲージ:現場で手早く
ノギスの最小読取値は 0.05 mm や 0.01 mm、標準的なマイクロメータは 1 µm まで読み取れます(ミツトヨ)。JIS B 7507(ノギス)・JIS B 7502(マイクロメータ)では、2016年の改正で「器差」が「指示誤差(MPE)」に変わり、JIS B 7507 は 2022年にも改正されています(ミツトヨ)。
どちらも、測る人の力と、部品・測定器の温度で値が変わります。µm の桁が要る寸法は、マイクロメータのラチェットで測定力をそろえるか、測定室の測定機で測ります。ノギスは公差の広い寸法の確認に向きます(編集部の解説)。
エアマイクロ・限界ゲージ・内径測定器:穴径を量産で
限界栓ゲージは、通り側が通り、止り側が入らなければ合格とする道具で、値は出ませんが速く合否を出せます(編集部の解説)。空気マイクロメータは、ノズルと穴の隙間で変わる空気の背圧から寸法を測ります。第一測範製作所の背圧式の空気マイクロメータは、内外径・厚みの測定や、テーパ・段差・平行度など2か所の差の測定に使い、測定ヘッドは部品に合わせて設計・製作します。
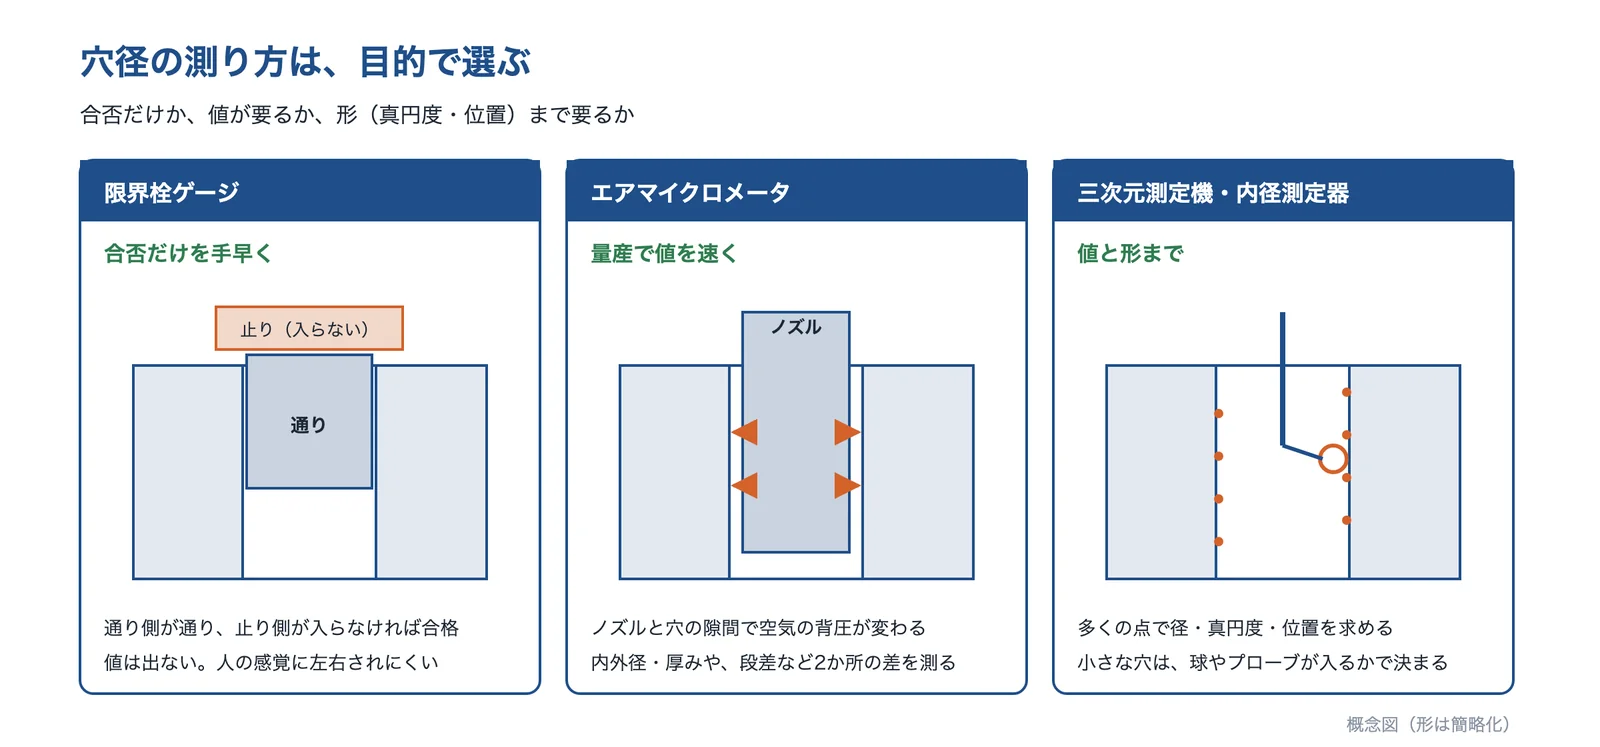
出典:第一測範製作所「コルメック」・第一測範製作所「IDM」・プロニクス「三次元接触測定」と編集部の解説をもとに AI(Claude)で作成
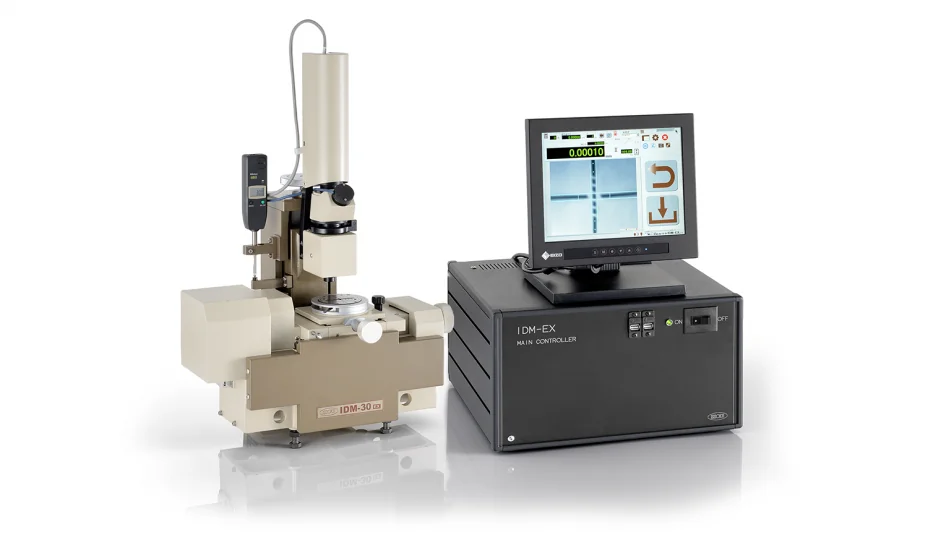
小さな内径には、光で測る非接触の内径測定器もあります。第一測範製作所の IDM は φ0.1〜100 mm を非接触で測り、温度補正で 20℃ の測定値に自動で換算します。樹脂素材や薄いワーク、極小内径にも対応するとしています。
三次元測定機(接触式):径・位置・幾何公差をまとめて
接触式の三次元測定機は、ルビー球の測定子で部品に触れて座標を取り、平面度・位置度・同軸度・直角度などの幾何公差まで求めます(プロニクス)。上で見たように、値は測る点の数、スタイラスの球の大きさ、固定の力で変わります。

出典:Mitutoyo Japan(YouTube)
材料による注意もあります。「CMM の都市伝説」では、秋田県産業技術センターが、ルビー球のスタイラスでアルミ合金(A5056)を走査すると、5 周(約 1.1 m)走査した時点で、球にアルミが付着していた例を示しています。アルミを多く測るときは、球の材質や点検の頻度を考えます。
画像測定機:平面の輪郭と穴の位置をまとめて
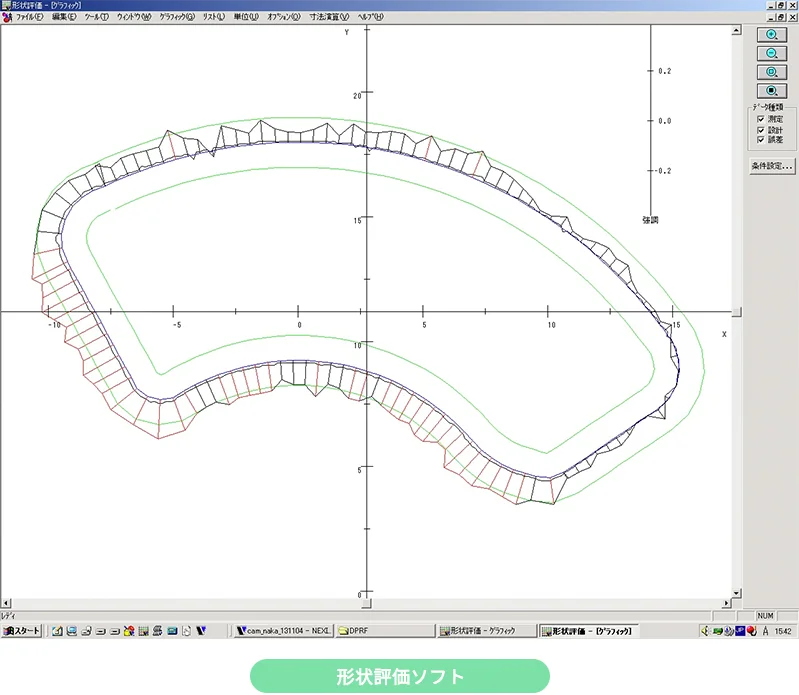
画像測定機は、カメラの画像の明暗からエッジを見つけ、サブピクセル処理で 1 画素より細かく位置を出します。平面の測定はカメラ画像だけでできるので、触れずに多くの寸法をまとめて測れます。高さは、画像のコントラストがいちばん高い位置(オートフォーカス)で測ります(ミツトヨ)。プロニクスは、計測の手順をプログラムにして、多数個取りの製品を自動で測っています。
高さは画像だけでは決まらないので、オートフォーカスで測ります(ミツトヨ)。曲面の全体の形は 3D スキャナ、立体の幾何公差は三次元測定機と組み合わせます(編集部の解説)。
3Dスキャナ(レーザー・縞投影):自由曲面の全体の形
3D スキャナは、レーザーや縞のパターンの光を当てて、形を点群で取ります。接触圧なしで形が取れるので、柔らかい素材の製品や、全体の形を CAD と比べたいときに向きます(プロニクス)。千葉県産業支援技術研究所は、射出成形品など従来の三次元測定機で測れない自由形状の相談が増えたとし、非接触の三次元形状測定機の精度を三次元測定機で評価しています。
出典:非接触測定ガイドライン Ver.1.0をもとに AI(Claude)で作成
光で測る方式は、計測光が当たった点から反射光がセンサに戻ることが条件で、黒い部品(低反射)、透明な層(潜り込み)、光沢面(多重反射)、穴の奥(投射漏れ)で測れなくなります(非接触測定ガイドライン)。白いスプレーを塗ると取れるデータが増えますが、塗った厚さが約 10 µm の例があり、厚みは評価に影響するので最小限にします。千葉県の評価でも、表面処理の影響が支配的であることが示唆されたとしています。
X線CT:外から見えない内部の寸法
X線CT は、部品を回しながら多くの方向から撮った透過像で立体を組み立てるので、内部の形・肉厚・小さな穴の奥まで、切らずに測れます。埼玉県産業技術総合センターの装置の寸法の精度は 4.0+L/100 µm(VDI/VDE 準拠)、ボクセルの大きさは 5〜94 µm で、試料が大きくなると分解能は下がります。
出典:埼玉県産業技術総合センター「X線CT」・群馬県立産業技術センターの研究報告(2024年)・非接触測定ガイドライン Ver.1.0をもとに AI(Claude)で作成
出典:3Dスキャンの【原製作所 チャンネル】(YouTube)
群馬県立産業技術センターは、規格(VDI/VDE 2630)に準拠した装置でも、保証しているのは球の中心間の距離だけで、球径・穴径・端面間の距離は、線量の強さや画像の再構成の設定で変わるとしています。X線CT で寸法を測るときは、寸法の分かった基準の部品で、条件ごとに確かめておきます。内部の欠陥(巣・割れ)を見つけたいときは、課題「部品を壊さずに内部の欠陥(巣・割れ)を見つけたい」を参照してください。
形状測定機:粗さ・輪郭・真円度と、微細な形
形状測定機は、測る形ごとの専用機です。表面粗さ・輪郭形状の測定機は触針で表面をなぞって断面の形を測り、真円度測定機は部品か検出器を回して、軸や穴の真円度・円筒度を測ります(小坂研究所)。測る形に絞った専用機で、形ごとに測ります。
出典:ミツトヨ「表面粗さの基礎知識」・プロニクス「表面粗さ測定」・三鷹光器「NH シリーズ」をもとに AI(Claude)で作成
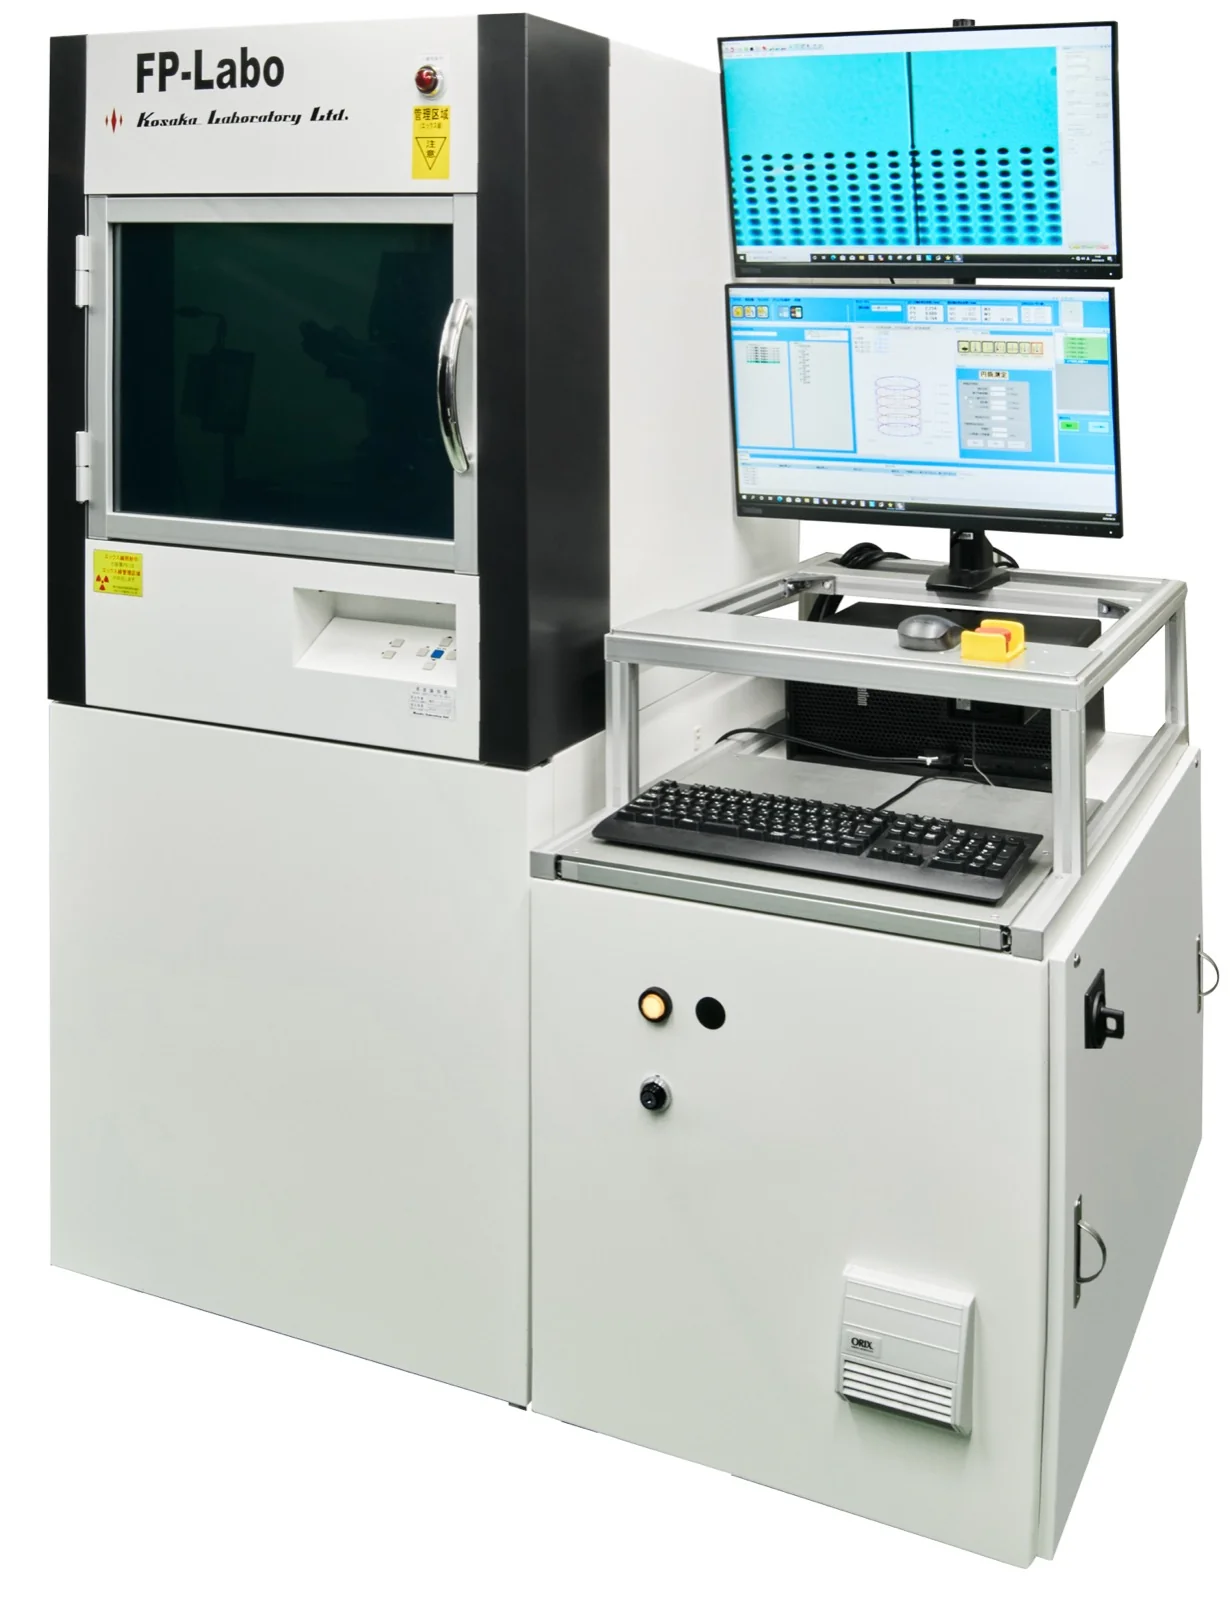
触針式の粗さ測定は、JIS B 0651:2001 で触針の先端の半径(2・5・10 µm)、先の形(60° か 90° の円すい)、測定力(0.75 mN)などが決められています(ミツトヨ)。触れられない鏡面や金型、透明体には、白色干渉やポイントオートフォーカスの非接触の装置を使います(プロニクス・三鷹光器)。最小 φ10 µm からの微細な穴には、小坂研究所の FP-Labo のように測定力 0.1 µN 以下で穴の形を測る装置があります。表面粗さの記号(Ra・Rz)の意味は 技術の基礎知識「表面粗さ」で解説しています。
出典:画像測定機の基礎知識|ミツトヨ、表面粗さの基礎知識|ミツトヨ、非接触測定ガイドライン Ver.1.0(2020年)|計測技術検討委員会(産業技術総合研究所)、CNC 三次元測定機を用いた非接触三次元形状測定機の精度評価(2023年)|千葉県産業支援技術研究所、X線CT(依頼試験)|埼玉県産業技術総合センター、X線CT 用治具の開発及び寸法計測精度向上の検討(2024年)|群馬県立産業技術センター、コラム型 空気・電気マイクロメータ コルメック|第一測範製作所、光学式非接触 小径内径測定器 IDM|第一測範製作所、三次元接触測定・画像測定・三次元レーザー測定・表面粗さ測定|プロニクス、微細穴三次元形状測定機・真円度・円筒形状測定機|小坂研究所、非接触三次元測定装置 NH シリーズ|三鷹光器
寸法・形状を測る技術を持つ企業・機関
各企業・機関が解決できる課題と技術の内容を、公開している情報をもとに紹介します。微細穴・粗さ・真円度の専用機、非接触の形状測定、穴径の量産測定、寸法測定の受託、大物の出張測定、公設試の依頼試験を挙げました。三次元測定機の大手メーカーや X線CT の受託は、技術ページ「三次元測定機・形状測定」で紹介しています。
株式会社小坂研究所|表面粗さ・輪郭・真円度と、φ10 µm からの微細な穴を測る専用機
小坂研究所とは
小坂研究所は、東京都千代田区に本社を置く精密測定機器のメーカーです(創業 1950年)。表面粗さ・輪郭形状の測定機、真円度・円筒形状の測定機、微細穴の三次元形状の測定機などをつくっています。
小坂研究所の得意技術
| 技術 | 内容 |
|---|---|
| 微細穴三次元形状測定機 FP-Labo・FP3030 | 最小測定穴径 φ10 µm〜、最大測定長 300×300×300 µm、測定分解能 10 nm、測定力 0.1 µN 以下。最大のサンプルは FP-Labo が φ160 mm・厚さ 50 mm、FP3030 が φ300 mm・厚さ 50 mm |
| 真円度・円筒形状測定機 | EC5200 は検出器が回る方式で回転精度 0.05 µm、内外径とも φ600 mm まで。EC1550H はテーブルが回る方式で、内外径とも φ368 mm まで |
| 表面粗さ・輪郭形状測定機 SEF580A-G18D | 粗さは Z の測定範囲 600 µm・分解能 0.08 nm。輪郭は Z 50 mm・X 100 mm の範囲を測る |
小坂研究所が解決できる課題
- φ10 µm からの微細な穴の形を、壊さずに確かめたい
- 軸や穴の真円度・円筒度を、専用機で評価したい
- 表面粗さと、R・角度などの輪郭の形を1台で測りたい
出典:微細穴三次元形状測定機|小坂研究所
出典:微細穴三次元形状測定機|小坂研究所、真円度・円筒形状測定機|小坂研究所、表面粗さ・輪郭形状測定機|小坂研究所、会社概要|小坂研究所
三鷹光器株式会社|レーザーのオートフォーカスで、急斜面や鏡面の形を触らずに測る
三鷹光器とは
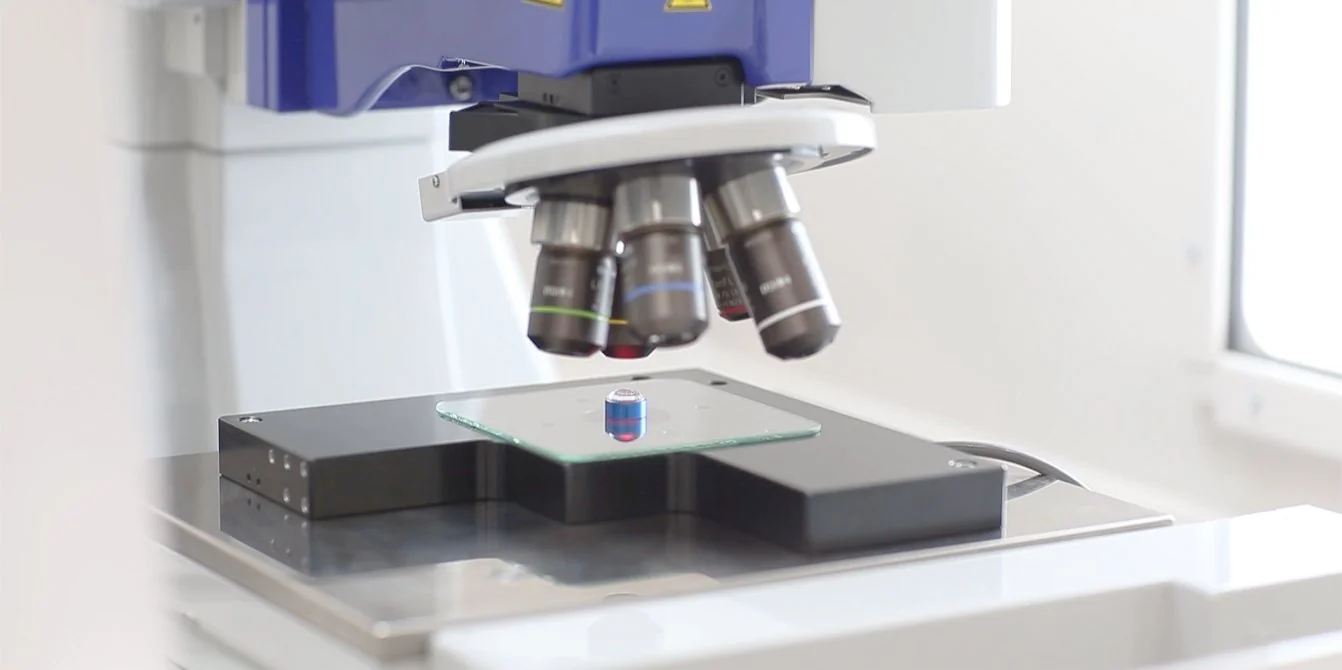
三鷹光器は、東京都三鷹市に本社を置く光学機器のメーカーです。産業用には、レーザーのオートフォーカス顕微鏡と高精度の XYZ ステージを組み合わせた非接触三次元測定装置「NH シリーズ」をつくっています。
三鷹光器の得意技術
| 技術 | 内容 |
|---|---|
| 非接触三次元測定装置 NH シリーズ | 測定原理はポイントオートフォーカス法(ISO 25178-605)。NH-3SPs は X・Y 軸のスケール分解能 0.01 µm、AF 軸 0.001 µm |
| 急斜面・鏡面への対応 | 小径ギヤ(モジュール 0.3)で最大傾斜角 87 度。表面の反射率が 0.5%程度のコーティングガラスから、90%以上の鏡面までそのまま測れるとしている |
| 測定できる例 | フレネルレンズ金型、回折格子、マイクロレンズアレイ、非球面レンズ金型の表面、研削面のびびり模様、ブレーキパッドの摩耗量など |
三鷹光器が解決できる課題
- 非球面レンズや金型の自由曲面の形を、触らずに細かく測りたい
- 急な斜面や鏡面で、ほかの光学式では測れなかった形を測りたい
- 研削面のびびり模様や摩耗の量を、面の形として見たい
出典:非接触三次元測定装置 NH シリーズ|三鷹光器
株式会社第一測範製作所|空気マイクロメータ・限界ゲージと、非接触の小径内径測定器
第一測範製作所とは
第一測範製作所は、新潟県小千谷市に本社を置く測定器のメーカーです(設立 1944年)。空気・電気マイクロメータ、限界ゲージなどのゲージ、縦型測長機、ボールねじなどを扱っています。
第一測範製作所の得意技術
| 技術 | 内容 |
|---|---|
| 空気・電気マイクロメータ「コルメック」 | A1 は背圧式の空気マイクロメータで、内外径・厚みなどの通常の測定に。A1D は差測定用で、テーパ・段差・平行度など2か所の差を測る。測定ヘッドは被測定物に応じて設計・製作する |
| 光学式非接触 小径内径測定器 IDM | 測定範囲は φ0.1〜100 mm。非接触でワークを傷つけない。繰返し精度 0.1 µm とし、温度補正で 20℃ の測定値に自動で換算する。樹脂素材・薄いワーク・極小内径にも対応するとしている |
| ゲージ | 各種限界ゲージ・限界ねじゲージを扱う |
第一測範製作所が解決できる課題
- 量産の穴径・軸径を、空気マイクロメータで測りたい
- φ1 mm 以下の小さな内径を、触らずに測りたい
- 樹脂や薄いワークの内径を、変形させずに測りたい
出典:光学式非接触 小径内径測定器 IDM|第一測範製作所
出典:光学式非接触 小径内径測定器 IDM|第一測範製作所、コラム型 空気・電気マイクロメータ コルメック|第一測範製作所、製品情報|第一測範製作所、会社概要|第一測範製作所
プロニクス株式会社|接触・画像・レーザー・粗さの寸法測定を受託
プロニクスとは
プロニクスは、京都府宇治市に本社を置く会社で、寸法測定の受託、リバースエンジニアリング、金型・樹脂成形を行っています(設立 1989年)。接触式の三次元測定機、画像測定機、レーザースキャナ、表面粗さ測定機で、寸法と形状の測定を受けています。
プロニクスの得意技術
| 技術 | 内容 |
|---|---|
| 三次元接触測定 | ルビー球の測定子を使う接触式。平面度・位置度・同軸度・直角度などの幾何公差にも対応。最大領域 800×1200×500 mm、荷重 20 kg 以下(超える場合は相談) |
| 画像測定 | 最大 X 650・Y 550・Z 200 mm、精度 XY 1.2+4L/1000 µm。計測の手順をプログラムにして自動で測り、多数個取りの製品に向く |
| 三次元レーザー測定・表面粗さ | レーザーのスキャンで接触圧なしに形状を取り、柔らかな素材の製品の測定や 3D CAD との比較に使う。粗さは触針式(SURFCOM130A)と、透明体・鏡面にも使える非接触の白色干渉顕微鏡(Opt-scope) |
料金の例として、測定ポイント数 10 点までで ¥5,000〜 と公開しています。
プロニクスが解決できる課題
- 測定機を持っていないので、図面の寸法と幾何公差を測ってほしい
- 多数個取りの成形品の寸法を、まとめて自動で測りたい
- 柔らかい樹脂・ゴムの製品の形を、レーザーで測って CAD と比べたい
出典:画像測定|プロニクス
出典:三次元接触測定|プロニクス、画像測定|プロニクス、三次元レーザー測定|プロニクス、表面粗さ測定|プロニクス、料金|プロニクス、会社概要|プロニクス
株式会社ソプラ・クリエーション|3D スキャナと測定アームで、大物も出張して測る
ソプラ・クリエーションとは
ソプラ・クリエーションは、兵庫県加古川市に本社を置く会社で、3D スキャナと測定アームによる 3D 測定を受託しています。出張・持込・郵送で受け付けています。
ソプラ・クリエーションの得意技術
| 技術 | 内容 |
|---|---|
| 光学トラッキング式 3D スキャナ | TRACKSCAN Sharp-S・NIMBLETRACK Gen2。トラッキング距離は最大 8.5 m、体積精度は最大 0.048 mm(測定体積 10.4 m³。メーカーの公表値で、実際の精度は対象の大きさ・設置条件・環境で変わるとしている) |
| ポータブル測定アーム | Absolute Arm 7-Axis。アーム用のプローブのスキャン速度は毎秒最大 120 万点 |
| 受け付け方 | 1 点から依頼でき、全国に出張する。持込の小型部品は当日返却もできる。NDA に対応し、年次校正済みの機材について校正証明書を発行できる |
ソプラ・クリエーションが解決できる課題
- 大きな部品・設備の形を、現地で測ってほしい
- 試作品や1点ものの形を、3D スキャンで CAD と比べたい
- 社外に出せない部品を、NDA を結んで測ってほしい
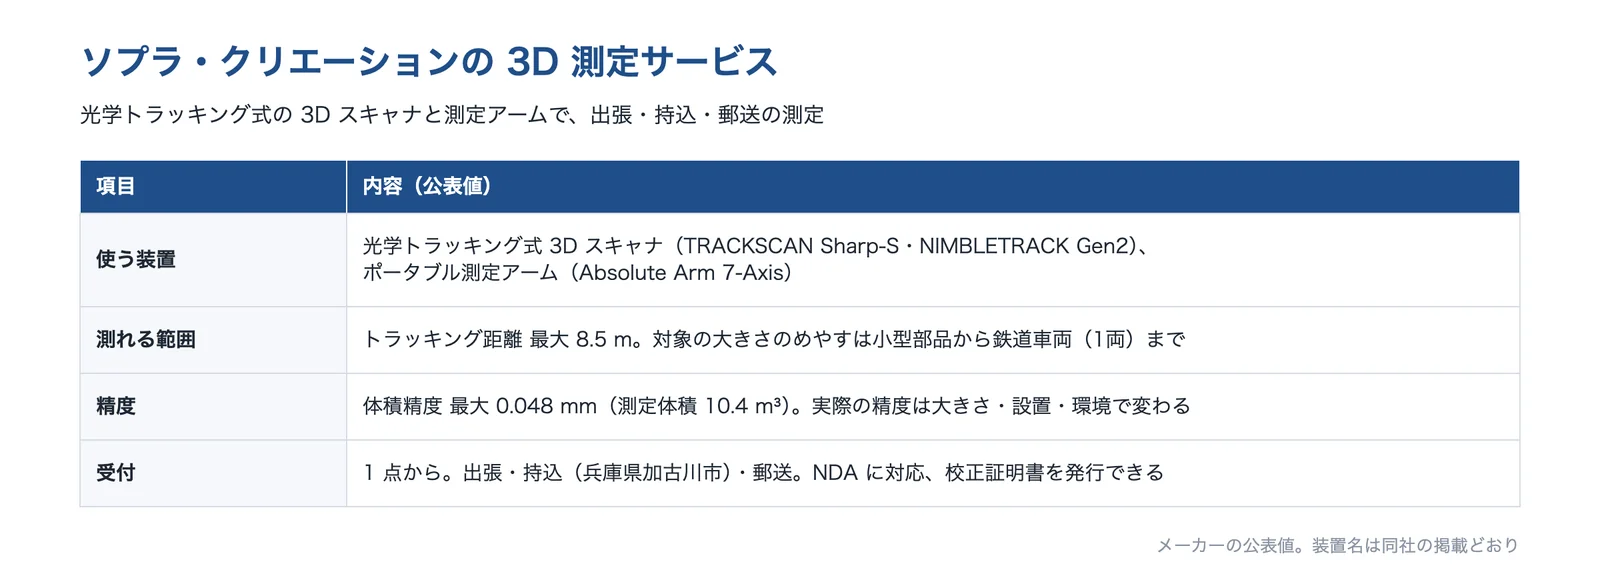
出典:ソプラ・クリエーション「3D 測定サービス」をもとに AI(Claude)で作成
埼玉県産業技術総合センター|X線CT・3D スキャナ・画像測定機・三次元測定機の依頼試験
埼玉県産業技術総合センターとは
埼玉県産業技術総合センター(SAITEC)は、埼玉県川口市にある県の公設試験研究機関です。精密測定の依頼試験として、X線CT、高精度 3D スキャナ、画像測定機、三次元測定機、真円度、表面粗さ、非接触の三次元測定などを受けています。
埼玉県産業技術総合センターの得意技術
| 技術 | 内容 |
|---|---|
| X線CT の依頼試験 | 測定精度 4.0+L/100 µm(VDI/VDE 準拠)、ボクセルサイズ 5〜94 µm、測定範囲 φ125×150 mm。樹脂・アルミなどの軽金属が得意で、鉄・ステンレス・銅は厚み 10 mm を超えると撮れないことがある |
| 高精度 3D スキャナの依頼試験 | 縞パターンの光を投影して測り、CAD と照合できる。500 mm を超えるものは難しいことがある。暗い・光沢・透明なものは白く塗装し、ポイントシールを貼るため、試料は原則そのままの状態では返却できないとしている |
| 画像測定機・三次元測定機の依頼試験 | 画像測定機による寸法測定、三次元測定機の倣い測定・ギア測定 |
料金は X線CT が 1 時間 6,620 円など、ページに公開されています(図の値は 2026年10月の確認)。
埼玉県産業技術総合センターが解決できる課題
- 測定機を買う前に、X線CT や 3D スキャナで測れるかを試したい
- 内部の寸法・肉厚を、切らずに測りたい(樹脂・アルミ)
- 公的機関で、寸法の測定をしてほしい
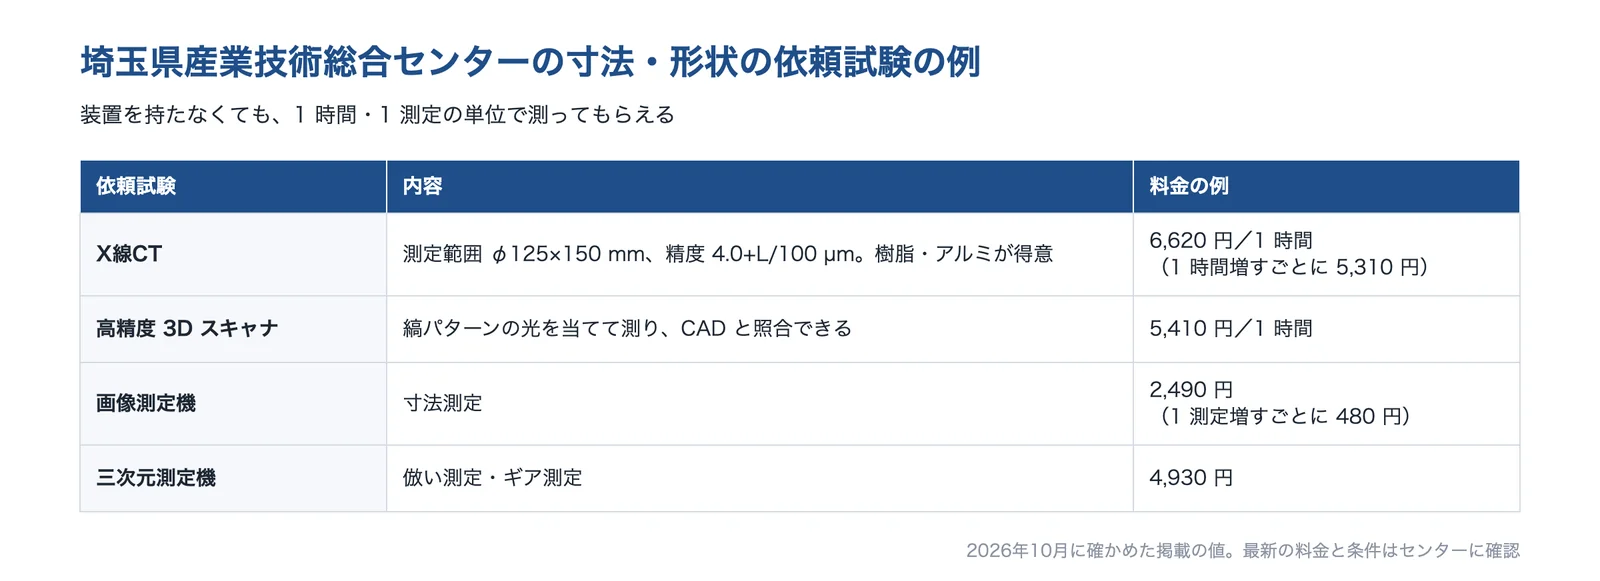
出典:埼玉県産業技術総合センター「X線CT」・同「高精度3Dスキャナ」・同「画像測定機による寸法測定」・同「3次元測定機」をもとに AI(Claude)で作成
出典:X線CT(依頼試験)|埼玉県産業技術総合センター、高精度3Dスキャナ(依頼試験)|埼玉県産業技術総合センター、画像測定機による寸法測定|埼玉県産業技術総合センター、3次元測定機(依頼試験)|埼玉県産業技術総合センター
選ぶ前に確かめる条件
寸法・形状の測定を外に頼む前、測定機を選ぶ前に、次のことを整理しておくと話が早く進みます。

出典:テクパルコの技術解説チャンネル(YouTube)
- 測りたいもの:穴径・幾何公差・輪郭・自由曲面・薄物・小径穴・粗さのどれか。図面のどの寸法か
- 必要な精度:公差の幅と、測定器の分解能・精度(公差の 1/10 がめやす)
- 部品の大きさ・重さ・材料:測定機に載るか。黒い・透明・光沢・柔らかいなど、触る・光で測るのに向かない性質はないか
- 測る条件:基準(データム)の取り方、測る点の数、測るときの置き方・固定、温度(20℃ にならしたか)
- 数量とタイミング:開発での1点の確認か、量産の抜き取り・全数か。1個にかけられる時間
- 結果の残し方:数値の一覧か、CAD と比べた色の図か。測定器の校正の記録や、測定のばらつき(ゲージ R&R)の確認が要るか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月23日








