モーターやポンプ、搬送ローラーの軸受(ベアリング)を入れるハウジングを設計したい。穴の公差は H7 でよいのか、外輪はどこで止めるのか、肩の高さとすみRはいくつにするのか、アルミで作っても大丈夫か――。ベアリングハウジングの設計は、「外輪のはめあい → 固定側と自由側 → 軸方向の止め方 → 肩の高さ・すみR → 穴の精度と剛性 → 材質と温度」の順に決めると迷いが減ります。
この記事では、ジェイテクト・NTN・日本精工が公開している技術資料をもとに、荷重の回り方による公差域クラスの選び方、固定側と自由側の配置とベアリングの固定方法、肩の高さとすみRの表、穴の精度と粗さ、アルミのハウジングで外輪がゆるむ計算例を、場面ごとに整理します。設計に使える資料や既製のハウジングを公開している企業4社も紹介します。軸受の種類の選び方は技術ページ「ベアリング(軸受)の種類と選び方」、軸側のはめあい・圧入は「圧入・焼きばめの部品が抜ける・割れる」で扱っています。
ベアリングハウジングを設計する流れ
ハウジングの設計では、まず外輪にかかる荷重が回るか止まっているかで、穴のはめあいを決めます。次に、軸が温度で伸び縮みしても軸受に無理な力がかからないよう、軸の位置を決める「固定側」と、伸びを逃がす「自由側」を決めます。そのあと、外輪の止め方、肩の寸法、穴の精度、材質の順に詰めていきます。
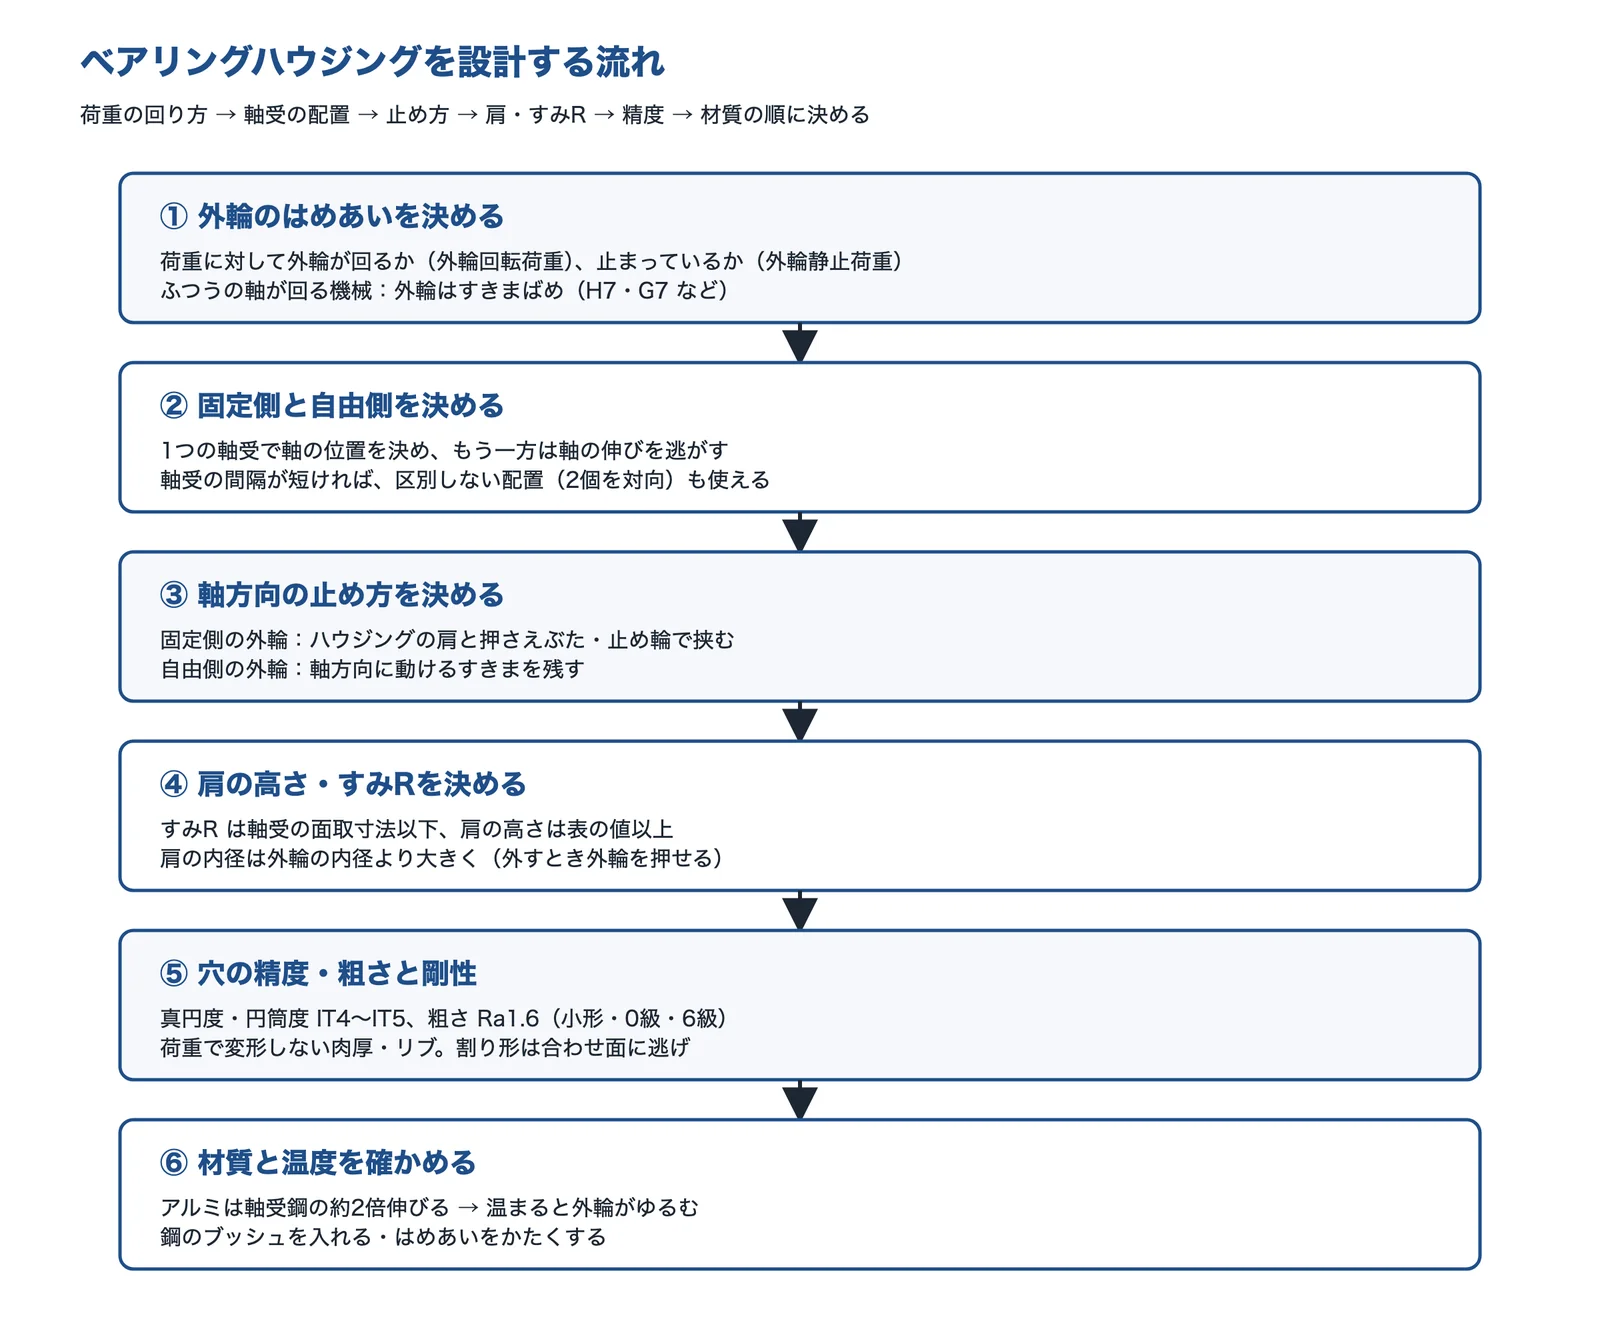
出典:ジェイテクト「推奨はめあい」・同「軸受配列の選定」・同「軸及びハウジングの設計」・NTN「はめあい」をもとに AI(Claude)で作成
ジェイテクトは、ハウジングは軸より加工が難しく精度が出にくいので、外輪とのはめあいはゆるめにするほうがよいとしています。軸が回る多くの機械では、内輪をしまりばめ、外輪をすきまばめにします。ただし外輪が荷重に対して回る場合は、外輪をしまりばめにしないとクリープ(はめあい面の円周方向の滑り)が起きます。
出典:ベアリングの基礎知識「はめあいの選定」|ジェイテクト、ベアリングの基礎知識「推奨はめあい」|ジェイテクト、ベアリングの基礎知識「軸受配列の選定」|ジェイテクト、ベアリングの基礎知識「軸及びハウジングの設計」|ジェイテクト
場面ごとの決め方と注意点
ハウジングの設計でよくある場面(A〜E)ごとに、決め方と、見誤りやすい点をまとめました。根拠の表と計算は、下の節で説明しています。
軸が回る一般の機械(モーター・ポンプ・減速機)
内輪が軸と一緒に回り、ハウジングは止まっている。穴の公差をどう決めるか。
外輪が回る(プーリー・ローラー・車輪)
軸は止まっていて、ハウジング側(外輪)が回る。外輪がハウジングの中で回ってしまう。
- 決め方
- 荷重に対して外輪が回る外輪回転荷重は、外輪をしまりばめにする。ジェイテクトの推奨は、軽荷重・変動荷重で M7(コンベヤローラ・テンションプーリなど)、普通〜重荷重で N7(主に玉軸受)。
- 確かめる考え方
- 外輪回転荷重のはめあいM7・N7・P7
- クリープのしくみ日本精工の基礎知識
日本精工は、軌道輪が荷重に対して回っていて、はめあい面にすきまがあると、円周方向にクリープすると説明しています。すきまばめのまま止めねじや接着で外輪を押さえても、はめあい面の滑りは止まりにくいので、まず公差域クラスで決めます。
軸が長い・運転中に温度差がつく
2つの軸受の間隔が長い。運転すると軸が温まって伸びる。両側の外輪を固定してよいか。
アルミ・樹脂でハウジングを作りたい
軽くしたいのでアルミ合金で作る。鋳鉄と同じ H7 にしたら、温まると外輪が回った。
割り形・薄肉のハウジング
二つ割りのハウジング(プランマブロックなど)や、肉の薄いハウジングで外輪を受けたい。
ハウジングのはめあい:公差域クラスの選び方
ハウジング穴の公差域クラスは、外輪が荷重に対して止まっているか(外輪静止荷重)、回るか(外輪回転荷重)、向きが定まらないか(方向不定荷重)で選びます。ジェイテクトの推奨はめあいの表(ラジアル軸受・0級など)をまとめると、次のようになります。
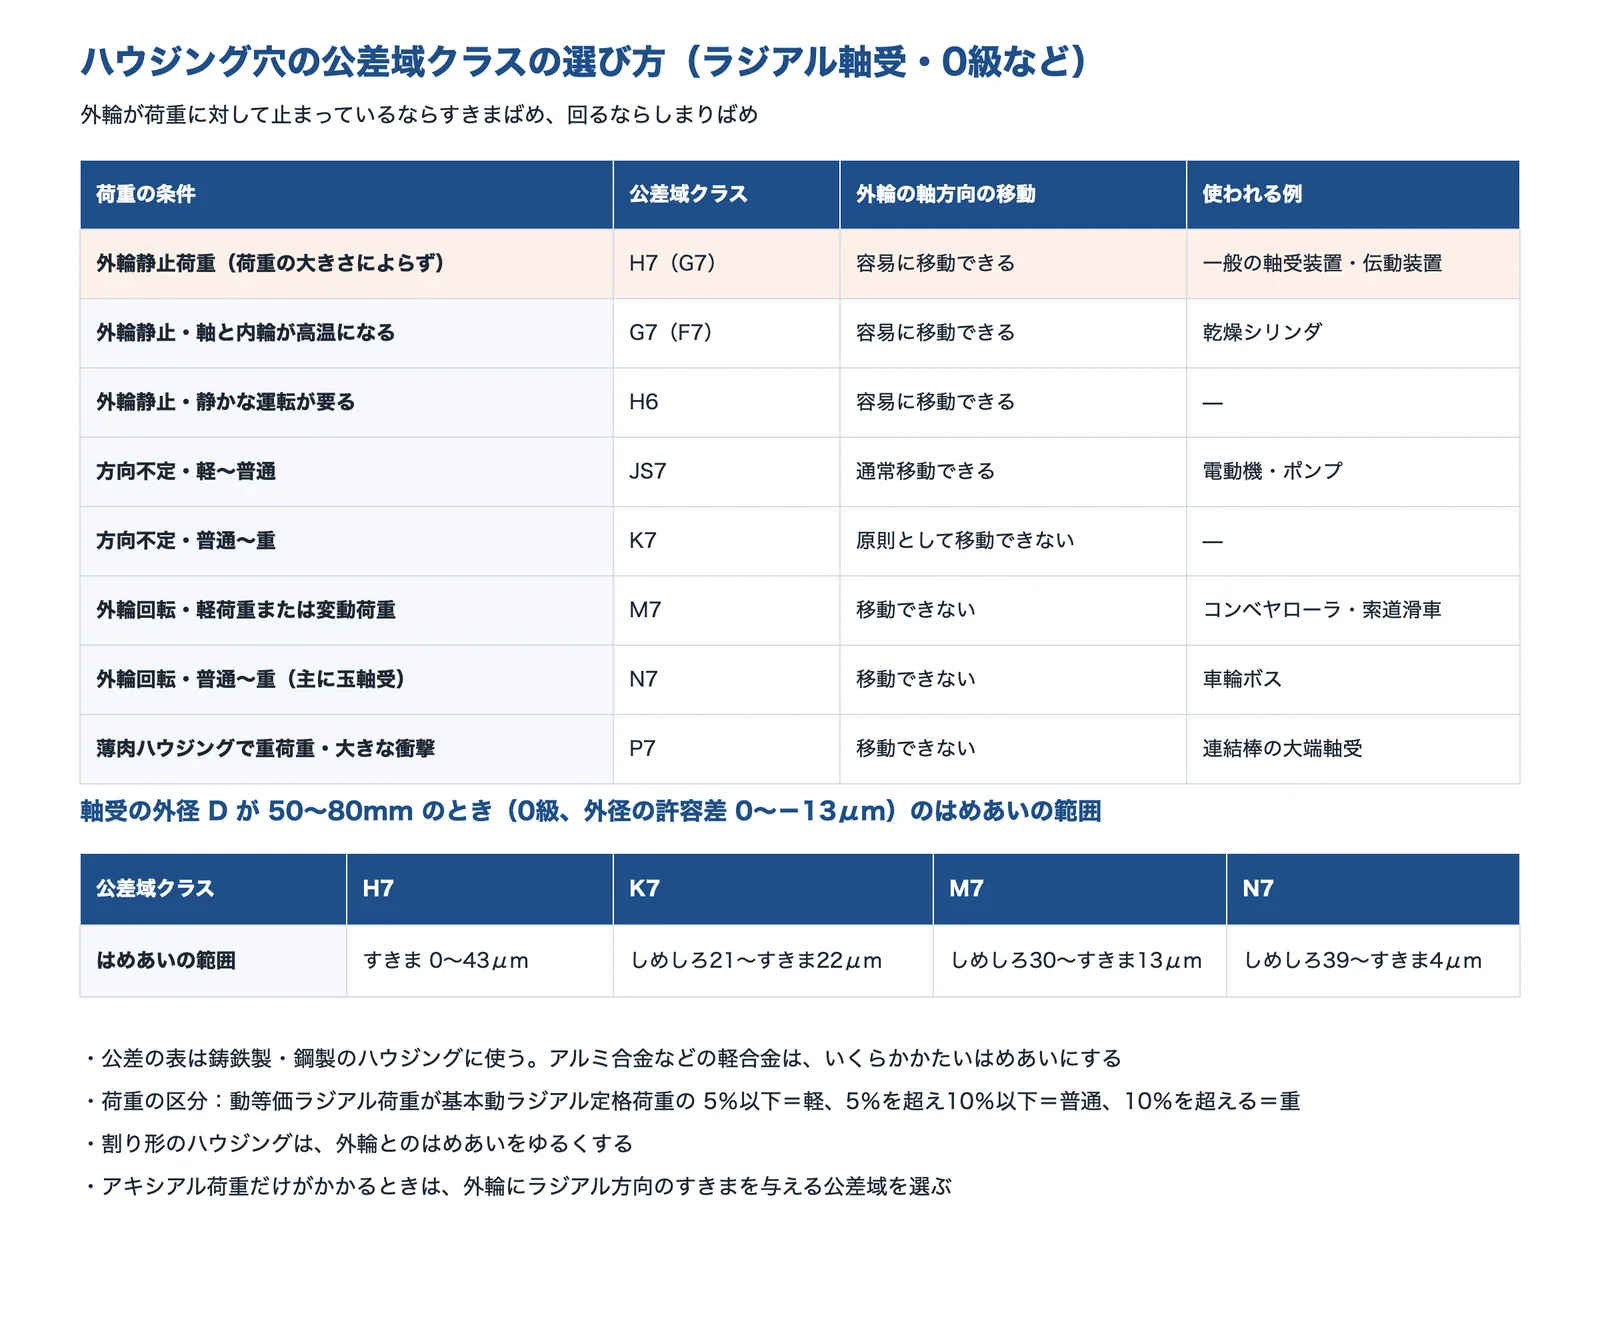
出典:ジェイテクト「推奨はめあい」(表9-4(2))・NTN「はめあい」(表7.5(2))をもとに AI(Claude)で作成
荷重の大きさは、動等価ラジアル荷重が基本動ラジアル定格荷重の5%以下を軽荷重、5%を超え10%以下を普通荷重、10%を超えるものを重荷重として区分します(ジェイテクト)。アキシアル荷重だけがかかる場合は、外輪にラジアル方向のすきまを与える公差域クラスを選びます。
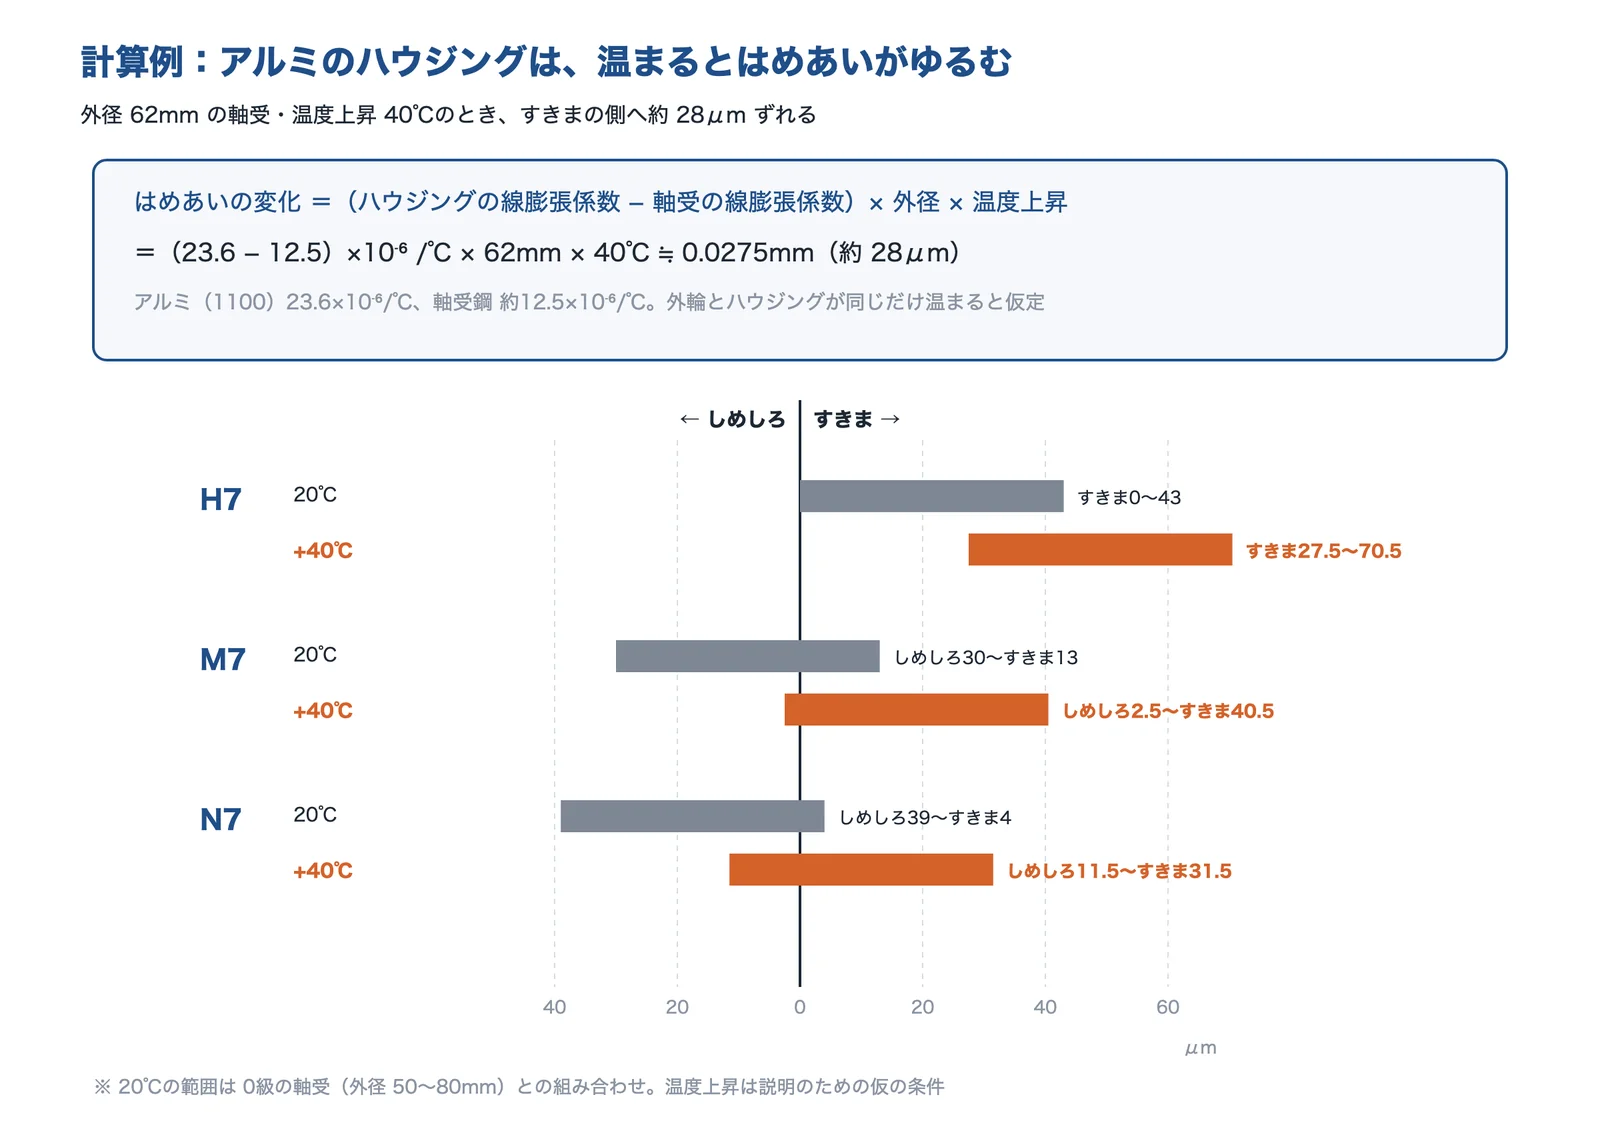
同じ記号でも、実際のすきま・しめしろは軸受の外径の許容差との組み合わせで決まります。NTN の表では、外径50〜80mmの0級の軸受(平均外径の許容差 0〜−13μm)に対して、H7 はすきま0〜43μm、M7 はしめしろ30μm〜すきま13μm、N7 はしめしろ39μm〜すきま4μmです。M7 や N7 でも、組み合わせによってはすきまになることがわかります。
| 公差域クラス | 外径50〜80mm・0級の軸受とのはめあい(NTN) | 外輪の軸方向の移動(ジェイテクト) |
|---|---|---|
| G7 | すきま10〜53μm | 容易に移動できる |
| H7 | すきま0〜43μm | 容易に移動できる |
| JS7 | しめしろ15μm〜すきま28μm | 通常移動できる |
| K7 | しめしろ21μm〜すきま22μm | 原則として移動できない |
| M7 | しめしろ30μm〜すきま13μm | 移動できない |
| N7 | しめしろ39μm〜すきま4μm | 移動できない |
日本精工は、しめしろが減る原因として、荷重による軌道輪の変形、はめあい面の粗さの山がつぶれること(圧入時の塑性変形)、運転中の温度上昇の3つを挙げています。ハウジングの穴を仕上げるときの粗さも、はめあいに効きます。
出典:ベアリングの基礎知識「推奨はめあい」|ジェイテクト、総合カタログ「はめあい」|NTN、ベアリングの基礎知識「はめあいと内部すきま」|日本精工
固定側と自由側:軸の伸びを逃がす配置
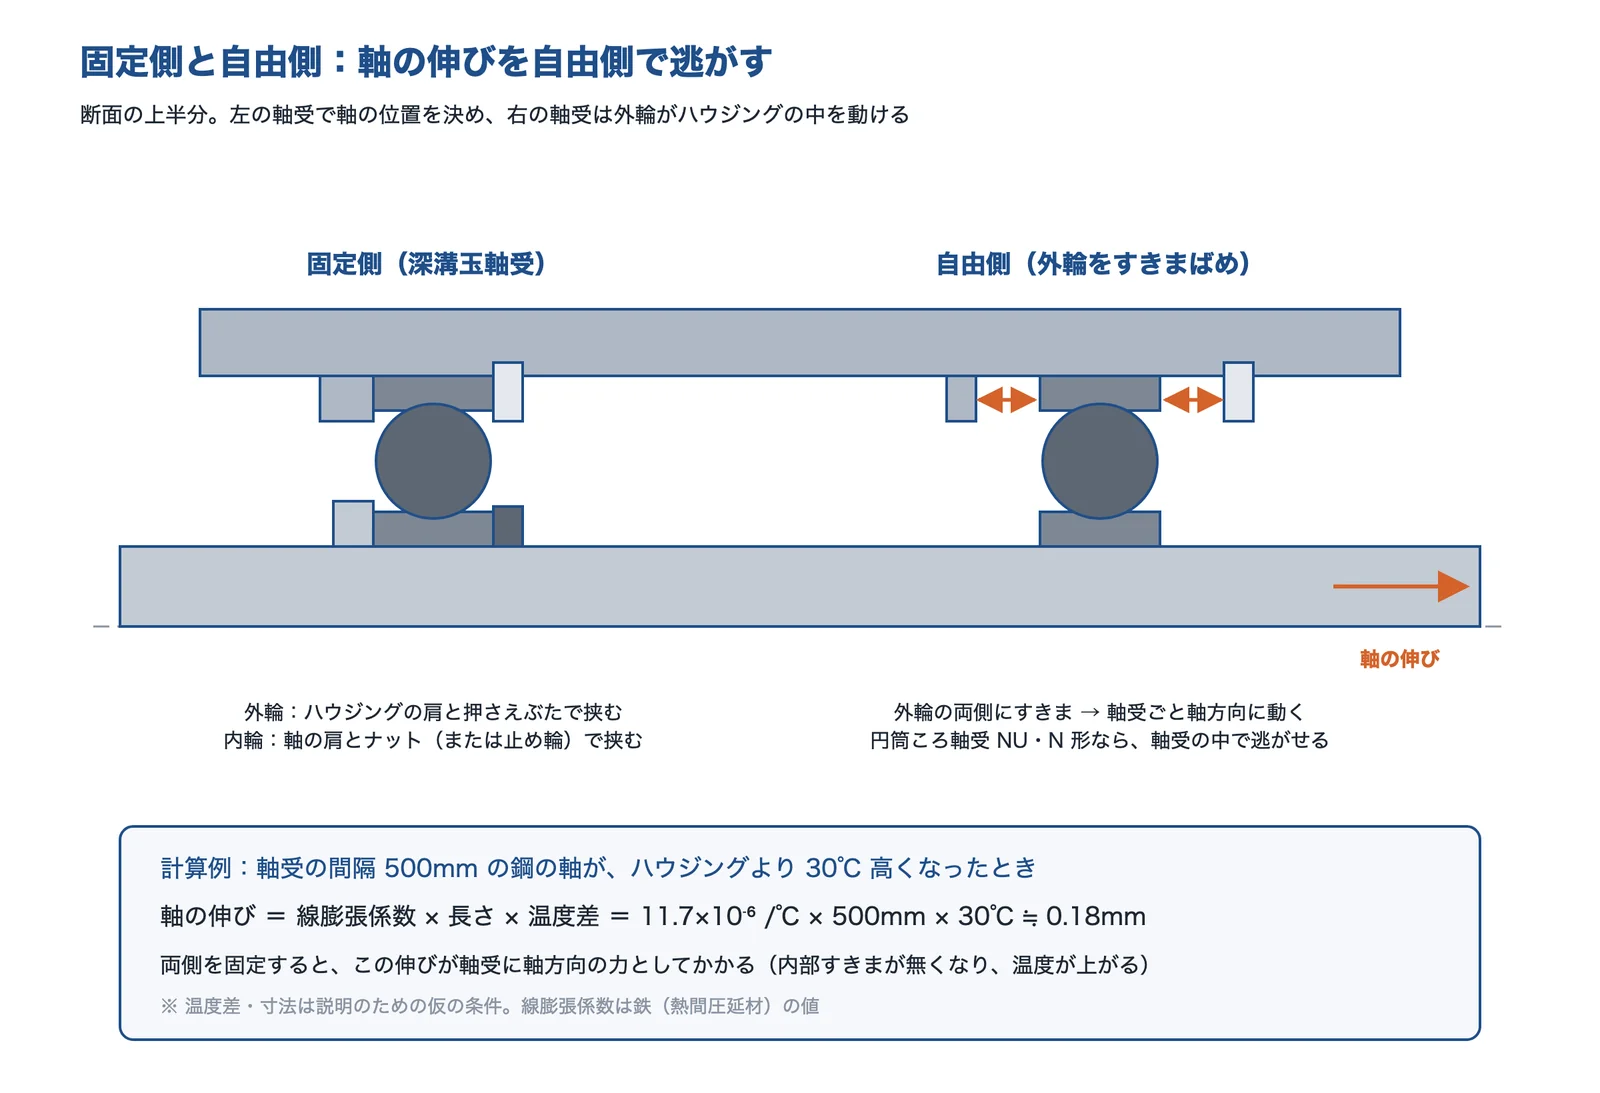
1本の軸を2つの軸受で支えるとき、ジェイテクトは、軸を軸方向に位置決めする「固定側」と、運転時の温度変化による軸の伸び縮みを逃がす「自由側」を分けるとしています。
出典:ジェイテクト「軸受配列の選定」・日本アルミニウム協会「アルミニウムとは」(鉄の線膨張係数)をもとに編集部が計算し、AI(Claude)で作成
| 役割 | 向く軸受の形式(ジェイテクト) | ハウジング側の決め方 |
|---|---|---|
| 固定側 | 深溝玉軸受、組合せアンギュラ玉軸受、複列アンギュラ玉軸受、自動調心玉軸受、つば付き円筒ころ軸受(NUP 形・NH 形)、複列円すいころ軸受、自動調心ころ軸受 | 外輪をハウジングの肩と押さえぶた(または止め輪)で挟み、両方向のアキシアル荷重を受ける |
| 自由側(分離形) | 円筒ころ軸受(NU 形・N 形)、針状ころ軸受 | 軸受の中で伸びを逃がすので、外輪をしまりばめにしてもよい |
| 自由側(非分離形) | 深溝玉軸受、自動調心玉軸受、自動調心ころ軸受など | 外輪とハウジングをすきまばめにして、軸受ごと軸方向に動かす |
表の「ハウジング側の決め方」は、ジェイテクトの説明をもとにした編集部の整理です。自由側の外輪は、押さえぶたなどで軸方向に挟まず、動ける余地を残しておきます。
軸の伸びは「線膨張係数 × 長さ × 温度差」で見積もれます。日本アルミニウム協会の資料では、鉄(熱間圧延材)の線膨張係数は 11.7×10⁻⁶/℃ です。軸受の間隔が 500mm で、軸がハウジングより 30℃ 高くなると、軸は約0.18mm伸びます(条件は説明のための仮のもの)。両側の外輪を固定していると、この伸びの分が軸受の軸方向の力になります。
ベアリングの固定方法:肩・押さえぶた・止め輪・ナット
固定側の軸受は、内輪を軸に、外輪をハウジングに、軸方向に止めます。ジェイテクトは、円筒穴の軸受の内輪を止める方法として、軸用ナット(ゆるみ止めに座金)、エンドプレート(軸端にボルト穴)、止め輪を挙げ、止め輪は装置内の空間に制限がある場合や、軸の機械加工を簡単にしたい場合に使うとしています。外輪側も同じ考え方で、よく使われる止め方を編集部で整理すると次のようになります。
- 外輪:ハウジングの肩+押さえぶた:肩で片側を受け、反対側を押さえぶた(エンドカバー)で押さえる
- 外輪:止め輪:ハウジングの穴に輪溝を加工して止め輪を入れる。空間に制限がある、加工を簡単にしたいときの選択肢になる
- 内輪:軸の肩+ナット・止め輪:ナットのねじの向きは、軸の回転方向と逆にするのが望ましい(ジェイテクト)
- 自由側の外輪:押さえぶたで挟まず、軸方向に動けるすきまを残す
軸受の間隔が短く、軸の伸びの影響が小さいときは、アンギュラ玉軸受や円すいころ軸受を2個対向させて、固定側と自由側を区別しない配置にすることもあります。このとき、取付け後のアキシアルすきまはナットやシムで調整します(ジェイテクト)。
出典:ベアリングの基礎知識「軸受配列の選定」|ジェイテクト、ベアリングの基礎知識「軸の設計例(軸受の固定)」|ジェイテクト、ベアリングの基礎知識「軸及びハウジングの設計」|ジェイテクト、アルミニウムとは(物性の表)|日本アルミニウム協会
肩の高さ・すみR・穴の精度
肩の高さとすみR
出典:ジェイテクト「軸受の取付け関係寸法」(表14-2)・同「軸及びハウジングの設計」をもとに AI(Claude)で作成
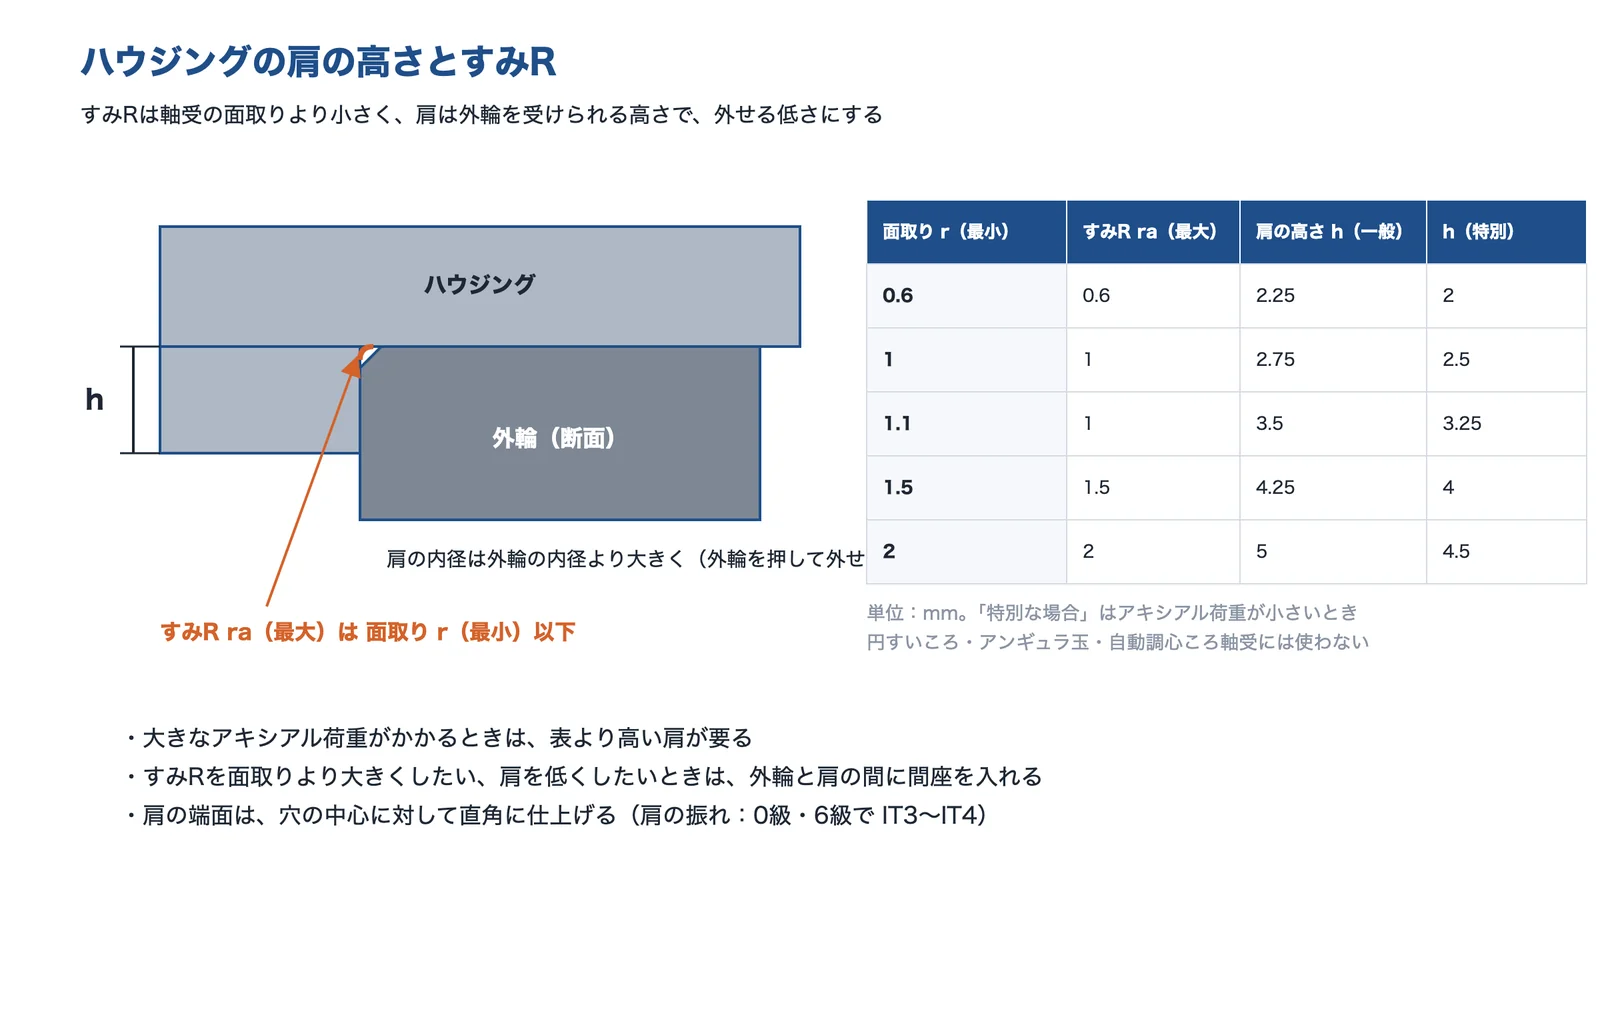
ハウジングの肩とすみ(角の丸み)は、外輪の面取りに当たらず、外輪の側面をしっかり受けられる寸法にします。ジェイテクトは、すみの丸みの半径は軸受の面取寸法より小さくするとし、面取寸法ごとのすみの丸みの最大値と肩の高さの最小値を表にしています。
| 軸受の面取寸法 r(最小) | すみの丸みの半径 ra(最大) | 肩の高さ h(最小)一般の場合 | h(最小)特別な場合 |
|---|---|---|---|
| 0.6 | 0.6 | 2.25 | 2 |
| 1 | 1 | 2.75 | 2.5 |
| 1.1 | 1 | 3.5 | 3.25 |
| 1.5 | 1.5 | 4.25 | 4 |
| 2 | 2 | 5 | 4.5 |
単位は mm です。「特別な場合」はアキシアル荷重が小さい場合の値で、円すいころ軸受・アンギュラ玉軸受・自動調心ころ軸受には適さないとしています。大きなアキシアル荷重がかかるときは、表より高い肩が必要です。
一方で、肩を高くしすぎると、軸受を外すときに外輪を押す場所がなくなります。ジェイテクトは、取外しを容易にするため、ハウジングの肩は外輪の内径より大きくする(軸の肩は内輪の外径より小さくする)としています。すみRを面取寸法より大きくしたい、肩を低くしたいときは、外輪とハウジングの肩の間に間座を入れます。交換の作業まで考えると、肩に治具をかける切欠きや、外輪を押し出すボルトのねじ穴を設けておく方法もあります(「ベアリングを交換したい」)。
穴の精度・粗さと剛性
ジェイテクトは、軸とハウジングのはめあい面は、一般の使用条件では旋削仕上げか精密中ぐりでよく、回転の振れや音に厳しい要求がある場合や過酷な荷重条件では研削仕上げが必要としています。推奨の公差と粗さは次のとおりです。
| 項目 | 0級・6級の軸受 | 5級・4級の軸受 |
|---|---|---|
| ハウジング穴の真円度 | IT4〜IT5 | IT2〜IT3 |
| ハウジング穴の円筒度 | IT4〜IT5 | IT2〜IT3 |
| ハウジングの肩の振れ | IT3〜IT4 | IT3 |
| はめあい面の粗さ Ra(μm) | 小形軸受 1.6、大形軸受 3.2(等級によらない) | 同左 |
ジェイテクトは、ハウジングは荷重による変形が小さくなるよう、十分な剛性を持つ構造にするとし、肩の端面は穴の中心に対して直角に仕上げるとしています。割り形のハウジングは、合わせ面を丁寧に仕上げ、合わせ面の内径側に逃げを設けます。粗さの記号の読み方は基礎知識「表面粗さ(Ra・Rz)」にあります。
出典:ベアリングの基礎知識「軸受の取付け関係寸法」|ジェイテクト、ベアリングの基礎知識「軸及びハウジングの設計」|ジェイテクト、ベアリングの基礎知識「軸・ハウジングの公差と粗さ」|ジェイテクト
ハウジングの材質:アルミは温まるとゆるむ
推奨はめあいの表は、鋳鉄製または鋼製のハウジング用です(ジェイテクト)。アルミ合金や樹脂のハウジングは、軸受鋼より大きく伸び縮みするので、運転中の温度ではめあいが変わります。NTN は、線膨張係数の違いによるしめしろの変化を次の式で求めるとしています。
しめしろの変化量 =(軸受の線膨張係数 − ハウジングの線膨張係数)× はめあい部の寸法 × 温度上昇
出典:NTN「はめあい」(式7.4・表7.5(2))・日本アルミニウム協会「アルミニウムとは」・ジェイテクト「転がり軸受 総合カタログ」をもとに編集部が計算し、AI(Claude)で作成
| 項目 | 値 |
|---|---|
| 条件(仮) | 外径 62mm の軸受を、アルミのハウジングに入れる。外輪とハウジングがどちらも 40℃ 上がる |
| 線膨張係数 | アルミ(1100)23.6×10⁻⁶/℃(日本アルミニウム協会)、軸受鋼 約12.5×10⁻⁶/℃(ジェイテクト) |
| はめあいの変化 | (23.6 − 12.5)×10⁻⁶ × 62mm × 40℃ ≒ 0.0275mm → すきまの側へ約28μm |
| H7 の場合 | すきま0〜43μm → すきま約28〜71μm |
| N7 の場合 | しめしろ39μm〜すきま4μm → しめしろ約12μm〜すきま約32μm |
このように、鋳鉄なら外輪が回らない N7 でも、アルミが40℃温まると、すきまになる組み合わせが出てきます。ジェイテクトは、軽合金製のハウジングは普通のものよりいくらかかたいはめあいにし、鋼製のブッシュをはめて剛性を持たせるのが望ましいとしています。NTN も、軽合金製や樹脂製のハウジングを使うときは大きなしめしろが必要な場合に挙げています。
しめしろを大きくすると、寒いときや組み立てるときにきつくなりすぎることがあります。使う温度の範囲の両端(いちばん冷えたとき・いちばん温まったとき)で、すきまとしめしろの両方を確かめます。ジェイテクトは、しめしろの最大値は、軸径の1/1000以下、または式で求めた最大応力が120MPa以下が安全の目安としています(軸と内輪のはめあいの説明)。材料ごとの線膨張係数は基礎知識「線膨張係数(熱膨張)」にまとめています。
出典:総合カタログ「はめあい」|NTN、ベアリングの基礎知識「はめあいの選定」|ジェイテクト、ベアリングの基礎知識「軸及びハウジングの設計」|ジェイテクト、アルミニウムとは(物性の表)|日本アルミニウム協会、転がり軸受 総合カタログ CAT.NO. B2001-8|ジェイテクト
既製のハウジングを使う:プランマブロック・軸受ユニット
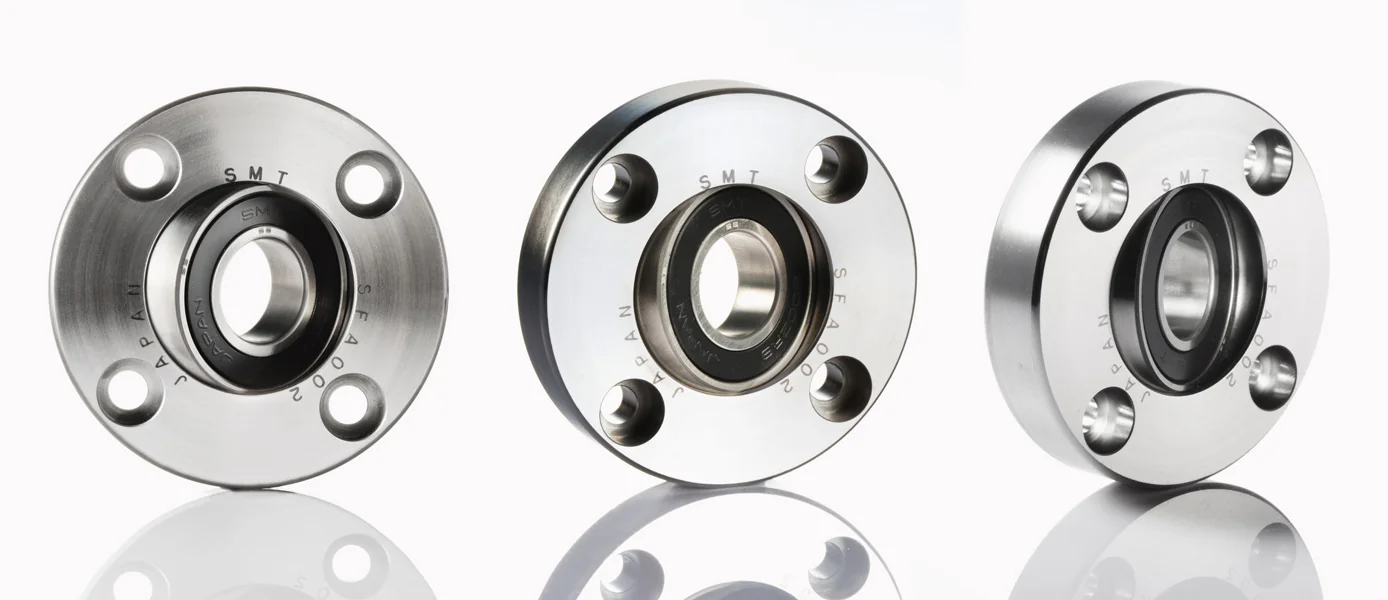
ハウジングを自作せず、軸受とハウジングが組になった既製品を使う方法もあります。ジェイテクトは、二つ割り形のプランマブロック(標準形 SN5 など)を製品として載せています。たとえば SN608 は、軸の径 d1 が35mm、軸受の外径に当たる D が90mm、中心高さ H が60mm、取付けボルトは M12 です。
小さな機械では、ピロー形・フランジ形などの転がり軸受ユニット(ピローブロック)がよく使われます。軸受箱の材質や、軸への止め方(止めねじ・偏心固定輪・アダプタ)の選び方は、技術ページ「軸受ユニット(ユニットベアリング)の種類と選び方」で扱っています。
出典:南海精工所「SF シリーズ」
出典:二つ割り形プランマブロック SN608|ジェイテクト、選定ガイド|FYH
ベアリングハウジングの設計に役立つ資料・製品を公開している企業
ハウジングの設計の根拠になる技術資料や、既製のハウジングを公開している企業を紹介します。いずれも公開されている資料・製品の内容で、各社の製品の性能を比べたものではありません。
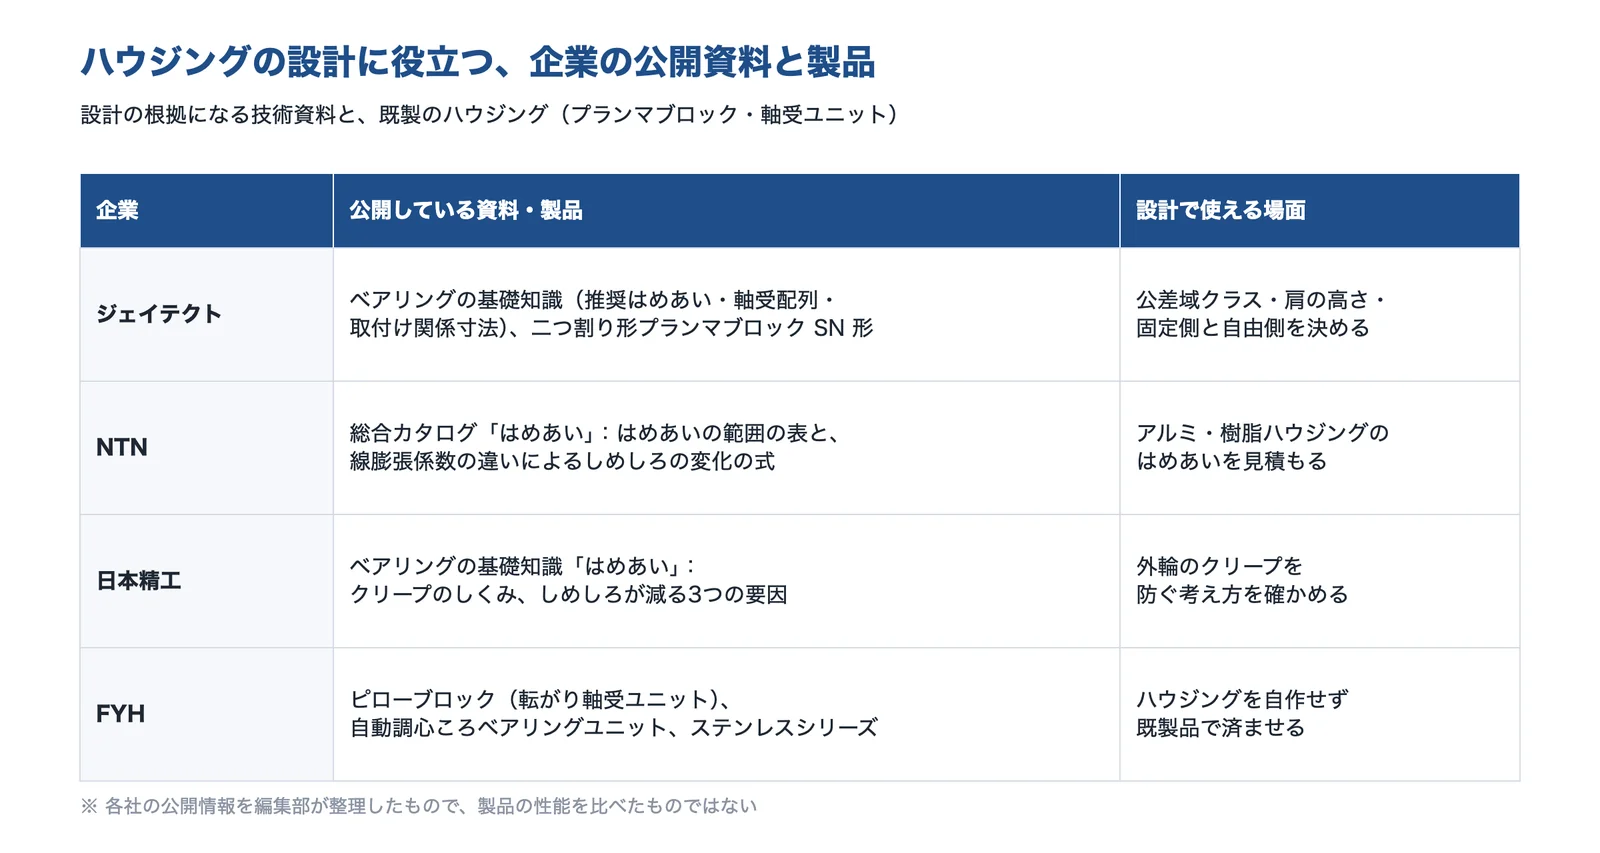
出典:ジェイテクト・NTN・日本精工・FYHの公開情報と編集部の整理をもとに AI(Claude)で作成
株式会社ジェイテクト|推奨はめあい・軸受配列・取付け関係寸法とプランマブロック
ジェイテクトとは
ジェイテクトは、愛知県刈谷市に本社を置く、軸受(Koyo ブランド)や工作機械などの会社です。ウェブの「ベアリングの基礎知識」で、はめあい・軸受配列・軸とハウジングの設計を公開しています。
ジェイテクトの得意技術
| 技術 | 内容 |
|---|---|
| 推奨はめあい | 荷重の条件ごとのハウジング穴の公差域クラス(H7・G7・JS7・K7・M7・N7・P7 など)。鋳鉄製・鋼製のハウジング用 |
| 軸受配列・軸の設計 | 固定側・自由側に向く軸受の形式、肩の高さとすみの丸みの表、穴の真円度・円筒度・粗さ |
| プランマブロック | 二つ割り形プランマブロック 標準形(SN5 など) |
ジェイテクトが解決できる課題
- ハウジング穴の公差域クラスを、荷重の条件から決めたい
- 肩の高さとすみRを表で決めたい
- 軽合金のハウジングの注意を確かめたい
出典:会社概要|ジェイテクト、ベアリングの基礎知識「推奨はめあい」|ジェイテクト、ベアリングの基礎知識「軸及びハウジングの設計」|ジェイテクト、二つ割り形プランマブロック SN608|ジェイテクト
NTN株式会社|総合カタログ「はめあい」の表と、温度差によるしめしろの変化の式
NTNとは
NTN は、大阪府大阪市北区に本社を置く、軸受(ベアリング)などの会社です。総合カタログの「はめあい」の章を PDF で公開しています。
NTNの得意技術
| 技術 | 内容 |
|---|---|
| はめあいの範囲の表 | 軸受の外径ごとに、G7・H7・JS7・K7・M7・N7・P7 などとのすきま・しめしろの範囲(μm) |
| 温度差としめしろ | 線膨張係数の違いによるしめしろの変化量を求める式。軽合金製・樹脂製のハウジングは大きなしめしろが必要な場合に挙げる |
NTNが解決できる課題
- 公差域クラスを決めたあと、実際のすきま・しめしろを確かめたい
- アルミ・樹脂のハウジングのはめあいを、温度から見積もりたい
日本精工株式会社(NSK)|はめあいとクリープの基礎知識
日本精工とは
日本精工は、東京都品川区に本社を置く、転がり軸受(ベアリング)などの会社です。ベアリングの基礎知識として、はめあいと内部すきまの考え方をウェブで公開しています。
日本精工の得意技術
| 技術 | 内容 |
|---|---|
| クリープ | 軌道輪が荷重に対して回っていて、はめあい面にすきまがあると円周方向にクリープする。静止していれば、はめあい面を動かす力は生じない |
| しめしろが減る要因 | 荷重による軌道輪の変形、圧入時の表面の塑性変形、運転中の温度上昇 |
| ハウジング穴の公差域 | F・G・H・J・JS・K・M・N・P |
日本精工が解決できる課題
- 外輪がハウジングの中で回る(クリープ)原因を考えたい
- しめしろを決めるときに、減る分を見込みたい
出典:会社概要|日本精工、ベアリングの基礎知識「はめあいと内部すきま」|日本精工
FYH株式会社|ピローブロック(転がり軸受ユニット)
FYHとは
FYH は、大阪府堺市美原区に本社を置く会社です。1950年にピローブロック(転がり軸受ユニット)の生産に着手し、2012年からは自動調心ころベアリングユニットも生産しています。
FYHの得意技術
| 技術 | 内容 |
|---|---|
| ステンレスシリーズ | SUS440C 相当の軌道輪・転動体と SCS14 の軸受箱。食品用(H1 認証)グリース |
| 固定方式 | 止めねじ(UC)、偏心固定輪(NA)、同心固定輪(NC)、アダプタ(UK)、Z ロックスリーブ(ZK) |
FYHが解決できる課題
- ハウジングを自作せず、既製の軸受ユニットで済ませたい
- 水洗いする機械で、錆びにくい軸受箱を使いたい
出典:会社概要|FYH、選定ガイド|FYH、ステンレスシリーズ|FYH
設計の前に確かめる条件
ハウジングの図面を描く前・メーカーに相談する前に、次のことを整理しておくと、公差と寸法がすぐに決まります。
- 軸受:型番(形式・内径・外径・幅・面取寸法)、精度等級(0級・6級・5級など)、分離形か非分離形か
- 荷重:大きさ(基本動定格荷重に対する割合)、向き(外輪に対して止まっているか・回るか・定まらないか)、衝撃の有無、アキシアル荷重の大きさ
- 配置:軸受の間隔、固定側と自由側をどちらにするか、運転中の軸とハウジングの温度差
- ハウジング:材質(鋳鉄・鋼・アルミ・樹脂)、一体か割り形か、肉厚、穴の加工方法(旋削・中ぐり・研削)
- 温度:使う温度の範囲(最低・最高)と、運転中の軸受の温度上昇
- 保守:軸受を外すときの治具の切欠き・押出しボルトのねじ穴、グリースの補給口、密封装置
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月8日