針金を同じ所で何度も曲げたり伸ばしたりすると、曲げた所がだんだん硬くなり、やがてポキッと折れます。金属は、元に戻らないほど変形させるほど硬く・強くなる性質を持っています。これが加工硬化です。このページでは、加工硬化のしくみ、n値(加工硬化指数)、ステンレスやアルミでの表れ方、ものづくりでの使い方と困りごと、焼なましで元に戻す方法を、身近な例と図でやさしく解説します。
ひとことで言うと
加工硬化とは
加工硬化は、金属に応力を与えて塑性変形させると、硬さが増す現象です(ウィキペディア日本語版)。ひずみ硬化ともいい、英語では work hardening(strain hardening)と呼びます。
コトバンクの辞典は、塑性変形の度合いに応じて変形への抵抗が増すこととし、硬く強くなる一方でもろくなり、焼なましで軟らかく戻せるとしています(改訂新版 世界大百科事典・百科事典マイペディア)。
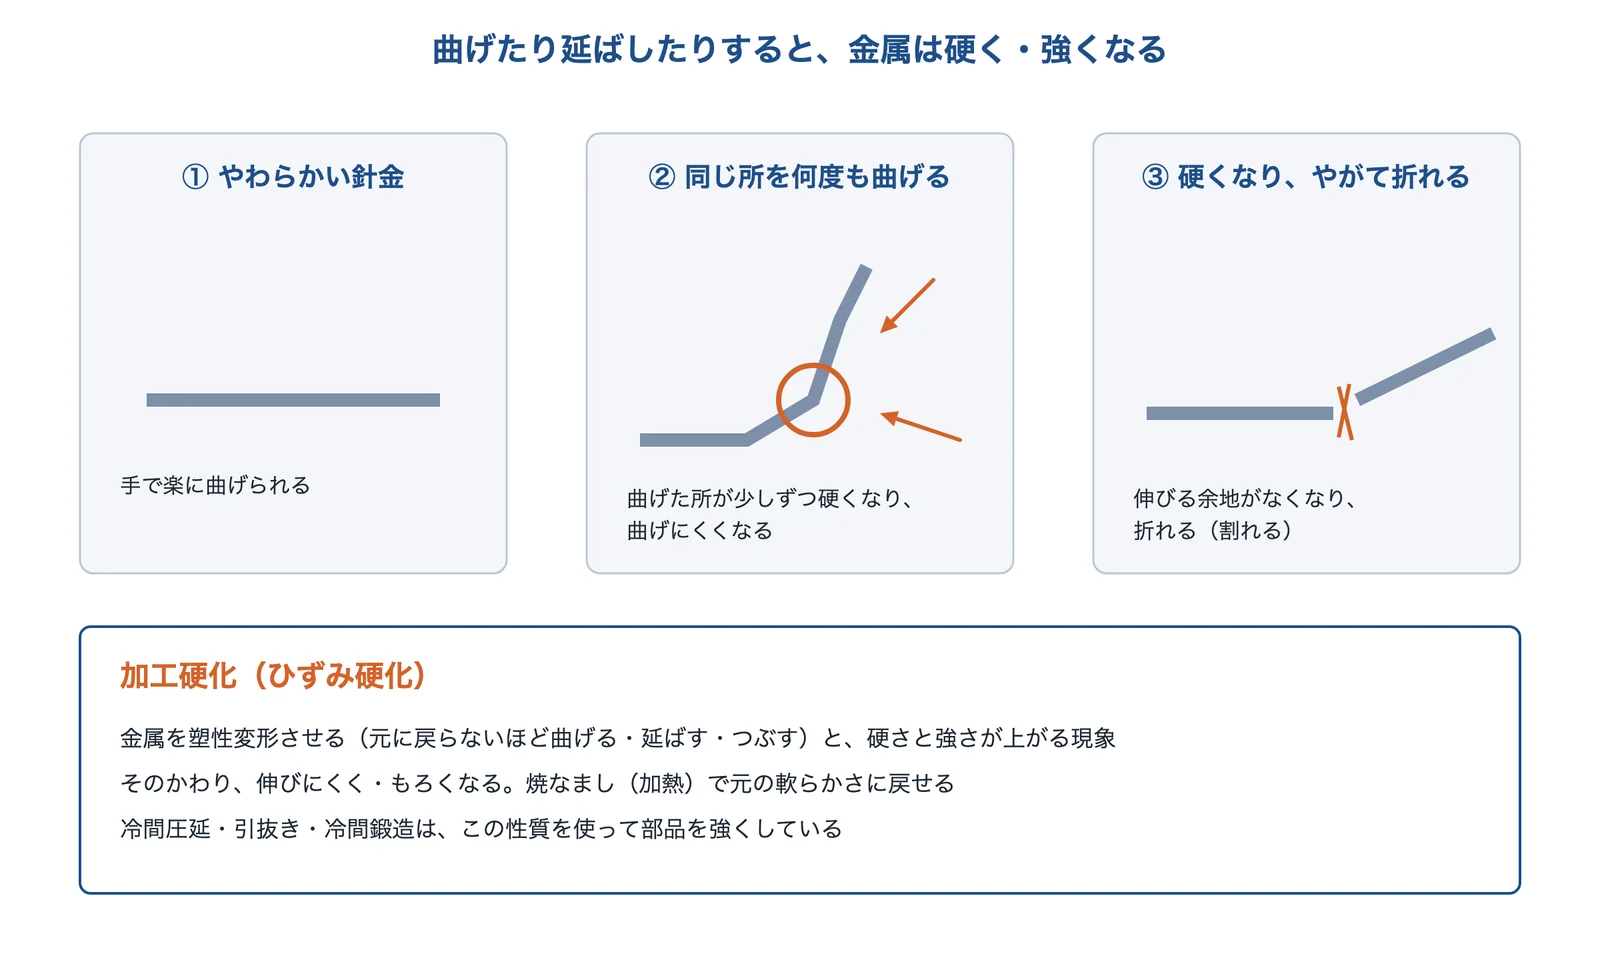
出典:ウィキペディア日本語版、コトバンク、Wikipedia(英語)をもとに AI(Claude)で作成
英語版ウィキペディアは、加工硬化を、塑性(元に戻らない)変形の間に材料の強さ(荷重に耐える力)が増すことと説明しています。銅は加工が進むほど硬く、延びにくくなり、ある硬さを超えて加工を続けると割れやすくなるので、成形の途中で焼なましをくり返すことがあるとしています。
変形の基本(弾性変形と塑性変形の違い)は 基礎知識「弾性変形と塑性変形」、応力とひずみの考え方は 基礎知識「応力とひずみ」にあります。加工硬化は「塑性変形のあと、材料の性質がどう変わるか」の話です(編集部の解説)。
出典:加工硬化|ウィキペディア日本語版、加工硬化(デジタル大辞泉・改訂新版 世界大百科事典・ブリタニカ国際大百科事典 ほか)|コトバンク、Work hardening|Wikipedia(英語)
応力ひずみ曲線で見る加工硬化
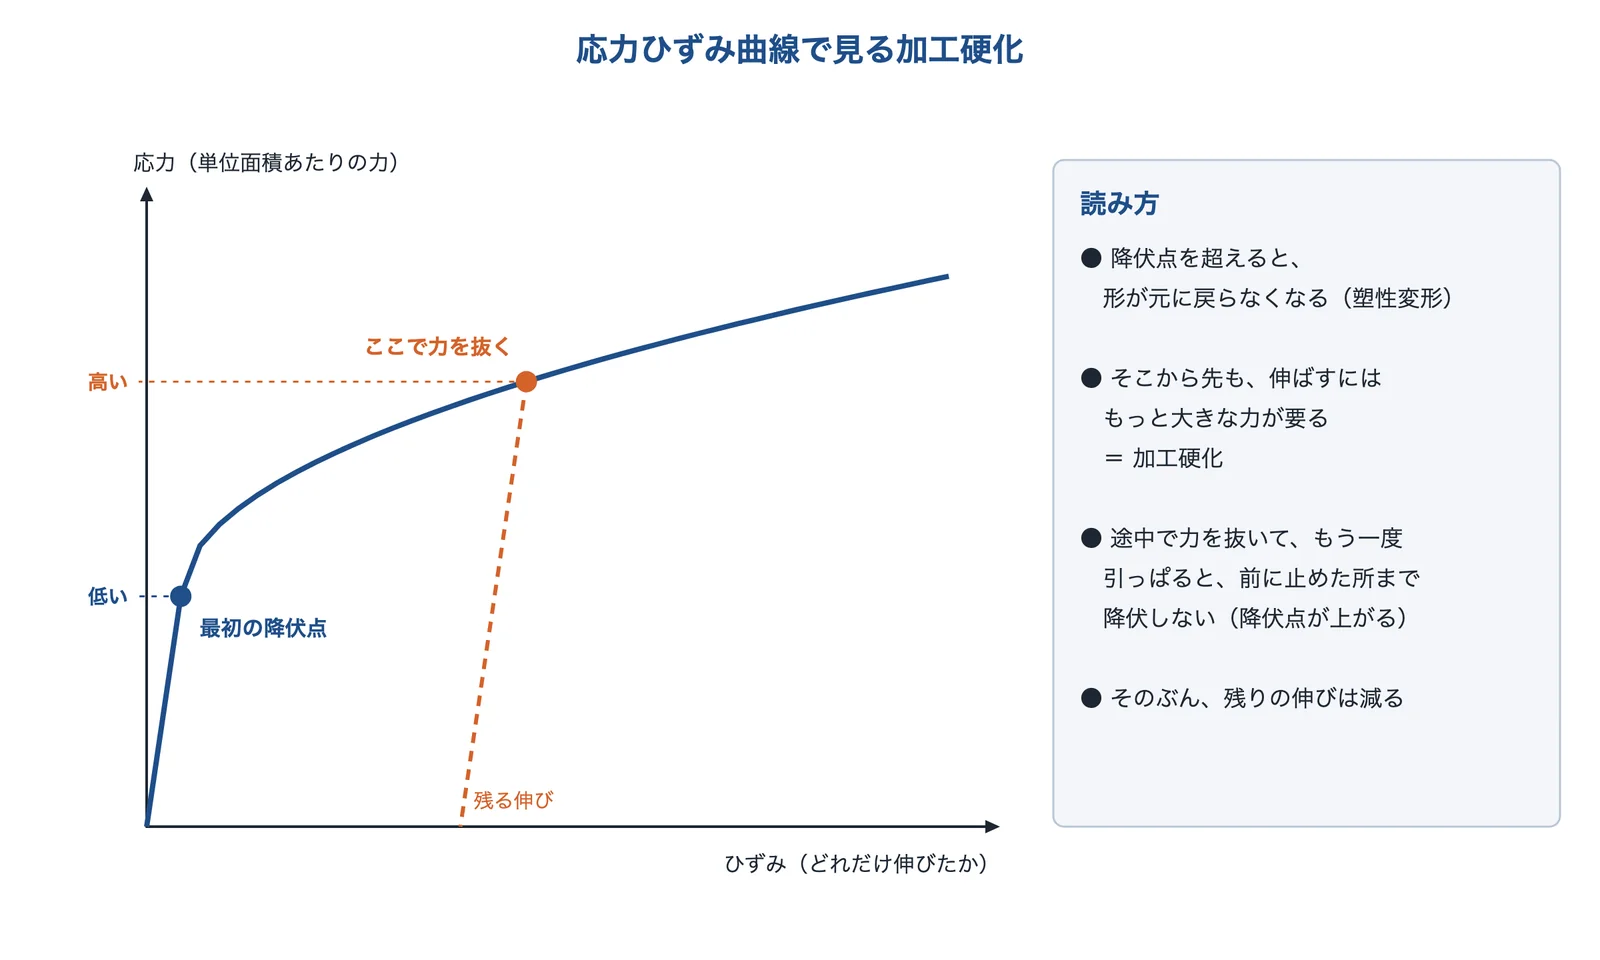
出典:この記事の内容をもとに AI(Claude)で作成
金属の棒を引っぱると、はじめは力を抜けば元に戻ります(弾性変形)。降伏点を超えると元に戻らない伸びが残ります(塑性変形)。コトバンクの辞典(旧版の世界大百科事典「塑性」の項)は、降伏点を超えて変形を続けると、変形させる力が再び大きくなることを加工硬化と呼ぶとしています。
改訂新版 世界大百科事典は、加工硬化すると降伏点が高まり、破断までの伸びは小さくなるとしています。図のように、途中で力を抜いてもう一度引っぱると、前に止めた応力のあたりまでは降伏しません(編集部の解説)。英語版ウィキペディアは、冷間加工した材料は、塑性変形できる範囲の一部をすでに使ってしまった材料と言えると説明しています。降伏点・引張強さの読み方は 基礎知識「降伏点・耐力と引張強さ」にあります。
出典:加工硬化(デジタル大辞泉・改訂新版 世界大百科事典・ブリタニカ国際大百科事典 ほか)|コトバンク、Work hardening|Wikipedia(英語)
しくみ:転位が増えて、からみ合う
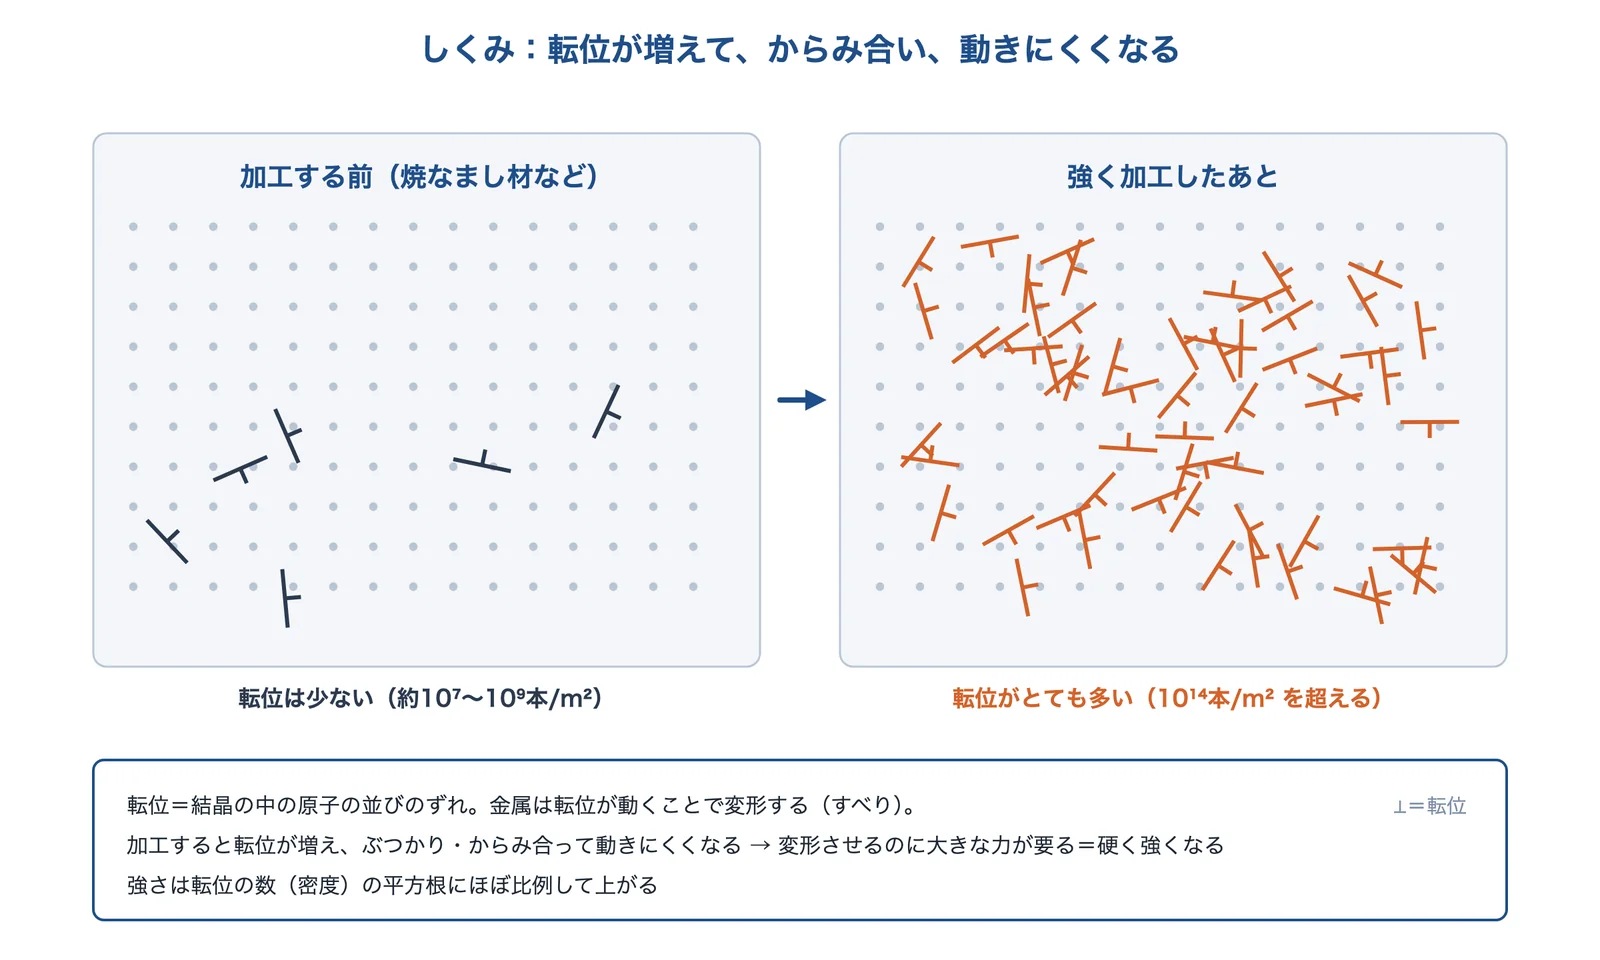
出典:ウィキペディア日本語版、Wikipedia(英語)、コトバンクをもとに AI(Claude)で作成
金属が塑性変形するとき、結晶の中では原子の面どうしがずれる「すべり」が起きます。ウィキペディア日本語版によると、このすべりは原子の並びのずれ(転位)を生み、加工をくり返すと転位が増えて絡み合い、すべりへの抵抗が増すので硬くなります。冷間加工が進むほど転位は増えて重なっていきます。
英語版ウィキペディアは、転位が 10⁷〜10⁹ 本/m² くらいの金属は強さが低く、10¹⁴ 本/m² を超えるほど転位が多いと強さが高いとしています。せん断の強さは転位の密度の平方根に比例して増える、という式も示しています。コトバンクの辞典も、転位が増えて互いにもつれ、運動の障害になるため、変形への抵抗が増すと説明しています。
出典:加工硬化|ウィキペディア日本語版、Work hardening|Wikipedia(英語)、加工硬化(デジタル大辞泉・改訂新版 世界大百科事典・ブリタニカ国際大百科事典 ほか)|コトバンク
加工硬化のしやすさを表す n値
出典:ウィキペディア日本語版、コトバンクをもとに編集部が計算し、AI(Claude)で作成
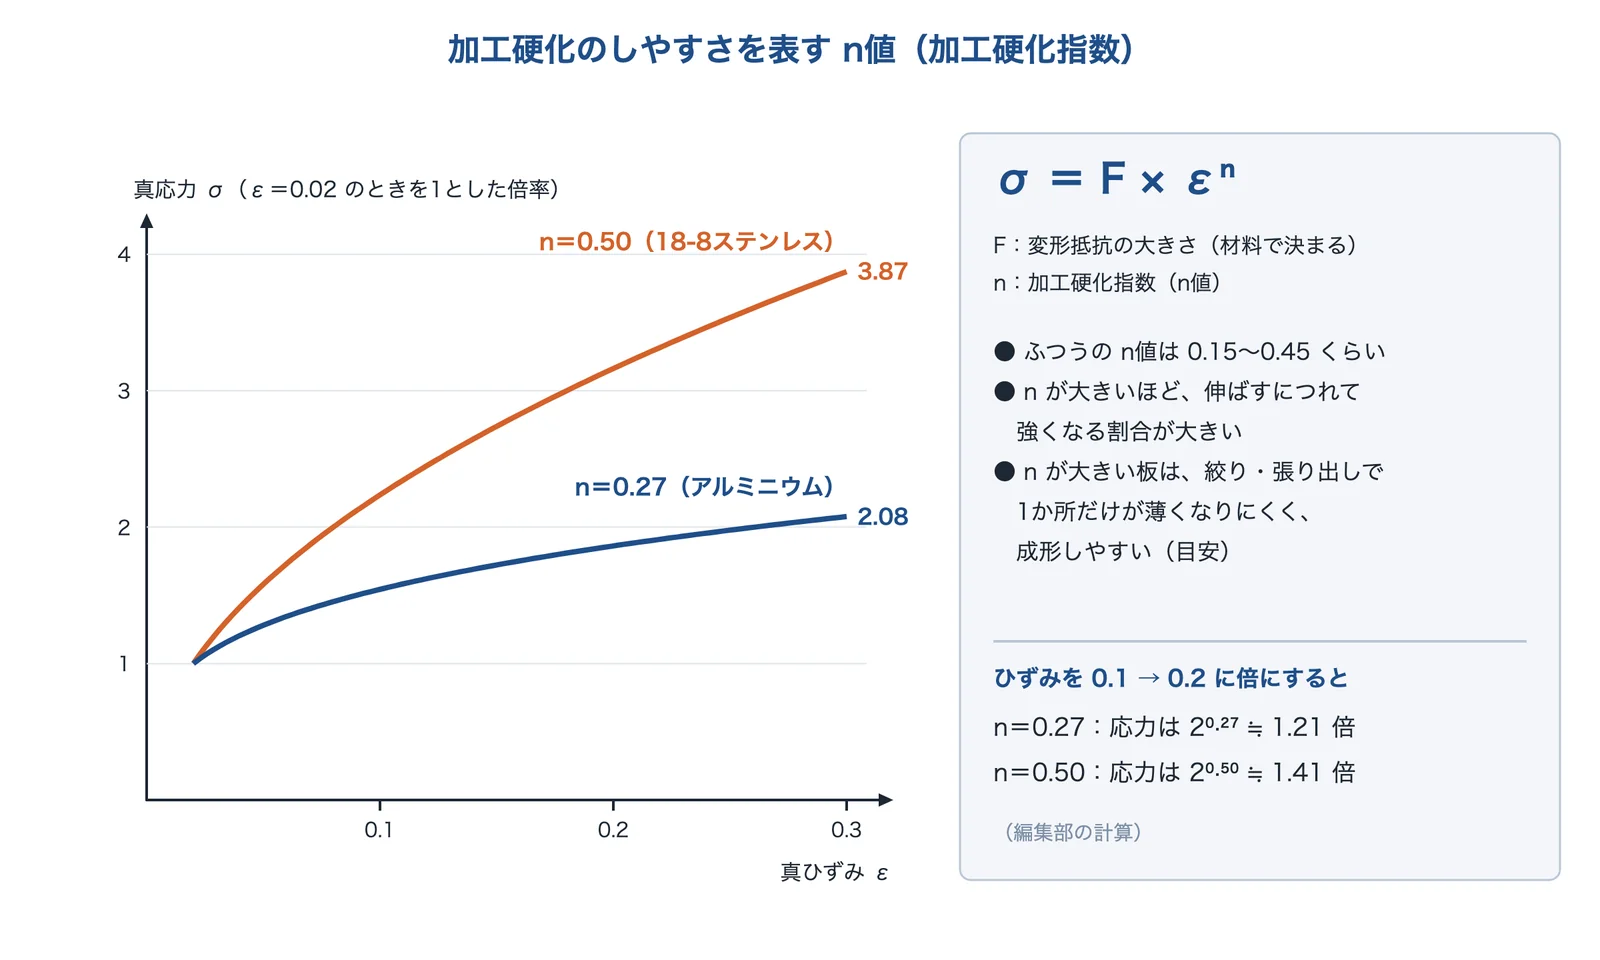
加工硬化のしやすさは、n値(加工硬化指数・加工硬化係数)で表します。ウィキペディア日本語版は、降伏点を超えて均一に伸びている範囲で、真応力 σ と真ひずみ ε の関係を σ=F εⁿ(F は変形抵抗の大きさ)で近似したときの指数 n としています。一般的な n値は 0.15〜0.45 くらいで、例として軟らかい金属のアルミニウムは 0.27、硬い金属の 18-8 ステンレスは 0.50(ふつうの範囲より大きい例)を挙げています。英語版は、同じ形の式(ホロモンの式)の n はふつう 0.2〜0.5 の範囲にあるとしています。
計算例:ひずみを倍にすると、応力は何倍になるか
σ=F εⁿ では、ひずみを2倍にすると応力は 2ⁿ 倍になります。n=0.27 なら 2⁰·²⁷ ≒ 1.21倍、n=0.50 なら 2⁰·⁵⁰ ≒ 1.41倍です。ひずみ 0.02 から 0.3 まで伸ばす間では、n=0.27 で約 2.08 倍、n=0.50 で約 3.87 倍になります(編集部の計算。F は材料で違うので、ここでは倍率だけを比べています)。
n値は板を絞ったり張り出したりする加工のしやすさの目安になります。ウィキペディア日本語版は n値を絞り加工性の目安となる特性値とし、改訂新版 世界大百科事典は、一般に加工硬化指数の大きいものは加工性に優れるとしています。伸ばした所が硬くなると、変形がまわりの軟らかい所に移るので、1か所だけが薄くなりにくくなるためです(編集部の解説)。板の成形は技術「板金・プレス加工」にあります。
出典:加工硬化|ウィキペディア日本語版、Work hardening|Wikipedia(英語)、加工硬化(デジタル大辞泉・改訂新版 世界大百科事典・ブリタニカ国際大百科事典 ほか)|コトバンク
例:SUS304 は引っぱるとどれだけ強くなるか
出典:新潟県工業技術総合研究所をもとに編集部が計算し、AI(Claude)で作成
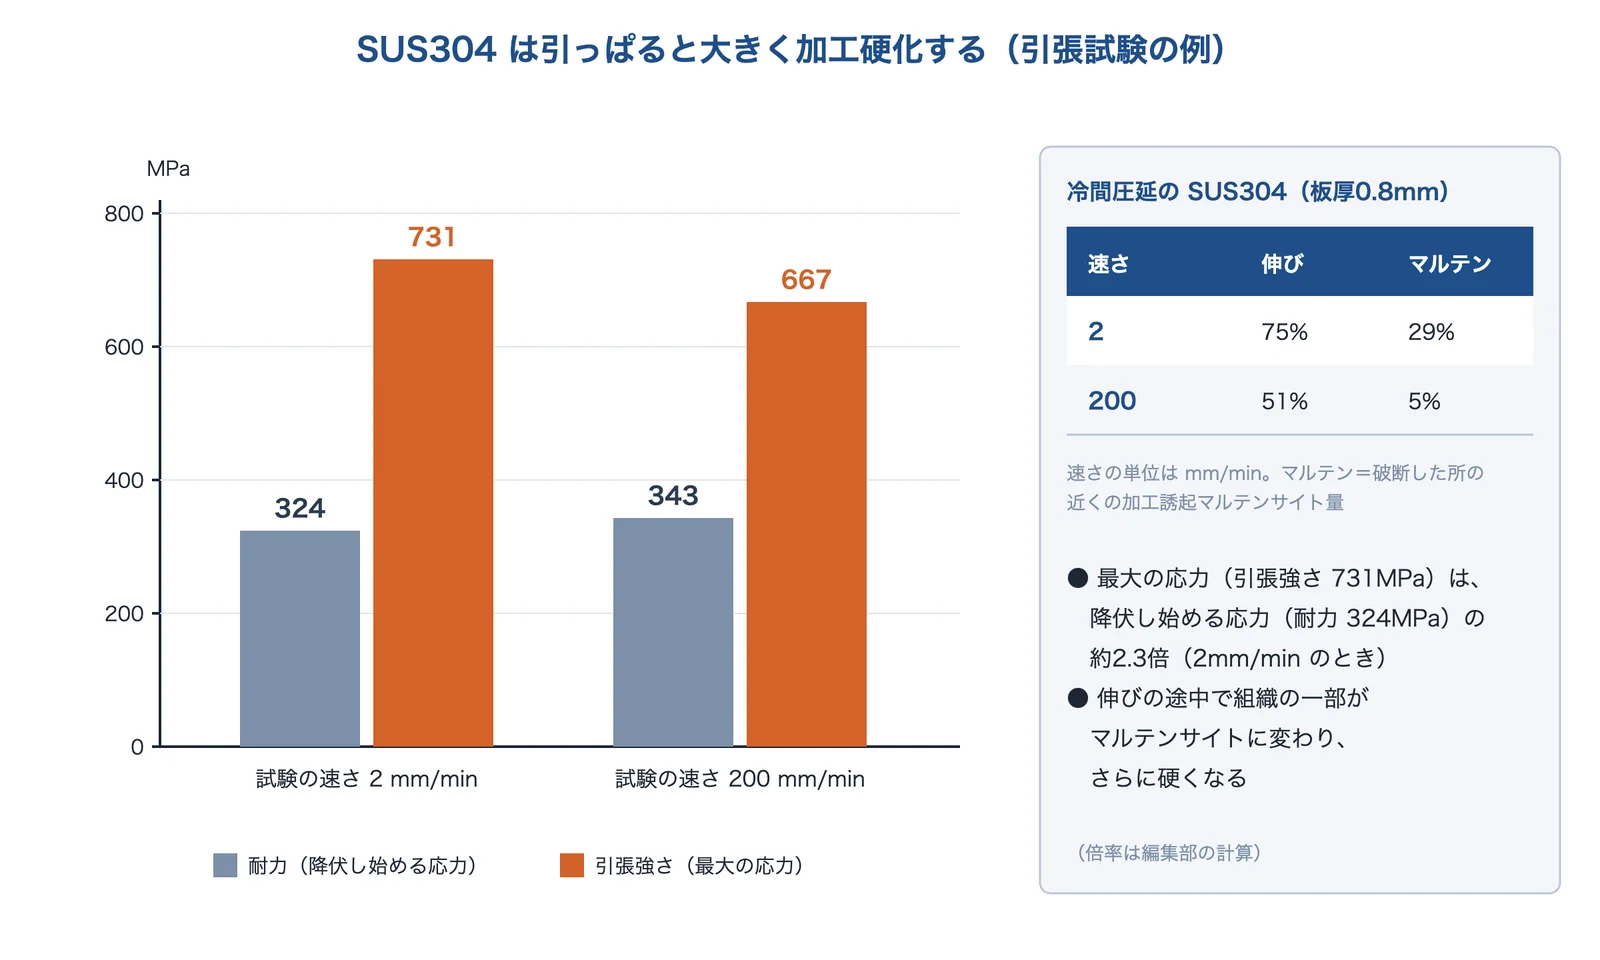
新潟県工業技術総合研究所は、冷間圧延のステンレス鋼板 SUS304(板厚 0.8mm)の引張試験の結果を公開しています。試験の速さ 2mm/min では、耐力(降伏し始める応力)が 324MPa、引張強さ(最大の応力)が 731MPa、破断までの伸びが 75%、破断した所の近くの加工誘起マルテンサイトの量が 29%でした。降伏し始めてから最大になるまでに、応力が約 2.3 倍(731 ÷ 324)に上がったことになります(倍率は編集部の計算。試験片のもとの断面積で割った公称応力どうしの比で、加工誘起マルテンサイトによる硬化も含みます)。
同じ試験を 200mm/min で行うと、耐力 343MPa、引張強さ 667MPa、伸び 51%、マルテンサイト量 5%でした。報告は、試験の速さを上げると耐力は増え、引張強さ・伸び・加工誘起マルテンサイト量は減ったとしています。同じ材料でも、引っぱる速さによって加工硬化の大きさが変わる例です。
設計で耐力だけを見ると、加工硬化しやすい材料は、実際に壊れるまでにかなりの余裕を持っていることになります。反対に、すでに冷間加工してある材料は、その余裕を使ったあとなので、伸びが小さくなっています(編集部の解説)。
出典:「引張強さと試験速度(SUS304 材)」(2018年3月)|新潟県工業技術総合研究所
ステンレス:加工すると磁石に付きやすくなる
出典:岐阜県産業技術総合センター、あいち産業科学技術総合センター、ステンレス協会をもとに AI(Claude)で作成
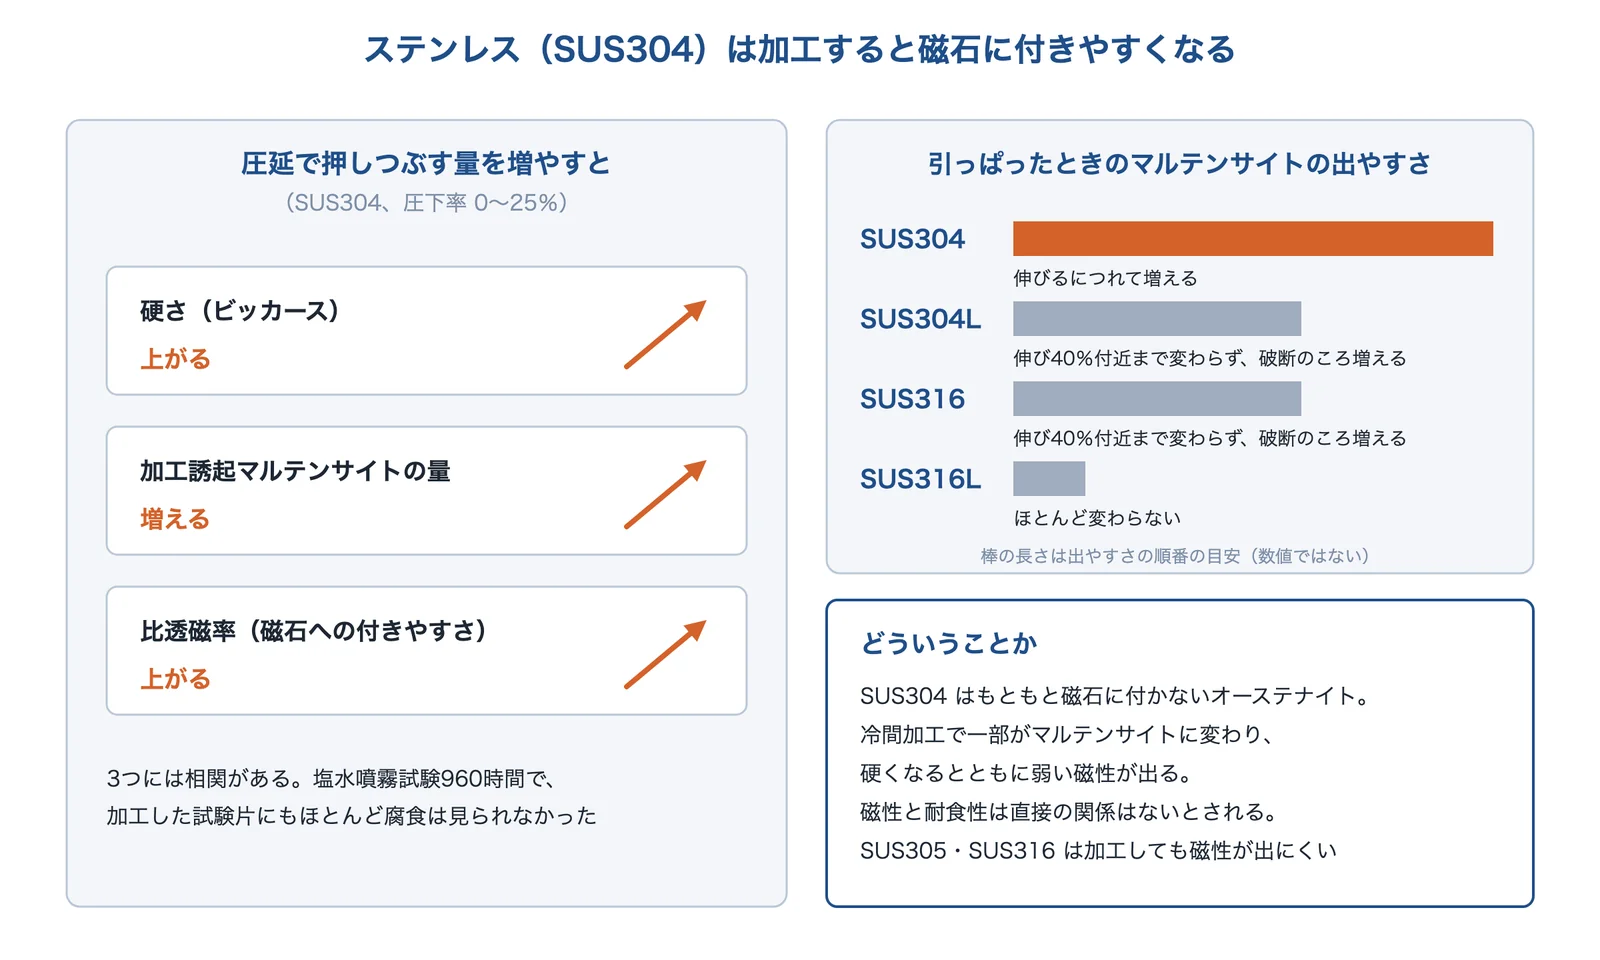
SUS304 のようなオーステナイト系ステンレスは、加工硬化が大きい材料です(18-8 ステンレスの n値はウィキペディア日本語版で 0.50)。岐阜県産業技術総合センターの報告は、塑性加工すると加工した部分がマルテンサイト化して加工硬化が起こり、磁性を持つとしています。SUS304 の板を圧下率 0〜25%で圧延した試験では、圧下率が上がるほど硬さ・加工誘起マルテンサイトの量・比透磁率がそろって増え、3つには相関があるとしています。
あいち産業科学技術総合センターの報告は、引っぱって伸ばした4種類のステンレスを比べ、SUS304 は伸びが増えるにつれてマルテンサイトの割合が増えた一方、SUS304L と SUS316 は伸び 40%付近まで変わらず破断のころ(約70%)に大きくなり、SUS316L はほとんど変わらなかったとしています。報告は、今回の試験の範囲では、加工誘起マルテンサイトが SUS304 で生じやすく、SUS316L で生じにくいとまとめています。
ステンレス協会は、SUS301・SUS304 は加工によって磁性を持つようになり、SUS305・SUS316 は加工しても非磁性の安定性があるとしています(あいちの報告のように、破断に近い大きな変形では SUS316 でもマルテンサイトが増えることがあります)。また、磁性と耐食性には直接の関係はないとしています。岐阜県の報告でも、圧延した試験片を塩水噴霧試験に 960 時間かけて、ほとんど腐食は見られませんでした。ステンレスの種類と選び方は技術「ステンレス鋼」にあります。
出典:山口貴嗣「クレーム対応のための分析試験の高度化(第3報)-オーステナイト系ステンレス鋼の塑性加工と腐食の関係に係る研究-」岐阜県産業技術総合センター研究報告 第5号|岐阜県産業技術総合センター、杉本貴紀ほか「加工誘起マルテンサイトのシンクロトロン光による評価」|あいち産業科学技術総合センター、ステンレスの導電率、透磁率、熱膨張率などの物理的性質について|ステンレス協会
アルミニウム:加工硬化の度合いを記号で表す
出典:滑川軽銅をもとに AI(Claude)で作成
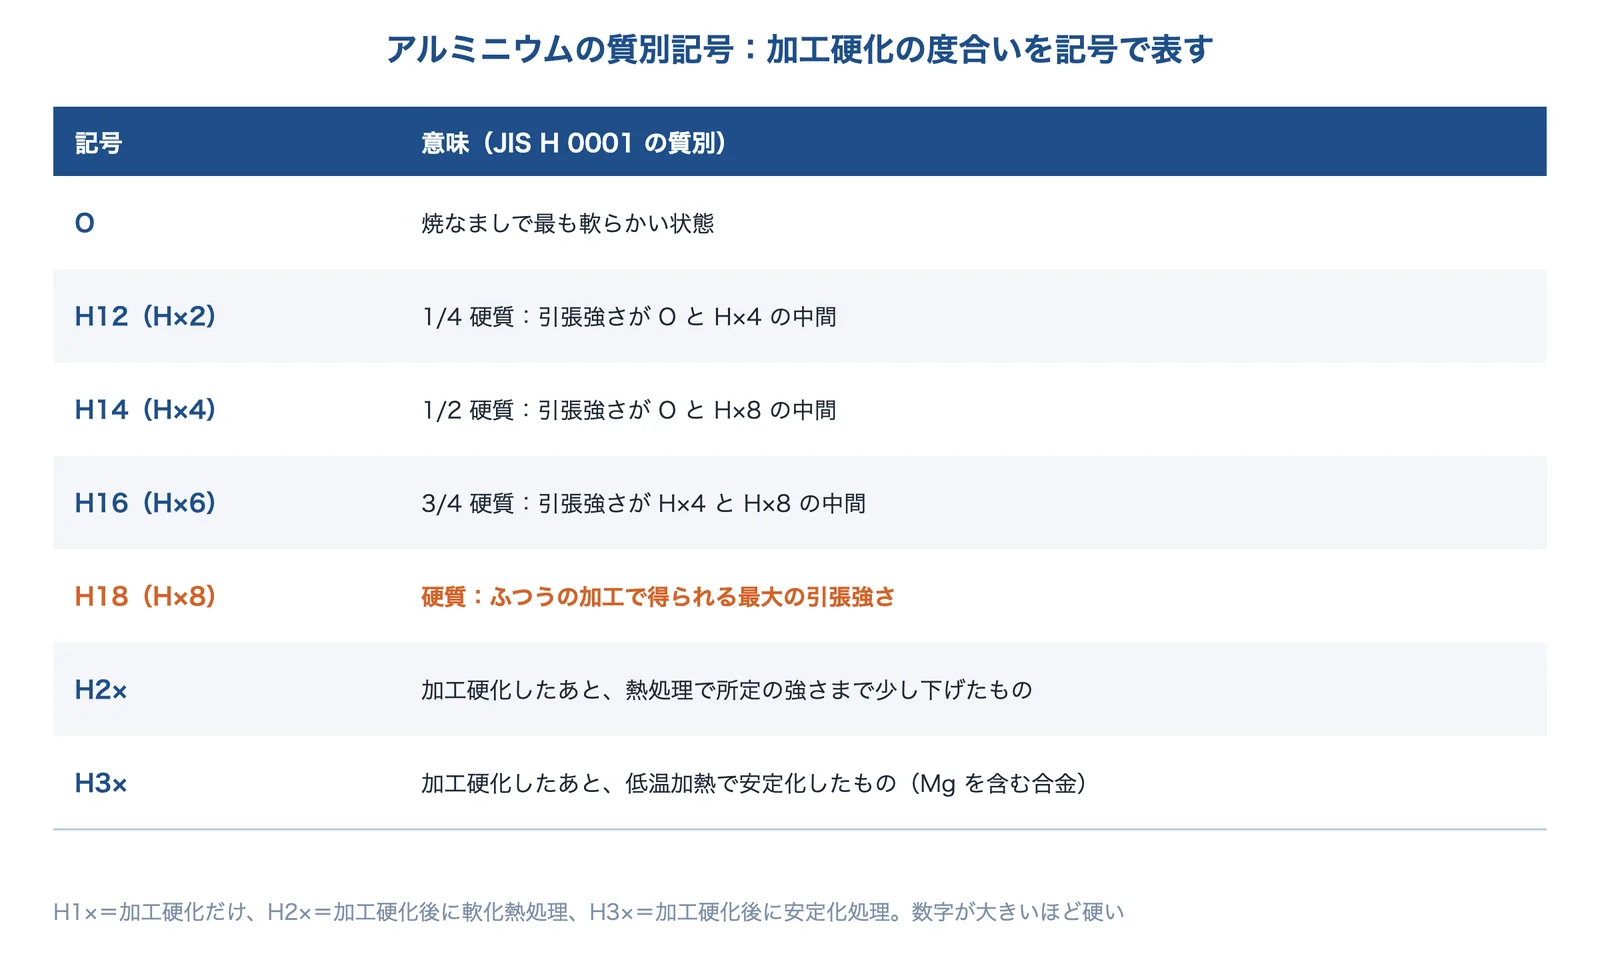
アルミニウムの板や棒は、どれくらい加工硬化させたかを質別記号で表します。滑川軽銅の資料(JIS H 0001 の質別記号)によると、O は焼なましで最も軟らかくなったもの、H は加工硬化によって強さを増したものです。H1× は追加の熱処理をせず加工硬化だけしたもの、H2× は加工硬化のあと適度の熱処理で所定の強さまで下げたもの、H3× は加工硬化のあと低温加熱で安定化処理したもの(常温で少しずつ軟らかくなるマグネシウムを含む合金だけ)です。
2けた目の数字は硬さの度合いで、H×2 が 1/4 硬質、H×4 が 1/2 硬質、H×6 が 3/4 硬質、H×8 が硬質です。H×8 はふつうの加工で得られる最大の引張強さのものです。同じ合金でも、O 材と H18 材では強さも曲げやすさも違うので、図面には合金の番号と質別の両方を書きます(編集部の解説)。
出典:アルミ製品資料(アルミ合金記号の読み方・JIS H 0001 の質別記号)|滑川軽銅
ものづくりでの使い方
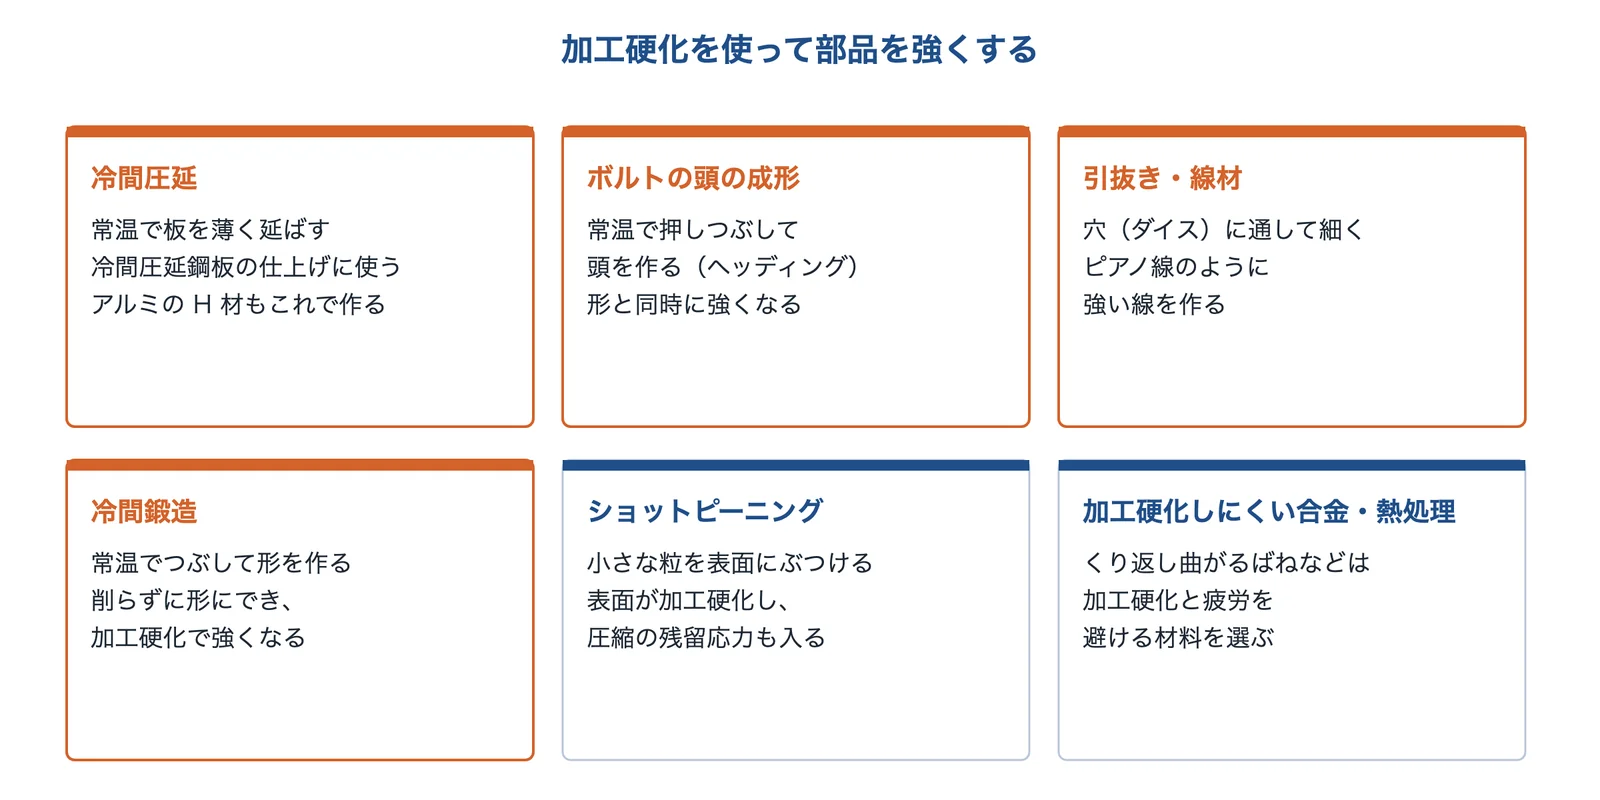
出典:Wikipedia(英語)、コトバンク、ウィキペディア日本語版をもとに AI(Claude)で作成
ウィキペディア日本語版は、加工硬化を利用して、加工した材料の強度を高められるとしています。英語版ウィキペディアは、冷間加工の使い道として、ボルトや小ねじの頭の成形(ヘッディング)と冷間圧延鋼板の仕上げを挙げています。コトバンクの辞典は、加工硬化した線材の例としてピアノ線を挙げています。
常温で形を作る冷間鍛造や引抜きでは、形を作るのと同時に加工硬化で強さが上がります(技術「鍛造」)。ショットピーニングは、表面を加工硬化させ、圧縮の残留応力も入れて疲れに強くします(技術「ショットピーニング・ブラスト」、基礎知識「残留応力」)。一方、英語版ウィキペディアは、くり返したわむ部品には加工硬化と金属疲労を避ける特別な合金や熱処理を使うとしています(編集部がまとめました)。
出典:加工硬化|ウィキペディア日本語版、Work hardening|Wikipedia(英語)、加工硬化(デジタル大辞泉・改訂新版 世界大百科事典・ブリタニカ国際大百科事典 ほか)|コトバンク
加工硬化が起こす困りごと
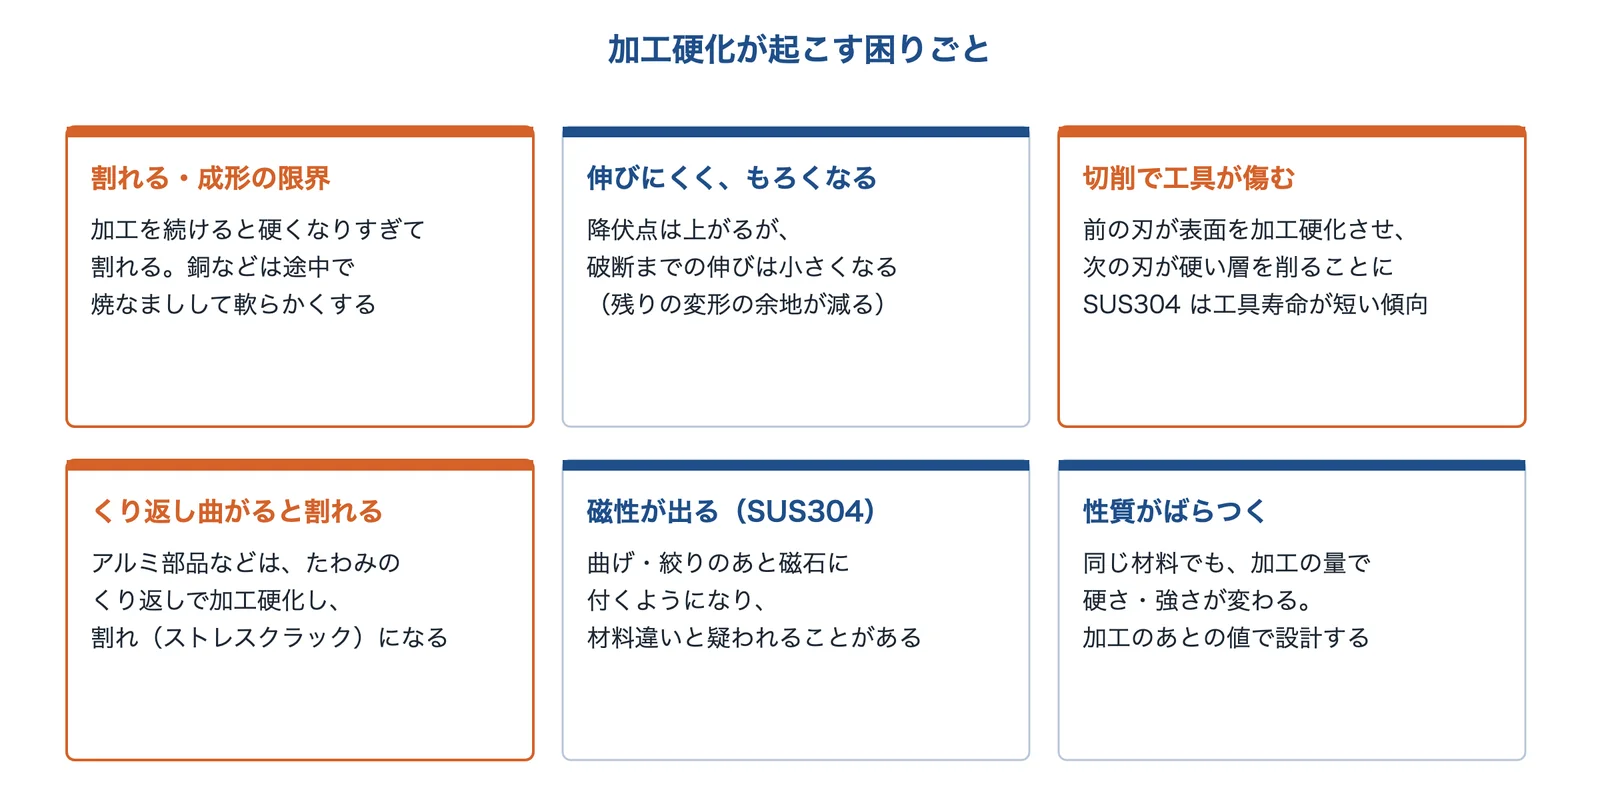
出典:Wikipedia(英語)、コトバンク、オーエスジー、岐阜県産業技術総合センターをもとに AI(Claude)で作成
割れる・伸びにくくなる
コトバンクの辞典は、加工硬化すると硬く強くなる一方でもろくなり、冷間加工では脆くなることにも注意が必要だとしています。英語版ウィキペディアは、銅を加工し続けて硬くなりすぎると割れやすくなるので、成形の途中で焼なましをして軟らかく戻すとしています。
切削で工具が傷む
英語版ウィキペディアは、切削の最初の刃の通り道で、知らないうちに表面が加工硬化し、次の刃を傷めることがあるとしています。工具メーカーのオーエスジーは、SUS304 は加工硬化と溶着が起こりやすい材料としています。ステンレスを削るときは、刃先を鋭く保ち、硬くなった層の下まで一度に切り込むようにするのが一般的です(編集部の解説)。削りやすい形の工夫は課題「加工しやすい形状にしたい」にあります。
くり返し曲がると割れる
英語版ウィキペディアは、アルミニウムの部品がくり返したわむと加工硬化し、割れ(ストレスクラック)につながることがあり、そのためアルミの航空機には使える期間が決められているとしています。電線のように何度も曲がる部品の断線も、同じ考え方で見ることができます(編集部の解説。課題「ケーブルが断線する」)。くり返しの力で壊れる話は 基礎知識「疲労限度(S-N曲線)」にあります。
出典:加工硬化(デジタル大辞泉・改訂新版 世界大百科事典・ブリタニカ国際大百科事典 ほか)|コトバンク、Work hardening|Wikipedia(英語)、ステンレス鋼の種類 SUS304 SUS329 SUS630(よくあるご質問)|オーエスジー
焼なましで元に戻す
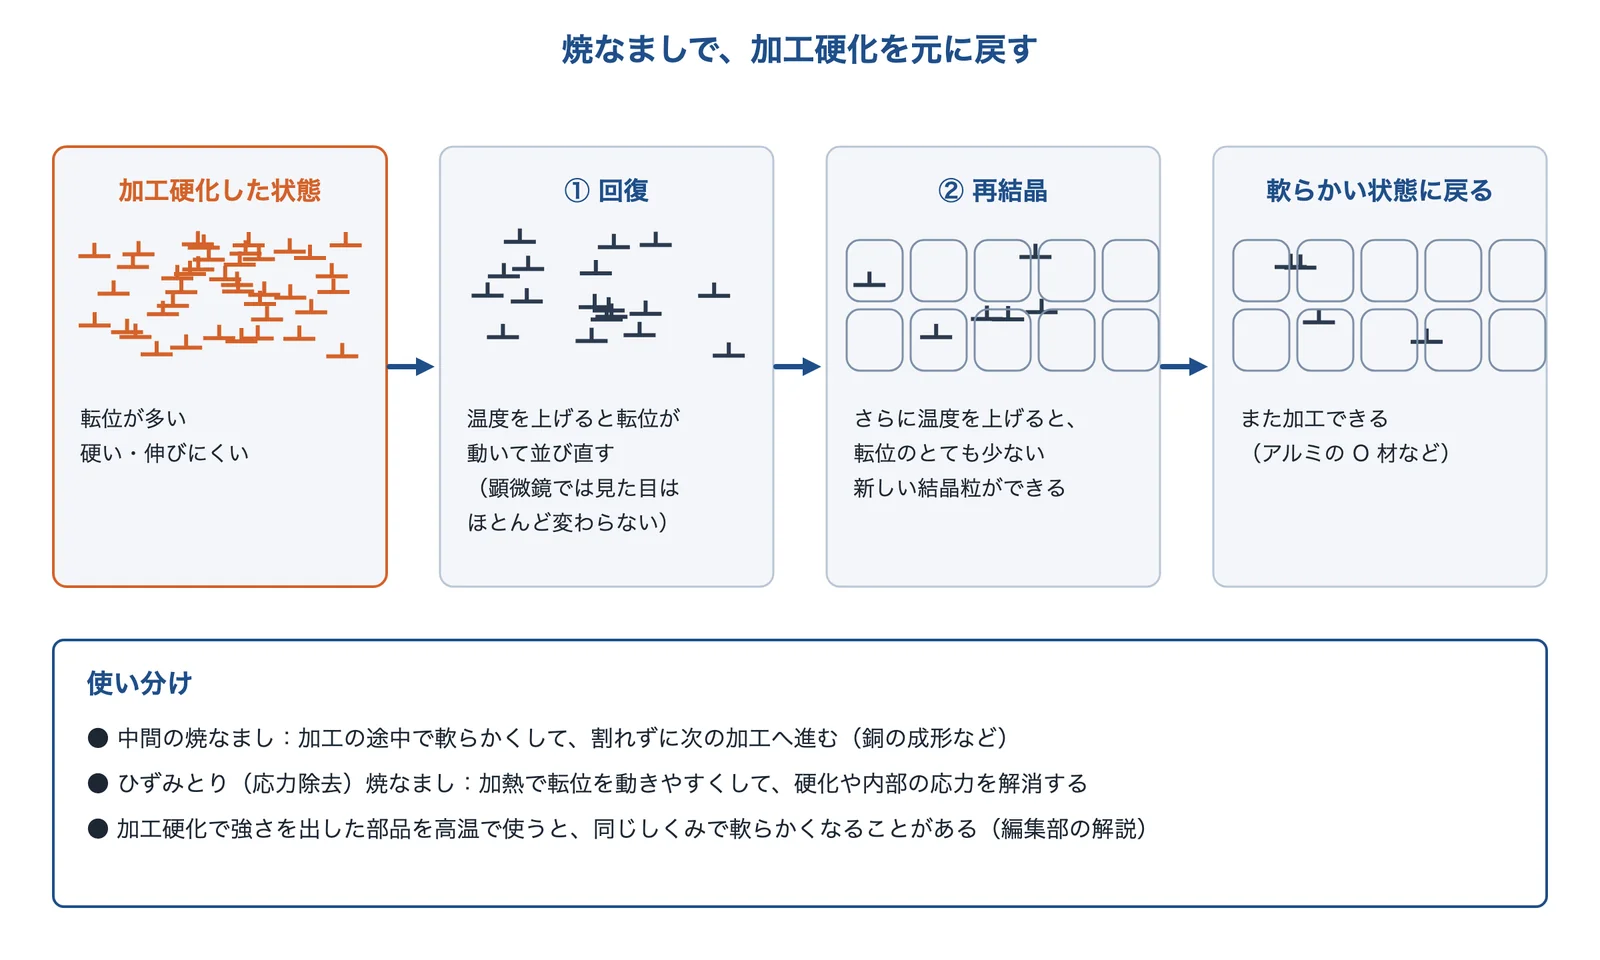
出典:Wikipedia(英語)、コトバンクをもとに AI(Claude)で作成
英語版ウィキペディアは、冷間加工の効果は、高い温度で焼なますと元に戻せるとし、そのとき回復と再結晶が起きて転位の密度が下がるとしています。回復は転位が動いて並び直す段階で、さらに温度が上がると、転位の少ない新しい結晶粒ができる再結晶が起きます(編集部の解説)。
ブリタニカ国際大百科事典(コトバンク)は、加熱すると転位が動きやすくなって硬化が解消し、これがひずみとり焼鈍(焼なまし)の原理だとしています。実際には、内部の応力を下げるひずみとり(応力除去)焼なましは再結晶より低い温度で行うことが多く、硬さを元まで戻すには再結晶させる焼なまし(アルミの O 材など)を使います。成形の途中で行う焼なましは、割れずに次の加工へ進むためのものです(編集部の解説)。加工硬化で強さを出した部品を高い温度で使うと、同じしくみで軟らかくなることがあるので、使う温度にも気をつけます(編集部の解説)。
出典:Work hardening|Wikipedia(英語)、加工硬化(デジタル大辞泉・改訂新版 世界大百科事典・ブリタニカ国際大百科事典 ほか)|コトバンク
似ている言葉との違い
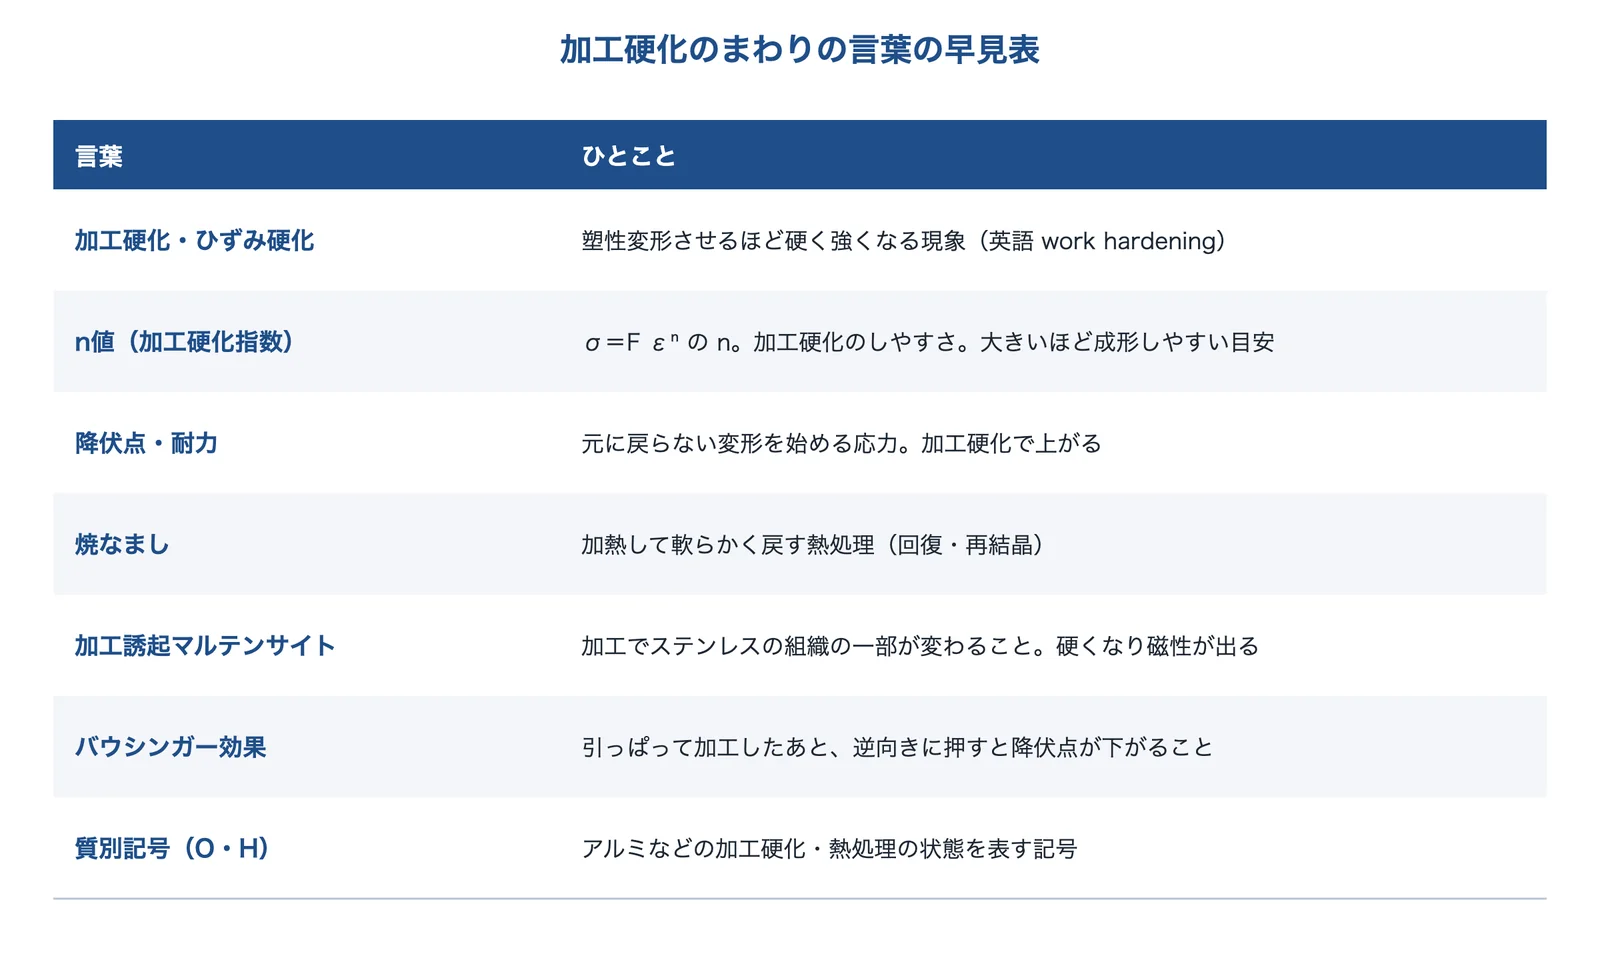
出典:ウィキペディア日本語版、コトバンク、滑川軽銅をもとに AI(Claude)で作成
バウシンガー効果は、ある向きに塑性変形させたあと、逆の向きに力をかけると、前よりも小さい力で降伏する現象です。百科事典マイペディア・改訂新版 世界大百科事典(コトバンク)は、ピアノ線の例で、変形抵抗の向きによる違いと、逆向きの負荷で降伏点が下がることを挙げています。加工硬化で強くなるのは、加工したのと同じ向きの話と覚えておくと、曲げ戻しの多い部品で迷いません(編集部の解説)。
硬さは、加工硬化の結果を測る方法の一つです。くぼみの大きさで硬さを測る方法は 基礎知識「硬さ(ビッカース・ロックウェル)」にあります。熱処理で硬くする焼入れは、組織を変えて硬くする方法で、塑性変形で硬くする加工硬化とはしくみが違います(編集部の解説。課題「熱処理で歪む・割れる」)。
出典:加工硬化(デジタル大辞泉・改訂新版 世界大百科事典・ブリタニカ国際大百科事典 ほか)|コトバンク、加工硬化|ウィキペディア日本語版
加工硬化が出てくるページ
出典
- 加工硬化|ウィキペディア日本語版
- 加工硬化(デジタル大辞泉・改訂新版 世界大百科事典・ブリタニカ国際大百科事典 ほか)|コトバンク
- Work hardening|Wikipedia(英語)
- 「引張強さと試験速度(SUS304 材)」(2018年3月)|新潟県工業技術総合研究所
- 山口貴嗣「クレーム対応のための分析試験の高度化(第3報)-オーステナイト系ステンレス鋼の塑性加工と腐食の関係に係る研究-」岐阜県産業技術総合センター研究報告 第5号|岐阜県産業技術総合センター
- 杉本貴紀ほか「加工誘起マルテンサイトのシンクロトロン光による評価」|あいち産業科学技術総合センター
- ステンレスの導電率、透磁率、熱膨張率などの物理的性質について|ステンレス協会
- アルミ製品資料(アルミ合金記号の読み方・JIS H 0001 の質別記号)|滑川軽銅
- ステンレス鋼の種類 SUS304 SUS329 SUS630(よくあるご質問)|オーエスジー
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月19日