
アルミのフレームやカバーに白い粉が出た。ステンレスのボルトのまわりだけ穴があいた。アルミは錆びにくい金属と言われますが、水がたまる所、塩分のある所、ほかの金属とふれる所では、アルミも腐食します。
この記事では、アルミの腐食の困りごとを7つの場面に分けて、合金の選び方、アルマイトと封孔、化成処理、絶縁、水や薬品・すき間をなくす設計を比べます。あわせて、相談できる企業4社を紹介します。
課題と解決技術のマトリクス
場面(A〜G)ごとに、使える方法を ◎○△ で示しました。場面をクリックすると、下の診断と解決策に移ります。
| 課題(症状) | 合金を選ぶ(5000系など) | アルマイト+封孔 | 化成処理(ノンクロム・三価クロム) | 絶縁(ワッシャー・スリーブ)・塗装 | 使い方・設計(水・薬品・すき間をなくす) |
|---|---|---|---|---|---|
| A白い粉(白錆)が出た。屋外・結露・洗ったあと・保管中 | ◎ | ○ | ◎ | ||
| B小さな深い穴(孔食)があいた。海の近く・融雪剤 | ○ | ◎ | ○ | ||
| C鉄・ステンレス・銅のボルトや部品のまわりだけ腐食した | ◎ | ○ | |||
| Dアルカリ性の洗剤やコンクリートにふれて、変色・腐食した | ◎ | ||||
| Eボルト・ガスケットの下(すき間)で腐食した | ◎ | ||||
| F高強度の合金(2000系・7000系)で腐食・割れが出た | ◎ | ○ | |||
| G六価クロムを使わずに、塗装の下地と防錆の皮膜を付けたい | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の方法として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。
課題の診断と解決策
場面ごとに、起きていること、使える技術、選ぶときの注意、相談できる企業をまとめました。
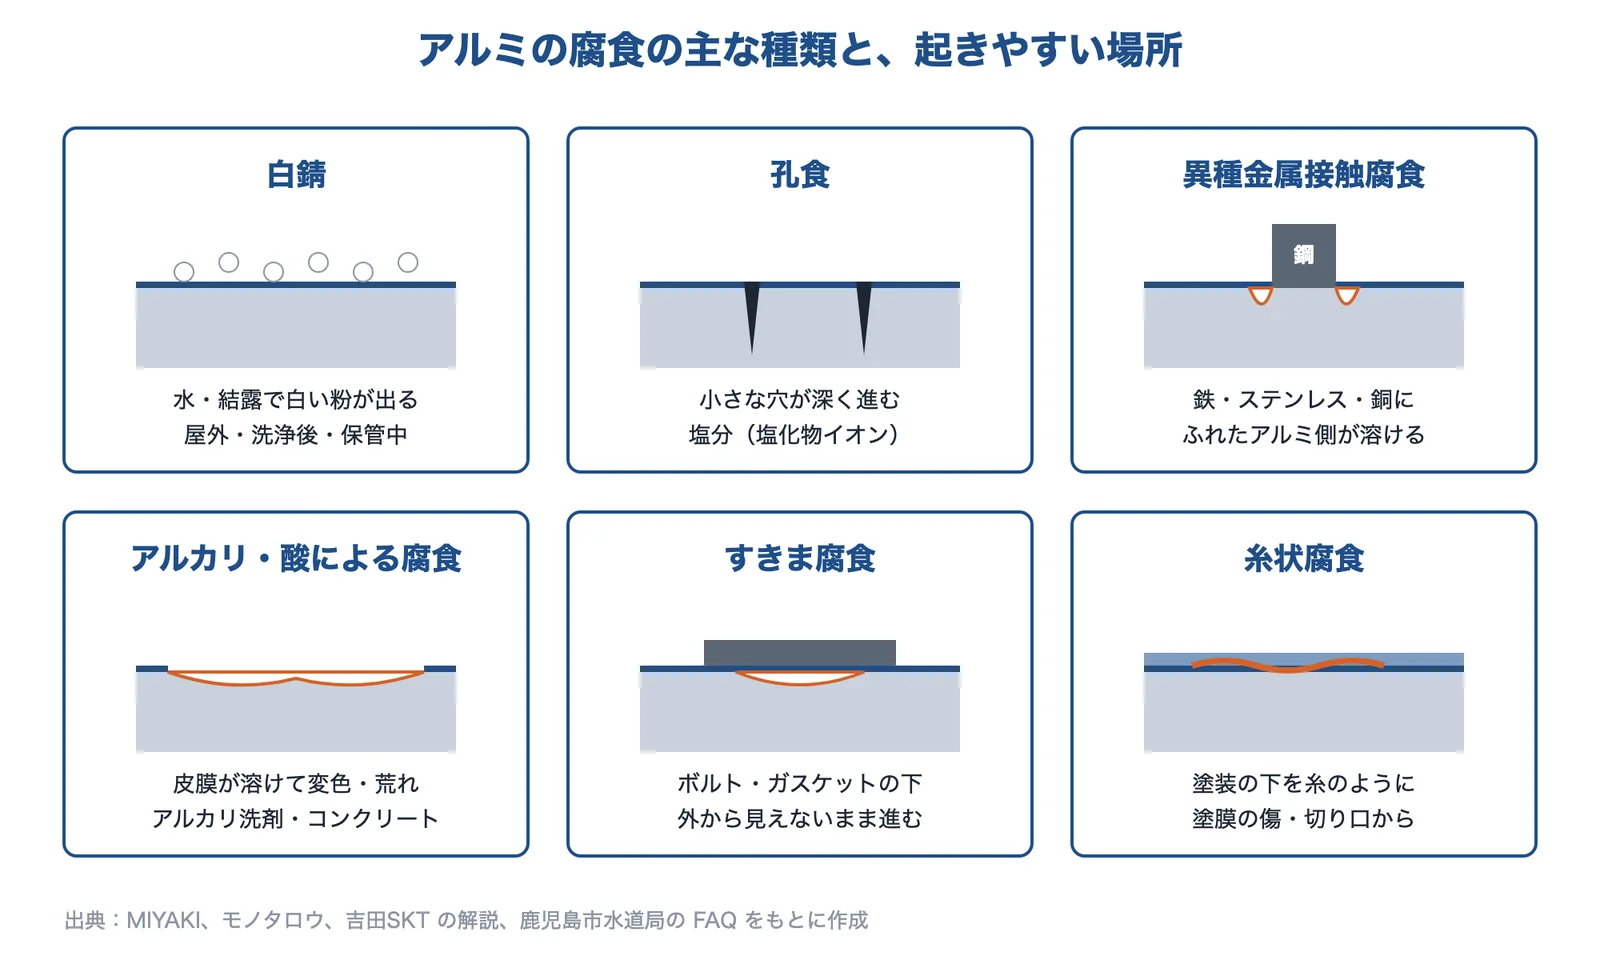
出典:MIYAKI「アルミの白錆」・モノタロウ「腐食・腐食割れの種類と対策」・吉田SKT「金属の腐食」・鹿児島市水道局 FAQをもとに AI(Claude)で作成
白い粉(白錆)が出た。屋外・結露・洗ったあと・保管中
アルミの部品やフレームの表面に、白い粉のようなものが出てきた。拭いてもまた出る。
小さな深い穴(孔食)があいた。海の近く・融雪剤
表面に点のような小さな穴があき、見た目より深く進んでいる。海の近くや、冬に融雪剤をまく道路の近くで使っている。
鉄・ステンレス・銅のボルトや部品のまわりだけ腐食した
アルミの板をステンレスのボルトで留めたら、ボルトのまわりだけ白く腐食し、穴が広がった。
- 起きている現象
- 異種金属接触腐食です。吉田SKT は、アルミをステンレスや銅合金と接触させる組み合わせを注意すべき例とし、小さなアノード(アルミ)と大きなカソードの組み合わせでは、小さい側に腐食が集中するとしています。対策は、絶縁ワッシャーや樹脂スリーブで金属どうしを電気的につながないことです(同)。
- 解決に使える技術
- 絶縁(ワッシャー・スリーブ)・塗装電気的に切り離す
- 使い方・設計接合部を濡らさない
両方を塗装できないときは、腐食しにくい側(カソード側)を優先して塗ります(吉田SKT)。アルミだけを塗ると、塗膜の傷に腐食が集まりやすくなります。くわしくは課題「異種金属の接触で起きる腐食(電食)を防ぎたい」をご覧ください。
アルカリ性の洗剤やコンクリートにふれて、変色・腐食した
アルカリ性の洗剤で洗ったら黒ずんだ・白くなった。コンクリートに埋めた所が腐食した。
- 起きている現象
- 吉田SKT は、アルミは強いアルカリ性の環境でも溶け、皮膜はアルカリ側で不安定になるとしています。アルカリ性の洗浄剤を使う場合は、変色や表面荒れに注意が必要です(同)。
- 解決に使える技術
- 使い方・設計アルカリにふれさせない
洗浄剤は、アルミに使えるか(中性か)を確かめてから使います。薬品にふれる所は、ほかの材料も比べます(編集部の解説)。
ボルト・ガスケットの下(すき間)で腐食した
分解したら、ボルトの座面やガスケットの下だけが腐食していた。外からは見えなかった。
- 起きている現象
- すき間腐食です。吉田SKT は、すき間腐食がガスケットの下やボルトの周辺で起き、対策はすき間を作らない設計を優先することとしています。モノタロウは、すき間腐食が10マイクロメートルにも満たないほどの小さなすき間でも起きるとしています。
- 解決に使える技術
- 使い方・設計すき間を作らない
すき間に水や塩分が入らないように、シールや排水も考えます(編集部の解説)。異種金属のボルトなら、カード C の対策もあわせて行います。
高強度の合金(2000系・7000系)で腐食・割れが出た
軽くて強い A7075 や 2000系(ジュラルミン系)の部品に、腐食や割れが出た。
六価クロムを使わずに、塗装の下地と防錆の皮膜を付けたい
アルミの部品を塗装する前の下地処理を、六価クロムを使わない方法にしたい。
- 起きている現象
- 日本パーカライジングは、アルミ用のノンクロムの化成処理(パルコート)を、塗装の下地・防錆の皮膜として RoHS に対応するものとしています。三価クロムとジルコニア塩のハイブリッド系の、アルミ用の六価クロムフリー表面処理薬剤も紹介しています。
- 解決に使える技術
- 化成処理ノンクロム・三価クロム
化成処理の皮膜は薄いので、屋外では塗装と組み合わせて使います(編集部の解説)。くわしくは課題「六価クロムを使わずに表面処理したい」をご覧ください。
なぜアルミが腐食するのか
アルミの表面には、ごく薄い酸化皮膜があります。特殊金属エクセルは、この自然の酸化皮膜を約 0.002μm としています。この皮膜が中の金属を守るので、アルミはふつうの空気の中では錆びにくい金属です。
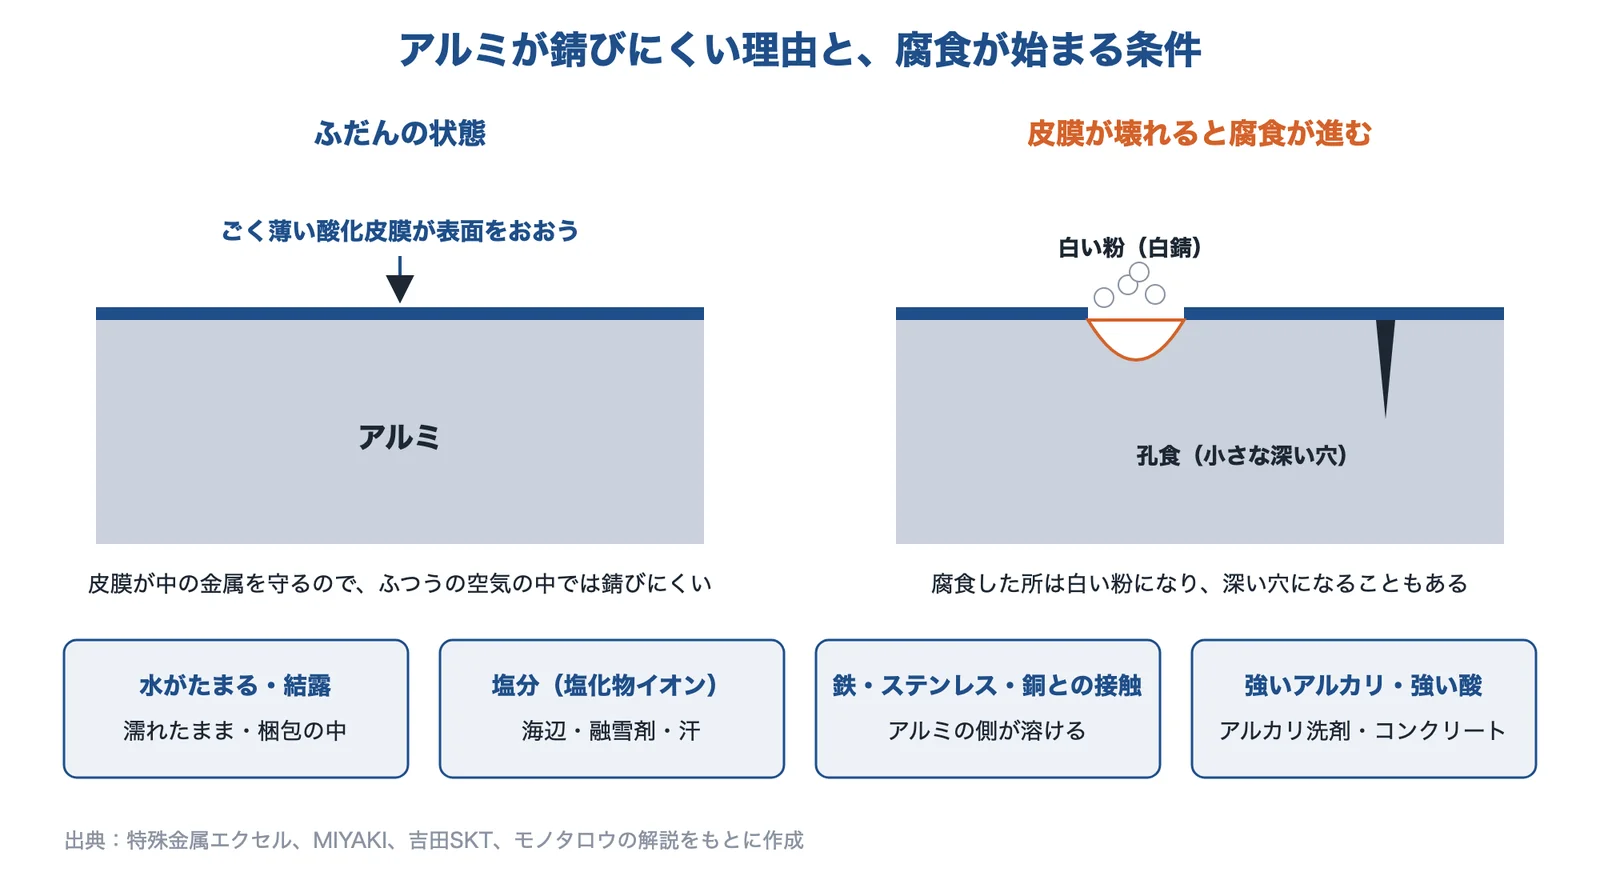
出典:特殊金属エクセル「アルマイトの膜厚」・MIYAKI「アルミの白錆」・吉田SKT「金属の腐食」・モノタロウ「腐食・腐食割れの種類と対策」をもとに AI(Claude)で作成
ところが、皮膜が壊れたり溶けたりすると、そこから腐食が進みます。水がたまる・結露する、塩分がある、ほかの金属とふれる、強いアルカリや酸にふれる、という条件です(MIYAKI・吉田SKT)。鹿児島市水道局は、アルミのやかんや鍋で、表面の被膜が取れて出たアルミが、水の中の塩素イオンや銅イオンで集中的に腐食し、白い突起物となって穴があくと説明しています。
異種金属にふれると、アルミの側が溶ける
金属には、腐食しやすさの順(電位)があります。アルミは鉄・ステンレス・銅より腐食しやすい側にあるので、水があるところでふれると、アルミの側が優先して腐食します。モノタロウは、卑な金属に対する貴な金属の面積比が腐食の速さに影響するとしています。しくみはイオン化傾向(技術の基礎知識)もご覧ください。
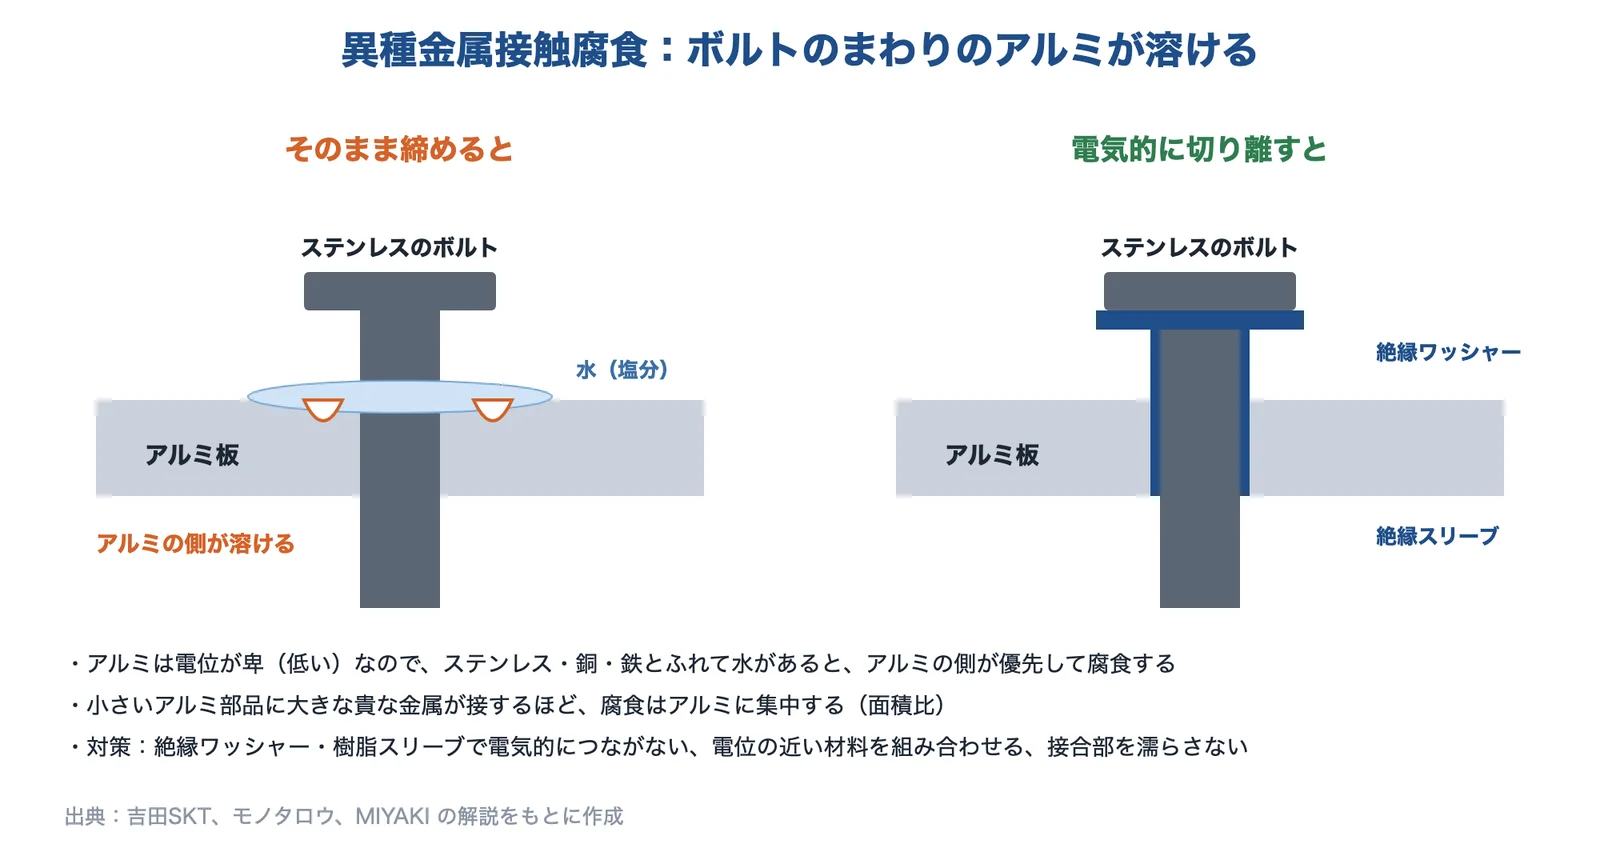
出典:吉田SKT「金属の腐食」・モノタロウ「腐食・腐食割れの種類と対策」・MIYAKI「アルミの白錆」をもとに AI(Claude)で作成
出典:金属の腐食|吉田SKT、腐食・腐食割れの種類と対策|モノタロウ、アルミの白錆|MIYAKI、アルマイトの膜厚|特殊金属エクセル、やかん・鍋の白い粉と穴|鹿児島市水道局
解決技術の詳細
アルミの腐食対策は、腐食しにくい合金を選ぶ、表面に皮膜を付ける(アルマイト・化成処理・塗装)、腐食の条件をなくす(絶縁・水・薬品・すき間)の3つを組み合わせます。MIYAKI は、使う環境・材料・膜厚をあわせて考えないと腐食が再発しやすいとしています。
合金を選ぶ:系によって耐食性が違う
アルミ合金は、加える元素で 1000系〜7000系に分かれます。吉田SKT は、5000系は比較的耐食性に優れ、2000系は腐食対策が必要と、合金系による違いが大きいとしています。強さを優先して 2000系・7000系を使うときは、表面処理や使う環境をあわせて決めます。合金ごとの性質はアルミニウム合金(A5052・A6061・A7075 の選び方)をご覧ください。
アルマイト+封孔:厚い皮膜で守り、孔をふさぐ
アルマイト(陽極酸化)は、アルミの表面に人工的に厚い酸化皮膜を作る処理です。MIYAKI は、アルマイトは厚く均一な酸化皮膜で水分・塩分の侵入を防ぎ、腐食の進行を抑えるとしています。特殊金属エクセルは、膜厚は 5〜25μm 程度が一般的とされるとし、JIS H 8601(1999年版)の等級ごとに、土木・建築部材(屋外)・車両外装・船舶用品などには AA15〜AA25 を目安に挙げています。
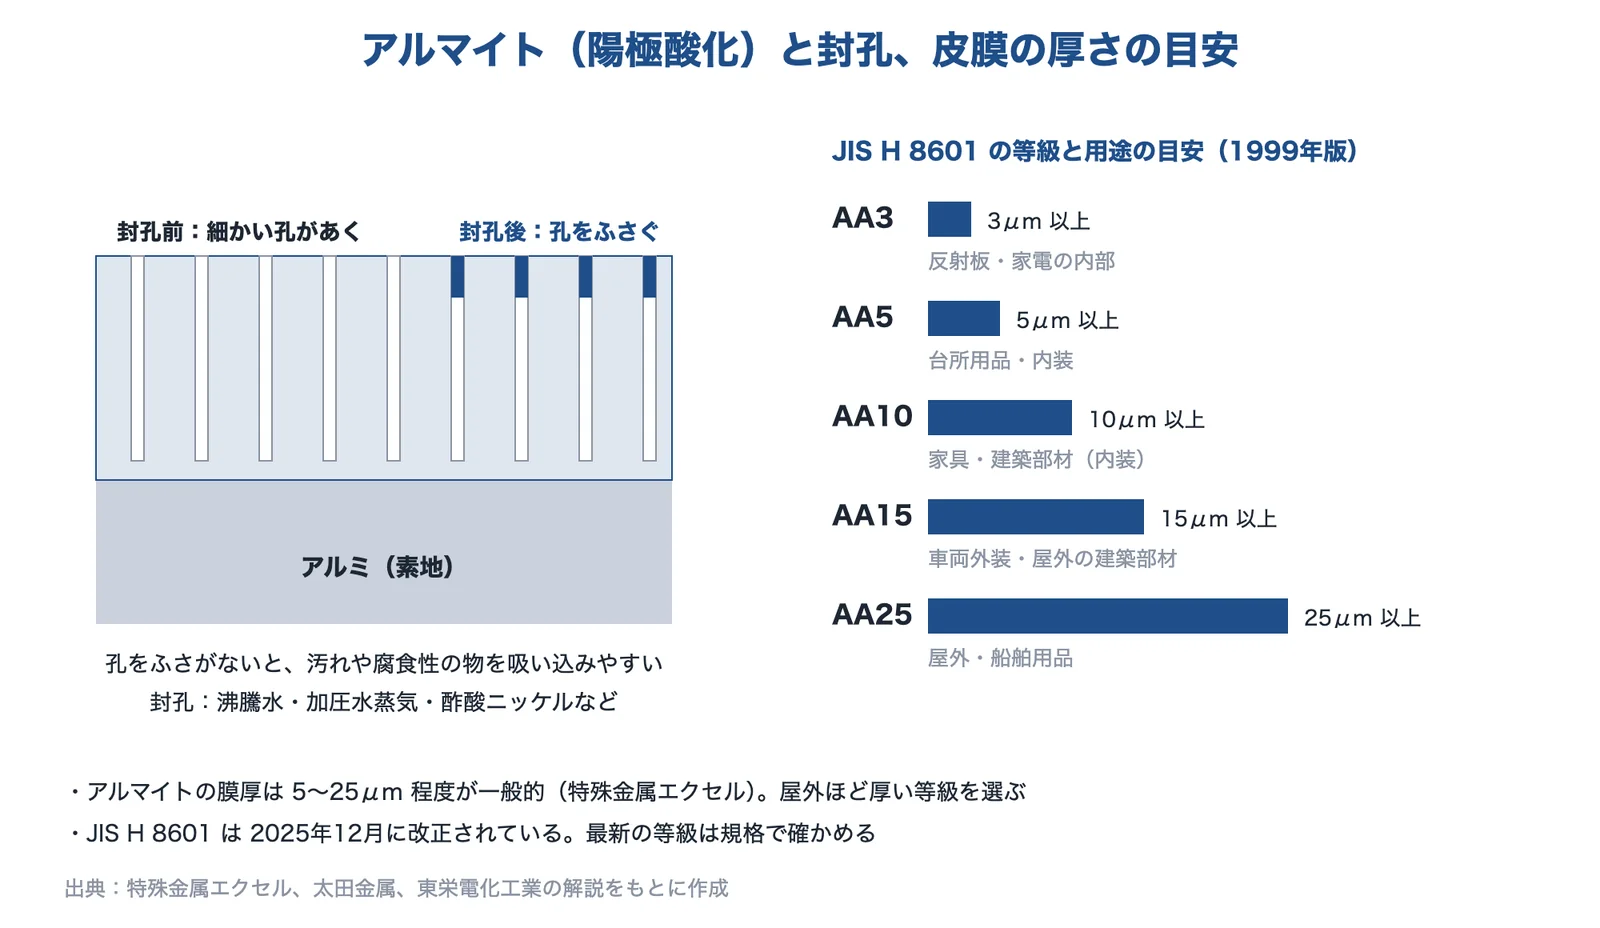
出典:特殊金属エクセル「アルマイトの膜厚」・太田金属「封孔処理」・東栄電化工業「アルマイト」をもとに AI(Claude)で作成
アルマイトの皮膜には細かい孔があいています。太田金属は、封孔処理をしないと指紋や汚れが付きやすく、腐食物質を吸着するため耐食性がないとしています。封孔の方法として、加圧水蒸気(3〜5気圧・20〜30分)、沸騰水(95〜100℃の純水・約30分)、酢酸ニッケル(95℃以上・10〜20分)を挙げ、水道水は塩素イオンなどが封孔を妨げるので使えないとしています。
アルバックテクノは、硬質アルマイトは封孔で耐食性が高まる一方、耐摩耗性が下がるとしています。摩耗と腐食のどちらを優先するかで、封孔するかを決めます。アルマイトの種類はアルマイト(陽極酸化)をご覧ください。
化成処理:薄い皮膜で、防錆と塗装の下地にする
化成処理は、薬品の中でアルミの表面に薄い皮膜を作る処理です。日本パーカライジングは、アルミ用のノンクロムの化成処理(パルコート)を塗装の下地・防錆の皮膜として紹介し、アルミパネルやダイキャスト部品を適用例に挙げています。三価クロムとジルコニア塩のハイブリッド系の、アルミ用の六価クロムフリー表面処理薬剤も紹介し、塩水噴霧試験の結果(白錆の発生面積率)を公開しています。
絶縁(ワッシャー・スリーブ)・塗装:異種金属を切り離す
吉田SKT は、異種金属接触腐食の対策として、同じ材質どうしか電位の近い材質を組み合わせる、腐食しやすい側の金属を大きくする、絶縁ワッシャーや樹脂スリーブで電気的につながないことを挙げています。塗装するときは、両方を塗れないなら腐食しにくい側を優先して塗るとしています。MIYAKI も、締結部のボルトに樹脂スペーサーを使うなどで、異種金属との直接の接触を避けるとしています。
使い方・設計:水・薬品・すき間をなくす
MIYAKI は、水がたまらない形にする、異種金属との直接接触を避ける、定期的に清掃・乾燥することを挙げています。吉田SKT は、すき間腐食にはすき間を作らない設計を優先し、アルカリ性の洗浄剤を使うときは変色や表面荒れに注意するとしています。洗ったあとや結露のあとに水が残る形(くぼみ・袋状の部分)を減らすのも、設計でできる対策です(編集部の解説)。
出典:アルミの白錆|MIYAKI、金属の腐食|吉田SKT、アルマイトの膜厚|特殊金属エクセル、封孔処理|太田金属、アルマイト|アルバックテクノ、パルコート|日本パーカライジング、六価クロムフリー表面処理薬剤|日本パーカライジング
アルミの腐食対策を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。アルマイトの加工会社と、化成処理剤のメーカーを挙げました。
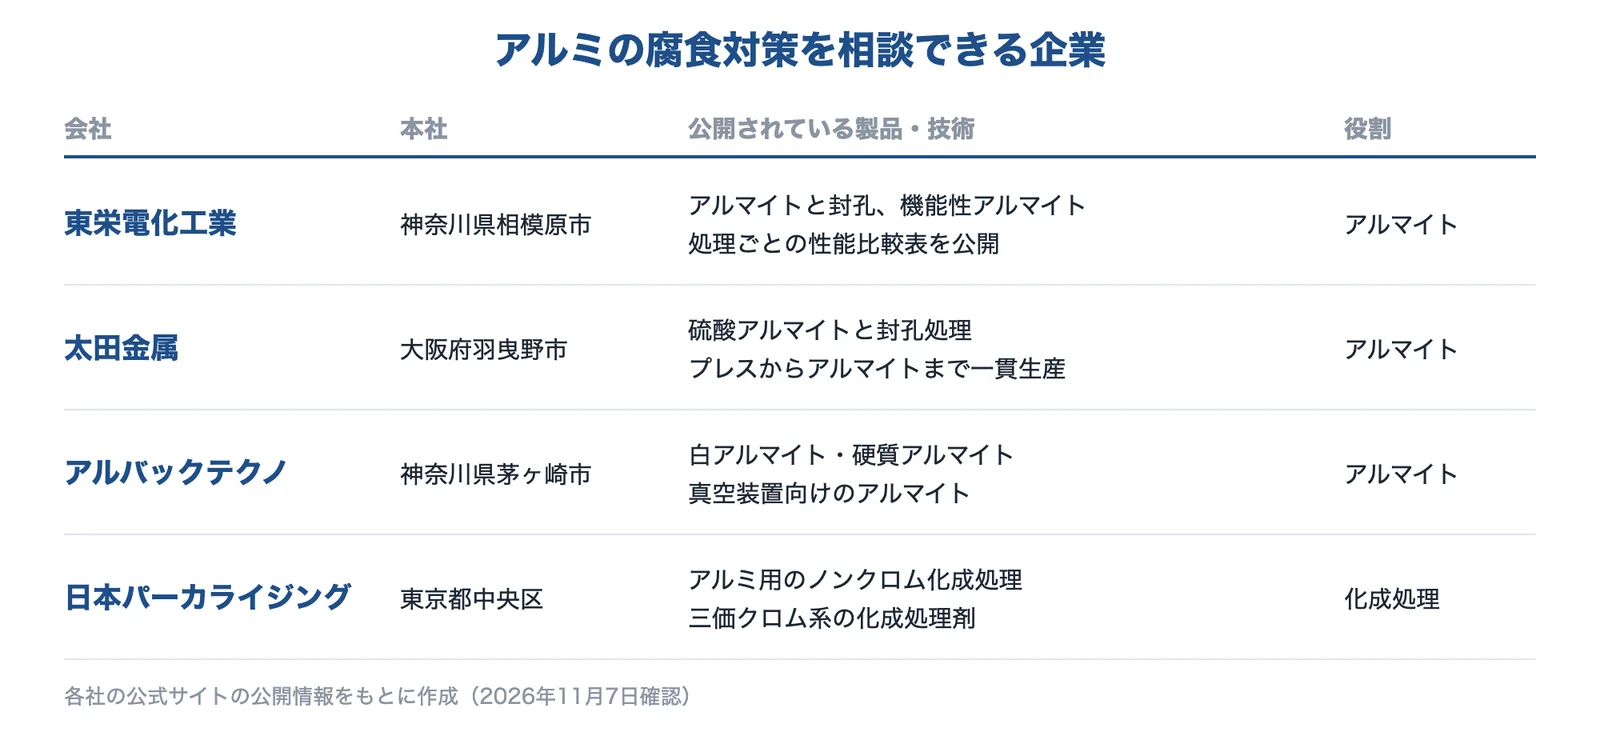
出典:東栄電化工業「アルマイト」・太田金属「封孔処理」・アルバックテクノ「アルマイト」・日本パーカライジングをもとに AI(Claude)で作成
東栄電化工業株式会社|アルマイトと封孔、処理ごとの性能比較
東栄電化工業とは
東栄電化工業は、神奈川県相模原市に本社があるアルマイトの会社です。アルマイトのしくみと封孔を解説し、処理ごとの性能比較表を公開しています。
東栄電化工業の得意技術
| 技術 | 内容 |
|---|---|
| アルマイトと封孔 | 封孔は、皮膜の細かい孔にベーマイトを作って表面を不活性にする処理とし、酢酸ニッケルなどの金属塩や沸騰水で封孔するとしている(加圧蒸気の封孔は取り扱わないとしている) |
| 処理ごとの性能比較 | アルミの材料ごと・処理ごとの性能を、記号の表で公開している |
東栄電化工業が解決できる課題
- アルミ部品の白錆・腐食を、アルマイトで防ぎたい
- 材料と使い方に合うアルマイトを選びたい
出典:会社概要|東栄電化工業、アルマイト|東栄電化工業、性能比較表|東栄電化工業
太田金属株式会社|アルマイトの封孔処理とプレスからの一貫生産
太田金属とは
太田金属は、大阪府羽曳野市に本社がある会社です。アルミの深絞りプレスとアルマイトを手がけ、封孔処理のしかたをコラムで解説しています。
太田金属の得意技術
| 技術 | 内容 |
|---|---|
| 硫酸アルマイトと封孔処理 | 加圧水蒸気・沸騰水・酢酸ニッケルの封孔の条件を公開し、未封孔は腐食物質を吸着するため耐食性がないとしている |
| プレスからの一貫生産 | プレス加工からアルマイトまで一貫して生産するとしている |
太田金属が解決できる課題
- アルマイトの耐食性を、封孔で確かにしたい
- アルミのプレス部品を、表面処理までまとめて頼みたい
出典:会社概要|太田金属、封孔処理|太田金属、アルマイト加工|太田金属
アルバックテクノ株式会社|白アルマイト・硬質アルマイトと封孔
アルバックテクノとは
アルバックテクノは、神奈川県茅ヶ崎市に本社がある会社です。白アルマイト・硬質アルマイトのほか、真空装置の中で使う部品向けの VACAL®(バッカル)処理を手がけています。
アルバックテクノの得意技術
| 技術 | 内容 |
|---|---|
| 白アルマイト・硬質アルマイト | 白アルマイトは約 10μm・Hv200、硬質アルマイトは 20〜50μm・Hv400 としている |
| 封孔の使い分け | 封孔で耐食性が高まるが、硬質アルマイトは封孔で耐摩耗性が下がるとしている |
アルバックテクノが解決できる課題
- 摩耗と腐食の両方に強いアルミ部品にしたい
- アルマイトの種類と封孔を使い分けたい
出典:会社概要|アルバックテクノ、アルマイト|アルバックテクノ
日本パーカライジング株式会社|アルミ用の化成処理剤(ノンクロム・三価クロム)
日本パーカライジングとは
日本パーカライジングは、東京都中央区に本社がある会社です。金属の表面処理剤を開発・製造し、アルミ用の化成処理剤を紹介しています。
日本パーカライジングの得意技術
| 技術 | 内容 |
|---|---|
| ノンクロムの化成処理(パルコート) | アルミ用で、塗装の下地・防錆の皮膜・RoHS 対応とし、アルミパネルやダイキャスト部品を適用例に挙げている |
| 三価クロム系の表面処理薬剤 | 三価クロムとジルコニア塩のハイブリッド系の、アルミ用の六価クロムフリー表面処理薬剤を紹介し、塩水噴霧試験の結果を公開している |
日本パーカライジングが解決できる課題
- 六価クロムを使わずに、アルミの防錆・塗装の下地を作りたい
- アルミのダイキャスト部品を錆から守りたい
出典:会社概要|日本パーカライジング、パルコート|日本パーカライジング、六価クロムフリー表面処理薬剤|日本パーカライジング
選ぶ前に確かめる条件
アルミの腐食対策を相談する前に、次のことを整理しておくと話が早く進みます。
- 合金の記号:A5052・A6061・A7075 など。図面の材料記号と調質
- 腐食の見た目:白い粉か、小さな深い穴か、ボルトのまわりだけか、すき間の中か
- 使う場所:屋内か屋外か、海の近くか、融雪剤・洗浄剤・コンクリートにふれるか
- ふれる金属:鉄・ステンレス・銅のボルトや部品と接しているか、その面積
- 水の残り方:結露する・洗ったあと水が残る・水がたまる形があるか
- 表面処理の条件:アルマイトの膜厚と封孔の有無、塗装するか、六価クロムを使えるか
- 求める寿命と、寸法(皮膜の厚さで寸法が変わってよいか)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月7日








