フライス盤は、金属などのかたまりを削って部品の形をつくる工作機械です。「フライス」と呼ぶ刃物を回し、工作物を載せたテーブルを動かして、平らな面や溝を削ります(JIS B 0105:2012、ウィキペディア日本語版「フライス盤」)。このページでは、フライス盤とは何か、各部のしくみ、立形と横形などの種類、使う工具とできる加工、NC フライス盤やマシニングセンタとの違い、削るときの基本を、図と表で説明します。
フライス盤とは:ひとことで言うと
フライス盤とは
フライス盤は、刃物(フライス)が回り、工作物の側が動いて削る工作機械です。JIS では「フライスを使用して、平面削り、溝削りなどの加工を行う工作機械」と決めています。ミリングマシン、ミーリング盤とも呼ばれます(JIS B 0105:2012、ウィキペディア日本語版「フライス盤」)。
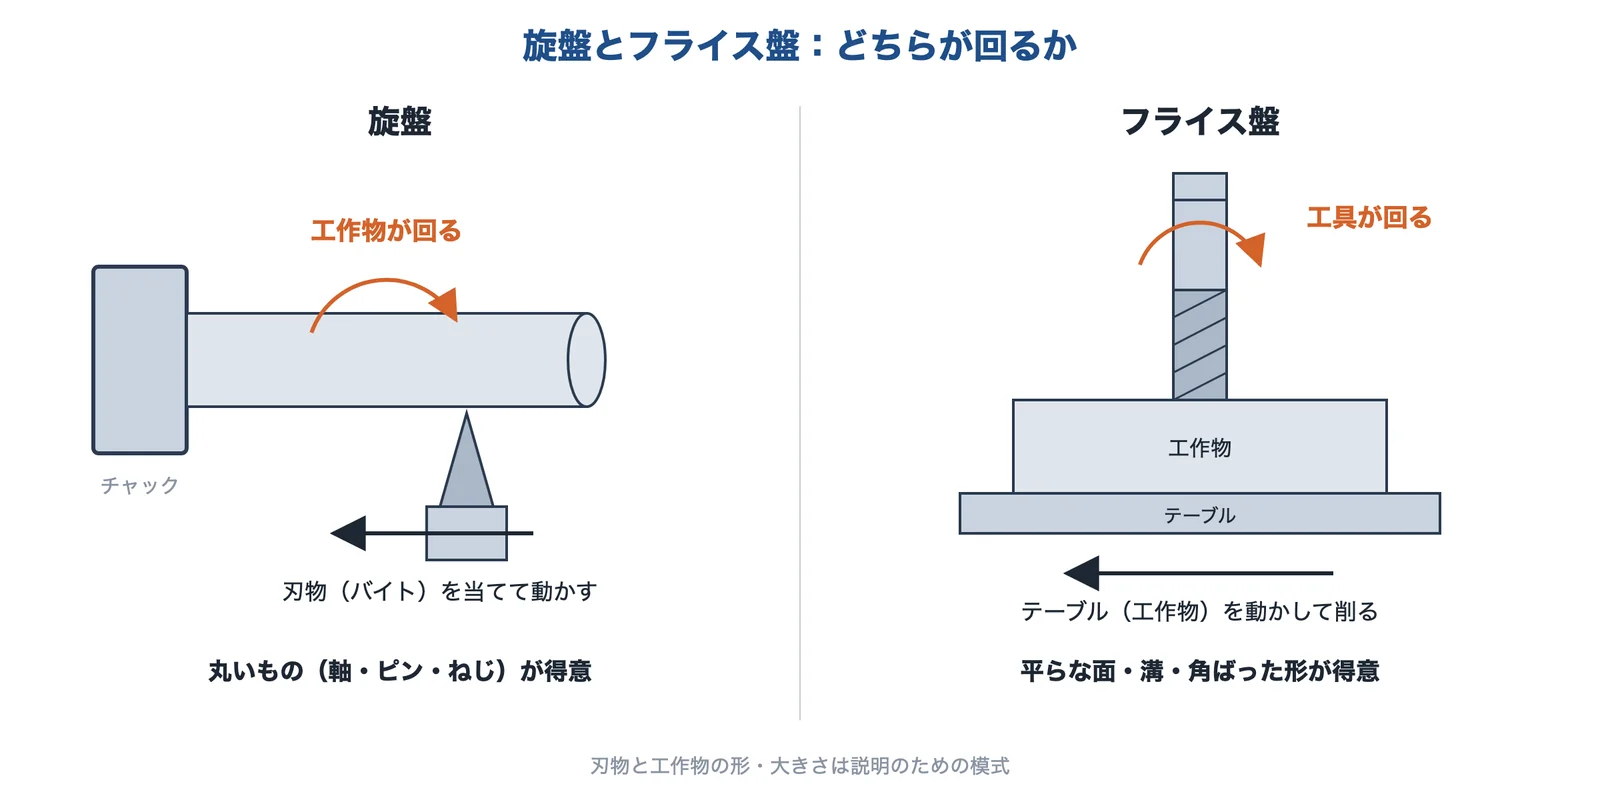
出典:JIS B 0105:2012、ウィキペディア日本語版「フライス盤」をもとに AI(Claude)で作成
よく比べられる旋盤は、反対に工作物を回し、刃物(バイト)を当てて削ります。そのため旋盤は軸やピンのような丸い形、フライス盤は平らな面・溝・四角い形を削るのに向いています(編集部の補足。旋盤は技術:NC旋盤(CNC旋盤)とはで説明しています)。
| くらべる点 | フライス盤 | 旋盤 |
|---|---|---|
| 回るもの | 工具(フライス・エンドミル) | 工作物 |
| 動くもの | テーブル(工作物)。形によっては主軸頭も | 刃物(バイト) |
| 得意な形 | 平らな面・溝・段・四角い形 | 丸い形(軸・ピン・ねじ) |
| 主な工具 | 正面フライス・エンドミル・側フライス | バイト |
「フライス」は刃物の名前
「フライス」は、もともと刃物の名前です。回る刃物で削ることを「フライス削り(フライス加工)」、その機械を「フライス盤」と呼びます(JIS B 0105:2012、ウィキペディア日本語版「フライス盤」)。検索で「フライスとは」と調べると、刃物と機械の両方の意味が出てくるのはこのためです。
出典:JIS B 0105:2012 工作機械-加工機械の名称に関する用語(kikakurui.com の掲載ページ)、フライス盤|ウィキペディア日本語版
フライス盤のしくみ:各部と動く向き
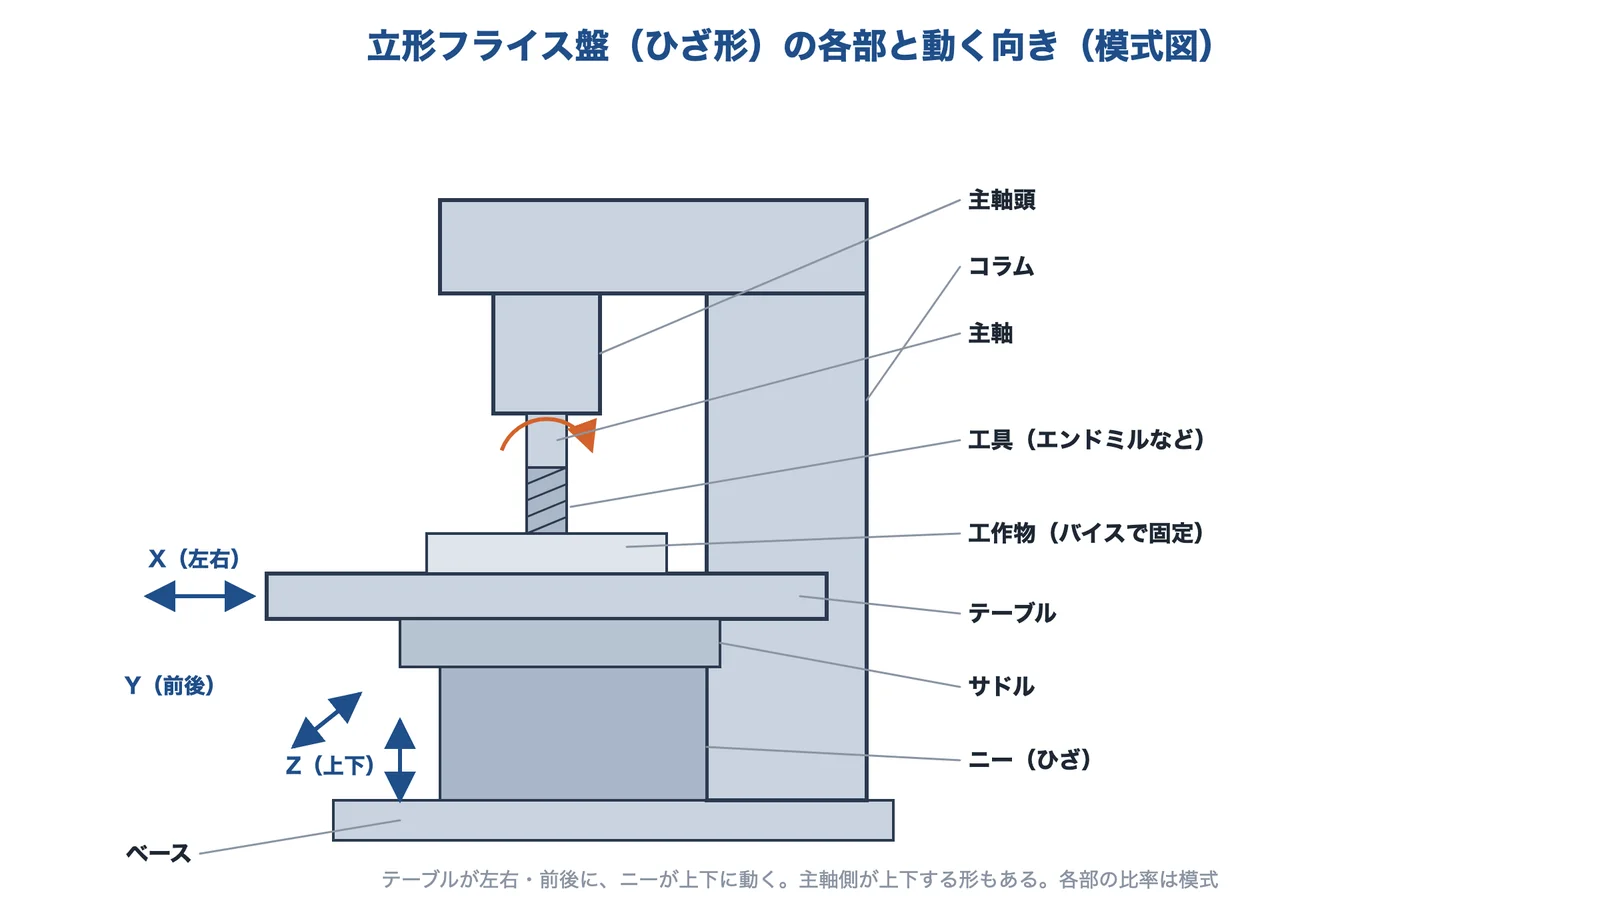
出典:ウィキペディア日本語版「フライス盤」、JIS B 0105:2012をもとに AI(Claude)で作成
よく使われる「ひざ形(膝形)」のフライス盤は、コラム(柱)に沿って上下する「ニー」の上に、サドルを介してテーブルを載せた形です。テーブルが左右・前後に、ニーが上下に動き、工作物を3つの向きに動かせます(JIS B 0105:2012、ウィキペディア日本語版「フライス盤」)。
| 部分 | 役目 |
|---|---|
| ベース | 機械全体を支える土台 |
| コラム | 本体を支える柱 |
| ニー(ひざ) | テーブルを支え、コラムに沿って上下する |
| サドル | テーブルとニーの間にあり、テーブルを前後に動かす |
| テーブル | 工作物を取り付ける台 |
| 主軸頭・主軸 | 工具を付けて回す(立形)。横形ではオーバーアームとアーバーが工具を支える |
(ウィキペディア日本語版「フライス盤」の「構成」をもとにまとめました)
工作物はマシンバイスやクランプでテーブルに固定し、工具はコレットやミーリングチャックで主軸に取り付けます(ウィキペディア日本語版「フライス盤」)。
出典:JIS B 0105:2012 工作機械-加工機械の名称に関する用語(kikakurui.com の掲載ページ)、フライス盤|ウィキペディア日本語版
フライス盤の種類
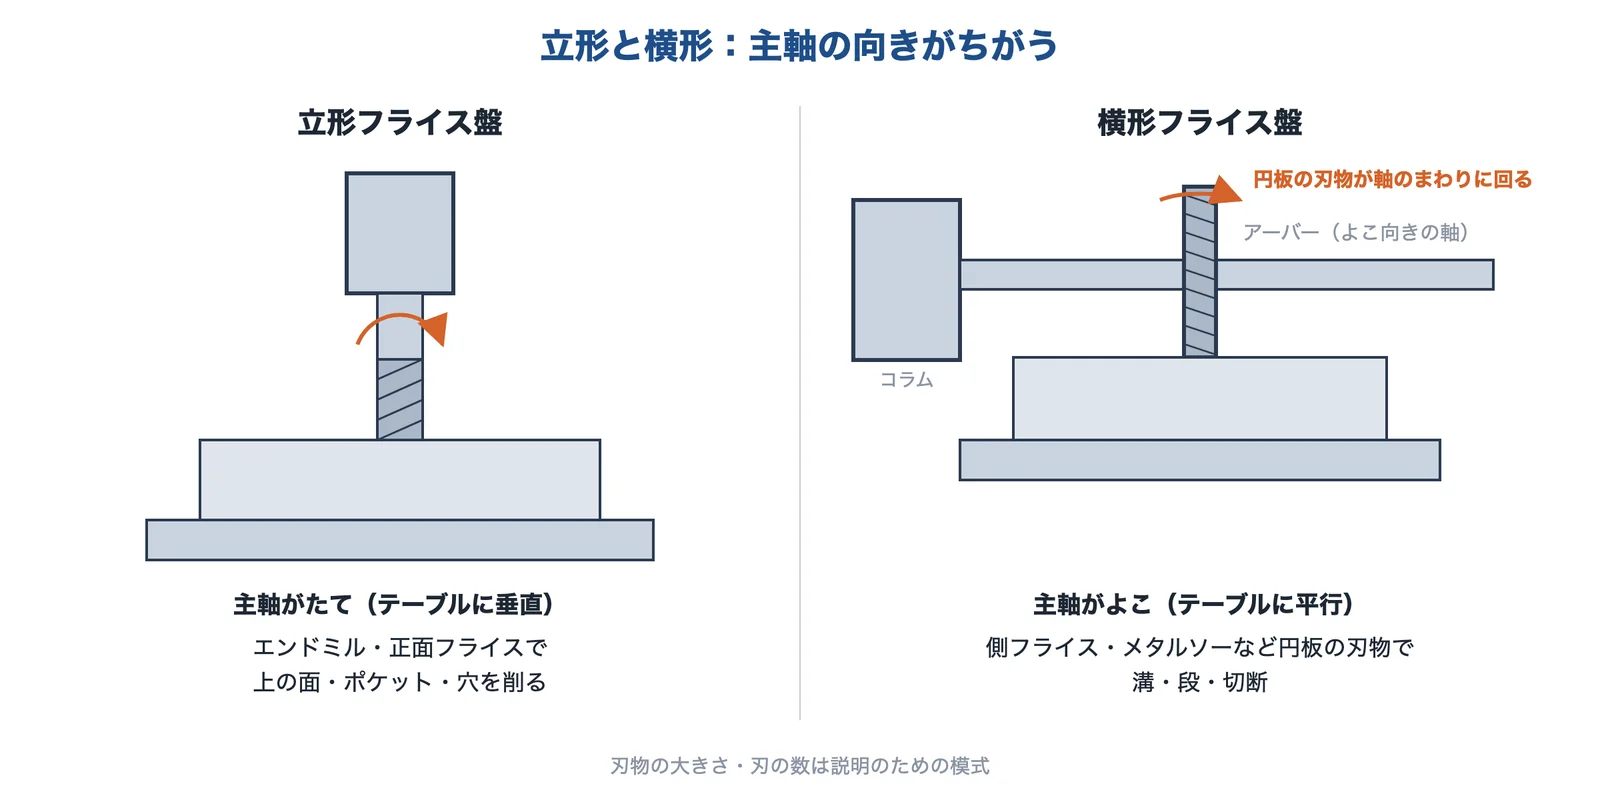
出典:ウィキペディア日本語版「フライス盤」、JIS B 0105:2012をもとに AI(Claude)で作成
主軸の向きで分ける:立形・横形・万能
主軸がたて向きなのが立形(立て)フライス盤、よこ向きなのが横形(横)フライス盤です。ウィキペディア日本語版「フライス盤」は、立形は四角い形の加工に、横形は溝の加工や切断に向くとしています。テーブルや主軸頭を旋回させられるものは万能フライス盤と呼ばれ、歯車やドリルの加工もできます(JIS B 0105:2012、ウィキペディア日本語版「フライス盤」)。
つくりで分ける:ひざ形・ベッド形・プラノミラー
| 種類 | つくり(JIS の説明) | 向いている仕事(編集部の補足) |
|---|---|---|
| ひざ形(膝形) | 上下するニーの上にテーブルを載せ、テーブルが前後・左右に動く | 小〜中くらいの部品、試作・一品もの |
| ベッド形 | テーブルを直接ベッドに載せ、切込みはコラムか主軸頭を動かして行う | 重い工作物、同じ加工のくり返し(機能を絞ったものは生産フライス盤とも呼ぶ) |
| プラノミラー(門形など) | クロスレールやコラムに沿って動く主軸頭で、長手方向に動くテーブル上の工作物を削る | 長くて大きい工作物 |
(つくりの説明は JIS B 0105:2012 による)
NC フライス盤(CNC フライス盤)
手でハンドルを回して動かすフライス盤に対し、数値(プログラム)で動きを制御するものが NC フライス盤(数値制御フライス盤)です。CNC はコンピュータ数値制御の意味です。手動では直線の加工が中心ですが、NC では縦・横・高さの3つの向きを同時に動かせるので、曲線や曲面も削れます(JIS B 0105:2012、ウィキペディア日本語版「フライス盤」)。
マシニングセンタとの違い
マシニングセンタは、工具を自動で取り替える装置(ATC)を持つ NC フライス盤です。工具マガジンに入れた多くの工具を指令どおりに自動で交換し、フライス削り・中ぐり・穴あけ・ねじ立てを続けて行います。1958年にアメリカのカーネイ&トレッカー社が、横形の NC フライス盤を「マシニングセンタ」の名前で発表したのが始まりとされます(ウィキペディア日本語版「マシニングセンタ」)。くわしくは基礎知識:マシニングセンターとはで説明しています。
歴史
ウィキペディア日本語版「フライス盤」によると、フライス盤は1814年から1820年代ごろに何人かの発明家によって作られたとみられ、現存する最古のものは、1818年にアメリカのイーライ・ホイットニーが銃の部品をつくるために作った横形のフライス盤です。1857年にはイギリスで立形のフライス盤が作られ、1860年代には歯車やドリルも加工できる万能フライス盤が現れました。
出典:フライス盤|ウィキペディア日本語版、JIS B 0105:2012 工作機械-加工機械の名称に関する用語(kikakurui.com の掲載ページ)、マシニングセンタ|ウィキペディア日本語版
使う工具と、できる加工
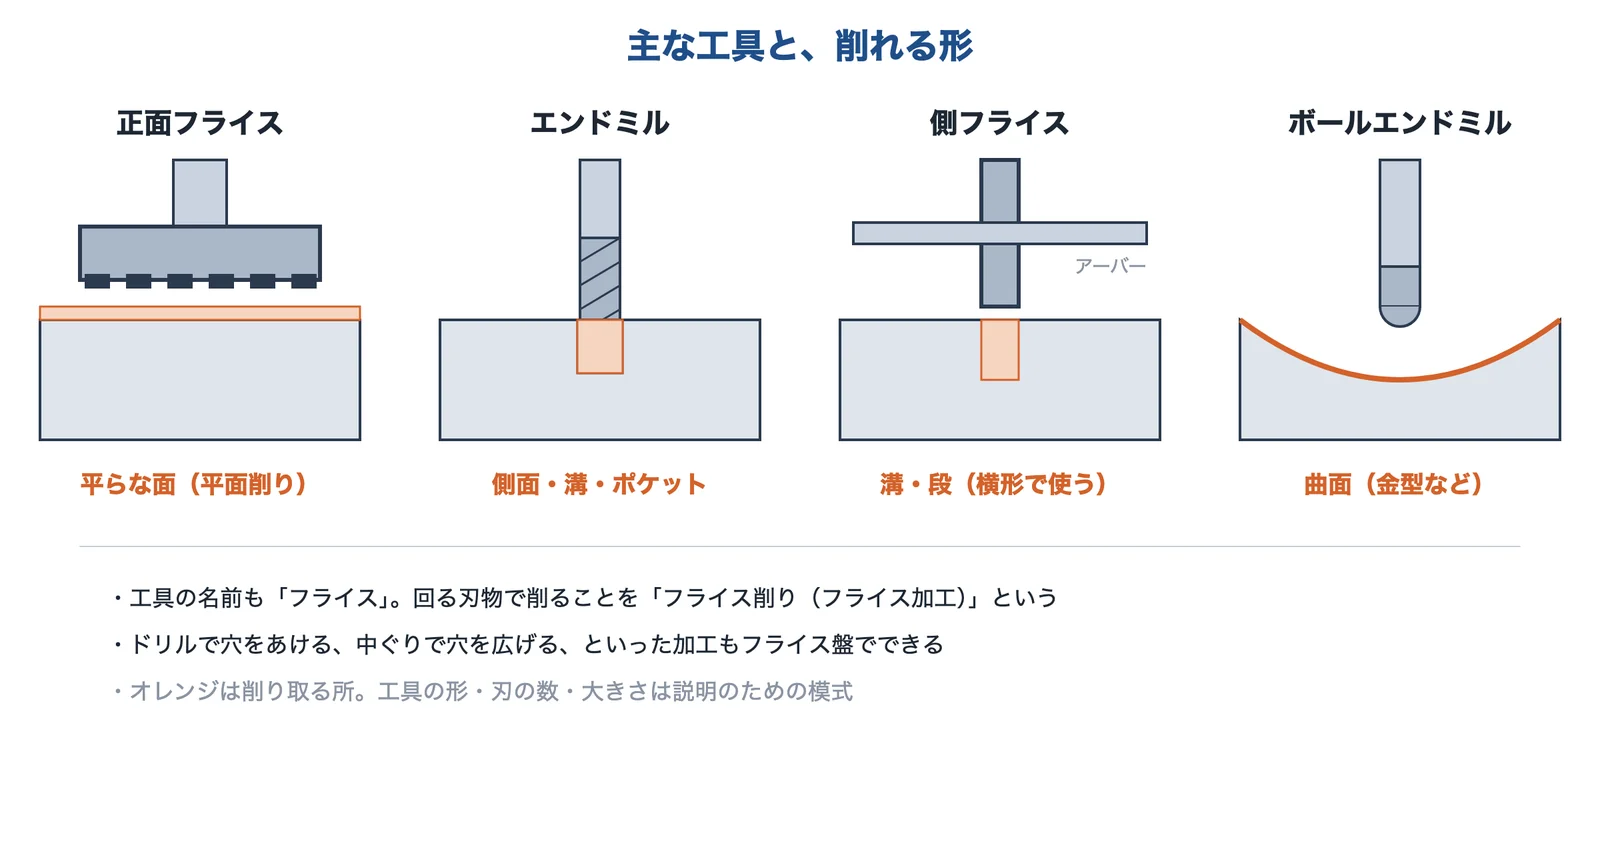
出典:ウィキペディア日本語版「フライス盤」をもとに AI(Claude)で作成
フライス盤では、工具を付け替えることで、平面・側面・溝・穴・曲面など、いろいろな形を削れます。ウィキペディア日本語版「フライス盤」に挙がっている主な工具は次のとおりです。
| 工具 | 削るもの |
|---|---|
| 正面フライス | 広い平面 |
| エンドミル | 側面と底面(溝・段・ポケット) |
| T溝フライス・半月キー溝フライス・あり溝フライス | 決まった形の溝 |
| 面取りフライス・コーナーRカッタ | 角や穴の縁の面取り |
| 沈めフライス | 座ぐり穴 |
| ボーリングヘッド | あけた穴の内側を滑らかに仕上げる |
| メタルソー・センタドリル・ドリル | 切断・穴あけ |
(ウィキペディア日本語版「フライス盤」をもとにまとめました。図の側フライス・ボールエンドミルは編集部の補足)
穴にめねじを切るときは、タップを使います。タップの種類と選び方は技術:タップ(ねじ立て)の種類と選び方で説明しています。
削り方の基本:アップカット・ダウンカットと回転数
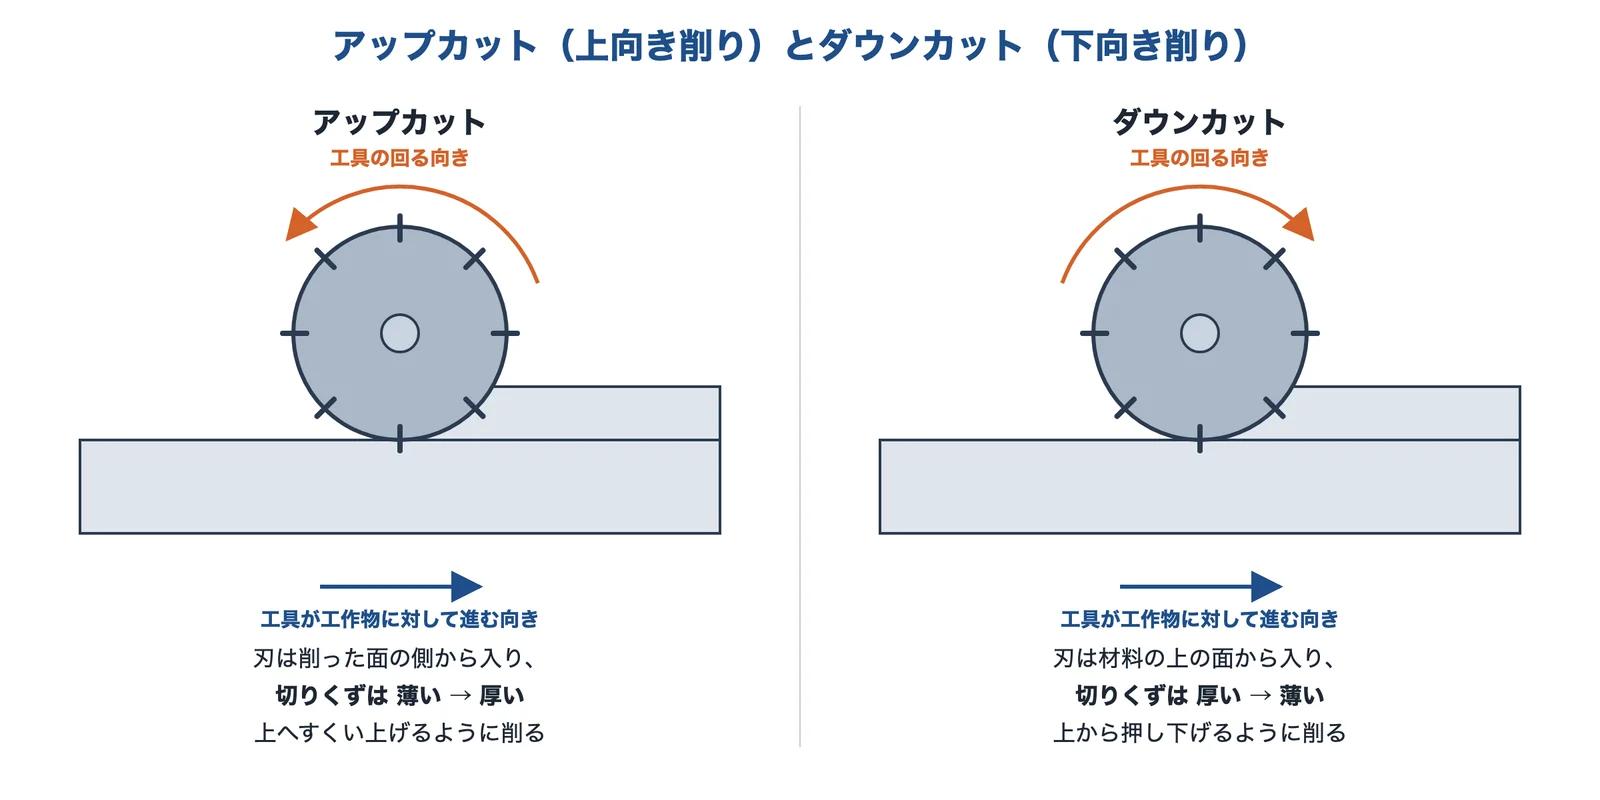
出典:Sandvik Coromant の技術解説をもとに AI(Claude)で作成
アップカットとダウンカット
フライス削りには、工具の回る向きと送る向きの組み合わせで2つの削り方があります。ダウンカット(下向き削り)は回る向きと送る向きが同じ、アップカット(上向き削り)は反対です。ダウンカットでは切りくずが厚いところから始まって薄く終わり、アップカットでは薄いところから始まって厚く終わります(Sandvik Coromant の技術解説)。
Sandvik Coromant は、機械・取付け具・工作物が許すならダウンカットを基本にするとしています。アップカットは、刃が材料に押し付けられてこすれやすいためです。ただしダウンカットでは工具が工作物に食い込む向きに力がかかるので、テーブルの送りねじにがた(バックラッシ)が残っている機械では送りが急に増えて刃が欠けることがあり、その場合はアップカットも考えるとしています(Sandvik Coromant の技術解説)。
回転数と送り速度の計算
工具の回転数と送り速度は、次の式で求めます。切削速度 vc と1刃あたりの送り fz を決めると、回転数 n と送り速度 vf が決まります(住友電工ハードメタルの技術資料)。
| 求めるもの | 式 | 単位 |
|---|---|---|
| 回転数 n | n = 1000 × vc ÷(π × D) | min⁻¹ |
| 送り速度 vf | vf = fz × z × n | mm/min |
D は工具の直径(mm)、vc は切削速度(m/min)、fz は1刃あたりの送り(mm/刃)、z は刃の数です。例えば、直径 D = 10 mm・2枚刃(z = 2)のエンドミルで vc = 50 m/min、fz = 0.05 mm/刃とすると、n = 1000 × 50 ÷(π × 10)≒ 1,592 min⁻¹、vf = 0.05 × 2 × 1,592 ≒ 159 mm/min です。この vc と fz は計算のための仮の値で、実際の値は材料と工具に合わせて工具メーカーの資料で決めます。
回る刃物に手袋は使わない
労働安全衛生規則 第111条は、ボール盤・面取り盤などの回転する刃物に手が巻き込まれるおそれがあるときは、手袋を使わせてはならないと決めています(労働安全衛生規則)。フライス盤も回転する刃物を使う機械です。切りくずが飛ぶので保護めがねを使い、切りくずは止めてからブラシなどで取ります(編集部の補足)。
削るときに起きやすい困りごとは、課題のページで説明しています:切削のびびり振動を抑えたい、バリを出さない・バリ取りを減らしたい。
出典:Down milling vs. up milling|Sandvik Coromant、テクニカルガイダンス(切削の計算式)|住友電工ハードメタル、労働安全衛生規則 第101条~第111条|労働新聞社
よくある質問
フライスとフライス盤は同じものですか
ちがいます。フライスは回して使う刃物の名前で、フライス盤はフライスを使って削る機械です。「フライス」だけで機械やフライス加工のことを指して話すこともあります。
フライス盤とマシニングセンタはどう違いますか
マシニングセンタは、工具を自動で交換する装置(ATC)を持つ NC フライス盤です。工具を取り替えながら、平面削り・穴あけ・ねじ立てを1台で続けて行えます(ウィキペディア日本語版「マシニングセンタ」)。
フライス盤で丸い形は削れますか
NC フライス盤なら、縦・横・高さを同時に動かして曲線や曲面を削れます(ウィキペディア日本語版「フライス盤」)。ただし軸のような丸い棒を削るなら、工作物を回す旋盤のほうが向いています(編集部の補足)。
立形と横形はどう選びますか
上の面・ポケット・穴など上から削る加工が多ければ立形、円板の刃物で溝や段を削る・切断するなら横形が向いています(ウィキペディア日本語版「フライス盤」をもとに編集部がまとめました)。
フライス盤の話が出てくるページ
出典
- JIS B 0105:2012 工作機械-加工機械の名称に関する用語(kikakurui.com の掲載ページ)
- フライス盤|ウィキペディア日本語版
- マシニングセンタ|ウィキペディア日本語版
- Down milling vs. up milling|Sandvik Coromant
- テクニカルガイダンス(切削の計算式)|住友電工ハードメタル
- 労働安全衛生規則 第101条~第111条|労働新聞社
※図は、出典の説明をもとに編集部がまとめた模式図です。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年11月7日