
スタッド溶接は、ボルトやピンなどのスタッドを、専用の溶接機とガンで母材に短時間で溶接する方法です。方式は主にアーク、ショートサイクル、CD(コンデンサー放電)の3つで、太いスタッドと厚い母材にはアーク、薄板にはCD、その中間と量産にはショートサイクルが候補になります。
この記事では、しくみ、3つの方式の違い、JIS の強度と溶接条件、板厚と裏面の焼け、設計で確かめること、不良と検査、ほかの締結方法との違い、企業をまとめます。
知りたいことから読む
- どうやって付くのか知りたい → アークスタッド溶接の流れ
- 方式の違いを比べたい → アーク・ショートサイクル・CDの比較
- スタッドの引張荷重を調べたい → 頭付きスタッドの引張荷重
- 薄板の裏面に焼けを出したくない → 板厚と裏面の焼け
- 図面を描く前に確かめたい → 設計で確かめること
- 曲げ試験の角度を知りたい → 曲げ試験
- クリンチングやタップと比べたい → ねじを立てるほかの方法
スタッド溶接とは
スタッドは、頭付き、ねじ、異形、ピンなどの形を持つ、スタッド溶接専用の材料です。ガンにスタッドを付けて母材に押し当て、スイッチを入れると、溶接の動作はガンと溶接機の制御で自動的に進みます。手で溶接棒を動かす一般のアーク溶接と比べると、作業時間が短く、熱の影響も小さいと説明されています。
各部の名前
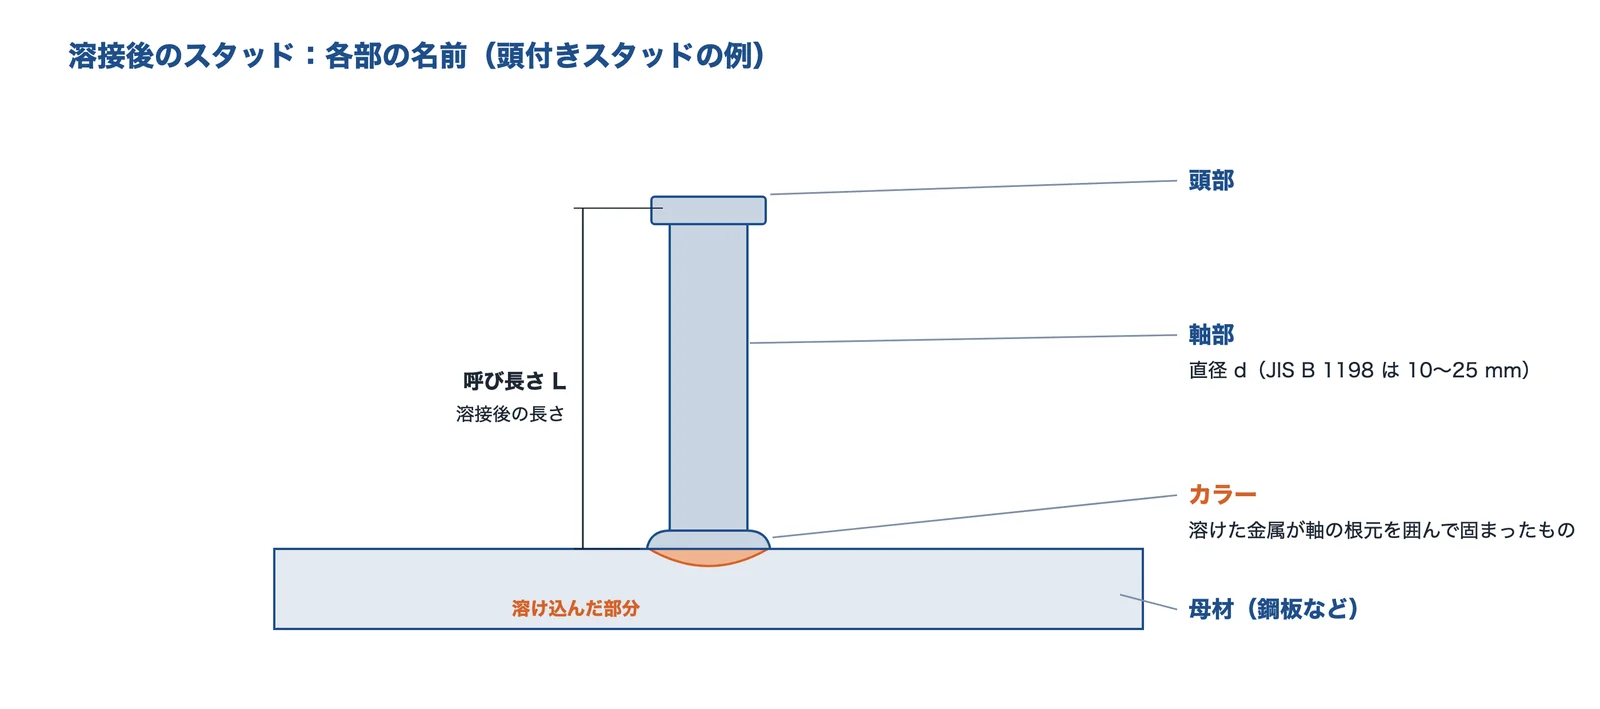
出典:JIS B 1198 の図A.1をもとに AI(Claude)で作成
JIS B 1198 は、スタッド本体から溶け出した金属が軸の根元を囲んで固まったものをカラーと呼びます。呼び長さは溶接したあとの長さで、溶接で溶ける分(溶け代)を足したものがスタッドの全長です。
出典:ニシスタ「スタッド溶接について」、セルジャパン「スタッド溶接とは?スタッド溶接の種類とメリットデメリット」、JIS B 1198:2011 頭付きスタッド(kikakurui.com)
アークスタッド溶接の流れ
基本になるアークスタッド溶接は、次の順に進みます。
- ① スタッドをガンのチャックに入れ、母材に接触させる
- ② スイッチを押すと、制御装置がスタッドを自動で引き上げてアークを出す
- ③ 所定の時間電流を流し、溶融池ができたらスタッドを母材に押し込む
- ④ 冷えたら、セラミックのフェルールをハンマーなどで割って取り除く
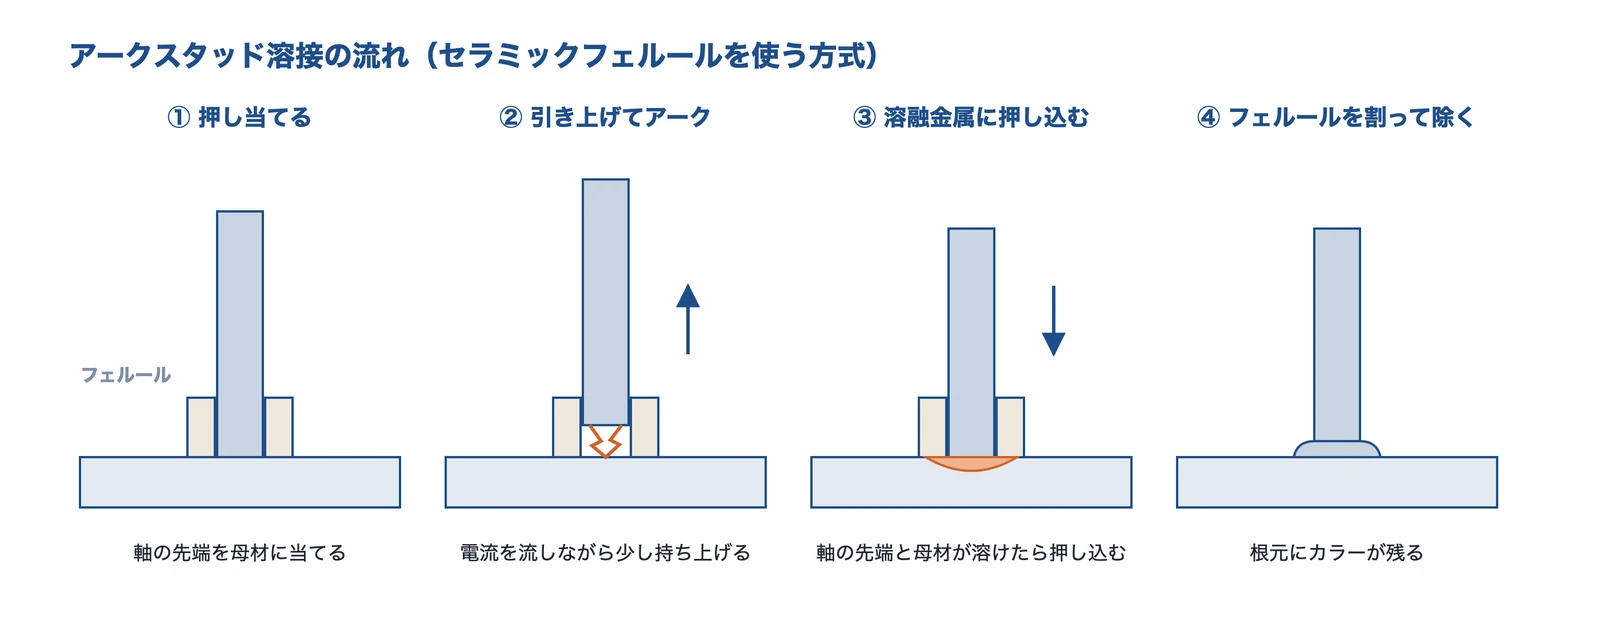
出典:ダイヘンスタッドの溶接原理の説明とセルジャパンの解説をもとに AI(Claude)で作成
フェルールは、アーク中にスタッドの根元への空気を遮り、カラーの形を整える遮蔽物です。アークの安定と溶融金属の飛散を防ぐ役割もあります。
出典:ダイヘンスタッド「スタッド工法の溶接原理」、セルジャパン「スタッド溶接とは?スタッド溶接の種類とメリットデメリット」、JIS B 1198:2011 頭付きスタッド(kikakurui.com)
どこに使われているか
| 方式 | 使われる分野の例 |
|---|---|
| アーク | 建築、土木(橋梁・港湾)、造船、プラント。合成梁のずれ止めの頭付きスタッドもここに入る |
| ショートサイクル | プラント関連、自動車(車体パネル、配線やホースの固定など) |
| CD | 制御盤、家電、弱電、精密機器、自動車、プラント |
出典:ニシスタ「スタッド溶接について」、セルジャパン「スタッド溶接とは?種類・メリット・注意点を徹底解説」、ウェルテック「スタッド溶接」の解説
3つの方式の違い
大きく分けるとアークとCDの2つで、アークのうちフェルールを使わないものがショートサイクルです。方式ごとに溶接時間が大きく違い、熱の入り方と向く板厚もそれに応じて違います。
アーク・ショートサイクル・CDの比較
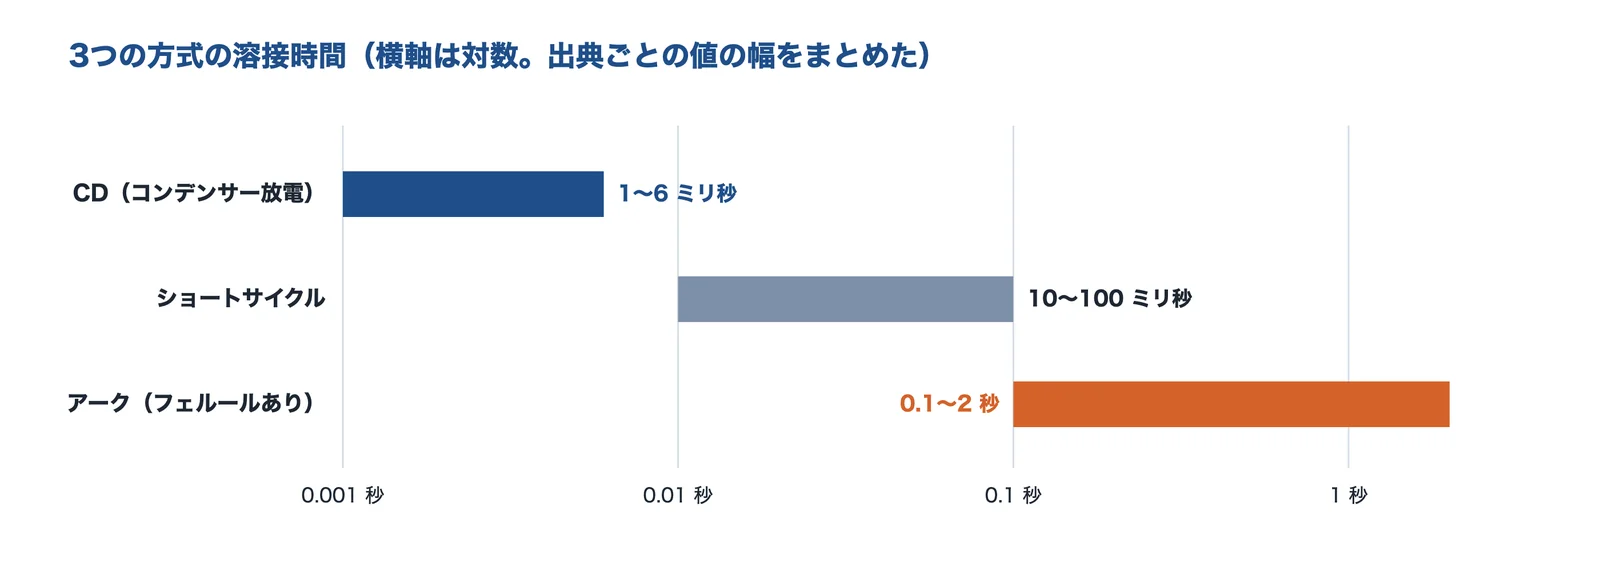
出典:セルジャパン、日本フラッシュ、ウェルテックの解説をもとに AI(Claude)で作成
| アーク | ショートサイクル | CD | |
|---|---|---|---|
| 溶接時間 | 0.5〜1.2 秒(ニシスタ) 約 0.1〜2 秒(セルジャパン) | 0.01 秒程度(ニシスタ) 約 0.01〜0.1 秒(セルジャパン) | 0.001〜0.003 秒(ニシスタ) 約 3〜6 ms(セルジャパン) |
| スタッドの太さ | M6〜M24、D13〜D25(ニシスタ) | M3〜M16(ニシスタ) | M3〜M12(ニシスタ) M3〜M10 程度(セルジャパン) |
| フェルール | 使う | 使わない(ガスシールドは使っても使わなくてもよい) | 使わない |
| 向く板厚 | 厚板。母材の厚みはスタッド径の 1/3 以上(ニシスタ) | 薄板〜中板 | 薄板。1 mm 程度の母材にも使える(ニシスタ) |
| 裏面への影響 | 母材の厚みを守れば熱影響はほとんどない(ニシスタ) | 熱量が大きく、裏面に影響が出ることもある(ニシスタ) | 少ない(ニシスタ) |
値は出典によって幅があります。ショートサイクルの熱も、ニシスタは「熱量が大きい」、セルジャパンは「アークより熱影響を低減した」と書き方が違います。機種やスタッドの径で変わるので、実際の条件はメーカーの資料で確かめてください。
出典:ニシスタ「スタッド溶接について」、セルジャパン「スタッド溶接とは?種類・メリット・注意点を徹底解説」、日本フラッシュ「スタッド溶接」の解説、ウェルテック「スタッド溶接」の解説
アークスタッド溶接
直流でアークを出し、フェルールで囲んで溶接します。大きな熱を使えるので、太いスタッドや厚板に向きます。頭付きスタッドの JIS B 1198 も、フェルールを使ったこの方式で試験片を作ると定めています。
フェルールはスタッドの径に合わせて選びます。溶接のあとに割って除く手間があり、スタッドの先端には形状によってアルミ球が付くものがあります(JIS B 1198 の頭付きスタッドは、スタッドベースの先端にアルミニウム球を圧入した形です)。
出典:セルジャパン「スタッド溶接とは?種類・メリット・注意点を徹底解説」、セルジャパン「スタッド溶接とは?スタッド溶接の種類とメリットデメリット」、JIS B 1198:2011 頭付きスタッド(kikakurui.com)
ショートサイクル
アークスタッド溶接をもとに溶接時間を短くした方式で、フェルールを使いません。溶接後の処理が簡単になり、数多くの部品を固定する用途に向くと説明されています。ニシスタの説明では、表面処理鋼板にも使えるとされています。
出典:ニシスタ「スタッド溶接について」、セルジャパン「スタッド溶接とは?種類・メリット・注意点を徹底解説」、日本フラッシュ「スタッド溶接」の解説、ウェルテック「スタッド溶接」の解説
CD(コンデンサー放電)
コンデンサーにためた電気を一瞬で放電して溶接します。スタッドの先に放電を起こすチップ(突起)があり、フラックスなどの溶材は使いません。時間が短いので、熱の影響や裏面の焼けが出にくく、外観を求める制御盤や精密機器で多く使われています。スタッドの材質は鉄、ステンレス、アルミなどがあります。
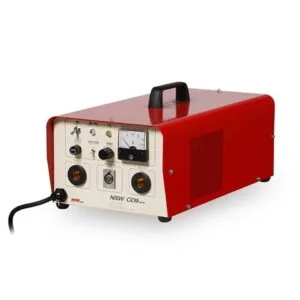
日本スタッドウェルディングの NSW CD9 は、コンタクト方式とギャップ方式の両方を使えます。同社は、軟鋼・ステンレス・銅などにコンタクト方式、アルミニウム・チタンなどにギャップ方式を挙げています。
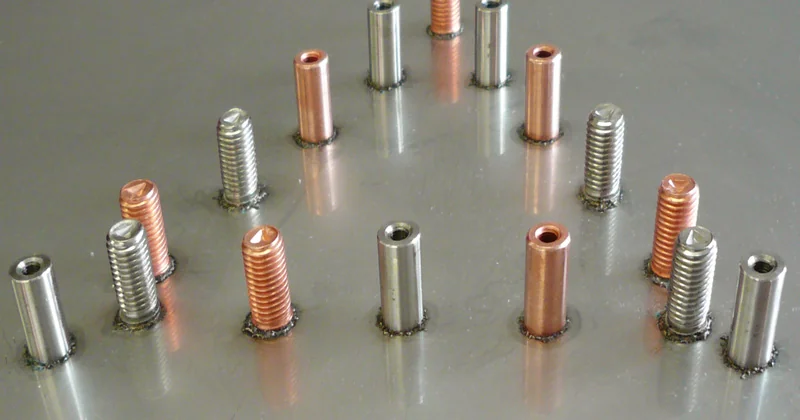
出典:セルジャパン「スタッド溶接とは?種類・メリット・注意点を徹底解説」、セルジャパン「スタッド溶接とは?スタッド溶接の種類とメリットデメリット」、アジア技研「CDスタッド(おねじ・めねじ)」、日本スタッドウェルディング「NSW CD9」
強度と規格
数値が示されている規格の例が、建築と土木で使う頭付きスタッドの JIS B 1198 です。健全な溶接なら、溶接部ではなくスタッドの軸で切れる強さを持つことが基本の考え方です。
関係する規格
| 規格 | 対象 |
|---|---|
| JIS B 1198 | 鋼コンクリート複合構造などのずれ止めに使う鋼製の頭付きスタッド。形状、機械的性質、溶接後の性能を定める |
| JIS Z 3145 | 頭付きスタッド溶接部の曲げ試験の方法 |
| JIS B 1195 | 一般用の鋼製の溶接ボルト。頭部の座面側をプロジェクション溶接して使うもの(スタッド溶接の規格ではない) |
| ISO 14555 | 金属材料のアークスタッド溶接 |
出典:JIS B 1198:2011 頭付きスタッド(kikakurui.com)、JIS Z 3145:1981 頭付きスタッド溶接部の曲げ試験方法(kikakurui.com)、JIS B 1195 溶接ボルト(kikakurui.com)、I.S. EN ISO 14555:2017(NSAI の規格の案内)
頭付きスタッドの引張荷重
JIS B 1198 は、スタッドの材料の機械的性質を降伏点または 0.2%耐力 235 N/mm² 以上、引張強さ 400〜550 N/mm²、伸び 20%以上としています。溶接後の引張試験では、破断荷重が次の表の範囲に入り、溶接部で破断しないことを求めています。
| 呼び名(軸径 mm) | 10 | 13 | 16 | 19 | 22 | 25 |
|---|---|---|---|---|---|---|
| 公称断面積(mm²) | 78.5 | 133 | 201 | 284 | 380 | 491 |
| 引張荷重の最小値(kN) | 31.4 | 53.1 | 80.4 | 113 | 152 | 196 |
| 引張荷重の最大値(kN) | 43.2 | 73.0 | 111 | 156 | 209 | 270 |
表の値は、公称断面積に引張強さの最小値と最大値を掛けたものです。これは材料と溶接部の品質を確かめる試験の値で、設計で使ってよい許容値ではありません。合成梁のずれ止めの耐力は、適用する設計基準で確かめてください。
出典:JIS B 1198:2011 頭付きスタッド(kikakurui.com)
溶接条件の目安
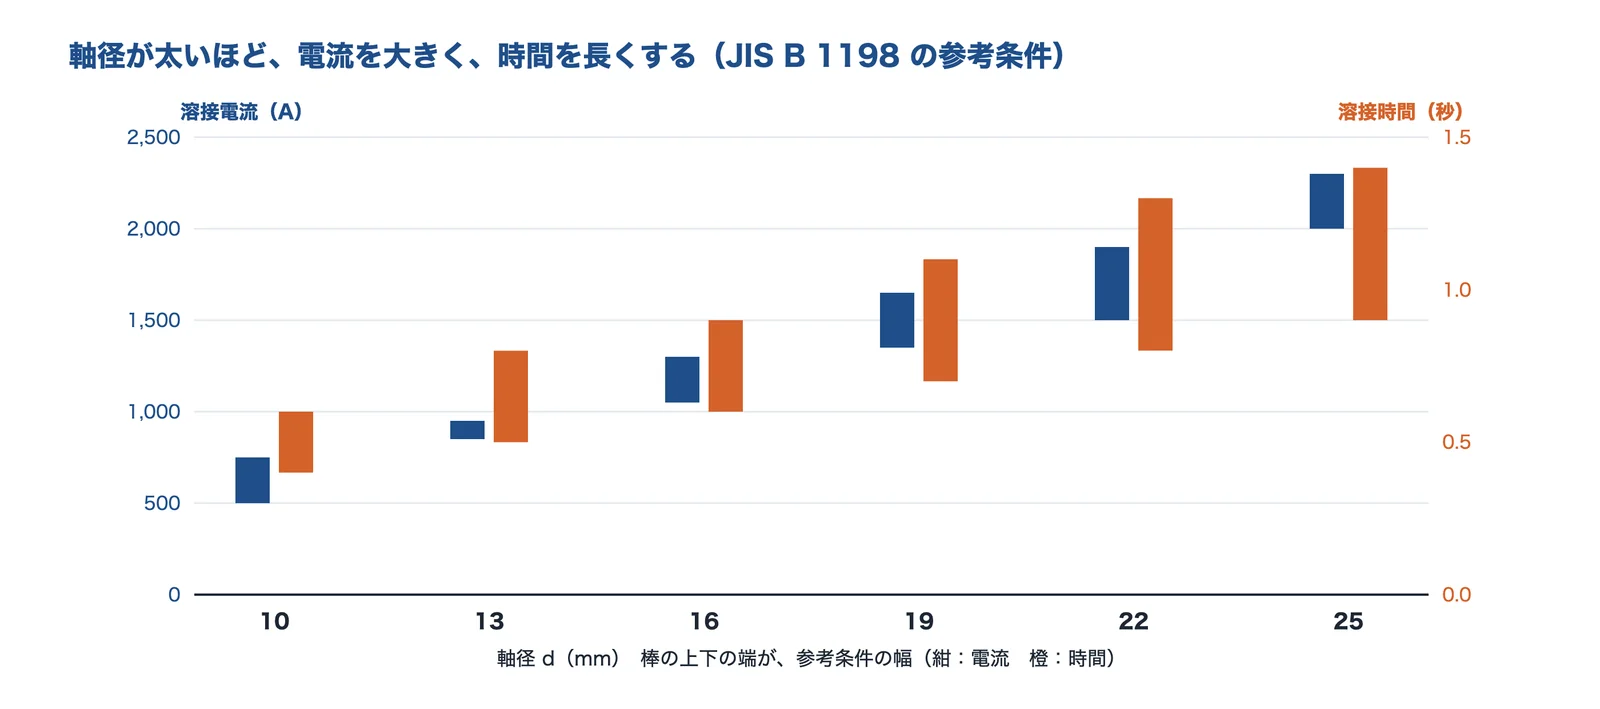
出典:JIS B 1198 の表A.2をもとに AI(Claude)で作成
JIS B 1198 が試験片を作るときの参考に示す条件です。軸径が 10 mm から 25 mm になると、電流は 500〜750 A から 2,000〜2,300 A に増えます。太いスタッドには大きな電源が要るので、工場の電源容量も早めに確かめます。
出典:JIS B 1198:2011 頭付きスタッド(kikakurui.com)、ニシスタ「スタッド溶接について」
疲労の研究
日本スタッドウェルディングなどの研究グループは、回転せん断力を受ける頭付きスタッドの疲労試験で、2つの壊れ方を報告しています。カラーのまわりのコンクリートの圧壊を伴うスタッドの破壊と、溶接の止端から入る疲労き裂による底鋼板の破壊です。
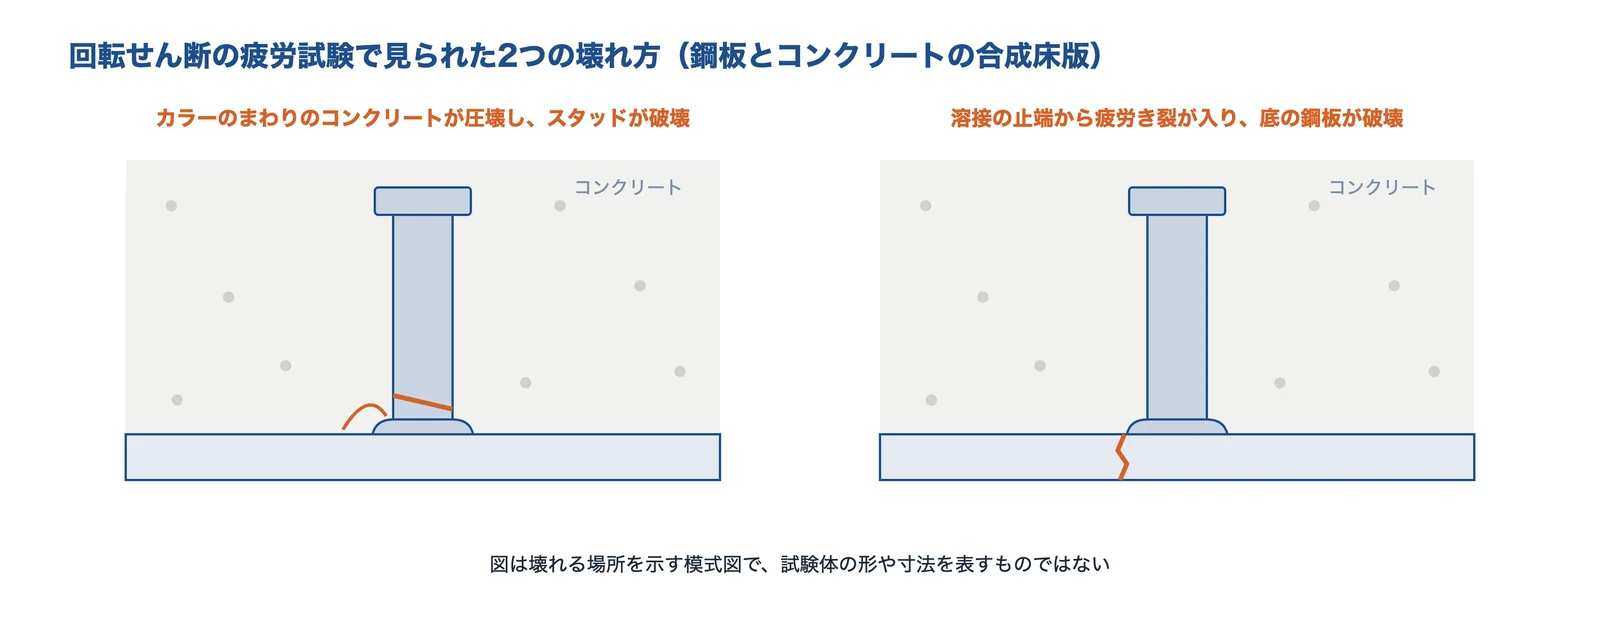
出典:吉田賢二ほかの論文(材料 62(10), 2013)をもとに AI(Claude)で作成
同じ研究では、疲労寿命のばらつきが大きいので確率で評価する必要があるとしています。また、後の研究は底鋼板の引張疲労について、従来型と改良型の頭付きスタッドを溶接した鋼板の疲労強度が日本鋼構造協会(JSSC)の E 等級を満たしたと報告しています。
出典:吉田賢二ほか「回転せん断力を受ける高耐久頭付きスタッドのS-N曲線」材料 62(10), 2013、吉田賢二ほか「頭付きスタッドあるいはリブプレートを溶接した鋼板の引張疲労強度」材料 68(6), 2019
選び方と設計のポイント
方式の決め方
| 条件 | まず検討する方式 | 理由 |
|---|---|---|
| 厚板に太いスタッド(M12 以上、頭付きスタッドなど) | アーク | 大きな熱を使える。建築、土木、造船で使われている |
| 薄板に M3〜M10 程度 | CD | 溶接時間が短く、裏面の焼けや変形を抑えやすい |
| 薄板〜中板で、数が多い部品の固定 | ショートサイクル | フェルールが要らず、溶接時間が短い |
| アルミやチタンの母材 | CD(ギャップ方式など) | CD はアルミ母材に使える(ニシスタ)。機種で対応が違うのでメーカーに確かめる |
| 表面処理した鋼板 | ショートサイクルを検討。無理なら後処理か別の工法 | ショートサイクルは表面処理鋼板にも使える(ニシスタ)。一般には溶接後にめっきや塗装をする工程が多い |
表は、この節の出典をもとに編集部が整理した目安です。
出典:ニシスタ「スタッド溶接について」、セルジャパン「スタッド溶接とは?種類・メリット・注意点を徹底解説」、日本スタッドウェルディング「NSW CD9」
板厚と裏面の焼け
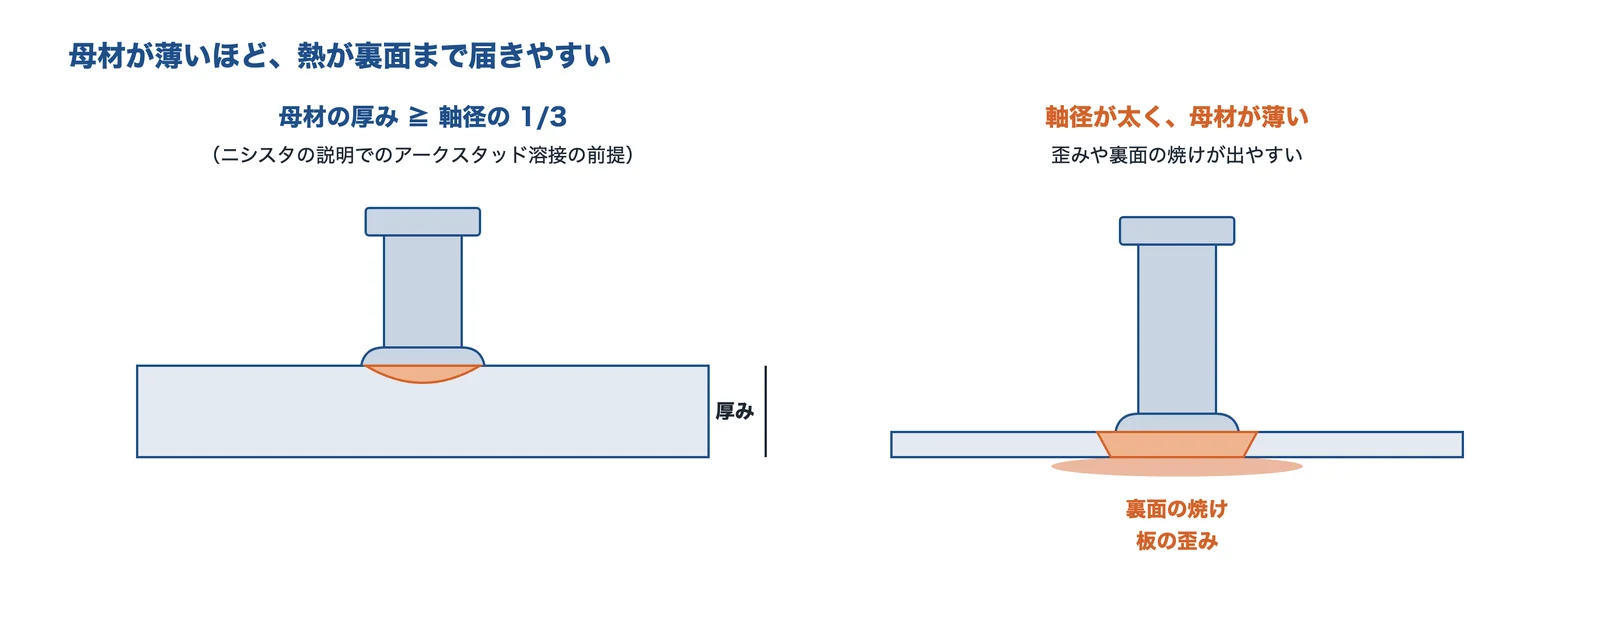
出典:ニシスタの説明、こだま製作所の説明、セルジャパンの解説をもとに AI(Claude)で作成
ニシスタは、アークスタッド溶接で熱影響がほとんどないと言えるのは、母材の厚みがスタッド径の 1/3 以上の場合としています。こだま製作所は、CD 方式でも、ボルトの径が大きく母材が薄いと歪みや焼けが出ると説明しています。逆に厚板で電流や時間が足りないと、溶け込み不足で強度が下がります。
こだま製作所は SUS430 の t0.8 に M3 ボルト、A5052 の t1.0 に M4 ボルト、SUS304 の t3.0 に M8 ボルトを溶接した例を示しています。ただし、同社は自社の特殊技術を含むと断っているので、一般の条件とは分けて見てください。
出典:ニシスタ「スタッド溶接について」、こだま製作所「スタッド溶接」、セルジャパン「スタッド溶接とは?種類・メリット・注意点を徹底解説」
設計で確かめること
- 母材の板厚:方式に合う厚みか。裏面が外観面なら焼けを許せるか
- 材質の組み合わせ:母材とスタッドの組み合わせに、その方式と機種が対応しているか
- 端からの距離:母材の端から十分離れているか
- スタッドの間隔:ガンが隣のスタッドに当たらないか
- ガンの入る空間:ガンを面に垂直に当てられるか。狭い筐体の中や周囲に部品がある所は難しい
- 表面処理の順番:めっきや塗装を溶接の前と後のどちらにするか
- 荷重の向き:引張とせん断のどちらがどれだけかかるか
呼び長さは溶接後の長さです。手配するスタッドの全長には溶け代が入ることも、図面で分けておきます。
出典:セルジャパン「スタッド溶接とは?種類・メリット・注意点を徹底解説」、セルジャパン「スタッド溶接とは?スタッド溶接の種類とメリットデメリット」、JIS B 1198:2011 頭付きスタッド(kikakurui.com)
不良と検査
スタッド溶接では、見た目だけで判断できない不良があり、曲げ試験や引張試験と組み合わせて確かめます。量産の前に試験施工をして条件を決めます。
起きやすい不良と対策
| 不良 | 主な原因 | 対策 |
|---|---|---|
| 未溶着 | 電流不足、通電不足 | 施工条件を見直す |
| 溶け込み不足 | 板厚に対して熱量が足りない | 電流と時間を調整する |
| スタッドの傾き | ガンの位置ずれ | 治具の精度を上げる |
| スパッタ | 条件が合っていない | 適正な条件にする |
| クラック | 急冷、過大な入熱 | 条件を最適化する |
ほかの要因として、加圧不足、母材表面の汚れ、スタッドの位置ずれが挙げられています。電極の摩耗管理も必要です。CD 方式ではスパッタが根元に出るので、ねじの根元まで使う部品では専用カッターで除く場合があります。
出典:セルジャパン「スタッド溶接とは?種類・メリット・注意点を徹底解説」、こだま製作所「スタッド溶接」
外観の見方
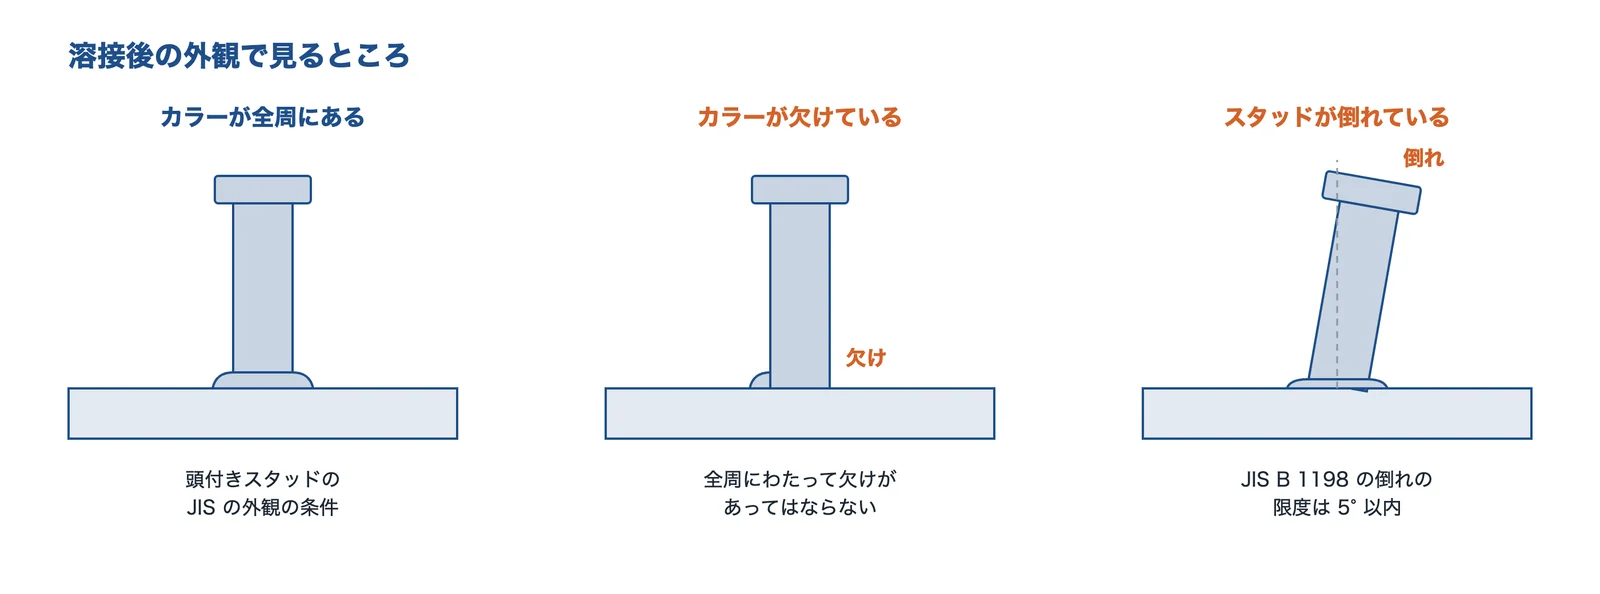
出典:JIS B 1198 の附属書Aをもとに AI(Claude)で作成
| 見るところ | 基準 | 出典 |
|---|---|---|
| カラー | 軸の全周にわたって欠けがない | JIS B 1198 附属書A |
| 倒れ | 5° 以内 | JIS B 1198 附属書A |
| 呼び長さ | 許容差 ±2 mm | JIS B 1198 附属書A |
| 余盛 | 高さ 1 mm、幅 0.5 mm 以上で、軸の全周を包む | ニシスタ(建築土木の検査基準の説明) |
| アンダーカット | 切り欠き状で深さ 0.5 mm 以上のものがない | ニシスタ(同) |
出典:JIS B 1198:2011 頭付きスタッド(kikakurui.com)、ニシスタ「スタッド溶接について」
曲げ試験
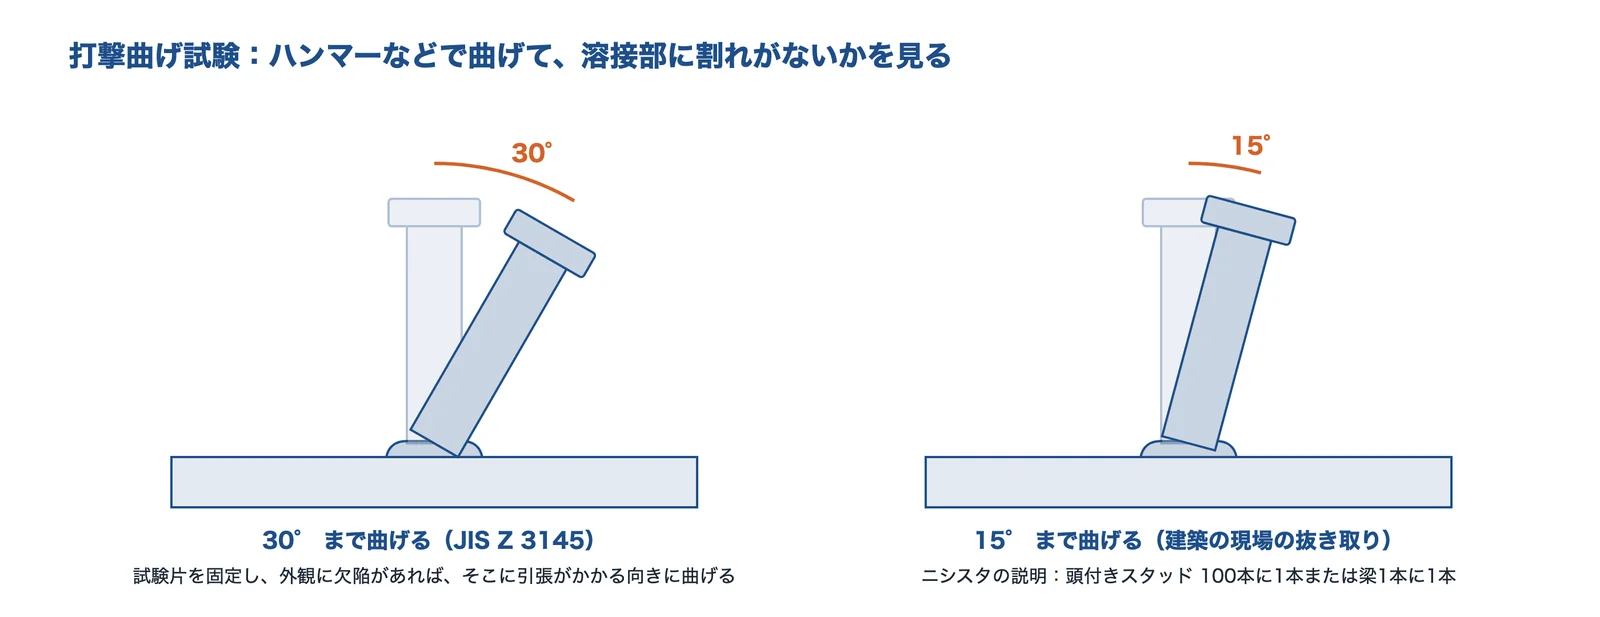
出典:JIS Z 3145 とニシスタの説明をもとに AI(Claude)で作成
JIS Z 3145 は、試験片を固定し、30° になるまでハンマーなどで曲げる方法を定めています。外観に欠陥があれば、そこに最大の引張がかかる向きに曲げます。JIS B 1198 は、溶接後のスタッドが 30° 未満で軸部と溶接部に破断や割れを起こさないことを求めています。
ニシスタの説明では、建築土木の現場で着工前に 30° の打撃曲げ試験で条件を確かめ、施工後は頭付きスタッドで 100 本に 1 本または梁 1 本に 1 本の割合で 15° の打撃曲げ試験をします。実際の頻度は、適用する仕様書で確かめてください。また、スタッド溶接の作業は JASS 6 の付則にあるスタッド溶接技術検定試験の合格者がする、と説明されています。
出典:JIS Z 3145:1981 頭付きスタッド溶接部の曲げ試験方法(kikakurui.com)、JIS B 1198:2011 頭付きスタッド(kikakurui.com)、ニシスタ「スタッド溶接について」
ねじを立てるほかの方法との違い
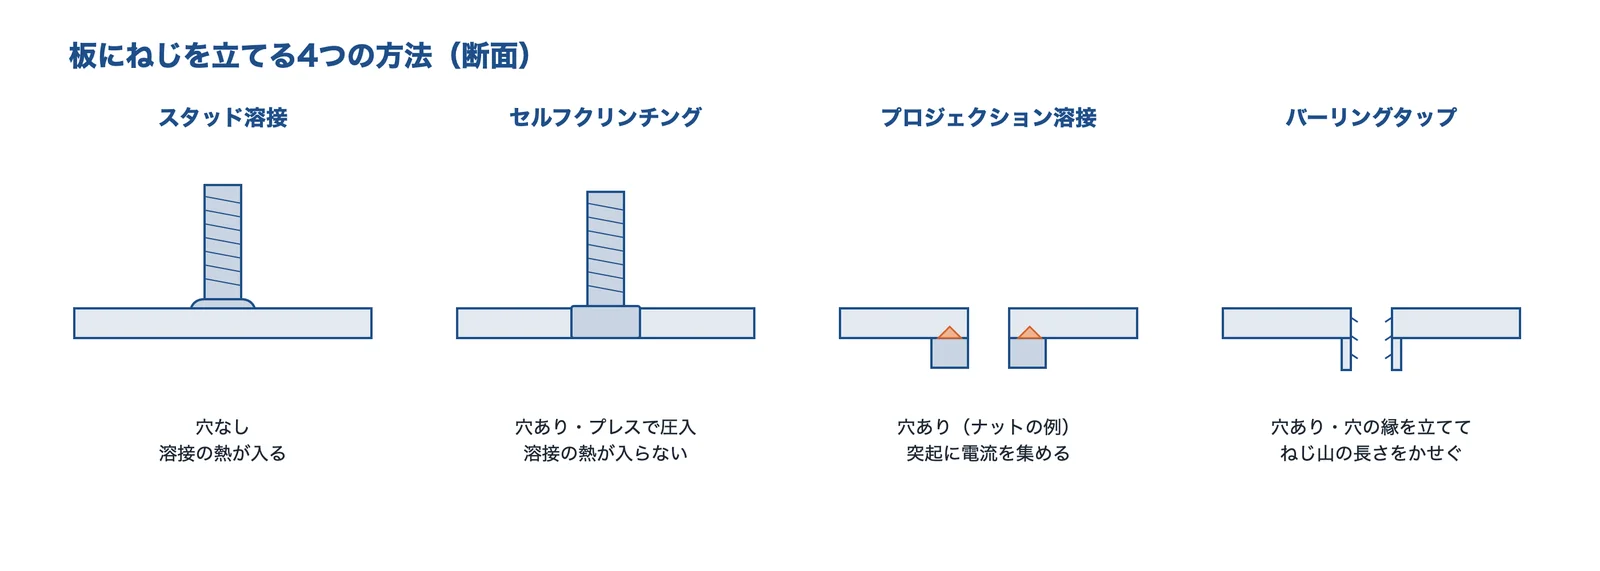
出典:JIS B 1195 とセルジャパンの解説をもとに AI(Claude)で作成
| 方法 | 向く場面 | 気をつけること |
|---|---|---|
| スタッド溶接 | 厚板への固定、高い引張強度が要る場合 | 溶接の熱が入る。表面処理した材料は条件に注意 |
| セルフクリンチング | 薄板、アルミやステンレスの筐体、表面処理済みの部品、外観を重視する製品、熱変形を避けたい製品 | プレスで圧入するので穴が要る |
| プロジェクション溶接(溶接ボルト・ナット) | JIS B 1195 の溶接ボルトのように、頭部の座面側を溶接して使う場合 | 電極と治具を部品に合わせて用意する |
| バーリングタップ、圧入ナット、ブラインドナットなど | 薄板にめねじを作りたい場合 | 選び方は 樹脂・薄板にねじで締結したい を参照 |
セルジャパンの比較では、熱影響はスタッド溶接が「〇」でクリンチングが「◎」、表面処理材はスタッド溶接が「△」、クリンチングが条件により「◎」です。同社はセルフクリンチングファスナーの会社なので、その立場の比較として読んでください。図の穴の有無、バーリングタップ以下の行、溶接ボルトの注意点は、編集部の整理です。
出典:セルジャパン「スタッド溶接とは?種類・メリット・注意点を徹底解説」、JIS B 1195 溶接ボルト(kikakurui.com)
企業紹介(スタッド溶接技術)
スタッド溶接の機器、スタッド、施工を手がける会社です。下の表の●は、各社の公式サイトで扱いを確認できたものです。空欄は、扱っていないという意味ではありません。
日本スタッドウェルディング株式会社|アークとCDの溶接機とスタッドを扱う
日本スタッドウェルディングとは
日本スタッドウェルディングは、神奈川県川崎市に本社を置く会社です。公式サイトには、溶接装置、スタッド、樹脂製品と、パイルスタッド工法や疲労強度改善型フェルールなどの工法を掲載しています。
日本スタッドウェルディングの得意技術
| 技術 | 内容 |
|---|---|
| CDスタッド溶接機 NSW CD9 | コンタクト方式とギャップ方式の両方を使える。適用スタッド径 3〜9 mm |
| NSW10T | ドローンアークとショートサイクルを1台で使える。ショートサイクル 3〜8 mm、電力アーク 3〜13 mm |
| NSW25TS | 大容量の溶接装置。適用スタッド径 8〜25 mm |
日本スタッドウェルディングが解決できる課題
- 薄板から厚板まで、スタッド径に合う溶接装置を選びたい
- アルミやチタンの母材に CD で溶接したい
- 1台でショートサイクルとアークの両方を使いたい
出典:日本スタッドウェルディング「会社概要」、日本スタッドウェルディング「溶接装置」、日本スタッドウェルディング「NSW CD9」、日本スタッドウェルディング「NSW10T」、日本スタッドウェルディング「NSW25TS」
ダイヘンスタッド株式会社|スタッド材料とアークスタッド溶接機を扱う
ダイヘンスタッドとは
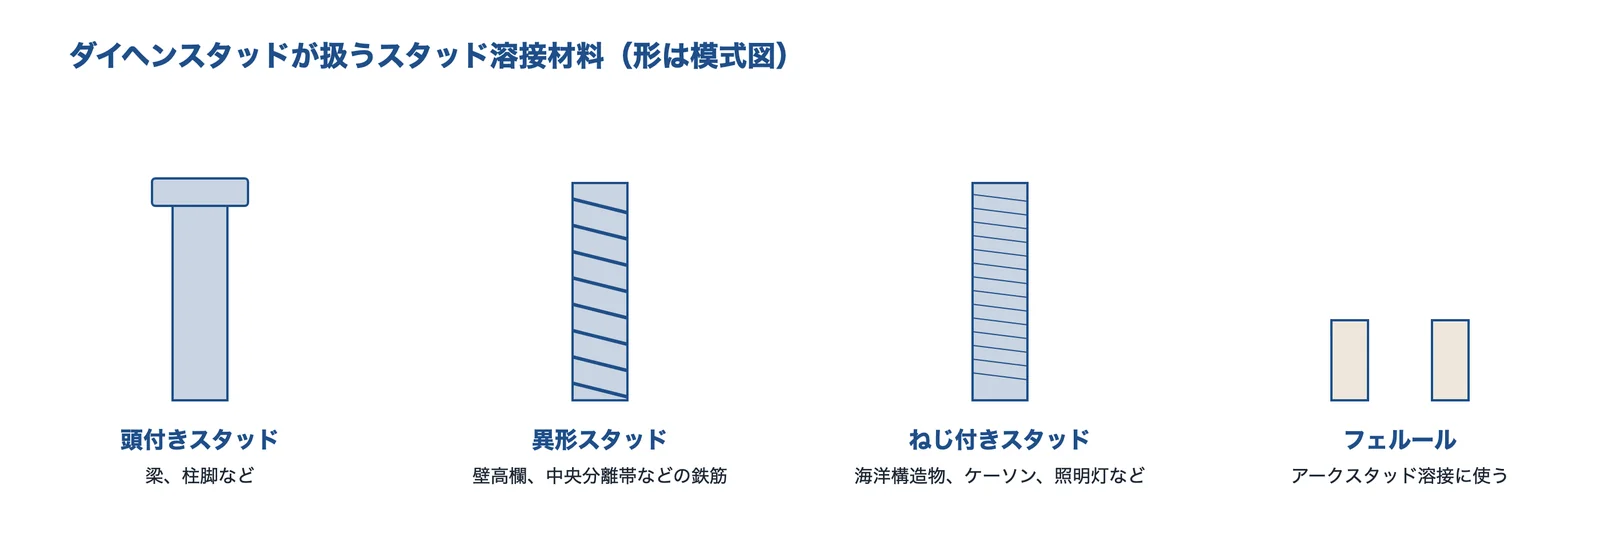
ダイヘンスタッドは、兵庫県神戸市に本社を置く、株式会社ダイヘンの全額出資の会社です。事業内容には、頭付きスタッド、異形スタッドなどの溶接材料の製造と販売を挙げています。
出典:ダイヘンスタッドの製品情報をもとに AI(Claude)で作成
ダイヘンスタッドの得意技術
| 技術 | 内容 |
|---|---|
| スタッド溶接機 | サイリスタ制御の大容量機 MRN-2500Ⅲ、インバータ制御の小型・軽量の汎用機 VRN-1200 |
| スタッド溶接材料 | 頭付き、異形、ねじ付きのスタッドとフェルール |
ダイヘンスタッドが解決できる課題
- 梁や柱脚の頭付きスタッドを調達したい
- 壁高欄や中央分離帯の鉄筋に異形スタッドを使いたい
- 海洋構造物や照明灯のねじ付きスタッドを探したい
出典:ダイヘンスタッド「会社概要」、ダイヘンスタッド「製品情報」、ダイヘンスタッド「スタッド工法の溶接原理」
日本ドライブイット株式会社|アークスタッド溶接機と多様な形のスタッドを扱う
日本ドライブイットとは
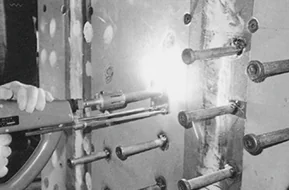
日本ドライブイットは、東京都大田区に本社を置く、1953年設立の会社です。製造と販売の製品に CD・アーク瞬間スタッドウェルディングシステムを挙げています。
日本ドライブイットの得意技術
| 技術 | 内容 |
|---|---|
| JDA型アークスタッド溶接機 | JDA-1000 はスタッド径 3〜16 mm、出力電流 100〜1,000 A、溶接時間 0.1〜1.5 秒。40種類の溶接条件をプログラムできる |
| アークスタッド | 頭付き、ねじ付き、異形筋、板状、アングルなど |
| 工法 | パイルスタッド工法、ボイラーチューブスタッド継ぎ足し工法 |
日本ドライブイットが解決できる課題
- 径や材質の違うスタッドを1台で条件を切り替えて溶接したい
- 板状や V 字形など、標準のねじ以外の形のスタッドが要る
- アークスタッド溶接をロボットで行いたい
出典:日本ドライブイット「会社概要」、日本ドライブイット「アークスタッド溶接機・ガン」、日本ドライブイット「アークスタッド」
アジア技研株式会社|CDスタッド溶接機とスタッドを扱う
アジア技研とは
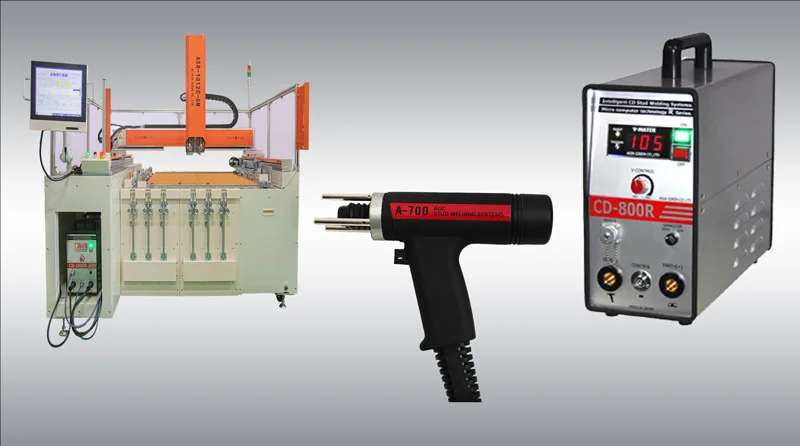
アジア技研は、大阪市大正区に本社、福岡県北九州市に事業本部と九州工場を置く会社です。CDスタッド溶接機、溶接ガン、溶接ロボット、CDスタッド、クリンチングファスナー、溶接用の消耗品を扱い、ボイラー向けのスタッド溶接の責任施工も掲載しています。
アジア技研の得意技術
| 技術 | 内容 |
|---|---|
| CDスタッド | おねじストレート、おねじフランジ、めねじ。材質は軟鋼(銅めっき)、ステンレス鋼、アルミニウム |
| 設備 | CDスタッド溶接機、ガン、ロボット |
| 施工 | ボイラー向けスタッド溶接の責任施工 |
アジア技研が解決できる課題
- 薄板に M3 前後の CD スタッドを溶接したい
- スタッドの溶接をロボットで自動化したい
- 溶接とクリンチングの両方を同じ窓口で相談したい
出典:アジア技研「会社案内」、アジア技研 公式サイト、アジア技研「CDスタッド(おねじ・めねじ)」、アジア技研「ボイラー向けスタッド溶接施工」
株式会社大谷工業|建築用のスタッドの製造と現場施工
大谷工業とは
大谷工業は、東京都品川区に本社を置く会社です。架線金物、鉄塔、免震のほか、主に建築用のスタッドの製造、販売、施工を手がけています。
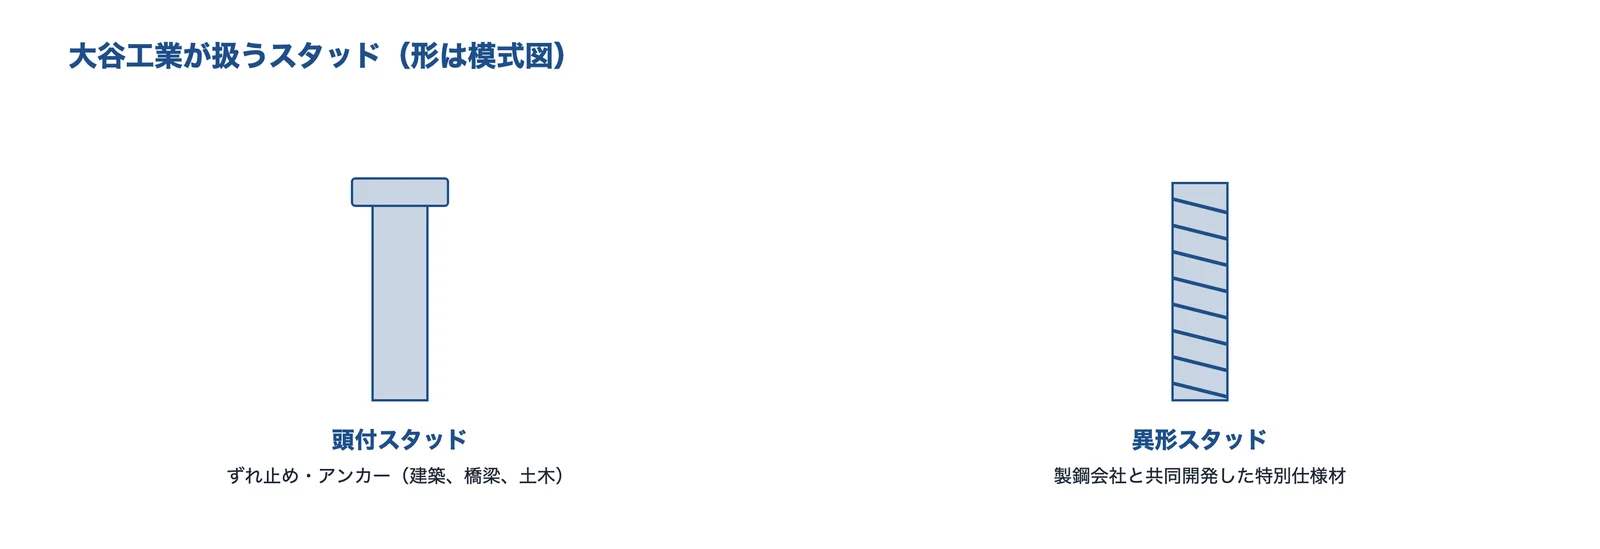
出典:大谷工業のスタッドのページをもとに AI(Claude)で作成
大谷工業の得意技術
| 技術 | 内容 |
|---|---|
| 頭付スタッド | ずれ止めやアンカーとして建築、橋梁、土木に使う |
| 異形スタッド | 製鋼会社と共同開発した特別仕様材 |
| 現場施工 | 作業者に技術指導と溶接技術検定試験を行い、技術証明書を発行している |
大谷工業が解決できる課題
- 大型の構造物に使う頭付きスタッドを、施工まで含めて頼みたい
株式会社葵商会|スタッド溶接工事を専門に請け負う
葵商会とは
葵商会は、大阪市大正区に本社を置く、スタッド溶接工事の専門の施工会社です。建築、橋梁、土木、舷窓、ボイラー、杭頭補強のスタッド溶接を手がけ、溶接機器の販売もしています。
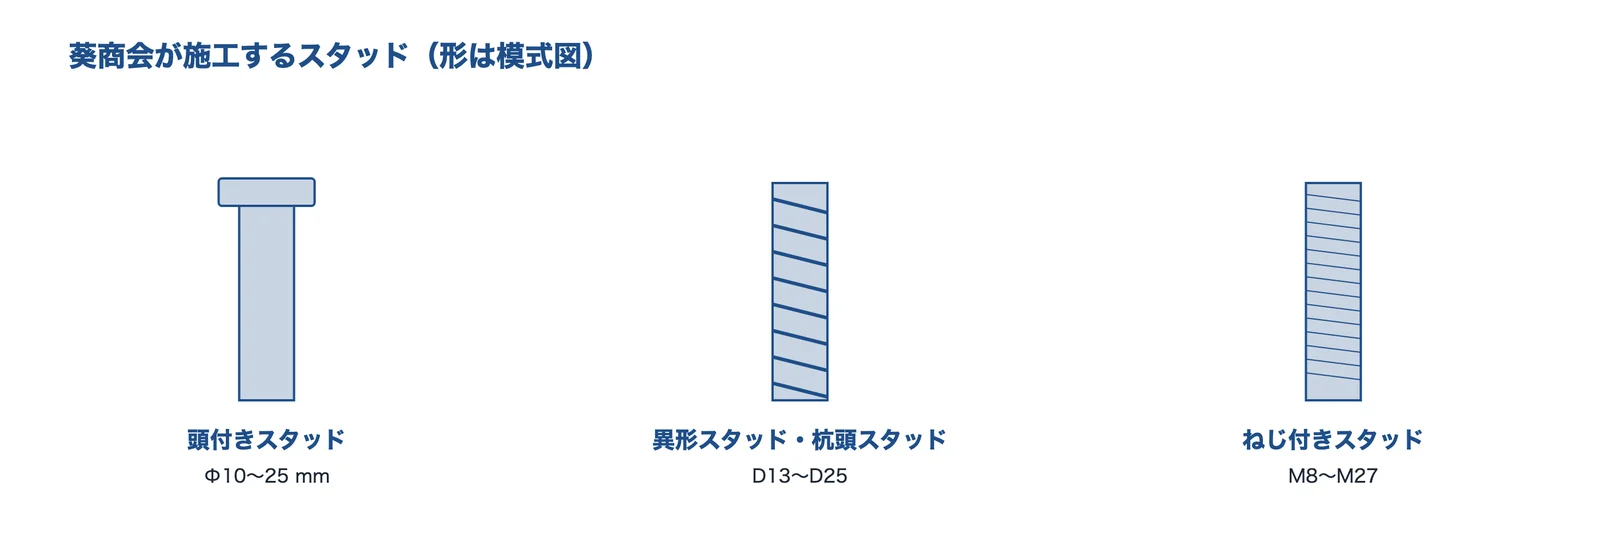
出典:葵商会の業務内容のページをもとに AI(Claude)で作成
葵商会の得意技術
| 技術 | 内容 |
|---|---|
| 頭付きスタッド | Φ10〜25 mm |
| 杭頭スタッド工法 | 異形スタッド D13〜D25 |
| ねじ付きスタッド | M8〜M27 |
葵商会が解決できる課題
- 関西で建築、橋梁、土木のスタッド溶接工事を頼みたい
- 杭頭補強のスタッドを施工してほしい
出典:葵商会「ご挨拶と会社案内」、葵商会「業務内容と施工実績」
よくある質問
- スタッド溶接とは何ですか?
- ボルトやピンなどのスタッドを、専用の溶接機とガンで母材に短時間で溶接する方法です。
- スタッド溶接の種類は?
- 主にアーク、ショートサイクル、CD の3つです。アークはフェルールを使い、ショートサイクルと CD は使いません。
- 薄板にはどの方式がよいですか?
- まず CD を検討します。1 mm 程度の母材に使える例があります。径が太いと歪みや焼けが出るので、径と板厚の組み合わせを試験で確かめます。
- 母材の厚みはどれくらい必要ですか?
- アークスタッド溶接では、スタッド径の 1/3 以上を熱影響がほとんどない条件とする説明があります。
- めっきや塗装のある板に溶接できますか?
- めっき層や塗膜が品質に影響することがあるので、多くは溶接のあとに表面処理をします。ショートサイクルは表面処理鋼板にも使えるとする説明があります。
- 検査はどうしますか?
- 外観を見たうえで、打撃曲げ試験や引張試験をします。JIS Z 3145 の曲げ試験は 30° まで曲げます。
- 溶接に資格は要りますか?
- 建築の鉄骨工事では、JASS 6 の付則にあるスタッド溶接技術検定試験の合格者が作業するという説明があります。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- 溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)
- ねじ・ボルト・ナット・ワッシャー
- タップ(ねじ立て)の種類と選び方
- 基礎知識:アンカーボルトとは
- 基礎知識:溶接ビードとは
- 基礎知識:溶接記号の読み方
- アーク溶接の方法を選びたい
- 溶接のブローホール・割れを減らしたい
- 樹脂・薄板にねじで締結したい
出典・確認日
- ニシスタ「スタッド溶接について」
- セルジャパン「スタッド溶接とは?スタッド溶接の種類とメリットデメリット」
- JIS B 1198:2011 頭付きスタッド(kikakurui.com)
- ダイヘンスタッド「スタッド工法の溶接原理」
- セルジャパン「スタッド溶接とは?種類・メリット・注意点を徹底解説」
- ウェルテック「スタッド溶接」の解説
- 日本フラッシュ「スタッド溶接」の解説
- アジア技研「CDスタッド(おねじ・めねじ)」
- 日本スタッドウェルディング「NSW CD9」
- JIS Z 3145:1981 頭付きスタッド溶接部の曲げ試験方法(kikakurui.com)
- JIS B 1195 溶接ボルト(kikakurui.com)
- I.S. EN ISO 14555:2017(NSAI の規格の案内)
- 吉田賢二ほか「回転せん断力を受ける高耐久頭付きスタッドのS-N曲線」材料 62(10), 2013
- 吉田賢二ほか「頭付きスタッドあるいはリブプレートを溶接した鋼板の引張疲労強度」材料 68(6), 2019
- こだま製作所「スタッド溶接」
- 日本スタッドウェルディング「会社概要」
- 日本スタッドウェルディング「溶接装置」
- 日本スタッドウェルディング「NSW10T」
- 日本スタッドウェルディング「NSW25TS」
- ダイヘンスタッド「会社概要」
- ダイヘンスタッド「製品情報」
- 日本ドライブイット「会社概要」
- 日本ドライブイット「アークスタッド溶接機・ガン」
- 日本ドライブイット「アークスタッド」
- アジア技研「会社案内」
- アジア技研 公式サイト
- アジア技研「ボイラー向けスタッド溶接施工」
- 大谷工業「企業情報」
- 大谷工業「スタッド」
- 葵商会「ご挨拶と会社案内」
- 葵商会「業務内容と施工実績」
※製品名・会社名は各社の商標または登録商標です。写真は出典を示した会社のものです。そのほかの図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月2日 本ページの内容は一般的な情報です。数値は出典の例で、実際の選定と施工は最新の規格、メーカーの資料、適用する仕様書で確かめてください。








