
PARTS / 部品から探す
パイプ・チューブの加工事例
パイプ・チューブの加工・製作の実績を、写真で並べています。
実績の一覧
加工・技術がわかる103件が対象です(全103件のうち)
材料がわかる83件が対象です(全103件のうち)
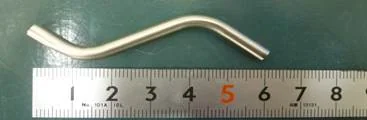
エースモデルS字に曲げたパイプの内面を Ra0.03μm まで研磨
S字に曲げたパイプの内面を研磨。研磨前 Ra0.31μm・Ry2.06μm が、研磨後 Ra0.03μm・Ry0.21μm。
共栄電工株式会社
出典:共栄電工「内面研磨・細管研磨」
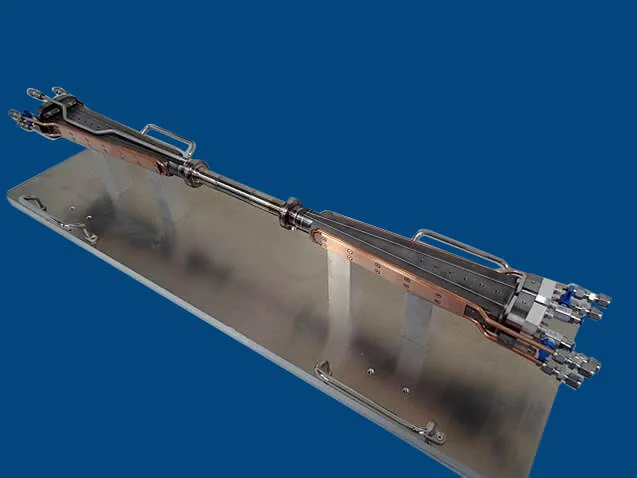
エースモデル板厚1mm以下・Φ20mmのベリリウム二重管を異種材の接合で一体化
全長約1000mm。衝突点部はΦ20mm・板厚1mm以下のベリリウム二重管。ベリリウムとチタンのろう付、HIP接合、電子ビーム溶接で製作。
金属技研株式会社
出典:金属技研「Super KEKB用衝突点ビームパイプ」
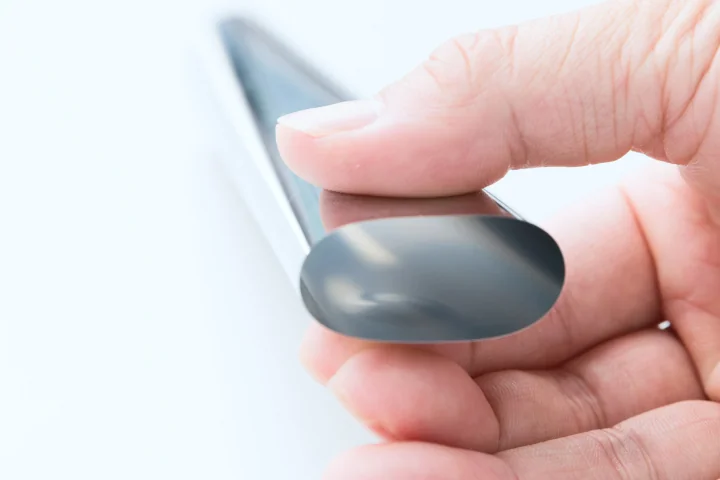
エースモデル厚さ10μmの金属シームレスパイプ。従来不可能とされたと同社は記載
温間深絞りと独自のスピニング加工で、10〜300μmの超薄肉シームレスパイプを製造。シームレスベルトの製法特許を日米独仏英で取得と同社は記載。
株式会社遠藤製作所
出典:遠藤製作所「メタルスリーブ分野」
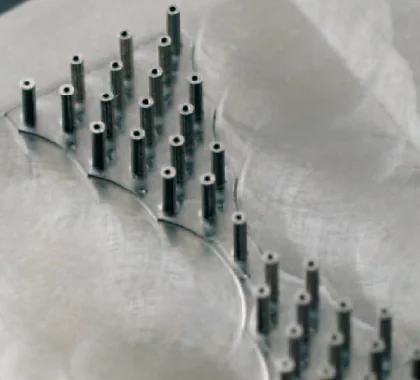
エースモデルφ0.1mm穴を±0.002mmの要求精度で切削(コンテスト受賞作)
SUS303 を NV4000DCG で切削。要求精度はφ0.1mm穴・±0.002mm。第1回DMG森精機ドリームコンテストの受賞作。
有限会社オオヤギ製作所
出典:オオヤギ製作所「対応加工」受賞歴
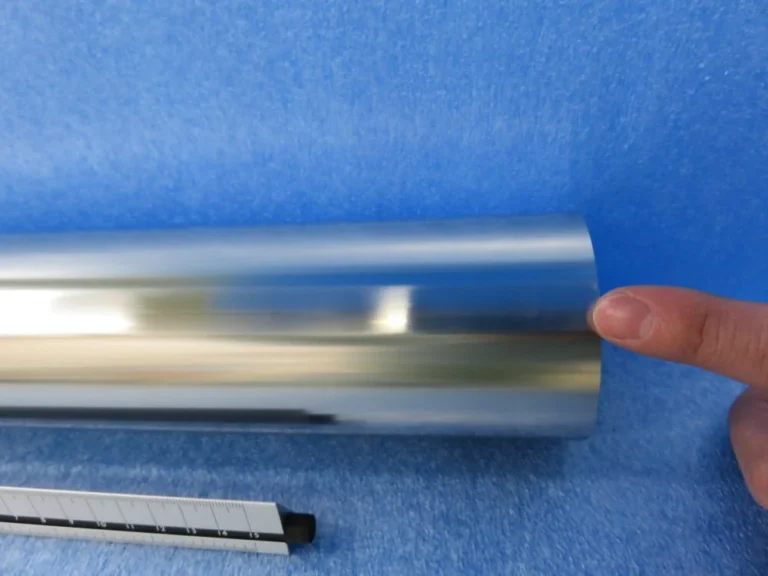
SUS304H、板厚0.1mm、外径φ70、長さ300mm。突合せ溶接で製作し、溶接ビードを湿式研磨で仕上げた事例。
ニッセイ機工株式会社
出典:ニッセイ機工「極薄肉スリーブ SUS304H 板厚0.1mm x Φ70 x 300L(溶接ビードカット仕上げ)」
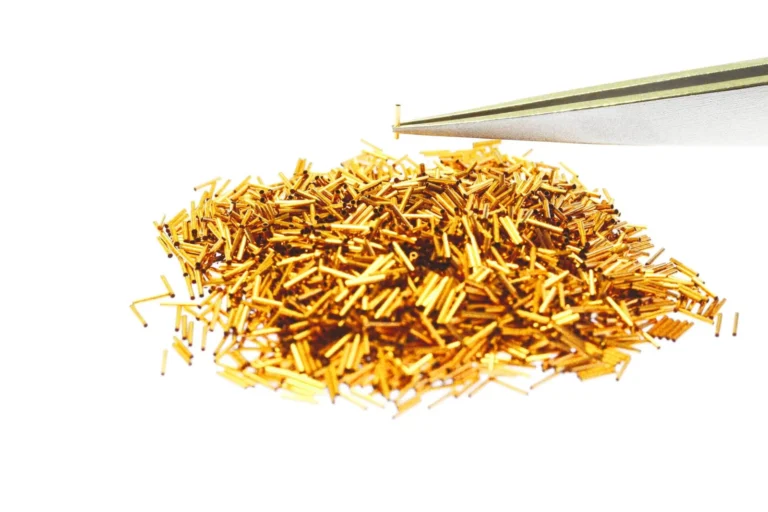
コンタクトプローブ用の極細精密管。最小外径0.10mmの量産体制を確立したと同社は記載。
株式会社日本特殊管製作所
出典:日本特殊管製作所「製品案内 コンタクトプローブ用」
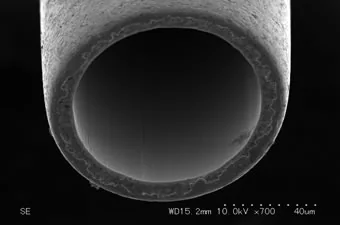
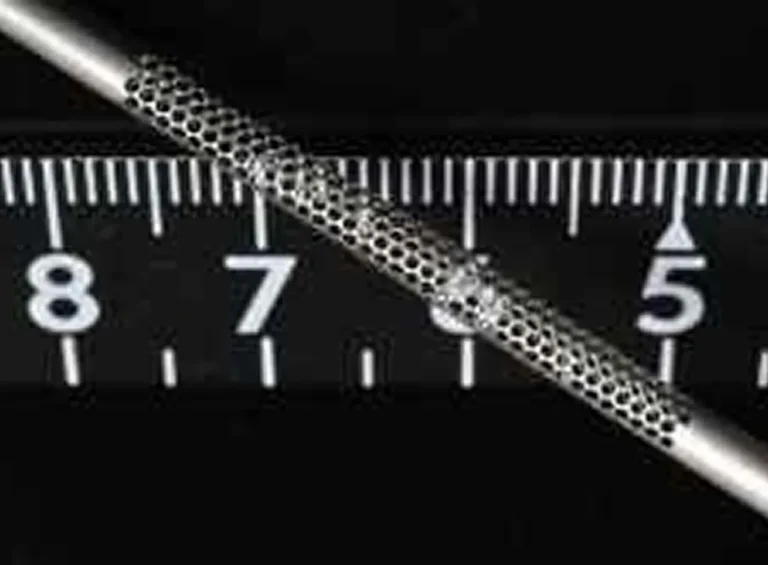
エースモデル外径0.1mm・内径0.08mm・肉厚0.01mmの電鋳マイクロパイプ
電気鋳造で最小径Φ0.04mm・最薄肉厚0.005mmと同社は記載。写真は外径Φ0.1×内径Φ0.08×肉厚0.01mmのSEM像(700倍)。
株式会社ナンシン
出典:ナンシン「マイクロパイプ」
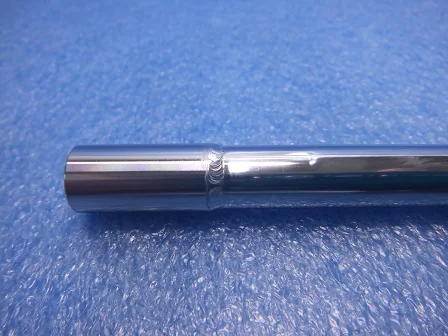
パイプt0.1×φ11と金具t2.0×φ12を全周溶接。板厚差が大きいが、マイクロプラズマ溶接で製作。ヘリウムリーク試験も合格。
株式会社ニッセイ機工
出典:ニッセイ機工「SUS304 t0.1パイプと金具の気密溶接」
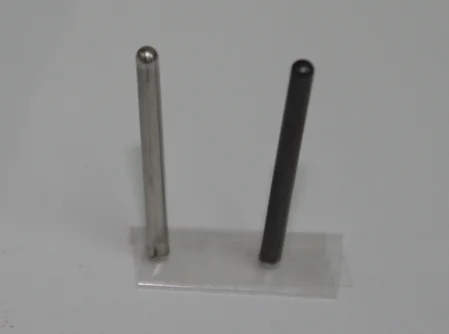
エースモデル板厚0.1mmのSUS304で外径φ2.0・長さ24mmに深絞り
医療用体温計の先端品。SUS304の板厚0.1tで、外径φ2.0・内径φ1.8・長さ24mmの深絞りにステンレスで成功と記載。
株式会社ナカザ
出典:ナカザ「深絞り加工」
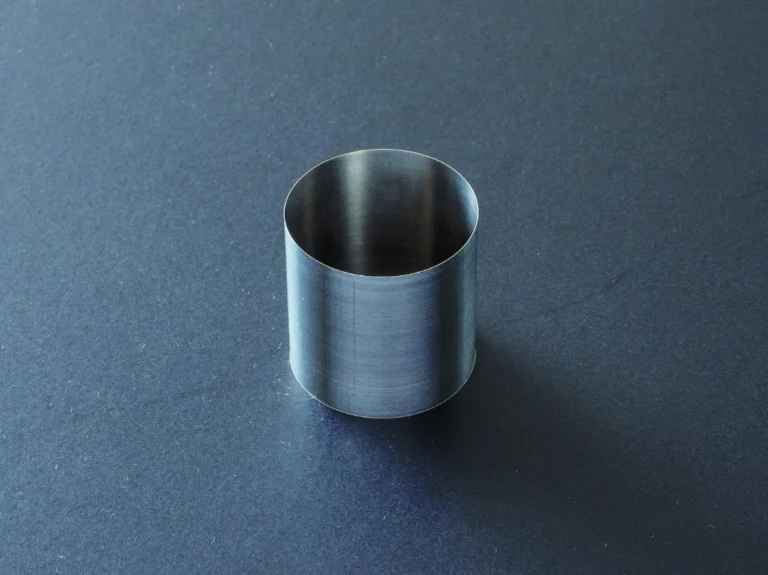
エースモデル肉厚0.035mmの円筒を、Φ30×30mmからNC旋盤で削り出した
Φ30×30mmの材料からNC旋盤加工で製作した、肉厚0.035mmのステンレスの円筒。
株式会社大幸精機
出典:大幸精機「ステンレス薄肉加工」
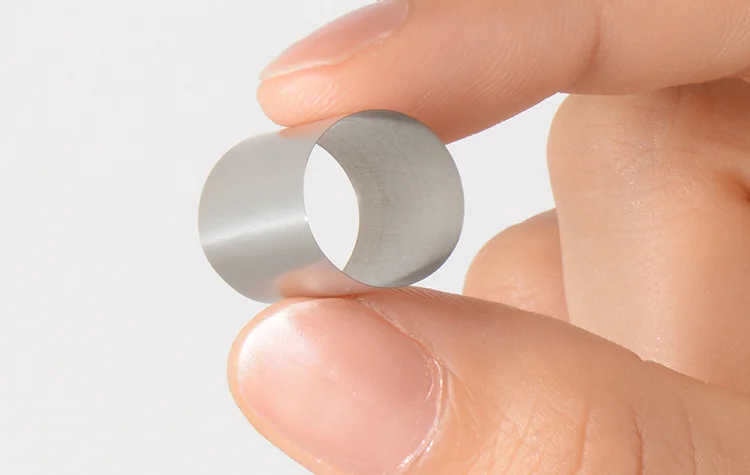
エースモデルSUS303・φ13mmで薄さ0.05mmの薄肉加工(試作のサンプル)
SUS303、φ13mmで薄さ0.05mmの加工サンプル。薄肉加工の限界に挑戦した試作品と同社は記載。
株式会社金子製作所
出典:金子製作所「加工技術」
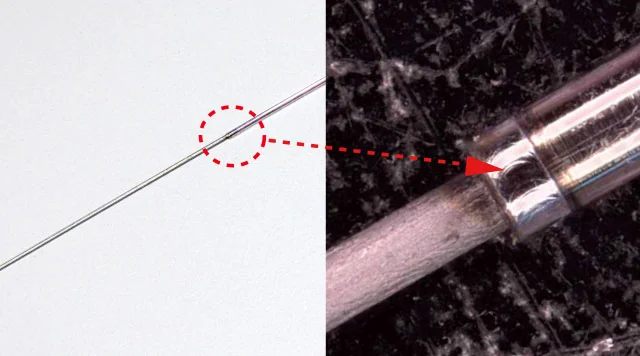
エースモデル肉厚0.08mm・φ0.5mmのSUSパイプにφ0.3mmのTiワイヤを接合
SUSパイプ(φ0.5mm、t0.08mm)とTiワイヤ(φ0.3mm)の接合の事例。板厚t0.05mm〜の超薄板溶接ができると同社は記載。
テクノコート株式会社
出典:テクノコート「板厚t0.05mm〜の超薄板溶接・超精密溶接」
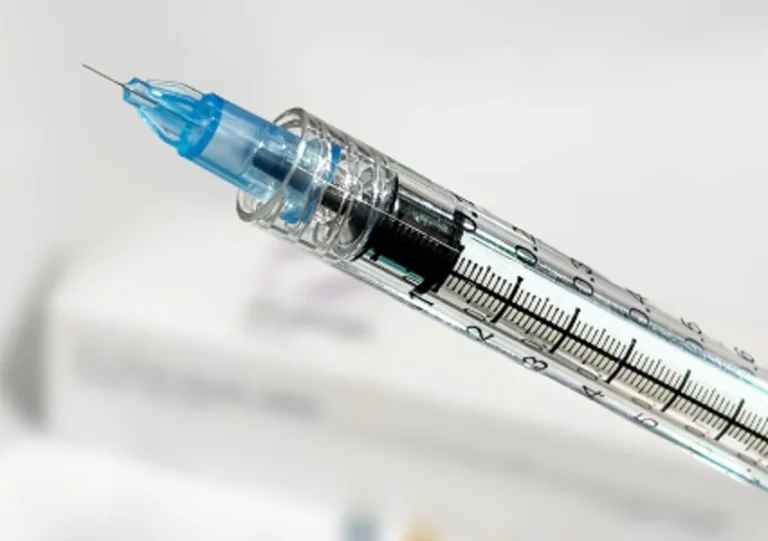
エースモデルφ0.16mm の注射針の開発で、ものづくり日本大賞の優秀賞
35G(φ0.16mm)の超細径注射針と注射システム。弾性体を用いた独自手法で薬剤ロスを従来の約1/4に低減と同社は記載。
ASTI株式会社
出典:ASTI「第10回ものづくり日本大賞 優秀賞を受賞しました。」
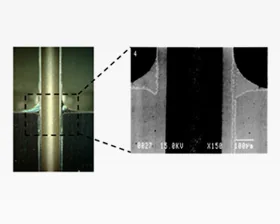
エースモデル外径0.4mm・内径0.3mmの薄肉パイプを真空ろう付けで接合
外径φ0.4mm・内径φ0.3mmの薄肉パイプの接合。同社は肉厚50μmの薄肉パイプのろう付けが得意と記載。
ニッコーシ株式会社
出典:ニッコーシ「真空ろう付け」
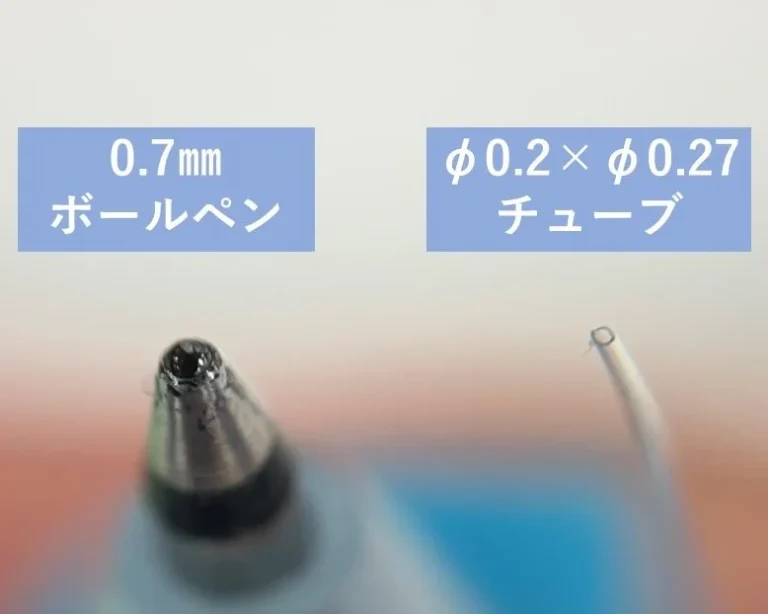
ナイロン12の超薄肉チューブの成形の試作。目標の肉厚 t0.035mm(内径0.2φ)に対し、結果は t0.032〜0.053mm のばらつき。
株式会社クニイ
出典:クニイ「薄肉チューブトライ」
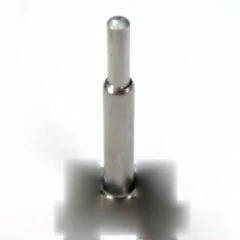
SUS430、板厚1.0mm、絞り深さ52.7mm、内径4.6mm、絞り比率1:11、寸法公差は最小部0.03mm。生産数は月60万個。
ワールドウイング株式会社
出典:ワールドウイング「精密深絞り加工の先端事例」
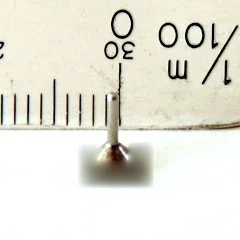
エースモデル板厚0.1mmで内径0.7mm・深さ4mmの深絞りを月300万個
SUS304、板厚0.1mm、絞り深さ4mm、内径0.7mm、絞り比率1:6、寸法公差は最小部0.04mm。生産数は月300万個。
ワールドウイング株式会社
出典:ワールドウイング「精密深絞り加工の先端事例」
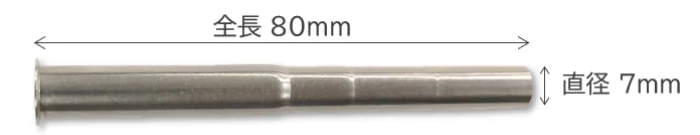
エースモデル板厚0.4mmの SUS430 を深さ/直径比11.4・全長80mmに深絞り
燃料噴射部品。材質 SUS430、板厚0.4mm、深さ/直径比(L/D)11.4。中間焼鈍で材料を破断させずに成形し、全長80mm。
日伸工業株式会社
出典:日伸工業「深絞り加工」
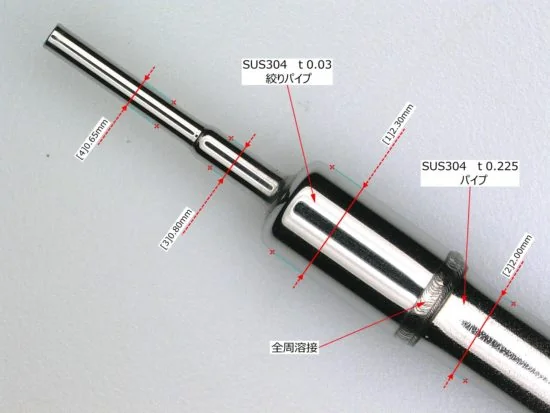
エースモデル板厚0.03mmの絞りパイプを t0.225 のパイプに全周溶接
SUS304 の t0.03 の絞りパイプ(外径2.3)と t0.225 のパイプ(外径2.0)を全周溶接した事例。
株式会社マツダ
出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」
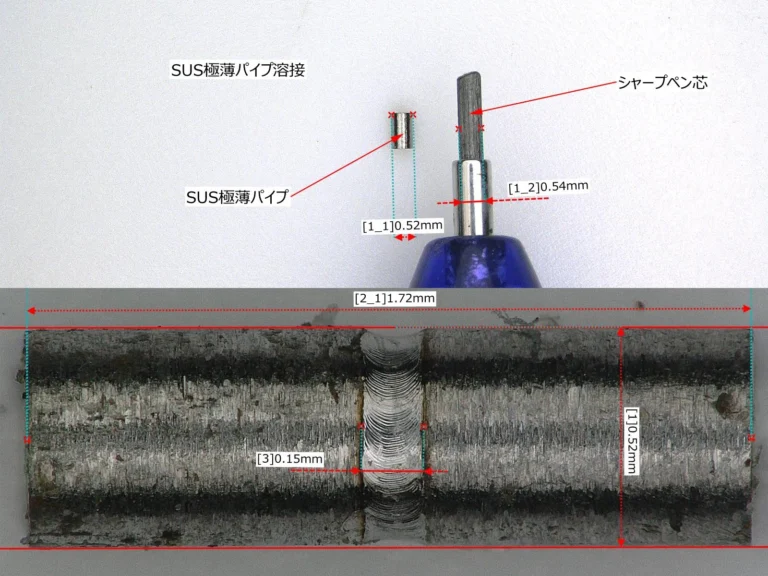
エースモデル板厚0.05mm・外径φ0.52mmのパイプ同士を溶接
ステンレスの極小・薄肉パイプ同士の溶接事例。板厚0.05、外径φ0.52。写真の寸法線では溶接部の幅が0.15mm。
株式会社マツダ
出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」
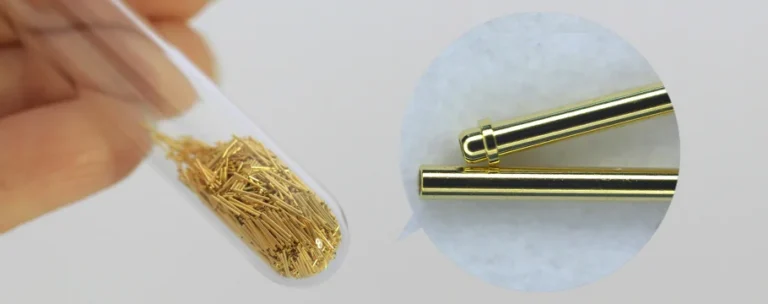
リン青銅の電子部品。大きさφ0.3mm×4mm、穴径φ0.22mm。絞り加工。表面処理はNiメッキ→金メッキ。
株式会社ウィル
出典:ウィル「製品ギャラリー」
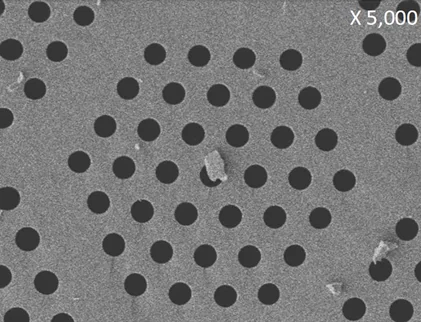
エースモデル外径φ0.15mmに内径φ1.3μmの穴1369個、ピッチ2.5μm
石英の多数穴管。データは外径φ0.15mm・内径φ1.3μm・ピッチ2.5μm・穴数1369・長さ〜300mm。
株式会社中原光電子研究所
出典:中原光電子研究所「多数穴管」
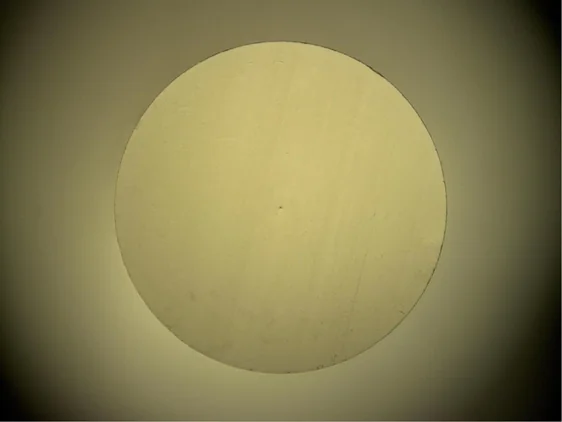
エースモデル外径φ2の石英管に内径φ0.01、長さは〜1200mm
石英の肉厚管。データは外径φ2・内径φ0.01・長さ〜1200mm。内外径は任意に変更可能と同社は記載。
株式会社中原光電子研究所
出典:中原光電子研究所「肉厚管3」
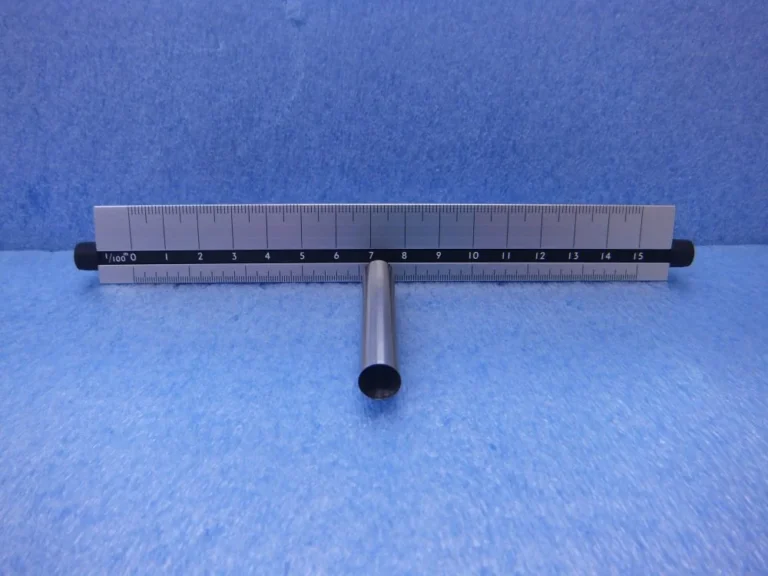
SUS304の箔を円筒に成形し、突合せ溶接で作った小径の極薄肉パイプ。長さ50mm。板厚は+0.03、外形±0.1に仕上がったと同社は記載。
株式会社ニッセイ機工
出典:ニッセイ機工「小径極薄肉パイプ SUS304 t0.1 x φ9.0 × 50L」
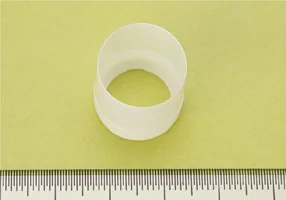
筒状の薄肉成形品。肉厚は0.15±0.015mm、同軸度は7.5μm以下。
株式会社三琇プレシジョン
出典:三琇プレシジョン「超薄肉成形品」
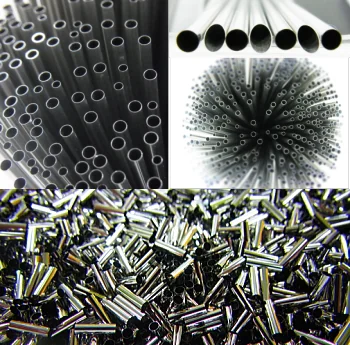
エースモデル外径1.30mm以下のパイプで肉厚0.030mmの実績
実績のある薄肉のスペックは、外径1.30mm以下で最小肉厚0.030mm、外径3.50mmで0.116mmなど。
大場機工株式会社
出典:大場機工「極薄肉パイプ」
エースモデル外径0.05mm・内径0.02mmのステンレスパイプ(世界一細いと同社は記載)
外径0.05mm、内径0.02mmの超極細ステンレスパイプ。対応する材質はSUS304とSUS316L。
大場機工株式会社
出典:大場機工「極細パイプ」
エースモデル内径0.3mmの管の内面に均一な金めっき(従来は内径2mm程度が限界と同社は記載)
内径0.3mmの微細管(注射針大)の内側に、薄く均一な金めっきを施す技術。従来は内径2mm程度が限界だったと同社は記載。
中嶋金属株式会社
出典:中嶋金属「微細管(微細パイプ)への金メッキ」
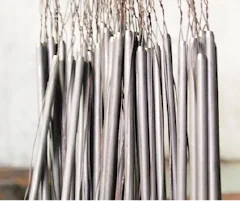
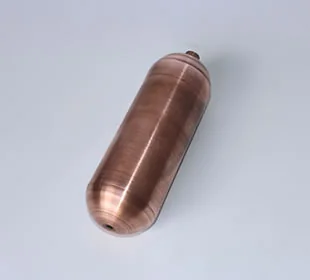
銅製 板厚2.0mm、最大外径φ70、全長245。左側は縮管率28%、熱間加工絞り。
愛巧ヘラ押工業株式会社
出典:愛巧ヘラ押工業「製品ラインナップ」
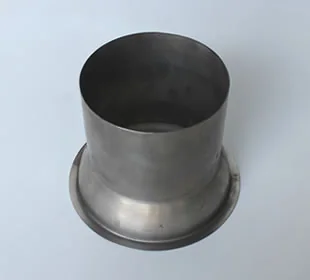
SUS製 板厚1.6mm、最大外径φ250、高さ200。φ256のパイプから絞った、用水路の排出口。
愛巧ヘラ押工業株式会社
出典:愛巧ヘラ押工業「製品ラインナップ」
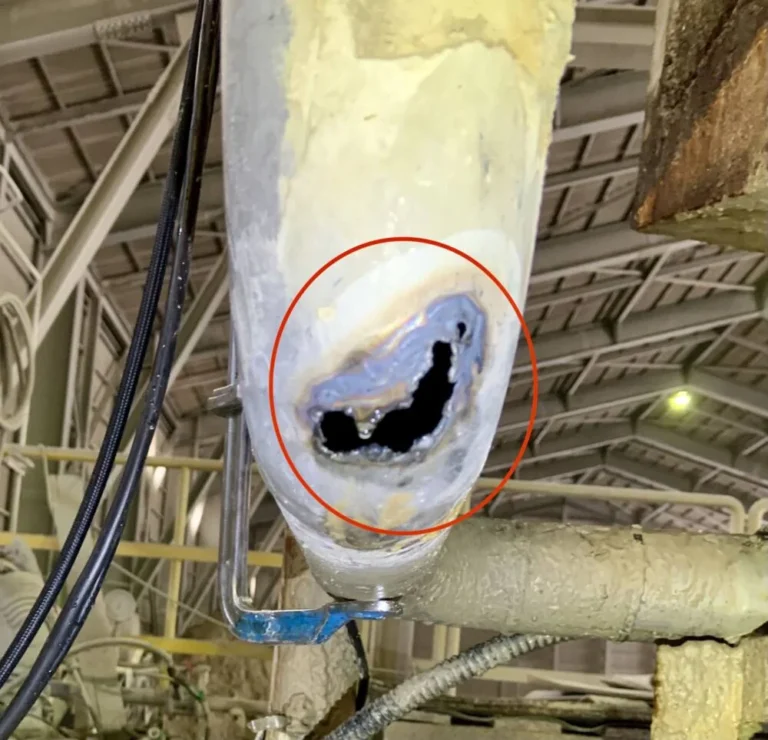
2か所目は周辺が広範囲に薄くなっていたため穴を広げて確認し、ステンレスの当て板で補修した。
B.W.W.合同会社
出典:B.W.W.「配管穴あきトラブル ステンレス配管 緊急対応」
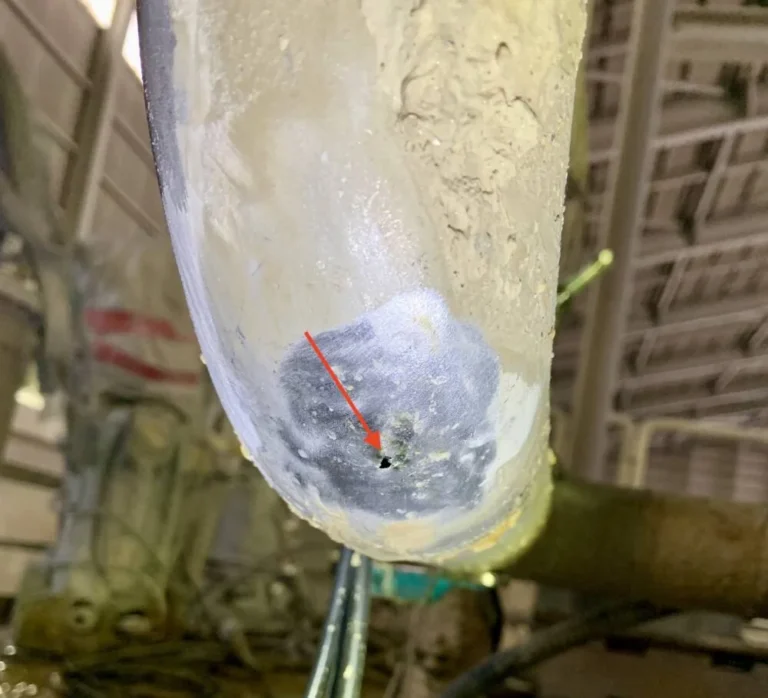
稼働中の設備配管の穴あき2か所を、TIG溶接で緊急補修した事例。1か所目はSGP管、2か所目はステンレス配管。
B.W.W.合同会社
出典:B.W.W.「配管穴あきトラブル ステンレス配管 緊急対応」
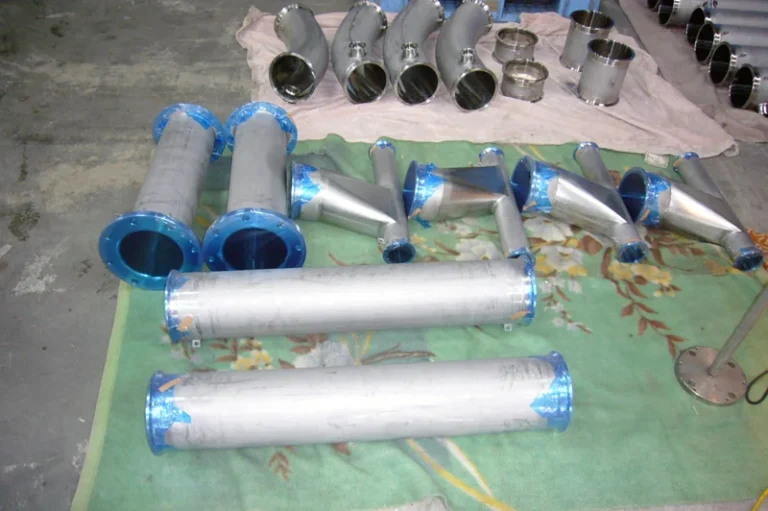
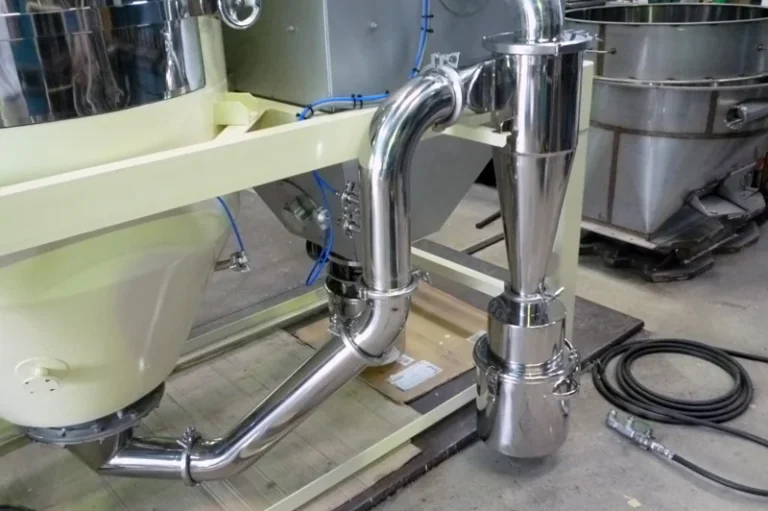
サニタリー配管及びサニタリーサイクロン。4.5S管サイズと記載。
株式会社イシバシ
出典:イシバシ「サニタリー配管(ステンレスパイプ)」
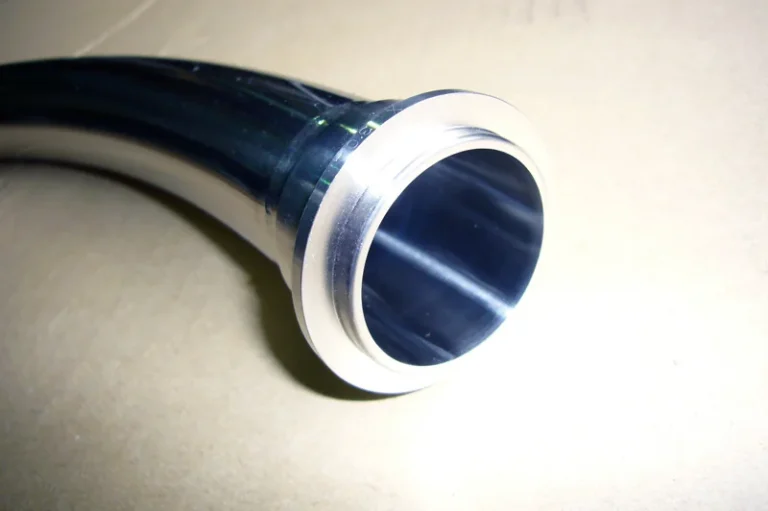
内部溶接部はビードカット及びバックシール(裏波)溶接加工、仕上げは#300バフ研磨と記載。
株式会社イシバシ
出典:イシバシ「サニタリー配管(ステンレスパイプ)」
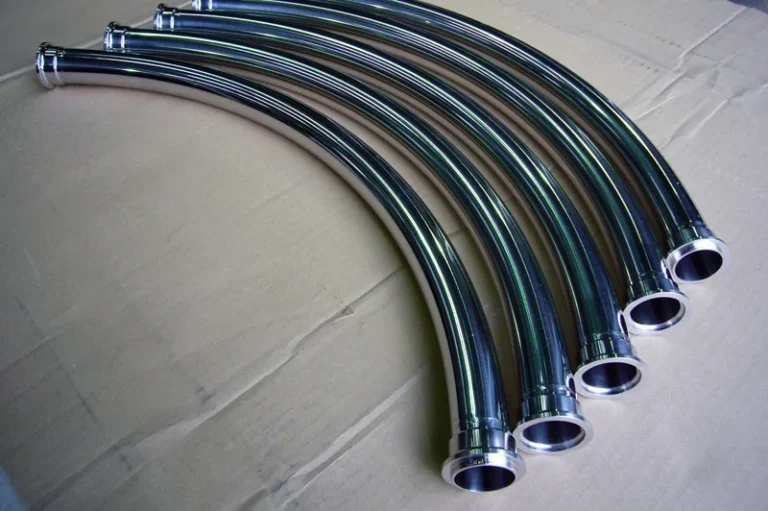
1.5S管サイズのステンレス製サニタリー配管。同社はヘルール付きのサニタリー配管を製作する。
株式会社イシバシ
出典:イシバシ「サニタリー配管(ステンレスパイプ)」
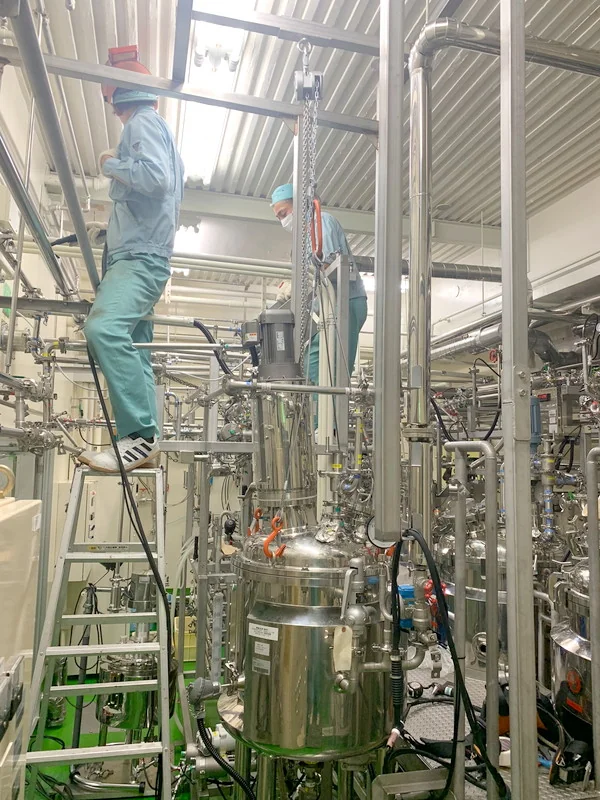
製品・施工実績ページに「某製薬会社現場溶接工事」の題で載る写真。
丸福ステンレス工業株式会社
出典:丸福ステンレス工業「業務内容」製品・施工実績
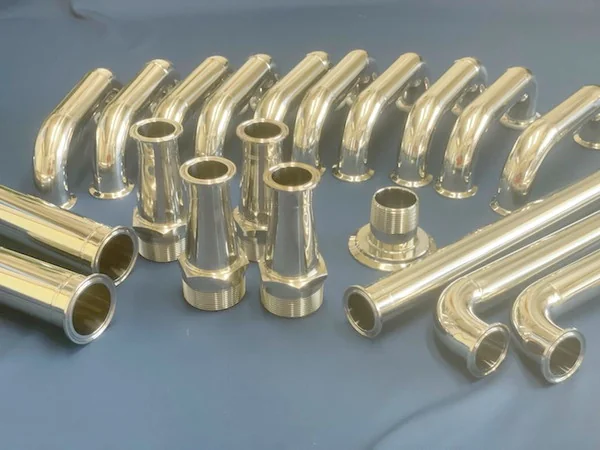
製品・施工実績ページに「充填機械用サニタリー配管」の題で載る写真。
丸福ステンレス工業株式会社
出典:丸福ステンレス工業「業務内容」製品・施工実績
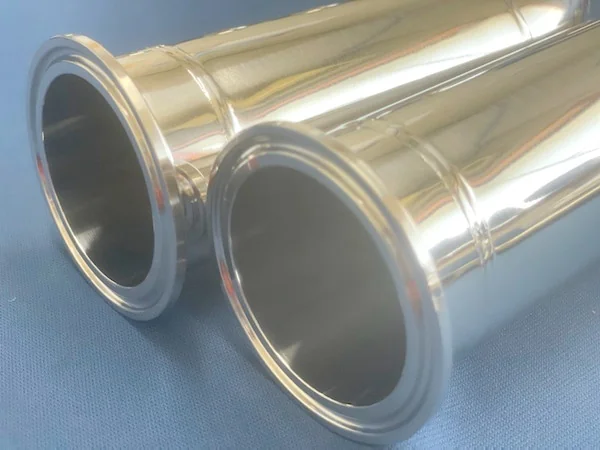
製品・施工実績ページに載るステンレス製サニタリー配管の製作例。
丸福ステンレス工業株式会社
出典:丸福ステンレス工業「業務内容」製品・施工実績
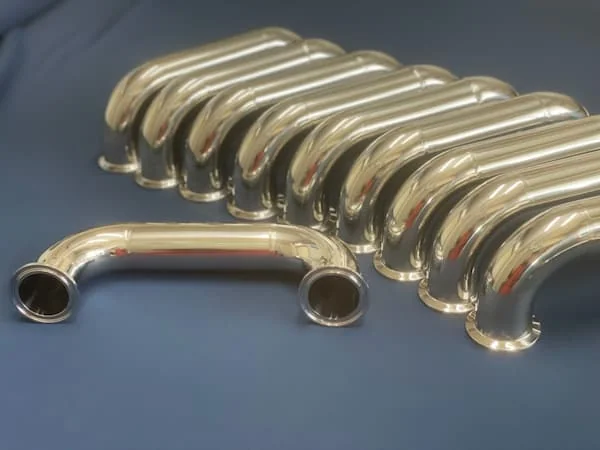
製品・施工実績ページに載るステンレス製のサニタリー配管。同社はサニタリー配管、現場配管工事、現場溶接工事を扱う。
丸福ステンレス工業株式会社
出典:丸福ステンレス工業「業務内容」製品・施工実績
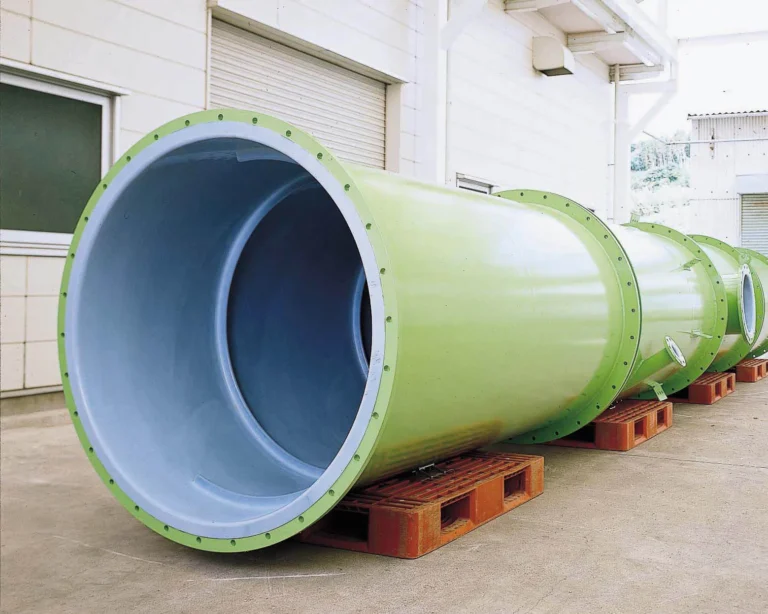
化学関連のテフロンライニングとして、切れ目のない配管ライニングの事例が紹介されている。
アイフッソ技研有限会社
出典:アイフッソ技研「業界別製品群」
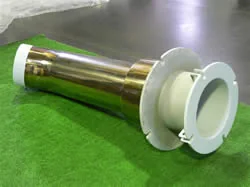
排風ダクトにフッ素樹脂コーティングを施した産業用途の施工実績。用途は防食と紹介されている。
株式会社関西技研
出典:関西技研「産業用途施工実績」
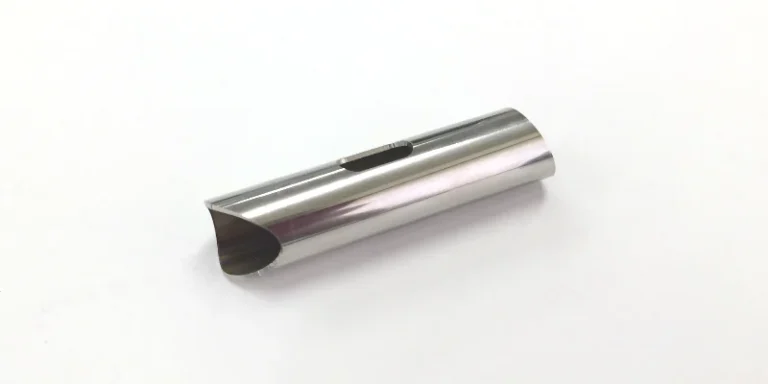
SUS304 φ22×t1.5 L=100のパイプに、斜め切断・えぐり・長穴を組み合わせて加工した事例。
ZAN株式会社
出典:ZAN「パイプレーザー切断加工 加工事例」
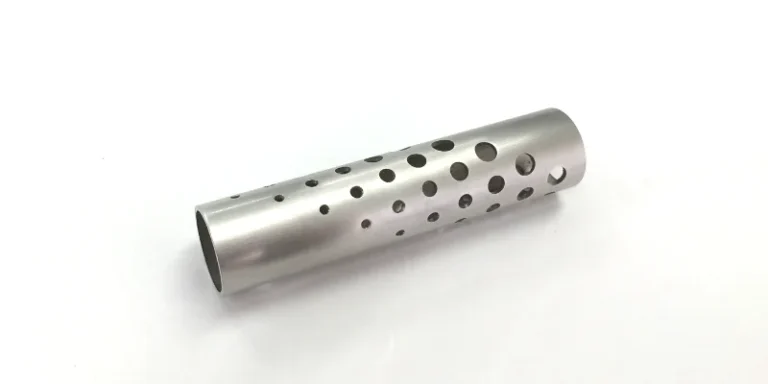
SUS304 φ25×t1.5 L=100のパイプにφ2〜φ6の穴を50個あけ、ヘアライン仕上げと内側のバリ取りをした事例。
ZAN株式会社
出典:ZAN「パイプレーザー切断加工 加工事例」
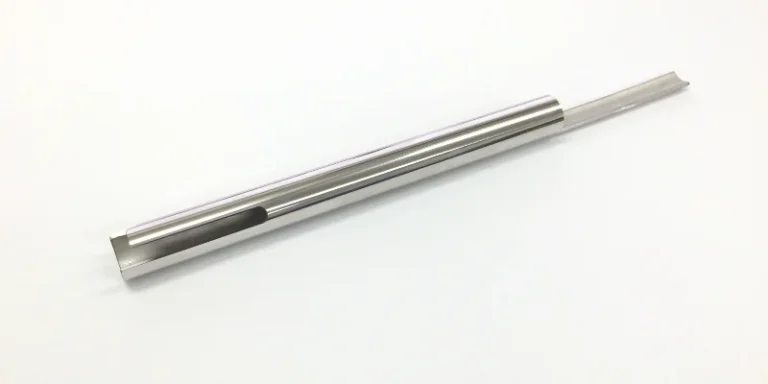
SUS316 φ32×t3 L=480のパイプ端面に切欠きを入れた加工事例。
ZAN株式会社
出典:ZAN「パイプレーザー切断加工 加工事例」
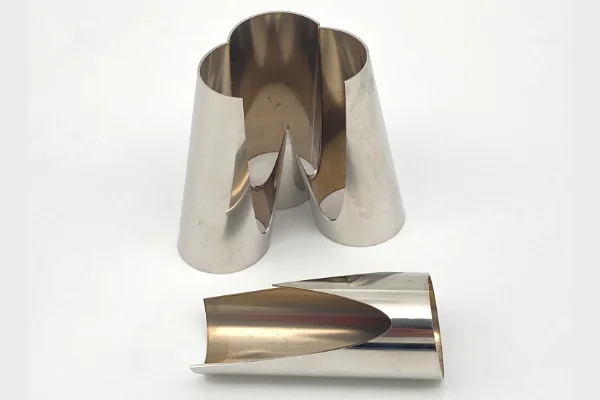
SUS304 Φ35×t1.0×L100のパイプを切り欠いた加工事例。初回はプログラム費用が必要な場合がある。
ZAN株式会社
出典:ZAN「パイプレーザー切断加工 加工事例」
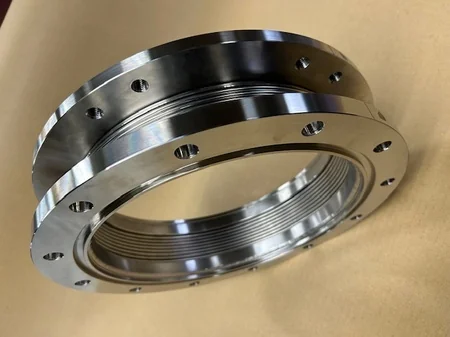
250A×100L、両端特殊フランジ。真空仕様で使用。板厚0.25mm、バネ定数92.3N/mm、ベローズSUS316L。
三元ラセン管工業株式会社
出典:三元ラセン管工業「製作実績:250Aで面間100mmの短面間ベローズ伸縮管」
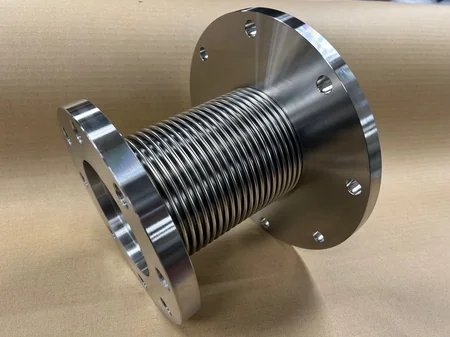
100A×185L、片側JIS10K・片側特殊フランジ。設計温度650℃、バネ定数13.6N/mm、ベローズSUS316L・フランジSUS304。
三元ラセン管工業株式会社
出典:三元ラセン管工業「製作実績:650℃のスチームに対応するバネ定数の低いベローズ」
「パーカー処理 製品写真」の1枚。リン酸亜鉛皮膜は厚さ1〜6μm程度の灰色の皮膜で、防錆と塗装下地が主な目的。
長泉パーカライジング株式会社
出典:長泉パーカライジング「パーカー処理(化成処理)」
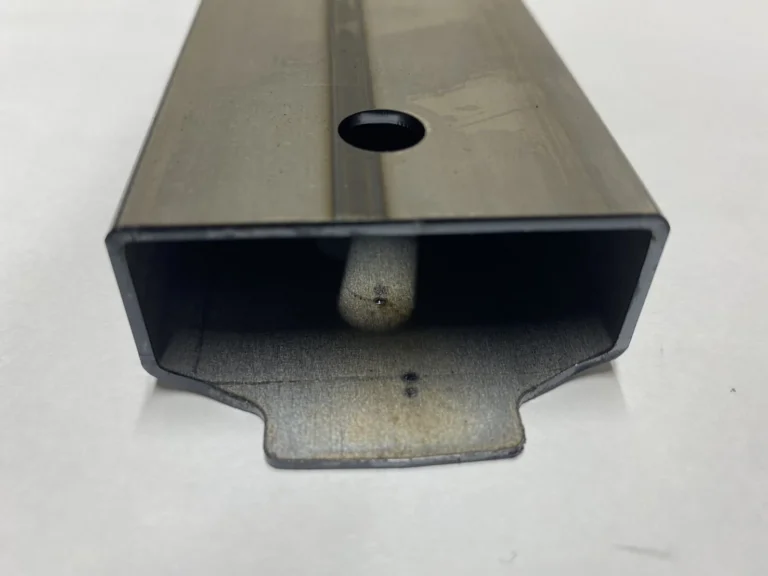
52.2×22.5×t1.6の異形パイプを3次元レーザー加工機で切断・穴あけした事例。1台あたり33秒で加工できると記載。
株式会社イワサキ(パイプレーザー加工センター.com)
出典:パイプレーザー加工センター.com「ホワイトボードのフレーム(異形管)」
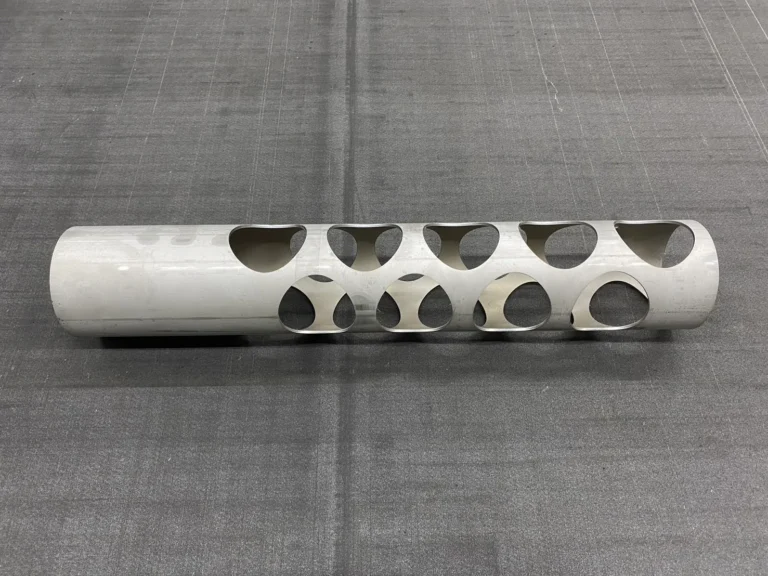
Φ114.3×t3.0のステンレス丸パイプに、3次元レーザー加工機でΦ75の丸穴を18個あけた事例。
株式会社イワサキ(パイプレーザー加工センター.com)
出典:パイプレーザー加工センター.com「ステンレス丸パイプの穴あけ加工事例」
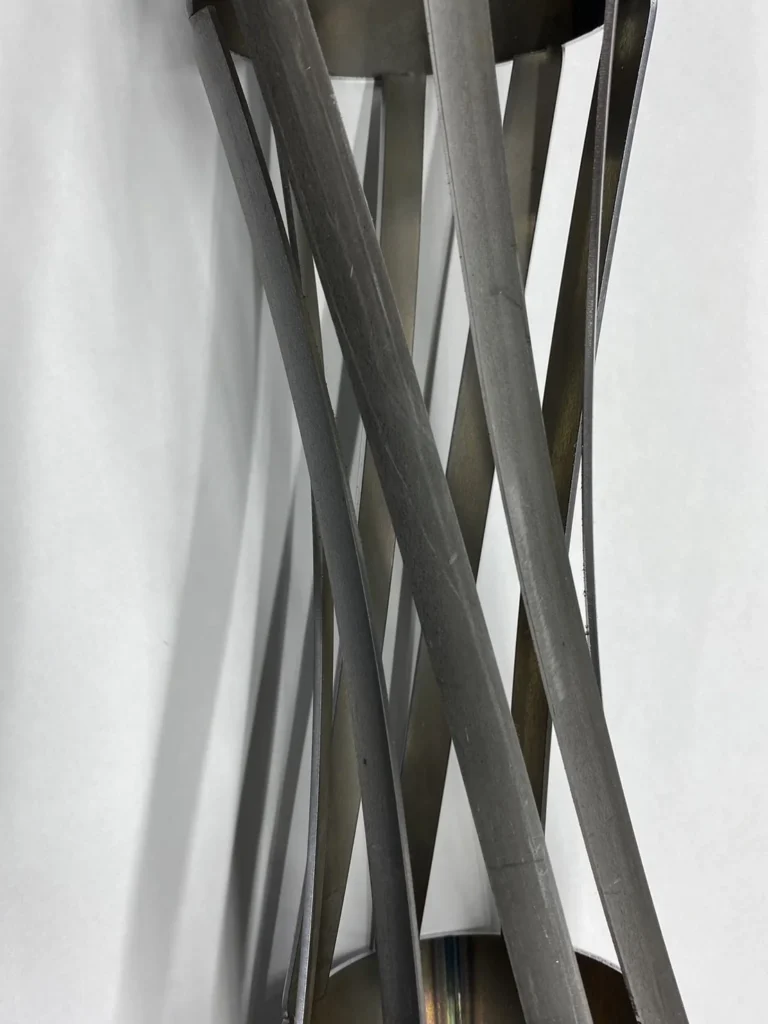
Φ89.1×t1.5の丸パイプにレーザー加工機でスリット加工をした事例。1台あたり40秒で加工できると記載。
株式会社イワサキ(パイプレーザー加工センター.com)
出典:パイプレーザー加工センター.com「パイプのねじれ形状」
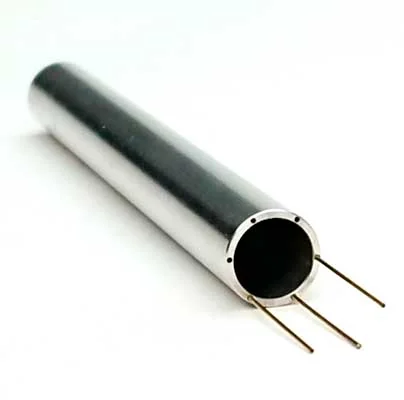
エースモデル肉厚1mmのSUSパイプに、φ0.5の穴6つを100mm貫通
外径φ10・内径φ8・肉厚1mmのSUSパイプに、φ0.5の穴6つを100mm貫通させた例。
株式会社エストロラボ(屋号 細穴屋)
出典:エストロラボ(細穴屋)「加工サンプル」
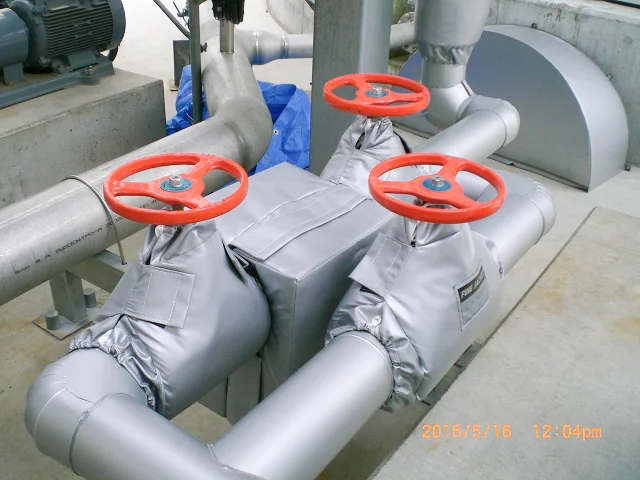
配管のバルブに着脱式の保温カバーを取り付けた施工後の写真。
株式会社クロスメディア
出典:クロスメディア「施工事例(動画・写真)」バルブ
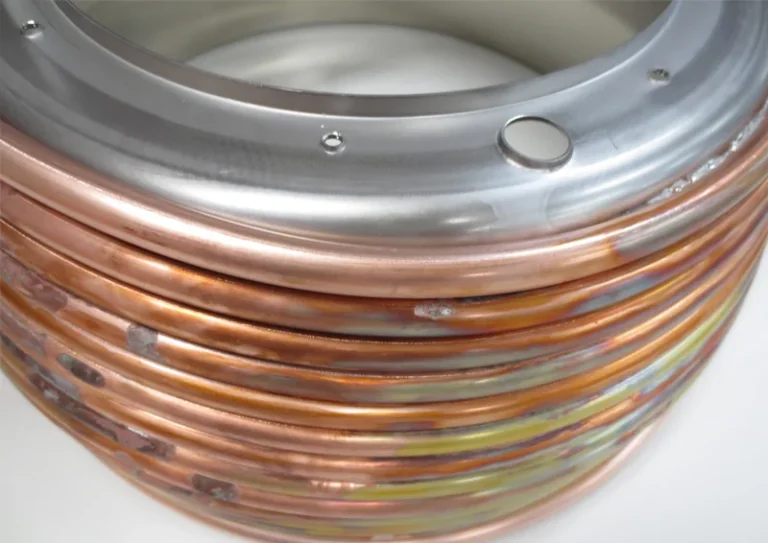
医療用遠心分離機の部品で、SUS本体に銅管をハンダ付けした例。材質はステンレスと銅管。
株式会社ハセテック
出典:ハセテック「ロウ付け溶接」製作実績「医療用遠心分離機の部品」
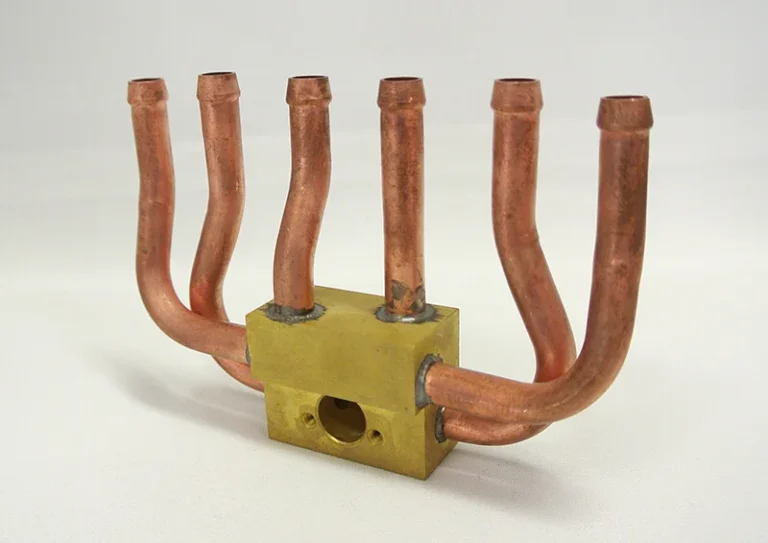
床暖房部品の、真鍮と銅管の溶接加工例。材質は真鍮と銅管。
株式会社ハセテック
出典:ハセテック「ロウ付け溶接」製作実績「床暖房部品 真鍮と銅管の溶接加工例」
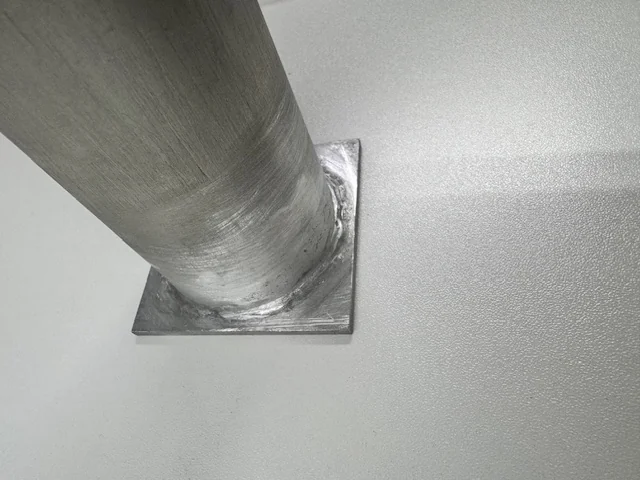
板厚3mmのアルミ板と板厚2mmのパイプをろう付けした筒状の部品。ろう付け後に白アルマイト処理と水漏れ検査。
株式会社小池製作所
出典:小池製作所 製作事例「アルミ製 ろう付け筒」
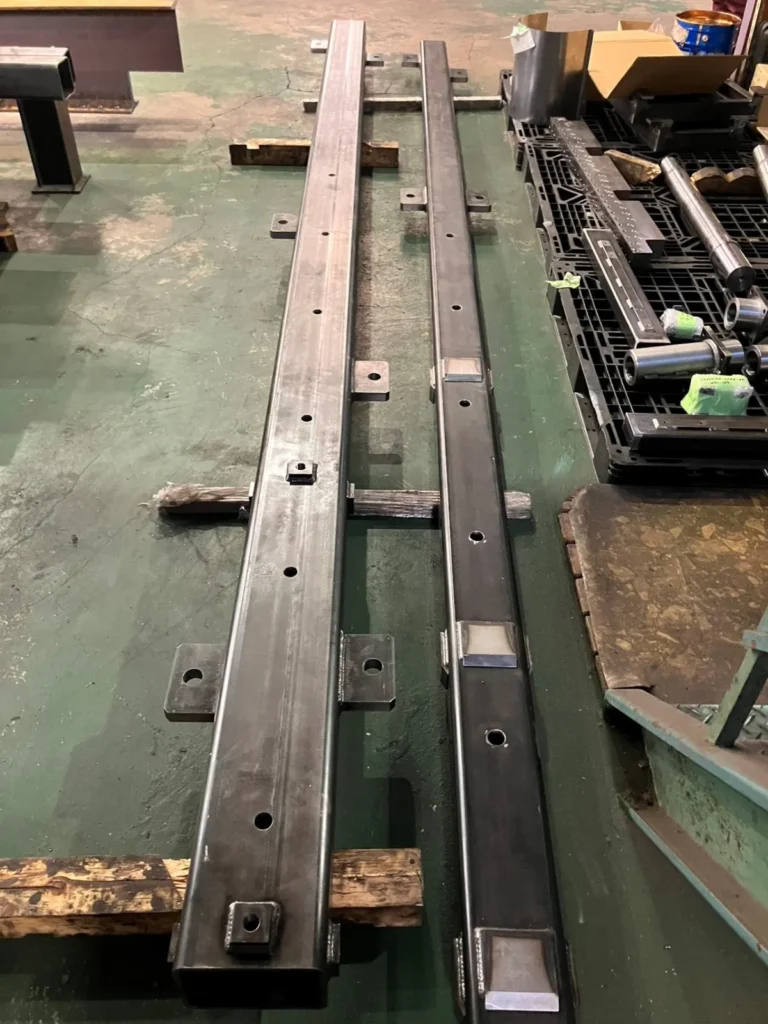
5メートルを超える角パイプに溶接をしたあと、機械加工をした事例。
株式会社タダシ製作所
出典:タダシ製作所「製作事例 製缶/溶接:長尺パイプ溶接/機械加工」
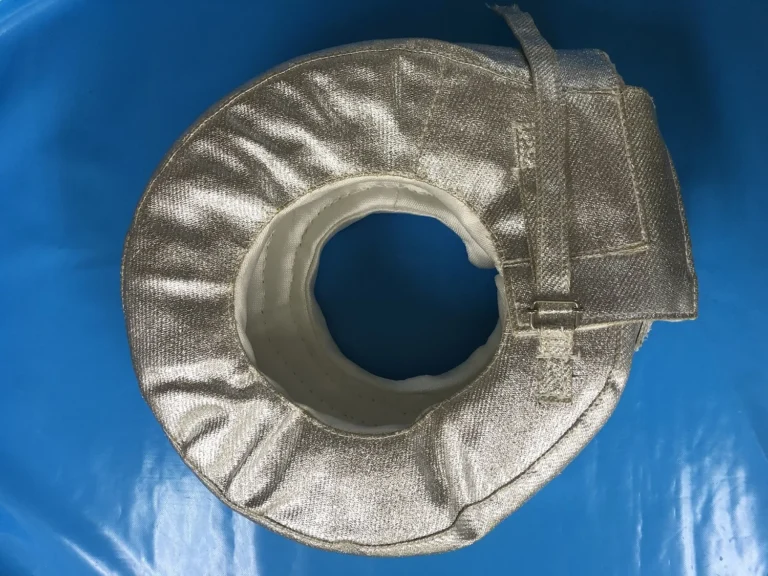
「断熱/保温製品」ページの「船舶・特殊車両」の項に掲載された断熱カバーの写真。
株式会社日商
出典:日商「断熱/保温製品」
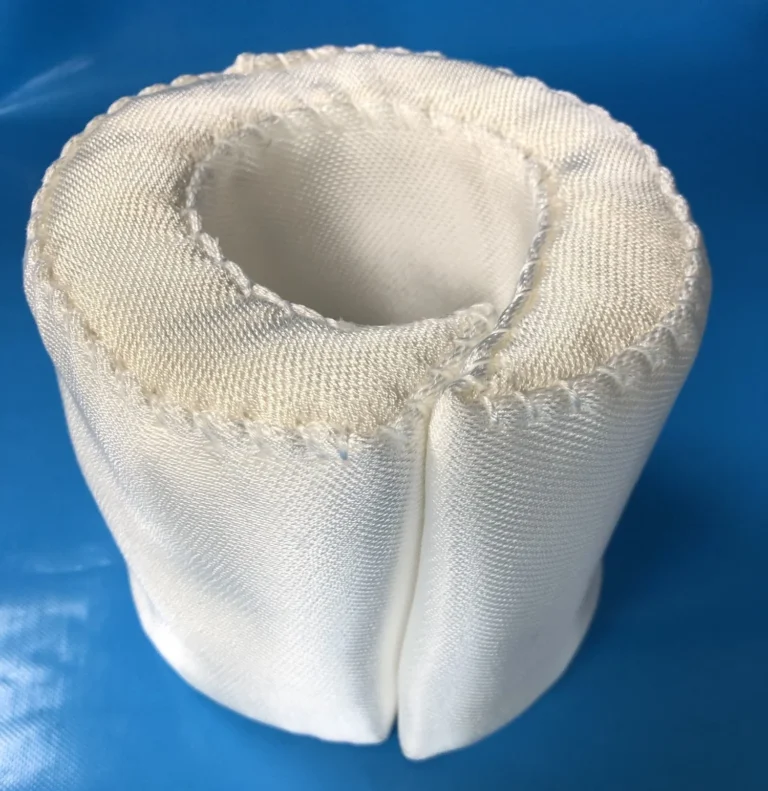
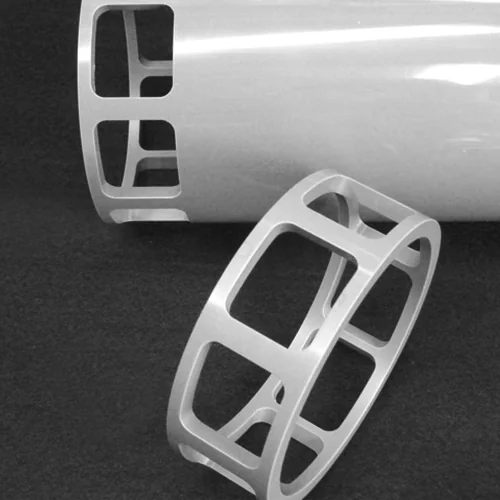
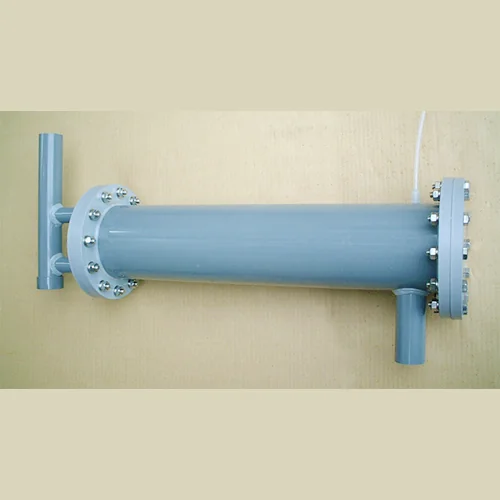
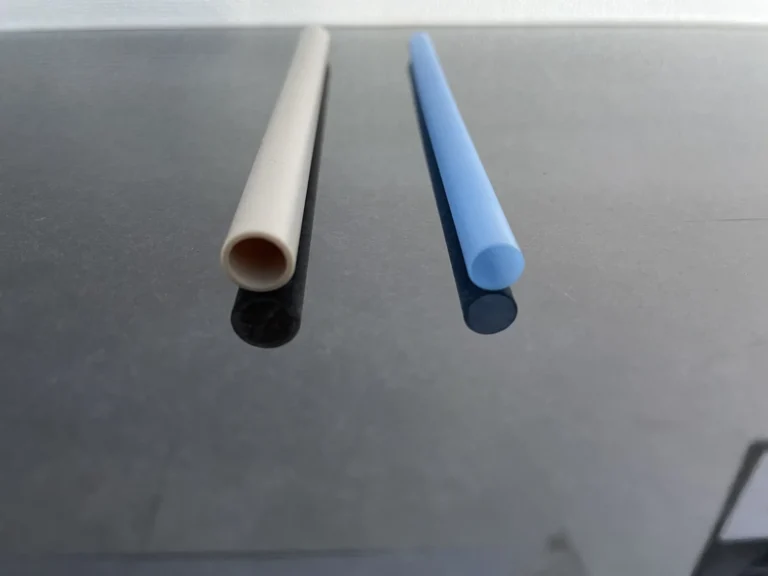
樹脂の深穴加工の加工事例集に載る写真。PEEK・POM・アクリル・ポリカーボネートなどの深穴加工に対応。
株式会社ハイタック
出典:ハイタック「樹脂 – 深穴加工」
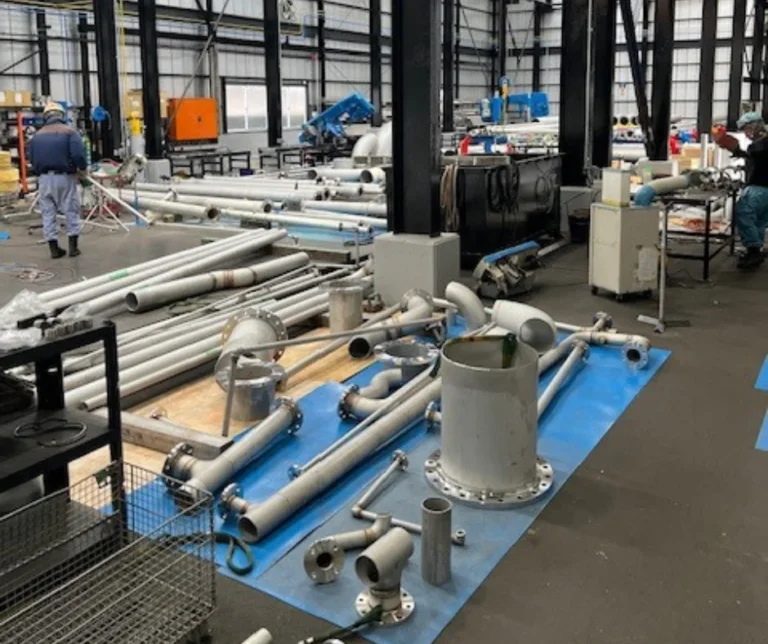
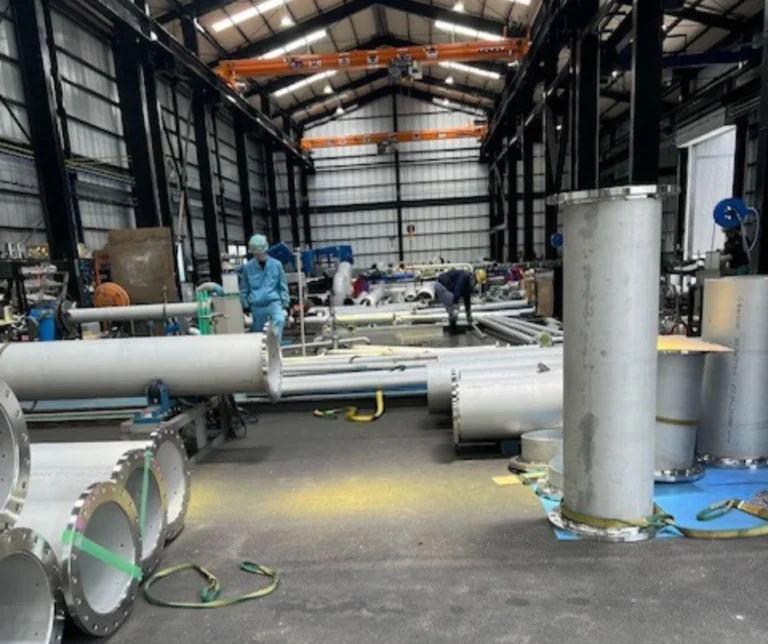
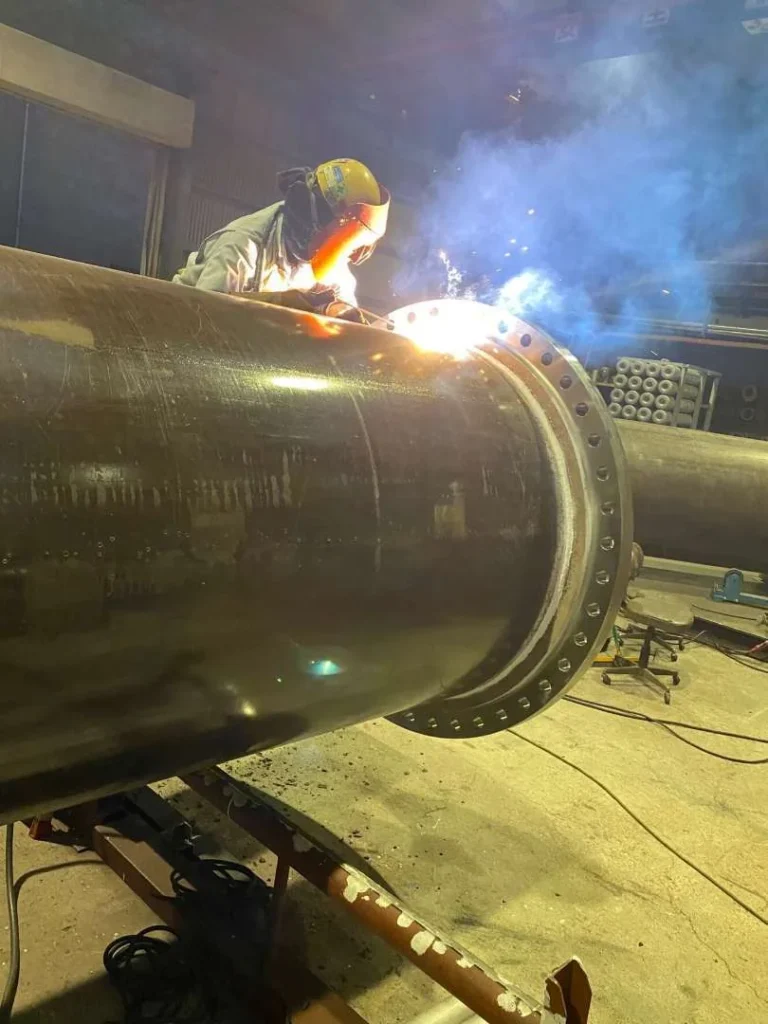
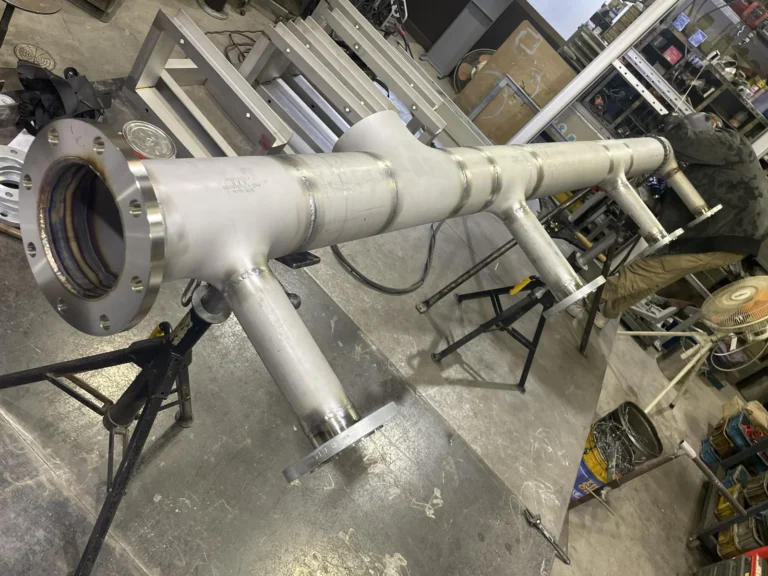
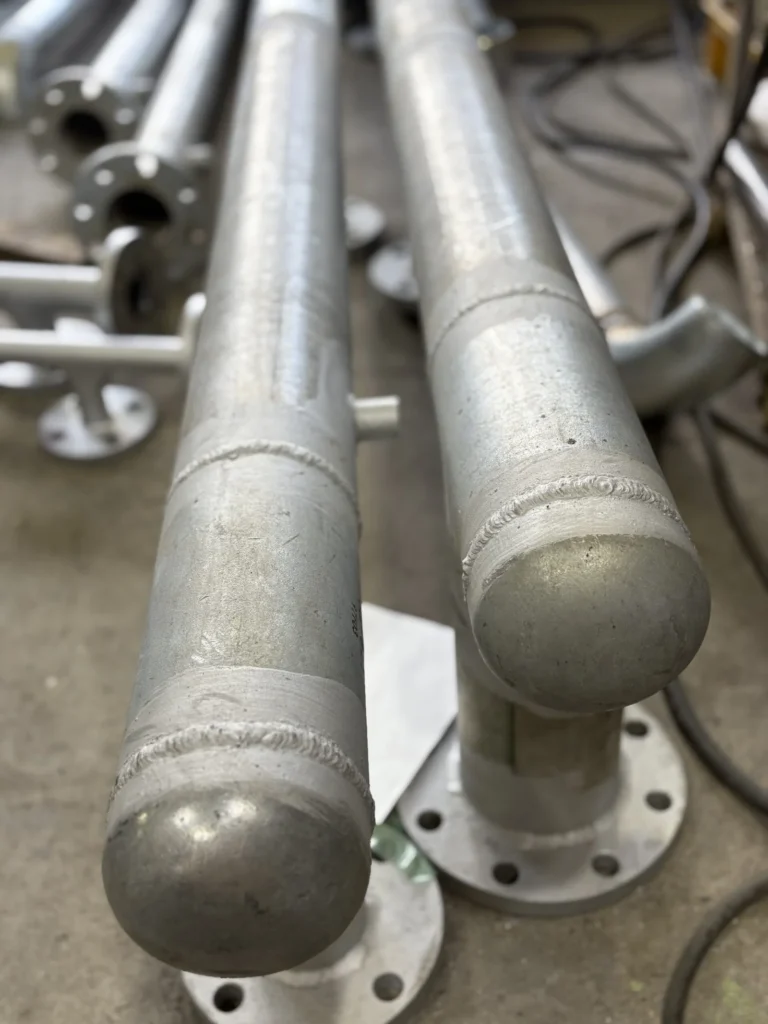
クーリングタワーのヘッダー管。白管65Aの溶接加工、ローバル仕上げ
株式会社和田利工業
出典:和田利工業「施工実績」クーリングタワー 白管溶接加工
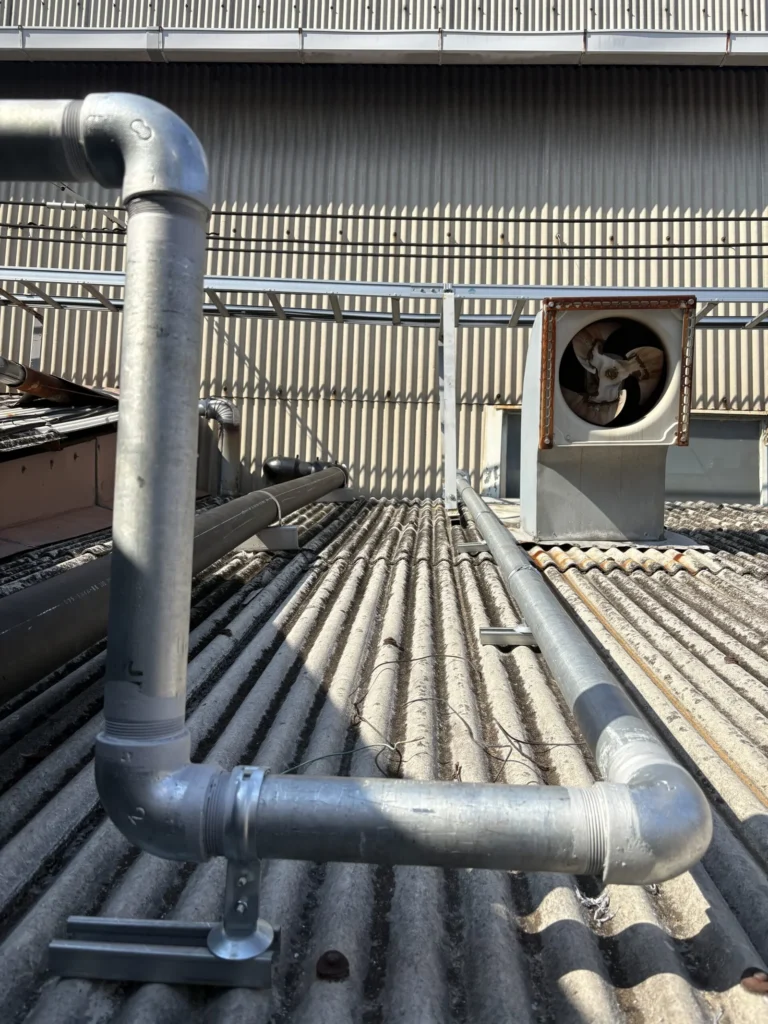
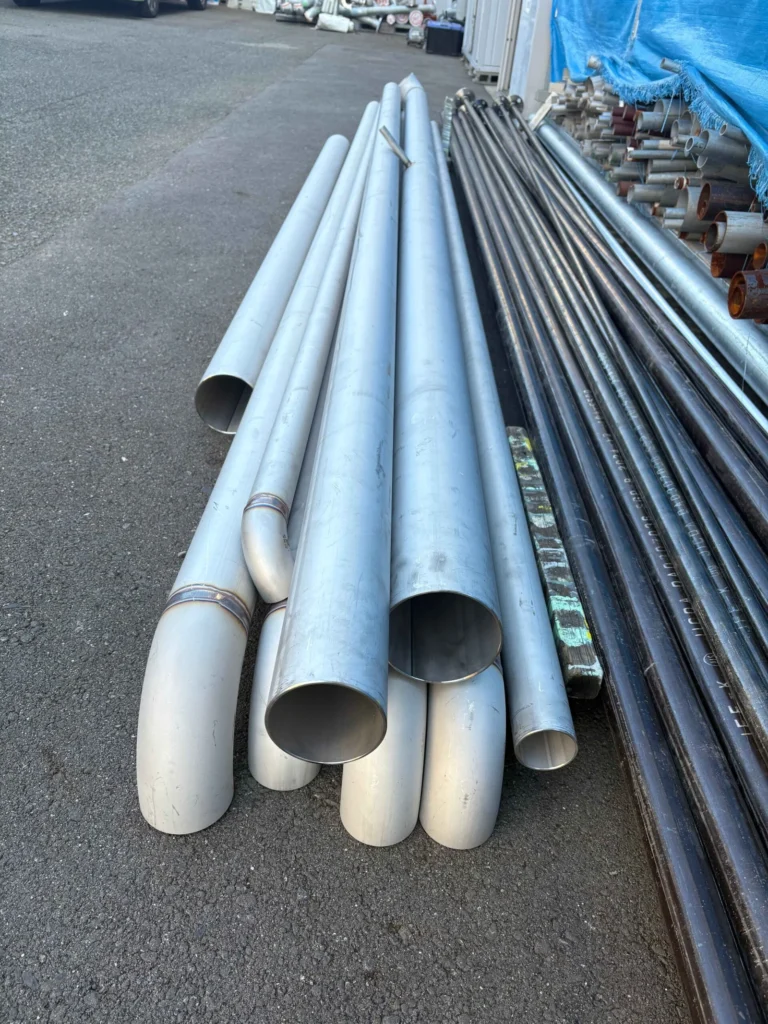
チラー配管40〜80AをTig溶接40m、蒸気配管20〜50Aをアーク溶接60m
株式会社和田利工業
出典:和田利工業「施工実績」チラー、蒸気配管加工
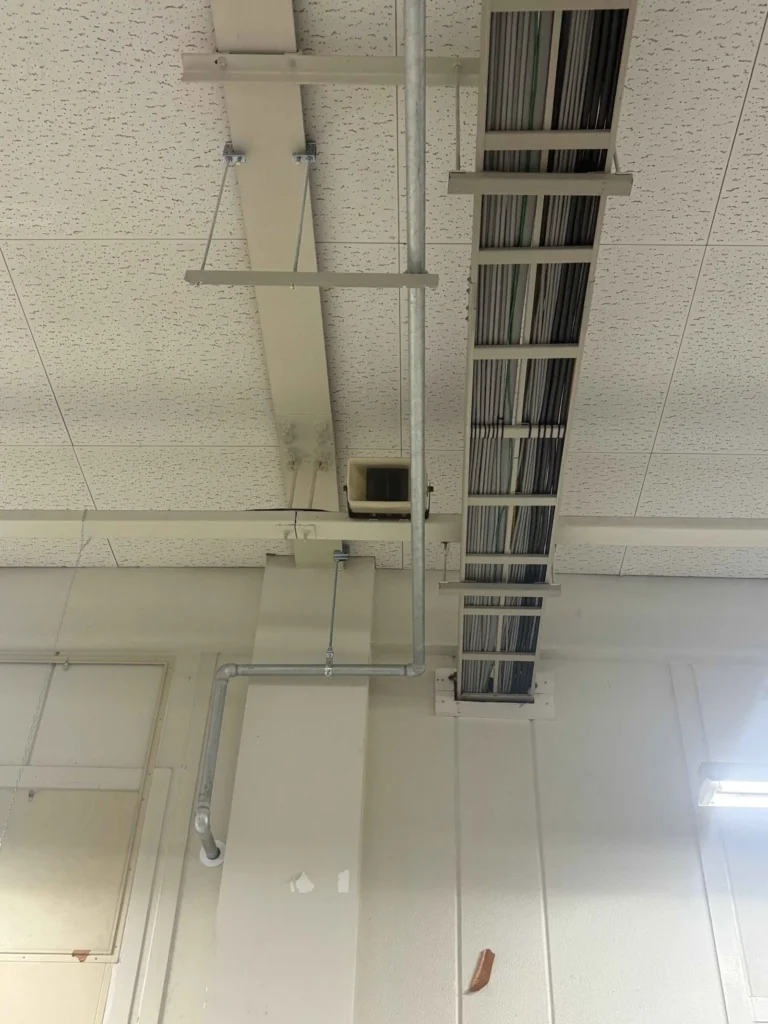
1階・2階コンプレッサー間のバイパス配管。SGP白管32A、約60m、事前加工で1日で完了。
株式会社和田利工業
出典:和田利工業「施工実績」エアー配管バイパス
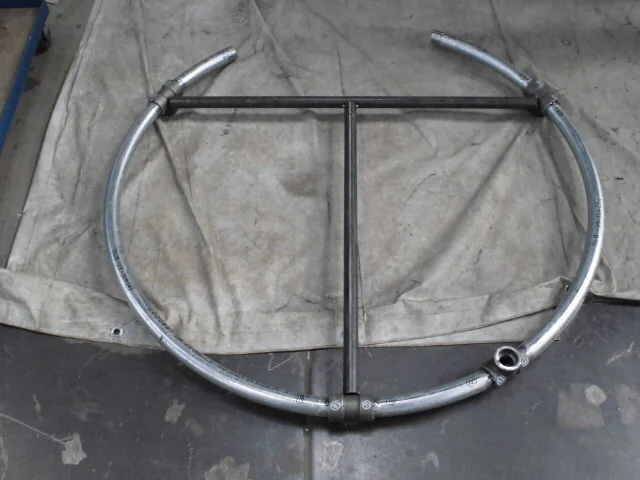
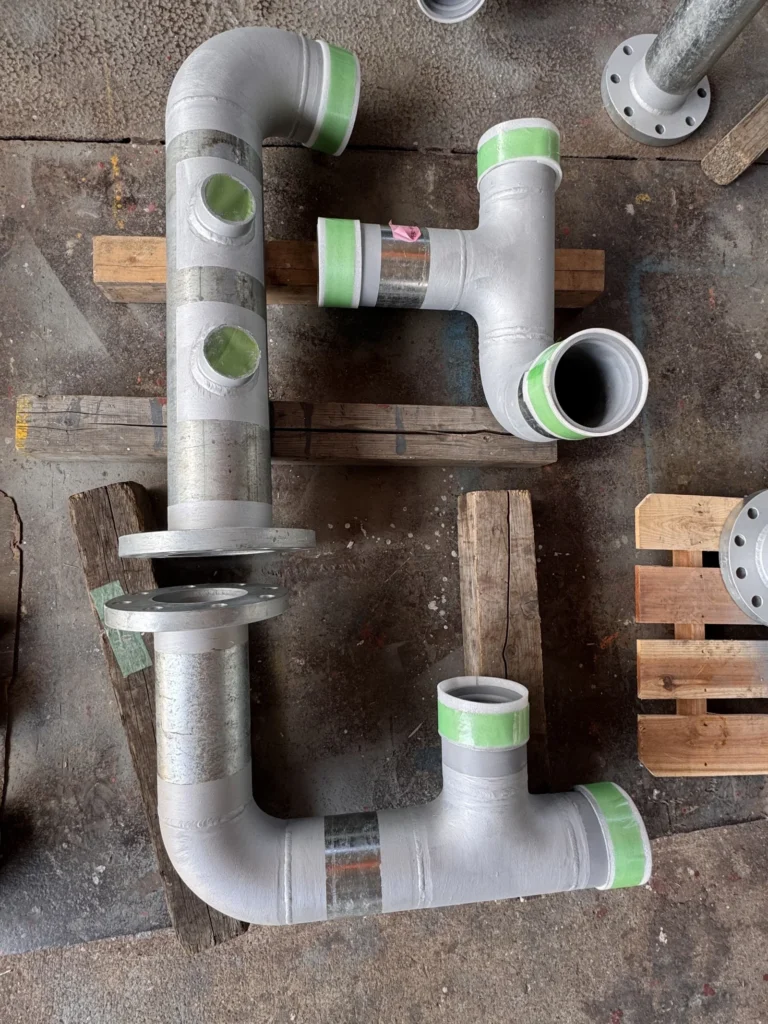
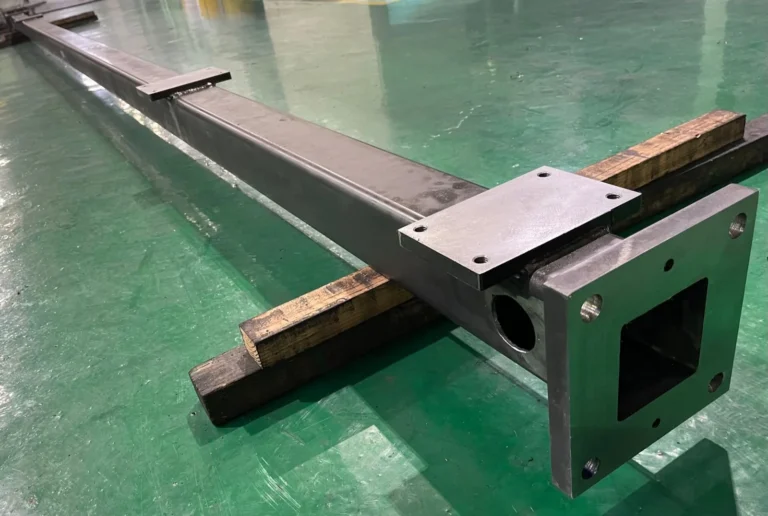
SSの角パイプを5面加工機で3面フライス加工し、5面加工機とラジアルボール盤で穴加工。長さ5,850mm、半導体製造装置向け。
応原工業株式会社
出典:大型機械加工センター.com(応原工業)加工事例「角パイプ+板材の長尺加工(SS、5,850×200)」
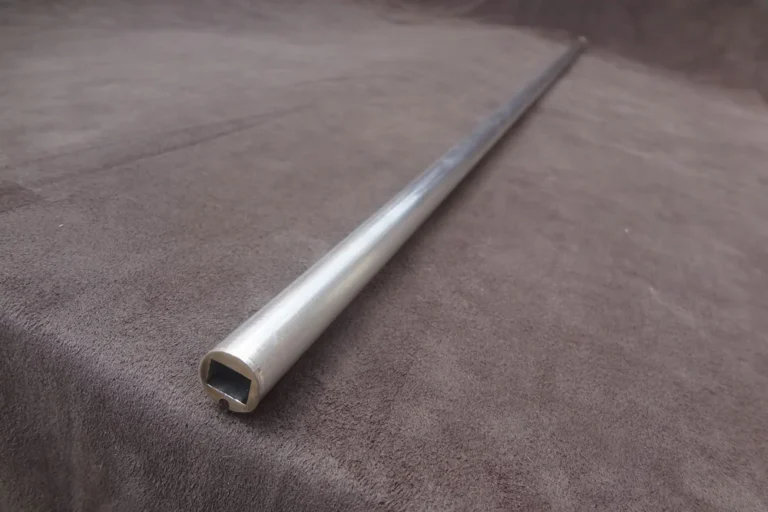
長さ2000mmのアルミパイプに機能部品を納めて密封。接合温度が200℃を超えてはならない要望に、熱影響が小さく歪みの少ないFSWで対応。
川並鉄工株式会社
出典:川並鉄工「摩擦攪拌接合「FSW」」
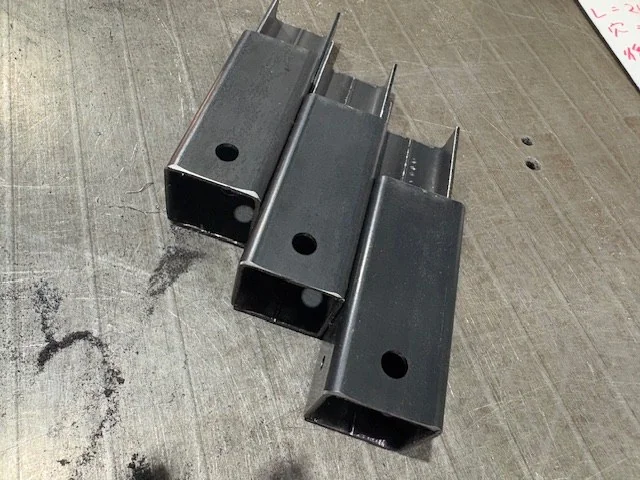
STKMR 31角 t1.6の角パイプに丸穴と外周切りを加工。軸が180°動くため切り返しなしで1回で切れ、382個加工したとある。
有限会社清康金属工業所
出典:清康金属工業所「解決事例:角パイプに3Dレーザーにて丸穴明と外周切りを加工しました」
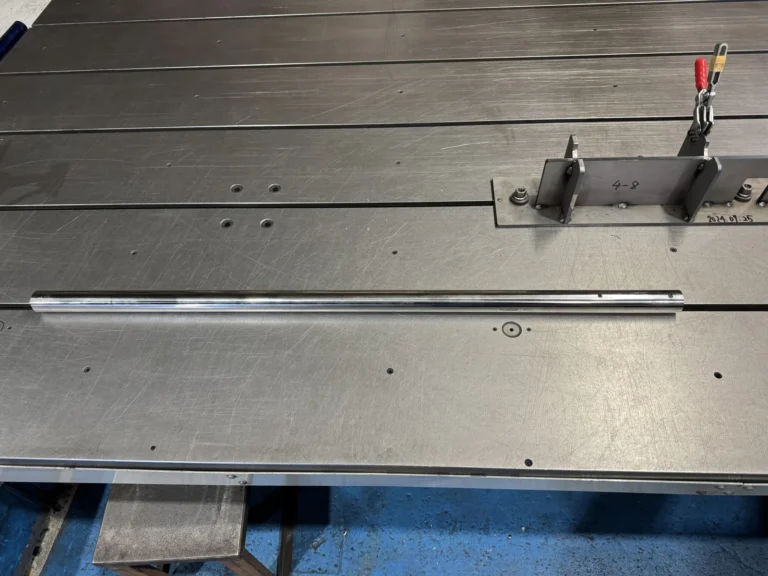
SUS304 t1.5のパイプにΦ8を2か所、Φ3.2を1か所あけ、切り欠きも加工。Φ3.2の小さい穴もきれいに仕上がるとある。
有限会社清康金属工業所
出典:清康金属工業所「解決事例:ステンレスパイプに3Dレーザー加工にて丸穴明加工」
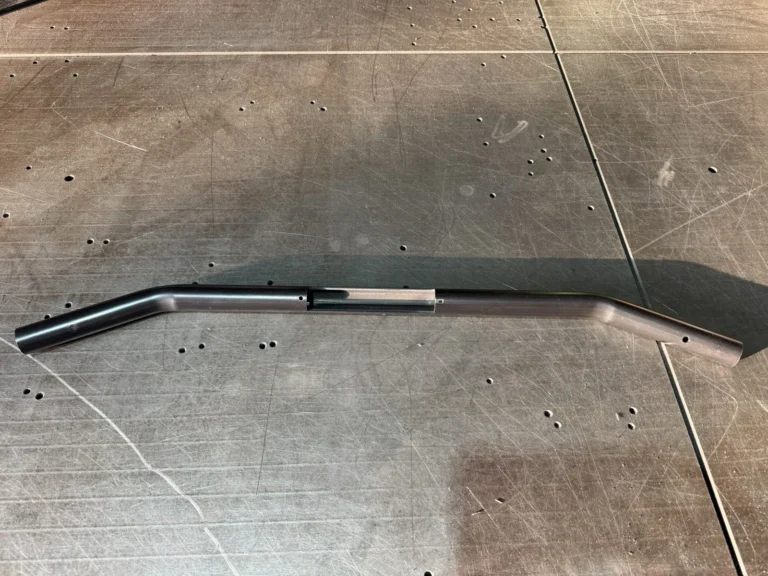
SGP(ガス管20A)t2.8に3Dレーザーで異形穴2か所と丸穴4か所、タップ切りを加工。加工数は300本とある。
有限会社清康金属工業所
出典:清康金属工業所「解決事例:ガス管パイプに3Dレーザー加工にて異形穴明の加工」
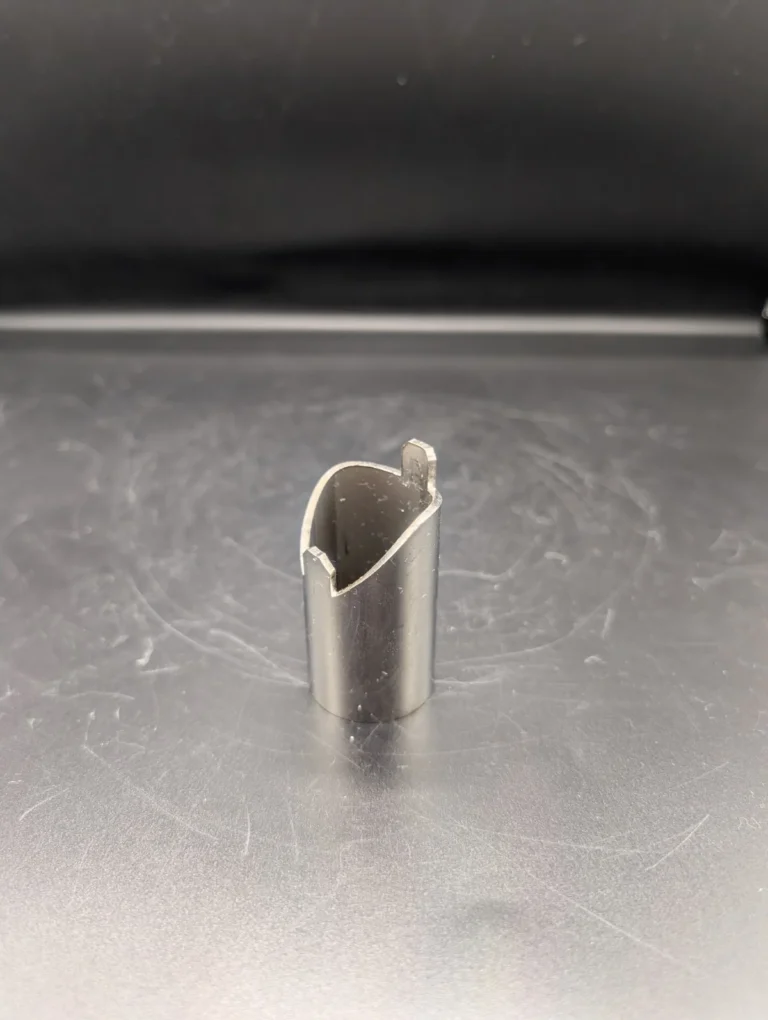
建築用手すりの丸パイプに、40度や45度など角度の付いたザグリ加工を三次元レーザーで行った事例とある。
酒井鋼管株式会社
出典:酒井鋼管「3次元レーザー加工センター.com 加工事例:手すりのパイプ加工品」
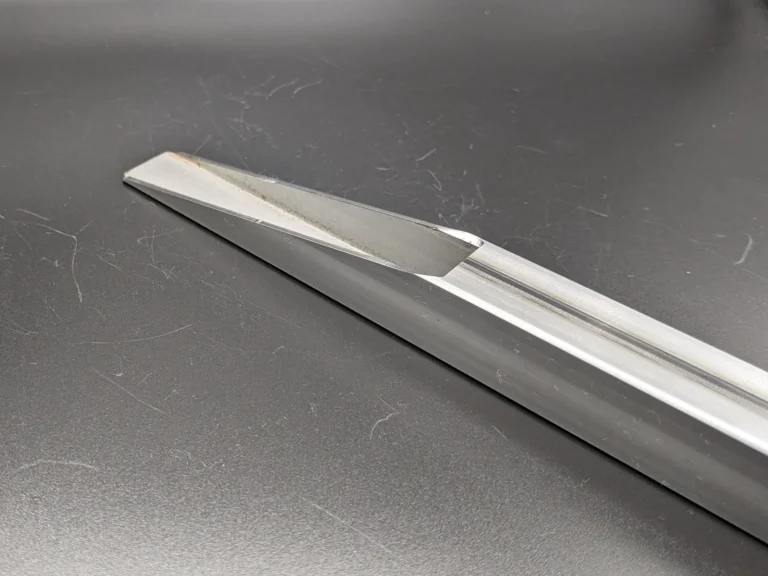
角パイプを三次元レーザーで鋭角に切断。鋸切断では30度より鋭角の切断品の量産が難しいが、レーザーなら問題ないとある。
酒井鋼管株式会社
出典:酒井鋼管「3次元レーザー加工センター.com 加工事例:テーブルの骨組み部品 角度切り」
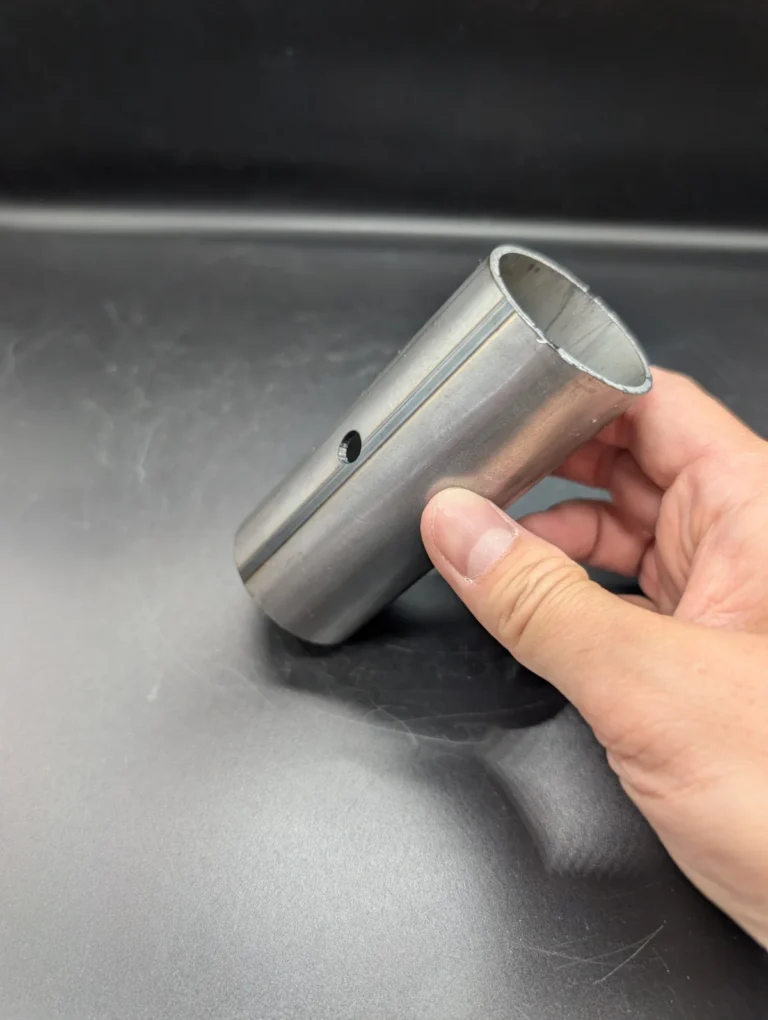
丸パイプの切断角度に合わせた角度付きの穴あけを、ベベル加工の技術で三次元レーザー加工したとある。
酒井鋼管株式会社
出典:酒井鋼管「3次元レーザー加工センター.com 加工事例:パイプの角度のある穴あけ加工」
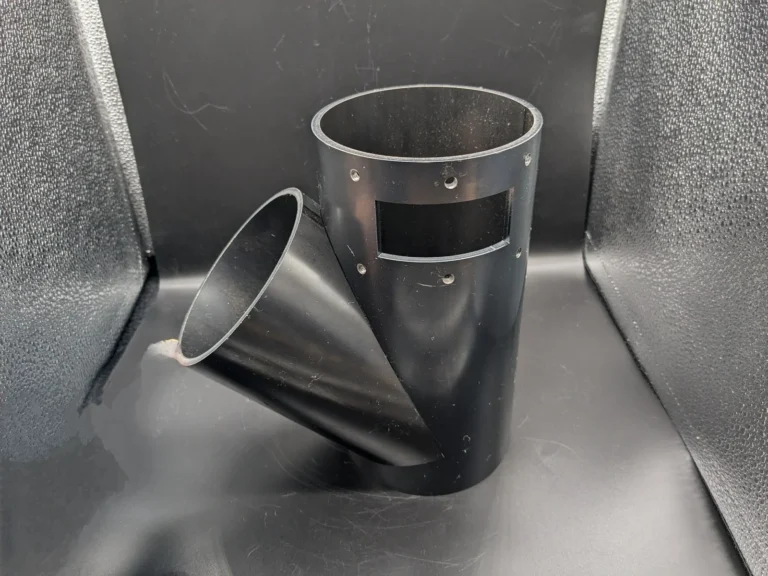
SGPの丸パイプを三次元レーザーで加工。長方形の穴は流量計用で、勘合部は一度の切断で鋭角に仕上げたとある。
酒井鋼管株式会社
出典:酒井鋼管「3次元レーザー加工センター.com 加工事例:建設現場の配管部品 パイプ鋭角切断」
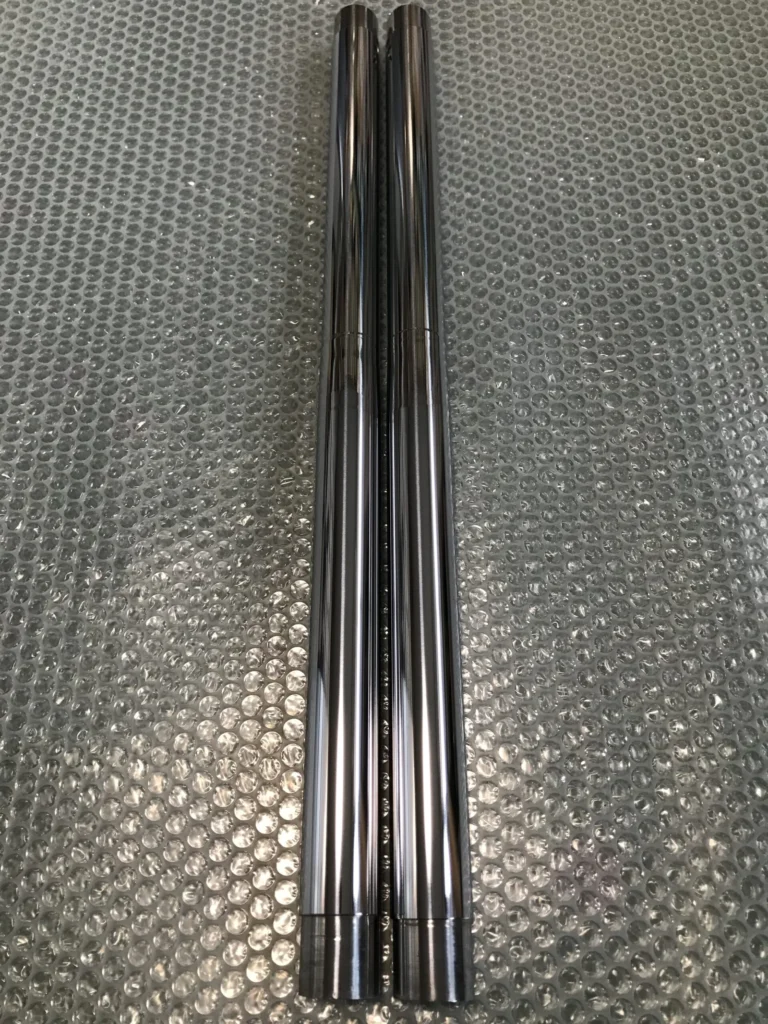
φ32・φ34のインナーチューブ2本(寸法は520×570Lと表記)。曲がりを修正し、硬質クロムめっきと研磨で再生と記載。
有限会社吉川ハードクローム
出典:吉川ハードクローム「【再メッキ】インナーチューブの再生メッキ研磨仕上げ」
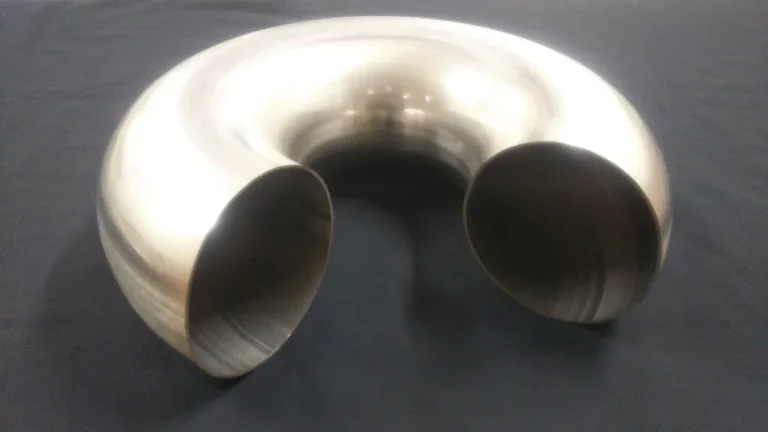
ステンレス板をヘラ絞りでドーナツ型のパイプ形状に加工。外面の溶接ビードを仕上げれば溶接痕が分からない。
株式会社ナガセ
出典:ナガセ「製品事例(ヘラ絞り)」
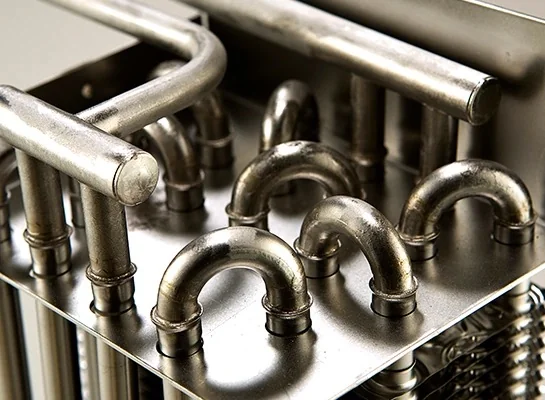
一か所でも未接合や微細な漏れがあると製品にならない熱交換器を、炉中ろう付で数百か所接合する。
東京ブレイズ株式会社
出典:東京ブレイズ「納入事例・ろう付(ロウ付け)実績」
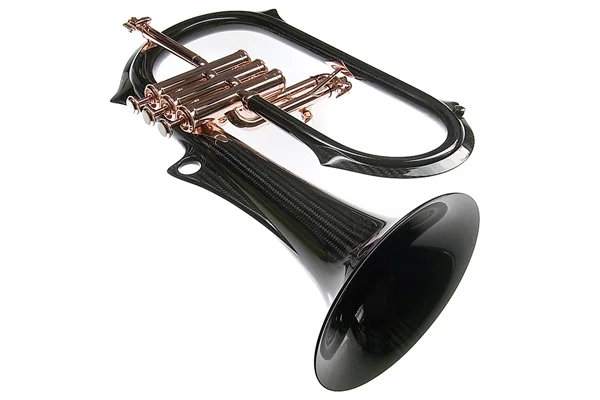
細長くU字にカーブした連続したチューブを、内面まで綺麗に独自の技術で成形した管楽器。
ムーンクラフト株式会社
出典:MOONCRAFT「カーボンファイバー製品開発・製作事例」
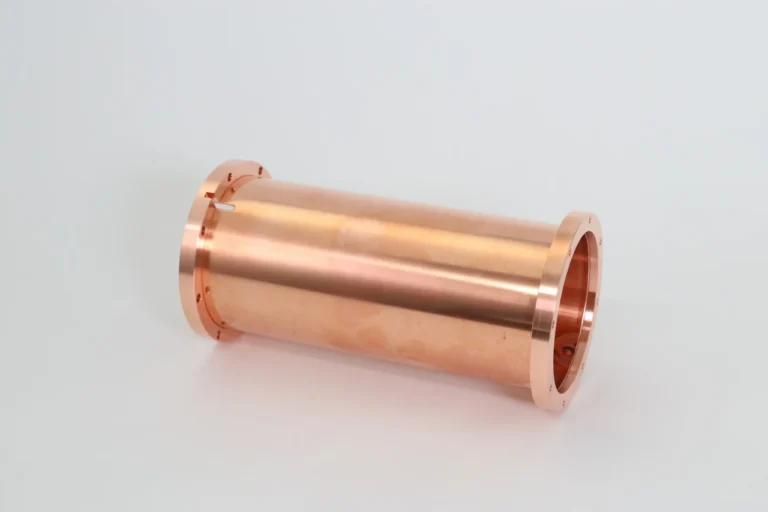
無酸素銅製のクライオスタット用シールド部品。材質C1020、サイズφ120×200。
アイジェクト株式会社
出典:銅板加工.com「加工実績:無酸素銅」
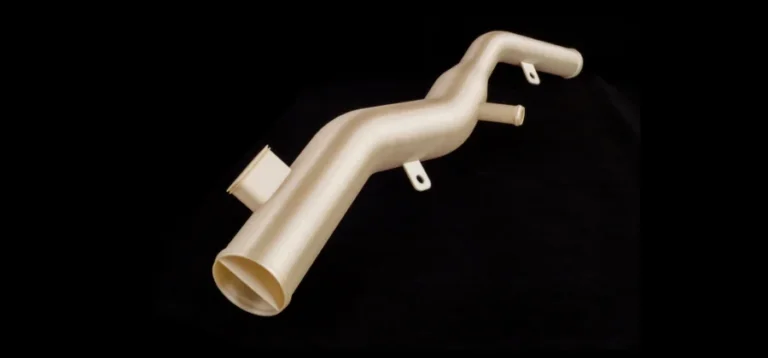
FDMでULTEM 9085(PEI)製、850×250×200mmの大型異形パイプを継ぎ手なしで一体造形。宇宙空間向けの低アウトガス性が選定ポイント。
八十島プロシード株式会社
出典:八十島プロシード「宇宙機「エアダクト」」
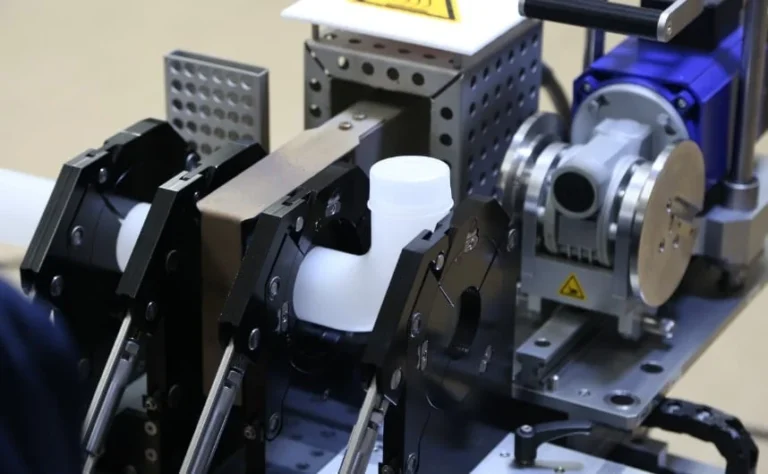
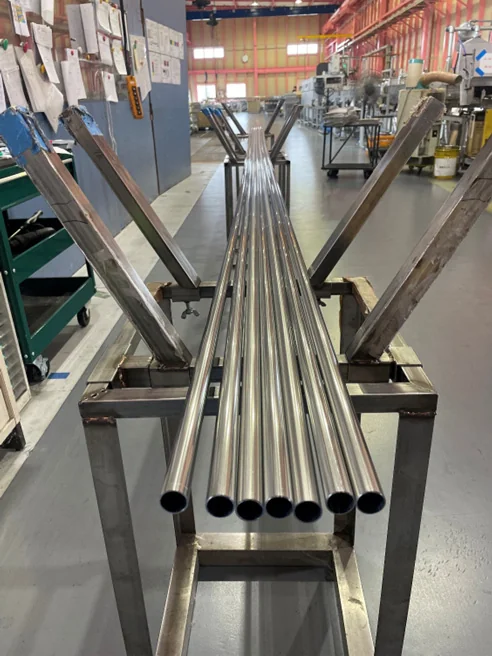
架台に並べた、長さ5840mmのステンレスパイプを光輝焼鈍したあとの様子。
Bright Anneal株式会社
出典:Bright Anneal「長物でも歪みが少なく処理できます!」
紹介した課題ページ:熱処理で歪む・割れる(焼入れの歪み・焼割れ・脱炭)を減らしたい
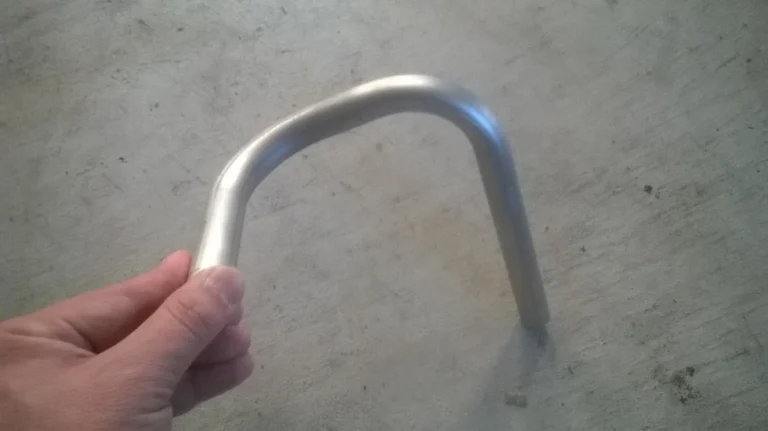
マグネシウム合金 AZ61 のパイプを、曲げ半径2.2D で逆U字形に曲げた例。
株式会社マクルウ
出典:マクルウ )
紹介した技術ページ:マグネシウム合金(AZ31・AZ91D などの種類と選び方・加工の注意)
パイプ・チューブのエースモデル
パイプ・チューブの実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →
エースモデルS字に曲げたパイプの内面を Ra0.03μm まで研磨
S字に曲げたパイプの内面を研磨。研磨前 Ra0.31μm・Ry2.06μm が、研磨後 Ra0.03μm・Ry0.21μm。
共栄電工株式会社
出典:共栄電工「内面研磨・細管研磨」
エースモデル板厚1mm以下・Φ20mmのベリリウム二重管を異種材の接合で一体化
全長約1000mm。衝突点部はΦ20mm・板厚1mm以下のベリリウム二重管。ベリリウムとチタンのろう付、HIP接合、電子ビーム溶接で製作。
金属技研株式会社
出典:金属技研「Super KEKB用衝突点ビームパイプ」
エースモデル厚さ10μmの金属シームレスパイプ。従来不可能とされたと同社は記載
温間深絞りと独自のスピニング加工で、10〜300μmの超薄肉シームレスパイプを製造。シームレスベルトの製法特許を日米独仏英で取得と同社は記載。
株式会社遠藤製作所
出典:遠藤製作所「メタルスリーブ分野」
エースモデルφ0.1mm穴を±0.002mmの要求精度で切削(コンテスト受賞作)
SUS303 を NV4000DCG で切削。要求精度はφ0.1mm穴・±0.002mm。第1回DMG森精機ドリームコンテストの受賞作。
有限会社オオヤギ製作所
出典:オオヤギ製作所「対応加工」受賞歴
エースモデル外径0.1mm・内径0.08mm・肉厚0.01mmの電鋳マイクロパイプ
電気鋳造で最小径Φ0.04mm・最薄肉厚0.005mmと同社は記載。写真は外径Φ0.1×内径Φ0.08×肉厚0.01mmのSEM像(700倍)。
株式会社ナンシン
出典:ナンシン「マイクロパイプ」
エースモデル板厚0.1mmのSUS304で外径φ2.0・長さ24mmに深絞り
医療用体温計の先端品。SUS304の板厚0.1tで、外径φ2.0・内径φ1.8・長さ24mmの深絞りにステンレスで成功と記載。
株式会社ナカザ
出典:ナカザ「深絞り加工」
エースモデル肉厚0.035mmの円筒を、Φ30×30mmからNC旋盤で削り出した
Φ30×30mmの材料からNC旋盤加工で製作した、肉厚0.035mmのステンレスの円筒。
株式会社大幸精機
出典:大幸精機「ステンレス薄肉加工」
エースモデルSUS303・φ13mmで薄さ0.05mmの薄肉加工(試作のサンプル)
SUS303、φ13mmで薄さ0.05mmの加工サンプル。薄肉加工の限界に挑戦した試作品と同社は記載。
株式会社金子製作所
出典:金子製作所「加工技術」
エースモデル肉厚0.08mm・φ0.5mmのSUSパイプにφ0.3mmのTiワイヤを接合
SUSパイプ(φ0.5mm、t0.08mm)とTiワイヤ(φ0.3mm)の接合の事例。板厚t0.05mm〜の超薄板溶接ができると同社は記載。
テクノコート株式会社
出典:テクノコート「板厚t0.05mm〜の超薄板溶接・超精密溶接」
エースモデルφ0.16mm の注射針の開発で、ものづくり日本大賞の優秀賞
35G(φ0.16mm)の超細径注射針と注射システム。弾性体を用いた独自手法で薬剤ロスを従来の約1/4に低減と同社は記載。
ASTI株式会社
出典:ASTI「第10回ものづくり日本大賞 優秀賞を受賞しました。」
エースモデル外径0.4mm・内径0.3mmの薄肉パイプを真空ろう付けで接合
外径φ0.4mm・内径φ0.3mmの薄肉パイプの接合。同社は肉厚50μmの薄肉パイプのろう付けが得意と記載。
ニッコーシ株式会社
出典:ニッコーシ「真空ろう付け」
エースモデル板厚0.1mmで内径0.7mm・深さ4mmの深絞りを月300万個
SUS304、板厚0.1mm、絞り深さ4mm、内径0.7mm、絞り比率1:6、寸法公差は最小部0.04mm。生産数は月300万個。
ワールドウイング株式会社
出典:ワールドウイング「精密深絞り加工の先端事例」
エースモデル板厚0.4mmの SUS430 を深さ/直径比11.4・全長80mmに深絞り
燃料噴射部品。材質 SUS430、板厚0.4mm、深さ/直径比(L/D)11.4。中間焼鈍で材料を破断させずに成形し、全長80mm。
日伸工業株式会社
出典:日伸工業「深絞り加工」
エースモデル板厚0.03mmの絞りパイプを t0.225 のパイプに全周溶接
SUS304 の t0.03 の絞りパイプ(外径2.3)と t0.225 のパイプ(外径2.0)を全周溶接した事例。
株式会社マツダ
出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」
エースモデル板厚0.05mm・外径φ0.52mmのパイプ同士を溶接
ステンレスの極小・薄肉パイプ同士の溶接事例。板厚0.05、外径φ0.52。写真の寸法線では溶接部の幅が0.15mm。
株式会社マツダ
出典:マツダ(静岡県富士市)「φ0.5の極薄・極小パイプに歪みのない溶接はできるか?」
エースモデル外径φ0.15mmに内径φ1.3μmの穴1369個、ピッチ2.5μm
石英の多数穴管。データは外径φ0.15mm・内径φ1.3μm・ピッチ2.5μm・穴数1369・長さ〜300mm。
株式会社中原光電子研究所
出典:中原光電子研究所「多数穴管」
エースモデル外径φ2の石英管に内径φ0.01、長さは〜1200mm
石英の肉厚管。データは外径φ2・内径φ0.01・長さ〜1200mm。内外径は任意に変更可能と同社は記載。
株式会社中原光電子研究所
出典:中原光電子研究所「肉厚管3」
エースモデル外径1.30mm以下のパイプで肉厚0.030mmの実績
実績のある薄肉のスペックは、外径1.30mm以下で最小肉厚0.030mm、外径3.50mmで0.116mmなど。
大場機工株式会社
出典:大場機工「極薄肉パイプ」
エースモデル外径0.05mm・内径0.02mmのステンレスパイプ(世界一細いと同社は記載)
外径0.05mm、内径0.02mmの超極細ステンレスパイプ。対応する材質はSUS304とSUS316L。
大場機工株式会社
出典:大場機工「極細パイプ」
エースモデル内径0.3mmの管の内面に均一な金めっき(従来は内径2mm程度が限界と同社は記載)
内径0.3mmの微細管(注射針大)の内側に、薄く均一な金めっきを施す技術。従来は内径2mm程度が限界だったと同社は記載。
中嶋金属株式会社
出典:中嶋金属「微細管(微細パイプ)への金メッキ」
エースモデル肉厚1mmのSUSパイプに、φ0.5の穴6つを100mm貫通
外径φ10・内径φ8・肉厚1mmのSUSパイプに、φ0.5の穴6つを100mm貫通させた例。
株式会社エストロラボ(屋号 細穴屋)
出典:エストロラボ(細穴屋)「加工サンプル」
ほかの部品から探す
 写真:植田鍍金工業「鉄製特殊ピンに無電解ニッケルメッキ加工を施した事例|大阪府東大阪市」ボルト・ねじ・ピン38件ボルト・ねじ・ピンの加工・製作の実績
 写真:マグネットプラン「マグネット応用品 製作事例1」磁石19件磁石の加工・製作の実績
 写真:同和鍛造「大型・自由鍛造」自由鍛造品事例シャフト・軸43件シャフト・軸の加工・製作の実績
 写真:山崎歯車製作所「製品案内(歯車)」歯車・スプロケット54件歯車・スプロケットの加工・製作の実績
 写真:カドミ光学工業「マシニング加工」レンズ・光学・ガラス部品35件レンズ・光学・ガラス部品の加工・製作の実績
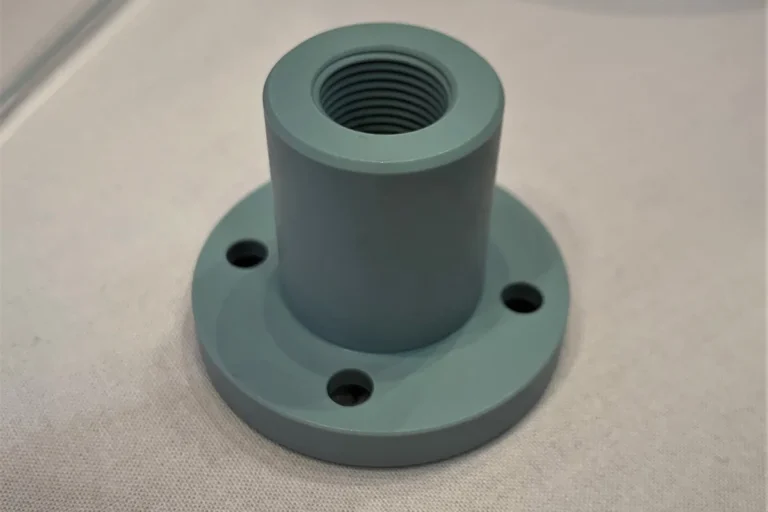 写真:精密部品加工センター.com「フランジ①」フランジ・継手22件フランジ・継手の加工・製作の実績
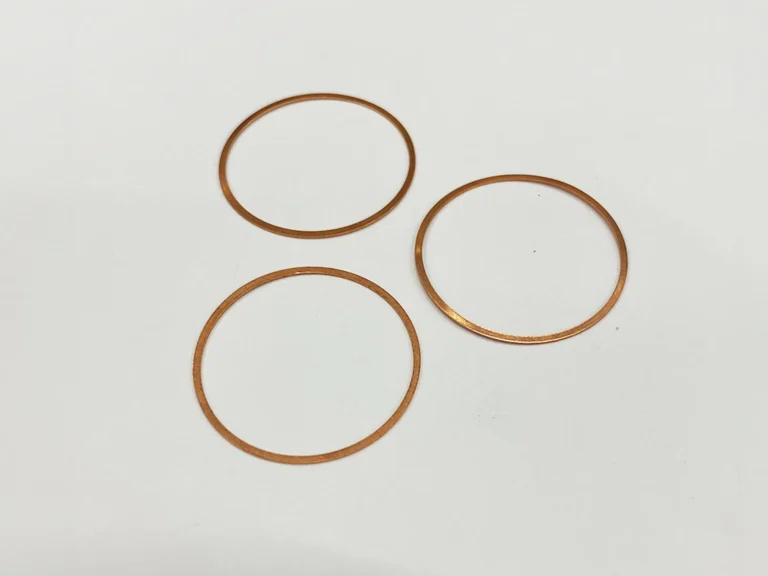 写真:丸和製作所「製品紹介 パッキン」Oリング・ガスケット・パッキン25件Oリング・ガスケット・パッキンの加工・製作の実績
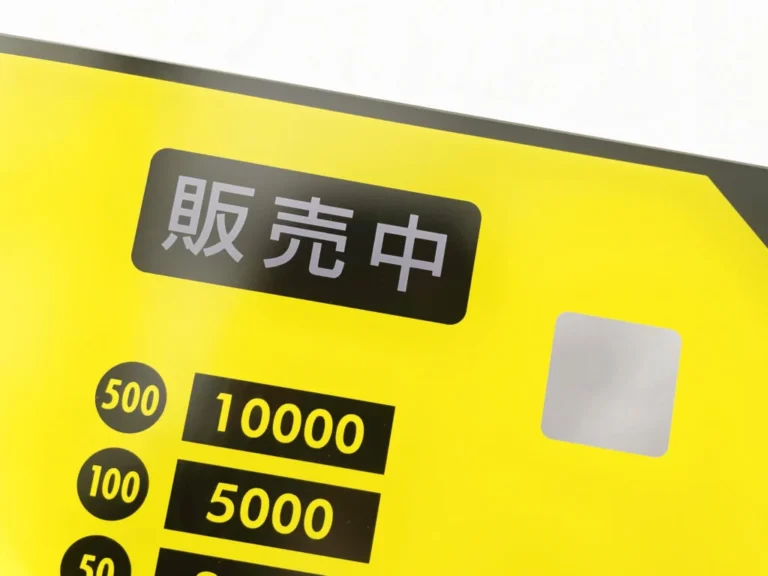 写真:プリントス「駅券売機パネル」銘板・操作パネル・表示31件銘板・操作パネル・表示の加工・製作の実績
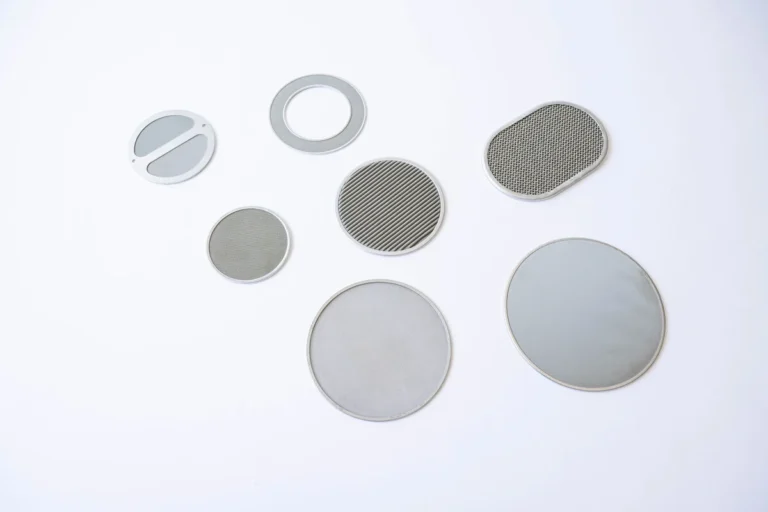 写真:八尾金網製作所 導入事例「化学繊維の品質を守るディスクフィルター」フィルター32件フィルターの加工・製作の実績
 写真:豊栄金属工業「問題解決ブログ 移管案件②」金型・治具・工具82件金型・治具・工具の加工・製作の実績
 写真:立成化学工業所 )ロール・ローラー31件ロール・ローラーの加工・製作の実績
 写真:KMT「納入事例:特注ベアリング」軸受・ブッシュ20件軸受・ブッシュの加工・製作の実績
 写真:ナイス )熱交換器・冷却板29件熱交換器・冷却板の加工・製作の実績
 写真:葵スプリング「製作実績:両端研磨を行った小さい圧縮ばね」ばね38件ばねの加工・製作の実績
 写真:制御盤処.com「製作事例:操作盤」制御盤・配電盤24件制御盤・配電盤の加工・製作の実績
 写真:テクダイヤ「「bai1」狭小部塗布専用精密ノズル」ノズル26件ノズルの加工・製作の実績
 写真:エーピーエヌ「開発・製造実績:試作品の課題を解消し量産化を実現した加速度検知ユニット」基板・電子部品49件基板・電子部品の加工・製作の実績
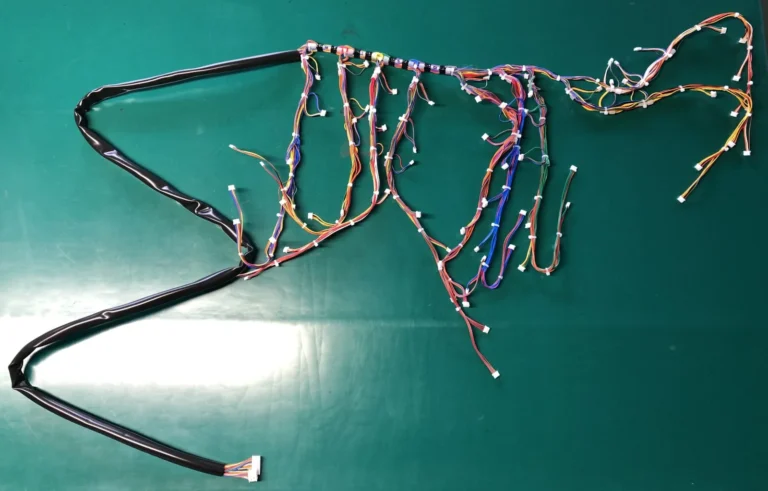 写真:ワイヤーハーネス加工センター.com(千代田電子工業)「事例・実績 券売機用285回路組ハーネス」ワイヤーハーネス・ケーブル20件ワイヤーハーネス・ケーブルの加工・製作の実績
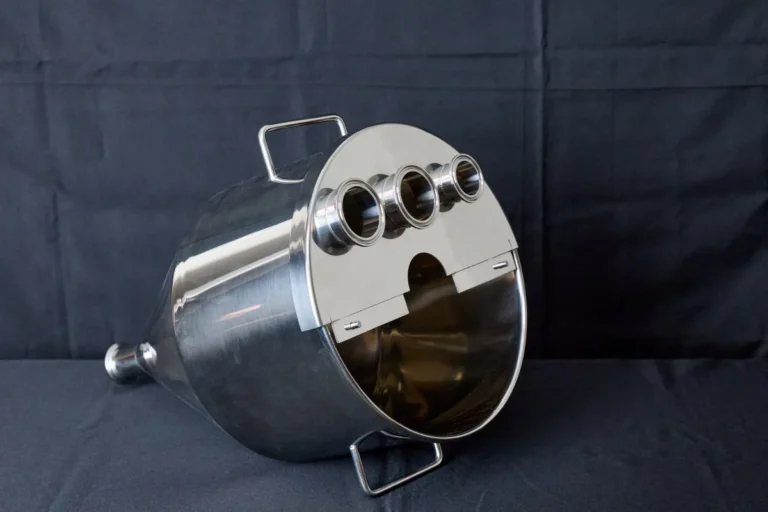 写真:ナガセ「製品事例(ヘラ絞り)」タンク・容器・チャンバー35件タンク・容器・チャンバーの加工・製作の実績
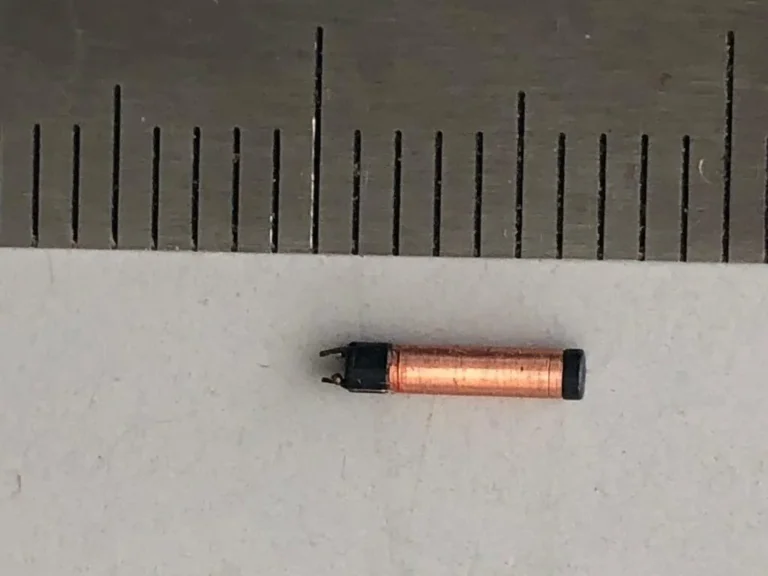 写真:セルコ「小さなコイル」コイル・トランス29件コイル・トランスの加工・製作の実績
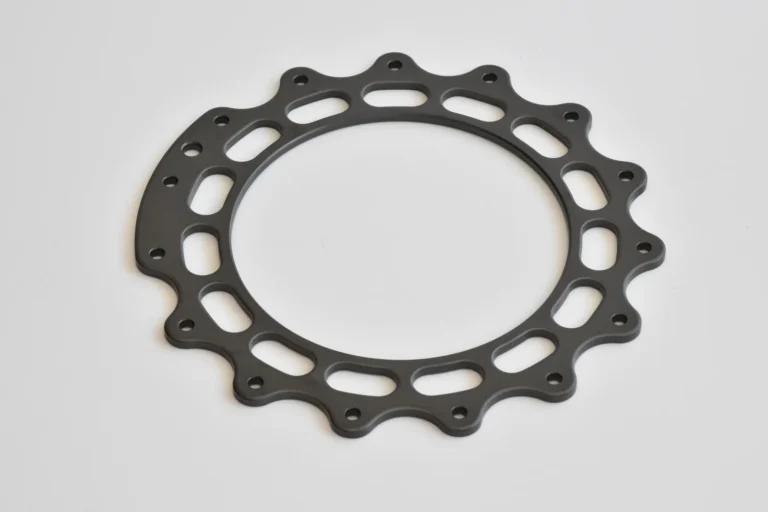 写真:アキタファインブランキング )ブラケット・板金部品33件ブラケット・板金部品の加工・製作の実績
 写真:上野製作所「A5052-2tを使用した板金加工* アルミ溶接加工にて4面溶接構造」ケース・筐体・カバー64件ケース・筐体・カバーの加工・製作の実績
 写真:新日電熱工業「製品案内:フランジヒーター」ヒーター22件ヒーターの加工・製作の実績
カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。
加工事例に戻る