金型・治具・工具の加工事例

PARTS / 部品から探す

金型・治具・工具の加工事例

金型・治具・工具の加工・製作の実績を、写真で並べています。

82件の実績44社

実績の一覧

加工・技術がわかる82件が対象です(全82件のうち)

材料がわかる47件が対象です(全82件のうち)
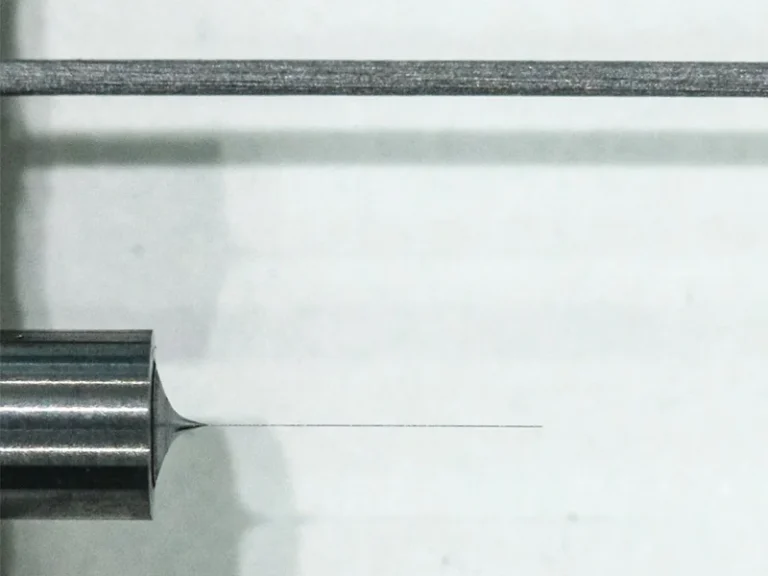
超硬の軸の先から髪の毛より細く伸びる極細ピン(φ0.025×5.0L)

切削・研削微細加工(極細ピン)その他・複数の材料金型・治具・工具

エースモデル超硬でφ0.025×5.0Lの極細ピン、精度±0.002

φ0.025の超硬極細ピン

抜き型のパンチやピンに使う超硬の極細ピン。サイズφ0.025×5.0L、精度±0.002。

公式サイトで事例を見る ↗

株式会社熊本精研工業

出典:熊本精研工業「フォトギャラリー」

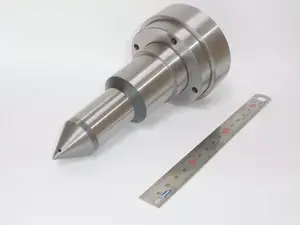
先端が超硬の超硬センター。円錐状の先端と鋼のシャンクが写る

切削・研削超硬ロウ付けその他・複数の材料金型・治具・工具

先端振れ3μの超硬センター

先端は超硬、シャンクはSK3。超硬をロウ付けし、先端の振れは3μと同社は記載。

公式サイトで事例を見る ↗

株式会社東栄超硬

出典:東栄超硬 製作事例「超硬センター」

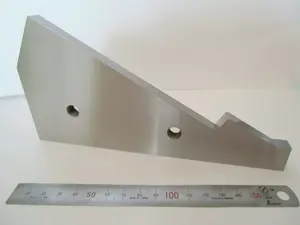
ものさしの横に置いた、段差のある角度付きの鋼製テンプレート

切削・研削平面研削鉄鋼金型・治具・工具

エースモデル段差公差±0.001を平面研削で加工

段差公差±0.001の角度付テンプレート

SKS3(サブゼロ)を平面研削で加工。段差公差±0.001。凹R形状を転写するため凸Rにも厳しい公差が入り、繋ぎ目もシームレスと同社は記載。

公式サイトで事例を見る ↗

株式会社東栄超硬

出典:東栄超硬 製作事例「角度付テンプレート」

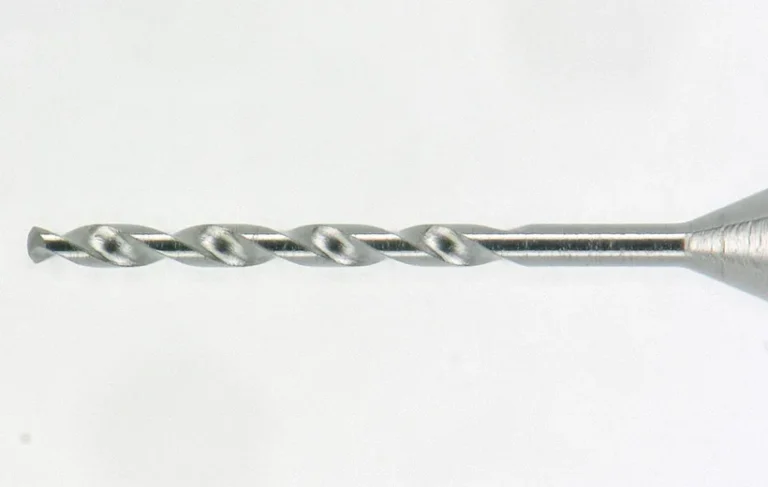
細径のねじれ刃の超硬ドリルを横から撮った実物写真

製品・デバイス工具(極小径ドリル)金型・治具・工具

エースモデル直径0.020mmから。全サイズで直径公差+0-0.003と同社は記載

直径0.020mmからの超精密微細穴ドリル

全サイズで直径公差+0-0.003を実現と同社は記載。シャンク径はh4公差。ラインアップは直径0.020mmから。

公式サイトで事例を見る ↗

ユニオンツール株式会社

出典:ユニオンツール「超精密微細穴加工用ドリル」

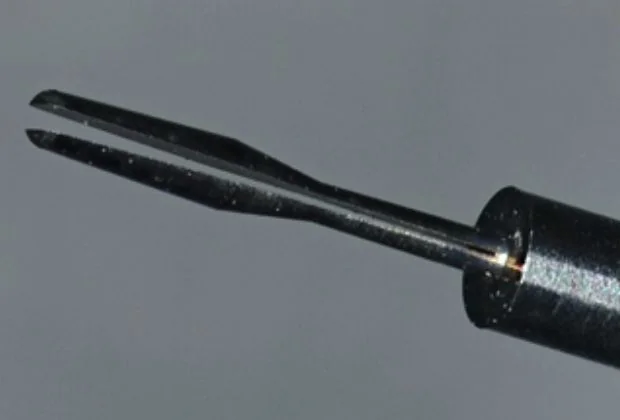
先端が二股に分かれた黒い極細のマイクロ鉗子

放電加工微細旋削・放電・研磨金型・治具・工具

Φ0.37のマイクロ鉗子

旋盤・放電・研磨で加工したマイクロ鉗子。サイズΦ0.37×4.65、精度±0.002と製品事例の表に記載。

公式サイトで事例を見る ↗

株式会社キメラ

出典:キメラ「製品事例」

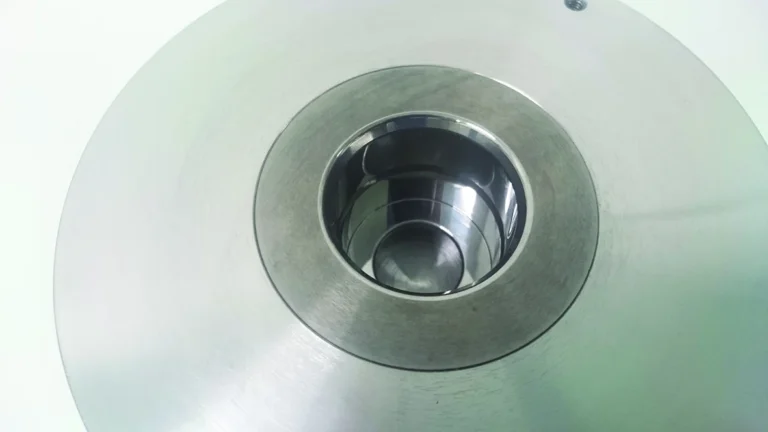
内径に段のある超硬の金型部品。内面が鏡面に仕上がっている

切削・研削超精密内面研削(超硬)その他・複数の材料金型・治具・工具

エースモデル製作実績の抜粋に真円度0.16μm・円筒度0.41μmと同社は記載

R・テーパー・ストレートの内面研削

超硬の内径のR・テーパー・ストレートを研削盤だけで仕上げる。製作実績(一部抜粋)は真円度0.16μm・円筒度0.41μm・面粗さRa0.015μm。

公式サイトで事例を見る ↗

大伸ダイス工業株式会社

出典:大伸ダイス工業「超精密加工」

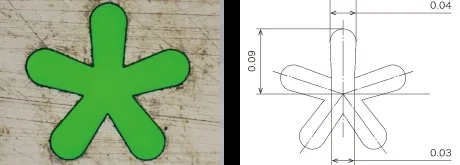
星形の異形孔の顕微鏡写真と寸法図

レーザー加工フェムト秒レーザー微細孔加工金型・治具・工具

星形の異形孔(寸法図の幅0.03)

フェムト秒レーザーで加工した星形の異形孔の事例。孔の長さ0.3mm(アスペクト比10倍)。寸法図に0.04・0.09・0.03の記載。

公式サイトで事例を見る ↗

日本ノズル株式会社

出典:日本ノズル「金属・樹脂・セラミック受託加工」

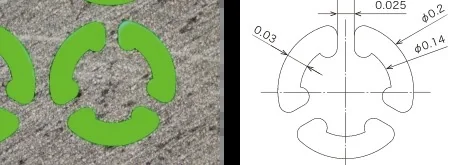
円弧状のスリット3本でできた異形孔の顕微鏡写真と寸法図(スリット幅0.025mm)

レーザー加工フェムト秒レーザー微細孔加工金型・治具・工具

エースモデル幅0.025mmの円弧スリットを孔長0.3mmでレーザー加工

スリット幅0.025mmの円弧形の異形孔

フェムト秒レーザーで加工した異形孔の事例。孔の長さ0.3mm(アスペクト比10倍)。寸法図のスリット幅は0.025、外径はφ0.2。

公式サイトで事例を見る ↗

日本ノズル株式会社

出典:日本ノズル「金属・樹脂・セラミック受託加工」

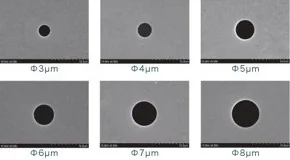
直径3〜8μmの微細孔の電子顕微鏡写真6枚

切削・研削微細孔加工(精密プレス加工・FIB加工)金型・治具・工具

エースモデルΦ3μmからの微細孔。真円精度は1μm未満レベルと同社は記載

Φ3〜8μmのアパーチャーの微細孔

電子顕微鏡などに使うアパーチャーの微細孔のSEM写真(Φ3〜8μm)。1μm未満レベルの真円精度と同社は記載。

公式サイトで事例を見る ↗

株式会社化繊ノズル製作所

出典:化繊ノズル製作所「アパーチャー」

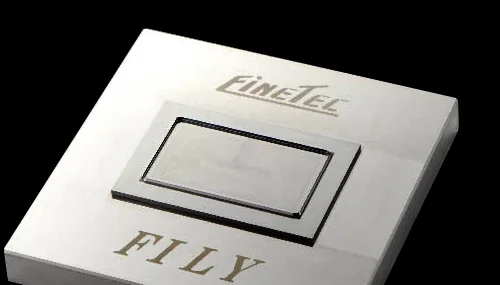
超硬合金製の抜き型ファイリー

切削・研削金型加工(超硬合金の抜き型)その他・複数の材料金型・治具・工具

超硬合金製の抜き型「ファイリー」

超硬合金製の抜き型。トムソン刃や彫刻刃で抜けない新素材も抜けるとし、±5μの抜き型を実現と同社は記載。

公式サイトで事例を見る ↗

株式会社ファインテック

出典:ファインテック「製品案内」

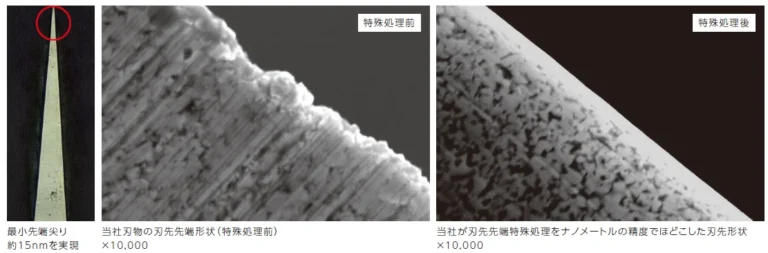
刃物の先端の写真と、刃先を1万倍で見た特殊処理の前後の比較

切削・研削工業用刃物の刃先加工(研削)金型・治具・工具

エースモデル刃先の最小先端尖りが約15nm(同社の記載)

最小先端尖り約15nmの工業用刃物

刃先の先端にナノメートルの精度で特殊処理をほどこした刃物。最小先端尖りは約15nm。処理の前後の刃先を1万倍で比べた写真。

公式サイトで事例を見る ↗

株式会社ファインテック

出典:ファインテック「製品案内」

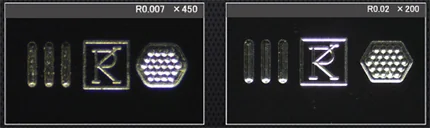
R0.007とR0.02の特殊PCD工具で超硬合金に直彫りした線・マーク・六角形の顕微鏡写真(450倍と200倍)

切削・研削微細切削(PCD工具による超硬合金の直彫り・金型加工)その他・複数の材料金型・治具・工具

エースモデルR0.007の特殊PCD工具で硬度93HRAの超硬合金に直彫り

R0.007のPCD工具で超硬合金に直彫り

硬度93HRAの超硬合金に、R0.007とR0.02の特殊PCD工具で直彫りした加工事例。0.1〜0.5μmの極小指令に追従。

公式サイトで事例を見る ↗

有限会社三井刻印

出典:三井刻印「加工事例」

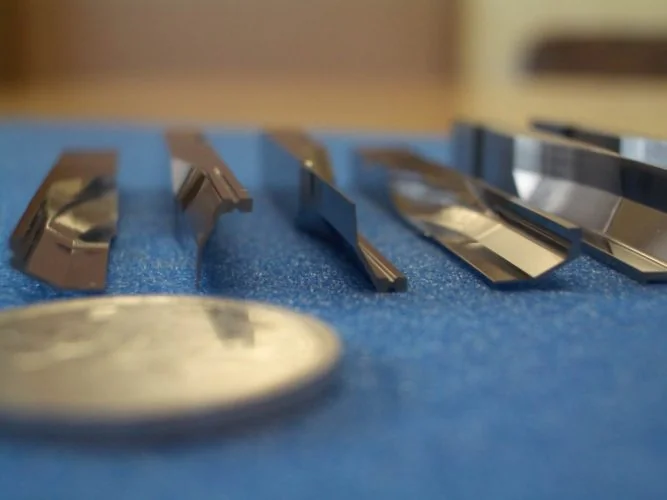
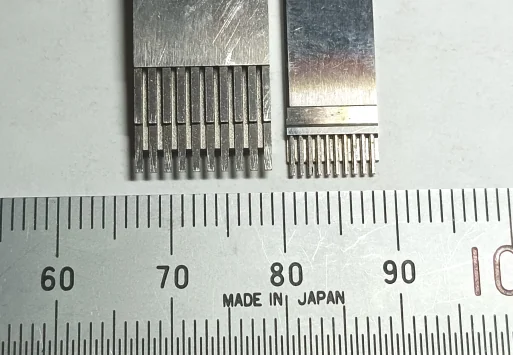
細い刃先が並ぶ超硬のリードフレーム用パンチ。手前に硬貨

切削・研削プロファイル研削(超硬パンチ)その他・複数の材料金型・治具・工具

エースモデル超硬パンチの刃先最薄部0.180mm・寸法精度±0.001mm

刃先の最薄部0.18mmの超硬パンチ

リードフレーム用の超硬パンチ。プロファイルグラインダーの鏡面仕上げで、刃先最薄部0.180mm、寸法精度±0.001mm。

公式サイトで事例を見る ↗

株式会社ミスズ

出典:ミスズ 製品案内「リードフレーム パンチ」

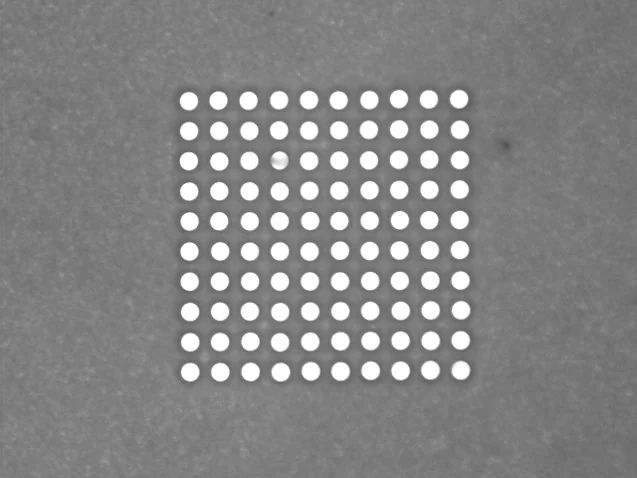
マシナブルセラミックスの板に10×10で並ぶ微細穴の拡大写真

切削・研削微細穴加工(マシナブルセラミックス)セラミックス金型・治具・工具

エースモデルφ0.02mmの穴100個を壁厚0.01mm・公差±0.003mmで加工

セラミックスのφ0.02mm微細多孔

ホトベールⅡs(板厚0.1mm)にφ0.02mmの穴を100個。穴径公差・位置度±0.003mm、ピッチ0.03mm(壁厚0.01mm)。

公式サイトで事例を見る ↗

株式会社中川製作所

出典:微細加工ドットコム「マシナブルセラミックス φ0.02×100穴」
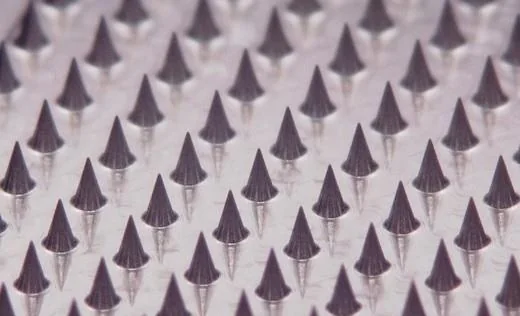
円すい形の微細な針が規則的に並ぶマイクロニードルのマスター型(顕微鏡写真)

切削・研削金型加工(微細切削)鉄鋼金型・治具・工具

エースモデル針300本の高さのバラつき±0.002mm、先端R0.007mm

先端R7µmのマイクロニードル型

医療・美容向けのマイクロニードルのマスター型。STAVAXに高さ0.75mmの針300本、先端R0.007mm、高さのバラつき±0.002mm。

公式サイトで事例を見る ↗

近畿精工株式会社

出典:近畿精工「微細加工技術」

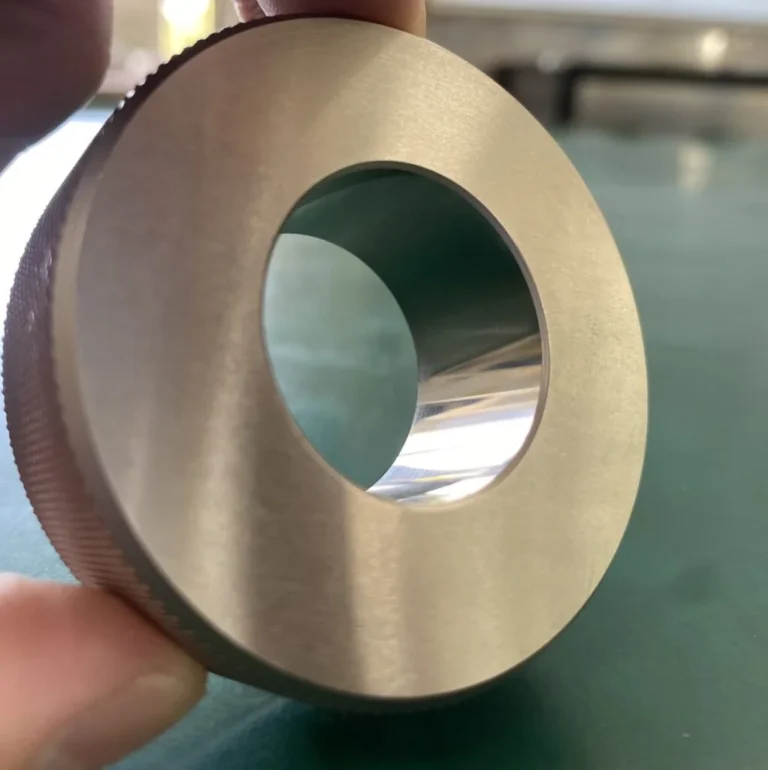
内径研削したリングゲージ(外周にローレット、中央に穴)

切削・研削内径研削金型・治具・工具

エースモデル内径φ28±0.001mm、真円度・円筒度0.001mmのリングゲージ

真円度1μmの内径研削リングゲージ

φ28±0.001mm・厚さ20のリングゲージ。内径研削で真円度0.001mm、円筒度0.001mm。

公式サイトで事例を見る ↗

大古精機株式会社

出典:大古精機WebOKS「【実績紹介】精密内径研削加工(真円度0.001mm ,円筒度0.001mm)」
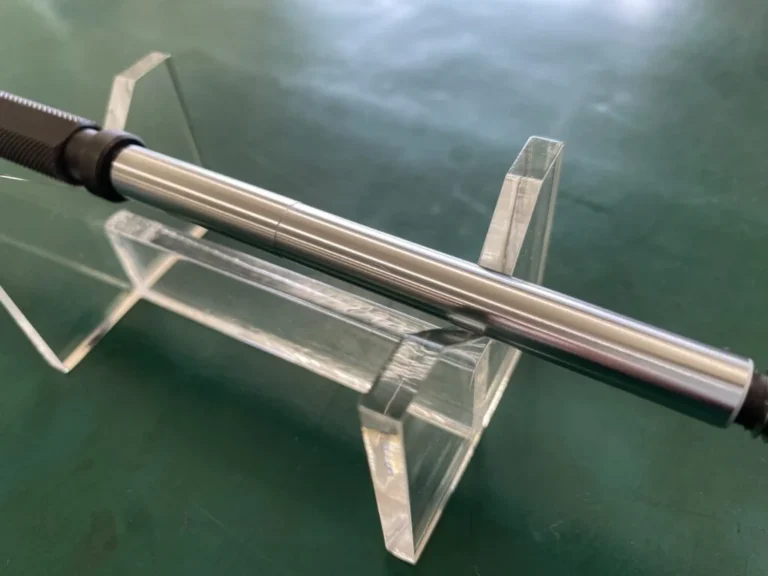
外径研削した段付きゲージ(銀色の円筒部と黒いグリップ部)

切削・研削外径研削(円筒研削)金型・治具・工具

エースモデル外径φ8.7±0.001mm・同軸度0.002mmの段付きゲージ

外径±1μmの特殊段付きゲージ

全長180・研磨部90の段付きゲージ。φ8.7±0.001mm、φ8.5±0.0015mm、同軸度0.002mmの外径研削。

公式サイトで事例を見る ↗

大古精機株式会社

出典:大古精機WebOKS「【実績紹介】精密外径研削加工:φ8.7±0.001mm(1μm), 軸度0.002mm(2μm)」
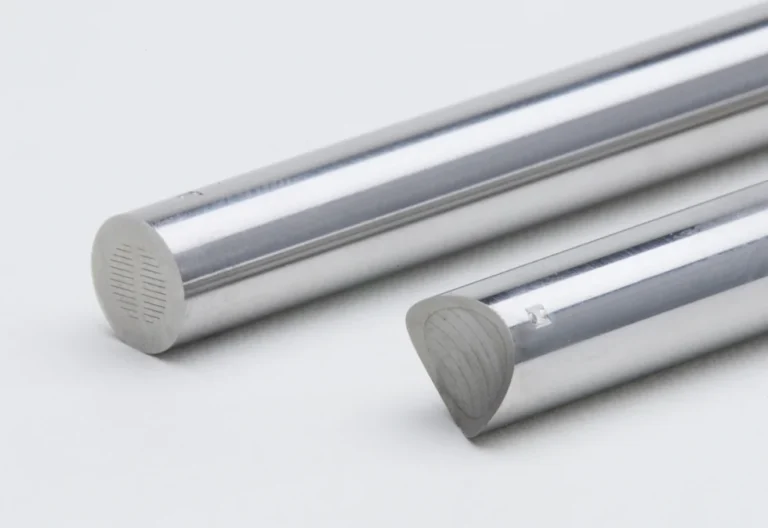
先端の面に細いスリットを並べたガス抜き用のピン2本

切削・研削金型部品(微細スリットのガスベント)鉄鋼金型・治具・工具

エースモデルピンの先端に幅0.005〜0.05mmのガス抜き。超モノづくり部品大賞の奨励賞を受賞と同社は記載

幅0.005mmからのガス抜きピン

エジェクタピンやコアピンにガスベントの機能を付けた金型部品。樹脂の流動性に応じて0.005〜0.05mm幅のガスベントを入れられる。

公式サイトで事例を見る ↗

株式会社プラモール精工

出典:プラモール精工「ガストース」

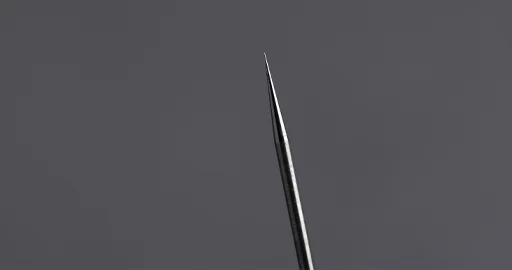
先端が鋭くとがった超硬合金のニードルピン

切削・研削微細研削(ニードルピン)その他・複数の材料金型・治具・工具

エースモデル超硬合金のピンの先端幅を1μm(0.001mm)以下に

先端幅1μm以下のニードルピン

マイクロマニピュレーターの操作ピン。超硬合金で、先端幅は0.001mm以下・0.003mm以下・0.005mm以下。

公式サイトで事例を見る ↗

三和クリエーション株式会社

出典:三和クリエーション「小径ピン・高精度シャフト」
塩浴熱処理したエンドミル

表面処理・熱処理塩浴熱処理金型・治具・工具

塩浴熱処理のエンドミル

製品実績ページの「塩浴熱処理」の項にエンドミルとして掲載されている処理品。

公式サイトで事例を見る ↗

株式会社メイネツ

出典:メイネツ「製品実績」

ガス軟窒化処理を行った金型部品

表面処理・熱処理ガス軟窒化(窒化)金型・治具・工具

ガス軟窒化処理の金型

製品実績ページの「ガス軟窒化処理」の項に金型として掲載されている処理品。

公式サイトで事例を見る ↗

株式会社メイネツ

出典:メイネツ「製品実績」

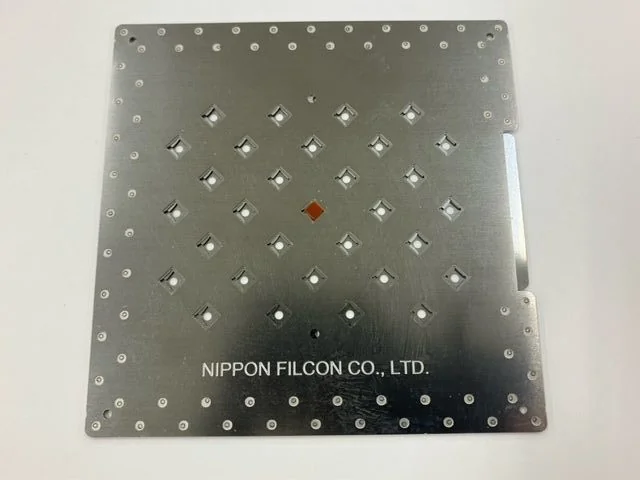
エッチングで作った可動治具の金属板

切削・研削フォトエッチング金型・治具・工具

エッチングの可動治具

可動治具のバネでチップなどの搬送物を固定し、生産効率向上を図る。

公式サイトで事例を見る ↗

日本フイルコン株式会社

出典:日本フイルコン「製品事例」

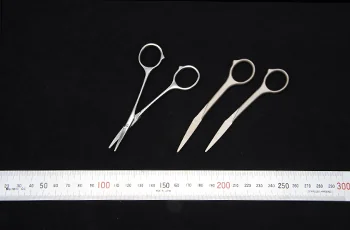
医療用はさみのMIM成形品が定規の上に並ぶ写真

鋳造・焼結・セラミックス金属粉末射出成形(MIM)その他・複数の材料金型・治具・工具

医療用はさみ(MIM)

MIM製品の応用例5。医療用はさみ。材質は純チタン/SUS420J2。

公式サイトで事例を見る ↗

大阪冶金興業株式会社

出典:大阪冶金興業「大阪冶金のMIM製品」

油圧工具部品のMIM成形品が定規の上に並ぶ写真

鋳造・焼結・セラミックス金属粉末射出成形(MIM)鉄鋼金型・治具・工具

油圧工具部品(MIM)

MIM製品の応用例3。油圧工具。材質はSKD11/SKH51。

公式サイトで事例を見る ↗

大阪冶金興業株式会社

出典:大阪冶金興業「大阪冶金のMIM製品」

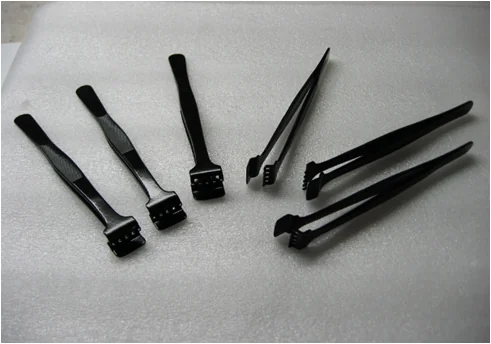
コーティングした黒いウエハー用ピンセット

表面処理・熱処理フッ素樹脂コーティング金型・治具・工具

ウエハー用ピンセット

半導体関連部品として、ウエハー用ピンセットのコーティング事例が紹介されている。

公式サイトで事例を見る ↗

アイフッソ技研有限会社

出典:アイフッソ技研「業界別製品群」

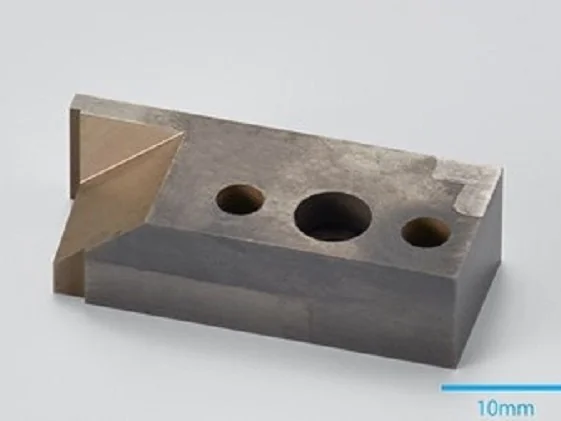
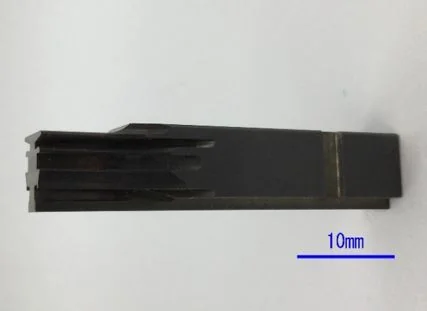
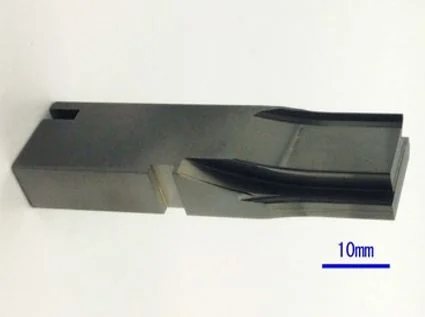
超硬製の電子部品用切断パンチ・ダイ

切削・研削金型部品の切削加工その他・複数の材料金型・治具・工具

超硬の電子部品用切断パンチ・ダイ

電子部品の切断に使う超硬製のパンチ・ダイ。サイズ35×10×10mm、加工精度±0.01。超硬への切削加工の知見があるとしている。

公式サイトで事例を見る ↗

株式会社理工電気

出典:精密加工部品特急センター「電子部品用切断パンチ・ダイ-超硬切削加工品-」

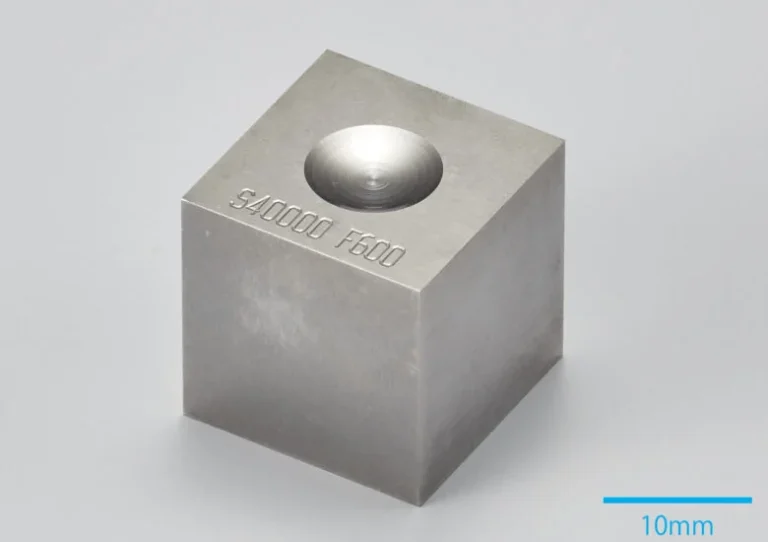
球面の窪みのあるSKD-11製の成形金型サンプル(20mm角)

切削・研削金型の切削加工(直彫り)鉄鋼金型・治具・工具

SKD-11の球面を直彫りした成形金型

SKD-11を直彫りで加工した成形金型のサンプル。サイズ20×20×20mm、球面・非球面加工と鏡面加工、加工精度±0.005。

公式サイトで事例を見る ↗

株式会社理工電気

出典:精密加工部品特急センター「SKD-11切削加工品 -成形金型-」

コネクタ・半導体製造用の超硬ダイスの金型部品

切削・研削金型部品の特殊形状加工その他・複数の材料金型・治具・工具

エースモデル超微粒子超硬の特殊形状を寸法公差2μmで加工

超硬ダイスの金型部品加工

コネクタ・半導体製造用のダイス。超微粒子超硬に特殊形状加工を施し、寸法公差2μmで製作した。

公式サイトで事例を見る ↗

株式会社理工電気

出典:精密加工部品特急センター「コネクタ・半導体製造用ダイス」

超微粒子超硬のかきあげ加工パンチ

切削・研削金型部品のプロファイル研削その他・複数の材料金型・治具・工具

超硬のかきあげ加工パンチ

超微粒子超硬で特殊形状に加工した半導体製造用パンチ。寸法公差2μmで、プロファイル研削でかき上げ加工を施した。

公式サイトで事例を見る ↗

株式会社理工電気

出典:精密加工部品特急センター「半導体製造用 かきあげ加工パンチ」

超微粒子超硬の半導体製造用パンチ(かき上げ部のある側面)

切削・研削金型部品のプロファイル研削その他・複数の材料金型・治具・工具

超硬パンチのプロファイル研削

超微粒子超硬で製作した半導体製造用パンチ。寸法公差2μmで、プロファイル研削でかき上げ部のR形状を高精度に仕上げた。

公式サイトで事例を見る ↗

株式会社理工電気

出典:精密加工部品特急センター「半導体製造用パンチ -プロファイル研削かき上げ-」

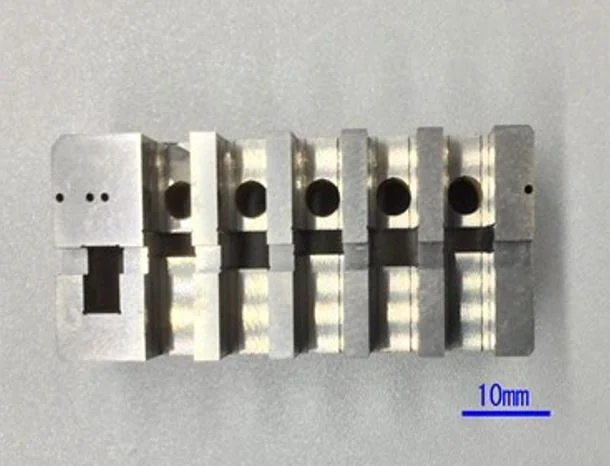
櫛状に並ぶ細いピンを持つコネクター用コアピンの金型部品

放電加工形彫り放電加工(金型部品)鉄鋼金型・治具・工具

コネクター用コアピンの金型部品

小型化が進む精密金型で、コアピン金型部品の実績があるとして紹介されているサンプル。

公式サイトで事例を見る ↗

株式会社アイド

出典:アイド「製品紹介」コネクター用コアピン金型製作サンプル

円弧状のスリットを並べた電線カバー用の金型部品

放電加工形彫り放電加工(金型部品)鉄鋼金型・治具・工具

円弧状スリットの電線カバー用金型

カバー形状部に円弧状の精密スリットを入れた電線カバー用金型のサンプル。

公式サイトで事例を見る ↗

株式会社アイド

出典:アイド「製品紹介」電線カバー用金型製作サンプル

波状の模様を彫り込んだシャープペンのグリップ部の金型部品

放電加工形彫り放電加工(金型部品)鉄鋼金型・治具・工具

グリップ部の金型を形彫り放電で加工

射出成形後のバリやパーティングラインも考慮し、精密な仕上げ精度で加工するとして紹介されている金型のサンプル。

公式サイトで事例を見る ↗

株式会社アイド

出典:アイド「製品紹介」シャーペングリップ部の金型製作サンプル

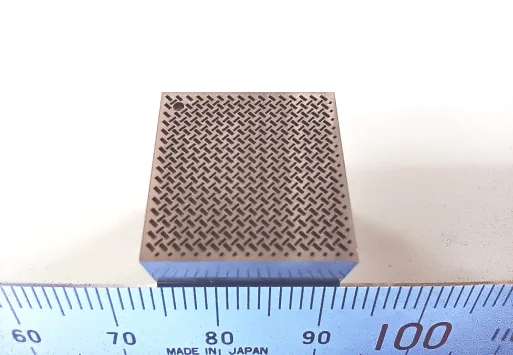
微細な斜めの溝が全面に並ぶ金型部品(定規つき)

放電加工形彫り放電加工(金型部品)鉄鋼金型・治具・工具

微細形状の精密金型部品

直彫りが難しく精度が求められる微細形状の加工で、バリを抑えて安定した精度を保てるとして紹介されている金型製作のサンプル。

公式サイトで事例を見る ↗

株式会社アイド

出典:アイド「製品紹介」精密金型製作サンプル

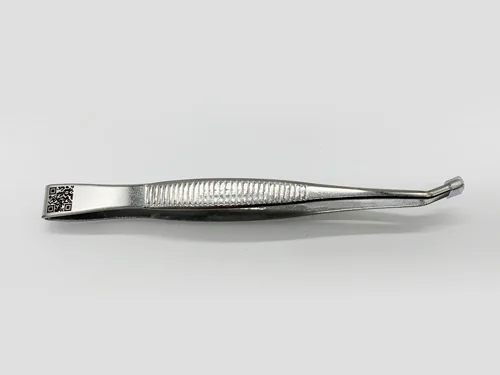
ピンセットの持ち手にQRコードがレーザーで印字されている

レーザー加工レーザーマーキング(QRコード)金型・治具・工具

ピンセットへのQRコードマーキング

浅彫り(深さ約0.05mm)の加工例として「ピンセットQRコードマーキング」が載っている。

公式サイトで事例を見る ↗

有限会社エフビジュー

出典:エフビジュー「レーザーマーキング」

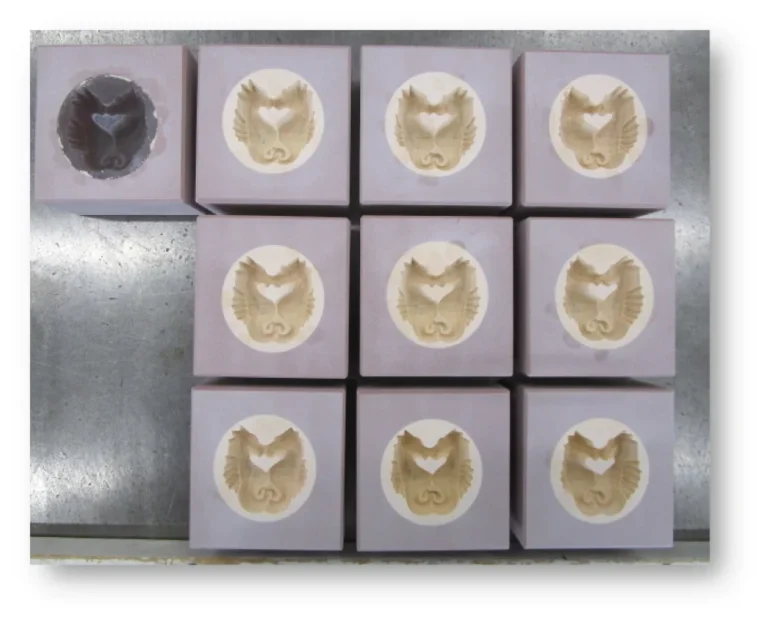
お香の型の試作品

ガラス・縫製・木工など木型製作木材金型・治具・工具

お香の木型

京都の老舗の依頼で、サンプルの原型をもとに試行錯誤して製作したお香の木型。

公式サイトで事例を見る ↗

有限会社伊藤木型製作所

出典:伊藤木型製作所「木型紹介 一般向け お香の木型製作」

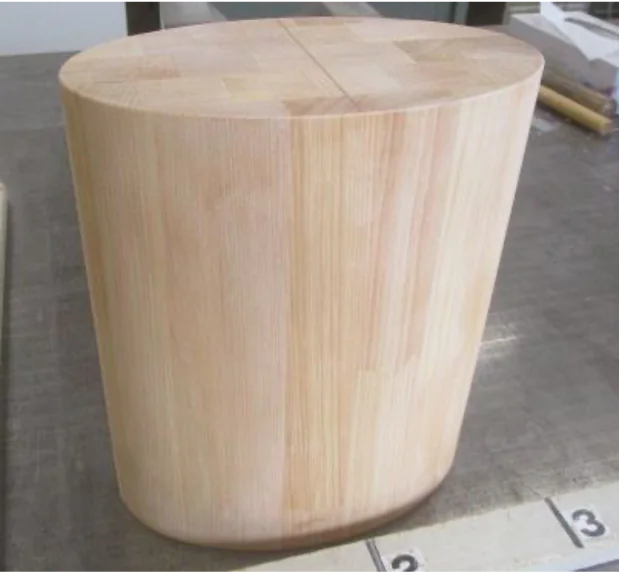
バッグの型取り用の木型

ガラス・縫製・木工など木型製作木材金型・治具・工具

バッグの形状取り木型

個人客の依頼で、バッグを作る際の型取りに使う木型を製作。

公式サイトで事例を見る ↗

有限会社伊藤木型製作所

出典:伊藤木型製作所「木型紹介 一般向け Bagの形状取り木型製作」

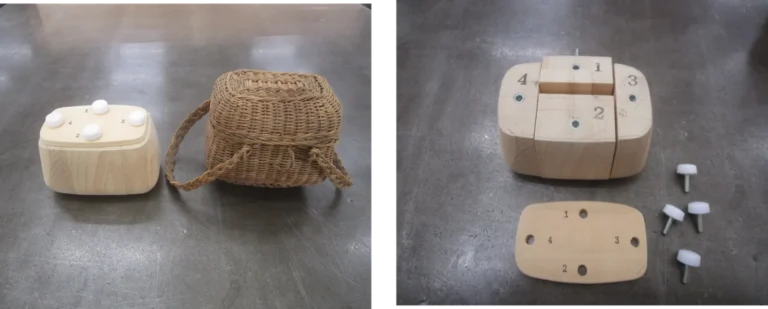
籠の製作用の型と籠

ガラス・縫製・木工など木型製作木材金型・治具・工具

籠の製作用木型

個人客の依頼で、籠を作るための型を製作。逆勾配の形状のため型を分割して製作。

公式サイトで事例を見る ↗

有限会社伊藤木型製作所

出典:伊藤木型製作所「木型紹介 一般向け 籠の製作用木型」

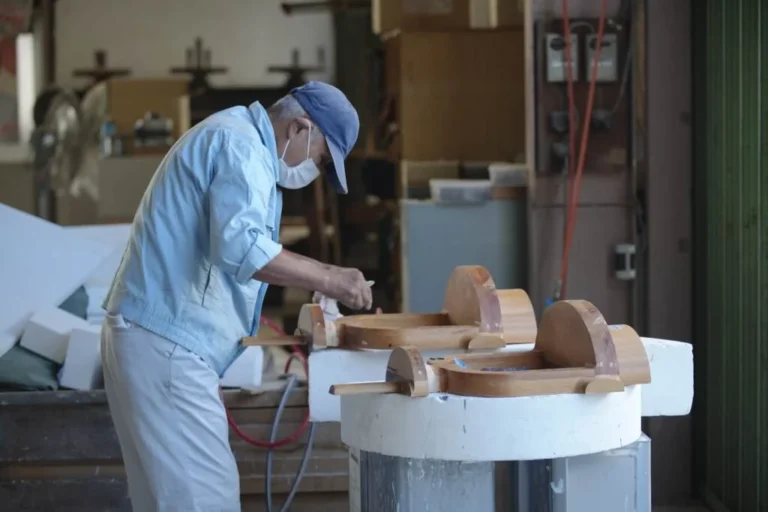
木型にパテ処理をしている作業

ガラス・縫製・木工など木型の修理木材金型・治具・工具

木型の修理・改造

既存の木型の修理・改造の事例。写真はパテ処理の作業。

公式サイトで事例を見る ↗

株式会社井上木型製作所

出典:井上木型製作所「事例紹介 木型修理作業」

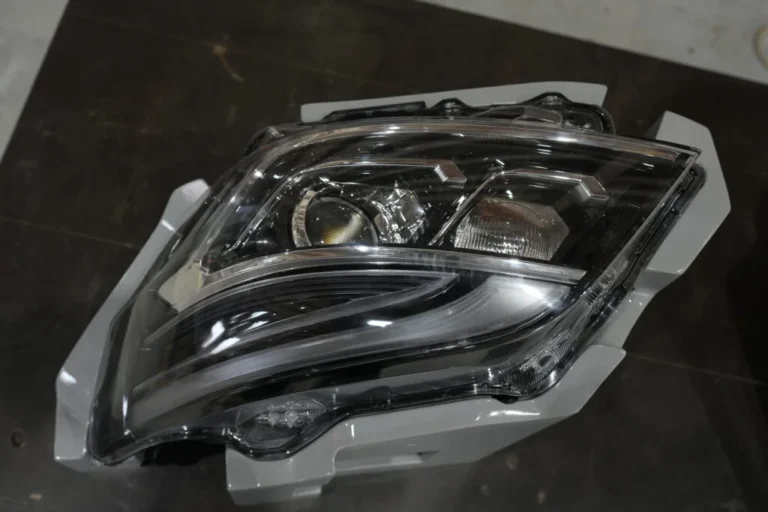
ヘッドライトを載せた治具

組立・装置製作治具製作金型・治具・工具

ヘッドライトの治具

ヘッドライトの治具を製作した事例。

公式サイトで事例を見る ↗

株式会社井上木型製作所

出典:井上木型製作所「事例紹介 自動車関連治具制作(ヘッドライト)」

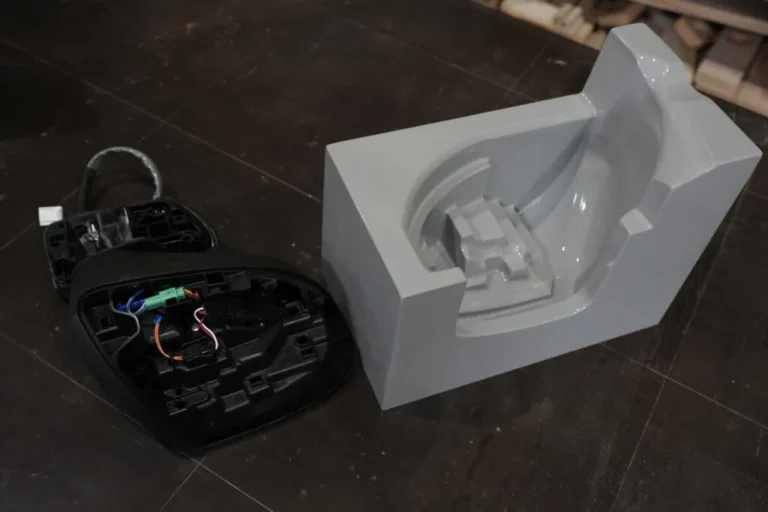
サイドミラーと、その治具

組立・装置製作治具製作金型・治具・工具

サイドミラーの治具

サイドミラーの治具を製作した事例。

公式サイトで事例を見る ↗

株式会社井上木型製作所

出典:井上木型製作所「事例紹介 自動車関連治具制作(サイドミラー)」

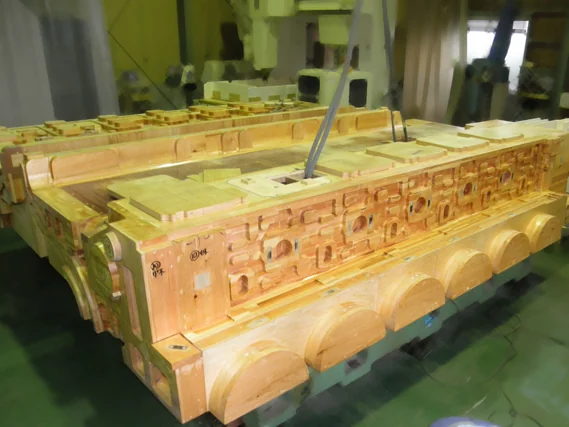
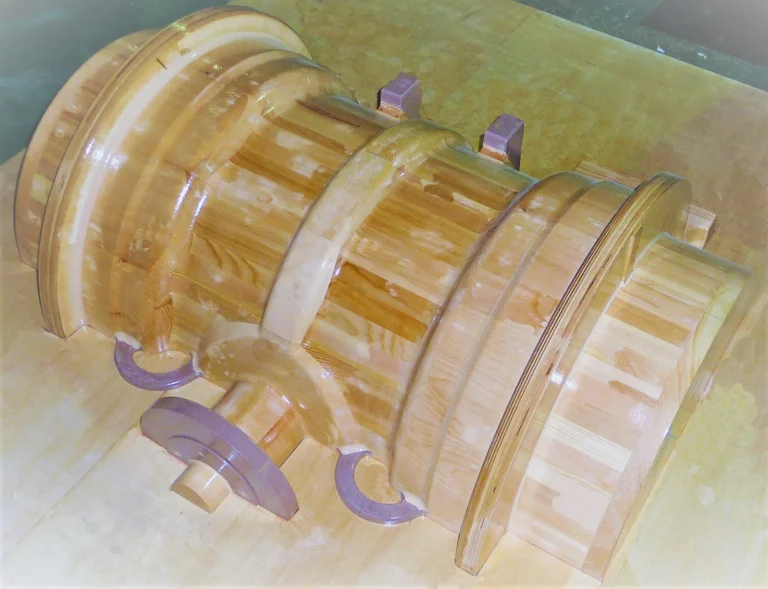
船舶用シリンダブロックの木型

ガラス・縫製・木工など木型製作木材金型・治具・工具

船舶用シリンダブロックの木型

船舶用シリンダブロックの木型の製作事例。一般機械の分類で紹介。

公式サイトで事例を見る ↗

株式会社小笠原木型

出典:小笠原木型「製作事例 船舶用シリンダブロック」

カウンターウエイトの木型

ガラス・縫製・木工など木型製作木材金型・治具・工具

カウンターウエイトの木型

カウンターウエイトの木型の製作事例。建設機械・産業車両の分類で紹介。

公式サイトで事例を見る ↗

株式会社小笠原木型

出典:小笠原木型「製作事例 カウンターウエイト」

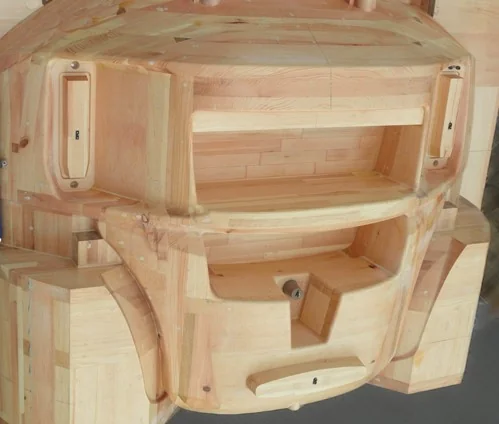
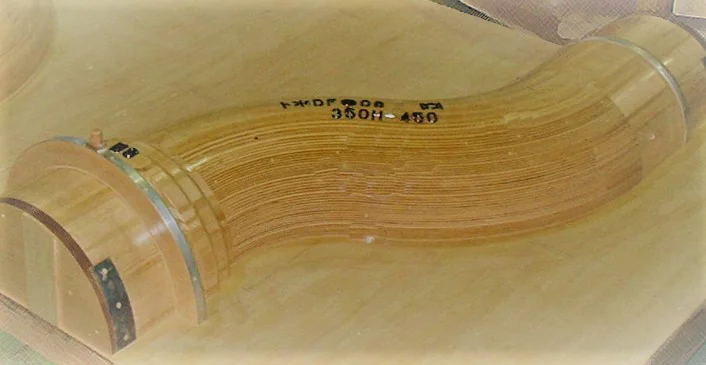
異形管の木型

ガラス・縫製・木工など木型製作木材金型・治具・工具

異形管の木型

異形管の木型の製作事例。バルブ・ポンプ・異形管の分類で紹介。

公式サイトで事例を見る ↗

株式会社小笠原木型

出典:小笠原木型「製作事例 異形管」

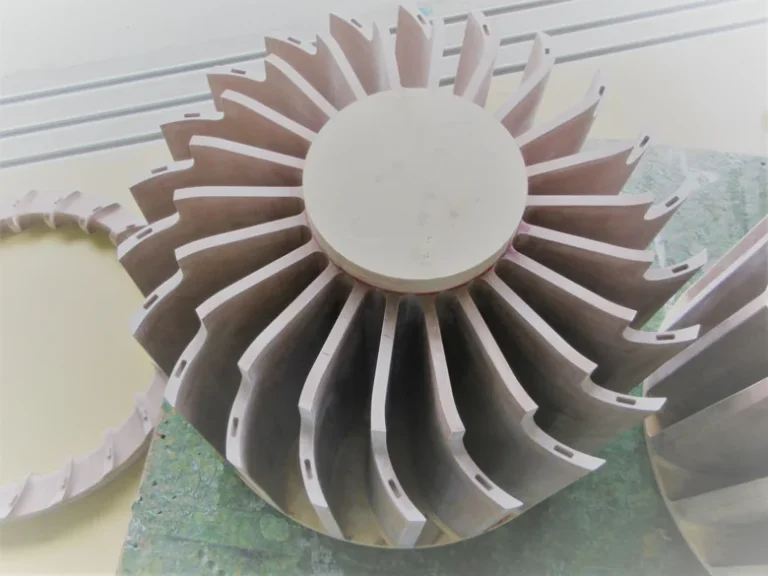
インペラーの木型

ガラス・縫製・木工など木型製作木材金型・治具・工具

インペラーの木型

インペラーの木型の製作事例。バルブ・ポンプ・異形管の分類で紹介。

公式サイトで事例を見る ↗

株式会社小笠原木型

出典:小笠原木型「製作事例 インペラー」

バタフライ弁の鋳造用木型

ガラス・縫製・木工など木型製作木材金型・治具・工具

バタフライ弁の木型

バタフライ弁の木型の製作事例。バルブ・ポンプ・異形管の分類で紹介。

公式サイトで事例を見る ↗

株式会社小笠原木型

出典:小笠原木型「製作事例 バタフライ弁」

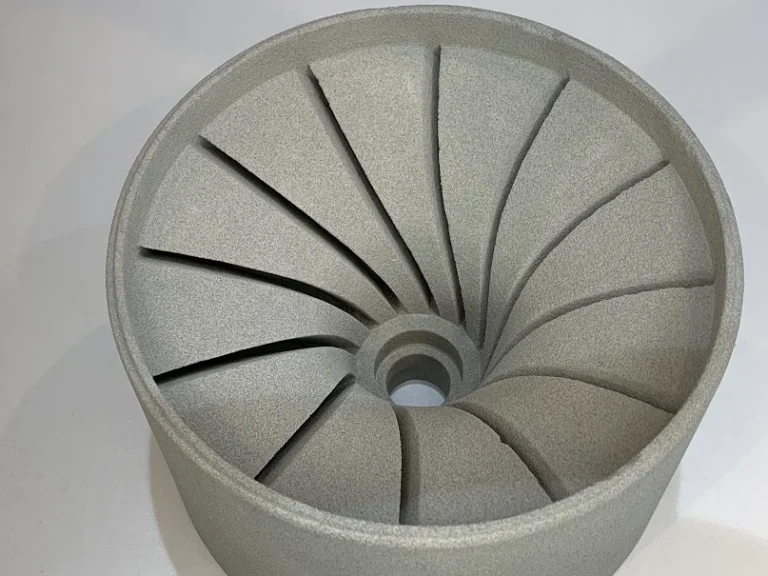
3Dプリンターで作成したオープンインペラーの砂型

3Dプリンター・試作3Dプリンターでの砂型の造形その他・複数の材料金型・治具・工具

3Dプリンターで作った砂型(インペラー)

3Dプリンターで作成した鋳型(砂型)。品名はオープンインペラー、鋳物の大きさはΦ145×95mm、納期は約1週間。

公式サイトで事例を見る ↗

有限会社中山木型製作所

出典:中山木型製作所「3Dプリンターで作成した鋳型(砂型) その2」

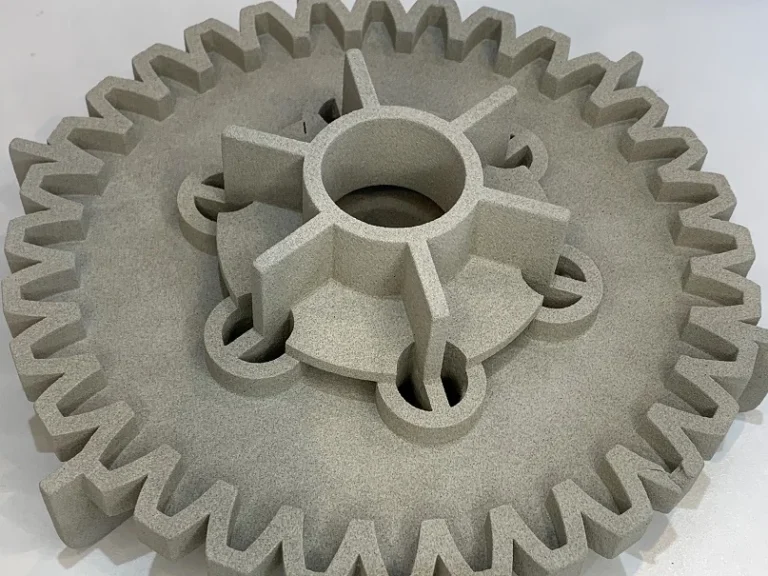
3Dプリンターで作成したギアの砂型(下型)

3Dプリンター・試作3Dプリンターでの砂型の造形その他・複数の材料金型・治具・工具

3Dプリンターで作った砂型(ギア)

3Dプリンターで作成した鋳型(砂型)。品名はギア(下型)、鋳物の大きさはΦ205×70mm、納期は約1週間。

公式サイトで事例を見る ↗

有限会社中山木型製作所

出典:中山木型製作所「3Dプリンターで作成した鋳型(砂型) その1」

自動車のシート廻りの検査治具

組立・装置製作検査治具の製作金型・治具・工具

自動車シート廻りの検査治具

自動車シート廻り検査治具の製作事例。ページでは CAD と製作した治具を並べて載せている。

公式サイトで事例を見る ↗

株式会社テクニカルモデル

出典:テクニカルモデル「製作事例」

自動車のルーフ回りの検査治具

組立・装置製作検査治具の製作金型・治具・工具

自動車ルーフ回りの検査治具

自動車ルーフ回り検査治具の製作事例。ページでは CAD と製作した治具を並べて載せている。

公式サイトで事例を見る ↗

株式会社テクニカルモデル

出典:テクニカルモデル「製作事例」

自動車のフロント廻りの検査治具

組立・装置製作検査治具の製作金型・治具・工具

自動車フロント廻りの検査治具

自動車フロント廻り検査治具の製作事例。ページでは CAD と製作した治具を並べて載せている。

公式サイトで事例を見る ↗

株式会社テクニカルモデル

出典:テクニカルモデル「製作事例」

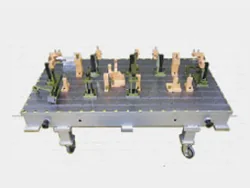
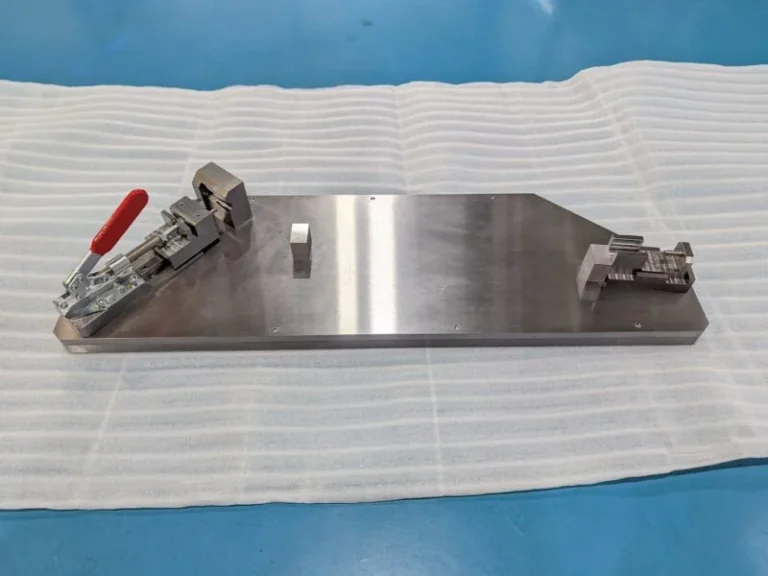
キャスター付きの定盤に治具部品を立てた溶接治具

組立・装置製作溶接治具の製作金型・治具・工具

自動車(試作車)の溶接治具

自動車(試作車)溶接治具の製作事例。

公式サイトで事例を見る ↗

株式会社テクニカルモデル

出典:テクニカルモデル「製作事例」

装置に組み込まれた耐電圧検査治具

組立・装置製作検査治具の製作金型・治具・工具

耐電圧検査治具

耐電圧の検査に使う検査治具の製作事例。

公式サイトで事例を見る ↗

サワダ精密株式会社

出典:治具設計製作.com「耐電圧検査治具」

ハンドプレス式のピン圧入治具

組立・装置製作組立治具(圧入治具)の製作金型・治具・工具

ハンドプレス式の圧入治具

ワークにピンを垂直に圧入するハンドプレス式の治具。受け部は載せ替え可能で、作業スペースの都合でスリムな形状にした。

公式サイトで事例を見る ↗

サワダ精密株式会社

出典:治具設計製作.com「ハンドプレス式の圧入治具」

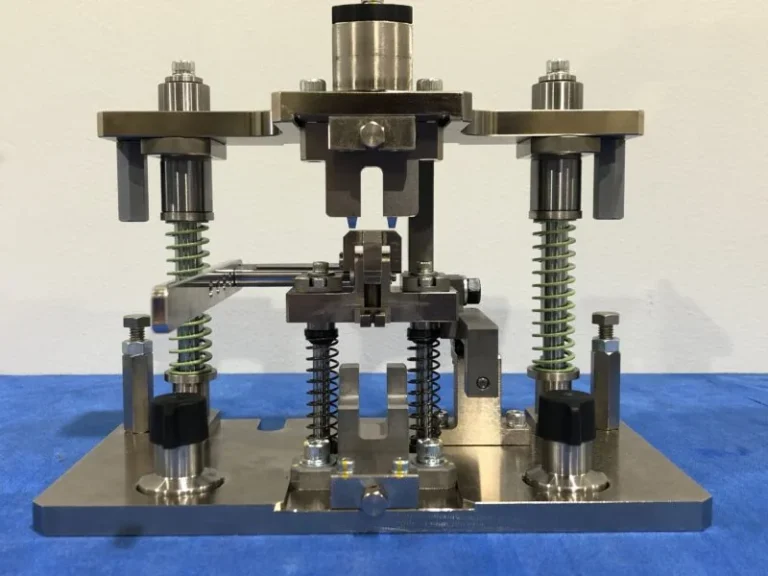
ばねとガイドを備えた圧入治具

組立・装置製作組立治具(圧入治具)の製作金型・治具・工具

プレス機用の圧入治具

お客様のプレス機に取り付け、ワークを正常に保持したまま部品を圧入できる治具。

公式サイトで事例を見る ↗

サワダ精密株式会社

出典:治具設計製作.com「圧入治具」

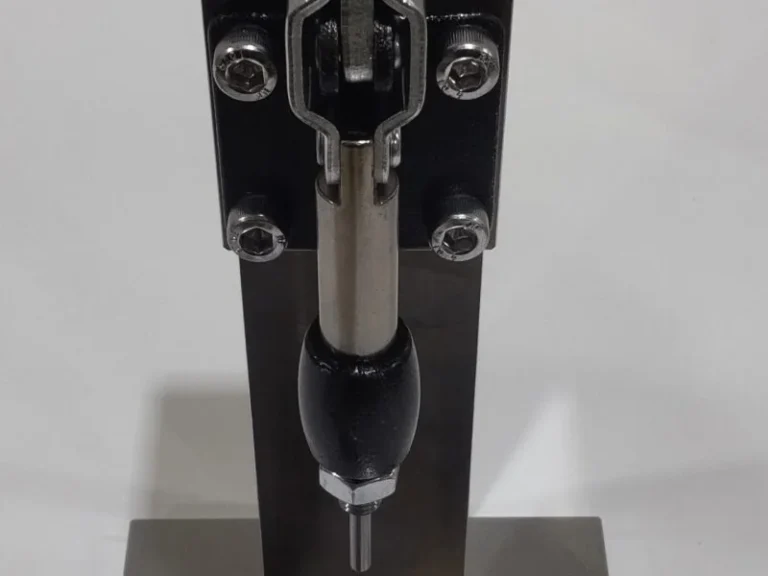
トグルクランプを備えた機器レバー溶接治具

組立・装置製作溶接治具の製作金型・治具・工具

機器レバー溶接治具

大型機器のレバーを溶接するための治具。

公式サイトで事例を見る ↗

サワダ精密株式会社

出典:治具設計製作.com「機器レバー溶接治具」

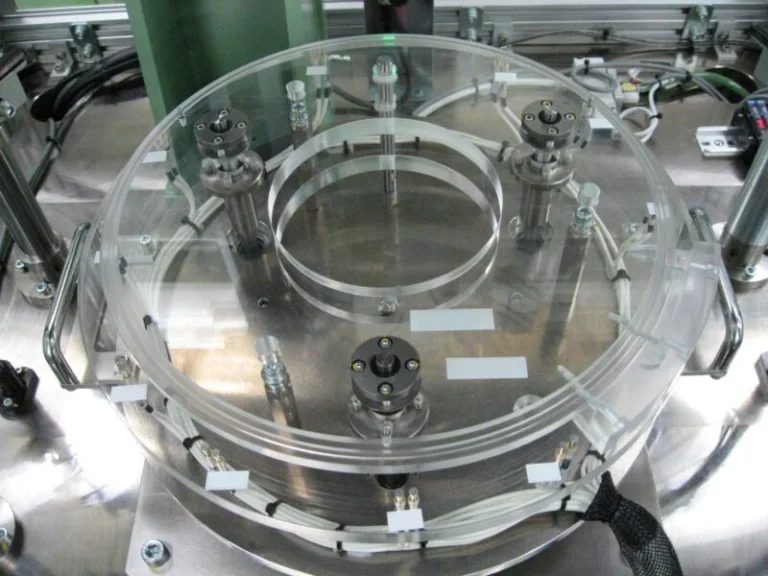
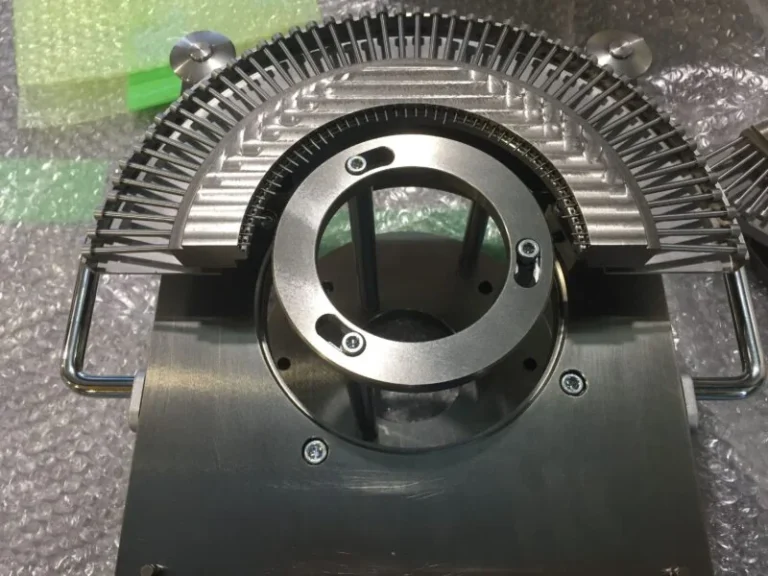
円周上にピンが並ぶモータ用コイル溶接治具

組立・装置製作溶接治具の製作金型・治具・工具

モータ用コイル溶接治具

円周上に並ぶ96箇所のコイルを固定するため等間隔でピンを差し込める溶接治具。ピンはワンタッチで差し込め、ワーク固定部は半分ずつ脱着できる。

公式サイトで事例を見る ↗

サワダ精密株式会社

出典:治具設計製作.com「モータ用コイル溶接治具」

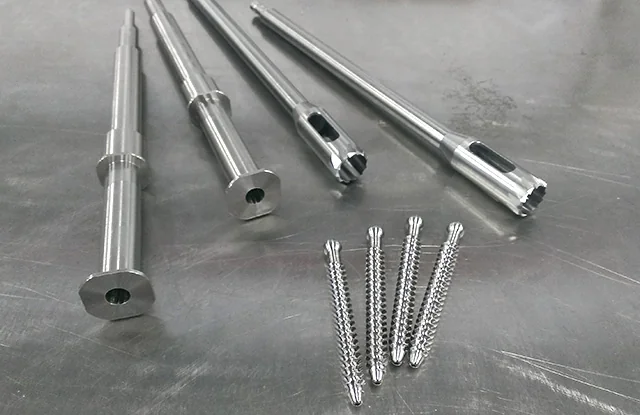
深穴加工した外科用手術工具とスクリューの写真

切削・研削深穴加工(ガンドリル)金型・治具・工具

医療器具の小径深穴加工

外科用手術工具の吸引穴・ガイド穴など、医療器具の小径深穴をガンドリルで加工している。

公式サイトで事例を見る ↗

株式会社ハイタック

出典:ハイタック「医療系器具ー小径深穴加工」

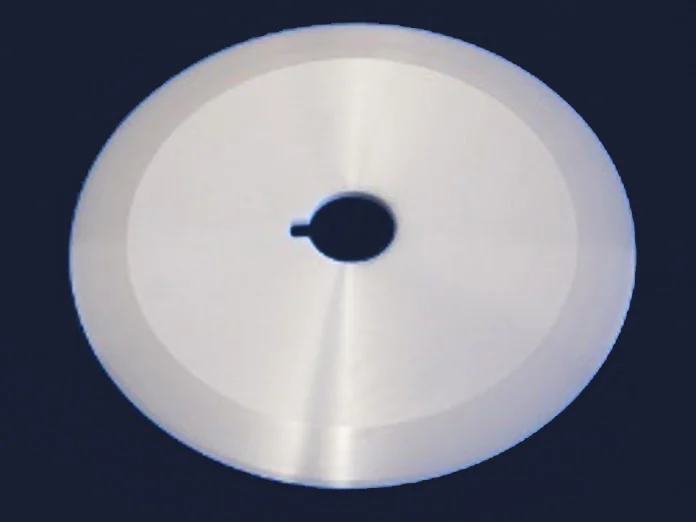
中央に穴のあるジルコニア製の薄い丸刃

切削・研削セラミックスの研削加工セラミックス金型・治具・工具

ジルコニア製の薄刃丸ナイフ

ジルコニア製・超硬製のφ100、厚み0.3mm、刃先角14°の丸ナイフを製造。うねり(反り・平面度)を0.1mm以下で管理する。

公式サイトで事例を見る ↗

石川技研工業株式会社

出典:石川技研工業株式会社「製品紹介」

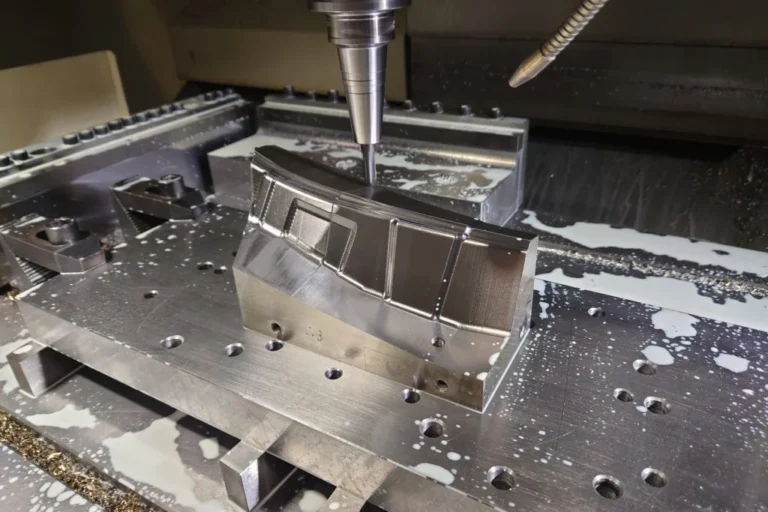
細いエンドミルで金型の曲面を仕上げ加工している様子

切削・研削金型の3D切削加工金型・治具・工具

ドローダイの3D仕上げ加工

自動車部品用ドローダイの3D仕上げ加工(動画の画像)。細い工具で曲面を仕上げている。

公式サイトで事例を見る ↗

株式会社土屋精工

出典:土屋精工「3D加工品」

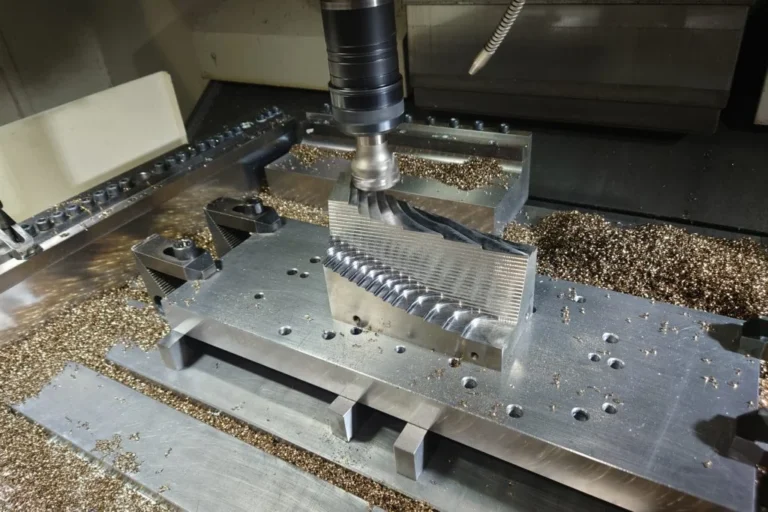
マシニングセンタで金型のブロックを荒加工している様子

切削・研削金型の3D切削加工金型・治具・工具

ドローダイの3D荒加工

自動車部品用ドローダイの3D荒加工(動画の画像)。マシニングセンタでブロックを削っている。

公式サイトで事例を見る ↗

株式会社土屋精工

出典:土屋精工「3D加工品」

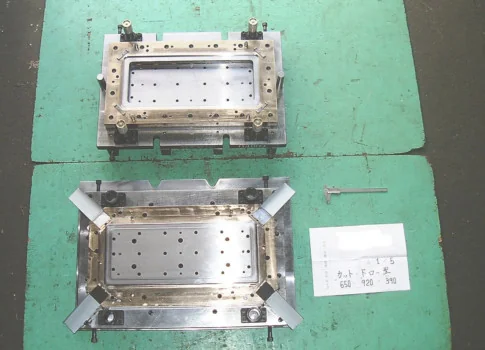
給湯器部品用カットドロー型の上型と下型を並べた写真

切削・研削絞り金型(カットドロー型)の製作金型・治具・工具

給湯器部品のカットドロー型

給湯器部品用のラインペーサー仕様のカットドローダイ。寸法表記は920×650×390。

公式サイトで事例を見る ↗

株式会社土屋精工

出典:土屋精工「金型写真」

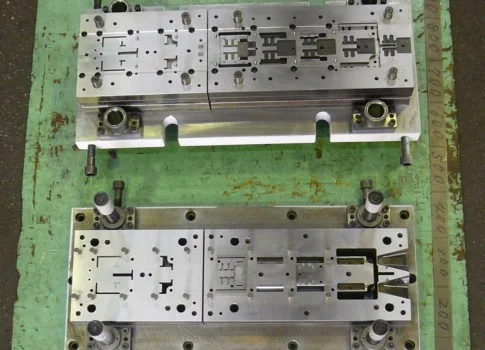
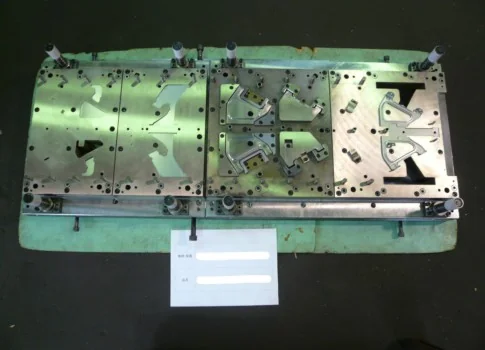
事務機部品用の順送型の上型と下型を並べた写真

切削・研削順送金型の製作(事務機部品)金型・治具・工具

事務機部品用の順送型

金型写真のページに載る、事務機部品用の順送型。上型と下型を並べた写真。

公式サイトで事例を見る ↗

株式会社土屋精工

出典:土屋精工「金型写真」

型を開いて床に並べた自動車部品用の順送型

切削・研削順送金型の製作(自動車部品)金型・治具・工具

自動車部品用の順送型

金型写真のページに載る、自動車部品用の順送型。型を開いた状態の写真。

公式サイトで事例を見る ↗

株式会社土屋精工

出典:土屋精工「金型写真」

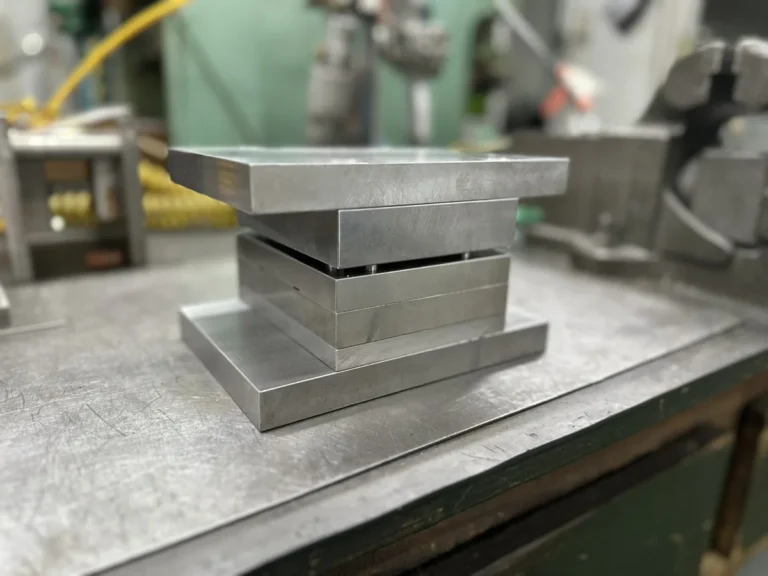
作業台の上に置いた、板を重ねたダイセット状の金型

切削・研削金型の製作金型・治具・工具

移管案件で新しく作った金型

廃業の恐れのある会社からの製品移管。バリや寸法不良などもあり、現行の金型は使わず新規に作った金型。

公式サイトで事例を見る ↗

豊栄金属工業株式会社

出典:豊栄金属工業「問題解決ブログ 移管案件②」

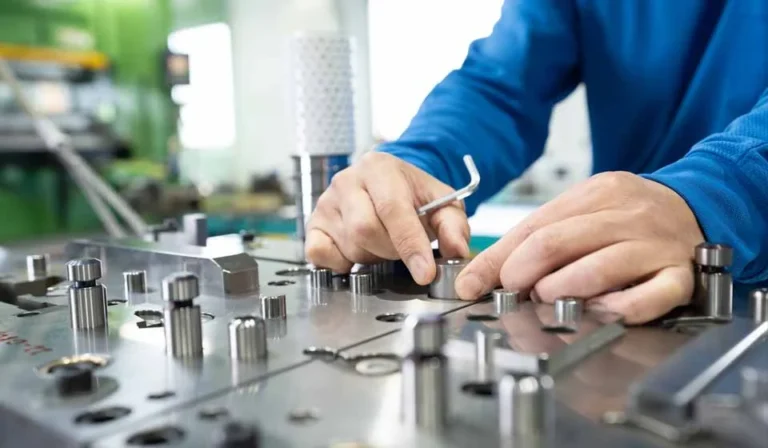
円柱状の部品が並ぶ金型のプレートに、六角レンチで部品を取り付ける手元

切削・研削順送り金型の製作金型・治具・工具

順送り金型の組付け

順送り金型の設計製作を紹介するページの写真。金型のプレートに部品を取り付ける作業の手元。

公式サイトで事例を見る ↗

株式会社伊藤製作所

出典:伊藤製作所「高精度&高機能 順送り金型設計製作」

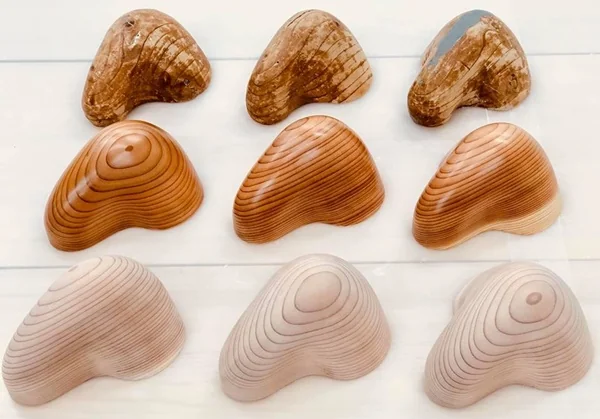
飴細工に使う木製の型を並べた写真(古い型と新しい型)

ガラス・縫製・木工など木工・木型木材金型・治具・工具

飴作りに使う島田髷型の木型

神社の飴作りで使う木型。戦前から使われ劣化した島田髷型の復刻版を作るプロジェクトに協力した。

公式サイトで事例を見る ↗

株式会社ウッド・マイスター

出典:ウッド・マイスター「飴細工の木型」

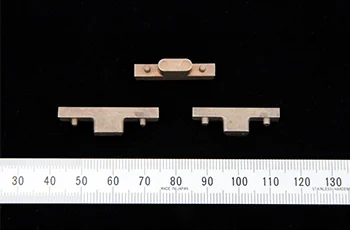
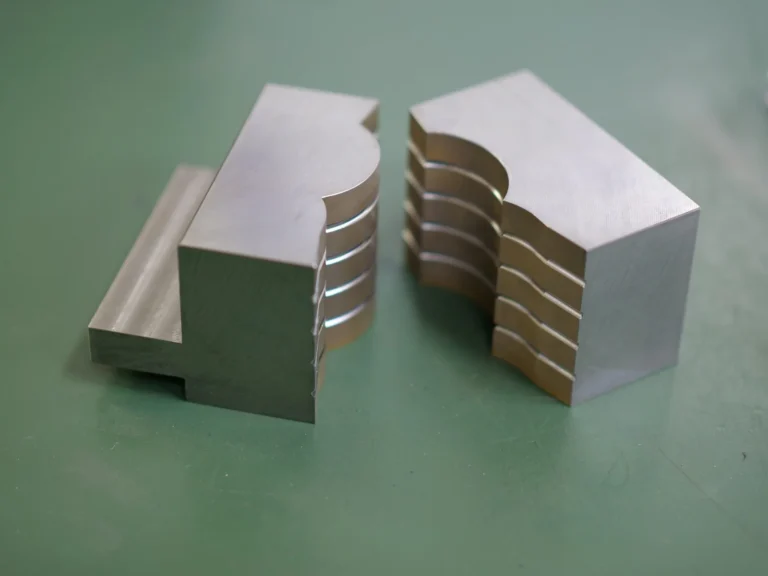
ワイヤーカットで曲線に加工した簡易金型の部品2点

放電加工ワイヤ放電加工金型・治具・工具

曲線をワイヤーカットした簡易金型

真鍮の線を入れて曲がった形状を作る簡易金型。上から見た曲線をワイヤーカットで加工。マシニングよりプログラム作成が短く済むため選定。

公式サイトで事例を見る ↗

有限会社榊原工機

出典:榊原工機「【今さら聞けない】ワイヤーカット加工とは? 精密加工のプロが解説する基礎知識」

溝を入れたダイヤモンドホイール

切削・研削ウォータージェット切断その他・複数の材料金型・治具・工具

ダイヤモンドホイールの溝掘り

ダイヤ層8t+アルミ台座40t×φ450。スリット幅3×深さ8mmを円周線13本・放射線16本で加工した非貫通加工。

公式サイトで事例を見る ↗

株式会社米山製作所

出典:米山製作所「ウォータージェット加工事例:ダイヤモンドホイール溝掘り加工」

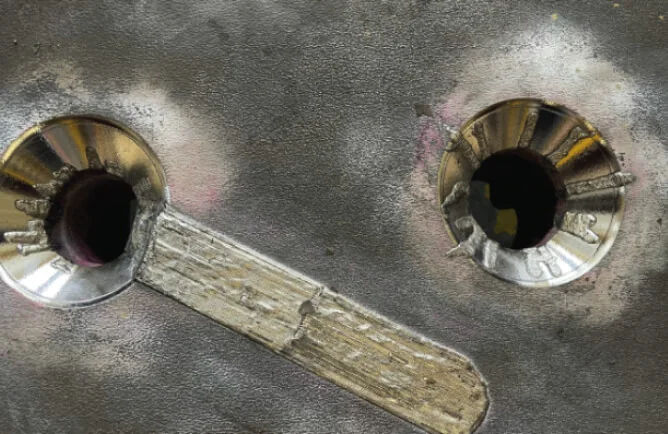
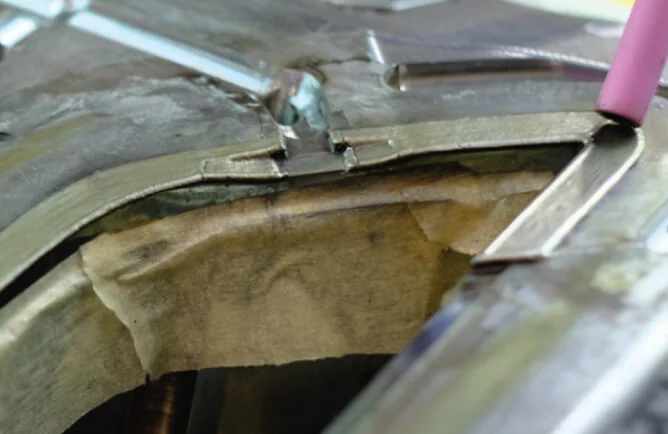
樹脂金型の設計変更でレーザー肉盛りした部分

溶接・接合・ろう付けレーザー肉盛溶接(金型の設計変更)鉄鋼金型・治具・工具

樹脂金型の設計変更の肉盛

SS400の樹脂金型の設計変更。加工時間40時間、溶接棒はφ1.2mmのMold 90+。

公式サイトで事例を見る ↗

中日クラフト株式会社

出典:中日クラフト「レーザ溶接・肉盛り(レーザクラッディング)」

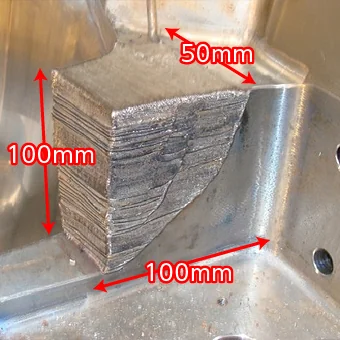
SKD11のプレス金型の破損部をレーザー肉盛りで復元した例

溶接・接合・ろう付けレーザー肉盛溶接(金型の破損復元)鉄鋼金型・治具・工具

プレス金型破損の復元(SKD11)

SKD11のプレス金型の破損を復元。肉盛り範囲15×350×8mm、加工時間13.5時間、溶接棒はφ1.2mmのMold 10。

公式サイトで事例を見る ↗

中日クラフト株式会社

出典:中日クラフト「レーザ溶接・肉盛り(レーザクラッディング)」

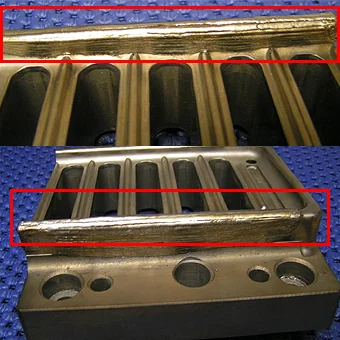
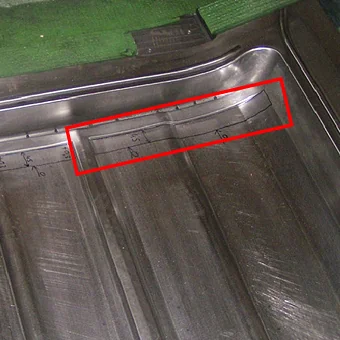
プレス金型の設計変更でレーザー肉盛りした範囲(赤枠)

溶接・接合・ろう付けレーザー肉盛溶接(金型の設計変更)その他・複数の材料金型・治具・工具

プレス金型の設計変更(FCD600)

FCD600のプレス金型の設計変更。肉盛り範囲20×350×1mm、加工時間7時間、溶接棒はφ1.2mmのニッケル。

公式サイトで事例を見る ↗

中日クラフト株式会社

出典:中日クラフト「レーザ溶接・肉盛り(レーザクラッディング)」

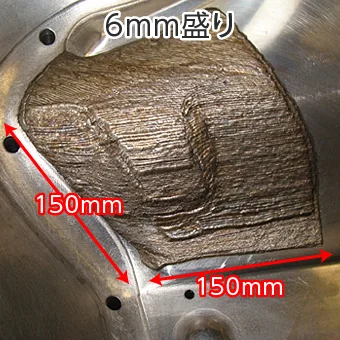
プレス金型の設計変更でレーザー肉盛りした範囲

溶接・接合・ろう付けレーザー肉盛溶接(金型の設計変更)その他・複数の材料金型・治具・工具

プレス金型の設計変更の肉盛

FC250のプレス金型の設計変更。肉盛り範囲150×150×6mm、加工時間22時間、溶接棒はφ1.2mmのニッケル。

公式サイトで事例を見る ↗

中日クラフト株式会社

出典:中日クラフト「レーザ溶接・肉盛り(レーザクラッディング)」

金型の欠損部を肉盛補修した箇所

溶接・接合・ろう付けレーザー肉盛溶接(金型補修)鉄鋼金型・治具・工具

金型欠損部の肉盛補修

金型の欠損部をパルスレーザー溶接で肉盛補修した例。材質はSKD61。

公式サイトで事例を見る ↗

DKNレーザー溶接株式会社

出典:DKNレーザー溶接「金型の肉盛補修」

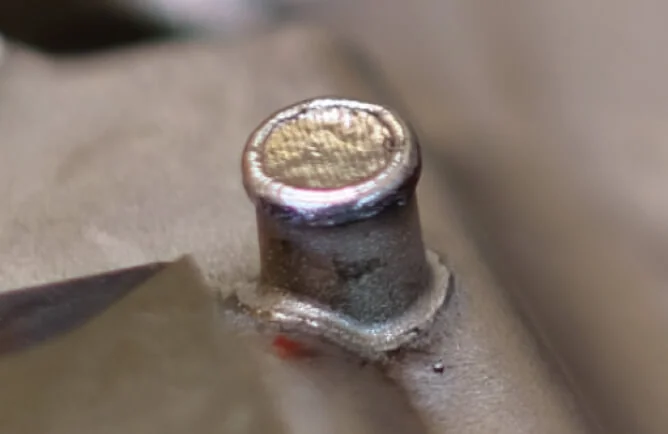
直径7mmに肉盛りした金型

溶接・接合・ろう付けレーザー肉盛溶接(金型補修)鉄鋼金型・治具・工具

直径7mmの肉盛(金型)

金型の突起部に直径7mmの肉盛を行った例。材質はSKD61。

公式サイトで事例を見る ↗

DKNレーザー溶接株式会社

出典:DKNレーザー溶接「金型の肉盛補修」

金型のパーティングラインをレーザー溶接で肉盛補修している様子

溶接・接合・ろう付けレーザー肉盛溶接(金型補修)鉄鋼金型・治具・工具

パーティングラインの肉盛補修

金型のパーティングライン部の肉盛補修。材質はNAK80。

公式サイトで事例を見る ↗

DKNレーザー溶接株式会社

出典:DKNレーザー溶接「金型の肉盛補修」

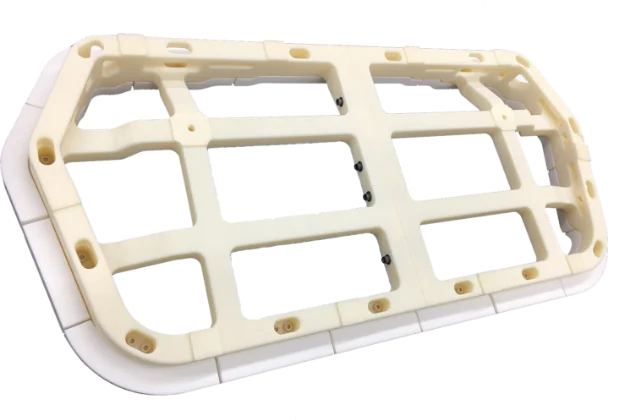
アイボリー色の樹脂でできた格子状の大型検査用治具

3Dプリンター・試作3Dプリンター(FDM・SLS)+切削加工、ASA・PA2200樹脂金型・治具・工具

3Dプリントと切削を組み合わせた検査治具

FDM×SLS×切削加工。ASAとPA2200(ナイロン12)で、800×400×80mm。大型造形機でベースの強度部品を一体造形した。

公式サイトで事例を見る ↗

八十島プロシード株式会社

出典:八十島プロシード「フロントバンパー検査用治具」

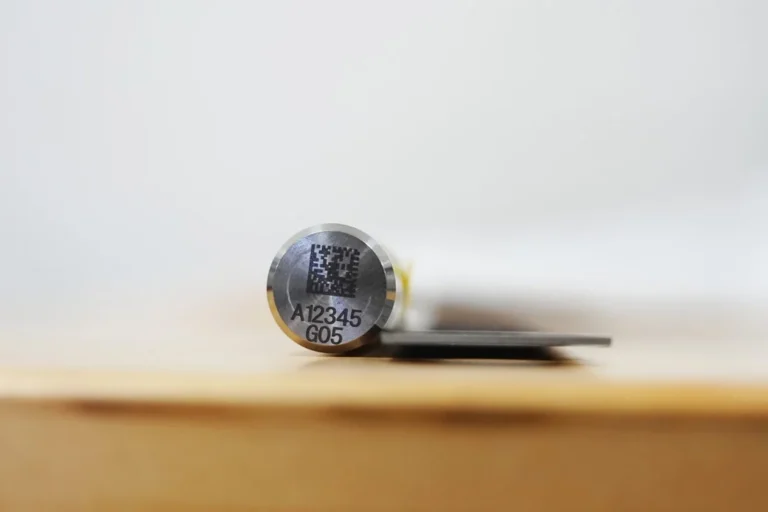
ドリルの刃の丸い端面にレーザーで印字されたデータマトリックスと英数字の写真

レーザー加工レーザーマーキング金型・治具・工具

ドリルの刃にデータマトリックスを印字

ドリルの刃の丸い端面に、レーザーでデータマトリックスと英数字を印字した例。

公式サイトで事例を見る ↗

株式会社アコン

出典:PALLASER(アコン)「ドリルの刃へのデータマトリクスの印字」
紹介した課題ページ:部品・製品のトレーサビリティを取りたい(刻印・2次元コード)

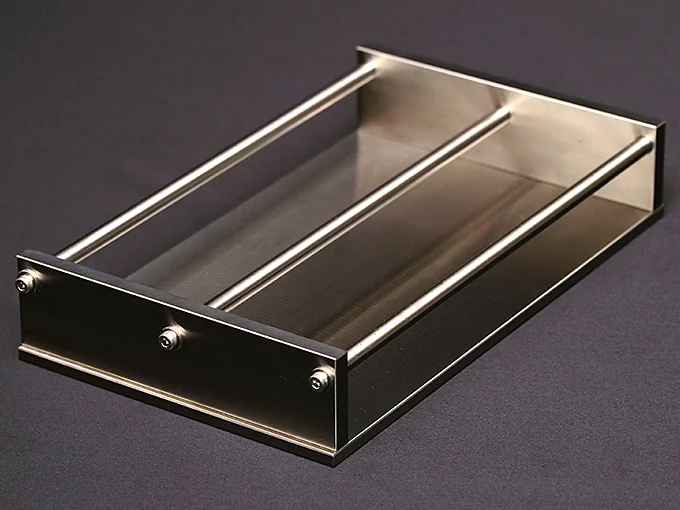
ステンレスの板と3本の棒でできた、ソルベントクラックの定ひずみ試験の治具の写真

切削・研削試験治具の製作ステンレス金型・治具・工具

ソルベントクラック試験の治具を製作

ステンレスの板と3本の棒でできた、ソルベントクラックの定ひずみ試験の治具。

公式サイトで事例を見る ↗

ムソー工業株式会社

出典:ムソー工業「ソルベントクラック(定ひずみ)試験治具」
紹介した課題ページ:樹脂部品の割れ(ソルベントクラック・ストレスクラック)を防ぎたい

ヒート&クール成形金型の写真

樹脂・ゴムの成形ヒート&クール成形金型鉄鋼金型・治具・工具

ヒート&クール成形の金型

ヒート&クール成形に使う、射出成形の金型。

公式サイトで事例を見る ↗

株式会社富士精工

出典:富士精工「ヒート&クール成形金型」
紹介した課題ページ:射出成形の外観不良(ウェルドライン・ひけ・ショートショット)を減らしたい

東金属産業が金属3Dプリンターで一体化したインバーの検査治具

3Dプリンター・試作金属3Dプリンター(一体化)その他・複数の材料金型・治具・工具

4部品の検査治具をインバーで一体造形

4部品の組立品を、金属3Dプリンターでインバーの1部品にした検査治具。

公式サイトで事例を見る ↗

東金属産業株式会社

出典:検査治具|金属3Dプリンタ工法転換ラボ(東金属産業) )
紹介した課題ページ:部品点数を減らしたい

三次元水管付き金型のCADモデルと、造形した金型

3Dプリンター・試作金属3Dプリンター(三次元水管付き金型)金型・治具・工具

三次元水管付きの金型を造形

三次元水管付き金型の CAD モデルと、造形した金型の製作事例。

公式サイトで事例を見る ↗

株式会社ODEC

出典:射出成型 三次元水管付き金型|ODEC )
紹介した課題ページ:溶接・成形で歪む・反る

金型・治具・工具のエースモデル

金型・治具・工具の実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →

超硬の軸の先から髪の毛より細く伸びる極細ピン(φ0.025×5.0L)

切削・研削微細加工(極細ピン)その他・複数の材料金型・治具・工具

エースモデル超硬でφ0.025×5.0Lの極細ピン、精度±0.002

φ0.025の超硬極細ピン

抜き型のパンチやピンに使う超硬の極細ピン。サイズφ0.025×5.0L、精度±0.002。

公式サイトで事例を見る ↗

株式会社熊本精研工業

出典:熊本精研工業「フォトギャラリー」

ものさしの横に置いた、段差のある角度付きの鋼製テンプレート

切削・研削平面研削鉄鋼金型・治具・工具

エースモデル段差公差±0.001を平面研削で加工

段差公差±0.001の角度付テンプレート

SKS3(サブゼロ)を平面研削で加工。段差公差±0.001。凹R形状を転写するため凸Rにも厳しい公差が入り、繋ぎ目もシームレスと同社は記載。

公式サイトで事例を見る ↗

株式会社東栄超硬

出典:東栄超硬 製作事例「角度付テンプレート」

細径のねじれ刃の超硬ドリルを横から撮った実物写真

製品・デバイス工具(極小径ドリル)金型・治具・工具

エースモデル直径0.020mmから。全サイズで直径公差+0-0.003と同社は記載

直径0.020mmからの超精密微細穴ドリル

全サイズで直径公差+0-0.003を実現と同社は記載。シャンク径はh4公差。ラインアップは直径0.020mmから。

公式サイトで事例を見る ↗

ユニオンツール株式会社

出典:ユニオンツール「超精密微細穴加工用ドリル」

内径に段のある超硬の金型部品。内面が鏡面に仕上がっている

切削・研削超精密内面研削(超硬)その他・複数の材料金型・治具・工具

エースモデル製作実績の抜粋に真円度0.16μm・円筒度0.41μmと同社は記載

R・テーパー・ストレートの内面研削

超硬の内径のR・テーパー・ストレートを研削盤だけで仕上げる。製作実績(一部抜粋)は真円度0.16μm・円筒度0.41μm・面粗さRa0.015μm。

公式サイトで事例を見る ↗

大伸ダイス工業株式会社

出典:大伸ダイス工業「超精密加工」

円弧状のスリット3本でできた異形孔の顕微鏡写真と寸法図(スリット幅0.025mm)

レーザー加工フェムト秒レーザー微細孔加工金型・治具・工具

エースモデル幅0.025mmの円弧スリットを孔長0.3mmでレーザー加工

スリット幅0.025mmの円弧形の異形孔

フェムト秒レーザーで加工した異形孔の事例。孔の長さ0.3mm(アスペクト比10倍)。寸法図のスリット幅は0.025、外径はφ0.2。

公式サイトで事例を見る ↗

日本ノズル株式会社

出典:日本ノズル「金属・樹脂・セラミック受託加工」

直径3〜8μmの微細孔の電子顕微鏡写真6枚

切削・研削微細孔加工(精密プレス加工・FIB加工)金型・治具・工具

エースモデルΦ3μmからの微細孔。真円精度は1μm未満レベルと同社は記載

Φ3〜8μmのアパーチャーの微細孔

電子顕微鏡などに使うアパーチャーの微細孔のSEM写真(Φ3〜8μm)。1μm未満レベルの真円精度と同社は記載。

公式サイトで事例を見る ↗

株式会社化繊ノズル製作所

出典:化繊ノズル製作所「アパーチャー」

刃物の先端の写真と、刃先を1万倍で見た特殊処理の前後の比較

切削・研削工業用刃物の刃先加工(研削)金型・治具・工具

エースモデル刃先の最小先端尖りが約15nm(同社の記載)

最小先端尖り約15nmの工業用刃物

刃先の先端にナノメートルの精度で特殊処理をほどこした刃物。最小先端尖りは約15nm。処理の前後の刃先を1万倍で比べた写真。

公式サイトで事例を見る ↗

株式会社ファインテック

出典:ファインテック「製品案内」

R0.007とR0.02の特殊PCD工具で超硬合金に直彫りした線・マーク・六角形の顕微鏡写真(450倍と200倍)

切削・研削微細切削(PCD工具による超硬合金の直彫り・金型加工)その他・複数の材料金型・治具・工具

エースモデルR0.007の特殊PCD工具で硬度93HRAの超硬合金に直彫り

R0.007のPCD工具で超硬合金に直彫り

硬度93HRAの超硬合金に、R0.007とR0.02の特殊PCD工具で直彫りした加工事例。0.1〜0.5μmの極小指令に追従。

公式サイトで事例を見る ↗

有限会社三井刻印

出典:三井刻印「加工事例」

細い刃先が並ぶ超硬のリードフレーム用パンチ。手前に硬貨

切削・研削プロファイル研削(超硬パンチ)その他・複数の材料金型・治具・工具

エースモデル超硬パンチの刃先最薄部0.180mm・寸法精度±0.001mm

刃先の最薄部0.18mmの超硬パンチ

リードフレーム用の超硬パンチ。プロファイルグラインダーの鏡面仕上げで、刃先最薄部0.180mm、寸法精度±0.001mm。

公式サイトで事例を見る ↗

株式会社ミスズ

出典:ミスズ 製品案内「リードフレーム パンチ」

マシナブルセラミックスの板に10×10で並ぶ微細穴の拡大写真

切削・研削微細穴加工(マシナブルセラミックス)セラミックス金型・治具・工具

エースモデルφ0.02mmの穴100個を壁厚0.01mm・公差±0.003mmで加工

セラミックスのφ0.02mm微細多孔

ホトベールⅡs(板厚0.1mm)にφ0.02mmの穴を100個。穴径公差・位置度±0.003mm、ピッチ0.03mm(壁厚0.01mm)。

公式サイトで事例を見る ↗

株式会社中川製作所

出典:微細加工ドットコム「マシナブルセラミックス φ0.02×100穴」

円すい形の微細な針が規則的に並ぶマイクロニードルのマスター型(顕微鏡写真)

切削・研削金型加工(微細切削)鉄鋼金型・治具・工具

エースモデル針300本の高さのバラつき±0.002mm、先端R0.007mm

先端R7µmのマイクロニードル型

医療・美容向けのマイクロニードルのマスター型。STAVAXに高さ0.75mmの針300本、先端R0.007mm、高さのバラつき±0.002mm。

公式サイトで事例を見る ↗

近畿精工株式会社

出典:近畿精工「微細加工技術」

内径研削したリングゲージ(外周にローレット、中央に穴)

切削・研削内径研削金型・治具・工具

エースモデル内径φ28±0.001mm、真円度・円筒度0.001mmのリングゲージ

真円度1μmの内径研削リングゲージ

φ28±0.001mm・厚さ20のリングゲージ。内径研削で真円度0.001mm、円筒度0.001mm。

公式サイトで事例を見る ↗

大古精機株式会社

出典:大古精機WebOKS「【実績紹介】精密内径研削加工(真円度0.001mm ,円筒度0.001mm)」

外径研削した段付きゲージ(銀色の円筒部と黒いグリップ部)

切削・研削外径研削(円筒研削)金型・治具・工具

エースモデル外径φ8.7±0.001mm・同軸度0.002mmの段付きゲージ

外径±1μmの特殊段付きゲージ

全長180・研磨部90の段付きゲージ。φ8.7±0.001mm、φ8.5±0.0015mm、同軸度0.002mmの外径研削。

公式サイトで事例を見る ↗

大古精機株式会社

出典:大古精機WebOKS「【実績紹介】精密外径研削加工:φ8.7±0.001mm(1μm), 軸度0.002mm(2μm)」

先端の面に細いスリットを並べたガス抜き用のピン2本

切削・研削金型部品(微細スリットのガスベント)鉄鋼金型・治具・工具

エースモデルピンの先端に幅0.005〜0.05mmのガス抜き。超モノづくり部品大賞の奨励賞を受賞と同社は記載

幅0.005mmからのガス抜きピン

エジェクタピンやコアピンにガスベントの機能を付けた金型部品。樹脂の流動性に応じて0.005〜0.05mm幅のガスベントを入れられる。

公式サイトで事例を見る ↗

株式会社プラモール精工

出典:プラモール精工「ガストース」

先端が鋭くとがった超硬合金のニードルピン

切削・研削微細研削(ニードルピン)その他・複数の材料金型・治具・工具

エースモデル超硬合金のピンの先端幅を1μm(0.001mm)以下に

先端幅1μm以下のニードルピン

マイクロマニピュレーターの操作ピン。超硬合金で、先端幅は0.001mm以下・0.003mm以下・0.005mm以下。

公式サイトで事例を見る ↗

三和クリエーション株式会社

出典:三和クリエーション「小径ピン・高精度シャフト」
コネクタ・半導体製造用の超硬ダイスの金型部品

切削・研削金型部品の特殊形状加工その他・複数の材料金型・治具・工具

エースモデル超微粒子超硬の特殊形状を寸法公差2μmで加工

超硬ダイスの金型部品加工

コネクタ・半導体製造用のダイス。超微粒子超硬に特殊形状加工を施し、寸法公差2μmで製作した。

公式サイトで事例を見る ↗

株式会社理工電気

出典:精密加工部品特急センター「コネクタ・半導体製造用ダイス」
ここに並ぶのは、製造業の企業が公開している実績のうち、公式サイトなどの公開情報に写真があるものです。写真と題は各社の公式サイトの事例ページへ移ります。社名の下の「企業ページ」は当サイトの企業の紹介ページ、「公式サイト」は各社の公式サイトです。公開情報をもとに編集部がまとめました(確認日:2026年10月8日)。写真の転載を断っている企業や、写真を公開していない企業は載せていないので、ここにない=実績がない、ではありません。企業の一覧は企業から探すから。

ほかの部品から探す

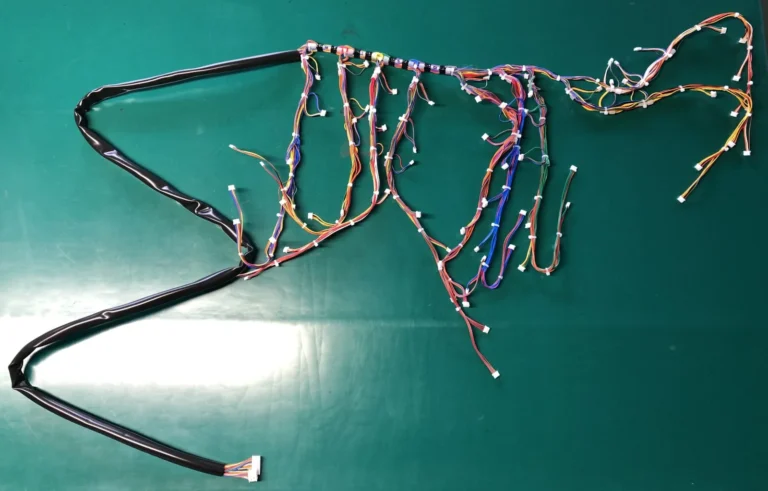
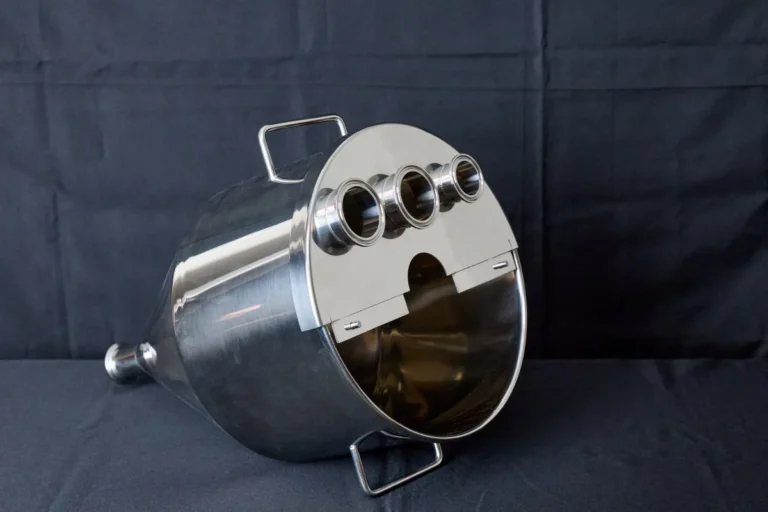
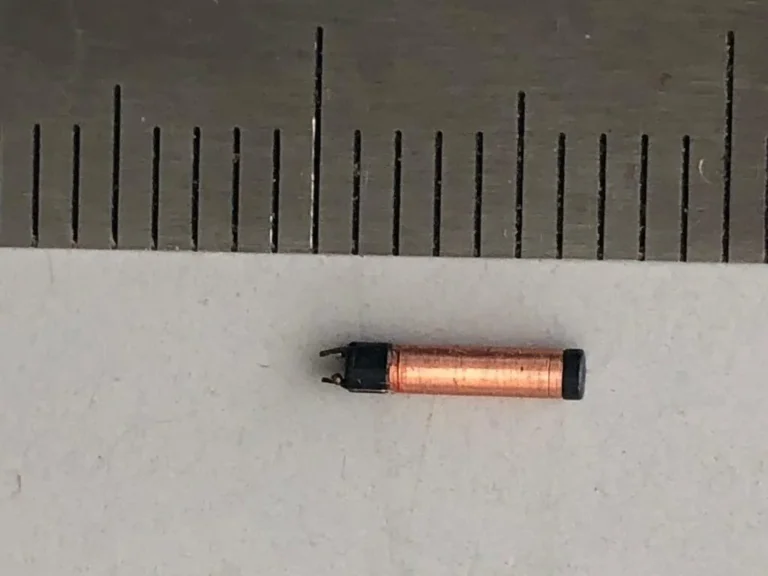
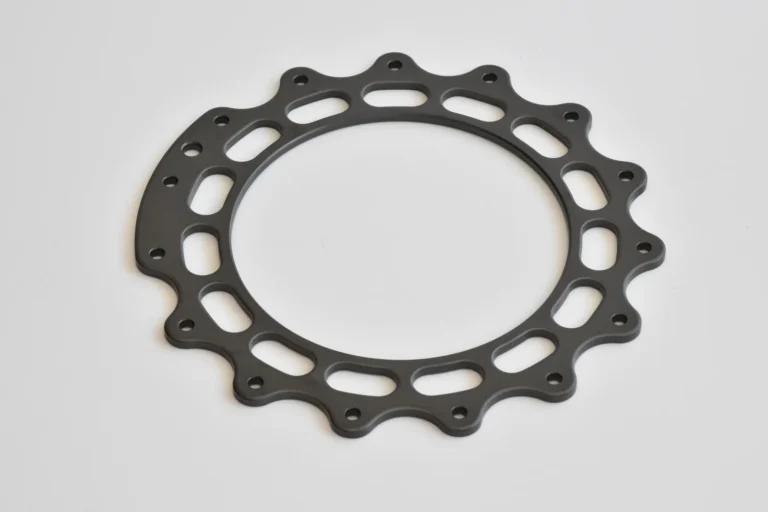
無電解ニッケルめっき後の小さなピン写真:植田鍍金工業「鉄製特殊ピンに無電解ニッケルメッキ加工を施した事例|大阪府東大阪市」ボルト・ねじ・ピン38件ボルト・ねじ・ピンの加工・製作の実績赤い耐熱塗装のマグネットホルダー3点写真:マグネットプラン「マグネット応用品 製作事例1」磁石19件磁石の加工・製作の実績自由鍛造で作った段付きの丸棒形状のラム写真:同和鍛造「大型・自由鍛造」自由鍛造品事例シャフト・軸43件シャフト・軸の加工・製作の実績平歯車・ウォームシャフト・ウォームホイールなど各種の歯車が並ぶ写真写真:山崎歯車製作所「製品案内(歯車)」歯車・スプロケット54件歯車・スプロケットの加工・製作の実績ガラス基板をマシニングで外形加工している様子写真:カドミ光学工業「マシニング加工」レンズ・光学・ガラス部品35件レンズ・光学・ガラス部品の加工・製作の実績円筒部に雌ねじのある小さな灰緑色のフランジ写真:精密部品加工センター.com「フランジ①」フランジ・継手22件フランジ・継手の加工・製作の実績銅色の細い幅のリング形の金属ガスケット3枚写真:丸和製作所「製品紹介 パッキン」Oリング・ガスケット・パッキン25件Oリング・ガスケット・パッキンの加工・製作の実績黄色地に「販売中」の表示を印刷した券売機用アクリルパネルの拡大写真:プリントス「駅券売機パネル」銘板・操作パネル・表示31件銘板・操作パネル・表示の加工・製作の実績鋭角に切断したパイプの端部写真:酒井鋼管「3次元レーザー加工センター.com 加工事例:テーブルの骨組み部品 角度切り」パイプ・チューブ103件パイプ・チューブの加工・製作の実績白い背景に並べた円形・楕円形のディスクフィルター写真:八尾金網製作所 導入事例「化学繊維の品質を守るディスクフィルター」フィルター32件フィルターの加工・製作の実績立成化学工業所のゴム巻き替えのページに載っている、旋盤でウレタンローラーを研削する様子の写真写真:立成化学工業所 )ロール・ローラー31件ロール・ローラーの加工・製作の実績黒い樹脂を外周に成形した小さな特注ベアリングの写真写真:KMT「納入事例:特注ベアリング」軸受・ブッシュ20件軸受・ブッシュの加工・製作の実績ナイスの真空ろう付受託のページに載っている、円盤形のアルミ部品の扇形の部分を切り取り、内部の同心円状の流路が見えるようにした写真写真:ナイス )熱交換器・冷却板29件熱交換器・冷却板の加工・製作の実績線径0.4mmのステンレス製の小さな圧縮ばねを定規の上に置いた写真写真:葵スプリング「製作実績:両端研磨を行った小さい圧縮ばね」ばね38件ばねの加工・製作の実績扉を開けた壁掛けの操作盤。上に表示灯、扉の裏に表示器と押しボタンが並ぶ写真:制御盤処.com「製作事例:操作盤」制御盤・配電盤24件制御盤・配電盤の加工・製作の実績先端に極細の管が出た金属製の精密ノズル写真:テクダイヤ「「bai1」狭小部塗布専用精密ノズル」ノズル26件ノズルの加工・製作の実績コネクターとスイッチが付いたアルミ筐体の加速度検知ユニット写真:エーピーエヌ「開発・製造実績:試作品の課題を解消し量産化を実現した加速度検知ユニット」基板・電子部品49件基板・電子部品の加工・製作の実績多数のコネクタが付いた券売機用285回路の組ハーネス写真:ワイヤーハーネス加工センター.com(千代田電子工業)「事例・実績 券売機用285回路組ハーネス」ワイヤーハーネス・ケーブル20件ワイヤーハーネス・ケーブルの加工・製作の実績ヘラ絞りで作られたステンレス製の産業機器用ホッパー写真:ナガセ「製品事例(ヘラ絞り)」タンク・容器・チャンバー35件タンク・容器・チャンバーの加工・製作の実績定規と並べた、黒いコアと端子付きの極小コア巻コイル写真:セルコ「小さなコイル」コイル・トランス29件コイル・トランスの加工・製作の実績アキタファインブランキングの製品情報のページに載っている、穴がたくさんあいた輪の形の打ち抜き部品の写真写真:アキタファインブランキング )ブラケット・板金部品33件ブラケット・板金部品の加工・製作の実績A5052アルミ板を溶接して製作した大型の制御箱の内部写真:上野製作所「A5052-2tを使用した板金加工* アルミ溶接加工にて4面溶接構造」ケース・筐体・カバー64件ケース・筐体・カバーの加工・製作の実績フランジに黒い発熱管の束を取り付けたフランジヒーター写真:新日電熱工業「製品案内:フランジヒーター」ヒーター22件ヒーターの加工・製作の実績

カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。

加工事例に戻る

各実績の写真と内容は、それぞれの出典(企業の公式サイトなど)の公開情報をもとに編集部がまとめたものです(確認日:2026年10月8日)。詳しい仕様や対応できる条件は、各社に直接お問い合わせください。