消しゴムに切れ目を入れ、ずらして接着すると、外から何も力をかけていないのに、消しゴムの中には押し合い・引っぱり合う力が生まれます。金属の部品でも、溶接・焼入れ・削る・曲げるといった作業のあとに、同じように中に力が残ります。これが残留応力です。このページでは、残留応力の意味、引張と圧縮のつり合い、生まれる原因、溶接の測定の例と計算例、悪い影響とよい使い方、減らす方法と測り方を、できるだけやさしく説明します。
ひとことで言うと
残留応力とは
残留応力は、外から力がかかっていない(外力を取り除いた)のに、物体の中に残っている応力です(ウィキペディア日本語版、ブリタニカ国際大百科事典)。内部応力・固有応力とも呼ばれ、残留応力に対応するひずみを残留ひずみといいます。
部品の中では、引っぱり合う向きの応力(引張)と押し合う向きの応力(圧縮)がつり合っています。引張の残留応力は強さを下げ、圧縮の残留応力は強さを上げます(ウィキペディア日本語版)。
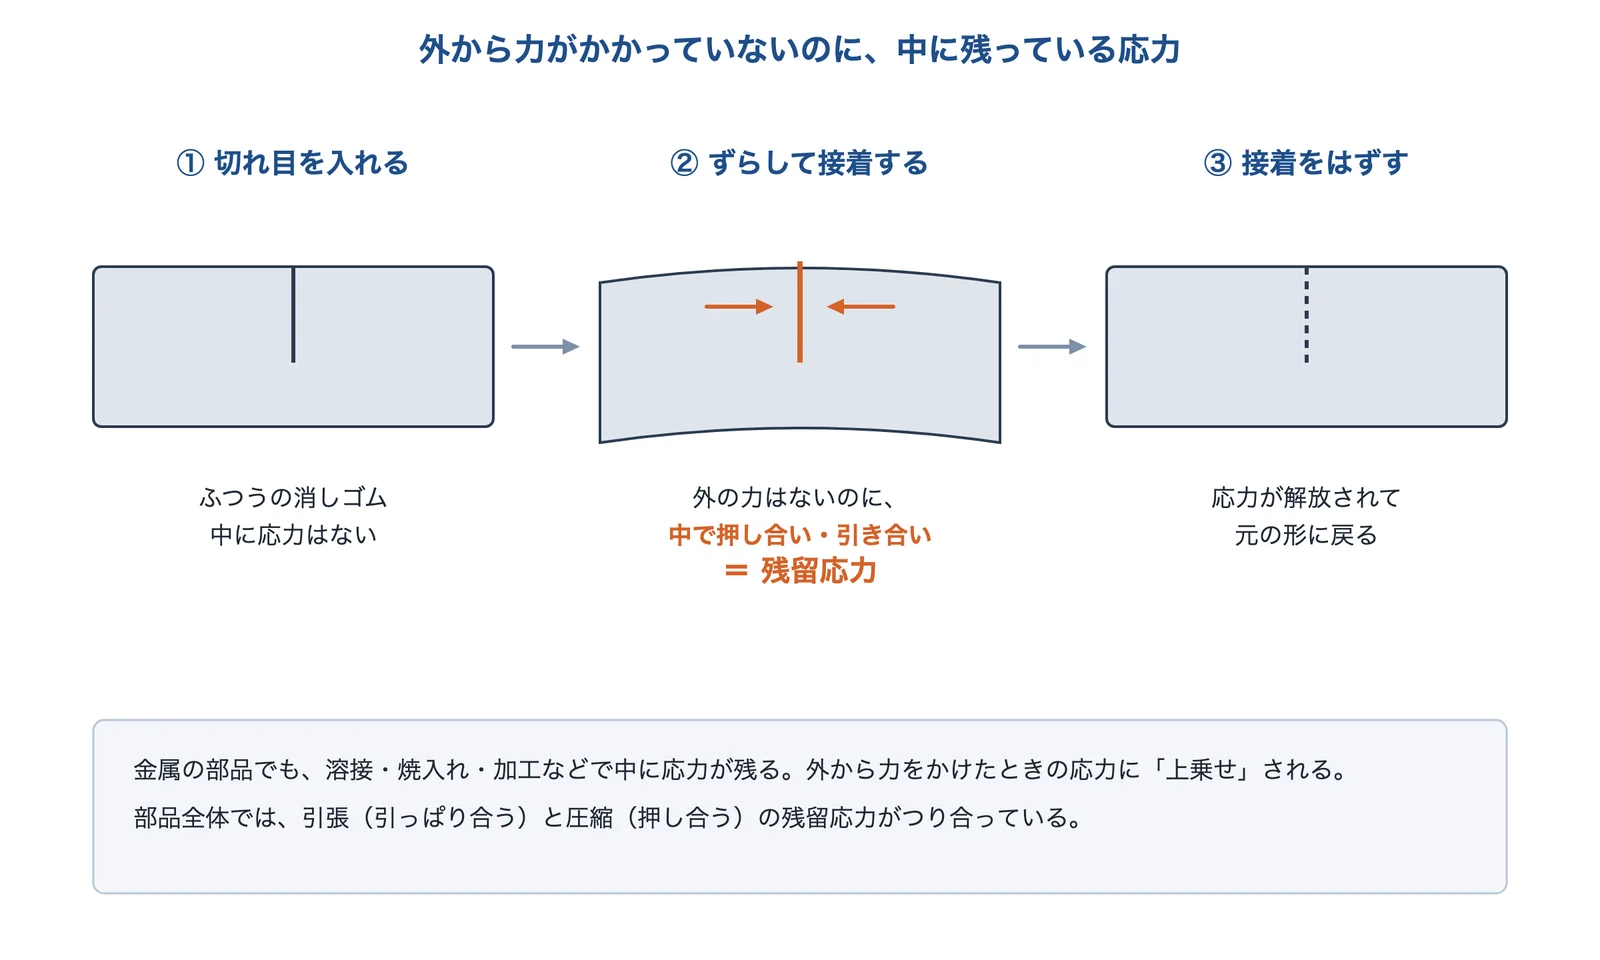
出典:コトバンク、ウィキペディア日本語版をもとに AI(Claude)で作成
ブリタニカ国際大百科事典(コトバンク)は、消しゴムの例で説明しています。一部に切れ目を入れてずらして接着すると残留応力が生まれ、接着をはずすと残留応力を解放しながら元の形に戻るとしています。金属の部品でも、外から見ただけでは残留応力はわかりませんが、使うときの力(外力)の応力に上乗せされて働きます(労働安全衛生総合研究所の報告)。
応力そのものの考え方は 基礎知識「応力とひずみ」にあります。残留応力は、ふつうの強さの計算(力 ÷ 断面積など)には出てこない「もともと中にある応力」と考えるとわかりやすくなります(編集部の解説)。
出典:残留応力|ウィキペディア日本語版、残留応力(ブリタニカ国際大百科事典・デジタル大辞泉・世界大百科事典)|コトバンク、吉久悦二「X線法および穿孔法による突き合わせ溶接板の残留応力測定」産業安全研究所研究報告 RIIS-RR-92(1993年)|労働安全衛生総合研究所
引張と圧縮は、部品の中でつり合っている
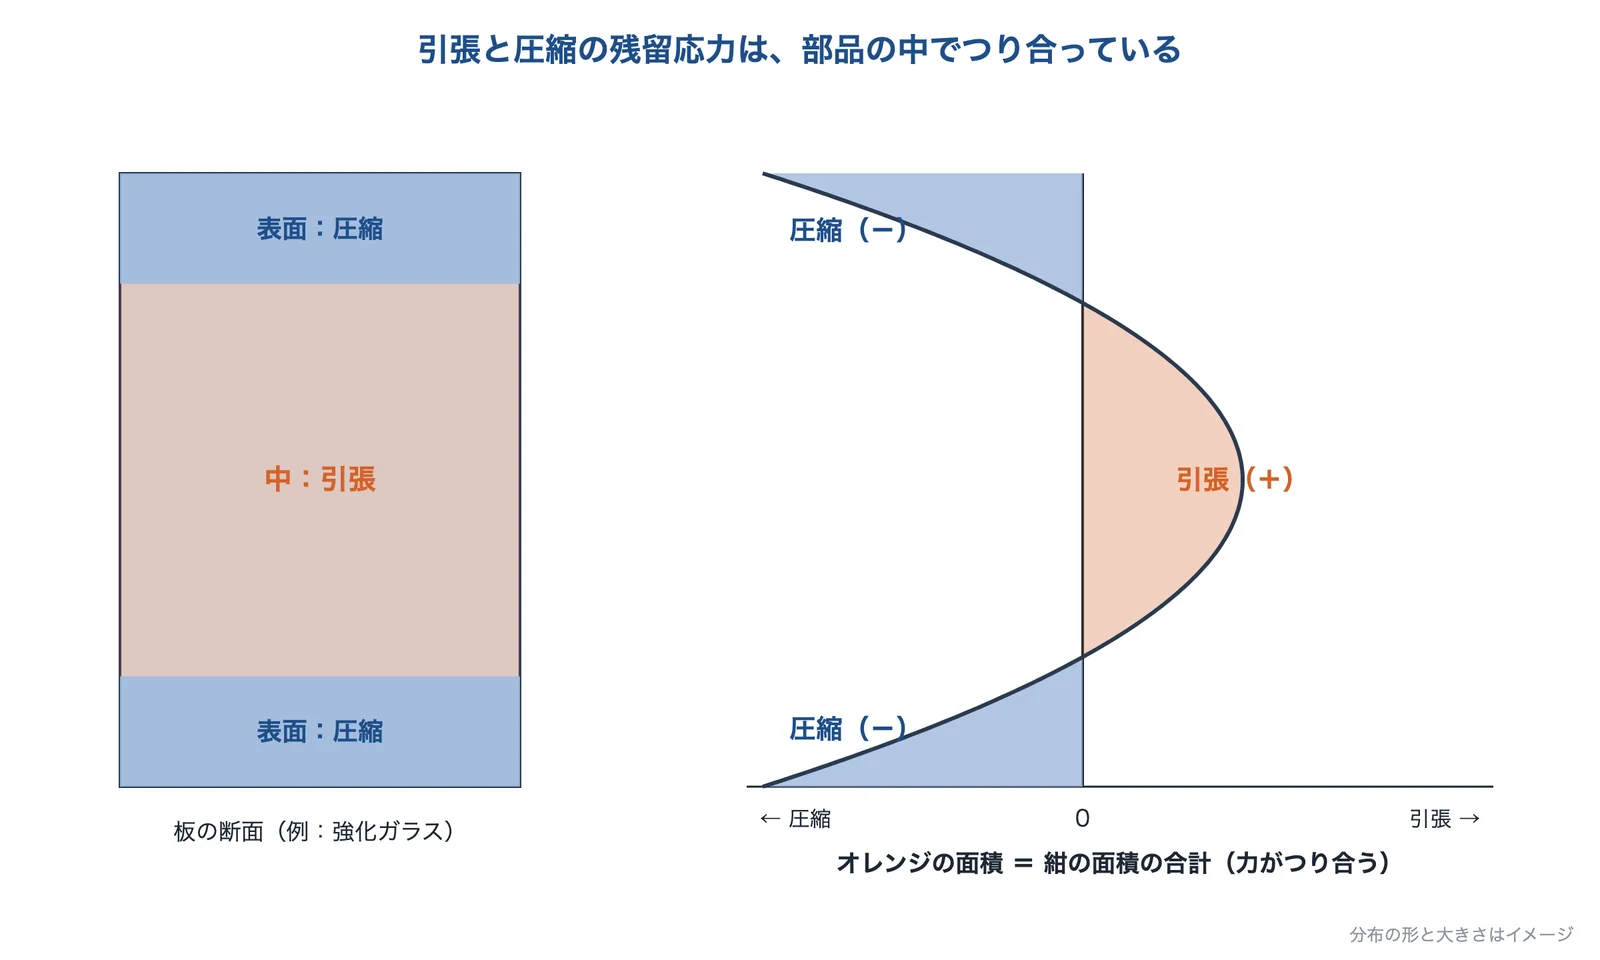
出典:Wikipedia(英語)、ウィキペディア日本語版をもとに AI(Claude)で作成
外から力がかかっていない部品は、全体として力がつり合っていなければなりません。そのため、残留応力はどこかが引張なら、別のどこかが圧縮になり、部品全体では正と負がつり合います(ウィキペディア日本語版)。
たとえば強化ガラスでは、表面に圧縮の応力が入り、それとつり合うように中に引張の応力があります。表面が圧縮なので、き裂ができにくくなります(英語版ウィキペディア)。反対に、溶接した部分のように、局所的に大きな引張の残留応力が残ることもあります。
このつり合いがあるので、部品の一部を削ったり切ったりすると、残っている部分でつり合いを取り直すために残留応力が配り直され、形が変わることがあります(編集部の解説。下の計算例で測定の例を紹介します)。
出典:残留応力|ウィキペディア日本語版、Residual stress|Wikipedia(英語)
残留応力が生まれる原因
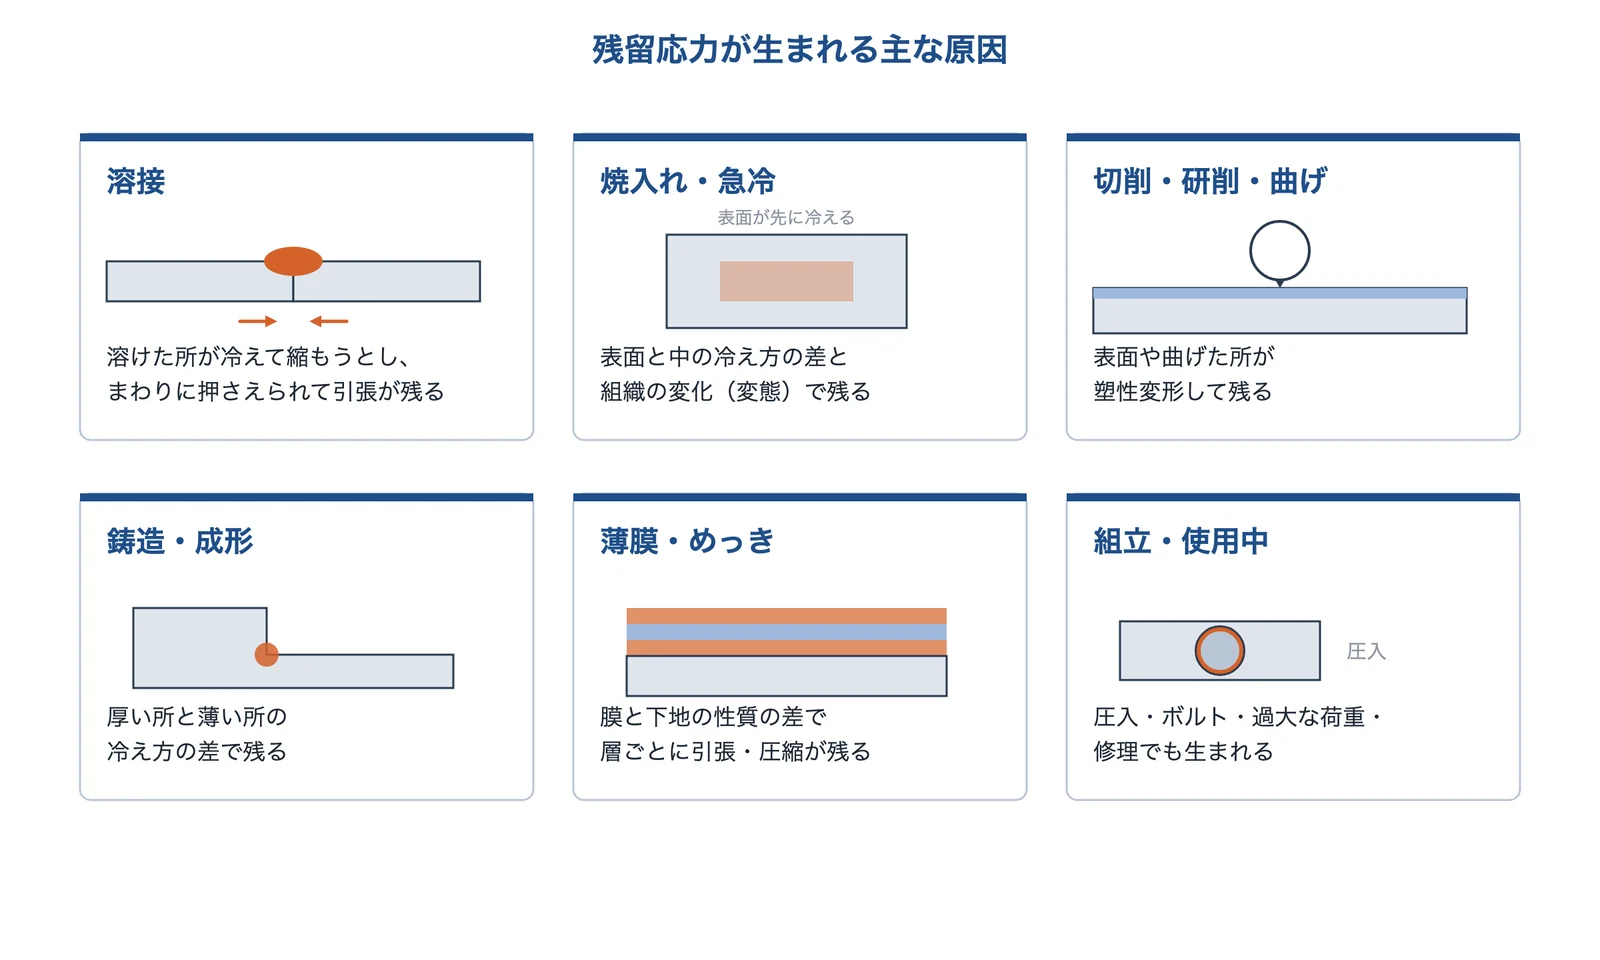
出典:ウィキペディア日本語版、Wikipedia(英語)、コトバンク、労働安全衛生総合研究所をもとに AI(Claude)で作成
ウィキペディア日本語版は、残留応力の主な原因として塑性変形、温度の差(温度勾配)、組織の変化(相変態)を挙げ、溶接、焼入れ、切削、鋳造、冷間加工などで生まれるとしています。
溶接
英語版ウィキペディアは、溶接の熱で局所的に膨らみ、冷えるときに、ある所はほかよりも大きく冷えて縮むので、残留応力が残るとしています。溶けて固まった所が縮もうとしても、まわりの冷たい金属に押さえられるので、溶接線の近くには引張の残留応力が残りやすくなります(編集部の解説。測定の例は次の節)。溶接の方法は技術「溶接」にあります。
焼入れ・急冷
ブリタニカ国際大百科事典は、冷える速さがそろっていないと、冷える途中の熱応力による塑性変形がそろわず、その結果、製品に残留応力が残るとしています。英語版ウィキペディアも、熱のサイクルの温度差で残留応力が生まれるとしています。焼入れでは、さらに組織の変化(変態)による体積の変化も加わります(ウィキペディア日本語版の「相変態」をもとにした編集部の解説)。焼入れの歪み・割れは課題「熱処理で歪む・割れる」にあります。
加工・薄膜・組立
削る・曲げるなどで表面や一部が塑性変形すると、残留応力が残ります(ウィキペディア日本語版・英語版)。性質の違う薄い膜を重ねて作ると、層ごとに引張と圧縮が入れかわる複雑な残留応力になることがあります(英語版)。労働安全衛生総合研究所の報告は、鋳造・機械加工・溶接などの製造・組立のときだけでなく、使っているときの思いがけない過大な荷重や、修理・改造でも残留応力が生まれるとしています。
出典:残留応力|ウィキペディア日本語版、Residual stress|Wikipedia(英語)、残留応力(ブリタニカ国際大百科事典・デジタル大辞泉・世界大百科事典)|コトバンク、吉久悦二「X線法および穿孔法による突き合わせ溶接板の残留応力測定」産業安全研究所研究報告 RIIS-RR-92(1993年)|労働安全衛生総合研究所
溶接の残留応力:測定の例
出典:労働安全衛生総合研究所をもとに AI(Claude)で作成
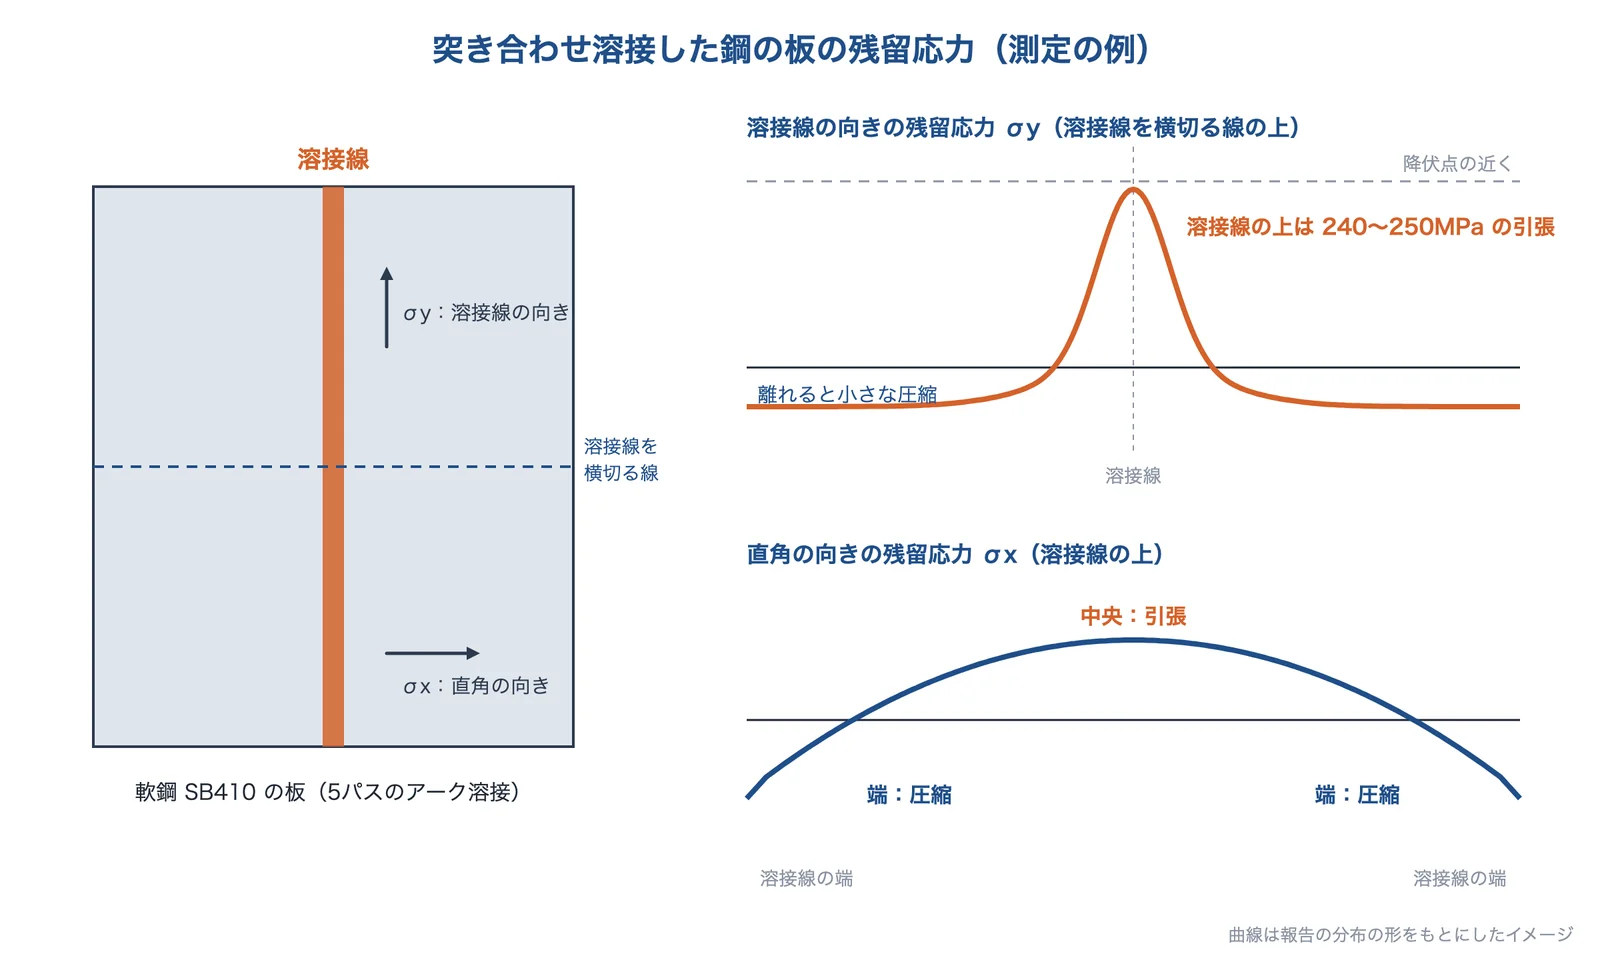
労働安全衛生総合研究所(当時の産業安全研究所)の報告は、軟鋼 SB410 の板をアーク溶接で突き合わせ(5パス)、X線法と穿孔法で残留応力を測りました。いちばん溶接線の長い試験体では、溶接線の上の溶接線の向きの残留応力が、端を除いて 240〜250MPa で、材料の降伏点に近い値に達していました。
溶接線と直角の向きの残留応力は、溶接線の上で、中央が引張、両端が圧縮という分布でした。報告は、この形が、板の上にビードを置く溶接の解析の結果や、ほかの突き合わせ溶接の実験の結果に近いとしています。降伏点は、材料が元に戻らない変形を始める応力です(基礎知識「降伏点・耐力と引張強さ」)。
つまり、溶接したままの部品には、外から力をかける前から、降伏点に近い引張の応力が溶接線に沿って残っていることがあるということです。溶接の変形(角変形・反り)も、同じ縮もうとする力が原因です(課題「溶接・成形で歪む・反る」)。
出典:吉久悦二「X線法および穿孔法による突き合わせ溶接板の残留応力測定」産業安全研究所研究報告 RIIS-RR-92(1993年)|労働安全衛生総合研究所
計算例:使うときの応力に上乗せされる
出典:労働安全衛生総合研究所をもとに編集部が計算し、AI(Claude)で作成
① 使うときの応力に足し合わせる
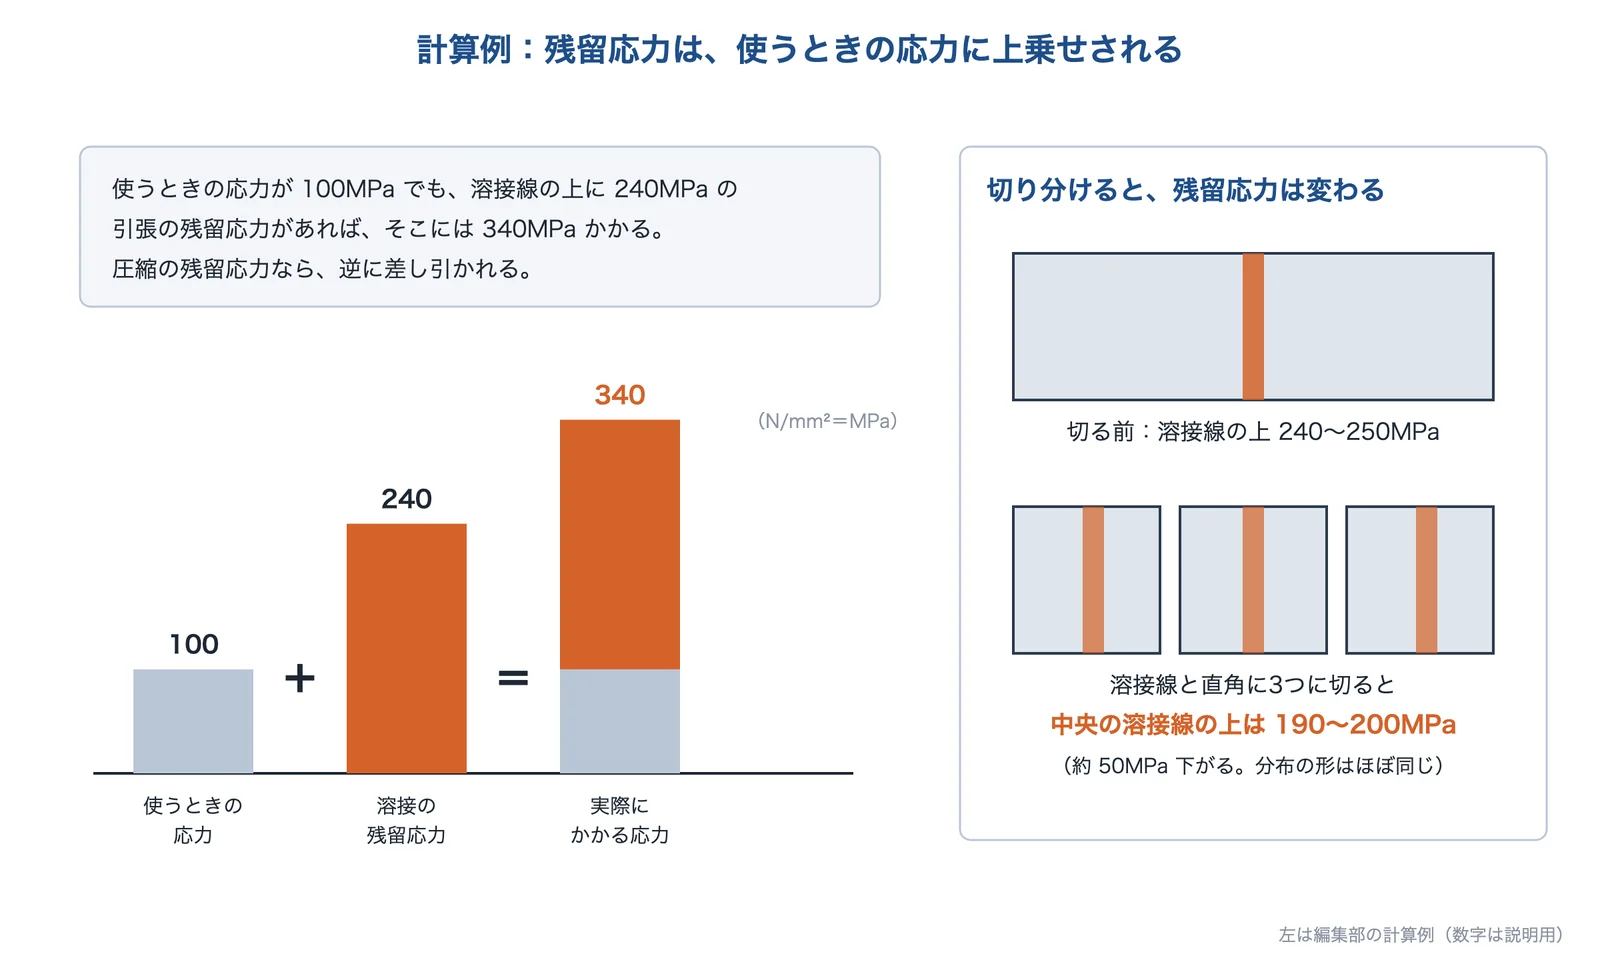
労働安全衛生総合研究所の報告は、機械や構造物を使うときには、すでにある残留応力に外からの力による応力が重なって働くので、部材の壊れ方、特に疲労に残留応力が悪い影響を与えることが少なくないとしています。たとえば、使うときの応力が 100MPa の所に、溶接で 240MPa の引張の残留応力が残っていれば、その場所の応力は 100 + 240 = 340MPaになります(編集部の計算。数字は説明用で、240MPa は上の測定の例の値)。
反対に、表面に圧縮の残留応力が入っていれば、使うときの引張の応力から差し引かれます。下の「よい使い方」は、この差し引きを使っています(編集部の解説)。なお、残留応力と使うときの応力の合計が降伏点を超えると、その所が塑性変形して残留応力は小さくなります。単純な足し算で考えられるのは、弾性の範囲の話です(編集部の解説。基礎知識「弾性変形と塑性変形」)。
② 切り分けると残留応力が変わる
同じ報告は、溶接した板を溶接線と直角に機械加工で3つに切り分け、切ったあとの残留応力も測りました。中央の溶接線の上の溶接線の向きの残留応力は、切る前の 240〜250MPa から、190〜200MPa へ約 50MPa 下がった一方、分布の形はほとんど変わりませんでした。切ると残留応力が配り直されることを示す例です。
出典:吉久悦二「X線法および穿孔法による突き合わせ溶接板の残留応力測定」産業安全研究所研究報告 RIIS-RR-92(1993年)|労働安全衛生総合研究所
引張の残留応力が起こす困りごと
出典:Wikipedia(英語)、労働安全衛生総合研究所をもとに AI(Claude)で作成
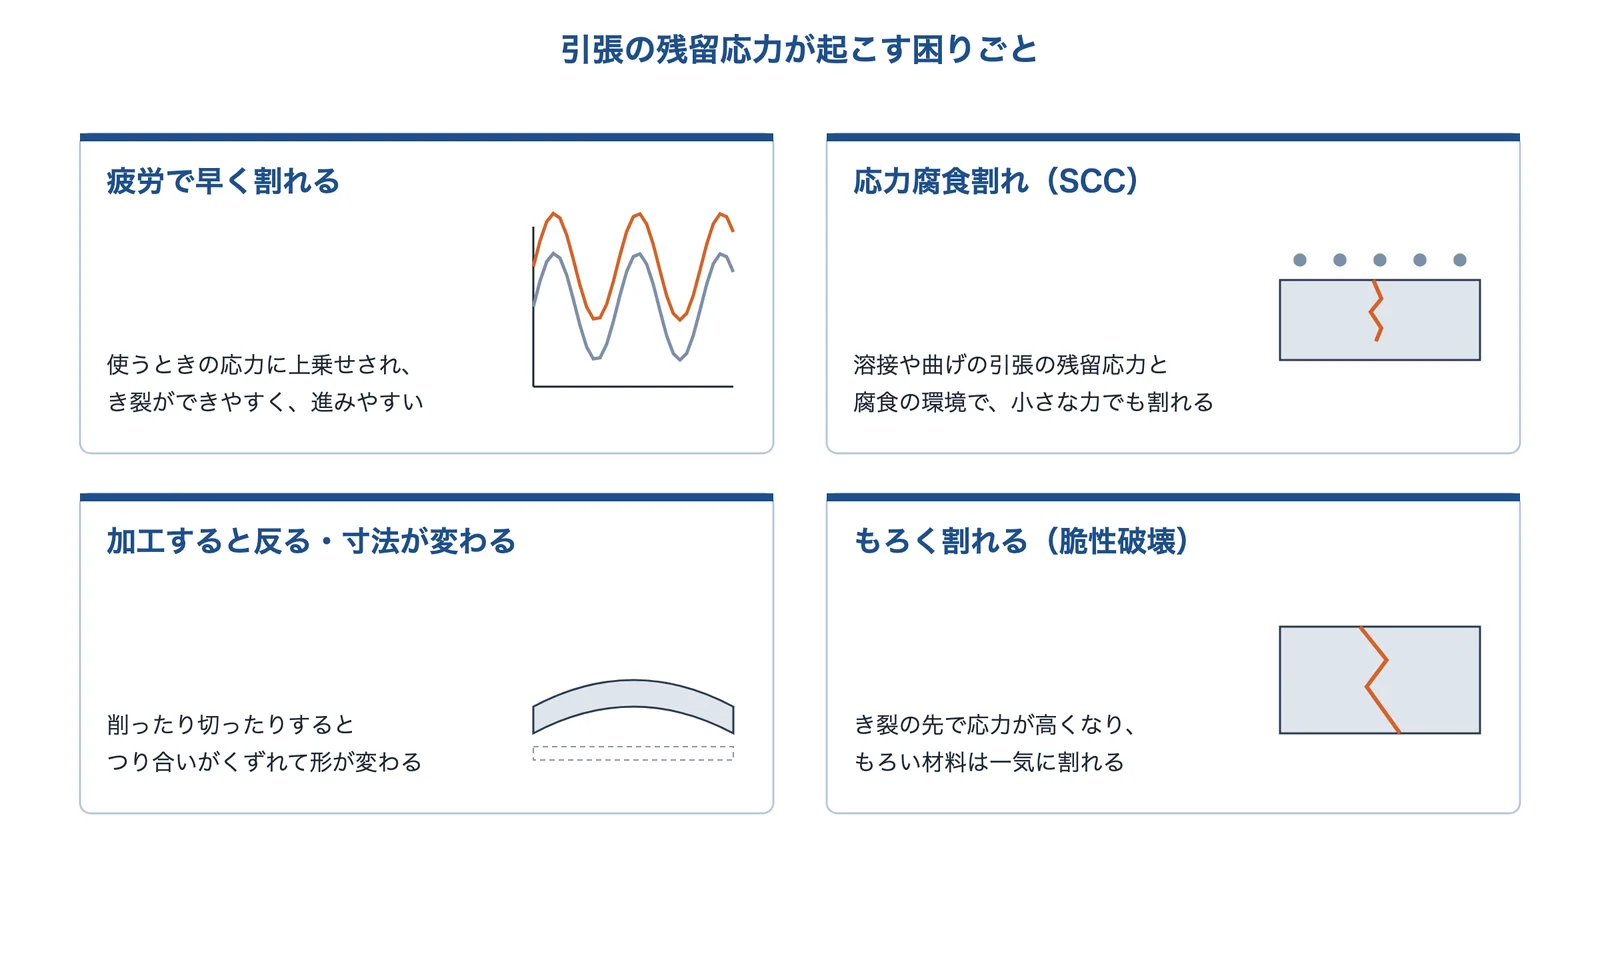
英語版ウィキペディアは、思いがけない残留応力があると、構造物が早く壊れることがあるとし、引張の残留応力はき裂ができやすく、進みやすくするとしています。もろい材料では、き裂の先で応力が集中し、全体の平均よりずっと大きな引張の応力がかかって割れが始まるとしています(応力の集中は 基礎知識「応力集中」)。
疲労
くり返し力がかかる部品では、引張の残留応力が上乗せされると、疲れに対する強さが下がります(労働安全衛生総合研究所の報告の「特に疲労に悪影響」をもとにした編集部の解説)。疲労の基本は 基礎知識「疲労限度(S-N曲線)」、対策は課題「繰り返し荷重・熱サイクルで割れる」にあります。
応力腐食割れ
ステンレスなどが腐食しやすい環境で引張の応力を受けると、小さな力でも割れる応力腐食割れが起きます。外からの力がなくても、溶接・曲げ・プレスの引張の残留応力だけで割れることがあるので、残留応力を下げることが対策の一つになります(編集部の解説。くわしくは課題「応力腐食割れ(SCC)を防ぎたい」)。
加工すると反る・寸法が変わる
残留応力のある材料を削ったり切ったりすると、つり合いがくずれて形が変わります。消しゴムの接着をはずすと元の形に戻るのと同じしくみです(ブリタニカ国際大百科事典の例をもとにした編集部の解説)。精度の高い部品では、削る前に残留応力を下げておくことがあります(寸法の精度は課題「寸法・位置の精度を上げたい」)。
出典:Residual stress|Wikipedia(英語)、吉久悦二「X線法および穿孔法による突き合わせ溶接板の残留応力測定」産業安全研究所研究報告 RIIS-RR-92(1993年)|労働安全衛生総合研究所、残留応力(ブリタニカ国際大百科事典・デジタル大辞泉・世界大百科事典)|コトバンク
よい使い方:表面に圧縮の残留応力を入れる
出典:ウィキペディア日本語版、Wikipedia(英語)をもとに AI(Claude)で作成
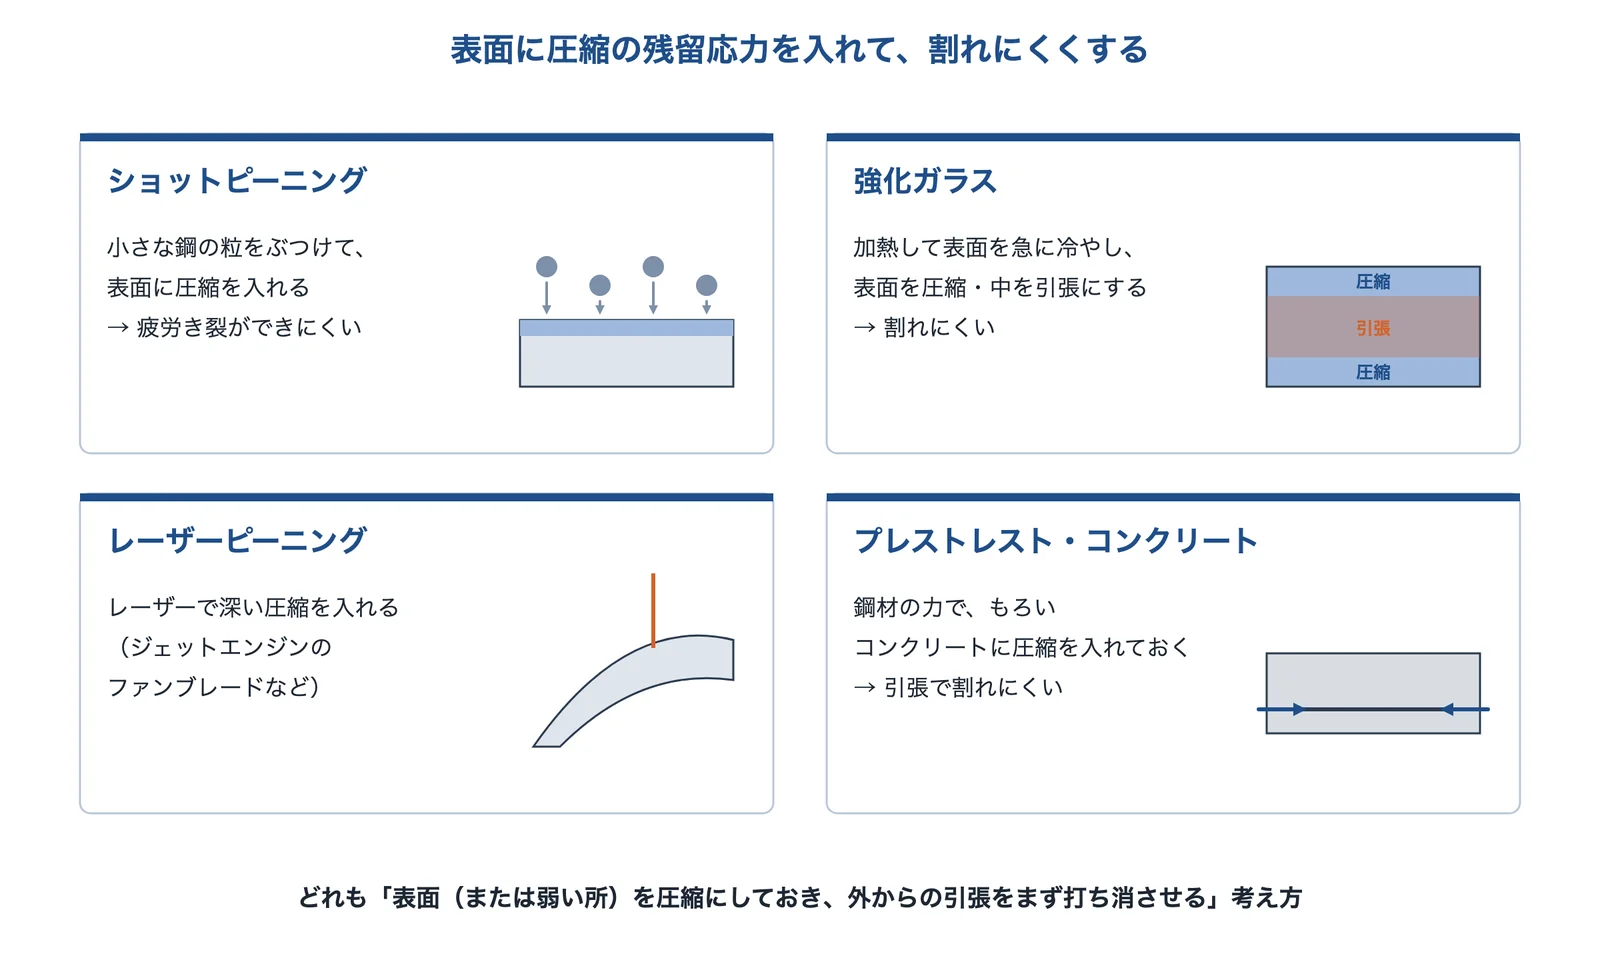
残留応力は悪いものばかりではありません。英語版ウィキペディアは、もろい材料は、圧縮の残留応力を入れることで割れにくくできるとし、強化ガラスとプレストレスト・コンクリートを例に挙げています。表面が圧縮なら、外からの引張の力はまずその圧縮を打ち消してからでないと、き裂を広げられません。
金属の部品では、小さな鋼の粒をぶつけて表面に圧縮の残留応力を入れるショットピーニングで疲れに対する強さを上げます(ウィキペディア日本語版)。英語版は、ジェットエンジンのファンブレードなどに、レーザーピーニングで深い圧縮の残留応力を入れる例も挙げています。日本刀の反りも、硬い刃と柔らかい背の残留応力の差でできるとしています(日本語版は、マルテンサイトという硬い組織のでき方の違いを利用するとしています)。ショットピーニングは技術「ショットピーニング・ブラスト」、高周波焼入れや浸炭などの表面硬化は技術「表面硬化」にあります。
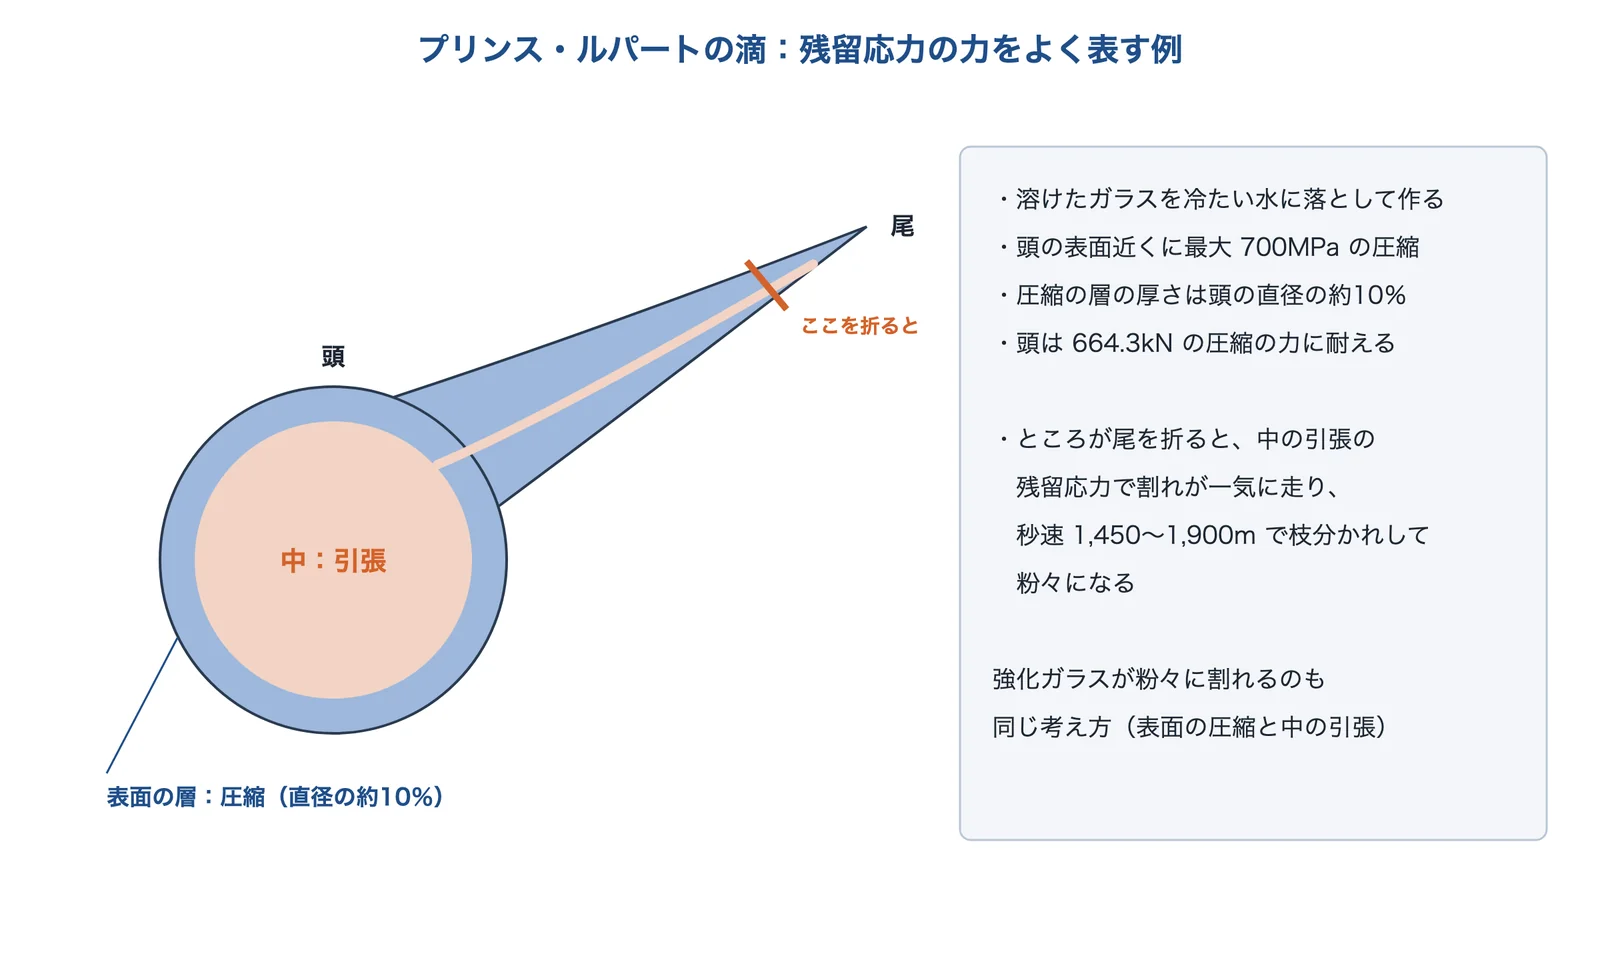
プリンス・ルパートの滴
出典:Wikipedia(英語)をもとに AI(Claude)で作成
溶けたガラスを冷たい水に落とすと、おたまじゃくしのような形のガラスの滴ができます。英語版ウィキペディアによると、頭の表面の近くには最大 700MPa の圧縮の応力があり、その層の厚さは頭の直径の約10%です。頭は 664.3kN の圧縮の力に耐えます。ところが細い尾を折ると、中の引張の残留応力によって割れが秒速 1,450〜1,900m で枝分かれしながら走り、全体が粉々になるとしています。表面の圧縮と中の引張のつり合いを、目で見られる例です。ガラスの強化は課題「ガラス部品を割れにくくしたい」にあります。
出典:Residual stress|Wikipedia(英語)、残留応力|ウィキペディア日本語版、Prince Rupert’s drop|Wikipedia(英語)
残留応力を減らす・入れかえる方法
出典:ウィキペディア日本語版、Wikipedia(英語)、コトバンク、神戸製鋼所 溶接事業部門をもとに AI(Claude)で作成
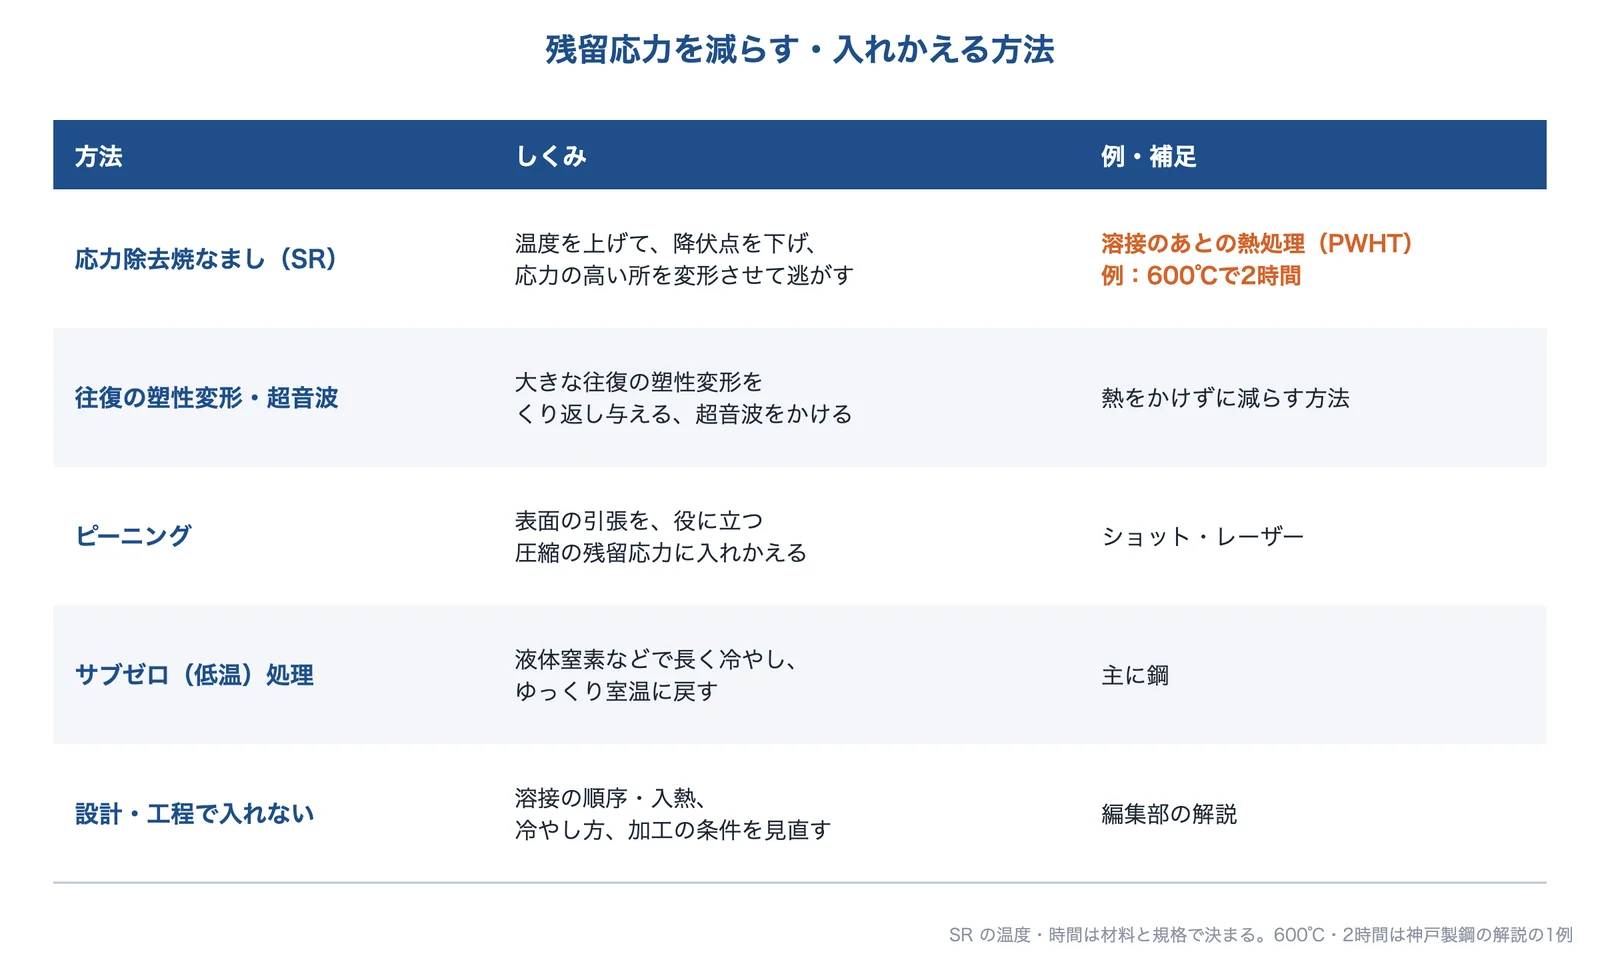
応力除去焼なまし(SR)
いちばんよく使われるのは、加熱する方法です。ウィキペディア日本語版は、残留応力を取り除く熱処理として応力除去焼なまし(低温焼なまし)を挙げています。英語版ウィキペディアは、多くの金属は加熱すると降伏点が下がるので、加熱した状態の降伏点より大きな残留応力のある所が変形して、応力が下がるとしています。溶接したあとに行う熱処理は PWHT(溶接後熱処理)と呼ばれます。
神戸製鋼所の解説は、PWHT は一般に、残留応力を下げる、溶接金属の中の拡散性水素を出す、硬い組織を焼き戻す、ために行うとしています。一方で、SR 割れという悪い影響もあるとし、780MPa 級の高張力鋼の溶接部を 600℃で2時間熱処理したときに SR 割れが起きた例を挙げています。温度と時間は、材料や規格に合わせて決めます(編集部の解説)。
熱を使わない方法
ブリタニカ国際大百科事典は、大きな往復の塑性変形をくり返し与える、低温焼なましをする、超音波をかける、などの方法があるとしています。英語版ウィキペディアは、ショットピーニングやレーザーピーニングで、表面の困る引張の残留応力を、役に立つ圧縮の残留応力に入れかえる方法と、液体窒素などで長く冷やしてからゆっくり室温に戻す方法(主に鋼)も挙げています。
そもそも残留応力を入れにくくするには、溶接の順序や入れる熱の量、冷やし方、削り方の条件を見直します(編集部の解説)。
出典:残留応力|ウィキペディア日本語版、Residual stress|Wikipedia(英語)、SR cracking(The ABC’s of Arc Welding)|神戸製鋼所 溶接事業部門、残留応力(ブリタニカ国際大百科事典・デジタル大辞泉・世界大百科事典)|コトバンク
残留応力の測り方
出典:Wikipedia(英語)、ウィキペディア日本語版、労働安全衛生総合研究所をもとに AI(Claude)で作成
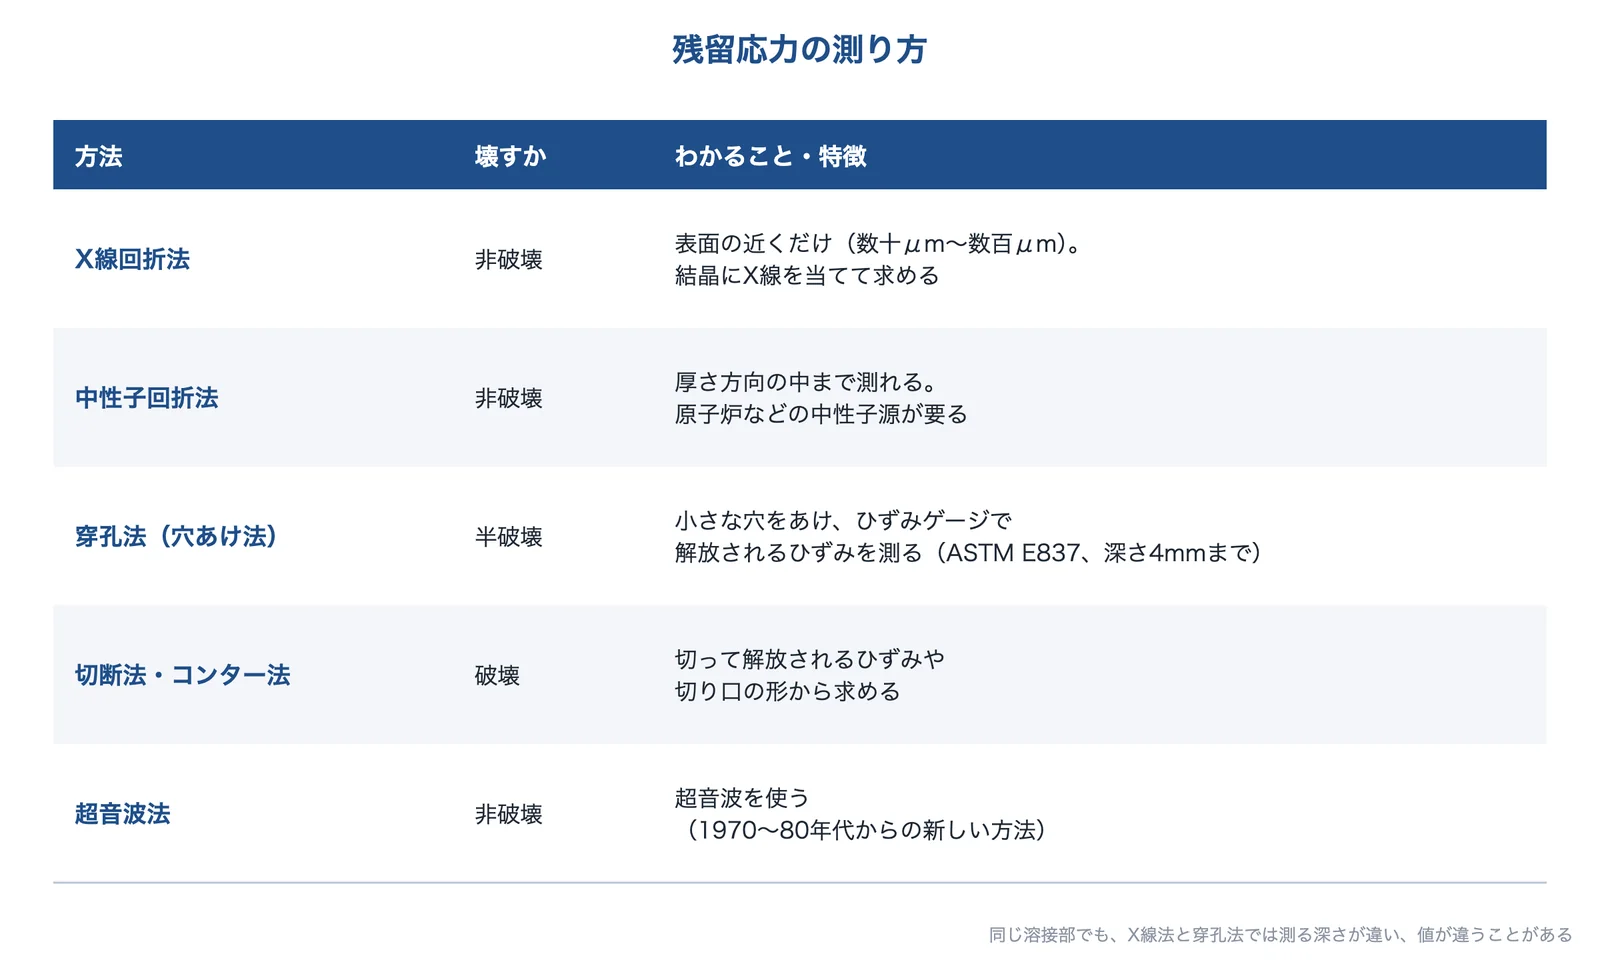
残留応力は、壊さずに測る方法(非破壊)と、切ったり穴をあけたりして、そのとき解放されるひずみから求める方法(破壊)に分けられます(ウィキペディア日本語版)。英語版ウィキペディアは、X線回折法は表面の近くだけ(数百μm まで)、中性子回折法は厚さ方向の中まで測れるが原子炉などの中性子源が要るとしています。
穴あけ法(穿孔法)は、ひずみゲージを貼った所に小さく浅い穴をあけ、解放されるひずみから残留応力を求める方法で、ASTM E837 に定められ、深さ 4mm までに向くとしています(英語版)。このほか、切った面の形から求めるコンター法、切れ目を入れて測るスリッティング法、超音波法などがあります。
労働安全衛生総合研究所の報告では、同じ溶接の板でも、穿孔法の値は X線法より高く出ました。X線法は表面から高々数十μm の範囲の平均を、穿孔法は深さ約 2.4mm までの情報を測っていて、深さによって残留応力が違うことが理由の一つとしています。また、残留応力が高い所では、穴のふちが局所的に降伏して誤差が大きくなるとしています。どの方法で、どの深さを測った値かを確かめて比べることが大切です(編集部の解説)。検査の方法の全体は技術「非破壊検査」にあります。
出典:残留応力|ウィキペディア日本語版、Residual stress|Wikipedia(英語)、吉久悦二「X線法および穿孔法による突き合わせ溶接板の残留応力測定」産業安全研究所研究報告 RIIS-RR-92(1993年)|労働安全衛生総合研究所
似ている言葉との違い
出典:ウィキペディア日本語版、コトバンク、神戸製鋼所 溶接事業部門をもとに AI(Claude)で作成
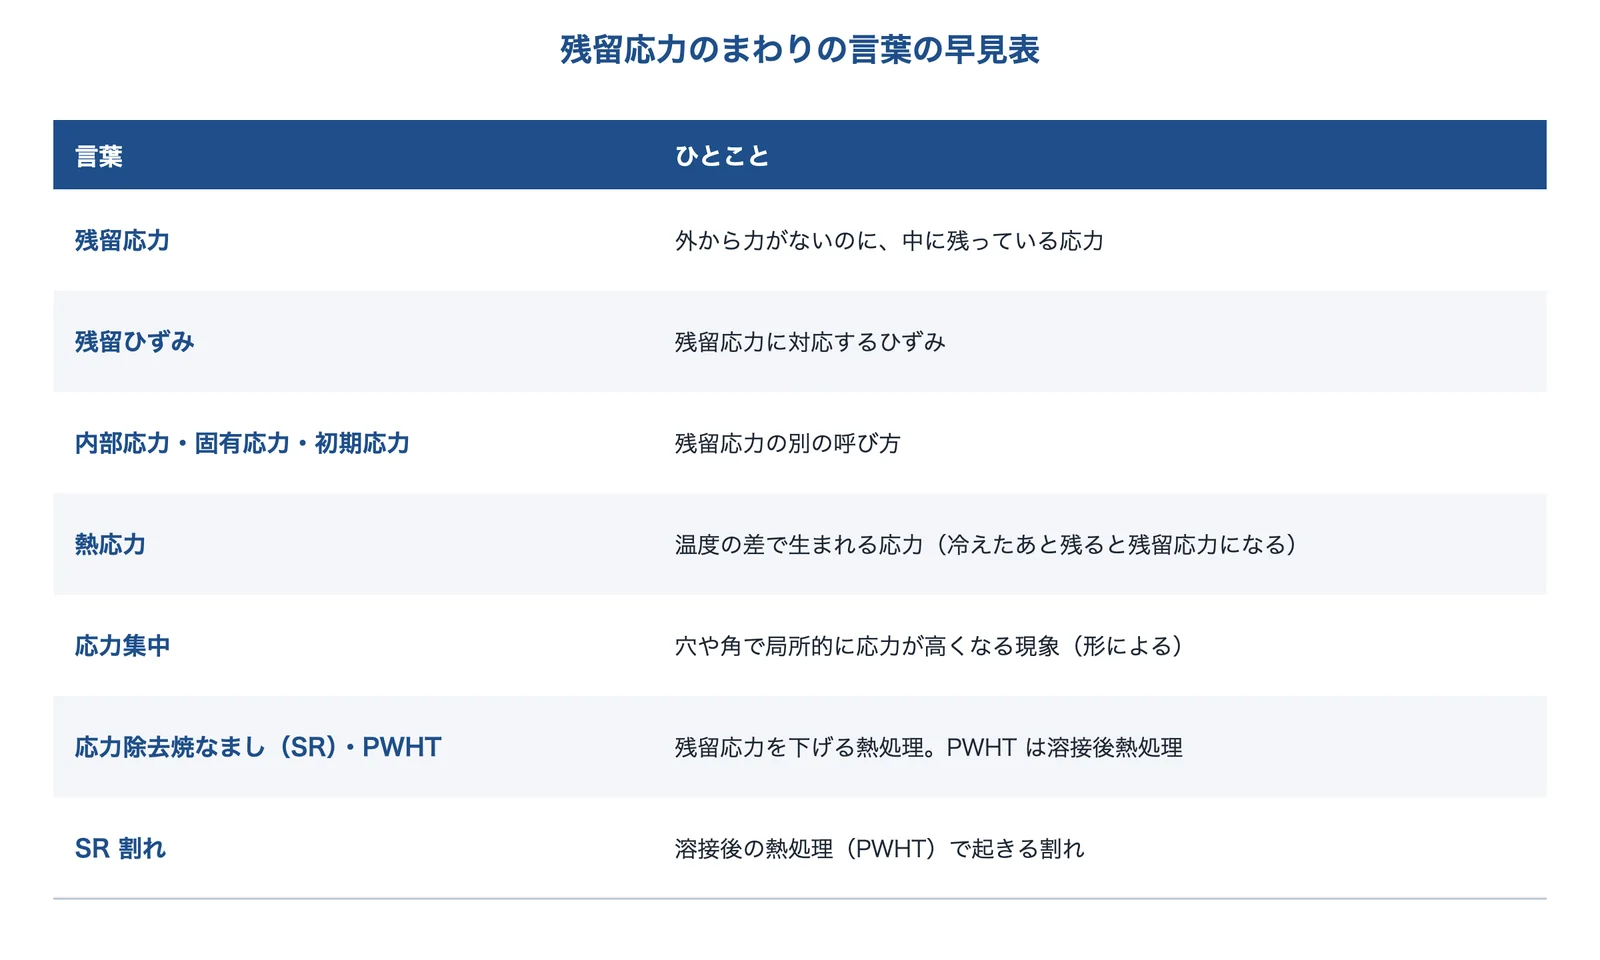
熱応力は、温度の差で膨らみ方・縮み方が違うために生まれる応力です。温度の差がなくなれば消えるのがふつうですが、途中で塑性変形が起きると、冷えたあとも応力が残り、熱応力が残留応力のもとになることがあります(ブリタニカ国際大百科事典の焼入れの説明をもとにした編集部の解説。熱膨張は 基礎知識「線膨張係数(熱膨張)」)。
応力集中は、穴や角などの形で局所的に応力が高くなる現象で、外から力がかかったときの話です。残留応力は、外から力がなくても中にある応力です。両方が重なる所(溶接の止端の角など)は特に割れやすくなります(編集部の解説)。内部応力・固有応力は残留応力の別の呼び方です(ブリタニカ国際大百科事典)。
出典:残留応力(ブリタニカ国際大百科事典・デジタル大辞泉・世界大百科事典)|コトバンク、残留応力|ウィキペディア日本語版、SR cracking(The ABC’s of Arc Welding)|神戸製鋼所 溶接事業部門
残留応力が出てくるページ
出典
- 残留応力|ウィキペディア日本語版
- 残留応力(ブリタニカ国際大百科事典・デジタル大辞泉・世界大百科事典)|コトバンク
- 吉久悦二「X線法および穿孔法による突き合わせ溶接板の残留応力測定」産業安全研究所研究報告 RIIS-RR-92(1993年)|労働安全衛生総合研究所
- Residual stress|Wikipedia(英語)
- Prince Rupert’s drop|Wikipedia(英語)
- SR cracking(The ABC’s of Arc Welding)|神戸製鋼所 溶接事業部門
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月8日