バリ取り工具は、バリがどこにあるか(外周の角・穴の入口・穴の裏・交差穴)と、何個取るか(試作か量産か)で選びます。手で取るなら回転刃のバリ取りカッター・面取りカッター・ヤスリや砥石・リューターに付けるバー・ブラシ、マシニングセンターで取るなら表裏の面取りカッター、まとめて取るならバレル研磨・ブラスト・高圧水などの装置が候補です。樹脂の成形品は、ナイフで切るほか、冷やして固くしてから粒を当てる冷凍バリ取りもあります。
この記事では、バリのできる場所と図面のエッジの指示、手で使う工具の種類と当て方、マシニングセンターと装置でのバリ取り、樹脂のバリ取り、選び方の表、相談できる会社までをまとめます。バリを出さない工夫(切削の条件・金型の直し方)は、課題ページで扱っています。
知りたいことから読む
- バリがどこにできるか知りたい → 第1章
- 図面の「C0.5」などの面取りの指示を知りたい → 第1章 エッジ
- 手で使うバリ取り工具(カッター・面取り・ブラシ)の種類を知りたい → 第2章
- マシニングセンターで面取り・裏面取りまで済ませたい → 第3章
- 量産品のバリをまとめて取りたい(バレル・ブラスト・高圧水) → 第3章 装置
- プラスチック(樹脂)のバリを取りたい → 第4章
- 場所・材料・数量から工具を選びたい → 第5章
- 相談できる会社を探したい → 第6章 企業紹介
バリとは:どこにでき、何が困るか
バリができる場所
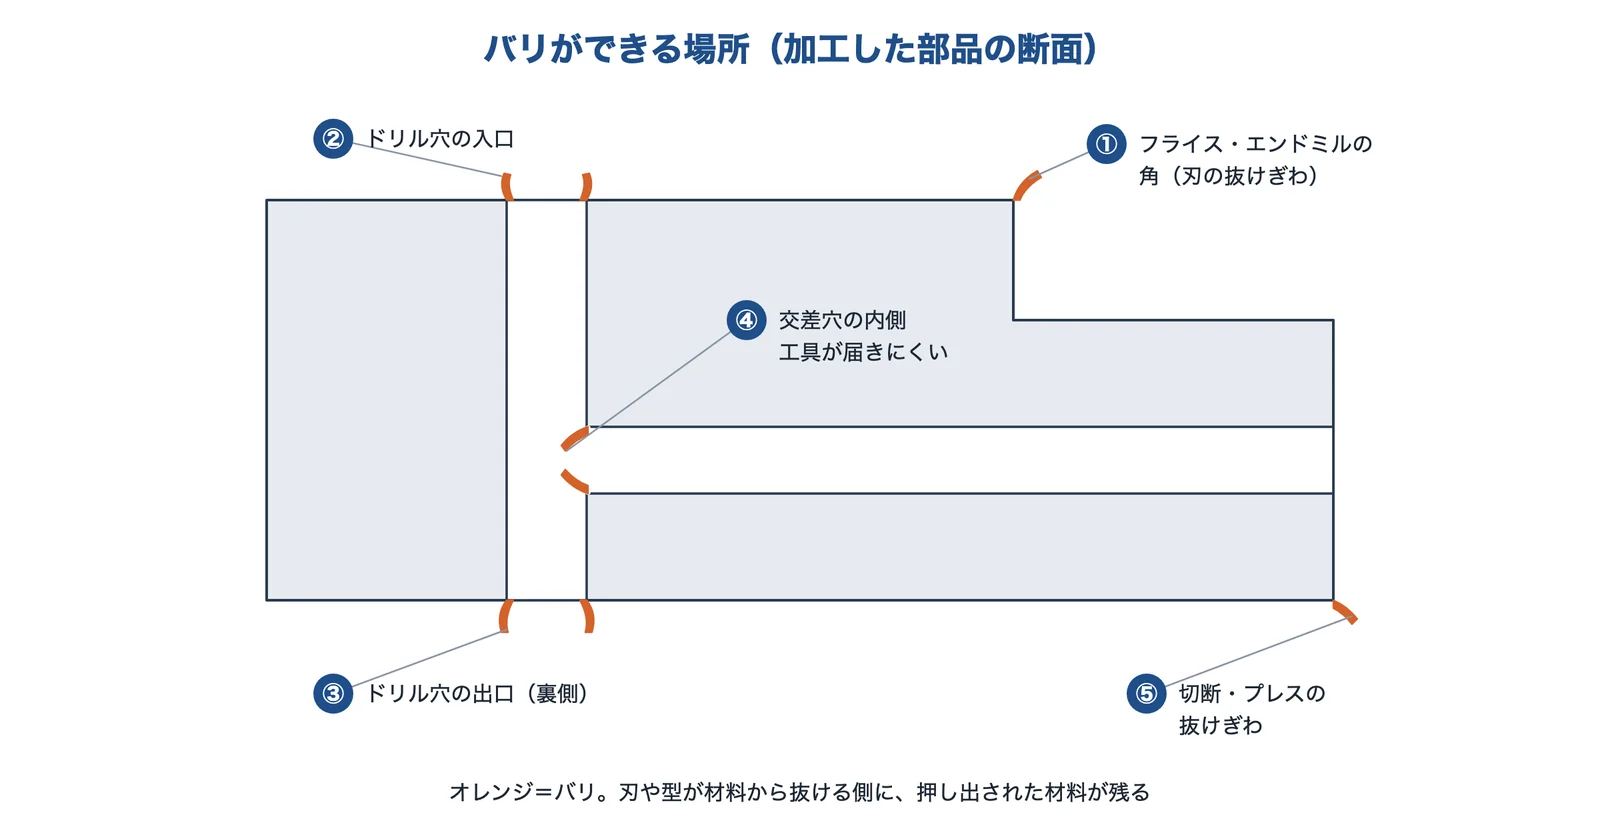
出典:切削・プレス・成形でバリができる場所の一般的な説明をもとに AI(Claude)で作成
バリは、削ったり打ち抜いたりしたときに、刃や型が材料から抜ける側の角に押し出されて残る、薄い出っ張りです。フライス・エンドミルで削った角、ドリル穴の入口と出口、2本の穴が交わる所(交差穴)、切断やプレスの抜けぎわにできます。樹脂の成形品やダイカストでは、金型の合わせ目に材料が入ってバリになります(第4章)。交差穴の内側は工具が届きにくく、取り残しやすい場所です(編集部の整理)。
バリを残すと何が困るか
- ① 組み立て:ねじやピンが入らない、相手の部品に傷を付ける
- ② 異物:使っているうちにバリが取れて、油の通り道や軸受、電気の回路に入る
- ③ けが:鋭い角で作業者や使う人が手を切る
- ④ 見た目と寸法:光学部品などでは、残ったバリが性能に出る
④の例として、不二製作所が紹介する静宏産業の事例では、映像投影機器の筐体部分の部品(PPS 樹脂)で、拡散レンズが付く部分に残ったバリが投影した映像に映り込んだり、外れたバリが異物になったりするおそれがあったとしています。
出典:不二製作所「お客様の声:静宏産業(PPS のバリ取り)」
図面のエッジの指示:C 面取りとバリなし
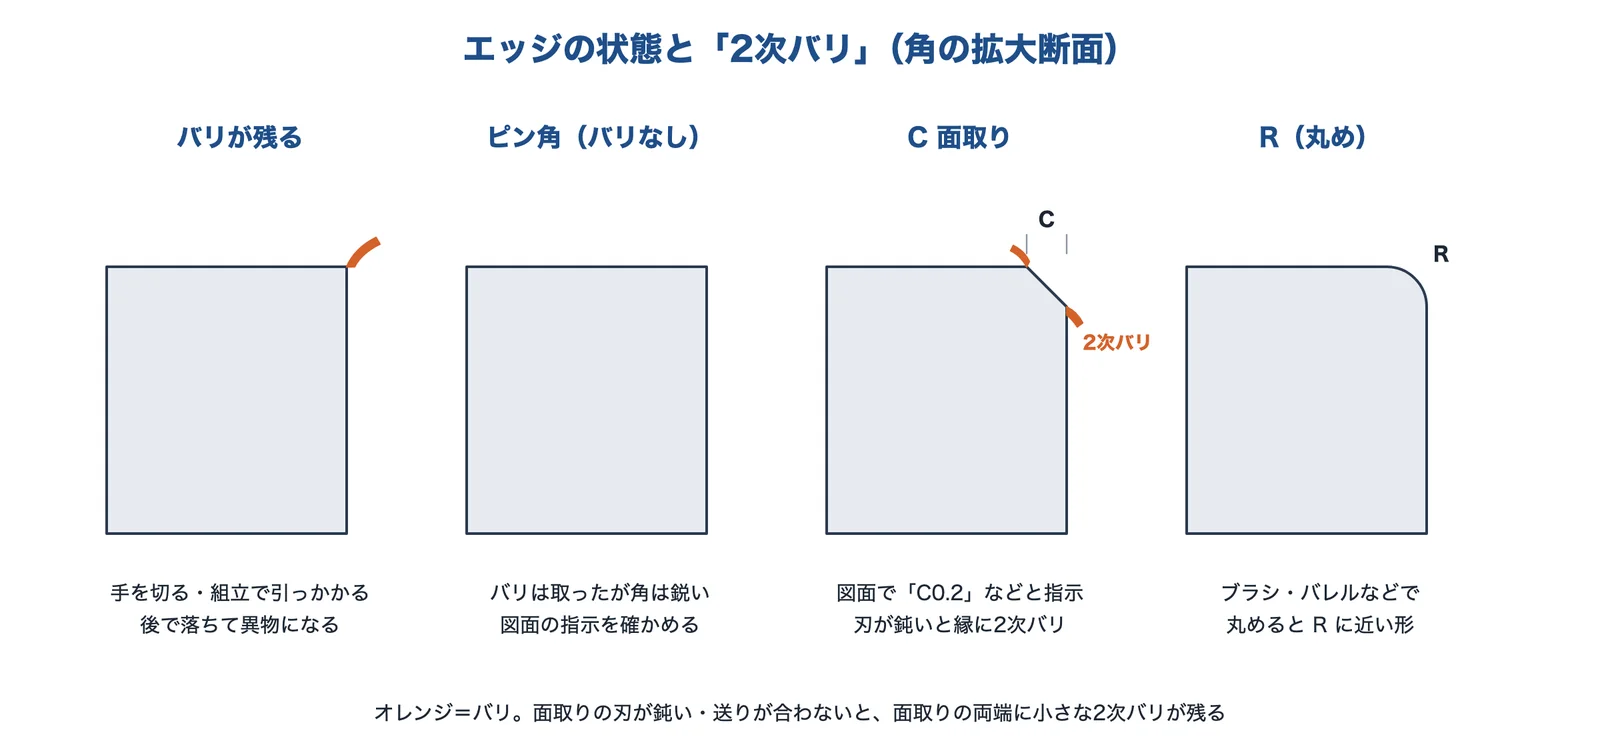
出典:京都大学「図面の描き方」(C は 45°の面取り)と IZUSHI の 2次バリの説明をもとに AI(Claude)で作成
バリ取りの仕上がりは、図面の角の指示で決まります。日本の図面の「C」は45°の面取りの寸法を表す記号で、「C0.5」なら角を 45°で 0.5 mm 面取りする指示です。MONOist の解説によると、C は JIS では定義されているが、ISO や ANSI(ASME)では定義されていないため、海外向けの図面では「2 × 45°」のように書かれます。
面取りの刃が鈍っていたり当て方が合わなかったりすると、面取りした面の縁に小さなバリ(2次バリ)が残ることがあります(編集部の補足)。IZUSHI は、同社のバリキラーを「2次バリを出さない弾性ゴム砥石」と説明しています。
出典:京都大学 理学研究科 機器開発室「図面の描き方」(機械工作実習資料)、MONOist「いまさら聞けない!? 製図の素朴な疑問たち」(3ページ目)、IZUSHI「ハンディーターンテーブル」(バリキラー。同社の製品ページ・イプロス)
手で使うバリ取り工具の種類
5つの種類と当て方
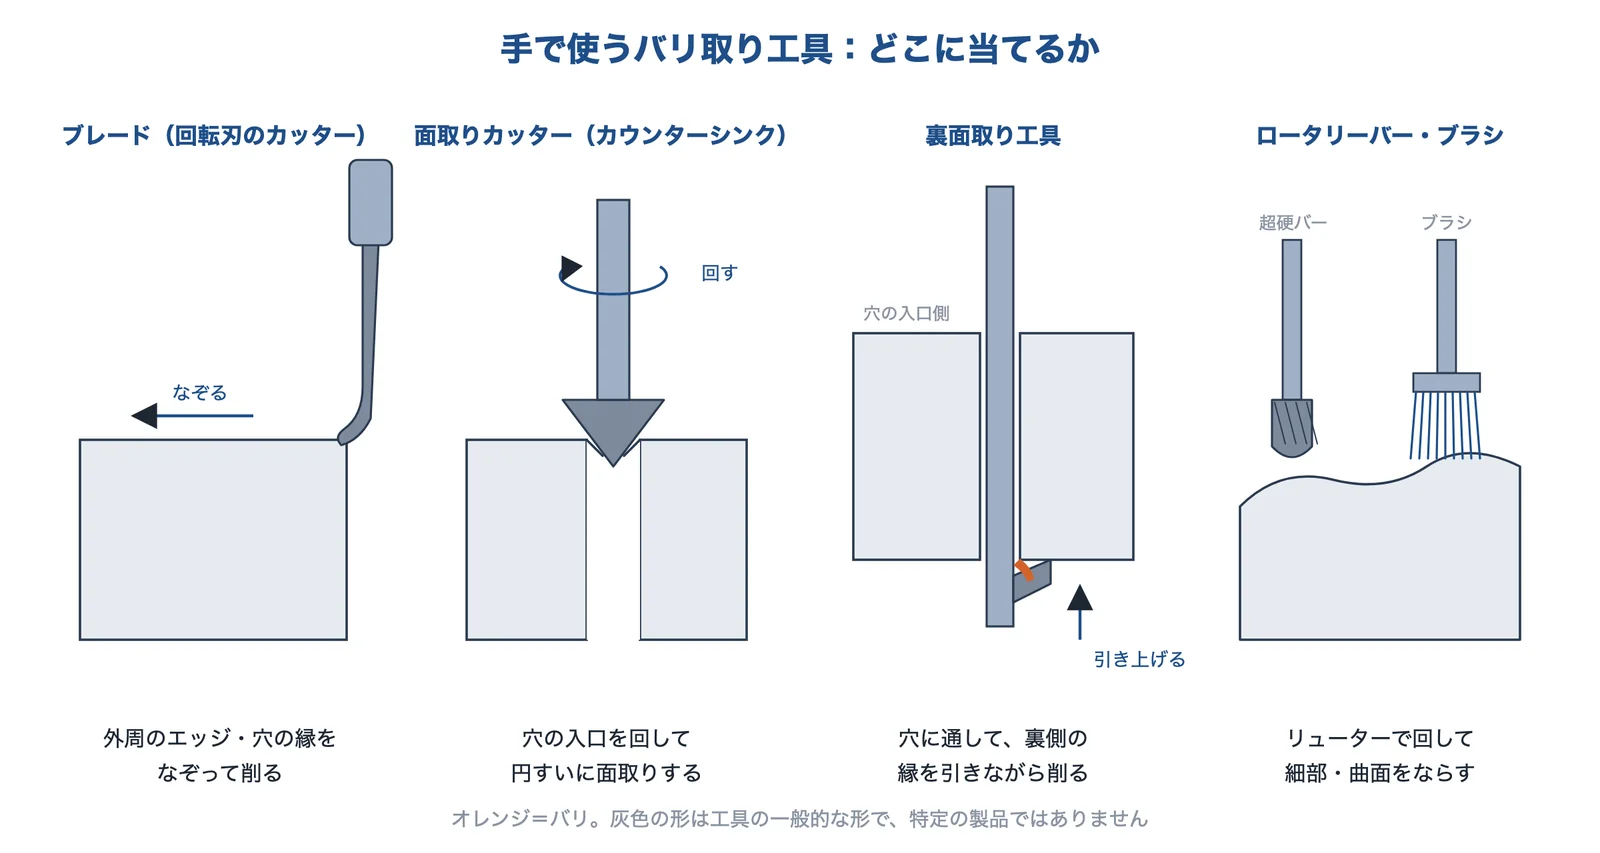
出典:IZUSHI「バリ取り工具」・大昭和精機「Cカッターミニ」カタログの工具の分類をもとに AI(Claude)で作成
| 種類 | 形と使い方 | 得意な場所 | 気をつけること |
|---|---|---|---|
| バリ取りカッター(回転刃・スクレーパー) | 柄の先のフック形の刃を角に当てて、なぞるように削る。刃は替えられるものが多い | 外周の直線の角、穴の縁 | 刃の形を材料に合わせる。強く当てると角が大きく欠ける |
| 面取りカッター(カウンターシンク) | 円すい形の刃を穴の入口に当てて回し、円すいに面取りする | 穴の入口 | 面取りの大きさが図面の指示に合うか |
| 裏面取り工具 | 穴に通した軸の先の刃で、裏側の縁を引きながら削る | 穴の出口(裏側) | 穴の径に合う工具を選ぶ |
| ヤスリ・砥石・スティック | 手で当てて削る。アルミ・ダイヤモンドのスティック、ゴムやダイヤモンドのプレートを付け替えるホルダーなどがある(IZUSHI の品ぞろえ) | 平らな面の縁、細かい所 | 作業者によって仕上がりがばらつく |
| ロータリーバー・ブラシ(リューター・電動工具に付ける) | 超硬のバーや、砥粒入りの線材のブラシを回して当てる | 曲面、細部、広い範囲 | 回転数と押し付けの強さ。粉じん |
表は編集部が一般的な使い方を整理したものです。工具の細かい選び方(刃の形・砥粒の粒度)は、メーカーのカタログで材料ごとに確かめてください。
材料と作業のしかたで選ぶ
工具の商社の IZUSHI は、「用途や素材、バリの状態に合わせて」工具を選ぶとしていて、ステンレス・アルミ・鉄・樹脂・ガラスに合う工具を、手作業用(ヤスリ・スティック、プレートを付け替えるホルダー)、グラインダー作業用(電動・エアーの低速サンダー、ジスク)、機械(弾性ゴム砥石を使うバリ取り機)に分けて紹介しています。同社の卓上のバリ取り機「ハンディーターンテーブル」は A5 サイズで、鉄・アルミ・ステンレス・焼き入れ鋼・チタン・銅・ガラス・アクリルなどに使え、板金(シャーリング・レーザー切断の部品)の上面のバリ取りに使うと同社は説明しています。
出典:IZUSHI「バリ取り工具」(同社の製品ページ・イプロス)、IZUSHI「ハンディーターンテーブル」(バリキラー。同社の製品ページ・イプロス)
マシニングセンターと装置でのバリ取り
マシニングセンターで面取り・裏面取りまで済ませる
量産の部品では、削った機械の上で、工具を持ち替えて面取りとバリ取りまで済ませると、別の工程を減らせます。たとえば大昭和精機の「Cカッターミニ」は、六角形のスローアウェイチップ(内接円 φ3.31)を使う面取りカッターで、小径のカタログには次のタイプが載っています。
| タイプ(型式の例) | カタログの値 | メーカーの説明・注意 |
|---|---|---|
| 表面取り・1枚刃(ST8-C0103-45-16) | 面取り径 φ1〜φ3、面取り角 45° | もみつけ加工(センタリング)はできない |
| 表裏面取り・多数刃(ST10-C0810-45B-15 など) | 3枚刃。穴の表と裏の両方を面取り | チップは別売 |
| タップ下穴&ボルト穴用 表裏面取り(ST8-CM06-45B-14) | M6 のタップ下穴(φ5)・M5 のボルト穴(φ5.5)用 | 首下の長いロングタイプもある |
チップの材種 ACP300 は、同社のカタログで「鋼・鋳鉄用」の PVD コーティング超硬と書かれています。値はすべて大昭和精機のカタログ No.383 の記載です。
出典:大昭和精機「Cカッターミニ(小径)」カタログ No.383
量産品をまとめて取る装置
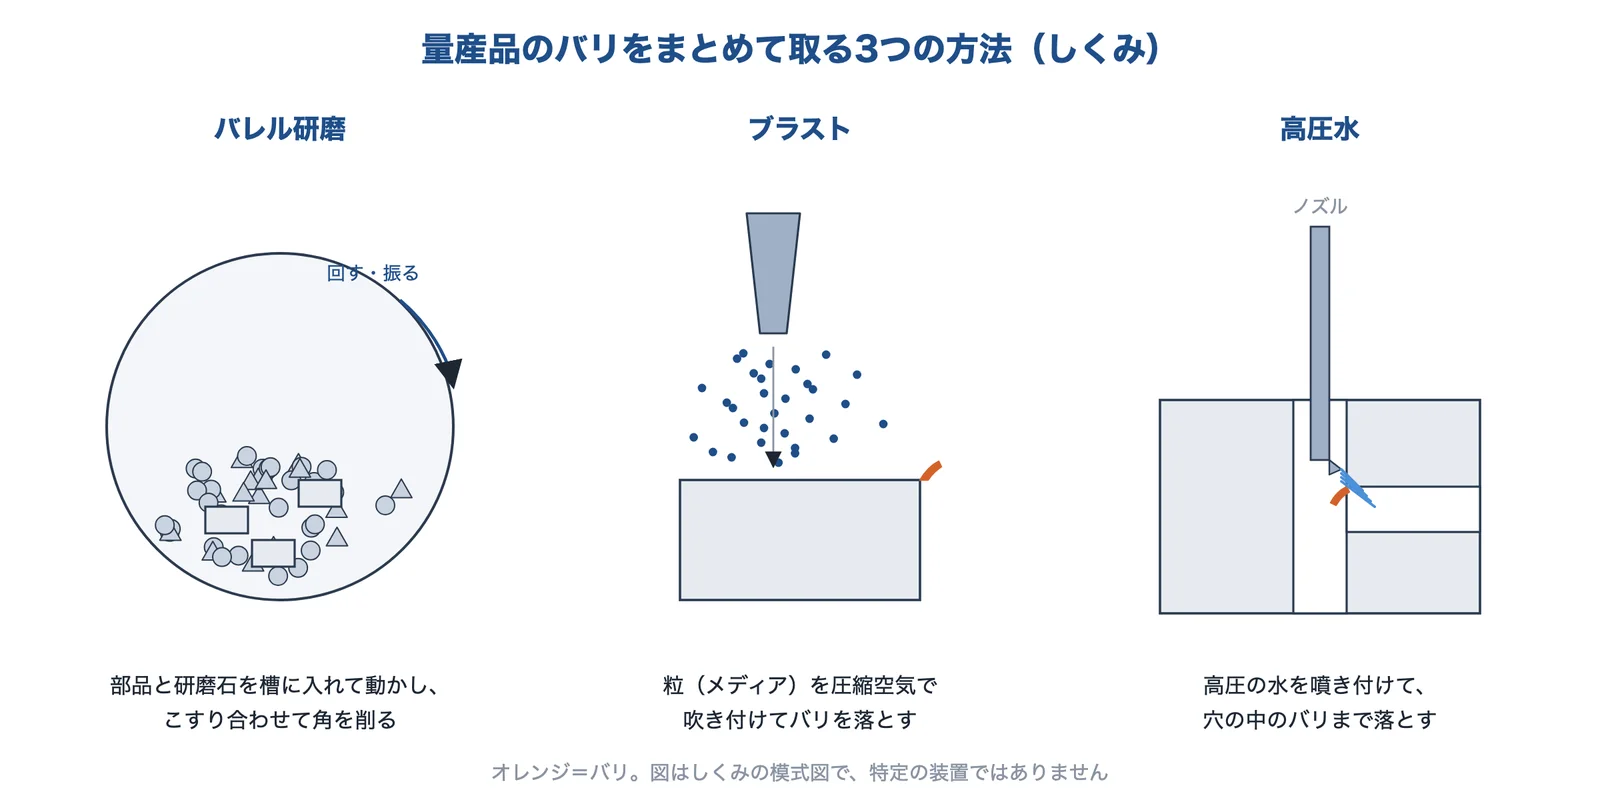
出典:チップトン・不二製作所・スギノマシンの装置の説明をもとに AI(Claude)で作成
| 方法 | しくみ | 向いている場面(出典の説明) | 気をつけること |
|---|---|---|---|
| バレル研磨 | 部品と研磨石(メディア)を槽に入れて動かし、こすり合わせて削る | チップトンは基本の回転バレルから重圧バレルまでの研磨機をそろえ、研磨の予測シミュレーターや受託の解析も行っている | 部品どうしの当たり傷。メディアの選び方 |
| ブラスト | 圧縮空気などで粒(メディア)を吹き付ける | 不二製作所の事例では、PPS 樹脂の成形品に樹脂(ナイロン)のメディアを吹き付け、1個 15〜20 秒でバリを取っている | 粒が表面に残ることがある(下のチタンの研究) |
| 高圧水(ウォータージェット) | 高圧の水を噴き付けてバリを落とす | スギノマシンの「JDM」は最大 70 MPa の高圧水でバリを取り、対象のワークは 250×250×250 mm(MONOist の報道) | 水の当たらない奥のバリ |
| 熱的バリ取り(TEM) | 密閉した室でガスを燃やし、熱をためやすい細いバリの根元から燃やす | 燃焼で 3,315 ℃の熱が出る。亜鉛・アルミ・真ちゅう・鋼・ステンレス・鋳鉄・熱可塑性樹脂に使え、低炭素鋼・合金鋼で最も効く(Production Finishing、2004年) | 表面に赤褐色の酸化物が残り、鋼は脱酸が要る。前もって油や汚れを落とす |
| 冷凍バリ取り | 液体窒素で脆くなる温度まで冷やし、ブラストで落とす | ゴム、POM・PET・PEEK などの樹脂、ダイカストに実績があるとキンキコネクトは説明 | 条件出しが要る |
出典:チップトン「研磨機・周辺装置」、チップトン(公式サイト)、不二製作所「お客様の声:静宏産業(PPS のバリ取り)」、MONOist「スギノマシン、最大70MPaの高圧水でバリを取る装置」(2025年11月)、スギノマシン「ウォータージェットバリ取り装置 JDM」、Production Finishing「Thermal Energy Deburring Heats Up」(英語、2004年)、キンキコネクト「冷凍バリ取り加工」(同社の掲載・イプロス)
研究:チタンのバリ取りで粒が表面に残る
山梨県富士工業技術センターの研究(チタン製品のバリ取り技術の研究 第2報)では、ブラストやバレルの硬い砥粒でチタンのバリを早く取れた一方、砥粒がチタンの表面に刺さって残り、残る深さはバレルよりブラストのほうが大きかったと報告しています。そこで純チタン・鉄球のメディアでバレル加工したところバリは取れ、鉄球で残った鉄の成分はクエン酸の水溶液で溶かして取れたとしています。表面に砥粒が残ると困る用途では、メディアの材質まで選ぶ必要があります(編集部の補足)。
出典:山梨県富士工業技術センター「チタン製品のバリ取り技術の研究(第2報)」
プラスチック(樹脂)のバリ取り
樹脂のバリは金型の合わせ目にできる
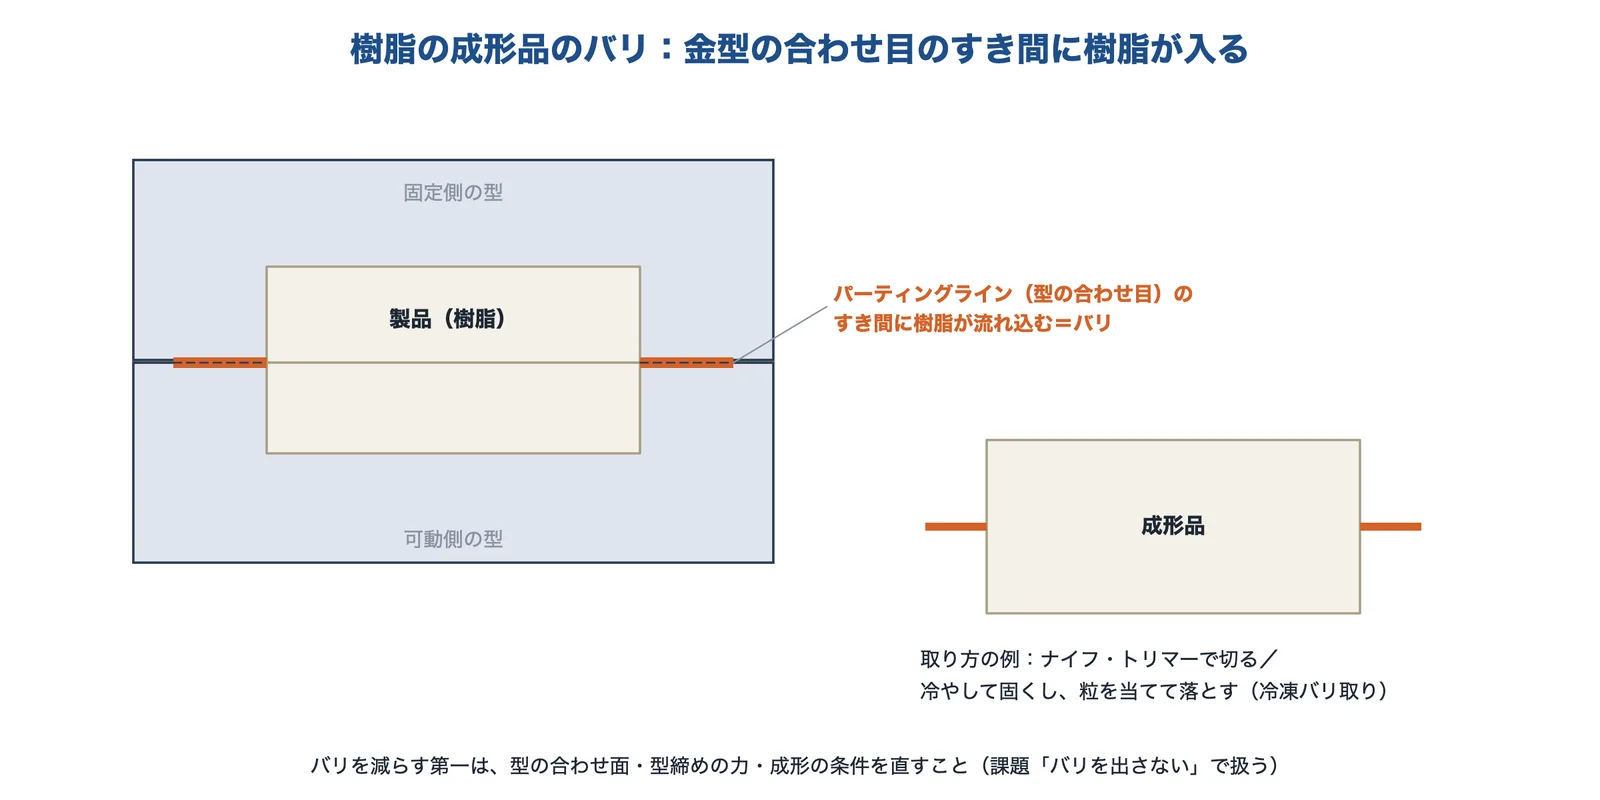
出典:射出成形のパーティングラインの一般的な説明をもとに AI(Claude)で作成
射出成形の部品では、固定側と可動側の金型の合わせ目(パーティングライン)や、入れ子・押し出しピンのすき間に樹脂が入り、薄いバリになります。樹脂のバリは、まず金型と成形の条件で減らし、それでも出る分を取るのが順番です(金型での対策は課題:バリを出さない)。
樹脂のバリの取り方
| 取り方 | 向いている場面 | 出典・補足 |
|---|---|---|
| ナイフ・トリマーで切る | 数が少ない、バリが大きい | 刃で本体を傷付けないように(編集部の補足) |
| 樹脂のメディアでブラスト | 数が多い、形が細かい | 不二製作所の事例:PPS の部品に樹脂(ナイロン)のメディアを吹き付け、月産2万個を安定して生産。部品にメディアが付きにくいよう静電気の対策をした装置 |
| 冷凍バリ取り | ゴム・やわらかい樹脂で、ナイフでは取りにくい | キンキコネクト:液体窒素で脆くなる温度まで冷やしてブラスト。手作業より精度が安定すると同社は説明 |
出典:不二製作所「お客様の声:静宏産業(PPS のバリ取り)」、キンキコネクト「冷凍バリ取り加工」(同社の掲載・イプロス)
選び方:場所・材料・数量から
場所と数量から工具を選ぶ
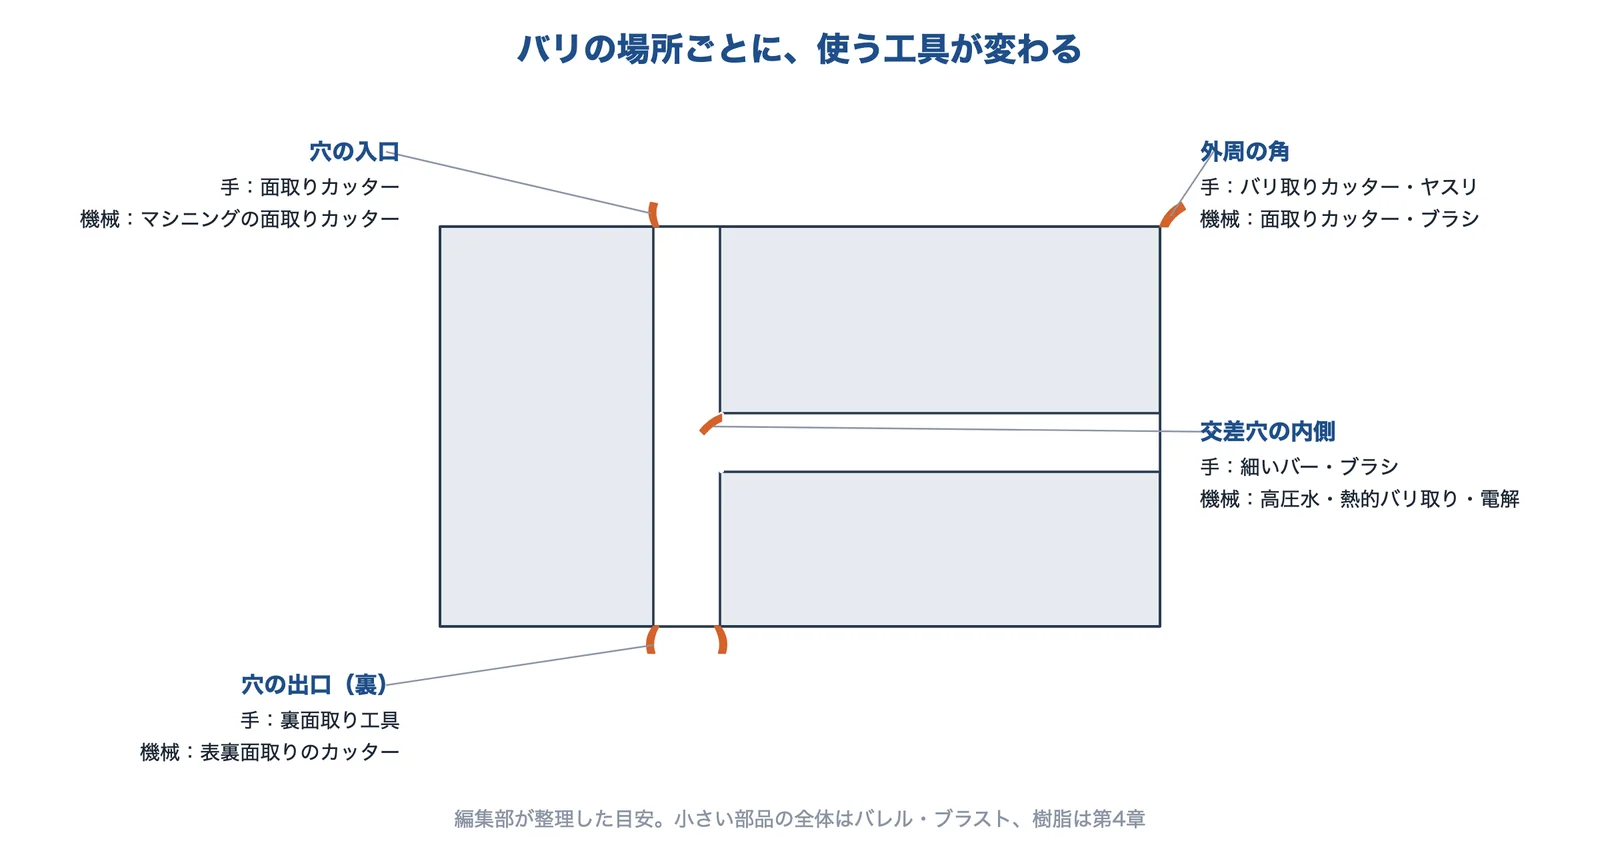
出典:このページの出典の説明をもとに AI(Claude)で作成
| バリの場所 | 試作・少量(手で取る) | 量産(機械・装置で取る) |
|---|---|---|
| 外周の直線の角 | バリ取りカッター、ヤスリ・スティック | マシニングセンターの面取りカッター、ブラシ、卓上のバリ取り機(板金の上面) |
| 穴の入口 | 面取りカッター(カウンターシンク) | マシニングセンターの面取りカッター |
| 穴の出口(裏側) | 裏面取り工具 | 表裏面取りのカッター |
| 交差穴の内側 | 細いバー・ブラシ(届く範囲) | 高圧水、熱的バリ取り、電解バリ取り |
| 小さい部品の全体 | (手では数がこなせない) | バレル研磨、ブラスト |
| 樹脂・ゴムの成形品 | ナイフ・トリマー | 樹脂のメディアのブラスト、冷凍バリ取り |
表は、このページの出典の説明をもとに編集部が整理した目安です。
選ぶ前に決めておくこと
- ① 図面の角の指示:C 面取りの大きさか、バリなし(ピン角)か、R か
- ② 材料:アルミ・鋼・ステンレス・チタン・樹脂・ゴム
- ③ バリの場所と大きさ:外周・穴の入口・裏・交差穴、手で触って分かる大きさか
- ④ 数量と時間:1個あたり何秒で取りたいか、月に何個か
- ⑤ 表面に残ってはいけないもの:砥粒、酸化物、メディアの粉、水
よくある失敗
| 失敗 | 起きやすい場面 | 対策の例 |
|---|---|---|
| 面取りの縁に 2次バリが出る | 刃が鈍い、当て方が合わない | 刃の交換。弾性のある砥石・ブラシで仕上げる |
| 面取りが大きすぎる・ばらつく | 手作業で強く当てる | 面取りカッターを機械で使い、深さを決める |
| 砥粒・メディアが表面に残る | ブラスト・バレル(とくにチタン) | メディアの材質を選ぶ。後の洗浄(チタンの研究) |
| 酸化物が残る | 熱的バリ取り | 鋼は脱酸する。前もって油や汚れを落とす |
| 奥のバリが取り残される | 交差穴・深い穴 | 高圧水・熱的バリ取りなど、工具の届かない所まで届く方法 |
出典:IZUSHI「ハンディーターンテーブル」(バリキラー。同社の製品ページ・イプロス)、山梨県富士工業技術センター「チタン製品のバリ取り技術の研究(第2報)」、Production Finishing「Thermal Energy Deburring Heats Up」(英語、2004年)
企業紹介(バリ取り工具・装置)
手作業の工具、マシニングセンターの面取りカッター、バレル、ブラスト、高圧水の会社を、得意な分野が重ならないように選びました。●は各社の公式サイトなどで確認できた項目です。空欄は扱っていないという意味ではありません。
困りごとから相談先を探す
| 困りごと | 相談先の例 |
|---|---|
| 材料に合う手作業のバリ取り工具をそろえたい・板金の上面のバリを取りたい | IZUSHI |
| マシニングセンターで穴の表と裏の面取りまで済ませたい | 大昭和精機 |
| 小さな部品をまとめてバレルで仕上げたい・条件を試したい | チップトン |
| 樹脂の成形品や工具の細かいバリをブラストで取りたい | 不二製作所 |
| 穴の中・複雑な形のバリを高圧水で取りたい | スギノマシン |
株式会社IZUSHI|材料に合わせたバリ取り工具と弾性ゴム砥石「バリキラー」
IZUSHIとは
京都市左京区に本社を置く機械工具の専門商社です(同社の会社概要)。1910年に京都で出石商店として営業を始め、自社ブランドの i-TOOL の開発・販売も行っています(同社の企業情報)。
IZUSHIの得意技術
| 技術 | 内容 |
|---|---|
| バリ取り工具の品ぞろえ | 手作業向けのヤスリ・スティックから電動・エアーツールまで。ステンレス・アルミ・鉄・樹脂・ガラスに対応した工具 |
| バリキラー | セラミックを配合し、ゴム自身が結合材になっている弾性セラミックゴム砥石。2次バリを出さないと同社は説明 |
| ハンディーターンテーブル | A5 サイズの卓上の上面バリ取り機 |
IZUSHIが解決できる課題
- 材料やバリの状態に合う手作業の工具を選びたい
- 板金(シャーリング・レーザー切断)の部品の上面のバリを、作業台で取りたい
- 面取りの縁に 2次バリを出したくない
出典:IZUSHI「会社概要」、IZUSHI「企業情報」(イプロス)、IZUSHI「バリ取り工具」(同社の製品ページ・イプロス)、IZUSHI「ハンディーターンテーブル」(バリキラー。同社の製品ページ・イプロス)
大昭和精機株式会社|マシニングセンターで表裏の面取り:Cカッターミニ
大昭和精機とは
大阪府東大阪市に本社を置く、工作機械のツーリング(ツールホルダー・チャック)や切削工具・測定機器の会社です(同社の会社案内)。
大昭和精機の得意技術
| 技術 | 内容 |
|---|---|
| Cカッターミニ | 六角形のスローアウェイチップ(内接円 φ3.31)を使う面取りカッター。表面取りの1枚刃、表裏面取りの多数刃、タップ下穴&ボルト穴用の表裏面取りのタイプ |
| チップの材種 | ACP300(鋼・鋳鉄用の PVD コーティング超硬) |
大昭和精機が解決できる課題
- 穴の表と裏の面取りを、マシニングセンターで工具1本で済ませたい
- M6 のタップ下穴・M5 のボルト穴の面取りを決まった形でそろえたい
出典:大昭和精機「会社案内」、大昭和精機「Cカッターミニ(小径)」カタログ No.383
株式会社チップトン|回転・遠心・重圧のバレル研磨機と研磨石
チップトンとは
名古屋市南区に所在地を置くバレル研磨機の会社で、1939年に設立されました(同社の会社概要)。
チップトンの得意技術
| 技術 | 内容 |
|---|---|
| 研磨機 | 基本の回転バレルから重圧バレル(Mighty・Mild)まで。縦型の HS8V-10G は小物部品の研磨用、卓上の回転バレル FH3 は研磨のテスト用 |
| 研磨石・コンパウンド | バレル研磨のメディアと薬剤 |
| 解析・受託 | 研磨の予測シミュレーター BarrelScope、受託の解析と受託製造 |
チップトンが解決できる課題
- 小さな部品をまとめて仕上げたい
- 研磨の条件を試してから装置を決めたい(卓上機・受託の解析)
- 選別・乾燥まで含めて自動化したい(周辺装置・専用機)
公開されている実績・用途
- 主要自動車メーカー、電気・電子メーカーをはじめとする多様な企業に採用されていると同社は説明
出典:チップトン「会社概要」、チップトン「研磨機・周辺装置」、チップトン(公式サイト)
株式会社不二製作所|樹脂や工具の細かいバリを取るブラスト装置
不二製作所とは
東京都江戸川区に本社を置く、エアーブラスト(サンドブラスト)装置の会社です(同社の会社概要)。
不二製作所の得意技術
| 技術 | 内容 |
|---|---|
| ニューマ・ブラスター | エアーブラスト装置。間欠回転テーブル型の GT を、PPS の成形品のバリ取りに使った事例がある |
| 磨くブラスト | 医療用ドリルの微細なバリの除去を自動化した事例(ビック・ツール) |
不二製作所が解決できる課題
- 樹脂の成形品のバリを、量産の数で安定して取りたい(静宏産業:月産2万個、バリ残りのクレームゼロ)
- 工具など細かい部品の微細なバリ取りを自動化したい
公開されている実績・用途
- 静宏産業:映像投影機器の筐体部分の部品(PPS 樹脂)のバリ取り。1個 15〜20 秒、超音波のバリ取り洗浄機で仕上げ
出典:不二製作所「会社概要」、不二製作所「お客様の声:静宏産業(PPS のバリ取り)」、不二製作所「お客様の声:ビック・ツール(医療用ドリル)」
株式会社スギノマシン|高圧水で穴の中までバリを取る「JDM」
スギノマシンとは
富山県滑川市に本社を置く会社です(同社の会社概要)。ウォータージェットや部品洗浄機・バリ取り洗浄機を作っています。
スギノマシンの得意技術
| 技術 | 内容 |
|---|---|
| ウォータージェットバリ取り装置 JDM | 最大 70 MPa の高圧水でバリを取る。対象ワーク 250×250×250 mm。噴射ノズルと L 字ノズルを1本にまとめ、切り替えを自動にしてサイクルタイムを短くした(MONOist の報道) |
スギノマシンが解決できる課題
- 手では届きにくい穴の中や複雑な形のバリを取りたい
- バリ取りと洗浄をまとめたい(部品洗浄機・バリ取り洗浄機)
出典:スギノマシン「会社概要」、スギノマシン「ウォータージェットバリ取り装置 JDM」、MONOist「スギノマシン、最大70MPaの高圧水でバリを取る装置」(2025年11月)
よくある質問
- バリ取り工具は何から用意すればよいですか?
- バリの場所で決めます。外周の角にはバリ取りカッターやヤスリ、穴の入口には面取りカッター、穴の裏には裏面取り工具が基本です。細部や曲面はリューターに付けるバーやブラシを使います。
- 「C0.5」とはどういう意味ですか?
- 角を 45°で 0.5 mm 面取りする指示です。C は JIS で定義された記号で、ISO や ASME では定義されていないため、海外向けの図面では「0.5 × 45°」のように書きます。
- 2次バリとは何ですか?
- バリを取ったり面取りしたりしたあとに、その縁に新しくできる小さなバリです。刃の交換や、弾性のある砥石・ブラシでの仕上げで減らします。
- プラスチックのバリはどう取りますか?
- 数が少なければナイフ・トリマーで切ります。数が多い・形が細かいときは樹脂のメディアのブラスト、やわらかい材料は冷凍バリ取りも候補です。まず金型と成形の条件でバリを減らします。
- 交差穴の内側のバリはどう取りますか?
- 工具が届く範囲なら細いバーやブラシで、届かない所は高圧水・熱的バリ取り・電解バリ取りなどの方法を使います。
- ブラストやバレルで気をつけることは?
- メディア(粒・研磨石)が表面に残ることがあります。山梨県の研究では、チタンのバリ取りで砥粒が表面に刺さって残ったと報告されています。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- 課題:バリを出さない・バリ取りを減らしたい
- 技術:切削加工
- 技術:ショットピーニング・ブラスト
- 技術:電解研磨
- 技術:旋盤のバイトの種類と選び方
- 技術:超硬合金
- 技術:射出成形機とは
- 技術:金型
- 課題:ステンレスを加工したい
- 課題:図面の公差を適切に決めたい
- 基礎知識:フライス盤
- 基礎知識:表面粗さ
出典・確認日
- 不二製作所「お客様の声:静宏産業(PPS のバリ取り)」
- 京都大学 理学研究科 機器開発室「図面の描き方」(機械工作実習資料)
- MONOist「いまさら聞けない!? 製図の素朴な疑問たち」(3ページ目)
- IZUSHI「ハンディーターンテーブル」(バリキラー。同社の製品ページ・イプロス)
- IZUSHI「バリ取り工具」(同社の製品ページ・イプロス)
- 大昭和精機「Cカッターミニ(小径)」カタログ No.383
- チップトン「研磨機・周辺装置」
- チップトン(公式サイト)
- MONOist「スギノマシン、最大70MPaの高圧水でバリを取る装置」(2025年11月)
- スギノマシン「ウォータージェットバリ取り装置 JDM」
- Production Finishing「Thermal Energy Deburring Heats Up」(英語、2004年)
- キンキコネクト「冷凍バリ取り加工」(同社の掲載・イプロス)
- 山梨県富士工業技術センター「チタン製品のバリ取り技術の研究(第2報)」
- IZUSHI「会社概要」
- IZUSHI「企業情報」(イプロス)
- 大昭和精機「会社案内」
- チップトン「会社概要」
- 不二製作所「会社概要」
- 不二製作所「お客様の声:ビック・ツール(医療用ドリル)」
- スギノマシン「会社概要」
※製品名・会社名は各社の商標または登録商標です。図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。各社のサイトの画像は使っていません。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月8日 本ページの内容は一般的な情報です。数値は出典の例で、実際の選定は最新のメーカーの資料で確かめてください。