
ポンプのケーシング、機械のベース、ギヤボックス。鋳物の部品に割れが入ったとき、作り直さずに溶接で直したい、という相談はよくあります。ところが、鋳物(鋳鉄)を軟鋼と同じように溶接すると、冷めるときに割れたり、溶接部が硬くなって削れなくなったりします。
この記事では、鋳物の溶接の困りごとを7つの場面に分けて、予熱して溶接する熱間溶接、ニッケル系の溶接棒で少しずつ溶接する冷間溶接、溶接棒の選び方、前処理、熱を加えない補修を比べます。あわせて、相談できる企業5社を紹介します。
課題と解決技術のマトリクス
場面(A〜G)ごとに、使える方法を ◎○△ で示しました。場面をクリックすると、下の診断と解決策に移ります。
| 課題(症状) | 予熱・熱間溶接 | 冷間溶接の施工(短いビード・ピーニング) | ニッケル系の溶接棒 | 鉄系の溶接棒(母材に近い色) | 前処理(割れ止めの穴・開先・油焼き) | 熱を加えない補修(MS工法など) |
|---|---|---|---|---|---|---|
| A鋳鉄の部品(ポンプのケーシング・ベースなど)が割れた。溶接で直したい | ○ | ◎ | ◎ | ◎ | ○ | |
| B溶接したら、ビードのすぐ横がまた割れた | ○ | ◎ | ◎ | ○ | ||
| C溶接したところが硬く、あとで削れない | ○ | ○ | ◎ | |||
| Dブローホール・ピットが出る、うまく溶け込まない | ○ | ◎ | ||||
| E新品の鋳物の小さな欠陥を、目立たない色で埋めたい | ○ | ◎ | ○ | |||
| F大きな部品で、加熱も溶接もしにくい | ○ | ◎ | ||||
| G鋳鉄(球状黒鉛鋳鉄)と鋼を溶接でつなぎたい | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の方法として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。数値は各資料の条件での値です。
課題の診断と解決策
場面ごとに、起きていること、使える技術、選ぶときの注意、相談できる企業をまとめました。
鋳鉄の部品(ポンプのケーシング・ベースなど)が割れた。溶接で直したい
鋳物の部品に割れが入った。新しく作り直すと時間も費用もかかるので、溶接で補修できないか考えている。
溶接したら、ビードのすぐ横がまた割れた
溶接はできたが、冷めると溶接部の横に新しい割れが入った。何度直しても割れる。
溶接したところが硬く、あとで削れない
補修したあと、機械加工で寸法を出したいのに、溶接部の近くだけ硬くて刃物が入らない。
ブローホール・ピットが出る、うまく溶け込まない
溶接すると穴があく。ビードが母材になじまず、はじかれるように見える。
新品の鋳物の小さな欠陥を、目立たない色で埋めたい
鋳造した新品に小さな巣があった。補修した跡が目立つと困る。
大きな部品で、加熱も溶接もしにくい
大型のケーシングや機械の本体の割れ。全体を加熱するのは難しく、溶接の熱でひずむのも心配。
鋳鉄(球状黒鉛鋳鉄)と鋼を溶接でつなぎたい
鋳物の部品に鋼のブラケットを付けたい。異なる材料を溶接でつなげるか知りたい。
なぜ鋳物の溶接は難しいのか
鋳鉄は、炭素を 2.5〜4.5% 含む鉄です。炭素の多くは黒鉛として入っていて、これが溶接を難しくする主な原因です。鋳鉄は軟鋼より引張強さが低く、伸びがほとんどありません(溶接情報センター)。
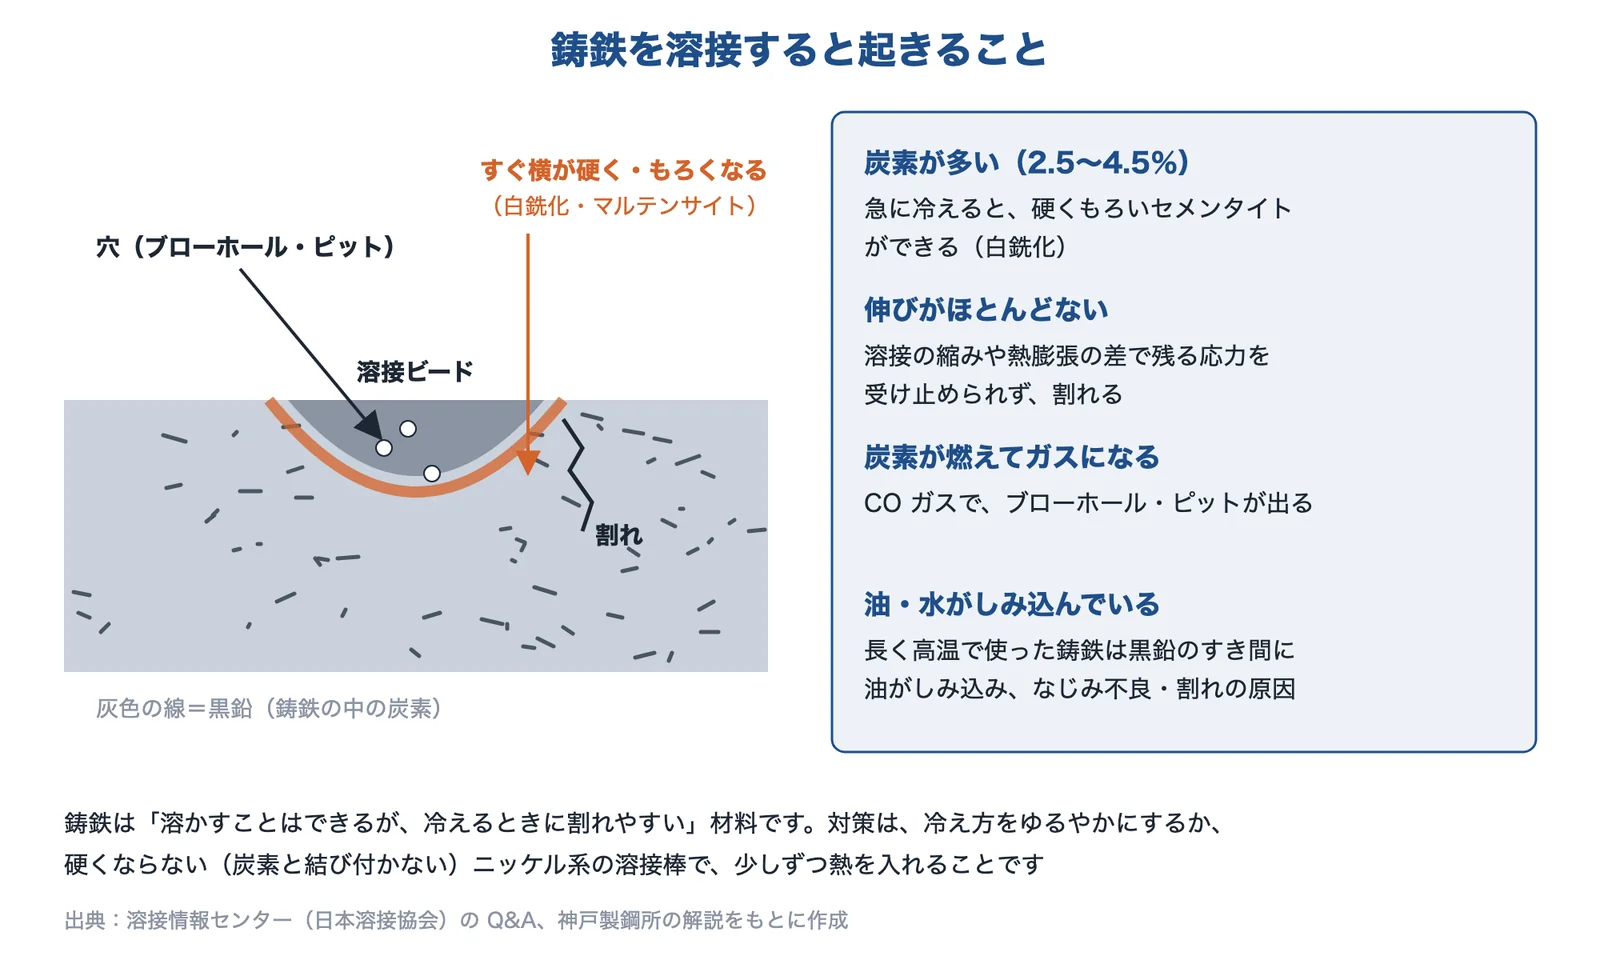
出典:溶接情報センター(日本溶接協会)・溶接情報センター・神戸製鋼所「鋳鉄の補修溶接」をもとに AI(Claude)で作成
溶接情報センターは、鋳鉄の溶接の難しさとして次を挙げています。急に冷えると白銑化して硬くもろくなり、溶接部と母材の縮み方の差で大きな応力が残って割れる。炭素が燃えて CO ガスになり、ブローホールやピットができる。延性が少ないので、肉厚が変わる所や角に割れが集まる。長く高温で使った鋳鉄は、黒鉛のすき間に油や水がしみ込み、なじみ不良や割れの原因になる。
ねずみ鋳鉄と球状黒鉛鋳鉄
鋳鉄には、黒鉛が片状のねずみ鋳鉄(FC)と、球状の球状黒鉛鋳鉄(FCD、ダクタイル鋳鉄)があります。種類と性質は鋳鉄(ねずみ鋳鉄・球状黒鉛鋳鉄)をご覧ください。溶接棒のメーカーは、球状黒鉛鋳鉄には強さのある鉄ニッケル系の溶接棒を挙げています(神戸製鋼所・特殊電極)。
出典:Q-10-01-10|溶接情報センター、Q-05-02-26|溶接情報センター、Q-06-02-05|溶接情報センター、鋳鉄の補修溶接|神戸製鋼所(ぼうだより技術がいど)
解決技術の詳細
鋳鉄の補修は、大きく分けて部品全体を加熱して溶接する熱間溶接、予熱をほとんどせずに少しずつ溶接する冷間溶接、熱を加えない機械的な補修の3つです。部品の大きさ、加熱の設備、あとで削るか、色を合わせるかで選びます。
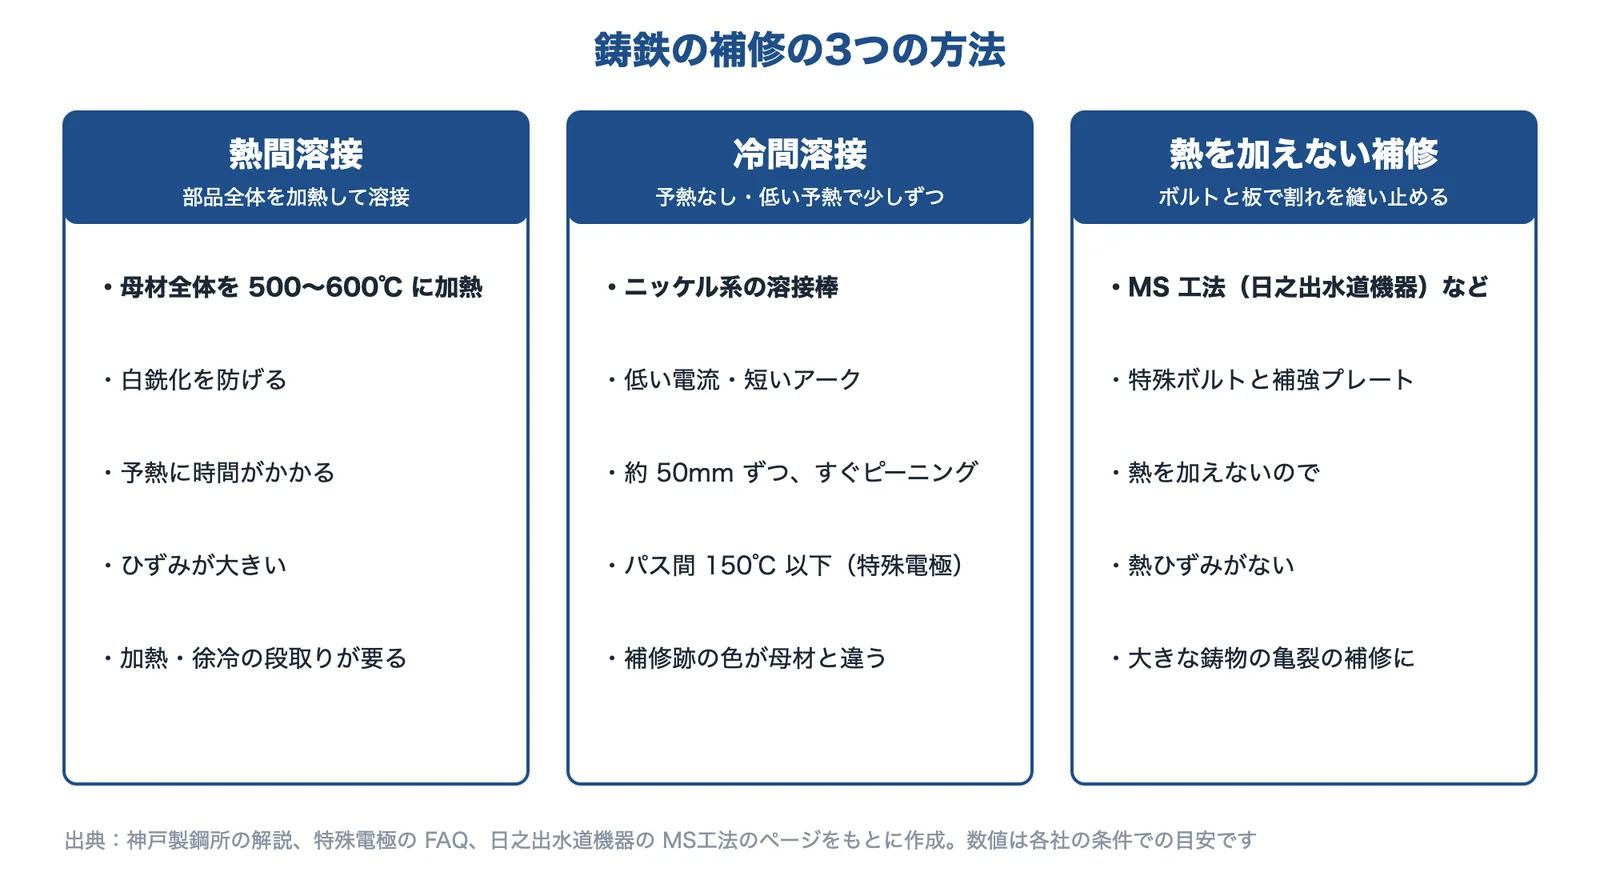
出典:神戸製鋼所「鋳鉄の補修溶接」・特殊電極「FAQ」・日之出水道機器「MS工法」をもとに AI(Claude)で作成
予熱・熱間溶接:冷え方をゆるやかにする
神戸製鋼所の解説では、熱間溶接は母材全体を 500〜600℃ に加熱して溶接します。白銑化を防げる一方、予熱に時間がかかり、溶接ひずみが大きくなります。溶接情報センターは、熱間溶接には母材の予熱と焼なましが要り、冷間溶接では予熱をほとんど行わないとしています。
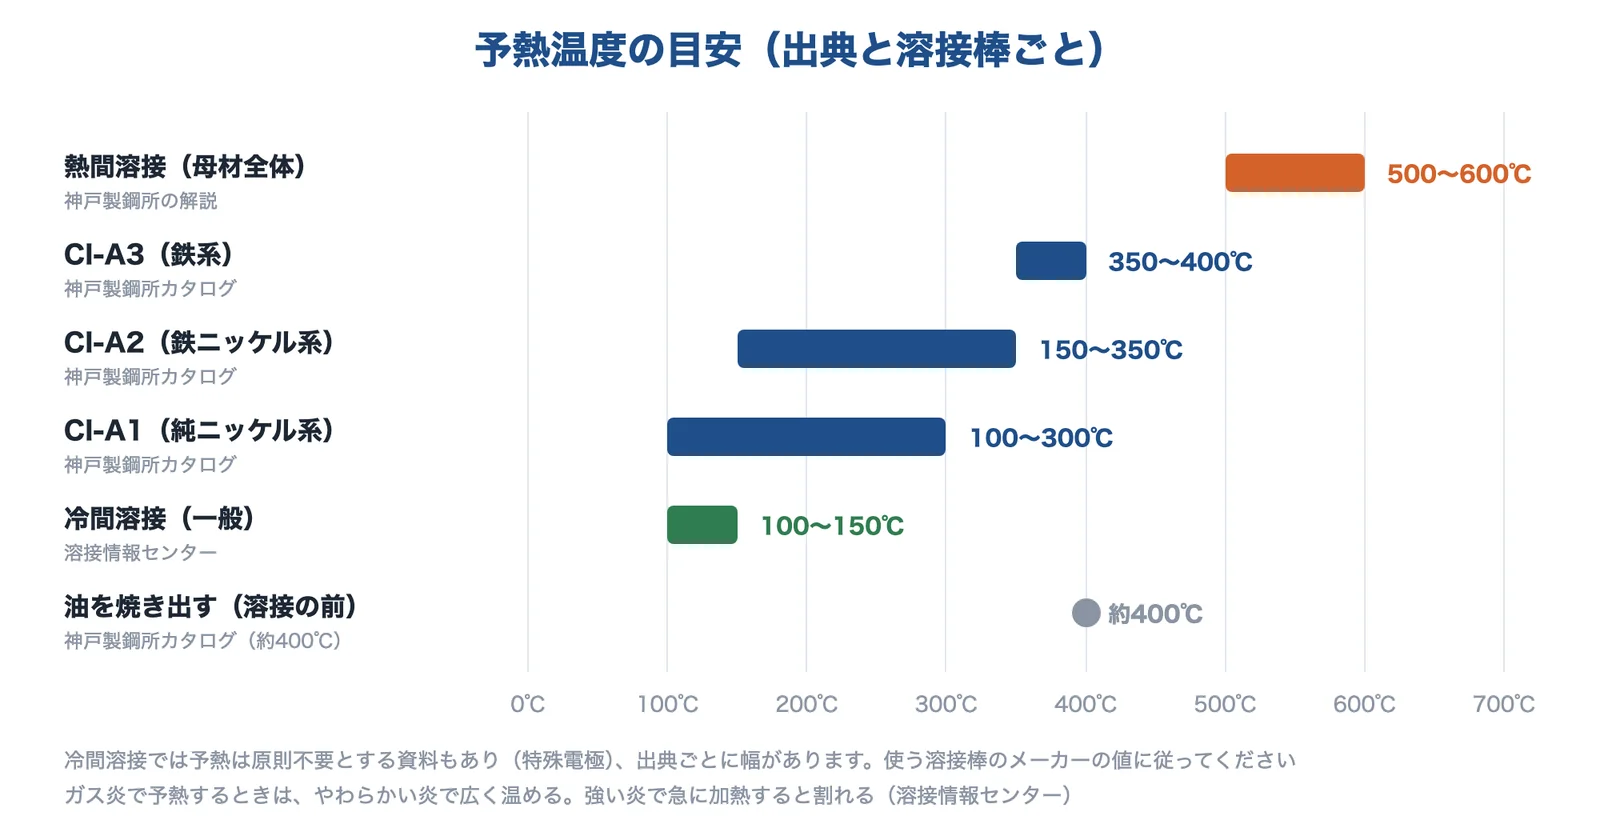
出典:神戸製鋼所「鋳鉄の補修溶接」・神戸製鋼所「溶接総合カタログ」・溶接情報センター(日本溶接協会)・特殊電極「FAQ」をもとに AI(Claude)で作成
冷間溶接でも、低い予熱をすることがあります。目安は資料で幅があり、溶接情報センターは 100〜150℃、特殊電極は一般に 150℃ 程度(原則は不要)としています。神戸製鋼所のカタログは、溶接棒ごとに CI-A1 が 100〜300℃、CI-A2 が 150〜350℃、CI-A3 が 350〜400℃ を目安にしています。ガス炎で予熱するときは、やわらかい炎で広く温め、強い炎で急に加熱しないようにします(溶接情報センター)。
冷間溶接の施工:短いビードとピーニング
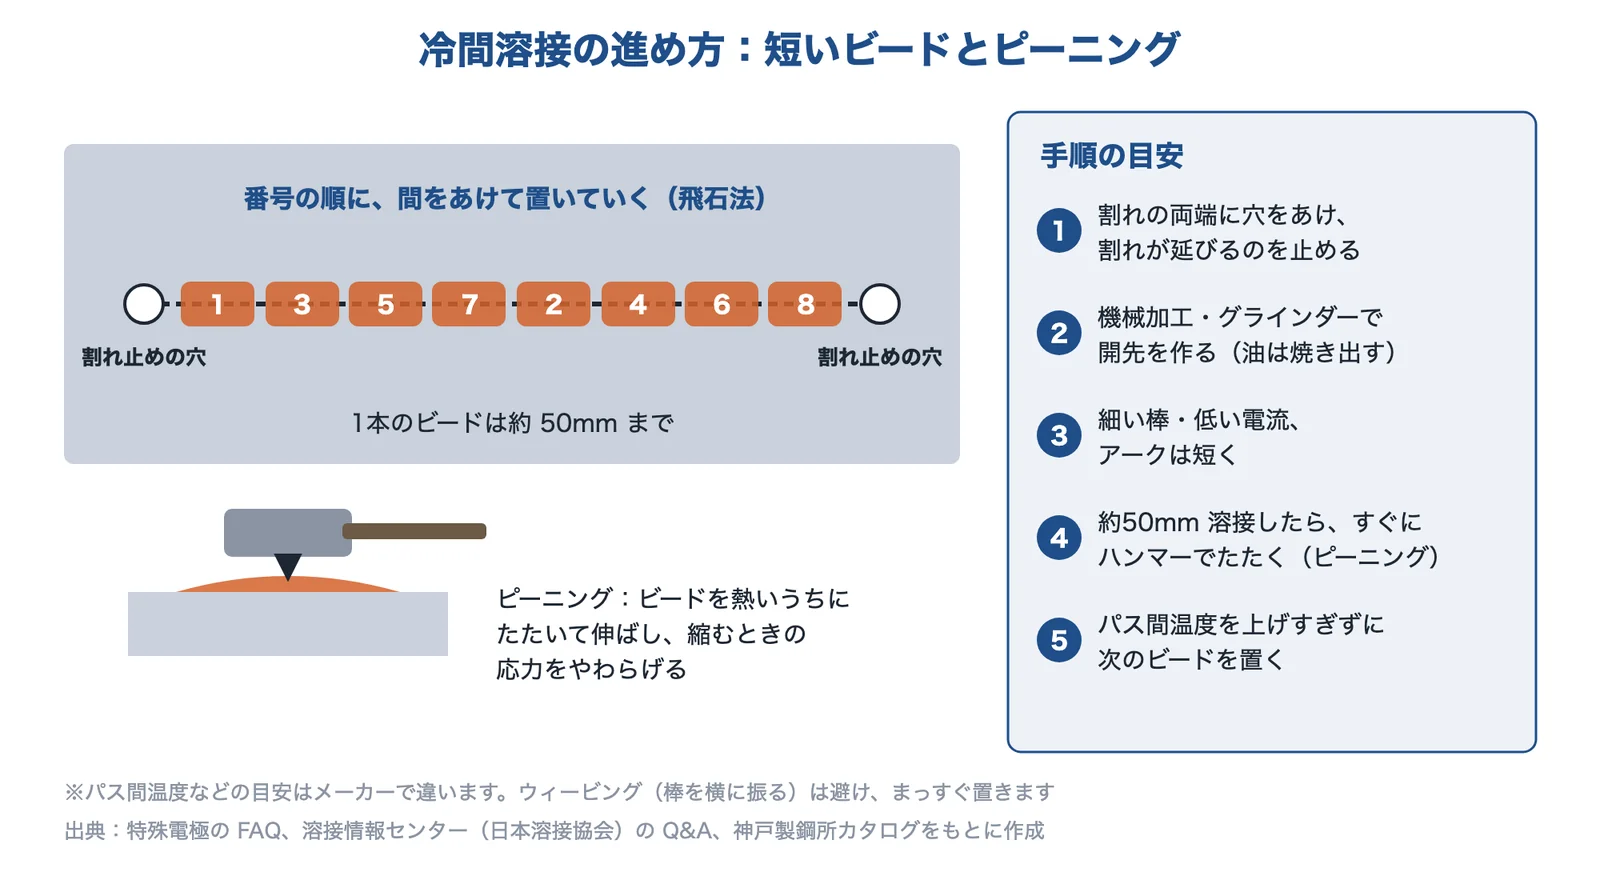
冷間溶接では、熱を一度にたくさん入れないことが大切です。特殊電極の FAQ は、ビードの長さを約 50mm にして、ビードごとにピーニングすること、飛石法・対称法で置くこと、ウィービングを避けてストレートビードにすること、低い電流で短いアークにすることを挙げています。同社の製品資料は、溶着金属の硬さをパス間温度 150℃ 以下の条件で示しています。
出典:特殊電極「FAQ」・溶接情報センター(日本溶接協会)・神戸製鋼所「溶接総合カタログ」をもとに AI(Claude)で作成
ピーニングは、ビードを熱いうちにハンマーでたたいて伸ばし、縮むときの応力をやわらげる作業です。溶接情報センターは、ピーニングを必須とし、先が丸いか平らなハンマーで、ビードの波目が半分消える程度にたたくとしています。割れや気泡が出たら、はつり取って溶接し直します(特殊電極)。
ニッケル系の溶接棒:硬くなりにくく、割れにくい
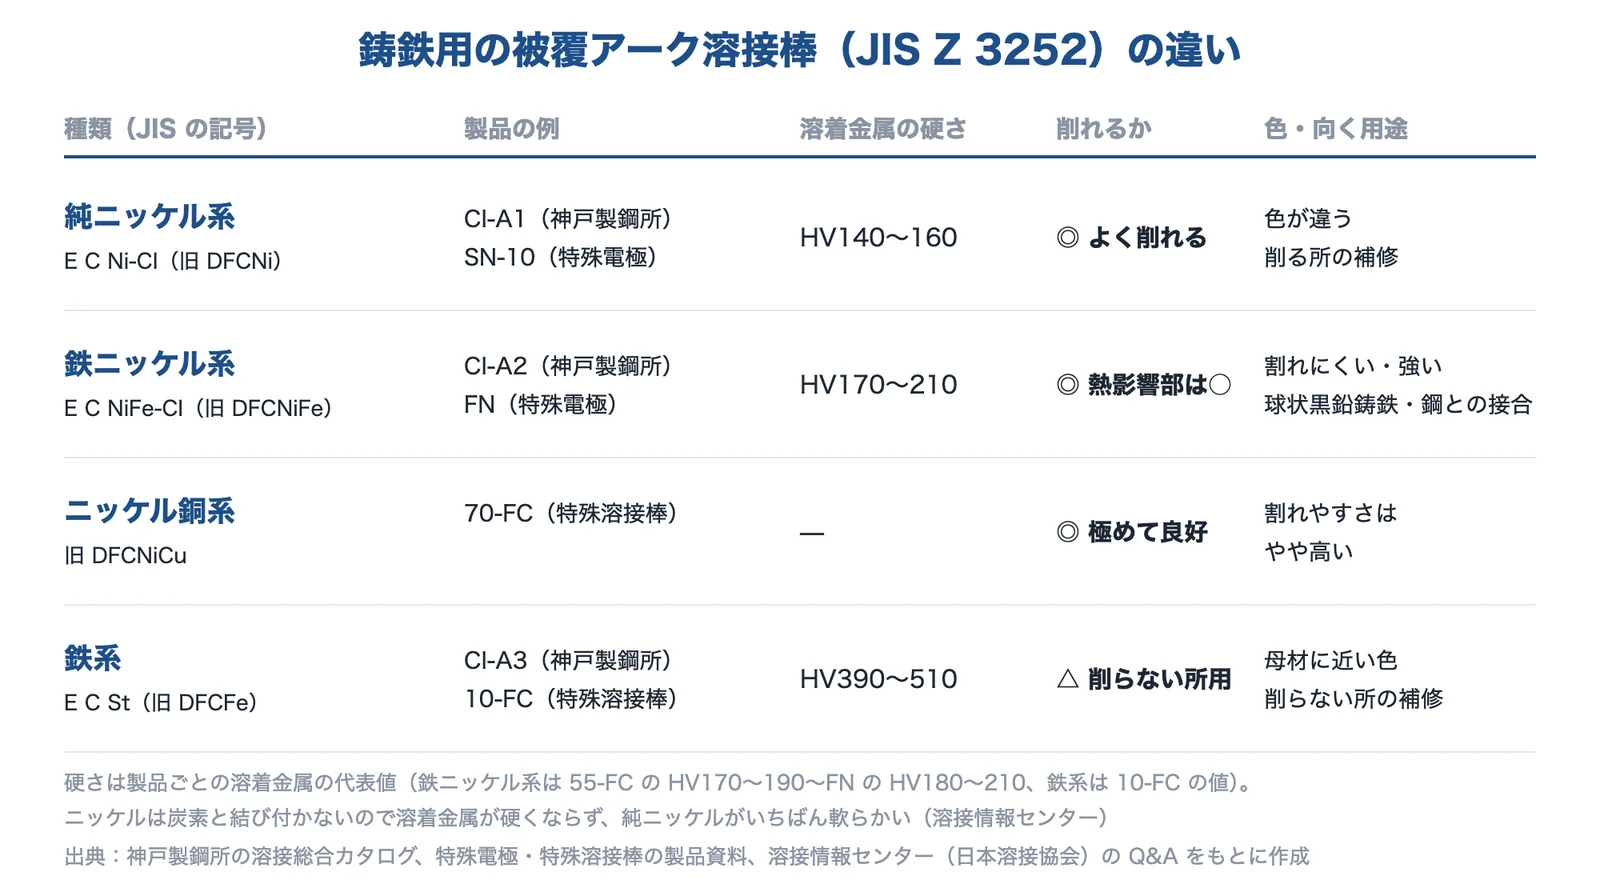
鋳鉄用の被覆アーク溶接棒は JIS Z 3252 に決められていて、純ニッケル系(E C Ni-CI)、鉄ニッケル系(E C NiFe-CI)、鉄系(E C St)などがあります。純ニッケル系は溶着金属がいちばん軟らかく削りやすい、鉄ニッケル系は強さがやや高く、熱膨張が小さいので残る応力を減らせるとされています(溶接情報センター・神戸製鋼所)。
出典:神戸製鋼所「溶接総合カタログ」・特殊電極の製品資料・特殊溶接棒「鋳鉄用溶接材料」・溶接情報センターをもとに AI(Claude)で作成
製品の値の例です。特殊電極の SN-10(純ニッケル系)は溶着金属の硬さ HV140〜160・引張強さ 368MPa、FN(鉄ニッケル系)は HV180〜210・510MPa としています。ニッケル系の溶接棒は高価で、補修跡の色が母材と違います(溶接情報センター)。溶接棒の一般的な選び方は溶接棒の種類と選び方をご覧ください。
鉄系の溶接棒:色を母材に近づける
鉄系や鋳鉄系の溶接棒は、補修した跡の色が母材に近くなります。神戸製鋼所の CI-A3 は母材に近い色調ですが、硬くなりやすく機械加工性は少し劣るので、主に小さな欠陥の補修で、機械加工しない部分に使うとしています。特殊溶接棒の 10-FC は溶着金属が HV390〜510 で、予熱・パス間温度 200℃ 以上で、機械加工の要らない部分の溶接に向くとしています。
前処理:割れ止めの穴・開先・油焼き
溶接の前の準備で、仕上がりが大きく変わります。割れの両端には、割れが延びるのを止める穴をあけます(溶接情報センターは直径 10mm 以上)。神戸製鋼所のカタログは、深さ 20mm 以下の欠陥は開先角度 60〜90°、20mm を超えるものは底を丸くした鉢状の開先とし、アークエアガウジングは避けて、機械加工かグラインダーで開先を作るとしています。
油がしみ込んだ鋳鉄は、約400℃で油を焼いてから溶接します(神戸製鋼所)。大きな割れでは、開先の面にあらかじめ肉を盛るバタリングをすることがあります(溶接情報センター・神戸製鋼所)。
熱を加えない補修:ボルトとプレートで縫い止める
溶接の熱で割れやひずみが心配な部品には、熱を加えない機械的な補修もあります。日之出水道機器の MS工法(メカニカルスティッチ)は、特殊ボルトと補強プレートで亀裂を物理的に補修する方法で、補修する所に熱を加えないので熱ひずみが起きないとしています。火気を使えない環境でも補修できるとしています。
出典:鋳鉄の補修溶接|神戸製鋼所(ぼうだより技術がいど)、溶接総合カタログ|神戸製鋼所、FAQ(鋳鉄の溶接)|特殊電極、FN の製品資料|特殊電極、SN-10 の製品資料|特殊電極、鋳鉄用溶接材料|特殊溶接棒、Q-10-01-10|溶接情報センター、Q-05-02-30|溶接情報センター、Q-05-02-33|溶接情報センター、MS工法|日之出水道機器、メカニカルスティッチ部|日之出水道機器(イプロス)
鋳物の溶接・補修を相談できる企業
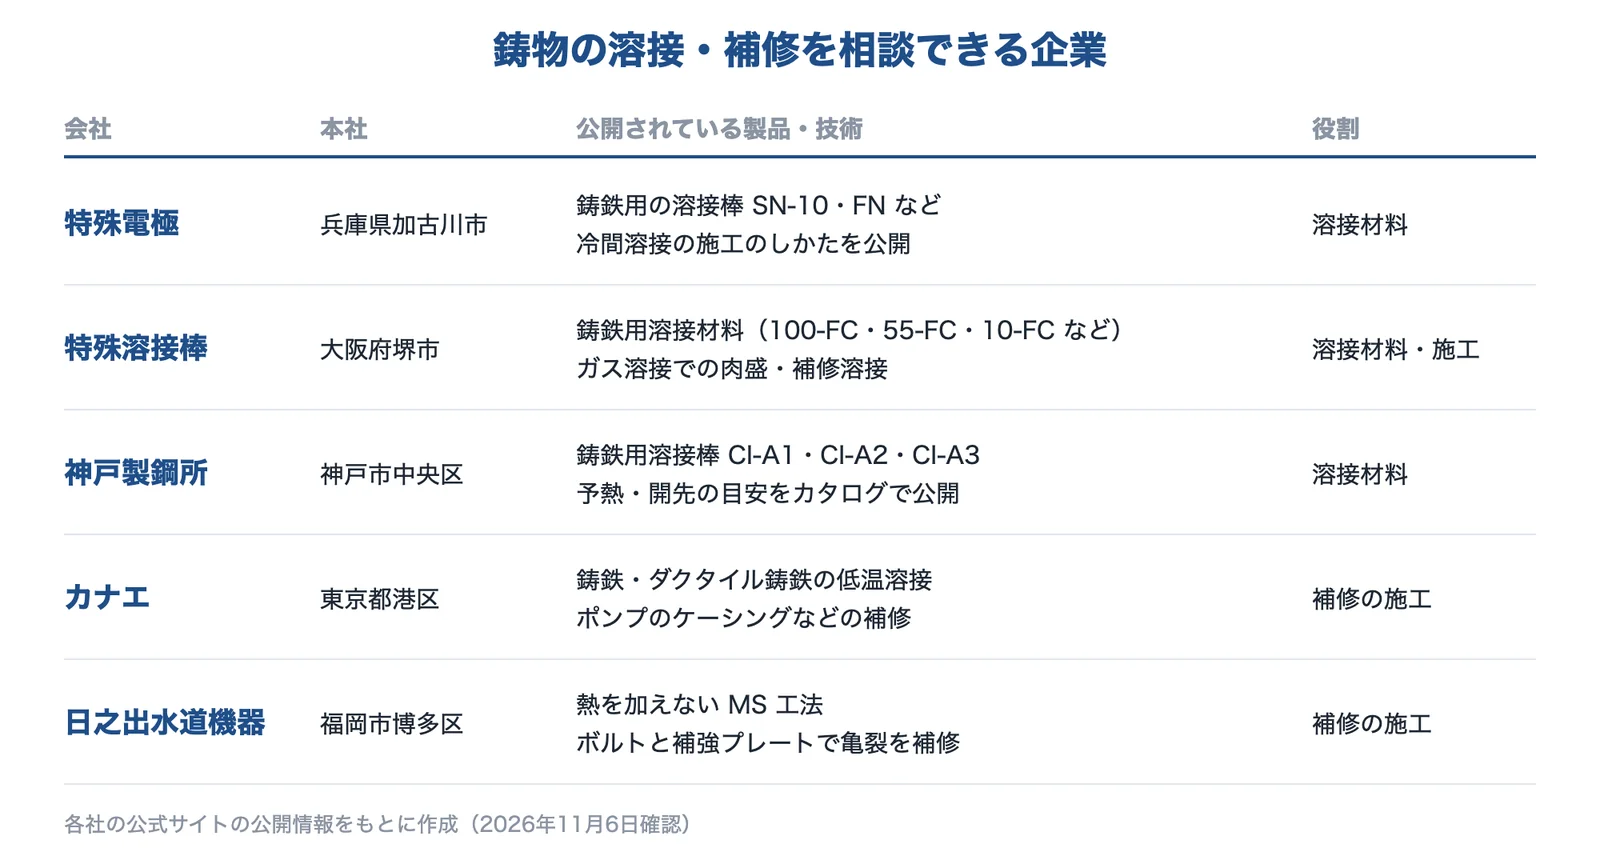
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。溶接材料のメーカーと、補修を施工する会社を挙げました。
出典:特殊電極・特殊溶接棒「鋳鉄用溶接材料」・神戸製鋼所「溶接総合カタログ」・カナエ「低温溶接」・日之出水道機器「MS工法」をもとに AI(Claude)で作成
特殊電極株式会社|鋳鉄用の溶接棒と冷間溶接の施工法
特殊電極とは
特殊電極は、兵庫県加古川市に本社がある溶接材料の会社です。鋳鉄用の溶接棒をそろえ、FAQ で鋳鉄の溶接のしかたを公開しています。
特殊電極の得意技術
| 技術 | 内容 |
|---|---|
| 鋳鉄用の溶接棒 | SN-10(E C Ni-CI、純ニッケル)は溶着金属 HV140〜160、FN(E C NiFe-CI)は HV180〜210・引張強さ 510MPa としている |
| 冷間溶接の施工法 | ビードは約 50mm でピーニング、飛石法・対称法、ウィービングを避けるなどを FAQ で公開している |
特殊電極が解決できる課題
- 割れた鋳鉄部品を、炉に入れずに溶接で補修したい
- 鋳鉄と軟鋼などの異材を溶接したい
出典:会社概要|特殊電極、FAQ|特殊電極、FN の製品資料|特殊電極、SN-10 の製品資料|特殊電極
特殊溶接棒株式会社|鋳鉄用溶接材料と補修溶接
特殊溶接棒とは
特殊溶接棒は、大阪府堺市に本社がある溶接材料の会社です。鋳鉄用の溶接材料をカタログで公開しています。溶接の施工も行い、ガスを熱源とする肉盛・補修溶接を紹介しています。
特殊溶接棒の得意技術
| 技術 | 内容 |
|---|---|
| 鋳鉄用溶接材料 | 100-FC(DFCNi)、55-FC・ST-60(DFCNiFe)、70-FC(DFCNiCu)、10-FC(DFCFe)、PD-FC(DFCCI、母材と同じ色調)などをそろえている |
| ガス熱源の肉盛・補修溶接 | 溶接中に予後熱を同時に行えるので、割れ感受性の高い成分系に適用するとしている |
特殊溶接棒が解決できる課題
- 補修跡の色を母材に合わせたい
- 削る所・削らない所で溶接材料を使い分けたい
出典:会社案内|特殊溶接棒、鋳鉄用溶接材料|特殊溶接棒、溶接施工|特殊溶接棒
株式会社神戸製鋼所|鋳鉄用の被覆アーク溶接棒
神戸製鋼所とは
神戸製鋼所は、兵庫県神戸市中央区に本社がある会社です。溶接事業で溶接材料・溶接ロボットなどを扱い、溶接総合カタログで鋳鉄の溶接の注意を公開しています。
神戸製鋼所の得意技術
| 技術 | 内容 |
|---|---|
| 鋳鉄用の被覆アーク溶接棒 | CI-A1(純ニッケル系。硬化性が最小で機械加工性◎)、CI-A2(鉄ニッケル系。熱膨張が最小で耐割れ性に優れる)、CI-A3(母材に近い色調) |
| 施工の目安 | 溶接棒ごとの予熱温度、開先の形、油焼き(約400℃)、割れ止めの穴、バタリングをカタログで公開している |
神戸製鋼所が解決できる課題
- 削る所を補修したい(硬くしたくない)
- 球状黒鉛鋳鉄を溶接したい
出典:会社概要|神戸製鋼所、溶接総合カタログ|神戸製鋼所、鋳鉄の補修溶接|ぼうだより技術がいど
株式会社カナエ|鋳鉄・ダクタイル鋳鉄の低温溶接による補修
カナエとは
カナエは、東京都港区に本社がある会社です。機械・設備の補修の一つとして、鋳鉄・ダクタイル鋳鉄・鋳鋼などの低温溶接を紹介しています。
カナエの得意技術
| 技術 | 内容 |
|---|---|
| 低温溶接 | 一度に数十 mm の短いビードとピーニングで、鋳鉄・ダクタイル鋳鉄は独自の溶接棒で補修するとしている |
| 補修の対象と期間 | ポンプのケーシング・ベースの脚、熱交換器のカバー、ギア、軸受のハウジングなど。通常1〜2週間、長くて1か月としている |
カナエが解決できる課題
- 割れたポンプのケーシングや機械のベースを直したい
- 作り直すより早く、設備を動かしたい
日之出水道機器株式会社|熱を加えない亀裂補修(MS工法)
日之出水道機器とは
日之出水道機器は、福岡市博多区に本社がある会社です。鋳物の製品を扱い、鋳物の亀裂を熱を加えずに補修する MS工法を紹介しています。
日之出水道機器の得意技術
| 技術 | 内容 |
|---|---|
| MS工法(メカニカルスティッチ) | 特殊ボルトと補強プレートで亀裂を補修する。熱を加えないので熱ひずみがないとしている |
| 火気を使えない場所 | 火気を使えない環境でも補修でき、熱を加えないので設備の分解を最小限に抑えられるとしている |
日之出水道機器が解決できる課題
- 大きな鋳物の割れを、熱をかけずに直したい
- 溶接の熱によるひずみを避けたい
出典:会社概要|日之出水道機器、MS工法|日之出水道機器、メカニカルスティッチ部|日之出水道機器(イプロス)
選ぶ前に確かめる条件
鋳物の溶接・補修を相談する前に、次のことを整理しておくと話が早く進みます。
- 材料:ねずみ鋳鉄(FC)か球状黒鉛鋳鉄(FCD)か、図面の材料記号
- 割れ・欠陥の場所と大きさ:長さ・深さ・貫通しているか、肉厚が変わる所か
- 割れた原因:過大な力・熱・凍結など。原因が残ると、補修してもまた割れる
- 使い方:油・水・高温にさらされていたか(油のしみ込み)、圧力がかかる部品か
- 補修のあと:機械加工で寸法を出すか、色を合わせる必要があるか
- 加熱できるか:部品の大きさ、炉に入るか、現地で直すか
- 納期:作り直す場合と補修する場合の期間と費用
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月6日








