
板をつなぐとき、突き合わせ溶接にするか、すみ肉にするか。開先はどの形にするか。図面を描く段階で迷う点です。溶接の形は、伝えたい力と荷重の種類で決まり、形によって強さの計算も、溶着量も、検査のしかたも変わります。
この記事では、突き合わせ溶接・すみ肉溶接・フレア溶接の選び方を、切り分けの流れで整理します。開先の形、のど厚と強度の計算例、疲労の等級も紹介します。溶接や鋼構造を扱う企業4社も紹介します。
溶接継手の種類:まず部材の合わせ方を見る
溶接継手は、部材の組み合わせ方で分かれます。突合せ継手、T 継手、十字継手、角継手、重ね継手、へり継手などです(溶接学会誌)。
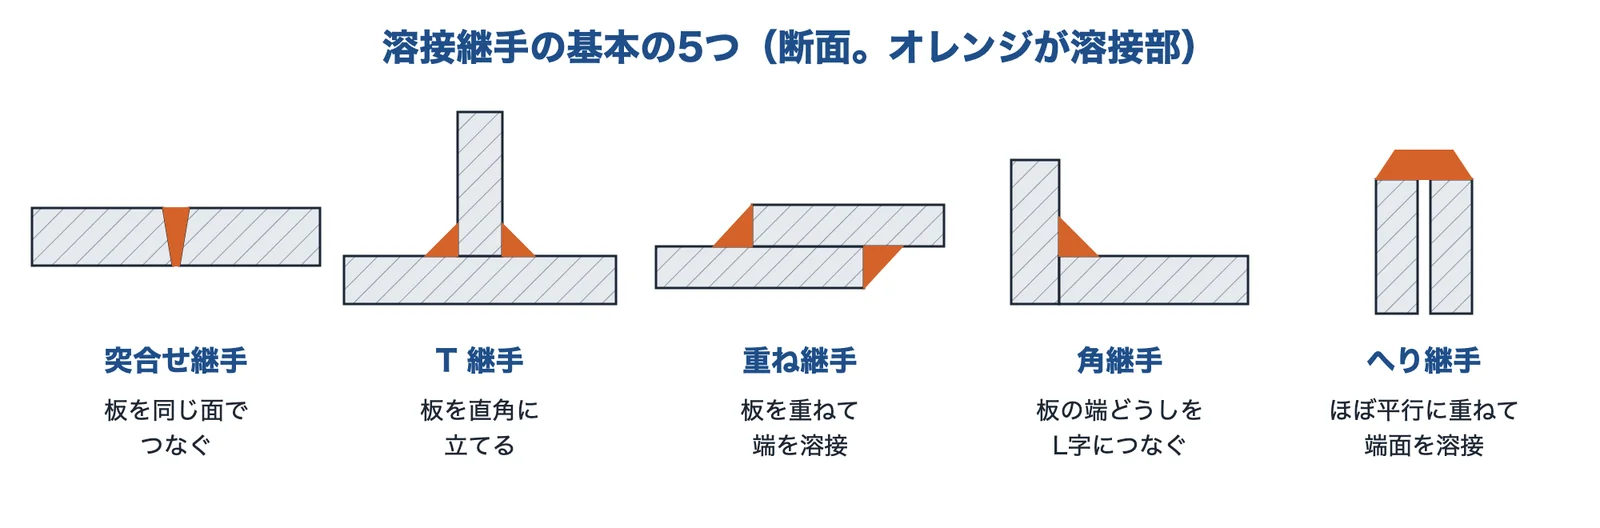
出典:溶接学会誌「溶接継手・構造設計の基礎」をもとに AI(Claude)で作成
継手の形に応じて、溶接のしかたを選びます。開先溶接は突合せ・T・十字・角・へり継手に、すみ肉溶接は T・十字・重ね継手に使います(溶接学会誌)。つまり T 継手には、開先溶接とすみ肉溶接の両方の選択肢があります。
どの溶接にするかの切り分け
合わせ方と、伝えたい力から順に絞ります。下の図の A〜E は、次の節のカードに対応します。
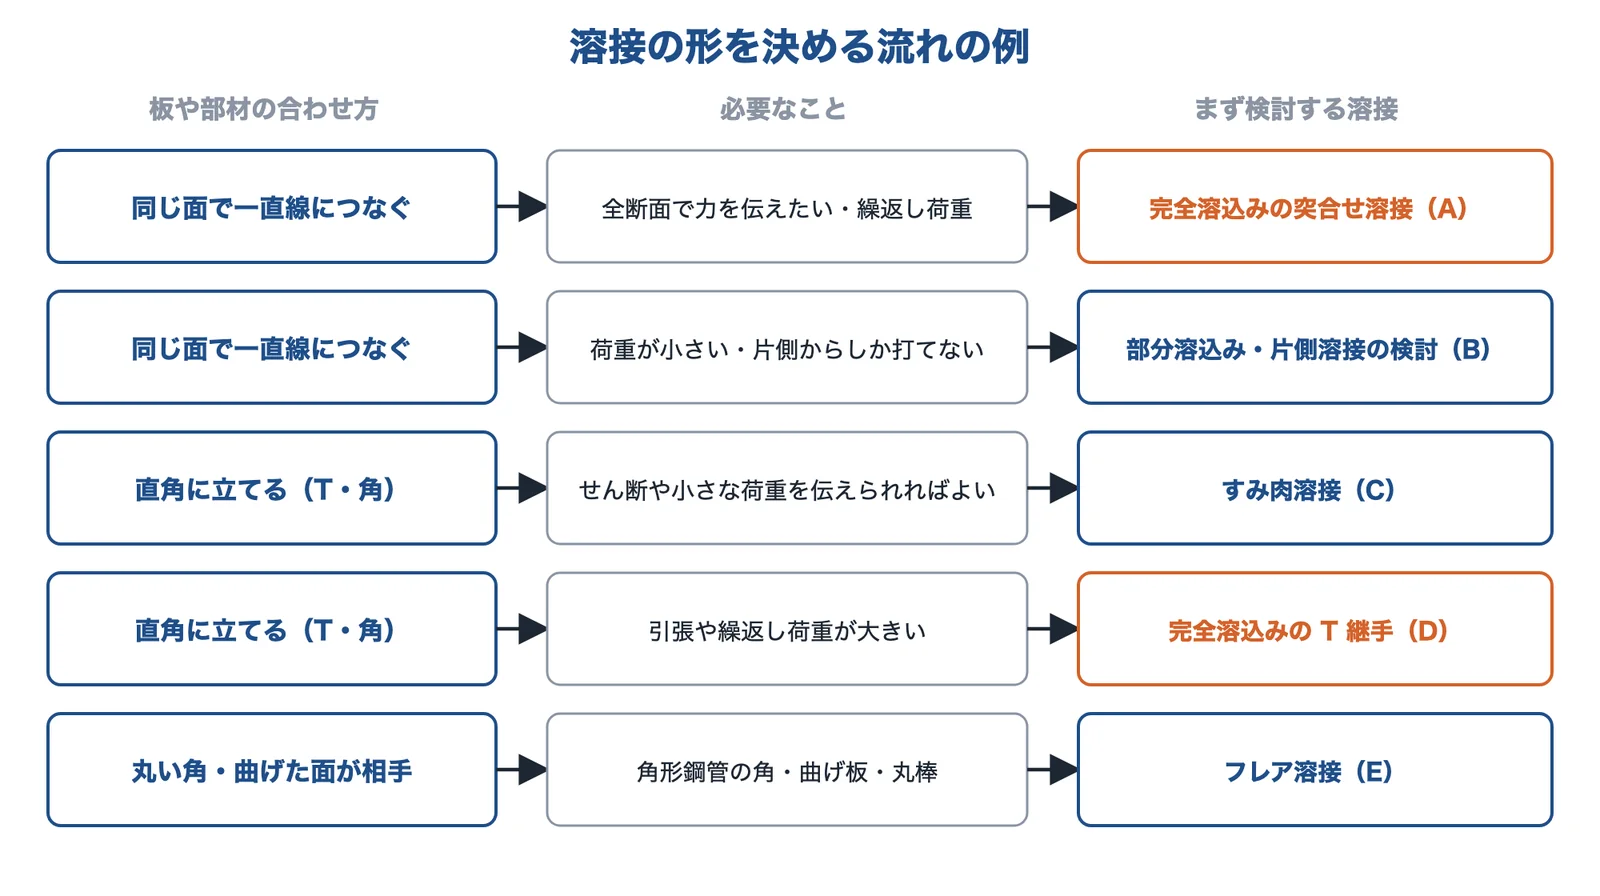
出典:溶接学会誌「溶接継手・構造設計の基礎」と編集部の整理をもとに AI(Claude)で作成
場面ごとの選び方
場面ごとに、選ぶ溶接と注意点をまとめました。
全断面で力を伝えたい(突合せ)
板を一直線につなぎ、母材と同じ強さがほしい。繰返し荷重も受ける。
部分溶込みで済ませたい
荷重が小さい。溶着量と変形を減らしたい。片側からしか溶接できない。
T 継手や重ね継手をすみ肉で留めたい
ブラケットやリブを立てて留める。大きな荷重はかからない。
T 継手で大きな力を伝えたい
立てた板に引張や繰返し荷重がかかる。すみ肉では足りない。
丸い角や曲げた面に溶接したい
鉄筋を鋼板に留める。曲面と曲面の谷に溶接する。
- 起きている現象
- フレア溶接は、丸い部材どうし、または丸い部材と平らな部材でできる丸い開先に、溶接金属を流し込む接合です。開先が浅く、溶接の断面が小さくなりやすいとされています(施工管理の解説)。
- 解決に使える技術
- フレア溶接フレア V とフレアレ形
のど厚の式は対象と規準によって違います。鉄筋の式をそのまま鋼管や曲げ板に使わず、適用する規準で確かめます。
なぜ溶接の形で強さが変わるのか
溶接継手の強度計算は、のど厚と有効溶接長さでできる「のど断面」に応力が一様にかかるとして行います。余盛や溶込みはのど厚に含めません(溶接学会誌)。どの断面で受けるかが形ごとに違うので、同じ板でも強さが変わります。
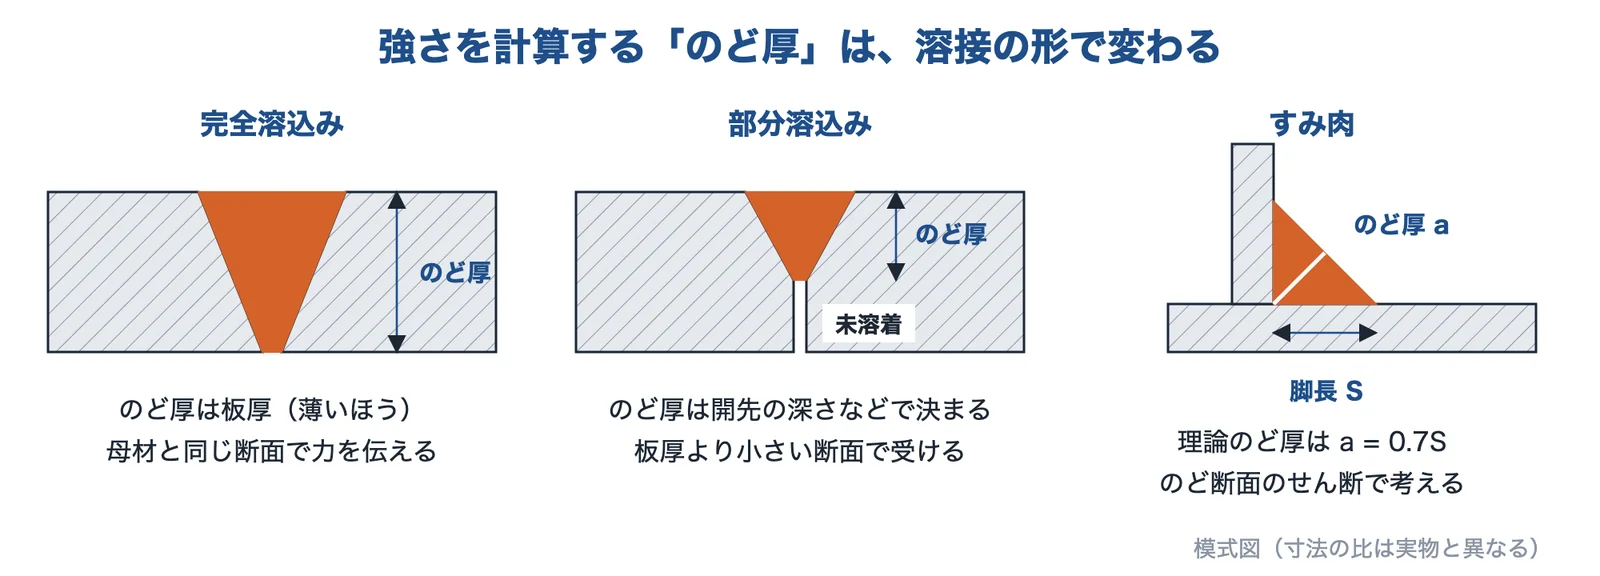
出典:溶接学会誌「溶接継手・構造設計の基礎」をもとに AI(Claude)で作成
| 形 | のど厚 | 強度の考え方 |
|---|---|---|
| 完全溶込み | 接合する部材の厚さ(厚さが違えば薄いほう) | 静的強度は、適切な材料と施工なら母材と同等。許容応力も母材と同等に設定される |
| 部分溶込み | 開先深さとする場合が多い。ルートの欠陥を考えて減らす場合もある | のど断面で計算する。疲労が問題の部材には使わない |
| すみ肉 | a = S/√2(約 0.7S)。S は脚長。交差角が直角でなければ S cos(θ/2) | のど断面のせん断で計算する。許容応力は引張の 1/√3 が多い |
溶込みが足りない突合せ部が破断した例があります。溶接学会誌の解説は、板厚の半分ほどが未溶着のまま残っていた木材運搬船の金清丸の破壊と、ごく表層部だけを溶接していた聖水大橋の桁の落下を挙げています。外から見えない部分の溶込みが、強度を左右します。
解決技術の詳細
開先の形:板厚と溶接姿勢で選ぶ
開先は、溶接金属を板厚の奥まで届かせるために板の端につける溝です。溶接学会誌の解説は、できるだけ少ない溶接量で、対称な断面になる形を選ぶのが理想としています。開先角度を狭くすると溶接量と変形は減りますが、狭すぎると溶込み不良やスラグ巻込みが出やすくなります。
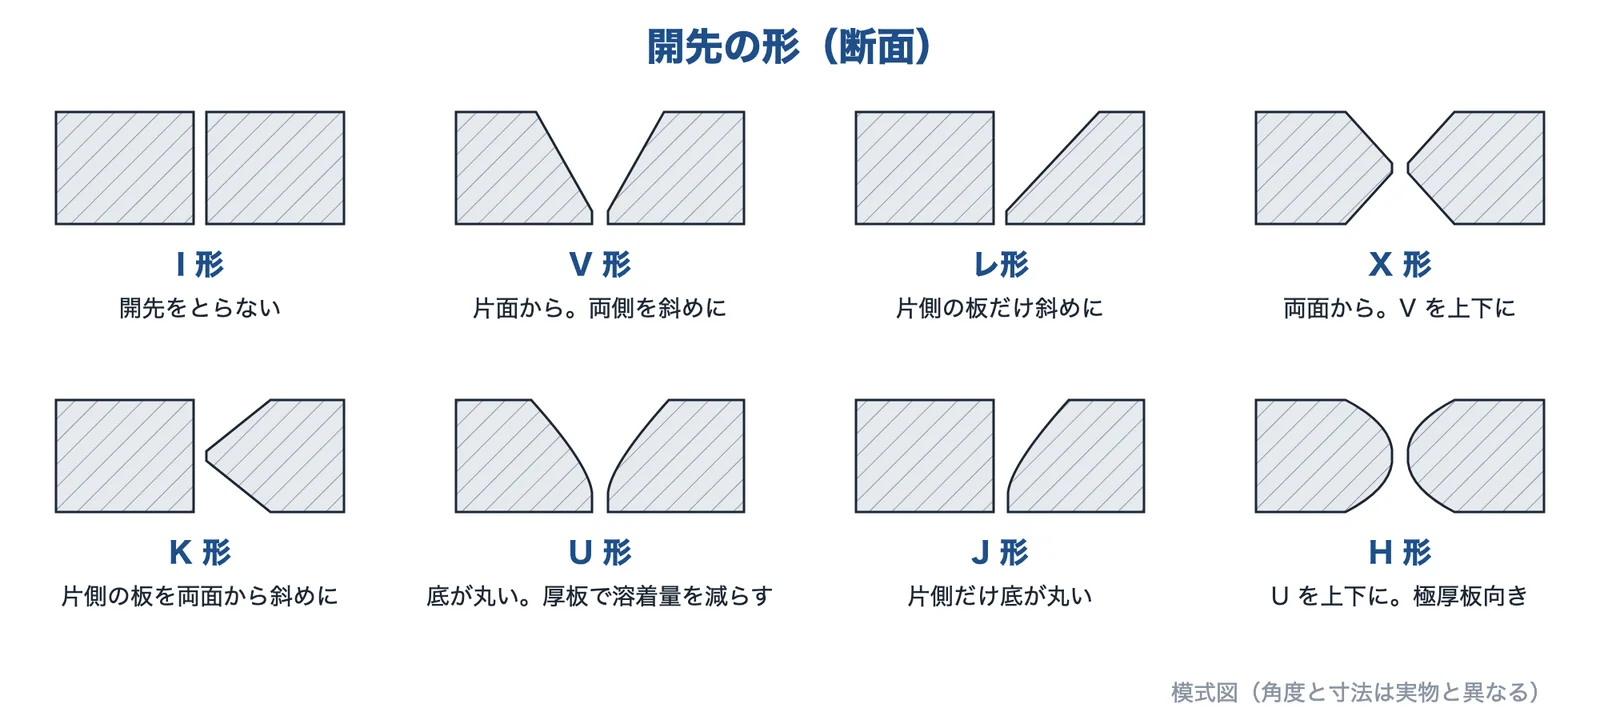
出典:溶接学会誌「溶接継手・構造設計の基礎」をもとに AI(Claude)で作成
| 開先 | 加工 | 特徴 | 板厚の目安 |
|---|---|---|---|
| I 形 | 容易 | 溶着量が少なく、変形が小さい。厚板への適用は一般に難しい | おおむね 6 mm 以下(MAG・MIG で 8 mm 程度まで対応できる場合あり) |
| V 形 | 比較的容易 | 横向きを除く全姿勢で使える。非対称なので角変形が大きくなりやすい | 10〜20 mm |
| レ形 | 比較的容易 | 横向き溶接に向く | — |
| X 形 | 難しい | V 形より溶着量が少なく、角変形も小さい | 20 mm 超 |
| U 形・H 形 | 難しい | 極厚板で溶着量を減らせ、変形も小さい | 極厚板 |
開先の面積を計算すると、違いがはっきりします。板厚 25 mm、開先角度 60°で単純に比べると、X 形の面積は V 形の半分です(編集部の計算)。
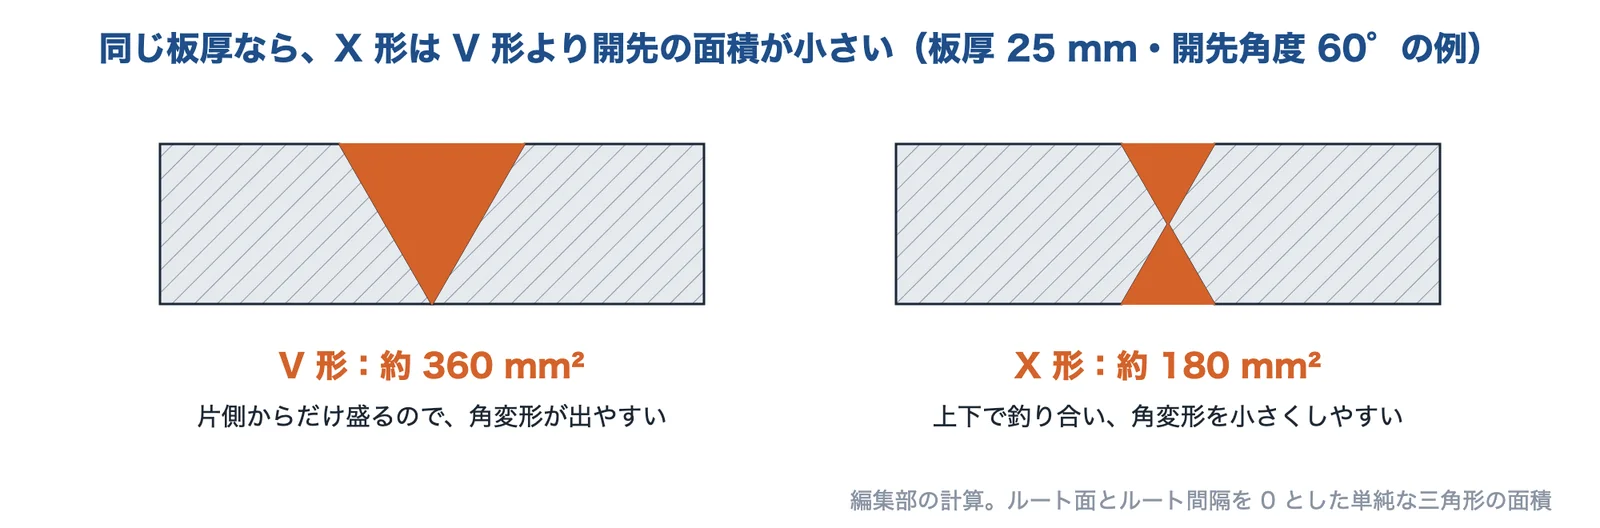
出典:溶接学会誌「溶接継手・構造設計の基礎」をもとに編集部が計算し、AI(Claude)で作成
標準の寸法は、適用する規準で確かめます。建築鉄骨では JASS 6 の付則に開先の標準があり、2018 年版でガスシールド・セルフシールドアーク溶接の 30° 開先が加わり、開先角度・ベベル角度・ルート間隔に許容差が設けられました(日建連)。レ形・裏当て金付きの例として「開先角度 35°・ルート間隔 7 mm」があります(へむろ鉄工)。
出典:溶接継手・構造設計の基礎|溶接学会誌、開先溶接|モノスコープ、鉄骨Q&A A-2-22|日建連、開先|へむろ鉄工
すみ肉の寸法:脚長の上限と下限、最小の長さ
すみ肉の大きさは脚長(サイズ S)で指定します。小さすぎても大きすぎても不具合になるので、規準に上限と下限があります。最小サイズと最小長さは低温割れの防止、最大サイズは入熱による母材の劣化と変形の防止が目的です(日本溶接協会の教材)。
| 項目 | 数値の例 | 出典の規準 |
|---|---|---|
| 最小の長さ | サイズの 10 倍以上、かつ 40 mm 以上 | 鋼構造設計規準 |
| 最小の長さ | サイズの 10 倍以上、かつ 80 mm 以上 | 道路橋示方書 |
| 最大のサイズ | 薄いほうの板厚 t₁ が 6 mm 以下なら、S ≦ t₁ | 日本溶接協会の教材 |
| 有効な長さ | 始終端が残るなら、溶接長さからのど厚 × 2 を除く(脚長 × 2 を除く例もある) | 溶接学会誌の解説、土木設計Navi |
回し溶接をしても、回した部分は有効長さに含めません(溶接学会誌)。主要な強度部材でなければ、溶接量を減らすために断続すみ肉を使う場合があります。
出典:溶接管理技術者2級 教材|日本溶接協会、溶接継手・構造設計の基礎|溶接学会誌
強度の計算:許容荷重を見積もる
SS400 を例に、許容荷重を見積もります。建築の基準では引張の長期許容応力の安全率は 1.5 で、せん断は引張の 1/√3 です(溶接学会誌)。F = 235 N/mm² なら、長期の許容応力は、引張が約 157 N/mm²、せん断が約 90 N/mm² です(土木設計Navi・編集部の計算)。
- 完全溶込みの突合せ(板厚 9 mm、幅 100 mm):9 × 100 × 157 ≒ 約 141 kN
- すみ肉(脚長 6 mm、溶接長さ 100 mm):のど厚 0.7 × 6 = 4.2 mm。有効長さ 100 − 2 × 6 = 88 mm。4.2 × 88 × 90 ≒ 1 本あたり約 33 kN
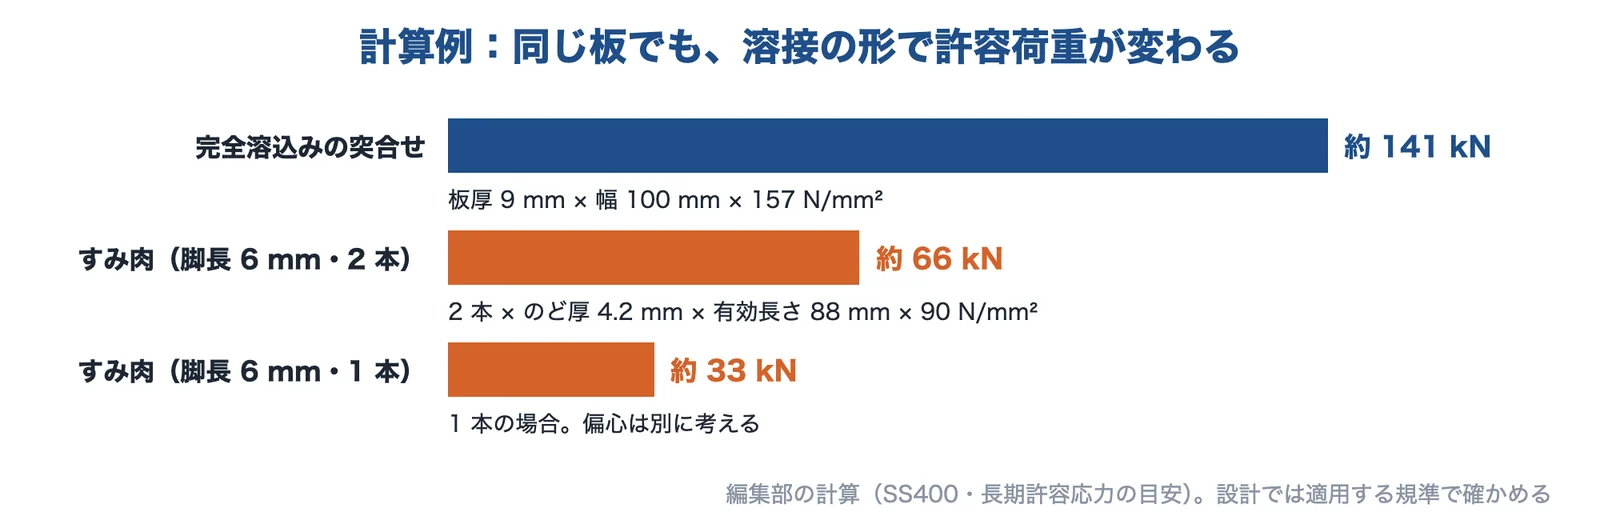
出典:溶接学会誌「溶接継手・構造設計の基礎」・土木設計Navi「すみ肉溶接の強度」をもとに編集部が計算し、AI(Claude)で作成
すみ肉を2本にしても、この条件では約 66 kN です。大きな力を伝えるなら、脚長を増やす前に完全溶込みと比べます。有効長さの引き方は資料によって違い、のど厚 × 2 を引くなら 1 本あたり約 34 kN です。これは目安です。
出典:溶接継手・構造設計の基礎|溶接学会誌、すみ肉溶接の強度|土木設計Navi
疲労:継手の形で等級が大きく変わる
繰返し荷重を受けるなら、静的強度より疲労で決まることがあります。鋼橋の維持管理のマニュアルが示す日本鋼構造協会の分類では、200 万回の疲労強度が、同じ突合せでも仕上げと裏の状態で 155 MPa から 65 MPa まで変わります。
| 継手 | 等級 | 200 万回の疲労強度 |
|---|---|---|
| 横方向の突合せ:余盛を削除 | B | 155 MPa |
| 横方向の突合せ:止端を仕上げ | C | 125 MPa |
| 横方向の突合せ:両面溶接で仕上げなし | D | 100 MPa |
| 横方向の突合せ:裏当て金付きの片面溶接 | F | 65 MPa |
| リブ十字のすみ肉(荷重を伝えない、仕上げなし) | E | 80 MPa |
| 縦方向の断続溶接 | E | 80 MPa |
| 縦方向のスカラップを含む継手 | G | 50 MPa |
荷重を伝える十字すみ肉は、伝えないものより止端の応力集中が高く、同じ溶接形状でも疲労強度が低くなります。止端を滑らかにする効果や板厚の影響も、指針で扱われています(川田技報)。
出典:鋼橋維持管理技術者のトレーニングマニュアル III 疲労の評価編、JSSC 疲労設計指針・四方山話|川田技報
フレア溶接:丸い面どうしの谷を埋める
フレア溶接は、丸い部材どうし(フレア V)や、丸い部材と平らな部材(フレアレ形、フレアベベル)にできる丸い開先を埋める溶接です(施工管理の解説)。用途は鉄筋、杭頭補強筋、フープ筋が中心とされています。
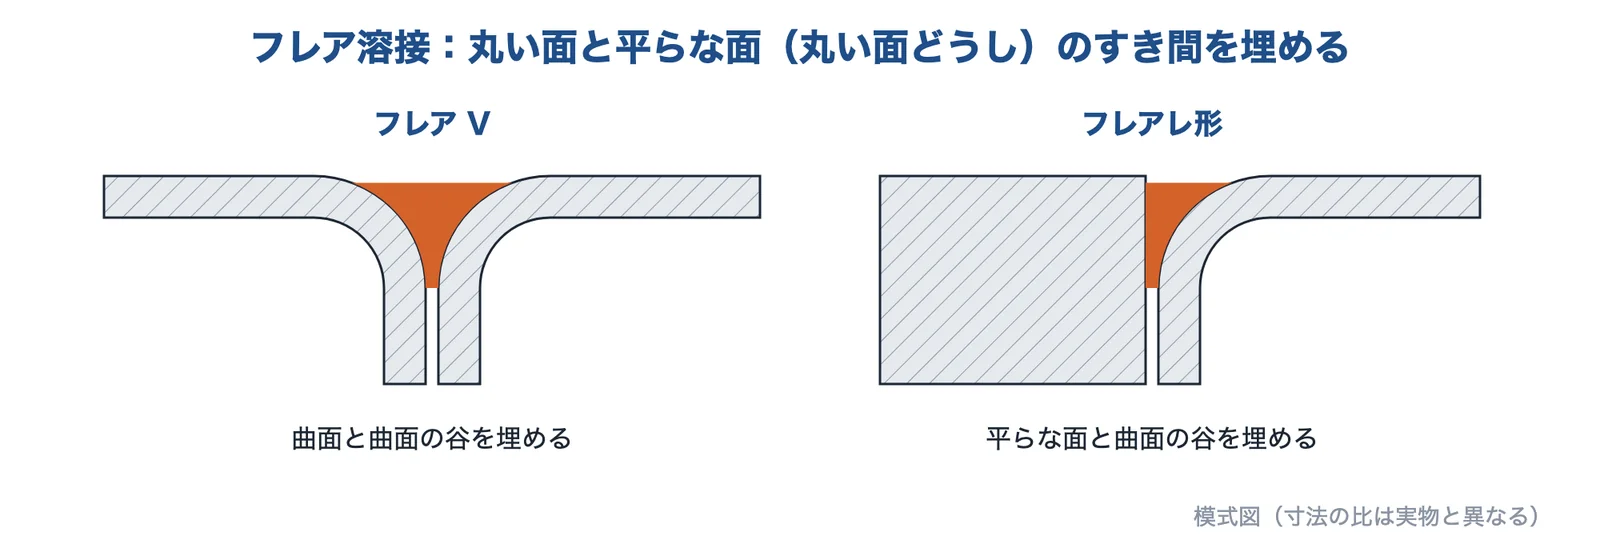
出典:施工管理の解説「フレア溶接」・構造設計ナビ「フレア溶接」をもとに AI(Claude)で作成
のど厚は、構造設計ナビでは脚長の 0.7 倍以上です。日本溶接協会の教材では、鉄筋相互のフレア V は a = 0.39D − 2(D ≦ 10)または 0.39D − 3(10 < D ≦ 22)、溶接長さは 10D で、回し溶接はしないとしています。これらは鉄筋の式なので、ほかの部材にそのまま使えません。
注意点は、開先が浅く溶接の断面が小さいこと、応力集中で疲労の起点になりやすいこと、手溶接が中心で品質がばらつきやすいことです(施工管理の解説)。日本溶接協会の教材は、疲労の影響を受ける部材のフレア K 形には適用しないほうがよいとしています。
出典:フレア溶接|施工管理の解説、フレア溶接|構造設計ナビ、溶接管理技術者2級 教材(フレア溶接)|日本溶接協会
設計で確かめること
形を決めたら、作れるか、調べられるかも確かめます。溶接学会誌の解説は、次の点を挙げています。
- 溶接の箇所と溶着量は必要最小限にする
- 溶接部を応力集中部と重ねない。狭い範囲に溶接を集めない
- 断面は荷重軸に対して対称にし、偏心荷重や二次応力を避ける
- 溶接姿勢はできるだけ下向きにする。組立、補修、検査がしやすい配置にする
- 主要な強度部材に小片を溶接で取り付けない
検査も形で変わります。鋼構造物の突合せ溶接部の非破壊検査には、超音波探傷と放射線透過があります(駒井ハルテック技報)。超音波は、超音波に直交するきずを見つけやすく、平行なきずや球状のきずは見つけにくいとされています。
出典:溶接継手・構造設計の基礎|溶接学会誌、板継ぎ溶接部の非破壊検査|駒井ハルテック技報
溶接と鋼構造の技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。溶接の材料とロボットを扱う会社と、鋼構造物を自社で製作している会社を選びました。
日鉄溶接工業株式会社|溶接材料と溶接 Q&A
日鉄溶接工業とは
日鉄溶接工業は、東京都江東区に本社がある、溶接材料と溶接機器の会社です。溶接に関する相談、調査解析、試験分析、教育研修も事業に挙げています。
日鉄溶接工業の得意技術
| 技術 | 内容 |
|---|---|
| 溶接材料 | 溶接のさまざまな場面に向けて、汎用品から高級品まで製造、販売している |
| 溶接 Q&A | 開先なし T 型すみ肉サブマージアーク溶接など、施工の疑問への回答を公開している |
日鉄溶接工業が解決できる課題
- 開先加工を省く深溶込みの施工を検討したい
- 溶接部の調査解析や試験を相談したい
株式会社神戸製鋼所|溶接材料とロボットシステム
神戸製鋼所とは
神戸製鋼所は、兵庫県神戸市に本社がある会社で、溶接事業でロボット、溶接電源・装置、溶接材料のすべてのメニューを持つと説明している会社です。
神戸製鋼所の得意技術
| 技術 | 内容 |
|---|---|
| 溶接ロボットシステム | 鉄骨、建機部品、橋梁、造船・鉄道車両向けのシステムがある |
| 溶接研修センター | 神奈川県藤沢市の藤沢事業所内にあり、グループ会社が研修コースを案内している |
神戸製鋼所が解決できる課題
- 鉄骨や橋梁の溶接ロボットシステムを探したい
- 溶接の担当者を育てたい
出典:溶接ロボットシステム|神戸製鋼所、溶接研修センター|神戸製鋼所
川田工業株式会社|鉄骨・橋梁の製作と溶接ロボット
川田工業とは
川田工業は、富山県南砺市と東京都豊島区に本社がある会社です。橋梁、鉄骨、鉄塔などの構造物の設計、製作、工事を手がけています。
川田工業の得意技術
| 技術 | 内容 |
|---|---|
| 溶接ロボット AUWEL | 自社で開発した溶接ロボット。工場内の溶接に加え、現場溶接ができる多関節タイプもある |
| 鉄骨構造のコンサルティング | 施工法、材料、溶接などの知識をもとに、構造を提案している |
川田工業が解決できる課題
- 鉄骨の溶接を構造の提案から相談したい
- 現場の溶接をロボットで行いたい
出典:企業概要|川田工業、溶接ロボット AUWEL|川田工業、コンサルティング|川田工業
株式会社駒井ハルテック|鋼構造物の製作と検査の研究
駒井ハルテックとは
駒井ハルテックは、東京都台東区に本社がある会社です。橋梁、鉄骨などの鋼構造物の設計、製作、建設、診断、補修を手がける会社です。
駒井ハルテックの得意技術
| 技術 | 内容 |
|---|---|
| 鋼構造物の設計・製作 | 橋梁、鉄骨などの鋼構造物を設計から補修まで手がける |
| 非破壊検査の研究 | 技報で、板継ぎ溶接部の TOFD 法とフェーズドアレイ法を併用した検査の自動化の検討を報告している |
駒井ハルテックが解決できる課題
- 板継ぎ溶接部の検査の自動化を検討した事例を知りたい
- 鋼構造物の診断、補修を相談したい
出典:会社概要|駒井ハルテック、技報・論文|駒井ハルテック、板継ぎ溶接部の非破壊検査|駒井ハルテック技報
選ぶ前に確かめる条件
継手を決める前、溶接会社に相談する前に、次のことを整理しておくと話が早く進みます。
- 荷重:引張、せん断、曲げのどれか。静的か、繰返しか。衝撃はあるか
- 適用する規準:建築、道路橋、圧力容器、社内規格のどれか
- 材料と板厚:鋼種、板厚の組み合わせ。曲げ加工した面や丸棒か
- 溶接の方向:両面から打てるか、片側だけか。姿勢、トーチの届きやすさ
- 検査:外観だけか、超音波や放射線も行うか
- 変形の許容:角変形、仕上げの要否、余盛の扱い
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年11月5日








