シャフト・軸の加工事例

PARTS / 部品から探す

シャフト・軸の加工事例

シャフト・軸の加工・製作の実績を、写真で並べています。

43件の実績36社

実績の一覧

加工・技術がわかる43件が対象です(全43件のうち)

材料がわかる21件が対象です(全43件のうち)
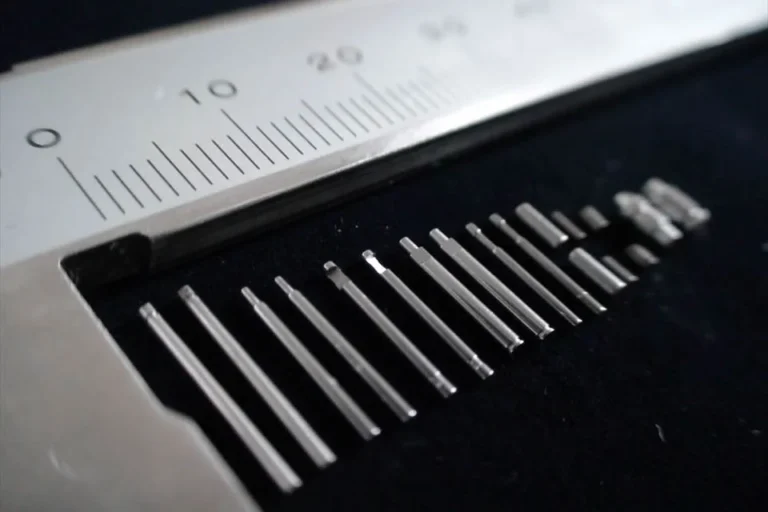
ノギスの目盛りに沿って並べた、太さ1mm前後以下の極小シャフト

切削・研削センターレス研削鉄鋼シャフト・軸

Φ1以下の極小シャフト・ピン

SUJ2・ステンレスのΦ1以下の極小シャフト・ピン。精度は通常ランク1μm、精密ランク0.5μm。極小歯車用のギヤシャフトなどに使う。

公式サイトで事例を見る ↗

瑞井精工株式会社

出典:瑞井精工「製品紹介」

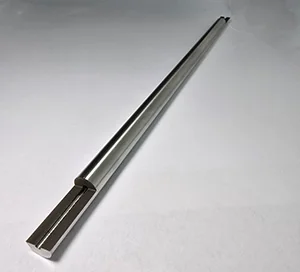
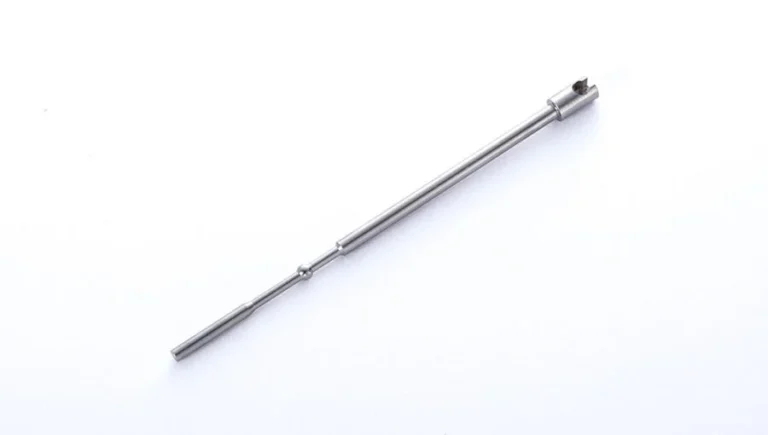
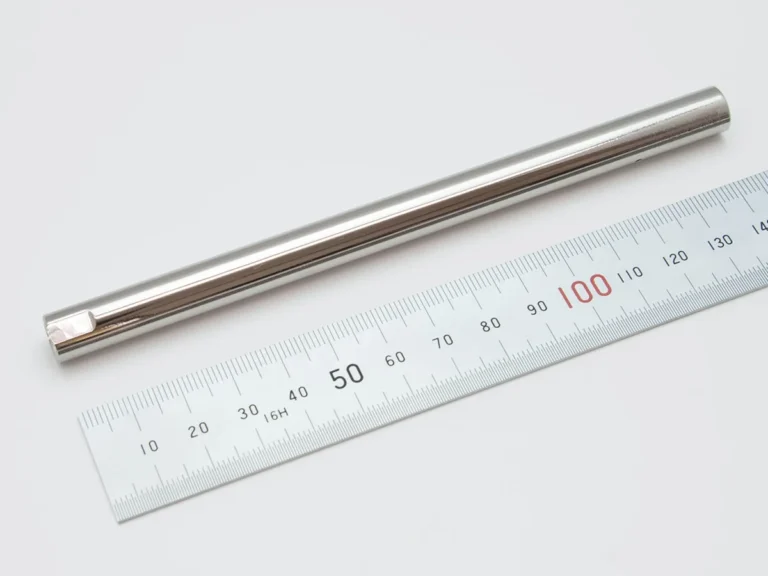
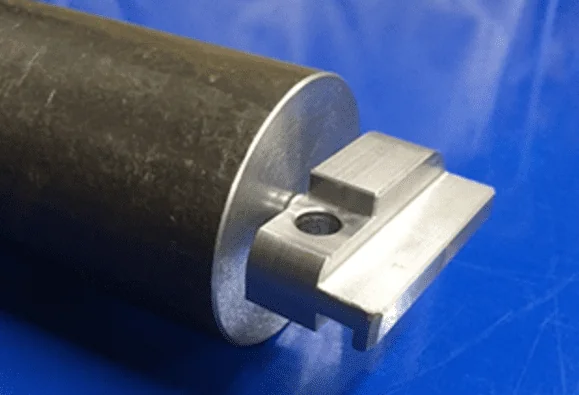
端に平面加工のあるインコネル718の長い丸棒

切削・研削ガンドリル深穴加工その他・複数の材料シャフト・軸

エースモデルインコネル718にφ3×長さ350を片側から貫通、出口の同軸0.3mm以下

インコネル718にφ3×350の貫通深穴

インコネル718のφ12.7×350のワークの外径を円筒研削で仕上げた後、φ3の穴を片側から貫通。出口部の同軸は0.3mm以下。

公式サイトで事例を見る ↗

株式会社チャンピオンコーポレーション

出典:チャンピオンコーポレーション「精密深穴加工」
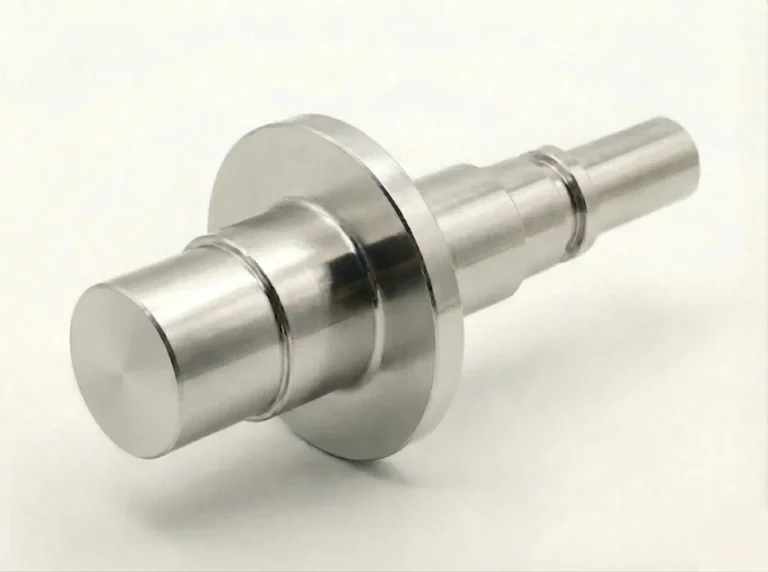
段付きで中央につばのあるステンレス製スピンドルシャフト

切削・研削円筒研削ステンレスシャフト・軸

エースモデルφ55のシャフトで真円度1μm・直角度1μm、Ra0.01

真円度1μmのエアスピンドルシャフト

精密電子部品の検査装置の超精密エアスピンドル用。SUS304、φ55×110。円筒研削で真円度1μm・直角度1μm、表面粗さRa0.01。

公式サイトで事例を見る ↗

高広工業株式会社

出典:高広工業 超精密加工・研削加工ソリューション「スピンドルシャフト」
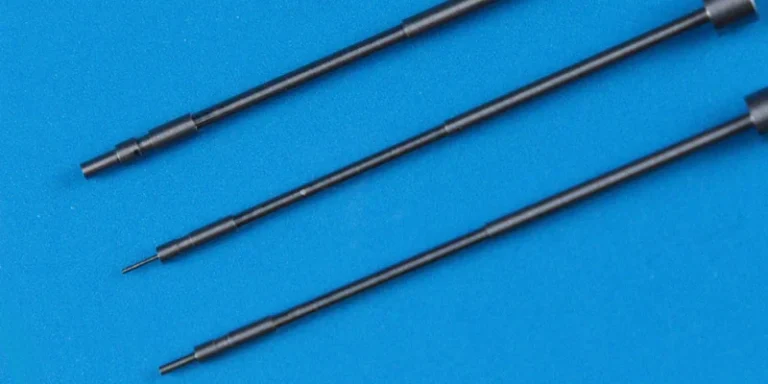
先端が細い多段加工のモリブデンのピン3本

切削・研削切削加工(精密自動旋盤・細ピン)その他・複数の材料シャフト・軸

先端Φ0.15mmのモリブデン細ピン

先端Φ0.15×1.3mmのモリブデンの精密加工ピン。全長25L、中間もφ0.5〜0.6の多段加工。NC自動制御で量産できる。

公式サイトで事例を見る ↗

岳石電気株式会社

出典:岳石電気「タングステン・モリブデン・レアメタル精密加工」
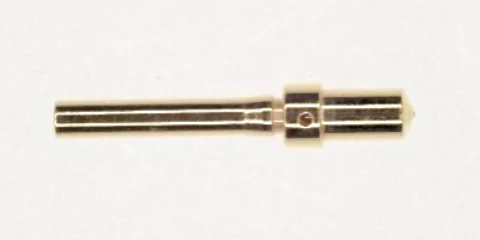
側面に小さな穴がある金色の細い棒状の微細旋盤加工品

切削・研削切削加工(微細旋盤・小径深穴)銅シャフト・軸

エースモデルφ0.1mmの小径深穴とサイド穴φ0.08の旋盤加工品

φ0.1mmの小径深穴の旋盤加工品

加工例はBeCu+Auめっき、φ0.1mm×L12、サイド穴φ0.08。小径深穴はφ0.1mm×12Dまで実績があると同社は記載。

公式サイトで事例を見る ↗

株式会社日本金属化工所

出典:日本金属化工所「微細旋盤加工品」

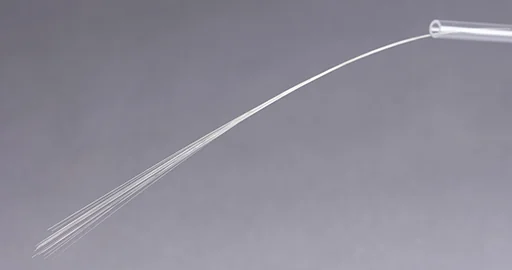
束ねた超極細ピン。先が扇のように広がる

切削・研削微細研削(極細ピン)その他・複数の材料シャフト・軸

エースモデル外径φ0.05〜0.10mm・全長350mmまでの極細ピンを研削で

外径φ0.1mm以下の超極細ピン

微細研削加工で作った外径φ0.05〜0.10mm、全長350mmまでの超極細ピン。材質は超硬合金とジルコニアセラミックス。

公式サイトで事例を見る ↗

三和クリエーション株式会社

出典:三和クリエーション「小径ピン・高精度シャフト」
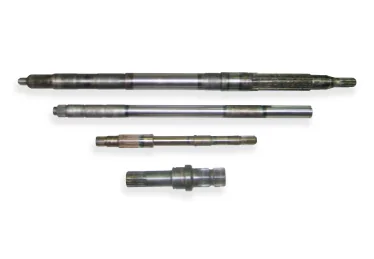
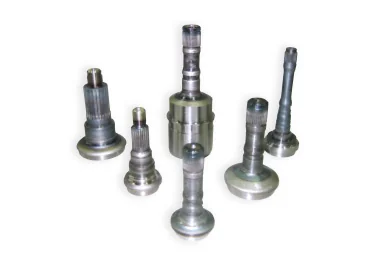
高周波焼入れした長い自動車用軸部品

表面処理・熱処理高周波焼入れシャフト・軸

自動車部品の高周波焼入れ事例(2)

ページに「様々な自動車部品の高周波焼入加工事例」として掲載。長いシャフト状の部品の写真。

公式サイトで事例を見る ↗

有限会社吉備高周波工業所

出典:吉備高周波工業所「業務内容」

高周波焼入れした自動車部品のシャフト類

表面処理・熱処理高周波焼入れシャフト・軸

自動車部品の高周波焼入れ事例

ページに「様々な自動車部品の高周波焼入加工事例」として掲載。写真はシャフト状の部品。

公式サイトで事例を見る ↗

有限会社吉備高周波工業所

出典:吉備高周波工業所「業務内容」

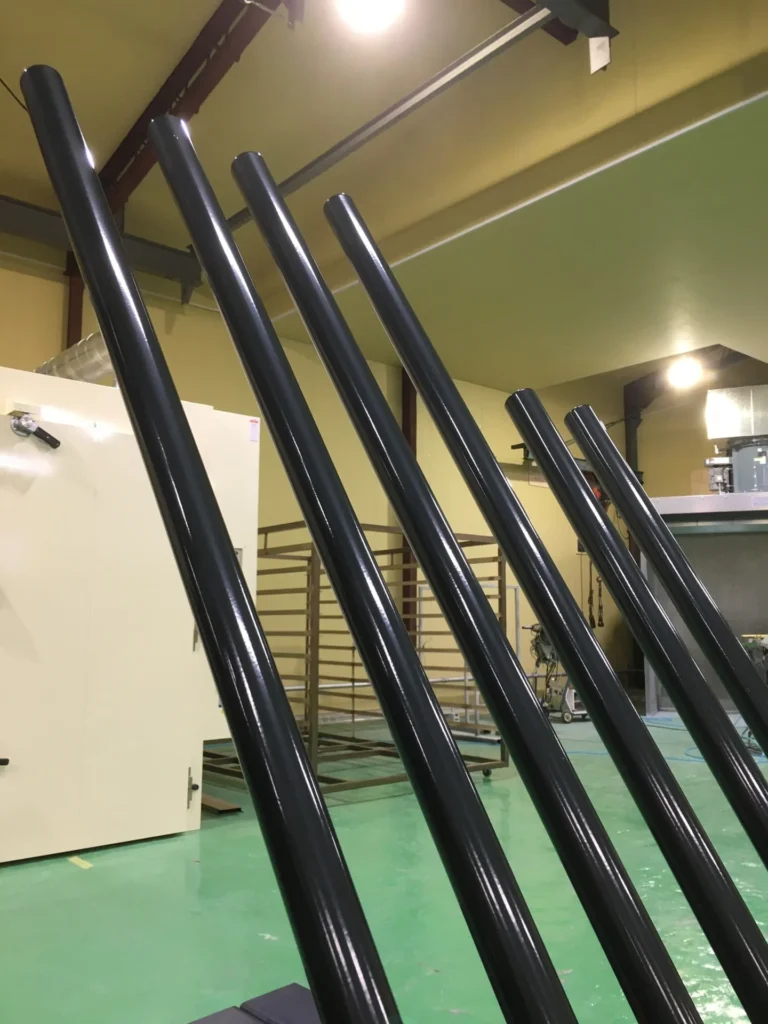
黒くフッ素樹脂コーティングしたシャフトとパイプ

表面処理・熱処理フッ素樹脂コーティング(ECTFE)シャフト・軸

シャフト・パイプの耐薬品コート

薬品環境で使う機械部品に、ECTFE(FCX-025)の膜厚約500μmのフッ素樹脂コーティングを施した事例。

公式サイトで事例を見る ↗

株式会社エフ・シー

出典:エフ・シー「施工事例一覧」

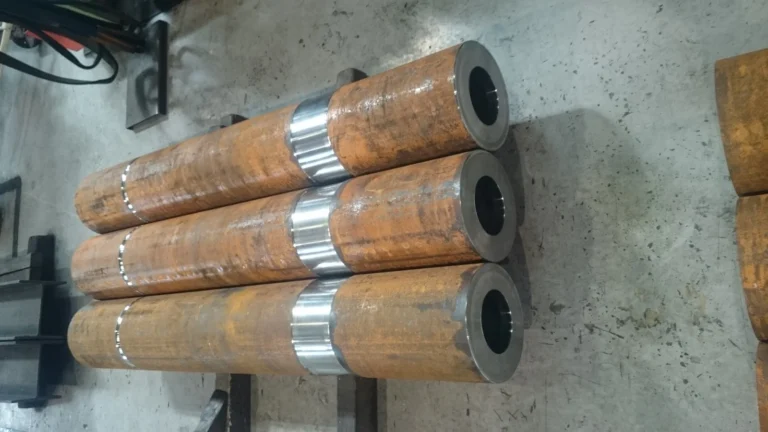
BTA加工でφ106の穴を貫通させた鋼の円筒3本

切削・研削深穴加工(貫通)鉄鋼シャフト・軸

燃料ポンプのロッドガイド

S25C、外径φ200・長さ669mmの素材にφ106の穴を貫通させた事例。

公式サイトで事例を見る ↗

深江特殊鋼株式会社

出典:BTA・ガンドリル加工.COM「加工事例」

溶射を施したピストンロッド

表面処理・熱処理WC溶射シャフト・軸

ピストンロッドのWC溶射

ロッドパッキン摺動部へタングステンカーバイド溶射で耐摩耗性を向上。硬質クロムめっきの5倍以上の耐摩耗性と記載。

公式サイトで事例を見る ↗

倉敷ボーリング機工株式会社

出典:倉敷ボーリング機工「事例 ピストンロッド溶射」
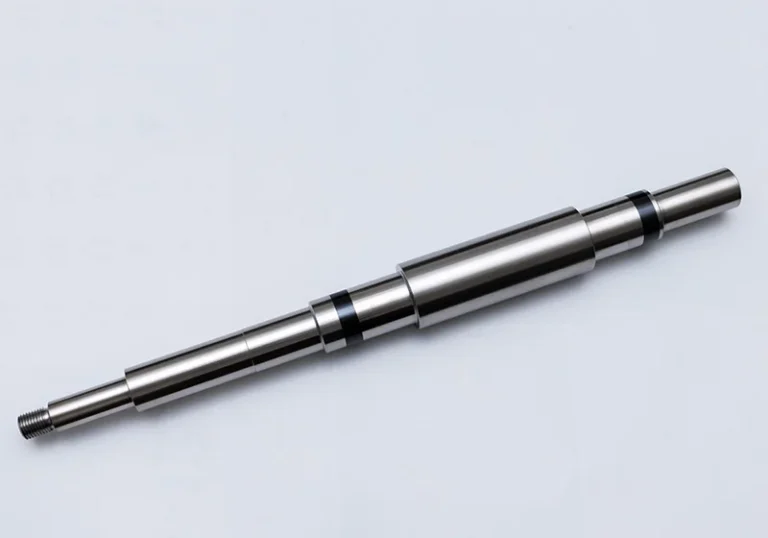
セラミック溶射を施したシャフト

表面処理・熱処理セラミック溶射シャフト・軸

セラミック溶射のシャフト

化学プラント向けのコーティング例。シャフトにセラミック溶射を施している。

公式サイトで事例を見る ↗

日本コーティング工業株式会社

出典:日本コーティング工業「事例紹介 化学プラント」
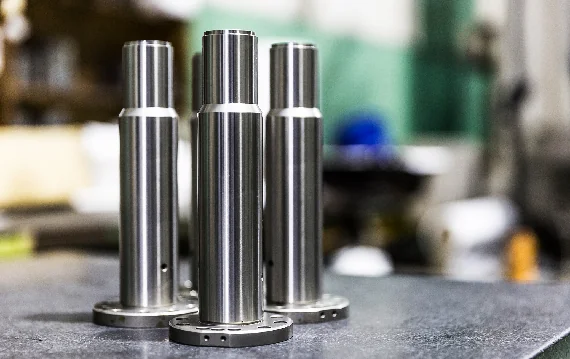
円筒研磨したスピンドル3本

切削・研削円筒研削鉄鋼シャフト・軸

エースモデルスピンドル部品を真円度・円筒度2ミクロンに研磨

真円度・円筒度2ミクロンの研磨

工作機械の部品(スピンドル)、材質SCM-415。真円度・円筒度2ミクロン、円筒(外径)研磨・内径研磨と書かれている。

公式サイトで事例を見る ↗

村上精機株式会社

出典:村上精機「研削加工(超精密研削加工事例)」

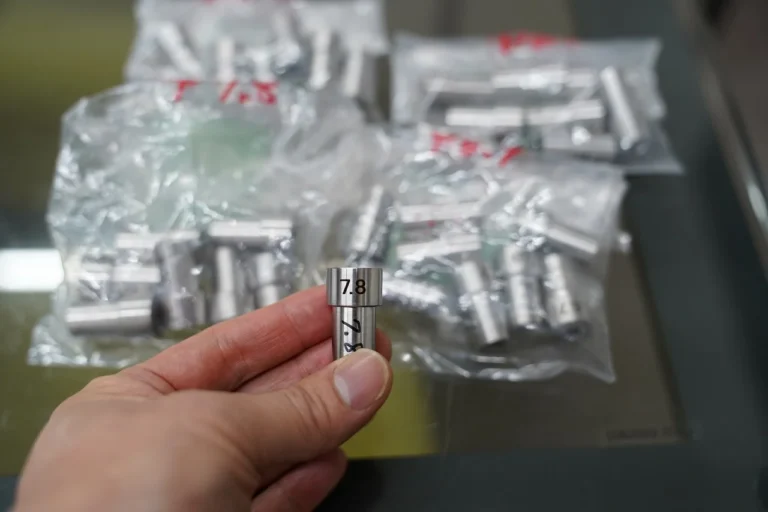
段付きの円筒部品に数字「7.8」がレーザーで印字されている

レーザー加工レーザーマーキングシャフト・軸

シャフトへの数字・文字のマーキング

シャフトやボスへ数字や文字をレーザーマーキングしてほしいという依頼が一番多いと、ページに書かれている。

公式サイトで事例を見る ↗

株式会社テクノファーム

出典:テクノファーム「大阪でレーザーマーキング、レーザー刻印やってます」
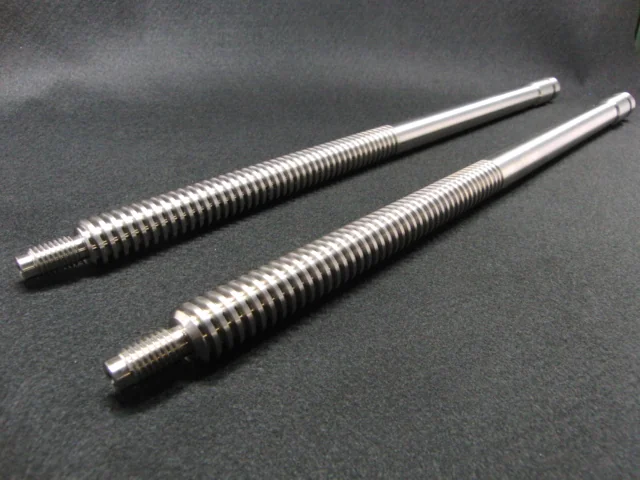
黒い背景に置かれた、台形ねじを切った2本の長い軸

切削・研削切削加工(NC旋盤)チタンシャフト・軸

チタン(TB480)の台形ねじ軸

材質チタン(TB480)、TW20 6山の台形ねじ、長さ456、JIS B 0405 精級。加工はNC旋盤。

公式サイトで事例を見る ↗

大鉄精工株式会社

出典:大鉄精工「チタンの加工」

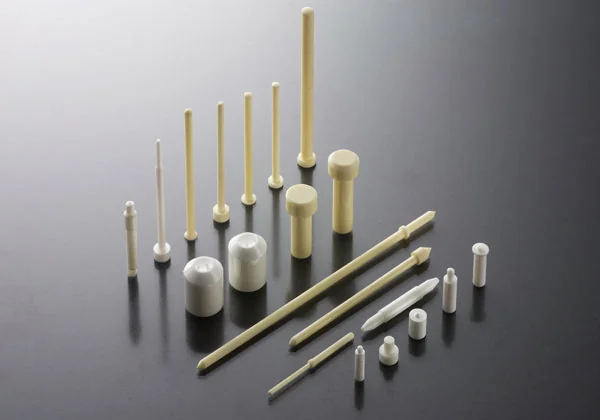
細長いセラミックス製ピン・ロッド類

切削・研削セラミックスの円筒研削加工シャフト・軸

セラミックスのピン・ロッド部品

製造品目ページの加工サンプル写真。同ページは加工内容に円筒・平面・内面研削、穴あけ、ボーリングなど、加工材料にアルミナ・ジルコニア・窒化ケイ素などを挙げる。

公式サイトで事例を見る ↗

株式会社ツバサ

出典:ツバサ「製造品目(加工サンプル)」

NC自動旋盤で加工した横穴とねじのあるピストンロッド

切削・研削自動旋盤(ステンレスのピストンロッド)ステンレスシャフト・軸

自動旋盤のピストンロッド

SUS303、φ6×29mm、精度0.015。エアシリンダー部品で、内径に貫通する横穴と外径粗さRz6.3が特徴と記載。

公式サイトで事例を見る ↗

株式会社オーゼキ

出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
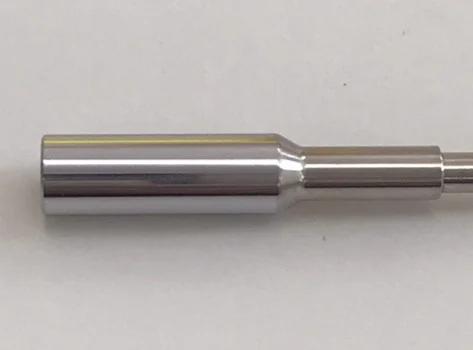
NC自動旋盤で加工した鏡面仕上げのステンレスのロッド

切削・研削自動旋盤(ステンレスの鏡面仕上げロッド)ステンレスシャフト・軸

自動旋盤の鏡面仕上げロッド

SUS304、φ6×40。水蒸気用バルブの部品で、摺動面の面粗度Rz0.8、切削後にバフ研磨で仕上げと記載。

公式サイトで事例を見る ↗

株式会社オーゼキ

出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
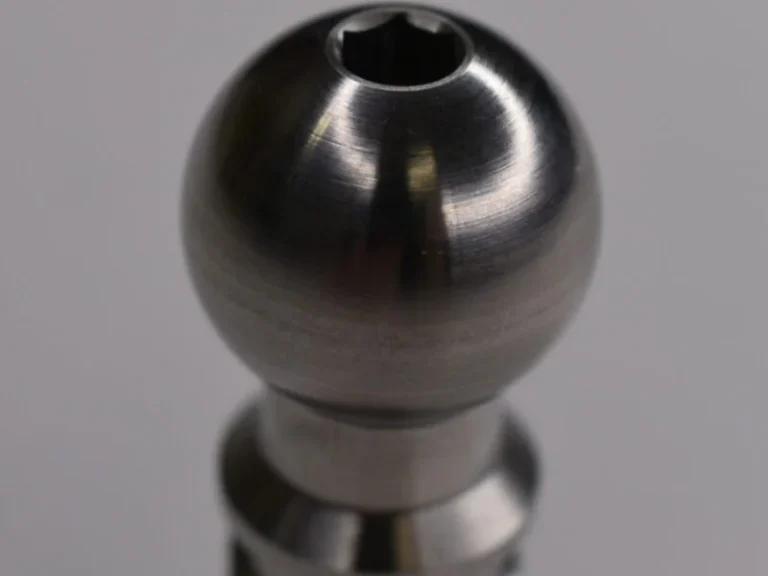
NC自動旋盤で加工したステンレスのシャフト先端の球形部

切削・研削自動旋盤(ステンレスのシャフト)ステンレスシャフト・軸

自動旋盤のステンレスシャフト

SUS303、φ16×40。真空パッド部品で、先端の球形部に揺動性を保つため面粗度が厳しく、六角穴も加工。

公式サイトで事例を見る ↗

株式会社オーゼキ

出典:旋盤加工VA・VE.com(オーゼキ)「旋盤加工事例」
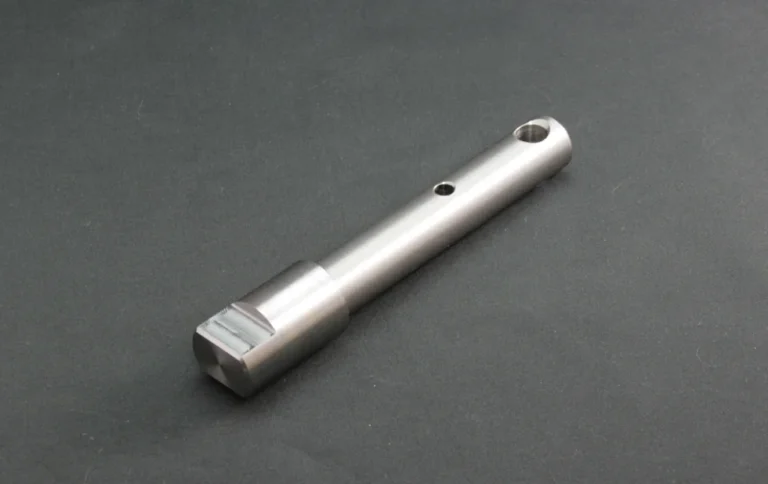
NC自動旋盤の複合加工で作った平面と横穴のあるシャフト

切削・研削自動旋盤(複合加工・横穴つきシャフト)シャフト・軸

自動旋盤の横穴つきシャフト

NC自動旋盤の複合加工機能で加工した、先端に平面と横穴のあるシャフトとして掲載。

公式サイトで事例を見る ↗

有限会社寺西工業

出典:寺西工業「スイス式自動旋盤にて全長が100mmを超える細長いワーク形状加工」
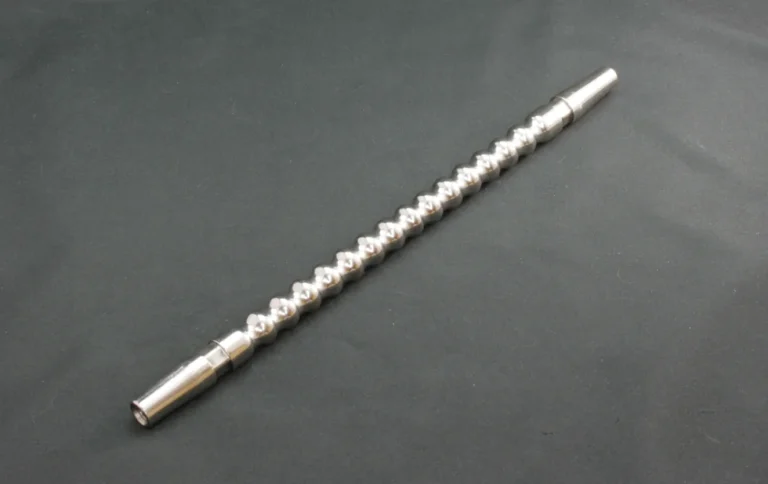
NC自動旋盤の複合加工で作った螺旋溝のある長いシャフト

切削・研削自動旋盤(複合加工・螺旋溝つきシャフト)シャフト・軸

自動旋盤の螺旋溝つきシャフト

NC自動旋盤の複合加工機能で加工した、螺旋状の溝のある細長い軸部品として掲載。

公式サイトで事例を見る ↗

有限会社寺西工業

出典:寺西工業「スイス式自動旋盤にて全長が100mmを超える細長いワーク形状加工」
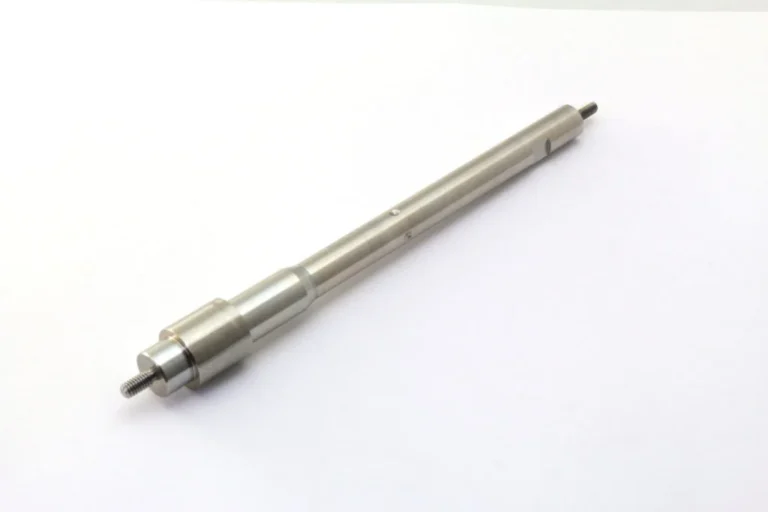
スイス式自動旋盤で加工した細長いシャフト

切削・研削自動旋盤(スイス式・細長いシャフト)シャフト・軸

スイス式自動旋盤の細長いシャフト

全長が100mmを超える細長い形状。材料径φ30、製品全長150mm、可能ロット200個、納期は約2週間からと記載。

公式サイトで事例を見る ↗

有限会社寺西工業

出典:寺西工業「スイス式自動旋盤にて全長が100mmを超える細長いワーク形状加工」
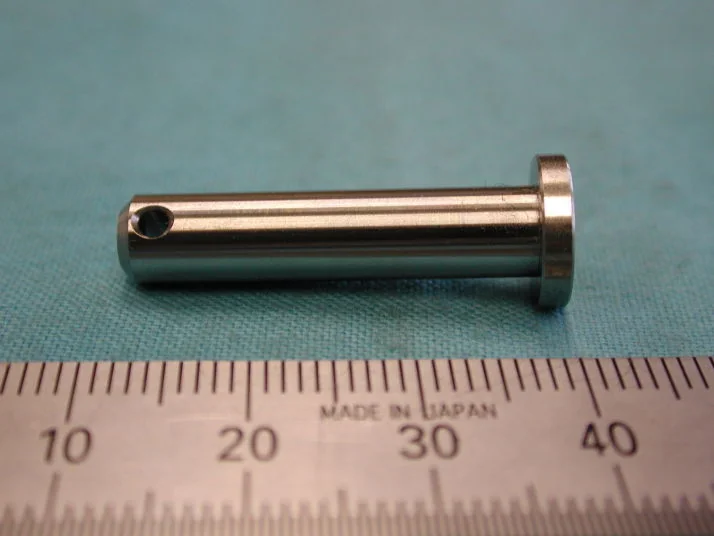
自動旋盤で加工した横穴付きのピン形部品

切削・研削自動旋盤(ピン形の小物部品)ステンレスシャフト・軸

自動旋盤の段付きピン部品

NC自動旋盤の加工品事例として掲載されている、横穴のある頭付きのピン形の切削部品。

公式サイトで事例を見る ↗

有限会社瓜生製作所

出典:瓜生製作所「NC自動旋盤の加工品・製品事例」

先端に切り欠きと段のある細長いステンレス製シャフト

切削・研削旋盤加工(B軸)ステンレスシャフト・軸

医療機器用シャフト(SUS630)

医療機器用。材質SUS630、工程は旋盤。B軸により連結部の溝加工ができる。

公式サイトで事例を見る ↗

株式会社平田精機

出典:平田精機「事例紹介:シャフト」

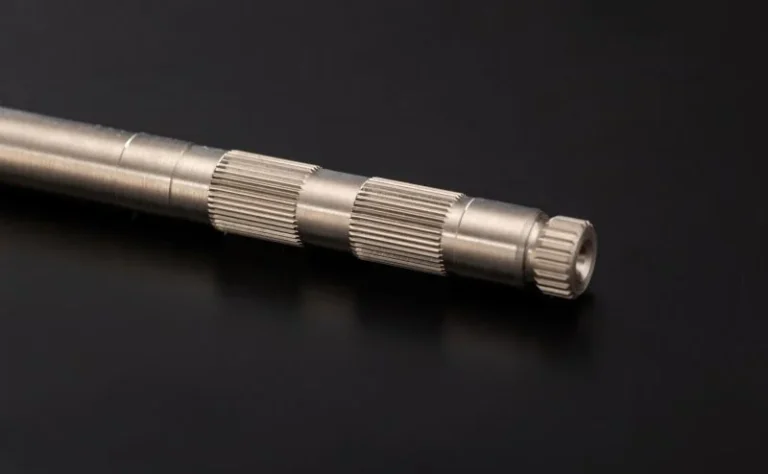
2か所に細かい歯形のある長い鉄のシャフト

放電加工型彫放電加工鉄鋼シャフト・軸

自動車関連の鉄シャフト部品

加工技術は旋盤加工と型彫放電加工、材質はS45C(鉄)、用途は自動車関連。発注後3日で納品した事例。

公式サイトで事例を見る ↗

株式会社アスク

出典:株式会社アスク「過去に手がけた試作品の製作事例(#0014)」
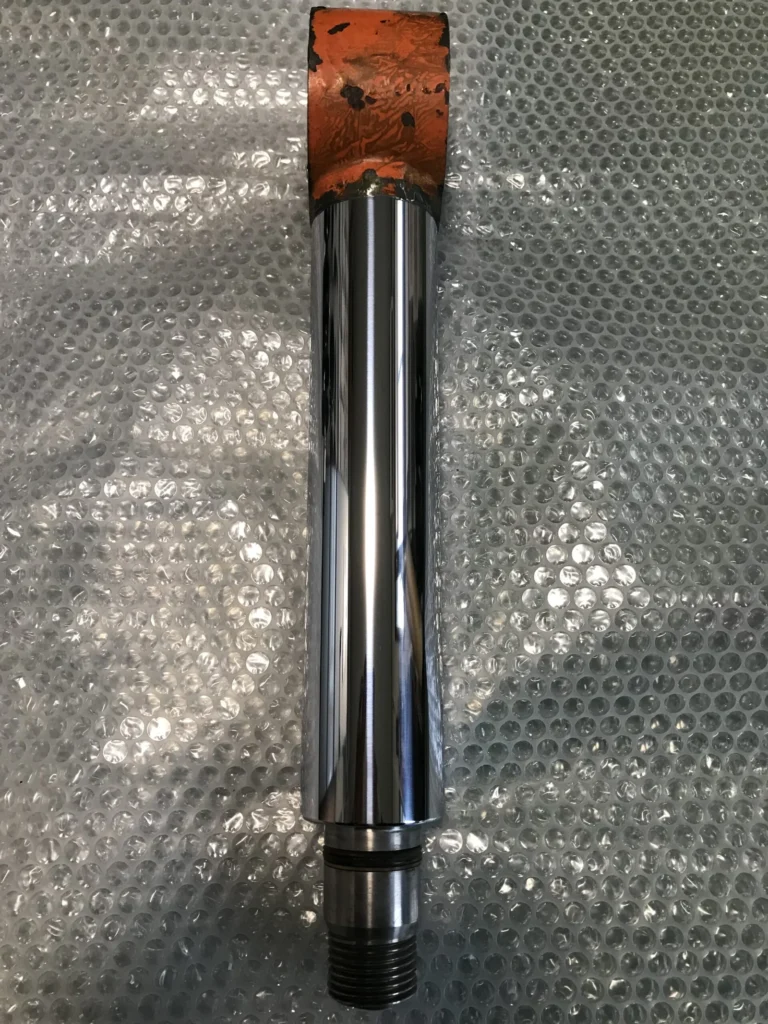
再生した油圧シリンダーロッド

表面処理・熱処理硬質クロムめっきシャフト・軸

油圧シリンダーロッドの再メッキ

φ60×260×440Lのロッドの油漏れ修理。深い傷を研磨し0.4mm分以上を硬質クロムで肉盛り、φ59.94mmに鏡面仕上げと記載。

公式サイトで事例を見る ↗

有限会社吉川ハードクローム

出典:吉川ハードクローム「【再メッキ】油圧シリンダーロッドのメッキ再生研磨仕上げ」
クロムめっき後の長尺の円筒部品

表面処理・熱処理硬質クロムめっきシャフト・軸

クロムめっき後の長尺部品

クロムめっき後の写真。同社はニッケル30〜40μm+硬質クロム30μmの二層めっきに対応すると記載。

公式サイトで事例を見る ↗

ミカローム工業株式会社

出典:ミカローム工業「サービス/加工事例」

ニッケルめっき後の長尺の円筒部品2本

表面処理・熱処理ニッケルめっきシャフト・軸

ニッケルめっき後の長尺部品

電気ニッケルめっきの製品例の写真(ニッケルめっき後)。同社はニッケル+クロムの二層めっきにも対応と記載。

公式サイトで事例を見る ↗

ミカローム工業株式会社

出典:ミカローム工業「サービス/加工事例」

無電解ニッケルめっき後の段付きシャフト2本

表面処理・熱処理無電解ニッケルめっき鉄鋼シャフト・軸

鉄製シャフトの無電解ニッケルめっき

鉄製シャフトに無電解ニッケルめっきを施した事例。シャフト両先端部分にメッキの精度が要求されると記載。

公式サイトで事例を見る ↗

植田鍍金工業株式会社

出典:植田鍍金工業「鉄製シャフトに無電解ニッケルメッキ加工を施した事例|大阪府」
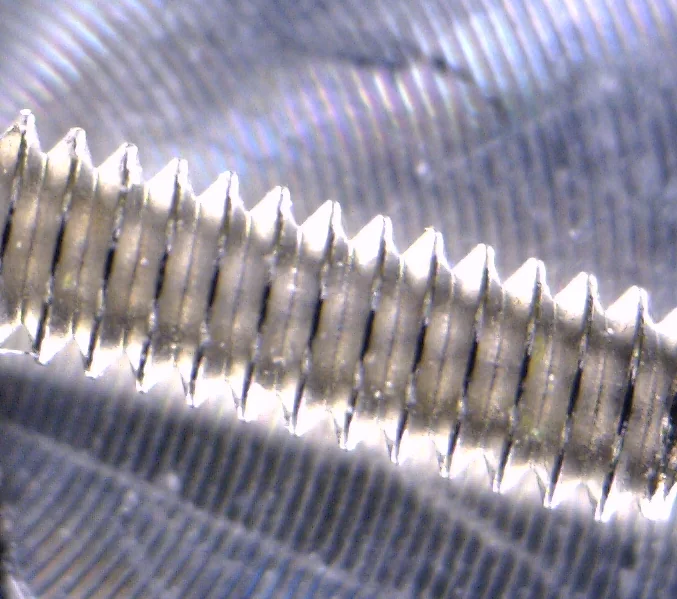
細い金属棒の外周にスパイラル状の溝を加工した拡大写真

レーザー加工レーザー微細加工シャフト・軸

エースモデルφ0.1mm以下の金属棒の外周にスパイラル溝

細い金属棒へのスパイラル溝加工

φ0.1mm以下の細い金属棒の外周にスパイラル溝を加工。回転とレーザー加工が同期し、任意のピッチで加工できると記載。

公式サイトで事例を見る ↗

DiNOV株式会社

出典:DiNOV「精密加工・微細加工・レーザー微細加工」
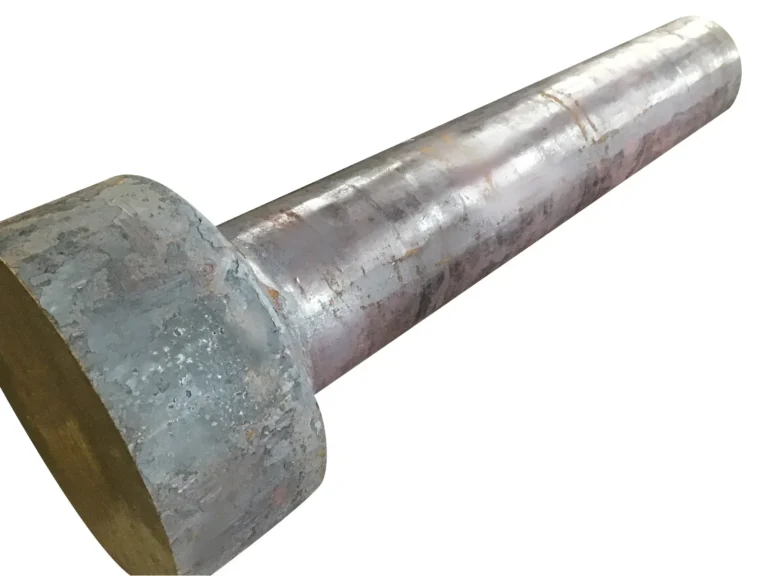
自由鍛造で作った段付きの丸棒形状のラム

板金・プレス・鍛造鍛造(自由鍛造)鉄鋼シャフト・軸

自由鍛造のラム(SCM435)

製品名ラム、材質SCM435、サイズφ530×250+φ300×1600の自由鍛造品事例。

公式サイトで事例を見る ↗

同和鍛造株式会社

出典:同和鍛造「大型・自由鍛造」自由鍛造品事例

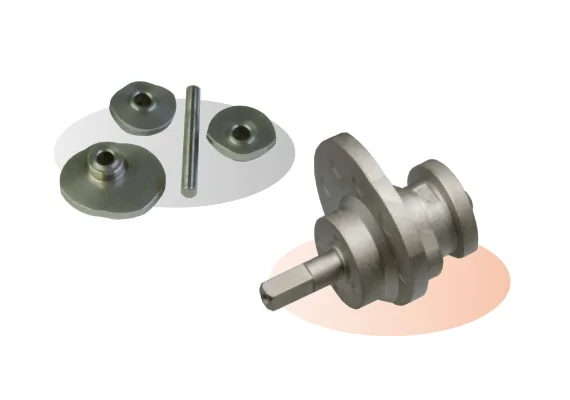
MIMで作ったカムシャフトと、カム形状の小さな部品

鋳造・焼結・セラミックスMIM(金属粉末射出成形)ステンレスシャフト・軸

MIMで一体化したカムシャフト

直径6mm・長さ3mm。シャフト部品を一体化したMIM品。SUS630。切削加工からの工法変換の事例。精度±0.3%以下。

公式サイトで事例を見る ↗

太盛工業株式会社

出典:太盛工業「カムシャフト」

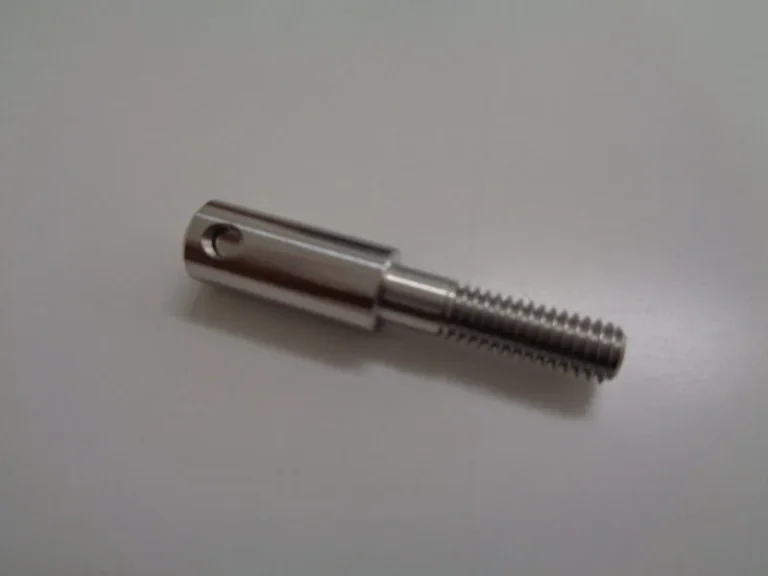
医療機器用の純チタン製丸棒部品

切削・研削切削チタンシャフト・軸

医療機器用チタン部品(丸棒加工)

純チタン TB340製。寸法Φ10×145。医療機器用部品。

公式サイトで事例を見る ↗

有限会社丸高製作所

出典:丸高製作所「医療機器用チタン部品 丸棒加工」

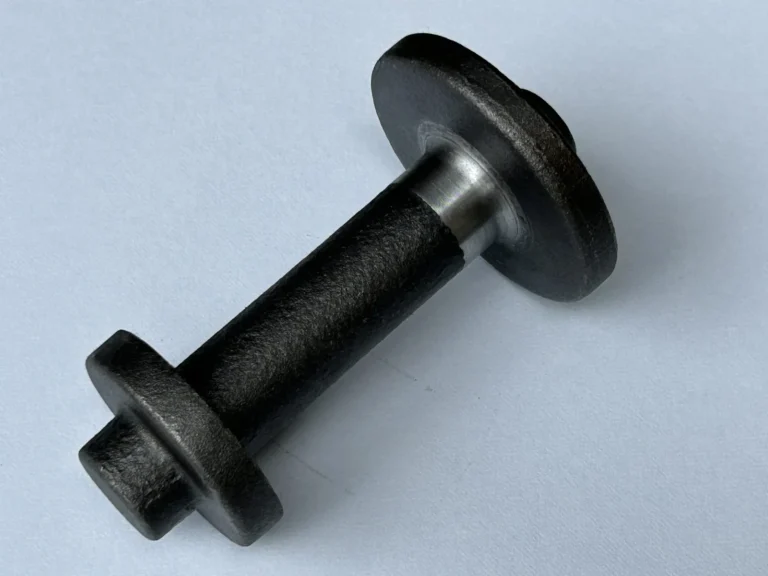
両端にフランジを持つ黒いシャフト

溶接・接合・ろう付け摩擦圧接(接合)シャフト・軸

フランジ付きシャフト(摩擦圧接)

摩擦圧接品の製品一覧に載るシャフト。摩擦圧接は接合部の強度が母材と同等以上になるとしている。

公式サイトで事例を見る ↗

江戸川鍛工株式会社

出典:江戸川鍛工「摩擦圧接品 製品一覧」
丸棒の先に角形状を削り出した部品(今製作所)

切削・研削複合加工機による切削シャフト・軸

丸棒の先に角形状を削り出した部品

丸棒の先に角形状を削り出した部品。複合加工機で工程をまとめた事例。

公式サイトで事例を見る ↗

有限会社今製作所

出典:複合加工機による高精度かつ加工時間1/2を実現!|今製作所 )
紹介した課題ページ:工程を減らせる設計にしたい

西山金属の硬化肉盛の加工事例。旋盤に取り付けた大きなシャフトの肉盛部

溶接・接合・ろう付け硬化肉盛シャフト・軸

大きなシャフトに硬化肉盛

硬化肉盛の加工事例。旋盤に取り付けた大きなシャフトの肉盛部。

公式サイトで事例を見る ↗

有限会社西山金属

出典:加工事例|西山金属 )
紹介した課題ページ:摺動部がすり減る

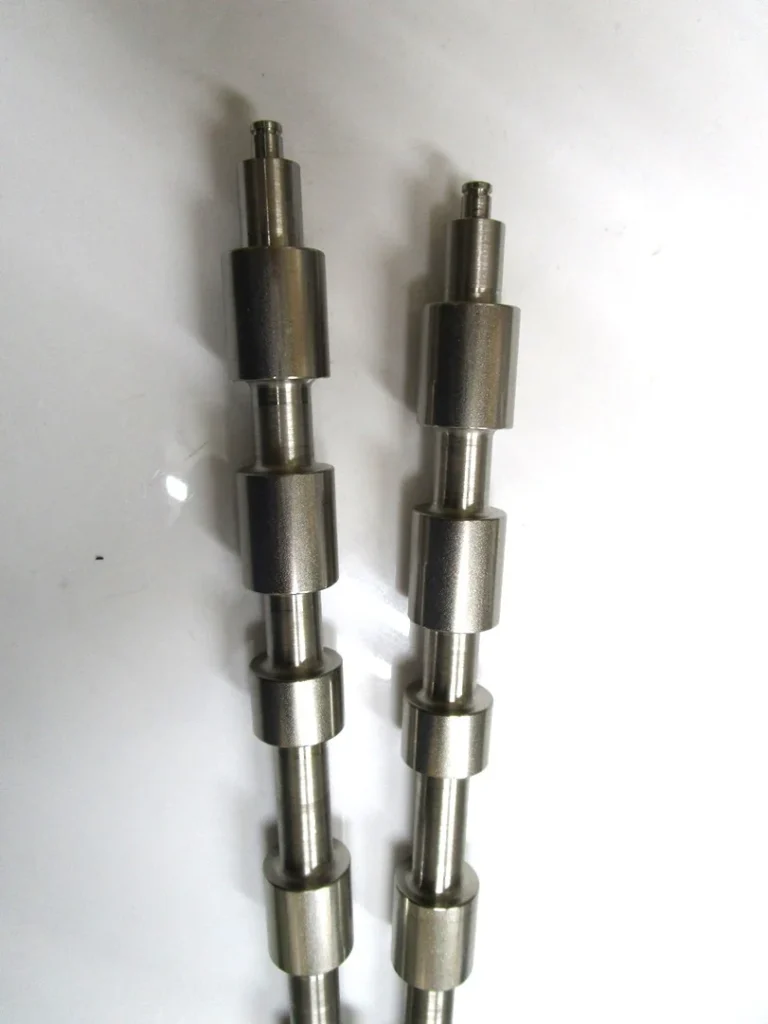
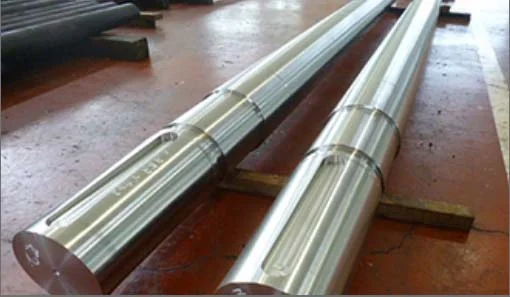
中川鉄工所の加工実績に載っている、スーパー二相ステンレスS32750の長いポンプシャフト2本を工場の床に置いた写真

切削・研削長尺部品の機械加工ステンレスシャフト・軸

スーパー二相ステンレスの長いポンプシャフト

スーパー二相ステンレスS32750の長いポンプシャフト2本。

公式サイトで事例を見る ↗

株式会社中川鉄工所

出典:中川鉄工所 )
紹介した技術ページ:ステンレス鋼(SUS304・316 などの種類と選び方)

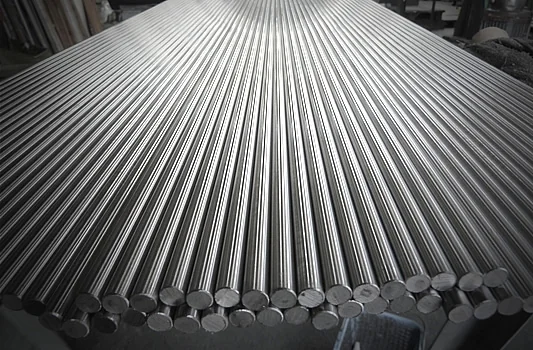
和興の加工事例のページに載っている、研削した多数のステンレスの丸棒を並べた写真

切削・研削センターレス研削ステンレスシャフト・軸

ステンレスの丸棒をセンターレス研削

研削した多数のステンレスの丸棒。

公式サイトで事例を見る ↗

株式会社和興

出典:和興 )
紹介した技術ページ:研削加工(平面・円筒・センタレス)

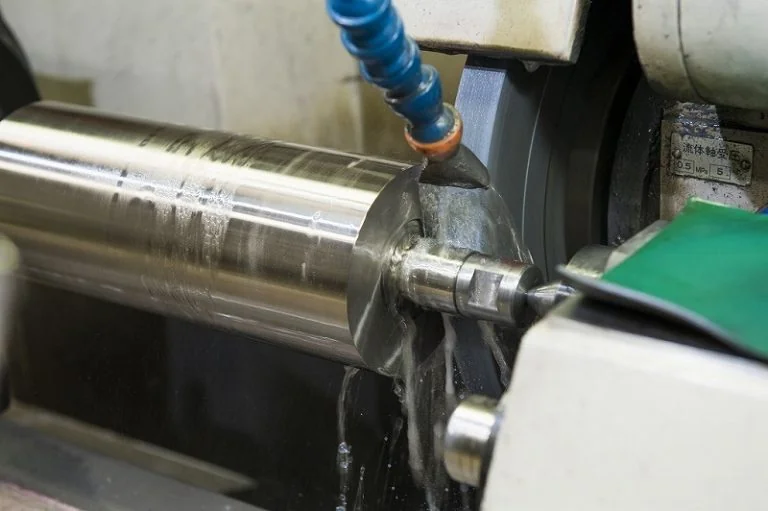
加藤研磨製作所の加工事例のページに載っている、研削液をかけながら軸の外周を砥石で研削している写真

切削・研削円筒研削シャフト・軸

軸の外周を円筒研削

研削液をかけながら、軸の外周を砥石で研削している様子。

公式サイトで事例を見る ↗

株式会社加藤研磨製作所

出典:加藤研磨製作所 )
紹介した技術ページ:研削加工(平面・円筒・センタレス)

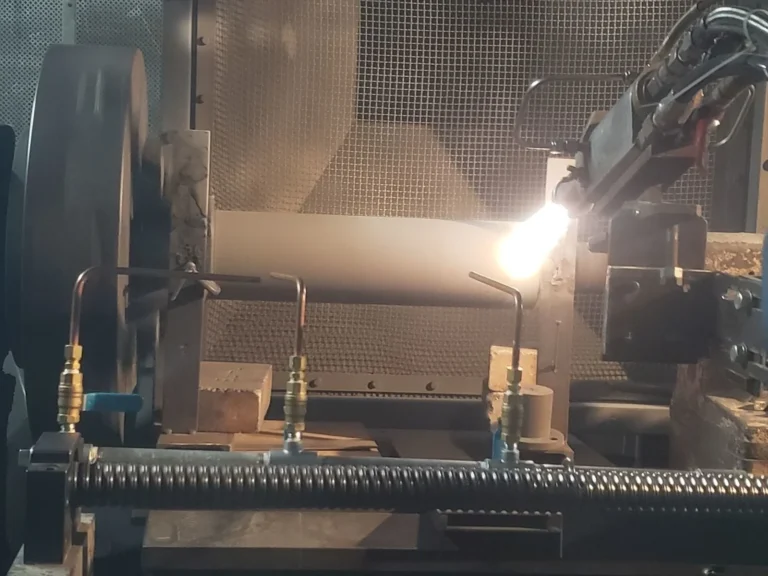
共進サーフェーシングの超硬溶射・HP-HVOF溶射のページに載っている、旋盤のような装置で回る軸に溶射ガンから吹き付けている写真

表面処理・熱処理HP-HVOF溶射(超硬溶射)シャフト・軸

回る軸にHP-HVOFで超硬溶射

旋盤のような装置で回る軸に、溶射ガンから吹き付けている様子。

公式サイトで事例を見る ↗

株式会社共進サーフェーシング

出典:共進サーフェーシング )
紹介した技術ページ:溶射(耐摩耗・耐熱・防食の皮膜)

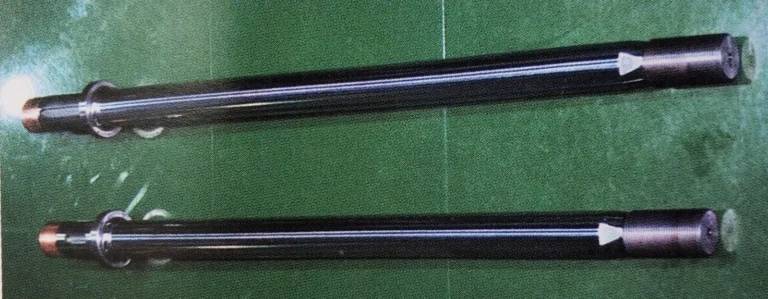
共進サーフェーシングのページに載っている、黒い皮膜を付けた細長い軸2本を並べた写真

表面処理・熱処理HP-HVOF溶射(超硬溶射)シャフト・軸

細長い軸に超硬溶射の皮膜

黒い皮膜を付けた細長い軸2本。超硬溶射・HP-HVOF溶射のページに載るもの。

公式サイトで事例を見る ↗

株式会社共進サーフェーシング

出典:共進サーフェーシング )
紹介した技術ページ:溶射(耐摩耗・耐熱・防食の皮膜)

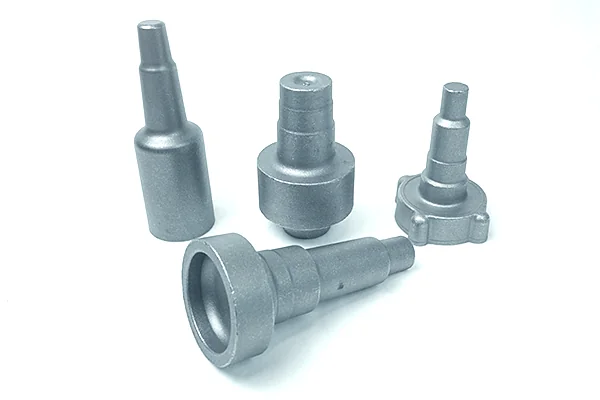
愛知鍛造の製品紹介に載っている、段付きの熱押しシャフトの鍛造品の写真

板金・プレス・鍛造熱間鍛造(熱押し)シャフト・軸

段付きのシャフトを熱押しで鍛造

段付きの熱押しシャフトの鍛造品。

公式サイトで事例を見る ↗

愛知鍛造株式会社

出典:愛知鍛造 )
紹介した技術ページ:鍛造(熱間・冷間・精密鍛造)

日本電子工業のDLCコーティングのページに掲載されている、黒い膜が付いたカムシャフトの写真

表面処理・熱処理DLCコーティングシャフト・軸

カムシャフトにDLCコーティング

黒いDLCの膜が付いたカムシャフト。

公式サイトで事例を見る ↗

日本電子工業株式会社

出典:DLCコーティング|日本電子工業 )
紹介した技術ページ:DLC・低摩擦コーティング

シャフト・軸のエースモデル

シャフト・軸の実績のうち、業界の中で見ても際立つものを、出典の数値をもとに編集部が選びました(順位なし)。ほかの分野のエースモデル →

端に平面加工のあるインコネル718の長い丸棒

切削・研削ガンドリル深穴加工その他・複数の材料シャフト・軸

エースモデルインコネル718にφ3×長さ350を片側から貫通、出口の同軸0.3mm以下

インコネル718にφ3×350の貫通深穴

インコネル718のφ12.7×350のワークの外径を円筒研削で仕上げた後、φ3の穴を片側から貫通。出口部の同軸は0.3mm以下。

公式サイトで事例を見る ↗

株式会社チャンピオンコーポレーション

出典:チャンピオンコーポレーション「精密深穴加工」

段付きで中央につばのあるステンレス製スピンドルシャフト

切削・研削円筒研削ステンレスシャフト・軸

エースモデルφ55のシャフトで真円度1μm・直角度1μm、Ra0.01

真円度1μmのエアスピンドルシャフト

精密電子部品の検査装置の超精密エアスピンドル用。SUS304、φ55×110。円筒研削で真円度1μm・直角度1μm、表面粗さRa0.01。

公式サイトで事例を見る ↗

高広工業株式会社

出典:高広工業 超精密加工・研削加工ソリューション「スピンドルシャフト」

側面に小さな穴がある金色の細い棒状の微細旋盤加工品

切削・研削切削加工(微細旋盤・小径深穴)銅シャフト・軸

エースモデルφ0.1mmの小径深穴とサイド穴φ0.08の旋盤加工品

φ0.1mmの小径深穴の旋盤加工品

加工例はBeCu+Auめっき、φ0.1mm×L12、サイド穴φ0.08。小径深穴はφ0.1mm×12Dまで実績があると同社は記載。

公式サイトで事例を見る ↗

株式会社日本金属化工所

出典:日本金属化工所「微細旋盤加工品」

束ねた超極細ピン。先が扇のように広がる

切削・研削微細研削(極細ピン)その他・複数の材料シャフト・軸

エースモデル外径φ0.05〜0.10mm・全長350mmまでの極細ピンを研削で

外径φ0.1mm以下の超極細ピン

微細研削加工で作った外径φ0.05〜0.10mm、全長350mmまでの超極細ピン。材質は超硬合金とジルコニアセラミックス。

公式サイトで事例を見る ↗

三和クリエーション株式会社

出典:三和クリエーション「小径ピン・高精度シャフト」

円筒研磨したスピンドル3本

切削・研削円筒研削鉄鋼シャフト・軸

エースモデルスピンドル部品を真円度・円筒度2ミクロンに研磨

真円度・円筒度2ミクロンの研磨

工作機械の部品(スピンドル)、材質SCM-415。真円度・円筒度2ミクロン、円筒(外径)研磨・内径研磨と書かれている。

公式サイトで事例を見る ↗

村上精機株式会社

出典:村上精機「研削加工(超精密研削加工事例)」

細い金属棒の外周にスパイラル状の溝を加工した拡大写真

レーザー加工レーザー微細加工シャフト・軸

エースモデルφ0.1mm以下の金属棒の外周にスパイラル溝

細い金属棒へのスパイラル溝加工

φ0.1mm以下の細い金属棒の外周にスパイラル溝を加工。回転とレーザー加工が同期し、任意のピッチで加工できると記載。

公式サイトで事例を見る ↗

DiNOV株式会社

出典:DiNOV「精密加工・微細加工・レーザー微細加工」

ここに並ぶのは、製造業の企業が公開している実績のうち、公式サイトなどの公開情報に写真があるものです。写真と題は各社の公式サイトの事例ページへ移ります。社名の下の「企業ページ」は当サイトの企業の紹介ページ、「公式サイト」は各社の公式サイトです。公開情報をもとに編集部がまとめました(確認日:2026年10月8日)。写真の転載を断っている企業や、写真を公開していない企業は載せていないので、ここにない=実績がない、ではありません。企業の一覧は企業から探すから。

ほかの部品から探す

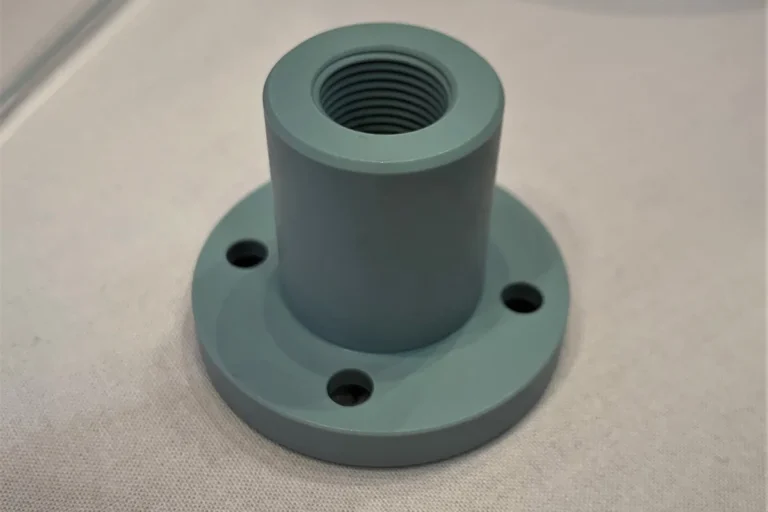
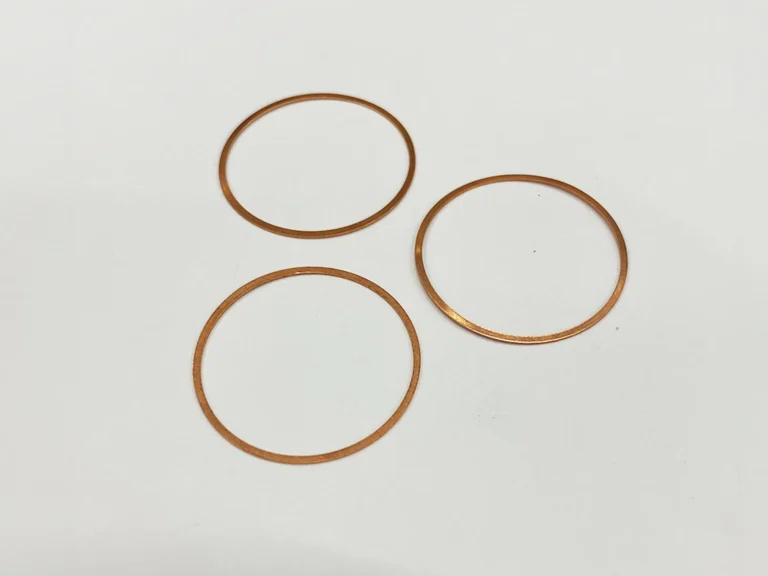
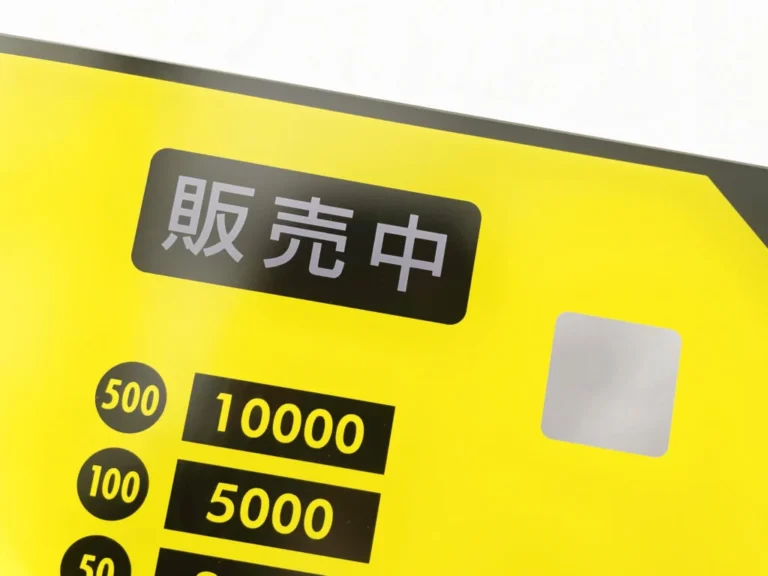
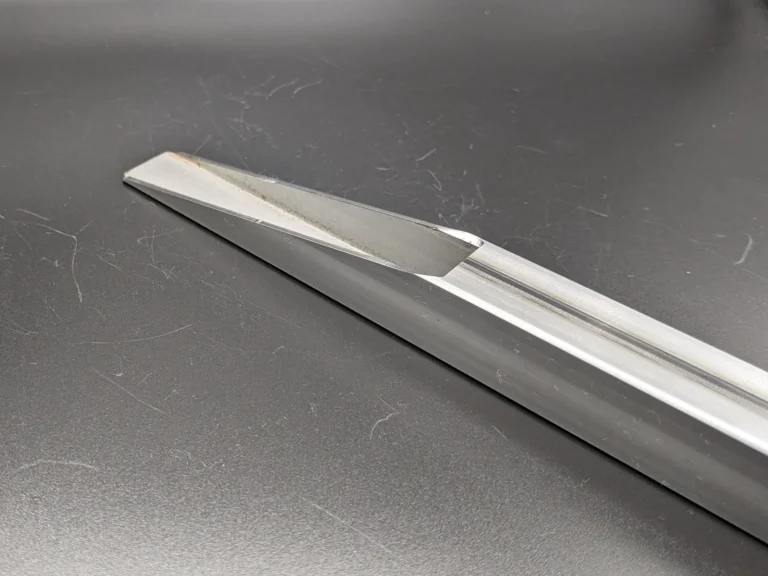
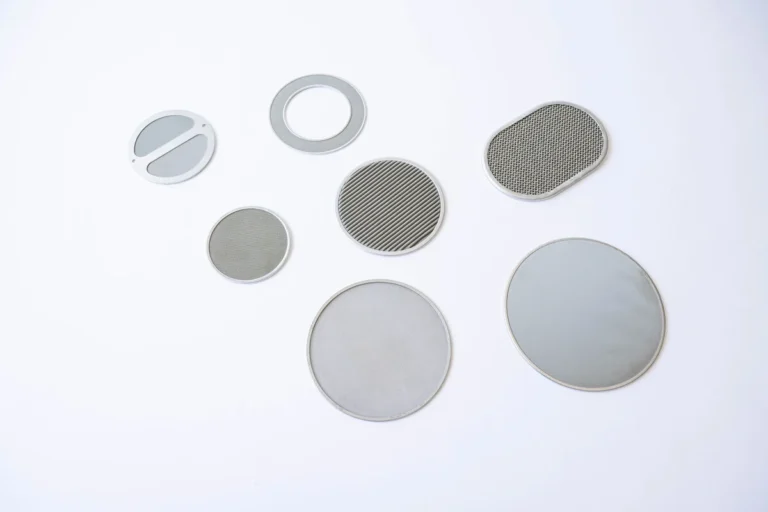
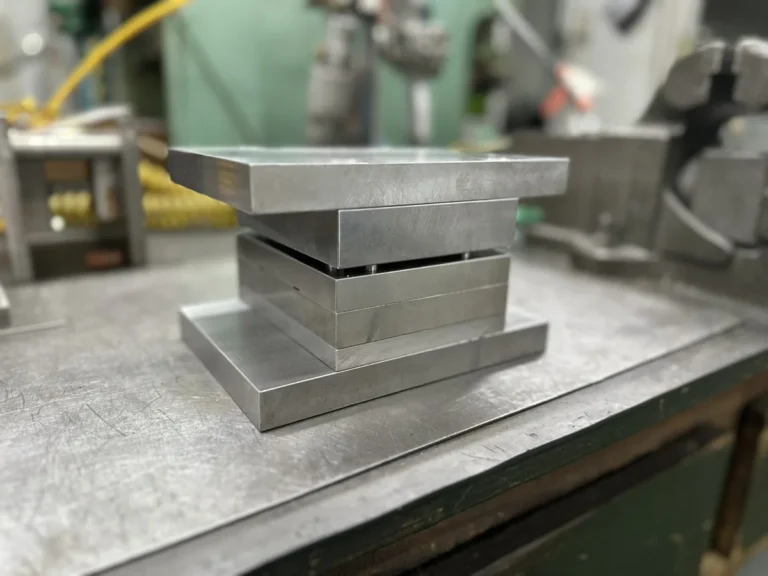
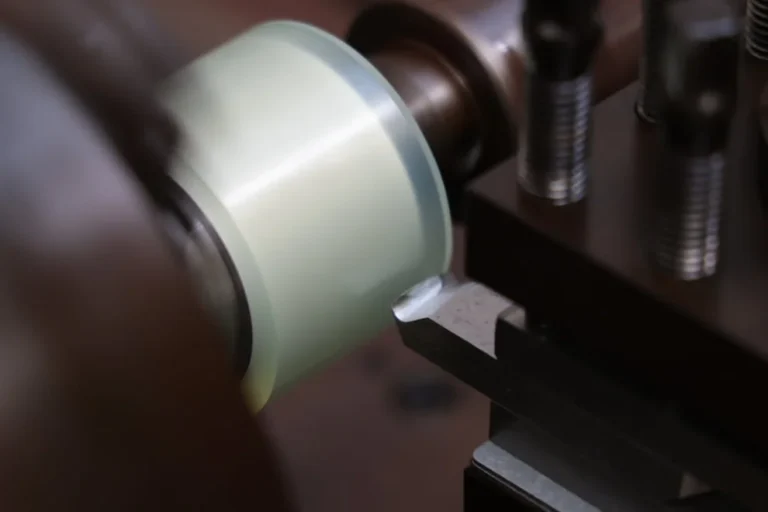
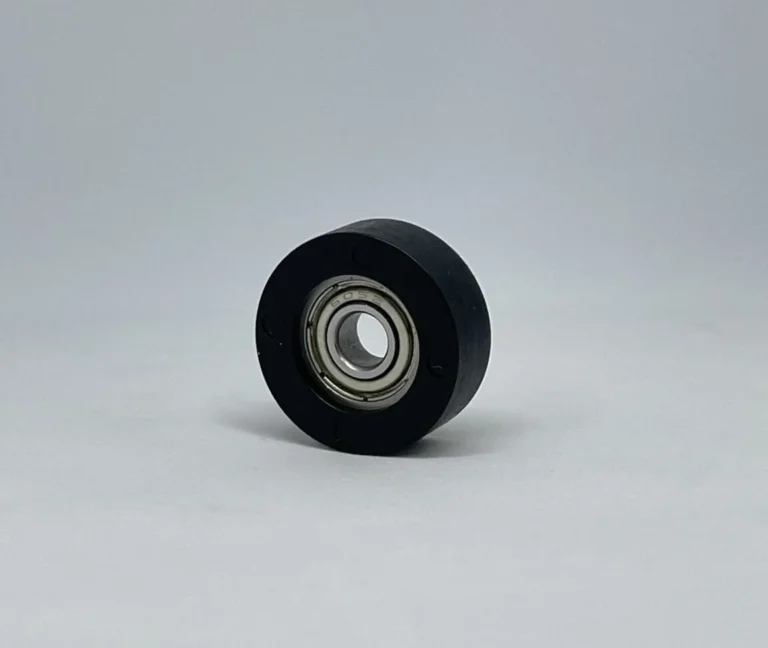
無電解ニッケルめっき後の小さなピン写真:植田鍍金工業「鉄製特殊ピンに無電解ニッケルメッキ加工を施した事例|大阪府東大阪市」ボルト・ねじ・ピン38件ボルト・ねじ・ピンの加工・製作の実績赤い耐熱塗装のマグネットホルダー3点写真:マグネットプラン「マグネット応用品 製作事例1」磁石19件磁石の加工・製作の実績平歯車・ウォームシャフト・ウォームホイールなど各種の歯車が並ぶ写真写真:山崎歯車製作所「製品案内(歯車)」歯車・スプロケット54件歯車・スプロケットの加工・製作の実績ガラス基板をマシニングで外形加工している様子写真:カドミ光学工業「マシニング加工」レンズ・光学・ガラス部品35件レンズ・光学・ガラス部品の加工・製作の実績円筒部に雌ねじのある小さな灰緑色のフランジ写真:精密部品加工センター.com「フランジ①」フランジ・継手22件フランジ・継手の加工・製作の実績銅色の細い幅のリング形の金属ガスケット3枚写真:丸和製作所「製品紹介 パッキン」Oリング・ガスケット・パッキン25件Oリング・ガスケット・パッキンの加工・製作の実績黄色地に「販売中」の表示を印刷した券売機用アクリルパネルの拡大写真:プリントス「駅券売機パネル」銘板・操作パネル・表示31件銘板・操作パネル・表示の加工・製作の実績鋭角に切断したパイプの端部写真:酒井鋼管「3次元レーザー加工センター.com 加工事例:テーブルの骨組み部品 角度切り」パイプ・チューブ103件パイプ・チューブの加工・製作の実績白い背景に並べた円形・楕円形のディスクフィルター写真:八尾金網製作所 導入事例「化学繊維の品質を守るディスクフィルター」フィルター32件フィルターの加工・製作の実績作業台の上に置いた、板を重ねたダイセット状の金型写真:豊栄金属工業「問題解決ブログ 移管案件②」金型・治具・工具82件金型・治具・工具の加工・製作の実績立成化学工業所のゴム巻き替えのページに載っている、旋盤でウレタンローラーを研削する様子の写真写真:立成化学工業所 )ロール・ローラー31件ロール・ローラーの加工・製作の実績黒い樹脂を外周に成形した小さな特注ベアリングの写真写真:KMT「納入事例:特注ベアリング」軸受・ブッシュ20件軸受・ブッシュの加工・製作の実績ナイスの真空ろう付受託のページに載っている、円盤形のアルミ部品の扇形の部分を切り取り、内部の同心円状の流路が見えるようにした写真写真:ナイス )熱交換器・冷却板29件熱交換器・冷却板の加工・製作の実績線径0.4mmのステンレス製の小さな圧縮ばねを定規の上に置いた写真写真:葵スプリング「製作実績:両端研磨を行った小さい圧縮ばね」ばね38件ばねの加工・製作の実績扉を開けた壁掛けの操作盤。上に表示灯、扉の裏に表示器と押しボタンが並ぶ写真:制御盤処.com「製作事例:操作盤」制御盤・配電盤24件制御盤・配電盤の加工・製作の実績先端に極細の管が出た金属製の精密ノズル写真:テクダイヤ「「bai1」狭小部塗布専用精密ノズル」ノズル26件ノズルの加工・製作の実績コネクターとスイッチが付いたアルミ筐体の加速度検知ユニット写真:エーピーエヌ「開発・製造実績:試作品の課題を解消し量産化を実現した加速度検知ユニット」基板・電子部品49件基板・電子部品の加工・製作の実績多数のコネクタが付いた券売機用285回路の組ハーネス写真:ワイヤーハーネス加工センター.com(千代田電子工業)「事例・実績 券売機用285回路組ハーネス」ワイヤーハーネス・ケーブル20件ワイヤーハーネス・ケーブルの加工・製作の実績ヘラ絞りで作られたステンレス製の産業機器用ホッパー写真:ナガセ「製品事例(ヘラ絞り)」タンク・容器・チャンバー35件タンク・容器・チャンバーの加工・製作の実績定規と並べた、黒いコアと端子付きの極小コア巻コイル写真:セルコ「小さなコイル」コイル・トランス29件コイル・トランスの加工・製作の実績アキタファインブランキングの製品情報のページに載っている、穴がたくさんあいた輪の形の打ち抜き部品の写真写真:アキタファインブランキング )ブラケット・板金部品33件ブラケット・板金部品の加工・製作の実績A5052アルミ板を溶接して製作した大型の制御箱の内部写真:上野製作所「A5052-2tを使用した板金加工* アルミ溶接加工にて4面溶接構造」ケース・筐体・カバー64件ケース・筐体・カバーの加工・製作の実績フランジに黒い発熱管の束を取り付けたフランジヒーター写真:新日電熱工業「製品案内:フランジヒーター」ヒーター22件ヒーターの加工・製作の実績

カードの写真は、各社が公式サイトで公開している実績の写真です(写真の下に会社名と出典)。

加工事例に戻る

各実績の写真と内容は、それぞれの出典(企業の公式サイトなど)の公開情報をもとに編集部がまとめたものです(確認日:2026年10月8日)。詳しい仕様や対応できる条件は、各社に直接お問い合わせください。