
ホーム › 企業紹介 › 紹介ページのある企業 › 平田精工ジャパン株式会社
COMPANY PROFILE / 企業紹介
企業紹介|スーパーエンプラ(PAI・PEEK・PEI・PPS・PPA など)を中心とした精密プラスチック製品の射出成形と切削加工、モジュール方式の精密金型の設計・製作、インサート成形の自動化。埼玉県坂戸市に本社工場、中国・大連に100%出資の子会社の工場がある
平田精工ジャパン株式会社
スーパーエンプラの射出成形と、インサート成形の自動化を手がける、埼玉県坂戸市の会社
公式サイトなどの公開情報をもとに編集部が作成 情報の確認日:2026年10月10日
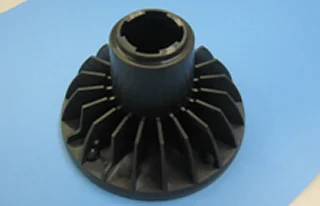
OVERVIEW
平田精工ジャパンとは
スーパーエンプラの射出成形と、インサート成形の自動化を手がける、埼玉県坂戸市の会社
平田精工ジャパンは、埼玉県坂戸市に本社工場を置く、精密プラスチック製品の製造と切削加工、モジュール方式による精密金型の設計・製作の会社です。1960年に坂戸市小山で創業し、1972年に射出成形機を導入して射出成形プラスチック製品の製造販売を始めたとしています。対応材質は、PAI・PEEK・PEI・PES・PPA・PPS・PSU などのスーパーエンプラ、PC・PA・PBT・POM・M-PPE などの汎用エンプラ、PP・PMMA・PS・ABS などの汎用プラスチックです。
強みは、金属やセラミックスの部品を樹脂に置き換える開発事例と、竪型射出成形機と自動供給ロボットによるインサート成形の自動生産まで、金型の製作・成形・周辺機器の製作を含めて手がける技術開発です。同社は、LEDランプ筐体で熱伝導性炭素繊維を含むポリカーボネートを使い、定格寿命40000時間を達成したとしています。
こんな相談に向いています
アルミなど金属の部品を、樹脂にして軽くしたい
LEDランプ筐体開発事例(PC・コンパウンド)の事例があります 実績を見る ↓
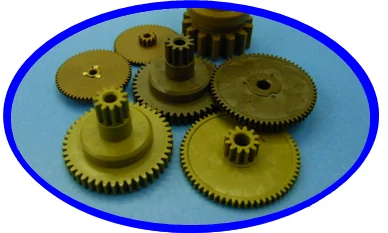
金属の歯車を、軽くて静かな樹脂ギアーにしたい
樹脂ギアー量産化開発(PAI)の事例があります 実績を見る ↓
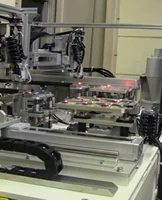
インサート部品入りの成形品を、自動で量産したい
同社は、竪型射出成形機とインサート自動供給のシステムロボットを導入し、インサート成形の完全自動生産体制を確立したとしてい…
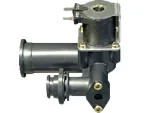
水まわりや熱のかかる部品を、耐熱樹脂で作りたい
同社は、PPS(ポリフェニレンサルファイド)で、給水・冷却水回路用の小型電磁弁、温水式床暖房システムの配管ジョイントなど…
出典:会社案内|平田精工ジャパン、LEDランプ筐体開発事例|平田精工ジャパン、自動インサートシステム開発|平田精工ジャパン、樹脂ギアー量産化開発|平田精工ジャパン、水廻用途部品開発|平田精工ジャパン
SERVICES
技術・サービス
平田精工ジャパンの公式サイトは、「高性能ポリマー」「開発実績(樹脂ギアー・LEDランプ筐体・ソレノイドバルブ・コードロック・コールド・ミラー・水廻用途部品など)」「自動インサートシステム開発」「モジュール方式の精密金型」「解析設備・技術と信頼性評価」「会社案内・技術紹介・設備紹介」「お問い合わせ」などのページに分かれています。編集部では、事業と開発事例を7つに整理しました。
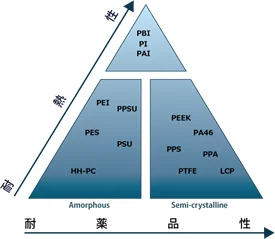
高性能ポリマー・スーパーエンプラの射出成形
PEI・PES・PPS・PEEK・PAI・PI などの高性能ポリマーの種類・特徴と、同社の用途開発の射出成形事例を紹介しているとしている。
出典:平田精工ジャパン「水廻用途部品開発 / 減圧・適量供給成形システム開発【材質:PPS】」
水廻り用途部品(PPS)と減圧・適量供給成形
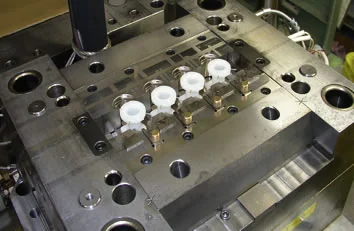
PPS(ポリフェニレンサルファイド)で、給水・温水・冷却水まわりの部品を作る事例と、ガス溜まりやゆず肌を改善する減圧・適量供給の成形システムを紹介しているとしている。
CASES
実績(公開されている事例)
平田精工ジャパンが公式サイトで公開している事例から、編集部が10件を選びました。詳しい内容は各事例のページでご覧ください。
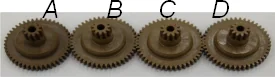
樹脂ギアー量産化開発(PAI)
同社は、金属ギアー(Brass)に求められる軽量化・静粛性・バックラッシュ低減・機能統合を要求特性とし、PAI製の樹脂ギアーを提案するとしている。
樹脂製ソレノイドバルブ開発(PEEK)
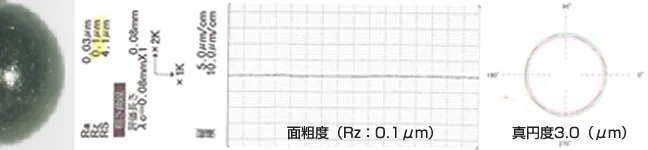
同社は、樹脂化のメリットを作動静粛性・小型軽量化・トータルコストメリットとし、面粗度・真円度の精度の実現でバルブのシール性を確保するとしている。
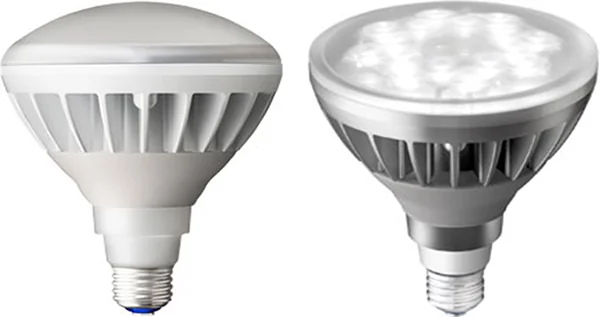
LEDランプ筐体開発事例(PC・コンパウンド)
同社は、高熱伝導素材を添加したポリカーボネートでアルミ筐体より大幅に軽くし、放熱の新規設計で定格寿命40000時間を達成したとしている。
コードロック部品開発(PPA)
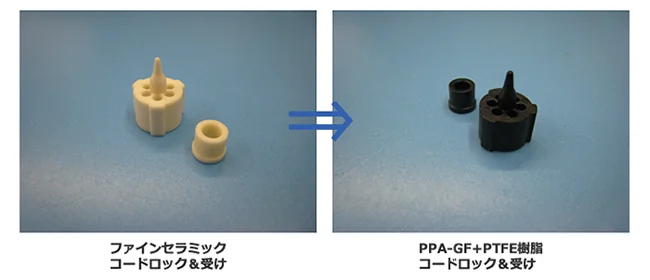
同社は、ブラインドのコードロックと受けを、ファインセラミックスから PPA-GF+PTFE 樹脂に置き換えたとしている。要求特性に、昇降コードの摩耗、繰返昇降5000回の作動発熱耐久、量産コストを挙げている。
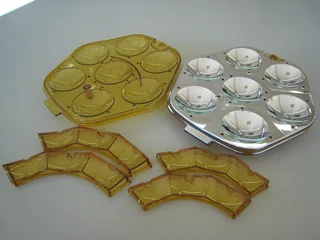
医療用コールド・ミラー(PEI)
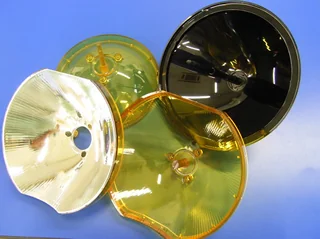
同社は、鏡面仕上げ品を、ダイクロイック多層金属薄膜をコートする1工程のダイレクト蒸着で作るとしている。コールドミラーは、必要な可視光を反射し、熱線を透過させるものと説明している。
自動車・照明システム部品開発(PEI)
同社は、PEI 樹脂の自動車用ヘッドライト部品の開発で、軽量化・発熱耐久・ダイレクト蒸着・異方性の低い熱膨張係数を特徴に挙げている。高い寸法安定性を求められる用途で、ダイキャストアルミニウムの短所を補うことができるとしている。
水廻用途部品開発(PPS)
同社は、温水式・床暖房システムの配管ジョイントを、フォートロン 1140A6(GF40%)で作り、嵌合精度と座面平滑性を特徴としている。
自動車電機・機械システム部品開発(インマニモジュール)
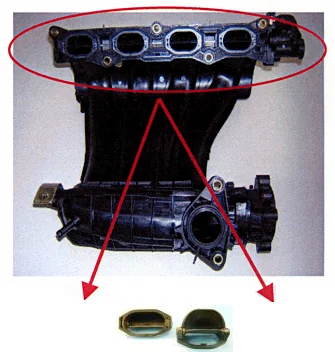
同社は、小型軽量化と高性能化を両立するエアーインテークシステムのインマニモジュール(Flap-Assy)を開発したとしている。材質は CF-PPA+PTFE で、摺動性を改良した特殊コンパウンドを使うとしている。
自動車内装用モジュール部品開発(A/Tシフター・センタークラスター)
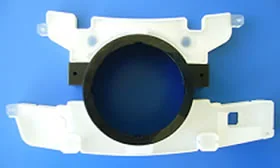
同社は、センタークラスターユニットの導光板ユニットなどで、変肉・多肉形状への対策と部品の嵌合品質を特徴に挙げている。A/Tシフターモジュールの LEVER-ASSY,CONT は GF-PA66 のパイプインサート成形としている。
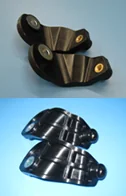
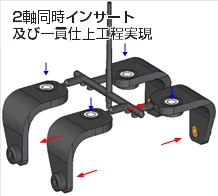
自動インサートシステム開発(2軸同時インサート)
同社は、BRKT-ASSY(材質 PA66+GF33)で、2軸同時インサートと一貫仕上工程を実現したとしている。4ヶ取2プレート金型で、2種×4ヶ取の計8個を成形する構成としている。
出典:平田精工ジャパンの公式サイトの事例ページ(各カードのリンク先)。写真は各ページから引用しています。
FACILITIES & RESULTS
設備と主な数字
公式サイトには、導入先名や効果の数値をまとめた「導入事例」の一覧はなく、トップの「開発実績一覧」から、材質や用途ごとの開発事例のページに入る構成です。ここでは、その各ページに書かれた事実を10件にまとめました。
写真は、各開発事例のページに載っている同社の部品の写真を使っています。リンクは、各開発事例のページです。
| 設備 | 主な仕様・用途 |
|---|---|
| 横型成形機 | 能力30〜220t。220t・180t・150t・120t・100t・80t・75t・65t・60t・50t・30tの機種を保有(保有設備一覧表)。400℃仕様・高耐熱仕様(450℃)の機種がある |
| 竪型成形機 | 日鋼JT100R(ELⅢ)2台・日精TH100R-18VSE 1台・日精TH60R-9VSE 3台・日精TH60R-5VSE 1台・日精TH60-9VSE 1台・日鋼JSW JT40REⅡ 1台(保有設備一覧表)。自動インサートロボ・ロータリー付きの機種がある |
| 特殊な成形システム | 減圧・適量成形システム(FANAC S-2000i 150A)、PAI専用シリンダー併用ライン(FANAC S-2000i 30B)、完全ループドライン(材料供給〜ランナーリサイクル。住友 SE50DU)(保有設備一覧表) |
| インサート自動供給システム | 竪型成形機とロボットを組み合わせた自動生産システム。第3世代の例は、ロボット FANUC M-10iA、成形機 JSW 100tons(自動インサートシステム開発のページ) |
| 解析・測定設備 | 三次元測定器、CNC画像測定器、大型精密投影機、メルトフローインデクサー(MFI)、表面粗さ測定器など(技術紹介の保有技術一覧表)。解析は、流動解析・SolidWorks2010の線形解析・Cosmos2010の肉厚分析(解析設備・技術のページ) |
| CADシステム | SolidWorks(3D)、Auto CAD(2D)(技術紹介の保有技術一覧表) |
上の数字の帯:1960年 設立(会社概況の記載)/40000時間 LEDランプ筐体の定格寿命(LEDランプ筐体のページの記載)/±0.025mm フラップ回転シャフトの嵌合公差(保有技術一覧表の記載)/0.01mm以下 O リング溝の金型PL合わせ面(保有技術一覧表の記載)
出典:樹脂ギアー量産化開発【材質:PAI】|平田精工ジャパン、樹脂製ソレノイドバルブ開発【材質:PEEK】|平田精工ジャパン、LEDランプ筐体開発事例【材質:PC・コンパウンド】|平田精工ジャパン、コードロック部品開発【材質:PPA】|平田精工ジャパン、医療用コールド・ミラー / 自動車・照明システム部品開発【材質:PEI】|平田精工ジャパン、水廻用途部品開発 / 減圧・適量供給成形システム開発【材質:PPS】|平田精工ジャパン、自動車電機・機械システム部品開発|平田精工ジャパン、自動車内装用モジュール部品開発|平田精工ジャパン、自動インサートシステム開発|平田精工ジャパン
COMPANY
会社概要
| 本社 | 平田精工ジャパン株式会社(〒350-0257 埼玉県坂戸市小山57-3。住所は同ページの INFORMATION 欄の表記) |
|---|---|
| 設立 | 1960年4月1日 |
| 資本金 | 1000万円 |
| 代表者 | 代表取締役 平田 照雅 |
| 事業内容 | 幅広い産業分野の精密プラスチック製品の製造と切削加工およびモジュール方式による精密金型の設計・製作 |
| 電話・FAX | TEL 049-283-2323/FAX 049-283-2006 |
| 中国工場 | 平田精工(大連)有限公司(設立1995年3月9日、資本金US$200万〈独資〉。中国大連経済技術開発区) |
| 認証 | ISO9001(2002年12月)、ISO14001(2005年8月)、IATF16949(2022年6月) |
| 所在地 | 〒350-0257 埼玉県坂戸市小山57-3(会社案内の「会社概況(本社工場)」。住所は同ページの INFORMATION 欄の表記。ほかに中国の平田精工(大連)有限公司) |
| 分野 | 加工・成形 |
ON THIS SITE
こんな課題で紹介しています
ものづくり技術百科では、次の記事で平田精工ジャパンを紹介しています。記事の中の企業紹介に詳しい説明があります。
- 射出成形(成形条件・金型・材料の選び方) →スーパーエンプラの射出成形とインサート成形の自動化の会社として紹介
BEFORE CONTACT
問い合わせる前に整理しておくこと
問い合わせは、公式サイトの「お問い合わせフォーム」のほか、電話(049-283-2323)とメールでも案内されています。部門ごとの直通電話も載っており、金型・品質・出荷・総務・経理に分かれています。受付時間は公式サイトに記載がありませんでした。
- 作りたい部品の用途と、今の材質・工法(アルミなどの金属、鋳物、セラミックスなど)。同社は、金属・セラミックス・鋳物から樹脂への置き換えを開発事例にしている
- 使う環境と求める性能(耐熱温度、薬品、水、摺動・摩耗、繰返し作動の回数など)。同社は、材質ごとに耐熱・耐薬品・摺動などの特性を整理し、PAI・PEEK・PEI・PPS・PPA などから提案するとしている
- 求める精度(寸法、真円度、面粗度、PL段差など)。同社は、面粗度・真円度の精度実現や、PL段差0.01以下の実績を例に挙げている
- インサート部品(金属の端子・ナット・ピンなど)の有無と、数量・個数取りの希望。同社は、インサート成形の自動化(竪型成形機とロボット)を案内している
- 量産の数量と、組立・検査まで頼むかどうか。同社は、自動外観検査装置や、リキッドパージ発生負圧試験機の開発事例も載せている
- 図面や現物の部品があれば用意しておく(フォームに添付欄はなかった。メールでの送付可否は公式サイトで確認できなかった)
CONTACT
平田精工ジャパンに問い合わせる
問い合わせは、公式サイトのフォームと電話・メールで受け付けています。
電話:049-283-2323(代表)/FAX:049-283-2006/E-mail:hpj@hirataprecision.jp/部門直通:金型 049-283-2573・品質 049-283-2179・出荷 049-283-2632・総務・経理 049-283-2558/受付時間:公式サイトに記載なし
ボタンを押すと平田精工ジャパンの公式サイトのお問い合わせフォームが開きます。ものづくり技術百科は問い合わせの内容を受け取りません。
SAME PROCESS
同じ「樹脂・ゴムの成形」の、ほかの会社の実績
DISCOVER
ちがう分野の、すごいもの
各社のエースモデルから、ほかの分野のものを選んでいます。開くたびに入れ替わります。
COMPANIES
樹脂・ゴムの成形の、近くの会社
 旭電機化成株式会社プラスチックの設計・試作から、成形・印刷・塗装・メッキ・組立まで、注文書1枚で引き受ける大阪市東成区の会社
 株式会社クレタス東京・八王子で、搬送ベルトの溶着や桟付けとゴム・樹脂の加工を請け負う会社
 株式会社ダイコーゴム円筒状に成形したゴムを薄く切り分けるスライス加工と金型成形で、パッキン・ガスケットなどのゴム部品を作る、名古屋市緑区の会社
 有限会社エフビジュー東京都葛飾区で、ゴム型の遠心鋳造(ラバーキャスト)を中心に、3Dの原型づくりからレーザー刻印・刺繍まで、小ロットの金属小物を1社で作る会社
 株式会社フューチャーズクラフト山梨県北杜市で、カーボン製品の設計から成形までを社内で行う会社
このページは、平田精工ジャパンの公式サイトなどの公開情報をもとに、ものづくり技術百科の編集部が作成した紹介ページです。内容の誤り・修正のご連絡は、お問い合わせからお送りください。
情報の確認日:2026年10月10日