
ホーム › 企業紹介 › 紹介ページのある企業 › 株式会社池田製作所
COMPANY PROFILE / 企業紹介
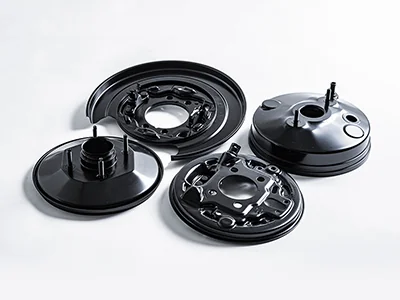
企業紹介|自動車部品のプレス加工(板鍛造)・金型の設計製作、溶接・カチオン電着塗装、半導体関連装置の製造
株式会社池田製作所
金型設計からプレス加工・溶接・塗装・検査までを社内で一貫製造できるとする、群馬県の自動車部品メーカー
公式サイトなどの公開情報をもとに編集部が作成 情報の確認日:2026年10月8日
OVERVIEW
池田製作所とは
金型設計からプレス加工・溶接・塗装・検査までを社内で一貫製造できるとする、群馬県の自動車部品メーカー
株式会社池田製作所は、群馬県太田市に本社・本社工場を置く、自動車部品の製造・販売と金型の設計・製作、半導体関連装置の製造などを行う会社です。創業は1947年(会社概要は設立を昭和22年3月と記載。沿革では1962年に法人化)、資本金は4,800万円、従業員は302名(正社員197名、契約・パート社員・研修生105名)、売上高は2025年2月期で78.0億円と会社概要に記載しています。国内にはグループ会社の株式会社ギガテックがあり、海外にはタイとベトナムの拠点があります。
同社は、金型設計から各種プレス加工、カシメ、溶接、カチオン塗装、高精度検査まで、すべて社内で一貫製造できる体制を築いているとしています。また、プレス加工の技術情報は専門サイト「板鍛造・プレス加工技術.com」で公開しており、切削・鍛造・溶接で作っていた部品をプレス加工に替える工法転換の提案事例を載せています。
こんな相談に向いています
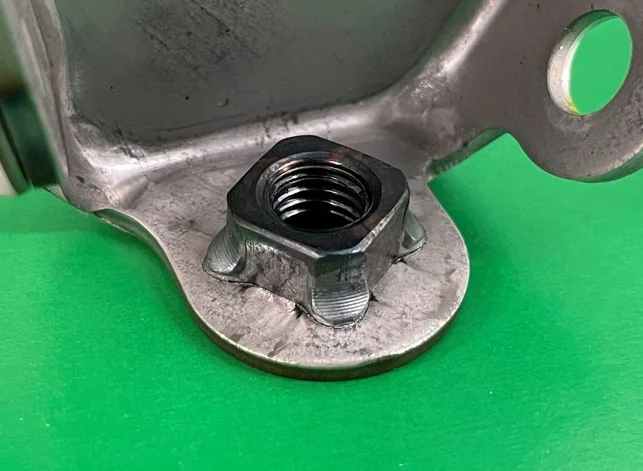
溶接ナットを減らして、部品点数と溶接の工程を減らしたい
板に溶接していたナットを、板を盛り上げてねじ穴を立てる増肉バーリング加工に替える提案をしている。
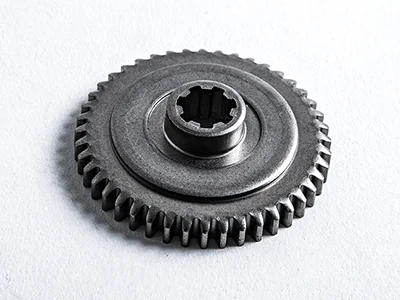
量産ギアの切削の加工賃を下げたい
鍛造+切削で作っていた数万個ロットのギアを、プレス加工に替えた事例を公開している。
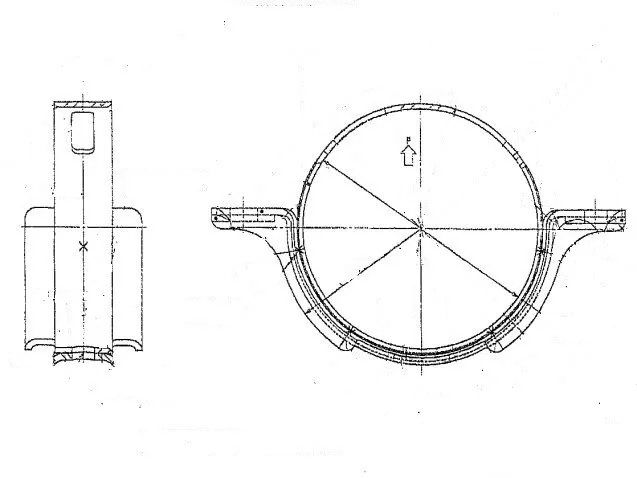
材料・切削・溶接が別々の会社に分かれた部品を、プレスでまとめたい
パイプ材を購入して切削と溶接を別々の会社で行っていた1万個ほどのケースを、材料からのプレス加工に替えた事例を公開している。
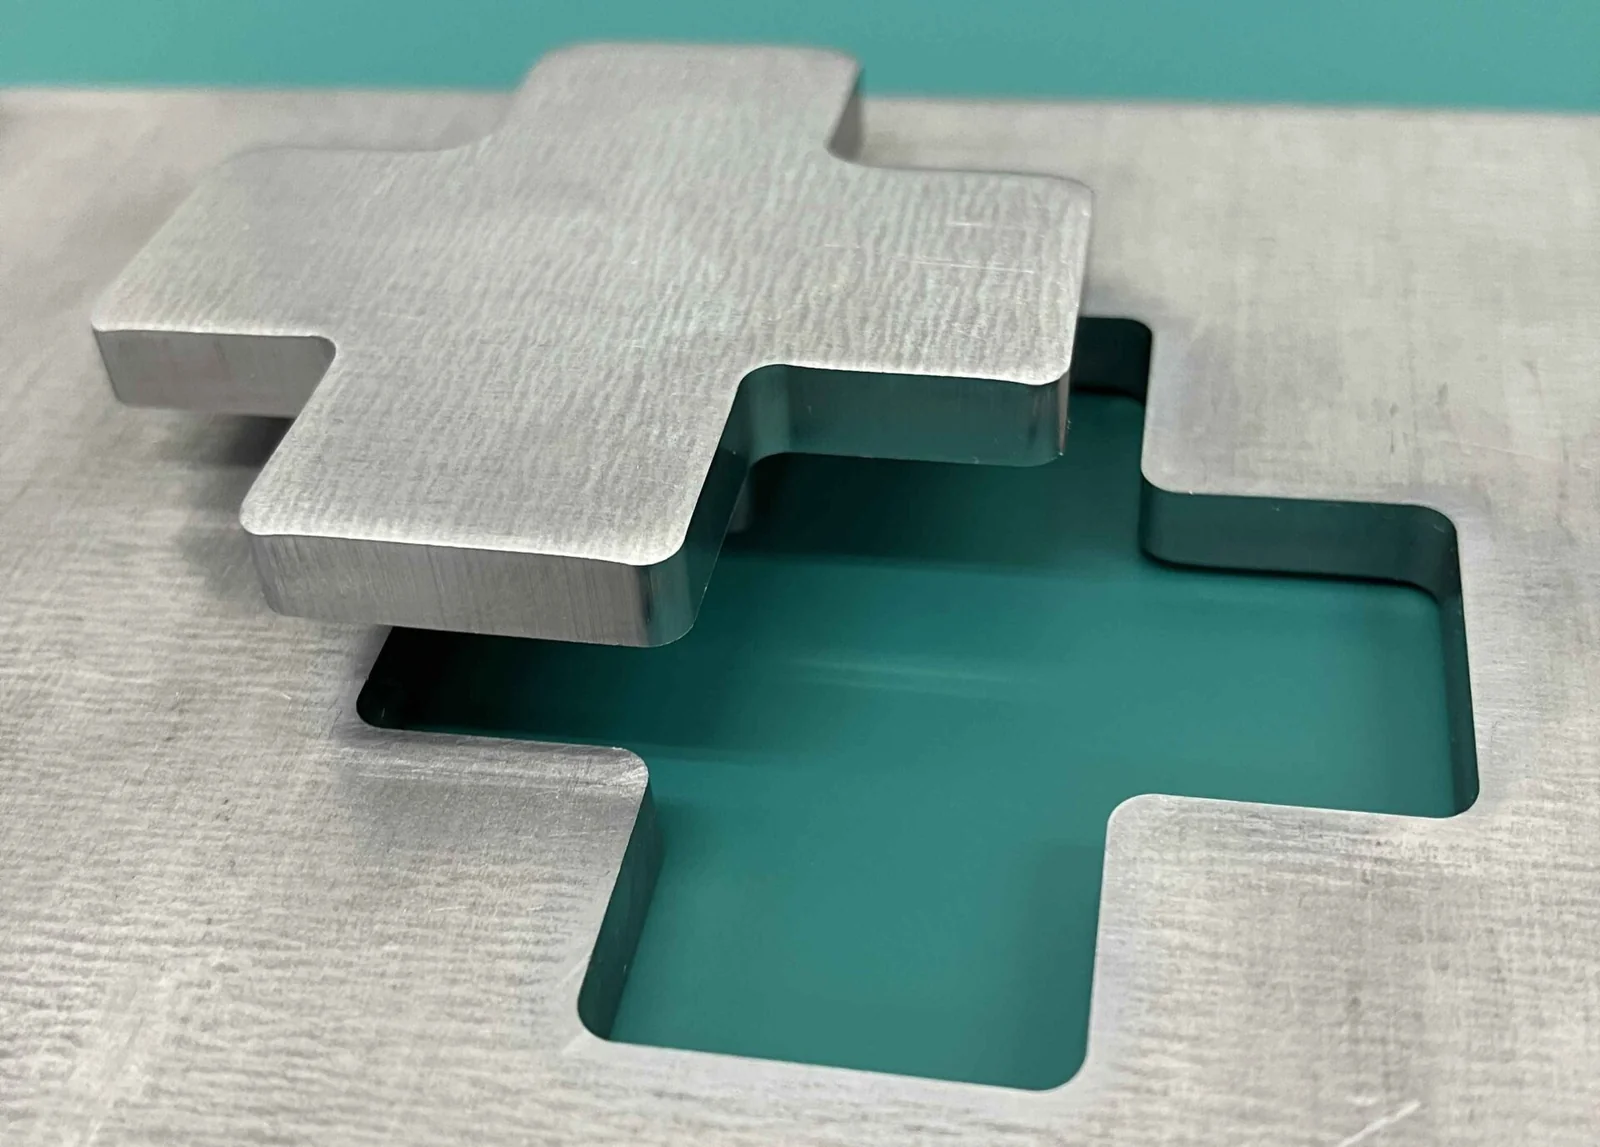
切削品と同等の精度を、プレス(全せん断)で出したい
板厚5mmの鋼板を全せん断した十字形のサンプルで、面粗さRa0.1・真円度0.01・直角度0.01以下を示している。
出典:会社概要・アクセス|池田製作所、会社沿革|池田製作所、提案型企業 Tier1.5|池田製作所、一貫製造体制|板鍛造・プレス加工技術.com
SERVICES
技術・サービス
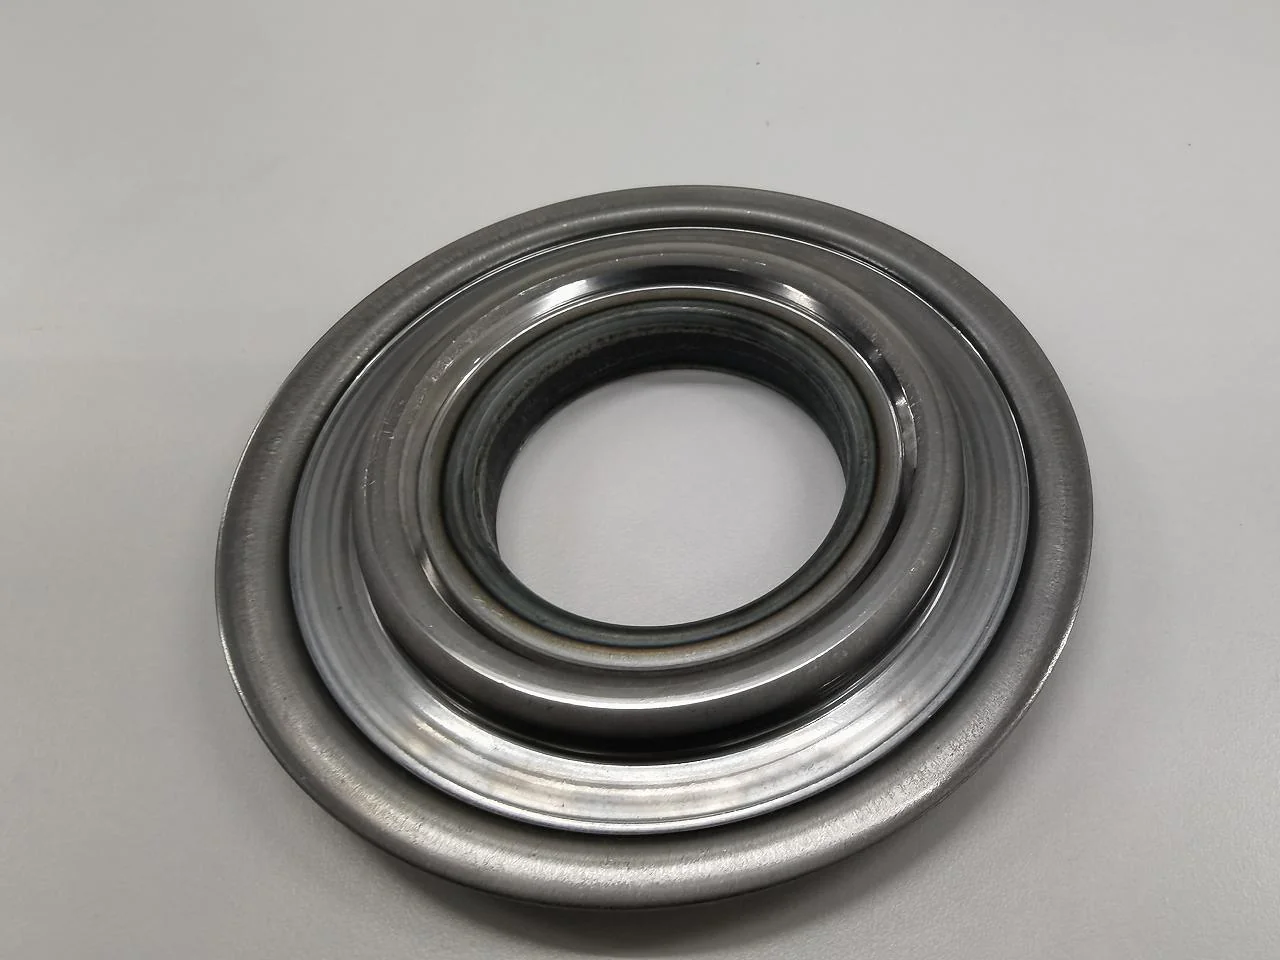
公式サイトは、会社のサイト(金属加工事業・半導体装置事業)と、プレス加工の専門サイト「板鍛造・プレス加工技術.com」に分かれています。編集部は、両方の記載をもとに6つにまとめました。
CASES
実績(公開されている事例)
池田製作所が公式サイトで公開している事例から、編集部が10件を選びました。詳しい内容は各事例のページでご覧ください。
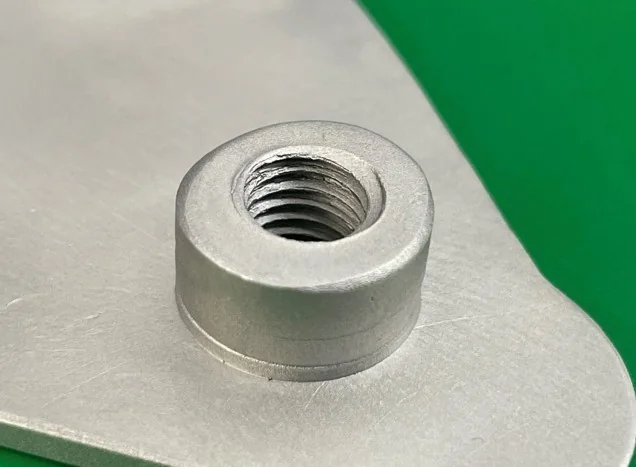
溶接ナットを増肉バーリング加工に工法転換
ナット溶接で作っていた接合部を、板を盛り上げてねじ穴を立てる増肉バーリング加工に替えた。押込剥離強度は溶接ナット7.26kNに対し、増肉バーリングのタップで10.03kNとしている。
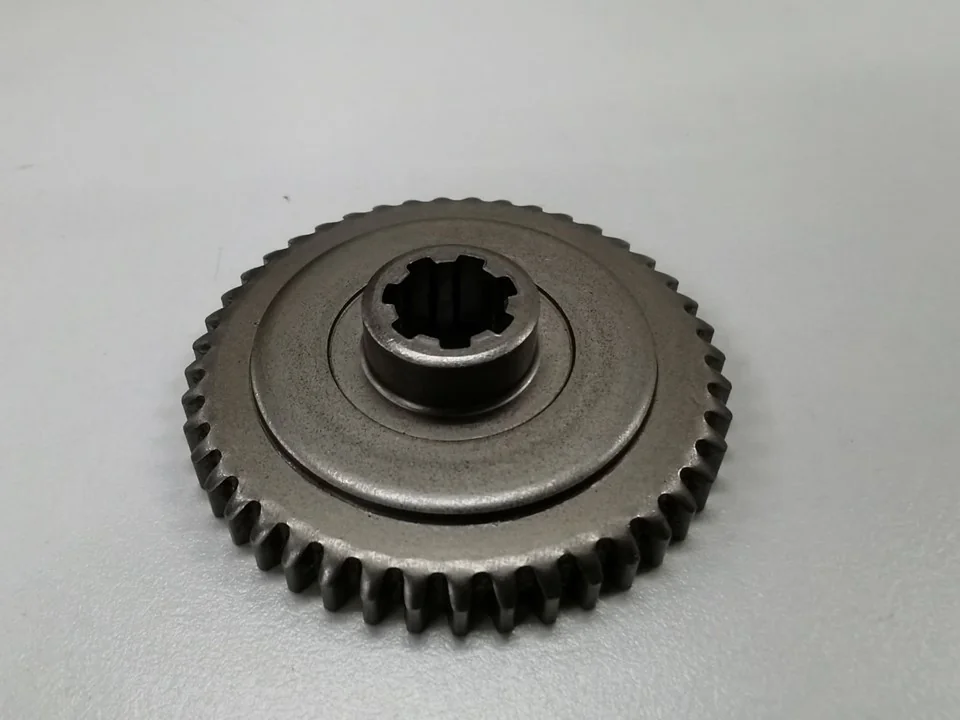
ギアの工法転換(鍛造+切削→プレス加工)
数万個ロットのギアを、鍛造+切削からプレス加工に替えた。シミュレーション解析でプレスに合う形を提案し、歯切りの精度は精密成型プレス機UL-6000の動的精度で満たしたとしている。
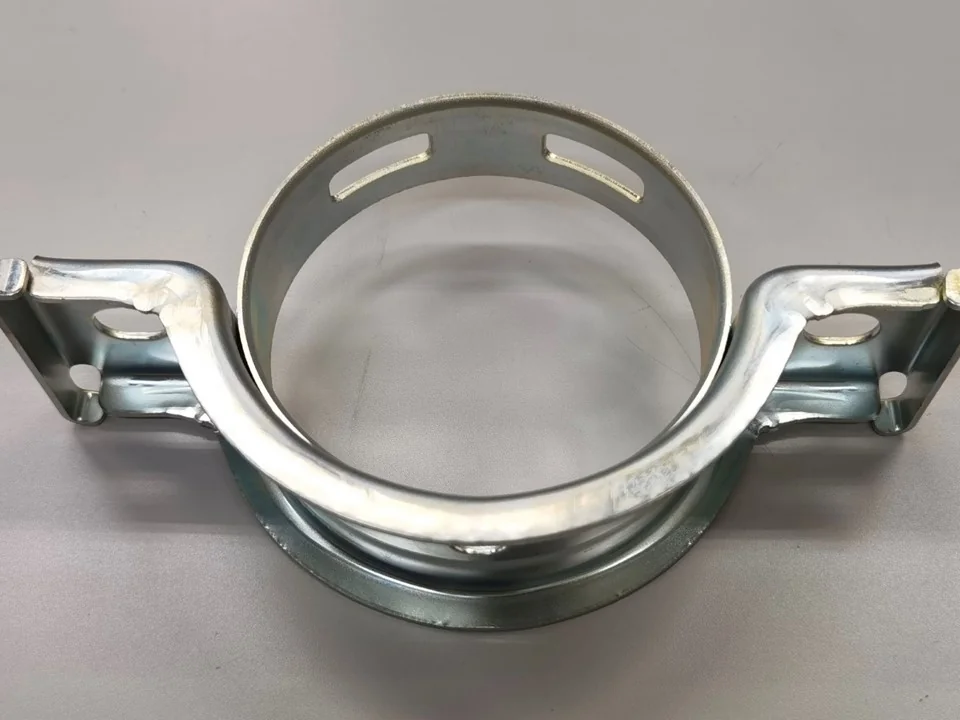
パイプ材の購入からプレスへの工法転換
1万個ほどのケースで、パイプの購入・切削・溶接を別々の会社が担っていたのを、材料からのプレス加工に替えた。形状・公差もプレス加工で実現し、納期にも効果が出たとしている。
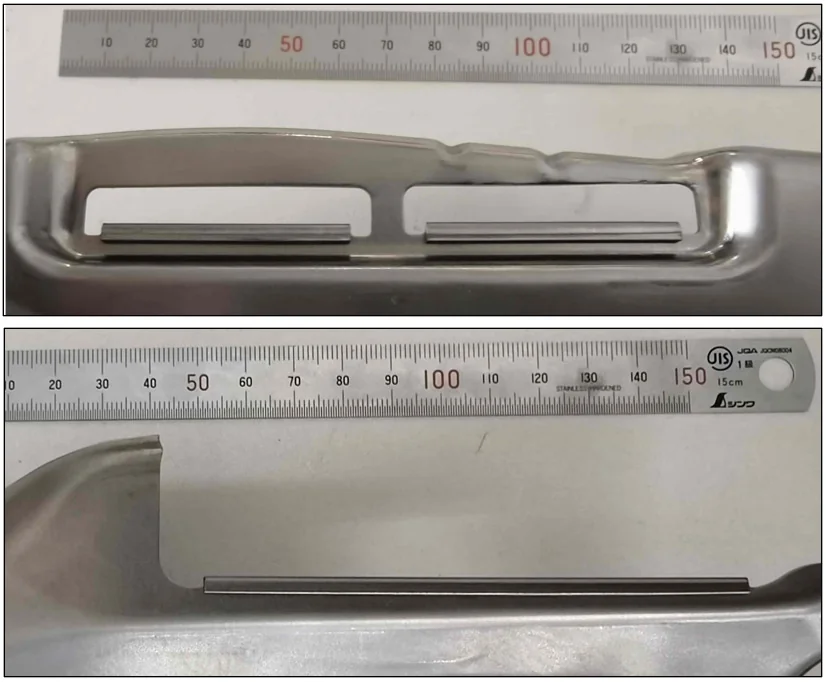
部分ヘミング加工で溶接の溶け落ちを防ぐ
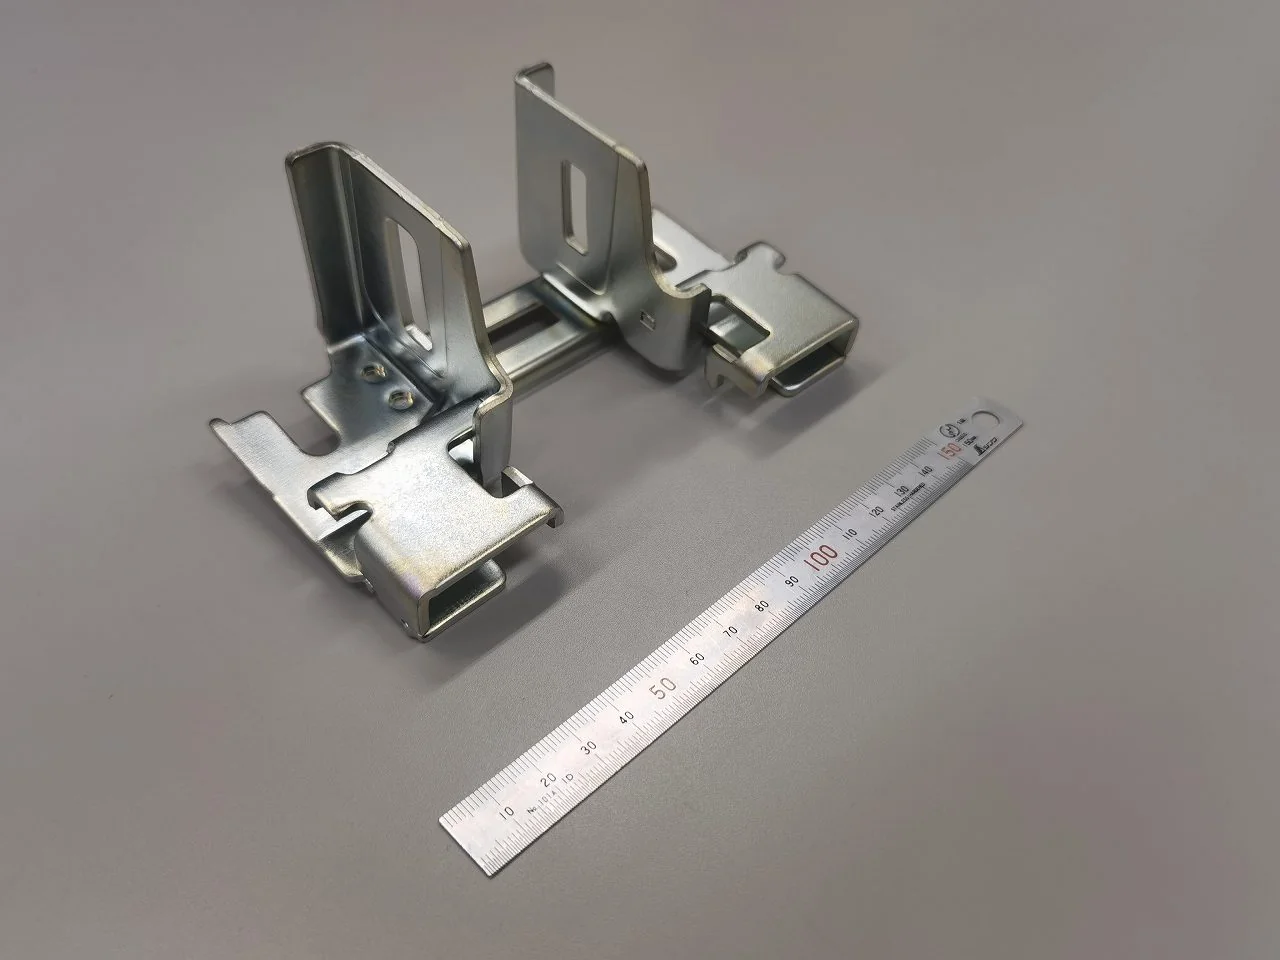
巾7.1mmの孔に対し、巾2.5mmの折り返しを持つ長さ37mmと85mmのヘミングを加工した。必要な部分の板厚を増やして溶接時の溶け落ちを防ぎ、軽量化と強度維持を両立したとしている。
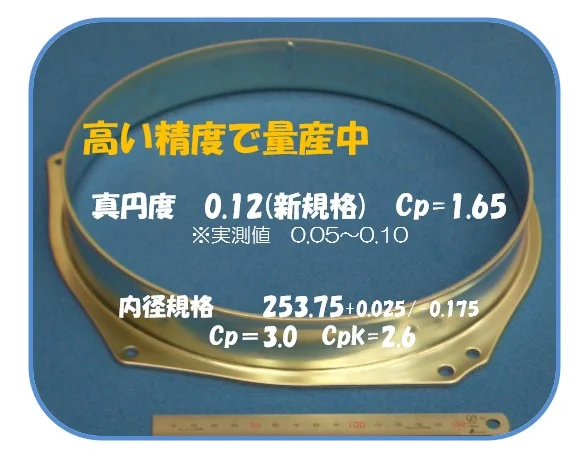
精密金型による絞り加工の真円度の確保
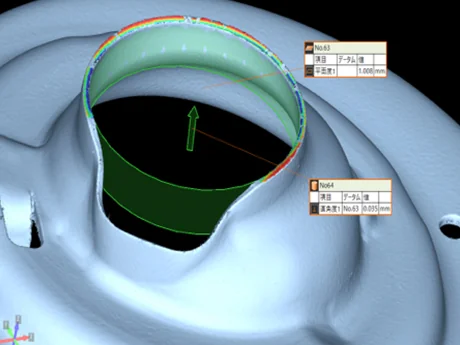
大径で外形が異形状の部品で、ブランク形状や絞り各工程のクリアランス(5〜7%減)などを見直した。生産数は300個/時から500個/時になり、真円度0.12(新規格)に対して実測値は0.05〜0.10としている。
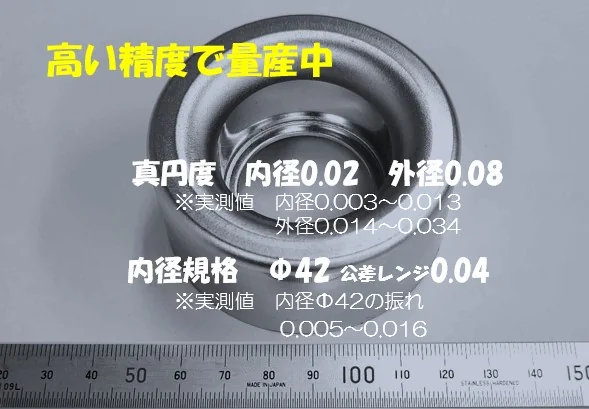
逆絞りと深絞りを組み合わせた製品の真円精度
精密成型プレス機UL6000の剛性を生かし、増肉絞り工法で板厚の減少を抑えた。内径Φ42の公差レンジ0.04に対し、実測値は内径0.003〜0.013としている。
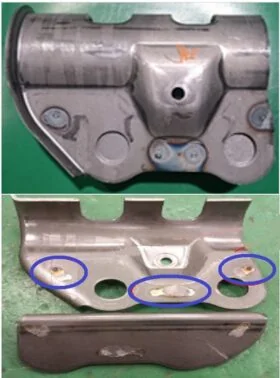
コンデンサ溶接で強度と見た目を向上
一般の抵抗溶接機での溶接強度のばらつきと表面の焼けを、コンデンサ溶接機に替えて改善した。熱の影響が少なく歪みが極めて小さいとしている。一方、設備費が高額であることも記載している。
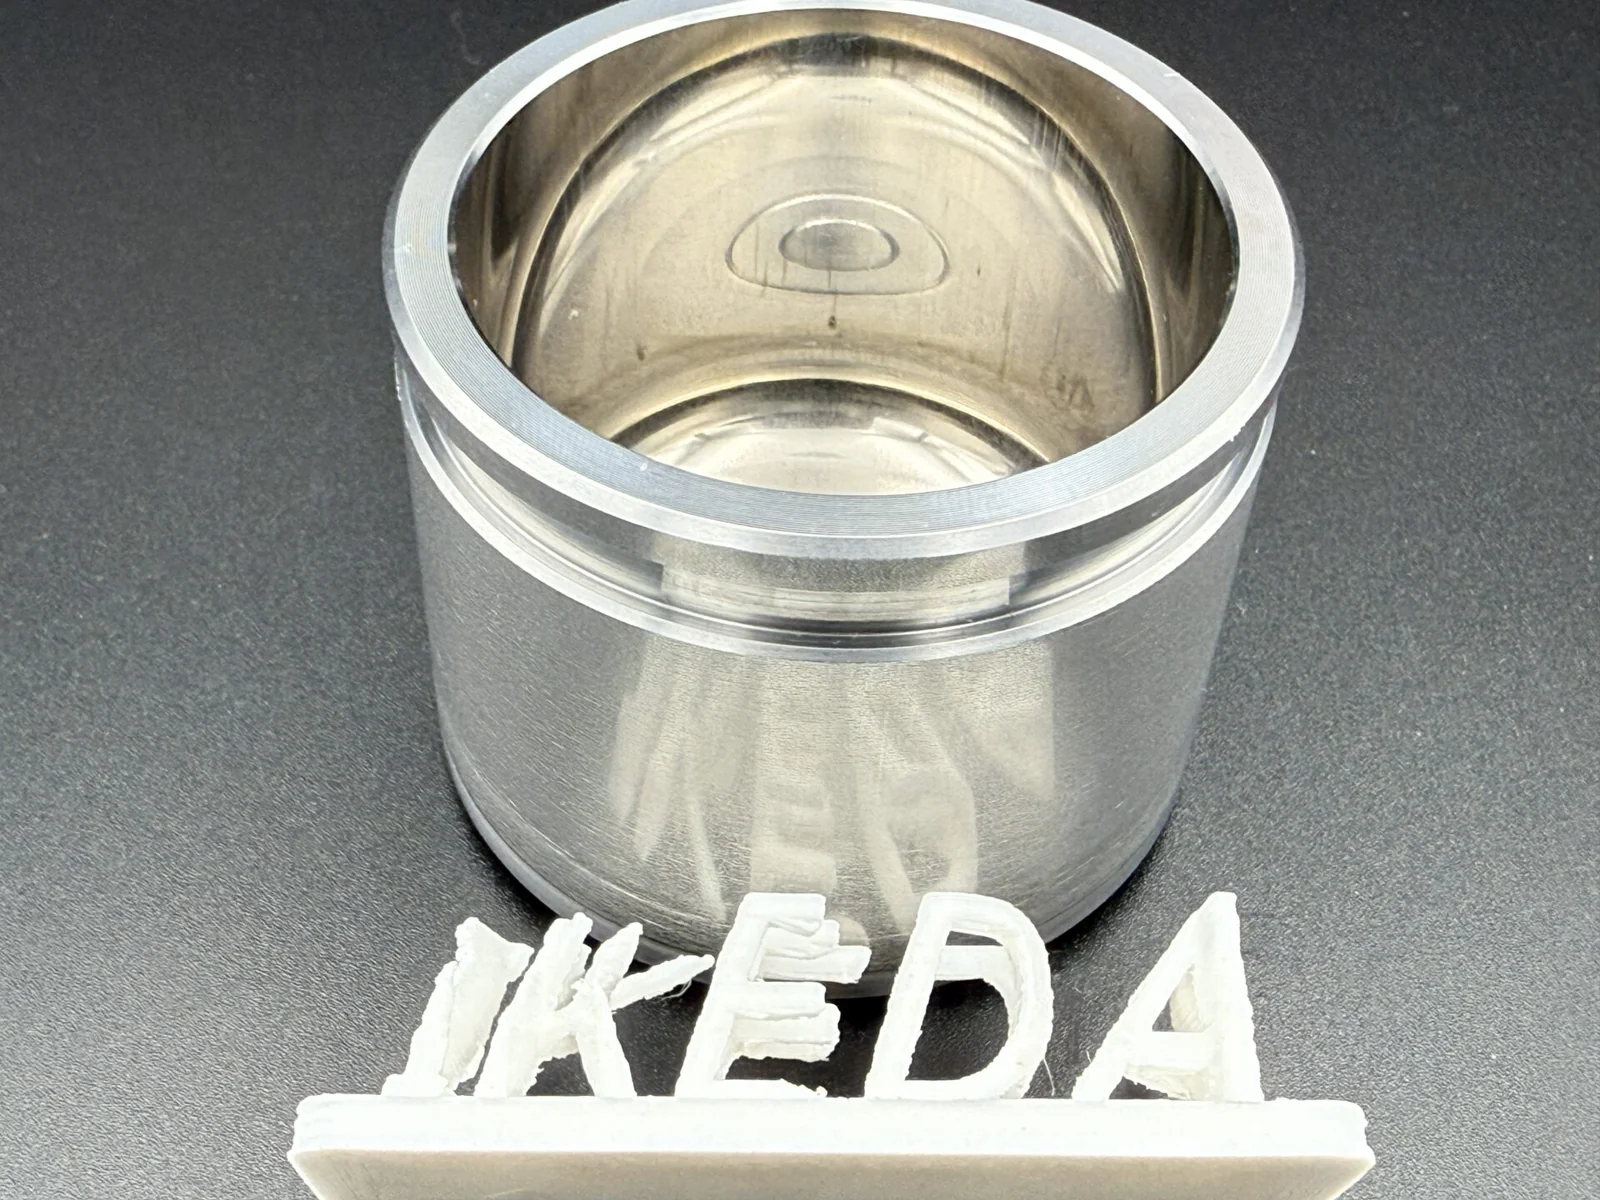
板材から素形材を成形するピストン加工
冷間鍛造で必要だった焼鈍+ボンデ処理を省き、板材から成形した。外周部の面粗度はRa0.1以下で、後工程の研削が不要としている。
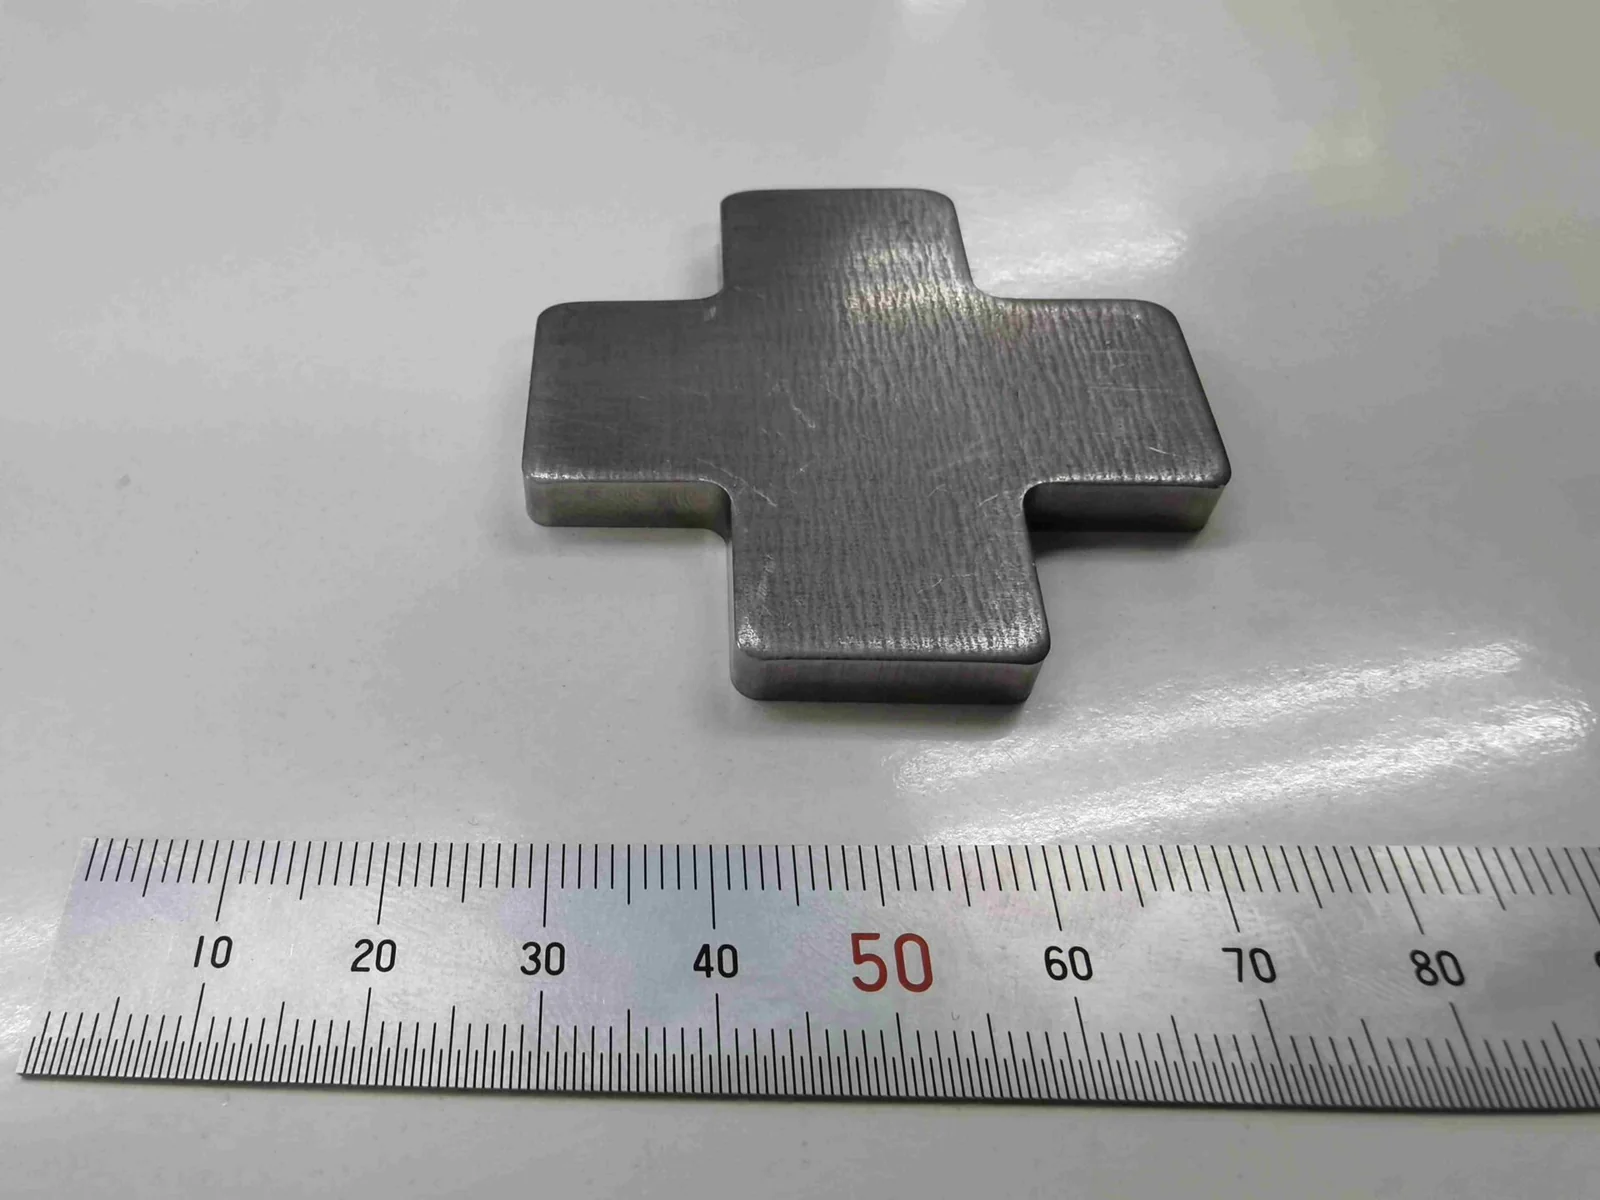
全せん断で作る十字形(切削品の置き換え)
板厚5mmのSPH270を十字形に全せん断した。側面の全周が均一で平滑とし、面粗さRa0.1・真円度0.01・直角度0.01以下・円筒度0.04を示している。
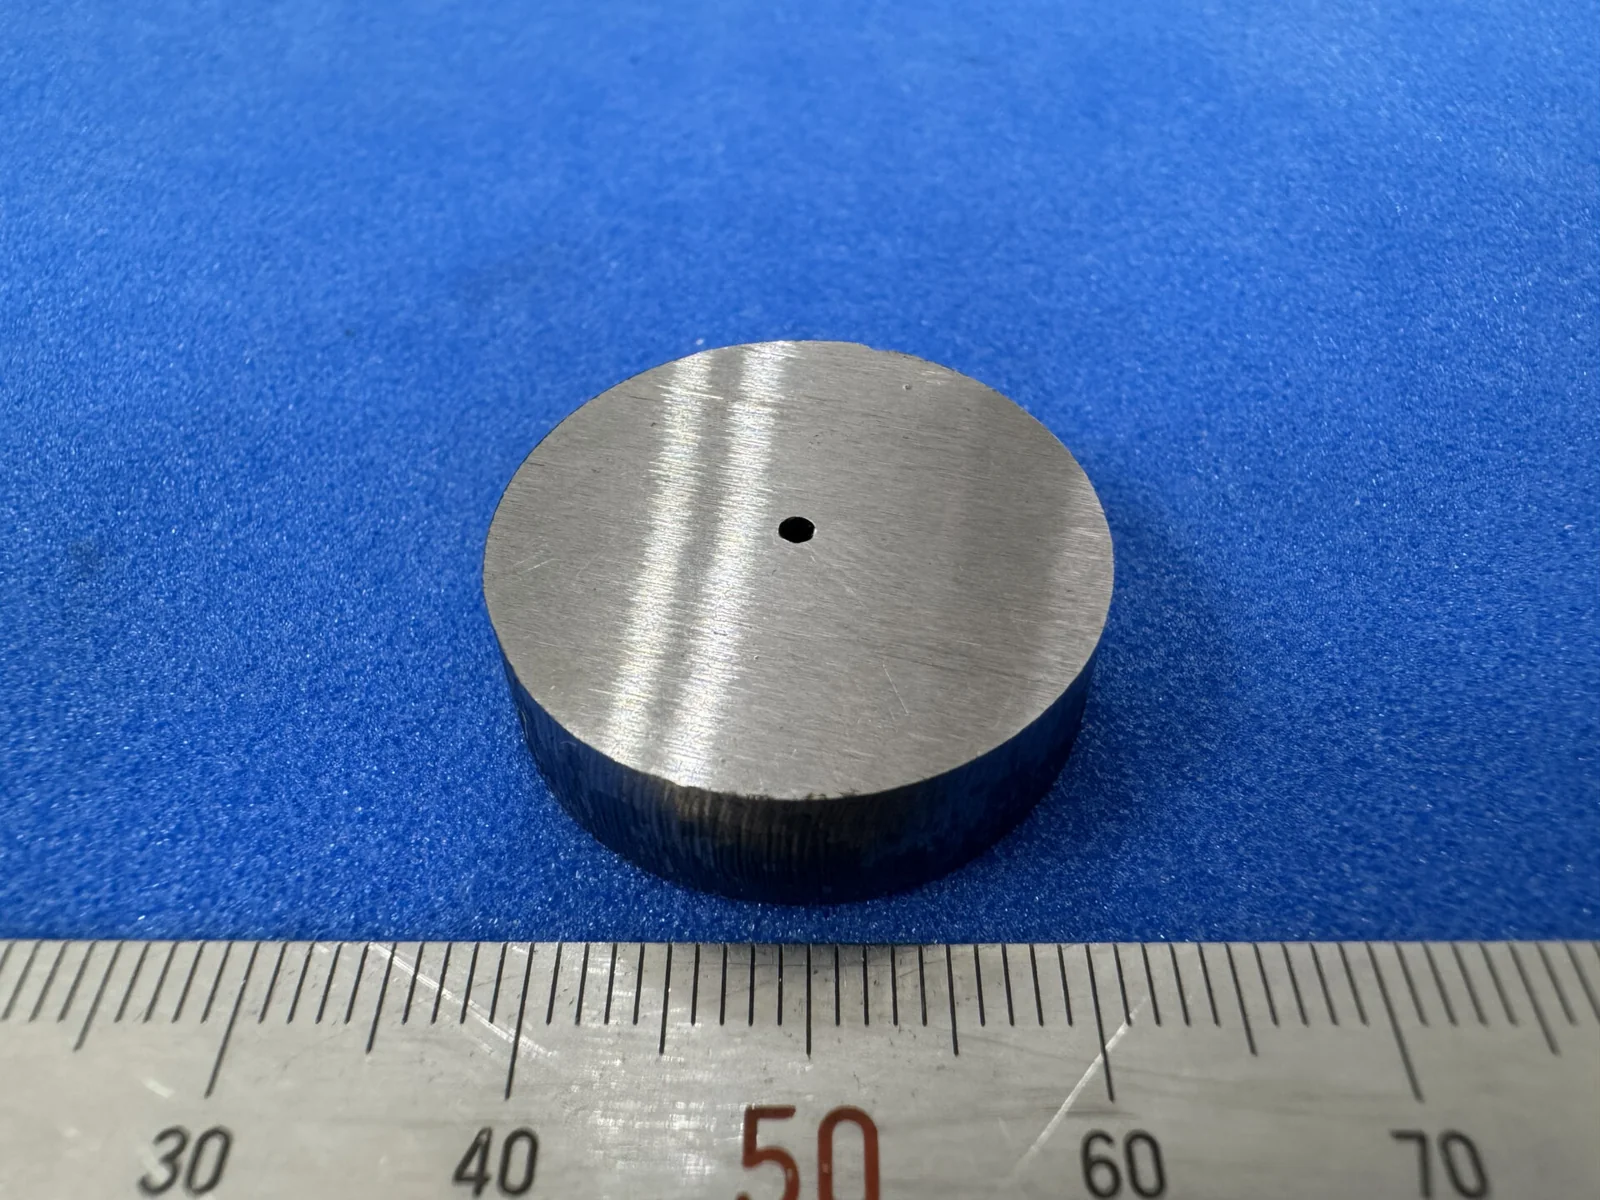
板厚の1/5以下の小径ピアス
板厚t8.0のSPHDに、板厚の1/5以下の小径で全せん断ピアスを行った。通常は板厚の1/2以下の穴は切削で加工していたとし、面粗さRa0.07・真円度0.01・円筒度0.02を示している。
出典:池田製作所「小径ピアス」
出典:池田製作所の公式サイトの事例ページ(各カードのリンク先)。写真は各ページから引用しています。
FACILITIES & RESULTS
設備と主な数字
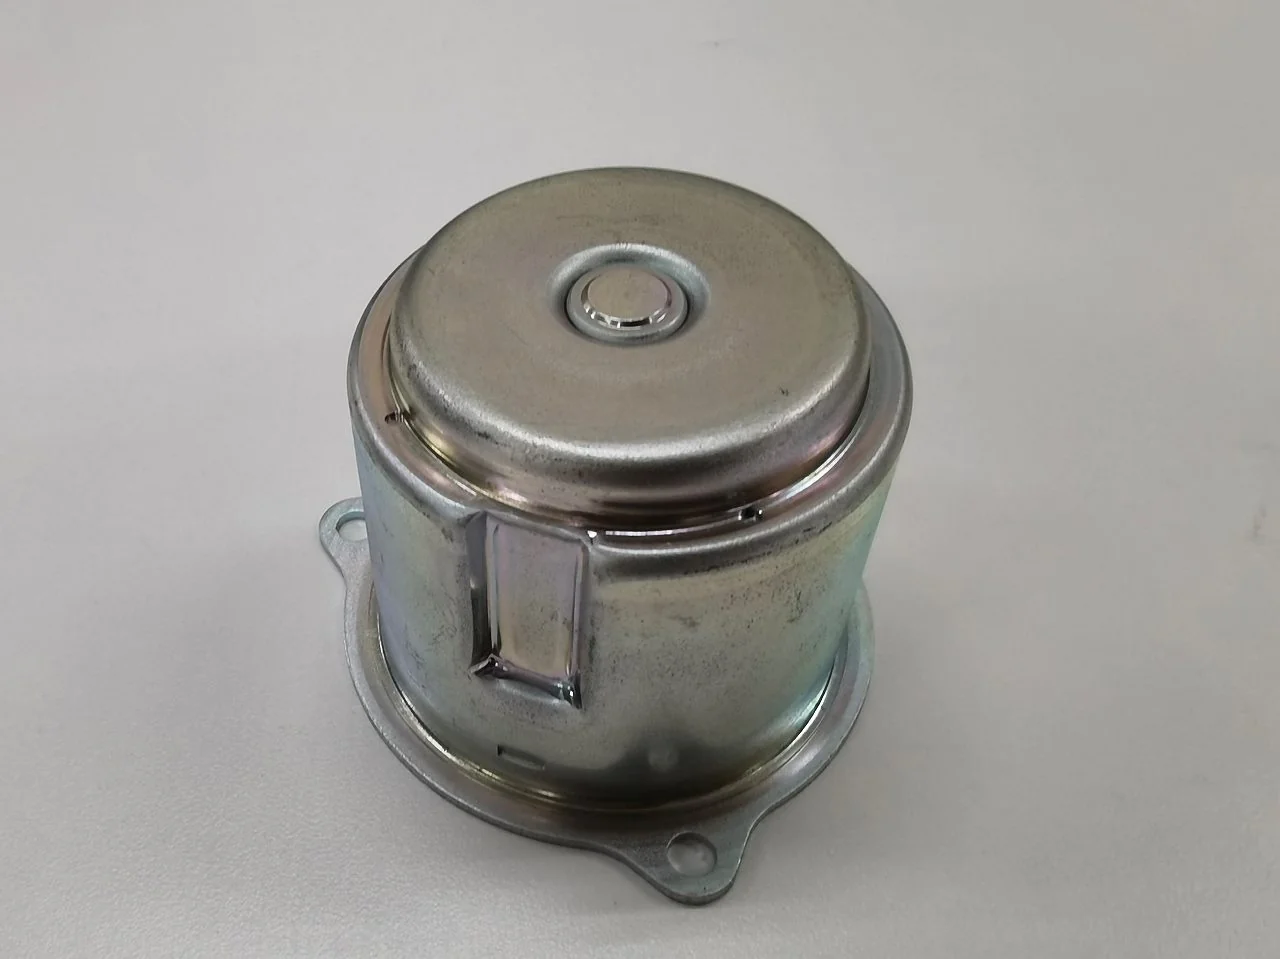
同社は、自動車の「走る・曲がる・止まる」と「安全」に関わる部品を手がけているとしています。製品紹介は、ブレーキ、サスペンション、シート、ミッション、排気系、燃料タンク、ステアリング、車体系、モーター系などのセグメントに分かれています。専門サイトの製品事例は、エンジン部品・排気系部品・ミッション部品・ステアリング部品・ギヤ・モーターケースなどの製品分類と、材質・業界(自動車・家電・EV・ハイブリッド)から探せます。
公式サイトの事例は、「自動車業界のお客様」など業界で示され、技術提案事例(工法転換、真円度の確保、溶接方法の変更など)と製品事例として紹介されています。数値は、同社が実測値などとして示したものです。
| 設備 | 主な仕様・用途 |
|---|---|
| 精密成型プレス機・高精度プログレッシブ加工プレス機 | AIDA Ultimate 精密成型機 UL-6000など合計3台、プログマックスプレス PMX-8000 合計2台(生産設備ページの記載) |
| 順送プレス・トランスファープレス | 順送:200t(サーボ)2台、500t 1台、800t 1台。トランスファー:300t 3台、300t+150t連結1ライン、500t 2台、600t 2台、800t 1台 |
| ラインペーサー・サーボプレスライン・タンデム | 4〜10台編成のラインペーサー(110〜630tなど。最大編成は合計2,540t)、オールサーボプレスライン 10台編成(200〜250t、合計2,250t)、タンデムプレス 80〜200t 10台 |
| 溶接・塗装 | 溶接機 37台(35〜322kVA)、CO2溶接ロボット 16台、コンデンサ溶接機 1台、カチオン電着塗装ライン 1台(塗装可能寸法 W500×H1300×L500mm) |
| 金型加工 | マシニングセンタ 6台、ワイヤ放電加工機 6台、放電加工機・細穴放電加工機、平面研削盤 5台、ファイバーレーザー加工機、FSW加工機(摩擦攪拌接合)、3Dプリンター(金型加工設備ページの記載) |
| 設計・解析 | 金型用CAD/CAM(CAMTOOLなど)、プレス成形シミュレーション PAM-STAMP、冷間鍛造シミュレーション Simufact Forming |
| 測定・試験 | ラインレーザセンサ搭載CNC三次元座標測定機、CNC三次元座標測定機、3Dスキャナ型三次元測定機、真円度測定機、表面粗さ・輪郭形状測定機、高速X線CTスキャナ、歯車測定機、マイクロビッカース硬度試験機など |
上の数字の帯:302名 従業員数(会社概要の記載。正社員197名を含む)/78.0億円 売上高(2025年2月期。会社概要の記載)/45名 金属プレス加工技能士1級の取得人数(2025年12月末時点。教育システムの記載)/2,540t 最大編成のラインペーサー(110〜630tの10台編成)のプレス能力の合計(設備一覧の記載)
出典:生産設備|池田製作所、金型加工設備|池田製作所、測定設備|池田製作所、製品紹介|池田製作所、教育システム|池田製作所、技術提案事例|板鍛造・プレス加工技術.com、製品事例|板鍛造・プレス加工技術.com
COMPANY
会社概要
| 商号 | 株式会社 池田製作所 |
|---|---|
| 代表者 | 池田剛一 |
| 設立 | 昭和22年3月(1947年3月) |
| 資本金 | 4,800万円 |
| 売上高 | 2025年2月期 78.0億円 |
| 従業員 | 302名(正社員:197名、契約・パート社員・研修生:105名) |
| 事業内容 | 自動車部品の製造・販売、金型設計・製作・販売、半導体関連装置及び精密機器のメカ設計・配線、製造加工組立 |
| 国内拠点 | 本社・本社工場 〒373-0847 群馬県太田市西新町135-3 TEL 0276-31-3131/FAX 0276-31-3136 |
| その他の拠点 | 塗装工場(太田市西新町2-40)、新田クリーンルーム(太田市新田小金井町320-26)、尾島クリーンルーム(太田市岩松町657) |
| 国際認証 | ISO 9001:2015(2017年11月20日) |
| 関連会社 | 株式会社ギガテック(太田市・東京都町田市。半導体製造装置の設計製作など)、THAI IKEDA MFG.CO.,LTD.(タイ)、THAI IKEDA KAKINUMA CO.,LTD.(タイ)、I.W.K Vietnam Co., LTD.(ベトナム) |
| 所在地 | 本社・本社工場:群馬県太田市西新町135-3 |
| 創業・設立 | 1947年3月(会社概要は「設立 昭和22年3月」と記載。沿革では1947年が創業、1962年に会社法人化) |
| 従業員数 | 302名(正社員197名、契約・パート社員・研修生105名) |
| 分野 | 加工・成形 |
ON THIS SITE
こんな課題で紹介しています
ものづくり技術百科では、次の記事で池田製作所を紹介しています。記事の中の企業紹介に詳しい説明があります。
- 工法を切り替えたい →溶接ナットの増肉バーリング化、ギアの鍛造+切削からプレスへの転換、パイプ材からプレスへの転換の3事例
BEFORE CONTACT
問い合わせる前に整理しておくこと
問い合わせは、専門サイト「板鍛造・プレス加工技術.com」のお問い合わせフォームから行います。お問い合わせ項目は「お見積もり」「技術相談」「工場見学」「その他」から選べ、会社名・お名前・メールアドレス・電話番号・住所が必須です。添付ファイルのサイズの上限は20MBです。1営業日以内に担当者から折り返し連絡があるとしています。製品情報や採用は、公式サイト(ikeda-mfg.jp)のフォームで受け付けています。
- 現在の作り方(切削・鍛造・溶接・パイプ材の購入など)と、困っている点(加工賃、リードタイム、精度、工程数、複数の会社に分かれた手配など)
- 部品の図面や現物の写真(フォームの添付ファイルは上限20MB。ファイルの種類はフォームの案内を確認)
- 材質・板厚・サイズと、求める精度(真円度、平面度、面粗さなど)
- 量産のロット数と試作の希望数(同社の公開事例には1万個ほど、数万個ほどのロットがあり、試作は数百個程度の対応としています)
- 納入先から求められる条件(防食塗装の規格、溶接強度、測定方法のすり合わせなど)と希望の納期
- 切削品をプレスに替えられるかの相談か、見積か、工場見学かのどれを希望するか
CONTACT
池田製作所に問い合わせる
切削・鍛造・溶接で作っている部品のプレス化、モーターケースなどの深絞り、プレス部品の測定の相談は、専門サイトのお問い合わせフォームから送れます。
電話:0276-31-3171(板鍛造・プレス加工技術.com。平日9:00〜17:00、土日祝定休)/本社 0276-31-3131(製品情報・採用。平日8:00〜17:00)(各サイトの記載)
ボタンを押すと池田製作所の公式サイトのお問い合わせフォームが開きます。ものづくり技術百科は問い合わせの内容を受け取りません。
SAME PROCESS
同じ「板金・プレス・鍛造」の、ほかの会社の実績
DISCOVER
ちがう分野の、すごいもの
各社のエースモデルから、ほかの分野のものを選んでいます。開くたびに入れ替わります。
COMPANIES
板金・プレス・鍛造の、近くの会社
 愛巧ヘラ押工業株式会社昭和36年創立、愛知県東海市の会社。ヘラ絞り、300トンまでのプレス加工、金型の設計・製作を社内で行い、1個の試作から量産まで対応するとしている
 株式会社アキタファインブランキングファインブランキングで難加工材を精密に打ち抜く、静岡県島田市の金属プレス加工会社
 Crest Precision株式会社金型を使わないダイレスフォーミングと、TIG とファイバーレーザーを使い分けるアルミ溶接で、試作の板金を1個からつくる岡谷の会社
 同和鍛造株式会社東京・京浜島の2,000トンのプレスで、特殊鋼やニッケル合金を型を使わずに1個から鍛造し、熱処理・機械加工・検査までつなぐ会社
 富士金属株式会社平板から、パイプやロウ付けを使っていた筒形・ケース形の金属部品を、トランスファープレスの深絞りで一体で作る、大阪府豊中市の金属プレス加工の会社
このページは、池田製作所の公式サイトなどの公開情報をもとに、ものづくり技術百科の編集部が作成した紹介ページです。内容の誤り・修正のご連絡は、お問い合わせからお送りください。
情報の確認日:2026年10月8日