
ホーム › 企業紹介 › 紹介ページのある企業 › 株式会社プラモール精工
COMPANY PROFILE / 企業紹介
企業紹介|射出成形金型の設計・製作、精密射出成形、ガス抜き部品「ガストース」などの自社開発品の製造・販売
株式会社プラモール精工
金型内のガスを逃がす「ガストース」などの自社開発部品と、金型から成形までの一貫生産で、無停止成形を目指す宮城県富谷市の会社
公式サイトなどの公開情報をもとに編集部が作成 情報の確認日:2026年10月8日
OVERVIEW
プラモール精工とは
金型内のガスを逃がす「ガストース」などの自社開発部品と、金型から成形までの一貫生産で、無停止成形を目指す宮城県富谷市の会社
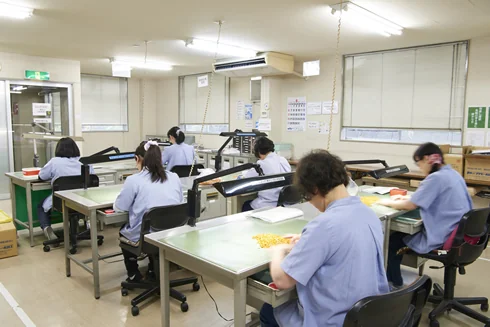
株式会社プラモール精工は、宮城県富谷市に本社・工場を置く、プラスチック射出成形と金型の設計・製作の会社です。会社概要によると、1983年10月に有限会社として設立され、2006年7月にISO9001の認証を取得しています。従業員数は39名(2024年12月現在)です。事業内容は、プラスチック射出成形、金型設計・製作、自社製品(ガストース等)の製作・販売としています。
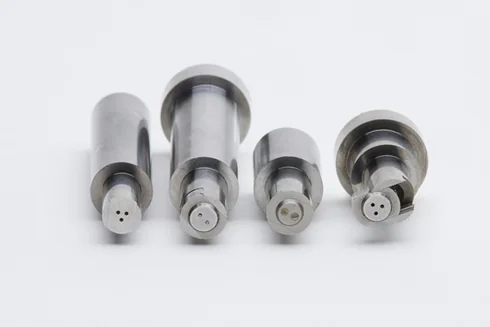
同社は、金型の設計・製作から成形までの一貫生産を強みとしています。金型内に発生するガスを逃がす「ガストース」をはじめ、エアトース・レボスプルー・レボゲート・ラジエタースプルーなどの部品を自社で開発し、ガストースなどで成形の不良や金型メンテナンスを減らして「無停止成形」につなげるとしています。これらの部品は直販で、見積依頼書・発注書をFAXまたはメールで送る形で注文を受けています。工場見学会(参加実績633社1209名、2026年9月現在)や講演会も開いています。
こんな相談に向いています
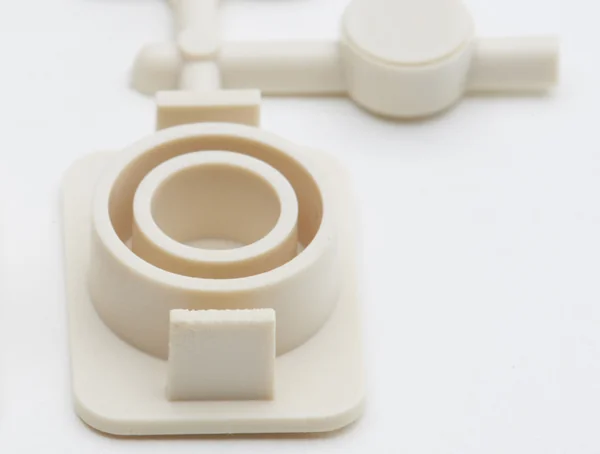
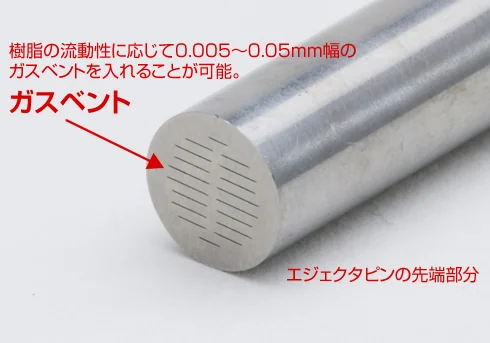
金型の中のガスを逃がして、ガス焼け・ショートを防ぐ
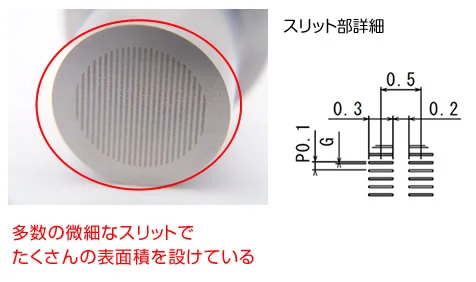
ガストースは、エジェクタピンやコアピンにガスベント(エアーベント)の機能を持たせた部品。
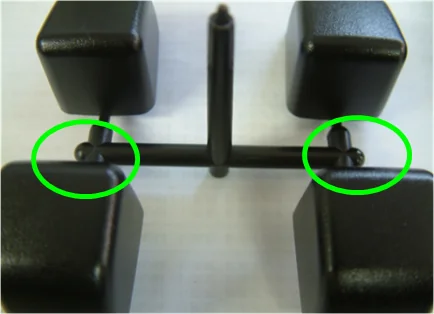
ヒケ・ウェルドを減らして、成形サイクルを短くする
PC+PETの成形で、保圧力が113.4MPaから100.8MPaに、サイクルが63.13秒から42.46秒になった例を…
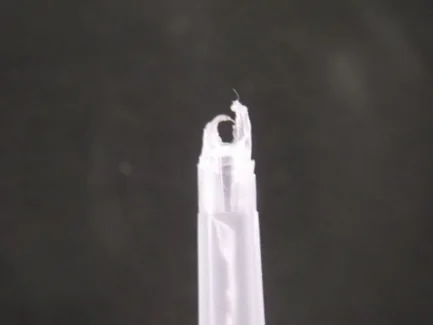
スプルー部の糸引きを抑える
ラジエタースプルーは、フィンと点接点でスプルー部の温度上昇を抑える形状。
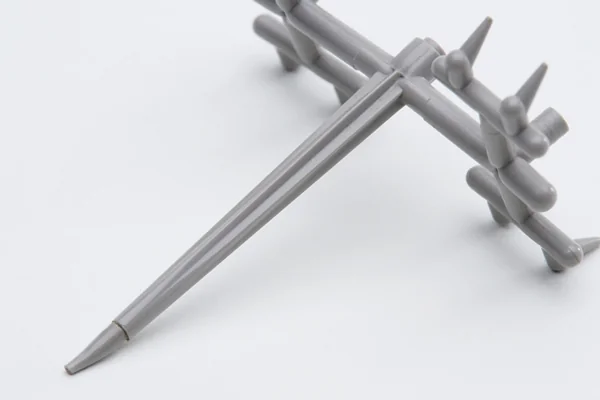
スプルー部を軽く・冷えやすくして、冷却時間を短縮する
レボスプルーは断面が星形のスプルーブシュ。
出典:会社概要|プラモール精工、樹脂成形|プラモール精工、金型製作|プラモール精工、ガストース|プラモール精工、スーパーガストース|プラモール精工、ラジエタースプルー|プラモール精工、レボスプルー|プラモール精工、工場見学会、講演会|プラモール精工、トップページ|プラモール精工、タコ足形ゲートブシュ|プラモール精工
SERVICES
技術・サービス
公式サイトは「製品案内」と「金型製作・樹脂成形」のメニューで事業を紹介しています。編集部が代表的な5つにまとめました。
CASES
実績(公開されている事例)
プラモール精工が公式サイトで公開している事例から、編集部が9件を選びました。詳しい内容は各事例のページでご覧ください。
46ナイロンのガス焼けを減らす
46ナイロンの成形で、型締圧が50tから10t、充填圧が150MPaから100MPaになった比較を公開している。ガス焼けが出た成形品と導入後の成形品を並べている。
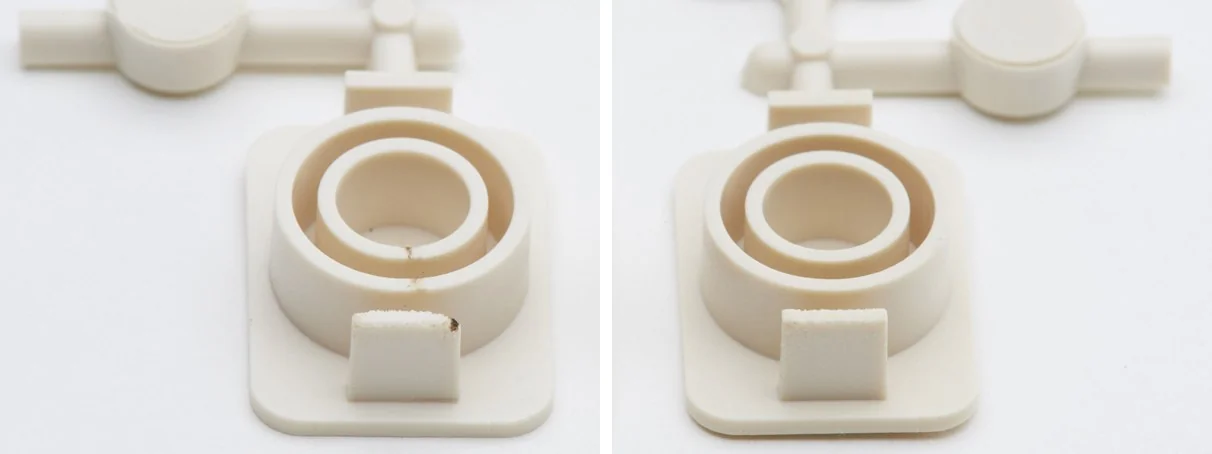
PC+PETのヒケ・ウェルドを減らす
保圧力が113.4MPaから100.8MPaに、サイクルが63.13秒から42.46秒になったとしている。導入前後の成形品の写真を並べている。
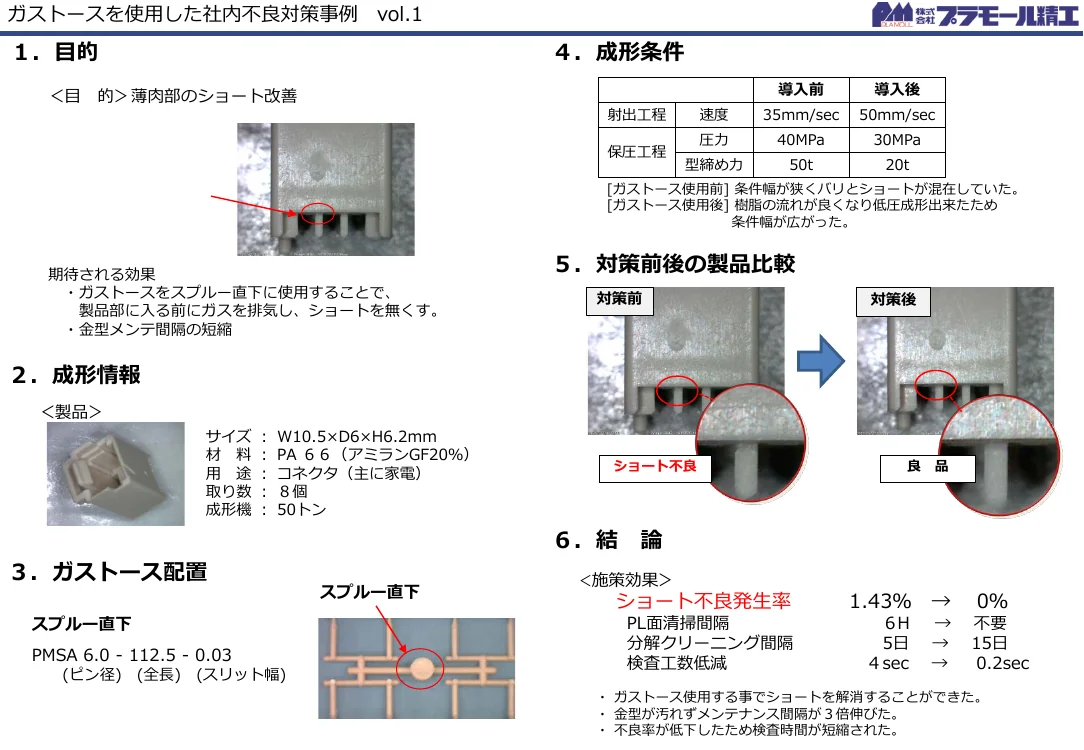
コネクタの薄肉部のショートを改善
家電向けコネクタ(8個取り、50トン機)で、ショート不良発生率が1.43%から0%になったとしている。型締め力は50tから20tに、分解クリーニング間隔は5日から15日になった。
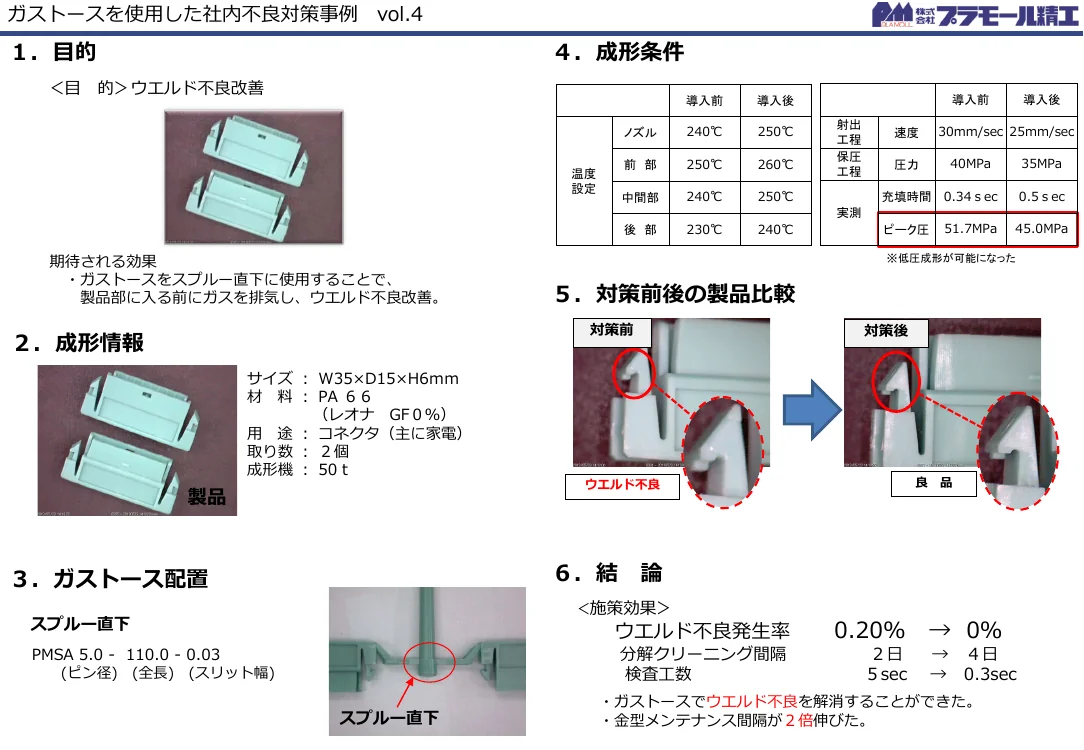
コネクタのウェルド不良を改善
家電向けコネクタ(2個取り、50トン機)で、ウェルド不良発生率が0.20%から0%になったとしている。ピーク圧は51.7MPaから45.0MPaに下がり、検査工数は5秒から0.3秒になった。
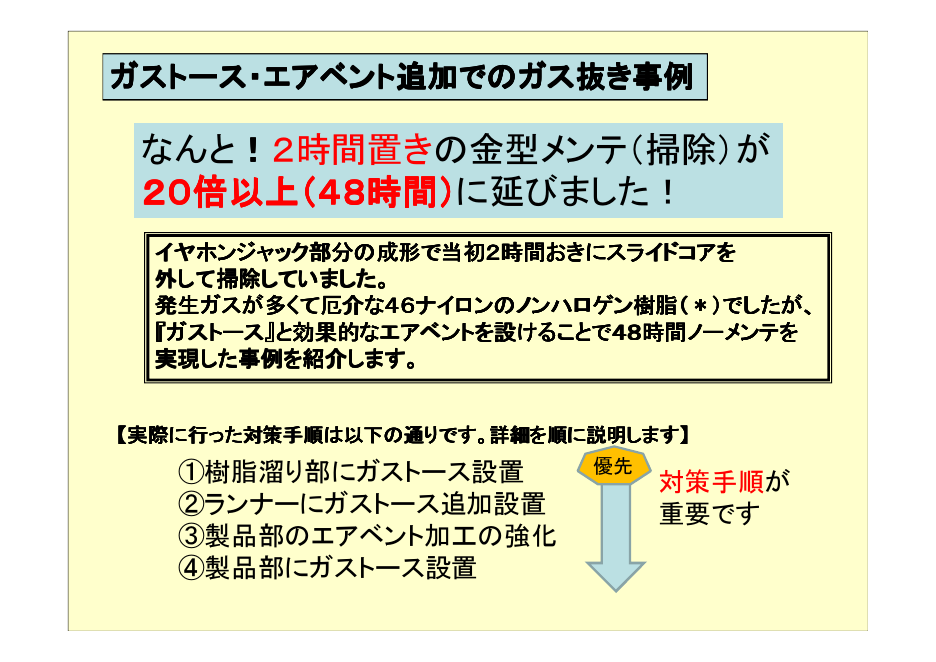
2時間おきの金型メンテを48時間に延ばす
イヤホンジャック部分の成形で、2時間おきだったスライドコアの清掃が48時間に1回で済んだとしている。ガストースの設置とエアベント加工の強化を組み合わせた事例で、メルマガで紹介している。
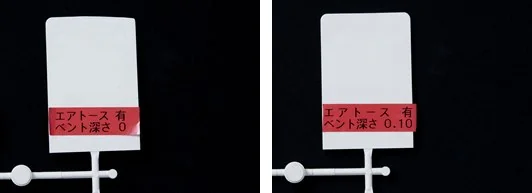
PBTのショートを、エアトースのベント深さで解消
PBTの成形で、ベント深さを0mmから0.10mmにした比較を載せている。評価の資料では、成形条件(圧力)を変えずに未充填を解消でき、0.10mmでもバリ・ヒケは出なかったとしている。
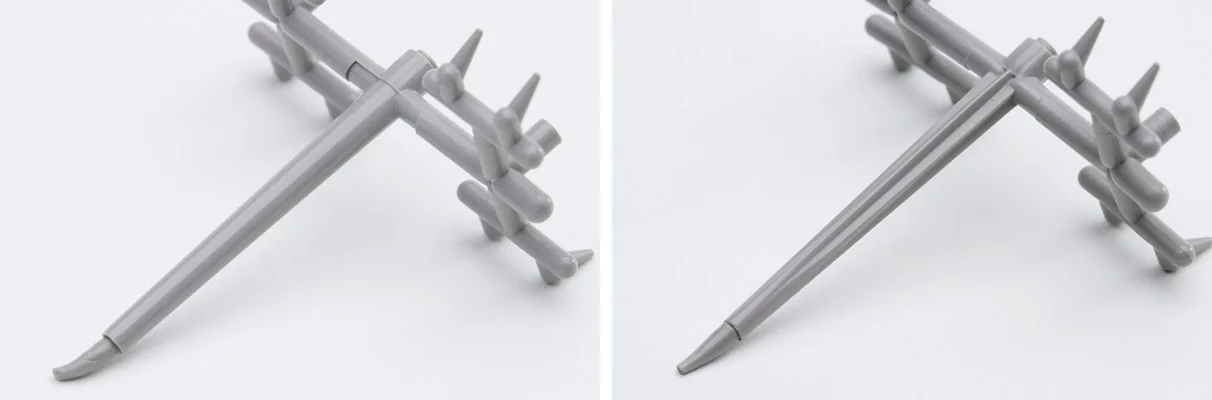
ABSのスプルーの冷却時間を短縮
ABSで、スプルー部の冷却時間が8秒から3秒に、スプルー部の重量が0.37gから0.28gになったとしている。導入前後のスプルーの写真を並べている。
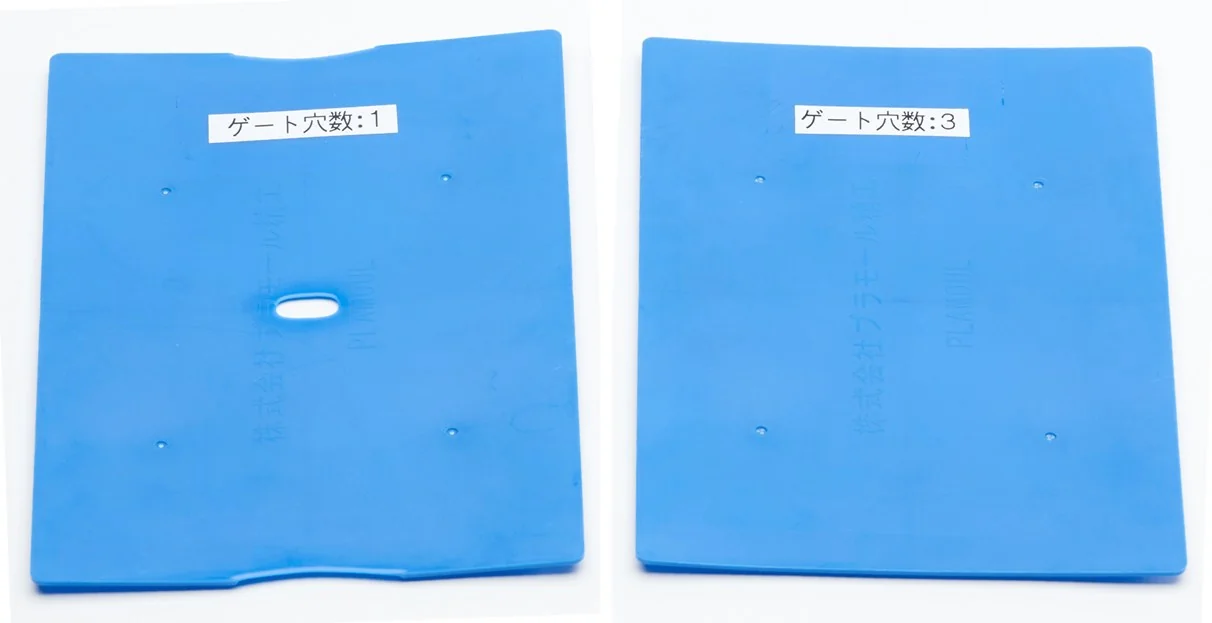
ゲート穴を3点にして、ナイロンのショートを改善
ナイロン(PA66)で、ゲート穴1点(φ1.4)と3点(φ0.8)を比べた。開口面積はほぼ同じで、3点にすると流量が増えてショートが改善したとしている(同一成形条件)。
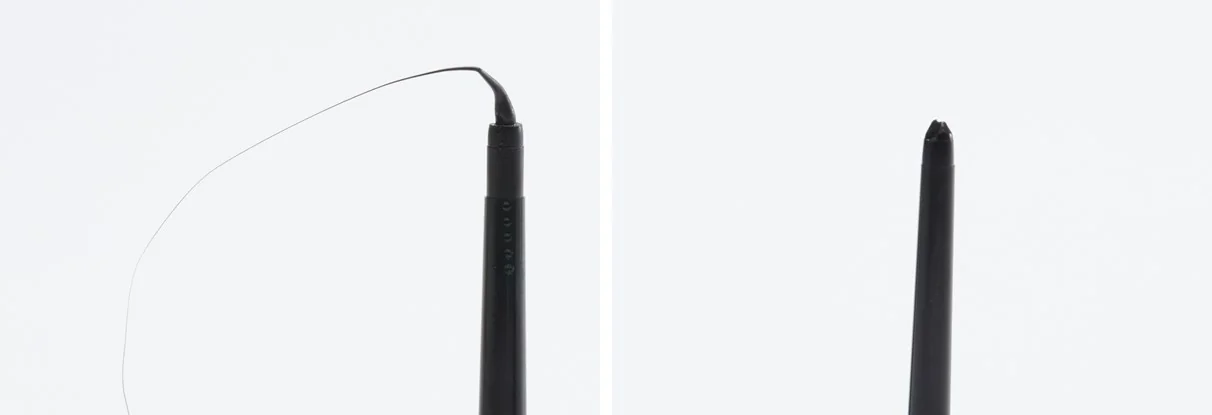
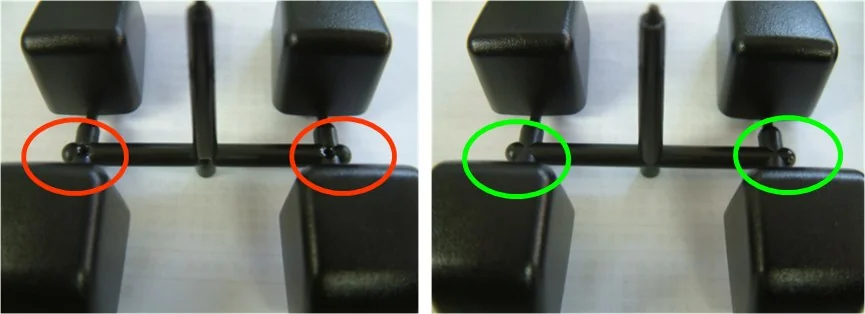
PCのスプルー部の糸引きを抑える
PC(樹脂温260度)の成形で、スプルー部の糸引きが出た先端と、ラジエタースプルーを使ったあとの先端を並べている。
出典:プラモール精工の公式サイトの事例ページ(各カードのリンク先)。写真は各ページから引用しています。
FACILITIES & RESULTS
設備と主な数字
事例は、製品ページの導入前後の写真と、PDFで公開している導入事例の資料から選びました。実績の一覧ページはなく、「製品事例」のページは成形品のサンプル写真だけです。そのため、ここでは同社の自社開発部品の効果事例9件を並べています。いずれも同社が公開した数値です。
同社は、工場見学会を開催しています。テーマは「無停止成形」で、成形工場の見学と自社開発品の紹介、社長の講話、質疑応答の内容です。次回は2026年11月20日(金)の予定としています。
| 設備 | 主な仕様・用途 |
|---|---|
| 射出成形機 | センター射出成形機7台(SE50S・SE50DU 6台、MINIMAT M26/18 1台)、パーティング射出成形機4台(M18T 1台、MINIMAT M26/15B 1台、CND15L 2台) |
| 成形の周辺機器 | 金型温度調節器13台、ホッパードライヤー10台、取出機13台、製品落下監視装置7台、除湿乾燥機6台、粉砕機9台 |
| 放電加工機 | 型彫り放電加工機3台、ワイヤー放電加工機3台(油仕様1台・水仕様2台) |
| 研削盤・精密加工 | 精密成型研削盤3台、成型平面研削盤1台、円筒研削盤2台、細穴加工機1台(φ0.20〜3.0に対応)、CNC治具センター1台 |
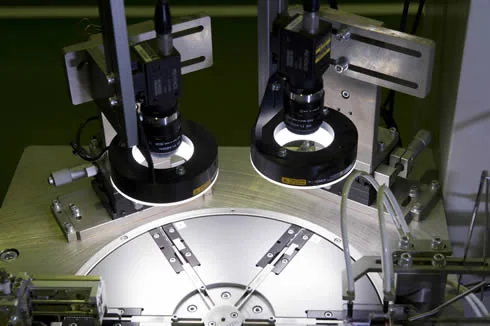
| 品質管理用設備 | 画像寸法測定器、工場顕微鏡、プッシュプルゲージ。CCDカメラによる金型・成形品の画像監視システムも導入している |
| 金型の検査・仕上げ | デジタルマイクロスコープ、工場顕微鏡、硬度試験機、レーザーマーカー、2層式超音波洗浄器、脱磁器 |
上の数字の帯:0.005〜0.05mm ガストースのスリット幅(タイプにより異なる)/48時間 ガストースとエアベントの追加で、金型メンテが2時間おきから48時間に延びたとする事例/633社 工場見学会の参加実績(1,209名。2026年9月現在)/39名 従業員数(2024年12月現在)
出典:製品情報(製品事例)|プラモール精工、設備情報|プラモール精工、品質管理体制|プラモール精工、ガストース|プラモール精工、エアトース|プラモール精工、レボスプルー|プラモール精工、レボゲート|プラモール精工、ラジエタースプルー|プラモール精工、ガストースを使用した社内不良対策事例 vol.1(PDF)、ガストースを使用した社内不良対策事例 vol.4(PDF)、ガストース・エアベント追加でのガス抜き事例(メルマガ PDF)、エアトースを組込んで成形した評価(PDF)、レボゲート効果事例(PDF)、工場見学会、講演会|プラモール精工
COMPANY
会社概要
| 商号 | 株式会社 プラモール精工 |
|---|---|
| 代表者 | 代表取締役 脇山高志 |
| 創業 | 昭和58年10月(1983年10月 有限会社プラモール精工設立) |
| 資本金 | 7,000万円 |
| 従業員数 | 39名(2024年12月現在) |
| 所在地(本社・工場) | 〒981-3351 宮城県富谷市鷹乃杜4-3-5 |
| 関連会社 | 株式会社プラモール精工 大阪(〒560-0085 大阪府豊中市上新田1-1-1 パレス・モミの木 402号) |
| 事業内容 | プラスチック射出成形、金型設計・製作、自社製品(ガストース等)製作・販売 |
| 認証・認定など | ISO9001認証取得(2006年7月)/経済産業省「地域未来牽引企業」に選定(2018年12月)/ガストースが「みやぎ優れMONO」認定(2012年1月)・同「宮城県知事賞」(2019年6月)/ガストースが超モノづくり部品大賞「奨励賞」(2011年10月) |
| 所在地 | 宮城県富谷市鷹乃杜4-3-5(本社・工場) |
| 分野 | 加工・成形 |
出典:会社概要・沿革|プラモール精工、トップページ(フッター)|プラモール精工、品質管理体制|プラモール精工、免責・保証内容|プラモール精工、お問い合わせ|プラモール精工
ON THIS SITE
こんな課題で紹介しています
ものづくり技術百科では、次の記事でプラモール精工を紹介しています。記事の中の企業紹介に詳しい説明があります。
- 射出成形の外観不良(ウェルドライン・ひけ・ショートショット)を減らしたい →ガス抜きピンでショート・ガス焼けを防ぐ
BEFORE CONTACT
問い合わせる前に整理しておくこと
同社の部品の注文は、見積依頼書・発注書(PDF・Excel)に記入して、FAXまたはメールで送る形です。見積もりや技術的な相談は、問い合わせフォームと電話でも受けています。部品は直販で、正式な代理店制度は行っていないとしています。
- 会社名・お名前・電話番号・メールアドレス(問い合わせフォームの必須項目)
- 困っていることと、問い合わせの内容(ショート・ガス焼け・糸引きなど。同社の製品ページは不良の種類から選べる)
- 見積もりの依頼の場合は、住所も記載(フォームの注記)
- 部品の仕様(ガストースならピン径・全長・スリット幅などのタイプ別の型式)は、製品ページの価格表・仕様で確認
- 保証条件は日本国内での取引・使用を前提としている(海外での使用も基本は同様)。プラスチック金型以外の用途で生じた損害には責任を負わないとし、兵器・軍事用途での使用は禁止している(「免責・保証内容」に記載)
CONTACT
プラモール精工に問い合わせる
問い合わせは同社のフォーム(メールまたはWeb商談)から送れます。
電話:022-348-1250(同社サイトの記載。FAXは022-348-1244)
ボタンを押すとプラモール精工の公式サイトのお問い合わせフォームが開きます。ものづくり技術百科は問い合わせの内容を受け取りません。
SAME PROCESS
同じ「樹脂・ゴムの成形」の、ほかの会社の実績
DISCOVER
ちがう分野の、すごいもの
各社のエースモデルから、ほかの分野のものを選んでいます。開くたびに入れ替わります。
COMPANIES
樹脂・ゴムの成形の、近くの会社
 北海道株式会社キメラ北海道室蘭市の会社。成形品精度5μの超精密金型と、加工精度0.5μの超精密加工を手がけ、試作金型は最短2日、部品加工は最短2日で対応するとしている
 青森県エクトム株式会社プラスチック金型・MIM金型の設計製作とMIM成形までを手がける、青森県五所川原市の金型・成形会社
 旭電機化成株式会社プラスチックの設計・試作から、成形・印刷・塗装・メッキ・組立まで、注文書1枚で引き受ける大阪市東成区の会社
 東京都ケミックス工業株式会社物流・半導体の搬送用ローラーや導電性ウレタンなどを手がける、東京都大田区の会社
 株式会社クレタス東京・八王子で、搬送ベルトの溶着や桟付けとゴム・樹脂の加工を請け負う会社
このページは、プラモール精工の公式サイトなどの公開情報をもとに、ものづくり技術百科の編集部が作成した紹介ページです。内容の誤り・修正のご連絡は、お問い合わせからお送りください。
情報の確認日:2026年10月8日