
ホーム › 企業紹介 › 紹介ページのある企業 › 株式会社オーゼキ
COMPANY PROFILE / 企業紹介
企業紹介|ステンレス・アルミ・真鍮・樹脂などの精密切削部品(NC旋盤・NC自動旋盤・複合旋盤・マシニングセンタ)の加工と、表面処理・研磨・組立・梱包までの一括対応。本社は東京都葛飾区、埼玉工場は埼玉県三郷市
株式会社オーゼキ
ステンレスなどの精密な切削部品を、NC旋盤やマシニングセンタで試作から量産まで手がける、東京都葛飾区に本社を置く会社
公式サイトなどの公開情報をもとに編集部が作成 情報の確認日:2026年10月11日
OVERVIEW
オーゼキとは
ステンレスなどの精密な切削部品を、NC旋盤やマシニングセンタで試作から量産まで手がける、東京都葛飾区に本社を置く会社
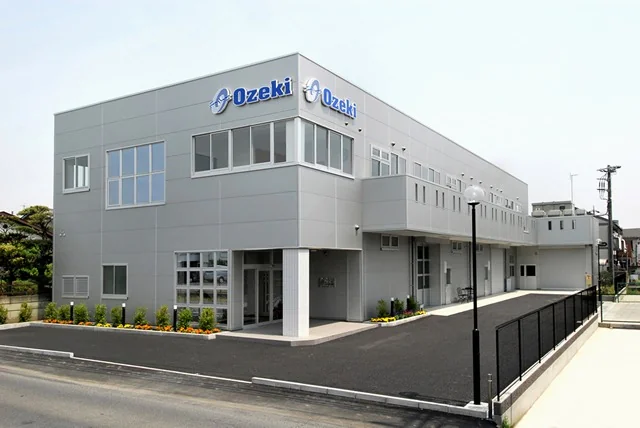
オーゼキは、東京都葛飾区に本社を置く、切削加工の会社です。会社概要の沿革では、昭和42年5月に東京都葛飾区東金町で大関製作所として創業し、平成9年に「株式会社オーゼキ」へ社名を変更したとしています。トップページでは、電磁弁やシリンダーなどに関連する多種多様な部品の供給に携わっており、マシニングセンタやNC旋盤を用いた精密加工に加え、表面処理・研磨込みの製品も扱うとしています。同社は、旋盤加工の専用サイト「旋盤加工VA・VE.com」を運営しています。
強みは、NC旋盤・NC自動旋盤・複合旋盤・センタレス研磨を扱い、φ1〜φ200の旋盤加工品を、加工スペックとして限界公差寸法4μm・真円度5μm・面粗度Rz0.8以下を掲げ、試作は1個から、量産は200個/ロットから(径・形状による)受けるとしている点です。専用サイトによると、試作・小ロットは埼玉工場、大量生産は福島工場と、ロットによって工場を分けているとしています。
こんな相談に向いています
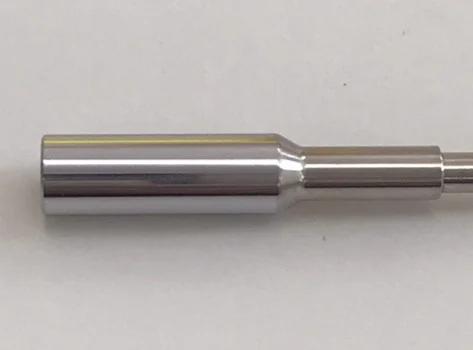
ロッドやシャフトの摺動面を、鏡面に近く仕上げたい
ステンレス製ロッド φ6×40(SUS304)の事例があります 実績を見る ↓
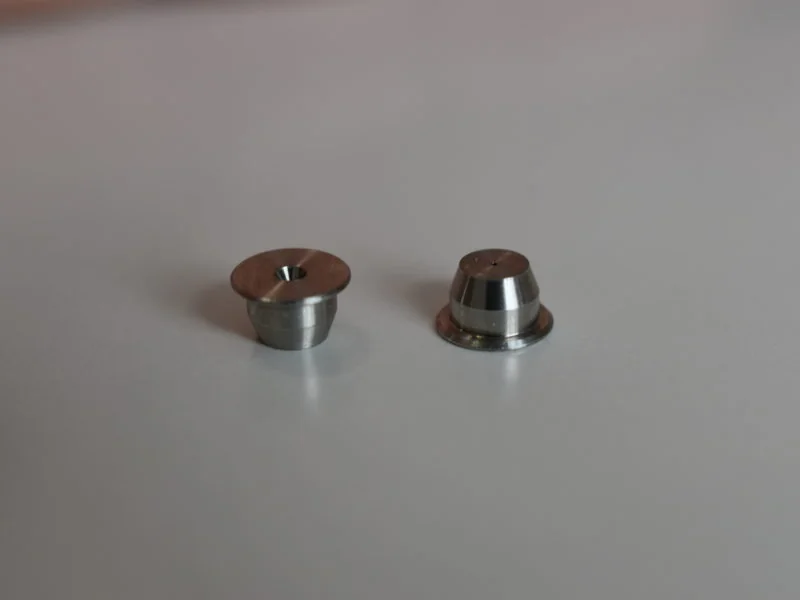
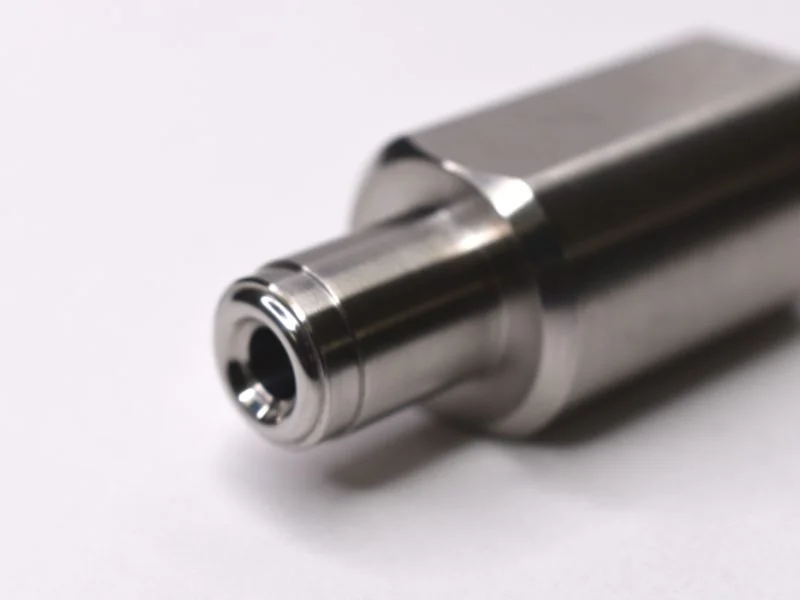
φ0.16のような小さな穴のノズルを、量産したい
ステンレス ノズル φ6×5mm 穴径φ0.16(SUS304)の事例があります 実績を見る ↓
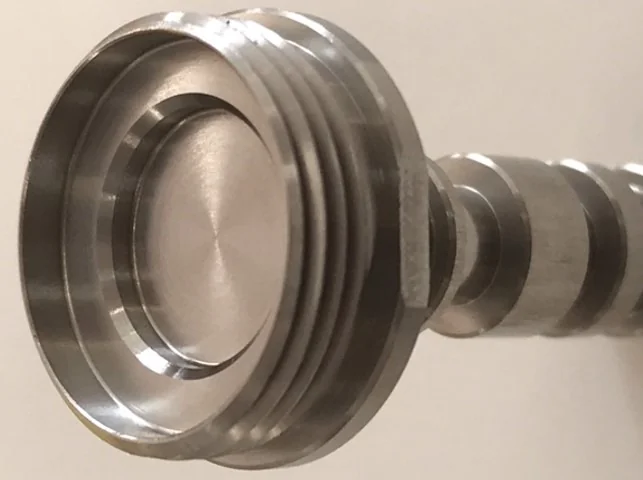
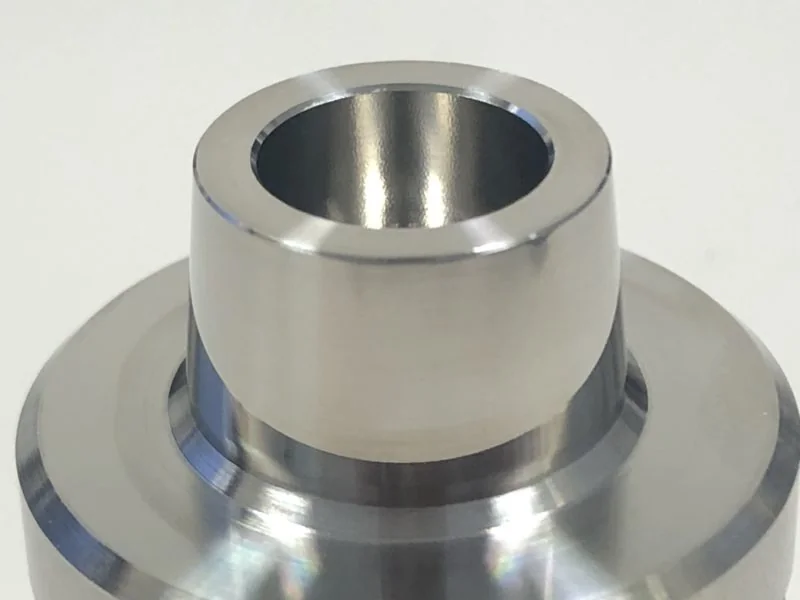
薄肉の部品や、穴が交差する部品を、1台の機械でまとめて加工したい
ステンレス製シャフト φ18×32mm(SUS303)の事例があります 実績を見る ↓
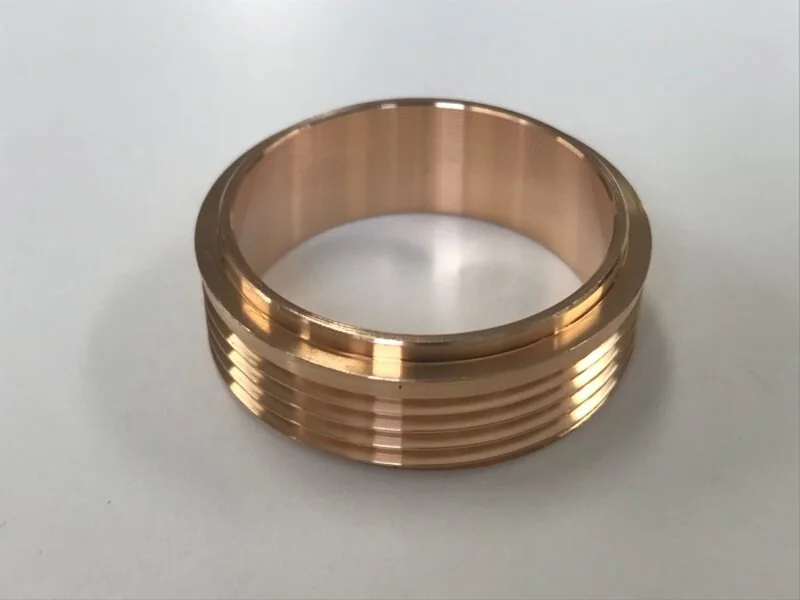
ねばくて削りにくいリン青銅の部品を加工したい
C5191製エレメント金具 φ30×10mm(リン青銅)の事例があります 実績を見る ↓
出典:トップページ|株式会社 オーゼキ、会社概要|株式会社 オーゼキ、選ばれる理由|旋盤加工VA・VE.com、加工スペック・設備概要|旋盤加工VA・VE.com
SERVICES
技術・サービス
同社のサービスは、旋盤加工の専用サイト「旋盤加工VA・VE.com」で、NC旋盤加工・NC自動旋盤加工・複合旋盤加工・センタレス研磨の4つの加工技術別に案内され、コーポレートサイトの生産体制のページでは、切削加工に合わせた表面処理や研磨も一括で受けるとしています。ここでは、その5つを紹介します。
CASES
実績(公開されている事例)
オーゼキが公式サイトで公開している事例から、編集部が9件を選びました。詳しい内容は各事例のページでご覧ください。
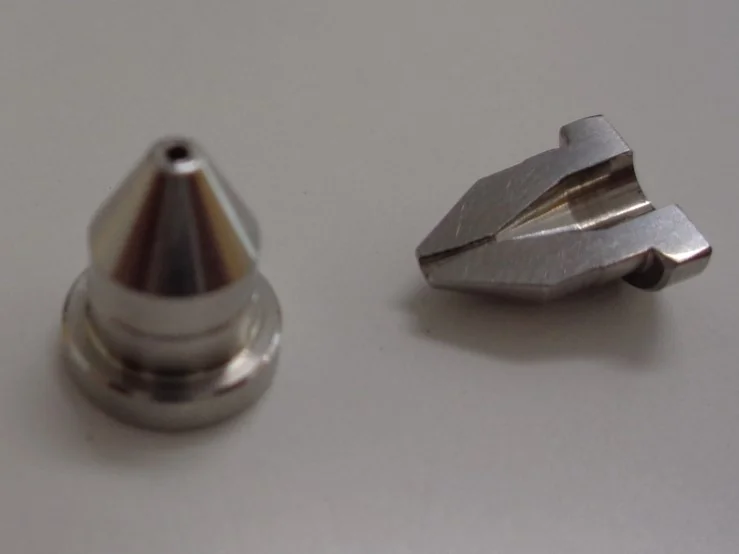
真空エジェクタ用ノズル φ8×9.4mm(SUS304)
同社は、半導体業界などで使われる真空エジェクタのノズルを、NC旋盤加工で製作したとしている。一般的なノズルは片側のみがテーパー形状だが、このノズルは両端がテーパー形状でノズル内径は0.7mmとしている。特注工具を社内で製作して対応し、短納期にも対応できるとしている。
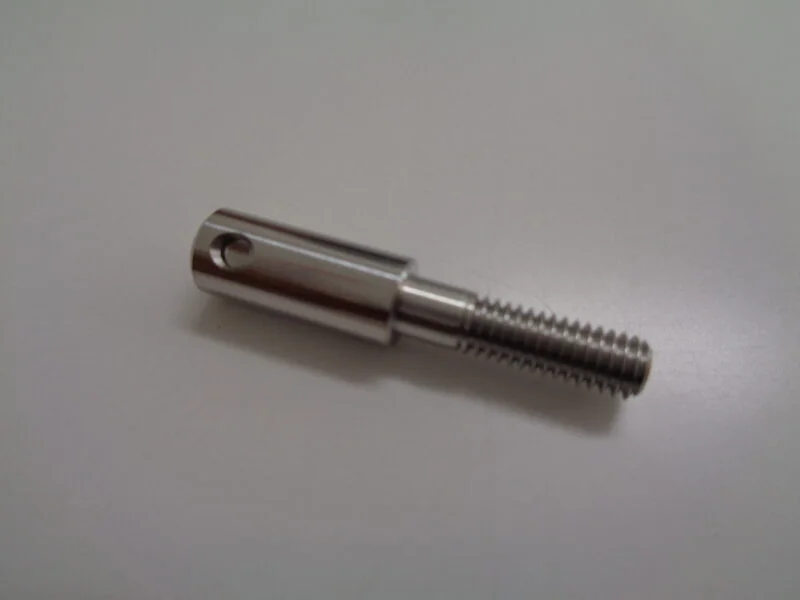
高精度ピストンロッド φ6×29mm(SUS303)
同社は、エアシリンダーの部品のピストンロッドを製作したとしている。横穴が内径に貫通している点と、外径の表面粗さがRz6.3と小さい点が特徴としている。快削性の高いSUS303を使い、バリが少なくなるよう加工して表面粗さを小さくしたとしている。
ステンレス製ロッド φ6×40(SUS304)
同社は、水蒸気用バルブの部品のロッドを、NC自動旋盤で製作したとしている。摺動面になる外周の面粗度Rz0.8(鏡面仕上げ)が特徴で、お客様の指定により切削後にバフ研磨を行って仕上げたとしている。精度は外径10μmとしている。
ステンレス ノズル φ6×5mm 穴径φ0.16(SUS304)
同社は、穴径φ0.16(0/-0.01)のノズルを、NC自動旋盤のみで加工したとしている。細穴放電加工機やマシニングセンタで穴あけする方法は数量が多いと対応が困難になるが、この方法なら量産に対応でき、材料費の低減・同軸度の向上・無人化にも対応できるとしている。
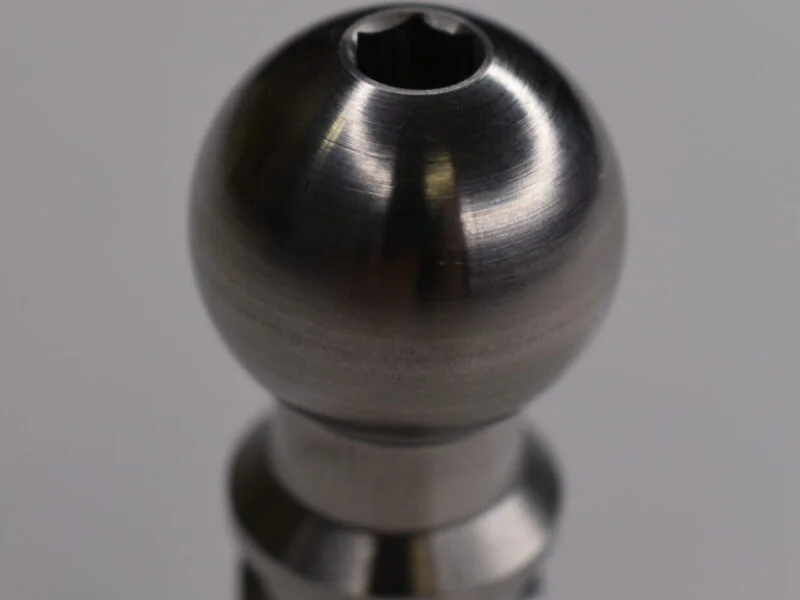
ステンレス シャフト φ16×40(SUS303)
同社は、真空パッドの部品のシャフトを、NC自動旋盤で加工したとしている。先端の球体部に揺動性を保つため、面粗度の要求が厳しいとしている。先端の固定用の六角穴は、旋盤でのブローチ加工で製作したとしている。精度は「Sφ16f8、Ra0.8」と記載している。
ステンレス製シャフト φ18×32mm(SUS303)
同社は、工業用バルブの部品のシャフトを、NC複合旋盤で製作したとしている。外周のねじと内径部の肉厚が0.8mmと薄く、厳しい寸法公差が入っている点が特徴としている。精度は「薄肉(0.8mm)の外周で30μm」と記載している。
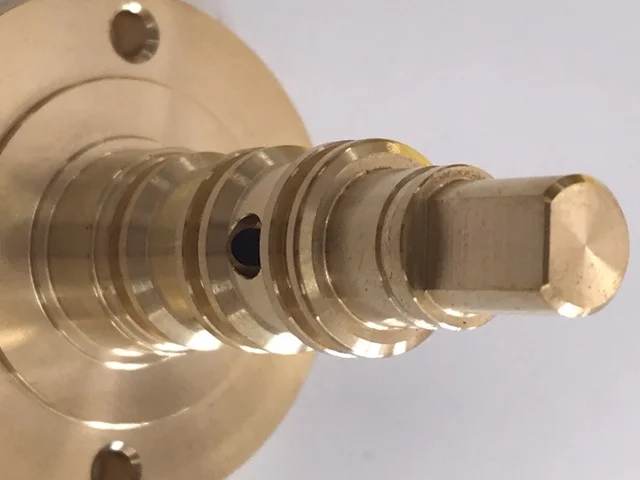
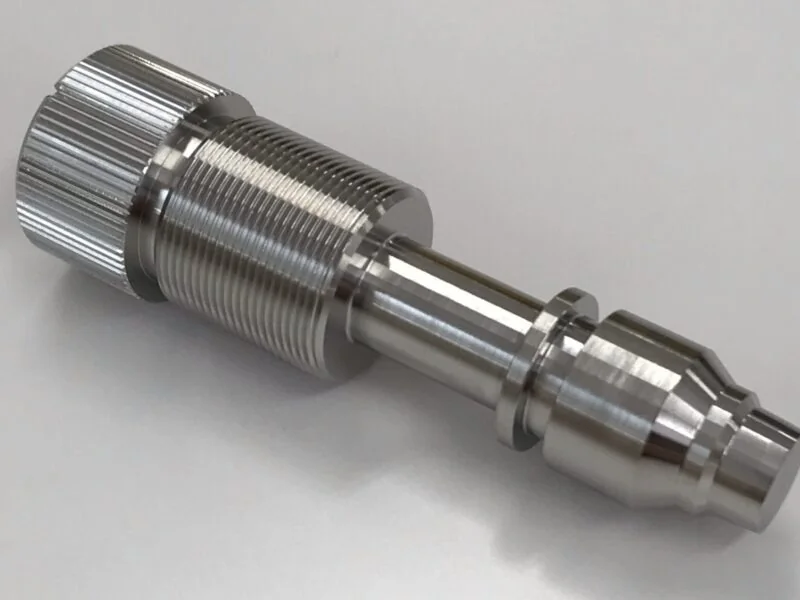
真鍮製シャフト φ40×55mm(C3604)
同社は、シリンダー製品に組み込まれる部品のシャフトを、背面加工機能のある複合旋盤で製作したとしている。ポート穴や組み付け用のねじが多数あり、正面側と背面側を1台に集約して1工程で完結させることで、生産リードタイムが安定するとしている。精度は20μmと記載している。
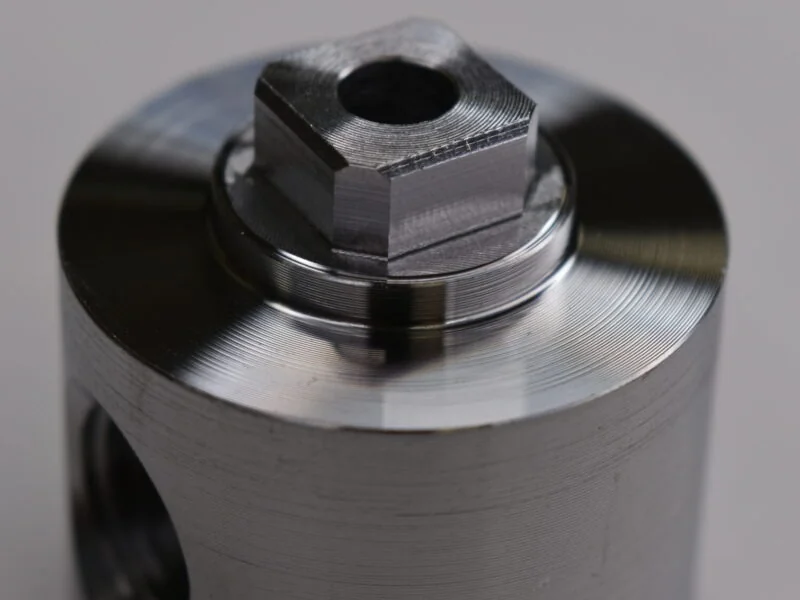
S45C シャフト φ30×30mm 先端部□9f8
同社は、エアアクチュエータに使われるシャフトを、複合旋盤で製作したとしている。シリンダ先端部の四角部の精度がf8公差で面粗度Ra1.6と厳しく、横穴との位置関係も指定されているため、複合旋盤の1工程で製作したとしている。その結果、位置精度が安定し、工程集約で大幅なコストダウンが実現しているとしている。
C5191製エレメント金具 φ30×10mm(リン青銅)
同社は、ブロンズ粉末を焼結させたBCエレメントに使う金具を、NC旋盤加工機で切削したとしている。焼結部の寸法公差は50μmとしている。リン青銅(C5191)は材質がねばく、切削時に切り屑が熱で硬化して傷を付ける懸念があるが、数多くの加工実績があるとしている。
出典:オーゼキの公式サイトの事例ページ(各カードのリンク先)。写真は各ページから引用しています。
FACILITIES & RESULTS
設備と主な数字
専用サイト「旋盤加工VA・VE.com」の「旋盤加工事例」では、製品名・サイズ・業界・精度・材質を添えた事例を公開しています。ここでは、そのうち9件を、書かれている内容だけでまとめました。
事例の納入先の社名は公開されていません。サイズ・精度の表記は、各事例ページの項目の表記どおりです。
| 設備 | 主な仕様・用途 |
|---|---|
| マシニングセンタ | 加工サイズは機種により異なり、350×250×350から1050×530×510まで。インデックス付き・横型の4面イケール・パレットチェンジャー付きなどの機種がある(設備情報の表記) |
| NC旋盤(給材機付) | 最大加工径はΦ12〜Φ65。複合機・背面加工・長物仕様・極小径加工の機種がある(設備情報の表記) |
| NC旋盤(チャッカータイプ) | 最大加工径はΦ2〜Φ340。複合機・Y軸付き・ロボット付き・くし刃型の機種がある(設備情報の表記) |
| 転造機・センタレス研磨機など | 転造機(M6・M20)、センタレス研磨機(最大加工径Φ22)、工具研削盤、バレル研磨機、両頭フライス機を保有(設備情報の表記) |
| 洗浄機・検査器具 | 超音波洗浄機・炭化水素洗浄機など5種の洗浄機を保有。三次元測定機・投影機・画像寸法測定機・真円度形状測定器・表面粗さ計などを現場に隣接して置くとしている(設備情報・品質管理・生産体制の表記) |
上の数字の帯:1967年 創業(会社概要の沿革。昭和42年5月)/3,000万円 資本金(会社概要の表記)/130人 従業員数(埼玉工場42人・福島工場88人。2023年9月現在。会社概要の表記)/3工場 埼玉工場・福島工場・埼玉第二工場(会社概要の表記)
出典:旋盤加工事例の一覧、ステンレス 真空エジェクタ用ノズル、ステンレス 高精度ピストンロッド、ステンレス製ロッド、ステンレス ノズル、ステンレス シャフト、ステンレス製シャフト、真鍮製シャフト、S45C シャフト、C5191製エレメント金具
COMPANY
会社概要
| 商号 | 株式会社オーゼキ |
|---|---|
| 本社所在地 | 〒125-0041 東京都葛飾区東金町1-8-6 |
| 埼玉工場所在地 | 〒341-0034 埼玉県三郷市新和3-105(TEL 048-949-7700/FAX 048-949-7701) |
| 福島工場所在地 | 〒963-5343 福島県東白川郡塙町大字植田字森戸25(TEL 0247-57-6620/FAX 0247-57-6621) |
| 埼玉第二工場所在地 | 〒341-0038 埼玉県三郷市三郷中央2-16-13(TEL 048-949-6000/FAX 048-949-6202) |
| 代表者 | 代表取締役 大関 隆司(ほか取締役 小畑 聡子・大熊 末明) |
| 資本金 | 3000万円 |
| 従業員数 | 埼玉工場42人・福島工場88人 計130人(2023年9月現在) |
| 創業 | 昭和42年5月(東京都葛飾区東金町に大関製作所として創業)。昭和52年に有限会社大関製作所設立、平成9年7月に創業30年を機に「株式会社オーゼキ」へ社名変更(沿革の表記) |
| 認証 | ISO9001(2002年11月に認証取得。品質管理ページの記載) |
| 工場 | 埼玉工場(埼玉県三郷市新和)・福島工場(福島県東白川郡塙町)・埼玉第二工場(埼玉県三郷市三郷中央)(会社概要の表記) |
出典:会社概要|株式会社 オーゼキ、品質管理|株式会社 オーゼキ、設備情報|株式会社 オーゼキ、アクセスマップ|株式会社 オーゼキ
BEFORE CONTACT
問い合わせる前に整理しておくこと
問い合わせは、専用サイト「旋盤加工VA・VE.com」のお問い合わせフォーム(図面データを添付できる)、コーポレートサイトのお問い合わせフォーム、電話、FAXで受け付けています。専用サイトのフォームでは、回答方法としてメール・電話・FAXを選べます。
- 加工したい部品の材質と形状。スペックには、ステンレス(SUS303・SUS304・SUS316など)、鉄、アルミ、樹脂(PEEK・POMなど)、真鍮・銅系などが挙がっている
- 部品のサイズ。旋盤加工はNC旋盤でφ1〜φ200、NC自動旋盤でφ1〜φ32が目安としている
- 必要な精度と面粗度。加工スペックは限界公差寸法4μm・真円度5μm・面粗度Rz0.8以下としており、径・形状により、問い合わせてほしいとしている
- 数量と希望納期。試作は1個から、量産は200個/ロットからと案内している(径・形状による)
- 図面データ。専用サイトのフォームではJPEG・PNG・GIF・TIF・PDFを添付でき(5MB以下)、CADデータ(DXF・IGESなど)はセキュリティ上の理由で添付できないとしている
- 表面処理(アルマイト・メッキ・研磨など)が必要かどうか。切削加工と合わせて一括で受けるとしている
CONTACT
オーゼキに問い合わせる
専用サイト「旋盤加工VA・VE.com」のお問い合わせフォームの項目は、問い合わせ内容(見積依頼・納期確認/ご相談・お問い合わせ/その他。
電話:048-949-7700(埼玉工場。専用サイト・コーポレートサイトの問い合わせ先として掲載)/FAX:048-949-7701/受付時間:記載なし
ボタンを押すとオーゼキの公式サイトのお問い合わせフォームが開きます。ものづくり技術百科は問い合わせの内容を受け取りません。
SAME PROCESS
同じ「切削・研削」の、ほかの会社の実績
DISCOVER
ちがう分野の、すごいもの
各社のエースモデルから、ほかの分野のものを選んでいます。開くたびに入れ替わります。
COMPANIES
切削・研削の、近くの会社
 東京都技研精機株式会社東京都板橋区の会社。マシニングセンターを用いた大型機械加工、難削材加工、同時5軸加工、削り出し試作を手がけるとしている
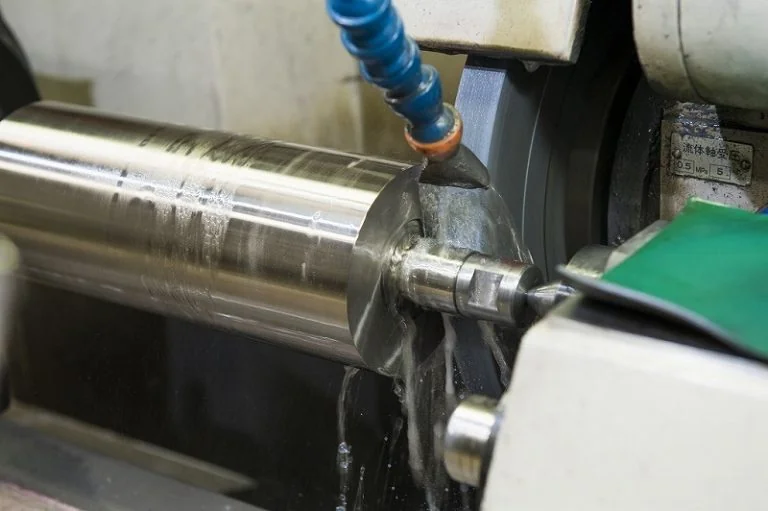 東京都株式会社加藤研磨製作所円筒・内面・平面などの研削加工を受託する、東京都大田区の会社
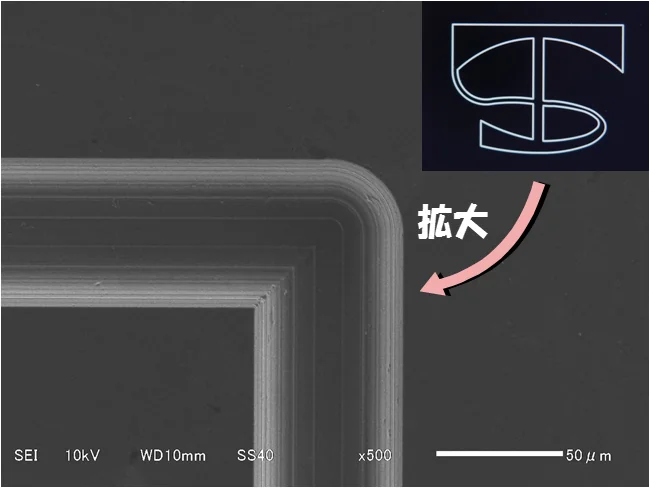 東京都株式会社信栄テクノ東京都大田区の会社。ドリルとエンドミルによる穴・溝の超微細加工を中心に、1個から試作を受けるとしている
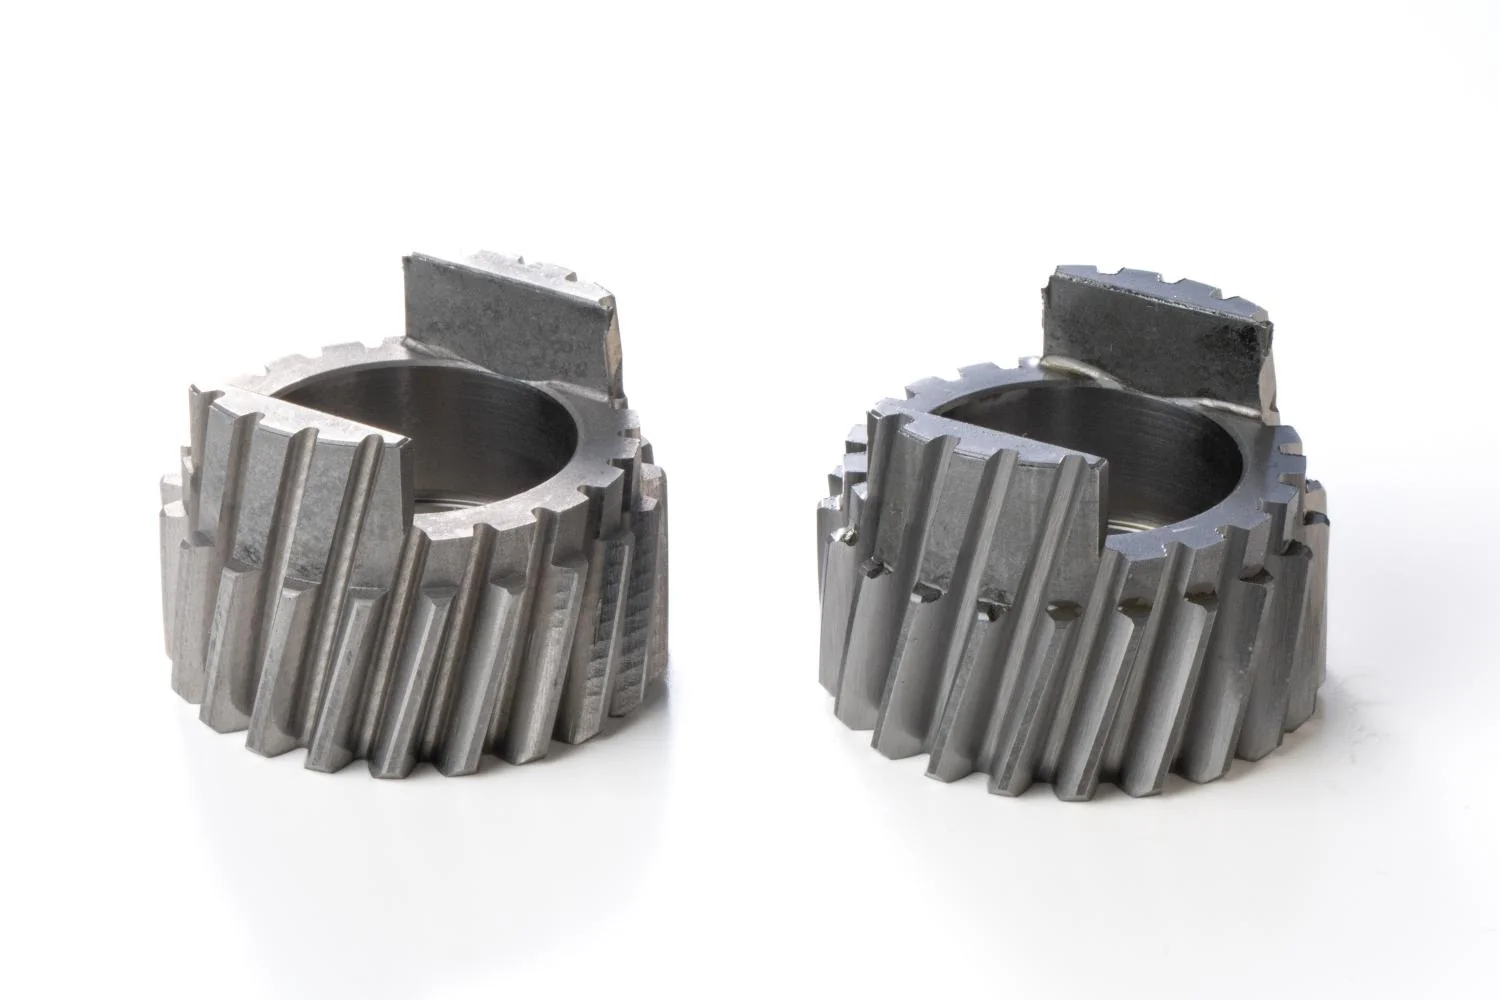 埼玉県株式会社中村製作所焼入れ後の歯車の歯面を研削で仕上げ、JIS 0〜2級相当の精度に対応するとし、検査成績書も発行する、埼玉県川口市の歯車研削の会社
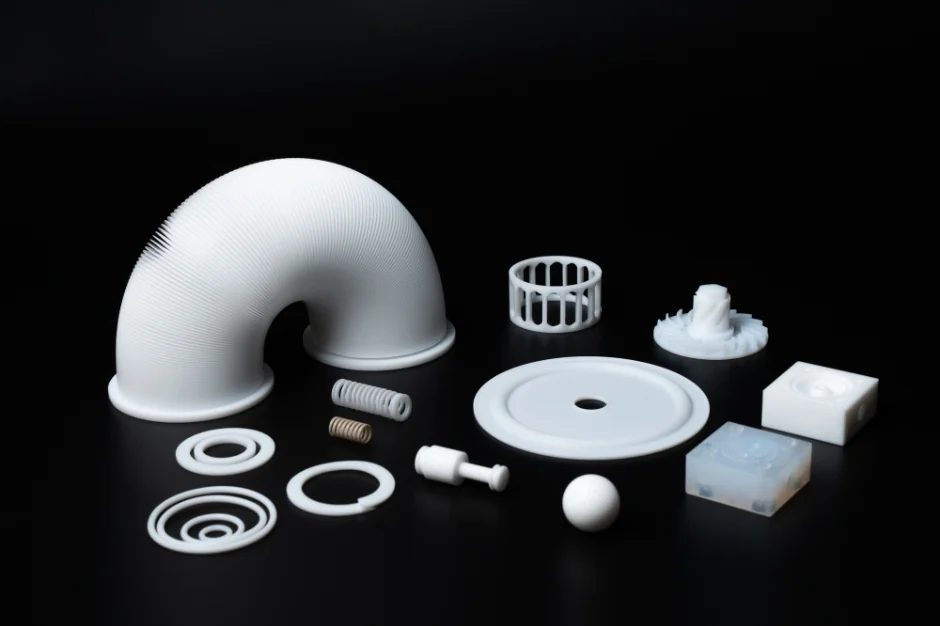 神奈川県有限会社飯田製作所フッ素樹脂(PTFE)の切削加工を主軸に、射出成形・金型・プレス加工までを社内で行い、試作から量産まで対応するとしている。年間生産数量は1億個を超えるとしている
このページは、オーゼキの公式サイトなどの公開情報をもとに、ものづくり技術百科の編集部が作成した紹介ページです。内容の誤り・修正のご連絡は、お問い合わせからお送りください。
情報の確認日:2026年10月11日